

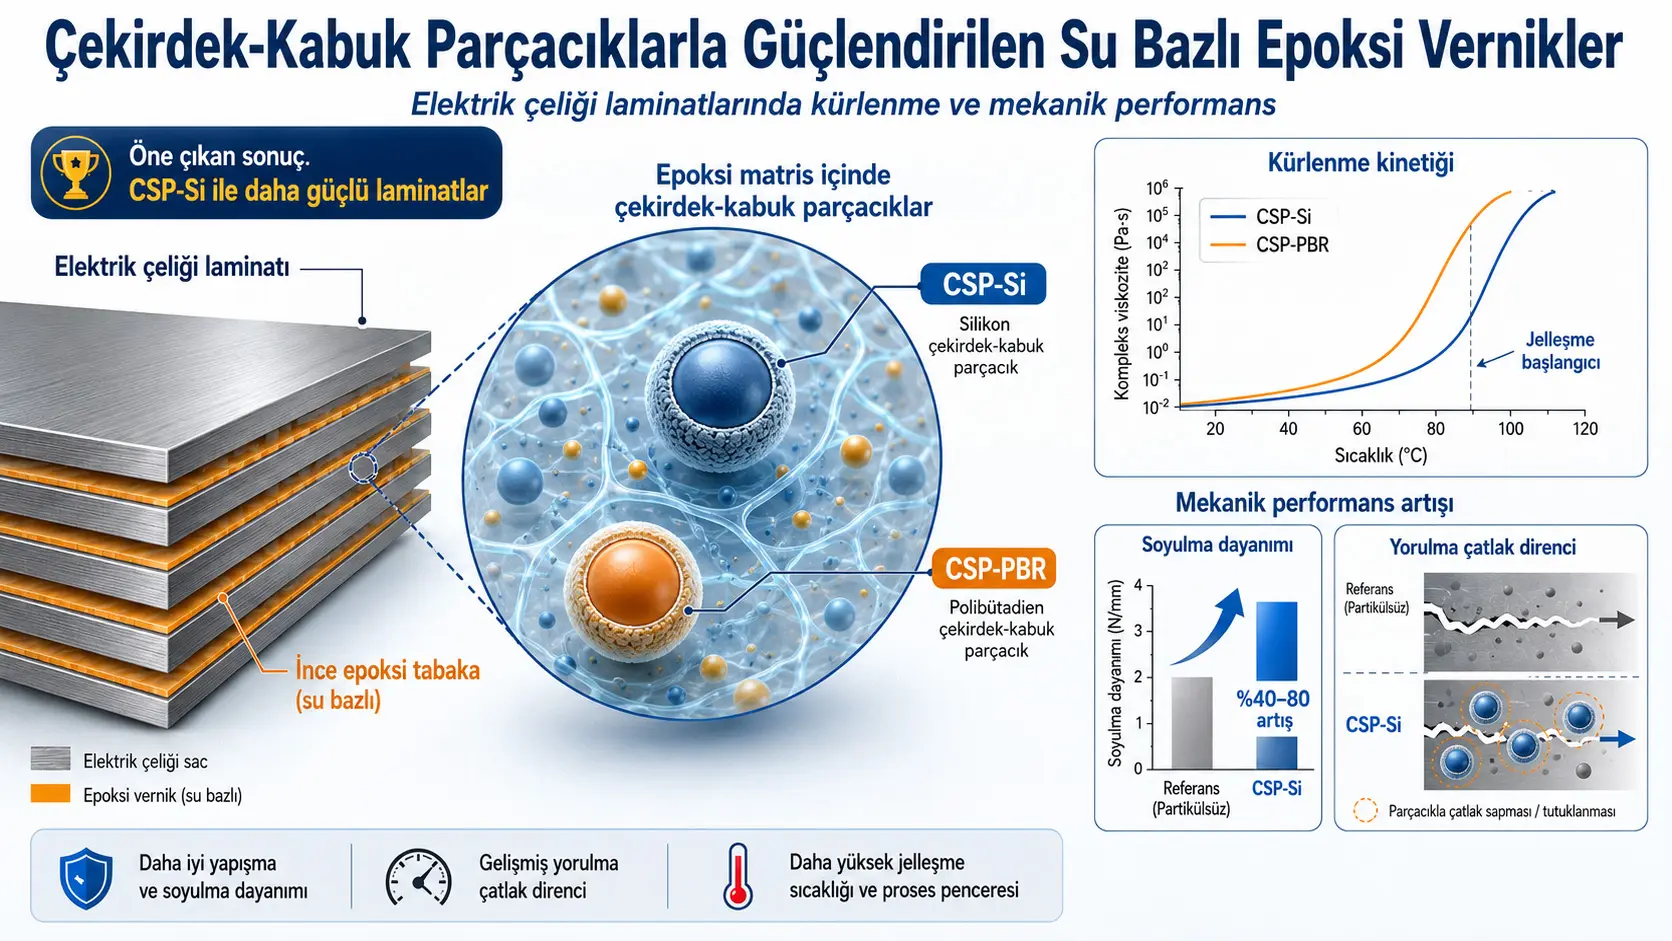
Bu deneysel çalışma, elektrik motorları ve jeneratörlerde kullanılan ince elektrik çeliği levhalarını bir arada tutan su bazlı epoksi yapıştırıcıların, çekirdek-kabuk yapılı kauçuk parçacıklarla güçlendirilmesini incelemektedir. Araştırmacılar, silikon çekirdekli parçacıklar ile polibütadien çekirdekli parçacıkların epoksi verniğin kürlenme davranışını, cam geçiş sıcaklığını, laminatların soyulma dayanımını ve yorulma çatlağına karşı direncini karşılaştırmıştır.
Model vernik, yaklaşık 500 g/mol epoksi eşdeğer ağırlığına sahip bisfenol-A diglisidil eter esaslı epoksi ile hazırlanmıştır. Verniklere, silikon çekirdekli CSP-Si veya polibütadien çekirdekli CSP-PBR parçacıklar içeren ticari masterbatchler eklenmiştir. Masterbatch içerikleri vernik düzeyinde yüzde 1 ile yüzde 10 arasında değiştirilmiş; laminatların mekanik deneylerinde ağırlıklı olarak yüzde 1, 2 ve 5 oranları kullanılmıştır.
Silikon çekirdekli masterbatch, saf epoksinin yaklaşık 172°C olan jelleşme başlangıcını çoğu formülasyonda yaklaşık 167–170°C aralığına düşürmüştür. Polibütadien çekirdekli masterbatchlerde ise jelleşme başlangıcı yaklaşık 173–176°C aralığında gerçekleşmiştir. Her iki değiştirici de yüzde 5 masterbatch içeriğine kadar tam kürlenmiş epoksinin yaklaşık 110°C olan cam geçiş sıcaklığını belirgin biçimde değiştirmemiştir. Yüzde 10 masterbatch içeriğinde cam geçiş sıcaklığı 114–115°C düzeyine yükselmiştir.
23°C’de gerçekleştirilen rulo soyma deneylerinde bütün olarak en yüksek dayanım, yüzde 5 CSP-Si masterbatch içeren laminatta elde edilmiştir. Yaklaşık 6,7 N/mm olan bu değer, saf epoksi referansına göre yaklaşık yüzde 45 artış anlamına gelmektedir. Sıcaklık 100, 120 ve 140°C’ye yükseldikçe bütün formülasyonların soyulma dayanımı düşmüş; çekirdek-kabuk parçacıkların olumlu etkisi özellikle epoksinin cam geçiş bölgesinde daha sınırlı hâle gelmiştir.
Yorulma kırılma mekaniği deneylerinde en belirgin iyileşme yine yüzde 5 CSP-Si formülasyonunda görülmüştür. Çatlağın ilerlemeye başlaması için gerekli eşik şekil değiştirme enerjisi salım hızı [ G_{\mathrm{th}} ], saf epoksinin 23°C’deki 34 J/m² değerinden 44 J/m²’ye, 70°C’deki 26 J/m² değerinden 38 J/m²’ye yükselmiştir. Bunlar sırasıyla yaklaşık yüzde 30 ve yüzde 45 artışa karşılık gelmektedir.
CSP-PBR formülasyonlarında 23°C’de en yüksek yorulma eşiği yüzde 2 masterbatch içeriğinde, 40 J/m² olarak ölçülmüştür. Buna karşılık polibütadien değiştiricinin 70°C’de tutarlı bir üstünlük sağlamadığı görülmüştür. Yüzde 5 CSP-PBR formülasyonunun 70°C’deki eşik değeri 22 J/m²’ye düşerek referansın altında kalmıştır.
Kırılma yüzeyleri, çatlağın mikrometre inceliğindeki epoksi tabakasının iki çelik arayüzü arasında dönüşümlü olarak ilerlediği karma bir hasar mekanizmasını göstermiştir. Araştırmacılar, çekirdek-kabuk parçacıkların çatlak önünü sabitlemesi, parçacık boşluklaşması ve çevredeki epoksinin plastik şekil değiştirmesi gibi toklaştırma mekanizmalarının etkili olabileceğini düşünmektedir. Ancak bu nanoskopik mekanizmalar doğrudan görüntülenmemiş; daha yüksek çözünürlüklü elektron mikroskopisi gelecek çalışma olarak önerilmiştir.
Elektrik çeliği laminatlarında epoksi tabakanın görevi
Elektrik motoru ve jeneratör çekirdekleri, tek parça kalın çelik yerine üst üste yerleştirilmiş ince elektrik çeliği levhalarından oluşturulur. Levhaların birbirinden elektriksel olarak yalıtılması, alternatif manyetik alanın oluşturduğu girdap akımlarını ve bunlara bağlı enerji kayıplarını azaltır.
Epoksi tabakalar bu yapıda iki işlevi birlikte üstlenmektedir:
- Komşu elektrik çeliği levhaları arasında elektriksel yalıtım sağlamak,
- Levhaları bütün yüzey boyunca mekanik olarak birbirine bağlamak.
Motor veya jeneratörün yüksek güç yoğunluğunu koruyabilmek için yapıştırıcı tabakanın mümkün olduğunca ince ve eş kalınlıkta olması gerekir. Bu nedenle çalışmada kullanılan epoksi tabakalar yalnızca yaklaşık 5–12 µm kalınlığındadır.
Su bazlı epoksi verniklerin düşük uçucu organik bileşik içeriği, düşük yanıcılığı, daha az koku oluşturması ve bobin kaplama süreçlerine uygunluğu önemli avantajlardır. Bununla birlikte epoksiler doğal olarak gevrek malzemelerdir. İnce bir epoksi katmanındaki mikroçatlaklar, tekrarlı mekanik ve termal yükler altında tabakaların ayrılmasına yol açabilir.
Araştırmadaki bilgi boşluğu
Kauçuk veya çekirdek-kabuk parçacıklarla epoksi toklaştırma, kalın yapısal yapıştırıcılarda ve kompozitlerde bilinen bir yöntemdir. Buna karşılık su bazlı epoksi verniklerle birleştirilmiş elektrik çeliği laminatlarında, yalnızca birkaç mikrometre kalınlığındaki yapıştırıcı tabakalar için sistematik bir çekirdek-kabuk parçacık araştırması bulunmamaktadır.
Çalışmanın temel hedefi, nanoskopik çekirdek-kabuk parçacıkların iki farklı düzeydeki etkisini belirlemektir:
- Vernik düzeyi: Jelleşme başlangıcı, viskozite gelişimi ve tam kürlenmiş epoksinin cam geçiş sıcaklığı.
- Laminat düzeyi: Soyulma dayanımı, yorulma çatlak büyüme direnci ve kırılma mekanizması.
Araştırma ayrıca silikon ve polibütadien gibi farklı kauçuk çekirdeklerin oda sıcaklığı ve yükseltilmiş sıcaklıklarda aynı performansı gösterip göstermediğini sorgulamaktadır.
Su bazlı model epoksi verniğin bileşimi
Ana reçine olarak Olin Corporation tarafından sağlanan D.E.R. 671 bisfenol-A diglisidil eter kullanılmıştır. Reçinenin epoksi eşdeğer ağırlığı yaklaşık 500 g/mol’dür.
Vernik bileşimi şu şekilde hazırlanmıştır:
- Bisfenol-A diglisidil eter esaslı epoksi reçine,
- Toplam sistemin yüzde 10’u oranında Poloxamer 407 emülgatör,
- Toplam sistemin yüzde 45’i oranında su,
- Metoksipropanol içinde çözündürülmüş yüzde 99 saflıkta disiyandiamid sertleştirici,
- Epoksiye göre 1,1:1 oranında hafif aşırı stokiyometrik DICY sertleştirici.
Aşırı stokiyometrik DICY kullanımı, kürlenme sırasında epoksi gruplarının mümkün olduğunca yüksek dönüşüme ulaşmasını ve ağ yapısının topolojik kısıtlar nedeniyle eksik kalmamasını amaçlamaktadır.
İncelenen çekirdek-kabuk değiştiriciler
| Değiştirici | Çekirdek yapısı | Masterbatch taşıyıcısı | Parçacık oranı |
|---|---|---|---|
| CSP-Si | Silikon kauçuk | Yaklaşık 300 g/mol EEW değerli DGEBA | Masterbatch içinde yüzde 40 |
| CSP-PBR | Polibütadien kauçuk | Yaklaşık 300 g/mol EEW değerli bisfenol-A epoksi | Masterbatch içinde yüzde 40 |
CSP-Si için Evonik Albidur EP 2240 A, CSP-PBR için Kaneka Kane Ace MX150 kullanılmıştır. Polibütadien çekirdeğin akrilat esaslı olduğu düşünülen uyumlu bir kopolimer kabukla çevrili olduğu belirtilmiştir.
Masterbatchler su bazlı verniğe yüksek hızlı kesme emülsifikasyonuyla eklenmiştir. Deney bölümünde yüzde 1, 2, 5, 8 ve 10 masterbatch içeriklerinin hazırlandığı belirtilmesine rağmen sonuç tablolarında yüzde 8 formülasyonu raporlanmamıştır. Mekanik laminat deneylerinde yalnızca yüzde 1, 2 ve 5 içerikleri değerlendirilmiştir.
Masterbatch taşıyıcısının deneysel önemi
Her iki ticari masterbatch, yalnızca kauçuk parçacık içermemekte; aynı zamanda ana model reçineden daha düşük epoksi eşdeğer ağırlığına sahip bir epoksi taşıyıcısı da getirmektedir. Ana reçinenin EEW değeri yaklaşık 500 g/mol iken masterbatch taşıyıcısının değeri yaklaşık 300 g/mol’dür.
Bu nedenle ölçülen değişikliklerin tamamını yalnızca kauçuk parçacıklara bağlamak mümkün değildir. Düşük EEW değerli taşıyıcı reçine:
- Epoksi fonksiyonlarının yoğunluğunu,
- Kürlenme hızını,
- Ağ yapısının çapraz bağ yoğunluğunu,
- Verniğin akış ve sıkışma davranışını
değiştirebilir. Araştırmacılar da jelleşme ve cam geçiş sonuçlarını yorumlarken bu taşıyıcı etkisini özellikle vurgulamaktadır. Çalışmada parçacık içermeyen fakat aynı düşük EEW taşıyıcı reçineyi içeren ayrı bir kontrol formülasyonu bulunmamaktadır.
Elektrik çeliği levhalarının hazırlanması
Altlık olarak DIN EN 10106 standardına uygun, tane yönlenmesiz M-800-50A elektrik çeliği kullanılmıştır. Levha kalınlığı 0,5 mm’dir.
Üretim sırası şöyledir:
- Yağ ve üretim kalıntıları alkalin sıcak yıkamayla uzaklaştırılmıştır.
- İlk yüzeye 14 µm doktor bıçağıyla vernik uygulanmıştır.
- İlk kaplama 210°C’de 5 saniye kurutulmuştur.
- Karşı yüzey aynı biçimde kaplanmıştır.
- İkinci kaplama 210°C’de 20 saniye kurutulmuştur.
- Kısmen çapraz bağlı B-aşaması kaplama kalınlığı yaklaşık 5–8 µm olarak ölçülmüştür.
- Levhalar üst üste yerleştirilerek 180°C’de, 0,3 MPa basınç altında iki saat kürlenmiştir.
Rulo soyma deneyleri için dört çelik levhadan, yorulma kırılma deneyleri için altı çelik levhadan oluşan laminatlar üretilmiştir.
Kürlenme ve jelleşme deneyi
Verniklerin reokinetik davranışı, ASTM D4473-03 yaklaşımına göre plaka-plaka geometrili dinamik mekanik analizle incelenmiştir.
| Parametre | Değer |
|---|---|
| Cihaz | Anton Paar Physica MCR 502 |
| Plaka çapı | 25 mm |
| Plakalar arası boşluk | 0,25 mm |
| Sıcaklık aralığı | 150–220°C |
| Isıtma hızı | 2 K/dakika |
| Şekil değiştirme genliği | Yüzde 0,5 |
| Frekans | 1 Hz |
| Ön ısıtma | Suyun uzaklaşması için 150°C’de 5 dakika |
Şekil 1’in sol tarafında salınımlı plaka-plaka deney düzeneği, sağ tarafında ise kompleks viskozite eğrisinden jelleşme başlangıcının belirlenmesi gösterilmektedir. Sıcaklık önce katı epoksi önpolimeri eriterek viskoziteyi hafifçe düşürmektedir. DGEBA ile DICY arasındaki çapraz bağlanma hızlandığında viskozite yükselmekte; üç boyutlu ağ oluşmaya başladığında artış çok daha keskin hâle gelmektedir.
Jelleşme başlangıcı, düşük viskoziteli plato ile viskozitenin hızla yükseldiği bölüm için çizilen teğetlerin kesişiminden belirlenmiştir.
Cam geçiş sıcaklığının ölçülmesi
Tam kürlenmiş epoksinin cam geçiş sıcaklığını belirlemek için şekil değiştirme genliği yüzde 0,1’e düşürülmüş, frekans 1 Hz’de tutulmuş ve numuneler 70–120°C arasında 2 K/dakika hızla ısıtılmıştır.
Cam geçiş sıcaklığı [ T_G ], kayıp faktörü eğrisinin maksimumundan belirlenmiştir. Bu sıcaklık, epoksi zincirlerinin segmental hareketliliğinin belirgin biçimde arttığı bölgeyi temsil etmektedir.
Rulo soyma dayanımı deneyi
Yapışma dayanımı DIN EN 1464’e göre ZwickRoell Z020 evrensel test cihazıyla ölçülmüştür. Dört katmanlı laminattan tek bir çelik levha, diğer üç levhadan soyulmuştur.
- Test hızı: 100 mm/dakika.
- Ortam koşulu: 23°C ve yüzde 50 bağıl nem.
- Ek test sıcaklıkları: 100, 120 ve 140°C.
- Her formülasyon için en az beş laminat.
- İlk ve son 25 mm yer değiştirme bölümleri ortalamadan çıkarılmıştır.
Rulo soyma dayanımı, ölçülen ortalama kuvvetin numune genişliğine bölünmesiyle N/mm cinsinden değerlendirilmiştir. Bu deneyde ölçülen enerjinin önemli bir bölümü yalnızca yapıştırıcının kırılmasından değil, soyulan çelik levhanın plastik bükülmesinden de kaynaklanmaktadır.
Yorulma çatlak büyümesi deneyi
Servis koşullarına daha yakın bir ayrılma direnci ölçmek için altı levhalı çift konsol kiriş numuneleri hazırlanmıştır. Merkez yapıştırıcı tabakaya, toplam kalınlığı 0,5 µm’den küçük iki gümüş yaprak yerleştirilerek yapay bir başlangıç çatlağı oluşturulmuştur.
Şekil 2’nin solunda çift konsol kiriş numunesi ve çatlak önü, sağında ise sıcaklık kontrollü ortamda aynı anda dört numunenin denenebildiği düzenek gösterilmektedir.
| Yorulma parametresi | Değer |
|---|---|
| Yükleme biçimi | Mod I, yer değiştirme kontrollü |
| Genlik | 3 mm |
| Frekans | 5 Hz |
| R oranı | [ R=\delta_{\min}/\delta_{\max}=0{,}1 ] |
| Test sıcaklıkları | 23 ve 70°C |
| Çatlak uzunluğu | Uyumluluk temelli hesaplama |
| Uyum modeli | Hartman–Schijve denklemi |
Yorulma eğrilerinde dikey eksen çevrim başına çatlak ilerleme hızını:
\[ \frac{da}{dN} \]
yatay eksen ise çevrimdeki en yüksek şekil değiştirme enerjisi salım hızını:
\[ G_{\max} \]
göstermektedir. Tasarım açısından en önemli değerlerden biri, çatlak büyümesinin son derece yavaşladığı eşik bölgesindeki:
\[ G_{\mathrm{th}} \]
değeridir. Daha yüksek [ G_{\mathrm{th}} ], yorulma çatlağının ilerlemesi için daha büyük mekanik itici kuvvet gerektiği anlamına gelir.
Kırılma yüzeylerinin incelenmesi
Yorulma sonrasında kırılan yüzeyler dört farklı yöntemle değerlendirilmiştir:
- Nikon D700 fotoğraf makinesiyle makroskopik görüntüleme,
- Manuel eşik değeri kullanan Python betiğiyle siyah-beyaz yüzey sınıflandırması,
- 50 kat büyütmeli lazer konfokal mikroskopla yüzey yükseklik profili,
- Raman spektroskopisiyle silikon-oksijen bağlarının haritalanması.
İkili görüntülerde siyah bölgeler açıkta kalan elektrik çeliğini, beyaz bölgeler yüzeyde kalan epoksi alanlarını temsil etmektedir.
Raman ölçümleri 532 nm lazer, 1800 çizgi/mm kırınım ağı, 5 saniye edinim süresi ve 2 µm tarama adımıyla yapılmıştır. Spektrumlar 300–3100 cm−1 aralığında toplanmıştır.
Jelleşme başlangıcına ilişkin sonuçlar
| Masterbatch içeriği | CSP-Si [ T_{\mathrm{on}} ] | CSP-Si [ T_G ] | CSP-PBR [ T_{\mathrm{on}} ] | CSP-PBR [ T_G ] |
|---|---|---|---|---|
| Referans / yüzde 0 | 172°C | 110°C | 172°C | 110°C |
| Yüzde 1 | 167°C | 111°C | 176°C | 111°C |
| Yüzde 2 | 170°C | 110°C | 175°C | 111°C |
| Yüzde 5 | 168°C | 110°C | 176°C | 112°C |
| Yüzde 10 | 167°C | 114°C | 173°C | 115°C |
Şekil 3’te silikon ve polibütadien formülasyonlarının sıcaklığa bağlı kompleks viskozite eğrileri ayrı panellerde gösterilmektedir. Saf epoksi için yaklaşık 172°C’de başlayan keskin viskozite artışı, üç boyutlu ağ oluşumunu temsil etmektedir.
CSP-Si formülasyonlarının çoğunda jelleşme daha düşük sıcaklıkta başlamıştır. Araştırmacılar bunu hem düşük EEW değerli masterbatch taşıyıcısına hem de parçacık çekirdeği veya kabuğunun epoksi içindeki olası şişme ve etkileşimlerine bağlamaktadır.
CSP-PBR formülasyonlarında ise jelleşme başlangıcı referanstan düşük değil, genel olarak 1–4°C daha yüksektir. Bu sonuç, çalışmanın özetindeki “her iki CSP türünün jelleşme başlangıcını düşürdüğü” ifadesiyle uyumlu değildir. Tablo 1, Şekil 3, sonuç bölümü ve genel sonuçlar birlikte değerlendirildiğinde jelleşme sıcaklığındaki düşüşün esas olarak CSP-Si formülasyonlarında gerçekleştiği görülmektedir.
Cam geçiş sıcaklığının değişimi
Yüzde 1–5 masterbatch aralığında cam geçiş sıcaklığı 110–112°C arasında kalmıştır. Bu sonuç, esnek kauçuk çekirdeğin eklenmesine rağmen epoksinin tam kürlenmiş ağındaki ana segmental geçişin önemli ölçüde düşmediğini göstermektedir.
Yüzde 10 masterbatch içeriğinde [ T_G ] değerinin CSP-Si için 114°C’ye, CSP-PBR için 115°C’ye yükselmesi, düşük EEW taşıyıcısının daha yoğun bir çapraz bağ ağı oluşturmasıyla açıklanmıştır. Yüzde 10 formülasyonların farklı kürlenme davranışı nedeniyle laminat düzeyindeki mekanik deneylere alınmadığı belirtilmiştir.
Çalışmada çapraz bağ yoğunluğu doğrudan şişme, spektroskopi veya ağ modeliyle ölçülmemiştir. Daha yoğun ağ yorumu, taşıyıcı reçinenin EEW değeri ve cam geçiş davranışından yapılan bir çıkarımdır.
23°C’de rulo soyma dayanımı
Şekil 4, CSP-Si ve CSP-PBR laminatlarının 23, 100, 120 ve 140°C’deki rulo soyma dayanımlarını göstermektedir.
Oda sıcaklığındaki başlıca sonuçlar şöyledir:
- Referans laminat yaklaşık 4,6 N/mm düzeyindedir.
- Yüzde 5 CSP-Si formülasyonu 6,7 N/mm ile en yüksek değeri vermiştir.
- CSP-Si iyileşmesi referansa göre yaklaşık yüzde 45’tir.
- Yüzde 5 CSP-PBR formülasyonu yaklaşık yüzde 25 iyileşme sağlamıştır.
- Diğer yüzde 1 ve 2 CSP formülasyonları da genel olarak referansın üzerinde sonuç vermiştir.
Çekirdek-kabuk parçacıkların varlığı, gevrek epoksinin daha fazla plastik şekil değiştirmesine ve soyma sırasında daha fazla enerji tüketmesine izin vermiştir. Bununla birlikte rulo soyma sonucu yalnızca yapıştırıcının ara yüzey kırılma enerjisini ölçmediğinden, çelik levhanın bükülme davranışı da sonuçlara katkıda bulunmaktadır.
Yüksek sıcaklıktaki soyulma davranışı
Sıcaklık 100°C’ye çıktığında formülasyonlar arasındaki farklar küçülmüştür. CSP-PBR bazı içeriklerde 100°C’de CSP-Si’dan biraz daha etkili görünürken, yüzde 5 CSP-Si eğrisi bu sıcaklıkta referansın altında kalmaktadır. Bu nedenle özet bölümündeki bütün CSP formülasyonlarının her sıcaklıkta referansı geçtiği yönündeki genel ifade, Şekil 4’teki bütün noktalar için geçerli değildir.
120°C, epoksinin yaklaşık 110°C olan cam geçiş sıcaklığının üzerindedir. Bu bölgede zincir hareketliliğinin artması nedeniyle bütün laminatların soyulma dayanımı belirgin biçimde düşmüştür. Buna rağmen CSP-Si içeren laminatlar referansa göre yaklaşık yüzde 25 daha yüksek değerlere ulaşmıştır.
140°C’de bütün eğriler yaklaşık sıfıra yaklaşmaktadır. Bu sonuç, incelenen epoksi sisteminin cam geçiş sıcaklığının oldukça üzerindeki sıcaklıklarda yük taşıma kapasitesini büyük ölçüde kaybettiğini göstermektedir.
Yorulma çatlak büyüme eşikleri
| Formülasyon | [ G_{\mathrm{th}} ] 23°C | [ G_{\mathrm{th}} ] 70°C |
|---|---|---|
| Referans | 34 J/m² | 26 J/m² |
| CSP-Si yüzde 1 | 37 J/m² | 31 J/m² |
| CSP-Si yüzde 2 | 33 J/m² | 26 J/m² |
| CSP-Si yüzde 5 | 44 J/m² | 38 J/m² |
| CSP-PBR yüzde 1 | 38 J/m² | 28 J/m² |
| CSP-PBR yüzde 2 | 40 J/m² | 30 J/m² |
| CSP-PBR yüzde 5 | 37 J/m² | 22 J/m² |
Silikon çekirdekli parçacıkların yorulma performansı
Şekil 5’te CSP-Si formülasyonlarının çatlak büyüme eğrileri gösterilmektedir. Eğriler üç bölgeye ayrılmaktadır:
- Eşik veya son derece yavaş çatlak ilerleme bölgesi,
- Kararlı çatlak büyümesi bölgesi,
- Kararsız ve hızlı kırılma bölgesi.
Yüzde 5 CSP-Si, hem 23 hem de 70°C’de çatlak büyümesini en belirgin biçimde yavaşlatan formülasyondur. Eşik değeri:
\[ 34\ \mathrm{J/m^2}\rightarrow44\ \mathrm{J/m^2} \]
ve:
\[ 26\ \mathrm{J/m^2}\rightarrow38\ \mathrm{J/m^2} \]
şeklinde yükselmiştir.
Yüzde 2 CSP-Si ise rulo soyma deneyinde yarar sağlamasına rağmen yorulma eşiğinde referansı geçmemiştir. Bu sonuç, kısa süreli soyma dayanımının yüksek olmasının uzun süreli yorulma çatlağı direncinin de mutlaka yüksek olacağı anlamına gelmediğini göstermektedir.
Polibütadien çekirdekli parçacıkların yorulma performansı
Şekil 6’ya göre CSP-PBR, 23°C’de kararlı büyüme ve eşik bölgelerinde sınırlı fakat olumlu bir etki sağlamıştır. En yüksek değer yüzde 2 masterbatch içeriğinde 40 J/m²’dir.
70°C’de sonuçlar daha değişkendir:
- Yüzde 1 CSP-PBR: 28 J/m²,
- Yüzde 2 CSP-PBR: 30 J/m²,
- Yüzde 5 CSP-PBR: 22 J/m².
Yüzde 2 formülasyonu referansın 26 J/m² değerinden daha yüksek olsa da, iyileşme CSP-Si kadar büyük ve içerik boyunca tutarlı değildir. Yüzde 5 formülasyonu ise referansın altında kalmıştır. Bu nedenle araştırmacılar CSP-PBR’nin 70°C’de belirgin ve güvenilir bir yorulma avantajı oluşturmadığı sonucuna varmıştır.
Rulo soyma ve yorulma sıralamalarının neden farklı olduğu
Şekil 7, 23°C’de en başarılı iki formülasyon olan yüzde 5 CSP-Si ile yüzde 2 CSP-PBR’yi doğrudan karşılaştırmaktadır. Her ikisi de saf epoksiye göre çatlak büyüme kinetiğini iyileştirmektedir.
Bununla birlikte formülasyonların rulo soyma ve yorulma sıralamaları aynı değildir. Bunun başlıca nedenleri şunlardır:
- Rulo soyma kısa süreli ve büyük şekil değiştirmeli bir deneydir.
- Rulo soyma sırasında çelik levha plastik olarak bükülür.
- Yorulma deneyi düşük çatlak ilerleme hızlarında binlerce çevrimi kapsar.
- DCB numunesinde çelik kolların plastik şekil değiştirmesi amaçlanmaz.
- Kararlı çatlak büyümesi ve eşik bölgesinde sürünme, yerel hasar birikimi ve arayüz davranışı daha önemlidir.
Bu nedenle bir formülasyonun tek seferlik soyma dayanımı yüksekken yorulma eşiği aynı ölçüde yükselmeyebilir.
Önerilen toklaştırma mekanizmaları
Çalışma, çekirdek-kabuk parçacıkların epoksiyi aşağıdaki mekanizmalarla toklaştırabileceğini ileri sürmektedir:
- Çatlak cephesinin parçacıklar tarafından sabitlenmesi veya yön değiştirmesi,
- Kauçuk çekirdeğin kavitasyonu,
- Parçacığın matriksten yerel olarak ayrılması,
- Oluşan boşlukların çevresinde plastik büyüme,
- Epoksi matrisinde kesme bantlarının meydana gelmesi,
- Çatlak önündeki gerilmenin daha geniş bir alana dağıtılması.
Bu açıklamalar literatürde bilinen toklaştırma mekanizmaları ve deneylerde ölçülen dayanım değişimleriyle uyumludur. Ancak çalışmada tekil nanoskopik parçacıkların çatlak önündeki davranışı doğrudan gözlenmemiştir. Dolayısıyla mekanizma, ölçülmüş makroskopik performans ve kırılma yüzeylerinden yapılan olası bir yorumdur.
Karma kırılma mekanizması
16. ve 17. sayfalardaki Tablo 3 ve Tablo 4, 23 ve 70°C’de yorulma sonrasında oluşan kırılma yüzeylerinin ikili siyah-beyaz görüntülerini göstermektedir.
Çatlak yalnızca tek bir çelik–epoksi arayüzünü izlememiştir. Bunun yerine:
- Bir arayüz boyunca ilerlemiş,
- Mikrometre inceliğindeki epoksi tabakasını katetmiş,
- Karşı taraftaki çelik–epoksi arayüzüne geçmiş,
- Bu geçişleri çatlak boyunca defalarca tekrarlamıştır.
Bu nedenle hasar tamamen yapışma arayüzünde gerçekleşen adezif kırılma veya yalnızca epoksi içinde gerçekleşen kohezyon kırılması değildir; iki mekanizmanın birlikte bulunduğu karma bir kırılmadır.
23°C’de referans ve CSP-PBR numunelerinde arayüzler arasındaki geçişlerin daha sık olması, daha ince ve benekli kırılma desenleri oluşturmuştur. Yükseltilmiş sıcaklıkta daha büyük epoksi adaları görülmüştür. Bununla birlikte görüntülerin biçimiyle [ G_{\mathrm{th}} ] veya kararlı çatlak büyüme hızı arasında açık bir tekil ilişki kurulamamıştır.
Lazer konfokal yüzey profilleri
Şekil 8’deki yükseklik profilleri, çatlağın epoksi katmanını geçerek karşı arayüze atladığı noktalarda ani yükseklik değişimleri göstermektedir.
CSP-Si laminatlarında ölçülen yükseklik farkları yaklaşık:
- Yüzde 1 formülasyonunda 12 µm,
- Yüzde 5 formülasyonunda 8 µm
aralığındadır. CSP-PBR numunelerinin çoğunda tabaka kalınlığı 8 µm’nin altında kalmış, yüzde 5 formülasyonu bu genel eğilimden ayrılmıştır.
Bu sonuç, masterbatch türünün yalnızca epoksi ağını değil, laminasyon sırasında verniğin levhalar arasından sıkışarak dışarı çıkma miktarını da etkilediğini göstermektedir. Yapıştırıcı kalınlığı yorulma çatlağı önündeki plastik işlem bölgesinin sınırlandırılmasını değiştirdiğinden, mekanik performans farklarının bir bölümü parçacık kimyasından değil tabaka kalınlığından kaynaklanabilir.
Raman haritalamasının gösterdiği sonuç
Şekil 9, yüzde 5 CSP-Si içeren laminatın kırılma yüzeyindeki bir epoksi adasının Raman haritasını göstermektedir. Kırmızı bölgeler, silikon-oksijen bağıyla ilişkilendirilen Raman pikinin yüksek olduğu alanları temsil etmektedir.
Yaklaşık 2 µm uzamsal çözünürlükte:
- Epoksi adalarının kenarlarında belirgin silikon parçacığı yığılması görülmemiştir.
- Mikrometre ölçeğinde büyük CSP-Si kümeleri saptanmamıştır.
- Çatlağın karşı arayüze geçişinin büyük bir silikon parçacığı aglomerasyonuyla tetiklendiğine dair kanıt bulunmamıştır.
Birincil çekirdek-kabuk parçacıkların nanometre ölçeğinde olduğu belirtilmektedir. Bu nedenle 2 µm adımlı Raman haritası tek tek parçacıkları veya küçük nanokümeleri çözemez; yalnızca mikrometre ölçeğindeki büyük ve heterojen yığılmaları dışlayabilir.
Çalışmanın güçlü yönleri
- Su bazlı epoksi vernikten gerçek elektrik çeliği laminatına uzanan çok aşamalı bir deney tasarımı kullanılmıştır.
- İki farklı kauçuk çekirdek kimyası aynı ana reçine sistemi içinde karşılaştırılmıştır.
- Masterbatch içeriği sistematik olarak değiştirilmiştir.
- Kürlenme, cam geçişi, soyulma ve yorulma davranışı birlikte değerlendirilmiştir.
- Rulo soyma deneylerinde her formülasyon için en az beş numune kullanılmıştır.
- Yorulma çatlakları uyumluluk temelli yöntemle çevrim boyunca izlenmiştir.
- Yorulma verileri Hartman–Schijve eğrileriyle değerlendirilmiştir.
- Kırılma yüzeyleri makroskopik fotoğraf, konfokal profilometri ve Raman haritalamasıyla incelenmiştir.
- 23°C ile 70°C yorulma sonuçlarının karşılaştırılması, değiştiricilerin sıcaklık duyarlılığını görünür kılmıştır.
- Rulo soyma ile yorulma sıralamalarının aynı olmadığı açıkça gösterilmiştir.
Çalışmanın temel sınırlılıkları
- Çalışma hakem değerlendirmesinden geçmemiş bir preprinttir.
- Parçacık etkisini düşük EEW değerli masterbatch taşıyıcısından ayıran parçacıksız taşıyıcı kontrolü bulunmamaktadır.
- Farklı masterbatchler laminasyon sırasında farklı yapıştırıcı kalınlıkları oluşturmuştur; bu kalınlık farkı yorulma sonuçlarını etkileyebilir.
- Parçacıkların gerçek boyutu ve sayı yoğunluğu doğrudan ölçülmemiştir.
- Tek tek parçacıkların çatlak önündeki kavitasyonu, bağ kopması veya boşluk büyümesi doğrudan görüntülenmemiştir.
- Raman haritasının 2 µm çözünürlüğü nanoskopik dağılımı doğrulamak için yeterli değildir.
- Yorulma deneylerindeki tekrar sayısı ve numuneler arası saçılım ayrıntılı biçimde verilmemiştir.
- Sonuçlar için p değeri, güven aralığı veya anlamlılık testi raporlanmamıştır.
- Yalnızca 23 ve 70°C’de yorulma testi yapılmıştır.
- 140°C’de mekanik performansın kaybolmasına rağmen daha yüksek sıcaklıklar için ayrıntılı hasar analizi sunulmamıştır.
- Doğrudan motor çalışma koşulları, titreşim spektrumları veya uzun süreli termal yaşlandırma uygulanmamıştır.
- Transformatör yağı veya doğrudan soğutma akışkanıyla olası etkileşimler incelenmemiştir.
- Çalışma yalnızca M-800-50A elektrik çeliği ve belirli yüzey temizleme koşuluyla gerçekleştirilmiştir.
- Yüzde 8 masterbatch içeriği deney bölümünde listelenmesine rağmen sonuçlarda yer almamaktadır.
- Yüzde 10 formülasyonlar mekanik laminat deneylerine alınmamıştır.
- Ham deney verileri açık bir veri deposunda bulunmamakta, talep üzerine sorumlu yazardan sağlanmaktadır.
Metin içindeki tutarlılık ve raporlama notları
- Özet, her iki CSP türünün jelleşme başlangıcını düşürdüğünü belirtmektedir; ancak Tablo 1, CSP-PBR formülasyonlarının referanstan daha yüksek jelleşme sıcaklıklarına sahip olduğunu göstermektedir.
- Sonuç bölümünde CSP-Si için yüzde 45 yorulma artışının “45°C”de elde edildiği yazılmıştır. Deney yöntemi, Şekil 5, Tablo 2 ve özet bu sıcaklığın 70°C olduğunu göstermektedir.
- Şekil 5 ve Şekil 6 açıklamalarında 23 ve 70°C panellerinin sağ-sol sırası ters yazılmıştır; grafiklerin üzerindeki etiketlere göre 23°C solda, 70°C sağdadır.
- Raman yöntemi bölümünde Si–O piki 500 cm−1, sonuçlar ve Şekil 9 açıklamasında 560 cm−1 olarak belirtilmiştir.
- Özette bütün CSP formülasyonlarının soyulma dayanımını artırdığı belirtilse de Şekil 4’te bazı sıcaklık ve içerik noktaları referansın altında veya ona çok yakındır.
Bu farklılıklar çalışmanın ana eğilimlerini ortadan kaldırmamaktadır; ancak verilerin yeniden kullanılmasında ve bağımsız doğrulamada özgün tablo ve grafiklerin esas alınmasını gerektirmektedir.
Çalışma neyi göstermektedir?
- Silikon çekirdekli masterbatch, su bazlı epoksinin jelleşme başlangıcını birkaç derece düşürebilmektedir.
- Yüzde 5’e kadar CSP eklenmesi cam geçiş sıcaklığını belirgin biçimde düşürmemektedir.
- Çekirdek-kabuk değiştiriciler 23°C’de rulo soyma dayanımını yükseltebilmektedir.
- Yüzde 5 CSP-Si, incelenen formülasyonlar içinde en yüksek oda sıcaklığı soyulma dayanımını vermiştir.
- Yüzde 5 CSP-Si, 23 ve 70°C’de yorulma çatlağı eşik direncini belirgin biçimde artırmıştır.
- CSP-PBR için en iyi 23°C yorulma sonucu yüzde 2 masterbatch içeriğinde elde edilmiştir.
- CSP-PBR’nin 70°C’deki etkisi içerik boyunca tutarlı değildir.
- Rulo soyma dayanımı ile yorulma çatlak eşiği aynı malzeme sıralamasını vermemektedir.
- Kırılma, iki çelik–epoksi arayüzü arasında dönüşümlü ilerleyen karma bir mekanizmadır.
- CSP-Si için mikrometre ölçeğinde belirgin aglomerasyon saptanmamıştır.
Çalışma neyi kanıtlamamaktadır?
- Ölçülen bütün mekanik iyileşmenin yalnızca kauçuk parçacıklardan kaynaklandığını kanıtlamamaktadır.
- Masterbatch taşıyıcısının kürlenme ve çapraz bağ yoğunluğundaki etkisini parçacık etkisinden ayırmamaktadır.
- Çatlak sabitleme, parçacık kavitasyonu ve kesme bandı oluşumunu doğrudan nanoskopik olarak göstermemektedir.
- Yüzde 5 CSP-Si oranının bütün su bazlı epoksiler için evrensel optimum olduğunu göstermemektedir.
- Malzemelerin gerçek bir motor veya jeneratör içindeki hizmet ömrünü hesaplamamaktadır.
- Doğrudan yağ soğutmalı motorlarda kimyasal uyumluluğu göstermemektedir.
- Yüksek sıcaklıktaki iyileşmenin epoksinin cam geçiş sınırlarını ortadan kaldırdığını göstermemektedir.
- Elektriksel yalıtım, girdap akımı kaybı, manyetik performans veya motor verimi ölçmemektedir.
- Parçacık eklenmesinin uzun süreli nem, yağ, termal çevrim veya oksidatif yaşlanma davranışına etkisini belirlememektedir.
Bilimsel ve teknolojik önemi
Araştırmanın en önemli katkısı, mikrometre inceliğindeki su bazlı epoksi tabakaların toklaştırılmasının mümkün olduğunu ve doğru parçacık türüyle yalnızca kısa süreli soyulma dayanımının değil, düşük hızlı yorulma çatlağı direncinin de artırılabileceğini göstermesidir.
Özellikle yüzde 5 CSP-Si formülasyonunun 70°C’de de iyileşme sağlaması, kontrollü sıcaklıkta çalışan elektrik motorları açısından dikkat çekicidir. Bununla birlikte 120–140°C aralığındaki keskin soyulma dayanımı kaybı, epoksi ağının cam geçiş sıcaklığının temel hizmet sınırı olmaya devam ettiğini göstermektedir.
Yenilenebilir enerji üretimindeki jeneratörler ve elektrikli araç motorları için daha dayanıklı tam yüzey bağlı elektrik çeliği paketleri:
- Tabaka ayrılması riskini azaltabilir,
- Titreşim ve gürültü davranışını iyileştirebilir,
- İnce yalıtım tabakalarının mekanik bütünlüğünü koruyabilir,
- Daha uzun hizmet ömrüne katkıda bulunabilir.
Ancak çalışma bu sistem düzeyindeki kazanımları doğrudan ölçmemiştir. Endüstriyel uygulamaya geçiş için uzun süreli termal-mekanik yaşlandırma, soğutma akışkanlarıyla uyumluluk, elektriksel yalıtım ve gerçek motor çekirdeği deneyleri gereklidir.
Çalışmanın Yöntemi ve Bulguları
Araştırma tasarımının teknik özeti
| Yöntem bileşeni | Çalışmada uygulanan işlem |
|---|---|
| Çalışma türü | Deneysel polimer malzeme, yapıştırma ve kırılma mekaniği araştırması |
| Ana reçine | DGEBA, yaklaşık 500 g/mol EEW |
| Sertleştirici | DICY, epoksiye göre 1,1:1 oran |
| Su içeriği | Toplam sistemin yüzde 45’i |
| Emülgatör | Poloxamer 407, yüzde 10 |
| Değiştiriciler | Silikon çekirdekli CSP-Si ve polibütadien çekirdekli CSP-PBR |
| Masterbatch içerikleri | Yüzde 1, 2, 5, 8 ve 10 olarak hazırlanmış; raporlanan ana sonuçlar yüzde 1, 2, 5 ve 10 |
| Elektrik çeliği | M-800-50A, 0,5 mm |
| B-aşaması kaplama | Yaklaşık 5–8 µm |
| Laminasyon | 180°C, 0,3 MPa, 2 saat |
| Rulo soyma numunesi | Dört çelik levha, en az beş tekrar |
| Yorulma numunesi | Altı levhalı DCB, gümüş yaprak başlangıç çatlağı |
Ölçüm koşulları
| Ölçüm | Parametreler | Çıktı |
|---|---|---|
| Reokinetik DMA | 150–220°C, 2 K/dakika, yüzde 0,5 genlik, 1 Hz | Kompleks viskozite ve [ T_{\mathrm{on}} ] |
| Cam geçiş DMA | 70–120°C, 2 K/dakika, yüzde 0,1 genlik, 1 Hz | Kayıp faktörü maksimumundan [ T_G ] |
| Rulo soyma | 23, 100, 120 ve 140°C; 100 mm/dakika | RPS, N/mm |
| Yorulma çatlak büyümesi | 23 ve 70°C; 3 mm genlik; 5 Hz; [ R=0{,}1 ] | [ da/dN ], [ G_{\max} ], [ G_{\mathrm{th}} ] |
| Konfokal mikroskopi | 50 kat büyütme ve Gauss yumuşatma | Kırılma yüzeyi yükseklik profili |
| Raman haritalama | 532 nm lazer, 5 saniye, 2 µm adım | CSP-Si dağılımına ilişkin Si–O sinyali |
Başlıca nicel bulgular
| Bulgular | Referans | En iyi formülasyon | Değişim |
|---|---|---|---|
| Jelleşme başlangıcı | 172°C | CSP-Si: 167–170°C | Yaklaşık 2–5°C düşüş |
| Cam geçişi, yüzde 1–5 | 110°C | 110–112°C | Belirgin değişim yok |
| Cam geçişi, yüzde 10 | 110°C | 114–115°C | Yaklaşık 4–5°C artış |
| RPS, 23°C | Yaklaşık 4,6 N/mm | CSP-Si yüzde 5: 6,7 N/mm | Yaklaşık yüzde 45 artış |
| [ G_{\mathrm{th}} ], 23°C | 34 J/m² | CSP-Si yüzde 5: 44 J/m² | Yaklaşık yüzde 30 artış |
| [ G_{\mathrm{th}} ], 70°C | 26 J/m² | CSP-Si yüzde 5: 38 J/m² | Yaklaşık yüzde 45 artış |
| En iyi CSP-PBR, 23°C | 34 J/m² | Yüzde 2: 40 J/m² | Yaklaşık yüzde 18 artış |
| CSP-PBR yüzde 5, 70°C | 26 J/m² | 22 J/m² | Yaklaşık yüzde 15 düşüş |
Şekil ve tabloların bilimsel içeriği
| Görsel | İçerik | Ana çıkarım |
|---|---|---|
| Şekil 1 | Reometre düzeni ve jelleşme başlangıcı değerlendirmesi | Kürlenme, kompleks viskozitedeki keskin artışla belirlenmiştir |
| Şekil 2 | DCB numunesi ve eş zamanlı yorulma düzeneği | Çatlak büyümesi kontrollü Mod I yükleme altında ölçülmüştür |
| Şekil 3 | CSP-Si ve CSP-PBR viskozite eğrileri | Silikon ve polibütadien masterbatchler farklı jelleşme eğilimleri oluşturmuştur |
| Tablo 1 | [ T_{\mathrm{on}} ] ve [ T_G ] değerleri | Yüzde 5’e kadar cam geçişi büyük ölçüde korunmuştur |
| Şekil 4 | Sıcaklığa bağlı rulo soyma dayanımı | Oda sıcaklığındaki yarar yüksek sıcaklıkta zayıflamıştır |
| Şekil 5 | CSP-Si yorulma çatlak büyüme eğrileri | Yüzde 5 CSP-Si, 23 ve 70°C’de en yüksek eşik direncini vermiştir |
| Şekil 6 | CSP-PBR yorulma çatlak büyüme eğrileri | 23°C’de sınırlı iyileşme, 70°C’de değişken performans görülmüştür |
| Tablo 2 | [ G_{\mathrm{th}} ] değerleri | Parçacık türü ve içeriğine bağlı optimum oranlar farklıdır |
| Şekil 7 | En iyi CSP-Si ve CSP-PBR formülasyonlarının karşılaştırması | Her iki değiştirici 23°C’de referansı geçmiştir |
| Tablo 3 ve 4 | İkili kırılma yüzeyi görüntüleri | Çatlak iki arayüz arasında dönüşümlü ilerlemiştir |
| Şekil 8 | Konfokal yükseklik profilleri | Yapıştırıcı kalınlığı ve arayüz geçişleri belirlenmiştir |
| Şekil 9 | Si–O Raman yoğunluk haritası | Mikrometre ölçeğinde CSP-Si aglomerasyonu görülmemiştir |
İstatistiksel ve veri değerlendirme notu
Rulo soyma deneylerinde en az beş numunenin ortalaması ve saçılım bantları verilmiştir. Bununla birlikte:
- Gruplar arasında hipotez testi yapılmamıştır.
- p değerleri raporlanmamıştır.
- Güven aralıkları verilmemiştir.
- Yorulma deneylerinin grup başına tekrar sayısı açıkça belirtilmemiştir.
- Hartman–Schijve uyum katsayıları veya uyum belirsizlikleri tablolaştırılmamıştır.
Bu nedenle “önemli” veya “belirgin” olarak tanımlanan farklar ağırlıklı olarak eğriler, ortalama değerler ve mühendislik büyüklükleri üzerinden yorumlanmıştır; istatistiksel anlamlılıkla eş tutulmamalıdır.
Kaynak ve Yöntem Notu
Çalışmanın tam özgün adı:Effect of core-shell particles on the curing kinetics of waterborne epoxy varnishes and the mechanical performance of electrical steel laminates
Yazarlar ve sıraları: Gernot M. Wallner; Cornelia Marchfelder; Anna Seyr; Gabriel Riedl.
Sorumlu yazar: Gernot M. Wallner.
Sorumlu yazar e-postası: gernot.wallner@jku.at
Eş birinci yazar veya eş katkı: Eş birinci yazarlık ya da eş katkı beyanı bulunmamaktadır.
PDF’de belirtilen kurum: Christian Doppler Laboratory for Superimposed Mechanical-Environmental Ageing of Polymeric Hybrid Laminates (CDL-AgePol), Department of Polymer Durability and Regenerative Energy, Institute of Polymeric Materials and Testing, University of Linz, Altenberger Str. 69, 4040 Linz, Austria.
SSRN’de belirtilen kurum: Johannes Kepler University Linz.
Resmî çalışma kaydı:SSRN çalışma sayfası
SSRN yayımlanma tarihi: 15 Haziran 2026.
Yayın yılı: 2026.
Sayfa sayısı: 29.
Kaynak türü: Deneysel polimer malzemeleri, su bazlı kaplama, yapıştırma teknolojisi ve yorulma kırılma mekaniği preprinti.
Dergi bilgisi: PDF’nin sayfa üst bilgilerinde International Journal of Adhesion and Adhesives adı bulunmaktadır. Ancak cilt, sayı, makale numarası, kabul tarihi veya hakemli dergi DOI’si verilmemiştir. Bu nedenle dergide yayımlanmış nihai makale statüsü doğrulanamamıştır.
Yayın platformu: SSRN.
Özgün akademik yayınevi: Hakemli bir dergi yayınevi kaydı doğrulanamamıştır. Mevcut resmî dağıtım kaydı SSRN’dir.
Hakemlik durumu: Çalışma hakem değerlendirmesinden geçmemiştir. Her sayfada “This preprint research paper has not been peer reviewed” uyarısı bulunmaktadır.
Yazar katkıları:
- Gernot M. Wallner: Kavramsallaştırma, finansman temini, yöntem, proje yönetimi, danışmanlık, doğrulama ve metnin gözden geçirilmesi.
- Cornelia Marchfelder: Veri düzenleme, biçimsel analiz, araştırma, görselleştirme ve ilk taslak yazımı.
- Anna Seyr: Veri düzenleme, araştırma, görselleştirme ve ilk taslak yazımı.
- Gabriel Riedl: Veri düzenleme, biçimsel analiz ve yazılım.
Finansman: Avusturya Federal Dijital ve Ekonomik İşler Bakanlığı, National Foundation for Research, Technology and Development ve Christian Doppler Research Association tarafından destek sağlandığı bildirilmiştir.
Malzeme desteği: Evonik ve Kaneka, çekirdek-kabuk parçacık masterbatchlerini sağlamıştır.
Çıkar çatışması: Yazarlar çıkar çatışması bulunmadığını beyan etmiştir.
Etik onay: Uygulanabilir olmadığı belirtilmiştir.
Veri erişimi: Üretilen ve analiz edilen veri setlerinin makul talep üzerine sorumlu yazardan edinilebileceği bildirilmiştir.
Bu Türkçe anlatım, çalışmanın 29 sayfası; deneysel yöntemleri, bütün tablo ve şekilleri, kırılma yüzeyi görüntüleri, grafik eğilimleri, yazar beyanları ve sonuç bölümü birlikte incelenerek hazırlanmıştır. Bilimsel açıklamalar çalışmanın sunduğu deneylere dayandırılmış; dış kaynaklardan yeni malzeme performansı, mekanizma veya uygulama sonucu eklenmemiştir.
Çalışmanın en önemli yöntemsel sınırlılıkları; masterbatch taşıyıcısı ile parçacık etkisinin ayrılamaması, yapıştırıcı kalınlıklarının formülasyonlar arasında değişmesi, nanoskopik toklaştırma mekanizmalarının doğrudan görüntülenmemesi, yorulma tekrar sayılarının açıkça verilmemesi, istatistiksel anlamlılık testlerinin bulunmaması ve çalışma metnindeki bazı sıcaklık, Raman piki ve şekil açıklaması tutarsızlıklarıdır.
Sonuçlar, silikon çekirdekli yüzde 5 masterbatch formülasyonunun incelenen koşullarda en dengeli soyulma ve yorulma performansını verdiğini göstermektedir. Ancak bu oran, farklı epoksi kimyaları, elektrik çeliği türleri, kaplama kalınlıkları ve gerçek motor çalışma ortamları için bağımsız olarak doğrulanmadan evrensel optimum kabul edilmemelidir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir