

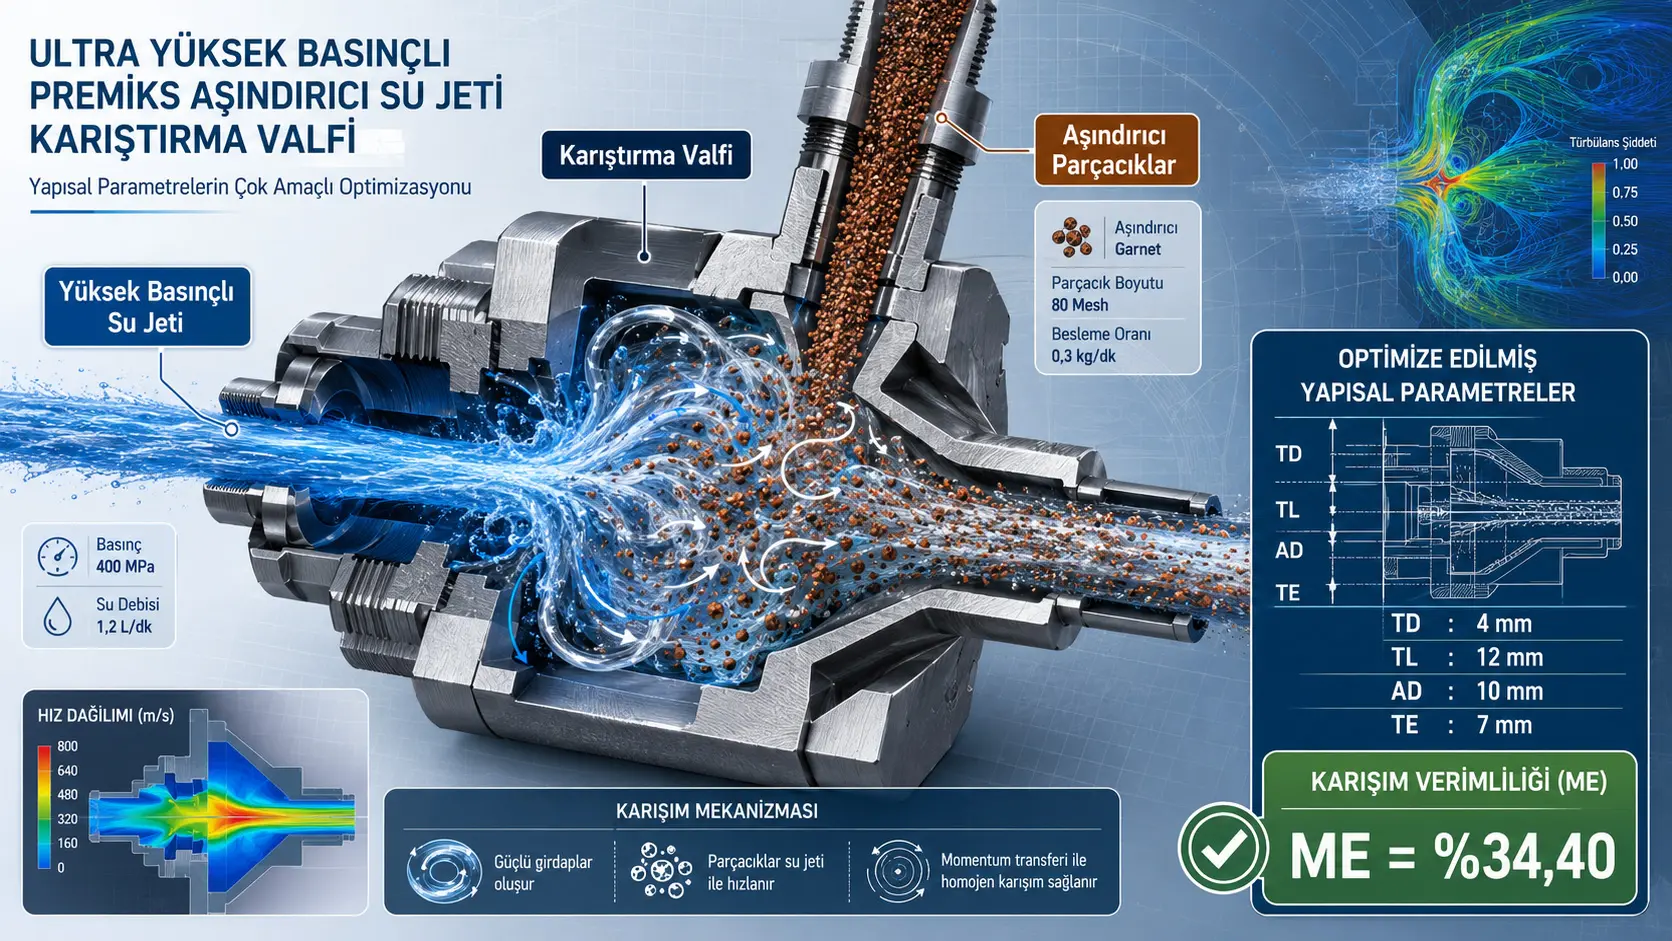
Ushbu tadqiqot ultra yuqori bosimli oldindan aralashtirilgan abraziv suv oqimi tizimining asosiy qismlaridan biri bo‘lgan aralashtirish klapanida suv bilan abraziv zarrachalarning yanada bir tekis aralashishini ta’minlaydigan geometriyani aniqlashni maqsad qiladi. Tadqiqotchilar suv fazasini ANSYS Fluent 2023 R1, diametri 0,18 mm bo‘lgan granat abraziv zarrachalarni esa Rocky DEM 2023 R1 muhitida yechib, ikki tomonlama CFD–DEM modelini qurdilar. Bir omilli simulyatsiyalardan so‘ng bo‘g‘iz diametri (TD), bo‘g‘iz uzunligi (TL), abraziv kirish quvuri diametri (AD) hamda bo‘g‘iz chiqishi bilan abraziv kirish quvuri markazi orasidagi masofa (TE) Box–Behnken tajriba dizayni va Javob Sirt Metodologiyasi bilan birgalikda optimallashtirildi.
Tadqiqotda aralashish samaradorligi, mixing efficiency (ME), aralashtirish kamerasi chiqish kesimidagi abraziv zarrachalarning jami kesim yuzasining chiqish yuzasiga nisbati orqali ta’riflangan. Bir omilli tahlil dastlab massa nisbati, TD, TL, AD va TE ning alohida ta’sirlarini ko‘rib chiqdi; massa nisbati uchun %25 amaliy ish qiymati tanlandi va keyingi geometrik optimallashtirishda bu qiymat o‘zgarmas saqlandi.
RSM va CFD–DEM tasdiqlashi natijasida ishlab chiqarishga moslashtirilgan optimal geometriya TD = 4 mm, TL = 12 mm, AD = 10 mm va TE = 7 mm deb belgilandi. Javob sirti modelining bashorat qilgan ME qiymati %34,57 bo‘lganida, yaxlitlangan geometriyaning CFD–DEM simulyatsiyasida %34,40 ± %0,49 ME olindi. Bashorat bilan simulyatsiya orasidagi nisbiy farq taxminan %0,49 ni tashkil etdi.
ANOVA to‘rtta geometrik o‘zgaruvchining aralashish samaradorligiga nisbiy ta’sirini AD > TD > TL > TE ko‘rinishida tartibladi. Abraziv kirish quvuri diametri AD uchun F = 36,02 va p < 0,0001 olindi; shuningdek AD bilan TE orasidagi o‘zaro ta’sir ham p = 0,0391 bilan statistik jihatdan ahamiyatli deb topildi. Bu natija aralashtirish klapanini faqat alohida o‘lchamlarning optimal qiymatlariga ko‘ra emas, balki ayrim geometrik parametrlarning birgalikdagi xatti-harakatiga ko‘ra loyihalash zarurligini ko‘rsatadi.
Fizik tasdiqlashda uchta mustaqil sinovda 1 soniyalik abraziv massa o‘zgarishlari 13,5 g, 12,5 g va 11 g deb o‘lchandi; manbada qo‘llangan masshtablash usuli bilan ular mos ravishda %37,91, %35,10 va %30,89 ME qiymatlariga aylantirildi. Simulyatsiyaga nisbatan nisbiy xatolar %9,26, %1,99 va %11,36; o‘rtacha mutlaq nisbiy xato esa %7,54 bo‘ldi. Bitta sinovda xato %10 dan oshganiga qaramay, o‘rtacha qiymat manbada ishlatilgan %10 tasdiqlash chegarasidan pastda qoldi.
Turkiya nuqtayi nazaridan: Abraziv suv oqimi metallga ishlov berish, konchilik, tunnel qurilishi va maxsus kesish jarayonlarida Turkiyadagi ishlab chiqarish va og‘ir sanoat amaliyotlari uchun ham muhim texnologiyadir. Biroq ushbu tadqiqot Turkiyadagi sanoat AWJ qurilmasida o‘tkazilmagan. Optimal 4–12–10–7 mm geometriyani boshqa nasos bosimlari, turli granat donadorligi, boshqa abrazivlar yoki turli ishlab chiqaruvchi tizimlariga bevosita ko‘chirish ilmiy jihatdan qo‘llab-quvvatlanmaydi. Turkiyadagi real qo‘llanishda ish bosimi, abraziv xususiyatlari, klapan materiali, ishlab chiqarish toleransi va uzoq muddatli eroziya xatti-harakati alohida tasdiqlanishi kerak.
Aralashtirish klapani nega bunchalik muhim?
Abraziv suv oqimida kesish va eroziya energiyasining muhim qismi yuqori tezlikdagi suv bilan qattiq abraziv zarrachalar orasidagi impuls uzatilishidan kelib chiqadi. Zarrachalar suv oqimida yetarlicha bir tekis taqsimlanmasa, oqimning turli hududlarida abraziv zichligi va zarracha tezligi o‘zgarishi mumkin. Bu holat oqim barqarorligi va materialdagi energiya taqsimotiga ta’sir qilishi mumkin.
Oldindan aralashtirilgan tizimda abraziv va suv klassik injeksion tizimlardan farqli ravishda ancha erta bosqichda birlashadi. Shu sababli aralashtirish kamerasining bo‘g‘iz geometriyasi, abraziv kirish joyining holati va zarrachaning kamerada qolish vaqti kritik ahamiyat kasb etadi.
Tadqiqotning 4. sahifasidagi 1-rasm yuqori bosimli nasos, suv baki, abraziv baki va aralashtirish klapanidan tashkil topgan tizim arxitekturasini ko‘rsatadi. Shu sahifadagi 2-rasm esa optimallashtirilgan aralashtirish klapanining uch o‘lchamli geometriyasi va ichki oqim yo‘llarini ko‘rsatadi.
CFD–DEM modeli qanday qurilgan?
Suv uzluksiz faza sifatida Eulerian tizimida ANSYS Fluent 2023 R1 bilan yechilgan, granat zarrachalar esa Rocky DEM 2023 R1 ichida Lagrangian usulida kuzatilgan. Ikki dastur orasida ikki tomonlama impuls almashinuvi qo‘llangan. Demak, oqim zarrachalarga ta’sir qilganidek, zarrachalarning mavjudligi va impuls o‘zgarishi ham oqim maydoniga qayta uzatilgan.
Bitta abraziv zarrachaning ilgarilanma harakati manbada:
\[ m_p\frac{d\mathbf{v}_p}{dt} = m_p\mathbf{g} + \mathbf{F}_{drag} + \mathbf{F}_{loth} + \mathbf{F}_{P} + \mathbf{F}_{vm} + \mathbf{F}_{b} + \sum \mathbf{F}_{c} \]
orqali ta’riflanadi. Bu yerda sudrash, Saffman ko‘tarish, bosim gradienti, virtual massa, ko‘tarish/suzuvchanlik va kontakt kuchlari birgalikda hisobga olinadi.
Zarrachaning aylanish harakati ham:
\[ I_p\frac{d\boldsymbol{\omega}_p}{dt} = \sum T_t+\sum T_r+T_f \]
ko‘rinishida modellashtirilgan. Shu tariqa faqat zarracha markazi emas, balki kontakt va oqim ta’siri ostidagi burchak harakat ham DEM yechimiga kiritilgan.
Abraziv zarracha va kontakt modeli
Abrazivlar diametri 0,18 mm bo‘lgan sferik granat zarrachalar sifatida modellashtirilgan.
| Xususiyat | Granat abraziv | Po‘lat devor |
|---|---|---|
| Zichlik | 3800 kg/m³ | 7850 kg/m³ |
| Puasson koeffitsiyenti | 0,25 | 0,30 |
| Young moduli | 1 × 10⁸ N/m² | 1 × 10¹¹ N/m² |
Zarracha-zarracha va zarracha-devor kontakti Hertz–Mindlin modeli bilan yechilgan.
| Kontakt | Statik ishqalanish | Dumalash ishqalanishi | Restitution |
|---|---|---|---|
| Abraziv–abraziv | 0,30 | 0,01 | 0,44 |
| Abraziv–devor | 0,50 | 0,01 | 0,50 |
Haqiqiy granat donalari notekis shaklli bo‘lishi mumkin bo‘lsa-da, modelda ular sferik va sinmaydigan deb qabul qilingan. Tadqiqotchilar bu farazni hozirgi ishning asosiy maqsadi zarracha sinishi emas, balki impuls uzatilishi va aralashish bir xilligi ekanligi bilan asoslaydi.
Turbulentlik qanday modellashtirilgan?
Suv fazasida Standard k–ε turbulentlik modeli va standart wall-function yondashuvi qo‘llangan. Manba RNG k–ε va SST k–ω kabi modellar ayrim aylanma yoki devor yaqinidagi oqim xususiyatlarida yuqoriroq aniqlik bera olishini tan oladi; biroq ushbu tadqiqotning asosiy maqsadi global aralashish samaradorligi bo‘lgani uchun Standard k–ε modeli hisoblash xarajati va barqarorlik nuqtayi nazaridan yetarli deb baholangan.
Bu tanlov tadqiqot cheklovlaridan biridir. Ayniqsa kuchli egilish va resirkulyatsiya hududlarining mahalliy tuzilishi Standard k–ε tomonidan ilg‘or modellar kabi batafsil yechilmasligi mumkin.
Mesh mustaqilligi
Hisoblash sohasi tetraedrik elementlarga ajratilgan va taxminan 52.000, 75.000 hamda 240.000 hujayra oralig‘idagi tarmoq zichligi taqqoslangan. Aralashtirish quvuri chiqishidagi ma’lum chiziq bo‘ylab tezlik taqsimoti baholash mezoni sifatida qo‘llangan.
Taxminan 52.000 dan 75.000 hujayraga o‘tilganda sezilarli farq kuzatilgan; taxminan 75.000 dan 240.000 hujayragacha bo‘lgan qo‘shimcha zichlashtirishda tezlik taqsimoti deyarli o‘zgarmagani xabar qilingan. Shu sababli keyingi hisoblarda taxminan 75.000 hujayrali mesh ishlatilgan.
Aralashish samaradorligi qanday ta’riflanadi?
Manbada bitta abraziv zarrachaning kesim yuzasi:
\[ A_1=\frac{\pi d_0^2}{4} \]
aralashtirish kamerasi chiqishining yuzasi:
\[ A_2=\frac{\pi d^2}{4} \]
deb ta’riflangan va mixing efficiency:
\[ \psi= \frac{N A_1}{A_2}\times100\% \]
tenglamasi bilan hisoblangan.
Bu yerda \(d_0\) zarracha diametri, \(d\) chiqish diametri va \(N\) chiqish kesimidan o‘tgan zarrachalar sonidir. Demak, tadqiqotdagi ME ko‘rsatkichi energiya aylantirish samaradorligidan farq qiladi; u chiqish kesimidagi abraziv taqsimotini yuza nisbati orqali ifodalovchi tadqiqotga xos aralashish mezonidir.
Dastlab qaysi besh parametr skan qilindi?
| Parametr | Qisqartma | Bir omilli darajalar |
|---|---|---|
| Abraziv massa nisbati | MR | %15, %20, %25, %30 |
| Bo‘g‘iz diametri | TD | 3,5; 4; 4,5; 5 mm |
| Bo‘g‘iz uzunligi | TL | 12; 14; 16; 18 mm |
| Abraziv kirish quvuri diametri | AD | 8; 9; 10; 11 mm |
| Bo‘g‘iz chiqishi–kirish quvuri markazi masofasi | TE | 6; 7; 8; 9 mm |
Aralashtirish kamerasida zarrachalar qanday harakatlanadi?
Manbaning 9. sahifasidagi 6-rasm CFD–DEM modelining eng tushuntiruvchi tasvirlaridan biridir. Zarracha bulutlari bilan tezlik konturlari 0,01 s, 0,062 s, 0,074 s, 0,12 s, 0,15 s va 0,20 s lahzalarda birgalikda ko‘rsatilgan.
0,01 soniyada abraziv-suv aralashmasi kameraga kira boshlaydi. 0,062 soniya atrofida yuqori tezlikdagi suv oqimining ta’sirida kameraning kirish tomonida manfiy bosim zonasi hosil bo‘ladi. Ushbu zona va tortishish kuchi abrazivning bo‘g‘iz hududiga ko‘chishini osonlashtiradi.
Taxminan 0,074 soniyada markaziy oqim atrofida yaqqol vorteks tuzilmasi rivojlanadi. Zarrachalarning bir qismi yuqori tezlikdagi yadroga tortilib tezlashadi, boshqa qismi esa vorteks hududida turbulent tarzda tarqaladi.
0,12 soniyada vorteks zonasining kengaygani va zarrachalar taqsimoti yaxshilangani; 0,15 soniyadan keyin esa jarayon statistik jihatdan barqarorroq holatga o‘tgani xabar qilingan.
Ushbu tasvir tadqiqotning asosiy fizik izohini qo‘llab-quvvatlaydi: aralashish bir xilligini belgilovchi asosiy mexanizm yuqori tezlikdagi suv yadrosi bilan abraziv zarrachalar orasidagi impuls uzatilishi, entrainment va vorteksga bog‘liq tarqalishdir.
Bir omilli natijalar nimani ko‘rsatdi?
MR tekshirilgan %15–%30 oralig‘ida ME ni monoton ravishda oshirdi. Biroq ko‘proq abraziv tank sig‘imi va ish vaqti nuqtayi nazaridan amaliy xarajat tug‘dirgani sababli tadqiqotchilar keyingi ish uchun MR = %25 ni tanladilar.
TD uchun aralashish samaradorligi 3,5 mm dan 4,5 mm gacha oshib, taxminan 4,5 mm da cho‘qqiga chiqdi va 5 mm da pasaydi. Juda tor bo‘g‘iz oqim tezligini haddan tashqari oshirib, aralashish uchun yetarli qolish vaqtini kamaytiradi; juda keng bo‘g‘iz esa oqim tezligini pasaytirib, zarrachalarning cho‘kishini osonlashtirishi mumkin.
TL bir omilli tahlilda taxminan 14 mm atrofida maksimum ko‘rsatdi. Qisqa bo‘g‘izda zarrachaning tezlanish yo‘li yetarli bo‘lmaydi, haddan tashqari uzun bo‘g‘iz esa devor ishqalanishi va to‘qnashuvlar sabab impuls yo‘qotilishini oshiradi.
AD bir omilli tahlilda 10 mm atrofida maksimum ko‘rsatdi. Kichik kirish abraziv uzatilishini cheklasa, katta kirish bosim tebranishlari va mahalliy zarracha zichlashishini oshirishi mumkinligi tushuntirilgan.
TE taxminan 8 mm da bir omilli maksimum ko‘rsatdi. Juda kichik masofada zarrachalar darhol yuqori tezlikdagi oqim bilan to‘qnashadi, juda katta masofada esa tortishishga bog‘liq cho‘kish va yetarli bo‘lmagan tarqalish xavfi oshadi.
Nega bir omilli tahlil yetarli emas?
Bitta parametrni alohida o‘zgartirib, qolganlarini o‘zgarmas saqlash parametrlarning bir-biriga qanday ta’sir qilishini ko‘rsatmaydi. Masalan, abraziv kirish diametrining mosligi abrazivning yuqori tezlikdagi oqim tomonidan ushlanishidan oldin kamerada qancha yo‘l bosishi bilan ham bog‘liq bo‘lishi mumkin.
Shu sababli tadqiqotning ikkinchi bosqichida MR %25 da o‘zgarmas saqlandi va faqat to‘rtta geometrik omil RSM ga kiritildi.
| Omil | −1 | 0 | +1 |
|---|---|---|---|
| TD (mm) | 4 | 4,5 | 5 |
| TL (mm) | 12 | 14 | 16 |
| AD (mm) | 9 | 10 | 11 |
| TE (mm) | 7 | 8 | 9 |
Verianla Live: Aralashtirish klapani geometriyasini optimallashtirish zanjiri
Quyidagi jadval tadqiqotdagi haqiqiy metodik ketma-ketlikni ko‘rsatadi.
| Bosqich | Jarayon | Asosiy ma’lumot |
|---|---|---|
| 1. CFD–DEM modeli | Suv fazasi Fluent, granat zarrachalar Rocky DEM bilan ikki tomonlama yechiladi. | Fluent/Rocky 2023 R1; 0,18 mm granat |
| 2. Mesh mustaqilligi | Chiqish tezlik profili turli tarmoq zichliklarida taqqoslanadi. | Taxminan 75.000 hujayra tanlanadi |
| 3. Bir omilli skan | MR, TD, TL, AD va TE alohida o‘zgartiriladi. | Beshta asosiy parametr |
| 4. MR ni sobitlash | Operatsion massa nisbati geometrik optimallashtirishdan chiqariladi. | MR = %25 |
| 5. Box–Behnken dizayni | To‘rtta geometrik omil uch darajada birgalikda baholanadi. | TD, TL, AD, TE; 29 dizayn nuqtasi |
| 6. RSM regressiyasi | ME bilan geometrik omillar orasida ikkinchi darajali model quriladi. | Design-Expert 13.0 |
| 7. ANOVA | Asosiy ta’sirlar, o‘zaro ta’sirlar va model yetarliligi baholanadi. | Model p = 0,0009; R² = 0,8573 |
| 8. Optimal nomzodlar | Yuqori desirability hududidan nomzod geometriyalar olinadi. | 25 nomzod kombinatsiya |
| 9. CFD–DEM qayta tasdiqlash | Beshta nomzod qayta simulyatsiya qilinadi. | Barcha nisbiy xatolar %5 dan past |
| 10. Ishlab chiqarishga yaxlitlash | Optimal o‘lchamlar ishlab chiqarish mumkin bo‘lgan qiymatlarga yaxlitlanadi. | TD 4, TL 12, AD 10, TE 7 mm |
| 11. Fizik tasdiqlash | Haqiqiy premiks AWJ qurilmasida abraziv massa o‘zgarishi o‘lchanadi. | Uchta mustaqil tajriba |
Verianla Live: Interaktiv vizualizatsiya ko‘rinadigan ilmiy ma’lumotlar jadvalidan yaratiladi; jadval manba-of-truth sifatida saqlanadi.
RSM regressiya modeli
TD = A, TL = B, AD = C va TE = D deb kodlanganda, manbada berilgan ikkinchi darajali model:
\[ \begin{aligned} Y={}&0.407A^2+0.02325B^2-0.16075C^2+0.0905D^2\\ &-0.01AB-0.285AC-0.125AD-0.03375BC-0.005BD+0.185CD\\ &+0.093667A-0.288917B+3.25333C-2.75467D+33.48558 \end{aligned} \]
ko‘rinishidadir.
Ushbu tenglama faqat tadqiqotda tekshirilgan TD, TL, AD va TE oralig‘ida olingan javob sirtidir. Bu oraliqlardan ancha tashqariga ekstrapolyatsiya manba tomonidan tasdiqlanmagan.
Model statistik jihatdan yetarlimi?
ANOVA da umumiy model:
F = 6,01, p = 0,0009
bilan ahamiyatli.
Determinatsiya koeffitsiyenti:
\[ R^2=0.8573 \]
va tuzatilgan qiymat:
\[ R^2_{Adj}=0.7147 \]
deb xabar qilingan.
Lack-of-fit testi uchun:
p = 0,0567
topilgan va %5 darajada ahamiyatli lack-of-fit yo‘q deb baholangan.
Qaysi geometrik parametr eng kuchli?
Verianla Live: Geometrik parametrlarning ME ga nisbiy ta’siri
Taqqoslash RSM modelining ANOVA jadvalidagi asosiy ta’sir F qiymatlariga asoslanadi.
| Parametr | Izoh | F qiymati | p qiymati | Ta’sir tartibi |
|---|---|---|---|---|
| AD | Abraziv kirish quvuri diametri | 36,02 | <0,0001 | 1 |
| TD | Bo‘g‘iz diametri | 12,61 | 0,0032 | 2 |
| TL | Bo‘g‘iz uzunligi | 6,63 | 0,0220 | 3 |
| TE | Bo‘g‘iz chiqishi–kirish markazi masofasi | 3,61 | 0,0782 | 4 |
Manba natijasi: asosiy ta’sir tartibi AD > TD > TL > TE dir. TE asosiy ta’siri p = 0,0782 bilan %5 ahamiyatlilik darajasini yakka holda qondirmaydi.
AD ancha katta F qiymatiga ega. Bu natija tadqiqotda ishlab chiqarish toleranslarini ustuvorlashtirish nuqtayi nazaridan ham talqin qilingan; abraziv kirish quvuri diametridagi og‘ishlar boshqa o‘lchamlarga qaraganda muhimroq bo‘lishi mumkinligi qayd etilgan.
AD–TE o‘zaro ta’siri nega muhim?
ANOVA da barcha juft o‘zaro ta’sirlar ahamiyatli emas. Biroq:
CD = AD × TE: F = 5,18, p = 0,0391
olingan.
Manba buni tadqiqotning muhim hissalaridan biri sifatida ta’kidlaydi. AD aralashtirish kamerasiga kiradigan abraziv miqdori va taqsimot xususiyatiga ta’sir etsa, TE zarrachaning yuqori tezlikdagi oqim tomonidan tortib ketilishidan oldingi geometrik masofasiga ta’sir qiladi.
AD va TE bir vaqtning o‘zida yuqori bo‘lganda abrazivning zich kirishi bilan uzoqroq erkin harakat masofasi qo‘shilishi mumkin; bunday holatda tortishishga bog‘liq cho‘kish ortib, aralashish bir xilligini buzishi mumkin. Shu sababli ikki geometriya mustaqil emas, muvofiqlashtirilgan holda loyihalanishi kerak degan xulosaga kelindi.
Optimal qiymatlar to‘g‘ridan-to‘g‘ri 4–12–10–7 mm deb topildimi?
Yo‘q. Javob sirti modelida eng past tasdiqlash xatosiga ega nomzod:
| Parametr | RSM nomzodi | Ishlab chiqarishga yaxlitlangan qiymat |
|---|---|---|
| TD | 4,012 mm | 4 mm |
| TL | 12,171 mm | 12 mm |
| AD | 9,744 mm | 10 mm |
| TE | 7,067 mm | 7 mm |
deb belgilangan.
Bu nomzod uchun RSM bashorati:
ME = %34,57
va CFD–DEM simulyatsiyasi:
ME = %34,40
berdi. 9-jadvalda nisbiy xato %0,49 deb xabar qilingan.
Ishlab chiqarish imkoniyati tufayli geometriyalar butun millimetr qiymatlarga yaxlitlangach, qo‘shimcha simulyatsiya o‘tkazildi va manba optimumni:
TD = 4 mm, TL = 12 mm, AD = 10 mm, TE = 7 mm
deb taklif qildi.
Tadqiqotchilar optimum keskin bitta matematik nuqta emas, balki ME nisbatan tekis qoladigan yuqori samaradorlik hududida joylashganini va bu kichik ishlab chiqarish toleranslariga nisbatan ma’lum chidamlilik berishini qayd etadi.
Usul va Natijalar
Bir omilli tadqiqot dizayni
Dastlabki bosqichda har bir omil alohida o‘zgartirildi va chiqishdagi zarrachalar sonining vaqt bo‘yicha o‘zgarishi qayd etildi. Manbaning 8. sahifasidagi 5-rasm MR, TD, TL, AD va TE uchun chiqayotgan zarrachalar sonining vaqtga bog‘liq egri chiziqlarini ko‘rsatadi.
Oqim taxminan 0,15–0,20 s dan keyin statistik jihatdan barqarorroq bo‘lgani sababli ME baholashda 0,25–0,35 s, 0,30–0,40 s va 0,35–0,45 s oraliqlari ishlatilgan.
Manbaning 10. sahifasidagi 7-rasm besh parametr uchun ME egri chiziqlarini beradi. MR dan tashqari geometrik parametrlarning aksariyati ma’lum optimum atrofida cho‘qqi hosil qilib, keyin pasaygan. Bu xatti-harakat geometrik optimallashtirish oddiygina “o‘lchamni kattalashtirish” muammosi emasligini ko‘rsatadi.
Box–Behnken dizaynida nechta simulyatsiya o‘tkazildi?
To‘rt omilli, uch darajali Box–Behnken matritsasida jami 29 dizayn nuqtasi mavjud. Ulardan beshtasi markaziy nuqta takrorlaridir. Manbadagi ME natijalari taxminan %33,23 dan %34,55 gacha o‘zgargan.
Markaziy nuqta takrorlaridagi qiymatlarning bir-biriga yaqin bo‘lishi CFD–DEM modelidagi sonli tebranishlar cheklanganini ko‘rsatishga yordam beradi; tadqiqotning o‘zi ham ikki fazali oqim va zarracha to‘qnashuvlari tabiiy sonli o‘zgaruvchanlik keltirib chiqarishini qayd etadi.
Javob sirtlari nimani ko‘rsatadi?
Manbaning 15. sahifasidagi 9-rasm olti xil parametr juftligining uch o‘lchamli response-surface va contour xaritalarini ko‘rsatadi:
- TD–TL,
- TD–AD,
- TD–TE,
- TL–AD,
- TL–TE,
- AD–TE.
Eng diqqatga sazovor natija AD–TE sirtidir. Ikki parametrni birgalikda o‘zgartirish ME ga bir omilli tahlilda ko‘rinmaydigan o‘zaro ta’sir hosil qiladi.
Beshta optimal nomzodning qayta simulyatsiyasi
| Tasdiqlash | RSM bashorati (%) | CFD–DEM (%) | Nisbiy xato (%) |
|---|---|---|---|
| 1 | 34,56 | 34,13 | 1,26 |
| 2 | 34,58 | 33,99 | 1,74 |
| 3 | 34,56 | 34,14 | 1,23 |
| 4 | 34,57 | 34,40 | 0,49 |
| 5 | 34,53 | 34,04 | 1,44 |
Beshta tasdiqlash kombinatsiyasining barchasida xato %5 dan past bo‘lgan. To‘rtinchi kombinatsiya eng kichik xatoni berdi va ishlab chiqarish imkoniyatini baholash bilan birga yakuniy dizayn uchun asos bo‘ldi.
Haqiqiy tajriba qurilmasi
Manbaning 18. sahifasidagi 11-rasm ishlatilgan fizik sinov tizimini fotosuratda tarkibiy qismlari bilan ko‘rsatadi. Tizim:
- CNC boshqaruv tizimi,
- kesish platformasi,
- oldindan aralashtirilgan abraziv suv oqimi generatori,
- abraziv baki,
- aralashtirish klapani,
- yuqori bosimli nasos,
- suv baki,
- bosimni tartibga solish tizimi,
- og‘irlik o‘lchash birligi,
- kompyuter/ma’lumot interfeysidan
tashkil topgan.
Og‘irlik o‘lchash birligi abraziv bakidagi massa o‘zgarishini vaqt davomida qayd etgan. Uchta sinovda bir soniyadagi o‘rtacha massa yo‘qotilishi mos ravishda:
13,5 g, 12,5 g va 11 g
deb topilgan.
Tajriba ME qanday hisoblangan?
Bu nuqta tadqiqotni to‘g‘ri talqin qilish uchun kritikdir. Optimal CFD–DEM simulyatsiyasida bir soniyaga to‘g‘ri keladigan abraziv massasi 12,25 g va ME %34,40 deb hisoblangan.
Tajribada chiqish kesimidagi geometrik zarracha maydoni orqali ME bevosita o‘lchanmagan. Buning o‘rniga tajriba massasi bilan simulyatsiyadagi tayanch massa orasida proporsional munosabat qurilgan:
\[ \frac{m_{Test}}{m_{Fluid}} = \frac{\varphi_{Fluid}}{\varphi_{Test}} \]
Manbada berilgan ushbu masshtablash natijasida:
| Sinov | O‘lchangan abraziv massasi | Hisoblangan ME | Nisbiy xato |
|---|---|---|---|
| 1 | 13,5 g | %37,91 | %9,26 |
| 2 | 12,5 g | %35,10 | %1,99 |
| 3 | 11,0 g | %30,89 | %11,36 |
O‘rtacha mutlaq nisbiy xato:
%7,54
deb xabar qilingan.
Manba bu natijani o‘zi ishlatgan %10 o‘rtacha xato chegarasiga ko‘ra modelning umumiy tasdiqlanishi deb talqin qiladi. Biroq 3-sinovning individual xatosi %11,36 bilan %10 dan yuqori. Shuningdek, tajriba ME si simulyatsiyadagi massa–ME munosabati yordamida hosil qilinganligi sababli, tasdiqlash chiqish kesimidagi zarracha taqsimotini bevosita mustaqil o‘lchash emasligini unutmaslik kerak.
Optimal geometriyaning fizik izohi
Manbaga ko‘ra 4 mm bo‘g‘iz diametri markaziy suv oqimini zarrachalarni samarali tortib ketadigan darajada kuchli saqlagan holda haddan tashqari tezlik va qisqa qolish vaqti muammosini cheklaydi.
12 mm lik nisbatan qisqa bo‘g‘iz zarracha tezlanishi uchun yetarli masofa ta’minlab, uzun bo‘g‘izlarda yuz berishi mumkin bo‘lgan devor ishqalanishi va impuls yo‘qotilishini kamaytiradi.
10 mm abraziv kirish diametri yetarli zarracha uzatilishini ta’minlaydi va haddan tashqari zich uzatish hamda bosim tebranishlarini cheklaydi.
7 mm TE esa abrazivning yuqori tezlikdagi oqim va vorteks maydoni tomonidan ushlanishi uchun mos geometrik holat yaratadi.
Tadqiqotning kuchli tomonlari
- Suv va abraziv fazalar orasida ikki tomonlama CFD–DEM impuls almashinuvidan foydalanilishi.
- Bir omilli tahlildan keyin parametr o‘zaro ta’sirlarini o‘z ichiga olgan RSM qo‘llanishi.
- 29 nuqtali Box–Behnken dizayni va ANOVA bajarilishi.
- Model lack-of-fit qiymatining alohida baholanishi.
- 25 yuqori-desirability nomzod orasidan beshta dizaynning CFD–DEM bilan qayta tasdiqlanishi.
- Ishlab chiqarishga mos yaxlitlangan geometriyaning qayta simulyatsiya qilinishi.
- Haqiqiy premiks AWJ qurilmasida fizik abraziv massa o‘lchovi bajarilishi.
- AD–TE o‘zaro ta’sirining statistik jihatdan aniqlanishi.
Asosiy cheklovlar
Zarracha shakli ideallashtirilgan: Granat donalari sferik va sinmaydigan deb qabul qilingan. Haqiqiy donalar notekis bo‘ladi va yuqori energiyali to‘qnashuvlarda parchalanishi mumkin.
Devor eroziyasi model bilan bog‘lanmagan: Abrazivlarning vaqt o‘tishi bilan aralashtirish kamerasi devorini yemirib, geometriyani o‘zgartirishi yechilmagan.
Turbulentlik modeli cheklangan: Standard k–ε umumiy aralashish uchun ishlatilgan, ammo kuchli egilish va resirkulyatsiya hududlarining mahalliy tafsilotlarida SST k–ω yoki ilg‘or modellar boshqacha natija berishi mumkin.
Faqat bitta abraziv turi va donadorligi ishlatilgan: Natijalar 0,18 mm granat uchun olingan.
Tajriba ME bilvosita hisoblangan: Fizik tajriba chiqish kesimidagi zarracha maydon taqsimotini bevosita o‘lchamagan; abraziv massa o‘lchovi simulyatsiya tayanchiga nisbatan ME ga masshtablangan.
Uzoq muddatli sanoat chidamliligi sinovdan o‘tkazilmagan: Optimal geometriyada uzluksiz ishlash natijasidagi klapan yeyilishi va samaradorlik o‘zgarishi ushbu tadqiqotda mavjud emas.
Tadqiqot qo‘llab-quvvatlaydigan xulosa
Ta’riflangan ultra yuqori bosimli oldindan aralashtirilgan AWJ tizimi, granat abraziv va tekshirilgan geometrik oraliqlarda TD, TL, AD va TE aralashish samaradorligiga birgalikda ta’sir qilishi hamda CFD–DEM bilan RSM optimal hududni aniqlash uchun birgalikda qo‘llanishi mumkinligi ko‘rsatilgan.
Manba ma’lumotlari tavsiya etilgan 4 mm TD, 12 mm TL, 10 mm AD va 7 mm TE dizayni tekshirilgan maydon ichida taxminan %34,40 simulyatsiya qilingan ME berishini va RSM bashorati bilan yaqin natija ko‘rsatishini qo‘llab-quvvatlaydi.
Tadqiqot qo‘llab-quvvatlamaydigan xulosa
Bu geometriya barcha abraziv suv oqimi tizimlari uchun universal optimum emas. Boshqa nasos bosimi, boshqa abraziv turi, dona shakli, dona o‘lchami, aralashish nisbati, klapan materiali yoki uzoq muddatli eroziya sharoitlarida ayni optimum saqlanib qolishi ko‘rsatilmagan.
Tadqiqot shuningdek %34,40 ME bevosita ma’lum kesish tezligi, sirt sifati yoki material olib tashlash tezligini ta’minlashini tajribaviy ravishda ko‘rsatmaydi. Asosiy chiqish aralashtirish kamerasi ichidagi tadqiqotga xos ME ko‘rsatkichidir.
Manba va Usul Haqida Izoh
To‘liq asl tadqiqot nomi: Multi-Objective Optimization of Structural Parameters of an Ultra-High-Pressure Premixed Abrasive Waterjet Mixing Valve
Mualliflar va tartibi: Huaibei Xie; Qingliang Zi; Yan Wang.
Teng hissa/teng birinchi muallif: Manbada teng birinchi mualliflik yoki teng hissa bayonoti ko‘rsatilmagan.
Mas’ul muallif: Huaibei Xie.
Muassasalar: School of Mechatronics Engineering, Anhui University of Science and Technology; Institute of Intelligent Machines, Hefei Institutes of Physical Science, Chinese Academy of Sciences; State Key Laboratory of Digital Intelligent Technology for Unmanned Coal Mining; Anhui Key Laboratory of Mine Intelligent Equipment and Technology.
Jurnal: Machines.
Nashriyot: MDPI, Basel, Switzerland.
Jild / son / maqola: Machines 2026, Jild 14, Son 6, Maqola 616.
DOI: 10.3390/machines14060616
Qabul qilish / qayta ko‘rib chiqish / qabul qilish / nashr: 23 Nisan 2026 / 23 Mayıs 2026 / 25 Mayıs 2026 / 28 Mayıs 2026.
Nashr versiyasi haqida izoh: Manbada maqola kichik o‘zgarish bilan qayta nashr etilgani va bu o‘zgarish ilmiy mazmunga ta’sir qilmagani bildirilgan. Ushbu izoh mavjud v3 manba versiyasida joylashgan.
Manba turi va peer-review holati: Peer-reviewdan o‘tgan tadqiqot maqolasi; CFD–DEM, bir omilli simulyatsiya, Box–Behnken javob sirti optimallashtirish va fizik tajribaviy tasdiqlashni birlashtirgan muhandislik tadqiqotidir.
Rasmiy nashr havolasi:MDPI rasmiy maqola sahifasi
DOI havolasi:https://doi.org/10.3390/machines14060616
Litsenziya: Creative Commons Attribution (CC BY).
Moliyalashtirish: Scientific Research Start-up Foundation of Anhui University of Science and Technology, Proje No. 2024yjrc20.
Ma’lumotlar mavjudligi: Mualliflar topilmalarni qo‘llab-quvvatlovchi tegishli ma’lumotlar tadqiqot ichida mavjudligini bildiradi.
Manfaatlar to‘qnashuvi: Mualliflar manfaatlar to‘qnashuvi yo‘qligini bayon qilgan.
Muallif hissalari: Konseptuallashtirish Huaibei Xie va Yan Wang; resurslar, metod tavsifi va dasturiy ta’minot Huaibei Xie; tadqiqot, ma’lumotlarni tartibga solish va tasdiqlash Huaibei Xie va Qingliang Zi; dastlabki qoralama Huaibei Xie va Qingliang Zi; ko‘rib chiqish, tahrirlash va natijalarni talqin qilish Huaibei Xie va Yan Wang.
Ilmiy mazmun doirasi: Ushbu Verianla matnidagi geometrik qiymatlar, CFD–DEM parametrlari, tenglamalar, bir omilli natijalar, Box–Behnken matritsasi, ANOVA qiymatlari, optimal parametrlar va fizik tasdiqlash natijalari ko‘rib chiqilgan tadqiqotga asoslanadi. Tashqi manba faqat nashr identifikatsiyasini bibliografik tekshirish maqsadida ishlatilgan.
Sarlavha/usul terminologiyasi haqida izoh: Asl sarlavha “Multi-Objective Optimization” iborasini ishlatadi. Biroq maqolada tavsiflangan RSM bosqichida yagona javob o‘zgaruvchisi ME maksimal qilinadi va to‘rtta geometrik mustaqil omil optimallashtiriladi. Ushbu Verianla matni asl sarlavhani o‘zgartirmaydi, lekin usulni manbada mavjud bo‘lmagan bir nechta mustaqil javob funksiyalari bordek kengaytirmaydi.
Tajribaviy tasdiqlash haqida izoh: Fizik sinovlarda bevosita o‘lchangan kattalik abraziv massa o‘zgarishidir. Tajriba ME qiymatlari simulyatsiyadagi 12,25 g/s abraziv massasi va %34,40 ME tayanchidan foydalanib proporsional tarzda hosil qilingan. Uch sinovning nisbiy xatolari %9,26, %1,99 va %11,36; o‘rtacha mutlaq nisbiy xato %7,54.
Asosiy metodik cheklovlar: Zarrachalar sferik va sinmaydigan deb modellashtirilgan, devor eroziyasi yechilmagan, Standard k–ε qo‘llangan, faqat bitta granat dona o‘lchami tekshirilgan va uzoq muddatli sanoat chidamliligi baholanmagan. Shu sababli optimal geometriyani boshqa AWJ tizimlariga bevosita umumlashtirish qo‘llab-quvvatlanmaydi.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan