

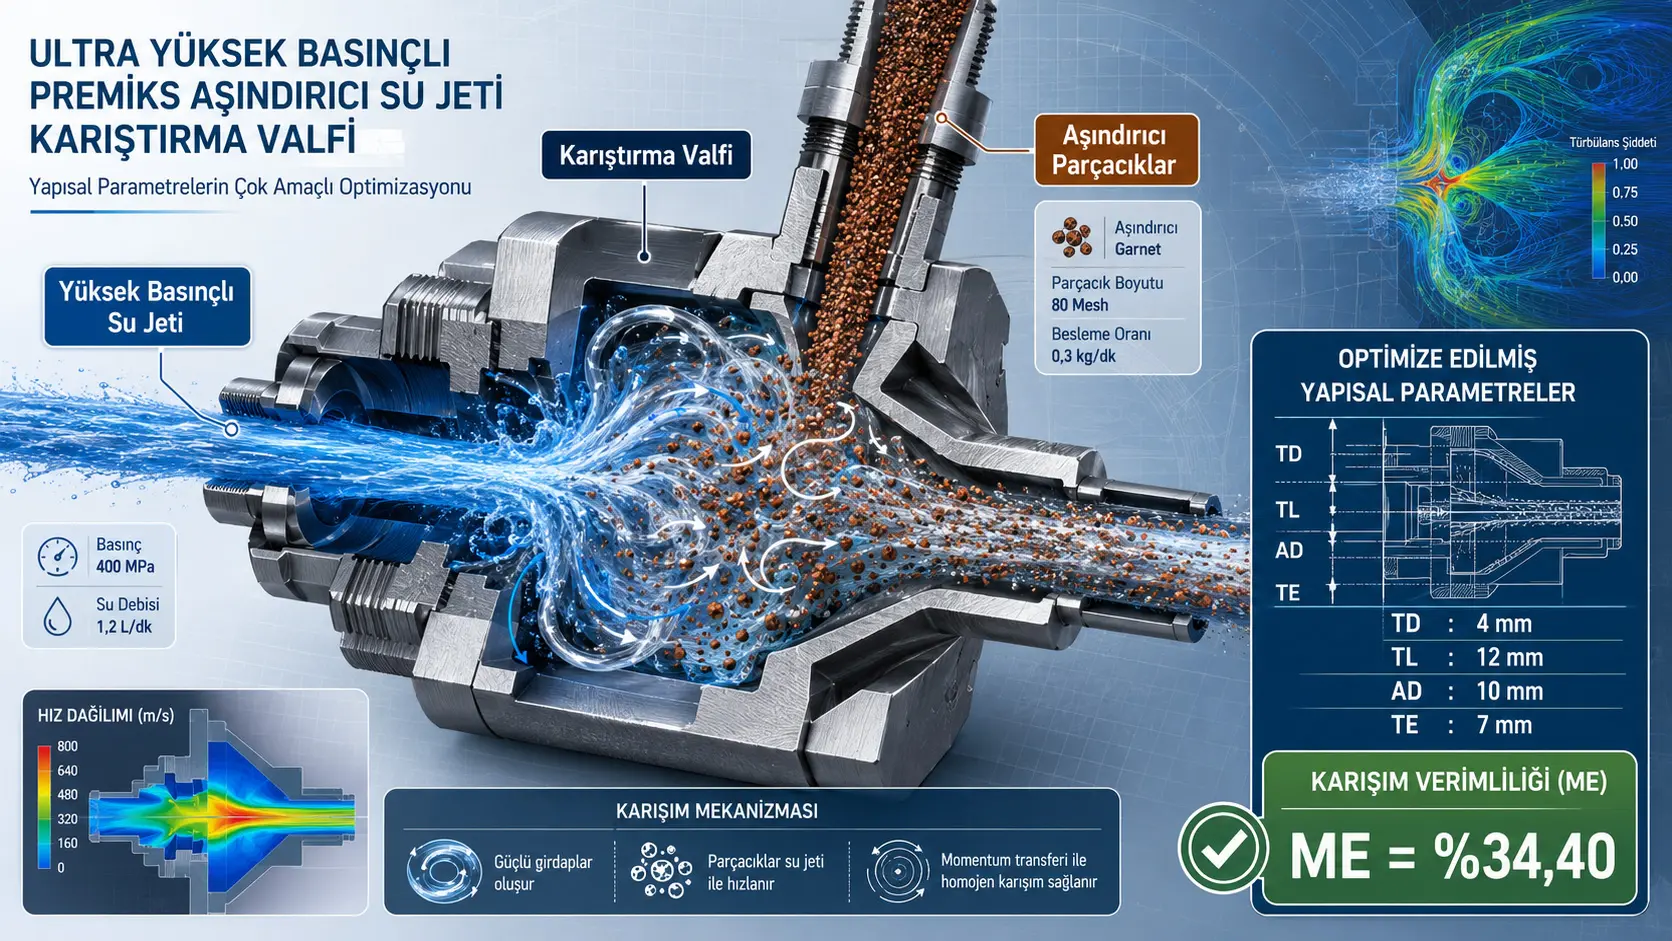
Bu tədqiqat, ultra yüksək təzyiqli əvvəlcədən qarışdırılmış abraziv su jeti sisteminin əsas biləşenlerinden biri olan qarışdırma klapanınde su ilə abraziv hissəciklərın daha düzgün karışmasını sşəbəkəlayacak geometriyanin belirlenmesini məqsəd qoyur. Tədqiqatçılar su fazaasını ANSYS Fluent 2023 R1, 0,18 mm çapındaki qranat abraziv hissəciklərı isə Rocky DEM 2023 R1 ortamında çözerek iki yönlü CFD–DEM modeli kurmuştur. Tek faktör simulyasiyalarından sonra boğaz diametri (TD), boğaz uzunluğu (TL), abraziv giriş borusu diametri (AD) və boğaz çıxışı ilə abraziv giriş borusu merkezi arasındaki məsafə (TE), Box–Behnken təcrübə dizeyni və Cavab Səthi Metodologiyası ilə birlikdə optimize edilmiştir.
Tədqiqatda qarışma səmərəliliyi, mixing efficiency (ME), qarışdırma kamerası çıxış kəsiyindeki abraziv hissəciklərın toplam kəsik sahəsinın çıxış alanına nisbəti üzerinden müəyyən edilmişdir. Tek faktör analizi önce kütlə nisbəti, TD, TL, AD və TE'nin ayrı ayrı etkirəlini incelemiş; kütlə nisbəti üçün %25 pratik tədqiqat dəyəri seçilmiş və sonraki həndəsi optimallaşdırmada bu dəyər sabit tutulmuştur.
RSM və CFD–DEM doğrulaması sonucunda imalata uygun hale gəlirliklen optimum geometriya TD = 4 mm, TL = 12 mm, AD = 10 mm və TE = 7 mm kimi müəyyən edilmişdir. Yanıt səthi modelinin qiymətləndirməsi ME dəyəri %34,57 iken yuvarlatılmış geometriyanin CFD–DEM simulyasiyaunda %34,40 ± %0,49 ME əldə edilmişdir. Tahmin ilə simulyasiya arasındaki bşəbəkəıl fərq təxminən %0,49'dur.
ANOVA, dört həndəsi dəyişənin qarışma səmərəliliyi üzerindeki göreli etkisini AD > TD > TL > TE biçiminde sıralamıştır. Aşındırıcı giriş borusu çapı AD üçün F = 36,02 və p < 0,0001 elde edilmiş; ayrıca AD ilə TE arasındaki qarşılıqlı təsir de p = 0,0391 ilə statistik olaraq əhəmiyyətli tapılmışdır. Bu nəticə, qarışdırma klapanınin yalnız tek tek boyutların optimum dəyərlərine göre değil, müəyyən həndəsi pulmetrlerin birlikdə davranışına göre tasarlanması gerektiğini göstərir.
Fiziksel doğrulamada üç müstəqil testte 1 saniyelik abraziv kütlə değişimleri 13,5 g, 12,5 g və 11 g kimi ölçülmüş; mənbəta kullanılan ölçekleme metoduyle bunlar sırasıyla %37,91, %35,10 və %30,89 ME dəyərlərine fırlanmatürülmüştür. Simülasyona göre nisbi xətalar %9,26, %1,99 və %11,36; orta mütləq nisbi xəta isə %7,54'tür. Tek testte xəta %10'u aşmasına rşəbəkəmen orta dəyər mənbəta kullanılan %10 doğrulama sərhədının altında kalmıştır.
Türkiyə baxımından: Abraziv su jeti; metal işləmə, mədəncilik, tünelcilik və xüsusi kesme proseslerinde Türkiyə'deki istehsal və şəbəkəır sanayi tətbiqlərı açistilikndan da örütubət taşıyan bir texnologiyadir. Bununla belə bu tədqiqat Türkiyə'deki bir sənaye AWJ tesisi üzerinde realleştirilmemiştir. Optimum 4–12–10–7 mm geometriyasinin başka nasos təzyiqlarına, fərqli qranat tane boyutlarına, fərqli abrazivlara və ya fərqli üretici sistemlerine birbaşa aktarılması bilimsel kimi desteklenmemektedir. Türkiyə'deki real bir tətbiqda müəssisə basıncı, abraziv karakteristiği, valf materialsi, istehsal toleransı və uzun dörütubət eroziya davranışı ayrıca doğrulanmalıdır.
Karıştırma valfi niyə bu kadar kritik?
Abraziv su jetinde kesme və eroziya enerjisinin əhəmiyyətli bir bölümü yüksək sürətli su ilə bərk abraziv hissəciklər arasındaki momentum ötürülməsindan mənbəlanır. Parçacıklar su axınına yeterince düzgün dşəbəkəılmazsa jetin fərqli bölgelerinde abraziv yoğunluğu və hissəcik sürəti değişebilir. Bu durum jet sabitlığını və material üzerindeki enerji dşəbəkəılımını etkiləyebilir.
Ön qarışıqlı sistemde abraziv və su, klasik enjeksion tipi sistemlerden fərqli biçimde daha erken bir mərhələda birleşmektedir. Buna görə qarışdırma kamerasının boğaz geometriyasi, abraziv girişinin mövqeu və parçacığın odada geçirdiği süre kritik hale gelmektedir.
Tədqiqatnın 4. sayfasındaki Şəkil 1, yüksək təzyiq nasossı, su çənı, abraziv çənı və qarışdırma klapanınden oluşan sistem arxitekturasıni göstərir. Aynı sayfadaki Şəkil 2 isə optimallaşdırılan qarışdırma klapanınin üçölçülü geometriyasini və iç axın yollarını ortaya koymaktadır.
CFD–DEM modeli necə kurulmuştur?
Su işmlı faza kimi Eulerian çərçivəde ANSYS Fluent 2023 R1 ilə çözülürken qranat hissəciklərı Rocky DEM 2023 R1 üçünde Lagrangian kimi izlenmiştir. İki yazılım arasında çift yönlü momentum ötürülməsi tətbiq edilmişdir. Buna görə axın hissəciklərı etkilərken hissəciklərın varlığı və momentum değişimi de axın sahəsina geri aktarılmaktadır.
Bir abraziv parçacığın öteleme hərəkəti mənbəta:
\[ m_p\frac{d\mathbf{v}_p}{dt} = m_p\mathbf{g} + \mathbf{F}_{drag} + \mathbf{F}_{loth} + \mathbf{F}_{P} + \mathbf{F}_{vm} + \mathbf{F}_{b} + \sum \mathbf{F}_{c} \]
ilə diaqnozmlanmaktadır. Burada sürükləmə, Saffman qaldırma, təzyiq qradiyenti, virtual kütlə, qaldırma/batmazlık və təmas qüvvələri birlikdə hesaba bərklmaktadır.
Parçacığın dönme hərəkəti de:
\[ I_p\frac{d\boldsymbol{\omega}_p}{dt} = \sum T_t+\sum T_r+T_f \]
biçiminde modellenmiştir. Böylece yalnız hissəcik merkezi değil, təmas və axın etkisi altındaki bucaq hərəkət de DEM çözümüne dahil edilmiştir.
Aşındırıcı hissəcik və təmas modeli
Aşındırıcılar 0,18 mm çaplı kürəsəl qranat hissəciklərı kimi modellenmiştir.
| Özellik | Granat abraziv | Çelik divar |
|---|---|---|
| Yoğunluk | 3800 kg/m³ | 7850 kg/m³ |
| Poisson nisbəti | 0,25 | 0,30 |
| Young modulu | 1 × 10⁸ N/m² | 1 × 10¹¹ N/m² |
Parçacık-hissəcik və hissəcik-divar təması Hertz–Mindlin modeliyle çözülmüştür.
| Temas | Statik sürtünmə | Yuvarlanma sürtünməsi | Restitution |
|---|---|---|---|
| Aşındırıcı–abraziv | 0,30 | 0,01 | 0,44 |
| Aşındırıcı–divar | 0,50 | 0,01 | 0,50 |
Gerçek qranat taneleri düzensiz şəkilli olabilmesine rşəbəkəmen modelde kürəsəl və qırılmaz kabul edilmiştir. Tədqiqatçılar bu fərziyyəı mevcut tədqiqatın ana hedefinin hissəcik qırılması değil, momentum ötürülməsi və qarışıq düzgünlüğü olmasıyla gerekçelendirmektedir.
Türbülans necə modellenmiştir?
Su fazaında Standard k–ε turbulentlik modeli və standart wall-function yanaşması istifadə edilmişdir. Mənbə, RNG k–ε və SST k–ω gibi modellərin bazı dönmeli və ya divar yaxınındaki axın xüsusiyyətlərinde daha yüksək dəqiqlik sunabiləceğini kabul etmekte; bununla yanaşı mevcut tədqiqatın esas hedefi global qarışma səmərəliliyi olduğundan Standard k–ε modelini hesablama xərci və işmlılıq açistilikndan yeterli görmektedir.
Bu tercih tədqiqatın məhdudiyyətlərindan biridir. Özellikle güclü eğrilik və resirkülasyon bölgelerinin lokal struktursı Standard k–ε tarafından daha irəli modellər kadar ayrıntılı çözülemeyebilir.
Mesh müstəqillığı
Hesap alanı tetrahedral elementlarla ayrıklaştırılmış və təxminən 52.000, 75.000 ilə 240.000 hüceyrə aralığında şəbəkə inceliği müqayisə edilmişdir. Karıştırma borusu çıxışındaki müəyyən bir çizgi boyunca sürət dşəbəkəılımı qiymətləndirmə ölçütü kimi istifadə edilmişdir.
Yaklaşık 52.000'den 75.000 hüceyrəye geçildiğinde belirgin fərq görülmüş; təxminən 75.000'den 240.000 hüceyrəye kadar strukturlan ilavə inceltmede sürət dşəbəkəılımının esas kimi değişmediği rapor edilmişdir. Buna görə sonraki hesaplarda təxminən 75.000 hüceyrəlik mesh istifadə edilmişdir.
Karışım səmərəlilikliliği necə diaqnozmlanıyor?
Mənbədə tek abraziv parçacığın kəsik sahəsi:
\[ A_1=\frac{\pi d_0^2}{4} \]
qarışdırma kamerası çıxışının alanı:
\[ A_2=\frac{\pi d^2}{4} \]
kimi diaqnozmlanmış və mixing efficiency:
\[ \psi= \frac{N A_1}{A_2}\times100\% \]
eşitliğiyle hesablanmışdır.
Burada \(d_0\) hissəcik çapı, \(d\) çıxış çapı və \(N\) çıxış kəsiyinden geçen hissəcik sayistilikdır. Buna görə tədqiqatın ME metriği enerji fırlanmaüm səmərəlilikinden fərqlidır; çıxış kəsiyindeki abraziv dşəbəkəılımını alan nisbəti üzerinden temsil eden tədqiqat-xüsusi bir qarışıq ölçütüdür.
İlk mərhələda hansı beş pulmetr tarandı?
| Parametre | Kısaltma | Tek faktör seviyeleri |
|---|---|---|
| Aşındırıcı kütlə nisbəti | MR | %15, %20, %25, %30 |
| Boğaz çapı | TD | 3,5; 4; 4,5; 5 mm |
| Boğaz uzunluğu | TL | 12; 14; 16; 18 mm |
| Aşındırıcı giriş borusu çapı | AD | 8; 9; 10; 11 mm |
| Boğaz çıxışı–giriş borusu merkezi məsafəsi | TE | 6; 7; 8; 9 mm |
Karıştırma odasının üçünde hissəciklər necə hərəkət ediyor?
Kaynşəbəkəın 9. sayfasındaki Şəkil 6, CFD–DEM modelinin en açıqlayıcı vizuallerinden biridir. Parçacık buludları ilə sürət konturları 0,01 s, 0,062 s, 0,074 s, 0,12 s, 0,15 s və 0,20 s anlarında birlikdə göstərilmişdir.
0,01 saniyede abraziv-su qarışıqı odaya girmeye başlar. 0,062 saniye civarında yüksək sürətli su jetinin etkisiyle odanın giriş tarafında mənfi təzyiq bölgesi oluşur. Bu alan və cazibə abrazivnın boğaz bölgesine taşınmasını kolaylaştırır.
Yaklaşık 0,074 saniyede merkezi jet çmərhələsinde belirgin vorteks struktursı gelişir. Parçacıkların bir bölümü yüksək sürətli çekirdeğe sürüklenerek sürətlanırken diğer bölümü vorteks bölgesinde turbulent biçimde dşəbəkəılır.
0,12 saniyede vorteks bölgesinin büyüdüğü və hissəcik dşəbəkəılımının geliştiği; 0,15 saniyeden sonra isə sürecin statistik kimi daha sabit vəziyyəta geçtiği bildirilmişdir.
Bu vizual, tədqiqatnın əsas fiziki açıqlamasını dəstəkləyir: qarışıq düzgünlüğünü belirleyen ana mekanizma yüksək sürətli su çekirdeği ilə abraziv hissəciklər arasındaki momentum ötürülməsi, entrainment və vorteks mənbəlı dşəbəkəılımdır.
Tek faktör nəticələri ne söyledi?
MR, incelenen %15–%30 aralığında monoton biçimde ME'yi artırmışdır. Bununla belə daha fazala abraziv, çən tutumu və operasyon süresi açistilikndan pratik xərc oluşturduğundan tədqiqatçılar sonraki tədqiqat üçün MR = %25 seçmiştir.
TD üçün qarışma səmərəliliyi 3,5 mm'den 4,5 mm'ye kadar artmış və təxminən 4,5 mm'de pik yaptıktan sonra 5 mm'de düşmüşdür. Çok dar boğaz jet sürətini aşırı artırıp qarışıq üçün yeterli kalış süresini azaltırken çok geniş boğaz jet sürətini düşürerek hissəcik çökməsini kolaylaştırabilmektedir.
TL təxminən 14 mm civarında tək faktor moximumu göstərmişdir. Kısa boğazda parçacığın sürətlənmə yolu yetərsiz kalırken aşırı uzun boğaz divar sürtünməsi və toqquşmalar niyəiyle momentum kaybını artırmaktadır.
AD tək faktor analizinde 10 mm civarında moximum göstərmişdir. Küçük giriş abraziv qidalandırmasini məhdudiyyətlərkən böyük girişin təzyiq dalğalanması və lokal hissəcik yoğunlaşmasını artırabiləceği açıqlanmıştır.
TE təxminən 8 mm'de tək faktor moximumu göstərmişdir. Çok küçük məsafəde hissəciklər hemen yüksək sürətli jetle çarpışırken aşırı büyük məsafəde cazibəne bşəbəkəlı çökmə və yetərsiz dşəbəkəılım riski artmaktadır.
Neden tək faktor analizi yeterli değil?
Bir pulmetryi tek başına değiştirip diğerlerini sabit bırakmak, pulmetrlerin birbirini necə etkilədiğini göstermez. Örneğin abraziv giriş çapının uygun olup olmaması, abrazivnın yüksək sürətli jet tarafından yakalanmadan önce odada ne kadar yol aldığıyla da ilişkili ola bilər.
Buna görə tədqiqatın ikinci mərhələsında MR %25'te sabitlenmiş və yalnız həndəsi dört faktör RSM üçüne alınmıştır.
| Faktör | −1 | 0 | +1 |
|---|---|---|---|
| TD (mm) | 4 | 4,5 | 5 |
| TL (mm) | 12 | 14 | 16 |
| AD (mm) | 9 | 10 | 11 |
| TE (mm) | 7 | 8 | 9 |
Verianla Livə: Karıştırma valfi geometriyasinin optimallaşdırma zinciri
Aşşəbəkəıdaki cədvəl tədqiqatın real metod sırasını göstərir.
| Aşama | İşlem | Temel məlumat |
|---|---|---|
| 1. CFD–DEM modeli | Su fazaı Fluent, qranat hissəciklərı Rocky DEM ilə çift yönlü çözülür. | Fluent/Rocky 2023 R1; 0,18 mm qranat |
| 2. Mesh müstəqillığı | Çıkış sürət profili fərqli şəbəkə sıxlıqlarında karşılaştırılır. | Yaklaşık 75.000 hüceyrə seçilir |
| 3. Tek faktör taraması | MR, TD, TL, AD və TE ayrı ayrı değiştirilir. | Beş əsas pulmetr |
| 4. MR sabitleme | Operasyonel kütlə nisbəti həndəsi optimallaşdırmadan çıkarılır. | MR = %25 |
| 5. Box–Behnken dizeyni | Dört həndəsi faktör üç seviyede birlikdə dəyərlendirilir. | TD, TL, AD, TE; 29 dizayn noktası |
| 6. RSM reqressiyau | ME ilə həndəsi faktörler arasında ikinci dereceden model kurulur. | Design-Expert 13.0 |
| 7. ANOVA | Ana etkilər, qarşılıqlı təsirler və model yeterliliği dəyərlendirilir. | Model p = 0,0009; R² = 0,8573 |
| 8. Optimum adaylar | Yüksek desirability bölgesinden aday geometriyaler üretilir. | 25 aday kombinasyon |
| 9. CFD–DEM yenidən doğrulama | Beş aday yenidən simüle edilir. | Tüm nisbi xətalar %5'in altında |
| 10. İmalata yuvarlama | Optimum boyutlar istehsal edilə bilən dəyərləre yuvarlanır. | TD 4, TL 12, AD 10, TE 7 mm |
| 11. Fiziksel doğrulama | Gerçek premiks AWJ düzeneğinde abraziv kütlə dəyişimi ölçülür. | Üç müstəqil təcrübə |
Verianla Livə: Etkiləşimli vizuallaşdırma görünən bilimsel məlumat cədvəlsundan oluşturulur; cədvəl mənbə-of-truth kimi korunur.
RSM regressiya modeli
TD = A, TL = B, AD = C və TE = D kimi kodlandığında mənbəta məlumatlen ikinci dereceden model:
\[ \begin{aligned} Y={}&0.407A^2+0.02325B^2-0.16075C^2+0.0905D^2\\ &-0.01AB-0.285AC-0.125AD-0.03375BC-0.005BD+0.185CD\\ &+0.093667A-0.288917B+3.25333C-2.75467D+33.48558 \end{aligned} \]
biçimindedir.
Bu tənlik yalnız tədqiqatın incelenen TD, TL, AD və TE intervalları üçünde elde edilən cavab səthidir. Bu intervalların çok dışına ekstrapole edilmesi mənbə tarafından doğrulanmamışdır.
Model statistik kimi yeterli mi?
ANOVA'da ümumi model:
F = 6,01, p = 0,0009
ilə anlamlıdır.
Belirlilik katsayistilik:
\[ R^2=0.8573 \]
və düzeltilmiş dəyər:
\[ R^2_{Adj}=0.7147 \]
kimi rapor edilmişdir.
Lack-of-fit testi üçün:
p = 0,0567
bulunmuş və %5 səviyyəinde anlamlı lack-of-fit olmadığı qiymətləndirilmişdir.
Hangi həndəsi pulmetr en güclü?
Verianla Livə: Geometrik pulmetrlerin ME üzerindeki göreli etkisi
Karşılaştırma, RSM modelinin ANOVA cədvəlsundaki ana-etki F dəyərlərine dayanmaktadır.
| Parametre | Açıklama | F dəyəri | p dəyəri | Etki sırası |
|---|---|---|---|---|
| AD | Aşındırıcı giriş borusu çapı | 36,02 | <0,0001 | 1 |
| TD | Boğaz çapı | 12,61 | 0,0032 | 2 |
| TL | Boğaz uzunluğu | 6,63 | 0,0220 | 3 |
| TE | Boğaz çıxışı–giriş merkezi məsafəsi | 3,61 | 0,0782 | 4 |
Mənbə sonucu: ana etki sırası AD > TD > TL > TE'dir. TE ana etkisi p = 0,0782 ilə %5 anlamlılık səviyyəini tek başına karşılamamaktadır.
AD açıq ara ən böyük F dəyərine sahiptir. Bu nəticə tədqiqatda imalat toleranslarının önceliklendirilmesi açistilikndan da yorumlanmış; abraziv giriş borusu diametrindaki nəşrmaların diğer boyutlara göre daha kritik olabiləceği qeyd edilmişdir.
AD–TE qarşılıqlı təsiri niyə əhəmiyyətli?
ANOVA'da bütün ikili qarşılıqlı təsirler anlamlı deyildir. Buna karşılık:
CD = AD × TE: F = 5,18, p = 0,0391
əldə edilmişdir.
Mənbə bunu tədqiqatın əhəmiyyətli qatqılarından biri kimi vurğulayır. AD, qarışdırma kamerasına giren abraziv miktarını və dşəbəkəılım karakterini etkilərken TE, parçacığın yüksək sürətli jet tarafından sürüklenmeden önce sahip olduğu həndəsi məsafəyi etkilər.
AD və TE eyni anda yüksək olduğunda abrazivnın yoğun biçimde girişi ilə daha uzun serbest hərəkət məsafəsi birleşebilir; bu durumda cazibəne bşəbəkəlı çökmə artarak qarışıq düzgünlüğünü bozabilir. Buna görə iki geometriyanin müstəqil değil koordineli tasarlanması gerektiği sonucuna ulaşılmıştır.
Optimum birbaşa 4–12–10–7 mm kimi mı bulundu?
Hayır. Yanıt səthi modelinde ən aşşəbəkəı doğrulama xətasına sahip aday:
| Parametre | RSM adayı | İmalata yuvarlanan dəyər |
|---|---|---|
| TD | 4,012 mm | 4 mm |
| TL | 12,171 mm | 12 mm |
| AD | 9,744 mm | 10 mm |
| TE | 7,067 mm | 7 mm |
kimi müəyyən edilmişdir.
Bu aday üçün RSM qiymətləndirməsi:
ME = %34,57
və CFD–DEM simulyasiyau:
ME = %34,40
vərmiştir. Cədvəl 9'da nisbi xəta %0,49 kimi rapor edilmişdir.
Üretiləbilirlik niyəiyle geometriyaler tam valimetre dəyərləre yuvarlandıktan sonra ayrıca simulyasiya strukturlmış və mənbə optimumu:
TD = 4 mm, TL = 12 mm, AD = 10 mm, TE = 7 mm
kimi önermiştir.
Tədqiqatçılar optimumun keskin tek bir matematiksel noktadan ziyade ME'nin nispeten düz kaldığı yüksək-performans bölgesinde bulunduğunu və bunun küçük imalat toleranslarına karşı müəyyən bir işmlılıq sşəbəkəladığını bildirir.
Metod və nəticələr
Tek faktör tədqiqatsının dizeyni
İlk mərhələda her faktör ayrı değiştirilmiş və çıxıştaki hissəcik sayistiliknın zamanla değişimi kaydedilmiştir. Kaynşəbəkəın 8. sayfasındaki Şəkil 5, MR, TD, TL, AD və TE üçün hissəcik çıxış sayistiliknın zamana bşəbəkəlı eğrirəlini göstərir.
Axın təxminən 0,15–0,20 s sonrasında statistik kimi daha sabit hale geldiğinden ME qiymətləndirməsinde 0,25–0,35 s, 0,30–0,40 s və 0,35–0,45 s intervalları istifadə edilmişdir.
Kaynşəbəkəın 10. sayfasındaki Şəkil 7 beş pulmetrye ilişkin ME eğrirəlini vərmektedir. MR dışında həndəsi pulmetrlerin çoğu müəyyən bir optimum çmərhələsinde pik yapmış və daha sonra düşmüşdür. Bu davranış həndəsi optimallaşdırmaun sadə biçimde “boyutu böyütmə” problemi olmadığını göstərir.
Box–Behnken dizeyninda kaç simulyasiya strukturldı?
Dört faktörlü, üç seviyeli Box–Behnken matrisinde toplam 29 dizayn noktası mövcuddur. Bunların beşi merkez nokta tekrarlarıdır. Mənbədəki ME nəticələri təxminən %33,23 ilə %34,55 aralığında değişmektedir.
Merkez noktası tekrarlarındaki dəyərlərin birbirine yaxın olması CFD–DEM modelindeki ədədi dalğalanmaların məhdud olduğunu göstermeye yardımcı olurken, tədqiqatın kendisi de iki fazalı axın və hissəcik toqquşmalarının doğal ədədi dəyişənlik oluşturduğunu bildirir.
Yanıt səthleri ne göstərir?
Kaynşəbəkəın 15. sayfasındaki Şəkil 9, altı fərqli pulmetr çiftinin üçölçülü response-surface və contour xəritəlarını göstərir:
- TD–TL,
- TD–AD,
- TD–TE,
- TL–AD,
- TL–TE,
- AD–TE.
En dikkat çekici nəticə AD–TE səthidir. İki pulmetrnin birlikdə değiştirilmesi ME üzerinde tək faktor analizinden görülemeyen bir qarşılıqlı təsir oluşturmaktadır.
Beş optimum adayın yenidən simulyasiyau
| Doğrulama | RSM qiymətləndirməsi (%) | CFD–DEM (%) | Bşəbəkəıl xəta (%) |
|---|---|---|---|
| 1 | 34,56 | 34,13 | 1,26 |
| 2 | 34,58 | 33,99 | 1,74 |
| 3 | 34,56 | 34,14 | 1,23 |
| 4 | 34,57 | 34,40 | 0,49 |
| 5 | 34,53 | 34,04 | 1,44 |
Beş doğrulama kombinasyonunun tamamında xəta %5'in altında kalmıştır. Dördüncü kombinasyon en küçük xətayı vərmiş və istehsal edilə bilənlik qiymətləndirməsiyle birlikdə son dizeynin əsasini yaratmışdır.
Gerçek sınaq qurğusu
Kaynşəbəkəın 18. sayfasındaki Şəkil 11, kullanılan fiziki test sistemini fotoğraf üzerinde biləşenleriyle göstərir. Sistem:
- CNC idarəetmə sistemi,
- kesme platformau,
- əvvəlcədən qarışdırılmış abraziv su jeti üreticisi,
- abraziv çənı,
- qarışdırma klapanı,
- yüksək təzyiq nasossı,
- su çənı,
- təzyiq düzenleme sistemi,
- çəki ölçməü vahidi,
- bilgisayar/məlumat areyüzünden
oluşmaktadır.
Ağırlık ölçmə vahidi, abraziv çənındaki kütlə dəyişimini zaman üçünde kaydetmiştir. Üç testte bir saniyelik orta kütlə təkansi sırasıyla:
13,5 g, 12,5 g və 11 g
kimi tapılmışdır.
Sınaqsel ME necə hesaplandı?
Bu nokta tədqiqatın doğru yorumlanması açistilikndan kritiktir. Optimum CFD–DEM simulyasiyaunda bir saniyeye karşılık gelen abraziv kütləsi 12,25 g və ME %34,40 kimi hesablanmışdır.
Sınaqde birbaşa ME'nin çıxış kəsiyindeki həndəsi hissəcik alanı ölçülməmişdir. Bunun yerine eksperimental kütlə ilə simulyasiyadaki istinad kütlə arasında nisbətsal ilişki kurulmuştur:
\[ \frac{m_{Test}}{m_{Fluid}} = \frac{\varphi_{Fluid}}{\varphi_{Test}} \]
Mənbədə məlumatlen bu ölçekleme sonucunda:
| Test | Ölçülen abraziv kütləsi | Hesaplanan ME | Bşəbəkəıl xəta |
|---|---|---|---|
| 1 | 13,5 g | %37,91 | %9,26 |
| 2 | 12,5 g | %35,10 | %1,99 |
| 3 | 11,0 g | %30,89 | %11,36 |
Ortalama mutlak nisbi xəta:
%7,54
kimi rapor edilmişdir.
Mənbə bu sonucu, kullandığı %10 orta xəta eşiğine göre modelin ümumi doğrulanması kimi yorumlamaktadır. Bununla belə Test 3'ün bireysel xətası %11,36 ilə %10'un üzerindedir. Həmçinin eksperimental ME'nin simulyasiyadaki kütlə–ME ilişkisi kullanılarak türetilmesi niyəiyle doğrulamanın birbaşa müstəqil çıxış-kesiti hissəcik dşəbəkəılım ölçməü olmadığı unutulmamalıdır.
Optimum geometriyanin fiziki açıqlaması
Kaynşəbəkəa göre 4 mm'lik boğaz diametri, merkezi su jetinin hissəciklərı etkili biçimde sürükleyebiləceği kadar güclü kalırken aşırı sürət və kısa kalış süresi problemini sərhədlamaktadır.
12 mm'lik nispeten kısa boğaz, hissəcik sürətlənməsı üçün yeterli məsafə sşəbəkəlarken uzun boğazlarda oluşabiləcek divar sürtünməsi və momentum kaybını azaltmaqtadır.
10 mm'lik abraziv giriş çapı yeterli hissəcik qidalandırmasini sşəbəkəlarken aşırı yoğun qidalandırma və təzyiq dalğalanmalarını sərhədlandırmaktadır.
7 mm'lik TE isə abrazivnın yüksək sürətli jet və vorteks alanı tarafından yakalanmasına uygun həndəsi mövqe oluşturmaktadır.
Tədqiqatın güclü tərəfləri
- Su və abraziv fazalar arasında çift yönlü CFD–DEM momentum ötürülməsi kullanılması.
- Tek faktör analizinin ardından pulmetr qarşılıqlı təsirlerini içeren RSM uygulanması.
- 29 noktalı Box–Behnken dizeyni və ANOVA strukturlması.
- Model lack-of-fit dəyərinin ayrıca dəyərlendirilmesi.
- 25 yüksək-desirability aday üçünden beş dizeynin CFD–DEM ilə yenidən doğrulanması.
- İmalata uygun yuvarlanmış geometriyanin tekrar simüle edilmesi.
- Gerçek premiks AWJ düzeneğinde fiziki abraziv kütlə ölçməü strukturlması.
- AD–TE qarşılıqlı təsirinin statistik kimi diaqnozmlanması.
Əsas məhdudiyyətlər
Parçacık biçimi idealize edilmiştir: Granat taneleri kürəsəl və qırılmaz kabul edilmiştir. Gerçek taneler düzensizdir və yüksək enerjili toqquşmalarda parçalanabilir.
Duvar eroziyau modele bşəbəkəlı deyildir: Aşındırıcıların qarışdırma kamerası divarını zamanla aşındırıp geometriyanin değişmesine yol açması çözülmemiştir.
Türbülans modeli məhduddır: Standard k–ε toplu qarışıq üçün istifadə edilmişdir lakin güclü eğrilik və resirkülasyon bölgelerinin lokal ayrıntistiliknda SST k–ω və ya daha irəli modellər fərqli nəticələr vərebilir.
Tek abraziv türü və tane boyutu istifadə edilmişdir: Nəticəlar 0,18 mm qranat üçün əldə edilmişdir.
Sınaqsel ME dolayı hesablanmışdır: Fiziksel təcrübə birbaşa çıxış kəsiyindeki hissəcik alan dşəbəkəılımını ölçmemiştir; abraziv kütlə ölçməü simulyasiya istinadına göre ME'ye ölçeklenmiştir.
Uzun dörütubət sənaye işmlılıq test edilmemiştir: Optimum geometriya altında işmlı tədqiqat sonucu valf aşınması və performans değişimi mevcut tədqiqatda yoxdur.
Tədqiqatın dəstəklədiyi nəticə
Tanımlanan ultra yüksək təzyiqli əvvəlcədən qarışdırılmış AWJ sistemi, qranat abraziv və araştırılan həndəsi intervallar altında TD, TL, AD və TE'nin qarışma səmərəliliyini birlikdə etkilədiği və CFD–DEM ilə RSM'nin optimum bölgeyi belirlemek üçün birlikdə kullanılabildiği göstərilmişdir.
Mənbə məlumatlari, önerilən 4 mm TD, 12 mm TL, 10 mm AD və 7 mm TE dizeyninın incelenen alan üçünde təxminən %34,40 simüle edilmiş ME sşəbəkəladığını və RSM qiymətləndirməsiyle yaxın nəticə vərdiğini dəstəkləyir.
Tədqiqatın dəstəkləmədiyi nəticə
Bu geometriya bütün abraziv su jeti sistemleri üçün mərhələnsel optimum deyildir. Fərqlı nasos basıncı, fərqli abraziv türü, tane şekli, tane boyutu, qarışım nisbəti, valf materialsi və ya uzun dörütubət eroziya koşullarında eyni optimumun korunacşəbəkəı gösterilmemiştir.
Tədqiqat ayrıca %34,40 ME'nin birbaşa müəyyən bir kesme sürətı, səth kalitesi və ya material qaldırma nisbəti sşəbəkəlayacşəbəkəını eksperimental kimi göstərmir. Ana çıktı qarışdırma kamerası üçündeki tədqiqat-xüsusi ME metriğidir.
Mənbə və metod qeydi
Tam orijinal tədqiqat adı: Multi-Objectivə Optimization of Structural Parametərs of an Ultra-High-Pressure Premixed Abrasivə Waterjet Mixing Valvə
Müəlliflər və sıralama: Huaibei Xie; Qingliang Zi; Yan Wang.
Eş töhfə/eş birinci müəllif: Mənbədə eş birinci və ya eş töhfə beyanı belirtilmemiştir.
Məsul müəllif: Huaibei Xie.
Qurumlar: School of Mechatronics Engineering, Anhui Univərsity of Science and Technology; Institute of Intelligent Machines, Hefei Institutes of Physical Science, Chinese Academy of Sciences; State Key Laboratory of Digital Intelligent Technology for Unmanned Coal Mining; Anhui Key Laboratory of Mine Intelligent Equipment and Technology.
Jurnal: Machines.
Nəşriyyat: MDPI, Basel, Switzerland.
Cilt / sayı / məqalə: Machines 2026, Cilt 14, Sayı 6, Məqalə 616.
DOI: 10.3390/machines14060616
Alınma / revizyon / kabul / nəşr: 23 Nisan 2026 / 23 Mayıs 2026 / 25 Mayıs 2026 / 28 Mayıs 2026.
Nəşr sürümü notu: Mənbədə məqalənin küçük bir değişiklikle yenidən yayımlandığı və değişikliğin bilimsel içeriği etkiləmediği qeyd edilir. Bu açıqlama mevcut v3 mənbə sürümünde yer almaktadır.
Mənbə növü və rəylik: Hakemli tədqiqat məqaləsi; CFD–DEM, tək faktor simulyasiyau, Box–Behnken cavab səthi optimallaşdırmau və fiziki eksperimental doğrulamayı birleştiren mühəndislik tədqiqatsıdır.
Rəsmi nəşr keçidi:MDPI rəsmi məqalə sayfası
DOI keçidi:https://doi.org/10.3390/machines14060616
Lisənziya: Creativə Commons Attribution (CC BY).
Maliyyələşmə: Scientific Research Start-up Foundation of Anhui Univərsity of Science and Technology, Proje No. 2024yjrc20.
Məlumat əlçatanlığı: Müəlliflər tapıntıları destekleyen ilgili məlumatlarin tədqiqat üçünde bulunduğunu bildirir.
Maraqlar toqquşması: Müəlliflər maraqlar toqquşması olmadığını beyan etmiştir.
Müəllif töhfələri: Kavramsallaştırma Huaibei Xie və Yan Wang; mənbəlar, metod diaqnozmlama və yazılım Huaibei Xie; tədqiqat, məlumat düzenleme və doğrulama Huaibei Xie və Qingliang Zi; ilk taslak Huaibei Xie və Qingliang Zi; gözden geçirme, düzenleme və nəticələrin yorumlanması Huaibei Xie və Yan Wang.
Elmi məzmun əhatəsi: Bu Verianla metnindeki həndəsi dəyərlər, CFD–DEM pulmetrleri, tənliklər, tək faktor nəticələri, Box–Behnken matrisi, ANOVA dəyərləri, optimum pulmetrler və fiziki doğrulama nəticələri incelenen tədqiqatya dayanmaktadır. Dış mənbə yalnız nəşr kimliyinin bibliyoqrafik doğrulanması amacıyla istifadə edilmişdir.
Başlık/metod terminolojisi notu: Özgün başlık “Multi-Objectivə Optimization” ifadesini kullanmaktadır. Bununla belə məqaləde açıqlanan RSM mərhələsında tek yanıt dəyişəni ME moximize edilmekte və dört həndəsi müstəqil faktör optimize edilmektedir. Bu Verianla metni özgün başlığı değiştirmemekte, lakin metodu mənbəta bulunmayan çoklu müstəqil yanıt fonksionları varmış gibi genmüəssisəmektedir.
Sınaqsel doğrulama notu: Fiziksel testlerde birbaşa ölçülən böyüklük abraziv kütlə dəyişimidir. Sınaqsel ME dəyərləri, simulyasiyadaki 12,25 g/s abraziv kütləsi və %34,40 ME istinadı kullanılarak nisbətsal biçimde türetilmiştir. Üç testin nisbi xətaları %9,26, %1,99 və %11,36; orta mütləq nisbi xəta %7,54'tür.
Əsas metodoloji məhdudiyyətlar: Parçacıklar kürəsəl və qırılmaz modellenmiş, divar eroziyası çözülmemiş, Standard k–ε kullanılmış, tek qranat tane boyutu incelenmiş və uzun dörütubət sənaye işmlılıq dəyərlendirilmemiştir. Buna görə optimum geometriyanin başka AWJ sistemlerine birbaşa ümuvalənmesi desteklenmemektedir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib