

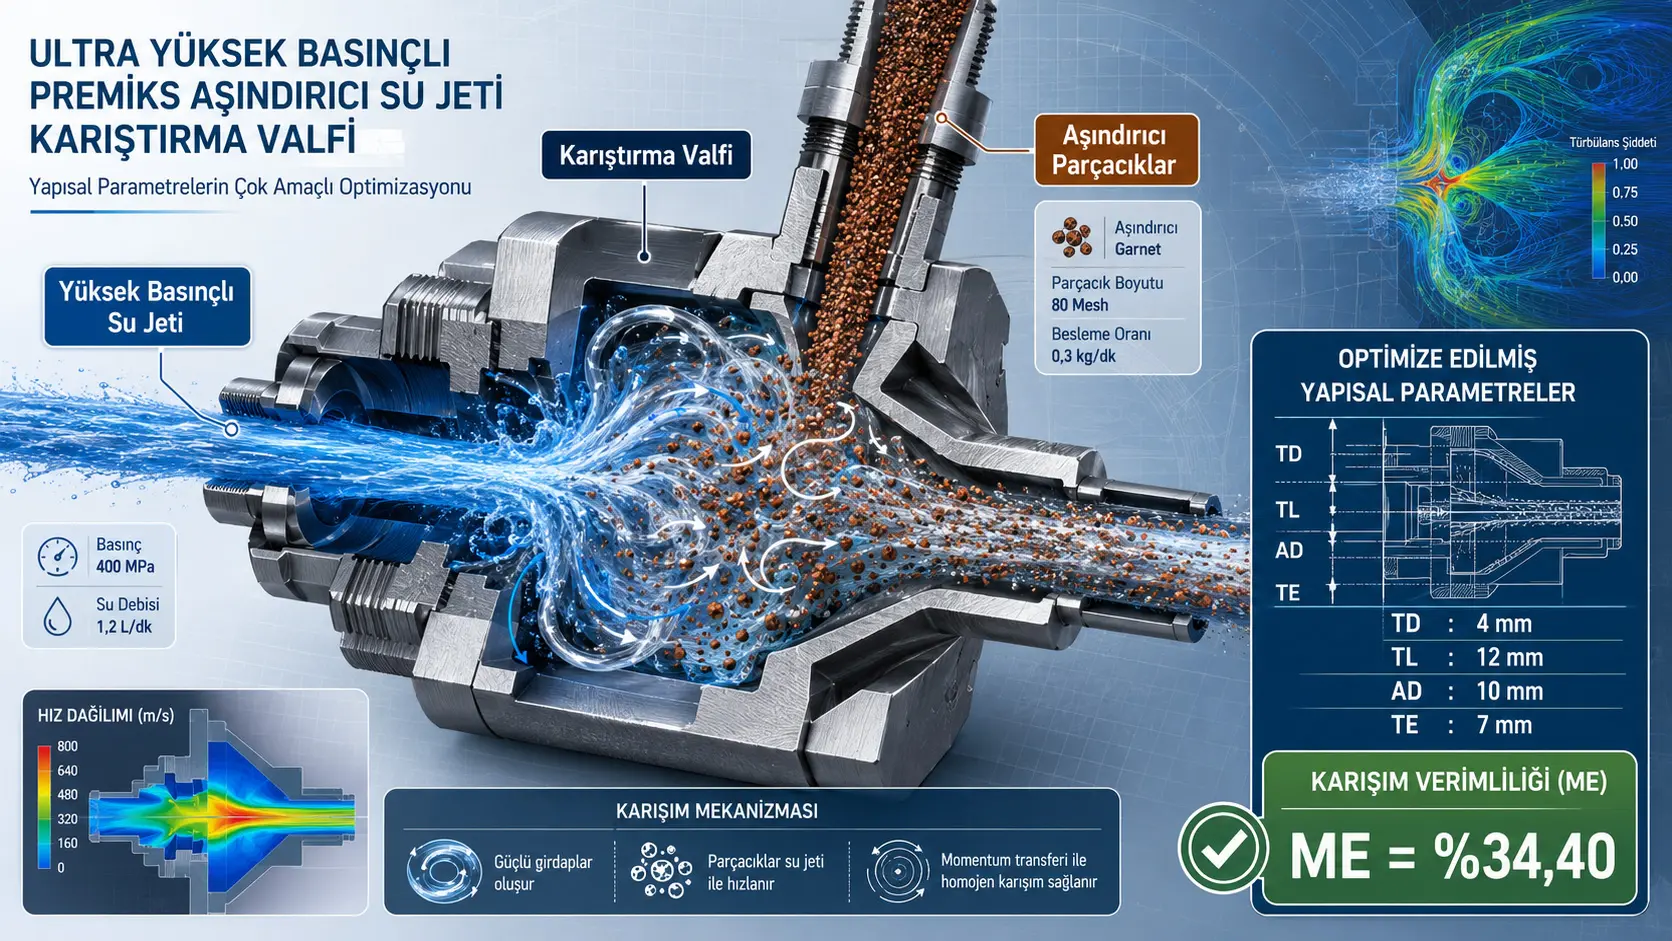
Bu araştırma, ultra yüksek basınçlı ön karışımlı aşındırıcı su jeti sisteminin temel bileşenlerinden biri olan karıştırma valfinde su ile aşındırıcı parçacıkların daha düzgün karışmasını sağlayacak geometrinin belirlenmesini amaçlamaktadır. Araştırmacılar su fazını ANSYS Fluent 2023 R1, 0,18 mm çapındaki granat aşındırıcı parçacıkları ise Rocky DEM 2023 R1 ortamında çözerek iki yönlü CFD–DEM modeli kurmuştur. Tek faktör simülasyonlarından sonra boğaz çapı (TD), boğaz uzunluğu (TL), aşındırıcı giriş borusu çapı (AD) ve boğaz çıkışı ile aşındırıcı giriş borusu merkezi arasındaki mesafe (TE), Box–Behnken deney tasarımı ve Yanıt Yüzeyi Metodolojisi ile birlikte optimize edilmiştir.
Çalışmada karışım verimliliği, mixing efficiency (ME), karıştırma odası çıkış kesitindeki aşındırıcı parçacıkların toplam kesit alanının çıkış alanına oranı üzerinden tanımlanmıştır. Tek faktör analizi önce kütle oranı, TD, TL, AD ve TE'nin ayrı ayrı etkilerini incelemiş; kütle oranı için %25 pratik çalışma değeri seçilmiş ve sonraki geometrik optimizasyonda bu değer sabit tutulmuştur.
RSM ve CFD–DEM doğrulaması sonucunda imalata uygun hale getirilen optimum geometri TD = 4 mm, TL = 12 mm, AD = 10 mm ve TE = 7 mm olarak belirlenmiştir. Yanıt yüzeyi modelinin tahmini ME değeri %34,57 iken yuvarlatılmış geometrinin CFD–DEM simülasyonunda %34,40 ± %0,49 ME elde edilmiştir. Tahmin ile simülasyon arasındaki bağıl fark yaklaşık %0,49'dur.
ANOVA, dört geometrik değişkenin karışım verimliliği üzerindeki göreli etkisini AD > TD > TL > TE biçiminde sıralamıştır. Aşındırıcı giriş borusu çapı AD için F = 36,02 ve p < 0,0001 elde edilmiş; ayrıca AD ile TE arasındaki etkileşim de p = 0,0391 ile istatistiksel olarak anlamlı bulunmuştur. Bu sonuç, karıştırma valfinin yalnız tek tek boyutların optimum değerlerine göre değil, belirli geometrik parametrelerin birlikte davranışına göre tasarlanması gerektiğini göstermektedir.
Fiziksel doğrulamada üç bağımsız testte 1 saniyelik aşındırıcı kütle değişimleri 13,5 g, 12,5 g ve 11 g olarak ölçülmüş; kaynakta kullanılan ölçekleme yöntemiyle bunlar sırasıyla %37,91, %35,10 ve %30,89 ME değerlerine dönüştürülmüştür. Simülasyona göre bağıl hatalar %9,26, %1,99 ve %11,36; ortalama mutlak bağıl hata ise %7,54'tür. Tek testte hata %10'u aşmasına rağmen ortalama değer kaynakta kullanılan %10 doğrulama sınırının altında kalmıştır.
Türkiye açısından: Aşındırıcı su jeti; metal işleme, madencilik, tünelcilik ve özel kesme süreçlerinde Türkiye'deki üretim ve ağır sanayi uygulamaları açısından da önem taşıyan bir teknolojidir. Bununla birlikte bu çalışma Türkiye'deki bir endüstriyel AWJ tesisi üzerinde gerçekleştirilmemiştir. Optimum 4–12–10–7 mm geometrisinin başka pompa basınçlarına, farklı granat tane boyutlarına, farklı aşındırıcılara veya farklı üretici sistemlerine doğrudan aktarılması bilimsel olarak desteklenmemektedir. Türkiye'deki gerçek bir uygulamada işletme basıncı, aşındırıcı karakteristiği, valf malzemesi, imalat toleransı ve uzun dönem erozyon davranışı ayrıca doğrulanmalıdır.
Karıştırma valfi neden bu kadar kritik?
Aşındırıcı su jetinde kesme ve erozyon enerjisinin önemli bir bölümü yüksek hızlı su ile katı aşındırıcı parçacıklar arasındaki momentum aktarımından kaynaklanır. Parçacıklar su akışına yeterince düzgün dağılmazsa jetin farklı bölgelerinde aşındırıcı yoğunluğu ve parçacık hızı değişebilir. Bu durum jet kararlılığını ve malzeme üzerindeki enerji dağılımını etkileyebilir.
Ön karışımlı sistemde aşındırıcı ve su, klasik enjeksiyon tipi sistemlerden farklı biçimde daha erken bir aşamada birleşmektedir. Bu nedenle karıştırma odasının boğaz geometrisi, aşındırıcı girişinin konumu ve parçacığın odada geçirdiği süre kritik hale gelmektedir.
Çalışmanın 4. sayfasındaki Şekil 1, yüksek basınç pompası, su tankı, aşındırıcı tankı ve karıştırma valfinden oluşan sistem mimarisini göstermektedir. Aynı sayfadaki Şekil 2 ise optimize edilen karıştırma valfinin üç boyutlu geometrisini ve iç akış yollarını ortaya koymaktadır.
CFD–DEM modeli nasıl kurulmuştur?
Su sürekli faz olarak Eulerian çerçevede ANSYS Fluent 2023 R1 ile çözülürken granat parçacıkları Rocky DEM 2023 R1 içinde Lagrangian olarak izlenmiştir. İki yazılım arasında çift yönlü momentum aktarımı uygulanmıştır. Dolayısıyla akış parçacıkları etkilerken parçacıkların varlığı ve momentum değişimi de akış alanına geri aktarılmaktadır.
Bir aşındırıcı parçacığın öteleme hareketi kaynakta:
\[ m_p\frac{d\mathbf{v}_p}{dt} = m_p\mathbf{g} + \mathbf{F}_{drag} + \mathbf{F}_{loth} + \mathbf{F}_{P} + \mathbf{F}_{vm} + \mathbf{F}_{b} + \sum \mathbf{F}_{c} \]
ile tanımlanmaktadır. Burada sürükleme, Saffman kaldırma, basınç gradyanı, sanal kütle, kaldırma/batmazlık ve temas kuvvetleri birlikte hesaba katılmaktadır.
Parçacığın dönme hareketi de:
\[ I_p\frac{d\boldsymbol{\omega}_p}{dt} = \sum T_t+\sum T_r+T_f \]
biçiminde modellenmiştir. Böylece yalnız parçacık merkezi değil, temas ve akış etkisi altındaki açısal hareket de DEM çözümüne dahil edilmiştir.
Aşındırıcı parçacık ve temas modeli
Aşındırıcılar 0,18 mm çaplı küresel granat parçacıkları olarak modellenmiştir.
| Özellik | Granat aşındırıcı | Çelik duvar |
|---|---|---|
| Yoğunluk | 3800 kg/m³ | 7850 kg/m³ |
| Poisson oranı | 0,25 | 0,30 |
| Young modülü | 1 × 10⁸ N/m² | 1 × 10¹¹ N/m² |
Parçacık-parçacık ve parçacık-duvar teması Hertz–Mindlin modeliyle çözülmüştür.
| Temas | Statik sürtünme | Yuvarlanma sürtünmesi | Restitution |
|---|---|---|---|
| Aşındırıcı–aşındırıcı | 0,30 | 0,01 | 0,44 |
| Aşındırıcı–duvar | 0,50 | 0,01 | 0,50 |
Gerçek granat taneleri düzensiz şekilli olabilmesine rağmen modelde küresel ve kırılmaz kabul edilmiştir. Araştırmacılar bu varsayımı mevcut çalışmanın ana hedefinin parçacık kırılması değil, momentum aktarımı ve karışım düzgünlüğü olmasıyla gerekçelendirmektedir.
Türbülans nasıl modellenmiştir?
Su fazında Standard k–ε türbülans modeli ve standart wall-function yaklaşımı kullanılmıştır. Kaynak, RNG k–ε ve SST k–ω gibi modellerin bazı dönmeli veya duvar yakınındaki akış özelliklerinde daha yüksek doğruluk sunabileceğini kabul etmekte; buna karşılık mevcut çalışmanın esas hedefi global karışım verimliliği olduğundan Standard k–ε modelini hesap maliyeti ve dayanıklılık açısından yeterli görmektedir.
Bu tercih çalışmanın sınırlılıklarından biridir. Özellikle güçlü eğrilik ve resirkülasyon bölgelerinin yerel yapısı Standard k–ε tarafından daha ileri modeller kadar ayrıntılı çözülemeyebilir.
Mesh bağımsızlığı
Hesap alanı tetrahedral elemanlarla ayrıklaştırılmış ve yaklaşık 52.000, 75.000 ile 240.000 hücre aralığında ağ inceliği karşılaştırılmıştır. Karıştırma borusu çıkışındaki belirli bir çizgi boyunca hız dağılımı değerlendirme ölçütü olarak kullanılmıştır.
Yaklaşık 52.000'den 75.000 hücreye geçildiğinde belirgin fark görülmüş; yaklaşık 75.000'den 240.000 hücreye kadar yapılan ilave inceltmede hız dağılımının esas olarak değişmediği raporlanmıştır. Bu nedenle sonraki hesaplarda yaklaşık 75.000 hücrelik mesh kullanılmıştır.
Karışım verimliliği nasıl tanımlanıyor?
Kaynakta tek aşındırıcı parçacığın kesit alanı:
\[ A_1=\frac{\pi d_0^2}{4} \]
karıştırma odası çıkışının alanı:
\[ A_2=\frac{\pi d^2}{4} \]
olarak tanımlanmış ve mixing efficiency:
\[ \psi= \frac{N A_1}{A_2}\times100\% \]
eşitliğiyle hesaplanmıştır.
Burada \(d_0\) parçacık çapı, \(d\) çıkış çapı ve \(N\) çıkış kesitinden geçen parçacık sayısıdır. Dolayısıyla çalışmanın ME metriği enerji dönüşüm veriminden farklıdır; çıkış kesitindeki aşındırıcı dağılımını alan oranı üzerinden temsil eden çalışma-özel bir karışım ölçütüdür.
İlk aşamada hangi beş parametre tarandı?
| Parametre | Kısaltma | Tek faktör seviyeleri |
|---|---|---|
| Aşındırıcı kütle oranı | MR | %15, %20, %25, %30 |
| Boğaz çapı | TD | 3,5; 4; 4,5; 5 mm |
| Boğaz uzunluğu | TL | 12; 14; 16; 18 mm |
| Aşındırıcı giriş borusu çapı | AD | 8; 9; 10; 11 mm |
| Boğaz çıkışı–giriş borusu merkezi mesafesi | TE | 6; 7; 8; 9 mm |
Karıştırma odasının içinde parçacıklar nasıl hareket ediyor?
Kaynağın 9. sayfasındaki Şekil 6, CFD–DEM modelinin en açıklayıcı görsellerinden biridir. Parçacık bulutları ile hız konturları 0,01 s, 0,062 s, 0,074 s, 0,12 s, 0,15 s ve 0,20 s anlarında birlikte gösterilmiştir.
0,01 saniyede aşındırıcı-su karışımı odaya girmeye başlar. 0,062 saniye civarında yüksek hızlı su jetinin etkisiyle odanın giriş tarafında negatif basınç bölgesi oluşur. Bu alan ve yerçekimi aşındırıcının boğaz bölgesine taşınmasını kolaylaştırır.
Yaklaşık 0,074 saniyede merkezi jet çevresinde belirgin vorteks yapısı gelişir. Parçacıkların bir bölümü yüksek hızlı çekirdeğe sürüklenerek hızlanırken diğer bölümü vorteks bölgesinde türbülanslı biçimde dağılır.
0,12 saniyede vorteks bölgesinin büyüdüğü ve parçacık dağılımının geliştiği; 0,15 saniyeden sonra ise sürecin istatistiksel olarak daha kararlı duruma geçtiği bildirilmiştir.
Bu görsel, araştırmanın temel fiziksel açıklamasını desteklemektedir: karışım düzgünlüğünü belirleyen ana mekanizma yüksek hızlı su çekirdeği ile aşındırıcı parçacıklar arasındaki momentum aktarımı, entrainment ve vorteks kaynaklı dağılımdır.
Tek faktör sonuçları ne söyledi?
MR, incelenen %15–%30 aralığında monoton biçimde ME'yi artırmıştır. Bununla birlikte daha fazla aşındırıcı, tank kapasitesi ve operasyon süresi açısından pratik maliyet oluşturduğundan araştırmacılar sonraki çalışma için MR = %25 seçmiştir.
TD için karışım verimliliği 3,5 mm'den 4,5 mm'ye kadar artmış ve yaklaşık 4,5 mm'de tepe yaptıktan sonra 5 mm'de düşmüştür. Çok dar boğaz jet hızını aşırı artırıp karışım için yeterli kalış süresini azaltırken çok geniş boğaz jet hızını düşürerek parçacık çökelmesini kolaylaştırabilmektedir.
TL yaklaşık 14 mm civarında tek faktör maksimumu göstermiştir. Kısa boğazda parçacığın hızlanma yolu yetersiz kalırken aşırı uzun boğaz duvar sürtünmesi ve çarpışmalar nedeniyle momentum kaybını artırmaktadır.
AD tek faktör analizinde 10 mm civarında maksimum göstermiştir. Küçük giriş aşındırıcı beslemesini kısıtlarken büyük girişin basınç dalgalanması ve yerel parçacık yoğunlaşmasını artırabileceği açıklanmıştır.
TE yaklaşık 8 mm'de tek faktör maksimumu göstermiştir. Çok küçük mesafede parçacıklar hemen yüksek hızlı jetle çarpışırken aşırı büyük mesafede yerçekimine bağlı çökelme ve yetersiz dağılım riski artmaktadır.
Neden tek faktör analizi yeterli değil?
Bir parametreyi tek başına değiştirip diğerlerini sabit bırakmak, parametrelerin birbirini nasıl etkilediğini göstermez. Örneğin aşındırıcı giriş çapının uygun olup olmaması, aşındırıcının yüksek hızlı jet tarafından yakalanmadan önce odada ne kadar yol aldığıyla da ilişkili olabilir.
Bu nedenle çalışmanın ikinci aşamasında MR %25'te sabitlenmiş ve yalnız geometrik dört faktör RSM içine alınmıştır.
| Faktör | −1 | 0 | +1 |
|---|---|---|---|
| TD (mm) | 4 | 4,5 | 5 |
| TL (mm) | 12 | 14 | 16 |
| AD (mm) | 9 | 10 | 11 |
| TE (mm) | 7 | 8 | 9 |
Verianla Live: Karıştırma valfi geometrisinin optimizasyon zinciri
Aşağıdaki tablo çalışmanın gerçek yöntem sırasını göstermektedir.
| Aşama | İşlem | Temel veri |
|---|---|---|
| 1. CFD–DEM modeli | Su fazı Fluent, granat parçacıkları Rocky DEM ile çift yönlü çözülür. | Fluent/Rocky 2023 R1; 0,18 mm granat |
| 2. Mesh bağımsızlığı | Çıkış hız profili farklı ağ yoğunluklarında karşılaştırılır. | Yaklaşık 75.000 hücre seçilir |
| 3. Tek faktör taraması | MR, TD, TL, AD ve TE ayrı ayrı değiştirilir. | Beş temel parametre |
| 4. MR sabitleme | Operasyonel kütle oranı geometrik optimizasyondan çıkarılır. | MR = %25 |
| 5. Box–Behnken tasarımı | Dört geometrik faktör üç seviyede birlikte değerlendirilir. | TD, TL, AD, TE; 29 tasarım noktası |
| 6. RSM regresyonu | ME ile geometrik faktörler arasında ikinci dereceden model kurulur. | Design-Expert 13.0 |
| 7. ANOVA | Ana etkiler, etkileşimler ve model yeterliliği değerlendirilir. | Model p = 0,0009; R² = 0,8573 |
| 8. Optimum adaylar | Yüksek desirability bölgesinden aday geometriler üretilir. | 25 aday kombinasyon |
| 9. CFD–DEM yeniden doğrulama | Beş aday yeniden simüle edilir. | Tüm bağıl hatalar %5'in altında |
| 10. İmalata yuvarlama | Optimum boyutlar üretilebilir değerlere yuvarlanır. | TD 4, TL 12, AD 10, TE 7 mm |
| 11. Fiziksel doğrulama | Gerçek premiks AWJ düzeneğinde aşındırıcı kütle değişimi ölçülür. | Üç bağımsız deney |
Verianla Live: Etkileşimli görselleştirme görünür bilimsel veri tablosundan oluşturulur; tablo kaynak-of-truth olarak korunur.
RSM regresyon modeli
TD = A, TL = B, AD = C ve TE = D olarak kodlandığında kaynakta verilen ikinci dereceden model:
\[ \begin{aligned} Y={}&0.407A^2+0.02325B^2-0.16075C^2+0.0905D^2\\ &-0.01AB-0.285AC-0.125AD-0.03375BC-0.005BD+0.185CD\\ &+0.093667A-0.288917B+3.25333C-2.75467D+33.48558 \end{aligned} \]
biçimindedir.
Bu denklem yalnız çalışmanın incelenen TD, TL, AD ve TE aralıkları içinde elde edilen yanıt yüzeyidir. Bu aralıkların çok dışına ekstrapole edilmesi kaynak tarafından doğrulanmamıştır.
Model istatistiksel olarak yeterli mi?
ANOVA'da genel model:
F = 6,01, p = 0,0009
ile anlamlıdır.
Belirlilik katsayısı:
\[ R^2=0.8573 \]
ve düzeltilmiş değer:
\[ R^2_{Adj}=0.7147 \]
olarak raporlanmıştır.
Lack-of-fit testi için:
p = 0,0567
bulunmuş ve %5 düzeyinde anlamlı lack-of-fit olmadığı değerlendirilmiştir.
Hangi geometrik parametre en güçlü?
Verianla Live: Geometrik parametrelerin ME üzerindeki göreli etkisi
Karşılaştırma, RSM modelinin ANOVA tablosundaki ana-etki F değerlerine dayanmaktadır.
| Parametre | Açıklama | F değeri | p değeri | Etki sırası |
|---|---|---|---|---|
| AD | Aşındırıcı giriş borusu çapı | 36,02 | <0,0001 | 1 |
| TD | Boğaz çapı | 12,61 | 0,0032 | 2 |
| TL | Boğaz uzunluğu | 6,63 | 0,0220 | 3 |
| TE | Boğaz çıkışı–giriş merkezi mesafesi | 3,61 | 0,0782 | 4 |
Kaynak sonucu: ana etki sırası AD > TD > TL > TE'dir. TE ana etkisi p = 0,0782 ile %5 anlamlılık düzeyini tek başına karşılamamaktadır.
AD açık ara en büyük F değerine sahiptir. Bu sonuç çalışmada imalat toleranslarının önceliklendirilmesi açısından da yorumlanmış; aşındırıcı giriş borusu çapındaki sapmaların diğer boyutlara göre daha kritik olabileceği belirtilmiştir.
AD–TE etkileşimi neden önemli?
ANOVA'da bütün ikili etkileşimler anlamlı değildir. Buna karşılık:
CD = AD × TE: F = 5,18, p = 0,0391
elde edilmiştir.
Kaynak bunu çalışmanın önemli katkılarından biri olarak vurgulamaktadır. AD, karıştırma odasına giren aşındırıcı miktarını ve dağılım karakterini etkilerken TE, parçacığın yüksek hızlı jet tarafından sürüklenmeden önce sahip olduğu geometrik mesafeyi etkiler.
AD ve TE aynı anda yüksek olduğunda aşındırıcının yoğun biçimde girişi ile daha uzun serbest hareket mesafesi birleşebilir; bu durumda yerçekimine bağlı çökelme artarak karışım düzgünlüğünü bozabilir. Bu nedenle iki geometrinin bağımsız değil koordineli tasarlanması gerektiği sonucuna ulaşılmıştır.
Optimum doğrudan 4–12–10–7 mm olarak mı bulundu?
Hayır. Yanıt yüzeyi modelinde en düşük doğrulama hatasına sahip aday:
| Parametre | RSM adayı | İmalata yuvarlanan değer |
|---|---|---|
| TD | 4,012 mm | 4 mm |
| TL | 12,171 mm | 12 mm |
| AD | 9,744 mm | 10 mm |
| TE | 7,067 mm | 7 mm |
olarak belirlenmiştir.
Bu aday için RSM tahmini:
ME = %34,57
ve CFD–DEM simülasyonu:
ME = %34,40
vermiştir. Tablo 9'da bağıl hata %0,49 olarak raporlanmıştır.
Üretilebilirlik nedeniyle geometriler tam milimetre değerlere yuvarlandıktan sonra ayrıca simülasyon yapılmış ve kaynak optimumu:
TD = 4 mm, TL = 12 mm, AD = 10 mm, TE = 7 mm
olarak önermiştir.
Araştırmacılar optimumun keskin tek bir matematiksel noktadan ziyade ME'nin nispeten düz kaldığı yüksek-performans bölgesinde bulunduğunu ve bunun küçük imalat toleranslarına karşı belirli bir dayanıklılık sağladığını belirtmektedir.
Yöntem ve Bulgular
Tek faktör çalışmasının tasarımı
İlk aşamada her faktör ayrı değiştirilmiş ve çıkıştaki parçacık sayısının zamanla değişimi kaydedilmiştir. Kaynağın 8. sayfasındaki Şekil 5, MR, TD, TL, AD ve TE için parçacık çıkış sayısının zamana bağlı eğrilerini göstermektedir.
Akış yaklaşık 0,15–0,20 s sonrasında istatistiksel olarak daha kararlı hale geldiğinden ME değerlendirmesinde 0,25–0,35 s, 0,30–0,40 s ve 0,35–0,45 s aralıkları kullanılmıştır.
Kaynağın 10. sayfasındaki Şekil 7 beş parametreye ilişkin ME eğrilerini vermektedir. MR dışında geometrik parametrelerin çoğu belirli bir optimum çevresinde tepe yapmış ve daha sonra düşmüştür. Bu davranış geometrik optimizasyonun basit biçimde “boyutu büyütme” problemi olmadığını göstermektedir.
Box–Behnken tasarımında kaç simülasyon yapıldı?
Dört faktörlü, üç seviyeli Box–Behnken matrisinde toplam 29 tasarım noktası bulunmaktadır. Bunların beşi merkez nokta tekrarlarıdır. Kaynaktaki ME sonuçları yaklaşık %33,23 ile %34,55 aralığında değişmektedir.
Merkez noktası tekrarlarındaki değerlerin birbirine yakın olması CFD–DEM modelindeki sayısal dalgalanmaların sınırlı olduğunu göstermeye yardımcı olurken, çalışmanın kendisi de iki fazlı akış ve parçacık çarpışmalarının doğal sayısal değişkenlik oluşturduğunu belirtmektedir.
Yanıt yüzeyleri ne gösteriyor?
Kaynağın 15. sayfasındaki Şekil 9, altı farklı parametre çiftinin üç boyutlu response-surface ve contour haritalarını göstermektedir:
- TD–TL,
- TD–AD,
- TD–TE,
- TL–AD,
- TL–TE,
- AD–TE.
En dikkat çekici sonuç AD–TE yüzeyidir. İki parametrenin birlikte değiştirilmesi ME üzerinde tek faktör analizinden görülemeyen bir etkileşim oluşturmaktadır.
Beş optimum adayın yeniden simülasyonu
| Doğrulama | RSM tahmini (%) | CFD–DEM (%) | Bağıl hata (%) |
|---|---|---|---|
| 1 | 34,56 | 34,13 | 1,26 |
| 2 | 34,58 | 33,99 | 1,74 |
| 3 | 34,56 | 34,14 | 1,23 |
| 4 | 34,57 | 34,40 | 0,49 |
| 5 | 34,53 | 34,04 | 1,44 |
Beş doğrulama kombinasyonunun tamamında hata %5'in altında kalmıştır. Dördüncü kombinasyon en küçük hatayı vermiş ve üretilebilirlik değerlendirmesiyle birlikte son tasarımın temelini oluşturmuştur.
Gerçek deney düzeneği
Kaynağın 18. sayfasındaki Şekil 11, kullanılan fiziksel test sistemini fotoğraf üzerinde bileşenleriyle göstermektedir. Sistem:
- CNC kontrol sistemi,
- kesme platformu,
- ön karışımlı aşındırıcı su jeti üreticisi,
- aşındırıcı tankı,
- karıştırma valfi,
- yüksek basınç pompası,
- su tankı,
- basınç düzenleme sistemi,
- ağırlık ölçüm birimi,
- bilgisayar/veri arayüzünden
oluşmaktadır.
Ağırlık ölçüm birimi, aşındırıcı tankındaki kütle değişimini zaman içinde kaydetmiştir. Üç testte bir saniyelik ortalama kütle kaybı sırasıyla:
13,5 g, 12,5 g ve 11 g
olarak bulunmuştur.
Deneysel ME nasıl hesaplandı?
Bu nokta çalışmanın doğru yorumlanması açısından kritiktir. Optimum CFD–DEM simülasyonunda bir saniyeye karşılık gelen aşındırıcı kütlesi 12,25 g ve ME %34,40 olarak hesaplanmıştır.
Deneyde doğrudan ME'nin çıkış kesitindeki geometrik parçacık alanı ölçülmemiştir. Bunun yerine deneysel kütle ile simülasyondaki referans kütle arasında oransal ilişki kurulmuştur:
\[ \frac{m_{Test}}{m_{Fluid}} = \frac{\varphi_{Fluid}}{\varphi_{Test}} \]
Kaynakta verilen bu ölçekleme sonucunda:
| Test | Ölçülen aşındırıcı kütlesi | Hesaplanan ME | Bağıl hata |
|---|---|---|---|
| 1 | 13,5 g | %37,91 | %9,26 |
| 2 | 12,5 g | %35,10 | %1,99 |
| 3 | 11,0 g | %30,89 | %11,36 |
Ortalama mutlak bağıl hata:
%7,54
olarak raporlanmıştır.
Kaynak bu sonucu, kullandığı %10 ortalama hata eşiğine göre modelin genel doğrulanması olarak yorumlamaktadır. Bununla birlikte Test 3'ün bireysel hatası %11,36 ile %10'un üzerindedir. Ayrıca deneysel ME'nin simülasyondaki kütle–ME ilişkisi kullanılarak türetilmesi nedeniyle doğrulamanın doğrudan bağımsız çıkış-kesiti parçacık dağılım ölçümü olmadığı unutulmamalıdır.
Optimum geometrinin fiziksel açıklaması
Kaynağa göre 4 mm'lik boğaz çapı, merkezi su jetinin parçacıkları etkili biçimde sürükleyebileceği kadar güçlü kalırken aşırı hız ve kısa kalış süresi problemini sınırlamaktadır.
12 mm'lik nispeten kısa boğaz, parçacık hızlanması için yeterli mesafe sağlarken uzun boğazlarda oluşabilecek duvar sürtünmesi ve momentum kaybını azaltmaktadır.
10 mm'lik aşındırıcı giriş çapı yeterli parçacık beslemesini sağlarken aşırı yoğun besleme ve basınç dalgalanmalarını sınırlandırmaktadır.
7 mm'lik TE ise aşındırıcının yüksek hızlı jet ve vorteks alanı tarafından yakalanmasına uygun geometrik konum oluşturmaktadır.
Çalışmanın güçlü yönleri
- Su ve aşındırıcı fazlar arasında çift yönlü CFD–DEM momentum aktarımı kullanılması.
- Tek faktör analizinin ardından parametre etkileşimlerini içeren RSM uygulanması.
- 29 noktalı Box–Behnken tasarımı ve ANOVA yapılması.
- Model lack-of-fit değerinin ayrıca değerlendirilmesi.
- 25 yüksek-desirability aday içinden beş tasarımın CFD–DEM ile yeniden doğrulanması.
- İmalata uygun yuvarlanmış geometrinin tekrar simüle edilmesi.
- Gerçek premiks AWJ düzeneğinde fiziksel aşındırıcı kütle ölçümü yapılması.
- AD–TE etkileşiminin istatistiksel olarak tanımlanması.
Temel sınırlılıklar
Parçacık biçimi idealize edilmiştir: Granat taneleri küresel ve kırılmaz kabul edilmiştir. Gerçek taneler düzensizdir ve yüksek enerjili çarpışmalarda parçalanabilir.
Duvar erozyonu modele bağlı değildir: Aşındırıcıların karıştırma odası duvarını zamanla aşındırıp geometrinin değişmesine yol açması çözülmemiştir.
Türbülans modeli sınırlıdır: Standard k–ε toplu karışım için kullanılmıştır ancak güçlü eğrilik ve resirkülasyon bölgelerinin yerel ayrıntısında SST k–ω veya daha ileri modeller farklı sonuçlar verebilir.
Tek aşındırıcı türü ve tane boyutu kullanılmıştır: Sonuçlar 0,18 mm granat için elde edilmiştir.
Deneysel ME dolaylı hesaplanmıştır: Fiziksel deney doğrudan çıkış kesitindeki parçacık alan dağılımını ölçmemiştir; aşındırıcı kütle ölçümü simülasyon referansına göre ME'ye ölçeklenmiştir.
Uzun dönem endüstriyel dayanıklılık test edilmemiştir: Optimum geometri altında sürekli çalışma sonucu valf aşınması ve performans değişimi mevcut çalışmada bulunmamaktadır.
Çalışmanın desteklediği sonuç
Tanımlanan ultra yüksek basınçlı ön karışımlı AWJ sistemi, granat aşındırıcı ve araştırılan geometrik aralıklar altında TD, TL, AD ve TE'nin karışım verimliliğini birlikte etkilediği ve CFD–DEM ile RSM'nin optimum bölgeyi belirlemek için birlikte kullanılabildiği gösterilmiştir.
Kaynak verileri, önerilen 4 mm TD, 12 mm TL, 10 mm AD ve 7 mm TE tasarımının incelenen alan içinde yaklaşık %34,40 simüle edilmiş ME sağladığını ve RSM tahminiyle yakın sonuç verdiğini desteklemektedir.
Çalışmanın desteklemediği sonuç
Bu geometri bütün aşındırıcı su jeti sistemleri için evrensel optimum değildir. Farklı pompa basıncı, farklı aşındırıcı türü, tane şekli, tane boyutu, karışım oranı, valf malzemesi veya uzun dönem erozyon koşullarında aynı optimumun korunacağı gösterilmemiştir.
Çalışma ayrıca %34,40 ME'nin doğrudan belirli bir kesme hızı, yüzey kalitesi veya malzeme kaldırma oranı sağlayacağını deneysel olarak göstermemektedir. Ana çıktı karıştırma odası içindeki çalışma-özel ME metriğidir.
Kaynak ve Yöntem Notu
Tam özgün çalışma adı: Multi-Objective Optimization of Structural Parameters of an Ultra-High-Pressure Premixed Abrasive Waterjet Mixing Valve
Yazarlar ve sıralama: Huaibei Xie; Qingliang Zi; Yan Wang.
Eş katkı/eş birinci yazar: Kaynakta eş birinci veya eş katkı beyanı belirtilmemiştir.
Sorumlu yazar: Huaibei Xie.
Kurumlar: School of Mechatronics Engineering, Anhui University of Science and Technology; Institute of Intelligent Machines, Hefei Institutes of Physical Science, Chinese Academy of Sciences; State Key Laboratory of Digital Intelligent Technology for Unmanned Coal Mining; Anhui Key Laboratory of Mine Intelligent Equipment and Technology.
Dergi: Machines.
Yayınevi: MDPI, Basel, Switzerland.
Cilt / sayı / makale: Machines 2026, Cilt 14, Sayı 6, Makale 616.
DOI: 10.3390/machines14060616
Alınma / revizyon / kabul / yayın: 23 Nisan 2026 / 23 Mayıs 2026 / 25 Mayıs 2026 / 28 Mayıs 2026.
Yayın sürümü notu: Kaynakta makalenin küçük bir değişiklikle yeniden yayımlandığı ve değişikliğin bilimsel içeriği etkilemediği belirtilmektedir. Bu açıklama mevcut v3 kaynak sürümünde yer almaktadır.
Kaynak türü ve hakemlik: Hakemli araştırma makalesi; CFD–DEM, tek faktör simülasyonu, Box–Behnken yanıt yüzeyi optimizasyonu ve fiziksel deneysel doğrulamayı birleştiren mühendislik çalışmasıdır.
Resmî yayın bağlantısı:MDPI resmî makale sayfası
DOI bağlantısı:https://doi.org/10.3390/machines14060616
Lisans: Creative Commons Attribution (CC BY).
Finansman: Scientific Research Start-up Foundation of Anhui University of Science and Technology, Proje No. 2024yjrc20.
Veri erişilebilirliği: Yazarlar bulguları destekleyen ilgili verilerin çalışma içinde bulunduğunu belirtmektedir.
Çıkar çatışması: Yazarlar çıkar çatışması olmadığını beyan etmiştir.
Yazar katkıları: Kavramsallaştırma Huaibei Xie ve Yan Wang; kaynaklar, yöntem tanımlama ve yazılım Huaibei Xie; araştırma, veri düzenleme ve doğrulama Huaibei Xie ve Qingliang Zi; ilk taslak Huaibei Xie ve Qingliang Zi; gözden geçirme, düzenleme ve sonuçların yorumlanması Huaibei Xie ve Yan Wang.
Bilimsel içerik kapsamı: Bu Verianla metnindeki geometrik değerler, CFD–DEM parametreleri, denklemler, tek faktör sonuçları, Box–Behnken matrisi, ANOVA değerleri, optimum parametreler ve fiziksel doğrulama sonuçları incelenen çalışmaya dayanmaktadır. Dış kaynak yalnız yayın kimliğinin bibliyografik doğrulanması amacıyla kullanılmıştır.
Başlık/yöntem terminolojisi notu: Özgün başlık “Multi-Objective Optimization” ifadesini kullanmaktadır. Bununla birlikte makalede açıklanan RSM aşamasında tek yanıt değişkeni ME maksimize edilmekte ve dört geometrik bağımsız faktör optimize edilmektedir. Bu Verianla metni özgün başlığı değiştirmemekte, ancak yöntemi kaynakta bulunmayan çoklu bağımsız yanıt fonksiyonları varmış gibi genişletmemektedir.
Deneysel doğrulama notu: Fiziksel testlerde doğrudan ölçülen büyüklük aşındırıcı kütle değişimidir. Deneysel ME değerleri, simülasyondaki 12,25 g/s aşındırıcı kütlesi ve %34,40 ME referansı kullanılarak oransal biçimde türetilmiştir. Üç testin bağıl hataları %9,26, %1,99 ve %11,36; ortalama mutlak bağıl hata %7,54'tür.
Temel yöntemsel sınırlar: Parçacıklar küresel ve kırılmaz modellenmiş, duvar erozyonu çözülmemiş, Standard k–ε kullanılmış, tek granat tane boyutu incelenmiş ve uzun dönem endüstriyel dayanıklılık değerlendirilmemiştir. Dolayısıyla optimum geometrinin başka AWJ sistemlerine doğrudan genellenmesi desteklenmemektedir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir