

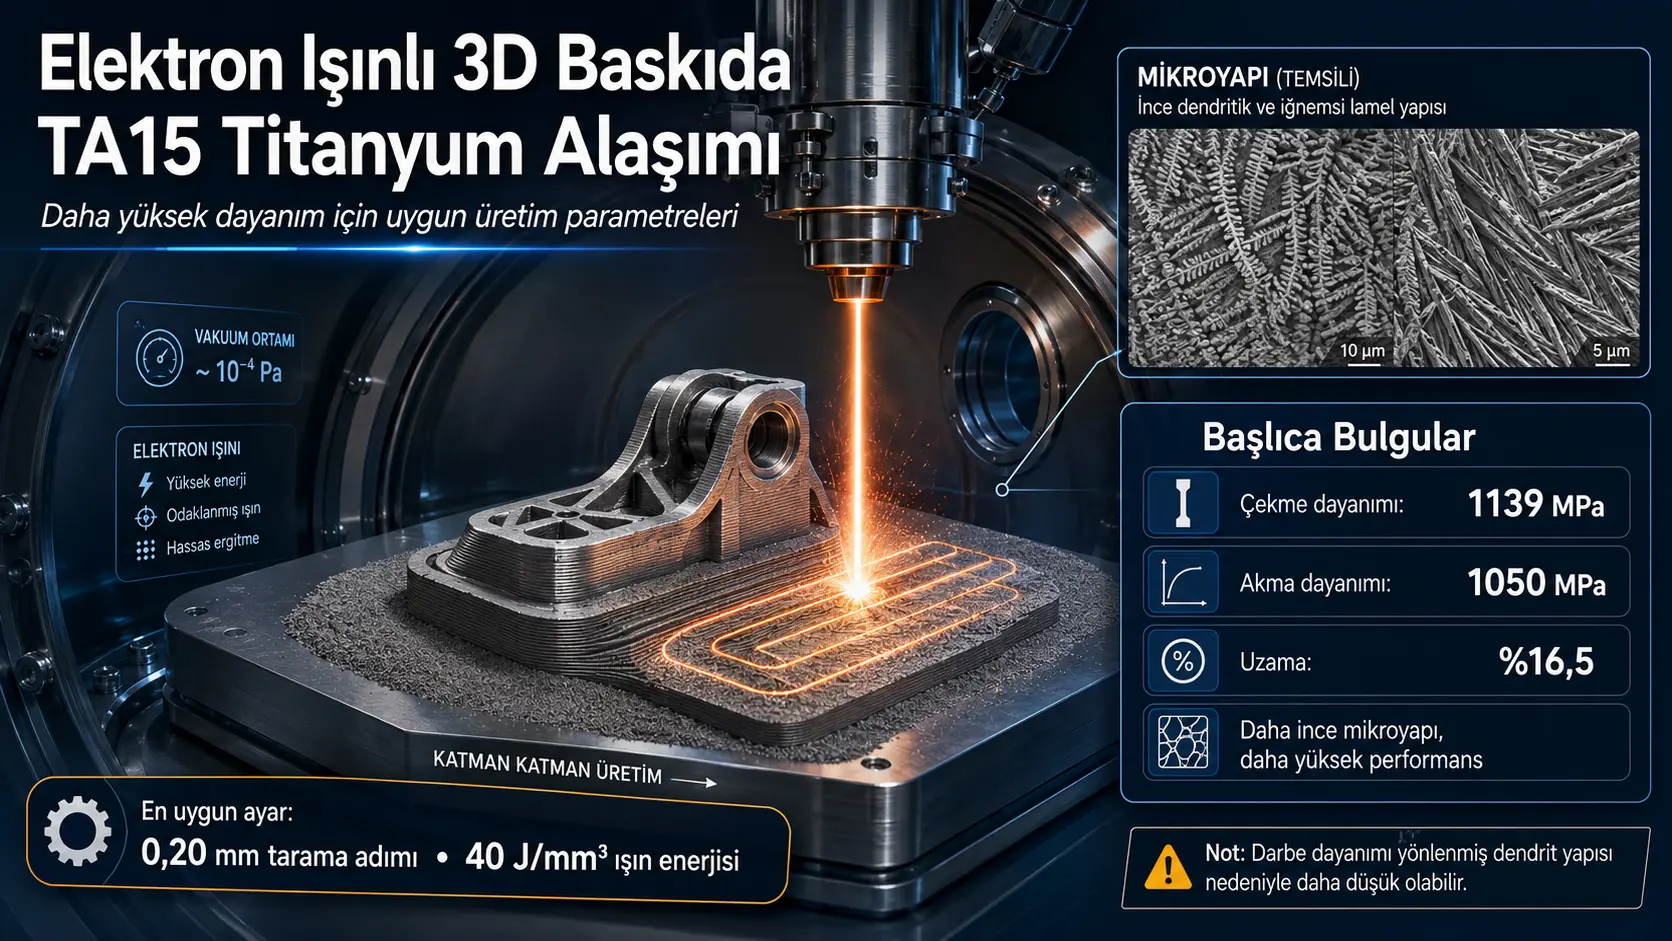
Bu tədqiqat TA15 sinifli Ti-6,5Al-2Zr-1Mo-1V titan ərintisi tozundan elektron şüalı qatqılı istehsal yolu ilə sıx və yüksək mexaniki xassələrə malik hissələr əldə etmək üçün şüa enerjisi ilə skanlama həndəsəsinin necə tənzimlənməli olduğunu araşdırır. Tədqiqatçılar şüa yolunun qonşu skanlama xətləri arasındakı yerdəyişmə addımını 0,10–0,25 mm arasında; material həcminin vahidinə düşən xüsusi elektron şüası enerjisini isə 20–70 J/mm³ arasında dəyişdiriblər. İstehsal olunan nümunələr səth keyfiyyəti, makro fasilələr, dendritik mikrostruktur, dartılma möhkəmliyi, axma möhkəmliyi, uzanma və zərbə möhkəmliyi baxımından araşdırılıb.
Ən uyğun şərait kimi 0,20 mm skanlama addımı ilə 40 J/mm³ xüsusi enerji seçilib. Bu şərait tam əriməmiş sahələrlə həddindən artıq enerjiyə bağlı yığılma mikroboşluqları arasında tarazlıq yaradıb və əsas metal həcmində incə, lamelli-iynəvari α′+β mikrostruktur formalaşdırıb. Bu parametrlərlə çap olunan TA15 nümunələrində dartılma möhkəmliyi 1139 MPa, yüzde 0,2 qalıq uzanmaya uyğun axma möhkəmliyi 1050 MPa və qırılma uzanması yüzde 16,5 ölçülüb. Ənənəvi elektron şüalı əritmə ilə əldə edilən müqayisə materialında eyni göstəricilər müvafiq olaraq 895 MPa, 849 MPa və yüzde 5,1-dir.
Bu nəticələrə görə 3D çap olunmuş materialın dartılma möhkəmliyi təxminən yüzde 27, axma möhkəmliyi təxminən yüzde 24 daha yüksək; qırılma uzanması isə təxminən 3,2 dəfə çoxdur. Buna qarşılıq istiqamətlənmiş dendritlərin zərbə yükü üçün əlverişsiz yerləşməsi səbəbindən Charpy zərbə möhkəmliyi ənənəvi elektron şüalı əritmə ilə əldə edilən materialdan daha aşağı müəyyən edilib. Tədqiqat daha yüksək statik möhkəmliyin avtomatik olaraq daha yüksək zərbə möhkəmliyi demək olmadığını və hissənin çap istiqamətinin real yük istiqamətlərinə görə layihələndirilməli olduğunu göstərir.
Türkiyə baxımından əhəmiyyəti: Nəticələr Türkiyədə aviasiya, müdafiə, enerji avadanlıqları, yüksək performanslı maşın hissələri və biotibbi istehsal kimi titan ərintili komponentlərin istifadə olunduğu sahələrdə yerli qatqılı istehsal proseslərinin inkişafı baxımından dəyərlidir. Bununla belə 0,20 mm və 40 J/mm³ qiymətləri birbaşa bütün elektron şüalı sistemlərə tətbiq edilməməlidir. Türkiyədə istifadə ediləcək maşının şüa diametri, toz paylanması, vakuum səviyyəsi, platforma həndəsəsi və hissə ölçüsü üçün proses xəritəsi yenidən qurulmalı; dartılma sınaqlarına əlavə olaraq yorulma, qırılma tokluğu, zərbə istiqaməti, qalıq gərginlik və dağıdıcı olmayan nəzarət nəticələri təsdiqlənməlidir. Tədqiqat Türkiyəyə məxsus istehsal xərci, sertifikatlaşdırma prosesi və ya sənaye miqyaslı seriyalı istehsal yetərliliyi təqdim etmədiyi üçün birbaşa istehsal resepti kimi istifadə oluna bilməz.
Tədqiqatın əsas mühəndislik mesajı odur ki, ən yüksək enerji girişi ən yaxşı nəticə demək deyil. Aşağı enerji tam əriməməyə və fasilələrə; həddindən artıq enerji isə kobud dendritlərə və yığılma məsamələrinə səbəb ola bilər. İstənilən nəticə tozun tam əridiyi, lakin ərinti hovuzunun lazım olduğundan artıq qızmadığı dar proses intervalında əldə edilib.
Tədqiqatın əsas problemi nədir?
Metal qatqılı istehsal mürəkkəb həndəsəli hissələrin son ölçülərinə yaxın formada birbaşa rəqəmsal layihə məlumatlarından istehsal edilməsinə imkan verir. Bu yanaşma tökmə, döymə və intensiv talaşlı emal kimi bəzi aralıq istehsal mərhələlərini azalda bilər. Lakin hissə qatlar şəklində birbaşa son formaya yaxın istehsal edildiyinə görə, sonradan tətbiq ediləcək plastik deformasiya ilə mikrostrukturu düzəltmək imkanı məhduddur.
Titan ərintiləri yüksək temperaturda oksigen, azot və hidrogenlə qarşılıqlı təsirə açıq olduğundan istehsal mühitinə nəzarət edilməlidir. Elektron şüalı qatqılı istehsalın vakuum altında aparılması ərintinin ətraf mühitlə reaksiyasını məhdudlaşdırarkən şüa gücü, skanlama sürəti, skanlama xətləri arasındakı məsafə, qat qalınlığı və ön qızdırma kimi dəyişənlərin ayrıca idarə edilməsinə imkan verir.
Bununla belə proses çoxdəyişənlidir. Yetərsiz enerji toz hissəciklərinin tam əriməməsinə, qatlar arasında bağın yaranmamasına və fasilələrə səbəb ola bilər. Lazım olduğundan yüksək enerji isə ərinti hovuzunu həddindən artıq qızdıraraq dendritlərin kobudlaşmasına, istiqamətli teksturaya və bərkimə yığılma məsamələrinə gətirib çıxara bilər.
Tədqiqatın əsas sualı budur: TA15 titan ərintisində tam əriməni təmin edən, nəzərəçarpan məsamə yaratmayan, incə mikrostrukturu qoruyan və mexaniki xassələri yaxşılaşdıran elektron şüası enerjisi–skanlama addımı kombinasiyası hansıdır?
TA15 titan ərintisi nədir?
Tədqiqatda TA15 adı ilə verilən ərinti Ti-6,5Al-2Zr-1Mo-1V sisteminə əsaslanır. Titan əsas komponentdir; alüminium, sirkonium, molibden və vanadium ərintinin möhkəmliyini, faza sabitliyini və yüksək temperatur davranışını tənzimləyən əsas elementlərdir.
| Element | Kütlə payı |
|---|---|
| Alüminium | %5,5–7,1 |
| Vanadium | %0,8–2,5 |
| Sirkonium | %1,5–2,5 |
| Molibden | %0,5–2,0 |
| Dəmir | Ən çox %0,25 |
| Silisium | Ən çox %0,15 |
| Oksigen | Ən çox %0,15 |
| Karbon | Ən çox %0,08 |
| Azot | Ən çox %0,05 |
| Hidrogen | Ən çox %0,015 |
| Titan | Qalan hissə |
Başlanğıc tozu plazma əritmə və mərkəzdənqaçma püskürtməsi, yəni PREP üsulu ilə istehsal edilib. Toz dənələri müntəzəm kürəvi formadadır və 45–113 µm ölçü intervalındadır. Tədqiqatda eyni toz paylanması bütün təcrübələrdə sabit saxlanılıb.
Elektron şüalı 3D çap necə həyata keçirilib?
Nümunələr E. O. Paton Electric Welding Institute nəzdində hazırlanmış eksperimental elektron şüalı istehsal qurğusunda çap edilib. Qurğu vakuum kamerası, elektron topu, yüksək gərginlik mənbəyi və idarəetmə şkaflarından ibarətdir.
Əsas iş şəraiti belədir:
- Elektron topunun sürətləndirici gərginliyi: 60 kV
- Vakuum kamerasının təzyiqi: 10−4 Torr
- Toz qatının ön qızdırma temperaturu: 730 °C
- Ön qızdırma şüa gücü: 1800 W
- Ön qızdırma skanlama sürəti: 14,6 m/s
- Ön qızdırmada raster keçidi: 8
- Əritmə zamanı şüanın skanlama sürəti: 500 mm/s
- Toz qatının qalınlığı: 100 µm
- Skanlama strategiyası: İki istiqamətli serpantin
- Qatlar arasındakı skanlama istiqamətinin dönüşü: 90°
İstehsal parametrlərinin əsas dəyişənləri qonşu şüa yolları arasındakı skanlama addımı ilə vahid həcmə ötürülən xüsusi enerjidir. Skanlama addımı 0,10; 0,15; 0,20 və 0,25 mm qiymətlərində araşdırılıb, xüsusi enerji isə hər addım üçün 20–70 J/mm³ arasında dəyişdirilib.
Xüsusi enerji niyə təkcə şüa gücündən daha mənalıdır?
Elektron şüasının toza ötürdüyü ümumi istilik yalnız şüa gücündən asılı deyil. Şüanın səth üzərində hansı sürətlə hərəkət etməsi, skanlama xətləri arasındakı məsafə və qat qalınlığı da müəyyənedicidir. Tədqiqatda ətraflı asılılıq əvvəlki araşdırmalara istinadla verilsə də, ümumi münasibət belə ifadə edilə bilər:
\[ E_v \propto \frac{P}{v\,h\,t} \]
Burada Ev həcm üzrə xüsusi enerjini, P elektron şüasının gücünü, v skanlama sürətini, h skanlama xətləri arasındakı addımı və t toz qatının qalınlığını ifadə edir.
Şüa gücü yüksəldikdə və ya sürət, skanlama addımı və qat qalınlığı azaldıqda eyni həcmə ötürülən enerji artır. Lakin real ərinti hovuzunun davranışına şüa diametri, tozun udma qabiliyyəti, istilik itkisi, altlığın temperaturu və qat həndəsəsi də təsir edir. Buna görə eyni J/mm³ qiyməti fərqli maşınlarda eyni mikrostruktura zəmanət vermir.
Neçə nümunə istehsal edilib?
Metalloqrafik araşdırma üçün 25 ədəd, 25 × 25 mm baza ölçüsünə və 7,5 mm ümumi hündürlüyə malik nümunə çap edilib. Bu hündürlüyün 2,5 mm-i texnoloji dayaq, 5 mm-i isə əsas nümunə gövdəsidir.
Mexaniki sınaqlar üçün əlavə olaraq 18 ədəd, 12 mm enində, 62 mm uzunluğunda və 14,5 mm hündürlüyündə blok istehsal edilib. Bunların 2,5 mm-i texnoloji dayaq sahəsidir. Bloklardan dartılma və Charpy zərbə sınaqlarına uyğun standart nümunələr emal edilib.
Səth morfologiyası hansı siniflərə bölünüb?
Tədqiqatın 39. səhifəsindəki Şəkil 4 skanlama addımı ilə xüsusi enerji kombinasiyalarının səth görünüşünü dörd qrupda göstərir:
- Tam əriməmə: Tozun və qatların kifayət qədər birləşmədiyi səthlər,
- Mozaik quruluş: Qismən birləşmiş, lakin homogen olmayan sahələr,
- Tək qüsurlu ərimiş səth: Ümumilikdə birləşmiş, lakin yerli qüsur daşıyan nümunələr,
- Ərimiş səth: Vizual olaraq davamlı və nəzərəçarpan səth qüsuru olmayan nümunələr.
Vizual xəritə yüksək səth keyfiyyətinin tək bir parametr nöqtəsində deyil, təxminən 40–70 J/mm³ enerji və 0,10–0,25 mm skanlama addımının müxtəlif kombinasiyalarında əldə edilə bildiyini göstərir. Bununla belə səthin hamar görünməsi nümunənin daxili strukturunda və ya altlıq sərhədində qüsur olmadığını təmin etməyib.
Aşağı enerji girişində nə baş verir?
Aşağı xüsusi enerjidə toz hissəcikləri və aşağı qat kifayət qədər əriməyə bilər. Xüsusilə ilk qatlarda altlıq güclü istilik qəbuledicisi kimi davranaraq ərinti hovuzundan istiliyi sürətlə çəkir. Bunun nəticəsində altlıq–nümunə sərhədində nizamsız formalı fasilələr və qismən əriməmiş kürəvi toz hissəcikləri qala bilər.
13, 16, 17 və 22 nömrəli nümunələrin altlıq sahəsindəki mikrostruktur görüntülərində 1–2 mm-ə çata bilən nizamsız fasilələr göstərilib. Əsas metalın tam əridiyi sahələrdə isə davamlı və nəzərəçarpan məsaməsiz struktur yaranıb.
Həddindən artıq enerji girişində nə baş verir?
Enerji yüksəldikdə altlığa yaxın tozun əriməsi yaxşılaşır və iri birləşməmə qüsurları azalır. Lakin ərinti hovuzunun lazım olduğundan artıq qızması soyuma və bərkimə şəraitini dəyişir.
9 nömrəli nümunədə altlıqdan başlayaraq aydın istiqamətlənmiş dendritlər yaranıb, dağınıq incədənəli keçid sahəsi böyük ölçüdə yox olub. Eyni nümunənin dendritlərarası sahələrində 30–50 µm diametrli tək-tək, kürəvi yığılma məsamələri müşahidə edilib.
Bu nəticə enerji artdıqca qüsurların davamlı azalacağı barədə sadə fərziyyəni etibarsız edir. Natamam ərimə qüsuru azalarkən kobud mikrostruktur və yığılma məsamələri yarana bilər.
Mikrostrukturun əsas xüsusiyyətləri
Bütün nümunələrdə TA15 ərintisinə xas dendritik, lamelli-iynəvari α′+β struktur müşahidə olunub. Sürətli soyuma α′ fazasının incə iynələr şəklində yaranmasına səbəb olub. Bununla belə iynələrin ölçüsü, dendritlərarası məsafə və dendritlərin istiqamətlənmə dərəcəsi istehsal parametrlərinə görə dəyişib.
Tədqiqatın 40. və 41. səhifələrindəki optik mikroskop görüntülərinə görə:
- 13 nömrəli nümunə ən incə α′ kristal quruluşuna malikdir.
- 16 və 17 nömrəli nümunələr də nisbətən incə quruluş göstərir.
- 22, 9 və 24 nömrəli nümunələrin α′ quruluşları bir-birinə daha yaxındır.
- 16 nömrəli nümunədə dendritlərin ən böyük eninə ölçülərindən biri yaranıb.
- 9 nömrəli nümunə yerli olaraq incə dendritlərə malik olsa da, quruluşu homogen deyil və kobud sahələr ehtiva edir.
Niyə 13 nömrəli nümunə seçilib?
13 nömrəli nümunə 0,20 mm skanlama addımı və 40 J/mm³ xüsusi enerji ilə istehsal edilib. Tədqiqatçılar bu şəraiti mexaniki sınaq nümunələri üçün aşağıdakı səbəblərə görə seçiblər:
- Səthdə nəzərəçarpan əriməmənin olmaması,
- Əsas metal sahəsində incə dendritik strukturun yaranması,
- α′ faza iynələrinin araşdırılan nümunələr arasında ən kiçik olması,
- Yığılma mikroboşluqlarının müşahidə edilməməsi,
- Yüksək səth keyfiyyəti verən variantlar arasında aşağı enerji sərfiyyatı,
- Nisbətən geniş skanlama addımına görə istehsal sürətini dəstəkləməsi.
Lakin altlığa yaxın təxminən 0,3–0,4 mm uzunluğunda nizamsız fasilələrin olduğu bildirilib. Buna görə “qüsursuz nümunə” ifadəsi əvəzinə “əsas metal sahəsində daha uyğun qüsur–mikrostruktur tarazlığı təmin edən nümunə” tərifi daha doğrudur.
Dartılma sınaqları necə aparılıb?
Biroxlu dartılma sınaqları ISO 6892-1:2019 standartına uyğun olaraq, maksimum 250 kN tutumlu MTS 318.25 servo-hidravlik sınaq maşınında aparılıb. Sınaq nümunələrinin silindrik iş sahəsinin diametri 5 mm-dir.
Elastik və elastik-plastik sahədə hərəkətli çənənin sürəti 2 mm/dəqiqə tətbiq olunub, uzanma 25 mm ölçmə bazalı və 0,001 mm həssaslıqlı MTS 632.27F-20 ekstensometri ilə ölçülüb. Nümunə qırılmaya yaxınlaşdıqda yükləmə sürəti 10 mm/dəqiqəyə qaldırılıb.
Dartılma nəticələri
| İstehsal üsulu | Dartılma möhkəmliyi Rm | Axma möhkəmliyi R0,2 | Young modulu | Qırılma uzanması A5 |
|---|---|---|---|---|
| Elektron şüalı 3D çap | 1139 MPa | 1050 MPa | 122 GPa | %16,5 |
| Ənənəvi elektron şüalı əritmə | 895 MPa | 849 MPa | 134 GPa | %5,1 |
3D çap olunmuş nümunələrdə dartılma möhkəmliyi təxminən yüzde 27,3; axma möhkəmliyi təxminən yüzde 23,7 daha yüksəkdir. Qırılma uzanması 3,24 dəfə artıb. Young modulu isə 134 GPa-dan 122 GPa-a düşüb və təxminən yüzde 9 daha aşağı ölçülüb.
Tədqiqatın 42. səhifəsindəki gərginlik–deformasiya qrafiki ənənəvi əridilmiş nümunənin təxminən yüzde 4 uzanma ətrafında qırıldığını; 3D çap olunmuş nümunənin isə yüksək gərginlik səviyyəsini təxminən yüzde 14–16 uzanmaya qədər saxladığını vizual olaraq göstərir.
Möhkəmlik və plastiklik niyə birlikdə artıb?
Metallarda yüksək möhkəmlik çox vaxt daha aşağı plastikliklə birlikdə müşahidə olunur. Bu tədqiqatda isə həm möhkəmlik, həm də uzanma artıb. Tədqiqatçılar bunu 3D çap zamanı yaranan xeyli incə α və β kristallitləri ilə əlaqələndirirlər.
40 J/mm³ enerji girişi tozu tam əritmək üçün kifayət qədər yüksək, ərinti hovuzunu uzun müddət həddindən artıq isti saxlamamaq üçün isə kifayət qədər aşağı qalıb. Əvvəlki qatlara sürətli istilik ötürülməsi daha incə dendritlər və iynəvari faza sahələri yaradıb. İncə struktur dislokasiya hərəkətinə daha çox maneə yaradaraq möhkəmliyi artırarkən, iri məsamələrin və kövrək faza sərhədlərinin məhdud qalması uzanmanın qorunmasına kömək edib.
Bu izah optik mikrostruktur müqayisəsinə əsaslanır. Tədqiqatda dənə ölçüsü statistikası, elektron geri səpilmə difraksiyası, faza miqdarı ölçülməsi və ya qırılma səthi analizi aparılmadığından mexanizm kəmiyyət baxımından təsdiqlənməyib.
Zərbə sınaqları necə aparılıb?
Charpy zərbə sınaqları ISO 148-1:2016 standartına uyğun olaraq otaq temperaturunda KM-30 sarkaçlı sınaq maşınında həyata keçirilib. Nümunələr 10 mm hündürlüyə emal edilib və 2 mm eninə və 2 mm dərinliyə malik çentiklər açılıb.
Elektron şüalı 3D çap olunmuş material ilə ənənəvi elektron şüalı əridilmiş materialın zərbə möhkəmlikləri müqayisə edilib.
Zərbə möhkəmliyi niyə azalıb?
Tədqiqatın mətni 3D çap olunmuş nümunə üçün təxminən 35 J/cm², ənənəvi əridilmiş nümunə üçün təxminən 55 J/cm² verir. Şəkil 10-da isə qiymətlər müvafiq olaraq 32,5 və 55,2 göstərilib. Qrafikin şaquli oxunda J/mm² yazılmasına baxmayaraq, izah mətni J/cm² istifadə edir. Buna görə nəticə dəqiq vahid düzəlişi aparılmadan, tədqiqatın öz təqdimatına uyğun verilməlidir.
Qrafikdəki 32,5 və 55,2 qiymətləri əsas götürüldükdə 3D çap olunmuş nümunənin zərbə möhkəmliyi təxminən yüzde 41 daha aşağıdır. Mətndəki yuvarlaqlaşdırılmış 35 və 55 qiymətləri istifadə edildikdə azalma təxminən yüzde 36-dır.
Tədqiqatçılar azalmanı dendritlərin bir istiqamətdə böyüməsi və zərbə qüvvəsinin bu teksturaya əlverişsiz istiqamətdə tətbiq edilməsi ilə izah edirlər. İstiqamətlənmiş struktur çatın müəyyən sərhədlər boyunca daha asan irəliləyə biləcəyi yol yaratmış ola bilər.
Lakin qırılma səthi skan edən elektron mikroskopu ilə araşdırılmayıb. Buna görə aşağı zərbə möhkəmliyinin yalnız dendrit istiqamətlənməsindən qaynaqlandığı qəti göstərilməyib. Mikroboşluqlar, altlıq fasilələri, qalıq gərginliklər və ya yerli faza fərqləri də nəticəyə təsir edə bilər.
Hissənin çap istiqaməti niyə vacibdir?
Qatqılı istehsalda istilik əsasən istehsal platformasına və əvvəl bərkimiş qatlara doğru uzaqlaşır. Dendritlər bu temperatur qradiyentinə bağlı olaraq müəyyən istiqamətdə böyüyə bilər. Beləliklə material müxtəlif istiqamətlərdə fərqli mexaniki xassələr göstərən anizotrop struktura çevrilə bilər.
Tədqiqatda dartılma nümunələri dendrit istiqamətinə görə əlverişsiz sayılan istiqamətdə sınaqdan keçirilsə də, yüksək möhkəmlik və uzanma əldə edilib. Zərbə sınağında isə istiqamətlənmənin mənfi təsiri aydın olub.
Buna görə real hissə layihələndirməsində yalnız həndəsənin istehsal platformasına sığıb-sığmamasına baxılmamalıdır. Gözlənilən dartılma, əyilmə və xüsusilə zərbə yüklərinin istiqaməti ilə çap zamanı yaranacaq dendritik teksturanın istiqaməti birlikdə qiymətləndirilməlidir.
Tədqiqatın dəstəklədiyi nəticələr
- TA15 tozunda skanlama addımı və həcm üzrə enerji girişi səth keyfiyyətinə, dendrit ölçüsünə və məsamə yaranmasına nəzərəçarpacaq dərəcədə təsir edir.
- Aşağı enerji girişi, xüsusilə altlığa yaxın sahədə tam əriməmə və fasilə riski yaradır.
- Həddindən artıq enerji girişi daha kobud, istiqamətlənmiş dendritlər və yığılma məsamələri yarada bilər.
- 0,20 mm skanlama addımı ilə 40 J/mm³ xüsusi enerji araşdırılan maşın və toz üçün uyğun qüsur–mikrostruktur tarazlığı təmin edib.
- İncə mikrostrukturlu 3D çap olunmuş nümunələrin dartılma və axma möhkəmliyi ənənəvi elektron şüalı əridilmiş müqayisə nümunələrindən daha yüksəkdir.
- Qırılma uzanması nəzərəçarpacaq dərəcədə artıb.
- İstiqamətlənmiş dendritik tekstura əlverişsiz zərbə istiqamətində aşağı zərbə möhkəmliyinə səbəb ola bilər.
Tədqiqat nəyi sübut etmir?
- 0,20 mm və 40 J/mm³ qiymətlərinin bütün elektron şüalı maşınlarda ən uyğun şərait olduğunu sübut etmir.
- İstehsal olunan hissələrin bütün sahələrinin tamamilə qüsursuz olduğunu göstərmir.
- Statik dartılma möhkəmliyindəki artımın yorulma ömrünü də artırdığını göstərmir.
- Zərbə möhkəmliyindəki azalmanın yalnız dendrit istiqamətlənməsindən qaynaqlandığını qəti sübut etmir.
- Fərqli toz ölçülərində və fərqli kimyəvi tərkiblərdə eyni proses pəncərəsinin keçərli olduğunu göstərmir.
- İri, mürəkkəb və ya qalın kəsikli sənaye hissələrinin eyni xüsusiyyətlərlə istehsal edilə biləcəyini göstərmir.
- İstehsalın iqtisadi, sertifikatlaşdırmaya hazır və ya seriyalı istehsala uyğun olduğunu ortaya qoymur.
- İstilik emalı, isti izostatik presləmə və ya səth emalının nəticələrə təsirini qiymətləndirmir.
Tədqiqatın əsas məhdudiyyətləri
- Tozun 45–113 µm arasındakı dənə ölçüsü paylanması sabit saxlanılıb.
- Fərqli çap istiqamətləri və fərqli dendrit–yük istiqamətləri sistematik şəkildə müqayisə edilməyib.
- Zərbə nümunələri istehsal olunduqdan sonra fərqli tekstura istiqamətində ikinci nümunə qrupunun hazırlana bilmədiyi bildirilib.
- Qırılma səthi və ya çatın irəliləmə yolu üçün fraktoqrafik analiz aparılmayıb.
- Mikrostruktur əsasən optik mikroskopla qiymətləndirilib.
- Dənə və dendrit ölçülərinə dair əhatəli kəmiyyət paylanma statistikası verilməyib.
- Sıxlıq və məsaməlilik nisbəti həcm üsulları ilə kəmiyyət olaraq bildirilməyib.
- Mexaniki nəticələr üçün standart sapma, etibar intervalı və nümunə üzrə xam qiymətlər təqdim edilməyib.
- Yorulma, qırılma tokluğu, qalıq gərginlik və yüksək temperatur xüsusiyyətləri araşdırılmayıb.
- Zərbə qrafikindəki qiymətlər və vahid ilə izah mətni arasında uyğunsuzluq var.
Gələcəkdə aparılmalı təcrübələr
Növbəti tədqiqat mərhələsində eyni proses parametrləri ilə fərqli çap istiqamətlərində nümunələr hazırlanmalı və dartılma ilə zərbə yükləri dendritlərə paralel, perpendikulyar və bucaqlı istiqamətlərdə tətbiq edilməlidir. Beləliklə anizotropiyanın ölçüsü kəmiyyətcə müəyyən edilə bilər.
Qırılma səthləri skan edən elektron mikroskopu ilə araşdırılmalı; çatın dendrit sərhədlərini, α′ iynələrini və ya məsamələri izləyib-izləmədiyi göstərilməlidir. Elektron geri səpilmə difraksiyası, X-şüa difraksiyası və görüntü analizi ilə tekstura, faza nisbəti, dendrit aralığı və kristal istiqamətlənməsi ölçülməlidir.
Bundan əlavə fərqli toz dənə paylanmaları, qat qalınlıqları, ön qızdırma temperaturları və skanlama dönüş strategiyaları müqayisə edilməlidir. Ən uyğun istehsal resepti yalnız dartılma möhkəmliyinə görə deyil; zərbə, yorulma, sıxlıq, səth keyfiyyəti, istehsal sürəti və enerji sərfiyyatına görə çoxməqsədli şəkildə müəyyən edilməlidir.
Tədqiqatın Metodu və Nəticələri
Təcrübə dizaynının xülasəsi
| Mərhələ | Tətbiq olunan üsul | Əsas nəticə |
|---|---|---|
| Toz hazırlığı | PREP ilə hazırlanmış 45–113 µm TA15 tozu | Kürəvi başlanğıc tozu |
| Qatqılı istehsal | Vakuum altında elektron şüası ilə qat-qat əritmə | 25 metalloqrafik və 18 mexaniki sınaq nümunəsi |
| Parametr skanı | 0,10–0,25 mm skanlama addımı və 20–70 J/mm³ xüsusi enerji | Səth morfologiyası proses xəritəsi |
| Makrostruktur | Vizual səth və kəsik araşdırması | Əriməmə, mozaik quruluş, tək qüsur və tam ərimiş səth sinifləri |
| Mikrostruktur | Neophot-32 optik mikroskop və Olympus kamera | Dendritik α′+β lamelli-iynəvari struktur |
| Dartılma sınağı | ISO 6892-1:2019 və MTS 318.25 | Rm, R0,2, E və A5 |
| Zərbə sınağı | ISO 148-1:2016 Charpy üsulu | Zərbə möhkəmliyinin müqayisəsi |
| Müqayisə | Ənənəvi elektron şüalı əridilmiş TA15 | Proses–mikrostruktur–mexaniki xassə əlaqəsi |
Dəyişdirilən və sabit saxlanılan parametrlər
| Parametr | Qiymət | Təcrübədəki vəziyyəti |
|---|---|---|
| Skanlama addımı | 0,10–0,25 mm; 0,05 mm intervallarla | Dəyişdirildi |
| Xüsusi şüa enerjisi | 20–70 J/mm³ | Dəyişdirildi |
| Skanlama sürəti | 500 mm/s | Sabit |
| Qat qalınlığı | 100 µm | Sabit |
| Qat istiqaməti | Hər qatda 90° dönüş | Sabit strategiya |
| Skanlama forması | İki istiqamətli serpantin | Sabit |
| Sürətləndirici gərginlik | 60 kV | Sabit |
| Ön qızdırma temperaturu | 730 °C | Sabit |
| Vakuum | 10−4 Torr | Sabit |
| Toz ölçüsü | 45–113 µm | Sabit |
Enerji girişinə görə müşahidə olunan struktur dəyişikliyi
| Enerji vəziyyəti | Əsas yaranma | Mexaniki baxımdan mümkün təsiri |
|---|---|---|
| Yetərsiz enerji | Tam əriməmə, qat və altlıq fasilələri | Daşıyıcı kəsiyin azalması və çat başlanğıcı |
| Uyğun enerji intervalı | Tam əriməyə yaxın vəziyyət və incə dendritik struktur | Yüksək dartılma möhkəmliyi və uzanma |
| Həddindən artıq enerji | Kobud istiqamətlənmiş dendritlər və yığılma məsamələri | Anizotropiya və zərbə möhkəmliyi itkisi |
Seçilən istehsal şəraiti
| Xüsusiyyət | Seçilən qiymət və ya müşahidə |
|---|---|
| Nümunə kodu | 13 |
| Skanlama addımı | 0,20 mm |
| Xüsusi enerji | 40 J/mm³ |
| Səth vəziyyəti | Vizual olaraq yüksək keyfiyyətli ərimiş səth |
| Əsas metal mikrostrukturu | İncə dendritlər və ən dağınıq α′ iynələri |
| Yığılma mikroboşluqları | Əsas metalda müşahidə edilməyib |
| Altlıq sərhədi | Təxminən 0,3–0,4 mm uzunluğa çatan yerli fasilələr |
Mexaniki xassələrin birbaşa müqayisəsi
| Xüsusiyyət | 3D çap | Elektron şüalı əritmə | Nisbi dəyişiklik |
|---|---|---|---|
| Dartılma möhkəmliyi | 1139 MPa | 895 MPa | Təxminən %27,3 artım |
| Axma möhkəmliyi | 1050 MPa | 849 MPa | Təxminən %23,7 artım |
| Young modulu | 122 GPa | 134 GPa | Təxminən %9 azalma |
| Qırılma uzanması | %16,5 | %5,1 | Təxminən 3,24 dəfə |
| Charpy zərbə nəticəsi | Qrafikdə 32,5; mətndə təxminən 35 | Qrafikdə 55,2; mətndə təxminən 55 | Təxminən %36–41 azalma |
Zərbə qiymətlərində mətn, şəkil və vahid arasında uyğunsuzluq olduğuna görə cədvəl nəticələri tədqiqatda göstərildiyi kimi ayrıca təqdim edilib.
Şəkil və cədvəllərin elmi mənası
- Şəkil 1: Vakuum kamerası, elektron topu, idarəetmə şkafları və yüksək gərginlik mənbəyindən ibarət eksperimental istehsal sistemini göstərir.
- Cədvəl 1: İstifadə olunan TA15 tozunun kimyəvi tərkib hədlərini verir.
- Şəkil 2: Fərqli proses parametrləri ilə çap olunan 25 metalloqrafik nümunənin səthlərini göstərir.
- Şəkil 3: Dartılma və zərbə nümunələrinin çıxarıldığı uzun blokları göstərir.
- Şəkil 4: Skanlama addımı ilə xüsusi enerjiyə görə tam əriməmə, mozaik struktur, tək qüsur və ərimiş səth sahələrini göstərən proses xəritəsidir.
- Şəkil 5: Altlığa yaxın fasilələri, əriməmiş tozları və enerji artdıqca istiqamətlənməyə başlayan dendritləri göstərir.
- Şəkil 6: Nümunələrin əsas metal sahəsində dendrit ölçüsü və istiqamətlənmə fərqlərini müqayisə edir.
- Şəkil 7: α′ fazasının iynəvari kristal morfologiyasının istehsal şəraitindən asılı olaraq incəldiyini və ya kobudlaşdığını göstərir.
- Şəkil 8: 3D çap olunmuş materialın incə və istiqamətlənmiş strukturunu ənənəvi elektron şüalı əridilmiş materialın daha kobud və ekviaksial strukturu ilə müqayisə edir.
- Şəkil 9: 3D çap olunmuş nümunənin daha yüksək gərginlik daşıdığını və daha yüksək uzanmaya çatdığını göstərir.
- Cədvəl 2: Dartılma möhkəmliyi, axma möhkəmliyi, elastiklik modulu və qırılma uzanması qiymətlərini rəqəmlə müqayisə edir.
- Şəkil 10: 3D çap olunmuş nümunənin zərbə möhkəmliyinin ənənəvi əridilmiş materialdan aşağı olduğunu göstərir; şəkillə mətn arasında qiymət və vahid uyğunsuzluğu var.
Mənbə və Metod Qeydi
Tədqiqatın tam orijinal adı: Determining Technological Parameters for Obtaining TA15 Titanium Alloy Blanks with Improved Mechanical Characteristics Using the Electron-Beam 3D Printing Method
Müəlliflər və düzgün ardıcıllıq: Serhii Akhonin, Vladimir Nesterenkov, Volodymyr Pashynskyi, Vladyslav Matviichuk, Sviatoslav Motrunich, Volodymyr Berezos və Illia Klochkov.
Birgə birinci müəllif: Birgə töhfə və ya birgə birinci müəlliflik barədə məlumat göstərilməyib.
Məsul müəllif: Volodymyr Pashynskyi. Tədqiqatda əlaqə ünvanı v.v.pashinskiy@mipolytech.education kimi verilib.
İnstitusional əlaqələr:
- E. O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, Kyiv, Ukraine
- Department of Metallurgy and Welding of Titanium Alloys
- Department of Physical Processes, Technology and Equipment for Electron Beam and Laser Welding
- Scientific-Technical Complex
- Department of Strength of Welded Structures
- Department of Metallurgy, Material Science and Organization of Production, Technical University “Metinvest Polytechnic” LLC, Zaporizhzhia, Ukraine
- State Enterprise “Scientific-Production Center ‘Titan’” of the E. O. Paton Electric Welding Institute, Kyiv, Ukraine
Serhii Akhonin, Vladimir Nesterenkov, Vladyslav Matviichuk, Sviatoslav Motrunich və Illia Klochkov E. O. Paton Electric Welding Institute nəzdindəki müvafiq bölmələrlə; Volodymyr Pashynskyi Technical University “Metinvest Polytechnic” ilə; Volodymyr Berezos isə State Enterprise “Scientific-Production Center ‘Titan’” ilə əlaqəlidir.
DOI: 10.15587/1729-4061.2024.306613.
Jurnal: Eastern-European Journal of Enterprise Technologies.
Cild, nömrə və səhifələr: 3/12 (129), 2024, 36–45.
Nəşriyyat: TECHNOLOGY CENTER PC.
Nəşr tarixi: Məqalənin ilk səhifəsində 21 İyun 2024; jurnalın onlayn qeyd səhifəsində isə 28 İyun 2024 tarixi göstərilib.
Mənbə növü: Elektron şüalı istehsal, metalloqrafiya, biroxlulu dartılma və Charpy zərbə sınaqlarını birləşdirən orijinal eksperimental materialşünaslıq tədqiqatı.
Resenziya statusu: Resenziyalı jurnal məqaləsidir. Jurnal ikiqat kor resenziya tətbiq etdiyini və məqalələri ən azı iki ekspertin baxışına göndərdiyini bildirir.
Açıq giriş lisenziyası: Creative Commons Attribution, CC BY.
Rəsmi keçid:https://doi.org/10.15587/1729-4061.2024.306613
Maliyyələşdirmə: Tədqiqat Ukrayna Milli Elmlər Akademiyasının “müdafiə və tibb ehtiyacları üçün elektron şüalı əritmə yolu ilə yeni titan ərintilərinin və yayma ilə 3D çap vasitəsilə onlardan məhsul istehsalı texnologiyalarının hazırlanması” mövzulu məqsədli tədqiqat proqramı çərçivəsində dəstəklənib. Dövlət qeydiyyat nömrəsi 0123U100870-dir.
Maraqlar toqquşması: Müəlliflər maliyyə, şəxsi, müəllifliklə bağlı və ya nəticələrə təsir göstərə biləcək başqa maraqlar toqquşmasının olmadığını bəyan ediblər.
Məlumatlara çıxış: Müəlliflər məlumatların əsaslandırılmış sorğu əsasında təqdim ediləcəyini bildiriblər. Açıq məlumat deposuna keçid verilməyib.
Süni intellektdən istifadə: Müəlliflər tədqiqatın hazırlanmasında süni intellekt texnologiyasından istifadə etmədiklərini bəyan ediblər.
Təşəkkür: Tədqiqatçılar texniki dəstəyə görə E. O. Paton Electric Welding Institute nəzdindəki State Enterprise “Engineering Center for Electron Beam Welding” təşkilatına təşəkkür ediblər.
Bu Azərbaycan dilində izah tədqiqatın tam mətni, kimyəvi tərkib cədvəli, istehsal qurğusu, proses parametr xəritəsi, metalloqrafik görüntüləri, dartılma diaqramı, mexaniki xüsusiyyətlər cədvəli və zərbə qrafiki araşdırılaraq hazırlanıb. Xarici mənbələr yalnız məqalənin biblioqrafik qeydinin, DOI-sinin, nəşriyyatın və jurnalın resenziya siyasətinin təsdiqi məqsədilə istifadə olunub; elmi məzmuna kənardan nəticə əlavə edilməyib.
Tədqiqatın əsas məhdudiyyətləri tək bir toz dənə paylanmasının istifadə edilməsi, fərqli çap və yük istiqamətlərinin sistematik şəkildə sınaqdan keçirilməməsi, fraktoqrafik analizin olmaması, məsaməliliyin həcm üzrə ölçülməməsi, yorulma və qırılma tokluğu sınaqlarının aparılmaması, mexaniki nəticələrdə paylanma statistikasının verilməməsi və zərbə möhkəmliyi şəkli ilə izah mətni arasındakı qiymət-vahid uyğunsuzluğudur.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib