

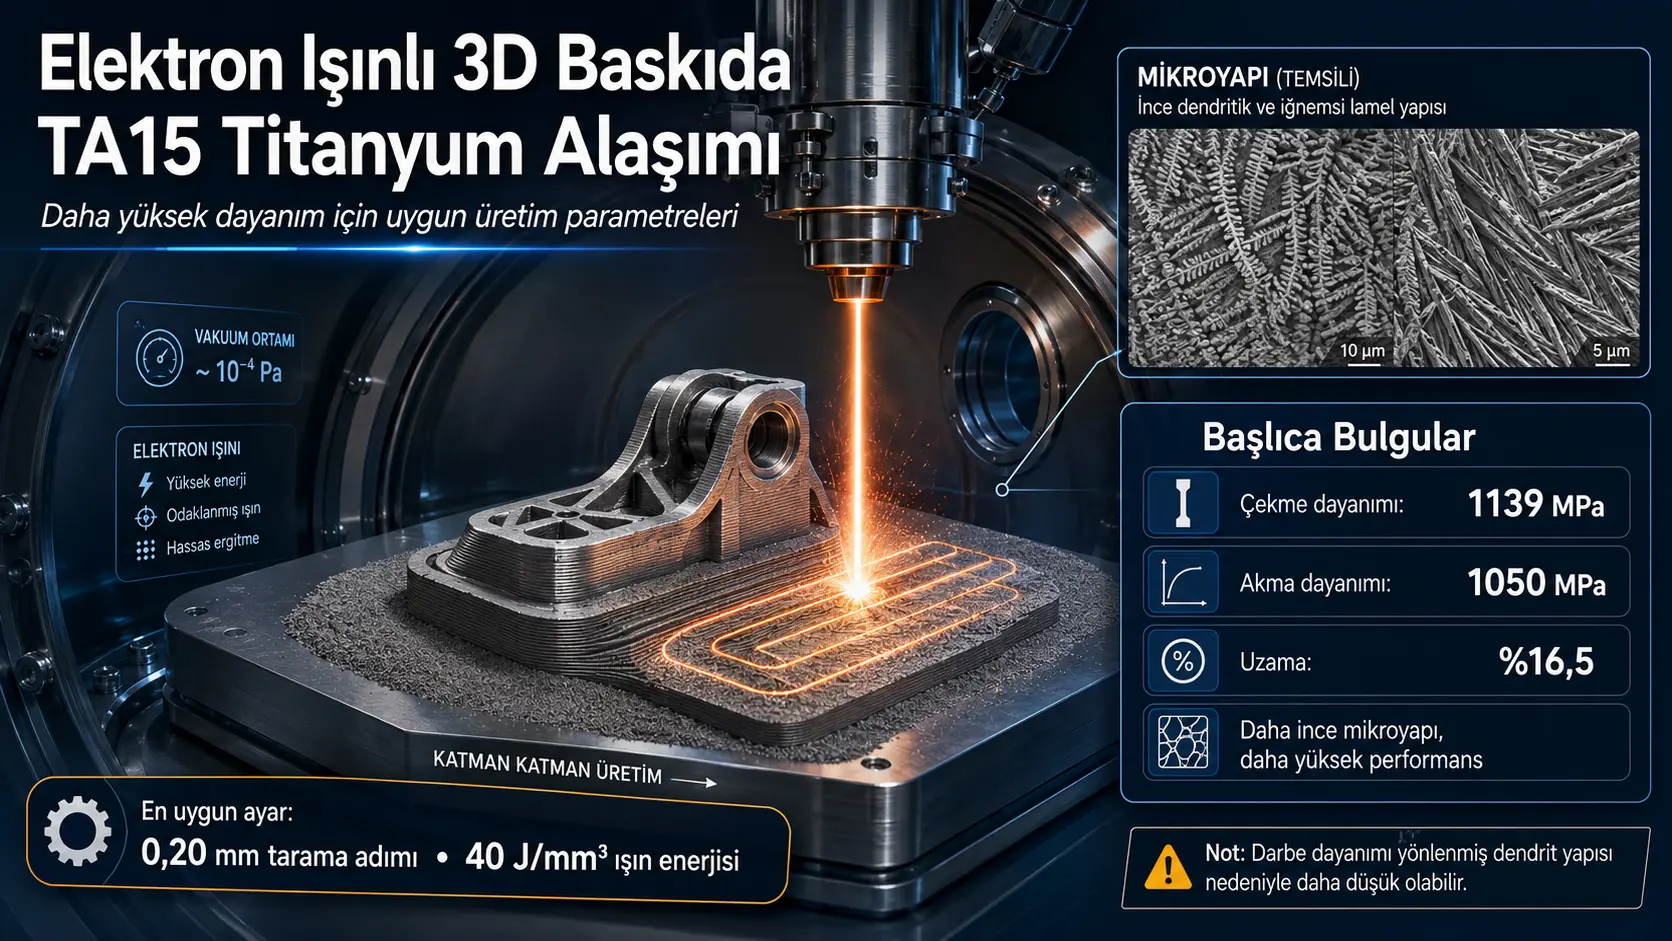
Bu çalışma, TA15 sınıfı Ti-6,5Al-2Zr-1Mo-1V titanyum alaşımı tozundan elektron ışınlı katmanlı üretimle yoğun ve yüksek mekanik özelliklere sahip parçalar elde edebilmek için ışın enerjisi ile tarama geometrisinin nasıl ayarlanması gerektiğini araştırmaktadır. Araştırmacılar, ışın yolunun komşu tarama çizgileri arasındaki yer değiştirme adımını 0,10–0,25 mm arasında; malzeme hacmi başına özgül elektron ışını enerjisini ise 20–70 J/mm³ arasında değiştirmiştir. Üretilen numuneler yüzey kalitesi, makro süreksizlikler, dendritik mikroyapı, çekme dayanımı, akma dayanımı, uzama ve darbe dayanımı açısından incelenmiştir.
En uygun koşul olarak 0,20 mm tarama adımı ile 40 J/mm³ özgül enerji seçilmiştir. Bu koşul, tamamen erimeyen bölgeler ile aşırı enerjiye bağlı çekinti mikrogözenekleri arasındaki dengeyi sağlamış ve ana metal hacminde ince, lamelli-iğnemsi α′+β mikroyapı oluşturmuştur. Bu parametrelerle basılan TA15 numunelerinde çekme dayanımı 1139 MPa, yüzde 0,2 kalıcı uzamaya karşılık gelen akma dayanımı 1050 MPa ve kopma uzaması yüzde 16,5 olarak ölçülmüştür. Geleneksel elektron ışınlı ergitmeyle elde edilen karşılaştırma malzemesinde aynı değerler sırasıyla 895 MPa, 849 MPa ve yüzde 5,1’dir.
Bu sonuçlara göre 3D basılan malzemenin çekme dayanımı yaklaşık yüzde 27, akma dayanımı yaklaşık yüzde 24 daha yüksek; kopma uzaması ise yaklaşık 3,2 kat daha fazladır. Buna karşılık yönlenmiş dendritlerin darbe yüküne elverişsiz konumlanması nedeniyle Charpy darbe dayanımı geleneksel elektron ışınlı ergitmeyle elde edilen malzemeden daha düşük bulunmuştur. Çalışma, daha yüksek statik dayanımın otomatik olarak daha yüksek darbe dayanımı anlamına gelmediğini ve parçanın baskı yönünün gerçek yük yönlerine göre tasarlanması gerektiğini göstermektedir.
Türkiye açısından önemi: Bulgular; Türkiye’de havacılık, savunma, enerji ekipmanları, yüksek performanslı makine parçaları ve biyomedikal üretim gibi titanyum alaşımlı bileşenlerin kullanıldığı alanlarda yerli eklemeli imalat süreçlerinin geliştirilmesi bakımından değerlidir. Bununla birlikte 0,20 mm ve 40 J/mm³ değerleri doğrudan bütün elektron ışınlı sistemlere aktarılmamalıdır. Türkiye’de kullanılacak makinenin ışın çapı, toz dağılımı, vakum seviyesi, tabla geometrisi ve parça boyutu için yeniden süreç haritası çıkarılmalı; çekme deneylerine ek olarak yorulma, kırılma tokluğu, darbe yönü, artık gerilme ve tahribatsız muayene sonuçları doğrulanmalıdır. Çalışma Türkiye’ye özgü üretim maliyeti, sertifikasyon süreci veya endüstriyel seri üretim yeterliliği sunmadığından doğrudan üretim reçetesi olarak kullanılamaz.
Çalışmanın temel mühendislik mesajı, en yüksek enerji girişinin en iyi sonuç anlamına gelmediğidir. Düşük enerji tam ergimemeye ve süreksizliklere; aşırı enerji ise kaba dendritlere ve çekinti gözeneklerine yol açabilmektedir. İstenen sonuç, tozun bütünüyle eridiği fakat eriyik havuzunun gereğinden fazla ısınmadığı dar işlem aralığında elde edilmiştir.
Araştırmanın temel problemi nedir?
Metal eklemeli imalat, karmaşık geometrili parçaların nihai boyutlarına yakın biçimde doğrudan sayısal tasarım verisinden üretilmesini sağlar. Bu yaklaşım döküm, dövme ve yoğun talaşlı işleme gibi bazı ara üretim aşamalarını azaltabilir. Ancak parça katmanlar hâlinde doğrudan son biçimine yakın üretildiği için, sonradan uygulanacak plastik şekillendirmeyle mikroyapıyı düzeltme olanağı sınırlıdır.
Titanyum alaşımları yüksek sıcaklıkta oksijen, azot ve hidrojenle etkileşime açık olduğundan üretim ortamının kontrol edilmesi gerekir. Elektron ışınlı eklemeli imalatın vakum altında gerçekleştirilmesi, alaşımın çevreyle tepkimesini sınırlarken ışın gücü, tarama hızı, tarama çizgisi aralığı, katman kalınlığı ve ön ısıtma gibi değişkenlerin ayrı ayrı kontrol edilmesini sağlar.
Bununla birlikte işlem çok değişkenlidir. Yetersiz enerji toz parçacıklarının tam erimemesine, katmanlar arasında bağ kurulamamasına ve süreksizliklere yol açabilir. Gereğinden yüksek enerji ise eriyik havuzunu aşırı ısıtarak dendritlerin kabalaşmasına, yönlü dokuya ve katılaşma çekintisi gözeneklerine neden olabilir.
Araştırmanın temel sorusu şudur: TA15 titanyum alaşımında tam ergimeyi sağlayan, belirgin gözenek oluşturmayan, ince mikroyapıyı koruyan ve mekanik özellikleri geliştiren elektron ışını enerji–tarama adımı bileşimi hangisidir?
TA15 titanyum alaşımı nedir?
Çalışmada TA15 adıyla verilen alaşım, Ti-6,5Al-2Zr-1Mo-1V sistemine dayanmaktadır. Titanyum ana bileşendir; alüminyum, zirkonyum, molibden ve vanadyum alaşımın dayanımını, faz kararlılığını ve yüksek sıcaklık davranışını düzenleyen temel elementlerdir.
| Element | Kütlece oran |
|---|---|
| Alüminyum | %5,5–7,1 |
| Vanadyum | %0,8–2,5 |
| Zirkonyum | %1,5–2,5 |
| Molibden | %0,5–2,0 |
| Demir | En fazla %0,25 |
| Silisyum | En fazla %0,15 |
| Oksijen | En fazla %0,15 |
| Karbon | En fazla %0,08 |
| Azot | En fazla %0,05 |
| Hidrojen | En fazla %0,015 |
| Titanyum | Kalan bölüm |
Başlangıç tozu plazma ergitme ve merkezkaçlı püskürtme, yani PREP yöntemiyle üretilmiştir. Toz taneleri düzenli küresel biçimde ve 45–113 µm boyut aralığındadır. Araştırmada aynı toz dağılımı bütün deneylerde sabit tutulmuştur.
Elektron ışınlı 3D baskı nasıl gerçekleştirilmiştir?
Numuneler, E. O. Paton Electric Welding Institute bünyesinde geliştirilen deneysel elektron ışınlı üretim düzeneğinde basılmıştır. Düzenek; vakum odası, elektron tabancası, yüksek gerilim kaynağı ve kontrol kabinlerinden oluşmaktadır.
Temel işletme koşulları şöyledir:
- Elektron tabancası hızlandırma gerilimi: 60 kV
- Vakum odası basıncı: 10−4 Torr
- Toz katmanı ön ısıtma sıcaklığı: 730 °C
- Ön ısıtma ışın gücü: 1800 W
- Ön ısıtma tarama hızı: 14,6 m/s
- Ön ısıtmada raster geçişi: 8
- Ergitme sırasındaki ışın tarama hızı: 500 mm/s
- Toz katmanı kalınlığı: 100 µm
- Tarama stratejisi: İki yönlü serpantin
- Katmanlar arasındaki tarama yönü dönüşü: 90°
Üretim parametrelerinin ana değişkenleri, komşu ışın yolları arasındaki tarama adımı ile birim hacme aktarılan özgül enerjidir. Tarama adımı 0,10; 0,15; 0,20 ve 0,25 mm değerlerinde incelenmiş, özgül enerji her adım için 20–70 J/mm³ arasında değiştirilmiştir.
Özgül enerji neden tek başına ışın gücünden daha anlamlıdır?
Bir elektron ışınının toza aktardığı toplam ısı yalnızca ışın gücüne bağlı değildir. Işının yüzey üzerinde ne kadar hızlı ilerlediği, tarama çizgileri arasındaki mesafe ve katman kalınlığı da belirleyicidir. Çalışmada ayrıntılı bağıntı önceki araştırmalara atıfla verilmekle birlikte genel ilişki şu biçimde ifade edilebilir:
\[ E_v \propto \frac{P}{v\,h\,t} \]
Burada Ev hacimsel özgül enerjiyi, P elektron ışını gücünü, v tarama hızını, h tarama çizgileri arasındaki adımı ve t toz katmanı kalınlığını temsil eder.
Işın gücü yükseldiğinde veya hız, tarama adımı ve katman kalınlığı azaldığında aynı hacme aktarılan enerji artar. Ancak gerçek eriyik havuzu davranışı ışın çapı, toz emilimi, ısı kaybı, altlık sıcaklığı ve katman geometrisinden de etkilenir. Bu nedenle aynı J/mm³ değeri farklı makinelerde aynı mikroyapıyı garanti etmez.
Kaç numune üretilmiştir?
Metalografik inceleme için 25 adet, 25 × 25 mm taban ölçüsüne ve 7,5 mm toplam yüksekliğe sahip numune basılmıştır. Bu yüksekliğin 2,5 mm’si teknolojik destek, 5 mm’si esas numune gövdesidir.
Mekanik deneyler için ayrıca 18 adet, 12 mm genişliğinde, 62 mm uzunluğunda ve 14,5 mm yüksekliğinde blok üretilmiştir. Bunların 2,5 mm’si teknolojik destek bölgesidir. Bloklardan çekme ve Charpy darbe deneylerine uygun standart numuneler işlenmiştir.
Yüzey morfolojisi hangi sınıflara ayrılmıştır?
Çalışmanın 39. sayfasındaki Şekil 4, tarama adımı ile özgül enerji kombinasyonlarının yüzey görünümünü dört grupta göstermektedir:
- Tam ergimeme: Tozun ve katmanların yeterince birleşmediği yüzeyler,
- Mozaik yapı: Kısmen birleşmiş fakat homojen olmayan alanlar,
- Tekil kusurlu ergimiş yüzey: Genel olarak birleşmiş, ancak yerel hata içeren numuneler,
- Ergimiş yüzey: Görsel olarak sürekli ve belirgin yüzey kusuru bulunmayan numuneler.
Görsel harita, yüksek yüzey kalitesinin tek bir parametre noktasında değil; yaklaşık 40–70 J/mm³ enerji ve 0,10–0,25 mm tarama adımının çeşitli bileşimlerinde elde edilebildiğini göstermektedir. Bununla birlikte yüzeyin düzgün görünmesi, numunenin iç yapısında veya altlık sınırında kusur bulunmadığını garanti etmemiştir.
Düşük enerji girişinde ne olmaktadır?
Düşük özgül enerjide toz parçacıkları ve alt katman yeterince erimeyebilir. Özellikle ilk katmanlarda altlık güçlü bir ısı kuyusu gibi davranarak eriyik havuzundan hızlı ısı çeker. Bunun sonucunda altlık–numune sınırında düzensiz biçimli süreksizlikler ve kısmen erimemiş küresel toz parçacıkları kalabilir.
13, 16, 17 ve 22 numaralı numunelerin altlık bölgesindeki mikroyapı görüntülerinde 1–2 mm’ye varabilen düzensiz süreksizlikler gösterilmiştir. Esas metalin tamamen eridiği bölgelerde ise sürekli ve belirgin gözeneksiz yapı oluşmuştur.
Aşırı enerji girişinde ne olmaktadır?
Enerji yükseldiğinde altlık yakınındaki tozun ergimesi iyileşmekte ve büyük birleşmeme kusurları azalmaktadır. Ancak eriyik havuzunun gereğinden fazla ısınması soğuma ve katılaşma koşullarını değiştirmektedir.
9 numaralı numunede altlıktan itibaren belirgin yönlenmiş dendritler oluşmuş, dağınık ince taneli geçiş bölgesi büyük ölçüde kaybolmuştur. Aynı numunenin dendritler arası bölgelerinde 30–50 µm çapında tekil, küresel çekinti gözenekleri gözlenmiştir.
Bu sonuç, enerji artırıldıkça kusurların sürekli azalacağı biçimindeki basit varsayımı geçersiz kılmaktadır. Eksik ergime kusuru azaltılırken kaba mikroyapı ve çekinti gözenekleri ortaya çıkabilmektedir.
Mikroyapının temel özellikleri
Bütün numunelerde TA15 alaşımına özgü dendritik, lamelli-iğnemsi α′+β yapı görülmüştür. Hızlı soğuma, α′ fazının ince iğneler biçiminde oluşmasına neden olmuştur. Bununla birlikte iğnelerin boyutu, dendritler arası mesafe ve dendritlerin yönlenme derecesi üretim parametrelerine göre değişmiştir.
Çalışmanın 40. ve 41. sayfalarındaki optik mikroskop görüntülerine göre:
- 13 numaralı numune en ince α′ kristal yapısına sahiptir.
- 16 ve 17 numaralı numuneler de görece ince yapı göstermektedir.
- 22, 9 ve 24 numaralı numunelerin α′ yapıları birbirine daha yakındır.
- 16 numaralı numunede dendritlerin en büyük enine boyutlarından biri oluşmuştur.
- 9 numaralı numune yerel olarak ince dendritlere sahip olsa da yapısı homojen değildir ve kaba bölgeler içermektedir.
Neden 13 numaralı numune seçilmiştir?
13 numaralı numune 0,20 mm tarama adımı ve 40 J/mm³ özgül enerjiyle üretilmiştir. Araştırmacılar bu koşulu şu gerekçelerle mekanik deney numuneleri için seçmiştir:
- Yüzeyde belirgin ergimeme bulunmaması,
- Esas metal bölgesinde ince dendritik yapı oluşması,
- α′ faz iğnelerinin incelenen numuneler arasında en küçük olması,
- Çekinti mikrogözeneklerinin gözlenmemesi,
- Yüksek yüzey kalitesi sağlayan seçenekler arasında düşük enerji tüketmesi,
- Görece geniş tarama adımı nedeniyle üretim hızını desteklemesi.
Ancak altlık yakınında yaklaşık 0,3–0,4 mm uzunluğunda düzensiz süreksizlikler bulunduğu bildirilmiştir. Bu nedenle “kusursuz numune” ifadesi yerine “esas metal bölgesinde daha uygun kusur–mikroyapı dengesi sağlayan numune” tanımı daha doğrudur.
Çekme deneyleri nasıl yapılmıştır?
Tek eksenli çekme deneyleri ISO 6892-1:2019 standardına göre, azami 250 kN kapasiteli MTS 318.25 servo-hidrolik deney makinesinde yapılmıştır. Deney numunelerinin silindirik çalışma bölgesi 5 mm çapındadır.
Elastik ve elastik-plastik bölgede hareketli çene hızı 2 mm/dakika olarak uygulanmış, uzama 25 mm ölçüm tabanlı ve 0,001 mm hassasiyetli MTS 632.27F-20 ekstansometreyle ölçülmüştür. Numune kopmaya yaklaştığında yükleme hızı 10 mm/dakikaya yükseltilmiştir.
Çekme sonuçları
| Üretim yöntemi | Çekme dayanımı Rm | Akma dayanımı R0,2 | Young modülü | Kopma uzaması A5 |
|---|---|---|---|---|
| Elektron ışınlı 3D baskı | 1139 MPa | 1050 MPa | 122 GPa | %16,5 |
| Geleneksel elektron ışınlı ergitme | 895 MPa | 849 MPa | 134 GPa | %5,1 |
3D basılmış numunelerde çekme dayanımı yaklaşık yüzde 27,3; akma dayanımı yaklaşık yüzde 23,7 daha yüksektir. Kopma uzaması 3,24 kat artmıştır. Young modülü ise 134 GPa’dan 122 GPa’ya düşmüş, yaklaşık yüzde 9 daha düşük ölçülmüştür.
Çalışmanın 42. sayfasındaki gerilme–şekil değiştirme grafiği, geleneksel ergitilmiş numunenin yaklaşık yüzde 4 uzama civarında kırıldığını; 3D basılmış numunenin ise yüksek gerilme seviyesini yaklaşık yüzde 14–16 uzamaya kadar koruduğunu görsel olarak göstermektedir.
Dayanım ve süneklik neden birlikte yükselmiştir?
Metallerde yüksek dayanım çoğu zaman daha düşük süneklikle birlikte görülür. Bu çalışmada ise hem dayanım hem uzama artmıştır. Araştırmacılar bu durumu 3D baskı sırasında oluşan çok daha ince α ve β kristalitlerine bağlamaktadır.
40 J/mm³ enerji girişi, tozu tamamen eritecek kadar yüksek; eriyik havuzunu uzun süre aşırı sıcak tutmayacak kadar düşük kalmıştır. Önceki katmanlara hızlı ısı aktarımı, daha ince dendritler ve iğnemsi faz bölgeleri oluşturmuştur. İnce yapı dislokasyon hareketine karşı daha fazla engel sağlayarak dayanımı artırırken büyük gözenek ve gevrek faz sınırı oluşumunun sınırlı kalması uzamanın korunmasına yardımcı olmuştur.
Bu açıklama optik mikroyapı karşılaştırmasına dayanmaktadır. Çalışmada tane boyutu istatistiği, elektron geri saçılım kırınımı, faz miktarı ölçümü veya kırılma yüzeyi analizi yapılmadığından mekanizma nicel düzeyde doğrulanmamıştır.
Darbe deneyleri nasıl yapılmıştır?
Charpy darbe deneyleri ISO 148-1:2016 standardına göre oda sıcaklığında KM-30 sarkaçlı deney makinesinde gerçekleştirilmiştir. Numuneler 10 mm yüksekliğe işlenmiş ve 2 mm genişlik ile 2 mm derinliğe sahip çentikler açılmıştır.
Elektron ışınlı 3D basılmış malzeme ile geleneksel elektron ışınlı ergitilmiş malzemenin darbe dayanımları karşılaştırılmıştır.
Darbe dayanımı neden düşmüştür?
Çalışmanın metni, 3D basılmış numune için yaklaşık 35 J/cm², geleneksel ergitilmiş numune için yaklaşık 55 J/cm² vermektedir. Şekil 10’da ise değerler sırasıyla 32,5 ve 55,2 olarak gösterilmiştir. Grafiğin düşey ekseninde J/mm² yazmasına rağmen açıklama metni J/cm² kullanmaktadır. Bu nedenle sonuç, kesin birim düzeltmesi yapılmadan, çalışmanın kendi sunumuyla aktarılmalıdır.
Grafikteki 32,5 ve 55,2 değerleri esas alındığında 3D basılmış numunenin darbe dayanımı yaklaşık yüzde 41 daha düşüktür. Metindeki yuvarlatılmış 35 ve 55 değerleri kullanıldığında azalma yaklaşık yüzde 36’dır.
Araştırmacılar düşüşü, dendritlerin tek yönde büyümesi ve darbe kuvvetinin bu dokuya elverişsiz yönde uygulanmasıyla açıklamaktadır. Yönlenmiş yapı, çatlağın belirli sınırlar boyunca daha kolay ilerleyebileceği bir yol oluşturmuş olabilir.
Ancak kırılma yüzeyi taramalı elektron mikroskobuyla incelenmemiştir. Bu nedenle düşük darbe dayanımının yalnızca dendrit yönlenmesinden kaynaklandığı kesin olarak gösterilmemiştir. Mikrogözenekler, altlık süreksizlikleri, kalıntı gerilmeler veya yerel faz farklılıkları da sonuç üzerinde etkili olabilir.
Parçanın baskı yönü neden önemlidir?
Katmanlı üretimde ısı çoğunlukla üretim tablasına ve daha önce katılaşmış katmanlara doğru uzaklaşır. Dendritler bu sıcaklık gradyanına bağlı olarak belirli bir yönde büyüyebilir. Böylece malzeme farklı doğrultularda farklı mekanik özellikler gösteren anizotropik bir yapıya dönüşebilir.
Çalışmada çekme numuneleri dendrit yönüne göre elverişsiz kabul edilen doğrultuda sınanmasına rağmen yüksek dayanım ve uzama elde edilmiştir. Darbe deneyinde ise yönlenmenin olumsuz etkisi belirgin hâle gelmiştir.
Bu nedenle gerçek parça tasarımında yalnızca geometrinin üretim tablasına sığıp sığmadığına bakılmamalıdır. Beklenen çekme, eğilme ve özellikle darbe yüklerinin yönü ile baskı sırasında gelişecek dendritik dokunun yönü birlikte değerlendirilmelidir.
Çalışmanın desteklediği sonuçlar
- TA15 tozunda tarama adımı ve hacimsel enerji girişi yüzey kalitesini, dendrit büyüklüğünü ve gözenek oluşumunu belirgin biçimde etkilemektedir.
- Düşük enerji girişi, özellikle altlık yakınında tam ergimeme ve süreksizlik riski oluşturmaktadır.
- Aşırı enerji girişi daha kaba, yönlenmiş dendritler ve çekinti gözenekleri oluşturabilmektedir.
- 0,20 mm tarama adımı ile 40 J/mm³ özgül enerji, incelenen makine ve toz için uygun kusur–mikroyapı dengesi sağlamıştır.
- İnce mikroyapılı 3D basılmış numunelerin çekme ve akma dayanımları geleneksel elektron ışınlı ergitilmiş karşılaştırma numunelerinden daha yüksektir.
- Kopma uzaması belirgin biçimde artmıştır.
- Yönlenmiş dendritik doku, elverişsiz darbe yönünde düşük darbe dayanımına yol açabilmektedir.
Çalışma neyi kanıtlamamaktadır?
- 0,20 mm ve 40 J/mm³ değerlerinin bütün elektron ışınlı makinelerde en uygun koşul olduğunu kanıtlamamaktadır.
- Üretilen parçaların bütün bölgelerinin tamamen kusursuz olduğunu göstermemektedir.
- Statik çekme dayanımındaki artışın yorulma ömrünü de artırdığını göstermemektedir.
- Darbe dayanımındaki düşüşün yalnızca dendrit yönlenmesinden kaynaklandığını kesin olarak kanıtlamamaktadır.
- Farklı toz büyüklükleri ve farklı kimyasal bileşimlerde aynı işlem penceresinin geçerli olduğunu göstermemektedir.
- Büyük, karmaşık veya kalın kesitli endüstriyel parçaların aynı özelliklerle üretilebileceğini göstermemektedir.
- Üretimin ekonomik, sertifikasyona hazır veya seri üretime uygun olduğunu ortaya koymamaktadır.
- Isıl işlem, sıcak izostatik presleme veya yüzey işlemlerinin sonuçlara etkisini değerlendirmemektedir.
Çalışmanın temel sınırlılıkları
- Tozun 45–113 µm arasındaki tane boyutu dağılımı sabit tutulmuştur.
- Farklı baskı yönleri ve farklı dendrit–yük doğrultuları sistematik olarak karşılaştırılmamıştır.
- Darbe numuneleri üretildikten sonra farklı doku yönünde ikinci bir numune grubu hazırlanamadığı belirtilmiştir.
- Kırılma yüzeyi veya çatlak ilerleme yolu için fraktografik analiz yapılmamıştır.
- Mikroyapı ağırlıklı olarak optik mikroskopla değerlendirilmiştir.
- Tane ve dendrit boyutlarına ilişkin kapsamlı nicel dağılım istatistiği verilmemiştir.
- Yoğunluk ve gözenek oranı hacimsel yöntemlerle nicel olarak raporlanmamıştır.
- Mekanik sonuçlar için standart sapma, güven aralığı ve numune bazındaki ham değerler sunulmamıştır.
- Yorulma, kırılma tokluğu, artık gerilme ve yüksek sıcaklık özellikleri incelenmemiştir.
- Darbe grafiğindeki değerler ve birim ile açıklama metni arasında uyuşmazlık bulunmaktadır.
Gelecekte yapılması gereken deneyler
Bir sonraki araştırma aşamasında aynı işlem parametreleriyle farklı baskı yönlerinde numuneler hazırlanmalı ve çekme ile darbe yükleri dendritlere paralel, dik ve açılı yönlerde uygulanmalıdır. Böylece anizotropinin büyüklüğü nicel olarak belirlenebilir.
Kırılma yüzeyleri taramalı elektron mikroskobuyla incelenmeli; çatlağın dendrit sınırlarını, α′ iğnelerini veya gözenekleri izleyip izlemediği gösterilmelidir. Elektron geri saçılım kırınımı, X-ışını kırınımı ve görüntü analiziyle doku, faz oranı, dendrit aralığı ve kristal yönlenmesi ölçülmelidir.
Ayrıca farklı toz tane dağılımları, katman kalınlıkları, ön ısıtma sıcaklıkları ve tarama dönüş stratejileri karşılaştırılmalıdır. En uygun üretim reçetesi yalnızca çekme dayanımına değil; darbe, yorulma, yoğunluk, yüzey kalitesi, üretim hızı ve enerji tüketimine göre çok amaçlı biçimde belirlenmelidir.
Çalışmanın Yöntemi ve Bulguları
Deney tasarımının özeti
| Aşama | Uygulanan yöntem | Temel çıktı |
|---|---|---|
| Toz hazırlığı | PREP ile üretilmiş 45–113 µm TA15 tozu | Küresel başlangıç tozu |
| Katmanlı üretim | Vakum altında elektron ışınıyla katman katman ergitme | 25 metalografik ve 18 mekanik deney numunesi |
| Parametre taraması | 0,10–0,25 mm tarama adımı ve 20–70 J/mm³ özgül enerji | Yüzey morfolojisi işlem haritası |
| Makroyapı | Görsel yüzey ve kesit incelemesi | Ergimeme, mozaik yapı, tekil kusur ve tam ergimiş yüzey sınıfları |
| Mikroyapı | Neophot-32 optik mikroskop ve Olympus kamera | Dendritik α′+β lamelli-iğnemsi yapı |
| Çekme testi | ISO 6892-1:2019 ve MTS 318.25 | Rm, R0,2, E ve A5 |
| Darbe testi | ISO 148-1:2016 Charpy yöntemi | Darbe dayanımı karşılaştırması |
| Karşılaştırma | Geleneksel elektron ışınlı ergitilmiş TA15 | İşlem–mikroyapı–mekanik özellik ilişkisi |
Değiştirilen ve sabit tutulan parametreler
| Parametre | Değer | Deneydeki durumu |
|---|---|---|
| Tarama adımı | 0,10–0,25 mm; 0,05 mm aralıklarla | Değiştirildi |
| Özgül ışın enerjisi | 20–70 J/mm³ | Değiştirildi |
| Tarama hızı | 500 mm/s | Sabit |
| Katman kalınlığı | 100 µm | Sabit |
| Katman yönü | Her katmanda 90° dönüş | Sabit strateji |
| Tarama biçimi | İki yönlü serpantin | Sabit |
| Hızlandırma gerilimi | 60 kV | Sabit |
| Ön ısıtma sıcaklığı | 730 °C | Sabit |
| Vakum | 10−4 Torr | Sabit |
| Toz boyutu | 45–113 µm | Sabit |
Enerji girişine göre gözlenen yapı değişimi
| Enerji durumu | Başlıca oluşum | Mekanik açıdan olası etkisi |
|---|---|---|
| Yetersiz enerji | Tam ergimeme, katman ve altlık süreksizlikleri | Taşıyıcı kesitin azalması ve çatlak başlangıcı |
| Uygun enerji aralığı | Tam ergimeye yakın durum ve ince dendritik yapı | Yüksek çekme dayanımı ve uzama |
| Aşırı enerji | Kaba yönlenmiş dendritler ve çekinti gözenekleri | Anizotropi ve darbe dayanımı kaybı |
Seçilen üretim koşulu
| Özellik | Seçilen değer veya gözlem |
|---|---|
| Numune kodu | 13 |
| Tarama adımı | 0,20 mm |
| Özgül enerji | 40 J/mm³ |
| Yüzey durumu | Görsel olarak yüksek kaliteli ergimiş yüzey |
| Esas metal mikroyapısı | İnce dendritler ve en dağınık α′ iğneleri |
| Çekinti mikrogözenekleri | Esas metalde gözlenmemiştir |
| Altlık sınırı | Yaklaşık 0,3–0,4 mm uzunluğa ulaşan yerel süreksizlikler |
Mekanik özelliklerin doğrudan karşılaştırılması
| Özellik | 3D baskı | Elektron ışınlı ergitme | Göreli değişim |
|---|---|---|---|
| Çekme dayanımı | 1139 MPa | 895 MPa | Yaklaşık %27,3 artış |
| Akma dayanımı | 1050 MPa | 849 MPa | Yaklaşık %23,7 artış |
| Young modülü | 122 GPa | 134 GPa | Yaklaşık %9 azalma |
| Kopma uzaması | %16,5 | %5,1 | Yaklaşık 3,24 kat |
| Charpy darbe sonucu | Grafikte 32,5; metinde yaklaşık 35 | Grafikte 55,2; metinde yaklaşık 55 | Yaklaşık %36–41 azalma |
Darbe değerlerinde metin, şekil ve birim arasında uyuşmazlık bulunduğu için tablo sonuçları çalışmada gösterildiği biçimiyle ayrı ayrı aktarılmıştır.
Şekil ve tabloların bilimsel anlamı
- Şekil 1: Vakum odası, elektron tabancası, kontrol kabinleri ve yüksek gerilim kaynağından oluşan deneysel üretim sistemini göstermektedir.
- Tablo 1: Kullanılan TA15 tozunun kimyasal bileşim sınırlarını vermektedir.
- Şekil 2: Farklı işlem parametreleriyle basılan 25 metalografik numunenin yüzeylerini göstermektedir.
- Şekil 3: Çekme ve darbe numunelerinin çıkarıldığı uzun blokları göstermektedir.
- Şekil 4: Tarama adımı ile özgül enerjiye göre tam ergimeme, mozaik yapı, tekil kusur ve ergimiş yüzey bölgelerini gösteren işlem haritasıdır.
- Şekil 5: Altlık yakınındaki süreksizlikleri, erimemiş tozları ve enerji arttıkça yönlenmeye başlayan dendritleri göstermektedir.
- Şekil 6: Numunelerin esas metal bölgesindeki dendrit boyutu ve yönlenme farklarını karşılaştırmaktadır.
- Şekil 7: α′ fazının iğnemsi kristal morfolojisinin üretim koşuluna bağlı olarak incelip kabalaştığını göstermektedir.
- Şekil 8: 3D basılmış malzemenin ince ve yönlenmiş yapısını, geleneksel elektron ışınlı ergitilmiş malzemenin daha kaba ve eş eksenli yapısıyla karşılaştırmaktadır.
- Şekil 9: 3D basılmış numunenin daha yüksek gerilme taşıdığını ve daha yüksek uzamaya ulaştığını göstermektedir.
- Tablo 2: Çekme dayanımı, akma dayanımı, elastisite modülü ve kopma uzaması değerlerini sayısal olarak karşılaştırmaktadır.
- Şekil 10: 3D basılmış numunenin darbe dayanımının geleneksel ergitilmiş malzemeden düşük olduğunu göstermektedir; şekil ile metin arasında değer ve birim uyuşmazlığı vardır.
Kaynak ve Yöntem Notu
Çalışmanın tam özgün adı: Determining Technological Parameters for Obtaining TA15 Titanium Alloy Blanks with Improved Mechanical Characteristics Using the Electron-Beam 3D Printing Method
Yazarlar ve doğru sıraları: Serhii Akhonin, Vladimir Nesterenkov, Volodymyr Pashynskyi, Vladyslav Matviichuk, Sviatoslav Motrunich, Volodymyr Berezos ve Illia Klochkov.
Eş birinci yazar: Eş katkı veya eş birinci yazarlık bilgisi belirtilmemiştir.
Sorumlu yazar: Volodymyr Pashynskyi. Çalışmada iletişim adresi v.v.pashinskiy@mipolytech.education olarak verilmiştir.
Kurumsal bağlantılar:
- E. O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, Kyiv, Ukraine
- Department of Metallurgy and Welding of Titanium Alloys
- Department of Physical Processes, Technology and Equipment for Electron Beam and Laser Welding
- Scientific-Technical Complex
- Department of Strength of Welded Structures
- Department of Metallurgy, Material Science and Organization of Production, Technical University “Metinvest Polytechnic” LLC, Zaporizhzhia, Ukraine
- State Enterprise “Scientific-Production Center ‘Titan’” of the E. O. Paton Electric Welding Institute, Kyiv, Ukraine
Serhii Akhonin, Vladimir Nesterenkov, Vladyslav Matviichuk, Sviatoslav Motrunich ve Illia Klochkov E. O. Paton Electric Welding Institute bünyesindeki ilgili birimlerle; Volodymyr Pashynskyi Technical University “Metinvest Polytechnic” ile; Volodymyr Berezos ise State Enterprise “Scientific-Production Center ‘Titan’” ile bağlantılıdır.
DOI: 10.15587/1729-4061.2024.306613.
Dergi: Eastern-European Journal of Enterprise Technologies.
Cilt, sayı ve sayfalar: 3/12 (129), 2024, 36–45.
Yayınevi: TECHNOLOGY CENTER PC.
Yayın tarihi: Makalenin ilk sayfasında 21 Haziran 2024; derginin çevrimiçi kayıt sayfasında 28 Haziran 2024 tarihi bulunmaktadır.
Kaynak türü: Elektron ışınlı üretim, metalografi, tek eksenli çekme ve Charpy darbe deneylerini birleştiren özgün deneysel malzeme bilimi araştırması.
Hakemlik durumu: Hakemli dergi makalesidir. Dergi, çift kör hakem değerlendirmesi uyguladığını ve makaleleri en az iki uzman incelemesine gönderdiğini bildirmektedir.
Açık erişim lisansı: Creative Commons Attribution, CC BY.
Resmî bağlantı:https://doi.org/10.15587/1729-4061.2024.306613
Finansman: Çalışma, Ukrayna Ulusal Bilimler Akademisinin “savunma ve tıp ihtiyaçları için elektron ışınlı ergitme yoluyla yeni titanyum alaşımlarının ve haddeleme ile 3D baskı yoluyla bunlardan ürün üretme teknolojilerinin geliştirilmesi” konulu hedef araştırma programı kapsamında desteklenmiştir. Devlet kayıt numarası 0123U100870’dir.
Çıkar çatışması: Yazarlar finansal, kişisel, yazarlıkla ilgili veya sonuçları etkileyebilecek başka bir çıkar çatışması bulunmadığını beyan etmiştir.
Veri erişimi: Yazarlar verilerin makul talep üzerine sağlanacağını belirtmiştir. Açık veri deposu bağlantısı verilmemiştir.
Yapay zekâ kullanımı: Yazarlar çalışmanın hazırlanmasında yapay zekâ teknolojisi kullanmadıklarını beyan etmiştir.
Teşekkür: Araştırmacılar teknik destek için E. O. Paton Electric Welding Institute bünyesindeki State Enterprise “Engineering Center for Electron Beam Welding” kuruluşuna teşekkür etmiştir.
Bu Türkçe açıklama; çalışmanın tam metni, kimyasal bileşim tablosu, üretim düzeneği, işlem parametresi haritası, metalografik görüntüleri, çekme diyagramı, mekanik özellik tablosu ve darbe grafiği incelenerek hazırlanmıştır. Dış kaynaklar yalnızca makalenin bibliyografik kaydı, DOI’si, yayınevi ve derginin hakemlik politikasının doğrulanması amacıyla kullanılmış; bilimsel içeriğe dışarıdan bulgu eklenmemiştir.
Çalışmanın temel sınırlılıkları; tek bir toz tane dağılımının kullanılması, farklı baskı ve yük yönlerinin sistematik olarak sınanmaması, fraktografik analizin bulunmaması, gözenekliliğin hacimsel olarak ölçülmemesi, yorulma ve kırılma tokluğu deneylerinin yapılmaması, mekanik sonuçlarda dağılım istatistiklerinin verilmemesi ve darbe dayanımı şekliyle açıklama metni arasındaki değer-birim uyuşmazlığıdır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir