

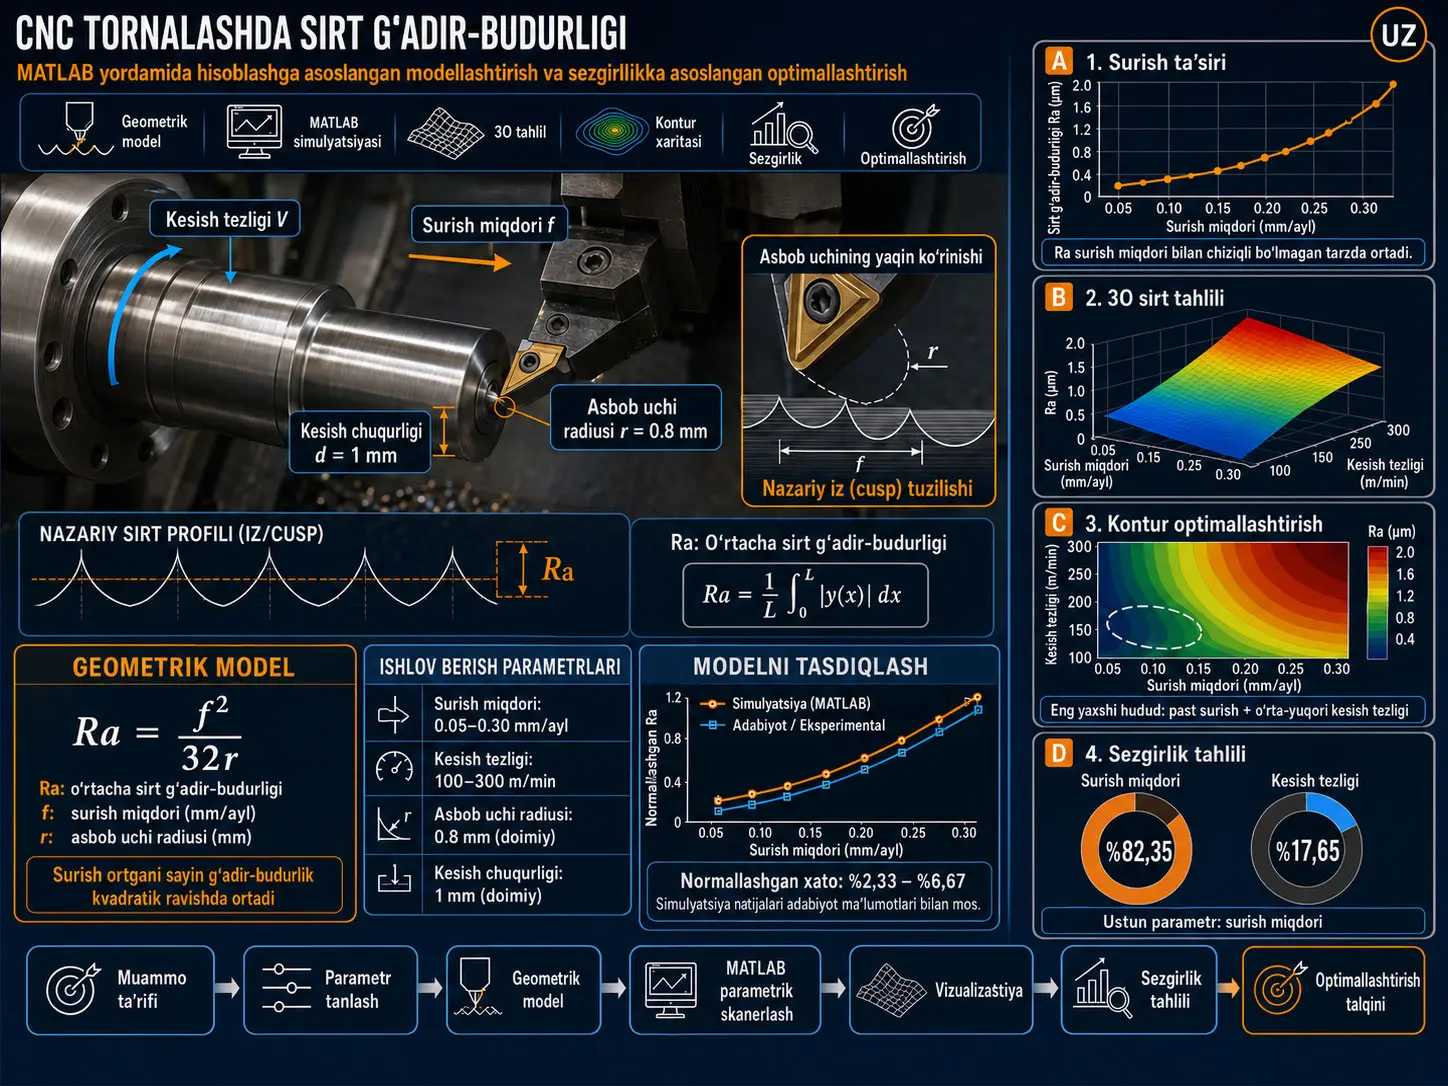
Ushbu tadqiqot CNC tokarlash jarayonida sirt gʻadir-budurligini bashorat qilish va ishlov berish parametrlarining nisbiy taʼsirini oʻrganish maqsadida MATLAB asosidagi hisoblash doirasini taklif etadi. Yondashuvning asosida ideal tokarlash geometriyasi uchun surish miqdori \(f\) va asbob uchi radiusi \(r\) oʻrtasidagi geometrik bogʻlanishga tayanuvchi \(R_a=f^2/(32r)\) modeli mavjud. Ushbu nazariy model MATLAB muhitida parametrik skanerlash, ikki va uch oʻlchovli vizuallashtirish, kontur tahlili va normallashtirilgan sezgirlik hisoblari bilan qoʻllab-quvvatlangan. Manbada qoʻllangan asosiy parametr oraliqlari surish miqdori uchun 0.05–0.30 mm/dev va kesish tezligi uchun 100–300 m/dak deb berilgan, asbob uchi radiusi 0.8 mm, kesish chuqurligi esa 1 mm darajasida doimiy saqlangan. Natijalar surish miqdori oshgani sari sirt gʻadir-budurligi kvadratik bogʻlanish asosida tez ortishini, kesish tezligi esa tekshirilgan oraliqda kuchsizroq taʼsirga ega ekanini koʻrsatadi. Normallashtirilgan sezgirlik tahlilida surish miqdori %82.35, kesish tezligi esa %17.65 nisbiy hissa bilan qayd etilgan.
Model natijalari mualliflar adabiyotdan olgan va eksperimental deb taʼriflagan sirt gʻadir-budurligi qiymatlari bilan taqqoslangan; 0.05–0.30 mm/dev surish oraligʻidagi normallashtirilgan xato qiymatlari %2.33 dan %6.67 gacha aniqlangan. Biroq bu tekshiruv yangi CNC tokarlash tajribasi emas. Tadqiqotning oʻzida asbob yeyilishi, tebranish, chatter, material geterogenligi va plastik deformatsiya kabi haqiqiy ishlov berish mexanizmlari modellashtirilmagan. Shuningdek, tadqiqotda kesish tezligining taʼsiri uchun “cutting speed correction factor” ishlatilgani aytilsa-da, bu koeffitsiyentning aniq matematik ifodasi usullar boʻlimida berilmagan. Shu sababli surish miqdorining taʼsirini manba tenglamalaridan bevosita qayta hosil qilish mumkin boʻlsa, kesish tezligi sezgirligini miqdoriy qayta hosil qilish uchun qoʻshimcha model maʼlumoti talab etiladi.
CNC tokarlashda sirt gʻadir-budurligi nima uchun muhim?
Sirt gʻadir-budurligi ishlov berilgan detalning nafaqat tashqi koʻrinishiga, balki kontakt, ishqalanish, yeyilish, charchash xulqi va funksional ishlashiga ham taʼsir qiladigan asosiy sirt yaxlitligi koʻrsatkichlaridan biridir. CNC tokarlashda asbobning kesuvchi uchi detal boʻylab har bir aylanishda maʼlum miqdorda surilgani uchun sirtda geometrik izlar qoldiradi. Bu izlarning balandligi va oraligʻi ayniqsa surish miqdori hamda asbob uchi geometriyasiga bogʻliq.
Manba tadqiqotining yondashuvi ushbu geometrik mexanizmni dastlabki yaqinlashuv sifatida qoʻllash, keyin MATLAB yordamida parametrlar fazosini skanerlash va qaysi parametr natijaga qay darajada taʼsir qilishini miqdoriy baholashdan iborat.
Tadqiqotda oʻrganilgan parametrlar
| Parametr | Belgi | Qiymat / Oraliq | Modeldagi roli |
|---|---|---|---|
| Surish miqdori | f | 0.05–0.30 mm/dev | Sirt profiliga kuchli taʼsir qiluvchi asosiy oʻzgaruvchi |
| Kesish tezligi | V | 100–300 m/dak | Kesish dinamikasiga taʼsir qiluvchi ikkinchi oʻzgaruvchi |
| Asbob uchi radiusi | r | 0.8 mm, doimiy | Kesuvchi asbobning geometrik xususiyati |
| Kesish chuqurligi | d | 1 mm, doimiy | Surish va tezlik taʼsirlarini ajratish uchun doimiy |
Manba izchilligi izohi: 1-jadval ushbu tuzilmani aniq koʻrsatsa-da, jadvaldan keyingi manba paragrafida surish miqdori va kesish tezligi doimiy, asbob uchi radiusi hamda kesish chuqurligi esa oʻzgaruvchi saqlangani aytiladi. Bu bayon jadval, keyingi parametrik sweep taʼrifi va natija grafiklariga mos kelmagani sababli manba ichidagi yozuv/matn xatosi sifatida baholanishi kerak.
Ideal Tokarlashda Sirt Gʻadir-budurligi Qanday Hisoblanadi?
Manba tadqiqoti ideal kesish sharoitida nazariy arifmetik oʻrtacha sirt gʻadir-budurligini surish miqdorining kvadratiga toʻgʻri, asbob uchi radiusiga teskari proportsional geometrik bogʻlanishdan foydalanib hisoblaydi: \(R_a=f^2/(32r)\). Shunga koʻra surish miqdoridagi kichik ortishlar ham kvadratik bogʻlanish tufayli sirt gʻadir-budurligida ancha kuchli oʻsish hosil qiladi, kattaroq asbob uchi radiusi esa ideal geometrik izni tekislaydi.
Geometrik gʻadir-budurlik modeli
Manbaning (1)-tenglamasi:
\[ R_a=\frac{f^2}{32r} \]
koʻrinishidadir. Bu yerda:
- \(R_a\): arifmetik oʻrtacha sirt gʻadir-budurligi,
- \(f\): surish miqdori, mm/dev,
- \(r\): asbob uchi radiusi, mm.
Bu formula tokarlash vaqtida asbob uchi ketma-ket aylanishlarda qoldiradigan ideal geometrik cusp/egat tuzilmasining oʻrtacha gʻadir-budurligini taxminan ifodalaydi.
Nima uchun surish miqdorining taʼsiri kvadratik?
Tenglamada \(f\) ikkinchi darajada boʻlgani uchun:
\[ R_a\propto f^2 \]
boʻladi. Masalan, boshqa shartlar bir xil saqlanganda surish miqdorini ikki baravar oshirish nazariy geometrik gʻadir-budurlikni taxminan toʻrt baravar oshiradi.
Manba 2-shaklda ham 0.05–0.30 mm/dev surish oraligʻida toʻgʻri chiziq oʻrniga tobora tiklashib boradigan \(R_a\) egri chizigʻi koʻrinadi. Shakldagi taxminiy qiymatlar 3-jadvalda berilgan 0.098, 0.391, 0.879, 1.563, 2.441 va 3.516 µm simulyatsiya natijalariga mos keladi.
Birlikni oʻzgartirish
Manba \(f\) va \(r\)-ni mm da belgilab, \(R_a\)-ni µm da hisobot qiladi. Tenglama bevosita mm birlikdagi kirishlar bilan ishlatilganda geometrik natija mm da chiqadi; hisobotdagi natijalarga mos kelishi uchun 1000 ga koʻpaytirilib µm ga aylantirilishi lozim.
Masalan, \(f=0.30\) mm/dev va \(r=0.8\) mm uchun:
\[ R_a= \frac{(0.30)^2}{32(0.8)} = 0.003515625\ {\rm mm} \]
va:
\[ 0.003515625\ {\rm mm} \times1000 = 3.515625\ \mu{\rm m} \]
hosil boʻladi. Bu qiymat manba 3-jadvalida berilgan 3.516 µm simulyatsiya natijasiga mos keladi. Manba ushbu mm→µm oʻzgartirishni alohida tenglama sifatida yozmagan.
Model qaysi fizik hodisalarni qamrab olmaydi?
Mualliflar taʼkidlaganidek, geometrik model:
- asbob yeyilishini,
- asbob va detal tebranishlarini,
- chatter xulqini,
- materialning plastik deformatsiyasini,
- material geterogenligini
bevosita modellashtirmaydi. Demak, \(R_a=f^2/(32r)\) haqiqiy CNC tokarlash sirtining barcha fizikasini ifodalovchi tenglama emas, balki ideal geometrik sharoitlar uchun birinchi tartibli yaqinlashuvdir.
MATLAB hisoblash oqimi
Manba 1-shaklda tadqiqot oqimi quyidagi tartibda koʻrsatilgan:
- Muammo taʼrifi: CNC tokarlashda sirt gʻadir-budurligi.
- \(f,V,r,d\) ishlov berish parametrlarini tanlash.
- Nazariy \(R_a=f^2/(32r)\) modelini qurish.
- Kesish tezligini tuzatish koeffitsiyentini kiritish.
- MATLAB implementatsiyasi va parametrik sweep.
- \(f,V\) kombinatsiyalari uchun \(R_a\) matritsasini hisoblash.
- 2B, 3B va kontur vizuallashtirishlari.
- Normallashtirilgan sezgirlik tahlili.
- Muhandislik talqini va optimallashtirish.
Bu yerda muhim qayta ishlab chiqarish cheklovi mavjud: manba ish oqimida “cutting speed correction factor” bosqichini koʻrsatadi, biroq bu koeffitsiyentning matematik formulasini aniq hisobot qilmaydi.
MATLAB parametrik skanerlashi
Manba MATLAB yordamida surish miqdori va kesish tezligi kombinatsiyalari skanerlangani va har bir kombinatsiya uchun sirt gʻadir-budurligi hisoblangani haqida maʼlum qiladi. Natijalar uch xil vizual qatlamda tahlil qilingan:
- \(R_a\) – surish miqdori 2B egri chizigʻi,
- \(R_a\) – \(f\) – \(V\) uch oʻlchovli sirti,
- past gʻadir-budurlikdagi ish hududlarini koʻrsatuvchi kontur xaritasi.
Nima Uchun Surish Miqdori Sirt Gʻadir-budurligiga Kesish Tezligidan Koʻproq Taʼsir Qiladi?
Tadqiqotning geometrik asosida gʻadir-budurlik bevosita \(f^2\) hadiga bogʻliq boʻlgani sababli surish miqdorining normallashtirilgan sezgirligi tabiiy ravishda yuqori; manba hisoblarida surish miqdori uchun \(S_f=2.000\), kesish tezligi uchun \(S_V=0.429\) topilgan va ular mos ravishda %82.35 hamda %17.65 nisbiy hissaga aylantirilgan. Biroq kesish tezligiga oid 0.429 koeffitsiyentini hosil qiladigan aniq tuzatish funksiyasi maqolada berilmagani uchun bu qismni mustaqil qayta ishlab chiqarish cheklangan.
Normallashtirilgan sezgirlik
Manbaning (2)-tenglamasi:
\[ S_i= \left( \frac{\partial R_a}{\partial x_i} \right) \left( \frac{x_i}{R_a} \right) \]
koʻrinishidadir. \(x_i\) — tahlil qilinayotgan ishlov berish parametri.
Ushbu taʼrif oʻlchovsiz elastiklik/sezgirlik mezonini hosil qiladi. U parametrdagi nisbiy oʻzgarish \(R_a\)-da qancha nisbiy oʻzgarish hosil qilishini taqqoslash imkonini beradi.
Sof geometrik model uchun:
\[ R_a=\frac{f^2}{32r} \]
boʻlganda:
\[ \frac{\partial R_a}{\partial f} = \frac{2f}{32r} \]
va shuning uchun:
\[ S_f = \frac{2f}{32r} \frac{f}{R_a} =2 \]
hosil qilinadi. Bu qiymat manba 2-jadvalidagi \(S_f=2.000\) natijasi bilan toʻliq mos keladi.
| Parametr | Belgi | Sezgirlik koeffitsiyenti | Nisbiy hissa |
|---|---|---|---|
| Surish miqdori | f | 2.000 | 82.35% |
| Kesish tezligi | V | 0.429 | 17.65% |
Foizlar ikki sezgirlik kattaligining umumiy yigʻindidagi normallashtirilgan ulushi sifatida hisobot qilingan. Bu qiymatlar fizik varians ajratilishi yoki eksperimental ANOVA foizi bilan bir xil emasligi alohida taʼkidlanishi kerak.
Tadqiqot Usuli va Natijalari
2-shakl: surish miqdorining taʼsiri
Manba 2-shakl surish miqdori oshgani sari \(R_a\) nolinear ravishda ortishini koʻrsatadi. Egri chiziq ayniqsa 0.20 mm/dev dan keyin sezilarli darajada tiklashadi. Bu xulq \(R_a\propto f^2\) nazariyasiga mos keladi.
| Surish miqdori (mm/dev) | Simulyatsiya Ra (µm) |
|---|---|
| 0.05 | 0.098 |
| 0.10 | 0.391 |
| 0.15 | 0.879 |
| 0.20 | 1.563 |
| 0.25 | 2.441 |
| 0.30 | 3.516 |
0.05 dan 0.30 mm/dev ga oʻtish surish miqdorida 6 baravar ortish boʻlsa-da, geometrik model tufayli \(R_a\) taxminan 36 baravar ortadi; bu kvadratik bogʻliqlikning bevosita natijasidir.
3-shakl: surish miqdori va kesish tezligining birgalikdagi taʼsiri
Manba 3-shaklda \(f\), \(V\) va \(R_a\) uchun uch oʻlchovli sirt taqdim etilgan. Sirtning surish miqdori oʻqi boʻylab qiyaligi ancha katta, kesish tezligi yoʻnalishidagi oʻzgarishi esa kichikroq.
Manba buni kesish tezligi built-up edge hosil boʻlishi va termik yumshash kabi ikkilamchi mexanizmlar orqali sirt gʻadir-budurligiga taʼsir qiladi, deb talqin qiladi. Biroq bu mexanizmlar geometrik (1)-tenglamaga kiritilmagan va qoʻllangan kesish-tezligi tuzatish funksiyasi ochiq berilmagan.
4-shakl: konturga asoslangan optimallashtirish
Kontur xaritasi oʻrganilgan parametrlar fazosida past gʻadir-budurlik ayniqsa past surish miqdori va oʻrta-yuqori kesish tezligi hududida yuzaga kelishini koʻrsatadi.
Xaritadagi rang oʻtishlarining katta qismi surish oʻqi boʻylab boʻlishi feed oʻzgarishining ustun taʼsirini yana bir bor koʻrsatadi. Manbaning muhandislik talqiniga koʻra, yuqori surish miqdoridan kelib chiqadigan sirt gʻadir-budurligini faqat kesish tezligini oshirish bilan toʻliq qoplab boʻlmaydi.
Manbada taklif qilingan optimal ish rejimi talqini
Tadqiqot bitta “global optimum \(f,V\)” sonli juftlikni hisobot qilish oʻrniga kontur hududlari orqali jarayonni rejalashtirish yondashuvidan foydalanadi. Past sirt gʻadir-budurligi uchun asosiy yoʻnalish:
past surish miqdori + oʻrta yoki yuqori kesish tezligi
deb ifodalanadi.
Biroq haqiqiy ishlab chiqarishda unumdorlik, asbobning xizmat muddati, kesish kuchi, harorat va sikl vaqti kabi boshqa maqsadlar ham mavjud boʻlgani sababli faqat \(R_a\)-ni minimallashtirish butun jarayon uchun oʻz-oʻzidan optimal degani emas. Manbaning kelajak ishlarida multi-objective optimization yondashuviga oʻtishni taklif qilishining sababi ham shudir.
Adabiyot qiymatlari bilan taqqoslash
| Feed (mm/dev) | Simulyatsiya Ra (µm) | Adabiyotga asoslangan eksperimental Ra (µm) | Normallashtirilgan xato |
|---|---|---|---|
| 0.05 | 0.098 | 0.105 | 6.67% |
| 0.10 | 0.391 | 0.410 | 4.63% |
| 0.15 | 0.879 | 0.910 | 3.41% |
| 0.20 | 1.563 | 1.620 | 3.52% |
| 0.25 | 2.441 | 2.520 | 3.13% |
| 0.30 | 3.516 | 3.600 | 2.33% |
Normallashtirilgan xatoni hisoblash
Manba (3)-tenglamada xatoni:
\[ \mathrm{Normalized\ Error}(\%) = \left| \frac{R_a^{sim}-R_a^{exp}} {R_a^{exp}} \right| \times100 \]
deb belgilaydi. \(R_a^{sim}\) MATLAB modeli tomonidan hisoblangan, \(R_a^{exp}\) esa mualliflar adabiyotdan eksperimental sifatida olgan qiymatdir.
Barcha taqqoslashlarda xato %7 dan past deb hisobot qilingan. Eng yuqori xato 0.05 mm/dev da %6.67, eng past xato 0.30 mm/dev da %2.33.
%7 dan Past Xato Model Eksperimental Tasdiqlanganini Anglatadimi?
Faqat cheklangan darajada. Tadqiqot oʻz CNC tokarlash tajribasini oʻtkazmagan; MATLAB natijalarini adabiyotda eksperimental deb koʻrsatilgan oltita \(R_a\) qiymati bilan taqqoslagan. Shu sababli %7 dan past xato geometrik model tanlangan mos yozuvlar maʼlumotlar qatoridagi tendensiyaga yaqin ekanini koʻrsatadi, biroq turli materiallar, asboblar, stanoklar, tebranish sharoitlari yoki asbob yeyilishi darajalari uchun umumiy eksperimental tasdiq bermaydi.
5-shakl: ikki maʼlumotlar qatorining tendensiyasi
Manba 5-shakl simulyatsiya va adabiyotga asoslangan eksperimental qiymatlar feed boʻylab birgalikda ortishini koʻrsatadi. Ikki egri orasidagi farq kichik va feed ortgan sari mutlaq farq oshsa ham, normallashtirilgan xato umuman olganda kamayadi.
Manba bu yaqinlikni model asosiy ishlov berish tendensiyasini ushlayotganining belgisi sifatida talqin qiladi. Biroq haqiqiy sirtda paydo boʻlishi mumkin boʻlgan ogʻishlarni asbob yeyilishi, tebranish va material geterogenligi kabi modeldan tashqari taʼsirlar bilan izohlaydi.
Tadqiqot qoʻllab-quvvatlaydigan asosiy xulosalar
- Ideal geometrik modelda sirt gʻadir-budurligi surish miqdorining kvadrati bilan ortadi.
- 0.05–0.30 mm/dev oraligʻida MATLAB natijalari 0.098–3.516 µm gacha oshadi.
- Manba sezgirlik tahlilida feed rate ustun parametr deb topilgan.
- Hisobot qilingan normallashtirilgan sezgirlik hissalari feed uchun %82.35, cutting speed uchun %17.65.
- Kontur tahlili past feed va oʻrta-yuqori cutting speed hududini past gʻadir-budurlik hududi sifatida koʻrsatadi.
- Manbada qoʻllangan oltita adabiyotga asoslangan eksperimental qiymat bilan taqqoslanganda xato %7 dan past qolgan.
- MATLAB parametrik vizuallashtirishi dastlabki jarayon rejalashtirish uchun tez va talqin qilinadigan tahlil vositasi sifatida ishlatilishi mumkin.
Tadqiqot qoʻllab-quvvatlamaydigan yoki bevosita koʻrsatmaydigan xulosalar
- Model barcha CNC tokarlash sharoitlarida %7 dan past xato berishi.
- Feed nisbati haqiqiy jarayon variansining aynan %82.35 qismini tushuntirishi.
- Kesish tezligi taʼsirini manba formulalaridan toʻliq qayta hosil qilish mumkinligi.
- Asbob yeyilishi hisobga olingani.
- Chatter yoki stanok tebranishi simulyatsiya qilingani.
- Material plastik deformatsiyasi modellashtirilgani.
- Mualliflar ushbu tadqiqot doirasida yangi laboratoriya tokarlash tajribasini oʻtkazgani.
- Kontur xaritasidagi past-Ra hududi asbob umri, unumdorlik va energiya sarfi jihatidan ham global optimum ekani.
Modelning muhandislikdagi qoʻllanish sohasi
Model ayniqsa dastlabki qoʻpol jarayon tanlovi uchun qimmatlidir. Ishlab chiqarish muhandisi koʻp sonli fizik tajribalarni oʻtkazishdan oldin qaysi surish hududlari yuqori geometrik gʻadir-budurlik hosil qilishini koʻrishi, soʻng haqiqiy tajribalarni torroq parametr oraligʻida rejalashtirishi mumkin.
Biroq yakuniy ishlab chiqarish parametrlarini tanlashda haqiqiy material, asbob qoplamasi, asbob yeyilishi, stanok qattiqligi, chatter, sovitish/moylash rejimi, kesish kuchlari va ishlab chiqarish tezligi kabi omillar ham alohida baholanishi kerak.
Kelajak tadqiqotlari boʻyicha takliflar
Mualliflar keyingi bosqichlarda framework-ni multi-objective optimization va gibrid aqlli algoritmlar bilan kengaytirishni taklif etadi. Shuningdek, bevosita nazorat qilinadigan tajribalar orqali asbob yeyilishi, chatter va plastik deformatsiya kabi real ishlov berish hodisalarini modelga kiritish maqsad qilingan.
Manba va Usul Haqida Izoh
Asl tadqiqot: Computational Modelling and Sensitivity-Based Optimization of Surface Roughness in CNC Turning Using MATLAB
Mualliflar: Dr. Bhaskar Nagar; Mayuri Yadav.
Muassasa: Department of Mechanical Engineering, J C Bose University of Science & Technology, YMCA, Faridabad, Sector-6 Mathura Road, Haryana, India.
Jurnal: International Journal of Engineering Applied Sciences and Technology (IJEAST).
Jild / Son: Volume 11, Issue 02.
Sahifalar: 87–93.
ISSN: 2455-2143.
DOI: 10.33564/IJEAST.2026.v11i02.010
Nashr sanasi: Maqola sahifalarida Published Online June 2026; PDF son muqovasida Print / Issue Publication Date 09-Jul-2026 deb koʻrsatilgan.
Manba turi: Hisoblash muhandisligi / modellashtirish tadqiqot maqolasi.
Taqriz maʼlumoti: IJEAST oʻz rasmiy veb-saytida jurnalni peer-reviewed deb taʼriflaydi. Bu bayon jurnalning oʻz nashr siyosati bayonotidir.
Ochiq kirish: Jurnalning son sahifasi nashrlarni Creative Commons Attribution 4.0 International License ostida ochiq kirishli deb taʼriflaydi.
Asosiy usul: Geometrik tokarlash sirt gʻadir-budurligi modeli + MATLAB parametric sweep + 2D/3D/kontur vizuallashtirish + normalized sensitivity analysis + adabiyotga asoslangan taqqoslash.
Asosiy geometrik tenglama: \(R_a=f^2/(32r)\).
Tahlil oraliqlari: \(f=0.05–0.30\) mm/dev; \(V=100–300\) m/dak; \(r=0.8\) mm; \(d=1\) mm.
Asosiy sezgirlik natijalari: \(S_f=2.000\), nisbiy hissa %82.35; \(S_V=0.429\), nisbiy hissa %17.65.
Model taqqoslash natijasi: Manbada ishlatilgan oltita adabiyotga asoslangan eksperimental qiymat uchun normallashtirilgan xato %2.33–%6.67 oraligʻida.
Tasdiqlash chegarasi: Mualliflar oʻz laboratoriyalarida yangi CNC tokarlash tajribasini hisobot qilmagan; tasdiqlash adabiyotdan olingan va eksperimental deb koʻrsatilgan mos yozuvlar qiymatlari bilan cheklangan.
Model cheklovlari: Asbob yeyilishi, tebranish/chatter, material geterogenligi va plastik deformatsiya hisobga olinmagan.
Qayta ishlab chiqarish izohi: Maqola ish oqimida kesish tezligini tuzatish koeffitsiyenti borligini koʻrsatadi, biroq uning aniq matematik funksiyasini hisobot qilmaydi; shu sababli cutting-speed sezgirligini toʻliq sonli qayta ishlab chiqarish manba matnidan mumkin emas.
Manba ichidagi nomuvofiqlik: 1-jadval feed va cutting speed-ni oʻzgaruvchi, tool nose radius va depth of cut-ni doimiy koʻrsatadi, jadval ostidagi bir jumla esa buning teskarisini aytadi.
Moliyalashtirish: Tadqiqot tashqi moliyalashtirish olmaganini bildiradi.
Maʼlumotlar mavjudligi: Natijalarni qoʻllab-quvvatlovchi maʼlumotlarni asosli soʻrov boʻyicha masʼul muallifdan olish mumkinligi aytilgan.
Manfaatlar toʻqnashuvi: Mualliflar moliyaviy yoki tashkiliy manfaatlar toʻqnashuvi yoʻqligini bildirgan.
AI foydalanish bayonoti: Manba AI vositalari tilni yaxshilash va shakl yaratish maqsadida ishlatilganini; ilmiy mazmun va tahlil mualliflarga tegishli ekanini hamda yakuniy javobgarlikni mualliflar oʻz zimmasiga olganini bildiradi.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan