

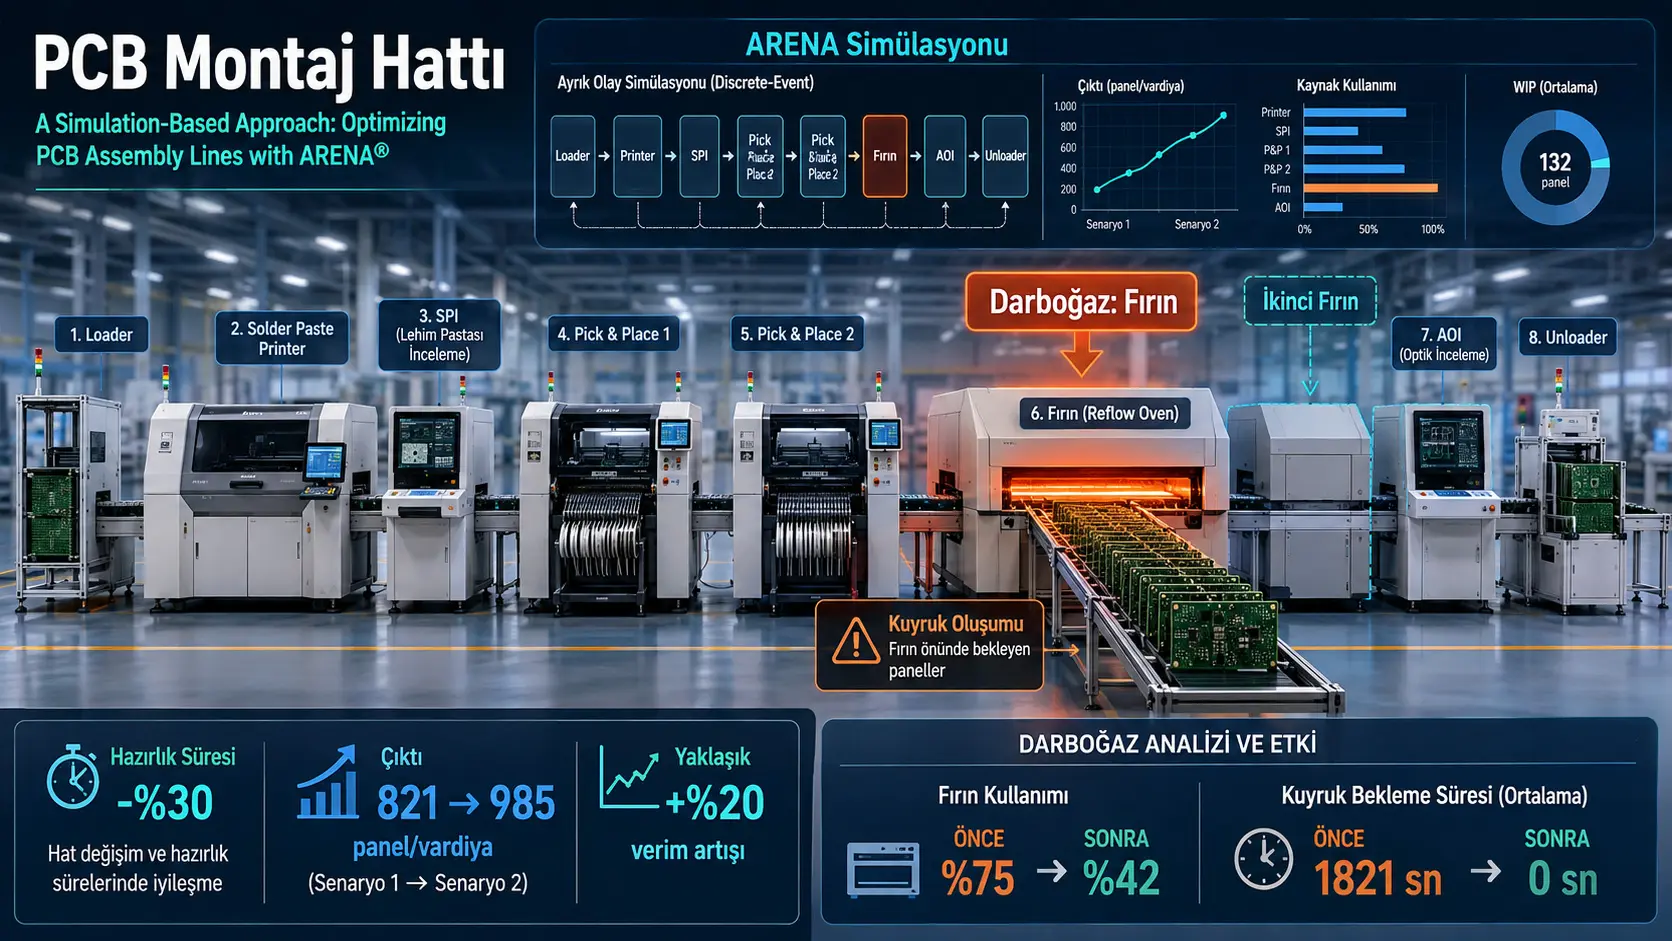
Ushbu tadqiqot bosma plata montaj liniyasidagi mashina foydalanish darajalari, navbatlar, nosozliklar, qayta ishlash sikllari va ishlab chiqarish hajmini o‘rganish uchun Rockwell Automation Arena dasturida diskret hodisalar simulyatsiyasini ishlab chiqdi. Model yuklagich, lehim pastasi printeri, lehim pastasi nazorati, ikkita komponent joylashtirish mashinasi, reflow pechi, avtomatik optik nazorat va tushirgichdan iborat ishlab chiqarish oqimini ifodalaydi. Tasodifiy tayyorlash, ishlov berish, uzatish, tozalash, nosozlik va qayta ishlash vaqtlari belgilangan; model yettita mustaqil 12 soatlik smena davomida ishga tushirilgan.
Asosiy ssenariyda pech %75 bilan eng yuqori resurs foydalanishiga yetgan va uning oldida o‘rtacha 1.821 soniyalik, ya’ni taxminan 30 daqiqalik navbat yuzaga kelgan. Komponent joylashtirish mashinalarining foydalanishi %72, printerniki %62, lehim pastasi nazoratiniki %38, avtomatik optik nazoratniki %24 va yuklagichniki %13 deb bildirilgan. Yettita simulyatsiya takroridagi ishlab chiqarish 793 dan 849 panelgacha o‘zgargan, tadqiqot asosiy quvvatni har smenaga taxminan 821 panel deb qabul qilgan.
Ikkinchi pech qo‘shilgan ssenariyda pech foydalanishi %75 dan %42 gacha tushgani, pech navbati nolga tushgani va smena ishlab chiqarishi 821 dan 925 panelgacha oshgani bildirilgan. Bu farq 104 panel yoki taxminan %12,7 o‘sishga teng. Barcha mashina tayyorlash vaqtlarini %30 kamaytirgan alohida ssenariyda esa tadqiqot ichida bir-biriga mos kelmaydigan ikki natija bor: grafik 872 panel va %6,2 o‘sishni, yakuniy jadval esa 868 panel va %5,7 o‘sishni ko‘rsatadi. Ikkinchi pech bilan tayyorlash vaqtini kamaytirish birgalikda qo‘llanganda 985 panel va taxminan %20 o‘sish hisobot qilingan.
Bu natijalar haqiqiy ishlab chiqarish liniyasida amalga oshirilgan aralashuv o‘lchovlari emas. Modelning zavod ma’lumotlari bilan mustaqil validatsiyasi, haqiqiy navbat va ishlab chiqarish qiymatlari bilan taqqoslanishi hamda investitsiya xarajatlari tahlili taqdim etilmagan. Ikkinchi pech bilan bog‘liq energiya, texnik xizmat, maydon, konveyer, xodim va kapital xarajatlari hisobga olinmaganligi sababli tadqiqot faqat quvvat nuqtai nazaridan “agar shunday bo‘lsa nima bo‘lardi?” ssenariysini beradi.
Turkiya nuqtai nazaridan baholash: Ushbu yondashuv Turkiyada elektron plata yig‘ish, mudofaa elektronikasi, maishiy texnika, avtomobil elektronikasi va kontrakt elektronika ishlab chiqarish bilan shug‘ullanuvchi korxonalar uchun ishlab chiqarish liniyasini jismonan o‘zgartirishdan oldin darboğaz ssenariylarini sinashda foydali bo‘lishi mumkin. Turkiyada qo‘llash uchun mahalliy korxonalardan haqiqiy sikl vaqtlari, mahsulot aralashmasi, to‘xtash yozuvlari, smena tartibi, oraliq zaxira sig‘imi, operator xatti-harakati, energiya tariflari va sifat ma’lumotlari yig‘ilib, model qayta kalibrlanishi kerak. Ikkinchi pech investitsiyasi xorijiy valyutadagi mashina narxi, energiya iste’moli, texnik xizmat, joylashuv maydoni, moliyalashtirish va savdo talabi bilan birga baholanishi lozim. Tadqiqotdan Turkiyadagi istalgan PCB liniyasida to‘g‘ridan-to‘g‘ri %20 quvvat o‘sishi yoki oyiga muayyan daromad o‘sishi olinadi degan xulosa chiqarib bo‘lmaydi.
Tadqiqotning asosiy savoli nima?
Tadqiqot PCB montaj liniyasidagi real vaqt bog‘liqliklari va tasodifiy uzilishlarning ishlab chiqarish quvvatiga qanday ta’sir qilishini o‘rganadi. Statik quvvat hisoblari har bir mashinaning o‘rtacha ishlov berish vaqtini taqqoslashi mumkin; biroq nosozliklar, tozalashlar, sifat nazoratlari, qayta ishlashlar va o‘zgaruvchan ishlov berish vaqtlari bir vaqtning o‘zida hosil qiladigan navbatlarni bevosita ko‘rsata olmaydi.
Tadqiqotning asosiy savolini quyidagicha umumlashtirish mumkin: mavjud PCB montaj liniyasidagi asosiy quvvat cheklovi qaysi stansiyada va mashina quvvati yoki tayyorlash vaqtlari o‘zgartirilsa smena ishlab chiqarishi qanday ta’sirlanadi?
Diskret hodisalar simulyatsiyasi nima?
Diskret hodisalar simulyatsiyasi tizim holatini ma’lum hodisalar sodir bo‘lganda o‘zgartiradigan vaqtga asoslangan modellashtirish yondashuvidir. PCB ishlab chiqarish liniyasida yangi plataning kelishi, mashinaning jarayonni tugatishi, resurs ajratilishi, nosozlik yuz berishi yoki sifat nazoratidan o‘ta olmagan plataning qayta ishlashga yuborilishi bunday hodisalarga misoldir.
Arena modelida platalar tizim bo‘ylab harakat qiladigan entitylar, mashinalar va operatorlar cheklangan resurslar, stansiyalar orasidagi kutishlar esa navbatlar sifatida ifodalanadi. Bu usul bir xil ishlab chiqarish liniyasini turli tasodifiy hodisalar ketma-ketligi ostida takroran ishga tushirish imkonini beradi.
PCB montaj liniyasining ishlab chiqarish oqimi qanday?
Tadqiqotning 6. sahifasidagi oqim diagrammasi ishlab chiqarishni tayyorlash va uzluksiz ishlab chiqarish sikliga ikki qismga ajratadi. Birinchi bosqichda operator plataning o‘lchamlarini tekshiradi, zarur bo‘lsa maxsus fixture tayyorlaydi va barcha mashina konveyerlarini plata o‘lchamiga moslaydi.
Ishlab chiqarish boshlangach, platalar quyidagi asosiy ketma-ketlikdan o‘tadi:
- Yuklagich platani liniyaga beradi.
- Printer plata ustiga lehim pastasini surtadi.
- Birlamchi nazorat bosma sifatini tekshiradi.
- Mos kelmaydigan platalar tozalash va qayta ishlash sikliga yuboriladi.
- Mos platalar avtomatik konveyer orqali komponent joylashtirish mashinalariga uzatiladi.
- Komponentlarning joylashuvi tekshiriladi.
- Muvaffaqiyatli platalar reflow pechiga kiradi.
- Pechdan keyin avtomatik optik nazorat amalga oshiriladi.
- Muvaffaqiyatli platalar tushirgichga yetadi; muammoli platalar tuzatuvchi ishlovga yo‘naltiriladi.
12. sahifadagi fizik liniya tasviri yuklagich, bosma mashinasi, lehim pastasi nazorat tizimi, yuqori tezlikli va aniq komponent joylashtirish mashinalari, avtomatik optik nazorat, reflow pechi va tushirgichning chiziqli joylashuvini ko‘rsatadi.
Arena modelining arxitekturasi qanday qurilgan?
13. sahifadagi Arena skrinshotida asosiy ishlab chiqarish oqimi va shassi ishlov berish quyi jarayoni alohida modullar sifatida ko‘rsatilgan. Asosiy oqim platalarni “Create Small Boards” moduli bilan yaratadi va ishlab chiqarish vaqtini kuzatuvchi assignment bilan boshlanadi.
Simulyatsiya vaqti nol bo‘lganda START_PREP qarori mashina tayyorlash jarayonini ishga tushiradi. Printer, joylashtirish, pech va nazorat mashinalari uchun resursni egallash, kutish va bo‘shatish operatsiyalari ketma-ket bajariladi. Tayyorlash tugagach PREP_DONE o‘zgaruvchisi ishlab chiqarishga o‘tish mumkinligini bildiradi.
Model shuningdek printerning mavjudligi, dastlabki sifat nazoratining tugallanishi, umumiy mashina to‘xtashi va plata shassi talab qiladimi-yo‘qmi, qaror modullari orqali tekshiradi. Shassi talab qiladigan platalar alohida quyi jarayonga yuboriladi.
Mashina tayyorlashlari qanday modellashtirilgan?
| Mashina yoki jarayon | Taqsimot | Tayyorlash vaqti |
|---|---|---|
| Printer | Normal | O‘rtacha 20 daqiqa, standart og‘ish 10 daqiqa |
| Birlamchi nazorat | Normal | O‘rtacha 10 daqiqa, standart og‘ish 2 daqiqa |
| Komponent joylashtirish | Uchburchak | Eng kam 15, eng ehtimolli 27, eng ko‘p 35 daqiqa |
| Pech | Sobit | 40 daqiqa |
| Avtomatik optik nazorat | Normal | O‘rtacha 10 daqiqa, standart og‘ish 2 daqiqa |
Tayyorlashlar umumiy bir operatordan foydalangan holda ketma-ket bajariladi. Taqsimotlarning kutilgan qiymatlari yig‘ilganda o‘rtacha jami tayyorlash vaqti taxminan 107 daqiqa bo‘ladi. Barcha vaqtlarni %30 kamaytirish bu o‘rtachani taxminan 74,9 daqiqagacha tushirishi mumkin. Biroq simulyatsiyadagi haqiqiy natija tasodifiy namunalar va boshqa jarayon bog‘liqliklari sabab faqat shu arifmetik farqdan iborat emas.
Normal taqsimotlar nazariy jihatdan manfiy qiymatlar hosil qilishi mumkinligi sababli vaqtlarning nolga kesilgan-kesilmagani tushuntirilishi kerak. Ayniqsa o‘rtachasi 20, standart og‘ishi 10 daqiqa bo‘lgan printer tayyorlashi va o‘rtachasi 1, standart og‘ishi 0,5 daqiqa bo‘lgan tozalash vaqti uchun bu tafsilot qayta ishlab chiqarish imkoniyati nuqtai nazaridan muhim.
Ishlab chiqarish boshidagi tekshiruvlar nimalar?
| Nazorat yoki operatsiya | Modeldagi shart | Vaqt yoki ehtimollik |
|---|---|---|
| Tayyorlash nazorati | Barcha mashinalar tayyorlanishi tugashi kerak. | Tayyorlash vaqtlarining yig‘indisiga bog‘liq |
| Yuklagich va printer nazorati | Har ikkala resurs ham mavjud bo‘lishi kerak. | Qo‘shimcha vaqt ko‘rsatilmagan. |
| Dastlabki vizual sifat nazorati | Ishlab chiqarish boshida bir marta bajariladi. | 30–60 soniya, bir tekis taqsimot |
| Umumiy mashina to‘xtashi | Kun boshida bir marta qo‘llanadi. | 7–60 daqiqa, bir tekis taqsimot |
| Shassi ehtiyoji | Platalarning %50 ida shassi kerak deb taxmin qilingan. | Shassi kerak bo‘lgan har bir plata uchun 35 soniya |
| Yuklagich | Platalarni ishlab chiqarish liniyasiga uzatadi. | Har plata uchun 4–6 soniya |
Shassi ehtimolining %50 tanlangani va umumiy mashina to‘xtashining har kun boshida yuz berishi haqiqiy ishlab chiqarish yozuvlaridan olinganmi yoki taxminmi, tushuntirilmagan.
Printer jarayoni qanday modellashtirilgan?
Printer nosozligi kuniga bir marta yuz berishi va qayta ish holatiga kelish vaqti uchburchak taqsimotda 5, 30 va 60 daqiqalik qiymatlardan foydalanishi aytilgan. Besh plata bosilgandan keyin tozalash bajariladi va tozalash vaqti o‘rtachasi 1 daqiqa, standart og‘ishi 0,5 daqiqa bo‘lgan normal taqsimotdan olinadi.
Har bir plata uchun bosma vaqti uchburchak taqsimotda eng kam 20, eng ehtimolli 35 va eng ko‘p 40 soniya. Printer yopiq, tozalanayotgan yoki sifat nazoratini kutayotganida platalar cheksiz oraliq zaxirada kutishi mumkin deb taxmin qilingan.
Nazorat va qayta ishlash jarayoni qanday?
Birlamchi nazorat vaqti har bir plata uchun 12–20 soniya oralig‘ida bir tekis taqsimot bilan modellashtirilgan. Platalarning %98 i komponent joylashtirishga davom etadi, %2 i nuqsonli deb qabul qilinib, ikki daqiqalik qayta ishlashdan keyin yuklagichga qaytariladi.
Birlamchi nazoratdan komponent joylashtirish mashinalariga uzatish vaqti 4, 7 va 11 soniyali uchburchak taqsimotdir. Ushbu qayta ishlash sikli ishlab chiqarish hajmini, printer yukini va oraliq zaxiralarni oshirishi mumkin.
Komponent joylashtirish mashinalari qanday ifodalangan?
Modelda ikkita komponent joylashtirish mashinasi mavjud. Ishlov berish vaqti har ikkala mashina uchun ham har bir plata uchun 20, 35 va 40 soniyali uchburchak taqsimot bilan belgilangan.
Nosozlik ehtimoli %8. Nosozlik yuz berganda:
- Birinchi mashinaning yakka o‘zi buzilish ehtimoli %25,
- Ikkinchi mashinaning yakka o‘zi buzilish ehtimoli %25,
- Ikki mashinaning bir vaqtda buzilish ehtimoli %50
deb berilgan. Nosozlik vaqti eng kam 0,5, eng ehtimolli 5 va eng ko‘p 10 daqiqa.
Matn nosozlik vaqtida kelgan platalar har ikkala mashina ham qayta ishlay boshlaguncha kutishini bildiradi. Faqat bitta mashina buzilganida boshqasi ishlab chiqarishni davom ettiradimi yoki yo‘qmi, aniq emas. Bu mantiq haqiqiy tizimga qaraganda uzoqroq to‘xtashni yuzaga keltirishi mumkin.
Nega pech asosiy darboğaz bo‘lgan?
Pech bir vaqtning o‘zida 10 plata ishlay oladi va har bir plata pechga kirishdan chiqishgacha 360 soniya, ya’ni olti daqiqa tizimda qoladi. Nazariy quvvat pech uzluksiz to‘liq bo‘lganda soatiga taxminan 100 plata.
Simulyatsiyada pechning o‘rtacha foydalanishi %75 bo‘lishiga qaramay, uning oldida 1.821 soniyalik o‘rtacha va 1.926 soniyalik maksimal navbat vaqti bildirilgan. Komponent joylashtirish mashinalari platalarni pech qabul qila oladigan tezlikdan notekisroq yoki tezroq yuborganida platalar pech oldida to‘planishi mumkin.
Biroq o‘rtacha %75 foydalanish bilan taxminan 30 daqiqalik o‘rtacha kutish o‘rtasidagi bog‘lanish resurs sig‘imi ta’rifi, platalarni pechga batch tarzda qabul qilish, ishlab chiqarishning boshlang‘ich shartlari va navbat intizomini alohida tekshirishni talab qiladi.
Asosiy ssenariyda mashina foydalanishlari qanday?
| Stansiya | O‘rtacha foydalanish | Tadqiqotdagi talqin |
|---|---|---|
| Yuklagich | %13 | Sezilarli bo‘sh quvvat mavjud. |
| Printer | %62 | Band, ammo asosiy darboğaz emas. |
| Lehim pastasi nazorati | %38 | Qo‘shimcha quvvatga ega. |
| Komponent joylashtirish | %72 | Pechdan keyingi eng band resurs. |
| Pech | %75 | Asosiy darboğaz sifatida aniqlangan. |
| Avtomatik optik nazorat | %24 | Sezilarli bo‘sh quvvat mavjud. |
Foydalanish darajasi o‘z-o‘zicha darboğazni aniqlash uchun yetarli emas. Navbat uzunligi, navbat vaqti, bloklanish, nosozlik chastotasi va jarayon o‘zgaruvchanligi bilan birga baholanishi kerak. Tadqiqotda pech ham eng yuqori foydalanishga, ham ancha uzun navbatga ega bo‘lishi darboğaz talqinini qo‘llab-quvvatlaydi.
Yetti simulyatsiya takrorida ishlab chiqarish qanday o‘zgargan?
| Takror | Ishlab chiqarilgan PCB paneli |
|---|---|
| 1 | 849 |
| 2 | 812 |
| 3 | 842 |
| 4 | 793 |
| 5 | 806 |
| 6 | 848 |
| 7 | 803 |
Eng yuqori va eng past takror orasidagi farq 56 panel. Tadqiqot buni taxminan %7 o‘zgarish deb talqin qilgan. Grafikdagi yetti qiymatning arifmetik o‘rtachasi taxminan 821,9 panel; matn va yakuniy jadvalda asosiy qiymat 821 sifatida ishlatilgan.
Takrorlar orasidagi farq tasodifiy nosozliklar, ishlov berish vaqtlari va tozalashlarning ishlab chiqarishga ta’sirini ko‘rsatadi. Biroq qaysi hodisalar ketma-ketligi qaysi takrorning pasayishiga sabab bo‘lgani event loglar bilan ko‘rsatilmagan.
Navbat vaqtlari nimani ko‘rsatadi?
| Jarayon | O‘rtacha navbat | Eng yuqori navbat |
|---|---|---|
| Komponent joylashtirish | 22,2 soniya | 117 soniya |
| Printer | 63,6 soniya | 273,6 soniya |
| Pech | 1.821 soniya | 1.926 soniya |
Pech oldidagi o‘rtacha kutish komponent joylashtirish navbatidan taxminan 82 marta va printer navbatidan taxminan 29 marta katta. Bu farq ishlab chiqarish oqimidagi asosiy to‘planish pech oldida yuz berishini ko‘rsatadi.
Ikkinchi pech ssenariysi nimani ko‘rsatgan?
Ikkinchi pech qo‘shilganda pech foydalanishi %75 dan %42 gacha tushgani bildirilgan. Bu 33 foiz punkt yoki boshlang‘ich qiymatga nisbatan taxminan %44 nisbiy kamayishdir.
| Ko‘rsatkich | Asosiy holat | Ikkinchi pech | O‘zgarish |
|---|---|---|---|
| Smena ishlab chiqarishi | 821 panel | 925 panel | +104 panel, taxminan %12,7 |
| Pech foydalanishi | %75 | %42 | −33 foiz punkt |
| Pech o‘rtacha navbati | 1.821 soniya | 0 soniya | %100 kamayish |
| Joylashtirish navbati | 22,2 soniya | 18,6 soniya | Taxminan %16,2 kamayish |
| Printer navbati | 63,6 soniya | 61,2 soniya | Taxminan %3,8 kamayish |
Ikkinchi pech qo‘shilishi modeldagi pech quvvati bilan bog‘liq darboğazni yo‘qotgan. Biroq nol o‘rtacha navbat qiymati turli mahsulot aralashmalari, yuqoriroq talab, nosozlik va texnik xizmat sharoitlarida aynan saqlanmasligi mumkin.
Tayyorlash vaqtini kamaytirish nima berdi?
Tadqiqotchilar barcha mashina tayyorlash vaqtlarini %30 kamaytirgan ssenariy yaratgan. 10-rasmda ishlab chiqarish 821 dan 872 panelgacha oshgani, bu 51 panel va %6,2 o‘sish ekani ko‘rsatiladi.
Biroq 21. sahifadagi yakuniy jadvalda ayni ssenariy 868 panel va %5,7 o‘sish deb berilgan. Qaysi qiymat haqiqiy Arena chiqishi ekanligi tushuntirilmagan. Shu sabab tayyorlash vaqti ssenariysi uchun yagona va qat’iy natijani berish mumkin emas.
Birgalikdagi optimallashtirish natijasi qanday?
| Ssenariy | Smena ishlab chiqarishi | Asosiy holatga nisbatan o‘zgarish | Pech foydalanishi | Pech navbati |
|---|---|---|---|---|
| Asosiy holat | 821 | — | %75 | 1.821 soniya |
| Ikkinchi pech | 925 | +%12,7 | %42 | 0 soniya |
| %30 tayyorlash kamayishi | 868 yoki grafik bo‘yicha 872 | +%5,7 yoki +%6,2 | %75 | 1.821 soniya |
| Birgalikdagi optimallashtirish | 985 | Taxminan +%20 | %42 | 0 soniya |
Birgalikdagi ssenariydagi 164 panellik farq 821 panelga nisbatan taxminan %19,98 o‘sishdir. Model ichida ikkinchi pech quvvat cheklovini olib tashlasa, tayyorlash vaqtini kamaytirish smenaning ishlab chiqarishga ajratiladigan qismini oshiradi.
Moliyaviy natija qanday hisoblangan?
Tadqiqot har bir panel yoki birlik uchun 250 dollar sotuv narxini faraz qilgan:
| Ko‘rsatkich | Asosiy | Birgalikdagi ssenariy | Farq |
|---|---|---|---|
| Ishlab chiqarilgan va sotilgan deb faraz qilingan birlik | 821 | 985 | +164 |
| Birlik sotuv narxi | 250 dollar | ||
| Kunlik yalpi daromad | 205.250 dollar | 246.250 dollar | +41.000 dollar |
| 22 ish kunlik qo‘shimcha yalpi daromad | 902.000 dollar | ||
Bu hisob ishlab chiqarilgan barcha qo‘shimcha birliklar 250 dollardan sotiladi degan farazga asoslangan. “Panel”, “PCB” va “sotilgan birlik” iboralari ayni fizik mahsulotni anglatadimi, tushuntirilmagan.
Ikkinchi pechning sotib olish, o‘rnatish, bino maydoni, energiya, texnik xizmat, ehtiyot qismlar, konveyer va moliyalashtirish xarajatlari hisoblanmagan. O‘zgaruvchan ishlab chiqarish xarajatlari, soliq, scrap va talab cheklovi ham yo‘q. Shu sabab 902.000 dollar sof daromad, foyda yoki investitsiya rentabelligi emas; faqat faraziy qo‘shimcha yalpi sotuv qiymatidir.
Tadqiqot qo‘llab-quvvatlaydigan natijalar nimalar?
- Ta’riflangan Arena modeli ichida pech eng yuqori navbat va foydalanish qiymatiga ega asosiy darboğazdir.
- Ikkinchi pech qo‘shilishi modellashtirilgan pech navbatini yo‘qotgan va ishlab chiqarishni taxminan %12,7 oshirgan.
- Tayyorlash vaqtlarini kamaytirish qo‘shimcha mashina sotib olmasdan ishlab chiqarishga ajratiladigan smena vaqtini oshirishi mumkin.
- Ikkinchi pech va tayyorlash vaqtini kamaytirish birga qo‘llanganda model taxminan %20 yuqori smena ishlab chiqarishini bergan.
- Tasodifiy nosozliklar va ishlov berish vaqtlari bir xil model ostida smena ishlab chiqarishining takrordan takrorga o‘zgarishiga sabab bo‘lgan.
- Arena fizik investitsiyadan oldin quvvat ssenariylarini taqqoslash uchun ishlatilishi mumkin.
Tadqiqot nimani ko‘rsatmaydi?
- Haqiqiy zavodda ikkinchi pech o‘rnatilganda %12,7 ishlab chiqarish o‘sishi olinadi deb ko‘rsatmaydi.
- Birgalikdagi optimallashtirish haqiqiy ishlab chiqarish liniyasida aniq %20 quvvat o‘sishi beradi deb isbotlamaydi.
- Model haqiqiy zavod ma’lumotlarini to‘g‘ri bashorat qilganini ko‘rsatuvchi validatsiyani taqdim etmaydi.
- Ikkinchi pech investitsiyasi iqtisodiy jihatdan foydali ekanini isbotlamaydi.
- Qo‘shimcha ishlab chiqarishning barchasi sotilishi yoki birlik narxi 250 dollar bo‘lib qolishini ko‘rsatmaydi.
- Sifat xatolari yoki scrap optimallashtirishdan keyin kamayganini o‘lchamaydi.
- Haftalik, oylik yoki yillik ishlab chiqarish xatti-harakatini bevosita simulyatsiya qilmaydi.
- Cheklangan oraliq zaxira maydonlari, konveyer bloklanishlari va haqiqiy mahsulot aralashmasi ostida ayni natijani ko‘rsatmaydi.
- Natijalarni turli PCB o‘lchamlari, retseptlar, komponent zichligi va pech profillariga umumlashtirish mumkinligini isbotlamaydi.
Tadqiqotning asosiy cheklovlari nimalar?
Model kirish ma’lumotlari qaysi zavod yozuvlari, vaqt tadqiqotlari yoki ekspert fikrlaridan olingani tushuntirilmagan. Taqsimotlarni tanlash usuli, distribution-fit testlari va namuna hajmlari berilmagan.
Model validatsiyasi bajarilmagan. Simulyatsiyaning asosiy ishlab chiqarish, mashina foydalanishi va navbat qiymatlari haqiqiy liniyaning kuzatilgan natijalari bilan taqqoslanmagani sababli model fizik tizimni qay darajada ifodalashi noma’lum.
Yetti takror dastlabki baholash uchun ma’lumot bersa-da, hisobot qilingan katta iqtisodiy natijalar uchun cheklangan. Tadqiqot confidence interval lar haqida gapirsa ham confidence level va interval qiymatlarini bermagan.
Loader batchlari individual plata kirishlariga aylantirilgan va barcha oraliq zaxiralar cheksiz deb qabul qilingan. Ushbu ikki faraz platalarning stansiyalarga kelish usuli va navbatlarning hosil bo‘lishini sezilarli o‘zgartirishi mumkin.
Tadqiqot real vaqt ma’lumotini oladigan digital twin emas. Arena modeli offline “agar shunday bo‘lsa nima bo‘lardi?” tahlilini bajaradi; sensor, manufacturing execution system yoki live machine data bilan aloqa ko‘rsatilmagan.
Tadqiqot usuli va topilmalari
Simulyatsiya dizayni
| Xususiyat | Qo‘llanish | Baholash chegarasi |
|---|---|---|
| Dastur | Rockwell Automation Arena | Versiya ko‘rsatilmagan. |
| Model turi | Diskret hodisalar simulyatsiyasi | Real-time zavod aloqasi yo‘q. |
| Takrorlar soni | 7 mustaqil takror | Random seedlar berilmagan. |
| Takror davomiyligi | 12 soat | Hafta, oy va yil uzunliklari sinovdan o‘tkazilmagan. |
| Warm-up period | 0 soat | Steady-state baholashga mosligi ko‘rsatilmagan. |
| Asosiy vaqt birligi | Daqiqa | Ko‘plab jarayonlar soniyadan aylantiriladi. |
| Oraliq zaxiralar | Cheksiz | Bloklanish va fizik maydon cheklovlari modellashtirilmagan. |
| Talab yoki kirish jarayoni | Platalar modelda yaratiladi. | Haqiqiy buyurtma kelish taqsimoti tushuntirilmagan. |
Ishlab chiqarish parametrlarining texnik xulosasi
| Jarayon | Parametr | Qiymat |
|---|---|---|
| Yuklagich | Har plata uchun vaqt | UNIF(4,6) soniya |
| Yuklagich | Batch hajmi | 50 plata; biroq batch mantiqi qo‘llanmagan. |
| Printer | Nosozlik vaqti | TRIA(5,30,60) daqiqa |
| Printer | Tozalash chastotasi | Har 5 bosilgan platadan keyin |
| Printer | Tozalash vaqti | NORM(1,0,5) daqiqa |
| Printer | Bosma vaqti | TRIA(20,35,40) soniya |
| Birlamchi nazorat | Nazorat vaqti | UNIF(12,20) soniya |
| Birlamchi nazorat | Nuqsonli plata | %2 |
| Birlamchi nazorat | Qayta ishlash | 2 daqiqa |
| Joylashtirish | Mashina soni | 2 |
| Joylashtirish | Nosozlik ehtimoli | %8 |
| Joylashtirish | Nosozlik vaqti | TRIA(0,5,5,10) daqiqa |
| Joylashtirish | Ishlov berish vaqti | TRIA(20,35,40) soniya |
| Pech | Sig‘im | 10 plata |
| Pech | Ishlov berish vaqti | 360 soniya |
| Pech–AOI uzatish | Uzatish vaqti | 13 soniya |
| Avtomatik optik nazorat | Ishlov berish vaqti | NORM(12,3) soniya |
| Avtomatik optik nazorat | Stansiyaga yetadigan plata | %98 |
Yetishmayotgan usul tafsilotlari
| Mavzu | Tadqiqotda yetishmayotgan ma’lumot |
|---|---|
| Kirish ma’lumotlarining manbai | Vaqt tadqiqotlari, ishlab chiqarish yozuvlari va namuna sonlari |
| Taqsimot tanlovi | Fit testlari va taqsimot tanlash mezonlari |
| Model validatsiyasi | Haqiqiy ishlab chiqarish natijalari bilan taqqoslash |
| Tasodifiylik | Seedlar va takrorlarni mustaqillashtirish usuli |
| Confidence interval lar | Confidence level va sonli interval qiymatlari |
| Navbat intizomi | FIFO, priority yoki boshqa tanlash usuli |
| Yakuniy sifat nazorati | Xato darajasi va qayta ishlash vaqti |
| Nosozlik ehtimoli | %8 ehtimolning plata, smena yoki vaqt oralig‘i bo‘yicha ta’rifi |
| Ikkinchi pech | Resurs mantiqi, texnik xizmat va nosozlik parametrlari |
| Iqtisodiy tahlil | Investitsiya, energiya, texnik xizmat, talab, xarajat va foyda hisobi |
Natijalarni mustahkamlash uchun zarur ishlar
- Kamida bir necha haftalik haqiqiy ishlab chiqarish ma’lumotlaridan jarayon va nosozlik taqsimotlarini chiqarish,
- Asosiy model chiqishlarini haqiqiy smena ishlab chiqarishi va navbat yozuvlari bilan validatsiya qilish,
- Loaderdagi 50 platali haqiqiy batch mantiqini qo‘llash,
- Cheklangan konveyer va oraliq zaxira sig‘imlarini modelga qo‘shish,
- Normal vaqt taqsimotlarini nolda kesish yoki musbat taqsimotlar bilan almashtirish,
- Bitta mashina buzilganda boshqa joylashtirish mashinasi ishlashni davom ettiradigan ssenariyni modellashtirish,
- Ko‘proq mustaqil takror va sonli confidence interval larni hisobot qilish,
- Turli talab, mahsulot aralashmasi va smena uzunliklarini baholash,
- Ikkinchi pechning nosozlik, texnik xizmat, energiya va xodim ta’sirlarini qo‘shish,
- Investitsiya xarajati, amortizatsiya, net present value va payback periodni hisoblash,
- Optimal ssenariyni haqiqiy liniyada cheklangan pilot qo‘llash bilan tasdiqlash.
Natijalardan to‘g‘ri foydalanish usuli
Tadqiqotning eng xavfsiz qo‘llanishi ikkinchi pechni sotib olishga bevosita qaror berish emas, balki haqiqiy korxona ma’lumotlari asosida tuziladigan batafsil quvvat tadqiqotining boshlang‘ich modeli sifatida baholashdir. Model qaysi o‘lchovlarni yig‘ish va qaysi ssenariylarni avval sinash kerakligini ko‘rsatadi.
Pech navbatining boshqa stansiyalarnikidan ancha yuqori chiqishi fizik liniyada ham avvalo pech kirish navbati, harorat profili, lenta tezligi, mahsulot aralashmasi va to‘xtash yozuvlarini o‘rganishni talab qiladigan kuchli belgidir. Investitsiya qarori esa simulyatsiya, haqiqiy ma’lumot va iqtisodiy texnik-iqtisodiy asosni birgalikda baholash orqali qabul qilinishi kerak.
Manba va usul eslatmasi
Tadqiqotning to‘liq asl nomi: A Simulation-Based Approach: Optimizing PCB Assembly Lines with ARENA®
Mualliflar: Elias El Haber, Gilbert El Mir, Gaby Abou Haidar, Wissam Nakhle va Roger Achkar
Mualliflar tartibi: Yuklangan ilmiy ishning ko‘rinadigan muallif satridagi tartib saqlangan.
Bibliografik metadata ogohlantirishi: Research Square va ayrim ikkilamchi metadata ko‘rinishlarida mualliflar tartibi boshqacha ko‘rsatiladi. Ushbu maqolada asl tadqiqot matnidagi tartib asos qilib olingan.
Teng hissa ma’lumoti: Tadqiqotda teng hissa yoki co-first authorship bayonoti yo‘q.
Mas’ul muallif: Wissam Nakhle
Muassasalar:
- Department of Mechatronics Engineering, American University of Science and Technology, Beirut, Lebanon
- American University of Science and Technology, Zahle, Lebanon
- Department of Mechanical, Industrial and Aerospace Engineering, Concordia University, Montreal, Canada
- Department of Electrical Engineering, Holy Spirit University of Kaslik, Lebanon
- Faculty of Engineering and Technology, Antonine University, Baabda, Lebanon
Research Square DOI:10.21203/rs.3.rs-9933964/v1
SSRN DOI:10.2139/ssrn.6949564
Research Square yuklangan sana: 8 iyun 2026
SSRN yuklangan sana: 16 iyun 2026
Jurnal: Tadqiqot peer-reviewed jurnalda nashr qilingani haqida tasdiqlangan yozuv yo‘q.
Asl jurnal nashriyoti: Mavjud emas.
Nashr platformalari: Research Square va SSRN
Nashr yili: 2026
Manba turi: Diskret hodisalar simulyatsiyasiga asoslangan ishlab chiqarish tizimi preprinti
Peer-review holati: Tadqiqot peer review’dan o‘tmagan. Natijalar model farazlari va validatsiya yetishmasligini hisobga olib baholanishi kerak.
Open-access holati: Research Square versiyasi Creative Commons Attribution 4.0 litsenziyasi ostida taqdim etilgan.
Rasmiy havolalar:Research Square versiyasi va SSRN tadqiqot sahifasi
Moliyalashtirish: Yuklangan tadqiqotda alohida moliyalashtirish bayonoti yo‘q.
Manfaatlar to‘qnashuvi: Research Square metadata sida tadqiqotchilar competing interest bildirmagani aytilgan.
Ma’lumot va modelga kirish: Arena model fayli, raw simulation outputlar, random seedlar va haqiqiy ishlab chiqarish ma’lumotlari uchun open-access link berilmagan.
Ushbu o‘zbekcha maqola yuklangan 23 sahifalik tadqiqotning matni, jadvallari, process diagramlari, Arena skrinshotlari va result graphlari o‘rganilib tayyorlangan. Ishlab chiqarish vaqtlari, ehtimollar, foydalanish darajalari va ssenariy natijalari faqat tadqiqotda bildirilgan ma’lumotlardan olingan. Tashqi manbalar faqat title, authorlar, DOIlar, platformalar, sana va publication statusni bibliografik tekshirish uchun ishlatilgan.
Tadqiqotning asosiy topilmalari fizik ishlab chiqarish liniyasida o‘lchangan yaxshilanishlar emas, Arena modelining outputlaridir. Model haqiqiy zavod natijalari bilan validatsiya qilinmaganligi sababli foizli quvvat va daromad natijalarini boshqa korxonalarga to‘g‘ridan-to‘g‘ri ko‘chirish mumkin emas.
Moliyaviy hisob barcha qo‘shimcha ishlab chiqarilgan birliklar 250 dollardan sotiladi degan farazga asoslangan. Ikkinchi pechning investitsiya va operatsion xarajatlari ayirilmagani sababli bildirilgan summalar sof foyda yoki investitsiya qaytimi sifatida baholanmasligi kerak.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan