

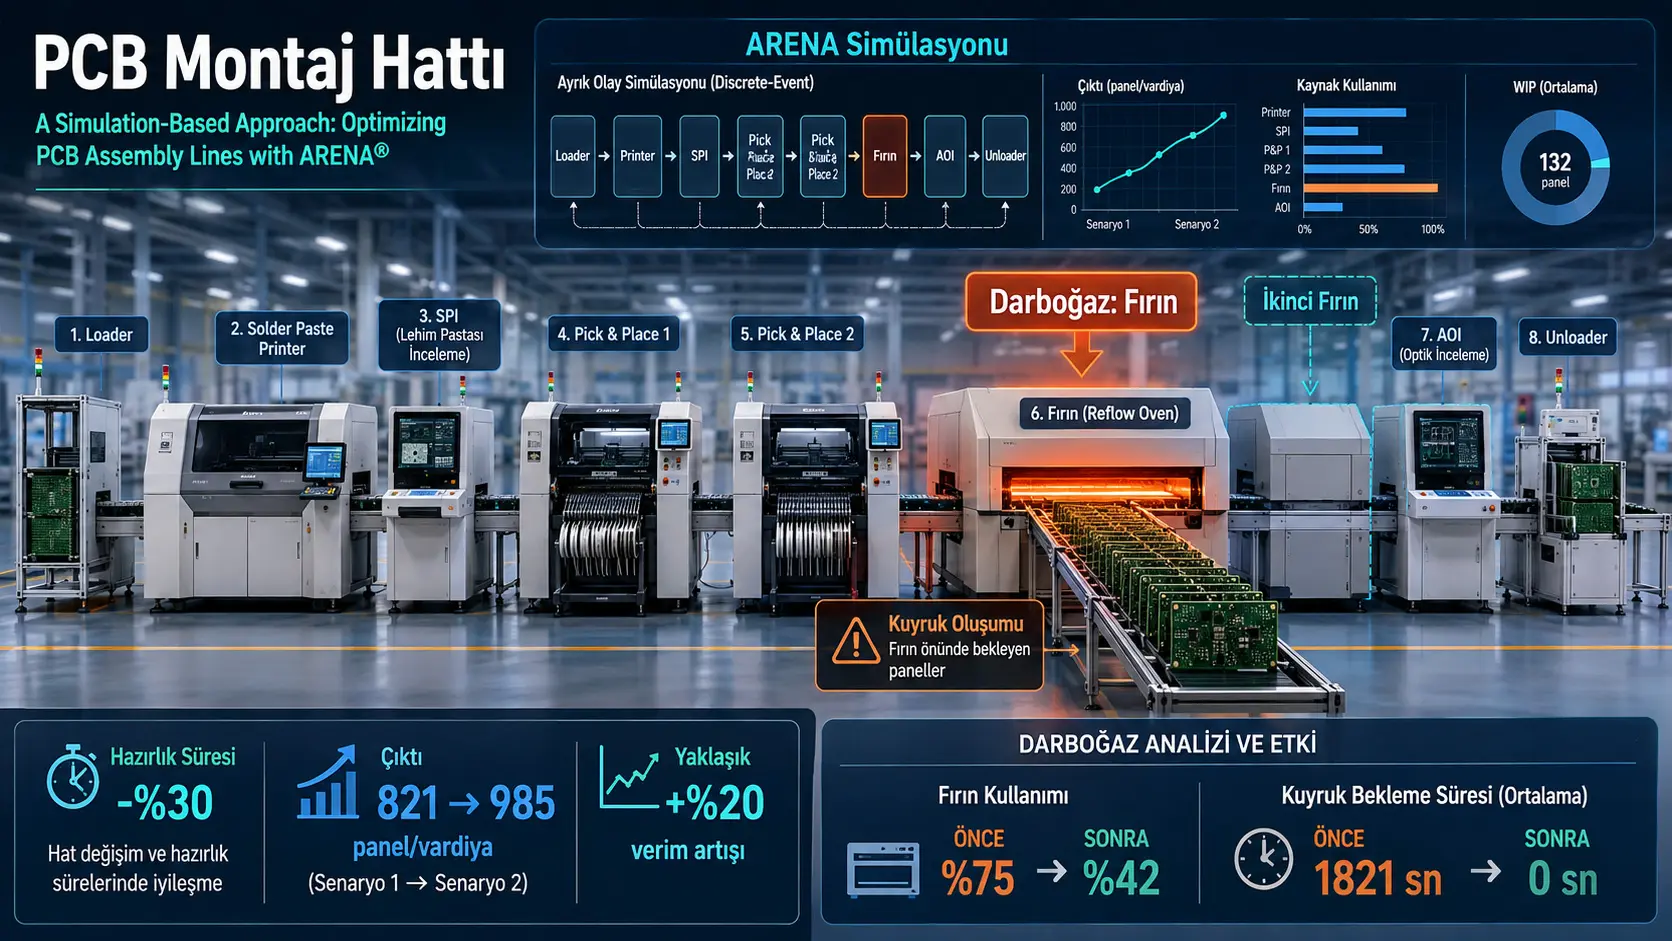
Bu tədqiqat, çap dövrə lövhəsi montaj xəttindaki maşın istifadələrinı, növbələri, nasazlıqları, təkrar işləmə döngülerini və istehsal miqdarını incelemek üçün Rockwell Automation Arena yazılımıyla bir diskret hadisə simulyasiyası geliştirmiştir. Model; yükləyici, lehim pastası yazıcısı, lehim pastası kontrolü, iki komponent yerləşdirmə makinesi, yenidən axın sobası, avtomatik optik yoxlama və boşaldıcıdan oluşan bir istehsal akışını temsil etmektedir. Rastlantısal hazırlık, işlem, aktarım, temizlik, nasazlıq və təkrar işləmə süreleri tanımlanmış; model yedi bağımsız 12 saatlik növbə boyunca çalıştırılmıştır.
Temel ssenarida soba %75 ilə en yüksek kaynak kullanımına ulaşmış və önünde ortalama 1.821 saniyelik, yaklaşık 30 dakikalık növbə oluşmuştur. Bileşen yerleştirme makinelerinin kullanımı %72, yazıcının %62, lehim pastası kontrolünün %38, avtomatik optik yoxlamaün %24 və yükləyicinin %13 olarak bildirilmiştir. Yedi simülasyon tekrarındaki istehsal 793 ilə 849 panel arasında değişmiş, tədqiqat əsas tutumyi növbə başına yaklaşık 821 panel olarak kabul etmiştir.
İkinci bir soba eklenen ssenarida soba kullanımının %75’ten %42’ye düştüğü, soba kuyruğunun sıfırlandığı və növbə istehsalinin 821’den 925 panele yükseldiği bildirilmiştir. Bu fark 104 panel və ya yaklaşık %12,7 artışa karşılık gelmektedir. Bütün makine hazırlık sürelerinin %30 azaltıldığı ayrı ssenarida ise tədqiqat içinde birbiriyle uyuşmayan iki nəticə vardır: grafik 872 panel və %6,2 artış, özet tablo 868 panel və %5,7 artış göstermektedir. İkinci soba ilə hazırlıq müddəti azaltımı birlikte uygulandığında 985 panel və yaklaşık %20 artış raporlanmıştır.
Bu nəticələr real istehsal xəttinda yapılmış müdahale ölçümleri değildir. Modelin fabrik məlumatlarıyle bağımsız doğrulaması, gerçek növbə və istehsal değerleriyle karşılaştırması və investisiya dəyəri analizi sunulmamıştır. İkinci sobaa ilişkin enerji, bakım, alan, konveyör, personel və sermaye maliyetleri hesaba katılmadığından tədqiqat yalnızca tutum yönünden bir “ne olurdu?” ssenarisu sunmaktadır.
Türkiyə baxımından qiymətləndirmə: Yaklaşım, Türkiye’de elektronik kart dizgisi, savunma elektroniği, beyaz eşya, otomotiv elektroniği və sözleşmeli elektronik istehsali yapan işletmeler üçün istehsal xəttinı fiziksel olarak değiştirmeden önce darboğaz ssenarilarını sınama bakımından yararlıdır. Türkiye’de uygulanabilmesi üçün yerel tesislerden gerçek çevrim süreleri, ürün karması, duruş kayıtları, növbə düzeni, ara stok tutumsi, operatör davranışı, enerji tarifeleri və kalite verileri toplanarak model yeniden kalibre edilmelidir. İkinci soba yatırımı ayrıca döviz cinsinden makine maliyeti, enerji tüketimi, bakım, yerleşim alanı, finansman və satış talebiyle birlikte değerlendirilmelidir. Çalışmadan Türkiye’deki herhansı bir PCB hattında doğrudan %20 tutum artışı və ya aylık belirli bir gelir artışı elde edileceği sonucu çıkarılamaz.
Araşdırmanın əsas sorusu nədir?
Araşdırma, bir PCB montaj xəttindaki gerçek zaman bağımlılıklarının və rastlantısal kesintilerin istehsal tutumsini necə etkilediğini incelemektedir. Statik tutum hesapları her makinenin ortalama işlem süresini karşılaştırabilir; ancak nasazlıqların, temizliklerin, kalite kontrollerinin, təkrar işləməlerin və değişken işlem sürelerinin aynı anda oluşturduğu növbələri doğrudan gösteremez.
Çalışmanın əsas sorusu şu şekilde özetlenebilir: Mevcut PCB montaj xəttindaki əsas tutum sınırlaması hansı istasyondadır və makine tutumsi ya da hazırlık süreleri değiştirilirse növbə istehsali necə etkilenir?
Ayrık olay simülasyonu nədir?
Ayrık olay simülasyonu, bir sistemin durumunu belirli olaylar gerçekleştiğinde değiştiren zaman tabanlı bir modelleme yaklaşımıdır. PCB istehsal xəttinda yeni bir kartın gelmesi, bir makinenin işlemi tamamlaması, kaynak tahsis edilmesi, nasazlıq oluşması və ya kalite kontrolünden geçemeyen bir kartın təkrar işləmə gönderilmesi bu olaylara örnektir.
Arena modelinde kartlar sistem içinde hareket eden varlıklar, makineler və operatörler sınırlı kaynaklar, istasyonlar arasındaki beklemeler ise növbəlar olarak temsil edilmektedir. Bu üsul, aynı istehsal xəttinın farklı rastlantısal olay dizileri altında tekrar çalıştırılmasına olanak verir.
PCB montaj xəttinın istehsal akışı necədır?
Çalışmanın 6. sayfasındaki akış şeması istehsali hazırlık və sürekli istehsal döngüsü olarak ikiye ayırmaktadır. İlk aşamada operatör kartın boyutlarını kontrol etmekte, gerekiyorsa özel fikstür hazırlamakta və bütün makine konveyörlerini kart ölçüsüne göre ayarlamaktadır.
Üretim başladıktan sonra kartların izlediği əsas sıra şöyledir:
- Yükleyici kartı hatta verir.
- Yazıcı kart üzerine lehim pastası uygular.
- Birincil kontrol, baskı kalitesini denetler.
- Uygun olmayan kart temizleme və təkrar işləmə döngüsüne gönderilir.
- Uygun kartlar otomatik konveyörle komponent yerləşdirmə makinelerine taşınır.
- Bileşenlerin yerleşimi kontrol edilir.
- Başarılı kartlar yenidən axın sobasına girer.
- Fırın sonrasında avtomatik optik yoxlama gerçekleştirilir.
- Başarılı kartlar boşaldıcıya ulaşır; sorunlu kartlar düzeltici işleme yönlendirilir.
12. sayfadaki fiziksel hat görseli; yükləyici, baskı makinesi, lehim pastası kontrol sistemi, yüksek hızlı və hassas komponent yerləşdirmə makineleri, avtomatik optik yoxlama, yenidən axın sobası və boşaldıcının doğrusal yerleşimini göstermektedir.
Arena modelinin mimarisi necə kurulmuştur?
13. sayfadaki Arena ekran görüntüsünde ana istehsal akışı və şasi işleme alt süreci ayrı modüller hâlinde gösterilmektedir. Ana akış, “Create Small Boards” modülüyle kartları oluşturmakta və istehsal zamanını izleyen bir atama işlemiyle başlamaktadır.
Simülasyon zamanı sıfır olduğunda START_PREP kararı makine hazırlık sürecini tetiklemektedir. Yazıcı, yerleştirme, soba və kontrol makineleri üçün kaynak ayırma, bekletme və serbest bırakma işlemleri sıralı olarak uygulanmaktadır. Hazırlık tamamlandıktan sonra PREP_DONE değişkeni istehsale geçilebileceğini göstermektedir.
Model ayrıca yazıcının kullanılabilirliğini, ilk kalite kontrolünün tamamlanmasını, genel makine kesintisini və kartın şasi gerektirip gerektirmediğini karar modülleriyle denetlemektedir. Şasi gereken kartlar ayrı bir alt sürece gönderilmektedir.
Makine hazırlıkları necə modellenmiştir?
| Makine və ya süreç | Dağılım | Hazırlık süresi |
|---|---|---|
| Yazıcı | Normal | Ortalama 20 dakika, standart sapma 10 dakika |
| Birincil kontrol | Normal | Ortalama 10 dakika, standart sapma 2 dakika |
| Bileşen yerleştirme | Üçgensel | En az 15, en olası 27, en fazla 35 dakika |
| Fırın | Sabit | 40 dakika |
| Otomatik optik kontrol | Normal | Ortalama 10 dakika, standart sapma 2 dakika |
Hazırlıklar ortak bir operatör kullanılarak sıralı biçimde yapılmaktadır. Dağılımların beklenen değerleri toplandığında ortalama toplam hazırlıq müddəti yaklaşık 107 dakikadır. Bütün sürelerin %30 azaltılması bu ortalamayı yaklaşık 74,9 dakikaya indirebilir. Ancaq simülasyondaki gerçek nəticə, rastlantısal örneklemeler və diğer süreç bağımlılıkları niyəiyle yalnızca bu aritmetik farktan oluşmamaktadır.
Normal dağılımlar teorik olarak negatif değer üretebildiği üçün sürelerin sıfırda kesilip kesilmediği açıklanmalıdır. Özellikle ortalaması 20, standart sapması 10 dakika olan yazıcı hazırlığı və ortalaması 1, standart sapması 0,5 dakika olan temizlik süresi üçün bu ayrıntı yeniden üretilebilirlik açısından önemlidir.
Üretim başlangıcındaki kontroller nelerdir?
| Kontrol və ya işlem | Modeldeki koşul | Süre və ya olasılık |
|---|---|---|
| Hazırlık kontrolü | Bütün makinelerin hazırlığı tamamlanmalıdır. | Hazırlık sürelerinin toplamına bağlı |
| Yükleyici və yazıcı kontrolü | Her iki kaynak da kullanılabilir olmalıdır. | Ek süre belirtilmemiştir. |
| İlk görsel kalite kontrolü | Üretim başlangıcında bir kez yapılır. | 30–60 saniye, düzgün dağılım |
| Genel makine kesintisi | Gün başlangıcında bir kez uygulanır. | 7–60 dakika, düzgün dağılım |
| Şasi gereksinimi | Kartların %50’sinin şasi gerektirdiği varsayılmıştır. | Şasi gereken kart başına 35 saniye |
| Yükleyici | Kartları istehsal xəttina aktarır. | Kart başına 4–6 saniye |
Şasi olasılığının %50 olarak seçilmesinin və genel makine kesintisinin her gün başlangıçta oluşmasının gerçek istehsal kayıtlarından mı yoksa varsayımdan mı geldiği açıklanmamıştır.
Yazıcı süreci necə modellenmiştir?
Yazıcı nasazlıqsının günde bir kez oluştuğu və tekrar çalışır duruma gelme süresinin üçgensel dağılımla 5, 30 və 60 dakika değerlerini kullandığı belirtilmiştir. Beş kart basıldıktan sonra temizlik yapılmakta və temizlik süresi ortalaması 1 dakika, standart sapması 0,5 dakika olan normal dağılımdan çekilmektedir.
Kart başına baskı süresi üçgensel dağılımla en az 20, en olası 35 və en fazla 40 saniyedir. Yazıcı kapalı, temizleniyor və ya kalite kontrolü bekliyor olduğunda kartların sınırsız ara stokta bekleyebildiği varsayılmıştır.
Kontrol və təkrar işləmə süreci necədır?
Birincil kontrol süresi kart başına 12–20 saniye arasında düzgün dağılımla modellenmiştir. Kartların %98’i komponent yerləşdirməye devam etmekte, %2’si kusurlu kabul edilerek iki dakikalık təkrar işləmə sonrasında yükləyiciye geri gönderilmektedir.
Birincil kontrolden komponent yerləşdirmə makinelerine aktarım süresi 4, 7 və 11 saniyelik üçgensel dağılımdır. Bu təkrar işləmə döngüsü istehsal miqdarını, yazıcı yükünü və ara stokları artırabilmektedir.
Bileşen yerleştirme makineleri necə temsil edilmiştir?
Modelde iki komponent yerləşdirmə makinesi bulunmaktadır. İşlem süresi iki makine üçün de kart başına 20, 35 və 40 saniyelik üçgensel dağılımla tanımlanmıştır.
Arıza olasılığı %8’dir. Arıza oluştuğunda:
- Birinci makinenin tek başına nasazlıqlanma olasılığı %25,
- İkinci makinenin tek başına nasazlıqlanma olasılığı %25,
- İki makinenin aynı anda nasazlıqlanma olasılığı %50
olarak verilmiştir. Arıza süresi en az 0,5, en olası 5 və en fazla 10 dakikadır.
Metin, nasazlıq sırasında gelen kartların iki makine de yeniden çalışana kadar bekletildiğini belirtmektedir. Yalnız bir makine nasazlıqlıyken diğer makinenin istehsale devam edip etmediği açık değildir. Bu mantık gerçek sistemden daha uzun duruş oluşturabilir.
Fırın niyə əsas darboğaz olmuştur?
Fırın aynı anda 10 kart işleyebilmekte və her kart sobaa girişten çıkışa kadar 360 saniye, yani altı dakika sistemde kalmaktadır. Teorik tutum, sobaın sürekli dolu olduğu durumda saatte yaklaşık 100 karttır.
Simülasyonda sobaın ortalama kullanımı %75 olmasına rağmen önünde 1.821 saniyelik ortalama və 1.926 saniyelik en yüksek növbə müddəti bildirilmiştir. Bileşen yerleştirme makineleri kartları sobaın kabul edebileceğinden daha düzensiz və ya daha hızlı biçimde gönderdiğinde kartlar soba önünde birikebilir.
Bununla belə ortalama %75 kullanım ilə yaklaşık 30 dakikalık ortalama bekleme arasındaki ilişki; kaynak tutumsi tanımı, kartların sobaa toplu kabulü, istehsalin başlangıç koşulları və növbə disiplininin ayrıca doğrulanmasını gerektirmektedir.
Temel ssenarida maşın istifadələri nelerdir?
| İstasyon | Ortalama kullanım | Çalışmadaki yorum |
|---|---|---|
| Yükleyici | %13 | Önemli miktarda boş tutum bulunmaktadır. |
| Yazıcı | %62 | Yoğun fakat əsas darboğaz değildir. |
| Lehim pastası kontrolü | %38 | Ek tutumye sahiptir. |
| Bileşen yerleştirme | %72 | Fırından sonraki en yoğun kaynaktır. |
| Fırın | %75 | Temel darboğaz olarak belirlenmiştir. |
| Otomatik optik kontrol | %24 | Önemli boş tutum bulunmaktadır. |
Kullanım oranı tek başına darboğazı belirlemek üçün yeterli değildir. Kuyruk uzunluğu, növbə müddəti, engellenme, nasazlıq sıklığı və işlem değişkenliğiyle birlikte değerlendirilmelidir. Çalışmada sobaın hem en yüksek kullanıma hem de açık ara en uzun kuyruğa sahip olması darboğaz yorumunu desteklemektedir.
Yedi simülasyon tekrarında istehsal necə değişmiştir?
| Tekrar | Üretilen PCB paneli |
|---|---|
| 1 | 849 |
| 2 | 812 |
| 3 | 842 |
| 4 | 793 |
| 5 | 806 |
| 6 | 848 |
| 7 | 803 |
En yüksek və en düşük tekrar arasındaki fark 56 paneldir. Çalışma bunu yaklaşık %7’lik değişim olarak yorumlamıştır. Grafik üzerindeki yedi değerin aritmetik ortalaması yaklaşık 821,9 paneldir; metin və özet tabloda əsas değer 821 olarak kullanılmıştır.
Tekrarlar arasındaki değişim rastlantısal nasazlıqlar, işlem süreleri və temizliklerin istehsal üzerindeki etkisini göstermektedir. Ancaq hansı olay dizisinin hansı tekrarın düşmesine niyə olduğu olay günlükleriyle sunulmamıştır.
Kuyruk süreleri nə göstərir?
| Süreç | Ortalama növbə | En yüksek növbə |
|---|---|---|
| Bileşen yerleştirme | 22,2 saniye | 117 saniye |
| Yazıcı | 63,6 saniye | 273,6 saniye |
| Fırın | 1.821 saniye | 1.926 saniye |
Fırın önündeki ortalama bekleme, komponent yerləşdirmə kuyruğunun yaklaşık 82 katı və yazıcı kuyruğunun yaklaşık 29 katıdır. Bu fark, istehsal akışındaki əsas birikmenin soba önünde oluştuğunu göstermektedir.
İkinci soba ssenarisu ne göstermiştir?
İkinci bir soba eklendiğinde soba kullanımının %75’ten %42’ye düştüğü bildirilmiştir. Bu, 33 yüzde puanlık və ya başlangıç değerine göre yaklaşık %44’lük göreli azalmadır.
| Ölçüt | Temel durum | İkinci soba | Değişim |
|---|---|---|---|
| Vardiya istehsali | 821 panel | 925 panel | +104 panel, yaklaşık %12,7 |
| Fırın kullanımı | %75 | %42 | −33 yüzde puanı |
| Fırın ortalama kuyruğu | 1.821 saniye | 0 saniye | %100 azalma |
| Yerleştirme kuyruğu | 22,2 saniye | 18,6 saniye | Yaklaşık %16,2 azalma |
| Yazıcı kuyruğu | 63,6 saniye | 61,2 saniye | Yaklaşık %3,8 azalma |
İkinci sobaın eklenmesi soba tutumsiyle ilişkili simülasyon darboğazını ortadan kaldırmıştır. Bununla belə sıfır ortalama növbə değeri, farklı ürün karmaları, daha yüksek talep, nasazlıq və bakım koşulları altında aynı biçimde korunmayabilir.
Hazırlık süresinin azaltılması ne sağlamıştır?
Tədqiqatçılar bütün makine hazırlık sürelerini %30 azaltan bir ssenari oluşturmuştur. Şekil 10’da istehsalin 821’den 872 panele yükseldiği, bunun 51 panel və %6,2 artış olduğu gösterilmektedir.
Ancaq 21. sayfadaki özet tabloda aynı ssenari 868 panel və %5,7 artış olarak verilmiştir. Hangi değerin gerçek Arena çıktısı olduğu açıklanmamıştır. Bu səbəbdən hazırlıq müddəti ssenarisu üçün tek və kesin bir nəticə aktarmak mümkün değildir.
Birleşik optimizasyon sonucu nədir?
| Senaryo | Vardiya istehsali | Temel duruma göre değişim | Fırın kullanımı | Fırın kuyruğu |
|---|---|---|---|---|
| Temel durum | 821 | — | %75 | 1.821 saniye |
| İkinci soba | 925 | +%12,7 | %42 | 0 saniye |
| %30 hazırlık azaltımı | 868 və ya grafiğe göre 872 | +%5,7 və ya +%6,2 | %75 | 1.821 saniye |
| Birleşik optimizasyon | 985 | Yaklaşık +%20 | %42 | 0 saniye |
Birleşik ssenaridaki 164 panellik fark, 821 panele göre yaklaşık %19,98 artıştır. Model içinde ikinci soba tutum sınırlamasını kaldırırken hazırlık sürelerinin azaltılması növbənın istehsale ayrılan bölümünü artırmaktadır.
Finansal nəticə necə hesaplanmıştır?
Çalışma panel və ya birim başına 250 dolar satış fiyatı varsaymıştır:
| Ölçüt | Temel | Birleşik ssenari | Fark |
|---|---|---|---|
| Üretildiği və satıldığı varsayılan birim | 821 | 985 | +164 |
| Birim satış fiyatı | 250 dolar | ||
| Günlük brüt gəlir | 205.250 dolar | 246.250 dolar | +41.000 dolar |
| 22 iş günlük ek brüt gəlir | 902.000 dolar | ||
Bu hesap, istehsaldeki bütün ek birimlerin 250 dolardan satıldığı varsayımına dayanır. “Panel”, “PCB” və “satılan birim” ifadelerinin aynı fiziksel ürünü temsil edip etmediği açıklanmamıştır.
İkinci sobaın satın alma, kurulum, bina alanı, enerji, bakım, yedek parça, konveyör və finansman maliyetleri hesaplanmamıştır. Değişken istehsal maliyeti, vergi, hurda və talep sınırı da bulunmamaktadır. Bu səbəbdən 902.000 dolar, net gelir, kâr və ya yatırım getirisi değil; yalnızca varsayımsal ek brüt satış değeridir.
Çalışmanın desteklediği nəticələr nelerdir?
- Tanımlanan Arena modeli içinde soba, en yüksek növbə və kullanım değerine sahip əsas darboğazdır.
- İkinci soba eklenmesi, modellenen soba kuyruğunu ortadan kaldırmış və istehsali yaklaşık %12,7 artırmıştır.
- Hazırlık sürelerinin azaltılması, ek makine alınmadan istehsal üçün kullanılabilecek növbə süresini artırabilir.
- İkinci soba və hazırlıq müddəti azaltımı birlikte uygulandığında model yaklaşık %20 daha yüksek növbə istehsali vermiştir.
- Rastlantısal nasazlıqlar və işlem süreleri, aynı model altında növbə istehsalinin tekrardan tekrara değişmesine niyə olmuştur.
- Arena, fiziksel yatırım öncesinde tutum ssenarilarını karşılaştırmak üçün kullanılabilir.
Çalışma neyi göstermemektedir?
- Gerçek bir fabrikada ikinci soba kurulduğunda %12,7 istehsal artışı elde edileceğini göstermemektedir.
- Birleşik optimizasyonun real istehsal xəttinda kesin olarak %20 tutum artışı sağlayacağını kanıtlamamaktadır.
- Modelin gerçek fabrik məlumatlarıni doğru tahmin ettiğini gösteren bir doğrulama sunmamaktadır.
- İkinci soba yatırımının ekonomik olarak kârlı olduğunu kanıtlamamaktadır.
- Ek istehsalin tamamının satılabileceğini və ya birim fiyatın 250 dolar kalacağını göstermemektedir.
- Kalite hata oranlarının ya da hurdanın optimizasyon sonrasında azaldığını ölçmemektedir.
- Haftalık, aylık və ya yıllık istehsal davranışını doğrudan simüle etmemektedir.
- Sınırlı ara stok alanları, konveyör blokajları və gerçek ürün karması altında aynı sonucu göstermemektedir.
- Sonuçların farklı PCB boyutları, reçeteler, bileşen yoğunlukları və soba profillerine genellenebileceğini kanıtlamamaktadır.
Çalışmanın əsas sınırlılıkları nelerdir?
Model girdilerinin hansı fabrika kayıtlarından, zaman etütlerinden və ya uzman görüşlerinden elde edildiği açıklanmamıştır. Dağılımların seçilme üsuli, dağılım uyum testleri və örneklem büyüklükleri verilmemiştir.
Model doğrulaması yapılmamıştır. Simülasyonun əsas istehsal, maşın istifadəsi və növbə değerleri gerçek hattın gözlenen nəticələrıyla karşılaştırılmadığı üçün modelin fiziksel sistemi ne ölçüde temsil ettiği bilinmemektedir.
Yedi tekrar, başlangıç değerlendirmesi üçün veri sağlasa da raporlanan büyük ekonomik nəticələr üçün sınırlıdır. Çalışma güven aralıklarından söz etmesine rağmen güven düzeyi və aralık değerlerini vermemiştir.
Loader partileri tekil kart girişlerine dönüştürülmüş və bütün ara stoklar sınırsız kabul edilmiştir. Bu iki varsayım, kartların istasyonlara geliş biçimini və növbə oluşumunu önemli ölçüde değiştirebilir.
Çalışma real vaxtlı veri alan bir dijital ikiz değildir. Arena modeli çevrim dışı “ne olurdu?” analizi gerçekleştirmektedir; sensör, istehsal yürütme sistemi və ya canlı makine verisiyle bağlantı gösterilmemiştir.
Tədqiqatın metodu və nəticələri
Simülasyon tasarımı
| Özellik | Uygulama | Değerlendirme sınırı |
|---|---|---|
| Yazılım | Rockwell Automation Arena | Sürüm belirtilmemiştir. |
| Model türü | Ayrık olay simülasyonu | Gerçek zamanlı fabrika bağlantısı bulunmamaktadır. |
| Tekrar sayısı | 7 bağımsız tekrar | Rastgele tohumlar verilmemiştir. |
| Tekrar süresi | 12 saat | Hafta, ay və yıl uzunlukları test edilmemiştir. |
| Isınma süresi | 0 saat | Kararlı durum değerlendirmesine uygunluğu gösterilmemiştir. |
| Temel zaman birimi | Dakika | Birçok süreç saniye cinsinden dönüştürülmektedir. |
| Ara stoklar | Sınırsız | Blokaj və fiziksel alan kısıtları modellenmemiştir. |
| Talep və ya giriş süreci | Kartlar modelde oluşturulmaktadır. | Gerçek sipariş geliş dağılımı açıklanmamıştır. |
Üretim parametrelerinin teknik özeti
| Süreç | Parametre | Değer |
|---|---|---|
| Yükleyici | Kart başına süre | UNIF(4,6) saniye |
| Yükleyici | Parti büyüklüğü | 50 kart; fakat parti mantığı uygulanmamıştır. |
| Yazıcı | Arıza süresi | TRIA(5,30,60) dakika |
| Yazıcı | Temizlik sıklığı | Her 5 basılı karttan sonra |
| Yazıcı | Temizlik süresi | NORM(1,0,5) dakika |
| Yazıcı | Baskı süresi | TRIA(20,35,40) saniye |
| Birincil kontrol | Kontrol süresi | UNIF(12,20) saniye |
| Birincil kontrol | Kusurlu kart | %2 |
| Birincil kontrol | Yeniden işlem | 2 dakika |
| Yerleştirme | Makine sayısı | 2 |
| Yerleştirme | Arıza olasılığı | %8 |
| Yerleştirme | Arıza süresi | TRIA(0,5,5,10) dakika |
| Yerleştirme | İşlem süresi | TRIA(20,35,40) saniye |
| Fırın | Kapasite | 10 kart |
| Fırın | İşlem süresi | 360 saniye |
| Fırın–AOI aktarımı | Aktarım süresi | 13 saniye |
| Otomatik optik kontrol | İşlem süresi | NORM(12,3) saniye |
| Otomatik optik kontrol | İstasyona ulaşan kart | %98 |
Eksik üsul ayrıntıları
| Konu | Çalışmada eksik olan bilgi |
|---|---|
| Girdi verilerinin kaynağı | Zaman etütleri, istehsal kayıtları və örneklem sayıları |
| Dağılım seçimi | Uyum testleri və dağılım seçim meyarları |
| Model doğrulaması | Gerçek istehsal nəticələrıyla karşılaştırma |
| Rastgelelik | Tohumlar və tekrarların bağımsızlaştırılma üsuli |
| Güven aralıkları | Güven düzeyi və sayısal aralıklar |
| Kuyruk disiplini | FIFO, öncelik və ya başka bir seçim üsuli |
| Son kalite kontrolü | Hata oranı və təkrar işləmə süresi |
| Arıza olasılığı | %8 olasılığın kart, növbə və ya zaman aralığı başına tanımı |
| İkinci soba | Kaynak mantığı, bakım və nasazlıq parametreleri |
| Ekonomik analiz | Yatırım, enerji, bakım, talep, maliyet və kâr hesabı |
Sonuçların sağlamlaştırılması üçün gereken tədqiqatlar
- En az birkaç haftalık gerçek istehsal verisinden işlem və nasazlıq dağılımlarının çıkarılması,
- Temel model çıktılarının gerçek növbə istehsali və növbə kayıtlarıyla doğrulanması,
- Loader’daki 50 kartlık gerçek parti mantığının uygulanması,
- Sınırlı konveyör və ara stok tutumlerinin modele eklenmesi,
- Normal süre dağılımlarının sıfırda kesilmesi və ya pozitif dağılımlarla değiştirilmesi,
- Tek makine nasazlıqsında diğer yerleştirme makinesinin tədqiqatya devam ettiği ssenarinun modellenmesi,
- Daha fazla bağımsız tekrar və sayısal güven aralıklarının raporlanması,
- Farklı talep, ürün karması və növbə uzunluklarının değerlendirilmesi,
- İkinci sobaın nasazlıq, bakım, enerji və personel etkilerinin eklenmesi,
- Yatırım maliyeti, amortisman, net bugünkü değer və geri ödeme süresinin hesaplanması,
- Optimum ssenarinun gerçek hatta sınırlı pilot uygulamayla doğrulanması.
Sonuçların doğru kullanım biçimi
Çalışmanın en güvenli kullanım biçimi, ikinci sobaın satın alınmasına doğrudan karar vermek değil, gerçek tesis verileriyle kurulacak ayrıntılı bir tutum tədqiqatsının başlangıç modeli olarak değerlendirmektir. Model, hansı ölçümlerin toplanması gerektiğini və hansı ssenariların öncelikle sınanabileceğini göstermektedir.
Fırın kuyruğunun diğer istasyonlardan çok daha yüksek çıkması, fiziksel hatta da öncelikle soba giriş kuyruğu, sıcaklık profili, bant hızı, ürün karması və duruş kayıtlarının incelenmesini gerektiren güçlü bir işarettir. Yatırım kararı ise simülasyon, gerçek veri və ekonomik fizibilitenin birlikte değerlendirilmesiyle verilmelidir.
Mənbə və metod qeydi
Çalışmanın tam özgün adı: A Simulation-Based Approach: Optimizing PCB Assembly Lines with ARENA®
Yazarlar: Elias El Haber, Gilbert El Mir, Gaby Abou Haidar, Wissam Nakhle və Roger Achkar
Yazar sıralaması: Yüklenen bilimsel tədqiqatnın görünür yazar satırındaki sıra korunmuştur.
Bibliyografik üstveri uyarısı: Research Square və bazı ikincil üstveri görünümlerinde yazar sırası farklı gösterilmektedir. Bu makalede özgün tədqiqat metnindeki sıra esas alınmıştır.
Eş katkı bilgisi: Çalışmada eşit katkı və ya eş birinci yazarlık beyanı bulunmamaktadır.
Sorumlu yazar: Wissam Nakhle
Kurumlar:
- Department of Mechatronics Engineering, American University of Science and Technology, Beirut, Lebanon
- American University of Science and Technology, Zahle, Lebanon
- Department of Mechanical, Industrial and Aerospace Engineering, Concordia University, Montreal, Canada
- Department of Electrical Engineering, Holy Spirit University of Kaslik, Lebanon
- Faculty of Engineering and Technology, Antonine University, Baabda, Lebanon
Research Square DOI:10.21203/rs.3.rs-9933964/v1
SSRN DOI:10.2139/ssrn.6949564
Research Square yüklenme tarihi: 8 Haziran 2026
SSRN yüklenme tarihi: 16 Haziran 2026
Dergi: Çalışmanın hakemli bir dergide yayımlandığına ilişkin doğrulanmış kayıt bulunmamaktadır.
Özgün dergi yayınevi: Bulunmamaktadır.
Yayın platformları: Research Square və SSRN
Yayın yılı: 2026
Kaynak türü: Ayrık olay simülasyonuna dayanan istehsal sistemi preprinti
Hakemlik durumu: Çalışma rəyçi qiymətləndirməsindən keçməmiştir. Bulgular, model varsayımları və doğrulama eksikliği dikkate alınarak değerlendirilmelidir.
Açık erişim durumu: Research Square sürümü Creative Commons Attribution 4.0 lisansı altında sunulmaktadır.
Resmî bağlantılar:Research Square sürümü və SSRN tədqiqat sayfası
Finansman: Yüklenen tədqiqatda ayrı bir finansman beyanı bulunmamaktadır.
Çıkar çatışması: Research Square üstverisinde tədqiqatçıların rekabet eden çıkar bildirmediği belirtilmektedir.
Veri və model erişimi: Arena model dosyası, ham simülasyon çıktıları, rastgele tohumlar və gerçek istehsal verileri üçün açık bir erişim bağlantısı verilmemiştir.
Bu Türkçe makale, yüklenen 23 sayfalık tədqiqatnın metni, tabloları, süreç şemaları, Arena ekran görüntüleri və nəticə grafikleri incelenerek hazırlanmıştır. Üretim süreleri, olasılıklar, kullanım oranları və ssenari nəticələrı yalnızca tədqiqatda bildirilen bilgilerden aktarılmıştır. Dış kaynaklar yalnızca başlık, yazarlar, DOI’ler, platformlar, tarih və yayın durumunun bibliyografik doğrulanması üçün kullanılmıştır.
Çalışmanın əsas bulguları fiziksel istehsal xəttinda ölçülen iyileştirmeler değil, Arena modelinin çıktılarıdır. Model gerçek fabrika nəticələrıyla doğrulanmadığından yüzdelik tutum və gelir nəticələrı başka işletmelere doğrudan aktarılamaz.
Finansal hesap, ek üretilen bütün birimlerin 250 dolardan satıldığı varsayımına dayanmaktadır. İkinci sobaın yatırım və işletme maliyetleri çıkarılmadığı üçün bildirilen tutarlar net kâr və ya yatırım getirisi olarak değerlendirilmemelidir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib