

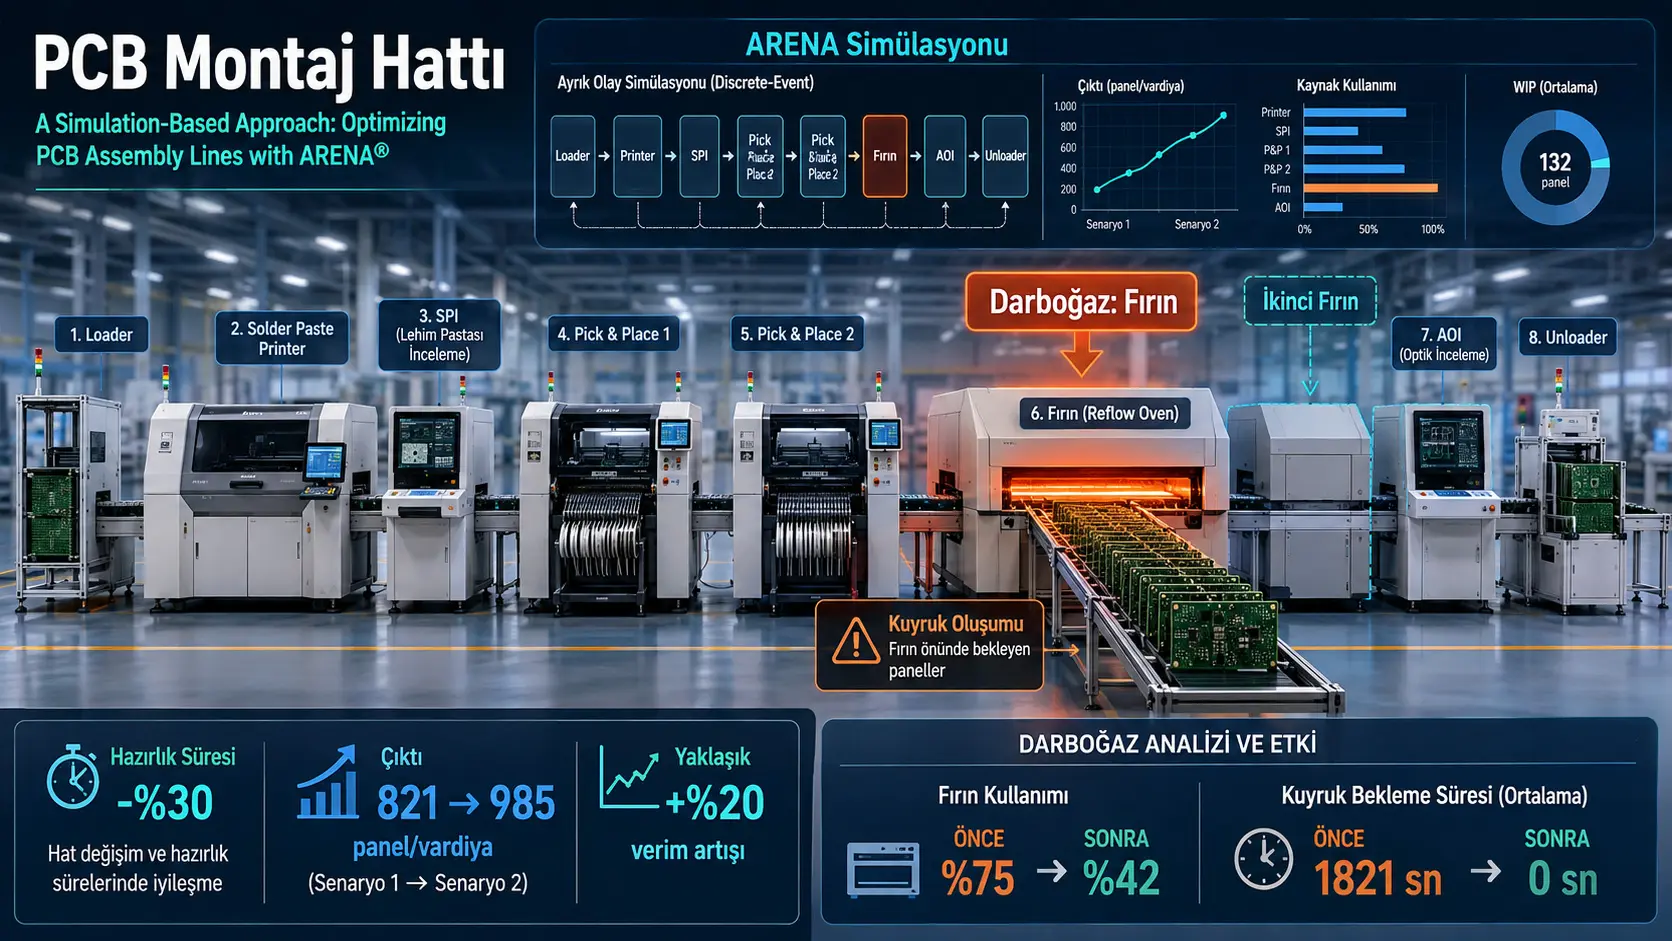
Utafiti huu umeunda discrete-event simulation kwa kutumia Rockwell Automation Arena ili kuchunguza matumizi ya mashine, foleni, hitilafu, mizunguko ya rework na kiwango cha uzalishaji katika printed circuit board assembly line. Model inawakilisha production flow yenye loader, solder-paste printer, solder-paste inspection, component-placement machines mbili, reflow oven, automated optical inspection na unloader. Random setup, processing, transfer, cleaning, failure na rework times zilifafanuliwa; model ikaendeshwa katika replications saba huru za shift za saa 12.
Katika base scenario, oven ilifikia highest resource utilization ya %75 na average queue ya sekunde 1.821, takriban dakika 30, ikatokea mbele yake. Utilization ya component-placement machines iliripotiwa kuwa %72, printer %62, solder-paste inspection %38, automated optical inspection %24 na loader %13. Production katika simulation replications saba ilibadilika kutoka panels 793 hadi 849, na utafiti ukachukua baseline capacity kuwa takriban panels 821 kwa shift.
Katika scenario yenye second oven, oven utilization iliripotiwa kushuka kutoka %75 hadi %42, oven queue kuwa zero na shift production kuongezeka kutoka 821 hadi 925 panels. Difference hii ni panels 104 au takriban %12,7 increase. Katika separate scenario iliyopunguza setup times za machines zote kwa %30, kuna results mbili zisizolingana ndani ya utafiti: graph inaonyesha panels 872 na %6,2 increase, summary table inaonyesha panels 868 na %5,7 increase. Second oven na setup-time reduction zilipotumika pamoja, panels 985 na takriban %20 increase ziliripotiwa.
Results hizi si intervention measurements zilizofanywa kwenye real production line. Utafiti haujatoa independent validation ya model kwa factory data, comparison na actual queue na production values, wala investment-cost analysis. Kwa sababu energy, maintenance, floor space, conveyor, labor na capital costs za second oven hazijajumuishwa, utafiti unatoa tu capacity-oriented “what-if” scenario.
Kwa mtazamo wa Uturuki: Approach hii inaweza kuwa na manufaa kwa kampuni nchini Uturuki zinazofanya electronic-board assembly, defense electronics, white goods, automotive electronics na contract electronics manufacturing kwa kujaribu bottleneck scenarios kabla ya physically kubadilisha production line. Kwa matumizi nchini Uturuki, model inapaswa kurecalibrateiwa kwa real cycle times, product mix, downtime records, shift patterns, buffer capacity, operator behavior, energy tariffs na quality data kutoka local facilities. Investment ya second oven pia inapaswa kutathminiwa pamoja na machine cost kwa foreign currency, energy consumption, maintenance, layout area, financing na sales demand. Kutokana na utafiti huu haiwezi kuhitimishwa kwamba PCB line yoyote nchini Uturuki itapata direct %20 capacity increase au specific monthly revenue increase.
Swali kuu la utafiti ni nini?
Utafiti unachunguza jinsi real-time dependencies na stochastic interruptions katika PCB assembly line zinavyoathiri production capacity. Static capacity calculations zinaweza kulinganisha average processing time ya kila machine; lakini haziwezi kuonyesha moja kwa moja queues zinazotokana wakati failures, cleaning, quality inspections, rework na variable processing times zinapotokea kwa pamoja.
Swali kuu la utafiti linaweza kufupishwa hivi: main capacity limitation katika current PCB assembly line iko katika station gani, na shift production itaathirikaje ikiwa machine capacity au setup times zitabadilishwa?
Discrete-event simulation ni nini?
Discrete-event simulation ni time-based modeling approach inayobadilisha system state wakati events fulani zinapotokea. Arrival ya board mpya, machine kukamilisha processing, allocation ya resource, kutokea failure au board iliyoshindwa quality control kutumwa kwenye rework ni mifano ya events hizi katika PCB production line.
Katika Arena model, boards zinawakilishwa kama entities zinazotembea ndani ya system, machines na operators kama limited resources, na waiting kati ya stations kama queues. Method hii inaruhusu production line hiyo hiyo kuendeshwa tena chini ya sequences tofauti za random events.
Production flow ya PCB assembly line ikoje?
Flow diagram kwenye ukurasa wa 6 inagawanya production katika preparation na continuous production cycle. Katika first stage operator hukagua board dimensions, huandaa special fixture ikihitajika na kurekebisha machine conveyors zote kulingana na board size.
Production ikianza, boards hufuata sequence kuu ifuatayo:
- Loader huingiza board kwenye line.
- Printer huweka solder paste kwenye board.
- Primary inspection hukagua print quality.
- Boards zisizokubalika hutumwa kwenye cleaning na rework loop.
- Boards zinazokubalika husafirishwa kwa automatic conveyor hadi component-placement machines.
- Component placement hukaguliwa.
- Successful boards huingia reflow oven.
- Automated optical inspection hufanywa baada ya oven.
- Successful boards hufika unloader; problematic boards huelekezwa kwenye corrective processing.
Physical-line image kwenye ukurasa wa 12 inaonyesha linear arrangement ya loader, printing machine, solder-paste inspection system, high-speed na precision component-placement machines, automated optical inspection, reflow oven na unloader.
Architecture ya Arena model ilijengwaje?
Arena screenshot kwenye ukurasa wa 13 inaonyesha main production flow na chassis-processing subprocess kama modules tofauti. Main flow huunda boards kwa module ya “Create Small Boards” na kuanza na assignment operation inayofuatilia production time.
Simulation time ikiwa zero, START_PREP decision hutrigger machine-setup process. Resource seize, delay na release operations kwa printer, placement, oven na inspection machines hutekelezwa sequentially. Preparation ikikamilika, variable ya PREP_DONE huonyesha kwamba production inaweza kuanza.
Model pia hukagua printer availability, completion ya first quality inspection, general machine interruption na kama board inahitaji chassis kupitia decision modules. Boards zinazohitaji chassis hutumwa kwenye separate subprocess.
Machine setups zilimodeliwaje?
| Machine au process | Distribution | Setup time |
|---|---|---|
| Printer | Normal | Average dakika 20, standard deviation dakika 10 |
| Primary inspection | Normal | Average dakika 10, standard deviation dakika 2 |
| Component placement | Triangular | Minimum 15, most likely 27, maximum dakika 35 |
| Oven | Fixed | Dakika 40 |
| Automated optical inspection | Normal | Average dakika 10, standard deviation dakika 2 |
Setups hufanywa sequentially kwa kutumia common operator mmoja. Jumla ya expected values za distributions inatoa average total setup time ya takriban dakika 107. Kupunguza times zote kwa %30 kunaweza kushusha average hii hadi takriban dakika 74,9. Hata hivyo, actual simulation result haitokani tu na arithmetic difference hii kwa sababu random sampling na process dependencies nyingine zinaathiri.
Kwa kuwa normal distributions zinaweza theoretically kutoa negative values, inapaswa kuelezwa kama times zilitruncateiwa katika zero. Detail hii ni muhimu kwa reproducibility, hasa kwa printer setup yenye mean ya dakika 20 na standard deviation ya dakika 10, na cleaning time yenye mean ya dakika 1 na standard deviation ya dakika 0,5.
Ni controls gani zipo mwanzoni mwa production?
| Control au process | Condition katika model | Time au probability |
|---|---|---|
| Setup check | Preparation ya machines zote lazima ikamilike. | Inategemea jumla ya setup times |
| Loader na printer check | Resources zote mbili lazima ziwe available. | Additional time haijaelezwa. |
| Initial visual quality inspection | Hufanywa mara moja mwanzoni mwa production. | Sekunde 30–60, uniform distribution |
| General machine interruption | Hutumika mara moja mwanzoni mwa siku. | Dakika 7–60, uniform distribution |
| Chassis requirement | Imeassumeiwa kwamba %50 ya boards zinahitaji chassis. | Sekunde 35 kwa kila board inayohitaji chassis |
| Loader | Huhamisha boards kwenda production line. | Sekunde 4–6 kwa board |
Haijaelezwa kama probability ya %50 ya chassis na general machine interruption inayotokea mwanzoni mwa kila siku zilitokana na real production records au assumptions.
Printer process ilimodeliwaje?
Imeelezwa kwamba printer failure hutokea mara moja kwa siku na time to restore hutumia triangular distribution yenye values za dakika 5, 30 na 60. Baada ya boards tano kuchapishwa, cleaning hufanywa na cleaning time huchukuliwa kutoka normal distribution yenye mean ya dakika 1 na standard deviation ya dakika 0,5.
Printing time kwa board hufuata triangular distribution yenye minimum sekunde 20, most likely 35 na maximum 40. Imeassumeiwa kwamba boards zinaweza kusubiri katika unlimited intermediate buffer wakati printer iko down, inasafishwa au inasubiri quality inspection.
Inspection na rework process ikoje?
Primary inspection time kwa board ilimodeliwa kwa uniform distribution kati ya sekunde 12–20. %98 ya boards huendelea kwenye component placement, huku %2 zikichukuliwa defective na kurudishwa kwa loader baada ya rework ya dakika mbili.
Transfer time kutoka primary inspection hadi component-placement machines ni triangular distribution ya sekunde 4, 7 na 11. Rework loop hii inaweza kuongeza production quantity, printer load na intermediate buffers.
Component-placement machines ziliwakilishwaje?
Model ina component-placement machines mbili. Processing time kwa machines zote mbili imefafanuliwa kwa triangular distribution ya sekunde 20, 35 na 40 kwa board.
Failure probability ni %8. Failure ikitokea:
- Probability ya machine ya kwanza pekee kufail ni %25,
- Probability ya machine ya pili pekee kufail ni %25,
- Probability ya machines zote mbili kufail kwa wakati mmoja ni %50
imepewa. Failure duration ni minimum dakika 0,5, most likely 5 na maximum 10.
Maandishi yanasema kwamba boards zinazoingia wakati wa failure husubiri mpaka machines zote mbili zirudi kufanya kazi. Haiko wazi kama machine nyingine inaendelea production wakati machine moja tu imefail. Logic hii inaweza kuunda downtime ndefu kuliko real system.
Kwa nini oven ikawa main bottleneck?
Oven inaweza process boards 10 kwa wakati mmoja na kila board hubaki kwenye system kwa sekunde 360, yaani dakika sita, kutoka oven entry hadi exit. Theoretical capacity ni takriban boards 100 kwa saa ikiwa oven inaendelea full.
Katika simulation, ingawa average oven utilization ilikuwa %75, average queue time ya sekunde 1.821 na maximum queue time ya sekunde 1.926 ziliripotiwa. Component-placement machines zinapotuma boards kwa irregular pattern au kwa kasi kuliko oven inaweza kuaccept, boards zinaweza kujikusanya mbele ya oven.
Hata hivyo, relationship kati ya average utilization ya %75 na average waiting ya takriban dakika 30 inahitaji separate validation ya resource-capacity definition, batch admission ya boards kwenye oven, initial production conditions na queue discipline.
Machine utilizations katika base scenario ni zipi?
| Station | Average utilization | Interpretation katika utafiti |
|---|---|---|
| Loader | %13 | Kuna significant spare capacity. |
| Printer | %62 | Busy lakini si main bottleneck. |
| Solder-paste inspection | %38 | Ina additional capacity. |
| Component placement | %72 | Second-busiest resource baada ya oven. |
| Oven | %75 | Imebainishwa kama main bottleneck. |
| Automated optical inspection | %24 | Kuna significant spare capacity. |
Utilization rate peke yake haitoshi kubaini bottleneck. Inapaswa kutathminiwa pamoja na queue length, queue time, blocking, failure frequency na processing variability. Katika utafiti, oven kuwa na highest utilization na kwa mbali longest queue kunaunga mkono bottleneck interpretation.
Production ilibadilikaje katika simulation replications saba?
| Replication | Produced PCB panels |
|---|---|
| 1 | 849 |
| 2 | 812 |
| 3 | 842 |
| 4 | 793 |
| 5 | 806 |
| 6 | 848 |
| 7 | 803 |
Difference kati ya highest na lowest replication ni panels 56. Utafiti umetafsiri hii kama takriban %7 variation. Arithmetic mean ya values saba kwenye graph ni takriban panels 821,9; main text na summary table hutumia baseline value ya 821.
Variation kati ya replications inaonyesha athari ya random failures, processing times na cleaning kwenye production. Hata hivyo, event logs hazijawasilishwa kuonyesha ni event sequence gani ilisababisha replication gani kushuka.
Queue times zinaonyesha nini?
| Process | Average queue | Maximum queue |
|---|---|---|
| Component placement | Sekunde 22,2 | Sekunde 117 |
| Printer | Sekunde 63,6 | Sekunde 273,6 |
| Oven | Sekunde 1.821 | Sekunde 1.926 |
Average waiting mbele ya oven ni takriban mara 82 ya placement queue na takriban mara 29 ya printer queue. Difference hii inaonyesha kwamba main accumulation katika production flow hutokea mbele ya oven.
Second-oven scenario ilionyesha nini?
Second oven ilipoongezwa, oven utilization iliripotiwa kushuka kutoka %75 hadi %42. Hii ni decrease ya percentage points 33 au relative decrease ya takriban %44 kutoka baseline.
| Metric | Baseline | Second oven | Change |
|---|---|---|---|
| Shift production | 821 panels | 925 panels | +104 panels, takriban %12,7 |
| Oven utilization | %75 | %42 | −33 percentage points |
| Average oven queue | Sekunde 1.821 | Sekunde 0 | %100 decrease |
| Placement queue | Sekunde 22,2 | Sekunde 18,6 | Takriban %16,2 decrease |
| Printer queue | Sekunde 63,6 | Sekunde 61,2 | Takriban %3,8 decrease |
Adding second oven iliondoa simulation bottleneck inayohusiana na oven capacity. Hata hivyo, zero average queue inaweza kutodumu kwa product mixes tofauti, higher demand, failures na maintenance conditions.
Setup-time reduction ilitoa nini?
Watafiti waliunda scenario iliyopunguza setup times za machines zote kwa %30. Kielelezo 10 kinaonyesha production ikiongezeka kutoka 821 hadi 872 panels, ambayo ni increase ya panels 51 na %6,2.
Hata hivyo, summary table kwenye ukurasa wa 21 inatoa panels 868 na %5,7 increase kwa scenario hiyo hiyo. Haijaelezwa ni value gani actual Arena output. Kwa hiyo, haiwezekani kutoa single definitive result kwa setup-time scenario.
Combined optimization result ni nini?
| Scenario | Shift production | Change relative to baseline | Oven utilization | Oven queue |
|---|---|---|---|---|
| Baseline | 821 | — | %75 | Sekunde 1.821 |
| Second oven | 925 | +%12,7 | %42 | Sekunde 0 |
| %30 setup reduction | 868 au 872 kulingana na graph | +%5,7 au +%6,2 | %75 | Sekunde 1.821 |
| Combined optimization | 985 | Takriban +%20 | %42 | Sekunde 0 |
Difference ya panels 164 katika combined scenario ni takriban %19,98 increase relative to panels 821. Ndani ya model, second oven huondoa capacity constraint, huku setup-time reduction ikiongeza sehemu ya shift inayopatikana kwa production.
Financial result ilihesabiwaje?
Utafiti uliassume selling price ya dola 250 kwa panel au unit:
| Metric | Baseline | Combined scenario | Difference |
|---|---|---|---|
| Units assumed produced and sold | 821 | 985 | +164 |
| Unit selling price | Dola 250 | ||
| Daily gross revenue | Dola 205.250 | Dola 246.250 | +Dola 41.000 |
| Additional gross revenue kwa working days 22 | Dola 902.000 | ||
Calculation hii inategemea assumption kwamba additional units zote zinazozalishwa zinauzwa kwa dola 250. Haijaelezwa kama “panel”, “PCB” na “sold unit” zinawakilisha physical product ile ile.
Purchase, installation, building space, energy, maintenance, spare parts, conveyor na financing costs za second oven hazijahesabiwa. Variable production cost, tax, scrap na demand limit pia hazipo. Kwa hiyo dola 902.000 si net income, profit au return on investment; ni hypothetical additional gross sales value pekee.
Ni results zipi utafiti unaunga mkono?
- Ndani ya defined Arena model, oven ndiyo main bottleneck yenye highest queue na utilization values.
- Adding second oven iliondoa modeled oven queue na kuongeza production kwa takriban %12,7.
- Kupunguza setup times kunaweza kuongeza usable shift time kwa production bila kununua additional machine.
- Second oven na setup-time reduction zilipotumika pamoja, model ilitoa takriban %20 higher shift production.
- Random failures na processing times zilisababisha shift production kubadilika kutoka replication moja hadi nyingine chini ya model hiyo hiyo.
- Arena inaweza kutumika kulinganisha capacity scenarios kabla ya physical investment.
Utafiti hauonyeshi nini?
- Hauonyeshi kwamba installing second oven katika real factory itatoa %12,7 production increase.
- Haithibitishi kwamba combined optimization itatoa exactly %20 capacity increase katika actual production line.
- Hautoi validation inayoonyesha model inatabiri actual factory data kwa usahihi.
- Haithibitishi kwamba second-oven investment ni economically profitable.
- Haionyeshi kwamba additional production yote inaweza kuuzwa au unit price itabaki dola 250.
- Haipimi kama quality defect rates au scrap hupungua baada ya optimization.
- Haisimulate weekly, monthly au annual production behavior moja kwa moja.
- Haionyeshi same result chini ya limited buffers, conveyor blocking na real product mix.
- Haithibitishi kwamba results zinageneralize kwa different PCB sizes, recipes, component densities na oven profiles.
Main limitations za utafiti ni zipi?
Haijaelezwa model inputs zilitokana na factory records gani, time studies gani au expert judgments gani. Distribution-selection method, fit tests na sample sizes hazijatolewa.
Model validation haikufanywa. Kwa sababu baseline production, machine utilization na queue values za simulation hazikulinganishwa na observed results za actual line, haijulikani model inawakilisha physical system kwa kiwango gani.
Replications saba hutoa data kwa initial assessment, lakini ni chache kwa large economic outcomes zilizoripotiwa. Ingawa utafiti unataja confidence intervals, haujatoa confidence level wala numerical interval values.
Loader batches zilibadilishwa kuwa individual board arrivals na buffers zote zikaassumeiwa unlimited. Assumptions hizi mbili zinaweza kubadilisha kwa kiasi kikubwa arrival pattern ya boards na queue formation.
Utafiti si digital twin inayopokea real-time data. Arena model hufanya offline “what-if” analysis; hakuna connection iliyoonyeshwa kwa sensors, manufacturing execution system au live machine data.
Mbinu na Matokeo ya Utafiti
Simulation design
| Property | Implementation | Evaluation limit |
|---|---|---|
| Software | Rockwell Automation Arena | Version haijatajwa. |
| Model type | Discrete-event simulation | Hakuna real-time factory connection. |
| Number of replications | 7 independent replications | Random seeds hazijatolewa. |
| Replication duration | Saa 12 | Week, month na year lengths hazijajaribiwa. |
| Warm-up time | Saa 0 | Suitability kwa steady-state evaluation haijaonyeshwa. |
| Base time unit | Dakika | Processes nyingi hubadilishwa kutoka seconds. |
| Buffers | Unlimited | Blocking na physical-space constraints hazijamodeliwa. |
| Demand au arrival process | Boards huundwa ndani ya model. | Actual order-arrival distribution haijaelezwa. |
Technical summary ya production parameters
| Process | Parameter | Value |
|---|---|---|
| Loader | Time per board | UNIF(4,6) sekunde |
| Loader | Batch size | Boards 50; lakini batch logic haikutumika. |
| Printer | Failure time | TRIA(5,30,60) dakika |
| Printer | Cleaning frequency | Baada ya kila boards 5 zilizochapishwa |
| Printer | Cleaning time | NORM(1,0,5) dakika |
| Printer | Printing time | TRIA(20,35,40) sekunde |
| Primary inspection | Inspection time | UNIF(12,20) sekunde |
| Primary inspection | Defective board | %2 |
| Primary inspection | Rework | Dakika 2 |
| Placement | Number of machines | 2 |
| Placement | Failure probability | %8 |
| Placement | Failure duration | TRIA(0,5,5,10) dakika |
| Placement | Processing time | TRIA(20,35,40) sekunde |
| Oven | Capacity | Boards 10 |
| Oven | Processing time | Sekunde 360 |
| Oven–AOI transfer | Transfer time | Sekunde 13 |
| Automated optical inspection | Processing time | NORM(12,3) sekunde |
| Automated optical inspection | Boards reaching station | %98 |
Missing method details
| Topic | Information missing in study |
|---|---|
| Source of input data | Time studies, production records na sample counts |
| Distribution selection | Fit tests na distribution-selection criteria |
| Model validation | Comparison na actual production results |
| Randomness | Seeds na method ya kuindependentisha replications |
| Confidence intervals | Confidence level na numerical intervals |
| Queue discipline | FIFO, priority au other selection method |
| Final quality inspection | Defect rate na rework time |
| Failure probability | Definition ya %8 probability per board, shift au time interval |
| Second oven | Resource logic, maintenance na failure parameters |
| Economic analysis | Investment, energy, maintenance, demand, cost na profit calculation |
Kazi zinazohitajika kuimarisha results
- Kutoa processing na failure distributions kutoka angalau wiki kadhaa za actual production data,
- Kuvalidate baseline model outputs dhidi ya actual shift production na queue records,
- Kutumia real 50-board batch logic kwenye loader,
- Kuongeza limited conveyor na buffer capacities kwenye model,
- Kutruncate normal-time distributions katika zero au kuzibadilisha na positive distributions,
- Kumodel scenario ambapo placement machine nyingine inaendelea kufanya kazi machine moja ikifail,
- Kuripoti independent replications zaidi na numerical confidence intervals,
- Kutathmini different demand, product mix na shift lengths,
- Kuongeza failure, maintenance, energy na labor effects za second oven,
- Kuhesabu investment cost, depreciation, net present value na payback period,
- Kuvalidate optimal scenario kwa limited pilot implementation kwenye actual line.
Njia sahihi ya kutumia results
Matumizi salama zaidi ya utafiti si kufanya direct decision ya kununua second oven, bali kuitumia kama starting model kwa detailed capacity study itakayojengwa kwa real facility data. Model inaonyesha ni measurements zipi zinapaswa kukusanywa na scenarios zipi zinaweza kujaribiwa kwanza.
Oven queue kuwa kubwa zaidi kuliko stations nyingine ni strong signal kwamba katika physical line, oven-entry queue, temperature profile, belt speed, product mix na downtime records zinapaswa kuchunguzwa kwanza. Investment decision inapaswa kufanywa kwa kutathmini simulation, real data na economic feasibility pamoja.
Dokezo la Chanzo na Mbinu
Jina kamili la awali la utafiti: A Simulation-Based Approach: Optimizing PCB Assembly Lines with ARENA®
Waandishi: Elias El Haber, Gilbert El Mir, Gaby Abou Haidar, Wissam Nakhle na Roger Achkar
Mpangilio wa waandishi: Mpangilio kwenye visible author line ya uploaded scientific study umehifadhiwa.
Bibliographic metadata warning: Research Square na baadhi ya secondary metadata views zinaonyesha author order tofauti. Makala hii imetumia order ya original study text.
Equal-contribution information: Hakuna equal-contribution au co-first-authorship statement katika utafiti.
Corresponding author: Wissam Nakhle
Institutions:
- Department of Mechatronics Engineering, American University of Science and Technology, Beirut, Lebanon
- American University of Science and Technology, Zahle, Lebanon
- Department of Mechanical, Industrial and Aerospace Engineering, Concordia University, Montreal, Canada
- Department of Electrical Engineering, Holy Spirit University of Kaslik, Lebanon
- Faculty of Engineering and Technology, Antonine University, Baabda, Lebanon
Research Square DOI:10.21203/rs.3.rs-9933964/v1
SSRN DOI:10.2139/ssrn.6949564
Research Square upload date: 8 Juni 2026
SSRN upload date: 16 Juni 2026
Journal: Hakuna verified record kwamba utafiti umechapishwa katika peer-reviewed journal.
Original journal publisher: Hakuna.
Publication platforms: Research Square na SSRN
Publication year: 2026
Source type: Manufacturing-system preprint inayotegemea discrete-event simulation
Peer-review status: Utafiti haujapitia peer review. Findings zinapaswa kutathminiwa kwa kuzingatia model assumptions na lack of validation.
Open-access status: Research Square version imetolewa chini ya Creative Commons Attribution 4.0 license.
Official links:Research Square version na SSRN study page
Funding: Hakuna separate funding statement katika uploaded study.
Conflict of interest: Research Square metadata inaeleza kwamba researchers hawakuripoti competing interests.
Data na model access: Hakuna open-access link ya Arena model file, raw simulation outputs, random seeds au actual production data.
Makala hii ya Kiswahili imeandaliwa kwa kuchunguza text, tables, process diagrams, Arena screenshots na result graphs za uploaded study yenye kurasa 23. Production times, probabilities, utilization rates na scenario results zimechukuliwa tu kutoka taarifa zilizoripotiwa katika utafiti. External sources zilitumiwa tu kwa bibliographic verification ya title, authors, DOIs, platforms, dates na publication status.
Main findings za utafiti si improvements zilizopimwa katika physical production line, bali outputs za Arena model. Kwa sababu model haijavalidateiwa na actual factory results, percentage capacity na revenue results haziwezi kuhamishwa moja kwa moja kwa kampuni nyingine.
Financial calculation inategemea assumption kwamba additional produced units zote zinauzwa kwa dola 250. Kwa sababu investment na operating costs za second oven hazijaondolewa, reported amounts hazipaswi kutathminiwa kama net profit au return on investment.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *