

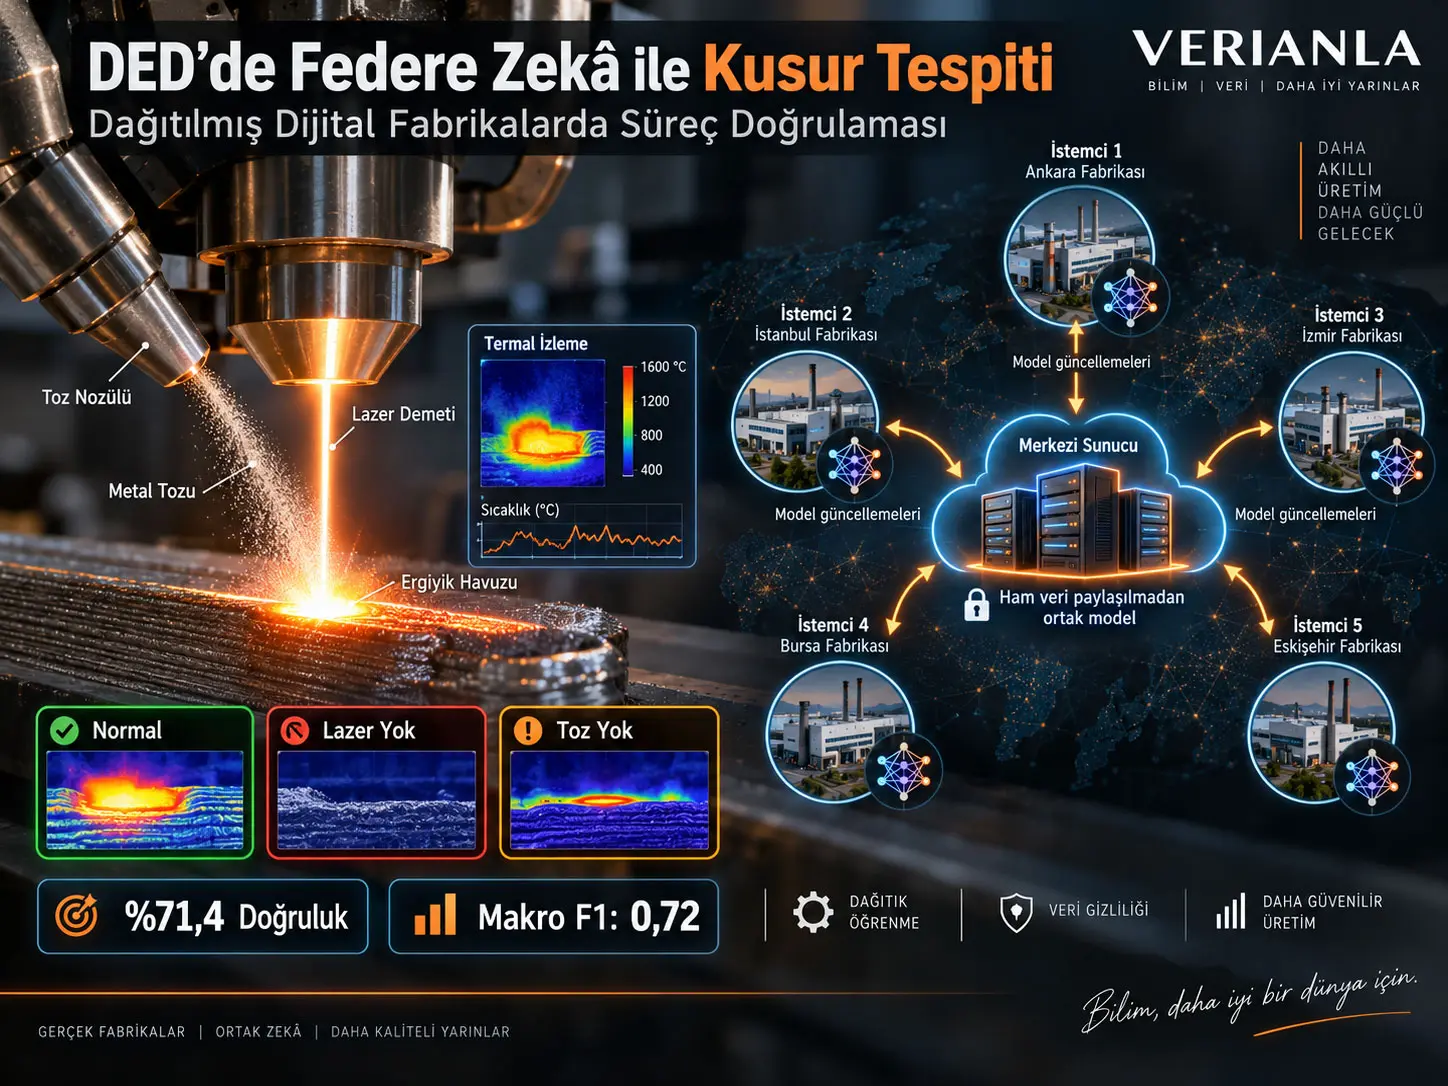
Directed Energy Deposition (DED), metal tozunun veya telin yüksek enerjili bir ısı kaynağıyla eritilerek yüzey üzerinde katmanlı biçimde biriktirildiği bir metal eklemeli imalat yöntemidir. DED sistemlerinde lazerin devre dışı kalması, toz beslemesinin kesilmesi veya termal sürecin kararsızlaşması parça kalitesini doğrudan etkileyebilir. Bu çalışma, farklı üretim noktalarının ham proses verilerini merkezi bir veri havuzunda birleştirmeden ortak bir kusur sınıflandırma modeli eğitebilmesini amaçlayan Federated Learning (FL) tabanlı bir çerçeve önermektedir. Missouri University of Science and Technology'de gerçekleştirilen DED deneylerinden elde edilen tabular makine ve sensör verileri beş federe istemciyi temsil edecek şekilde alt kümelere ayrılmış; Normal, No Laser ve No Powder olmak üzere üç proses durumu sınıflandırılmıştır. Sistem; global özellik normalizasyonu, 256–128–64–32 düğümlü derin MLP, No Powder sınıfına yükseltilmiş ağırlık ve 60 turluk Federated Averaging kullanmaktadır. Nihai küresel model %71.4 doğruluk ve 0.72 macro F1 elde etmiştir. Normal sınıfında F1 0.86, No Powder sınıfında F1 0.68 ve recall 0.83, No Laser sınıfında F1 0.62'dir. Federated MLP, merkezi derin MLP'den belirgin biçimde daha dengeli sınıf performansı gösterirken Random Forest ve XGBoost merkezi referansları yaklaşık %73 doğrulukla biraz daha yüksek toplam doğruluğa ulaşmıştır. Çalışma ham proses verilerinin istemcilerde tutulabildiğini göstermektedir; ancak differential privacy veya kriptografik secure aggregation uygulanmadığından sonuçlar biçimsel gizlilik garantisi olarak yorumlanmamalıdır. Ayrıca beş istemci gerçek beş bağımsız fabrika değildir; tek deneysel veri kaynağının beş alt kümeye bölünmesiyle oluşturulmuş simüle edilmiş federasyon ortamıdır.
Dağıtılmış Dijital Fabrika (Distributed Digital Factory, DDF) yaklaşımında üretim kapasitesi tek bir tesiste toplanmak yerine farklı fiziksel üretim noktaları arasında dağıtılabilir. Bu yapıda ortak kalite modellerinin kurulması cazip olsa da üretim reçeteleri, makine parametreleri, sensör kayıtları ve proses çıktıları ticari sır, fikrî mülkiyet ve güvenlik açısından merkezi bir sistemde paylaşılmak istenmeyebilir.
Federated Learning bu soruna farklı bir yaklaşım getirir. Her istemci kendi verisi üzerinde yerel modeli eğitir; merkezi agregasyon katmanına ham veri yerine model parametreleri gönderilir. Sunucu bu güncellemeleri birleştirerek yeni bir küresel model üretir ve bunu tekrar istemcilere dağıtır.
Federe Öğrenme DED Verilerini Nasıl Merkezileştirmeden Birleştiriyor?
Federe öğrenmede her DED istemcisi yerel makine ve sensör verisini kendi veri alanında tutar, ortak MLP modelini yerel olarak günceller ve merkezi FedAvg sunucusuna yalnız model ağırlıklarını gönderir. Sunucu istemci veri büyüklükleriyle ağırlıklandırılmış ortalama model üretir; böylece ortak kusur örüntüleri öğrenilirken ham proses kayıtlarının merkezi veri gölüne taşınması gerekmez.
Deneysel DED sistemi
Kaynak çalışmadaki fiziksel deneyler Missouri University of Science and Technology'de geliştirilen kurum içi bir DED sisteminde gerçekleştirilmiştir. Sistem maksimum 1 kW çıkışlı Nd:YAG lazer, üç eksenli XYZ hareket sistemi, üstten lazer kafası, lazer eksenine açılı çalışan off-axis toz besleme nozulu, koruyucu gaz sistemi ve dairesel altlık tutucudan oluşmaktadır.
Termal davranışı izlemek için altlığa K-tipi termokupllar yerleştirilmiş ve iki yüksek hızlı termal kamera kullanılmıştır. Birinci kamera üstten bakarak ergiyik havuzunun sıcaklık dağılımı ve yayılımını, ikinci kamera ise yandan bakarak derinlik, geometri ve katılaşma davranışını izlemektedir.
Kaynak Figure 2'de termal bölge üç ana alana ayrılır:
- Yüksek sıcaklık çekirdeği: \(T>900^\circ C\)
- Ergiyik havuzu: \(T>850^\circ C\)
- Mushy zone: katılaşma geçiş bölgesi
Bu termal bilgiler ve makine parametrelerinden Melt Pool Area (MPA), mushy-zone sıcaklığı ve peak temperature gibi özellikler elde edilir. Federe sınıflandırıcı doğrudan termal görüntüleri CNN'e vermemekte; makine ve sensörlerden türetilen tabular özellikleri kullanmaktadır.
Üç proses durumu
| Sınıf | Fiziksel anlam |
|---|---|
| No Laser | Biriktirme sırasında lazerin aktif olmaması |
| No Powder | Lazer açıkken toz beslemesinin kesilmesi |
| Normal | Kararlı lazer–toz etkileşimi |
Beş Federe İstemci Gerçekten Beş Ayrı Fabrika mı?
Hayır. Çalışmanın kavramsal mimarisi beş bağımsız DED fabrikasını temsil eder, ancak yöntem bölümüne göre deney verileri Missouri S&T'deki DED sisteminden elde edilen üç gerçek proses-durumu veri setinden gelmiş ve bunlar beş alt kümeye bölünerek beş bağımsız istemci simüle edilmiştir. Bu nedenle sonuçlar gerçek beş coğrafi fabrikanın donanım, malzeme ve operatör farklılıklarıyla gerçekleştirilen saha doğrulaması olarak yorumlanmamalıdır.
İstemci veri setleri 149 ile 989 örnek arasında değişmektedir. Her istemci kendi verisini %70 eğitim ve %30 test olarak stratified random sampling ile ayırmaktadır. Kaynak, farklı örnek büyüklükleri ve sınıf dağılımlarını non-independent and non-identically distributed (non-IID) yapı olarak tanımlar.
Bu ayrım önemlidir: gerçek bir multi-factory non-IID senaryoda makine üreticisi, lazer optiği, kalibrasyon, alaşım, geometri, sensör cevabı ve operatör davranışı değişebilir. Bu çalışma ise bu saha çeşitliliğini doğrudan deneysel olarak ölçmemekte, mevcut veriyi farklı istemci kümelerine bölerek federe optimizasyon davranışını sınamaktadır.
Global özellik normalizasyonu
Farklı istemcilerin özellik ölçeklerini eşleştirmek için global ortalama \(\mu\) ve standart sapma \(\sigma\) kullanılır:
\[ X^*=\frac{X-\mu}{\sigma}. \]
Kaynak, istemcilere yalnız \(\mu\) ve \(\sigma\) değerlerinin aktarıldığını ve ham ölçümlerin paylaşılmadığını belirtmektedir. Ancak global istatistiklerin istemcilerden güvenli biçimde nasıl toplandığına ilişkin ayrı bir secure-aggregation veya kriptografik protokol açıklanmamıştır.
Yerel MLP ve FedAvg Mimarisi Nasıl Kuruldu?
Her istemci aynı 256–128–64–32 katmanlı derin MLP'yi eğitir; yerel eğitim beş epoch sürer ve 60 iletişim turunun her birinde ağırlıklar veri miktarıyla orantılı FedAvg yöntemiyle birleştirilir. No Powder sınıfına üç kat kayıp ağırlığı verilerek bu durumun recall değerinin artırılması hedeflenmiştir.
| Katman | Yapı |
|---|---|
| 1 | Dense 256 + ReLU + Dropout 0.3 |
| 2 | Dense 128 + ReLU + Dropout 0.3 |
| 3 | Dense 64 + ReLU |
| 4 | Dense 32 + ReLU |
| Çıkış | 3 logits: No Laser, No Powder, Normal |
Sınıf ağırlıkları:
\[ w=[1.0,\ 3.0,\ 1.0] \]
olarak belirlenmiştir. Sıralama No Laser, No Powder ve Normal'dir.
Yerel optimizasyon Adam ile:
learning rate = 0.001
kullanılarak her federated communication round içinde beş epoch yürütülür.
FedAvg
Küresel model:
\[ \theta_{\mathrm{global}} = \sum_{k=1}^{K} \frac{n_k}{N} \theta_k \]
ile hesaplanır. Burada \(\theta_k\), istemci \(k\)'nın yerel model parametreleri; \(n_k\), o istemcinin veri miktarı ve:
\[ N=\sum_{k=1}^{K}n_k \]
toplam örnek sayısıdır.
Büyük veri setine sahip istemciler bu nedenle global ağırlığa daha fazla katkıda bulunur. Kaynak, küçük istemcilerin ise özellikle daha nadir veya farklı kusur örüntülerinin gradient çeşitliliğine katkı sağlayabileceğini belirtmektedir.
Çalışmanın Yöntemi ve Bulguları
60 iletişim turunda yakınsama
Figure 6'da küresel doğruluk başlangıçta yaklaşık %35 düzeyindedir. İlk beş turda yaklaşık %58'e yükselir. Onuncu turdan sonra uzun süre yaklaşık aynı bölgede küçük dalgalanmalarla ilerler ve son on turda ikinci bir yükseliş dönemi görülerek nihai:
%71.4 doğruluk
seviyesine ulaşılır.
Kaynak bu davranışı non-IID istemci verisine rağmen stabil federated convergence olarak yorumlamaktadır.
Üç sınıftaki performans
| Sınıf | Precision | Recall | F1 | Support |
|---|---|---|---|---|
| No Laser | 0.70 | 0.56 | 0.62 | 997 |
| No Powder | 0.58 | 0.83 | 0.68 | 1038 |
| Normal | 1.00 | 0.75 | 0.86 | 1012 |
| Macro Avg | 0.76 | 0.71 | 0.72 | 3047 |
Normal sınıfı en yüksek F1 değerine sahiptir. Precision 1.00 olması, modelin Normal dediği örneklerin test setinde hemen hemen tamamının gerçekten Normal olduğunu; recall 0.75 ise gerçek Normal örneklerin yaklaşık dörtte birinin başka sınıfa kaydığını gösterir.
No Powder sınıfı en yüksek kusur recall değerine sahiptir: 0.83. Bunun karşılığında precision 0.58'dir; yani model No Powder tahmini yaparken No Laser ve Normal örneklerden kayda değer yanlış pozitif toplamaktadır.
Confusion matrix ne gösteriyor?
Kaynak confusion matrix'inde yaklaşık:
| Gerçek / Tahmin | No Laser | No Powder | Normal |
|---|---|---|---|
| No Laser | 560 | 437 | 0 |
| No Powder | 178 | 858 | 2 |
| Normal | 63 | 189 | 760 |
görülmektedir. En belirgin hata No Laser → No Powder yönündedir. Bu fiziksel olarak anlamlı olabilir; her iki durumda da DED prosesinin normal enerji-malzeme etkileşimi bozulur ve yalnız tabular makine/sensör parametreleri kullanıldığında iki arızanın imzaları örtüşebilir.
Federe Model Merkezi Modellerden Daha İyi mi?
Her modelden daha iyi değildir. Önerilen federe MLP %71.4 doğruluk ve 0.72 macro F1 ile merkezi derin MLP'den belirgin biçimde iyi sonuç verir; ancak merkezi Random Forest ve XGBoost yaklaşık %73 doğruluk ve 0.736–0.737 macro F1 ile federe modelden az miktarda daha yüksek skor üretmiştir. Federe yaklaşımın çalışmadaki asıl avantajı mutlak en yüksek doğruluk değil, ham verileri tek merkezde toplamadan rekabetçi ve daha dengeli çok-sınıflı performans sağlamasıdır.
| Model | Accuracy | Macro F1 |
|---|---|---|
| Logistic Regression | 0.57 | 0.544 |
| SVM (RBF) | 0.70 | 0.688 |
| Random Forest | 0.73 | 0.737 |
| XGBoost | 0.73 | 0.736 |
| Centralized deep MLP | 0.58 | 0.484 |
| Proposed FL | 0.71 | 0.72 |
Merkezi MLP özellikle No Laser sınıfında başarısız olmuş ve F1 değerini 0.00 olarak vermiştir. Buna karşılık federe MLP No Laser için 0.62, No Powder için 0.68 ve Normal için 0.86 F1 üretmiştir.
Ablation çalışması
| Model varyantı | Accuracy | Macro F1 |
|---|---|---|
| Class weights yok | 61.8% | 0.59 |
| Shallow MLP | 63.5% | 0.62 |
| Global normalization yok | 66.2% | 0.65 |
| Tam model | 71.4% | 0.72 |
Ablation sonuçları üç bileşenin de toplam performansa katkıda bulunduğunu gösterir. En büyük düşüş sınıf ağırlıkları kaldırıldığında görülür. Global normalizasyonun kaldırılması da istemciler arası özellik ölçeği farklarının eğitimi bozabileceğini desteklemektedir.
Sınıf dengesizliği konusunda kaynak içi doğrulama noktası
Yazarlar No Powder durumunu azınlık sınıfı olarak ele alıp ağırlığını 3.0'a çıkarmaktadır. Buna karşılık nihai test setinde support değerleri No Laser = 997, No Powder = 1038 ve Normal = 1012'dir. No Powder bu birleşik test setinde sayısal olarak en küçük sınıf değildir. Figure 4'teki istemci bazlı sınıf çubukları da çok aşırı global dengesizlik göstermemektedir.
Yerel eğitim alt kümelerinde daha karmaşık sınıf dengesizlikleri bulunabilir; ancak ayrıntılı istemci×sınıf sayıları tablolaştırılmadığı için class-weighting gerekçesinin tam nicel temeli kaynaktan yeniden üretilememektedir. Verianla bu noktayı kaynak içi yöntem doğrulama notu olarak korur.
“Privacy-Preserving” Burada Ne Anlama Geliyor?
Bu çalışmada “privacy-preserving” esas olarak ham DED proses kayıtlarının yerel istemcilerde kalması ve merkezi sunucuya yalnız model güncellemelerinin gönderilmesi anlamına gelir. Makalede differential privacy, secure multiparty computation, homomorphic encryption veya cryptographic secure aggregation uygulanmadığından yöntem biçimsel ya da saldırıya dayanıklı tam bir gizlilik garantisi olarak değerlendirilmemelidir.
Bu ayrım üretim ortamı açısından önemlidir. Ham lazer gücü, hız, toz besleme, sensör ve termal proses kayıtlarının merkezileştirilmemesi fikrî mülkiyet ve veri egemenliği bakımından önemli bir avantajdır. Buna karşın model ağırlıkları veya gradient'ler de bazı saldırı modellerinde bilgi sızdırabilir. Kaynak bu riskleri deneysel olarak test etmemiştir.
Benzer biçimde “cyber-resilient” ifadesi çalışmanın deneysel olarak doğruladığı bir saldırı dayanıklılığı sonucu değildir. Label-flipping, Byzantine client, model poisoning, gradient inversion veya malicious-server saldırıları bu çalışmanın deney setinde uygulanmamıştır.
Normal Sınıfı Gerçekten Fabrikalar Arası Süreç Doğrulaması Sağlıyor mu?
Çalışma Normal sınıfının yalnız “kusur yok” etiketi değil; kararlı lazer–toz etkileşimi, uyumlu termal imzalar ve kabul edilebilir proses-parametre dinamiğini temsil eden öğrenilmiş bir çalışma rejimi olarak kullanılabileceğini savunmaktadır. Bu fikir, gelecekte fabrikalar arası proses tutarlılığını değerlendirmek için yararlı olabilir; ancak mevcut çalışma gerçek çok-fabrikalı yeterlilik, sertifikasyon veya parça kalitesi doğrulaması gerçekleştirmemiştir.
Başka bir ifadeyle, küresel modelin farklı istemci alt kümelerinde Normal durumunu tutarlı tanıması process-state validation için bir öncü gösterge olabilir. Fakat bu sonuç:
- mekanik özellik doğrulaması,
- porozite ölçümü,
- mikroyapı doğrulaması,
- boyutsal yeterlilik,
- havacılık/medikal parça sertifikasyonu
yerine geçmez.
Çalışmanın desteklediği sonuçlar
- Ham DED verileri tek bir merkezi veri gölüne taşınmadan ortak MLP modeli FedAvg ile eğitilebilir.
- Beş simüle edilmiş istemci altında 60 turluk federated training kararlı biçimde yakınsamıştır.
- Tam model %71.4 doğruluk ve 0.72 macro F1 üretmiştir.
- No Powder recall değeri 0.83'e ulaşmıştır.
- Federe MLP merkezi deep MLP'den çok daha dengeli sınıf performansı göstermiştir.
- Global normalizasyon, derin ağ ve class weighting ablation sonuçlarında performansa katkı sağlamıştır.
- Normal sınıfı dağıtılmış proses durumu takibi için potansiyel bir gösterge olarak kullanılabilir.
Çalışmanın desteklemediği genellemeler
- Çalışma beş gerçek coğrafi fabrikada doğrulanmış bir saha deneyi değildir.
- Verilerin beş istemciye ayrılması gerçek makine-fabrika domain shift'inin tümünü temsil etmez.
- Federe model Random Forest ve XGBoost'tan daha yüksek toplam doğruluk göstermemiştir.
- “Privacy-preserving” ifadesi differential privacy veya kriptografik gizlilik garantisi anlamına gelmez.
- “Cyber-resilient” ifadesi adversarial attack testleriyle doğrulanmamıştır.
- Normal sınıfın tanınması tek başına parça kalitesi, mekanik özellik veya sertifikasyon kanıtı değildir.
- Model yalnız üç proses durumunu sınıflandırmaktadır; porozite, crack, lack-of-fusion veya balling gibi tüm DED kusurlarını doğrudan sınıflandırdığı gösterilmemiştir.
- Kaynakta No Powder'ın neden 3.0 class weight gerektiren bir minority class olduğu, raporlanan nihai destek değerleriyle tam olarak açıklanmamaktadır.
Gelecek çalışmalar
Yazarlar gelecekte pyrometry, multispectral imaging ve acoustic emission gibi ek sensörlerin kullanılmasını; kötü niyetli veya düşük kaliteli istemci güncellemelerine karşı robust aggregation yöntemlerinin eklenmesini ve federated learning'in digital twin simülasyonlarıyla birleştirilerek sentetik kusur senaryoları üretilmesini önermektedir.
Kaynak ve Yöntem Notu
Özgün çalışma:Federated Intelligence for Distributed Digital Factories: A Privacy-Preserving Framework for Process Validation and Defect-Risk Modeling in Directed Energy Deposition.
Yazarlar: Md Sazol Ahmmed, Sung-Heng Wu, Sriram Praneeth Isanaka ve Frank Liou.
Kurum: Missouri University of Science and Technology, Rolla, Missouri, USA.
İletişim yazarı: SSRN kaydında Md Sazol Ahmmed.
DOI: 10.2139/ssrn.7205817.
Yayın durumu: SSRN üzerinde 30 Temmuz 2026'da yayımlanmış, 33 sayfalık ve hakem değerlendirmesinden geçmemiş preprint.
Deney altyapısı: Missouri S&T'de geliştirilen, maksimum 1 kW Nd:YAG lazerli DED sistemi; XYZ hareket sistemi, off-axis powder nozzle, koruyucu gaz, K-tipi termokupl ve iki yüksek hızlı termal kamera.
Federe istemciler: Kaynak kavramsal olarak beş dağıtılmış fabrika istemcisinden söz etmekle birlikte yöntem bölümünde üç gerçek proses durumu veri setinin beş alt kümeye bölünerek beş istemcinin simüle edildiği belirtilmektedir.
Giriş verileri: Altı tabular özellik; makine ayarları, malzeme/sensör bilgileri ve Melt Pool Area, mushy-zone region temperature ve peak temperature gibi proses ölçümleri.
Model: 256–128–64–32 MLP, ReLU, ilk iki katmanda 0.3 dropout, üç sınıflı çıktı.
Federated training: FedAvg, 60 communication round, her turda 5 local epoch, Adam, learning rate 0.001.
Class weights: [1.0, 3.0, 1.0] — No Laser, No Powder, Normal.
Yazılım: Python 3, PyTorch 2.x, NumPy, pandas, scikit-learn; Google Colab GPU ortamı.
Gizlilik sınırı: Ham verilerin yerel kalması gösterilmiştir; ancak differential privacy, secure aggregation veya kriptografik privacy mechanism uygulanmamıştır.
Kaynak içi doğrulama notu: No Powder sınıfının minority class olarak ağırlıklandırıldığı belirtilse de nihai test support değerleri 997/1038/1012 olup belirgin global sınıf azınlığı göstermemektedir. Yerel eğitim dağılımının daha ayrıntılı nicel dökümü kaynakta verilmediği için bu gerekçenin tam yeniden üretimi mümkün değildir.
Veri erişilebilirliği: Kaynakta ayrı ve açık bir Data Availability Statement görülmemektedir; bu nedenle kamuya açık veri deposu varmış gibi ek bilgi verilmemiştir.
Telif: SSRN kaydı tüm hakların saklı olduğunu belirtmektedir. Kaynak şekillerin birebir kopyalanması yerine DED düzeneği, federe fabrika mimarisi ve sınıflandırma sonuçları Verianla için özgün biçimde yeniden çizilmelidir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir