

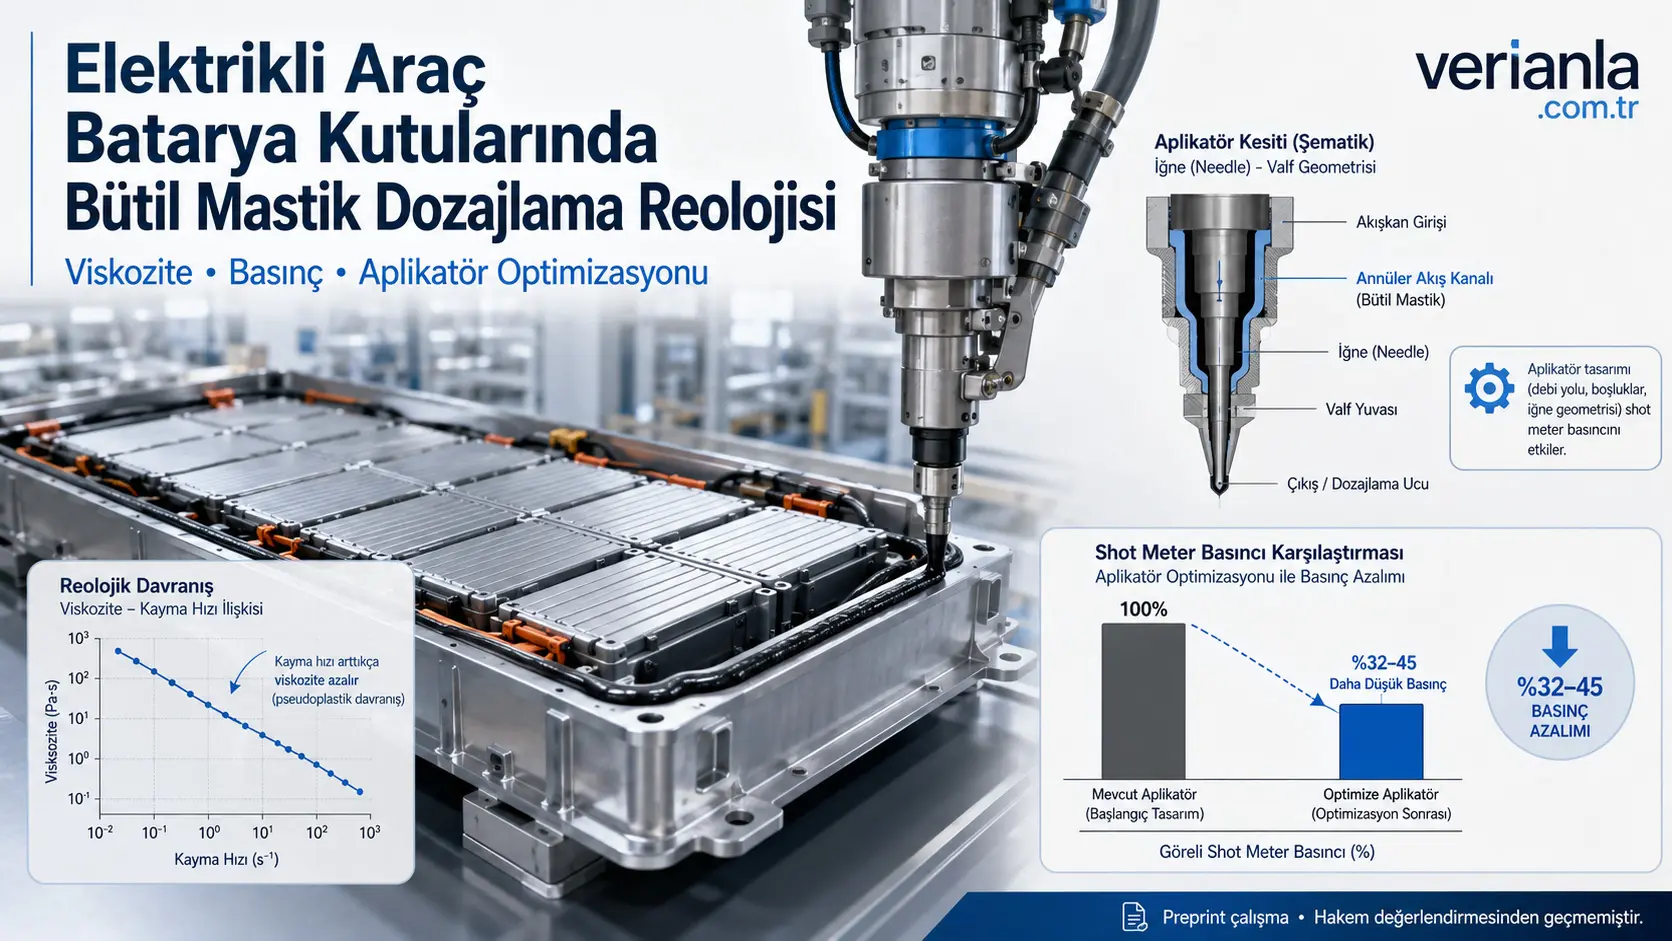
Utafiti huu umechunguza jinsi masti ya butili yenye ujazo mkubwa wa vijazaji, ya sehemu moja na yenye uwezo wa kuchelewesha mwako, inayotumiwa kwenye mstari wa kuziba kati ya kifuniko na trei ya chini ya sanduku la betri za magari ya umeme yanayotumia betri, inavyotiririka ndani ya vifaa vya uzalishaji. Watafiti walitumia kwa pamoja reomita ya mzunguko, reomita ya kapilari, mfumo halisi wa utoaji wa nyenzo wa magari na modeli ya mienendo ya viowevu ya kikokotozi ya COMSOL Multiphysics. Baada ya shinikizo lililopimwa moja kwa moja juu ya apliketa kusahihishwa kwa mbinu ya Bagley, “mnato wa kifaa” uliopatikana ulionyesha ulinganifu mzuri na vipimo vya reomita ya kapilari ya mezani. Hata hivyo, utafiti huu ni preprint ambayo haijapitia mapitio ya rika; unawasilisha matokeo yaliyopatikana kwa fomulesheni moja mahususi ya kibiashara ya butili na mfumo uliopo wa utoaji wa Ford pekee.
Masti iliyochunguzwa ni nyenzo isiyo ya Newtonia yenye mkazo wa kuanza kutiririka, mnato unaoonekana hupungua kadiri kasi ya shear inavyoongezeka, na inaonyesha tabia dhahiri ya viskoelastiki. Kiwango cha mtiririko kilicholengwa kwa uzalishaji cha 7,0 cm³/s kilikaribia au kuzidi kikomo cha uendeshaji endelevu cha 20 MPa katika kifaa kilichopo. Mahesabu yalionyesha kuwa tatizo haliwezi kutatuliwa kwa kuongeza tu joto la nyenzo; msambazaji wa nyenzo alipendekeza joto la matumizi lisizidi 140 °C kwa sababu ya hatari ya kuharibika kwa joto.
Modeli ya kikokotozi ilionyesha kuwa kizuizi kikubwa zaidi cha majimaji katika apliketa si nozzeli ya kutokea, bali ni njia nyembamba ya mtiririko yenye umbo la pete inayozunguka vali ya sindano. Katika majaribio ya kimwili ambako radiusi ya vali iliongezwa kwa %30, upungufu wa shinikizo ulithibitishwa; katika apliketa ndefu, kupungua kwa shinikizo hadi %38,3 kuliripotiwa. Ongezeko la radiusi la %45, lililotathminiwa kwa uigaji pekee, lilitabiri uwezekano wa kufanya kazi hadi kiwango cha mtiririko cha 6,0 cm³/s na kasi ya roboti ya 171 mm/s. Matokeo haya hayamaanishi kuwa lengo la awali la 7,0 cm³/s limethibitishwa kikamilifu.
Swali kuu la utafiti ni lipi?
Swali kuu la utafiti ni kama pampu, vitengo vya kupimia na apliketa zilizoundwa kwa ajili ya vibandiko vya kawaida vya magari zinaweza kusafirisha masti ya betri yenye mkazo wa kuanza kutiririka na viskoelastiki mkubwa zaidi kwa namna inayolingana na muda wa mzunguko wa uzalishaji. Utafiti hasa ulichunguza kama uhusiano wa moja kwa moja unaweza kuanzishwa kati ya sifa za rheolojia za nyenzo zilizopimwa maabara na kiwango cha mtiririko, shinikizo na kasi ya roboti zinazoonekana kiwandani.
Katika visanduku vya betri, vibandiko na nyenzo za kuziba hutumika kwa kazi tofauti kama kuunganisha seli, kulinda busbar, kusaidia uhamishaji wa joto na kuziba muunganiko wa kifuniko na trei. Katika Kielelezo 1, kifuniko cha sanduku la betri kimeonyeshwa kwa njano na mstari wa kuziba wa pembeni kwa nyekundu. Mada ya utafiti ni kutumia mstari huu wa pembeni kwa roboti bila kukatika na kwa sehemu ya msalaba iliyo sahihi.
Kwa nini utafiti huu ni muhimu?
Katika mistari ya kawaida ya mwili wa gari, rangi na mkusanyiko wa mwisho, kuna uzoefu wa miaka mingi wa kutumia pastes zinazoweza kupampwa zenye msingi wa epoksi, PVC, polyurethane na mpira. Kinyume chake, nyenzo zenye ujazo mkubwa wa vijazaji, zinazochelewesha mwako au zinazopitisha joto zinazotumiwa katika vifurushi vya betri zinaweza kuonyesha tabia tofauti sana za mtiririko. Mnato wa nukta moja au muda wa mtiririko wa presi uliotajwa katika vipimo vya nyenzo huenda usiwakilishe kasi halisi ya shear na shinikizo la kifaa ambalo roboti hukutana nalo wakati wa matumizi.
Kielelezo 2 kinaonyesha kuwa wakati wa kupampwa, kujazwa tena na kutumiwa, nyenzo hukutana na kasi za shear zinazoenea katika takriban viwango vitano vya ukubwa. Katika matumizi ya extrusion, kasi ya shear inaweza kuwa karibu 102 s−1, katika mchakato wa kumwaga kwa mbali karibu 103 s−1, na katika matumizi ya kumwaga-kuzungusha karibu 104 s−1. Masti inayopaswa kuwa thabiti vya kutosha katika kasi ndogo ya shear lazima pia iweze kutiririka vya kutosha inapopita katika njia nyembamba za apliketa bila kuongeza shinikizo kupita kiasi.
Nyenzo ya kuziba iliyochunguzwa ina muundo gani?
Nyenzo iliyotumiwa katika utafiti ni masti ya butili ya sehemu moja, isiyovulkanishwa na inayochelewesha mwako, iliyotengenezwa kwa kawaida ili kuzalisha mikanda au vipande vilivyotengenezwa mapema kwa extrusion ya skrubu. Ndani ya matriksi ya mpira wa butili kuna aluminium trihydrate, udongo wa kaolin, carbon black na silika ya moshi. Kiasi cha vijazaji na uwiano wa kina wa fomulesheni ya kibiashara haujawekwa wazi.
Muundo huu wa chembechembe unaweza kuchangia sifa za kuchelewesha mwako na sifa za kimitambo za nyenzo, lakini katika vipimo vya rheolojia husababisha athari kama kuteleza ukutani, kuharibika kwa kingo na kuvunjika kwa mitandao ya vijazaji. Kwa hiyo, thamani moja ya “mnato” haitoshi kuelezea tabia yote ya nyenzo katika uzalishaji.
Sampuli ziliandaliwa vipi?
Cartridge za masti zilipashwa joto katika oveni ya convection katika 150 °C na kutumika juu ya karatasi ya kuachia. Sampuli iligeuzwa kuwa vibao vya unene wa 1,5 mm kati ya karatasi za kuachia kwa kutumia presi ya Carver iliyopashwa hadi 121 °C. Diski za kipenyo cha 25,0 mm zilikatwa kutoka kwenye vibao hivi, na sampuli mpya ilitumika kwa kila joto na kila aina ya kipimo.
Majaribio ya reomita ya mzunguko yalifanywa kwa kifaa cha TA Instruments ARES G2 kwa kutumia sahani sambamba za chuma cha pua zenye kipenyo cha 25,0 mm. Nafasi kati ya sahani ilihifadhiwa kati ya 0,75–1,0 mm, na vipimo vilifanywa katika oveni ya convection ya kulazimishwa na katika anga ya nitrojeni. Vipimo vilianza baada ya kusubiri sampuli itulie kwa joto na kimitambo.
Majaribio ya mstrain ya dinamiki yalionyesha nini?
Vipimo vya strain ya dinamiki vilifanywa kati ya 100–160 °C kwa vipindi vya 10 °C. Sampuli zilisubiriwa kwa 180 sekunde katika kila joto; amplitude ya strain ilichanganuliwa kutoka %0,01 hadi %100 huku frequency ikihifadhiwa katika 1,0 Hz. Majaribio haya yalitumika kubainisha eneo la viskoelastiki la mstari na mkazo unaoonekana wa kuanza kutiririka.
Utegemezi wa joto wa mkazo wa kuanza kutiririka ulitolewa katika utafiti kwa umbo hili la Arrhenius:
\[ \ln(\tau_y)=\frac{E_a}{R}\left(\frac{1}{T}-\frac{1}{T_R}\right) \]
- \(\tau_y\): mkazo unaoonekana wa kuanza kutiririka, Pa.
- \(E_a\): nishati ya uanzishaji wa mchakato wa kutiririka, J/mol.
- \(R\): konstanti ya gesi bora, 8,314 J/(mol·K).
- \(T\): joto kamili la jaribio, K.
- \(T_R\): joto la marejeo, K.
Katika Kielelezo 4b, thamani ya R² ya ulinganifu wa mstari imetolewa kuwa 1,00 na usemi wa mstari kuwa \(y=2,65x+1,84\). Hata hivyo, katika Mlinganyo 1 ulioandikwa hakuna konstanti ya kuongeza au mkazo wa marejeo wa kuanza kutiririka. Kwa hiyo, mlinganyo na sehemu ya kukatiza isiyo sifuri kwenye grafu haviakisi kikamilifu; hapa utafiti umeelezwa bila kusahihishwa, kama ulivyowasilishwa.
Nishati ya uanzishaji iliyohesabiwa kwa ajili ya kuanza kutiririka ni 22,0 kJ/mol. Waandishi waliona thamani hii kuwa kubwa kuliko 18,2 kJ/mol iliyopatikana kwa kibandiko cha epoksi cha hem-flange na 14,4 kJ/mol kwa masti ya uso yenye msingi wa mpira iliyochunguzwa hapo awali. Ulinganisho huu unaonyesha kuwa tabia ya masti ya butili kuanza kutiririka ni nyeti zaidi kwa mabadiliko ya joto.
Moduli ya kuhifadhi \(G'\) ilianza kupungua kuanzia strain ndogo, karibu na %0,1 strain. Waandishi waliunganisha kulainika huku kwa strain na athari ya Payne. Athari ya Payne ni tabia isiyo ya mstari katika mpira wenye vijazaji inayohusishwa na kuvunjika kwa makundi ya vijazaji, mitandao kati ya makundi au mwingiliano wa polima na vijazaji chini ya strain.
Katika mikunjo ya mkazo, kuanza kutiririka kwa hatua mbili kulionekana. Kwa mujibu wa maelezo yaliyopendekezwa na waandishi, hatua ya kwanza inaweza kuhusishwa na kuvunjika kwa mtandao kati ya makundi ya vijazaji, na hatua ya pili na kuvunjika kwa muundo wa ndani wa makundi yenyewe. Hata hivyo, kwa kuwa majaribio mahususi ya kuthibitisha mekanizimu hayakufanywa kwenye fomulesheni ya kibiashara, maelezo haya si mekanizimu iliyothibitishwa moja kwa moja.
Moduli za kuhifadhi na kupoteza zinapaswa kutafsiriwaje?
Mnato changamano ulihesabiwa kutoka kwa moduli za kuhifadhi na kupoteza kwa uhusiano ufuatao:
\[ \eta^*=\sqrt{\left(\frac{G'}{\omega}\right)^2+\left(\frac{G''}{\omega}\right)^2} \]
- \(\eta^*\): mnato changamano, Pa·s.
- \(G'\): moduli ya kuhifadhi inayowakilisha uwezo wa kuhifadhi nishati ya elastiki, Pa.
- \(G''\): moduli ya kupoteza inayowakilisha upotevu wa nishati ya mnato, Pa.
- \(\omega\): frequency ya angular, rad/s.
Katika Kielelezo 5, \(G'\) ilipungua kadiri joto lilivyoongezeka kutoka 100 °C hadi 150 °C. Katika frequency ndogo \(G''\) ilitawala, na katika frequency kubwa \(G'\) ilitawala. Kwa maneno mengine, masti ilionyesha tabia ya kimiminika zaidi katika vipindi virefu vya muda na tabia ya elastiki zaidi katika vipindi vifupi. Kusogea kwa sehemu ya kukutana ya \(G'\) na \(G''\) kuelekea frequency kubwa zaidi kadiri joto lilivyoongezeka kulitafsiriwa kama kufupika kwa nyakati za relaxation.
Kwa nini reomita ya mzunguko pekee haikutosha?
Katika majaribio ya shear ya kudumu, kasi ya shear ilichanganuliwa kati ya 0,01–50 s−1. Vipimo vya mtiririko vilikamilishwa ndani ya 300 sekunde; vipimo vya msingi wa usawa vilifanywa kati ya 0,05–5,0 s−1. Katika hali za preshear ndogo, kutokana na muda mrefu wa relaxation wa sampuli, mwitikio wa viskoelastiki na uwezekano wa tiksotropia, ongezeko lisilo la kimwili la mnato lilionekana.
Katika Kielelezo 6, athari za kingo zilianza karibu 3 s−1. Katika vipimo vya mtiririko vilivyosubiri muda mrefu zaidi kufikia usawa, uharibifu huu ulionekana katika kasi ndogo zaidi za shear. Kwa hiyo, vipimo vya sahani sambamba havikuweza kufunika kwa kuaminika wigo mzima wa takriban 0,1–104 s−1 unaopatikana katika uzalishaji.
Reomita ya kapilari iliwakilishaje mtiririko wa uzalishaji?
Katika reomita ya kapilari, nyenzo ilisukumwa kupitia die nyembamba kwa pistoni, na mkazo unaoonekana wa shear na mnato unaoonekana ukahesabiwa kutokana na shinikizo lililotokea. Katika kifaa cha Gottfert Rheograph 20, radiusi ya pistoni ilikuwa 7,5 mm, urefu wa die 32,0 mm na radiusi ya die 0,5 mm. Vipimo vilifanywa katika wigo wa takriban 3–10.000 s−1 wa kasi inayoonekana ya shear.
Kasi inayoonekana ya shear iliyohesabiwa kwa dhana ya mtiririko wa Newtonia:
\[ \dot{\gamma}_{app}=\frac{4Q}{\pi R^3} \]
Hapa \(Q\) ni kiwango cha mtiririko wa ujazo (m³/s), na \(R\) ni radiusi ya die ya kapilari (m). Usawa huu unaonyesha kwamba kupitisha kiwango kilekile cha mtiririko kupitia njia nyembamba zaidi huongeza sana kasi ya shear; radiusi ipo kwenye kiashirio cha tatu katika denominator.
Mkazo unaoonekana wa shear ukutani:
\[ \tau_R=\frac{\Delta P R}{2L} \]
\(\Delta P\) ni kushuka kwa shinikizo katika kapilari (Pa), \(L\) ni urefu wa die (m), \(R\) ni radiusi ya die (m), na \(\tau_R\) ni mkazo unaoonekana wa shear ukutani (Pa).
Mnato unaoonekana ni:
\[ \eta_{app}=\frac{\tau_R}{\dot{\gamma}_{app}} \]
Thamani hii si sifa ya msingi na ya kudumu ya nyenzo, bali ni mnato unaoonekana unaotegemea joto, kasi ya shear, jiometria na masharti ya usahihishaji yaliyotajwa.
Kiwango cha mtiririko kinachohitajika kwa uzalishaji kilihesabiwaje?
Kiwango cha mtiririko kinachohitajika kiliamuliwa kwa kutumia eneo la sehemu ya msalaba la mstari wa masti, urefu wake wa jumla na muda wa mzunguko wa matumizi:
\[ Q=\frac{A_c L_b}{t_c} \]
- \(A_c\): eneo la sehemu ya msalaba ya mstari wa masti, m².
- \(L_b\): urefu wa jumla wa mstari unaotumiwa, m.
- \(t_c\): muda wa mzunguko wa matumizi, s.
- \(Q\): kiwango cha mtiririko wa ujazo kinachohitajika, m³/s.
Kwa sehemu ya msalaba na muda wa mzunguko uliolengwa, kiwango cha mtiririko kinachohitajika kilihesabiwa kuwa 7,0 × 103 mm³/s, yaani 7,0 cm³/s. Katika nozzeli yenye kipenyo cha ndani cha milimita nne, kiwango hiki kililingana na takriban 1.114,1 s−1 ya kasi inayoonekana ya shear.
Shear thinning ilikuwa kubwa kiasi gani?
Mikunjo ya mtiririko ya reomita ya kapilari ilimodeliwa kwa sheria hii ya nguvu:
\[ \eta_{app}=m\dot{\gamma}_{app}^{\,n-1} \]
\(m\) ni fahirisi ya uthabiti yenye kitengo cha Pa·sn, na \(n\) ni fahirisi ya mtiririko isiyo na kipimo. Katika joto zote tatu, \(n<1\) ilionyesha shear thinning dhahiri. Nyenzo inapolazimishwa kwa kasi, mnato unaoonekana hupungua, lakini katika kasi ndogo ya shear na wakati wa kuanza kwa mtiririko huonyesha upinzani mkubwa zaidi.
| Joto la jaribio | Fahirisi ya uthabiti m | Fahirisi ya mtiririko n | Ulinganifu wa modeli R² | Mnato unaoonekana katika 1.114,1 s−1 |
|---|---|---|---|---|
| 140 °C | 3.789,12 Pa·sn | 0,45 | 0,99 | 79,9 Pa·s |
| 150 °C | 3.656,40 Pa·sn | 0,43 | 1,00 | 67,0 Pa·s |
| 160 °C | 4.003,46 Pa·sn | 0,40 | 1,00 | 59,5 Pa·s |
Jedwali linaonyesha kuwa katika kasi hiyo hiyo ya shear ya uzalishaji, mnato unaoonekana ulipungua kutoka 79,9 Pa·s hadi 59,5 Pa·s kadiri joto lilivyoongezeka. Hata hivyo, vipimo vya 150 na 160 °C vilitumika kwa utambuzi wa rheolojia ya nyenzo; msambazaji alipendekeza joto halisi la matumizi lisizidi 140 °C ili kuzuia uharibifu wa joto.
Kwa nini uhusiano wa Cox-Merz haukuweza kutumika?
Kanuni ya Cox-Merz katika baadhi ya nyenzo husawazisha mnato changamano katika frequency ya angular na mnato wa shear ya kudumu katika kasi ya shear yenye thamani ileile ya namba:
\[ \eta(\dot{\gamma})=\left|\eta^*(\omega)\right|_{\dot{\gamma}=\omega} \]
Katika Kielelezo 8, kwa masti ya butili, thamani za mnato changamano zilibaki juu kuliko thamani za mnato wa kapilari katika frequency na kasi ya shear zinazolingana. Kwa hiyo, vipimo vya oscillation ya amplitude ndogo havikuwakilisha moja kwa moja mtiririko wa viwandani unaoendeshwa na shinikizo. Kutegemea tu data ya oscillation katika udhibiti wa ubora kunaweza kusababisha makadirio yasiyo sahihi ya shinikizo la uzalishaji.
Mfumo wa utoaji uligeuzwaje kuwa reomita?
Katika mfumo wa viwandani, pampu ya displacement yenye uwiano wa 57:1, hose zilizopashwa joto na kufunikwa PTFE, vitengo vya kupimia vya tandem LIFO vilivyounganishwa na roboti ya Fanuc, na apliketa yenye vali ya sindano vilitumika. Kipenyo cha ndani cha kitengo cha kupimia kilikuwa 45 mm, ujazo wa juu wa dozi 160 cm³ na kiwango cha juu cha shinikizo cha jina 27 MPa. Hata hivyo, ili kuepuka kuharibu mfumo wa kupimia wa umeme, shinikizo la uendeshaji endelevu halipaswi kuzidi 20 MPa.
Watafiti waliweka transducer ya shinikizo iliyokalibishwa ya Omega PX61C1-5KGV moja kwa moja juu ya apliketa. Hivyo, mfumo wa viwandani ulitathminiwa kama reomita ya kapilari ambapo shinikizo hupimwa mara moja kabla ya die. Ili kutenganisha shinikizo la ziada kutokana na kuingia na kutoka, nozzeli tatu zenye radiusi ya kudumu ya 2,0 mm na urefu wa 1,0, 25,0 na 66,0 mm zilitumika.
Kwa nini usahihishaji wa Bagley ulihitajika?
Nyenzo ya viskoelastiki inapohama kutoka hifadhi pana kuingia katika njia nyembamba, husinyaa; wakati wa kutoka inaweza kuvimba kutokana na urejesho wa elastiki. Shinikizo lote linalopimwa linajumuisha si msuguano ndani ya bomba tu, bali pia athari hizi za kuingia na kutoka. Mbinu ya Bagley hutumia vipimo katika uwiano tofauti wa urefu/radiusi ili kutenganisha vipengele hivi vya shinikizo la ziada.
Katika Kielelezo 9 inaonekana kuwa kabla ya usahihishaji, mnato wa kifaa ulitegemea sana jiometria ya nozzeli. Mistari ya Bagley katika Kielelezo 10 ilitoa angalau 0,99 R² katika kila kasi ya shear. Baada ya usahihishaji, mikunjo ya jiometria tatu tofauti iliungana kwenye mkunjo mmoja wa mtiririko.
Kielelezo 11 kinaonyesha kuwa data ya kifaa cha viwandani iliyosahihishwa kwa Bagley ililingana vizuri na data ya reomita ya kapilari ya mezani katika 150 °C. Hivyo, uhusiano wa moja kwa moja ulianzishwa kati ya mnato wa maabara na shinikizo pamoja na kiwango cha mtiririko kiwandani. “Mnato wa kifaa” hapa ni thamani inayoonekana inayotegemea usahihishaji wa Bagley na dhana za mtiririko zilizotumiwa.
Kwa nini kifaa kilichopo hakikuweza kufikia lengo la uzalishaji?
Katika majaribio yaliyofanywa kwa lots tatu tofauti za nyenzo, mahusiano makubwa ya mstari au ya sheria ya nguvu yalipatikana kati ya shinikizo la kitengo cha kupimia, kiwango cha mtiririko na mnato uliosahihishwa kwa Bagley. Thamani ya R² ya uhusiano kati ya kitengo cha kupimia na kushuka kwa shinikizo juu ya apliketa iliripotiwa kuwa 1,00.
Katika kiwango cha mtiririko kilicholengwa cha 7,0 cm³/s, shinikizo lilikaribia au kuzidi kikomo cha uendeshaji endelevu cha 20 MPa kulingana na lot ya nyenzo. Ilifikiriwa kuwa kwa mpangilio wa awali wa kifaa, roboti mbili na mifumo miwili tofauti ya utoaji ingehitajika ili kufikia muda wa mzunguko.
Wakati urefu wa apliketa uliongezwa kwa %81,3 ili kutoa nafasi kwa mfumo wa utambuzi wa picha na kufanya kazi juu ya trei ya betri iliyojaa, tatizo lilizidi. Apliketa ndefu ilizalisha takriban 21,7 MPa hata katika kiwango cha mtiririko cha 1,74 cm³/s. Shinikizo hili liko juu ya kikomo cha uendeshaji endelevu.
Katika maandishi, matokeo haya yametolewa kama 21,7 ± 0,03 MPa na ndani ya mabano kama 217,3 ± 2,5 bar. Ubadilishaji wa thamani za kati unalingana; hata hivyo, ±0,03 MPa si sawa na ±2,5 bar. Ubadilishaji wa vitengo vya kutokuwa na uhakika haujawasilishwa kwa uthabiti ndani ya maandishi.
Modeli ya mtiririko iliundwaje?
Tabia ya nyenzo yenye mkazo wa kuanza kutiririka na shear thinning ilielezwa kwa modeli ya Herschel-Bulkley:
\[ \dot{\gamma}=0 \quad \text{eğer} \quad \tau<\tau_y \]
\[ \tau=\tau_y+k\dot{\gamma}^{\,n} \quad \text{eğer} \quad \tau\geq\tau_y \]
- \(\tau\): mkazo wa shear, Pa.
- \(\tau_y\): mkazo wa kuanza kutiririka unaopaswa kuzidiwa ili mtiririko uanze, Pa.
- \(k\): fahirisi ya uthabiti.
- \(n\): fahirisi ya mtiririko.
- \(\dot{\gamma}\): kasi ya shear, s−1.
Ili kulainisha kutokuwepo kwa mwendelezo wa kihisabati katika nukta ya kuanza kutiririka kwa njia ya namba, umbo la Herschel-Bulkley-Papanastasiou lilitumika:
\[ \eta_{app}=\frac{\tau_y}{\dot{\gamma}}\left[1-\exp(-m_p\dot{\gamma})\right]+k\left(\frac{\dot{\gamma}}{\dot{\gamma}_{ref}}\right)^{n-1} \]
Katika modeli, \(m_p=10\) sekunde na kasi ya marejeo ya shear \(\dot{\gamma}_{ref}=1\) s−1 zilitumika. Kiowevu kiliwakilishwa kama kisichobanika, kisichoelastiki na kisicho cha Newtonia. Ingawa nyenzo halisi inaonyesha sifa dhahiri za viskoelastiki, mikazo ya elastiki inayotegemea muda haikutatuliwa moja kwa moja katika modeli ya kikokotozi.
Kuteleza ukutani kuliingizwaje kwenye modeli?
Nyenzo zenye vijazaji vingi zinaweza kusogea kwa kasi tofauti karibu na ukuta wa njia ukilinganisha na sehemu nyingine ya misa. Kuteleza huku ukutani hupunguza shinikizo na mnato unaoonekana. Katika Kielelezo cha Ziada S2, tofauti ya mikunjo iliyopatikana katika die zenye radiusi ya 0,5 na 1,0 mm ilitathminiwa kama ushahidi wa kuteleza ukutani.
Kasi zilizohesabiwa za kuteleza ukutani zilikuwa kati ya 27–69 mm/s. Katika modeli ya COMSOL, sharti la mpaka la Navier slip lilitumika; kwa mfano, katika kiwango cha mtiririko wa kuingia cha 4,0 cm³/s, wakati kasi ya kuteleza ya 32,0 mm/s ilitumika, ulinganifu mzuri ulipatikana kati ya shinikizo zilizopimwa na zilizohesabiwa za apliketa. Kielelezo 14b kinaonyesha kuwa modeli isiyozingatia kuteleza ukutani ilikadiria shinikizo kupita kiasi, wakati modeli yenye kuteleza ilikaribia vipimo.
Ni sehemu gani ya apliketa iliyoongeza shinikizo?
Kielelezo 13 kinaonyesha nyenzo ikipita kwenye njia yenye umbo la pete kati ya sindano na mwili wa vali. Ukubwa wa nafasi hii ulifafanuliwa kwa \(R_v-R_n\). Hapa \(R_v\) ni radiusi ya ndani ya vali na \(R_n\) ni radiusi ya sindano.
Katika uigaji, kuongeza kipenyo cha nozzeli au kipenyo cha njia kabla ya apliketa kwa %25 hakukupunguza shinikizo kwa kiasi kikubwa. Kinyume chake, kuongeza radiusi ya vali kwa %30 kulipanua njia nyembamba ya mtiririko yenye umbo la pete na kuleta upungufu mkubwa wa shinikizo. Kupunguza radiusi ya sindano kwa %16,7 kulitoa uboreshaji wa ziada.
Matokeo haya yanaonyesha kuwa kizuizi kikuu cha mfumo si nozzeli ya kutoka pekee. Sehemu kubwa ya upotevu wa shinikizo ilitokea kwenye njia ndefu na nyembamba yenye umbo la pete kuzunguka vali ya sindano.
Je, majaribio ya kimwili yalithibitisha uigaji?
Apliketa za udhibiti na ndefu zilijaribiwa katika 140 °C kabla na baada ya radiusi ya vali kuongezwa kwa %30. Katika apliketa ya udhibiti, shinikizo la kitengo cha kupimia lilipungua kwa zaidi ya %10 katika kasi za roboti za 50 na 100 mm/s. Katika apliketa ndefu, waandishi waliripoti kupungua kwa shinikizo kwa %38,3 baada ya nafasi ya pete kupanuliwa.
Katika Kielelezo 16b, apliketa ndefu ya udhibiti inaonekana kuwa juu ya kikomo kwa takriban 21,7 MPa katika kasi ya 50 mm/s, wakati njia ya mtiririko iliyopanuliwa ilishusha shinikizo chini ya kikomo. Apliketa ndefu iliyoundwa upya ilifanya kazi karibu na kikomo cha 20 MPa katika kasi ya 100 mm/s. Haijaelezwa ni kipimo gani cha takwimu na ni marudio mangapi yanayowakilishwa na error bars kwenye grafu.
Katika uigaji wa juu zaidi, ilitabiriwa kuwa kwa kuongeza \(R_v\) kwa %45, shinikizo lingeweza kuwekwa chini ya kikomo cha 20 MPa katika kiwango cha mtiririko cha 6,0 cm³/s. Kiwango hiki cha mtiririko kinalingana na kasi ya roboti ya 171 mm/s. Matokeo ya mabadiliko ya muundo ya %45 yanatokana na uigaji; utafiti haukuripoti jaribio la kimwili la prototipu ya jiometria hii ya mwisho.
Kutokulingana kwa kitengo katika Kielelezo 15
Katika maelezo ya Kielelezo 15, kiwango cha mtiririko cha 4,0 cm³/s kimeandikwa kama 4,0 × 10⁻³ m³/s. Hata hivyo, 4,0 cm³/s ni sawa na 4,0 × 10⁻⁶ m³/s. Katika kauli zilizotangulia katika sehemu hiyo hiyo, 4 × 10⁻⁶ m³/s ilitumika kwa 4,0 cm³/s. Kwa hiyo, eksponenti katika maelezo ya Kielelezo 15 haipatani na ubadilishaji wa kitengo ndani ya maandishi.
Matokeo yanayoungwa mkono na utafiti
- Masti ya butili yenye vijazaji vingi ni nyenzo isiyo ya Newtonia yenye mkazo dhahiri wa kuanza kutiririka na shear thinning.
- Reomita ya kawaida ya sahani sambamba haikuweza kupima peke yake kasi kubwa za shear za uzalishaji kwa sababu ya athari za kingo.
- Uhusiano wa Cox-Merz haufanyi kazi kwa fomulesheni hii; mnato wa oscillation haukuwakilisha moja kwa moja mtiririko wa kapilari.
- Shinikizo za apliketa zilizorekebishwa kwa Bagley zililingana vizuri na matokeo ya reomita ya kapilari ya mezani.
- Sehemu inayozuia zaidi katika apliketa iliyopo ni njia ya mtiririko yenye umbo la pete kuzunguka vali ya sindano.
- Upungufu wa shinikizo uliopatikana kwa kuongeza radiusi ya vali kwa %30 ulithibitishwa katika majaribio ya kimwili ya utoaji.
- Kuzingatia kuteleza ukutani kuliboresha ulinganifu kati ya shinikizo zilizohesabiwa na zilizopimwa.
Matokeo ambayo utafiti haujathibitisha
- Ustahimilivu wa moto au usalama wa betri wa masti iliyoelezwa kuwa inayochelewesha mwako haukujaribiwa katika utafiti huu.
- Utendaji wa muda mrefu wa kuziba maji, unyevu au gesi haukutathminiwa.
- Ustahimilivu wa sanduku la betri dhidi ya mtetemo, mshtuko, mizunguko ya joto au kutu katika maisha ya gari haukuchunguzwa.
- Matokeo ya 6,0 cm³/s kwa ongezeko la radiusi ya vali la %45 si uthibitisho wa prototipu ya kimwili, bali ni matokeo ya uigaji.
- Haijaonyeshwa kuwa kiwango cha awali kilicholengwa cha 7,0 cm³/s kimethibitishwa kwa usalama kwa mfumo mmoja na jiometria ya mwisho.
- Matokeo hayawezi kuhamishwa moja kwa moja kwa masti zote za butili, vifurushi vyote vya betri au vifaa vya wazalishaji tofauti.
- Utafiti haukupima kwa majaribio uharibifu wa muda mrefu wa joto juu ya 140 °C.
Ni nguvu zipi za utafiti?
Nguvu kubwa zaidi ya utafiti ni kuunganisha rheolojia ya msingi, vipimo vya vifaa vya viwandani na muundo wa kikokotozi katika mnyororo mmoja wa uthibitishaji. Vipimo vya maabara havikuripotiwa tu, bali viliunganishwa na shinikizo halisi la utoaji. Usahihishaji wa Bagley ulitenganisha athari za jiometria tofauti za nozzeli; uhusiano wa shinikizo na mnato ulichunguzwa katika lots nyingi za nyenzo.
Nguvu ya pili muhimu ni kwamba modeli ilijaribiwa moja kwa moja kwa majaribio. Upanuzi wa nafasi ya vali ulitathminiwa kwanza kwa njia ya kidijitali, kisha mabadiliko ya %30 yakajaribiwa katika majaribio ya kimwili ya apliketa. Kuzingatia kuteleza ukutani katika modeli pia kulipunguza tofauti kati ya vipimo na uigaji.
Ni mapungufu gani ya utafiti?
Utafiti umejikita kwenye fomulesheni moja ya kibiashara ya masti ya butili na uwiano wa vijazaji haujawekwa wazi. Ingawa imeelezwa kuwa sampuli mpya ilitumika kwa kila joto na aina ya jaribio, idadi ya jumla ya marudio, coefficients of variation na confidence intervals hazijatolewa kwa kina. Maana ya error bars katika Kielelezo 16 haijaelezwa.
Modeli ya COMSOL iliwakilisha mtiririko kama kiowevu kisichoelastiki cha aina ya Herschel-Bulkley. Hata hivyo, majaribio ya dinamiki yalionyesha tabia kubwa ya viskoelastiki na kuanza kutiririka kwa hatua mbili. Ingawa athari za kuingia-kutoka zilishughulikiwa kwa usahihishaji wa Bagley na kuteleza ukutani kwa sharti la Navier, mikazo ya elastiki inayotegemea muda haikutatuliwa kwa modeli kamili ya kikatiba ya viskoelastiki.
Utendaji halisi wa kuziba wa nyenzo, kuzeeka kwa joto, tabia ya moto, uimara wa muda mrefu kwenye sanduku la betri na uthabiti katika hali tofauti za mazingira viko nje ya wigo wa utafiti. Aidha, utafiti haujapitia mapitio ya rika.
Ina maana gani kwa viwanda na uzalishaji?
Utafiti unaonyesha kuwa kuoanisha masti mpya ya betri na vifaa vilivyopo vya magari kwa kutegemea tu mnato wa katalogi haitoshi. Muundo wa uzalishaji unapaswa kutathmini kwa pamoja mkazo wa kuanza kutiririka wa nyenzo, mnato wake katika kasi tofauti za shear, kuteleza ukutani, joto linaloruhusiwa, jiometria ya njia nyembamba na muda wa mzunguko.
Mbinu hii inaweza kuhamisha sehemu ya majaribio ya gharama kubwa ya jaribu-na-kosa kwenda kwenye hatua za vipimo vya maabara na uundaji wa modeli ya namba. Hata hivyo, utafiti unatoa mfano wa kimethodolojia kwa mfumo maalumu; haumaanishi kuwa mafanikio ya kiwango cha kibiashara yamehakikishwa kwa nyenzo na mistari yote.
Mbinu na Matokeo ya Utafiti
Muhtasari wa kiufundi wa jaribio
| Kipengele kilichochunguzwa | Mbinu na hali zilizotumika |
|---|---|
| Nyenzo | Masti ya butili isiyovulkanishwa, ya sehemu moja, inayochelewesha mwako; vijazaji vya aluminium trihydrate, kaolin, carbon black na silika ya moshi |
| Uandaaji wa sampuli | Kupasha cartridge katika 150 °C; presi ya 121 °C; bamba la 1,5 mm; sampuli ya diski ya 25,0 mm |
| Reomita ya mzunguko | TA Instruments ARES G2; sahani sambamba ya 25,0 mm; nafasi ya 0,75–1,0 mm; anga ya nitrojeni |
| Uchunguzi wa strain ya dinamiki | 100–160 °C; hatua ya 10 °C; kusubiri 180 sekunde katika joto; %0,01–100 strain; 1,0 Hz |
| Uchunguzi wa shear ya kudumu | 100–150 °C; 0,01–50 s−1; rampu ya mtiririko wa mstari ya sekunde 300 |
| Uchunguzi wa mtiririko wa usawa | 0,05–5,0 s−1; algoritimu ya kugundua usawa katika kila kasi ya shear |
| Reomita ya kapilari | Gottfert Rheograph 20; 3–10.000 s−1; radiusi ya pistoni 7,5 mm; urefu wa die 32,0 mm; radiusi ya die 0,5 mm |
| Mfumo wa viwandani | Pampu 57:1; kitengo cha kupimia tandem LIFO; roboti ya Fanuc; dozi ya juu 160 cm³; kikomo cha uendeshaji endelevu 20 MPa |
| Majaribio ya Bagley | Radiusi ya kudumu 2,0 mm; urefu wa nozzeli 1,0, 25,0 na 66,0 mm; sensa ya ziada ya shinikizo juu ya apliketa |
| Lengo la uzalishaji | Kiwango cha mtiririko wa ujazo 7,0 cm³/s; takriban 1.114,1 s−1 ya kasi inayoonekana ya shear katika nozzeli yenye kipenyo cha ndani cha 4,0 mm |
| Modeli ya namba | COMSOL Multiphysics 6.3; modeli ya Herschel-Bulkley-Papanastasiou; kuteleza ukutani kwa Navier |
| Kuteleza ukutani | Wigo uliopimwa 27–69 mm/s; katika mfano wa 4,0 cm³/s thamani ya uigaji 32,0 mm/s |
Muhtasari wa kiufundi wa matokeo makuu
| Matokeo | Matokeo ya namba au uchunguzi | Maana ya kiufundi |
|---|---|---|
| Tabia ya kuanza kutiririka | Kuanzia kutiririka kwa hatua mbili; nishati ya uanzishaji 22,0 kJ/mol | Mitandao ya vijazaji huenda ikavunjika katika viwango tofauti vya muundo; mekanizimu haijathibitishwa moja kwa moja. |
| Unyeti wa joto | Ulinganifu wa Arrhenius wa mkazo wa kuanza kutiririka R²=1,00 | Kuanza kwa mtiririko wa nyenzo kunategemea sana joto. |
| Kikomo cha reomita ya mzunguko | Athari za kingo karibu 3 s−1 | Mtiririko wa utoaji wa kasi kubwa haukufunikwa kwa kuaminika na mbinu ya sahani sambamba. |
| Shear thinning | Fahirisi ya mtiririko 0,40–0,45 | Mnato unaoonekana hupungua kwa nguvu kadiri kasi ya shear inavyoongezeka. |
| Mnato wa uzalishaji | Katika 1.114,1 s−1: 79,9 Pa·s katika 140 °C; 67,0 Pa·s katika 150 °C; 59,5 Pa·s katika 160 °C | Joto hupunguza mnato; lakini kikomo cha msambazaji kwa matumizi ni 140 °C. |
| Uhusiano wa Cox-Merz | Mnato changamano juu kuliko mnato wa shear ya kudumu | Kipimo cha oscillation hakikuweza kutumiwa badala ya mtiririko wa uzalishaji. |
| Usahihishaji wa Bagley | Katika mistari ya Bagley R²≥0,99 | Shinikizo za kuingia na kutoka zilitenganishwa na athari za jiometria. |
| Ulinganifu maabara-kifaa | Mikunjo ya kifaa iliyosahihishwa ililingana na mikunjo ya reomita ya kapilari. | Uhusiano wa moja kwa moja uliwekwa kati ya mnato wa nyenzo na shinikizo halisi la utoaji. |
| Kikomo cha mfumo uliopo | Kukaribia au kuzidi kikomo cha 20 MPa katika 7,0 cm³/s | Jiometria ya awali haikuweza kufikia muda wa mzunguko kwa usalama kwa mfumo mmoja. |
| Apliketa ndefu | Takriban 21,7 MPa katika 1,74 cm³/s baada ya ongezeko la urefu la %81,3 | Njia nyembamba ya pete ilizalisha shinikizo kubwa hata katika mtiririko mdogo. |
| Ongezeko la radiusi ya vali la %30 | Zaidi ya %10 katika apliketa ya udhibiti; kupungua kwa shinikizo kwa %38,3 kulikoripotiwa katika apliketa ndefu | Kupanua njia ya pete kulithibitishwa kwa majaribio ya kimwili. |
| Ongezeko la radiusi ya vali la %45 | Katika uigaji 6,0 cm³/s na kasi ya roboti 171 mm/s | Matokeo ni utabiri wa kikokotozi pekee; uthibitisho wa prototipu ya kimwili haukutolewa. |
Katika utafiti huu, thamani za p za majaribio ya nadharia tete au takwimu za kawaida za inferensia hazikutumiwa. Tathmini ilitegemea hasa mikunjo ya mtiririko, coefficients za ulinganifu wa modeli, mahusiano ya shinikizo-mtiririko na ulinganisho wa majaribio na uigaji. Ingawa baadhi ya grafu zina error bars, haijaelezwa kama zinawakilisha standard deviation, standard error au kipimo kingine cha kutokuwa na uhakika.
Maelezo ya Chanzo na Mbinu
Jina kamili la asili la utafiti: On the rheology of a highly filled butyl sealant in dispensing for battery electric vehicle manufacturing
Waandishi na mpangilio: Nick Kamar, John Hill, Dan Ondrus, Brad Sochacki
Mchango sawa/uandishi wa kwanza sawa: Haujaelezwa.
Mwandishi wa mawasiliano: Nick Kamar
Uhusiano wa taasisi:
- Nick Kamar na John Hill: Research and Advanced Engineering, Ford Motor Company, 2101 Village Rd., Dearborn, Michigan 48124, Marekani.
- Dan Ondrus na Brad Sochacki: Manufacturing Technology Development Center, Ford Motor Company, 25111 Glendale, Redford Township, Michigan 48239, Marekani.
Aina ya chanzo: Utafiti wa preprint unaounganisha rheolojia ya majaribio, jaribio la utoaji wa viwandani na uundaji wa modeli ya mienendo ya viowevu ya kikokotozi.
Hali ya mapitio: Utafiti huu ni preprint na haujapitia mapitio ya rika.
Mwaka wa kuchapishwa: 2026. Siku kamili ya kupakiwa SSRN haijaelezwa ndani ya faili.
DOI: 10.2139/ssrn.6947715. Taarifa ya DOI haijaandikwa wazi katika maandishi ya utafiti; imethibitishwa kupitia rekodi ya nje ya bibliografia inayohusishwa na nambari ya rekodi ya SSRN.
Jarida: Haijathibitishwa kuwa imechapishwa katika jarida lililopitiwa na rika.
Jukwaa la uchapishaji: SSRN.
Mchapishaji wa asili: Hakuna. SSRN ni jukwaa la preprint na utafiti wa awali linaloendeshwa na Elsevier; si jarida au mchapishaji wa kitaaluma uliopitiwa na rika.
Rekodi rasmi:Ukurasa rasmi wa utafiti wa SSRN
Kiungo cha DOI:https://doi.org/10.2139/ssrn.6947715
Mgongano wa maslahi: Waandishi wametangaza kuwa hakuna mgongano wa maslahi au maslahi yanayoshindana.
Shukrani: Waandishi wamemshukuru Ewa Gorski wa Ford Motor Company kwa mchango wake kuhusu vipimo vya uhandisi wa nyenzo.
Maelezo haya ya kisayansi ya Kiswahili yameandaliwa kwa kuchunguza maandishi makuu, milinganyo, majedwali, vielelezo na taarifa za ziada za utafiti uliopakiwa. Hakuna matokeo ya kisayansi yasiyokuwemo katika utafiti yaliyoongezwa. Taarifa za bibliografia kama DOI, jukwaa na hali ya uchapishaji zilihakikiwa kando.
Mapungufu makuu ya utafiti ni: kutopitia mapitio ya rika, kulenga fomulesheni moja ya kibiashara, kutowekwa wazi kwa uwiano wa vijazaji, kutotolewa kwa kina kwa idadi ya marudio na maana ya error bars, modeli ya mtiririko kutokuwa viskoelastiki kamili, mabadiliko ya jiometria ya %45 kutothibitishwa kimwili, na kutopimwa kwa utendaji wa kuziba, moto, uimara au maisha ya gari.
Kuna kutokulingana kwa uwasilishaji kati ya Mlinganyo 1 na sehemu ya kukatiza ya Kielelezo 4b, ubadilishaji wa kutokuwa na uhakika wa thamani ya 21,7 MPa, na kitengo cha kiwango cha mtiririko katika Kielelezo 15. Vipengele hivi vimeelezwa huku kauli za asili zikihifadhiwa, bila kusahihisha utafiti kimya kimya.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *