

Samani katika uzalishaji uchapishaji wa 3D kutumia pekee plastik bir sandalye basmak anlamına gelmiyor. Mapitio yaliyotathminiwa; machujo, unga wa mbao, nyuzi fupi, selulosi, nanocellulose na lignin kama lignoselulosiik vyanzo PLA, PHA, PBS na diğer na polima au enye msingi wa maji macunlarla birleştirilerek samani ölçeğinde utengenezaji wa tabakata nasıl kullanılabileceğini değerlendiriyor. Fused Filament Fabrication/Fused Deposition Modeling (FFF/FDM), Fused Granulate Fabrication (FGF), Direct Ink Writing (DIW), Liquid Deposition Modeling (LDM), binder jetting na robotik/hibrid uchapishaji yöntemleri; nyenzo maudhui, uchapishikaji, rheolojia, utendaji wa kimekanika, unyeti kwa unyevu, uthabiti wa vipimo, ubora wa uso, uwezo wa kupanuliwa na athari za kimazingira kwa upande wa karşılaştırılıyor.
Mapitionin hitimisho kuu tek bir “bora zaidi mbao uchapishaji wa 3D nyenzosi” bulunmadığıdır. FDM/FFF mifumo bugün en olgun na erişilebilir seçeneklerden biri olmakla birlikte mbao maudhuinin yükselmesi eriyik viskozitesini, nozzle tıkanmasını, gözenekliliği na katmanlar arası bağlanmayı sorun hâline getirebilir. Kinyume chake DIW na LDM kama macun bazlı sistemler kwa msingi mkavu takriban %70–85'e ulaşabilen juu mbao maudhuine na katika joto la chini uzalishajie izin verebilir; lakini kusinyaa wakati wa kukauka, unyeti kwa unyevu na sınırlı çekme performansı ni vikwazo muhimu. Mifumo ya roboti na mseto kwa kiwango kamili samaniya yaklaşmayı kolaylaştırsa da gharama ya vifaa, utata wa udhibiti na matatizo ya usanifishaji yanaendelea.
Utafitinın mpaka muhimu wa kisayansi, yeni na tek tip bir seti ya data ya majaribio üretmemesidir. uokoaji wa nyenzo, uzalishaji wa kaboni, matumizi ya nishati, nguvu ya kimekanika na utendaji wa kimazingira kwa verilen rakamlar yamekusanywa kutoka tafiti tofauti za fasihi; huu nedenle zote mbao esaslı uchapishaji wa 3D mifumo kwa dhamana ya utendaji wa jumla kama haiwezi kutafsiriwa. Ayrıca mekanik verilerin önemli bölümü wa kiwango cha maabara kwa sampuli dayandığından ukubwa kamili bir sandalye, meza au inayobeba mzigo samani elemanının tabia ya muda mrefu kwa uthibitisho wa matumizi halisi hâlâ unahitajika.
uchapishaji wa 3Dda “mbao esaslı kompozit” inamaanisha nini?
Utafiti huuda mbao esaslı kompozit dhana pekee machujola plastik karıştırılmış filamentleri haijumuishi. Mbao au mbaotan elde edilen vipengele farklı biçimlerde vinaweza kutumika:
- unga wa mbao,
- machujo,
- kısa mbao lifleri,
- selulosi lifleri,
- cellulose nanocrystals — CNC,
- cellulose nanofibrils — CNF,
- lignin na lignin nanoparçacıkları,
- endüstriyel mbao atıkları.
Bunlar termoplastik polimer içinde kichujio/uimarishaji jukumu görebileceği kama enye msingi wa maji pasta, hidrojel au binder sisteminin ana katı bileşeni kama da kullanılabilir.
Kwa nini samanida utengenezaji wa tabaka?
Mapitio utengenezaji wa tabakaın samani kwa upande wa üç temel avantajını öne çıkarıyor: geometrik özgürlük, seri kalıp gerektirmeden kişiselleştirme na nyenzonin pekee ihtiyaç duyulan bölgede kullanılabilmesi.
Huu yaklaşım sayesinde geleneksel kesme na machujo kaldırma yöntemlerinde zor üretilebilen:
- organik yüzeyler,
- iç kafes yapılar,
- değişken yoğunluklu bölgeler,
- topoloji optimize edilmiş taşıyıcılar,
- kişiye göre boyutlandırılmış sandalye na oturma elemanları,
- parametrik bağlantılar
üretilebilir.
Ancak geometrik kama basılabilen bir parçanın otomatik kama güvenli au dayanıklı samani olduğu sonucu çıkarılamaz. Nyenzo na proses tasarımının birlikte yapılması gerekir.
Nyenzoden nihai performansa uzanan zincir
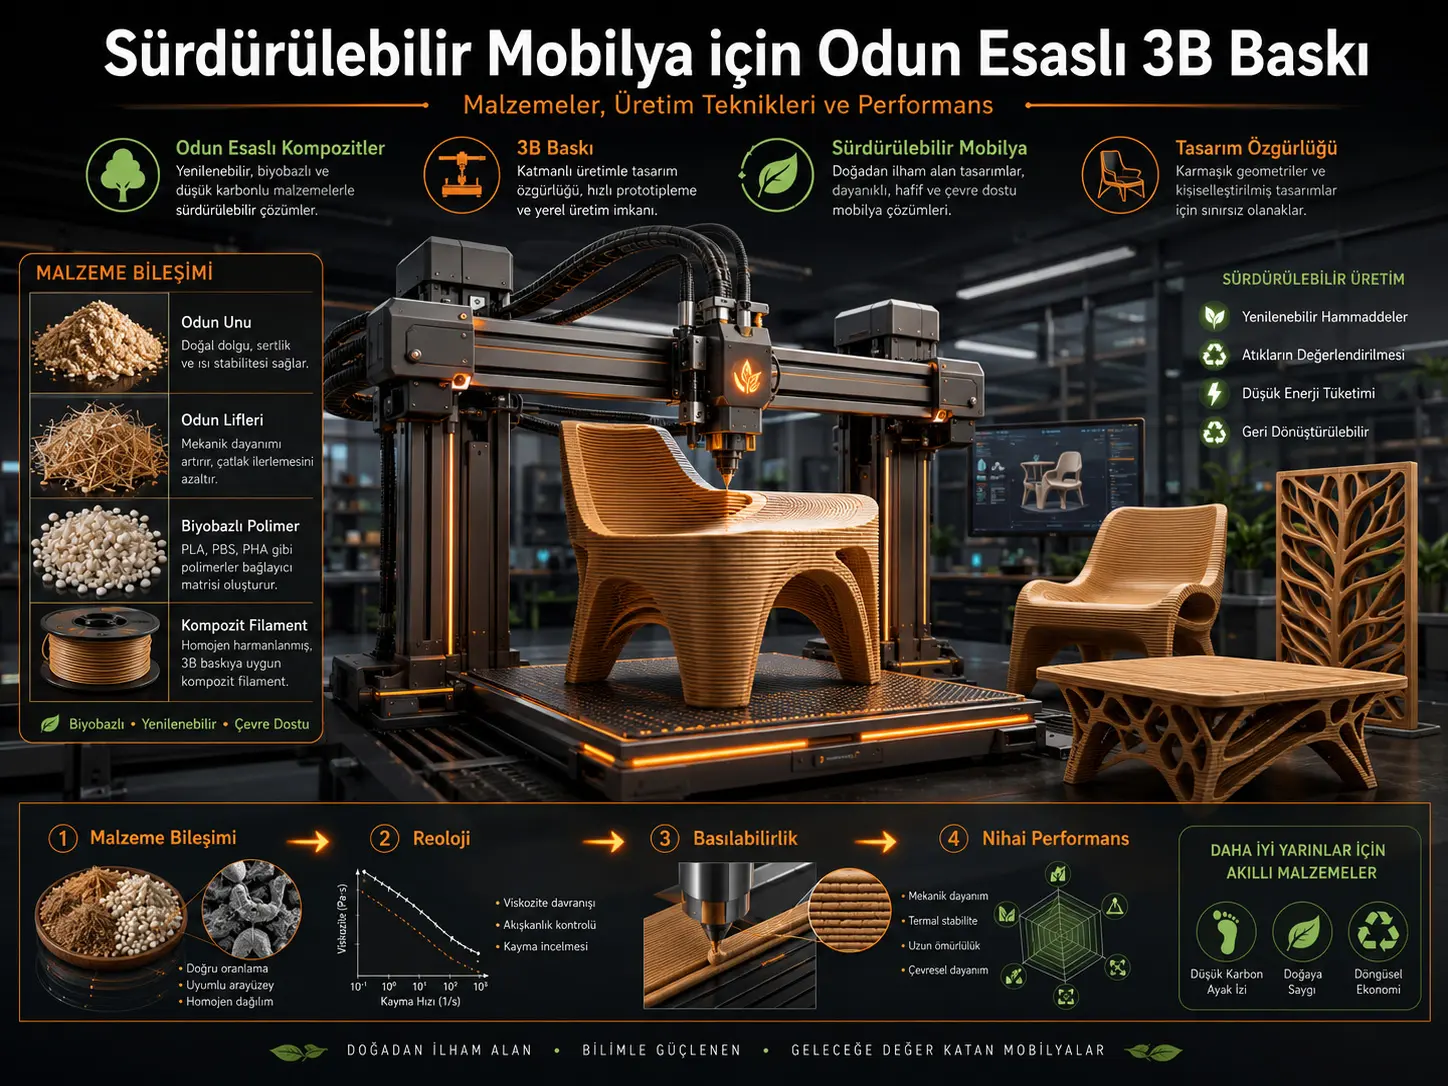
Mapitionin Kielelezo 12'si wa utafiti ana mühendislik mesajını dört birbirine bağlı aşamayla özetlemektedir.
Verianla Live: Odun esaslı utengenezaji wa tabakata nyenzoden nihai performansa
Kaynağın kavramsal çerçevesinde nyenzo bileşimi önce rheolojiak davranışı; rheolojia basılabilirliği na proses kararlılığını; uchapishaji koşulları ise nguvu ya kimekanika, uthabiti wa vipimo na dayanıklılık kama nihai özellikleri etkiler. Chanzo ayrıca bazı aşamalar arasında sınırlı geri besleme ilişkileri bulunduğunu belirtmektedir.
| Hatua | Chanzota öne çıkan vipengele | Jukumu kuu | Chanzo |
|---|---|---|---|
| Nyenzo bileşimi | Polimer + mbao + katkılar | Reolojik özelliklerin başlangıç koşullarını huamua | Kielelezo 12 |
| Reolojik özellikler | Viskozite, akma gerilmesi, shear-thinning | Akış, ekstrüzyon na şekil koruma davranışını huamua | Kielelezo 12 |
| Basılabilirlik na işleme | Ekstrüzyon, katman yapışması, sıcaklık, uchapishaji hızı, katman juuliği | Biriktirme kalitesini na proses kararlılığını huamua | Kielelezo 12 |
| Nihai performans | Mekanik dayanım, dayanıklılık, kararlılık | Samani parçasının gerçek kullanım performansını huamua | Kielelezo 12 |
Verianla Live: Huu akış, wa utafiti Kielelezo 12'sindeki kavramsal çerçeveyi kaynak sadakati korunarak Türkçeleştirir. Nicel bir deney sonucu au nedensellik katsayısı si.
FDM na FFF kwa nini en yaygın yöntem?
Fused Deposition Modeling (FDM) au Fused Filament Fabrication (FFF), mbao–polimer kompozitlerinde en fazla incelenen utengenezaji wa tabaka yöntemidir.
Temel işlem:
mbao parçacığı/lifi + termoplastik → kompozit filament → ısıtılmış nozzle → katman katman parça
şeklindedir.
PLA, ABS na PP kama matrisler kullanılabilmektedir. Özellikle PLA; nispeten düşük işlem sıcaklığı na biyobazlı kökeni nedeniyle literatürde yaygın biçimde kullanılmaktadır.
Ne hadi mbao eklenebilir?
Mapitionin farklı bölümlerinde FDM/FFF filamentlerinde genel utafiti bölgesi takriban %10–40 ağırlıkça mbao kama verilmektedir.
Özellikle %10–30 civarındaki orta dolgu oranları birçok sistemde rijitliği artırabilir. Ancak mbao miktarı yükseldikçe:
- eriyik viskozitesi yükselir,
- filament kırılganlaşabilir,
- nozzle tıkanması artabilir,
- katmanlar arası bağ zayıflayabilir,
- gözenek miktarı artabilir,
- çekme uzaması düşebilir.
Dolayısıyla zaidi fazla mbao maudhui otomatik kama zaidi iyi kompozit anlamına gelmez.
Parçacık boyutu kwa nini kritik?
FDM'de nozzle içerisinden geçen mbao parçacıkları sana büyük au düzensizse akış kararsızlaşabilir.
Mapitio, tipik nozzle çaplarını takriban 0,4–0,6 mm kama verirken tıkanma riskini azaltmak kwa mbao parçacıklarının genellikle 150 µm'den küçük tutulmasını önermektedir.
PLA tabanlı mbao filamentlerinde ekstrüzyon sıcaklığının takriban 220 °C'nin altında tutulması da termal bozunma na renk değişimi riskini azaltmak kwa upande wa vurgulanmaktadır.
Odun kwa nini polimerle iyi bağlanmayabiliyor?
Odunun selulosi na hemiselulosi vipengelei hidrofiliktir. Kinyume chake PP na ABS kama birçok polimer nispeten hidrofobiktir.
Huu kimyasal uyumsuzluk:
- zayıf ara yüzey,
- lif çekilip çıkması,
- mikro boşluklar,
- düşük gerilme aktarımı,
- nem giriş yolları
oluşturabilir.
Maleik anhidrit graftlama, silanizasyon, asetilasyon na başka yüzey işlemleri ara yüzey uyumunu artırmak kwa kullanılmaktadır.
Çift ekstrüzyon kwa nini önemli inaweza kuwa?
Mapitionin Kielelezo 7'sinde 19 wt.% mbao içeren WPC filamentlerin kesit görüntüleri karşılaştırılmaktadır. Tek ekstrüzyonlu filamentlerde zaidi belirgin boşluklar görülürken çift ekstrüzyon zaidi küçük na zaidi homojen gözenek yapısıyla ilişkilendirilmiştir.
Ayrıca iliyotumika mbao türünün parçacık morfolojisinin de gözenekliliği na ara ubora wa usoni etkileyebildiği inaonyeshwa.
Baskı hızı yüzeyi değiştirebilir mi?
Ndiyo. Kielelezo 6'da 30, 50 na 70 mm/s hızlarda basılan wood-plastic composite yüzeyleri karşılaştırılmıştır.
Baskı hızı arttıkça basılan yolun genişliği daralmakta; katman yüzey alanındaki değişim yüzey pürüzlülüğü na parçanın yoğunluğunu etkileyebilmektedir.
Dolayısıyla uchapishaji süresini azaltmak kwa hızın artırılması mekanik na yüzeysel performanstan bağımsız bir karar si.
Mbao macunu na samani basmak mümkün mü?
FDM'nin alternatifi, ahşabı termoplastik filament hâline getirmeden juu dolgulu macun au hidrojel kama basmaktır.
Huu yöntemler çoğunlukla:
- Direct Ink Writing — DIW,
- Liquid Deposition Modeling — LDM
kama adlandırılmaktadır.
Odun parçacıkları, selulosi türevleri au lignin; CMC, sodium alginate, xanthan gum, starch, PVA au latex kama bağlayıcılarla enye msingi wa maji bir karışım hâline getirilebilir.
Nyenzo nozzle'dan çıktıktan sonra kurutma, iyonik çapraz bağlama, UV kürleme au başka konsolidasyon yöntemleriyle katılaştırılır.
DIW kwa rheolojia kwa nini uchapishajinın merkezinde?
Macun nozzle içinden geçerken kolay akmalı lakini nozzle'dan çıkar çıkmaz kendi ağırlığını taşıyabilmelidir.
Huu nedenle ideal davranış shear-thinning, yani kesme hızı arttığında viskozitenin düşmesidir.
Mapitiode samani ölçeğindeki macunlar kwa:
- akma gerilmesinin takriban >50–100 Pa,
- nozzle içindeki takriban 1–100 s−1 kesme hızlarında viskozitenin kabaca <103 Pa·s,
- biriktirme sonrasında juu viskozitenin takriban >104 Pa·s düzeyine hızla dönmesi,
- tiksotropik toparlanma süresinin takriban <1–2 s
olmasının kararlı büyük ölçekli uchapishaji kwa yararlı genel utafiti değerleri olduğu aktarılmaktadır.
Bunlar tek bir evrensel reçete si; iliyotumika bağlayıcıya, katı oranına, nozzle geometrisine na ekstrüder sistemine göre değişebilir.
Macun mifumonde mbao oranı ne hadi yükseliyor?
Mapitionin Tablo 2'sinde:
- DIW kwa kwa msingi mkavu takriban %80'e hadi,
- LDM kwa takriban %70–85 kwa msingi mkavu
mbao maudhui bildirilmektedir.
Huu, FDM filamentlerinden sana zaidi juu lignoselulosiik içerik potansiyeli anlamına gelir.
Ancak juu mbao oranının karşılığında kusinyaa wakati wa kukauka na boyutsal stabilite en önemli mühendislik sorunlarından biri hâline gelir.
Taasisia kwa nini çatlak oluşturuyor?
Su bazlı bir yapı basıldığında parça henüz nihai boyutsal kararlılığa ulaşmış si.
Su yüzeyden hızlı kaybolurken iç bölgelerde zaidi fazla nem kalırsa diferansiyel büzülme gelişebilir. Bunun sonucu:
- çatlak,
- warping,
- boyut kaybı,
- katman ayrılması,
- geometrik sapma
inaweza kuwa.
Kontrollü nem ortamı, kademeli kurutma, iyonik çapraz bağlama na nem taşımasını düzenleyen plasticizer/humectant matumizi huu nedenle önemlidir.
Nanocellulose kwa nini ekleniyor?
Cellulose nanocrystals (CNC) na cellulose nanofibrils (CNF), sana juu özgül yüzey alanı na juu aspect ratio sayesinde düşük oranlarda mekanik takviye sağlayabilir.
Mapitio, PLA filamentleri au uchapishaji mürekkeplerinde takriban %0,5–5 wt. nanocellulose kullanımını yaygın düşük dolgu bölgesi kama tanımlamaktadır.
İyi dağıldığında:
- elastik modülü artırabilir,
- çatlak ilerlemesini sınırlayabilir,
- boyutsal doğruluğu destekleyebilir,
- macun rheolojiasini ayarlayabilir.
Ancak miktarın aşırı yükselmesi viskoziteyi büyüterek uchapishajiyı zorlaştırabilir.
Lignin nanoparçacıkları ne sağlıyor?
Lignin nanoparticles — LNPs, mekanik takviyenin yanında UV absorpsiyonu na antioksidan özellikleri nedeniyle özellikle görünür au ışığa maruz kalan samani yüzeyleri kwa ilgi çekicidir.
Fakat lignin nanoparçacıklarının topaklanması yeni stres yoğunlaşmaları oluşturabileceğinden yüzey fonksiyonelleştirme na uygun dispersiyon stratejileri gerekmektedir.
Grafen na nanokil kwa nini ahşaba ekleniyor?
Hibrid nanokompozitlerde mbao kökenli dolgular başka nanonyenzolerle birleştirilebilmektedir.
Mapitioye göre:
- nanokil: nem bariyerini na boyutsal kararlılığı destekleyebilir,
- graphene/rGO: elektrik na ısı iletkenliği kazandırabilir,
- nanocellulose: mekanik ağ takviyesi sağlayabilir,
- lignin nanoparçacıkları: UV koruması sağlayabilir.
Huu tür kombinasyonlar gelecekte sensör içeren au elektriksel fonksiyona sahip “akıllı samani” kwa araştırma alanı oluşturabilir. Ancak utafiti böyle bir nihai akıllı samani sistemini deneysel kama doğrulamamaktadır.
Utengenezaji wa tabaka yöntemleri nasıl karşılaştırılıyor?
| Mbinu | Malighafi | Mapitiodeki tipik mbao maudhui | İşlem sıcaklığı | Faida kuu | Kikomo kikuu |
|---|---|---|---|---|---|
| FFF/FDM | Odun–polimer filament | ≈%10–40 wt. | PLA kwa 180–220 °C | Erişilebilirlik na boyutsal doğruluk | Tıkanma, katman bağı na termal bozunma |
| FGF | Pellet/granül | ≈%20–50 wt. | 170–220 °C | Daha düşük hammadde maliyeti na juu biriktirme hızı | Düşük ubora wa uso na akış kararsızlığı |
| DIW | Macun/hidrojel | ≈%80'e hadi, kuru baz | Ortam sıcaklığı–<60 °C | Yüksek mbao oranı na düşük termal yük | Taasisia büzülmesi na unyeti kwa unyevu |
| LDM | Viskoz macun | ≈%70–85, kuru baz | Ortam sıcaklığı | Büyük ölçek na sürekli nyenzo akışı | Taasisia sırasında boyutsal kararsızlık na sınırlı nguvu ya kimekanika |
| Binder jetting | Odun tozu + binder | >%90 toz | Oda sıcaklığı | Termal bozunma olmadan geometrik özgürlük | Düşük green strength na yoğun son işlem ihtiyacı |
| Robotik/hibrid AM | Filament au macun | Prosese bağlı | Prosese bağlı | Tam ölçek na sana eksenli uzalishaji | Maliyet, karmaşıklık na proses kontrolü |
Pellet uchapishaji kwa nini önemli?
Klasik FFF'de önce polimer na mbaotan filament üretilmesi gerekir. Filament uzalishaji ayrı bir ekstrüzyon aşaması, enerji matumizi na maliyet yaratmaktadır.
Fused Granulate Fabrication (FGF) ise pellet au granülü doğrudan ekstrüdere besleyebilir.
Huu sayede:
- filament uzalishaji atlanabilir,
- geri dönüştürülmüş polimer kullanılabilir,
- nyenzo maliyeti azaltılabilir,
- büyük ölçekli biriktirme hızı artırılabilir.
Kinyume chake granül beslemede akış kararsızlığı, hava sıkışması na yüzey çözünürlüğü hâlâ önemli sorunlardır.
Robot koluyla samani basmanın farkı ne?
Konvansiyonel 3B yazıcı çoğunlukla düz XY katmanlarında ilerler. Çok eksenli robotik sistem ise nyenzoyi zaidi karmaşık uzaysal yollar boyunca biriktirebilir.
Böylece lif yönü, katman doğrultusu na eğrisel geometri mekanik yük yoluna göre düzenlenebilir.
Mapitio, sana katmanlı mbao filament uchapishajisında takriban 20 mm'ye hadi in-plane eğrilik yarıçapı na takriban 22,5° overhang değerlerinin deneysel örneklerde gösterildiğini aktarmaktadır.
Huu değerler robotik mbao uchapishajinın zote sistemler kwa geometrik sınırı si; kaynakta tartışılan belirli demonstrasyonların kabiliyetidir.
Ölçek büyüdükçe kwa nini yeni sorunlar çıkıyor?
Küçük bir çekme numunesi na ukubwa kamili sandalye arasında pekee boyut farkı yoktur.
Mapitio bunu size effect kapsamında tartışmaktadır.
Büyük parçaya geçildiğinde:
- katman boşlukları birikmektedir,
- nyenzo heterojenliği zaidi görünür hâle gelmektedir,
- parçanın kendi ağırlığı ıslak macunu deformasyona zorlayabilmektedir,
- uzun uchapishaji süreleri sıcaklık farklarını büyütebilmektedir,
- warping na delaminasyon büyüyebilmektedir,
- anizotropik dayanım gerçek yük yollarında zaidi kritik hâle gelmektedir.
Huu nedenle laboratuvar kuponundaki çekme dayanımı tek başına bir sandalye ayağının güvenliğini belirleyemez.
DfAM mbao samaniyı nasıl değiştiriyor?
Design for Additive Manufacturing (DfAM), parçayı geleneksel kesme na birleştirme mantığına göre tasarlayıp sonra 3B yazıcıya göndermek yerine nyenzo, proses na geometrinin birlikte geliştirilmesini amaçlar.
Topoloji optimizasyonu na generative design na:
- yük yolları izlenebilir,
- gereksiz nyenzo kaldırılabilir,
- gyroid au honeycomb iç yapılar tasarlanabilir,
- yerel yoğunluk değiştirilebilir,
- parça ağırlığı azaltılabilir.
Mapitio, bazı wood–polymer uygulamalarında benzer mekanik işlevin %60'a hadi zaidi kidogo nyenzo na elde edilebildiğini aktarmaktadır. Huu rakam zote samani geometrileri kwa garanti si.
Mbao kompozitler izotropik mi?
Hapana. Hem lignoselulosiik liflerin kendisi hem de utengenezaji wa tabakaın yönlü yapısı nedeniyle mekanik davranış anizotropiktir.
Mapitio, lignoselulosiik yapılar kwa longitudinal, radial na tangential doğrultulardaki:
- elastik modüllerin,
- kayma modüllerinin,
- Poisson oranlarının
farklı olabileceğini vurgulamaktadır.
Dolayısıyla topoloji optimizasyonunda nyenzoyi klasik izotropik plastik kama modellemek kwa kiwango kamili samani tahminlerinde hata oluşturabilir.
Katman yönü mekanik davranışı değiştiriyor mu?
Mapitiode 0° raster yönünün ekstrüzyon doğrultusunda zaidi juu çekme dayanımı sağlayabildiği, çapraz au ±45° düzenlerin ise darbe na yorulma davranışında farklı avantajlar sunabildiği inaelezwa.
Gerçek bir samani elemanında toolpath pekee uchapishaji süresine göre si, ana yük doğrultularına göre de tasarlanmalıdır.
Samani bağlantıları da basılabilir mi?
Ndiyo. Mapitio, uchapishaji wa 3Dnın pekee sandalye gövdesi kwa si bağlantı elemanları kwa de kullanılabileceğini unaoonyesha çalışmaları tartışmaktadır.
Dovetail benzeri geçmeler au dijital kama parametrik tasarlanmış bağlantılar:
- metal bağlantı elemanı ihtiyacını azaltabilir,
- modülerliği artırabilir,
- sökme na tamiri kolaylaştırabilir,
- kişiselleştirilmiş geometrilere uyarlanabilir.
Kielelezo 14'te geleneksel mortise-and-tenon bağlantıları na FFF na üretilmiş polimer bağlantılar kullanan sandalye yapıları karşılaştırılmaktadır.
Masaüstü yazıcıyla sandalye üretilebilir mi?
Mapitionin Kielelezo 15'inde tüketici sınıfı mezaüstü FDM yazıcıyla ayrı ayrı üretilmiş puzzle-benzeri PLA elemanlarının yapıştırılarak kwa kiwango kamili sandalyeye dönüştürüldüğü bir örnek bulunmaktadır.
Huu örnek geometrik na montaj uygulanabilirliğini gösterir; tüketici sınıfı zote FDM parçalarının standart samani güvenlik gereksinimlerini otomatik karşıladığı anlamına gelmez.
Unyevu kwa nini huu teknolojinin en büyük sorunlarından biri?
Odun içerisindeki cellulose na hemicellulose hidroksil grupları su molekülleriyle güçlü etkileşim kurar.
Mbao oranı yükseldikçe nem alma eğilimi de artabilir. Mapitio özellikle %30'dan fazla mbao içeren birçok sistemde nemli ortam altında boyutsal değişimin belirginleşebildiğini aktarmaktadır.
Unyevu:
- şişme,
- warping,
- mikroçatlak,
- katman ayrılması,
- nguvu ya kimekanika kaybı,
- bağlantı toleransının bozulması
oluşturabilir.
Katmanlar su kwa yol oluşturabilir mi?
FFF'nin katmanlı yapısı pekee mekanik anizotropi si, nem difüzyonu kwa upande wa da yönlü bir yapı oluşturabilir.
Katman sınırlarındaki mikro boşluklar kapiler yollar hâline gelerek su girişini kolaylaştırabilir.
Huu nedenle filamentin kimyasal kama hidrofobik olması tek başına yeterli si; uchapishaji sırasında boşluk oluşumu na katman bağlanması da kontrol edilmelidir.
Ahşabın unyeti kwa unyevu nasıl azaltılıyor?
Mapitio çeşitli kimyasal modifikasyonları karşılaştırmaktadır.
| İşlem | Temel mekanizma | Mapitiodeki genel etkisi |
|---|---|---|
| Asetilasyon | Hidroksil gruplarının asetil gruplarıyla değiştirilmesi | Su alma na şişmede güçlü azalma |
| Silanizasyon | Odun na polimer arasında hidrofobik ara yüzey köprüsü | Ara yüzey bağı na nem direncinin geliştirilmesi |
| Maleik anhidrit graftlama | Hidrofilik lif na hidrofobik matris arasında kimyasal uyumluluk | Mekanik bütünlük na eriyik akışının iyileştirilmesi |
| Benzoylation | Lif yüzeyinin hidrofobikliğinin artırılması | Denge nem maudhuinin azaltılması |
| Isıl işlem | Higroskopik hemiselulosiun azaltılması | Unyevu hassasiyetinin azalması; aşırı işlemde dayanım kaybı riski |
Chanzo, asetilasyon kwa bazı literatür örneklerinde su alımı na kalınlık şişmesinde %50–70'e hadi azalma bildirmektedir. Huu değer tek bir standart mbao–polimer reçetesinin garantisi si.
Boyutsal kararlılık ne hadi iyi olmalı?
Mapitio, klasik engineered wood ürünlerini bağlam oluşturmak amacıyla kullanmaktadır.
EN 317 na ISO 16983 katika muktadha wa geleneksel particleboard/MDF ürünlerinde 24 saat suya daldırma sonrasında kalınlık şişmesinin takriban %5–12 aralığında olabildiği aktarılır.
Waandishi iç mekân samanisında takriban:
- <%2–5 kalınlık değişimi,
- <%0,3–0,5 doğrusal değişim
düzeylerinin, hassas inayobeba mzigo bağlantılarda ise takriban <%0,2–0,3 doğrusal değişimin hedeflenmesinin yararlı olduğunu belirtmektedir.
Bunlar mapitionin endüstriyel bağlamlandırma değerleridir; kila ürün sınıfına doğrudan uygulanacak tek bir yasal limit kama değerlendirilmemelidir.
kilichochapishwa kwa 3D mbao yüzey gerçekten mbao kama görünebilir mi?
Ndiyo. Parçacık boyutu, mbao türü na uchapishaji parametreleri yüzey dokusunu belirgin biçimde değiştirebilir.
İnce unga wa mbao:
- zaidi düzgün yüzey,
- zaidi juu uchapishaji ayrıntısı
sağlayabilirken zaidi iri parçacıklar zaidi belirgin, doğal mbao benzeri bir görünüm oluşturabilir.
Ancak görünür layer lines, porozite na renk farklılıkları nedeniyle sanding, coating au veneering kama son işlemler çoğu ticari samani kwa gerekli kalabilir.
Son işlem kwa nini pekee estetik si?
Sanding na kaplama yüzeyi pekee güzel göstermek kwa yapılmaz.
Mapitio:
- waterborne acrylic,
- polyurethane dispersion,
- bio-based varnish,
- natural veneer,
- plasma treatment,
- laser texturing,
- silane functionalization
kama yöntemlerin nem girişini, UV bozunmasını na kaplama aderansını kontrol etmek kwa kullanılabileceğini tartışmaktadır.
UV na dış ortam ne yapıyor?
UV ışığı lignoselulosiik vipengelede foto-oksidasyona kwa nini inaweza kuwa. Matokeo yake:
- renk solması,
- yüzey gevrekleşmesi,
- mikroçatlak,
- polimer–lif ara yüzeyinin zayıflaması
gelişebilir.
TiO2, lignin nanoparçacıkları na UV absorber kama katkılar huu sorunları azaltmak kwa araştırılmaktadır.
Dayanıklı olmak na biyobozunur olmak çelişiyor mu?
Huu, wa utafiti vurguladığı önemli nyenzo tasarımı problemlerinden biridir.
Bir samaninın kullanım sırasında yıllarca neme, UV'ye na mekanik yüke dayanması istenir. Kinyume chake kullanım ömrünün sonunda nyenzonin geri dönüştürülebilmesi au kontrollü biçimde parçalanabilmesi çevresel açıdan avantaj sağlayabilir.
Crosslinking, UV stabilizer na hidrofobik yüzey işlemleri kullanım ömrünü artırırken aynı zamanda biyobozunmayı yavaşlatabilir.
Dolayısıyla hedef “en hızlı bozunan samani” si, kullanım sırasında kararlı; kullanım sonunda yönetilebilir bir nyenzo sistemi geliştirmektir.
Sürdürülebilirlik rakamları nasıl okunmalı?
Mapitio çeşitli LCA çalışmalarından oldukça dikkat çekici değerler aktarmaktadır:
- utengenezaji wa tabakaın CNC milling'e kıyasla bazı uygulamalarda takriban %40–70 nyenzo tasarrufu sağlayabildiği,
- virgin polimerin takriban %20–40'ının unga wa mbao na değiştirilmesinin belirli sistemlerde cradle-to-gate CO2 emisyonunu takriban %30–50 azaltabildiği,
- dağıtık dijital uzalishaji senaryolarında geleneksel injection molding au hot pressing'e kıyasla parça başına takriban %20–40 enerji azalması raporlandığı
aktarılmaktadır.
Fakat huu yüzdeler aynı deneyden gelmez na iliyotumika elektrik kaynağı, polimer, mbao oranı, uzalishaji teknolojisi, taşıma mesafesi na sistem sınırı değiştikçe sonuç da değişir.
Huu nedenle “kilichochapishwa kwa 3D mbao samani %50 zaidi çevrecidir” kwa namna ya tek bir genel sonuç çıkarmak kaynak kapsamını aşar.
Atık mbao gerçekten bedava hammadde mi?
Testere machujoı au endüstriyel atık sana düşük maliyetli inaweza kuwa; lakini doğrudan yazıcıya konulamaz.
Mapitiode endüstriyel hammadde hazırlığı kwa:
- temizleme,
- öğütme,
- granülasyon,
- eleme,
- kurutma,
- kompoundlama
kama işlemler gerektiği vurgulanmaktadır.
Özellikle partikül boyutunu <150 µm düzeyine getirmek na nemi bazı filament süreçlerinde <%1 wt. seviyesine indirmek enerji gerektirir.
Mapitionin aktardığı yaşam döngüsü tahminlerinde juu dolgulu, yani >%50 wt. sistemlerde huu ön işlemlerin gömülü enerjinin takriban %18–22'sine hadi ulaşabildiği inaelezwa.
Geri dönüşüm gerçekten kapalı döngü inaweza kuwa mi?
Tek polimerli wood–PLA kama sistemlerde basılı atığın öğütülüp yeniden filament au pellet yapılması teknik kama mümkün inaweza kuwa.
Ancak kila yeniden ısıtma:
- polimer zincirlerini bozabilir,
- rengi koyulaştırabilir,
- utendaji wa kimekanikaı düşürebilir.
Multi-material sistemlerde sorun zaidi büyüktür; farklı polimer, bağlayıcı, kaplama na lifleri birbirinden ayırmak zorlaşabilir.
Huu nedenle gerçek circular economy, pekee atık mbao kutumia si ürünün sökülebilirlik, yeniden işleme na nyenzo ayrıştırma senaryosunun tasarım aşamasında düşünülmesini gerektirir.
Endüstride hangi örnekler var?
Mapitio çeşitli ticari na akademik örnekleri karşılaştırmaktadır.
| Örnek | Nyenzo / yöntem | Uygulama | Mapitionin vurguladığı kikomo |
|---|---|---|---|
| Aectual | Biyobazlı/geri dönüştürülmüş nyenzoler, büyük ölçekli extrusion AM | İç mekân elemanları, paneller, özel uzalishaji | Yüksek gharama ya vifaa na sınırlı yük taşıma |
| Forust | Odun unu + binder, binder jetting | Sandalye, meza na dekoratif parçalar | Son işlem na sınırlı yapısal dayanım |
| Robotik demonstratörler | Odun filament au laminat | Eğrisel yapılar na samani | Proses karmaşıklığı na standardizasyon |
| Desktop FDM | PLA/mbao fiber | Sandalye, tabure, modüler samani | Boyut na anizotropik dayanım |
| Paste-based sistemler | Odun pastaları na hidrojeller | Panel na organik samani formları | Büzülme na unyeti kwa unyevu |
| Hybrid pellet extrusion | Odun–polimer pelletler | Büyük samani çerçeveleri na paneller | Yüzey kalitesi |
Forust na Aectual “sorunun çözüldüğünü” unaonyesha mu?
Hapana. Mapitio bunları teknolojinin laboratuvar dışına çıkmaya başladığını unaoonyesha önemli örnekler kama kullanmaktadır.
Ancak aynı kaynak:
- yük taşıma kapasitesinin sistemden sisteme değiştiğini,
- endüstriyel printer maliyetinin juu olduğunu,
- standart feedstock özelliklerinin eksik olduğunu,
- servis ömrünün yeterince belgelenmediğini,
- seri uzalishaji hızının geleneksel yöntemlerden düşük kalabildiğini
açıkça belirtmektedir.
Dolayısıyla ticari demonstrasyon, geleneksel samani uzalishajinin bütünüyle yerini almaya hazır standartlaşmış bir teknoloji anlamına gelmemektedir.
Utafiti neyi destekliyor?
- Odun unu, lif, lignin na nanocellulose kama yenilenebilir hammaddeler çeşitli AM teknolojilerinde kullanılabilir.
- FFF/FDM, mbao–termoplastik kompozitler kwa en olgun na yaygın araştırılmış yöntemlerden biridir.
- Mbao oranının aşırı yükselmesi FDM'de rheolojia, nozzle tıkanması na katman yapışması sorunlarını artırabilir.
- DIW na LDM, termal ergitme gerektirmeden sana juu mbao içerikli yapıların uzalishajine izin verebilir.
- Nanocellulose na başka nanodolgular düşük oranlarda mekanik, bariyer au fonksiyonel özellikleri geliştirebilir.
- Robotik sana eksenli uzalishaji kwa kiwango kamili na karmaşık samani geometrileri kwa önemli tasarım özgürlüğü sağlar.
- Topoloji optimizasyonu na kafes yapılar nyenzo kullanımının azaltılmasına yardımcı inaweza kuwa.
- Unyevu yönetimi na uthabiti wa vipimo samani uygulamalarındaki temel nyenzo sorunlarındandır.
- Atık mbao na geri dönüştürülmüş polimer matumizi circular manufacturing kwa potansiyel sunmaktadır.
- Ticari na pilot uygulamalar mbao esaslı utengenezaji wa tabakaın laboratuvar dışı kullanımının mümkün olduğunu unaonyesha.
Utafiti neyi kanıtlamıyor?
- kilichochapishwa kwa 3D zote mbao samaniların geleneksel mbaotan zaidi sürdürülebilir olduğunu kanıtlamıyor.
- Bütün AM mifumonde %40–70 nyenzo tasarrufu garanti etmiyor.
- Bütün wood–polymer kompozitlerde %30–50 CO₂ azalması garanti etmiyor.
- Her juu mbao içerikli filamentin zaidi iyi utendaji wa kimekanika göstereceğini söylemiyor.
- Laboratuvar çekme numunelerindeki sonuçların ukubwa kamili samaniya doğrudan uygulanabileceğini hauonyeshi.
- Forust au Aectual örneklerinin zote inayobeba mzigo samani gereksinimlerini karşıladığını hauonyeshi.
- kilichochapishwa kwa 3D mbao kompozitlerinin uzun dönem nem, UV na yorulma performansının tamamen çözüldüğünü hauonyeshi.
- Biodegradable teriminin kila kullanım koşulunda doğal ortamda hızlı na eksiksiz bozunma anlamına geldiğini hauonyeshi.
- Endüstriyel seri uzalishaji maliyetinin geleneksel samani yöntemlerinden kesin kama düşük olduğunu kanıtlamıyor.
Utafitinın Mbinui na Bulguları
Muundo wa utafiti
Utafiti huu deneysel bir nyenzo geliştirme çalışması si, mbao esaslı utengenezaji wa tabaka literatürünü samani ölçeği kwa upande wa bir araya getiren kapsamlı bir mapitiodir.
Kaynağın ana inceleme eksenleri şunlardır:
- nyenzo bileşimi,
- utengenezaji wa tabaka yöntemi,
- rheolojia na uchapishikaji,
- utendaji wa kimekanika,
- nem na uthabiti wa vipimo,
- termal, akustik na estetik özellikler,
- dayanıklılık na biyobozunma,
- LCA na ekonomik uygulanabilirlik,
- endüstriyel/pilot samani örnekleri,
- gelecek araştırma yönleri.
Chanzoça [242] numaralı çalışmaya hadi uzanmaktadır. Kinyume chake makalede sistematik mapitioye özgü PRISMA akışı, açık dahil etme/dışlama kriterleri au meta-analiz bulunmamaktadır.
Nyenzo sınıflandırması
Tablo 1'de altı geniş nyenzo kategorisi verilmektedir:
- wood-filled thermoplastics,
- biopolymer–wood composites,
- cellulose-based reinforced composites,
- wood-based pastes and hydrogels,
- lignin-containing composites,
- hybrid wood–polymer systems.
Huu sınıflandırma farklı uzalishaji rotalarının aynı “mbao uchapishaji wa 3D” başlığı altında sana farklı mühendislik davranışları gösterebileceğini ortaya koymaktadır.
Chanzo içindeki PLA sınıflandırma problemi
Tablo 1'in wood-filled thermoplastics satırında PLA, ABS na PP “Petroleum-based thermoplastics” başlığı altında gruplanmıştır.
Kinyume chake makalenin önceki metni PLA'yı bio-based origin özelliği nedeniyle sürdürülebilir sistemler kwa upande wa öne çıkarmaktadır.
Huu iki ifade tam kama uyumlu si. Huu Verianla maudhuinde PLA'nın kaynaktaki tablo sınıflandırması sessizce bilimsel gerçek kama tekrar edilmemiş; kaynak içi tutarsızlık açıkça korunmuştur.
AM yöntemlerinin performans sınıfları
Tablo 3, yöntemleri sayısal tek bir “puan” vermeden nguvu ya kimekanika, uchapishaji çözünürlüğü, uchapishaji hızı, uthabiti wa vipimo na durability kwa upande wa nitel biçimde karşılaştırmaktadır.
Örneğin:
- wood–PLA FDM mifumo orta düzey utendaji wa kimekanika na takriban 100–300 µm çözünürlükle,
- DIW mbao macunları <100 µm kama verilen juu çözünürlük lakini kürleme öncesinde düşük dayanımla,
- binder jetting takriban 50–100 µm çözünürlük lakini infiltrasyon gerektiren düşük green strength na,
- robotik extrusion ise mm ölçekli zaidi düşük çözünürlük lakini juu biriktirme hızı na büyük ölçek kabiliyetiyle
tanımlanmaktadır.
Huu karşılaştırma “en juu çözünürlüklü yöntem bora zaidi samani yöntemidir” sonucuna götürmez; büyük parça katika uzalishaji çözünürlük, hız na dayanım arasında farklı ödünleşmeler vardır.
Mekanik performansı belirleyen temel parametreler
Mapitioye göre utendaji wa kimekanikaın başlıca belirleyicileri:
- mbao oranı,
- parçacık boyutu na biçimi,
- polimer–mbao ara yüzey bağı,
- katman yönü,
- raster orientation,
- nozzle sıcaklığı,
- print speed,
- layer thickness,
- infill density,
- nem maudhui
kama öne çıkmaktadır.
Moderate wood loading takriban %10–30 bölgesinde bazı nyenzo mifumonde rijitlik na flexural/tensile performansı artırabilirken juu yüklemelerde gözenek na zayıf katman bağı mekanik kazanımı tersine çevirebilir.
Nanotakviyelerin tasarım alanı
Mapitio, nanocellulose kwa düşük konsantrasyonlu yaklaşımı zaidi uygulanabilir görmektedir.
Yaklaşık %1–5 CNC/CNF:
- modül artışı,
- zaidi iyi uchapishaji doğruluğu,
- çatlak ilerlemesinin sınırlanması
kama yararlar sağlayabilir.
Daha juu oranlarda ise juu spesifik yüzey alanı nedeniyle aglomerasyon na viskozite sorunu büyümektedir.
Boyutsal kararlılık kwa upande wa temel sonuç
Samani uygulamalarında unyeti kwa unyevu pekee estetik sorun si. Birkaç ondalık yüzde düzeyindeki doğrusal değişim bile hassas geçmelerde:
- boşluk,
- sıkışma,
- kapak au çekmece hizası bozulması,
- bağlantı gerilmesi
oluşturabilir.
Mapitio huu nedenle nyenzo tasarımını uchapishaji odasındaki performansla si, kullanım ortamındaki nem çevrimleriyle birlikte ele almaktadır.
Dayanıklılık kwa upande wa temel sonuç
Uzun dönem performans konusunda literatürde önemli boşluk bulunmaktadır.
Çoğu utafiti kısa süreli mekanik testlere au kontrollü laboratuvar numunelerine dayanırken gerçek samani kullanımında:
- yıllarca süren statik yük,
- cyclic loading,
- UV,
- sıcaklık çevrimleri,
- nem çevrimleri,
- temizlik kimyasalları,
- darbe na aşınma
birlikte etkili inaweza kuwa.
Mapitio, servis ömrünün henüz yeterince belgelenmediğini doğrudan kikomo kama belirtmektedir.
Çevresel performansın en önemli sınırı
AM'nin near-net-shape uzalishaji atığı azaltabilir; lakini yazıcının matumizi ya nishati, filament/pellet hazırlama, kurutma, post-processing na iliyotumika polimerin uzalishaji de yaşam döngüsüne dahildir.
Huu nedenle gerçek sürdürülebilirlik değerlendirmesi en kidogo:
- hammadde kaynağı,
- mbao atığının hazırlanması,
- polimer uzalishaji,
- elektrik karışımı,
- uchapishaji süresi,
- son işlem,
- nakliye,
- kullanım ömrü,
- geri dönüşüm au bertaraf
aşamalarını kapsamalıdır.
Endüstriyel ölçeklenebilirliği sınırlayan faktörler
Mapitio sekizinci katika sehemu laboratuvar na uzalishaji tesisi arasındaki farkı özellikle ayırmaktadır.
Endüstriyel geçişte:
- juu uchapishaji hızlarında katman birleşmesi,
- hammadde neminin parti-parti değişmesi,
- mbao parçacığı boyut dağılımı,
- FGF'de hava sıkışması,
- nozzle aşınması,
- juu kapasiteli gharama ya vifaa,
- standardize feedstock eksikliği,
- son işlem ihtiyacı
kritik engeller kama sıralanmaktadır.
Kaynağın geleceğe yönelik üç nyenzo stratejisi
Sonuç katika sehemu yazarlar endüstriyel ölçek kwa üç özellikle umut verici yaklaşım önermektedir.
1. Mbao–polimer/metal hibrid sistemler: Mbao kompozitin hafiflik na sürdürülebilirlik avantajı metal bağlantıların yerel dayanımıyla birleştirilebilir.
2. Functionally graded structures: İçte juu mbao içerikli ekonomik na hafif çekirdek, dışta ise zaidi düzgün na nem dayanımlı saf/takviyeli biyopolimer kabuk kullanılabilir.
3. Nanocellulose–lignin gradient mifumo: Nanocellulose juu gerilim bölgelerine yoğunlaştırılırken lignin yüzeyde UV koruma amacıyla artırılabilir.
Bunlar mapitionin gelecek araştırma önerileridir; seri uzalishajide doğrulanmış standart nyenzo mimarileri si.
Uturuki'deki samani sektörü kwa upande wa nasıl okunmalı?
Utafiti Uturuki'deki bir samani fabrikasını au yerli uzalishaji hattını incelememektedir. Huu nedenle verilen nyenzo oranları, maliyet iddiaları au performans sonuçları Uturuki'deki herhangi bir uzalishaji hattına doğrudan uygulanamaz.
Bununla birlikte Uturuki'de machujo, unga wa mbao au diğer samani/mbao işleme artıklarının utengenezaji wa tabaka hammaddesine dönüştürülmesi araştırılacaksa kaynak wa utafiti ortaya koyduğu mühendislik zinciri doğrudan önemlidir:
atık hammaddenin sınıflandırılması → öğütme na kurutma → polimer/binder seçimi → rheolojia → ekstrüzyon → katman bağı → nem dayanımı → gerçek samani ölçekli mekanik test → LCA na maliyet analizi.
Özellikle inayobeba mzigo sandalye, meza ayağı au raf sistemi geliştirilecekse pekee filament çekme testi yerine kwa kiwango kamili samani standartlarına uygun statik, cyclic na çevresel testler yapılması gerekir.
Maelezo ya chanzo na mbinu
Jina kamili la kazi asili: Wood-based composites for additive manufacturing of sustainable furniture: A review of materials, processing techniques, and performance
Waandishi: Amin Jorbandian, Sima Sepahvand, Mehdi Jonoobi, Amir Ghavidel.
Yazar sırası: Chanzota verilen sıra aynen korunmuştur.
Waandishi wa mawasiliano: Sima Sepahvand na Amir Ghavidel.
Eş katkı/eş birinci yazar: Chanzota eş katkı au eş birinci yazar beyanı bulunmamaktadır.
Taasisi 1: Department of Wood and Paper Science and Technology, Faculty of Natural Resources, University College of Agriculture & Natural Resources, University of Tehran, Karaj, Iran.
Taasisi 2: Department of Bio Systems, Faculty of New Technologies and Aerospace Engineering, Zirab Campus, Shahid Beheshti University, Tehran, Iran.
Taasisi 3: School of Engineering, University of Northern British Columbia, 499 George St., Prince George V2L1R7, British Columbia, Canada.
Chanzo türü: Hakemli kapsamlı/narratif mapitio makalesi. Chanzota sistematik mapitio au meta-analiz kama tanımlanmamaktadır.
Jarida: Materials Today Communications.
Mchapishaji: Elsevier Ltd.
Juzuu: 52.
Nambari ya makala: 115240.
DOI: 10.1016/j.mtcomm.2026.115240
Tarehe ya kuwasilishwa: 3 Şubat 2026.
Tarehe ya marekebisho: 17 Nisan 2026.
Tarehe ya kukubaliwa: 21 Nisan 2026.
Uchapishaji mtandaoni: 23 Nisan 2026.
Resmî DOI bağlantısı: https://doi.org/10.1016/j.mtcomm.2026.115240
Hakemlik durumu: Materials Today Communications'ta yayımlanmış hakemli mapitio makalesidir. Elsevier'ın dergi sayfası Materials Today Communications'ın rigorous peer review uyguladığını belirtmektedir.
Preprint durumu: İncelenen belge preprint si, Materials Today Communications'ta yayımlanmış nihai dergi makalesidir.
Leseni: Creative Commons Attribution 4.0 International — CC BY 4.0.
Maneno muhimu: Additive manufacturing; 3D printing; Wood-based composites; Sustainable furniture; Bio-based polymers; Nanocellulose.
Mapitio kapsamı: Odun esaslı termoplastik kompozitler, biyobazlı/biodegradable polimer matrisleri, mbao esaslı pasta na hidrojeller, nanocellulose na lignin takviyeleri, FDM/FFF, FGF, DIW/LDM, binder jetting, robotik na hibrid AM, DfAM, utendaji wa kimekanika, uthabiti wa vipimo, nem, yüzey işlemleri, durability, biodegradation, LCA, circular economy na endüstriyel samani örnekleri.
Chanzoça kapsamı: Makaledeki numaralandırılmış literatür [242] numaralı kaynağa hadi uzanmaktadır.
Mapitio yöntemi sınırı: Chanzota PRISMA akış şeması, açık bir sistematik veri tabanı arama protokolü, dahil etme/dışlama kriterleri, formal bias/kalite değerlendirmesi au meta-analiz raporlanmamaktadır. Huu nedenle farklı çalışmalardan aktarılan sayısal sonuçlar havuzlanmış etki büyüklüğü si.
Ufadhili: Acknowledgments katika sehemu University of Tehran na Shahid Beheshti University'ye finansal destekleri kwa teşekkür inafanywa.
Upatikanaji wa data: Chanzota “No data was used for the research described in the article” ifadesi bulunmaktadır. Utafiti yeni deneysel veri üretmeyen bir literatür mapitiosidir; yayımlanmış çalışmaların verileri na sonuçları tablolar na anlatı yoluyla sentezlenmiştir.
Mgongano wa maslahi: Waandishi, çalışmayı etkilemiş olabilecek bilinen mali çıkar au kişisel ilişkilerinin bulunmadığını beyan etmiştir.
CRediT — Amin Jorbandian: Writing – review & editing; Writing – original draft; Visualization; Investigation; Conceptualization.
CRediT — Sima Sepahvand: Writing – review & editing; Writing – original draft; Validation; Resources; Conceptualization.
CRediT — Mehdi Jonoobi: Writing – review & editing.
CRediT — Amir Ghavidel: Writing – review & editing.
Üretken yapay zekâ beyanı: İncelenen makalede ayrı bir üretken yapay zekâ au AI-assisted writing beyanı görülmemektedir.
Chanzo içi PLA sınıflandırma notu: Metin PLA'nın biyobazlı kökenini açıkça vurgularken Tablo 1'de PLA, ABS na PP na birlikte “petroleum-based thermoplastics” sütununda inaonyeshwa. Huu sınıflandırma kaynak içinde tutarlı si na Verianla maudhuinde sessizce uzlaştırılmamıştır.
Endüstriyel olgunluk notu: Kielelezo 17'nin açıklaması Forust na Aectual örneklerini laboratuvardan commercially viable structural application aşamasına geçiş kama güçlü biçimde yorumlamaktadır. Kinyume chake Tablo 6 Forust kwa sınırlı structural strength, Aectual kwa sınırlı mechanical load-bearing belirtmekte na wa utafiti Challenges/Conclusions bölümleri büyük ölçekli ticari yaygınlaşmanın önünde önemli engeller bulunduğunu vurgulamaktadır. Huu Verianla yazısında ticari demonstrasyon na genel yapısal yeterlilik birbirine eşitlenmemiştir.
Sürdürülebilirlik rakamlarının sınırı: %40–70 nyenzo tasarrufu, %30–50 CO2 azalması, %20–40 enerji azalması na benzeri değerler farklı literatür na LCA çalışmalarından derlenen bağlama bağımlı sonuçlardır. Makalenin kendi kontrollü deneyinden au meta-analitik havuzlamadan gelmemektedir.
Ölçek sınırı: Chanzo, mekanik verilerin çoğunun wa kiwango cha maabara numunelerden geldiğini na kwa kiwango kamili samani kwa uzun dönem yükleme, çevresel maruziyet na size effect doğrulamasına ihtiyaç bulunduğunu belirtmektedir.
Boyutsal kararlılık sınırı: Mapitiode verilen endüstriyel nem/şişme hedefleri bağlamlandırıcı mühendislik değerleridir; zote samani kategorileri kwa doğrudan tek bir evrensel yasal kabul limiti kama sunulmamıştır.
Bilimsel içerik sınırı: Huu Verianla yazısındaki nyenzo oranları, rheolojiak değerler, proses sıcaklıkları, nozzle/partikül boyutları, mekanik na çevresel eğilimler, endüstriyel örnekler na vikwazo pekee incelenen mapitioye dayanmaktadır. Dış kaynaklar pekee DOI, resmî yayın kaydı, dergi na hakemlik durumunun bibliyografik doğrulanması amacıyla ilitumika.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *