

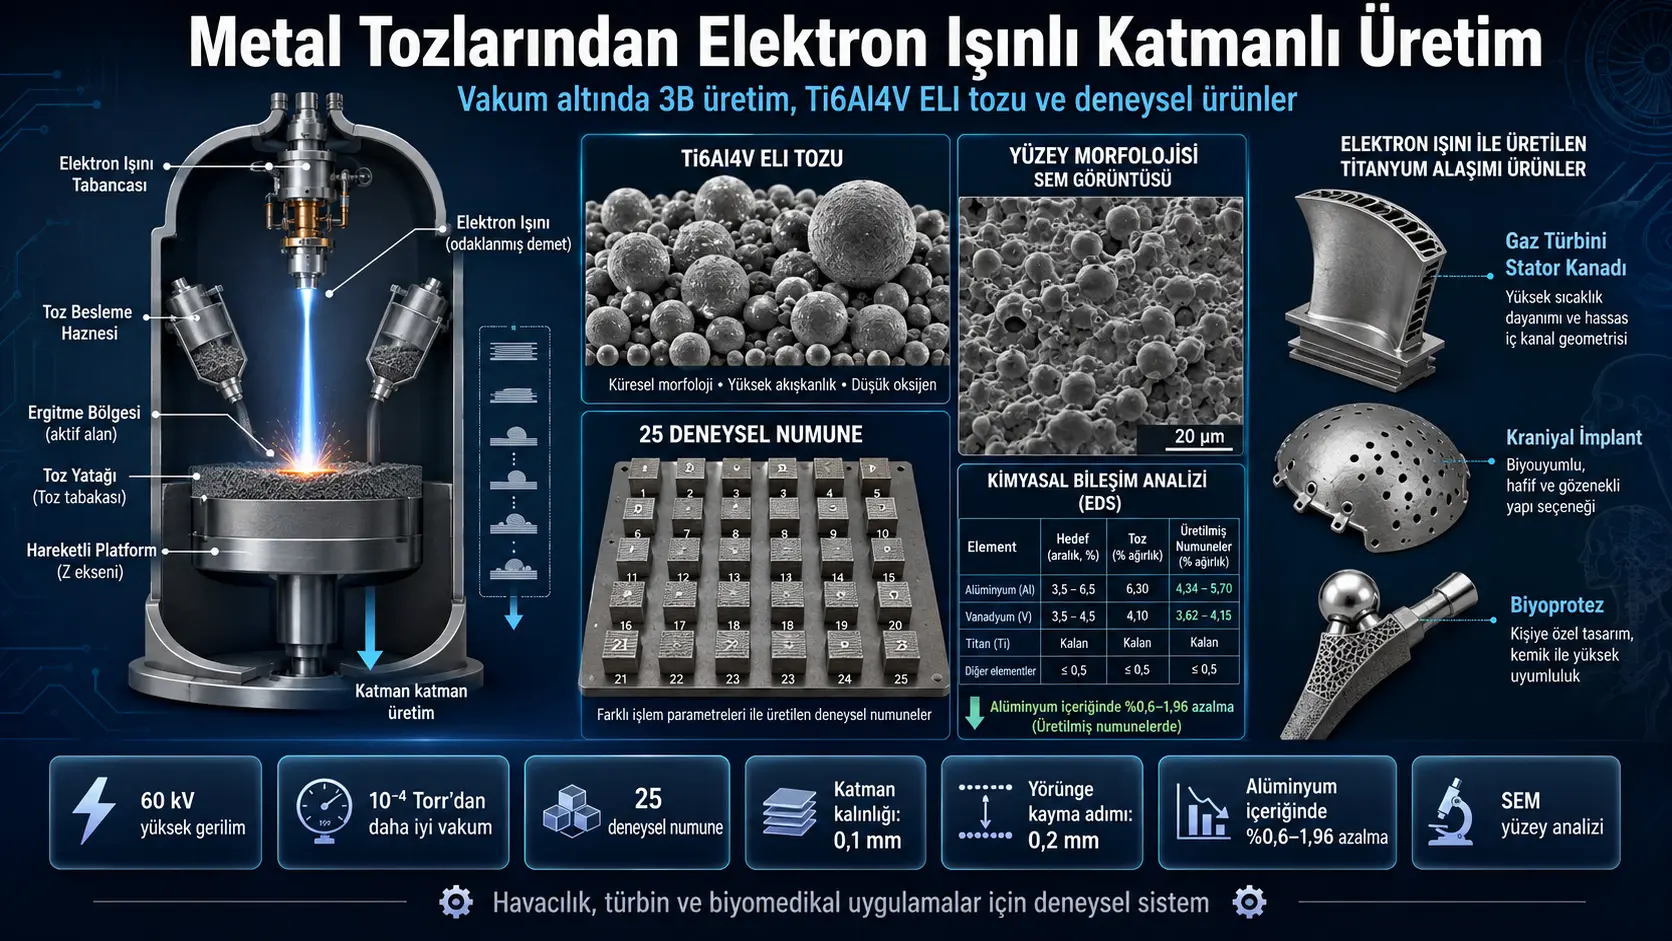
Utafiti huu umetengeneza mfumo wa majaribio wa utengenezaji nyongeza kwa boriti ya elektroni kwa ajili ya kutengeneza sehemu kutoka poda za metali katika utupu na kwa tabaka; umejenga miundombinu ya mitambo, umeme na programu ya kifaa, na umetengeneza sampuli 25 za majaribio kutoka poda ya aloi ya titani Ti6Al4V ELI. Katika sampuli, kasi ya mwendo wa boriti ya elektroni, nguvu ya boriti na mkondo wa ulengaji wa kiasili vilibadilishwa; mofolojia ya uso ilichunguzwa kwa darubini ya elektroni ya skanning, na muundo wa kikemia ukachunguzwa katika sampuli tatu zilizochaguliwa. Kiasi cha vanadium katika sampuli zilizotengenezwa kilionekana kuendana na poda ya awali, huku kiasi cha aluminium kikiripotiwa kuwa %0,6–1,96 chini kuliko katika poda. Hata hivyo, kwa kuwa utafiti hauwasilishi tensile strength, fatigue, density, porosity, microstructure, quantitative surface roughness au takwimu za uzalishaji unaorudiwa, ustahiki wa kimitambo na viwandani wa bidhaa haujathibitishwa na matokeo haya.
Mfumo wa majaribio una chanzo cha high voltage cha 60 kV, electron-beam gun, vitengo vya electromagnetic scanning na dynamic focusing, hoppers za poda, moving build platform, vacuum system, MCP controller na industrial computer. Mtiririko wa uzalishaji umeundwa kwa njia iliyounganishwa kutoka CAD model hadi STL file, model preparation kwa Materialise Magics, slicing kwa BuildProcessor, MCP-based electron-beam control, na hatimaye post-print cleaning na removal ya supports.
Tathmini kwa mtazamo wa Uturuki: Utafiti huu unatoa mfano muhimu wa system architecture kwa maendeleo ya 3B printer ya ndani inayotumia boriti ya elektroni nchini Uturuki katika maeneo ya aviation, defense, turbine manufacturing, biomedical engineering na metal additive manufacturing. Hasa processing ya reactive titanium alloys katika vacuum, electromagnetic scanning ya boriti na programming ya process parameters kulingana na bidhaa vinaweza kubadilishwa kwa research infrastructures zitakazotengenezwa nchini Uturuki. Hata hivyo, ili matokeo hayo hayo yapatikane nchini Uturuki, independent validation inapaswa kufanywa kwa local device components, powder batches, vacuum level, beam calibration, thermal cycle, surface measurements na mechanical tests. Utafiti hauthibitishi kwamba turbine blades zilizotengenezwa zinafaa kwa ndege, wala kwamba medical parts zilizoonyeshwa ni salama, biocompatible au certified kwa clinical use.
Lengo kuu la utafiti ni nini?
Lengo la utafiti ni kutengeneza teknolojia ya uzalishaji inayoweza kuyeyusha poda za metali kwa boriti ya elektroni katika vacuum na kuunda sehemu za pande tatu tabaka kwa tabaka. Utafiti si jaribio la parameter moja ya uchapishaji pekee; unajumuisha ujenzi wa mechanical production setup, electron-beam source, vacuum system, motion mechanisms, control hardware na software chain kwa pamoja.
Watafiti wameuelekeza mfumo walioutengeneza hasa kwa aviation, gas-turbine manufacturing, mechanical engineering na biomedical applications. Hata hivyo, utafiti haujafanya certification, serial-production efficiency, cost analysis au performance evaluation katika real service conditions za sekta hizi.
Electron-beam additive manufacturing hufanyaje kazi?
Katika mchakato wa uzalishaji, metal powder husambazwa kwenye build table ndani ya vacuum chamber, na maeneo yaliyochaguliwa huyeyushwa kwa focused electron beam. Boriti hufuata cross-section ya digital model katika tabaka husika. Tabaka linapokamilika, build platform hushuka chini, tabaka jipya la poda husambazwa na mchakato hurudiwa.
Kutumia boriti ya elektroni kama energy source badala ya laser hutoa sifa mbili kuu. Kwanza, boriti inaweza kuelekezwa kwa haraka kwa electromagnetic deflection coils badala ya mechanical scanning head. Pili, high-vacuum environment inafaa kwa processing ya materials nyeti kwa oxidation na chemically reactive kama titanium.
Utafiti unaeleza kwamba powder bed inaweza kupashwa hadi takribani 700–1000 °C kabla ya melting. Watafiti wanasema hot build bed inaweza kupunguza residual stresses, cracks na distortion kwa kupunguza temperature difference kati ya previously solidified layers na newly melted layers. Hata hivyo, exact bed temperatures zilizotumika katika experiments, temperature measurement method na thermal cycles za sampuli hazijaripotiwa.
Mpangilio wa uzalishaji katika Kielelezo 1 unaonyesha nini?
Kielelezo 1 kinaonyesha kwa schematic components kuu za additive-manufacturing process. Juu ya mfumo kuna electron-beam gun, focusing coil na deflection coil; pande mbili kuna powder hoppers; na chini kuna product, support structures, powder bed na moving platform.
Poda huhamishwa kutoka hoppers hadi production area kwa nguvu ya gravity. Kwa mujibu wa makala, separate precision dosing mechanism haitumiki; badala yake bulk feeding hufanywa kutoka hoppers kwa namna inayodumisha kiwango cha kutosha cha poda. Platform hushuka katika Z axis baada ya kila tabaka kutengenezwa.
Muundo wa mitambo wa kifaa cha majaribio
Mfumo wa majaribio wa additive manufacturing umetengenezwa kwa msingi wa small-sized electron-beam welding setup aina ya SV-212M. Main mechanical components za kifaa ni:
- Vacuum chamber,
- Build bed,
- Platform na pallet inayosogea wima,
- Hoppers zinazobeba metal powder,
- Moving rail au scraper inayosambaza poda kwenye uso wa pallet,
- Electric-motor drive inayotoa horizontal movement ya rail,
- Guide na electric motor inayotoa vertical movement ya platform,
- Protective reflector inayopunguza direct effect ya high temperature kwenye vacuum chamber.
Kielelezo 2 kinaonyesha internal mechanical arrangement ya vacuum chamber na numbered motion components. Kielelezo 3 kinaonyesha physical appearance ya experimental system yenye electron-beam gun, high-voltage unit, vacuum chamber, control cabinets na industrial computer.
Vacuum na electron-beam system
Kulingana na maelezo ya makala, vacuum system inaweza kutoa working pressure bora kuliko 10−4 Torr ndani ya chamber. High-voltage source imeelezwa kutoa voltage ya 60 kV na current hadi 100 mA kwa electron beam.
Hata hivyo, katika Kielelezo 4 high-voltage source imeandikwa “60 kV/60 kW”. Ikiwa values za 60 kV na 100 mA katika maandishi zinatafsiriwa kama simultaneous maximum values, zinalingana na 6 kW. Kuna unexplained inconsistency kati ya 60 kW label katika kielelezo na current value katika maandishi. Kwa hiyo, actual maximum beam power ya system haiwezi kubainishwa kwa uhakika kwa kutegemea makala hii pekee.
Electrical na control system
Current ya electron beam, focusing na scanning katika directions za X–Y zinasimamiwa na hardware controller inayoitwa MCP. Controller pia inasimamia movement ya platform katika Z axis na horizontal movement ya powder-distribution mechanism.
Components zifuatazo zilitumika katika electrical infrastructure:
- 60 kV high-voltage source,
- Electron-beam gun iliyounganishwa kwa high-voltage cable,
- Two-channel scanning waveform amplifier,
- Dynamic-focusing signal amplifier,
- MCP process controller,
- Siemens Sinamics S120 electric drive system,
- Siemens Simotics 1FK7 electric motors,
- Industrial computer yenye Windows 10 operating system,
- Main control cabinet na vacuum-system control cabinet.
Kielelezo 4 kinaonyesha signal flow kati ya high-voltage source, vacuum system, industrial computer, MCP controller, scanning amplifier, dynamic-focusing amplifier na motion systems. Electron-beam current Iw, static-focusing current If na dynamic-focusing current Ifd ni main controlled variables.
Software na hardware platform
Software na hardware platform iliundwa kwa mfumo kwa ushirikiano na Materialise. Platform inaunganisha programu tofauti kutoka preparation ya product geometry hadi real-time monitoring ya uchapishaji.
- CAD software: Hutumika kuunda three-dimensional geometry ya bidhaa.
- Materialise Magics: Hutumika ku-import model, kurekebisha errors, positioning, scaling na kuunda support structures.
- BuildProcessor: Hugawa model katika layers; hufafanua material, layer thickness, scan pattern, beam power, movement speed na focusing settings.
- MCP Operator: Huruhusu parameters kuwekwa wakati wa production, process kuonekana in real time na parameters kubadilishwa inapohitajika.
- Toolbox: Hutumika ku-configure MCP controller na ku-calibrate 3B printer.
Task file iliyotengenezwa na BuildProcessor hutumwa kupitia Ethernet kwenda MCP controller. Controller hutumia layer geometries na process algorithms katika file hii kusimamia electron beam na mechanical movements.
Hatua za mchakato wa utengenezaji wa tabaka
Kielelezo 6 kinaonyesha production chain chini ya makundi matano makuu:
- CAD: Preparation ya design na conversion kuwa STL au support format.
- Materialise Magics: Import ya model, kuondoa geometric errors, positioning, scaling na support generation.
- BuildProcessor: Selection ya models, assignment ya build themes, slicing na creation ya task file.
- EBM control: Selection ya material batch, creation ya vacuum, beam alignment, camera calibration na execution ya production.
- Post-processing: Recovery ya unused powder, removal ya supports, surface treatment na hot isostatic pressing inapohitajika.
Katika utafiti, post-processing steps zimewasilishwa kama general production flow. Haijaelezwa kama experimental samples zilifanyiwa hot isostatic pressing kwa kweli.
Sifa za poda ya Ti6Al4V ELI
Kwa experimental samples, poda ya titanium alloy Ti6Al4V ELI iliyotengenezwa na Sino-Euro Materials Technologies of Xi’an ilitumika. Poda ilitayarishwa kwa PREP method inayotegemea plasma melting na centrifugal atomization.
Electron-microscope image katika Kielelezo 7 inaonyesha kwamba sehemu kubwa ya particles ni spherical. Spherical geometry ni sifa inayosaidia powder flow na usambazaji wa kawaida zaidi kwenye build table. Hata hivyo, utafiti hautoi quantitative morphology metrics kama sphericity ratio au satellite-particle amount.
| Sifa ya poda | Thamani iliyoripotiwa |
|---|---|
| General particle fraction | 45–106 µm |
| D10 | 53–58 µm |
| D50 | 85–90 µm |
| D90 | 125–130 µm |
| Flow time | 20–25 s/50 g |
| Apparent density | 2,5–2,7 g/cm³ |
| Oxygen content | 500–1800 ppm |
Ingawa upper limit ya general fraction katika table ni 106 µm, D90 value imetolewa kama 125–130 µm. Values hizi mbili hazionekani kuendana moja kwa moja. Kwa kuwa makala haielezi ni measurement method gani iliyotumika kubainisha fraction sieving limit na particle-size distribution, sababu ya tofauti haiwezi kuthibitishwa.
Muundo wa kikemia wa poda ya awali
| Element | Mass fraction iliyoripotiwa katika poda |
|---|---|
| Aluminium | %5,5–6,75 |
| Vanadium | %3,5–4,5 |
| Iron | Maximum %0,3 |
| Titanium | Remaining amount |
| Carbon | Maximum %0,08 |
| Nitrogen | Maximum %0,05 |
| Hydrogen | Maximum %0,015 |
Katika sehemu moja ya utafiti jina la alloy limeandikwa “TiAl6Al4V ELI”. Kwa kuwa vichwa vingine, tables na results zinatumia kwa uthabiti Ti6Al4V ELI, hii ni naming au typesetting inconsistency katika source text.
Experimental samples zilitayarishwaje?
Jumla ya square samples 25 zilitengenezwa. Horizontal dimensions za sampuli zilitolewa kama 24×24 mm na total thickness kama 10 mm. Kwa kila sample, beam movement speed, beam power na dynamic-focusing current zilifafanuliwa kivyake.
Parameters zilizowekwa sawa katika samples zote ni:
- Shift step kati ya beam trajectories: 0,2 mm,
- Powder-layer thickness: 0,1 mm,
- Scanning strategy: Bidirectional scanning,
- Rotation ya scanning direction kati ya layers: 90°.
Makala inaandika kwamba katika total thickness ya 10 mm, “55 mm ni technological support na remaining 5 mm ni product body”. Taarifa kwamba total thickness ni 10 mm haiwezi kuwa sahihi kwa wakati mmoja na support height ya 55 mm. Kutokana na clear internal inconsistency hii, actual thickness ya support section haiwezi kuthibitishwa kutoka maandishi na value haijarekebishwa kimya kimya kuwa 5 mm.
Experimental parameters zilibadilishwaje?
Jozi tatu kuu za beam speed na power zilitumika:
- 240 mm/s na 270 W,
- 540 mm/s na 495 W,
- 780 mm/s na 675 W.
Dynamic-focusing current ilibadilishwa kati ya −1,20 A na +1,27 A. Kwa njia hii, athari ya mabadiliko ya beam-focusing behavior kwenye surface morphology ilijaribiwa chini ya speed na power conditions zilezile.
Ni sampuli zipi zilichaguliwa kwa chemical composition?
Samples namba 2, 5 na 8 zilichaguliwa kwa chemical examination. Katika samples hizi tatu, dynamic-focusing current ni sawa, Idf = −0,61 A; beam speeds na powers ni tofauti:
- Sample 2: 780 mm/s na 675 W,
- Sample 5: 540 mm/s na 495 W,
- Sample 8: 240 mm/s na 270 W.
Selection hii inalenga kuchunguza tofauti kati ya speed-power pairs huku dynamic-focusing current ikibaki constant. Hata hivyo, kwa kuwa speed na power zilibadilishwa kwa wakati mmoja, individual effects za parameters hizi mbili haziwezi kutenganishwa.
Matokeo ya chemical composition
| Sample | Measurement | Al, mass % | V, mass % | Fe, mass % | Ti, mass % |
|---|---|---|---|---|---|
| 2 | 1 | 5,04 | 4,21 | 0,01 | 90,75 |
| 2 | 2 | 4,85 | 4,33 | 0,06 | 90,76 |
| 2 | 3 | 5,09 | 4,40 | 0,02 | 90,48 |
| 5 | 4 | 4,55 | 4,32 | Haijaripotiwa | 91,13 |
| 5 | 5 | 4,32 | 4,63 | Haijaripotiwa | 91,05 |
| 5 | 6 | 4,79 | 4,25 | Haijaripotiwa | 90,96 |
| 8 | 7 | 5,00 | 4,28 | Haijaripotiwa | 90,72 |
| 8 | 8 | 5,17 | 4,04 | Haijaripotiwa | 90,79 |
| 8 | 9 | 4,90 | 4,38 | Haijaripotiwa | 90,72 |
Aluminium content ilibaki kati ya %4,32–5,17 katika measurements zote. Watafiti wanasema kwamba values hizi ni %0,6–1,96 chini kuliko starting powder na kwamba loss inaweza kuhusishwa na higher evaporation tendency ya aluminium katika high vacuum.
Mekanizimu hii haikujaribiwa moja kwa moja katika utafiti kwa vapor-pressure au mass-loss measurement. Kwa hiyo, sababu ya aluminium reduction ni maelezo ya waandishi yanayotegemea process conditions. Kwa kuwa hakuna point measurements kutoka starting powder batch zilizochukuliwa kwa method ileile, exact aluminium loss katika kila sample haiwezi kukokotolewa upya dhidi ya initial composition.
Vanadium values kwa ujumla zinaendana na starting-powder range. Iron ilipimwa katika sample namba 2 katika range ya %0,01–0,06; kwa samples namba 5 na 8 hakuna value iliyotolewa katika table. Katika spectrum ya Kielelezo 10, titanium inaonekana kama main peak, huku aluminium na vanadium zikiwa smaller peaks.
SEM surface images zinaonyesha nini?
Surfaces zilichunguzwa kwa Philips SEM-515 scanning electron microscope. Kielelezo 9 kinaonyesha central region ya sample na product contour kwenye edges nne kama separate examination areas.
Kielelezo 11 kinalinganisha surface images tisa chini ya beam speed ya 780 mm/s na power ya 675 W, huku dynamic-focusing current ikibadilishwa kutoka −1,20 A hadi +1,27 A. Surfaces nyingi zinaonyesha striped na directional morphology inayofuata scanning direction.
Kadiri dynamic-focusing current inavyobadilika, visual differences zifuatazo zinaonekana:
- Udhahiri wa stripes unabadilika.
- Spacing ya surface waves au relief peaks inabadilika.
- Katika baadhi ya samples, local micro-rough regions zinaonekana.
- Katika baadhi ya conditions, wavy na more irregular surface inaonekana.
- Visible height na continuity ya surface relief vinabadilika.
Kielelezo 12 kinaonyesha samples tatu katika condition ya 240 mm/s na 270 W. Katika baadhi ya maeneo ya surfaces hizi, distinct striped structure imedhoofika na spacing kati ya surface reliefs imekuwa coarser. Waandishi wanahusisha mabadiliko haya na tofauti za heating na cooling conditions.
Images zinaunga mkono kwamba surface morphology inabadilika kutegemea parameters; hata hivyo, utafiti hautoi quantitative measurements kama Ra, Rz, peak height, stripe spacing au porosity ratio. Kwa hiyo, parameter set inayounda “smoothest” au “highest-quality” surface haiwezi kubainishwa kwa exact numerical criterion.
Turbine blades na medical-product models
Baada ya optimization studies, gas-turbine stator blades, skull-implant model na parts zinazoitwa bioprostheses zilitengenezwa katika experimental device.
Kielelezo 13 kinaonyesha stator-blade models zilizotengenezwa kutoka poda mbili tofauti:
- Spherical Ti6Al4V ELI powder katika range ya 45–106 µm, iliyotengenezwa kwa PREP method,
- Irregular-shaped powder katika range ya 63–160 µm, iliyotengenezwa kwa HDH method, VT-20.
Picha zinaonyesha kwamba general geometry ya parts inaweza kutengenezwa. Hata hivyo, blade-profile measurement, dimensional tolerance, surface roughness, internal voids, mechanical strength, fatigue au high-temperature performance hazijaripotiwa.
Kielelezo 14 kina computer model ya perforated skull implant na printed counterpart yake; Kielelezo 15 kina bioprosthesis geometries mbili na printed products. Parts hizi zilitengenezwa kutoka Ti6Al4V ELI powder. Utafiti haujafanya cell culture, cytotoxicity, biocompatibility, sterilization, surface cleanliness, animal test au clinical-use evaluation. Kwa hiyo, visuals zinapaswa kutathminiwa tu kama demonstration ya geometric manufacturing.
Ni nguvu zipi za utafiti?
- Integrated experimental device inayojumuisha mechanical, electrical, vacuum na software components imetengenezwa.
- Electron-beam scanning, focusing na movement ya build platform zimefanywa programmable.
- Samples 25 zimetengenezwa kwa actual Ti6Al4V ELI powder.
- Speed–power pairs tatu tofauti na wide dynamic-focusing-current range zimejaribiwa.
- Morphology na chemical composition ya starting powder zimeripotiwa.
- Chemical composition na surface morphology zimechunguzwa katika selected samples.
- Mbali na simple samples, turbine blade na complex medical geometries zimechapishwa.
Ni mapungufu gani makuu ya utafiti?
- Ingawa samples 25 zilitengenezwa, idadi ya independent repeats kwa parameter haijatolewa.
- Kwa kuwa speed na power zilibadilishwa pamoja katika experimental design, effects zake haziwezi kubainishwa tofauti.
- Chemical analysis ilifanywa katika samples tatu tu na jumla ya measurement points tisa.
- Calibration, detection limit na measurement uncertainty ya chemical-analysis method hazijaelezwa.
- Baada ya uchapishaji, kiasi cha oxygen, nitrogen, hydrogen na carbon hakikupimwa.
- Density, porosity, lack of fusion na internal cracks hazikuchunguzwa quantitatively.
- Licha ya SEM images, quantitative surface-roughness values hazijatolewa.
- Microstructure, phase distribution, grain size na texture analysis hazijafanywa.
- Tensile, hardness, impact, fatigue, creep au fracture-toughness results hazijawasilishwa.
- Geometric accuracy na dimensional tolerances za products hazijapimwa.
- Data zilizorekodiwa wakati wa experiment kwa vacuum, bed temperature na thermal cycle hazijatolewa.
- Turbine blades hazijajaribiwa katika real engine conditions.
- Biocompatibility au clinical-safety validation haijafanywa kwa medical products.
- Hakuna energy consumption, production time, powder-recovery ratio au cost analysis.
Utafiti unaunga mkono nini?
- Experimental electron-beam additive-manufacturing system inayoweza kuyeyusha metal powder katika vacuum imejengwa.
- System imeweza kutengeneza layered products kutoka programmed digital models.
- Samples 25 za majaribio zimeweza kutengenezwa kutoka Ti6Al4V ELI powder.
- Electron-beam speed, power na dynamic-focusing current zimebadilisha surface morphology.
- Katika selected samples, aluminium amount imebaki chini ya range iliyotolewa kwa starting powder.
- System imeweza kuunda physically turbine-blade na complex medical-part geometries.
Utafiti hauthibitishi nini?
- Experiments hizi hazithibitishi kwamba manufactured parts zina mechanical properties sawa na cast products.
- Hazionyeshi kwamba process parameter fulani ni optimum kwa mechanical strength.
- Hazithibitishi kwamba turbine blades zinaweza kufanya kazi kwa usalama katika actual gas turbine.
- Hazionyeshi kwamba medical parts zinafaa au ni salama kwa matumizi ndani ya mwili wa binadamu.
- Hazithibitishi serial-production capacity, economic superiority au industrial reliability ya kifaa.
- Hazithibitishi moja kwa moja kwamba aluminium loss inatokana tu na evaporation.
- Hazionyeshi kwamba pore-free, fully dense au defect-free product imetengenezwa.
Mbinu na Matokeo ya Utafiti
Muhtasari wa mbinu ya kiufundi
| Kipengele cha mbinu | Mbinu iliyotumika katika utafiti |
|---|---|
| Aina ya utafiti | Experimental-device development, process-parameter scanning na material characterization |
| Production method | Layer-by-layer melting ya powder bed kwa electron beam katika vacuum |
| Msingi wa experimental device | SV-212M small-sized electron-beam welding system |
| Working pressure | Vacuum bora kuliko 10−4 Torr |
| High voltage | 60 kV |
| Reported maximum beam current | 100 mA |
| Control system | MCP controller na industrial computer |
| Motion control | Siemens Sinamics S120 na Simotics 1FK7 motors |
| Model preparation | CAD na Materialise Magics |
| Layer generation | BuildProcessor |
| Production monitoring | MCP Operator |
| Calibration | Toolbox |
| Powder | Ti6Al4V ELI iliyotengenezwa kwa PREP method |
| Idadi ya samples | 25 |
| Sample size | 24×24×10 mm |
| Layer thickness | 0,1 mm |
| Trajectory shift step | 0,2 mm |
| Scanning pattern | Bidirectional, rotated 90° katika kila layer |
| Surface-examination device | Philips SEM-515 scanning electron microscope |
| Statistical analysis | Haijaripotiwa |
Printing parameters za samples ishirini na tano
| Sample | Beam speed, mm/s | Beam power, W | Dynamic-focusing current, A |
|---|---|---|---|
| 1 | 780 | 675 | −0,90 |
| 2 | 780 | 675 | −0,61 |
| 3 | 240 | 270 | −0,90 |
| 4 | 540 | 495 | −0,31 |
| 5 | 540 | 495 | −0,61 |
| 6 | 780 | 675 | −1,20 |
| 7 | 540 | 495 | +1,27 |
| 8 | 240 | 270 | −0,61 |
| 9 | 780 | 675 | −0,31 |
| 10 | 780 | 675 | +0,33 |
| 11 | 540 | 495 | +0,96 |
| 12 | 540 | 495 | +0,65 |
| 13 | 240 | 270 | −0,31 |
| 14 | 240 | 270 | +0,33 |
| 15 | 240 | 270 | +0,65 |
| 16 | 780 | 675 | +0,65 |
| 17 | 780 | 675 | 0 |
| 18 | 240 | 270 | −1,20 |
| 19 | 540 | 495 | −0,90 |
| 20 | 540 | 495 | −1,20 |
| 21 | 780 | 675 | +1,27 |
| 22 | 780 | 675 | +0,96 |
| 23 | 240 | 270 | 0 |
| 24 | 540 | 495 | 0 |
| 25 | 540 | 495 | +0,33 |
Matokeo makuu ya majaribio
- Samples ishirini na tano za Ti6Al4V ELI ziliweza kutengenezwa katika experimental electron-beam system.
- Surfaces zilionyesha kwa kiasi kikubwa striped microrelief inayotegemea scanning direction.
- Dynamic-focusing current ilibadilisha appearance ya stripes, surface waviness na local microroughness.
- Katika conditions za 240 mm/s na 270 W, distinct striped structure ilidhoofika kwenye baadhi ya surfaces na coarser relief ikaonekana.
- Katika chemical analyses, aluminium ilipimwa katika range ya %4,32–5,17 na vanadium katika range ya %4,04–4,63.
- Aluminium amount iliripotiwa kuwa %0,6–1,96 chini kuliko katika powder.
- Iron amount ilibaki katika level ya %0–0,06 katika points ilipopimwa.
- Experimental turbine-stator-blade geometries ziliweza kutengenezwa kutoka Ti6Al4V ELI na VT-20 powders.
- Complex geometries zilizowasilishwa kama skull implant na bioprosthesis ziliweza kuchapishwa kutoka Ti6Al4V ELI powder.
Formula na tathmini ya takwimu
Utafiti hauna process equation, energy-density formula au heat-transfer model iliyowasilishwa moja kwa moja. Kwa hiyo, energy-density calculation mpya haijaundwa kutoka beam power, speed na layer geometry.
Utafiti hautoi mean, standard deviation, confidence interval, analysis of variance, regression, p value au significance threshold. Repeated points katika chemical-composition table hazijafupishwa statistically. Kwa hiyo, statistical significance ya differences kati ya production conditions tofauti haiwezi kubainishwa.
Maelezo ya Chanzo na Mbinu
Jina kamili la asili la utafiti: Additive Electron Beam Technology for Manufacture of Metal Products from Powder Materials
Waandishi na mpangilio sahihi: Vladyslav Matviichuk, Vladimir Nesterenkov, Olena Berdnikova. Katika makala iliyochunguzwa, majina yametolewa kama V.A. Matviichuk, V.M. Nesterenkov na O.M. Berdnikova; full names zimethibitishwa kutoka academic author pages zinazolingana na ORCID records katika makala.
Equal first author au equal contribution: Hakuna taarifa ya equal first authorship au equal contribution.
Mwandishi wa mawasiliano: Vladimir Nesterenkov
Uhusiano wa taasisi: E.O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, 11 Kazymyr Malevych Street, 03150 Kyiv, Ukraine
ORCID:
- Vladyslav Matviichuk: 0000-0002-9304-6862
- Vladimir Nesterenkov: 0000-0002-7973-1986
- Olena Berdnikova: 0000-0001-9754-9478
Jarida: The Paton Welding Journal
Taarifa ya uchapishaji: 2022, Toleo 2, kurasa 16–25
Mchapishaji asilia: International Association “Welding”
Jukwaa la uchapishaji: Paton Publishing House
Aina ya chanzo: Peer-reviewed original research article yenye experimental equipment development, process research na material examination
Hali ya mapitio ya kitaalamu: Kulingana na official publication policy ya The Paton Welding Journal, manuscripts zinazowasilishwa kwenye journal hupitia peer review.
Kiungo rasmi cha uchapishaji:Ukurasa rasmi wa makala wa Paton Publishing House
Maelezo ya tarehe ya bibliografia: Makala inaonyeshwa katika February 2022 issue ya The Paton Welding Journal; mwisho wa maandishi, received date imetolewa kama 13 Desemba 2021 na accepted date kama 31 Machi 2022. Accepted date kuonekana baada ya mwezi wa issue ni date inconsistency ambayo haijaelezwa katika chanzo.
Maelezo haya ya Kituruki yameandaliwa kwa kuchunguza maandishi ya utafiti uliopakiwa, device schematics, control-system diagrams, software flow, powder image, tables nne, picha za samples 25, chemical spectrum, SEM surface images na printed-product examples. Vyanzo vya nje vimetumika tu kwa bibliographic verification ya full author names, DOI, journal, publisher, official link na peer-review status. Scientific results ambazo hazipo katika utafiti hazijaongezwa kwenye makala.
Mapungufu makuu ya utafiti ni kutokuwepo kwa independent repeats kwa parameters, kutopimwa kwa mechanical properties, chemical analysis kuwa limited kwa samples tatu, kutofanywa quantitative surface-roughness na defect analysis, kutotolewa kwa geometric tolerances, na kutokuwepo kwa industrial au clinical validation. Turbine na medical parts zilizoonyeshwa zinaonyesha uwezo wa system kutengeneza complex geometry; hazithibitishi matumizi katika real engine au clinical safety.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *