

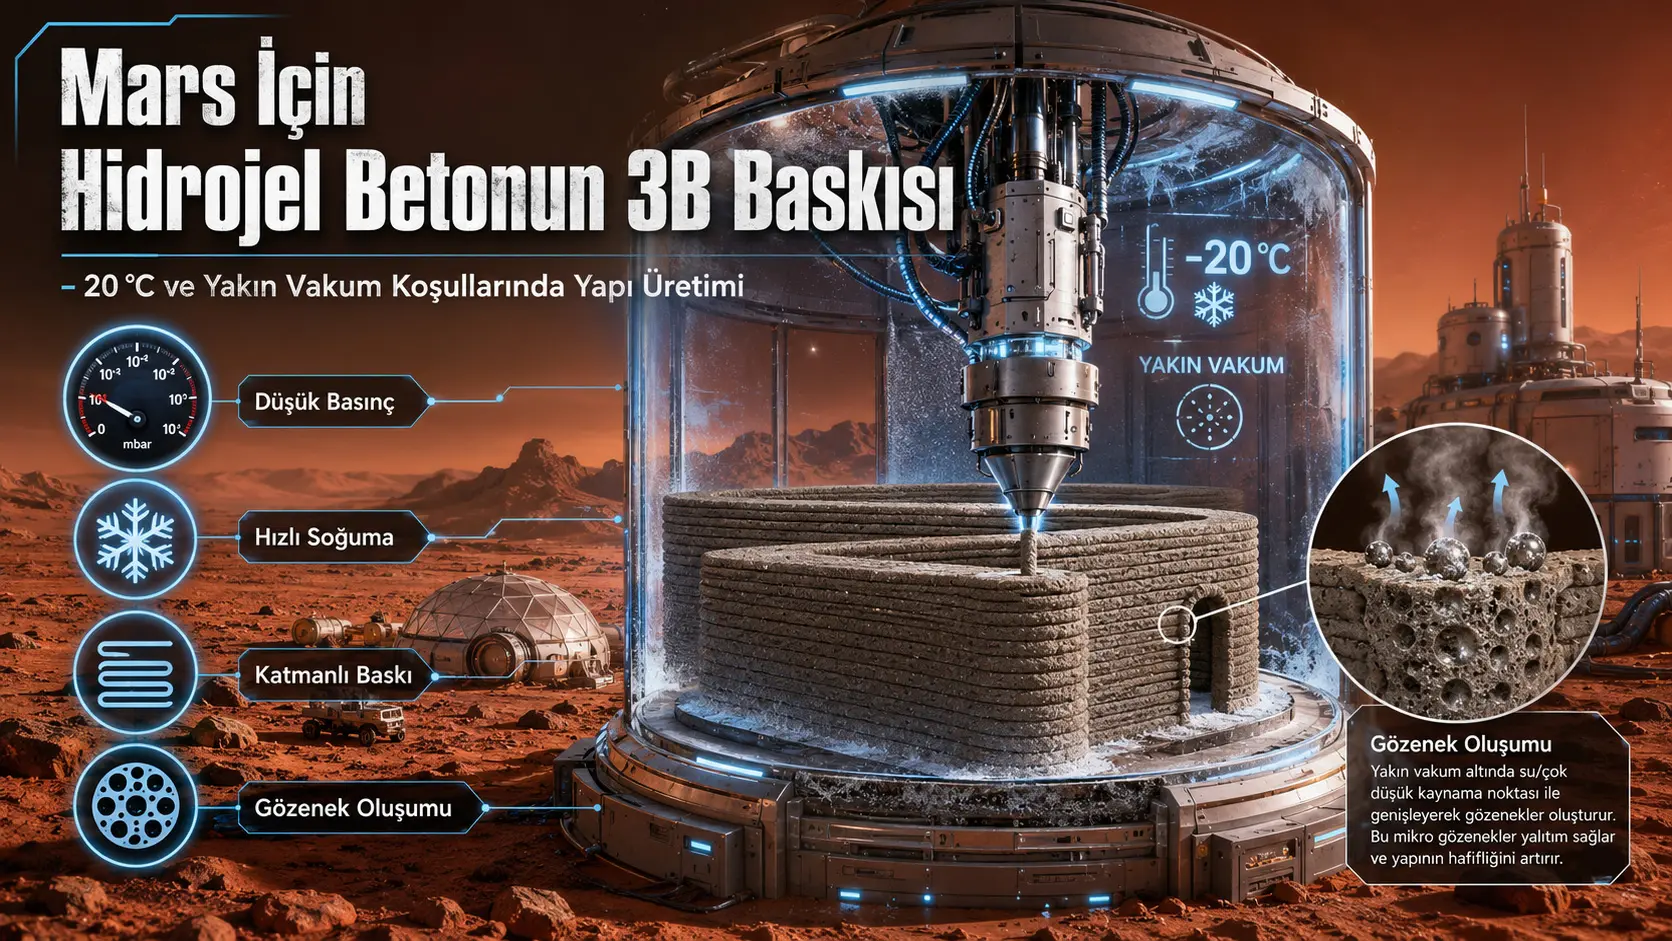
Utafiti huu unachunguza kama concrete inayotegemea hydrogel inaweza kuchapishwa layer by layer chini ya low-temperature na near-vacuum conditions. Watafiti walichanganya gelatin hydrosol na MGS-1 Mars regolith simulant na kupima particle-loaded polymer sol iliyotayarishwa kwenye extrusion printer ndani ya special environmental chamber ambayo pressure na temperature vinaweza kudhibitiwa. Material temperature ilibadilishwa kati ya 25-50 °C, environmental temperature kati ya −20 na 20 °C, na ambient pressure kati ya 101.325 Pa na 1.000 Pa.
Results zinaonyesha kwamba kuna variables tatu kuu zinazopaswa kutenganishwa wakati wa printing. Material temperature ilidhibiti rheology inayoamua kama mixture inaweza kutoka kwenye nozzle. Environmental na substrate temperature ziliathiri cooling, gelation, freezing na initial shape-retention process baada ya material kuwekwa. Ambient pressure nayo ilibadilisha extrusion mechanism moja kwa moja kwa kubadilisha expansion ya trapped gas na liquid-vapor stability ya water.
Material temperature ya takribani 34 °C ilitambuliwa kuwa condition yenye balance nzuri zaidi kati ya continuous extrusion na layers kuhifadhi shape yake. Katika pressures karibu na atmospheric pressure, dense na regular filaments ziliundwa. Katika moderate vacuum, trapped na dissolved gases ndani ya mixture zilipanuka na kutengeneza bubbles pamoja na medium-sized pores. Ambient pressure iliposhuka chini ya saturation vapor pressure ya water katika 34 °C, ambayo ni takribani 5,3 kPa, flash boiling ilianza; vapor generation ilichangia material kutoka kwenye nozzle huku ikifanya filaments kuwa irregular, porous na discontinuous.
Environmental temperature ya −20 °C, badala ya kuharibu printing yenyewe, ilisaidia filament iliyowekwa katika atmospheric pressure kupoa haraka na kuhifadhi shape yake. Kinyume chake, katika conditions zinazounganisha low pressure na low temperature, rapid cooling ilitokea pamoja na evaporation, bubble formation na pore generation. Kwa hiyo, condition iliyosolidify haraka zaidi haikutoa print yenye quality ya juu zaidi.
X-ray tomography na electron-microscopy examinations zilionyesha kwamba pore amount iliongezeka kadiri pressure ilivyopungua na pores zikajikusanya katika layer boundaries. Defects hizi zilizoundwa chini ya low pressure zilipunguza density, specific compressive strength, stiffness, flexural performance na energy-absorption capacity. Hata hivyo, hydrogel-based composite ilionyesha deformation kubwa zaidi na gradual fracture behavior kuliko cement-based lightweight concrete yenye similar density.
Study haithibitishi kwamba structure imechapishwa moja kwa moja kwenye Mars au kwamba material itadumu kwa muda mrefu katika real Martian conditions. Experiments zilifanywa katika Earth gravity, kwa MGS-1 simulant, kwa mixture isiyo na living microorganisms, na katika minimum conditions za −20 °C na 1 kPa. Mechanical specimens zilikaushwa katika ambient conditions baada ya printing. Study pia ni preprint ambayo haijapitia peer review.
Swali kuu la utafiti ni nini?
Swali kuu la utafiti ni kama water- na hydrogel-rich regolith mixture inaweza kutolewa continuously kupitia nozzle chini ya low temperature na low air pressure, na kama deposited layers zinaweza kubaki stable kiasi cha kutengeneza stacked structure.
Katika concrete 3B printing duniani, basic balance ni kwamba material iwe fluid enough wakati wa pumping na extrusion, lakini iwe stiff enough baada ya kutoka kwenye nozzle ili kubeba own weight yake. Katika Mars-like environment, processes tatu mpya za kifizikia zinaongezwa kwenye balance hii:
- Expansion ya gases zilizokwama au kuyeyushwa ndani ya mixture pressure inaposhuka
- Water kuwa unstable na ku-evaporate rapidly katika environment iliyo chini ya saturation vapor pressure yake
- Cooling, gelation, freezing, water loss na sublimation kuweza kuendelea simultaneously
Ili kutenganisha effects hizi, watafiti walitengeneza printing system inayoweza kudhibiti independently material temperature, environmental temperature, substrate temperature na ambient pressure.
Je, material katika study ni “living concrete” kweli?
Hapana. Introduction ya study inaeleza living construction materials, yaani composites zinazoweza kuhifadhi engineered microorganisms ndani ya hydrogel. Hata hivyo, katika experiment hii hydrogel-based concrete isiyo na microorganisms ilitumika ili kutenga basic hydrogel–regolith system inayodhibiti printing behavior.
Kulingana na terminology ya study:
- Hydrogel-based concrete (HBC): Ni broad material platform inayoundwa na hydrogel binder pamoja na mineral particles.
- Living building material (LBM): Ni biological form ya HBC system yenye living na functional microorganisms.
- Particle-loaded polymer sol (PLPS): Ni flowable state ya fresh HBC mixture inayopita kupitia nozzle kabla haijaharden.
Kwa hiyo, results za study hii hazionyeshi moja kwa moja uwezo wa microorganisms kuishi chini ya vacuum, cold au radiation. Experiment inachunguza hasa transient extrusion behavior ya hydrogel–regolith matrix.
Je, hydrogel-based concrete ni material ileile kama conventional concrete?
Hapana. Portland cement au conventional hydraulic binder haikutumika katika material ya study. Phase inayounganisha mineral particles ni gelatin-based hydrogel. Neno “concrete” linatumika hapa kwa maana ya composite structure iliyoundwa na mineral aggregate na polymer binder.
Difference hii pia inaeleza mechanical behavior. Wakati cement-based concrete kwa kawaida huonyesha high stiffness na brittle fracture, hydrogel–particle matrix ilitengeneza composite iliyo softer, more deformable na inayoweza dissipate energy kupitia gradual damage.
Ni materials zipi zilitumika katika mixture?
| Component | Reported property | Function katika study |
|---|---|---|
| MGS-1 Mars regolith simulant | Bulk density 1,33 g/cm³; particle size 0,04-1.000 µm; median size 70,51 µm | Laboratory simulant inayotumika badala ya mineral aggregate ya Mars |
| Pig-skin gelatin | Commercial gelatin katika fine-powder form | Binder inayotengeneza hydrosol ndani ya water na baadaye physical hydrogel |
| Deionized water | Liquid phase ya gelatin solution | Phase inayobainisha flowability, gelation, freezing na pressure-dependent evaporation processes |
MGS-1 si sample iliyochukuliwa kutoka real Martian regolith. Ni simulant iliyotengenezwa duniani ili kuiga specific mineral na grain properties. Kwa hiyo, study haijapima moja kwa moja reactivity, electrostatic dust behavior au different grain shapes katika real Martian regolith.
Fresh mixture ilitayarishwaje?
Gelatin powder iliongezwa kwenye deionized water ya 80 °C kwa gelatin/water mass ratio ya 0,2. Mixture ilikorogwa kwenye magnetic heater kwa saa mbili ili kuandaa homogeneous gelatin sol.
Sol hii kisha iliunganishwa na MGS-1 particles kwa sol/aggregate mass ratio ya 0,2 na kuchanganywa manually kwa dakika mbili katika 23 °C. Fresh material iliyotayarishwa ilitumika katika rheology experiments au kuwekwa kwenye closed material reservoir ya 3B printer.
Production route hii inaonyesha recipe inayotekelezeka katika experiment scale. Large-scale, continuous au fully robotic preparation ya mixture haijapimwa.
Environmental 3B printing system ilifanyaje kazi?
Printer iliwekwa ndani ya closed environmental chamber yenye programmable pressure na temperature. Technical operating capacity ya chamber ni kutoka 1 Pa hadi atmospheric pressure na kutoka −60 hadi 100 °C. Hata hivyo, printing experiments katika study hii zilifanywa kati ya 1.000 Pa na 101.325 Pa na kati ya −20 na 20 °C.
Main components za system ni:
- Closed material reservoir yenye heating jacket
- Extrusion printer na nozzle ya diameter 3 mm
- Airtight valve inayozuia premature flow wakati chamber pressure inapunguzwa
- Temperature-controlled cold plate inayotoa conductive cooling kupitia direct contact
- Water-cooled circulation system
- Imaging camera na infrared camera
- External computer connections za pressure na temperature control
Kwa sababu natural-convection heat transfer hudhoofika katika low pressure, cooling chamber air pekee haitoshi. Kwa hiyo, watafiti walitumia cold plate inayotoa controlled conductive cooling kupitia direct contact kati ya filament na plate.
Ni variables zipi zilibadilishwa wakati wa printing?
| Variable | Experimental range au level | Main effect |
|---|---|---|
| Material temperature, Tm | 25-50 °C; basic printing condition takribani 34 °C | Flow resistance, viscoelastic structure na nozzle exit |
| Ambient pressure, Pamb | 101.325, 80.000, 50.000, 10.000, 5.000 na 1.000 Pa | Gas expansion, liquid-vapor stability ya water na pore generation |
| Environmental temperature, Te | 20, 0 na −20 °C | Cooling, gelation na freezing rate ya deposited filament |
| Substrate temperature | Sawa na environmental temperature | Conductive cooling kupitia direct contact |
Basic printing parameters ni zipi?
| Parameter | Reported value |
|---|---|
| Nozzle diameter | 3 mm |
| Nominal layer height | 2,5 mm |
| Nozzle travel speed | 30 mm/s |
| Nominal nozzle outlet speed | Takribani 30 mm/s |
| Single-line test area | 80 mm × 80 mm curved path |
| Base width ya multilayer structure | 30 mm |
| Designed height | Takribani 60-62,5 mm; 25 layers |
Kwa nini rheology ni decisive?
Katika extrusion printing, mixture lazima ikidhi simultaneously requirements mbili zinazokinzana. Inahitaji low flow resistance ili iweze kutembea ndani ya pump na nozzle, na sufficient elastic structure ili isisambae baada ya kuwekwa na iweze kubeba upper layers.
Gelatin-based system inapopoa, polymer chains huunda kwa sehemu triple-helix junction zones. Physical gelation hii huongeza elastic modulus na resistance ya mixture katika low shear rate. Regolith-particle skeleton pia huimarisha effect hii kwa kuzuia movement ya hydrogel matrix.
Katika high temperature, gelatin network hudhoofika. Mixture hutoka kwenye nozzle kwa urahisi zaidi, lakini baada ya kuwekwa hupanuka, kuflatten na inaweza kusababisha multilayer structure ku-collapse.
Rheology experiments zilifanywaje?
Rheological properties za mixture zilipimwa kwa Anton Paar MCR 302e rheometer yenye four-blade geometry. Sample kwanza ilifanyiwa pre-shear kwa shear rate ya 10 s−1 kwa sekunde 30 ili kupunguza effect ya structural history.
Shear rate kisha iliongezwa kutoka 10 hadi 60 s−1 na baadaye kupunguzwa stepwise kutoka 60 hadi 0,2 s−1. Stress data katika low-shear region ziliextrapolate linearly hadi zero shear rate na intercept value ikachukuliwa kama apparent yield stress.
Temperature experiments zilifanywa katika 50, 45, 34 na 25 °C. Baada ya material kufikia 25 °C, rest times za 0, 20, 45 na 60 minutes pia zilitathminiwa separately. Katika oscillatory experiments, strain amplitude iliongezwa kutoka asilimia 0,001 hadi asilimia 100 na frequency ikahifadhiwa katika 1 Hz.
Kielelezo 3 kinaonyesha rheological window gani?
Katika Kielelezo 3, low-shear resistance ya mixture iliyohifadhiwa katika 25 °C inaongezeka sharply kwa muda. Ikisomwa approximately kutoka graph, katika 25 °C apparent yield stress ya mixture iliyokaa kwa dakika 60 inafikia level ya 2,5 kPa, huku katika 34 °C ikiwa takribani 1,3 kPa.
Katika 45 na 50 °C conditions, yield resistance ni lower na loss tangent ni higher. Hii inaonyesha material ikihama kutoka elastic structure kwenda behavior iliyo more fluid na energy-dissipating.
| Material state | Extrusion behavior | Behavior after printing |
|---|---|---|
| 25 °C au long rest | Ina difficulty kutoka continuously kwenye nozzle. | Inaweza kuhifadhi shape; lakini discontinuous filaments huundwa. |
| Takribani 34 °C | Inatoa continuous na regular extrusion. | Inaonyesha sufficient layer stability. |
| 40-50 °C | Inatiririka easily na rapidly. | Inasababisha excessive spreading, layer flattening na collapse. |
Kwa hiyo, takribani 34 °C ilichaguliwa kama optimum material temperature kwa recipe na printing parameters katika study. Temperature hii si universal HBC value; window pia inaweza kubadilika gelatin amount, water ratio, grain distribution, nozzle na speed vikibadilika.
Pressure ilibadilishaje extrusion mechanism?
Pressure effect inategemea relationship kati ya ambient pressure na saturation vapor pressure ya water katika material temperature. Katika study, saturation vapor pressure ya water katika 34 °C ilichukuliwa kuwa takribani 5,3 kPa.
\[ P_{\mathrm{amb}} \gtrless P_{\mathrm{sat}}(T_m) \]
Hapa:
- \(P_{\mathrm{amb}}\): Ni absolute pressure katika printing environment.
- \(P_{\mathrm{sat}}(T_m)\): Ni saturation vapor pressure ya water katika material temperature.
- \(T_m\): Ni temperature ya fresh mixture inayofika kwenye nozzle.
Ambient pressure ikiwa juu ya saturation pressure, water hubaki stable katika liquid phase. Ambient pressure ikishuka chini ya hii, water inaweza kuwa thermodynamically unstable wakati wa nozzle exit na kuzalisha vapor rapidly.
Extrusion regimes tatu ni zipi?
| Regime | Approximate pressure region | Mechanism inayodhibiti printing | Observed result |
|---|---|---|---|
| Regime I: Stable dense extrusion | Atmospheric pressure na around takribani 80 kPa | Rheological flow ya mixture; water stable katika liquid phase | Continuous, smooth na low-porosity filaments; stable layers |
| Regime II: Bubble-expansion extrusion | Takribani 5,3-80 kPa | Expansion ya trapped na dissolved gases | Surface roughening, medium-scale pores na layer irregularity |
| Regime III: Flash-boiling-assisted extrusion | Chini ya takribani 5,3 kPa | Rapid water evaporation na vapor contribution kwenye material exit | Highly porous, rough, irregular na locally discontinuous filaments |
Boundaries hizi zinatumika tu kwa mixture iliyotumika, material temperature ya takribani 34 °C, nozzle na extrusion speed. Water ratio, dissolved-gas amount au material temperature vikibadilika, saturation pressure na regime boundaries pia zitabadilika.
Bubble-expansion extrusion ilitokeaje?
Fresh mixture inapoundwa katika atmospheric pressure, air inaweza kunaswa ndani yake na air inaweza kuyeyuka ndani ya water. Pressure inapopunguzwa, volume ya gases hizi huongezeka. Ingawa hydrogel network na mineral-particle skeleton huzuia bubbles kukua completely freely, voids hutokea ndani ya filament na roughness kwenye surface.
Katika regime hii, material bado iliweza kuchapishwa continuously. Hata hivyo, layer boundaries zikawa more irregular, internal pores zikaongezeka na geometric accuracy ya multilayer structure ikapungua.
Flash-boiling-assisted extrusion ni nini?
Ambient pressure ikishuka chini ya saturation vapor pressure ya water ndani ya hot mixture, water huanza kutengeneza vapor kwa muda mfupi sana. Process hii ni tofauti na classical bubble expansion; new vapor nuclei huundwa na kukua rapidly.
Vapor generation inaweza kusukuma mixture kutoka kwenye nozzle na kusaidia extrusion kwa sehemu. Kwa hiyo, watafiti waliinterpret behavior katika lowest pressure si kama “printing failure” pekee, bali kama tofauti material-exit mechanism.
Kwa upande mwingine, internal structure ya filament iliharibika sana. Surface ikawa rough, filament boundaries zikawa irregular, fine connected pore network ikaundwa na number ya gaps katika printing path ikaongezeka.
Kwa nini environmental temperature haikuamua flash-boiling boundary moja kwa moja?
Mixture bado iko takribani 34 °C inapokuwa ikitoka kwenye nozzle. Kwa hiyo, initial liquid-vapor stability huamuliwa kwanza na saturation vapor pressure ya hot mixture yenyewe, kabla ya temperature ya cold chamber.
Environmental na plate temperature ya −20 °C ilianza kuwa effective baada ya material kuwekwa. Cold plate iliondoa heat kutoka filament, ikaharakisha gelation na possible freezing, na kwa hiyo kuboresha early shape retention.
Separation hii ni moja ya important engineering results za study:
- Material temperature: Inaamua nozzle-exit ability.
- Ambient pressure: Inaamua gas expansion na flash-boiling mechanism.
- Environmental/plate temperature: Inaamua deposited filament itakuwa stable kwa kasi gani.
Infrared images zilionyesha nini?
Katika Kielelezo 6, temperature ya filament iliyowekwa katika atmospheric pressure na 20 °C ilikaribia room temperature polepole. Katika condition hii, shape retention ilitegemea hasa rheological recovery ya hydrogel network yenyewe.
Katika atmospheric pressure na −20 °C, filament ilipoa much faster, lakini printing lines zilibaki regular. Result hii inaonyesha kwamba low environmental temperature pekee haikusababisha extrusion defect.
Katika 0,01 atmosphere na −20 °C condition, filament ilipoa very rapidly, lakini flash boiling na intense pore formation zilitokea simultaneously. Cooling iliharakishwa kwa combination ya cold plate, low environmental temperature na latent-heat consumption ya evaporation.
Kwa hiyo, rapid cooling inaweza kutoa effects mbili zinazokinzana: inaweza kuboresha shape retention, lakini ikitokea pamoja na evaporation chini ya low pressure inaweza kuharibu internal structure.
Single-line printing quality ilipimwaje?
Continuity ya filament iliyowekwa kwenye curved path ndani ya 80 mm × 80 mm area ilitathminiwa kwa ratio ifuatayo:
\[ C_L=\frac{L_{\mathrm{biriken}}}{L_{\mathrm{tasarlanan}}} \]
Hapa \(L_{\mathrm{biriken}}\) ni actual filament length iliyoundwa, huku \(L_{\mathrm{tasarlanan}}\) ikiwa total path iliyofafanuliwa katika software. \(C_L\) value inapokaribia 1 inaonyesha kwamba designed path imechapishwa karibu completely.
Pia, total number ya separate interruptions kwenye path ilihesabiwa kama \(N_{\mathrm{gap}}\).
| Representative condition | Continuity na gap result | Main cause |
|---|---|---|
| 1 atm, Tm = 34 °C | Continuity ratio takribani 1; hakuna visible gap | Stable extrusion kwa rheology na pressure |
| 1 atm, Tm = 34 °C, Te = −20 °C | Continuity imehifadhiwa; gap negligible | Extrusion stable, rapid cooling baada ya deposition |
| 1 atm, Tm = 25 °C | Continuity imepungua clearly; gaps 14 | Excessive stiffening kutokana na gelation na resting |
| Takribani 0,5 atm, Tm = 34 °C | Continuity largely preserved; takribani gaps 2 | Beginning ya bubble expansion |
| 0,01 atm, Tm = 34 °C | Continuity imepungua; takribani gaps 24 | Flash boiling, vapor generation na filament fragmentation |
Multilayer-structure stability ilitathminiwaje?
Designed structure ilikuwa na base width ya takribani 30 mm na kwa layers 25 height ya takribani 62,5 mm. Highest layer count inayoweza kuchapishwa bila severe collapse, excessive spreading au loss ya load-bearing capacity ilifafanuliwa kama \(N_{\mathrm{stack}}\).
Layer geometry ilitathminiwa kwa ratios mbili:
\[ K_{\mathrm{yayılma}}=\frac{W_{\max}}{h} \]
\[ R_{\mathrm{temas}}=\frac{W_{\max}}{W_{\mathrm{in}}} \]
Hapa \(W_{\max}\) ni maximum filament width, \(h\) ni layer height na \(W_{\mathrm{in}}\) ni contact width ya layers mbili.
Katika atmospheric pressure na material temperature ya 34 °C, full designed height ilipatikana katika both 20 °C na −20 °C environments. Layer width ilibaki controlled na interlayer contact ratio ilikuwa karibu na one.
Katika material temperature ya 40 °C, filament ilitoka easily lakini iliflatten excessively na structure ika-collapse baada ya few layers. Katika 25 °C, gelled mixture haikuweza kuunda continuous filament, kwa hiyo multilayer printing ilipotea practically.
Chini ya low pressure, layers ziliweza kuwekwa juu ya nyingine, lakini surface na layer geometry zikawa progressively irregular. Katika 0,01 atmosphere condition, ingawa sehemu ya vertical stacking ilihifadhiwa, regularity na internal integrity ya structure ziliharibika seriously.
Pores zilichunguzwaje?
Internal voids za printed structures zilichunguzwa kwa X-ray computed tomography yenye voxel size ya 20 µm. Reconstruction images ziligawanywa kuwa solid na pore phases na local porosity profiles zikatolewa along structure height.
Kwa sababu voids ndogo kuliko 20 µm au chini ya effective resolution ya instrument haziwezi kutambuliwa reliably, CT result si total porosity, bali share ya resolvable pores ya tens of micrometers na zaidi.
Smaller-scale structures zilichunguzwa kwa SEM. Samples zilifunikwa na 15 nm gold na kupigwa picha katika accelerating voltage ya 20 kV.
Pressure ilibadilishaje pore architecture?
Katika samples zilizochapishwa katika atmospheric pressure, amount ya resolvable pores ilikuwa low na ilibaki relatively constant along structure height. Katika atmospheric pressure, kupunguza environmental temperature hadi −20 °C hakukuongeza pore amount significantly.
Pressure ilipopungua, porosity iliongezeka:
- Katika moderately reduced pressure, medium-scale pores zinazohusishwa na expansion ya trapped gases ziliundwa.
- Around 0,05 atmosphere, pore amount iliongezeka clearly.
- Katika 0,01 atmosphere, highest porosity ilionekana katika almost entire structure height.
- Periodic porosity peaks ziliundwa around layer boundaries.
Layer boundaries ni regions ambapo neighboring filaments haziungani completely na local compaction ni weaker. Pressure-expanded bubbles au vapor pockets zilikusanyika katika regions hizi na kuimarisha interlayer defects.
CT na SEM zilionyesha pore types zipi mbili?
| Pressure regime | Dominant pore structure | Proposed formation mechanism |
|---|---|---|
| Near-atmospheric pressure | Few, relatively large na isolated voids | Limited air iliyobaki kutoka normal mixing na extrusion |
| Moderate vacuum | Medium-sized bubble-origin pores | Expansion ya trapped au dissolved gas pressure inapopungua |
| High vacuum / 0,01 atm | Finer, connected na open pore network | Rapid vapor nucleation na growth kutokana na flash boiling |
Observation hii inaonyesha kwamba low pressure haibadilishi total pore amount pekee, bali pia scale, connectivity na relationship ya voids na layer boundaries.
Mechanical specimens zilitayarishwaje?
Baada ya printed blocks kutengenezwa kulingana na experimental conditions, zilifanyiwa ambient drying process iliyoelezwa katika previous study. Mold-cast lakini non-3B-printed samples zilipitia drying process ileile na kutumika kama reference group.
Method hii ililenga kulinganisha intrinsic behavior ya material na effects za layer boundaries, directional dependence na pores zinazotengenezwa na 3B printing.
| Test | Sample na setup | Measured property |
|---|---|---|
| Uniaxial compression | 10 × 10 × 10 mm cube; loading parallel na perpendicular to layers; 0,1 mm/s | Compressive strength, compressive modulus na directional dependence |
| Three-point bending | 10 × 10 × 40 mm beam; 30 mm span; 0,1 mm/s | Flexural strength, flexural modulus na fracture strain |
| Number of repeats | At least 10 samples kwa kila condition, loading direction na reference group | Evaluation ya experimental distribution |
Specific mechanical properties zilitathminiwaje?
Kwa kuwa density pia ilipungua kadiri pressure ilivyopungua, strength na stiffness hazikulinganishwa kwa absolute values pekee, bali pia kwa specific values zilizogawanywa kwa density:
\[ X_{\mathrm{özgül}}=\frac{X}{\rho} \]
Hapa \(X\) ni strength, modulus au energy-absorption value; \(\rho\) ni sample density.
Licha ya normalization hii, specific compressive strength, specific compressive modulus, specific flexural strength, specific flexural modulus na specific energy-absorption capacity zilipungua kadiri pressure ilivyopungua. Result hii inaonyesha kwamba mechanical loss haikutokana tu na material kuwa lighter; irregular, connected na layer-boundary-concentrated defects pia zilidhoofisha load-bearing network.
Je, layers zilitengeneza mechanical directional dependence?
Ndiyo. Different specific strength na modulus values zilipatikana compression load ilipotumika parallel na perpendicular to layers. Hii inaonyesha kwamba printed filaments na interlayer-contact regions zina roles tofauti katika load transfer.
Pressure ilipopungua, directional dependence pia iliongezeka kwa sababu pore na irregularity accumulation katika layer boundaries iliongezeka. Layer boundaries zikawa preferred defect regions kwa tensile-crack initiation, hasa wakati wa bending.
Kwa nini hydrogel concrete ilionyesha deformation kubwa zaidi?
Katika comparison ya study, lightweight concrete yenye similar density ilionyesha steeper stress–strain curve na more abrupt post-peak fracture. HBC ilionyesha lower stiffness, higher deformation capacity na more gradual damage.
Watafiti wanaeleza behavior hii kwa mechanisms zifuatazo:
- Soft hydrogel matrix kuwa na uwezo wa kufanya large deformation
- Gradual compaction ya pores chini ya load
- Frictional rearrangement ya mineral particles
- Polymer matrix kuchelewesha crack formation na propagation
- Damage kuendelea progressively katika different regions badala ya single brittle fracture
Kwa hiyo, main advantage ya material si peak compressive strength pekee. Low density, relatively high flexural/compressive strength ratio na energy-absorption capacity zinapaswa kutathminiwa pamoja.
Kwa nini exact mechanical values hazijatolewa?
Katika uploaded preprint version, main graphs za Kielelezo 10 zimewekwa small sana katika upper-left ya page kiasi kwamba haziwezi kusomeka, na baadhi ya axis labels zimebaki peke yake katika lower part ya page. Text inaeleza wazi kwamba all specific mechanical metrics hupungua kadiri pressure ilivyopungua, lakini haitoi exact numerical values katika separate table.
Kwa hiyo, katika article hii graph points hazijakuzwa na kukadiriwa. Results zimewasilishwa tu kwa directional comparisons ambazo study ina-support explicitly.
Ni conclusions zipi zinaungwa mkono na study?
- Kuna narrow temperature-dependent rheological window kwa extrusion ya gelatin–regolith-simulant mixture.
- Takribani 34 °C ndiyo condition yenye balance bora zaidi kati ya flowability na shape retention kwa recipe na printing parameters zilizotumika.
- Environmental temperature ya −20 °C inaweza kuharakisha shape retention bila kuharibu filament continuity ikiwa pressure iko sufficiently high.
- Ambient pressure inaamua transition kutoka stable dense extrusion kwenda bubble-expansion na flash-boiling-assisted extrusion.
- Katika 34 °C, pressures chini ya takribani 5,3 kPa zinafanya rapid vapor generation ya water kuwa favorable.
- Katika 0,01 atmosphere, material bado iliweza kuwekwa, lakini printing path ikawa more discontinuous na internal structure more porous.
- Low-pressure pores zilijikusanya katika layer boundaries na kuongeza printing-direction-dependent mechanical behavior.
- Density, specific strength, stiffness, flexural performance na energy-absorption capacity zilipungua kadiri pressure ilivyopungua.
- HBC ilionyesha more gradual na deformation-tolerant fracture behavior kuliko lightweight cement concrete yenye similar density.
- Kudumisha extrusion pressure huku deposited filament ikipozwa locally kumependekezwa kama logical direction ya process development.
Study haithibitishi nini?
- Haithibitishi kwamba real Martian regolith inaweza kuchapishwa kwa njia ileile.
- Haionyeshi kwamba material itafanya behavior ileile katika real carbon-dioxide-dominated chemical composition ya Martian atmosphere.
- Haithibitishi kwamba living au genetically engineered microorganisms zinaweza kuishi wakati wa printing.
- Haionyeshi kwamba binder imetengenezwa kutoka Martian resources; commercial pig-skin gelatin ilitumika katika experiment.
- Haipimi effects za pressure chini ya 1 kPa au printing temperatures chini ya −20 °C.
- Hai-simulate reduced Martian gravity.
- Haijathmini radiation, long-term vacuum ageing, abrasion au thermal-cycling durability.
- Haionyeshi kiwango ambacho printed structure inaweza kuhifadhi au kurecover water.
- Haijachapisha full-scale habitat au load-bearing structure.
- Haichunguzi long-term creep, fatigue au impact behavior ya multilayer samples.
- Haionyeshi kwamba mechanical specimens zinawakilisha final structure iliyocure only katika Mars-like environment; samples zilikaushwa baadaye katika ambient conditions.
- Lightweight-concrete comparison haitegemei simultaneously produced control group katika laboratory ileile, bali published concrete data yenye similar density.
Kwa nini ni muhimu kwa Uturuki?
Main contribution ya study si kupendekeza material mpya kwa Mars pekee. Ni kuonyesha experimentally kwamba pressure, material temperature na environmental cooling zinahitaji kudhibitiwa independently katika 3B extrusion.
Approach hii inaweza ku-adapt kwa research areas zifuatazo nchini Uturuki:
- Robotic manufacturing kwa space na planetary-surface structures
- 3B printing ya regolith na mineral simulants
- Low-temperature extrusion ya concrete na polymer composites
- Phase change ya water-containing materials chini ya vacuum
- Automated construction katika disaster au human-access-limited environments
- Low-density na energy-absorbing construction materials
Katika follow-up studies nchini Uturuki, locally prepared mineral simulants, different biopolymers na safer au more sustainable binders zinaweza kulinganishwa. Kutumia pressure-controlled nozzle pamoja na regional systems zinazopoza deposited layer pekee kunaweza kupunguza flash boiling katika low pressure huku zikihifadhi layer stability.
Ili kukaribia real application, reduced-gravity experiment, long-term thermal cycling, radiation, water recovery, automated mixing, large-scale printing na structural-reliability analyses zinahitajika.
Mbinu na Matokeo ya Utafiti
Research design
Study ni experimental construction-material research inayounganisha material preparation, controlled rheology, printing ndani ya environmental chamber, optical na thermal imaging, geometric measurement, X-ray tomography, electron microscopy na mechanical tests.
| Stage | Applied method | Question addressed |
|---|---|---|
| Mixture preparation | Gelatin hydrosol na MGS-1 regolith simulant | Je, particle-loaded polymer sol inayofaa kwa extrusion inaweza kutengenezwa? |
| Rheology | Flow curve na oscillatory amplitude sweep | Temperature window kati ya flowability na shape retention ni ipi? |
| Single-line printing | 80 × 80 mm curved path | Je, filament inaweza kufuata designed path continuously? |
| Multilayer printing | 25-layer, takribani 62,5 mm structure | Je, deposited layers zinaweza kubeba upper layers? |
| Thermal monitoring | Infrared camera | Filament inapoa vipi katika different pressures na temperatures? |
| Internal structure | 20 µm voxel X-ray CT na SEM | Pressure inabadilisha vipi pore amount na form? |
| Mechanical performance | Bidirectional compression na three-point bending | Pores na layers zinaathiri vipi strength na energy absorption? |
Pressure–temperature experimental matrix
| Pressure | Atmospheric equivalent | Applied environmental temperatures | Expected regime |
|---|---|---|---|
| 101.325 Pa | 1 atm | 20, 0 na −20 °C | Stable dense extrusion |
| 80.000 Pa | 0,79 atm | 20, 0 na −20 °C | Boundary region ya stable regime |
| 50.000 Pa | 0,49 atm | 20 na −20 °C | Bubble-expansion extrusion |
| 10.000 Pa | 0,10 atm | 20 na −20 °C | Strong bubble expansion |
| 5.000 Pa | 0,05 atm | 20 na −20 °C | Near flash-boiling boundary kwa 34 °C |
| 1.000 Pa | 0,01 atm | 20 na −20 °C | Flash-boiling-assisted extrusion |
Main experimental findings
| Topic studied | Most important finding |
|---|---|
| Material temperature | Katika 25 °C gelation ililimit extrusion, katika 40-50 °C excessive softening ilisababisha spreading, na takribani 34 °C ilitoa most balanced result. |
| Environmental temperature | −20 °C iliharakisha early shape retention bila kuvuruga filament continuity katika atmospheric pressure. |
| Ambient pressure | Pressure reduction ilibadilisha stable extrusion kwanza kuwa bubble-expansion regime, kisha flash-boiling-assisted regime. |
| Single-line printing | Katika optimum condition hakuna gap iliyoundwa; katika 0,01 atmosphere takribani interruptions 24 zilionekana. |
| Multilayer printing | Katika 1 atmosphere na 34 °C, designed 25-layer height ilipatikana. |
| Pore structure | Low pressure iliongeza pore amount; katika 0,01 atmosphere fine connected pore network iliundwa. |
| Layer boundaries | Porosity iliongezeka periodically katika interlayer regions. |
| Mechanical performance | Density-normalized strength, stiffness na energy absorption zilipungua kadiri pressure ilivyopungua. |
| Fracture behavior | HBC ilionyesha lower stiffness lakini higher deformation tolerance kuliko lightweight concrete yenye similar density. |
Scientific message ya figures
- Kielelezo 1: Kinaonyesha conceptual Mars-construction chain yenye hydrosol production, mixing na regolith, robotic extrusion, environmental exposure curing na material recycling.
- Kielelezo 2: Kinaonyesha custom printing platform yenye heated material reservoir, airtight valve, cold plate, environmental chamber, optical camera na infrared camera.
- Kielelezo 3: Kinaonyesha kwamba yield resistance na elastic modulus huongezeka temperature inaposhuka na waiting time ikiongezeka; printing window huundwa karibu na 34 °C.
- Kielelezo 4: Kinalinganisha spreading na collapse katika high temperature, discontinuous extrusion katika low temperature na stable printing katika intermediate temperature.
- Kielelezo 5: Kinaonyesha stable, bubble-expansion na flash-boiling-assisted pressure regimes tatu; na katika 34 °C liquid-vapor boundary ya takribani 5,3 kPa.
- Kielelezo 6: Kinaonyesha thermal images na temperature change ya filaments katika first 100 seconds katika atmospheric, cold na low-pressure environments.
- Kielelezo 7: Kinaonyesha single-line continuity kuwa takribani 1 katika optimum condition; gaps huongezeka katika gelled mixture na mixture iliyochapishwa katika 0,01 atmosphere.
- Kielelezo 8: Kinaonyesha temperature- na pressure-dependent change ya layer count, width, contact ratio na spreading coefficient.
- Kielelezo 9: Kinaonyesha porosity ikiongezeka pressure inaposhuka; transition kutoka medium bubble-origin pores kwenda fine flash-boiling-origin pore network.
- Kielelezo 10: Kimeandaliwa kulinganisha compression, bending, density na specific mechanical metrics; lakini katika uploaded version main graph ni extremely small na numerically unreadable.
Nguvu za study
- Material temperature, environmental temperature na ambient pressure zilidhibitiwa independently.
- Printing behavior haikuelezwa kwa observation pekee, bali mechanistically kwa rheology na thermal imaging.
- Single-line na multilayer printing zilitathminiwa kwa separate metrics.
- Pressure reduction haiku-classifyiwa kama success/failure pekee, bali kama different extrusion regimes.
- Internal pores zilichunguzwa kwa both three-dimensional CT na smaller-scale SEM.
- Periodic porosity katika layer boundaries ilionyeshwa.
- At least samples kumi zilitumika kwa kila group katika compression na bending tests.
- Printed samples zililinganishwa na mold-cast references.
- Mechanical properties zili-normalize kwa density ili kujaribu kutenganisha effect ya lightening pekee.
Limitations za study
- Study ni preprint ambayo haijapitia peer review.
- Experimental material haina living microorganisms.
- MGS-1 simulant pekee ilitumika badala ya real Martian regolith.
- Binder si biomaterial iliyotengenezwa Mars, bali commercial pig-skin gelatin.
- Lowest experimental temperature ni −20 °C, na lowest printing pressure ni 1 kPa.
- Chemical composition ya atmospheric gas haiku-recreate Martian atmosphere.
- Experiments zote zilifanywa katika Earth gravity.
- Printed mechanical specimens zili-kaushwa baadaye katika ambient conditions.
- Details za drying protocol hazijatolewa fully ndani ya study hii, bali previous research imerejelewa.
- Radiation, long-term vacuum, thermal cycling na abrasion hazijatathminiwa.
- Full-scale wall au habitat haijatengenezwa.
- Lightweight-concrete comparison inategemea published literature data, si simultaneous control experiment.
- Kwa sababu graph layout ya Kielelezo 10 ni defective, exact mechanical values haziwezi kuthibitishwa.
- Raw experimental data na separate open-data-repository link hazijatolewa.
Validations zinazohitajika katika future
- Kutengeneza pressure-controlled au partially pressurized nozzle
- Local cooling ya filament pekee baada ya extrusion
- Kupunguza dissolved na trapped gases katika mixture kabla ya printing
- Kulinganisha lower water ratio na different biopolymers
- Experiment chini ya realistic carbon-dioxide-dominated atmospheric composition
- Reduced-gravity au parabolic-flight experiments
- Radiation na long-term vacuum ageing
- Freeze-thaw na pressure cycles
- Kukusanya na kutumia tena sublimated water
- Printing na viability experiments za LBM mixtures zenye living microorganisms
- Large-scale robotic printing na structural-load tests
- Open sharing ya readable mechanical-data tables na raw data
Maelezo ya Chanzo na Mbinu
Jina kamili la asili la study: 3D printing of hydrogel-based concrete under combined subzero-temperature and near-vacuum conditions for Martian construction
Waandishi: Ning Liu, Shing Chi Lam, Hau King Zhang, Chaoyu Dou, Shaofeng Qin, Yihong Tang, Yiwei Weng na Jishen Qiu.
Mpangilio wa waandishi: Ning Liu ni first author, Shing Chi Lam second, Hau King Zhang third, Chaoyu Dou fourth, Shaofeng Qin fifth, Yihong Tang sixth, Yiwei Weng seventh na Jishen Qiu eighth author.
Equal-contribution information: Hakuna equal-first-authorship au equal-contribution statement.
Corresponding author: Jishen Qiu.
Taasisi:
- Department of Civil and Environmental Engineering, Hong Kong University of Science and Technology, Hong Kong, China.
- Department of Building and Real Estate, The Hong Kong Polytechnic University, Hong Kong, China.
DOI: 10.2139/ssrn.7196756
SSRN record number: 7196756
Upload date: 28 Julai 2026.
Page count: 29.
Journal: Publication katika peer-reviewed journal haijathibitishwa kupitia version hii.
Publication platform: SSRN.
Publisher: Hakuna publisher kwa version hii. SSRN ni preprint platform katika Elsevier family na haijitambulishi kama publisher.
Source type: Peer-review-free engineering preprint yenye rheology, environmental 3B printing, thermal imaging, X-ray tomography, SEM na mechanical tests.
Official link:https://ssrn.com/abstract=7196756
Funding: Hong Kong Research Grants Council Collaborative Research Fund, C6002-24Y.
Author contributions: Ning Liu; responsible for investigation, methodology, data curation, software, formal analysis, validation, visualization na original draft. Shing Chi Lam, Hau King Zhang, Chaoyu Dou, Shaofeng Qin na Yihong Tang contributed to investigation na validation. Yiwei Weng provided investigation, resources na supervision. Jishen Qiu responsible for conceptualization, methodology, resources, supervision, funding, review na project administration.
Conflict of interest: Hakuna separate na explicit conflict-of-interest statement katika uploaded study.
Data access: Hakuna open-data-repository link iliyotolewa kwa raw rheology, printing, CT na mechanical data.
Editorial visual note: Main graph section ya Kielelezo 10 katika uploaded version ime-scale down kiasi kwamba haiwezi kusomeka, na axis labels zimetenganishwa na graph. Kwa hiyo, point values katika mechanical graphs hazijahamishwa kwenye article hii.
Makala hii imeandaliwa kwa kutegemea text ya uploaded study, experimental parameters, pressure–temperature map, rheology graphs, infrared images, printing samples, X-ray tomography, SEM examinations, mechanical-test descriptions na mechanism interpretations za researchers. Hakuna new experimental result, Mars-mission success, full-scale structural-performance claim au long-term safety claim isiyokuwapo katika study iliyoongezwa.
Study haijapitia peer review. Results zinahusu specific gelatin/MGS-1 recipe, 3 mm nozzle, 30 mm/s printing speed, Earth gravity na laboratory-scale specimens. Kwa real Mars application, atmospheric composition, low gravity, radiation, long-term vacuum, thermal cycling, water recovery, biological stability na full-scale structural validation zinahitajika separately.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *