

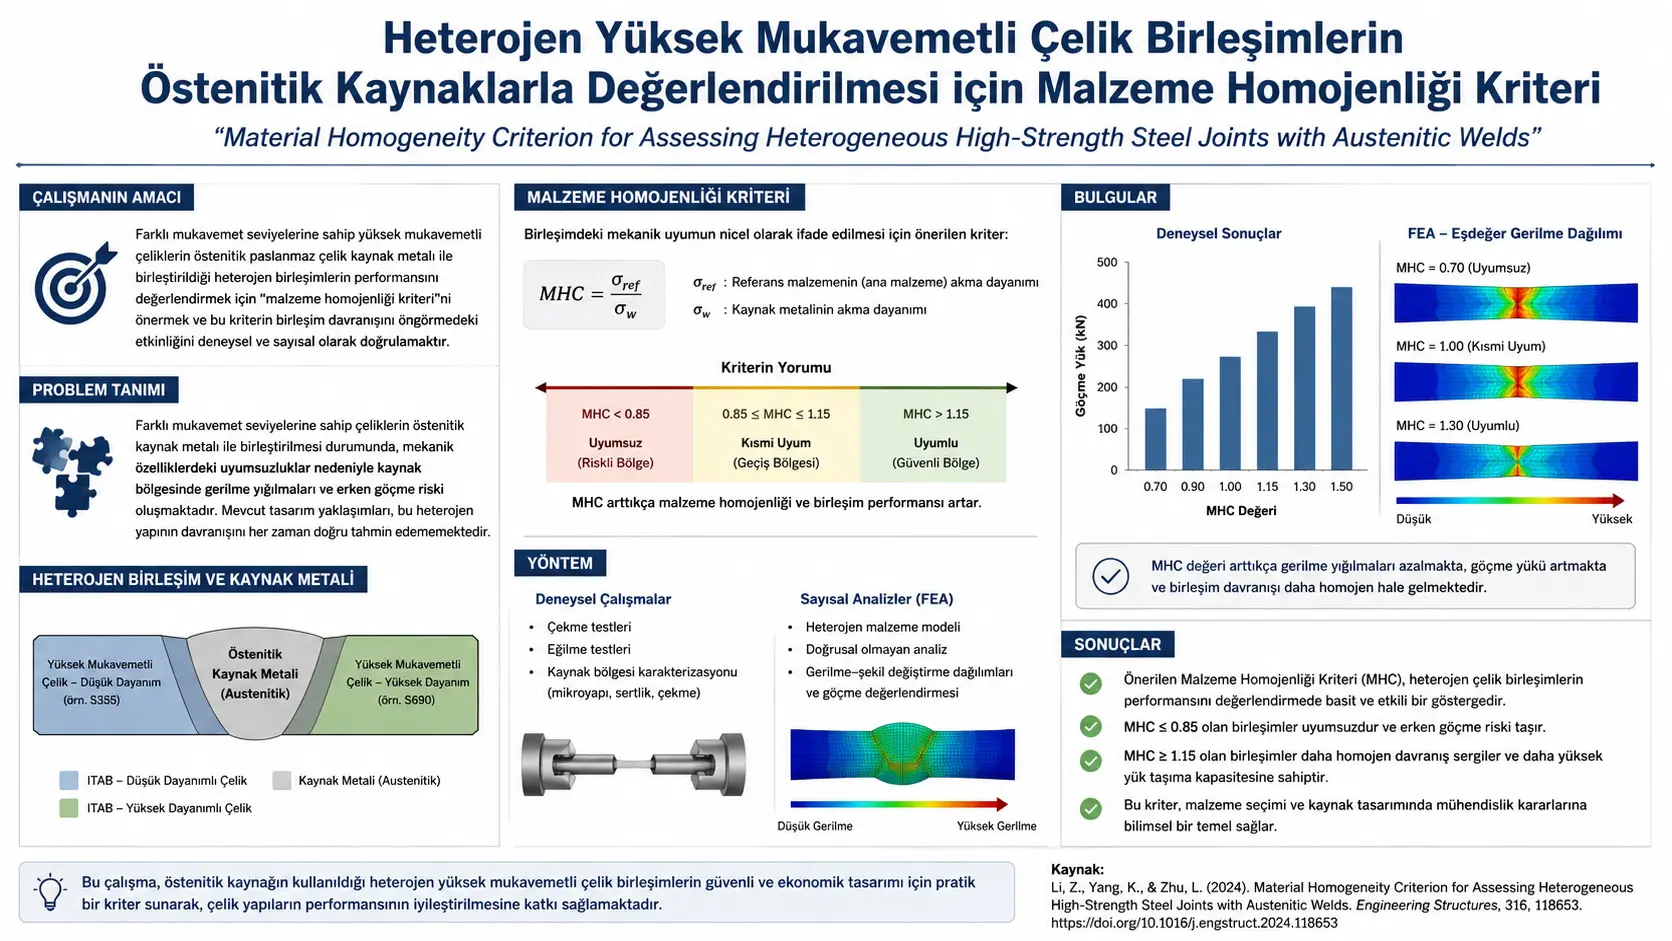
Utafiti huu unachunguza kama katika viungio vya weld heterojeni ambapo chuma chenye nguvu ya juu cha 34KhN2MA kimeunganishwa kwa metali ya weld ya austenitic ER 307, uhomojeni wa kimuundo unaweza kutathminiwa si kwa thamani ya wastani ya ugumu pekee bali pia kwa mtawanyiko wa kitakwimu wa vipimo vya makrougumu. Watafiti wanatumia Kigezo cha Uhomojeni wa Nyenzo — Material Homogeneity Criterion (MHC) kinachotegemea mbinu ya LM-hardness kukokotoa kutoka kwenye usambazaji wa makrougumu wa Rockwell mgawo wa uhomojeni wa Weibull \(m\), mgawo wa utofauti \(\nu\), konstanti ya nyenzo \(A_m\), uwezekano wa uharibifu wa kiteknolojia \(D\) na kiwango cha ukuaji wa uwezekano wa uharibifu \(j_D\). Eneo lililo karibu na mhimili wa weld linaonekana kuwa heterojeni kwa kuwa na \(m\) ya chini, \(A_m\) ya chini na thamani za juu za \(\nu\), \(D\) na \(j_D\), huku baada ya takriban 15 mm viashiria vikivuka kwenda upande wa vizingiti vya eneo homojeni. Hata hivyo, mbinu hii imetumika katika utafiti huu kwa mfumo mmoja tu wa sampuli iliyoweldiwa na haipimi moja kwa moja uwezekano wa hitilafu halisi au maisha yaliyobaki ya mabomba yaliyo katika huduma.
Kwenye mhimili wa weld, mgawo wa uhomojeni wa Weibull ulikuwa tu m = 4,04, mgawo wa utofauti ν = %29,68, konstanti ya nyenzo Am = 0,742, uwezekano wa uharibifu wa kiteknolojia D = 0,92 na kiwango cha ukuaji jD = 11,87. Thamani hizi zinaendana na vizingiti vya uheterojeni vilivyotumika katika utafiti, yaani \(m<10\), \(A_m<0,878\), \(\nu>%11,6\), \(D>0,81\) na \(j_D>4,38\).
Kadiri umbali kutoka mhimili wa weld unavyoongezeka, picha inageuka. Katika Cross-section 6 ya 15 mm, thamani za \(m=10,34\), \(A_m=0,882\), \(\nu=%10,78\), \(D=0,80\) na \(j_D=4,03\) zilipatikana, na sehemu iliyopimwa ikavuka kwenda upande wa uhomojeni wa vizingiti vyote vilivyofafanuliwa. Katika uchanganuzi wa kielelezo wa watafiti, nukta kuu ya bifurcation ilibainishwa katika h = 14,69 mm ambapo \(m=10\), na nukta ya pili ya bifurcation katika h* = 14,85 mm ambapo \(A_m=0,878\).
Katika eneo la 20–30 mm uhomojeni uliimarika zaidi; \(m\) ilifika takriban 15,68–29,79, \(A_m\) 0,919–0,956, \(\nu\) %6,94–3,69, \(D\) 0,70–0,43 na \(j_D\) 2,34–0,75. Katika 35–40 mm, licha ya mikengeuko midogo, viashiria vyote vya MHC vilibaki ndani ya mipaka ya hali homojeni na makrougumu ukakaribia kiwango bainifu cha nyenzo msingi cha HRC 47–55.
Kwa mtazamo wa Uturuki: Utafiti huu haukufanywa moja kwa moja kwenye bomba la gesi asilia, hidrojeni au mafuta nchini Uturuki. Hata hivyo, mbinu inaweza kutathminiwa katika kiwango cha utafiti kwa udhibiti wa ubora wa weld za chuma chenye nguvu ya juu, upangaji wa matengenezo ya mabomba ya nishati, ukarabati wa weld na mifumo ya ufuatiliaji wa hali ya nyenzo. Kabla ya matumizi ya vitendo, inahitaji kuthibitishwa tena kwa kutumia chuma halisi za mabomba zinazotumika Uturuki, vifaa vya matumizi vya weld, jiometri za bomba, shinikizo la kazi, athari ya hidrojeni, upakiaji wa mizunguko na taratibu zilizopo za NDT. Utafiti huu hautoi moja kwa moja maisha ya huduma au uwezekano wa hitilafu kutokana na thamani za MHC.
Tatizo kuu la utafiti ni nini?
Wakati wa kuweld chuma zenye nguvu ya juu, viwango vipana vya joto hutokea ndani ya muda mfupi sana. Mizunguko hii ya joto inaweza kuunda miundo midogo tofauti kati ya metali ya weld, eneo lililoathiriwa na joto na nyenzo msingi. Kutumia nyenzo ya matumizi ya weld ya austenitic kunaweza kuunda tabaka la kati lenye ductility zaidi ambalo linaweza kupunguza mwelekeo wa kupasuka kwa baridi; lakini kwa upande mwingine, kiungo cha weld kinaweza kuwa heterojeni zaidi kwa sifa zake za kimwili na kimakanika.
Kwa mujibu wa watafiti, katika kiungo kama hiki haitoshi kuangalia tu swali la “wastani wa ugumu ni HRC ngapi?”. Hata kama wastani wa ugumu wa maeneo mawili unaonekana kufanana, mtawanyiko wa ndani wa vipimo unaweza kuwa tofauti sana. Kwa hiyo, mbinu kuu ya utafiti ni kutumia pamoja na makrougumu wa wastani usambazaji wa kitakwimu wa thamani za makrougumu.
Mbinu ya LM-hardness inapima nini?
Katika utafiti, makrougumu huchukuliwa kama mwitikio jumuishi wa kimakanika wa ujazo mkubwa zaidi wa nyenzo unaojumuisha vipengele vingi vya muundo mdogo, si punje au awamu moja tu. Kuongezeka kwa mtawanyiko wa ugumu kati ya nukta za kipimo hutafsiriwa kama ishara ya kuongezeka kwa uheterojeni wa kimuundo na uwezekano wa uharibifu wa eneo katika tabaka la uso.
Mojawapo ya misingi ya kitakwimu ya mbinu ya uhomojeni ni usambazaji wa Weibull:
\[ P(\sigma)=1-e^{-(\sigma/k)^m} \]
Hapa \(P(\sigma)\) ni kazi ya uwezekano inayotegemea stress \(\sigma\), \(k\) ni parameta ya usambazaji wa Weibull, na \(m\) ni mgawo wa uhomojeni wa Weibull unaowakilisha unyeti wa kimuundo katika utafiti. Kuongezeka kwa \(m\) huonyesha kuwa vipimo vinakaribia usambazaji homojeni zaidi, wakati kupungua kwake huonyesha mtawanyiko unaongezeka.
Mgawo wa \(m\) unaotumiwa kutokana na usambazaji wa makrougumu umefafanuliwa kwa ujumla katika utafiti kama:
\[ m=\frac{d(n)}{2,30259\,S(\lg H)} \]
Hapa \(H\) ni vipimo vya makrougumu, \(S(\lg H)\) ni standard deviation ya thamani za ugumu wa kilogarithimu, \(n\) ni idadi ya vipimo, na \(d(n)\) ni konstanti inayohusiana na idadi ya vipimo. \(m\) ni kiashiria kisicho na kipimo.
Mgawo wa utofauti unaonyesha nini?
Kiashiria cha pili cha msingi ni mgawo wa utofauti \(\nu\):
\[ \nu= \frac{ \sqrt{ \frac{1}{n-1} \sum_{i=1}^{n} (H_i-\overline{H})^2 } } {\overline{H}} \times 100\% \]
\(H_i\) inawakilisha kipimo kimoja cha makrougumu, \(\overline{H}\) wastani wa vipimo, na \(n\) idadi ya vipimo. Thamani hii hutolewa kwa asilimia. Ikiwa vipimo vinavyozunguka wastani uleule wa ugumu vimetawanyika kwa umbali mkubwa, \(\nu\) huongezeka; kadiri vipimo vinavyokaribiana, hupungua.
Kwa nini MHC hutumia viashiria vitano tofauti?
Kigezo cha Uhomojeni wa Nyenzo katika utafiti hakitegemei namba moja. Mfumo unapendekeza viashiria vitano vitathminiwe pamoja:
- mgawo wa uhomojeni wa Weibull \(m\),
- mgawo wa utofauti \(\nu\),
- konstanti ya nyenzo \(A_m\),
- uwezekano wa uharibifu wa kiteknolojia \(D\),
- kiwango cha ukuaji wa uwezekano wa uharibifu \(j_D\).
Konstanti ya nyenzo ni:
\[ A_m= \left( \frac{m+2}{4m+4} \right)^{1/m} \]
katika umbo hilo.
Uwezekano wa uharibifu wa kiteknolojia:
\[ D= \frac{m_{\mathrm{matr.}}-m_i} {m_{\mathrm{matr.}}} \]
na kiwango cha ukuaji wa uwezekano wa uharibifu:
\[ j_D= \frac{m_{\mathrm{matr.}}-m_i} {m_i} \]
hufafanuliwa hivyo. Hapa \(m_{\mathrm{matr.}}\) inawakilisha mgawo wa uhomojeni wa Weibull wa nyenzo msingi ya marejeo, na \(m_i\) mgawo wa sehemu inayochunguzwa. \(A_m\), \(D\) na \(j_D\) ni vipimo visivyo na dimension.
Ni mipaka gani hutumika kwa hali heterojeni na homojeni?
Katika ufafanuzi wa jumla wa MHC wa utafiti, uheterojeni wa kimuundo hufafanuliwa kwa mwelekeo wa:
\[ m<10,\qquad A_m<0,878,\qquad \nu\rightarrow100\%,\qquad D\rightarrow1,\qquad j_D\rightarrow\infty \]
na uhomojeni kwa mwelekeo wa:
\[ m\geq10,\qquad A_m\geq0,878,\qquad \nu\rightarrow0,\qquad D\rightarrow0,\qquad j_D\rightarrow0 \]
hivyo.
Hapa kuna tofauti muhimu: thamani za ν = %11,6, D = 0,81 na jD = 4,38 hazikutolewa mapema kama viwango vya jumla na vya ulimwengu wote vya nyenzo. Watafiti walizitumia kama thamani za mpaka zilizopatikana kwa njia ya kielelezo katika nukta ya bifurcation ya \(m=10\) katika kiungo hiki mahususi cha weld cha majaribio. Kinyume chake, \(m=10\) na \(A_m=0,878\) ni mipaka ya msingi ya uhomojeni ya MHC iliyotumika katika utafiti.
Ni chuma na metali gani ya weld ilitumika katika jaribio?
Sampuli zilizoweldiwa zilitayarishwa kutoka kwa plati ya chuma cha aloi chenye nguvu ya juu cha 34KhN2MA chenye unene wa 10 mm. Utafiti unatoa sawa yake ya karibu sana ya Ulaya kama EN 34CrNiMo6 (1.6582).
| Kipengele cha 34KhN2MA | Uwiano kwa uzito (%) |
|---|---|
| C | 0,27 |
| Si | 0,259 |
| Mn | 0,941 |
| Cr | 0,757 |
| Mo | 0,208 |
| Ni | 1,16 |
| Cu | 0,142 |
| V | 0,057 |
| W | 0,059 |
Utaratibu wa weld ulifanywa kwa gas metal arc welding ya nusu-otomatiki — GMAW. Waya wa weld ulikuwa SV-08Kh20N9G7T (ER 307) wenye kipenyo cha 1,2 mm. Mchanganyiko wa gesi ya kinga ulitolewa kama %98 Ar + %2 O₂, na kiungo kikaundwa kwa passes mbili.
Muundo wa kawaida wa metali ya weld ya ER 307 uliotolewa katika utafiti ni takriban %0,08 C, %0,90 Si, %7,00 Mn, %18,00 Cr na %8,00 Ni. Metali hii ya kujazia ilitumika kuunda eneo la weld la austenitic.
Muundo mdogo ulichunguzwaje?
Uchunguzi wa metallography ulifanywa katika metali ya weld, eneo lililoathiriwa na joto na nyenzo msingi. Kwa microscopy ya macho ilitumika NEOFOT 21, na kwa characterization ya ziada ilitumika microscope ya elektroni ya kuskani EVO-40XVP pamoja na mfumo wa INCA Energy 350 EDS. Nyuso za sampuli zilietchwa kwa suluhisho la %4 HNO₃ katika ethanol.
Hata hivyo, chanzo kikuu cha data kwa matokeo ya kiasi ya MHC katika makala hii si uainishaji wa namba wa picha za microscope, bali usambazaji wa vipimo vya makrougumu vilivyofanywa kando ya weld.
Makrougumu ulipimwa wapi?
Kiungo cha weld kiligawanywa katika sehemu za kipimo za mstari zilizo sambamba na mhimili wa weld. Sehemu zilifafanuliwa kwa vipindi vya 5 mm na zikapewa namba kuanzia mhimili wa weld kuelekea nyenzo msingi. Watafiti walidhania kwamba mwendo wa welding torch ulikuwa laini na takriban wa mstari.
Kwa nini wastani wa HRC pekee hauonekani kuwa wa kutosha kwenye mhimili wa weld?
Mojawapo ya matokeo ya kuvutia zaidi ya utafiti ni kwamba makrougumu hubadilika kutoka 12,6 hadi 55 HRC kutoka mhimili wa weld kuelekea nyenzo msingi. Hasa katika eneo la hadi takriban 15 mm kutoka mhimili wa weld, thamani ya HRC hubadilika kwa hatua na bila utaratibu ndani ya kiwango cha 12,6–47.
Hata hivyo, hoja kuu ya watafiti si kwamba ugumu ni wa chini au wa juu pekee. Katika eneo hilo hilo, mtawanyiko wa vipimo pia ni mkubwa. Kwa hiyo, \(m\), \(\nu\), \(A_m\), \(D\) na \(j_D\) vinapotumiwa pamoja, hali ya heterojeni karibu na weld hutenganishwa kwa uwazi zaidi.
Nukta ya bifurcation ina maana gani?
Katika grafu za Kielelezo 3 na Kielelezo 4 za utafiti, mhimili wa mlalo unaonyesha umbali kutoka mhimili wa weld, huku mhimili wa wima ukionyesha kwa mtiririko huo viashiria vya HRC, \(\nu\), \(m\), \(A_m\), \(D\) na \(j_D\). Watafiti walifafanua umbali muhimu miwili kwa njia ya makutano ya kielelezo:
- h = 14,69 mm: mpaka wa \(m=10\),
- h* = 14,85 mm: mpaka wa \(A_m=0,878\).
Koordinati hizi hutumiwa katika utafiti kama marejeo ya mpito kutoka hali heterojeni karibu na weld kwenda hali homojeni. Si kiwango cha ulimwengu wote cha “eneo salama la 15 mm” kwa weld zote za chuma; ni matokeo ya majaribio-kielelezo yaliyopatikana kwa sampuli hii, mbinu hii ya weld na jozi hii ya nyenzo.
Matokeo yanayoungwa mkono na utafiti
- Katika kiungo cha 34KhN2MA chenye weld ya austenitic, usambazaji wa makrougumu ni heterojeni kwa wazi karibu na mhimili wa weld.
- Viashiria vya MHC vinavyotumia mtawanyiko wa thamani za ugumu badala ya wastani wa HRC pekee vinaweza kutenganisha mpito wa kimuundo kwa njia ya kiasi.
- Thamani za \(m=4,04\), \(A_m=0,742\), \(\nu=%29,68\), \(D=0,92\) na \(j_D=11,87\) kwenye mhimili wa weld zinaelekea upande wa uheterojeni.
- Karibu na 15 mm, viashiria vinavuka vizingiti vilivyofafanuliwa vya uhomojeni.
- Katika eneo la 20–30 mm, viashiria vinaimarika zaidi katika mwelekeo wa uhomojeni.
- Katika 35–40 mm, licha ya mikengeuko midogo, viashiria vinabaki ndani ya mipaka ya hali homojeni.
- MHC inaweza kutoa mfumo wa tathmini ya kiasi wa kutofautisha maeneo heterojeni na homojeni katika kiungo cha weld kilichochunguzwa.
Matokeo ambayo utafiti haujathibitisha
- Thamani ya 14,69 au 14,85 mm si umbali wa usalama wa ulimwengu wote kwa weld zote za chuma chenye nguvu ya juu.
- Utafiti haujakokotoa moja kwa moja uwezekano wa hitilafu, kasi ya ukuaji wa ufa au maisha yaliyobaki ya bomba halisi lililo katika huduma.
- Hakujatengenezwa mfumo wa uwanjani ambapo MHC imeunganishwa kwa vitendo na digital twin au mfumo wa akili bandia.
- Hakuna jaribio lililofanywa katika mazingira ya hidrojeni; matokeo kuhusu mabomba ya kusafirisha hidrojeni yako katika kiwango cha motisha ya matumizi.
- Sampuli iliyochunguzwa si chuma halisi cha bomba cha API X100 au X120; ni chuma cha 34KhN2MA.
- LM-hardness si mbinu ya NDT isiyoacha alama kabisa.
- Haijaonyeshwa kwamba MHC inaonyesha moja kwa moja kasoro za weld kama ultrasound, radiography au phased-array NDT.
- Haijathibitishwa kwamba nukta moja ya bifurcation pekee ni kikomo cha fracture toughness au fatigue life.
Mbinu na Matokeo ya Utafiti
Nyenzo na mbinu ya weld
| Parameta | Thamani katika utafiti |
|---|---|
| Nyenzo msingi | Chuma cha aloi chenye nguvu ya juu cha 34KhN2MA |
| Sawa ya karibu ya Ulaya | EN 34CrNiMo6 (1.6582) |
| Unene wa plati | 10 mm |
| Mbinu ya weld | GMAW ya nusu-otomatiki |
| Waya wa weld | SV-08Kh20N9G7T / ER 307 |
| Kipenyo cha waya | 1,2 mm |
| Gesi ya kinga | %98 Ar + %2 O₂ |
| Idadi ya passes za weld | 2 |
| Umbali kati ya sehemu za kipimo | 5 mm |
Viashiria vya MHC kadiri umbali kutoka mhimili wa weld unavyoongezeka
| Eneo | ν (%) | m | Am | D | jD | Uainishaji wa chanzo |
|---|---|---|---|---|---|---|
| Mhimili wa weld | 29,68 | 4,04 | 0,742 | 0,92 | 11,87 | Heterojeni |
| Cross-section 7 | 23,96 | 4,84 | 0,776 | 0,91 | 9,75 | Heterojeni |
| Cross-section 6 — 15 mm | 10,78 | 10,34 | 0,882 | 0,80 | 4,03 | Ndani ya vizingiti vya uhomojeni |
| 20–30 mm, Cross-section 3–5 | 6,94–3,69 | 15,68–29,79 | 0,919–0,956 | 0,70–0,43 | 2,34–0,75 | Homojeni |
| 35–40 mm, Cross-section 1–2 | 3,91–4,39 | 27,85–24,89 | 0,953–0,947 | 0,46–0,52 | 0,87–1,09 | Homojeni; mgeuko mdogo wa kurudi |
Jedwali linaonyesha matokeo makuu ya utafiti kwa muhtasari: kadiri umbali kutoka mhimili wa weld unavyoongezeka, \(\nu\), \(D\) na \(j_D\) hupungua huku \(m\) na \(A_m\) kwa ujumla zikiongezeka. Mwelekeo huu ndio msingi wa kiasi wa tafsiri ya watafiti kwamba uhomojeni wa kimuundo unaongezeka.
Kwa nini mhimili wa weld ndio eneo heterojeni zaidi?
Thamani kwenye mhimili wa weld zinaelekea upande wa uheterojeni katika viashiria vyote muhimu. \(m=4,04\) iko chini sana ya mpaka wa 10; \(A_m=0,742\) iko chini ya mpaka wa 0,878; na \(\nu=%29,68\) iko juu sana ya %11,6 iliyobainishwa katika nukta ya bifurcation.
Katika eneo hilo hilo, \(D=0,92\) na \(j_D=11,87\) pia ziko juu ya mipaka ya 0,81 na 4,38 mtawalia iliyofafanuliwa katika utafiti. Watafiti wanatafsiri mchanganyiko huu kama kiwango cha juu cha kutokuwa na mpangilio wa kimuundo na uwezekano wa uharibifu wa kiteknolojia unaotokana na mizunguko ya joto ya weld na uundaji wa weld heterojeni.
Nini hubadilika karibu na 15 mm?
Cross-section 7 inabaki katika hali heterojeni, lakini katika sehemu inayofuata iliyopimwa, Cross-section 6, viashiria vinavuka kwenda upande mwingine wa vizingiti:
- \(\nu=%10,78<%11,6\),
- \(m=10,34>10\),
- \(A_m=0,882>0,878\),
- \(D=0,80<0,81\),
- \(j_D=4,03<4,38\).
Kwa hiyo, sehemu iliyopimwa katika 15 mm inaainishwa na utafiti kama hali homojeni. Interpolation ya kielelezo huweka mpito katika 14,69 mm kwa \(m\), na katika 14,85 mm kwa \(A_m\).
Kwa nini 20–30 mm inaonekana kama eneo thabiti zaidi?
Katika Cross-section 3–5, \(m\) huongezeka hadi 29,79 huku mgawo wa utofauti ukishuka hadi %3,69. \(A_m\) hufikia 0,956; \(D\) hushuka hadi 0,43 na \(j_D\) hadi 0,75.
Thamani hizi zimetafsiriwa katika utafiti kama kuimarika taratibu kwa tabaka la uso kadiri umbali kutoka mhimili wa weld unavyoongezeka.
Mabadiliko madogo ya kurudi katika 35–40 mm yana maana gani?
Katika sehemu za 35 na 40 mm, \(m\) hupungua kutoka 27,85 hadi 24,89 na \(A_m\) kutoka 0,953 hadi 0,947, huku \(\nu\), \(D\) na \(j_D\) zikiongezeka kidogo. Watafiti wanahusisha mabadiliko haya madogo na utofauti wa asili wa anga wa nyenzo na kutowezekana kudhibiti kikamilifu mambo yote yanayoathiri uundaji wa weld.
Hata hivyo, thamani zote bado ziko ndani ya mipaka ya uhomojeni iliyofafanuliwa na utafiti. Kwa hiyo, mabadiliko haya hayachukuliwi kama kurejea kwenye hali heterojeni.
Grafu ya HRC pekee inaonyesha nini?
Hadi takriban 15 mm kutoka mhimili wa weld, thamani za HRC hubadilika kwa hatua ndani ya kiwango cha 12,6–47. Katika eneo la 15–40 mm, wasifu unakuwa wa kawaida zaidi na kubaki ndani ya 47–55 HRC. Katika 40 mm, ugumu unakaribia kiwango cha wastani kinachotambulika cha nyenzo msingi.
Hata hivyo, kwa utafiti huu umuhimu mkuu wa grafu ya HRC si kiwango cha ugumu peke yake. Tathmini ya pamoja ya grafu za \(m\), \(\nu\), \(A_m\), \(D\) na \(j_D\) katika maeneo hayo hayo hufanya uhusiano kati ya mabadiliko ya ugumu na uheterojeni wa kimuundo kuwa wazi zaidi.
Nafasi ya MHC kwa mtazamo wa NDT
Watafiti wanaainisha mbinu ya LM-hardness kama quasi-non-destructive — nusu isiyoharibu. Sababu ni kwamba katika kipimo cha ugumu, indenter hugusana kimwili na uso na kuacha alama.
Tofauti hii ni muhimu hasa katika miundo yenye nguvu ya juu ambayo tayari iko katika huduma. Utafiti chanzo unaonya kwamba alama za uso zinazotokana na kipimo cha makrougumu zinaweza katika hali fulani kuwa maeneo ya mkusanyiko wa stress. Kwa hiyo, matumizi ya mbinu kwenye bomba muhimu lililo katika huduma hayapaswi kuchukuliwa kama “NDT ya kawaida isiyo na athari yoyote kwa uso”.
Tafsiri ya predictive maintenance na digital twin imefikia wapi?
Makala inasema kwamba viashiria vya kiasi kama \(m\), \(\nu\), \(A_m\), \(D\) na hasa \(j_D\) vinaweza katika siku zijazo kutoa data kwa digital twins na mifumo ya condition-based/predictive maintenance. Hata hivyo, ndani ya utafiti huu:
- hakujajengwa digital twin inayofanya kazi,
- hakuna modeli ya machine learning iliyofunzwa,
- hakujaundwa mtandao wa sensorer za uwanjani,
- hakuna modeli ya kutabiri maisha yaliyobaki iliyothibitishwa,
- hakujafanywa ufuatiliaji wa muda mrefu kwenye bomba lililo katika huduma.
Kwa hiyo, digital twin na predictive maintenance si matokeo yaliyothibitishwa moja kwa moja na jaribio, bali ni eneo la matumizi linalopendekezwa kwa vipimo vya MHC.
Nguvu za mbinu
- Inakwenda zaidi ya thamani moja ya wastani wa ugumu na kutathmini mtawanyiko wa vipimo.
- Inatumia pamoja viashiria kadhaa vya uhomojeni kwenye sampuli ileile ya kimwili.
- Inaonyesha kwa njia ya kiasi mpito wa anga kutoka mhimili wa weld kwenda nyenzo msingi.
- Inajaribu kufafanua eneo la mpito kwa namba kupitia koordinati za bifurcation.
- Inalenga kupata taarifa zaidi kuhusu hali kutokana na kipimo kinachofikika kwa urahisi kama makrougumu.
- Haipunguzi uheterojeni kati ya weld, HAZ na nyenzo msingi kuwa wastani mmoja wa HRC.
Mapungufu ya kimethodolojia
- Utafiti unalenga mchanganyiko mmoja wa chuma msingi na metali ya kujazia ya austenitic.
- Mipaka ya 14,69 na 14,85 mm ni mahsusi kwa sampuli.
- Thamani za MHC hazijakalibishwa moja kwa moja kwa fracture toughness, fatigue life au crack growth test.
- Hakuna uthibitishaji wa uwanjani uliofanywa kwenye bomba halisi lenye shinikizo.
- Athari ya hidrojeni haikutumika kimajaribio.
- Kwa kuwa mbinu huacha alama ya ugumu kwenye uso, si non-destructive kabisa.
- Utafiti haujafanya ulinganisho wa wakati mmoja wa sensitivity kati ya MHC na ultrasonic, radiographic au mbinu nyingine ya NDT.
- Haijaonyeshwa kwamba nukta za bifurcation za kielelezo zitabaki zilezile kwa parameta tofauti za weld na nyenzo tofauti.
- Uainishaji wa utafiti unategemea kwa kiasi kikubwa vizingiti vilivyofafanuliwa vya MHC; hakuna classical hypothesis test au ulinganisho wa vikundi unaotegemea p-value ulioripotiwa.
Maelezo ya Chanzo na Mbinu
Jina kamili la kazi asili: Material Homogeneity Criterion for Assessing Heterogeneous High-Strength Steel Joints with Austenitic Welds
Waandishi: Yaroslav Kusyi; Vitalii Ivanov; Andriy Dzyubyk; Nazarii Kusen; Juraj Hajduk.
Mpangilio wa waandishi: Mpangilio wa utafiti chanzo umehifadhiwa kama ulivyo. Hakuna tamko la waandishi wenza wa kwanza au mchango sawa.
Mwandishi anayewajibika: Juraj Hajduk.
Taasisi: Institute of Mechanical Engineering and Transport, Lviv Polytechnic National University, Lviv, Ukraine; Faculty of Technical Systems and Energy Efficient Technologies, Sumy State University, Sumy, Ukraine; Faculty of Manufacturing Technologies, Technical University of Košice with a Seat in Prešov, Prešov, Slovakia; Faculty of Applied Sciences, WSB University, Dabrowa Gornicza, Poland.
Jarida: Machines. Mchapishaji: MDPI, Basel, Switzerland. Juzuu: 14. Toleo: 5. Namba ya makala: 577. Mwaka: 2026.
DOI: 10.3390/machines14050577
Kiungo rasmi cha chapisho:https://doi.org/10.3390/machines14050577
Mchakato wa uchapishaji: Kazi ilipokelewa tarehe 8 Aprili 2026, ikafanyiwa marekebisho tarehe 15 Mei 2026, ikakubaliwa tarehe 18 Mei 2026 na ikachapishwa tarehe 21 Mei 2026.
Mhariri wa kitaaluma: António Pereira.
Aina ya chanzo na hali ya peer review: Ni makala ya utafiti iliyopitiwa na wataalamu na kuchapishwa katika jarida la Machines. Utafiti unachanganya sampuli ya weld ya majaribio, vipimo vya makrougumu na tathmini ya kitakwimu ya MHC.
Leseni: Creative Commons Attribution (CC BY). Kazi imechapishwa kwa open access.
Ufadhili: Mradi wa “Research of Advanced Technologies for Increasing the Efficiency of Multivalent Energy Systems for Sustainable Industrial Development” ndani ya ITMS21+ 401101C504 ulifadhiliwa kwa pamoja na Umoja wa Ulaya. Kazi pia iliungwa mkono kwa sehemu na Slovak Research and Development Agency VV-MVP-24-0190, KEGA 012TUKE-4/2024 na VEGA 1/0453/24, pamoja na International Association for Technological Development and Innovations na International Innovation Foundation.
Upatikanaji wa data: Imeelezwa kuwa data itatolewa kwa ombi.
Mgongano wa maslahi: Waandishi wametangaza kwamba hakuna maslahi ya kifedha yanayoshindana au uhusiano wa kibinafsi unaojulikana ambao unaweza kuathiri kazi.
Michango ya waandishi: Conceptualization Yaroslav Kusyi; methodology Yaroslav Kusyi, Vitalii Ivanov na Andriy Dzyubyk; software Yaroslav Kusyi, Andriy Dzyubyk na Nazarii Kusen; validation, formal analysis na investigation waandishi wote; resources Yaroslav Kusyi, Vitalii Ivanov na Juraj Hajduk; data curation Yaroslav Kusyi; original draft Yaroslav Kusyi, Andriy Dzyubyk na Nazarii Kusen; review/editing Yaroslav Kusyi, Vitalii Ivanov na Juraj Hajduk; visualization Yaroslav Kusyi na Nazarii Kusen; supervision Yaroslav Kusyi, Vitalii Ivanov na Juraj Hajduk; project administration Vitalii Ivanov; funding acquisition Vitalii Ivanov na Juraj Hajduk.
Kikomo cha maudhui ya kisayansi: Muundo wa nyenzo, mbinu ya weld, fomula, matokeo ya makrougumu, thamani za MHC, koordinati za bifurcation na tafsiri za kisayansi katika maudhui haya ya Verianla zinategemea tu utafiti uliopitiwa. Hakuna matokeo mapya ya majaribio au data ya nyenzo iliyoongezwa kutoka vyanzo vya nje.
Upeo wa nyenzo: Sampuli ya majaribio ni chuma cha 34KhN2MA. Ingawa utafiti unasema kwamba sifa za kimakanika za chuma hiki zinaweza kulinganishwa na chuma za kisasa za mabomba zenye utendaji wa juu za daraja la X100–X120, sampuli si chuma cha bomba cha API X100 au X120 moja kwa moja.
Kikomo cha NDT: LM-hardness imefafanuliwa katika chanzo kama quasi-non-destructive, yaani nusu isiyoharibu, kwa sababu ya miguso ya kurudia ya indenter. Mbinu si ukaguzi wa uso usioacha alama kabisa.
Kikomo cha matumizi: Digital twin, ufuatiliaji unaotegemea akili bandia na predictive maintenance havijathibitishwa katika utafiti huu kama mfumo halisi wa uwanjani; ni mfumo wa matumizi ya baadaye unaopendekezwa na waandishi kwa MHC.
Ukinzani wa maelezo ndani ya chanzo: Maandishi ya matokeo yanaeleza kwa ujumla eneo kutoka mhimili wa weld hadi takriban 15 mm kuwa heterojeni na yanataja Cross-section 6 na 7 ndani ya muktadha huu. Hata hivyo, sehemu hiyo hiyo inasema kwamba Cross-section 6 katika 15 mm, ikiwa na ν=10,78%, m=10,34, Am=0,882, D=0,80 na jD=4,03, inatimiza vizingiti vyote vilivyofafanuliwa vya uhomojeni na imevuka kwenda hali homojeni. Tofauti hii ya maelezo haijaondolewa kimya kimya.
Kikomo cha bifurcation: Thamani za h=14,69 mm na h*=14,85 mm zimetokana na uchanganuzi wa kielelezo wa sampuli hii ya majaribio na hazipaswi kufasiriwa kama mpaka wa umbali wa ulimwengu wote kwa chuma, jiometri za weld au taratibu nyingine za weld.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *