

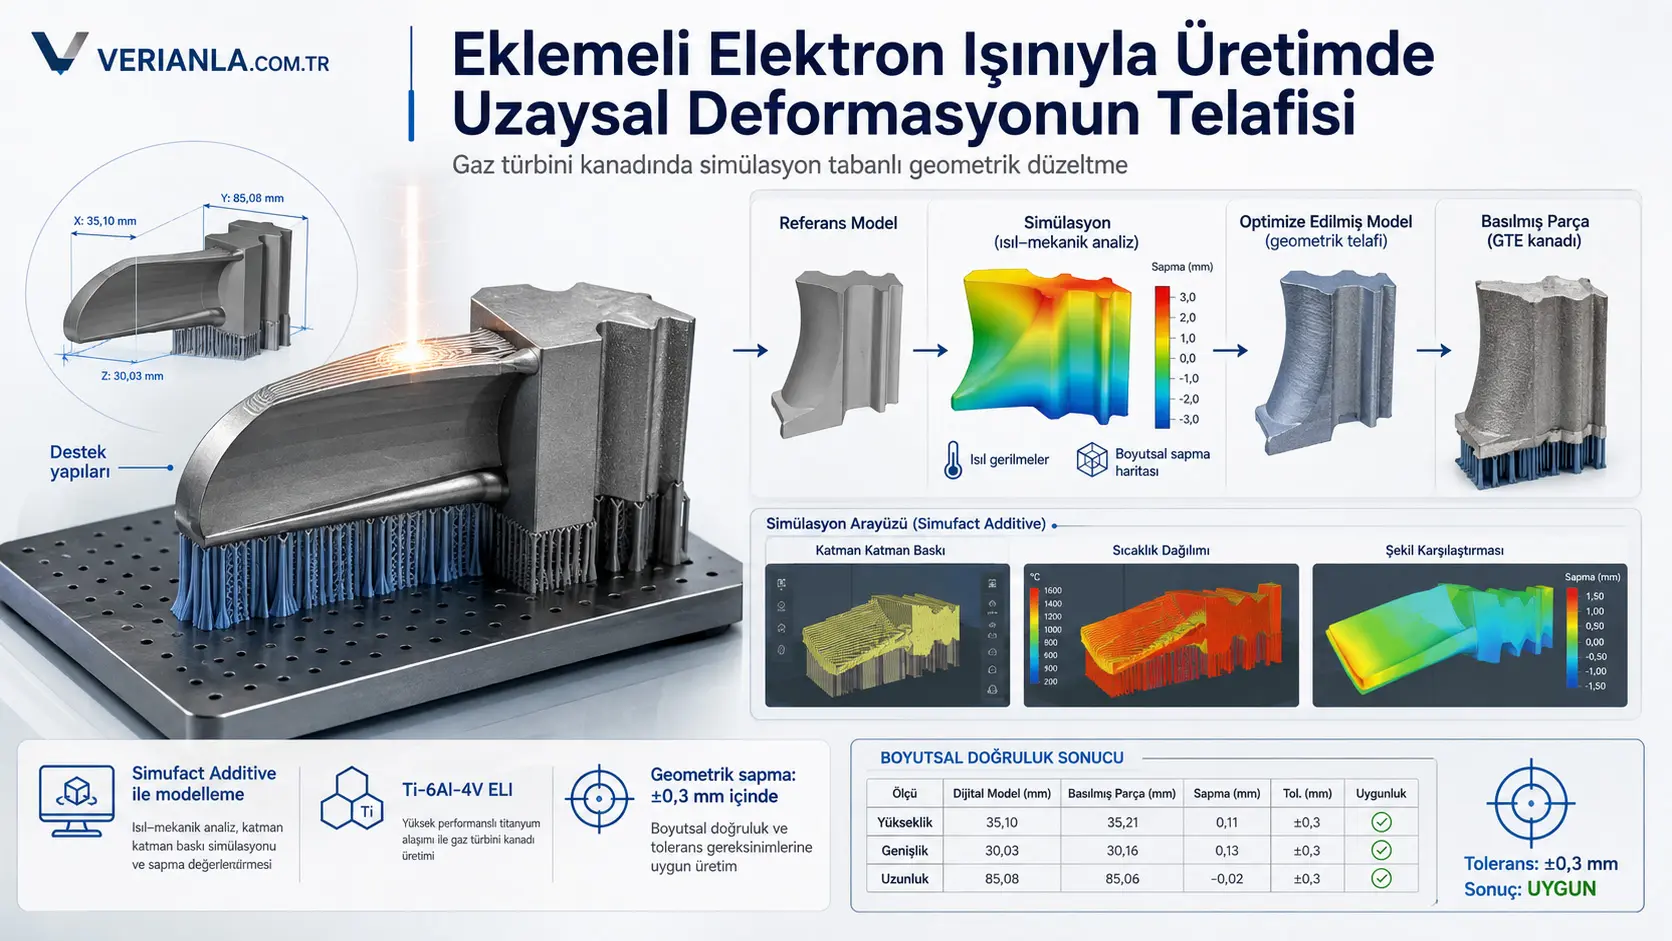
Utafiti huu ulichunguza kama mabadiliko ya umbo ya anga yanayotokea kutokana na kupashwa na kupozwa kwa tabaka wakati wa kutengeneza blade ya injini ya turbine ya gesi (GTE) kutoka unga wa aloi ya titani Ti–6Al–4V ELI yanaweza kufidiwa kwa kurekebisha jiometri ya modeli ya kidijitali kabla ya uzalishaji. Kwa kutumia programu ya Simufact Additive na solver ya MARC, jozi tatu za nguvu ya boriti ya elektroni–kasi ya kusogea pamoja na mipangilio mitatu tofauti ya sehemu zilimodeliwa, kisha modeli iliyorekebishwa iliyochaguliwa ikatengenezwa kimwili kwa njia ya additive electron beam surfacing. Katika simulations zisizorekebishwa, mabadiliko ya vipimo yalifikia 0,97–3,23 mm, huku katika modeli za kidijitali zilizoboreshwa mikengeuko iliyobaki ikiwekwa kati ya −0,26 na +0,14 mm. Tofauti za urefu, upana na urefu wa blade iliyotengenezwa ukilinganisha na modeli rejea zilikuwa +0,11, +0,13 na −0,02 mm kwa mtiririko huo, na vipimo vyote vilibaki ndani ya uvumilivu wa ±0,3 mm. Hata hivyo, utafiti haukutathmini idadi ya marudio ya uzalishaji, kutokuwa na uhakika wa vipimo, mikrostruktura, sifa za kimakanika, uimara wa uchovu wala utendaji katika hali halisi za uendeshaji wa injini.
Tathmini kwa upande wa Uturuki: Utafiti unatoa mfano wa mbinu inayoweza kutumika kwa kufidia kijiometria sehemu tata za titani kabla ya uchapishaji katika maeneo ya anga, ulinzi, nishati, utengenezaji wa turbine na utengenezaji wa nyongeza wa metali wenye thamani ya juu nchini Uturuki. Ili njia hii itumike Uturuki, inapaswa kuthibitishwa upya kwenye mifumo ya ndani ya boriti ya elektroni, batches za unga wa Ti–6Al–4V ELI unaotumika, miundo ya msaada, calibration ya mashine na mnyororo wa vipimo; na kuungwa mkono kwa uzalishaji unaorudiwa, mashine ya kupima kuratibu au skanning ya pande tatu, pamoja na majaribio ya mikrostruktura, uimara wa kimakanika, uchovu na mizunguko ya joto. Kutokana na utafiti huu haiwezekani kuhitimisha moja kwa moja gharama za uzalishaji nchini Uturuki, ufanisi wa uzalishaji wa mfululizo, mafanikio ya uthibitishaji, ufaafu wa unga wa ndani au uwezo wa sehemu fulani ya turbine ya gesi kustahili kuruka.
Swali kuu la utafiti ni lipi?
Swali kuu la utafiti ni kama upotoshaji wa kijiometria ambao sehemu tata ya metali inayotengenezwa tabaka kwa tabaka kwa boriti ya elektroni ya nyongeza itapata kutokana na kupoa na kusinyaa unaweza kuhesabiwa kabla ya uzalishaji na kuhamishwa kwa mwelekeo wa kinyume kwenye modeli ya kidijitali, ili bidhaa ya mwisho ifikie vipimo lengwa.
Katika utengenezaji wa nyongeza wa metali, kupashwa na kupozwa kwa kuendelea kwa tabaka mpya husababisha joto tofauti kutokea kwa wakati mmoja katika maeneo tofauti ya sehemu. Matokeo ya tofauti hizi za joto yanaweza kuwa kusinyaa kwa sehemu, mabadiliko ya kudumu ya umbo na mikazo iliyobaki. Katika blade ya turbine ya gesi yenye jiometri tata na nyembamba, hata mabadiliko madogo yanaweza kufanya wasifu, eneo la kuunganisha au vipimo vya jumla vitoke nje ya uvumilivu unaoruhusiwa.
Suluhisho lililotumika katika utafiti si kugundua tu mabadiliko yatakayotokea baada ya uzalishaji, bali kuyatumia kwa mwelekeo wa kinyume kwenye modeli ya kidijitali kabla ya uzalishaji. Kwa njia hii, modeli inayotumwa kuchapishwa huandaliwa kwa makusudi ikiwa tofauti na jiometri lengwa; lengo ni kwamba kusinyaa kunakotokea wakati wa uzalishaji kuileta sehemu karibu na jiometri rejea iliyolengwa.
Kwa nini utafiti ni muhimu?
Blade za turbine ya gesi, tofauti na sehemu tambarare za prism, zina nyuso zilizopinda, sehemu nyembamba na maeneo ya kuunganisha yenye unene unaobadilika. Kwa hiyo kila eneo la sehemu halihifadhi kiasi sawa cha joto wala kupoa kwa kasi sawa. Kutumia scaling moja ya mstari kunaweza kutojitosheleza kurekebisha mabadiliko ya sehemu tofauti.
Badala ya kuongeza sehemu nzima kwa uwiano mmoja, utafiti unachunguza marekebisho ya kijiometria ya pande tatu kulingana na mikengeuko ya maeneo iliyohesabiwa na Simufact Additive. Njia kama hii ni muhimu kwa kupunguza uchapishaji wa majaribio na kuona mapema makosa yanayowezekana ya umbo kabla ya uzalishaji. Hata hivyo, kwa kuwa utafiti hautoi uchambuzi wa moja kwa moja wa gharama au muda wa uzalishaji, faida ya kiuchumi ya mbinu haijaonyeshwa kwa namba.
Modeli rejea na nafasi tofauti za uzalishaji
Katika utafiti, modeli ya blade ya injini ya turbine ya gesi ilitumika. Vipimo vya mipaka vya modeli rejea katika Figure 1 katika mwelekeo wa X, Y na Z vilitolewa kuwa 35,10 mm, 85,08 mm na 30,03 mm kwa mtiririko huo.
Misaada ya kiteknolojia iliundwa katika programu ya Materialise Magics na sehemu ikaandaliwa katika nafasi tatu tofauti za anga:
- Figure 2a: Nafasi ambapo uso mpana wa blade umewekwa kwa mwinuko kwenye jukwaa la uzalishaji na kuungwa mkono.
- Figure 2b: Nafasi ambapo blade imewekwa katika mwelekeo tofauti wa mlalo na kuungwa mkono kwenye uso wa chini.
- Figure 2c: Mpangilio ambapo blade imewekwa kwa wima zaidi juu ya jukwaa.
Mtafiti anaeleza kwamba nafasi 2a na 2b zinaweza kutoa muda mfupi zaidi wa uzalishaji, huku nafasi 2c ikiwezesha kuweka sehemu nyingi zaidi kwenye jukwaa katika mzunguko huo huo wa uzalishaji. Hata hivyo, utafiti hautoi muda halisi wa uzalishaji wa nafasi hizi wala idadi ya sehemu kwa kila jukwaa.
Modeli ya simulation iliundwaje?
Modeli za sehemu na msaada ziliingizwa katika Simufact Additive kwa muundo wa STL. Ndani ya programu, sifa za vifaa vinavyotumika, mchakato wa kiteknolojia, jukwaa na nyenzo ya sehemu zilifafanuliwa. Nguvu ya boriti ya elektroni, kasi ya mwendo, kipenyo cha boriti, unene wa tabaka, njia ya skanning na sifa za uzalishaji wa joto ziliingizwa kupitia sehemu ya Build-Properties.
Simufact Additive hugawanya modeli ya kijiometri katika seli za kawaida za pande tatu zinazoitwa voxel. Kila voxel inawakilisha ujazo mdogo wa nyenzo unaoamilishwa inapofika zamu yake wakati wa uzalishaji. Figure 4 inaonyesha blade na misaada zikiwa zimebadilishwa kuwa tabaka za voxel. Uamilishaji wa tabaka kwa mfululizo huruhusu kuiga uundaji wa sehemu tabaka kwa tabaka kwa namna inayofanana na uzalishaji halisi badala ya sehemu kutokea mara moja.
Msingi wa hesabu ni solver ya MARC. MARC ni solver ya finite element inayoweza kutathmini kwa pamoja sifa za nyenzo zinazotegemea joto, mabadiliko ya umbo ya joto na hali ya stress–strain.
Ni mbinu gani ya thermomechanics iliyotumika?
Simufact Additive inatoa njia mbili kuu za kukadiria deformation kwa haraka. Njia ya kwanza inategemea kutumia kwa kila voxel thamani za kusinyaa asilia au deformation ya kudumu zilizokalibishwa kwa majaribio kutoka sampuli ya kawaida. Katika njia hii mchakato mzima wa kupasha joto hautatuliwi kwa undani na muda wa hesabu hupunguzwa.
Njia ya pili inategemea kutathmini kwa pamoja mabadiliko ya joto na deformation za thermoplastic wakati wa utengenezaji wa tabaka. Katika utafiti, njia hii ya pili na ya jumla zaidi ilichaguliwa. Kwa hiyo calibration tofauti ya majaribio ya kusinyaa kwa voxel za nyenzo haikufanywa; badala yake, kinetics ya joto inayokadiriwa na hali ya thermoplastic stress–strain inayohusiana nayo wakati wa uundaji wa bidhaa kwa tabaka zilihesabiwa.
Hata hivyo, mbinu hutumia dhana ile ile ya mzunguko wa joto uliorahisishwa kwa kila voxel. Kwa hiyo hesabu haimaanishi kwamba tatizo kamili la transient heat transfer linalotokea katika sehemu nzima wakati wa uzalishaji limetatuliwa kwa maelezo yote. Dhana hii hupunguza muda wa hesabu lakini inalazimisha ulinganifu wa modeli na mchakato halisi kuthibitishwa kwa majaribio tofauti.
Mzunguko wa simulation na marekebisho ya jiometri
Mpangilio wa hatua uliotumika katika utafiti ni huu:
- Modeli rejea ya blade na misaada ya kiteknolojia ziliingizwa kwenye programu.
- Vigezo vya uzalishaji na sifa za nyenzo zilifafanuliwa.
- Sehemu ilibadilishwa kuwa mtandao wa voxel.
- Utengenezaji wa tabaka na usambazaji wa joto uliigwa.
- Jumla ya displacement na deviation ya kijiometria inayotarajiwa baada ya uzalishaji ilihesabiwa.
- Jiometri iliyotokana na simulation ililinganishwa na modeli rejea.
- Modeli ilirekebishwa kwa namna ya kukabiliana na deformation zilizohesabiwa.
- Simulation ya uzalishaji ilirudiwa kwa modeli iliyorekebishwa.
- Marekebisho na simulation zilirudiwa hadi mikengeuko ilipoingia katika uvumilivu wa ±0,3 mm.
- Modeli ya mwisho ilisafirishwa kwa muundo wa STL na kutumika katika uzalishaji wa kimwili.
Figure 5 inaonyesha maendeleo ya uzalishaji tabaka kwa tabaka na usambazaji wa joto katika sehemu, misaada na jukwaa kwa kipimo cha rangi. Figure 6 inaonyesha mikengeuko ya modeli isiyorekebishwa kutoka jiometri rejea. Ramani ya rangi inaonyesha kwamba deformation haisambai sawasawa katika sehemu nzima; displacement kubwa zaidi imejikusanya hasa katika maeneo karibu na ncha huru ya blade.
Figure 7 inalinganisha modeli baada ya marekebisho na jiometri rejea. Kukusanyika kwa rangi katika masafa finyu zaidi ya deviation kunaonyesha kwamba fidia ya kijiometria ya kabla imepunguza deformation kubwa. Hata hivyo, ramani ya rangi pia inaonyesha kwamba hata baada ya marekebisho, nyuso zote za blade hazijaingiliana kikamilifu na modeli rejea; mikengeuko midogo chanya na hasi imeendelea kuwepo.
Modeli ya kidijitali iliongezwa kwa kiasi gani?
Ili kufidia kusinyaa na mabadiliko mengine ya umbo yatakayotokea wakati wa uzalishaji, vipimo vya mipaka vya modeli iliyoboreshwa inayotumwa kuchapishwa viliongezwa katika mielekeo mitatu kuu.
| Kuratibu | Modeli rejea | Modeli ya uzalishaji iliyoboreshwa | Tofauti ya vipimo iliyohesabiwa |
|---|---|---|---|
| X | 35,10 mm | 35,69 mm | +0,59 mm |
| Y | 85,08 mm | 85,378 mm | +0,298 mm |
| Z | 30,03 mm | 30,411 mm | +0,381 mm |
Ongezeko hili halikufanywa kwa kiasi sawa au uwiano sawa katika mihimili yote. Kurekebishwa kwa modeli kwa kiasi tofauti katika mielekeo tofauti kunaonyesha kwamba deformation inayotarajiwa wakati wa uzalishaji si sawa kwa upande wa mwelekeo na jiometri. Modeli iliyoboreshwa kuwa kubwa kuliko sehemu lengwa si kosa la kipimo, bali ni marekebisho ya kijiometria ya makusudi yaliyotumika mapema ili kufidia kusinyaa.
Athari za vigezo vya uzalishaji kwenye deformation
Katika simulations, jozi tatu tofauti za nguvu ya boriti ya elektroni na kasi ya mwendo zilitathminiwa kwa unga wa Ti–6Al–4V ELI. Uhamisho wa trajectory na unene wa tabaka uliwekwa kuwa thabiti katika hali zote.
| Seti ya vigezo | Nguvu ya boriti ya elektroni | Kasi ya mwendo | Uhamisho wa trajectory | Unene wa tabaka | Msongamano wa nguvu | Deformation ya vipimo kabla ya marekebisho |
|---|---|---|---|---|---|---|
| 1 | 240 W | 270 mm/s | 0,2 mm | 0,1 mm | 44,4 J/mm³ | 1,00–3,23 mm |
| 2 | 495 W | 540 mm/s | 0,2 mm | 0,1 mm | 45,8 J/mm³ | 0,97–2,85 mm |
| 3 | 675 W | 780 mm/s | 0,2 mm | 0,1 mm | 43,3 J/mm³ | 0,98–2,70 mm |
Ingawa nguvu ya boriti ya elektroni iliongezwa kutoka 240 W hadi 675 W na kasi ya mwendo kutoka 270 mm/s hadi 780 mm/s, msongamano wa nguvu ulihifadhiwa katika masafa finyu zaidi ya 43,3–45,8 J/mm³. Hata hivyo, katika modeli zisizorekebishwa thamani ya juu zaidi ya deformation ilishuka kutoka 3,23 mm hadi 2,70 mm. Matokeo haya yanaonyesha kwamba si thamani ya msongamano wa nguvu pekee, bali pia hali za uzalishaji zinazotokana na mchanganyiko wa nguvu na kasi ya mwendo zinahusiana na matokeo ya kijiometri. Hata hivyo, utafiti haukutenganisha utaratibu wa uhusiano huu kwa majaribio tofauti.
Mikengeuko iliyobaki katika modeli zilizoboreshwa
| Modeli | Nafasi kulingana na Figure 2 | Nguvu ya boriti ya elektroni | Kasi ya mwendo | Masafa ya deviation baada ya optimization |
|---|---|---|---|---|
| 1 | a | 240 W | 270 mm/s | −0,03 hadi +0,13 mm |
| 2 | a | 495 W | 540 mm/s | −0,02 hadi +0,08 mm |
| 3 | a | 675 W | 780 mm/s | −0,03 hadi +0,09 mm |
| 4 | b | 240 W | 270 mm/s | −0,05 hadi +0,11 mm |
| 5 | c | 240 W | 270 mm/s | −0,26 hadi +0,14 mm |
| 6 | c | 495 W | 540 mm/s | −0,25 hadi +0,14 mm |
| 7 | c | 675 W | 780 mm/s | −0,25 hadi +0,13 mm |
Kati ya simulations zilizoripotiwa, masafa finyu zaidi ya deviation iliyobaki yalipatikana katika modeli iliyotumia nafasi a, nguvu 495 W na kasi ya mwendo 540 mm/s. Katika modeli hii, mikengeuko ya uso ilibaki kati ya −0,02 na +0,08 mm.
Katika nafasi c inayolingana na mpangilio wa wima, mikengeuko ya upande hasi ilifikia −0,25 hadi −0,26 mm. Thamani hizi bado ziko ndani ya uvumilivu wa ±0,3 mm; hata hivyo, nafasi c inaonekana kutoa matokeo yaliyo karibu zaidi na kikomo cha uvumilivu kuliko mipangilio mingine. Kwa hiyo faida ya kuweka sehemu nyingi zaidi kwenye jukwaa inapaswa kutathminiwa pamoja na masafa mapana zaidi ya deviation ya kijiometri.
Blade iliyotengenezwa kimwili ilionyesha nini?
Mtafiti anaripoti kwamba modeli iliyoboreshwa katika Figure 2b ilitengenezwa kwa seti ya vigezo namba 2 katika Table 1, yaani kwa nguvu ya boriti ya elektroni 495 W na kasi ya mwendo 540 mm/s. Blade ya kimwili iliyoonyeshwa juu ya rula katika Figure 8 ni bidhaa halisi iliyopatikana baada ya additive electron beam surfacing.
| Kipimo kilichopimwa | Modeli rejea ya kidijitali | Blade iliyotengenezwa | Tofauti ya vipimo | Uvumilivu unaoruhusiwa | Matokeo |
|---|---|---|---|---|---|
| Urefu | 35,10 mm | 35,21 mm | +0,11 mm | ±0,3 mm | Inafaa |
| Upana | 30,03 mm | 30,16 mm | +0,13 mm | ±0,3 mm | Inafaa |
| Urefu | 85,08 mm | 85,06 mm | −0,02 mm | ±0,3 mm | Inafaa |
Tofauti kubwa zaidi iliyopimwa ilikuwa +0,13 mm katika upana, na tofauti ndogo zaidi kabisa ilikuwa −0,02 mm katika urefu. Hivyo, vipimo vyote vitatu vya msingi vilivyotathminiwa vilikidhi uvumilivu wa ±0,3 mm. Matokeo haya yanaunga mkono kwamba modeli ya uzalishaji iliyoboreshwa na kuongezwa kwa makusudi inaweza kusinyaa wakati wa uchapishaji na kukaribia vipimo rejea.
Katika Figure 8, texture ya uso inaonekana wazi kwenye sehemu baada ya uchapishaji. Hata hivyo, utafiti haukupima ukwaruzo wa uso, haukutathmini hitaji la machining ya mwisho wala kubadilisha mwonekano wa kuona kuwa kipimo cha namba cha ubora.
Tatizo muhimu la ufuatiliaji katika kuripoti
Imeelezwa kwamba uzalishaji wa kimwili ulifanywa katika nafasi ya Figure 2b na seti ya vigezo namba 2. Kinyume chake, katika Table 3 yenye matokeo ya optimization, kwa nafasi b imeorodheshwa tu hali ya 240 W na 270 mm/s. Mstari wa simulation unaochanganya nafasi b na hali ya 495 W na 540 mm/s haupo kwenye jedwali.
Kwa hiyo, ingawa vipimo vya sehemu iliyotengenezwa kimwili vimetolewa moja kwa moja, masafa ya deviation ya uso baada ya optimization yaliyohesabiwa kwa nafasi hiyo hiyo ya uzalishaji na seti hiyo hiyo ya vigezo hayawezi kufuatiliwa kupitia Table 3. Hali hii haifanyi vipimo vya bidhaa ya mwisho kuwa batili; lakini inafanya iwe vigumu kufuatilia kikamilifu mnyororo wa kuripoti kutoka simulation hadi uzalishaji wa kimwili.
Nguvu za utafiti
- Deformation ya kijiometri haikuhesabiwa tu, bali iliingizwa katika mzunguko wa kurekebisha modeli.
- Nguvu ya boriti ya elektroni, kasi ya mwendo na nafasi ya sehemu zilitathminiwa kwa pamoja.
- Mikengeuko ya modeli zisizorekebishwa na zilizoboreshwa ililinganishwa kwa namba.
- Modeli iliyotengenezwa kutokana na simulation ilitumika katika uzalishaji wa kimwili.
- Vipimo vya msingi vya sehemu iliyotengenezwa vililinganishwa na modeli rejea.
- Matokeo yalitathminiwa kwa uvumilivu wa vipimo uliowekwa mapema wa ±0,3 mm.
Mipaka ya utafiti
- Jiometri moja tu ya blade ya turbine ya gesi ilichunguzwa.
- Jumla ya blade zilizotengenezwa na idadi ya marudio ya uzalishaji haijaelezwa.
- Kifaa cha kupima, njia ya kipimo na kutokuwa na uhakika wa kipimo havijaelezwa.
- Hakuna mkengeuko wa kawaida, confidence interval au uchambuzi mwingine wa takwimu uliotolewa kwa matokeo.
- Modeli ya mashine ya uzalishaji wa boriti ya elektroni, hali za vacuum na mkakati wa kina wa skanning hazijatolewa.
- Ukubwa wa chembe za unga, usambazaji wake, mtengenezaji na sifa za batch hazijaelezwa.
- Uchambuzi wa joto unategemea dhana ya mzunguko wa joto uliorahisishwa kwa kila voxel.
- Mikrostruktura, porosity, muundo wa kemikali, hardness na nguvu ya kimakanika havijachunguzwa.
- Uchovu, creep, joto la juu na hali halisi za uendeshaji wa injini hazijatathminiwa.
- Ukwaruzo wa uso na hitaji la finishing havijapimwa.
- Muda wa uzalishaji, matumizi ya nishati, gharama na uwezo wa uzalishaji wa mfululizo havijalinganishwa kwa namba.
- Katika Figure 1 modeli inaitwa “stator blade”, huku katika sehemu ya matokeo ikitumika kauli “working blades”; uainishaji sahihi wa sehemu kama blade ya stator au blade ya kufanya kazi inayozunguka hauko thabiti ndani ya maandishi.
Utafiti unaunga mkono matokeo gani?
- Kwa kutumia deformation zilizohesabiwa na Simufact Additive, jiometri ya kidijitali ya blade ya turbine ya gesi inaweza kurekebishwa kabla ya uzalishaji.
- Usambazaji wa deformation hubadilika kulingana na nguvu ya boriti ya elektroni, kasi ya mwendo na nafasi ya sehemu kwenye jukwaa.
- Mikengeuko ya modeli za kidijitali zilizochunguzwa baada ya optimization iliweza kuwekwa ndani ya uvumilivu wa ±0,3 mm.
- Vipimo vitatu vya msingi vya blade iliyotengenezwa kimwili katika hali iliyochaguliwa vililingana na modeli rejea ndani ya ±0,3 mm.
Utafiti hauthibitishi matokeo gani?
- Hauthibitishi kwamba blade iliyotengenezwa itafanya kazi kwa usalama ndani ya turbine ya gesi.
- Hauonyeshi uimara wa sehemu dhidi ya uchovu, creep au joto la juu.
- Hauonyeshi kwa majaribio kwamba ulinganifu wa kijiometri umepatikana katika kila nukta ya uso au katika wasifu wote wa blade.
- Hauthibitishi kwamba mbinu itatoa matokeo yale yale kwa mashine tofauti, batches tofauti za unga na jiometri tofauti za blade.
- Hauonyeshi kwamba njia ni ya kiuchumi, ya haraka au isiyo na makosa katika uzalishaji wa mfululizo.
- Hauonyeshi kwamba sehemu inakidhi masharti ya uthibitishaji wa anga au uwezo wa kuruka.
Mbinu na Matokeo ya Utafiti
Muhtasari wa mbinu ya kiufundi
| Kipengele cha mbinu | Njia iliyotumika katika utafiti |
|---|---|
| Aina ya utafiti | Simulation ya kompyuta ya thermomechanics na uthibitishaji mdogo wa uzalishaji wa kimwili |
| Bidhaa iliyochunguzwa | Blade ya injini ya turbine ya gesi |
| Nyenzo | Unga wa aloi ya titani Ti–6Al–4V ELI |
| Njia ya utengenezaji wa nyongeza | Additive electron beam surfacing |
| Programu ya kuandaa jiometri | Materialise Magics |
| Programu ya simulation | Simufact Additive |
| Solver ya namba | MARC |
| Muundo wa mtandao | Mtandao wa kawaida wa voxel unaoamilishwa kwa mfululizo tabaka kwa tabaka |
| Njia ya uchambuzi | Uchambuzi uliounganishwa wa joto na deformation ya thermoplastic kwa mizunguko ya joto ya voxel iliyorahisishwa |
| Miundo ya msaada | Misaada ya kiteknolojia iliyotengenezwa ndani ya Materialise Magics |
| Muundo wa faili | STL |
| Nafasi za sehemu | Nafasi a, b na c zilizoonyeshwa katika Figure 2 |
| Vigezo vilivyobadilishwa | Nguvu ya boriti ya elektroni na kasi ya mwendo |
| Vigezo vilivyowekwa | Uhamisho wa trajectory 0,2 mm na unene wa tabaka 0,1 mm |
| Matokeo ya msingi | Jumla ya displacement na deviation ya uso ukilinganisha na jiometri rejea |
| Kigezo cha kukubali | Uvumilivu wa vipimo wa ±0,3 mm |
| Udhibiti wa majaribio | Kulinganisha vipimo vya blade iliyotengenezwa na modeli rejea ya kidijitali |
Vigezo na vitengo vya kipimo
- Nguvu ya boriti ya elektroni: watt (W)
- Kasi ya mwendo wa boriti au kichwa cha uzalishaji: milimita/sekunde (mm/s)
- Uhamisho wa trajectory: milimita (mm)
- Unene wa tabaka: milimita (mm)
- Msongamano wa nguvu: joule/milimita ya ujazo (J/mm³)
- Jumla ya displacement na deviation ya kijiometri: milimita (mm)
- Vipimo vya modeli rejea na iliyoboreshwa: milimita (mm)
Utafiti hauna equation wazi ya hisabati iliyowasilishwa kwa msomaji. Hesabu za joto na za kimakanika zilifanywa ndani ya Simufact Additive na solver ya MARC, na matokeo yakatolewa kwa ramani za rangi na majedwali. Kwa hiyo hakuna formula ya msongamano wa nguvu, uhamishaji wa joto au kusinyaa ambayo haikuwepo katika utafiti iliyoongezwa.
Matokeo makuu ya namba
- Masafa mapana zaidi ya deformation kabla ya marekebisho yalihesabiwa kuwa 1,00–3,23 mm katika hali ya 240 W na 270 mm/s.
- Katika hali ya 495 W na 540 mm/s, deformation kabla ya marekebisho ilikuwa 0,97–2,85 mm.
- Katika hali ya 675 W na 780 mm/s, deformation kabla ya marekebisho ilikuwa 0,98–2,70 mm.
- Baada ya optimization, modeli zote za kidijitali zilizoripotiwa zilibaki kati ya −0,26 na +0,14 mm.
- Deviation finyu zaidi ya simulation iliripotiwa kuwa −0,02 hadi +0,08 mm katika nafasi a, hali ya 495 W na 540 mm/s.
- Urefu wa sehemu iliyotengenezwa ulitofautiana na modeli rejea kwa +0,11 mm.
- Upana wa sehemu iliyotengenezwa ulitofautiana na modeli rejea kwa +0,13 mm.
- Urefu wa sehemu iliyotengenezwa ulitofautiana na modeli rejea kwa −0,02 mm.
- Vipimo vyote vitatu vya kimwili vilikidhi uvumilivu wa ±0,3 mm.
Tathmini ya takwimu
Utafiti haujaripoti ukubwa wa sampuli, idadi ya marudio, mkengeuko wa kawaida, kosa la kawaida, confidence interval, p value, effect size wala kizingiti cha umuhimu. Matokeo yamewasilishwa kama outputs za deterministic simulation na ulinganisho mmoja mmoja wa vipimo. Kwa hiyo tofauti za namba kati ya matokeo ya vigezo tofauti zinaweza kuonekana, lakini umuhimu wake wa kitakwimu hauwezi kutathminiwa.
Wigo wa uthibitishaji wa kimwili
Uthibitishaji wa kimwili umewekewa mipaka katika kulinganisha vipimo vitatu vya jumla vya blade iliyotengenezwa na modeli rejea ya kidijitali. Utafiti haukupima uso wote wa wasifu wa blade kwa ramani ya pande tatu ya deviation wala kuripoti matokeo ya aina hiyo ya kipimo. Kwa hiyo thamani za deviation ya uso katika simulation na vipimo vya urefu, upana na urefu pekee vya sehemu ya kimwili havipaswi kutathminiwa kama vina wigo sawa.
Dokezo la Chanzo na Mbinu
Jina kamili asili la utafiti: Compensation of spatial deformation in products at additive electron beam surfacing
Mwandishi: Vladyslav Matviichuk. Katika makala iliyochunguzwa jina la mwandishi limetolewa kama V.A. Matviichuk. Jina kamili limethibitishwa kupitia rekodi rasmi ya uchapishaji wa kitaaluma inayolingana na ORCID 0000-0002-9304-6862 iliyoko katika makala.
Mpangilio wa waandishi: Utafiti una mwandishi mmoja.
Mwandishi mwenza wa kwanza: Hakuna taarifa ya mwandishi mwenza wa kwanza au mchango sawa.
Mwandishi wa mawasiliano: V.A. Matviichuk
Uhusiano wa taasisi: E.O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, 11 Kazymyr Malevych Street, 03150 Kyiv, Ukraine
ORCID: 0000-0002-9304-6862
Jarida: The Paton Welding Journal
Taarifa ya uchapishaji: 2025, Toleo 1, kurasa 10–14
Mchapishaji asili: International Association “Welding”
Jukwaa la uchapishaji: Paton Publishing House
Aina ya chanzo: Makala asili ya utafiti iliyopitia peer review; utafiti wa uhandisi wenye simulation ya kompyuta na uthibitishaji wa uzalishaji wa kimwili
Hali ya peer review: Kulingana na sera rasmi ya uchapishaji ya jarida, makala zinazowasilishwa kwenye jarida hupitia peer review. Utafiti ulipokelewa 12 Juni 2024, toleo lililorekebishwa likawasilishwa 14 Oktoba 2024 na kukubaliwa 23 Januari 2025.
Kiungo rasmi cha uchapishaji:Ukurasa rasmi wa makala wa The Paton Welding Journal
Maelezo haya ya Kiswahili yameandaliwa kwa kuchunguza maandishi, majedwali, figures, outputs za simulation za rangi na picha ya bidhaa ya kimwili katika utafiti uliopakiwa. Vyanzo vya nje vilitumika tu kwa uthibitishaji wa kibibliografia wa jina kamili la mwandishi, DOI, jarida, sera ya peer review na mchapishaji asili; hakuna matokeo mapya ya kisayansi yaliyoongezwa kwenye maudhui ya utafiti kutoka vyanzo vya nje.
Mipaka kuu ya utafiti ni kuchunguza jiometri moja tu ya blade, kutokueleza idadi ya marudio ya uzalishaji, kutotoa kutokuwa na uhakika wa vipimo, kutumia mizunguko ya joto ya voxel iliyorahisishwa, kuweka uthibitishaji wa kimwili katika vipimo vitatu vya jumla pekee na kutofanya uthibitishaji wa mikrostruktura, kimakanika, uchovu, joto la juu na hali halisi za uendeshaji wa injini. Matokeo yanahusu usahihi wa kijiometria wa uzalishaji; hayathibitishi kwamba sehemu itafanya kazi kwa usalama au kwa muda mrefu ndani ya turbine ya gesi.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *