

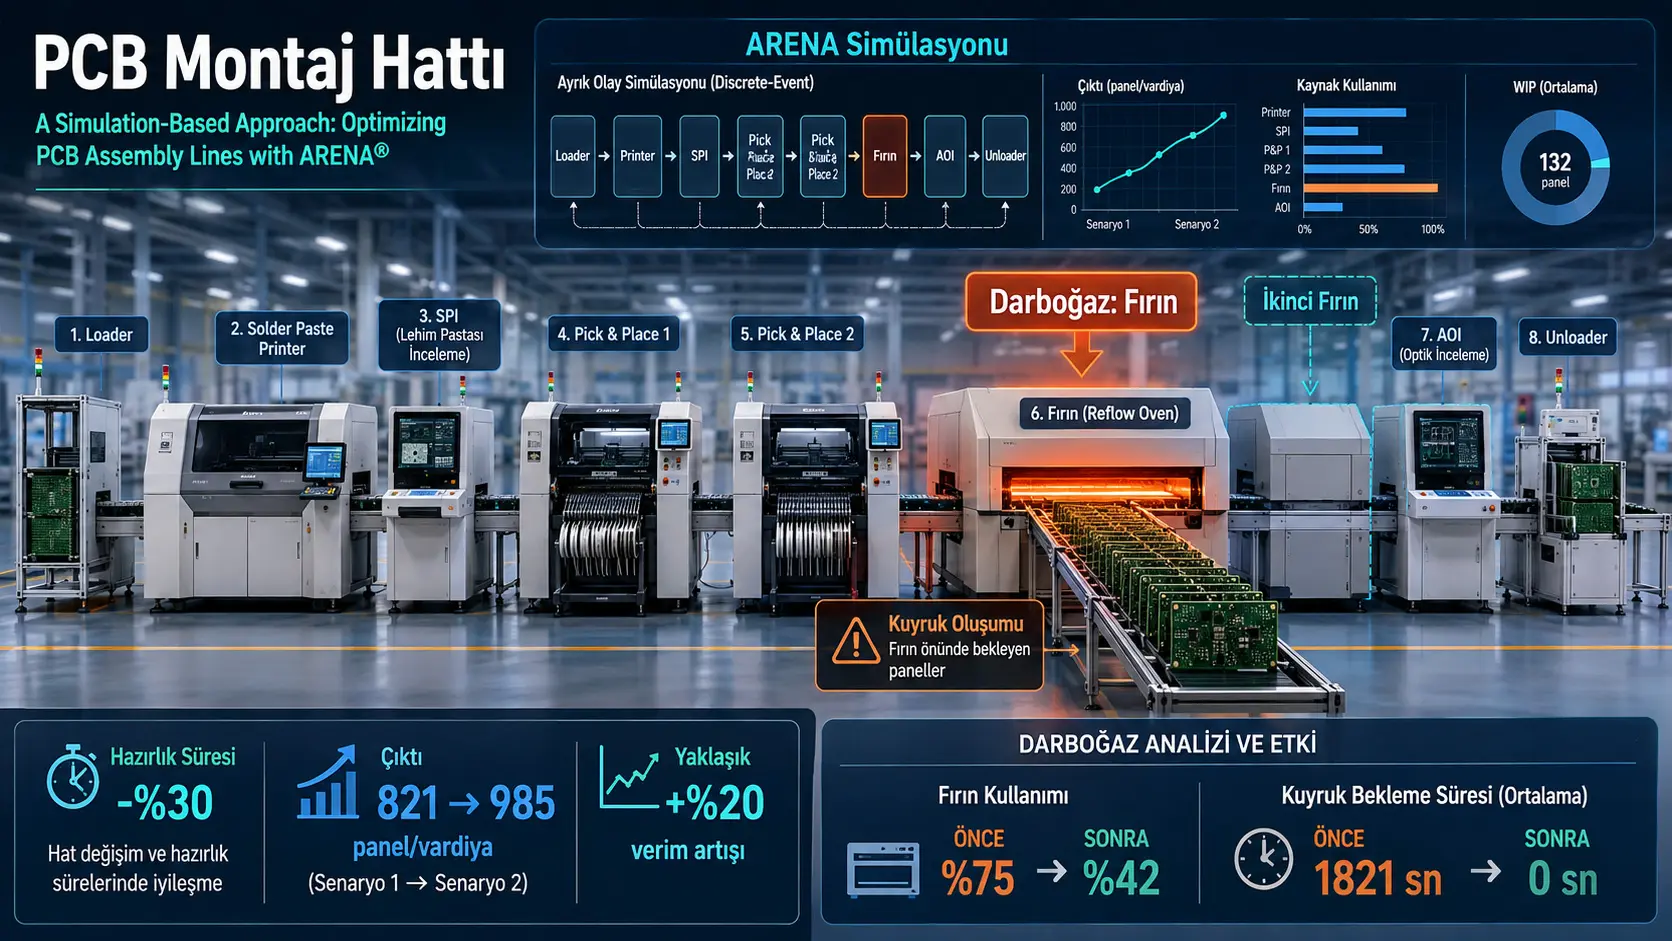
Ин таҳқиқот барои таҳлили истифодаи мошинҳо, навбатҳо, вайроншавиҳо, давраҳои коркарди дубора ва ҳаҷми истеҳсол дар хатти васлкунии платаҳои чопӣ бо истифода аз нармафзори Rockwell Automation Arena як simulation-и рӯйдодҳои дискретӣ таҳия кардааст. Model ҷараёни истеҳсолиро бо loader, solder-paste printer, solder-paste inspection, ду component-placement machine, reflow oven, automated optical inspection ва unloader ифода мекунад. Вақтҳои тасодуфии setup, processing, transfer, cleaning, failure ва rework муайян шуда, model дар ҳафт shift-и мустақили 12-соата иҷро шудааст.
Дар base scenario oven бо %75 highest resource utilization дошт ва дар пеши он average queue-и 1.821 сония, яъне тақрибан 30 дақиқа ба вуҷуд омад. Utilization-и component-placement machine-ҳо %72, printer %62, solder-paste inspection %38, automated optical inspection %24 ва loader %13 гузориш шудааст. Production дар ҳафт simulation replication байни 793 ва 849 panel тағйир ёфта, тадқиқот baseline capacity-ро тақрибан 821 panel per shift қабул кардааст.
Дар scenario бо иловаи oven-и дуюм oven utilization аз %75 ба %42 паст шуда, oven queue ба zero расида ва shift production аз 821 ба 925 panel боло рафтааст. Ин фарқ 104 panel ё тақрибан %12,7 increase мебошад. Дар separate scenario, ки ҳамаи machine setup time-ҳо %30 кам шудаанд, ду result-и номувофиқ дар дохили таҳқиқот вуҷуд дорад: graph 872 panel ва %6,2 increase, summary table бошад 868 panel ва %5,7 increase нишон медиҳад. Ҳангоми якҷоя истифода шудани second oven ва setup-time reduction 985 panel ва тақрибан %20 increase report шудааст.
Ин натиҷаҳо intervention measurement дар real production line нестанд. Independent validation-и model бо factory data, comparison бо actual queue ва production value ва investment-cost analysis пешниҳод нашудааст. Азбаски energy, maintenance, floor space, conveyor, labor ва capital cost-и second oven ҳисоб нашудааст, таҳқиқот танҳо capacity-oriented “what-if” scenario пешниҳод мекунад.
Аз нигоҳи Туркия: Ин approach барои ширкатҳое, ки дар Туркия electronic board assembly, defense electronics, white goods, automotive electronics ва contract electronics manufacturing мекунанд, метавонад пеш аз physical modification-и production line барои санҷидани bottleneck scenario-ҳо муфид бошад. Барои татбиқ дар Туркия model бояд бо real cycle time, product mix, downtime record, shift pattern, buffer capacity, operator behavior, energy tariff ва quality data аз local facility бозcalibrate шавад. Investment-и second oven инчунин бояд бо machine cost бо foreign currency, energy consumption, maintenance, layout area, financing ва sales demand якҷоя арзёбӣ шавад. Аз таҳқиқот наметавон хулоса кард, ки дар ҳар PCB line-и Туркия мустақим %20 capacity increase ё monthly revenue increase-и муайян ба даст меояд.
Саволи асосии таҳқиқот чист?
Таҳқиқот меомӯзад, ки real-time dependency ва stochastic interruption дар PCB assembly line ба production capacity чӣ гуна таъсир мекунанд. Static capacity calculation метавонад average processing time-и ҳар machine-ро муқоиса кунад, аммо queue-ҳое, ки failure, cleaning, quality inspection, rework ва variable processing time ҳамзамон эҷод мекунанд, мустақим нишон дода намешаванд.
Саволи асосиро чунин ҷамъбаст кардан мумкин аст: main capacity limitation дар current PCB assembly line дар кадом station аст ва агар machine capacity ё setup time тағйир дода шавад, shift production чӣ гуна тағйир меёбад?
Discrete-event simulation чист?
Discrete-event simulation як time-based modeling approach аст, ки system state танҳо ҳангоми рӯй додани event-и муайян тағйир меёбад. Дар PCB production line, arrival-и board-и нав, анҷоми processing аз ҷониби machine, allocation-и resource, failure ё фиристодани board-и аз quality control нагузашта ба rework намунаи чунин event-ҳо мебошанд.
Дар Arena model, board-ҳо ҳамчун entity-ҳое, ки дар system ҳаракат мекунанд, machine ва operator ҳамчун limited resource ва waiting байни station-ҳо ҳамчун queue ифода мешаванд. Ин method имкон медиҳад ҳамон production line зери sequence-ҳои гуногуни random event такроран иҷро шавад.
Ҷараёни истеҳсоли PCB assembly line чӣ гуна аст?
Flowchart дар саҳифаи 6 production-ро ба preparation ва continuous production cycle ҷудо мекунад. Дар first stage operator dimension-и board-ро месанҷад, агар лозим бошад special fixture омода мекунад ва ҳамаи machine conveyor-ҳоро ба board size мувофиқ мекунад.
Пас аз оғози production board-ҳо ин main sequence-ро мегузаранд:
- Loader board-ро ба line медиҳад.
- Printer solder paste-ро ба board татбиқ мекунад.
- Primary inspection print quality-ро месанҷад.
- Nonconforming board ба cleaning ва rework loop фиристода мешавад.
- Conforming board-ҳо тавассути automatic conveyor ба component-placement machine-ҳо мераванд.
- Component placement санҷида мешавад.
- Successful board-ҳо ба reflow oven медароянд.
- Пас аз oven automated optical inspection иҷро мешавад.
- Successful board-ҳо ба unloader мерасанд; problematic board-ҳо ба corrective processing равона мешаванд.
Physical-line image дар саҳифаи 12 linear arrangement-и loader, printing machine, solder-paste inspection system, high-speed ва precision component-placement machine, automated optical inspection, reflow oven ва unloader-ро нишон медиҳад.
Архитектураи Arena model чӣ гуна сохта шудааст?
Дар screenshot-и Arena дар саҳифаи 13 main production flow ва chassis-processing subprocess ҳамчун module-ҳои ҷудогона нишон дода шудаанд. Main flow board-ҳоро бо module-и “Create Small Boards” месозад ва бо assignment process барои tracking production time оғоз мешавад.
Вақте simulation time zero аст, START_PREP decision machine-setup process-ро trigger мекунад. Барои printer, placement, oven ва inspection machine-ҳо resource seize, delay ва release operation sequential иҷро мешаванд. Пас аз анҷоми preparation variable-и PREP_DONE нишон медиҳад, ки production оғоз шуда метавонад.
Model инчунин availability-и printer, completion-и first quality inspection, general machine interruption ва whether board requires chassis-ро тавассути decision module назорат мекунад. Board-ҳои requiring chassis ба subprocess-и алоҳида фиристода мешаванд.
Machine setup-ҳо чӣ гуна model шудаанд?
| Machine ё process | Distribution | Setup time |
|---|---|---|
| Printer | Normal | Average 20 дақиқа, standard deviation 10 дақиқа |
| Primary inspection | Normal | Average 10 дақиқа, standard deviation 2 дақиқа |
| Component placement | Triangular | Minimum 15, most likely 27, maximum 35 дақиқа |
| Oven | Fixed | 40 дақиқа |
| Automated optical inspection | Normal | Average 10 дақиқа, standard deviation 2 дақиқа |
Setup-ҳо бо истифодаи як common operator sequential анҷом мешаванд. Ҷамъи expected value-и distribution-ҳо average total setup time-и тақрибан 107 дақиқа медиҳад. Кам кардани ҳамаи time-ҳо ба %30 метавонад ин average-ро ба тақрибан 74,9 дақиқа расонад. Аммо actual simulation result танҳо аз ин arithmetic difference иборат нест, зеро random sampling ва process dependency-ҳои дигар таъсир мекунанд.
Азбаски normal distribution theoretically negative value тавлид карда метавонад, бояд шарҳ дода шавад, ки time-ҳо дар zero truncated шудаанд ё не. Ин detail махсусан барои printer setup бо mean 20 ва standard deviation 10 дақиқа ва cleaning time бо mean 1 ва standard deviation 0,5 дақиқа барои reproducibility муҳим аст.
Control-ҳо дар оғози production кадоманд?
| Control ё process | Condition дар model | Time ё probability |
|---|---|---|
| Setup check | Preparation-и ҳамаи machine-ҳо бояд анҷом ёбад. | Ба total setup time вобаста |
| Loader ва printer check | Ҳар ду resource бояд available бошанд. | Additional time нишон дода нашудааст. |
| Initial visual quality inspection | Як маротиба дар оғози production иҷро мешавад. | 30–60 сония, uniform distribution |
| General machine interruption | Як маротиба дар оғози рӯз татбиқ мешавад. | 7–60 дақиқа, uniform distribution |
| Chassis requirement | Фарз шудааст %50 board-ҳо chassis талаб мекунанд. | 35 сония барои ҳар chassis-required board |
| Loader | Board-ҳоро ба production line интиқол медиҳад. | 4–6 сония per board |
Шарҳ дода нашудааст, ки интихоби chassis probability-и %50 ва general machine interruption дар ҳар day start аз real production record омадааст ё assumption мебошад.
Printer process чӣ гуна model шудааст?
Гуфта шудааст, ки printer failure дар як рӯз як маротиба рух медиҳад ва time to restore бо triangular distribution-и 5, 30 ва 60 дақиқа model шудааст. Пас аз printing-и панҷ board cleaning иҷро мешавад ва cleaning time аз normal distribution бо mean 1 дақиқа ва standard deviation 0,5 дақиқа гирифта мешавад.
Printing time per board бо triangular distribution-и minimum 20, most likely 35 ва maximum 40 сония муайян шудааст. Ҳангоми offline, cleaning ё waiting for quality check будани printer, board-ҳо метавонанд дар unlimited intermediate buffer интизор шаванд.
Inspection ва rework process чӣ гуна аст?
Primary inspection time барои ҳар board бо uniform distribution байни 12–20 сония model шудааст. %98 board-ҳо ба component placement идома медиҳанд, %2 defective ҳисоб шуда, пас аз two-minute rework ба loader баргардонда мешаванд.
Transfer time аз primary inspection ба component-placement machine-ҳо triangular distribution-и 4, 7 ва 11 сония аст. Ин rework loop метавонад production quantity, printer load ва intermediate buffer-ҳоро зиёд кунад.
Component-placement machine-ҳо чӣ гуна ифода шудаанд?
Дар model ду component-placement machine ҳаст. Processing time барои ҳар ду machine бо triangular distribution-и 20, 35 ва 40 сония per board муайян шудааст.
Failure probability %8 аст. Ҳангоми failure:
- Probability-и failure танҳо machine-и first %25,
- Probability-и failure танҳо machine-и second %25,
- Probability-и simultaneous failure-и ҳар ду machine %50
дода шудааст. Failure duration minimum 0,5, most likely 5 ва maximum 10 дақиқа аст.
Матн мегӯяд board-ҳое, ки ҳангоми failure меоянд, то барқарор шудани ҳар ду machine интизор мешаванд. Агар танҳо як machine failed бошад, маълум нест machine-и дигар production-ро идома медиҳад ё не. Ин logic метавонад downtime-и дарозтар аз real system ба вуҷуд орад.
Чаро oven main bottleneck шуд?
Oven метавонад ҳамзамон 10 board process кунад ва ҳар board аз entry то exit 360 сония, яъне six minutes дар system мемонад. Theoretical capacity вақте oven ҳамеша full аст, тақрибан 100 board per hour мебошад.
Дар simulation, гарчанде average oven utilization %75 буд, average queue time-и 1.821 сония ва maximum queue time-и 1.926 сония дар пеши он report шудааст. Вақте component-placement machine-ҳо board-ҳоро irregular ё faster аз oven acceptance rate мефиристанд, board-ҳо метавонанд дар пеши oven ҷамъ шаванд.
Бо вуҷуди ин, relationship байни average utilization-и %75 ва average waiting-и тақрибан 30 дақиқа бояд бо resource-capacity definition, batch admission ба oven, initial condition ва queue discipline алоҳида validate шавад.
Machine utilization дар base scenario чӣ гуна аст?
| Station | Average utilization | Interpretation дар таҳқиқот |
|---|---|---|
| Loader | %13 | Significant spare capacity дорад. |
| Printer | %62 | Busy, аммо main bottleneck нест. |
| Solder-paste inspection | %38 | Additional capacity дорад. |
| Component placement | %72 | Second-busiest resource пас аз oven. |
| Oven | %75 | Main bottleneck муайян шудааст. |
| Automated optical inspection | %24 | Significant spare capacity дорад. |
Utilization alone барои bottleneck determination кофӣ нест. Он бояд бо queue length, queue time, blocking, failure frequency ва processing variability якҷоя арзёбӣ шавад. Дар таҳқиқот oven ҳам highest utilization ва ҳам ба таври равшан longest queue дорад, ки bottleneck interpretation-ро дастгирӣ мекунад.
Production дар ҳафт simulation replication чӣ гуна тағйир ёфт?
| Replication | Produced PCB panels |
|---|---|
| 1 | 849 |
| 2 | 812 |
| 3 | 842 |
| 4 | 793 |
| 5 | 806 |
| 6 | 848 |
| 7 | 803 |
Фарқи highest ва lowest replication 56 panel аст. Тадқиқот инро тақрибан %7 variation тафсир кардааст. Arithmetic mean-и ҳафт value дар graph тақрибан 821,9 panel аст; main text ва summary table baseline value-и 821-ро истифода мебаранд.
Variation байни replication-ҳо таъсири random failure, processing time ва cleaning ба production-ро нишон медиҳад. Аммо event log пешниҳод нашудааст, ки кадом event sequence кадом replication-ро паст кардааст.
Queue time-ҳо чиро нишон медиҳанд?
| Process | Average queue | Maximum queue |
|---|---|---|
| Component placement | 22,2 сония | 117 сония |
| Printer | 63,6 сония | 273,6 сония |
| Oven | 1.821 сония | 1.926 сония |
Average waiting дар пеши oven тақрибан 82 маротиба placement queue ва тақрибан 29 маротиба printer queue мебошад. Ин фарқ нишон медиҳад, ки main accumulation дар production flow дар пеши oven ба вуҷуд меояд.
Second-oven scenario чиро нишон дод?
Ҳангоми иловаи oven-и дуюм oven utilization аз %75 ба %42 паст шуд. Ин 33 percentage point ё relative decrease-и тақрибан %44 аз baseline мебошад.
| Metric | Baseline | Second oven | Change |
|---|---|---|---|
| Shift production | 821 panel | 925 panel | +104 panel, тақрибан %12,7 |
| Oven utilization | %75 | %42 | −33 percentage point |
| Average oven queue | 1.821 сония | 0 сония | %100 decrease |
| Placement queue | 22,2 сония | 18,6 сония | Тақрибан %16,2 decrease |
| Printer queue | 63,6 сония | 61,2 сония | Тақрибан %3,8 decrease |
Adding second oven bottleneck-и simulation-ро, ки ба oven capacity вобаста буд, бартараф кард. Аммо zero average queue метавонад дар product mix-и дигар, higher demand, failure ва maintenance condition ҳамин тавр нигоҳ дошта нашавад.
Setup-time reduction чӣ дод?
Тадқиқотчиён scenario сохтанд, ки ҳамаи machine setup time-ҳоро %30 кам мекунад. Расми 10 нишон медиҳад production аз 821 ба 872 panel боло рафта, increase 51 panel ва %6,2 аст.
Аммо summary table дар саҳифаи 21 ҳамон scenario-ро 868 panel ва %5,7 increase медиҳад. Кадом value actual Arena output аст, шарҳ дода нашудааст. Аз ин рӯ, барои setup-time scenario як final ва definite result пешниҳод кардан мумкин нест.
Натиҷаи combined optimization чист?
| Scenario | Shift production | Change vs baseline | Oven utilization | Oven queue |
|---|---|---|---|---|
| Baseline | 821 | — | %75 | 1.821 сония |
| Second oven | 925 | +%12,7 | %42 | 0 сония |
| %30 setup reduction | 868 ё 872 аз рӯи graph | +%5,7 ё +%6,2 | %75 | 1.821 сония |
| Combined optimization | 985 | Тақрибан +%20 | %42 | 0 сония |
Фарқи 164 panel дар combined scenario нисбат ба 821 panel тақрибан %19,98 increase аст. Дар model second oven capacity constraint-ро бартараф мекунад, setup-time reduction бошад portion-и shift-ро, ки барои production дастрас аст, зиёд мекунад.
Financial result чӣ гуна ҳисоб шудааст?
Тадқиқот selling price-и 250 dollar per panel ё unit-ро фарз кардааст:
| Metric | Baseline | Combined scenario | Difference |
|---|---|---|---|
| Units assumed produced and sold | 821 | 985 | +164 |
| Unit selling price | 250 dollar | ||
| Daily gross revenue | 205.250 dollar | 246.250 dollar | +41.000 dollar |
| Additional gross revenue for 22 working days | 902.000 dollar | ||
Ин calculation ба assumption асос ёфтааст, ки ҳамаи extra produced units бо 250 dollar фурӯхта мешаванд. Шарҳ дода нашудааст, ки “panel”, “PCB” ва “sold unit” ҳамон physical product-ро ифода мекунанд ё не.
Purchase, installation, building space, energy, maintenance, spare part, conveyor ва financing cost-и second oven ҳисоб нашудаанд. Variable manufacturing cost, tax, scrap ва demand limit низ нест. Аз ин рӯ 902.000 dollar net income, profit ё return on investment нест; он танҳо hypothetical additional gross sales value мебошад.
Натиҷаҳое, ки таҳқиқот дастгирӣ мекунад, кадоманд?
- Дар defined Arena model, oven main bottleneck бо highest queue ва utilization value мебошад.
- Adding second oven modeled oven queue-ро бартараф карда, production-ро тақрибан %12,7 зиёд кардааст.
- Кам кардани setup time метавонад usable shift time барои production-ро бе харидани machine-и иловагӣ зиёд кунад.
- Ҳангоми combined second oven ва setup-time reduction model тақрибан %20 higher shift production медиҳад.
- Random failure ва processing time сабаб шудаанд shift production дар ҳамон model байни replication-ҳо тағйир ёбад.
- Arena метавонад барои comparison-и capacity scenario пеш аз physical investment истифода шавад.
Таҳқиқот чиро нишон намедиҳад?
- Нишон намедиҳад, ки installing second oven дар real factory production-ро %12,7 зиёд мекунад.
- Исбот намекунад, ки combined optimization дар actual production line exact %20 capacity increase медиҳад.
- Validation нишон намедиҳад, ки model actual factory data-ро дуруст predict мекунад.
- Исбот намекунад, ки second-oven investment economically profitable аст.
- Нишон намедиҳад, ки ҳамаи additional production фурӯхта мешавад ё unit price 250 dollar мемонад.
- Чен намекунад, ки quality defect rate ё scrap пас аз optimization кам шудаанд.
- Weekly, monthly ё annual production behavior-ро directly simulate намекунад.
- Нишон намедиҳад, ки same result зери limited buffer, conveyor blocking ва real product mix ба даст меояд.
- Исбот намекунад, ки result-ҳо ба different PCB size, recipe, component density ва oven profile generalize мешаванд.
Маҳдудиятҳои асосии таҳқиқот кадоманд?
Шарҳ дода нашудааст, ки model input-ҳо аз кадом factory record, time study ё expert judgment гирифта шудаанд. Distribution-selection method, fit test ва sample size дода нашудаанд.
Model validation анҷом нашудааст. Азбаски baseline production, machine utilization ва queue value-и simulation бо observed result-и actual line муқоиса нашудаанд, маълум нест model physical system-ро то чӣ андоза represent мекунад.
Seven replication барои initial assessment data медиҳад, аммо барои reported large economic outcome маҳдуд аст. Гарчанде study confidence interval-ро зикр мекунад, confidence level ва numeric interval value пешниҳод нашудаанд.
Loader batch-ҳо ба individual board arrivals табдил дода шуда ва ҳамаи intermediate buffer-ҳо unlimited қабул шудаанд. Ин ду assumption метавонад arrival pattern ва queue formation-ро ба таври назаррас тағйир диҳад.
Таҳқиқот digital twin бо real-time data нест. Arena model offline “what-if” analysis мекунад; connection бо sensor, manufacturing execution system ё live machine data нишон дода нашудааст.
Усул ва бозёфтҳои таҳқиқот
Simulation design
| Property | Implementation | Evaluation limit |
|---|---|---|
| Software | Rockwell Automation Arena | Version нишон дода нашудааст. |
| Model type | Discrete-event simulation | Real-time factory connection нест. |
| Number of replications | 7 independent replications | Random seeds дода нашудаанд. |
| Replication duration | 12 соат | Week, month ва year lengths test нашудаанд. |
| Warm-up time | 0 соат | Suitability барои steady-state evaluation нишон дода нашудааст. |
| Base time unit | Дақиқа | Many processes аз second conversion мешаванд. |
| Buffers | Unlimited | Blocking ва physical-space constraints model нашудаанд. |
| Demand ё arrival process | Board-ҳо дар model created мешаванд. | Actual order-arrival distribution шарҳ дода нашудааст. |
Technical summary-и production parameter-ҳо
| Process | Parameter | Value |
|---|---|---|
| Loader | Time per board | UNIF(4,6) сония |
| Loader | Batch size | 50 board; аммо batch logic татбиқ нашудааст. |
| Printer | Failure time | TRIA(5,30,60) дақиқа |
| Printer | Cleaning frequency | Пас аз ҳар 5 printed board |
| Printer | Cleaning time | NORM(1,0,5) дақиқа |
| Printer | Printing time | TRIA(20,35,40) сония |
| Primary inspection | Inspection time | UNIF(12,20) сония |
| Primary inspection | Defective board | %2 |
| Primary inspection | Rework | 2 дақиқа |
| Placement | Number of machines | 2 |
| Placement | Failure probability | %8 |
| Placement | Failure duration | TRIA(0,5,5,10) дақиқа |
| Placement | Processing time | TRIA(20,35,40) сония |
| Oven | Capacity | 10 board |
| Oven | Processing time | 360 сония |
| Oven–AOI transfer | Transfer time | 13 сония |
| Automated optical inspection | Processing time | NORM(12,3) сония |
| Automated optical inspection | Boards reaching station | %98 |
Missing method details
| Topic | Information missing in study |
|---|---|
| Source of input data | Time study, production record ва sample counts |
| Distribution selection | Fit tests ва distribution-selection criteria |
| Model validation | Comparison бо actual production results |
| Randomness | Seeds ва method-и independence байни replications |
| Confidence intervals | Confidence level ва numeric intervals |
| Queue discipline | FIFO, priority ё other selection method |
| Final quality inspection | Defect rate ва rework time |
| Failure probability | Definition-и %8 probability per board, shift ё time interval |
| Second oven | Resource logic, maintenance ва failure parameters |
| Economic analysis | Investment, energy, maintenance, demand, cost ва profit calculation |
Корҳое, ки барои мустаҳкам кардани result лозиманд
- Баровардани processing ва failure distribution аз ҳадди ақал чанд ҳафта actual production data,
- Validation-и baseline model output бо actual shift production ва queue record,
- Иҷрои real 50-board batch logic дар loader,
- Илова кардани limited conveyor ва buffer capacity ба model,
- Truncate кардани normal-time distribution дар zero ё иваз бо positive distribution,
- Model кардани scenario, ки ҳангоми failure-и як machine placement machine-и дигар корро идома медиҳад,
- Reporting-и independent replication-и бештар ва numeric confidence interval,
- Evaluation-и different demand, product mix ва shift length,
- Илова кардани failure, maintenance, energy ва labor effect-и second oven,
- Ҳисоб кардани investment cost, depreciation, net present value ва payback period,
- Validation-и optimal scenario бо limited pilot implementation дар actual line.
Тарзи дурусти истифодаи натиҷаҳо
Бехатартарин use-и таҳқиқот ин нест, ки мустақим second oven харида шавад, балки ҳамчун starting model барои detailed capacity study бо real facility data арзёбӣ шавад. Model нишон медиҳад, ки кадом measurement ҷамъ карда ва кадом scenario аввал test шавад.
Оn ки oven queue аз other station хеле баландтар аст, strong signal аст, ки дар physical line аввал oven-entry queue, temperature profile, belt speed, product mix ва downtime record таҳлил шаванд. Investment decision бояд simulation, real data ва economic feasibility-ро якҷоя арзёбӣ кунад.
Ёддошти манбаъ ва усул
Номи пурраи аслии таҳқиқот: A Simulation-Based Approach: Optimizing PCB Assembly Lines with ARENA®
Муаллифон: Elias El Haber, Gilbert El Mir, Gaby Abou Haidar, Wissam Nakhle ва Roger Achkar
Тартиби муаллифон: Тартиби visible author line дар uploaded scientific work нигоҳ дошта шудааст.
Bibliographic metadata warning: Дар Research Square ва баъзе secondary metadata view author order дигар нишон дода мешавад. Дар ин article order-и original study text асос гирифта шудааст.
Equal-contribution information: Equal contribution ё co-first-authorship declaration вуҷуд надорад.
Corresponding author: Wissam Nakhle
Institutions:
- Department of Mechatronics Engineering, American University of Science and Technology, Beirut, Lebanon
- American University of Science and Technology, Zahle, Lebanon
- Department of Mechanical, Industrial and Aerospace Engineering, Concordia University, Montreal, Canada
- Department of Electrical Engineering, Holy Spirit University of Kaslik, Lebanon
- Faculty of Engineering and Technology, Antonine University, Baabda, Lebanon
Research Square DOI:10.21203/rs.3.rs-9933964/v1
SSRN DOI:10.2139/ssrn.6949564
Research Square upload date: 8 июни 2026
SSRN upload date: 16 июни 2026
Journal: Verified record-и publication дар peer-reviewed journal вуҷуд надорад.
Original journal publisher: Нест.
Publication platforms: Research Square ва SSRN
Publication year: 2026
Source type: Manufacturing-system preprint бар пояи discrete-event simulation
Peer-review status: Таҳқиқот аз peer review нагузаштааст. Findings бояд бо дарназардошти model assumption ва lack of validation арзёбӣ шаванд.
Open-access status: Research Square version зери Creative Commons Attribution 4.0 license пешниҳод шудааст.
Official links:Research Square version ва SSRN study page
Funding: Дар uploaded study separate funding statement вуҷуд надорад.
Conflict of interest: Research Square metadata мегӯяд researchers competing interest report накардаанд.
Data ва model access: Open-access link барои Arena model file, raw simulation outputs, random seeds ва actual production data дода нашудааст.
Ин мақолаи тоҷикӣ бо таҳлили text, table, process diagram, Arena screenshot ва result graph-ҳои uploaded 23-page study омода шудааст. Production time, probability, utilization rate ва scenario result танҳо аз information-и дар study reportшуда гирифта шудаанд. External source-ҳо танҳо барои bibliographic verification-и title, authors, DOI, platforms, dates ва publication status истифода шудаанд.
Main findings-и таҳқиқот improvement-ҳои measured дар physical production line нестанд, балки output-и Arena model мебошанд. Азбаски model бо actual factory result validate нашудааст, percentage capacity ва revenue result-ҳо мустақим ба other companies transfer шуда наметавонанд.
Financial calculation ба assumption асос ёфтааст, ки ҳамаи additional produced units бо 250 dollar фурӯхта мешаванд. Азбаски investment ва operating cost-и second oven тарҳ нашудаанд, reported amount набояд ҳамчун net profit ё return on investment арзёбӣ шавад.
Шарҳ гузоред
Нишонии почтаи электронии шумо нашр намешавад. Майдонҳои ҳатмӣ бо * нишон дода шудаанд