

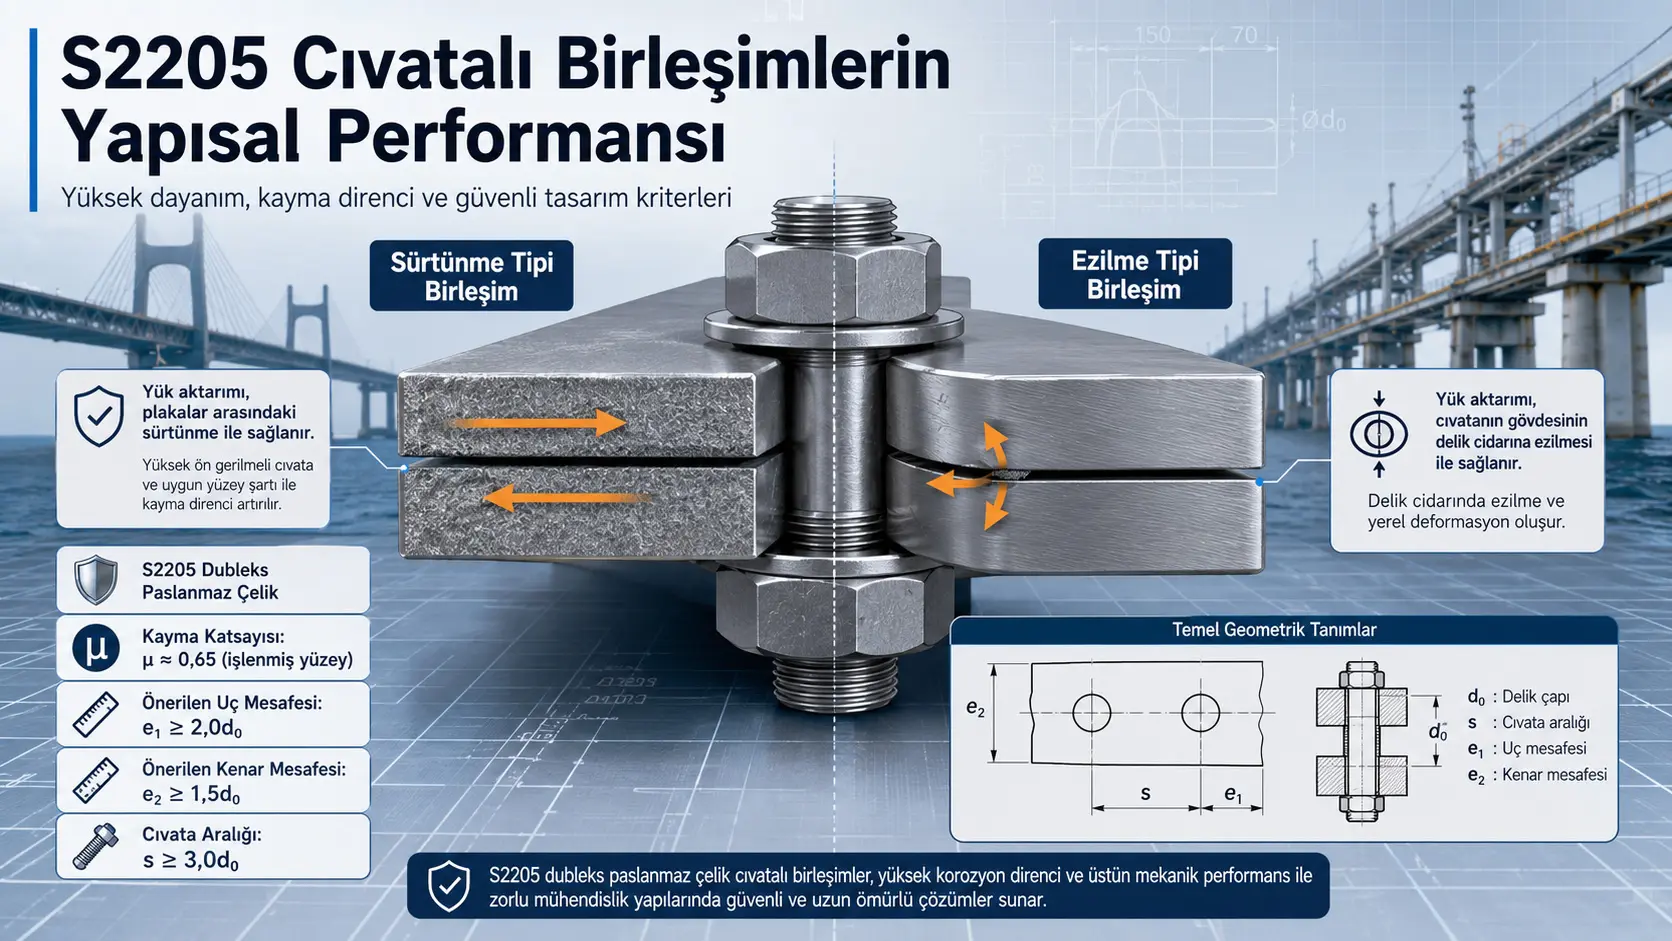
Bu çalışma, yüksek dayanımlı S2205 dubleks paslanmaz çelik levhalarla oluşturulan sürtünme tipi ve ezilme tipi cıvatalı birleşimlerin yapısal davranışını deneyler ve doğrulanmış sonlu eleman modelleriyle incelemektedir. Araştırmacılar önce 8, 20 ve 30 mm kalınlığındaki levhaların gerçek mekanik özelliklerini belirlemiş, ardından dört farklı temas yüzeyi koşulunda 20 kayma direnci deneyi ve farklı kenar geometrilerine sahip sekiz ezilme deneyi gerçekleştirmiştir.
İşlem görmemiş hadde yüzeyinde ortalama kayma katsayısı yaklaşık 0,34 olarak ölçülmüştür. Garnet aşındırıcıyla püskürtülen yüzeylerde bu değer 0,72’ye, ark püskürtmeli paslanmaz çelik kaplamada 0,77’ye ve 3 mm bakır ara tabaka kullanılan birleşimlerde 0,76’ya yükselmiştir. Araştırmacılar, rutin uygulamalar için garnet püskürtmeli yüzeylerde güvenli tasarım kayma katsayısı olarak 0,65; işlem görmemiş yüzeylerde ise 0,30 önermiştir.
Ezilme tipi birleşimlerde cıvata deliği merkezinden yük doğrultusundaki levha ucuna olan mesafe 2,0 delik çapına, yan kenara olan mesafe ise 1,5 delik çapına ulaştığında gevrek sıyrılma veya net kesit kopması yerine daha sünek delik ezilmesi davranışı gelişmiştir. Küçük cıvata aralıklarında iki delik arasındaki metal bağın yırtıldığı yeni bir “cıvatalar arası yırtılma” mekanizması belirlenmiştir. Ayrıntılı parametrik analiz bağımsız delik davranışı için 3,0d₀ aralığını desteklerken makalenin sonraki tasarım tablosunda ve sonuç bölümünde 2,5d₀ yazılması çözülmemiş bir tutarsızlıktır.
Çalışmanın sonuçları, uygun yüzey hazırlığı uygulandığında S2205’in sürtünme tipi birleşimlerde kullanılabileceğini ve bağlantı geometrisinin gevrek kırılmadan sünek ezilmeye geçişi belirlediğini göstermektedir. Bununla birlikte çalışma hakem değerlendirmesinden geçmemiştir; yorulma, deprem etkisi, uzun süreli korozyon, cıvata ön yükünün zamanla kaybı ve gerçek deniz ortamındaki yüzey değişimleri deney programının kapsamı dışındadır.
Araştırmanın temel sorusu nedir?
Araştırma iki temel mühendislik sorusuna yanıt aramaktadır. Birincisi, yüksek dayanımlı S2205 dubleks paslanmaz çelik yüzeylerin uygun biçimde işlenmesi hâlinde cıvata ön yüküyle oluşan sürtünmenin servis yüklerini kaymadan aktaracak kadar yüksek olup olmadığıdır. İkincisi ise cıvata deliği çevresindeki levhanın gevrek biçimde yırtılması yerine kontrollü ve sünek ezilme göstermesi için uç, kenar ve cıvatalar arası mesafelerin ne kadar olması gerektiğidir.
S2205; EN 1.4462 ve UNS S32205 karşılıklarıyla tanımlanan, ferritik ve östenitik fazların birlikte bulunduğu bir dubleks paslanmaz çelik türüdür. Çalışma bu malzemenin yüksek dayanım ve klorür etkisine direnç özelliklerinin kıyı ve agresif endüstriyel ortamlar için avantaj sağladığını, ancak birleşim tasarımında çoğunlukla karbon çeliği veya daha yumuşak östenitik paslanmaz çeliklerden türetilen kuralların kullanıldığını belirtmektedir.
Sürtünme tipi ve ezilme tipi birleşim arasındaki fark nedir?
Sürtünme tipi bağlantıda yüksek ön yük uygulanmış cıvatalar levhaları birbirine sıkıştırır. Dış yük, temas yüzeylerindeki statik sürtünmeyle aktarılır. Servis koşulunda levhaların birbirine göre kayması istenmez. Bu nedenle temel tasarım değişkeni temas yüzeyinin kayma katsayısıdır.
Ezilme tipi bağlantıda ise levhalar başlangıçta kayabilir veya doğrudan cıvata gövdesine dayanabilir. Yük, cıvata gövdesinin delik duvarına uyguladığı basınç ve cıvatadaki kesme kuvvetiyle aktarılır. Bu bağlantılar sürtünme tipi bağlantılardan daha fazla yer değiştirme gösterebilir; ancak uygun geometri sağlanırsa delik çevresinde geniş plastik şekil değiştirme oluşturan sünek bir davranış geliştirebilir.
Çalışmanın ilk şekli, sürtünme tipi birleşimde yükün sıkma ve sürtünmeyle, ezilme tipinde ise cıvata–delik teması ve cıvata kesmesiyle taşındığını göstermektedir. Aynı şeklin kuvvet–yer değiştirme şeması, sürtünme tipi bağlantının ilk aşamada daha yüksek rijitliğe; ezilme tipi bağlantının ise daha yüksek yer değiştirme kapasitesine sahip olabileceğini vurgulamaktadır.
Malzeme özellikleri neden levha kalınlığına göre ayrı ölçülmüştür?
Bağlantı deneylerinde 8 mm çekirdek levha, 20 mm kapak levhaları ve farklı malzeme karakterizasyonu amacıyla 30 mm levhalar kullanılmıştır. Araştırmacılar tek bir nominal S2205 malzeme değeri kullanmak yerine her kalınlıktan üçer çekme numunesi hazırlamış ve toplam dokuz tek eksenli çekme deneyi gerçekleştirmiştir.
| Levha kalınlığı | Ortalama elastisite modülü | Ortalama yüzde 0,2 akma dayanımı | Ortalama çekme dayanımı | Kopma uzaması |
|---|---|---|---|---|
| 8 mm | 206,1 GPa | 651,4 MPa | 828,2 MPa | Yüzde 16,2 |
| 20 mm | 208,6 GPa | 613,1 MPa | 805,1 MPa | Yüzde 18,5 |
| 30 mm | 213,8 GPa | 723,0 MPa | 848,8 MPa | Yüzde 16,7 |
En düşük akma ve çekme dayanımı 20 mm levhada, en yüksek dayanım ise 30 mm levhada ölçülmüştür. Bu sonuç, aynı kalite adıyla üretilen levhalarda dahi kalınlık ve üretim sürecine bağlı mekanik farklılıklar oluşabileceğini göstermektedir. Sonlu eleman modellerinde 8 mm çekirdek levha için 8 mm numunelerin, 20 mm kapak levhaları için 20 mm numunelerin malzeme eğrileri kullanılmıştır.
Gerilme–şekil değiştirme davranışı nasıl modellenmiştir?
Paslanmaz çelikler karbon çeliğindeki gibi belirgin ve düz bir akma platosu göstermeyebilir. Bu nedenle çalışma, Ramberg–Osgood modeli ile daha geniş şekil değiştirme aralığını kapsayan Rasmussen modelini karşılaştırmıştır.
Ramberg–Osgood bağıntısının temel biçimi şöyledir:
\[ \varepsilon = \frac{\sigma}{E_0} +0{,}002 \left(\frac{\sigma}{\sigma_{0,2}}\right)^n \]
Burada \(E_0\) başlangıç elastisite modülü, \(\sigma_{0,2}\) yüzde 0,2 kalıcı şekil değiştirmeye karşılık gelen dayanım, \(n\) ise şekil sertleşmesi üstelidir.
Deney eğrileriyle karşılaştırıldığında Rasmussen tam aralık modeli bütün kalınlıklarda nominal gerilme–şekil değiştirme davranışını yaklaşık yüzde 2 azami farkla temsil etmiştir. Ramberg–Osgood modeli düşük şekil değiştirmelerde yeterli kalmış, ancak akma sonrasındaki geniş sertleşme bölgesini aynı doğrulukla yakalayamamıştır.
Sonlu eleman analizinde gerçek gerilme neden kullanılmıştır?
Deney makinelerinin verdiği mühendislik gerilmesi, kuvvetin başlangıç kesit alanına bölünmesiyle hesaplanır. Büyük plastik şekil değiştirmelerde kesit alanı küçüldüğü için sonlu eleman yazılımlarında gerçek gerilme ve gerçek plastik şekil değiştirme gerekir.
Boyun verme başlangıcına kadar çalışma şu dönüşümleri kullanmıştır:
\[ \sigma_{\mathrm{gerçek}}= \sigma_{\mathrm{nominal}} \left(1+\varepsilon_{\mathrm{nominal}}\right) \]
\[ \varepsilon_{\mathrm{plastik}}= \ln\left(1+\varepsilon_{\mathrm{nominal}}\right) -\frac{\sigma_{\mathrm{gerçek}}}{E} \]
Boyun verme başladıktan sonra tek eksenli ve düzgün kesit varsayımı geçerliliğini kaybettiği için eğrinin devamı çekme numunesinin yük–uzama yanıtına ters kalibrasyonla düzeltilmiştir. Bu işlem, delik çevresinde yoğun plastikleşme ve yırtılma gelişen bağlantı modellerinin taşıma kapasitesini olduğundan düşük hesaplamasını önlemeyi amaçlamıştır.
Sürtünme tipi bağlantı deneyleri nasıl hazırlanmıştır?
Sürtünme deneylerinde iki adet 20 mm kapak levhası ile 20 mm çekirdek levhadan oluşan çift kesmeli bağlantılar kullanılmıştır. Her yük aktarım tarafında iki M20 cıvata ve iki temas yüzeyi bulunmuştur. Delik çapı 22 mm’dir.
Toplam 20 deney üç karşılaştırma grubunda düzenlenmiştir:
- Farklı yüzey işlemlerinin karşılaştırılması
- Cıvata ön yükünün 0,6P ile 1,4P arasında değiştirilmesi
- 10.9 kalite karbon çeliği cıvatalarla A4-80 paslanmaz cıvataların karşılaştırılması
Hangi temas yüzeyi işlemleri uygulanmıştır?
| Yüzey koşulu | Uygulama | Beklenen yük aktarım mekanizması |
|---|---|---|
| İşlem görmemiş yüzey | Hadde yüzeyi doğrudan kullanılmıştır. | Sınırlı yüzey pürüzlülüğü ve düşük mekanik kilitlenme. |
| Garnet püskürtme | Yüksek sertlikte garnet aşındırıcıyla yüzey pürüzlendirilmiştir. | Derin yüzey çıkıntıları arasında mekanik kilitlenme. |
| Ark püskürtmeli paslanmaz kaplama | Önceden pürüzlendirilmiş yüzeye 316 kalite paslanmaz çelik tel arkla püskürtülmüştür. | Pürüzlülük ve kesilerek şekil değiştiren metalik kaplama tabakası. |
| Bakır ara tabaka | Pürüzlendirilmiş levhalar arasına 3 mm bakır levha sıkıştırılmıştır. | Yumuşak bakır tabakanın yüzey boşluklarına uyumu ve yüksek sürtünmesi. |
Garnet püskürtme, çalışmada sık kullanılan “kumlama” ifadesinden daha özel bir işlemdir. Aşındırıcı olarak kuvars kumu değil, daha sert ve daha saldırgan yüzey profili oluşturan garnet kullanılmıştır. Bu nedenle elde edilen kayma katsayıları daha yumuşak bir aşındırıcıyla yapılan işlemlere doğrudan aktarılmamalıdır.
Kayma katsayısı nasıl hesaplanmıştır?
Kayma katsayısı, ölçülen kayma yükünün temas yüzeyi sayısı ve toplam cıvata ön yüküne bölünmesiyle hesaplanmıştır:
\[ \mu= \frac{N_v} {n_f\sum P_t} \]
Burada \(N_v\) deneyde belirlenen kayma yükü, \(n_f=2\) temas yüzeyi sayısı ve \(\sum P_t\) kayma tarafındaki iki cıvatada ölçülen toplam başlangıç ön yüküdür.
Ark püskürtme ve bakır ara tabaka deneylerinde yük–yer değiştirme eğrisi tepe noktasından sonra düştüğü için kayma yükü tepe değeri olarak alınmıştır. Garnet püskürtmeli yüzeylerde belirgin bir tepe düşüşü yerine eğim değişimi görüldüğünden kayma başlangıcı eğrinin keskin biçimde yatıklaştığı nokta olarak tanımlanmıştır.
Yüzey işlemlerinin ölçülen etkisi nedir?
| Yüzey işlemi | Ortalama kayma katsayısı | Deneylerdeki en düşük geçerli değer | Önerilen tasarım değeri |
|---|---|---|---|
| İşlem görmemiş hadde yüzeyi | 0,342 | 0,338 | 0,30 |
| Garnet püskürtme | 0,721 | 0,680 | 0,65 |
| Ark püskürtmeli paslanmaz kaplama | 0,772 | 0,714 | Ayrı tasarım değeri önerilmemiştir. |
| Bakır ara tabaka | 0,758 | 0,739 | Ayrı tasarım değeri önerilmemiştir. |
İşlem görmemiş gruptaki M4-2 numunesi, deney sonrasında kapak levhasında ciddi eğilme tespit edildiği için ortalama hesabından çıkarılmıştır. Araştırmacılar bu dışlamanın istatistiksel sonuca göre değil, ölçümü fiziksel olarak bozduğu belirlenen numune kusuruna dayandığını belirtmiştir.
Neden garnet püskürtmeli yüzey önerilmiştir?
Ark püskürtme ve bakır ara tabaka biraz daha yüksek ortalama katsayılar üretmesine rağmen rutin kullanım için garnet püskürtme önerilmiştir. Bunun gerekçeleri uygulamanın daha yaygın, ekonomik ve tekrarlanabilir olmasıdır. Ayrıca ilk kaymadan sonra sert ve derin yüzey profili tamamen düzleşmediği için belirli miktarda artık sürtünme kapasitesi korunmuştur.
Ark püskürtülmüş 316 paslanmaz kaplama ve bakır tabaka ilk kaymaya kadar yüksek direnç göstermiş, ancak yumuşak metal tabakalar kayma sonrasında kesilip yayvanlaşarak taşıma kapasitesinin düşmesine neden olmuştur. Ark püskürtme, ek korozyon koruması istenen ağır deniz ortamları için; bakır ara tabaka ise özel ve maliyeti daha yüksek uygulamalar için değerlendirilmiştir.
S2205 yüzeylerinde yüksek sürtünmenin fiziksel nedeni nedir?
S2205 yüzeyinde ortalama Vickers sertliği yaklaşık 290 HV ölçülmüştür. Araştırmacılar bu yüksek sertliğin, cıvata sıkma kuvveti altında yüzey çıkıntılarının ezilmesini geciktirdiğini ve mekanik kilitlenmenin korunmasına yardım ettiğini belirtmektedir.
Ortalama yüzey pürüzlülüğü işlem görmemiş yüzeyde 1,15 µm iken garnet püskürtme sonrasında 8,45 µm’ye, ark püskürtme sonrasında 5,96 µm’ye yükselmiştir. Çalışmanın yorumu, yüksek malzeme sertliği ile derin yüzey profilinin birlikte kayma katsayısını artırdığı yönündedir.
Bu sonuç, bütün S2205 ürünlerinin ve bütün püskürtme işlemlerinin otomatik olarak aynı katsayıyı sağlayacağını göstermez. Aşındırıcı türü, tane boyutu, püskürtme basıncı, yüzey temizliği, bekleme süresi, korozyon ve montaj koşulları ayrıca denetlenmelidir.
Cıvata ön yükü kayma katsayısını nasıl etkilemiştir?
İşlem görmemiş yüzeylerde 10.9 kalite M20 cıvataların nominal tasarım ön yükü 155 kN olarak alınmıştır. Ön yük 0,6P ile 1,4P arasında değiştirilmiştir.
| Ön yük düzeyi | Ortalama kayma katsayısı |
|---|---|
| 0,6P | 0,328 |
| 0,8P | 0,354 |
| 1,0P | 0,342 |
| 1,2P | 0,315 |
| 1,4P | 0,296 |
En yüksek değer 0,8P civarında görülmüştür. Çok düşük ön yükte yüzey çıkıntıları arasında yeterli ve düzgün temas oluşmamış olabilir. Çok yüksek ön yükte ise çıkıntıların kısmen düzleşmesi mekanik kilitlenmeyi azaltmış olabilir. Araştırmacılar tasarım için standart ön yükün yeterli olduğunu, daha yüksek sıkmanın kayma katsayısını artırmadığını belirtmiştir.
A4-80 paslanmaz cıvatalar neden sorun oluşturmuştur?
10.9 kalite M20 karbon çeliği cıvatalar yaklaşık 155 kN ön yüke ulaşmıştır. A4-80 östenitik paslanmaz cıvatalar için hesaplanan hedef 103 kN olmasına rağmen dişlerde yaklaşık 50 kN üzerinde şekil bozulması başlamıştır. Bu nedenle deneylerde çalışma ön yükü cıvata başına yaklaşık 40 kN ile sınırlandırılmıştır.
Ark püskürtmeli yüzeylerde ortalama kayma katsayısı 10.9 cıvatalarla 0,772, A4-80 cıvatalarla 0,780 bulunmuştur. Bu benzerlik, normalize edilmiş kayma katsayısının esas olarak temas yüzeyinin özelliği olduğunu göstermektedir.
Ancak katsayıların benzer olması toplam bağlantı kayma kapasitesinin aynı olduğu anlamına gelmez. Kayma direnci ön yükle de orantılı olduğu için 40 kN ön yüklü A4-80 cıvatalı bağlantının toplam kayma yükü, 155 kN ön yüklü 10.9 cıvatalı bağlantıdan çok daha düşüktür. Çalışma, S2205 ile hem yüksek dayanım hem de korozyon uyumu sağlayan özel bir cıvata ihtiyacını önemli bir mühendislik boşluğu olarak tanımlamaktadır.
Ezilme tipi bağlantı deneyleri nasıl yapılmıştır?
Ezilme deneylerinde 8 mm kalınlığındaki S2205 çekirdek levha, iki adet 20 mm kapak levhası arasına yerleştirilmiştir. Test tarafında bir M30 cıvata, sabitleme tarafında iki cıvata kullanılmıştır. Delik çapı \(d_0=31\) mm, cıvata çapı 30 mm’dir.
Cıvata kesmesinin levha ezilmesinden önce gerçekleşmesini önlemek amacıyla 10.9 kalite yüksek dayanımlı M30 cıvatalar seçilmiştir. Cıvatalar yaklaşık 20 kN’luk hafif sıkı montaj durumuna getirilmiş ve deney 0,05 mm/s yer değiştirme hızıyla yürütülmüştür. Delik uzaması bir LVDT sensörüyle doğrudan ölçülmüştür.
Uç ve kenar mesafeleri nasıl tanımlanmıştır?
Yük doğrultusundaki delik merkezi–levha ucu mesafesi \(e_1\), yanal delik merkezi–levha kenarı mesafesi ise \(e_2\) olarak tanımlanmıştır:
\[ \alpha=\frac{e_1}{d_0} \qquad \beta=\frac{e_2}{d_0} \]
Uç mesafesi deneylerinde \(\beta=1{,}5\) sabit tutulmuş, \(\alpha\) yaklaşık 1,0 ile 3,0 arasında değiştirilmiştir. Kenar mesafesi deneylerinde \(\alpha=2{,}0\) sabit tutulmuş, \(\beta\) yaklaşık 1,0 ile 2,0 arasında değiştirilmiştir.
Uç mesafesi hangi kırılma biçimlerini oluşturmuştur?
- \(\alpha=1{,}0\): Delikten levha ucuna doğru yaklaşık 45° doğrultuda iki kesme bandı oluşmuş ve levha ucu blok hâlinde sıyrılmıştır.
- \(\alpha\approx1{,}5-2{,}0\): Cıvata önündeki delik duvarı yoğun biçimde ezilmiş, delik yük yönünde uzamış ve sünek ezilme davranışı gelişmiştir.
- \(\alpha\approx2{,}5-3{,}0\), \(\beta=1{,}5\): Delik çevresinde ezilmenin yanında yanal kenara doğru yırtılma gelişmiş ve karma kırılma görülmüştür.
Nominal delik duvarı ezilme gerilimi şu biçimde hesaplanmıştır:
\[ \sigma_b=\frac{F_u}{d\,t} \]
Burada \(F_u\) azami yük, \(d\) cıvata çapı ve \(t\) çekirdek levhanın gerçek kalınlığıdır. Karşılaştırmada \(\sigma_b\), 8 mm levhanın ortalama çekme dayanımı \(f_u=828{,}2\) MPa ile normalize edilmiştir.
| Numune | Yaklaşık uç mesafesi oranı | Azami yük | \(\sigma_b/f_u\) | Kırılma |
|---|---|---|---|---|
| D1 | 1,0 | 201,2 kN | 1,00 | Uçtan kesilerek sıyrılma |
| D2 | 1,52 | 294,6 kN | 1,53 | Ezilme |
| D3 | 2,00 | 404,8 kN | 2,04 | Ezilme |
| D4 | Yaklaşık 2,5 | 444,5 kN | 2,19 | Ezilme ve kenar yırtılması |
| D5 | Yaklaşık 3,0 | 431,1 kN | 2,14 | Ezilme ve kenar yırtılması |
\(\beta=1{,}5\) koşulunda kapasite \(\alpha=1{,}0\) ile 2,0 arasında hızla artmış, 2,0 sonrasında belirgin biçimde yataylaşmıştır. Bu nedenle çalışma, minimum uç mesafesi olarak \(e_1\geq2{,}0d_0\) önermektedir.
Kenar mesafesi hangi kırılma biçimlerini oluşturmuştur?
\(\beta=1{,}0\) değerinde delik yanındaki net kesit dar kalmış ve levha cıvata deliği hizasında çekme etkisiyle kopmuştur. Delik duvarında önemli ezilme gelişmemiştir.
\(\beta\) yaklaşık 1,5 ve 2,0 olduğunda net kesit genişlemiş, kırılma delik çevresindeki sünek ezilme mekanizmasına taşınmıştır.
| Numune | Kenar mesafesi oranı | Azami yük | \(\sigma_b/f_u\) | Kırılma |
|---|---|---|---|---|
| B1 | 1,0 | 215,7 kN | 1,07 | Net kesit çekme kopması |
| B2 | Yaklaşık 1,5 | 404,8 kN | 2,04 | Ezilme |
| B3 | Yaklaşık 2,0 | 425,0 kN | 2,11 | Ezilme |
Kenar mesafesinin 1,0d₀’dan 1,5d₀’a çıkarılması normalize kapasiteyi yüzde 90,7 artırmıştır. 1,5d₀’dan 2,0d₀’a artış ise yalnızca yüzde 3,4 ek kapasite sağlamıştır. Bu nedenle minimum kenar mesafesi olarak \(e_2\geq1{,}5d_0\) önerilmiştir.
Sonlu eleman modeli nasıl kurulmuştur?
Model MSC Marc doğrusal olmayan sonlu eleman yazılımında hazırlanmıştır. Çekirdek levha, kapak levhaları ve cıvata sekiz düğümlü katı elemanlarla modellenmiştir. Delik çevresinde yaklaşık 1 mm ağ boyutu kullanılmış ve ağ delikten uzaklaştıkça seyreltilmiştir.
Levhalar arası ve cıvata–delik temasları sert normal temas ve Coulomb sürtünmesiyle tanımlanmıştır. İşlem görmemiş yüzey için sürtünme katsayısı 0,3 alınmıştır. Cıvata ön yükü, cıvata gövdesine başlangıç eksenel gerilmesi uygulanarak oluşturulmuştur.
Model iki aşamada doğrulanmıştır:
- On bir sürtünme deneyi için ölçülen kayma katsayısı ve ön yük doğrudan modele girilmiştir.
- Sekiz ezilme deneyi için azami yük, yük–delik uzaması eğrisi ve kırılma bölgesindeki eşdeğer plastik şekil değiştirme karşılaştırılmıştır.
Sonlu eleman doğrulamasının doğruluğu nedir?
Sürtünme aşamasında deney ve hesaplanan ilk kayma yükleri arasındaki azami fark yüzde 0,67, ortalama fark yüzde 0,3’ün altında verilmiştir.
Ezilme aşamasında azami kapasite farkı D4 numunesinde yüzde 2,72, ortalama fark yüzde 2’nin altındadır. Model; uçtan sıyrılma, net kesit kopması, saf ezilme ve karma ezilme–kenar yırtılması bölgelerini deney fotoğraflarıyla uyumlu biçimde üretmiştir.
Sonuç bölümündeki “azami yük hataları yüzde 7,1’in altında” ifadesi doğrulama tablolarıyla uyuşmamaktadır. Ayrıntılı tablolarda desteklenen azami hata yüzde 2,72’dir.
Parametrik analiz minimum geometrileri nasıl değiştirmiştir?
Doğrulanmış modelle uç mesafesi, kenar mesafesi, levha kalınlığı, cıvata ön yükü, yüzey sürtünmesi ve iki cıvata arasındaki boyuna mesafe değiştirilmiştir.
\(\beta=1{,}5\) olduğunda uç mesafesi 2,0d₀’dan sonra sınırlı ek kapasite sağlamıştır. Ancak \(\beta=2{,}0\) olduğunda kapasite \(\alpha=3{,}0\) değerine kadar artmaya devam etmiştir. Benzer biçimde \(\alpha=2{,}0\) için kenar mesafesi 1,5d₀ sonrasında yataylaşırken, daha büyük uç mesafelerinde kapasite \(\beta=1{,}8-2{,}0\) değerlerine kadar yükselmiştir.
Dolayısıyla 2,0d₀ uç ve 1,5d₀ kenar mesafeleri her geometride mutlak kapasite platosu anlamına gelmemektedir. Bunlar, çalışmanın temel tek cıvatalı konfigürasyonunda gevrek kırılmayı önleyip sünek ezilmeye geçmek için önerilen minimum değerlerdir. Daha büyük mesafeler bazı geometrilerde taşıma kapasitesini artırmaya devam etmiştir.
Cıvatalar arası yırtılma nedir?
İki cıvatalı modellerde boyuna merkezler arası mesafe \(s\), 2,0d₀ ile 4,0d₀ arasında değiştirilmiştir. Küçük mesafelerde iki delik çevresindeki plastik bölgeler birleşmiş ve delikler arasındaki metal bağ boyunca yırtılma gelişmiştir.
- \(s=2{,}0d_0\): Delikler arasında merkezi yırtılma.
- \(s=2{,}5d_0\): Delik ezilmesi ile ara bölge hasarının birlikte görüldüğü karma davranış.
- \(s\geq3{,}0d_0\): Her deliğin büyük ölçüde bağımsız ezilme davranışı geliştirmesi.
Ayrıntılı metin, her deliğin bağımsız tek delik kapasitesini geliştirmesi için en az \(s=3{,}0d_0\) gerektiğini açıkça belirtmektedir. Çalışmanın özeti de aynı değeri vermektedir.
Buna karşılık Tasarım Önerileri bölümündeki Tablo 16 ve sonuç bölümü minimum aralığı \(2{,}5d_0\) olarak yazmaktadır. Ancak 2,5d₀ modelinin kırılma biçimi ilgili parametrik tabloda “karma kırılma” olarak sınıflandırılmıştır. Bu nedenle çalışma içindeki kanıta daha sıkı bağlı ve ihtiyatlı yorum, bağımsız delik ezilmesi isteniyorsa 3,0d₀ değerinin esas alınmasıdır. Nihai mühendislik standardına dönüştürülmeden önce bu tutarsızlığın yazarlar tarafından giderilmesi gerekir.
Ön yük ezilme kapasitesini artırmış mıdır?
8, 10 ve 12 mm çekirdek levhalar, ön yüksüz ve 355 kN M30 cıvata ön yüklü olarak karşılaştırılmıştır.
| Çekirdek levha kalınlığı | Ön yüksüz kapasite | Ön yüklü kapasite | Artış |
|---|---|---|---|
| 8 mm | 403,7 kN | 456,3 kN | Yüzde 13,0 |
| 10 mm | 489,6 kN | 530,9 kN | Yüzde 8,4 |
| 12 mm | 579,3 kN | 613,2 kN | Yüzde 5,9 |
Ön yük, delik önündeki levhalar arası sürtünmenin yükün bir bölümünü taşımasını sağlayarak kapasiteyi artırmıştır. Levha kalınlaştıkça delik duvarının ezilme kapasitesi daha hızlı arttığı için sürtünmenin göreli katkısı azalmıştır.
Çalışma, ezilme tipi birleşimlerin dayanım hesabında ön yük katkısının güvenli tarafta kalmak amacıyla ihmal edilebileceğini belirtmektedir. Bununla birlikte ön yük, azami yükteki yer değiştirmeyi de düşürmüş ve bağlantı rijitliğini artırmıştır.
Yüzey sürtünmesi ezilme kapasitesini nasıl etkilemiştir?
Ön yüklü tek cıvatalı modellerde levhalar arası sürtünme katsayısı 0,3’ten 0,6’ya çıkarıldığında azami ezilme kapasitesi yüzde 12,8 artmıştır. Bunun nedeni, yükün bir bölümünün delik duvarına ulaşmadan temas yüzeyi sürtünmesiyle taşınmasıdır.
Çalışmanın sonraki tasarım metninde bu artış yüzde 11,3 olarak verilmiştir. Grafik ve ayrıntılı analiz bölümü yüzde 12,8 değerini desteklemektedir. Bu küçük sayısal farklılık nihai sürümde düzeltilmelidir.
Önerilen tasarım kayma direnci nedir?
Çalışma sürtünme tipi bağlantıların tasarım direncini aşağıdaki genel biçimde vermektedir:
\[ N_v^b=0{,}9\,k_h\,n_f\,\mu\,P \]
Burada \(k_h\) delik türü katsayısı, \(n_f\) temas yüzeyi sayısı, \(\mu\) tasarım kayma katsayısı ve \(P\) tasarım cıvata ön yüküdür.
Deneylerin en düşük güvenilir değerleri aşağı yuvarlanarak şu katsayılar önerilmiştir:
- Garnet püskürtmeli yüzey: \(\mu=0{,}65\)
- İşlem görmemiş hadde yüzeyi: \(\mu=0{,}30\)
Ark püskürtülmüş veya bakır ara tabakalı yüzeyler için yüksek ortalama değerler bulunmasına rağmen ayrı bir kod tasarım katsayısı önerilmemiştir. Bu işlemlerin üretim kalite kontrolü ve uzun süreli davranışı ayrıca doğrulanmalıdır.
Çalışmanın desteklediği sonuçlar nelerdir?
- S2205 levhaların mekanik özellikleri levha kalınlığına göre anlamlı biçimde değişmiştir.
- Rasmussen modeli, deneysel tam aralık gerilme–şekil değiştirme davranışını Ramberg–Osgood modelinden daha iyi temsil etmiştir.
- Garnet püskürtme, ark püskürtmeli kaplama ve bakır ara tabaka kayma katsayısını işlem görmemiş yüzeye göre yaklaşık iki katın üzerine çıkarmıştır.
- Kayma katsayısı esas olarak temas yüzeyinin özelliğidir; ancak toplam kayma kapasitesi cıvata ön yüküne bağlıdır.
- A4-80 cıvatalar deneyde gerekli yüksek ön yüke ulaşmadan diş deformasyonu göstermiştir.
- Uç mesafesinin yaklaşık 2,0d₀, kenar mesafesinin yaklaşık 1,5d₀ olması temel deney geometrisinde gevrek kırılmadan sünek ezilmeye geçiş sağlamıştır.
- Küçük cıvata aralıklarında delikler arasında yırtılma oluşabilmektedir.
- Ayrıntılı analiz bağımsız delik ezilmesi için en az 3,0d₀ boyuna aralığı desteklemektedir.
- Doğrulanmış sonlu eleman modeli deneysel kapasiteyi ve kırılma bölgelerini düşük farklarla yeniden üretmiştir.
- Ön yük ve daha yüksek temas sürtünmesi ezilme kapasitesini artırmış, ancak bu katkılar temel levha ezilme kapasitesine göre ikincil kalmıştır.
Çalışma neyi kanıtlamamaktadır?
- Önerilen katsayıların bütün S2205 üreticileri, levha partileri ve yüzey hazırlama makineleri için geçerli olduğunu kanıtlamamaktadır.
- Garnet dışındaki aşındırıcılarla aynı kayma katsayısının elde edileceğini göstermemektedir.
- Yüzeylerin yıllarca deniz suyu, tuz püskürmesi veya endüstriyel kirlilik altında aynı sürtünmeyi koruyacağını kanıtlamamaktadır.
- Cıvata ön yükünün sünme, gevşeme, titreşim veya sıcaklık çevrimleri sonrasında korunmasını incelememektedir.
- Yorulma, tekrarlı yükleme, deprem çevrimleri veya darbe yükleri değerlendirilmemiştir.
- Bakır ile S2205 arasında uzun süreli galvanik korozyon davranışı deneysel olarak sınanmamıştır.
- Ark püskürtülmüş kaplamanın kalınlık değişimi, yapışması ve saha kalite toleransları araştırılmamıştır.
- Çok cıvatalı gerçek ölçekli kolon–kiriş, köprü veya modüler yapı birleşimi denenmemiştir.
- Önerilerin Türkiye’deki çelik yapı ve paslanmaz çelik tasarım mevzuatına doğrudan uyduğunu göstermemektedir.
- Çalışmanın sonuçları hakem değerlendirmesinden geçmediği için resmî tasarım standardı niteliği taşımamaktadır.
Türkiye açısından ne ifade etmektedir?
Türkiye’nin deniz kıyılarındaki liman, iskele, köprü, ulaşım yapısı, endüstriyel tesis ve yarı açık çelik konstrüksiyonlarında bağlantı bölgeleri nem ve klorür etkisine maruz kalabilir. Çalışma, korozyona dayanıklı bir levha seçmenin tek başına yeterli olmadığını; cıvata malzemesi, ön yük, temas yüzeyi hazırlığı ve delik geometrisinin aynı sistem içinde değerlendirilmesi gerektiğini göstermektedir.
Türkiye’de yapılacak bir uyarlama çalışmasında yerel S2205 levha partileri, kullanılacak gerçek cıvatalar ve saha yüzey hazırlama ekipmanlarıyla kayma katsayısı deneyleri tekrarlanmalıdır. Tuz püskürtme ve ıslanma–kuruma çevrimlerinden önce ve sonra kayma katsayısı, cıvata ön yükü kaybı, galvanik etkileşim ve yorulma davranışı incelenmelidir.
Özellikle A4-80 cıvataların yüksek ön yükte diş deformasyonu göstermesi, yalnızca paslanmaz levha seçiminin tüm birleşimi korozyona dayanıklı hâle getirmediğini ortaya koymaktadır. Yüksek ön yük kapasitesiyle deniz ortamı dayanımını birlikte sağlayacak cıvata, somun ve rondela sistemlerinin geliştirilmesi ayrı bir mühendislik gereksinimidir.
Çalışmanın Yöntemi ve Bulguları
Deneysel programın özeti
| Çalışma aşaması | Numune veya model sayısı | Temel amaç |
|---|---|---|
| Çekme deneyleri | 9 numune | 8, 20 ve 30 mm S2205 levhaların gerçek mekanik özelliklerini belirlemek. |
| Sürtünme tipi bağlantılar | 20 deney | Yüzey işlemi, cıvata ön yükü ve cıvata türünün kayma davranışına etkisini ölçmek. |
| Ezilme tipi bağlantılar | 8 deney | Uç ve kenar mesafelerinin kapasite ile kırılma biçimine etkisini belirlemek. |
| Sürtünme modeli doğrulaması | 11 deneyle karşılaştırma | İlk kayma yükünü ve temas modelini doğrulamak. |
| Ezilme modeli doğrulaması | 8 deneyle karşılaştırma | Azami kapasiteyi, delik uzamasını ve kırılma bölgesini doğrulamak. |
| Parametrik sonlu eleman analizi | Çok sayıda tek ve çift cıvatalı model | Uç, kenar, cıvata aralığı, levha kalınlığı, ön yük ve sürtünmenin etkilerini ayırmak. |
Sürtünme deneylerinin temel parametreleri
| Parametre | Bildirilen değer |
|---|---|
| Levha malzemesi | S2205 dubleks paslanmaz çelik |
| Çekirdek ve kapak levha kalınlığı | 20 mm |
| Cıvata | M20 |
| Delik çapı | 22 mm |
| 10.9 kalite cıvata tasarım ön yükü | 155 kN/cıvata |
| A4-80 deneysel çalışma ön yükü | Yaklaşık 40 kN/cıvata |
| İlk yükleme hızı | 3 kN/s |
| Bekletme | Tahmini kayma yükünün yüzde 10’unda 60 saniye |
| Yüzey pürüzlülüğü ölçümü | Her koşul için 5 konum |
| Vickers sertliği ölçümü | Her koşul için 10 iz |
Ezilme deneylerinin temel parametreleri
| Parametre | Bildirilen değer |
|---|---|
| Çekirdek levha | 8 mm S2205 |
| Kapak levhaları | 20 mm S2205 |
| Cıvata | 10.9 kalite M30 |
| Nominal delik çapı | 31 mm |
| Montaj ön yükü | Yaklaşık 20 kN, hafif sıkı durum |
| Yükleme yöntemi | Yer değiştirme kontrollü |
| Yükleme hızı | 0,05 mm/s |
| Delik uzaması ölçümü | LVDT |
Önerilen minimum tasarım değerleri
| Parametre | Çalışmanın önerisi | Değerlendirme |
|---|---|---|
| Garnet püskürtmeli yüzey kayma katsayısı | 0,65 | Deneydeki en düşük 0,680 değerinin aşağı yuvarlanmasına dayanmaktadır. |
| İşlem görmemiş yüzey kayma katsayısı | 0,30 | Geçerli en düşük 0,338 değerin altında seçilmiştir. |
| Uç mesafesi | \(e_1\geq2{,}0d_0\) | Temel geometride uç sıyrılmasını önleyerek ezilme davranışına geçiş sağlamıştır. |
| Kenar mesafesi | \(e_2\geq1{,}5d_0\) | Net kesit kopmasından sünek ezilmeye geçişle desteklenmektedir. |
| Boyuna cıvata aralığı | Metin ve özette \(s\geq3{,}0d_0\); tasarım tablosu ve sonuçta \(s\geq2{,}5d_0\) | Bağımsız delik ezilmesi açısından ayrıntılı analiz 3,0d₀ değerini desteklemektedir. |
Şekil ve grafiklerin bilimsel mesajı
- Şekil 1: Sürtünme ve ezilme tipi bağlantıların yük aktarım mekanizmalarını, rijitlik farkını ve paslanmaz çelikler için mevcut tasarım boşluğunu göstermektedir.
- Şekil 4: Rasmussen modelinin 8, 20 ve 30 mm levhaların tam gerilme–şekil değiştirme eğrilerine Ramberg–Osgood modelinden daha iyi uyduğunu göstermektedir.
- Şekil 5 ve 6: Çift kesmeli sürtünme deneyinin levha, cıvata ve bakır ara tabaka düzenini göstermektedir. Şekil 5 açıklamasında yazarların nihai metinden çıkarmadığı bir editör notu bulunmaktadır.
- Şekil 8: İşlem görmemiş, garnet püskürtmeli, ark püskürtmeli ve bakır ara tabakalı yüzeylerin farklı kayma sonrası davranışlarını karşılaştırmaktadır.
- Şekil 11-13: Uçtan sıyrılma, net kesit kopması, delik ezilmesi ve karma kenar yırtılması biçimlerini deney fotoğraflarıyla göstermektedir.
- Şekil 15-17: Deneysel eğriler ile sonlu eleman sonuçlarının ve plastik şekil değiştirme bölgelerinin yakın uyumunu göstermektedir.
- Şekil 18-20: Uç, kenar ve cıvatalar arası mesafe değiştikçe kırılmanın gevrek yırtılmadan bağımsız delik ezilmesine geçişini göstermektedir.
- Şekil 21: Geometrik parametrelerde ilk artışların kapasiteyi hızla yükselttiğini, ancak plato sınırının diğer geometrik değişkenlere bağlı olduğunu ortaya koymaktadır.
- Şekil 22: Ön yüklü bağlantıda yüzey sürtünme katsayısının artmasıyla ezilme kapasitesinin yaklaşık doğrusal biçimde yükseldiğini göstermektedir.
Çalışmanın güçlü yönleri
- Malzeme karakterizasyonu, bağlantı deneyi ve sayısal modelleme aynı araştırma içinde birleştirilmiştir.
- Levha kalınlığına özgü malzeme eğrileri kullanılmıştır.
- Yalnızca azami yük değil, kayma başlangıcı, delik uzaması ve kırılma biçimi de incelenmiştir.
- Dört uygulanabilir yüzey koşulu doğrudan karşılaştırılmıştır.
- Cıvata ön yükü gerçek zamanlı kuvvet sensörüyle izlenmiştir.
- Boyun verme sonrasındaki gerçek gerilme eğrisi ters kalibrasyonla düzeltilmiştir.
- Sonlu eleman modeli hem sürtünme hem ezilme aşamalarında deneylerle doğrulanmıştır.
- Tek cıvatalı deneylerin ötesine geçilerek çok cıvatalı etkileşim ve delikler arası yırtılma incelenmiştir.
- Deneylerin en düşük geçerli sonuçları aşağı yuvarlanarak ihtiyatlı tasarım katsayıları önerilmiştir.
Çalışmanın sınırlılıkları
- Çalışma hakem değerlendirmesinden geçmemiş bir preprinttir.
- Her temel yüzey işlemi için yalnızca üç tekrar yapılmıştır.
- Ön yük grubundaki bazı seviyelerde yalnızca bir numune bulunmaktadır.
- M4-2 numunesinin dışlanması fiziksel kusura dayansa da işlem görmemiş grup ortalamasını iki geçerli numuneye düşürmüştür.
- Korozyon öncesi ve sonrası kayma deneyleri yapılmamıştır.
- Uzun süreli cıvata gevşemesi ve ön yük kaybı incelenmemiştir.
- Yorulma ve çevrimsel deprem yüklemesi değerlendirilmemiştir.
- Sonlu eleman analizinde hasar başlangıcı ve çatlak ilerlemesi için ayrıntılı kırılma mekaniği modeli açıklanmamıştır.
- Ark püskürtme ve bakır ara tabaka için ayrı güvenli tasarım katsayıları türetilmemiştir.
- Boyuna cıvata aralığı için 2,5d₀ ve 3,0d₀ değerleri arasında çözülmemiş tutarsızlık bulunmaktadır.
- Sonuç bölümündeki yüzde 7,1 sonlu eleman hatası doğrulama tablolarındaki yüzde 2,72 azami hatayla uyuşmamaktadır.
- Ön yük ve sürtünmenin kapasite artış yüzdeleri farklı bölümlerde birbiriyle tam uyumlu değildir.
- Şekil 5 açıklamasında yayından önce kaldırılması gereken bir yazar/editör notu kalmıştır.
Gelecekte gerekli doğrulamalar
- Farklı üreticilere ait S2205 levha partileriyle tekrar deneyleri
- Garnet tane boyutu ve püskürtme parametrelerinin kayma katsayısına etkisi
- Tuz püskürtme ve ıslanma–kuruma çevrimlerinden sonraki sürtünme davranışı
- Bakır ara tabakada galvanik korozyon ve uzun süreli sıkma etkisi
- Ark püskürtülmüş kaplamada kalınlık, yapışma ve aşınma toleransları
- Ön yükün aylar ve yıllar içindeki gevşeme davranışı
- Yorulma, deprem çevrimi ve darbe deneyleri
- Yüksek dayanımlı ve korozyona dirençli özel cıvata geliştirilmesi
- Gerçek ölçekli çok cıvatalı birleşim deneyleri
- 2,5d₀ ve 3,0d₀ cıvata aralığı tutarsızlığını çözecek ek deneyler
- Türkiye’de kullanılan malzeme, cıvata ve uygulama standartlarıyla güvenilirlik kalibrasyonu
Kaynak ve Yöntem Notu
Çalışmanın tam özgün adı: Structural Performance and Design of High-Strength Duplex Stainless Steel S2205 Bolted Connections
Yazarlar: Zongyan Li, Fuqiang Du ve Tao Cui.
Yazar sıralaması: Zongyan Li birinci, Fuqiang Du ikinci ve Tao Cui üçüncü yazardır.
Eş katkı bilgisi: Eş birinci yazarlık veya eş katkı beyanı bulunmamaktadır.
Sorumlu yazar: Tao Cui.
Kurumlar:
- Institute of Transportation, Inner Mongolia University, Hohhot, Çin.
- National Engineering Research Center for Steel Construction, Central Research Institute of Building and Construction Co. Ltd. MCC, Pekin, Çin.
DOI: DOI bilgisi çalışma metninde açıkça yer almamaktadır ve bağımsız resmî kayıt üzerinden doğrulanamamıştır.
Dergi: Hakemli bir dergide yayımlandığı doğrulanmamıştır.
Yayın platformu: SSRN.
SSRN kayıt numarası: 7207500.
Yayın yılı: Yüklenen çalışma 2026 tarihli preprint olarak değerlendirilmiştir; başlık sayfasında ayrı bir yayın tarihi bulunmamaktadır.
Kaynak türü: Malzeme deneyleri, cıvatalı bağlantı deneyleri ve doğrulanmış sonlu eleman analizleri içeren, hakem değerlendirmesinden geçmemiş mühendislik preprinti.
Resmî bağlantı:https://ssrn.com/abstract=7207500
Finansman: Çalışmada National Natural Science Foundation of China’nın 52208225 numaralı desteği ile Inner Mongolia Autonomous Region Natural Science Foundation’ın 2026SHZR4037 numaralı desteği bildirilmiştir. Deney alanı ve ekipman desteğinin Central Research Institute of Building and Construction of MCC Group tarafından sağlandığı belirtilmiştir.
Çıkar çatışması: Yüklenen çalışma içinde ayrı ve açık bir çıkar çatışması beyanı bulunmamaktadır.
Veri erişimi: Ham deney verileri, sonlu eleman model dosyaları veya ayrı bir açık veri deposu bağlantısı çalışma içinde verilmemiştir.
Editoryal tutarsızlık notu: Çalışmanın özeti ve çok cıvatalı parametrik analiz bölümü bağımsız delik ezilmesi için minimum boyuna cıvata aralığını 3,0d₀ olarak belirtmektedir. Tasarım tablosu ve sonuç bölümü ise 2,5d₀ değerini vermektedir. Parametrik tabloda 2,5d₀ hâlâ karma kırılma, 3,0d₀ ise bağımsız ezilme olarak sınıflandırılmıştır. Ayrıca ayrıntılı doğrulama tablosundaki azami yüzde 2,72 hata, sonuç bölümündeki yüzde 7,1 ifadesiyle uyuşmamaktadır.
Bu yazı, yüklenen çalışmanın metni, deney tabloları, formülleri, numune geometrileri, kırılma fotoğrafları, yük–yer değiştirme grafikleri, sonlu eleman sonuçları ve araştırmacıların mekanizma yorumları temel alınarak hazırlanmıştır. Çalışmada bulunmayan yeni bir deney sonucu, ürün onayı, standart uygunluk belgesi veya saha başarısı eklenmemiştir.
Çalışma hakem değerlendirmesinden geçmemiştir. Önerilen kayma katsayıları ve geometrik sınırlar yalnızca incelenen S2205 levhalar, cıvatalar, yüzey işlemleri, numune geometrileri ve deney koşulları için doğrudan desteklenmektedir. Gerçek yapı tasarımında yürürlükteki Türkiye mevzuatı, proje yükleri, yorulma, deprem, korozyon, montaj toleransları ve bağımsız mühendislik kontrolleri ayrıca değerlendirilmelidir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir