

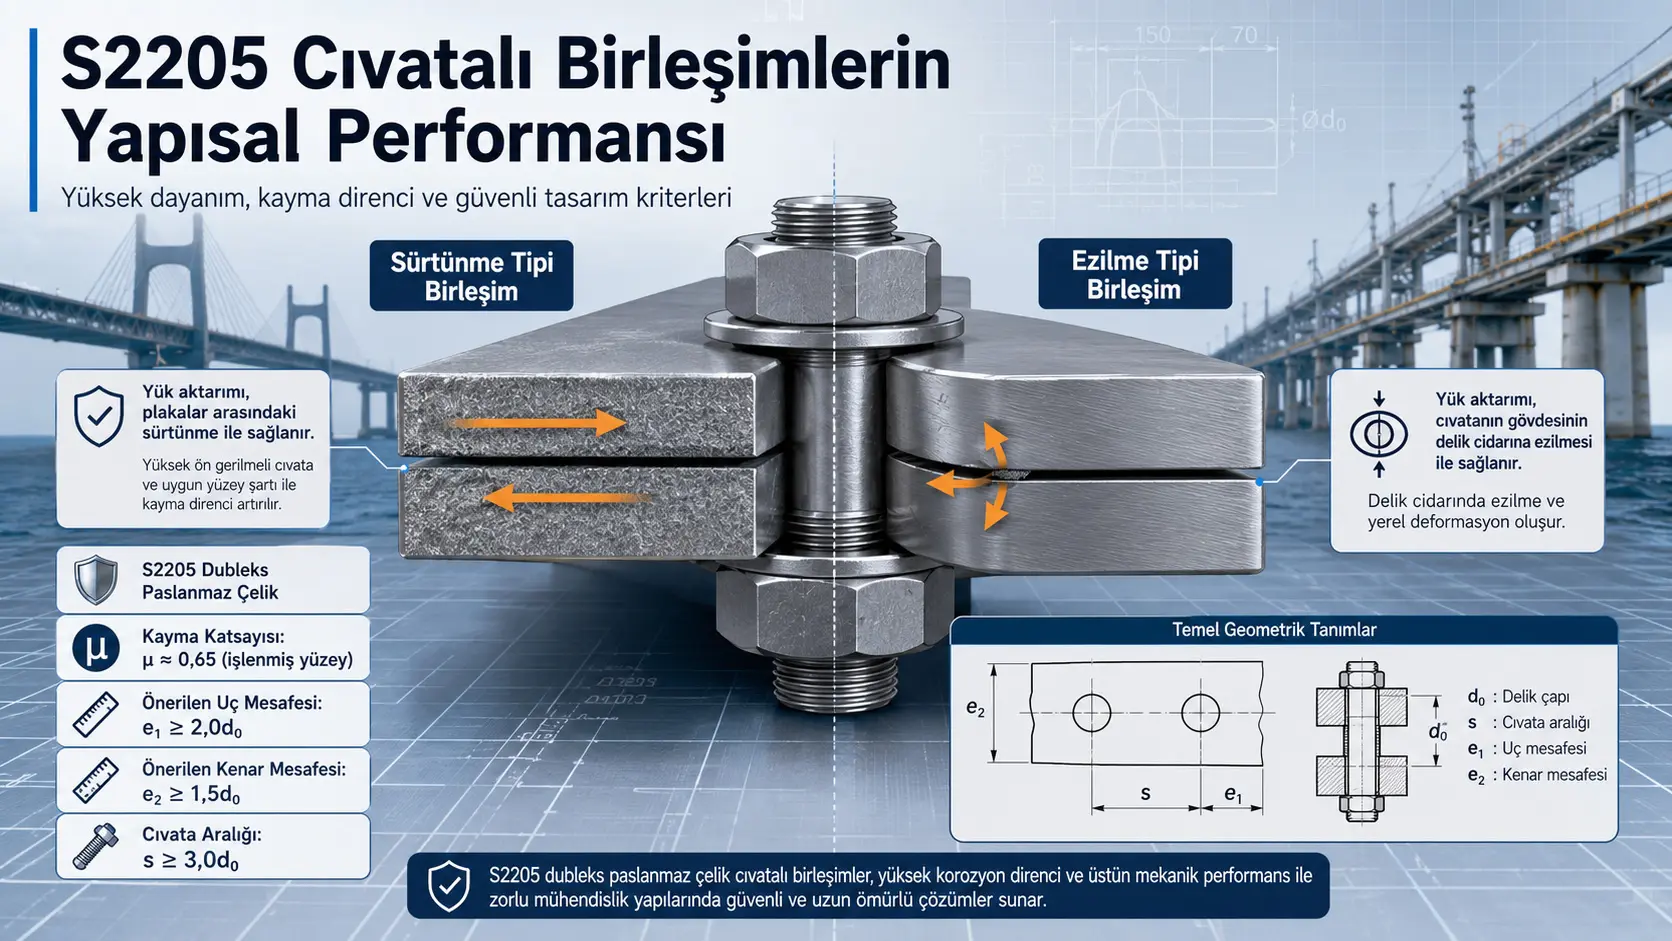
Ushbu tadqiqot yuqori mustahkamlikdagi S2205 duplex zanglamaydigan po‘lat plastinalardan tashkil topgan ishqalanish tipidagi va ezilish tipidagi boltli birikmalarning konstruktiv xatti-harakatini tajribalar hamda tasdiqlangan chekli element modellaridan foydalanib o‘rganadi. Tadqiqotchilar avval 8, 20 va 30 mm qalinlikdagi plastinalarning haqiqiy mexanik xossalarini aniqlagan, so‘ng to‘rtta turli kontakt yuzasi sharoitida 20 ta sirpanish qarshiligi tajribasi va turli chekka geometriyalariga ega sakkizta ezilish tajribasini o‘tkazgan.
Ishlov berilmagan prokat yuzasida o‘rtacha sirpanish koeffitsienti taxminan 0,34 deb o‘lchangan. Garnet abrazivi bilan purkalgan yuzalarda bu qiymat 0,72 gacha, yoy bilan purkalgan zanglamaydigan po‘lat qoplamada 0,77 gacha va 3 mm mis oraliq qatlam ishlatilgan birikmalarda 0,76 gacha oshgan. Tadqiqotchilar kundalik amaliyot uchun garnet bilan purkalgan yuzalarda xavfsiz loyihaviy sirpanish koeffitsienti sifatida 0,65 ni; ishlov berilmagan yuzalarda esa 0,30 ni tavsiya qilgan.
Ezilish tipidagi birikmalarda bolt teshigi markazidan yuk yo‘nalishidagi plastina uchigacha bo‘lgan masofa 2,0 teshik diametriga, yon chekkagacha bo‘lgan masofa esa 1,5 teshik diametriga yetganda mo‘rt qirqilib uzilish yoki sof kesim uzilishi o‘rniga yanada plastiklikka ega teshik ezilishi xatti-harakati rivojlangan. Kichik bolt oralig‘ida ikki teshik orasidagi metall bog‘lam yirtiladigan yangi “boltlar oralig‘ida yirtilish” mexanizmi aniqlangan. Batafsil parametrik tahlil mustaqil teshik xatti-harakati uchun 3,0d₀ oralig‘ini qo‘llab-quvvatlagan bo‘lsa-da, maqolaning keyingi loyihalash jadvali va xulosa bo‘limida 2,5d₀ deb yozilishi hal qilinmagan nomuvofiqlikdir.
Tadqiqot natijalari tegishli sirt tayyorlash qo‘llanganda S2205 ishqalanish tipidagi birikmalarda ishlatilishi mumkinligini va birikma geometriyasi mo‘rt sinishdan plastik ezilishga o‘tishni belgilashini ko‘rsatadi. Biroq tadqiqot peer review’dan o‘tmagan; charchash, zilzila ta’siri, uzoq muddatli korroziya, bolt oldindan tortish kuchining vaqt o‘tishi bilan yo‘qolishi va haqiqiy dengiz muhitidagi sirt o‘zgarishlari tajriba dasturi doirasidan tashqarida qolgan.
Tadqiqotning asosiy savoli nima?
Tadqiqot ikki asosiy muhandislik savoliga javob izlaydi. Birinchisi, yuqori mustahkamlikdagi S2205 duplex zanglamaydigan po‘lat yuzalar tegishli tarzda ishlov berilganda bolt oldindan tortish kuchi hosil qiladigan ishqalanish xizmat yuklarini sirpanishsiz uzatish uchun yetarlicha yuqori bo‘ladimi. Ikkinchisi esa bolt teshigi atrofidagi plastina mo‘rt tarzda yirtilishi o‘rniga nazorat qilinadigan va plastik ezilish ko‘rsatishi uchun uch, chekka va boltlar orasidagi masofalar qancha bo‘lishi kerak.
S2205 — EN 1.4462 va UNS S32205 ekvivalentlari bilan aniqlanadigan, ferritik va austenitik fazalar birgalikda mavjud bo‘lgan duplex zanglamaydigan po‘lat turi. Tadqiqot ushbu materialning yuqori mustahkamligi va xlorid ta’siriga qarshiligi qirg‘oqbo‘yi hamda agressiv sanoat muhitlari uchun afzallik berishini, biroq birikma loyihalashida ko‘pincha uglerodli po‘lat yoki yumshoqroq austenitik zanglamaydigan po‘latlardan olingan qoidalar ishlatilishini ta’kidlaydi.
Ishqalanish tipidagi va ezilish tipidagi birikma o‘rtasidagi farq nima?
Ishqalanish tipidagi birikmada katta oldindan tortish kuchi berilgan boltlar plastinalarni bir-biriga siqadi. Tashqi yuk kontakt yuzalaridagi statik ishqalanish orqali uzatiladi. Xizmat sharoitida plastinalarning bir-biriga nisbatan sirpanishi istalmaydi. Shu sabab asosiy loyihaviy o‘zgaruvchi kontakt yuzasining sirpanish koeffitsientidir.
Ezilish tipidagi birikmada esa plastinalar dastlab sirpanishi yoki bevosita bolt tanasiga tayanishi mumkin. Yuk bolt tanasining teshik devoriga beradigan bosimi va boltdagi kesish kuchi orqali uzatiladi. Bu birikmalar ishqalanish tipidagi birikmalarga qaraganda ko‘proq siljish ko‘rsatishi mumkin; biroq tegishli geometriya ta’minlansa teshik atrofida katta plastik deformatsiya hosil qiladigan duktil xatti-harakat rivojlanishi mumkin.
Tadqiqotning birinchi rasmi ishqalanish tipidagi birikmada yuk siqish va ishqalanish orqali, ezilish tipida esa bolt–teshik kontakti va bolt kesilishi orqali ko‘tarilishini ko‘rsatadi. Xuddi shu rasmdagi kuch–siljish diagrammasi ishqalanish tipidagi birikma dastlabki bosqichda yuqoriroq qattiqlikka; ezilish tipidagi birikma esa kattaroq siljish sig‘imiga ega bo‘lishi mumkinligini ta’kidlaydi.
Nega material xossalari plastina qalinligiga qarab alohida o‘lchangan?
Birikma tajribalarida 8 mm yadro plastina, 20 mm qoplama plastinalar va turli material tavsifi maqsadida 30 mm plastinalar ishlatilgan. Tadqiqotchilar bitta nominal S2205 material qiymatini ishlatish o‘rniga har bir qalinlikdan uchtadan tortish namunasi tayyorlagan va jami to‘qqizta bir o‘qli tortish tajribasini o‘tkazgan.
| Plastina qalinligi | O‘rtacha elastiklik moduli | O‘rtacha 0,2 foizlik oqish mustahkamligi | O‘rtacha tortish mustahkamligi | Uzilishdagi cho‘zilish |
|---|---|---|---|---|
| 8 mm | 206,1 GPa | 651,4 MPa | 828,2 MPa | 16,2 foiz |
| 20 mm | 208,6 GPa | 613,1 MPa | 805,1 MPa | 18,5 foiz |
| 30 mm | 213,8 GPa | 723,0 MPa | 848,8 MPa | 16,7 foiz |
Eng past oqish va tortish mustahkamligi 20 mm plastinada, eng yuqori mustahkamlik esa 30 mm plastinada o‘lchangan. Bu natija bir xil sifat nomi bilan ishlab chiqarilgan plastinalarda ham qalinlik va ishlab chiqarish jarayoniga bog‘liq mexanik farqlar paydo bo‘lishi mumkinligini ko‘rsatadi. Chekli element modellarida 8 mm yadro plastina uchun 8 mm namunalar, 20 mm qoplama plastinalar uchun esa 20 mm namunalarning material egri chiziqlari ishlatilgan.
Kuchlanish–deformatsiya xatti-harakati qanday modellashtirilgan?
Zanglamaydigan po‘latlar uglerodli po‘latdagidek aniq va tekis oqish platosini ko‘rsatmasligi mumkin. Shu sabab tadqiqot Ramberg–Osgood modeli bilan kengroq deformatsiya oralig‘ini qamrab oladigan Rasmussen modelini taqqoslagan.
Ramberg–Osgood munosabatining asosiy ko‘rinishi quyidagicha:
\[ \varepsilon = \frac{\sigma}{E_0} +0{,}002 \left(\frac{\sigma}{\sigma_{0,2}}\right)^n \]
Bu yerda \(E_0\) boshlang‘ich elastiklik moduli, \(\sigma_{0,2}\) 0,2 foiz doimiy deformatsiyaga mos keluvchi mustahkamlik, \(n\) esa deformatsion qotish eksponentidir.
Tajriba egri chiziqlari bilan taqqoslanganda Rasmussen to‘liq diapazon modeli barcha qalinliklarda nominal kuchlanish–deformatsiya xatti-harakatini taxminan 2 foiz maksimal farq bilan ifodalagan. Ramberg–Osgood modeli kichik deformatsiyalarda yetarli bo‘lgan, biroq oqishdan keyingi keng qotish mintaqasini ayni aniqlik bilan ushlay olmagan.
Nega chekli element tahlilida haqiqiy kuchlanish ishlatilgan?
Tajriba mashinalari beradigan muhandislik kuchlanishi kuchni boshlang‘ich kesim yuzasiga bo‘lish orqali hisoblanadi. Katta plastik deformatsiyalarda kesim yuzasi kichraygani sabab chekli element dasturlarida haqiqiy kuchlanish va haqiqiy plastik deformatsiya talab qilinadi.
Bo‘yin hosil bo‘lishi boshlanguncha tadqiqot quyidagi o‘zgartirishlardan foydalangan:
\[ \sigma_{\mathrm{gerçek}}= \sigma_{\mathrm{nominal}} \left(1+\varepsilon_{\mathrm{nominal}}\right) \]
\[ \varepsilon_{\mathrm{plastik}}= \ln\left(1+\varepsilon_{\mathrm{nominal}}\right) -\frac{\sigma_{\mathrm{gerçek}}}{E} \]
Bo‘yin hosil bo‘lishi boshlanganidan keyin bir o‘qli va bir xil kesim farazi o‘z kuchini yo‘qotgani uchun egri chiziqning davomi tortish namunasining yuk–cho‘zilish javobiga teskari kalibrlash orqali tuzatilgan. Ushbu jarayon teshik atrofida kuchli plastifikatsiya va yirtilish rivojlanadigan birikma modellarida ko‘tarish sig‘imini past baholashning oldini olishni maqsad qilgan.
Ishqalanish tipidagi birikma tajribalari qanday tayyorlangan?
Ishqalanish tajribalarida ikki dona 20 mm qoplama plastina va 20 mm yadro plastinadan iborat ikki kesimli birikmalar ishlatilgan. Har bir yuk uzatish tomonida ikki M20 bolt va ikki kontakt yuzasi bo‘lgan. Teshik diametri 22 mm.
Jami 20 tajriba uchta taqqoslash guruhida tashkil qilingan:
- Turli sirt ishlovlarini taqqoslash
- Bolt oldindan tortish kuchini 0,6P bilan 1,4P oralig‘ida o‘zgartirish
- 10.9 sinf uglerodli po‘lat boltlar bilan A4-80 zanglamaydigan boltlarni taqqoslash
Qaysi kontakt yuzasi ishlovlari qo‘llangan?
| Sirt holati | Qo‘llash | Kutilgan yuk uzatish mexanizmi |
|---|---|---|
| Ishlov berilmagan sirt | Prokat yuzasi to‘g‘ridan-to‘g‘ri ishlatilgan. | Cheklangan sirt g‘adir-budurligi va past mexanik ilashish. |
| Garnet purkash | Yuqori qattiqlikdagi garnet abrazivi bilan sirt g‘adir-budur qilingan. | Chuqur sirt chiqintilari orasida mexanik ilashish. |
| Yoy bilan purkalgan zanglamaydigan qoplama | Oldindan g‘adir-budur qilingan yuzaga 316 sinf zanglamaydigan po‘lat sim yoy yordamida purkalgan. | G‘adir-budurlik va qirqilib deformatsiyalanadigan metall qoplama qatlami. |
| Mis oraliq qatlam | G‘adir-budur qilingan plastinalar orasiga 3 mm mis plastina siqilgan. | Yumshoq mis qatlamining sirt bo‘shliqlariga moslashishi va yuqori ishqalanishi. |
Garnet purkash tadqiqotda tez-tez ishlatiladigan “qum purkash” iborasidan aniqroq jarayondir. Abraziv sifatida kvarts qumi emas, qattiqroq va agressivroq sirt profilini hosil qiladigan garnet ishlatilgan. Shu sabab olingan sirpanish koeffitsientlarini yumshoqroq abraziv bilan ishlov berilgan sirtlarga bevosita ko‘chirish mumkin emas.
Sirpanish koeffitsienti qanday hisoblangan?
Sirpanish koeffitsienti o‘lchangan sirpanish yukini kontakt yuzalari soni va boltlarning jami oldindan tortish kuchiga bo‘lish orqali hisoblangan:
\[ \mu= \frac{N_v} {n_f\sum P_t} \]
Bu yerda \(N_v\) tajribada aniqlangan sirpanish yuki, \(n_f=2\) kontakt yuzalari soni va \(\sum P_t\) sirpanish tomonidagi ikki boltda o‘lchangan jami boshlang‘ich oldindan tortish kuchidir.
Yoy bilan purkash va mis oraliq qatlam tajribalarida yuk–siljish egri chizig‘i cho‘qqidan keyin pasaygani sabab sirpanish yuki cho‘qqi qiymat sifatida olingan. Garnet bilan purkalgan yuzalarda aniq cho‘qqi pasayishi o‘rniga qiyalik o‘zgarishi kuzatilganligi sabab sirpanish boshlanishi egri chiziq keskin yotiqlashgan nuqta sifatida aniqlangan.
Sirt ishlovlarining o‘lchangan ta’siri qanday?
| Sirt ishlovi | O‘rtacha sirpanish koeffitsienti | Tajribalardagi eng past yaroqli qiymat | Tavsiya etilgan loyihaviy qiymat |
|---|---|---|---|
| Ishlov berilmagan prokat yuzasi | 0,342 | 0,338 | 0,30 |
| Garnet purkash | 0,721 | 0,680 | 0,65 |
| Yoy bilan purkalgan zanglamaydigan qoplama | 0,772 | 0,714 | Alohida loyihaviy qiymat tavsiya qilinmagan. |
| Mis oraliq qatlam | 0,758 | 0,739 | Alohida loyihaviy qiymat tavsiya qilinmagan. |
Ishlov berilmagan guruhdagi M4-2 namunasi tajribadan keyin qoplama plastinada jiddiy egilish aniqlangani sabab o‘rtacha hisobdan chiqarilgan. Tadqiqotchilar bu chiqarib tashlash statistik natijaga emas, o‘lchovni fizik jihatdan buzgan namuna nuqsoniga asoslanganini bildirgan.
Nega garnet bilan purkalgan sirt tavsiya qilingan?
Yoy bilan purkash va mis oraliq qatlam biroz yuqoriroq o‘rtacha koeffitsientlar bergan bo‘lsa-da, kundalik foydalanish uchun garnet purkash tavsiya qilingan. Buning sabablari jarayonning kengroq qo‘llanishi, iqtisodiyligi va takrorlanuvchanligidir. Bundan tashqari, dastlabki sirpanishdan keyin qattiq va chuqur sirt profili to‘liq tekislanmagani sabab ma’lum miqdorda qoldiq ishqalanish sig‘imi saqlanib qolgan.
Yoy bilan purkalgan 316 zanglamaydigan qoplama va mis qatlam dastlabki sirpanishgacha yuqori qarshilik ko‘rsatgan, biroq yumshoq metall qatlamlar sirpanishdan keyin qirqilib yassilashgani sabab ko‘tarish sig‘imi kamaygan. Yoy bilan purkash qo‘shimcha korroziyadan himoya talab qilinadigan og‘ir dengiz muhitlari uchun; mis oraliq qatlam esa maxsus va qimmatroq qo‘llanmalar uchun ko‘rib chiqilgan.
S2205 yuzalarida yuqori ishqalanishning fizik sababi nima?
S2205 yuzasida o‘rtacha Vickers qattiqligi taxminan 290 HV o‘lchangan. Tadqiqotchilar bu yuqori qattiqlik boltni siqish kuchi ostida sirt chiqintilarining ezilishini kechiktirishi va mexanik ilashishni saqlashga yordam berishini ta’kidlaydi.
O‘rtacha sirt g‘adir-budurligi ishlov berilmagan yuzada 1,15 µm bo‘lgan bo‘lsa, garnet purkashdan keyin 8,45 µm ga, yoy bilan purkashdan keyin 5,96 µm ga ko‘tarilgan. Tadqiqot talqini yuqori material qattiqligi bilan chuqur sirt profilining birgalikda sirpanish koeffitsientini oshirishidir.
Bu natija barcha S2205 mahsulotlari va barcha purkash jarayonlari avtomatik ravishda ayni koeffitsientni ta’minlashini ko‘rsatmaydi. Abraziv turi, don o‘lchami, purkash bosimi, sirt tozaligi, kutish muddati, korroziya va montaj sharoitlari alohida nazorat qilinishi kerak.
Bolt oldindan tortish kuchi sirpanish koeffitsientiga qanday ta’sir qilgan?
Ishlov berilmagan yuzalarda 10.9 sinf M20 boltlarning nominal loyihaviy oldindan tortish kuchi 155 kN deb olingan. Oldindan tortish 0,6P bilan 1,4P oralig‘ida o‘zgartirilgan.
| Oldindan tortish darajasi | O‘rtacha sirpanish koeffitsienti |
|---|---|
| 0,6P | 0,328 |
| 0,8P | 0,354 |
| 1,0P | 0,342 |
| 1,2P | 0,315 |
| 1,4P | 0,296 |
Eng yuqori qiymat 0,8P atrofida kuzatilgan. Juda past oldindan tortishda sirt chiqintilari orasida yetarli va bir xil kontakt hosil bo‘lmagan bo‘lishi mumkin. Juda yuqori oldindan tortishda esa chiqintilarning qisman tekislanishi mexanik ilashishni kamaytirgan bo‘lishi mumkin. Tadqiqotchilar loyihalash uchun standart oldindan tortish yetarli ekanini va bundan yuqori siqish sirpanish koeffitsientini oshirmasligini bildirgan.
Nega A4-80 zanglamaydigan boltlar muammo tug‘dirgan?
10.9 sinf M20 uglerodli po‘lat boltlar taxminan 155 kN oldindan tortishga yetgan. A4-80 austenitik zanglamaydigan boltlar uchun hisoblangan maqsad 103 kN bo‘lsa-da, rezbalarda taxminan 50 kN dan yuqorida deformatsiya boshlanib ketgan. Shu sabab tajribalarda ishchi oldindan tortish har bir bolt uchun taxminan 40 kN bilan cheklangan.
Yoy bilan purkalgan yuzalarda o‘rtacha sirpanish koeffitsienti 10.9 boltlar bilan 0,772, A4-80 boltlar bilan 0,780 topilgan. Bu o‘xshashlik normallashtirilgan sirpanish koeffitsienti asosan kontakt yuzasining xususiyati ekanini ko‘rsatadi.
Biroq koeffitsientlarning o‘xshash bo‘lishi jami birikma sirpanish sig‘imi ayni degani emas. Sirpanish qarshiligi oldindan tortishga ham proporsional bo‘lgani sabab 40 kN oldindan tortishli A4-80 boltli birikmaning jami sirpanish yuki 155 kN oldindan tortishli 10.9 boltli birikmanikidan ancha past. Tadqiqot S2205 bilan birga yuqori mustahkamlik va korroziya mosligini ta’minlaydigan maxsus boltga ehtiyojni muhim muhandislik bo‘shlig‘i sifatida ko‘rsatadi.
Ezilish tipidagi birikma tajribalari qanday o‘tkazilgan?
Ezilish tajribalarida 8 mm qalinlikdagi S2205 yadro plastina ikki dona 20 mm qoplama plastina orasiga joylashtirilgan. Tajriba tomonida bitta M30 bolt, mahkamlash tomonida ikki bolt ishlatilgan. Teshik diametri \(d_0=31\) mm, bolt diametri 30 mm.
Bolt kesilishi plastina ezilishidan oldin sodir bo‘lishining oldini olish uchun 10.9 sinf yuqori mustahkamlikdagi M30 boltlar tanlangan. Boltlar taxminan 20 kN lik yengil siqilgan montaj holatiga keltirilgan va tajriba 0,05 mm/s siljish tezligida olib borilgan. Teshik cho‘zilishi LVDT sensori bilan bevosita o‘lchangan.
Uch va chekka masofalari qanday aniqlangan?
Yuk yo‘nalishidagi teshik markazi–plastina uchi masofasi \(e_1\), yon teshik markazi–plastina chekkasi masofasi esa \(e_2\) sifatida aniqlangan:
\[ \alpha=\frac{e_1}{d_0} \qquad \beta=\frac{e_2}{d_0} \]
Uch masofasi tajribalarida \(\beta=1{,}5\) doimiy saqlangan, \(\alpha\) taxminan 1,0 bilan 3,0 oralig‘ida o‘zgartirilgan. Chekka masofasi tajribalarida \(\alpha=2{,}0\) doimiy saqlangan, \(\beta\) taxminan 1,0 bilan 2,0 oralig‘ida o‘zgartirilgan.
Uch masofasi qaysi sinish shakllarini yuzaga keltirgan?
- \(\alpha=1{,}0\): Teshikdan plastina uchiga qarab taxminan 45° yo‘nalishda ikki kesish tasmasi hosil bo‘lgan va plastina uchi blok holida qirqilib chiqib ketgan.
- \(\alpha\approx1{,}5-2{,}0\): Bolt oldidagi teshik devori kuchli ezilgan, teshik yuk yo‘nalishida cho‘zilgan va duktil ezilish xatti-harakati rivojlangan.
- \(\alpha\approx2{,}5-3{,}0\), \(\beta=1{,}5\): Teshik atrofidagi ezilish bilan birga yon chekka tomon yirtilish rivojlangan va aralash sinish kuzatilgan.
Nominal teshik devori ezilish kuchlanishi quyidagicha hisoblangan:
\[ \sigma_b=\frac{F_u}{d\,t} \]
Bu yerda \(F_u\) maksimal yuk, \(d\) bolt diametri va \(t\) yadro plastinaning haqiqiy qalinligidir. Taqqoslashda \(\sigma_b\), 8 mm plastinaning o‘rtacha tortish mustahkamligi \(f_u=828{,}2\) MPa bilan normallashtirilgan.
| Namuna | Taxminiy uch masofasi nisbati | Maksimal yuk | \(\sigma_b/f_u\) | Sinish |
|---|---|---|---|---|
| D1 | 1,0 | 201,2 kN | 1,00 | Uchdan qirqilib chiqish |
| D2 | 1,52 | 294,6 kN | 1,53 | Ezilish |
| D3 | 2,00 | 404,8 kN | 2,04 | Ezilish |
| D4 | Taxminan 2,5 | 444,5 kN | 2,19 | Ezilish va chekka yirtilishi |
| D5 | Taxminan 3,0 | 431,1 kN | 2,14 | Ezilish va chekka yirtilishi |
\(\beta=1{,}5\) sharoitida sig‘im \(\alpha=1{,}0\) bilan 2,0 oralig‘ida tez oshgan, 2,0 dan keyin esa sezilarli ravishda tekislangan. Shu sabab tadqiqot minimum uch masofasi sifatida \(e_1\geq2{,}0d_0\) ni tavsiya qiladi.
Chekka masofasi qaysi sinish shakllarini yuzaga keltirgan?
\(\beta=1{,}0\) qiymatida teshik yonidagi sof kesim tor bo‘lib qolgan va plastina bolt teshigi chizig‘ida tortish ta’sirida uzilgan. Teshik devorida sezilarli ezilish rivojlanmagan.
\(\beta\) taxminan 1,5 va 2,0 bo‘lganda sof kesim kengaygan, sinish teshik atrofidagi duktil ezilish mexanizmiga o‘tgan.
| Namuna | Chekka masofasi nisbati | Maksimal yuk | \(\sigma_b/f_u\) | Sinish |
|---|---|---|---|---|
| B1 | 1,0 | 215,7 kN | 1,07 | Sof kesim tortish uzilishi |
| B2 | Taxminan 1,5 | 404,8 kN | 2,04 | Ezilish |
| B3 | Taxminan 2,0 | 425,0 kN | 2,11 | Ezilish |
Chekka masofasini 1,0d₀ dan 1,5d₀ ga oshirish normallashtirilgan sig‘imni 90,7 foiz oshirgan. 1,5d₀ dan 2,0d₀ ga oshirish esa atigi 3,4 foiz qo‘shimcha sig‘im bergan. Shu sabab minimum chekka masofasi sifatida \(e_2\geq1{,}5d_0\) tavsiya etilgan.
Chekli element modeli qanday qurilgan?
Model MSC Marc chiziqli bo‘lmagan chekli element dasturida tayyorlangan. Yadro plastina, qoplama plastinalar va bolt sakkiz tugunli qattiq elementlar bilan modellashtirilgan. Teshik atrofida taxminan 1 mm to‘r o‘lchami ishlatilgan va to‘r teshikdan uzoqlashgan sari siyraklashtirilgan.
Plastinalar orasidagi hamda bolt–teshik kontaktlari qattiq normal kontakt va Coulomb ishqalanishi bilan aniqlangan. Ishlov berilmagan yuzalar uchun ishqalanish koeffitsienti 0,3 olingan. Bolt oldindan tortish kuchi bolt tanasiga boshlang‘ich o‘qiy kuchlanish berish orqali hosil qilingan.
Model ikki bosqichda tasdiqlangan:
- O‘n bir ishqalanish tajribasi uchun o‘lchangan sirpanish koeffitsienti va oldindan tortish kuchi modelga bevosita kiritilgan.
- Sakkiz ezilish tajribasi uchun maksimal yuk, yuk–teshik cho‘zilishi egri chizig‘i va sinish hududidagi ekvivalent plastik deformatsiya taqqoslangan.
Chekli element tasdiqlashining aniqligi qanday?
Ishqalanish bosqichida tajriba va hisoblangan dastlabki sirpanish yuklari o‘rtasidagi maksimal farq 0,67 foiz, o‘rtacha farq esa 0,3 foizdan past deb berilgan.
Ezilish bosqichida maksimal sig‘im farqi D4 namunasida 2,72 foiz, o‘rtacha farq esa 2 foizdan past. Model uchdan qirqilib chiqish, sof kesim uzilishi, sof ezilish va aralash ezilish–chekka yirtilishi hududlarini tajriba suratlariga mos tarzda qayta hosil qilgan.
Xulosa bo‘limidagi “maksimal yuk xatolari 7,1 foizdan past” iborasi tasdiqlash jadvallari bilan mos kelmaydi. Batafsil jadvallar qo‘llab-quvvatlaydigan maksimal xato 2,72 foizdir.
Parametrik tahlil minimum geometriyalarni qanday o‘zgartirgan?
Tasdiqlangan model yordamida uch masofasi, chekka masofasi, plastina qalinligi, bolt oldindan tortish kuchi, sirt ishqalanishi va ikki bolt orasidagi bo‘ylama masofa o‘zgartirilgan.
\(\beta=1{,}5\) bo‘lganda uch masofasi 2,0d₀ dan keyin cheklangan qo‘shimcha sig‘im bergan. Biroq \(\beta=2{,}0\) bo‘lganda sig‘im \(\alpha=3{,}0\) qiymatigacha oshishda davom etgan. Xuddi shuningdek, \(\alpha=2{,}0\) uchun chekka masofasi 1,5d₀ dan keyin tekislangan bo‘lsa, kattaroq uch masofalarida sig‘im \(\beta=1{,}8-2{,}0\) qiymatlarigacha oshgan.
Demak, 2,0d₀ uch va 1,5d₀ chekka masofalari har bir geometriyada mutlaq sig‘im platosini anglatmaydi. Ular tadqiqotning asosiy bir boltli konfiguratsiyasida mo‘rt sinishni oldini olib, duktil ezilishga o‘tish uchun tavsiya etilgan minimum qiymatlardir. Kattaroq masofalar ayrim geometriyalarda ko‘tarish sig‘imini oshirishda davom etgan.
Boltlar oralig‘ida yirtilish nima?
Ikki boltli modellarda bo‘ylama markazlar orasidagi masofa \(s\), 2,0d₀ bilan 4,0d₀ oralig‘ida o‘zgartirilgan. Kichik masofalarda ikki teshik atrofidagi plastik hududlar birlashgan va teshiklar orasidagi metall bog‘lam bo‘ylab yirtilish rivojlangan.
- \(s=2{,}0d_0\): Teshiklar orasida markaziy yirtilish.
- \(s=2{,}5d_0\): Teshik ezilishi bilan oraliq hudud shikastlanishi birgalikda kuzatiladigan aralash xatti-harakat.
- \(s\geq3{,}0d_0\): Har bir teshikning katta darajada mustaqil ezilish xatti-harakatini rivojlantirishi.
Batafsil matn har bir teshik mustaqil bitta teshik sig‘imini rivojlantirishi uchun kamida \(s=3{,}0d_0\) talab qilinishini aniq ko‘rsatadi. Tadqiqot annotatsiyasi ham ayni qiymatni beradi.
Bunga qarshi ravishda, Loyihalash tavsiyalari bo‘limidagi 16-jadval va xulosa bo‘limi minimum oralig‘ini \(2{,}5d_0\) deb yozadi. Biroq 2,5d₀ modelining sinish shakli tegishli parametrik jadvalda “aralash sinish” deb tasniflangan. Shu sabab tadqiqot ichidagi dalillarga qattiqroq bog‘langan va ehtiyotkor talqin — agar mustaqil teshik ezilishi talab qilinsa 3,0d₀ qiymatini asos qilib olishdir. Yakuniy muhandislik standartiga aylantirilishidan oldin ushbu nomuvofiqlik mualliflar tomonidan bartaraf etilishi kerak.
Oldindan tortish ezilish sig‘imini oshirganmi?
8, 10 va 12 mm yadro plastinalar oldindan tortishsiz va 355 kN M30 bolt oldindan tortish bilan taqqoslangan.
| Yadro plastina qalinligi | Oldindan tortishsiz sig‘im | Oldindan tortilgan sig‘im | O‘sish |
|---|---|---|---|
| 8 mm | 403,7 kN | 456,3 kN | 13,0 foiz |
| 10 mm | 489,6 kN | 530,9 kN | 8,4 foiz |
| 12 mm | 579,3 kN | 613,2 kN | 5,9 foiz |
Oldindan tortish teshik oldidagi plastinalararo ishqalanish yukning bir qismini ko‘tarishiga imkon berib, sig‘imni oshirgan. Plastina qalinlashgan sari teshik devorining ezilish sig‘imi tezroq oshgani uchun ishqalanishning nisbiy hissasi kamaygan.
Tadqiqot ezilish tipidagi birikmalarning mustahkamlik hisobida oldindan tortish hissasini xavfsiz tomonda qolish uchun e’tibordan chetda qoldirish mumkinligini bildiradi. Shu bilan birga, oldindan tortish maksimal yukdagi siljishni ham kamaytirgan va birikma qattiqligini oshirgan.
Sirt ishqalanishi ezilish sig‘imiga qanday ta’sir qilgan?
Oldindan tortilgan bir boltli modellarda plastinalar orasidagi ishqalanish koeffitsienti 0,3 dan 0,6 ga oshirilganda maksimal ezilish sig‘imi 12,8 foiz oshgan. Buning sababi yukning bir qismi teshik devoriga yetib bormasdan kontakt yuzasi ishqalanishi orqali ko‘tarilishidir.
Tadqiqotning keyingi loyihalash matnida bu o‘sish 11,3 foiz deb berilgan. Grafik va batafsil tahlil bo‘limi 12,8 foiz qiymatini qo‘llab-quvvatlaydi. Ushbu kichik sonli farq yakuniy versiyada tuzatilishi kerak.
Tavsiya etilgan loyihaviy sirpanish qarshiligi qanday?
Tadqiqot ishqalanish tipidagi birikmalarning loyihaviy qarshiligini quyidagi umumiy ko‘rinishda beradi:
\[ N_v^b=0{,}9\,k_h\,n_f\,\mu\,P \]
Bu yerda \(k_h\) teshik turi koeffitsienti, \(n_f\) kontakt yuzalari soni, \(\mu\) loyihaviy sirpanish koeffitsienti va \(P\) loyihaviy bolt oldindan tortish kuchidir.
Tajribalarning eng past ishonchli qiymatlari pastga yaxlitlanib quyidagi koeffitsientlar tavsiya qilingan:
- Garnet bilan purkalgan sirt: \(\mu=0{,}65\)
- Ishlov berilmagan prokat yuzasi: \(\mu=0{,}30\)
Yoy bilan purkalgan yoki mis oraliq qatlamli yuzalar uchun yuqori o‘rtacha qiymatlar topilgan bo‘lsa-da, alohida kod loyihaviy koeffitsienti tavsiya qilinmagan. Ushbu ishlovlarning ishlab chiqarish sifati nazorati va uzoq muddatli xatti-harakati alohida tasdiqlanishi kerak.
Tadqiqot qo‘llab-quvvatlaydigan natijalar nimalar?
- S2205 plastinalarning mexanik xossalari plastina qalinligiga qarab sezilarli tarzda o‘zgargan.
- Rasmussen modeli tajribaviy to‘liq diapazon kuchlanish–deformatsiya xatti-harakatini Ramberg–Osgood modeliga qaraganda yaxshiroq ifodalagan.
- Garnet purkash, yoy bilan purkalgan qoplama va mis oraliq qatlam sirpanish koeffitsientini ishlov berilmagan yuzaga nisbatan taxminan ikki martadan ko‘proq oshirgan.
- Sirpanish koeffitsienti asosan kontakt yuzasining xususiyatidir; biroq jami sirpanish sig‘imi bolt oldindan tortish kuchiga bog‘liq.
- A4-80 boltlar tajribada zarur yuqori oldindan tortishga yetmasdan rezba deformatsiyasini ko‘rsatgan.
- Uch masofasining taxminan 2,0d₀ va chekka masofasining taxminan 1,5d₀ bo‘lishi asosiy tajriba geometriyasida mo‘rt sinishdan duktil ezilishga o‘tishni ta’minlagan.
- Kichik bolt oralig‘ida teshiklar orasida yirtilish paydo bo‘lishi mumkin.
- Batafsil tahlil mustaqil teshik ezilishi uchun kamida 3,0d₀ bo‘ylama oralig‘ini qo‘llab-quvvatlaydi.
- Tasdiqlangan chekli element modeli tajribaviy sig‘im va sinish hududlarini kichik farqlar bilan qayta hosil qilgan.
- Oldindan tortish va yuqoriroq kontakt ishqalanishi ezilish sig‘imini oshirgan, biroq bu hissalar asosiy plastina ezilish sig‘imiga nisbatan ikkilamchi bo‘lib qolgan.
Tadqiqot nimani isbotlamaydi?
- Tavsiya etilgan koeffitsientlar barcha S2205 ishlab chiqaruvchilari, plastina partiyalari va sirt tayyorlash mashinalari uchun amal qilishini isbotlamaydi.
- Garnetdan boshqa abrazivlar bilan ayni sirpanish koeffitsienti olinishi ko‘rsatilmagan.
- Yuzalar dengiz suvi, tuz purkashi yoki sanoat ifloslanishi ostida yillar davomida ayni ishqalanishni saqlashini isbotlamaydi.
- Bolt oldindan tortish kuchining sudralish, bo‘shashish, tebranish yoki harorat sikllaridan keyin saqlanishini o‘rganmaydi.
- Charchash, takroriy yuklash, zilzila sikllari yoki zarba yuklari baholanmagan.
- Mis bilan S2205 orasidagi uzoq muddatli galvanik korroziya xatti-harakati tajribaviy tarzda sinovdan o‘tkazilmagan.
- Yoy bilan purkalgan qoplamaning qalinlik o‘zgarishi, yopishishi va maydon sifat toleranslari o‘rganilmagan.
- Ko‘p boltli haqiqiy o‘lchamli ustun–to‘sin, ko‘prik yoki modulli konstruksiya birikmasi sinovdan o‘tkazilmagan.
- Tavsiyalar Turkiyadagi po‘lat konstruksiya va zanglamaydigan po‘lat loyihalash me’yorlariga bevosita mos ekanini ko‘rsatmaydi.
- Tadqiqot natijalari peer review’dan o‘tmaganligi sabab rasmiy loyihalash standarti hisoblanmaydi.
Turkiya nuqtai nazaridan nimani anglatadi?
Turkiyaning dengiz bo‘ylaridagi portlar, pristanlar, ko‘priklar, transport inshootlari, sanoat obyektlari va yarim ochiq po‘lat konstruksiyalarida birikma hududlari namlik va xlorid ta’siriga duch kelishi mumkin. Tadqiqot korroziyaga chidamli plastina tanlashning o‘zi yetarli emasligini; bolt materiali, oldindan tortish, kontakt yuzasi tayyorligi va teshik geometriyasi bir tizimda baholanishi kerakligini ko‘rsatadi.
Turkiyada amalga oshiriladigan moslashtirish tadqiqotida mahalliy S2205 plastina partiyalari, ishlatiladigan haqiqiy boltlar va maydon sirt tayyorlash uskunalari bilan sirpanish koeffitsienti tajribalari takrorlanishi kerak. Tuz purkashi va ho‘llanish–qurish sikllaridan oldin va keyin sirpanish koeffitsienti, bolt oldindan tortish kuchining yo‘qolishi, galvanik o‘zaro ta’sir va charchash xatti-harakati o‘rganilishi kerak.
Ayniqsa A4-80 boltlarning yuqori oldindan tortishda rezba deformatsiyasi ko‘rsatishi faqat zanglamaydigan plastina tanlash butun birikmani korroziyaga chidamli qilmasligini ochib beradi. Yuqori oldindan tortish sig‘imi bilan dengiz muhiti chidamliligini birgalikda ta’minlaydigan bolt, gayka va shayba tizimlarini ishlab chiqish alohida muhandislik ehtiyojidir.
Tadqiqot usuli va topilmalari
Tajriba dasturining qisqacha mazmuni
| Tadqiqot bosqichi | Namuna yoki model soni | Asosiy maqsad |
|---|---|---|
| Tortish tajribalari | 9 namuna | 8, 20 va 30 mm S2205 plastinalarning haqiqiy mexanik xossalarini aniqlash. |
| Ishqalanish tipidagi birikmalar | 20 tajriba | Sirt ishlovi, bolt oldindan tortish va bolt turining sirpanish xatti-harakatiga ta’sirini o‘lchash. |
| Ezilish tipidagi birikmalar | 8 tajriba | Uch va chekka masofalarining sig‘im hamda sinish shakliga ta’sirini aniqlash. |
| Ishqalanish modeli tasdiqlashi | 11 tajriba bilan taqqoslash | Dastlabki sirpanish yukini va kontakt modelini tasdiqlash. |
| Ezilish modeli tasdiqlashi | 8 tajriba bilan taqqoslash | Maksimal sig‘im, teshik cho‘zilishi va sinish hududini tasdiqlash. |
| Parametrik chekli element tahlili | Ko‘plab bir va ikki boltli model | Uch, chekka, bolt oralig‘i, plastina qalinligi, oldindan tortish va ishqalanish ta’sirlarini ajratish. |
Ishqalanish tajribalarining asosiy parametrlari
| Parametr | Berilgan qiymat |
|---|---|
| Plastina materiali | S2205 duplex zanglamaydigan po‘lat |
| Yadro va qoplama plastina qalinligi | 20 mm |
| Bolt | M20 |
| Teshik diametri | 22 mm |
| 10.9 sinf bolt loyihaviy oldindan tortishi | 155 kN/bolt |
| A4-80 tajribaviy ishchi oldindan tortishi | Taxminan 40 kN/bolt |
| Dastlabki yuklash tezligi | 3 kN/s |
| Ushlab turish | Taxminiy sirpanish yukining 10 foizida 60 soniya |
| Sirt g‘adir-budurligi o‘lchovi | Har bir holat uchun 5 joy |
| Vickers qattiqligi o‘lchovi | Har bir holat uchun 10 iz |
Ezilish tajribalarining asosiy parametrlari
| Parametr | Berilgan qiymat |
|---|---|
| Yadro plastina | 8 mm S2205 |
| Qoplama plastinalar | 20 mm S2205 |
| Bolt | 10.9 sinf M30 |
| Nominal teshik diametri | 31 mm |
| Montaj oldindan tortishi | Taxminan 20 kN, yengil siqilgan holat |
| Yuklash usuli | Siljish bilan boshqariladigan |
| Yuklash tezligi | 0,05 mm/s |
| Teshik cho‘zilishi o‘lchovi | LVDT |
Tavsiya etilgan minimum loyihaviy qiymatlar
| Parametr | Tadqiqot tavsiyasi | Baholash |
|---|---|---|
| Garnet bilan purkalgan sirt sirpanish koeffitsienti | 0,65 | Tajribadagi eng past 0,680 qiymatning pastga yaxlitlanishiga asoslangan. |
| Ishlov berilmagan sirt sirpanish koeffitsienti | 0,30 | Yaroqli eng past 0,338 qiymatdan past tanlangan. |
| Uch masofasi | \(e_1\geq2{,}0d_0\) | Asosiy geometriyada uchdan qirqilib chiqishni oldini olib, ezilish xatti-harakatiga o‘tishni ta’minlagan. |
| Chekka masofasi | \(e_2\geq1{,}5d_0\) | Sof kesim uzilishidan duktil ezilishga o‘tish bilan qo‘llab-quvvatlanadi. |
| Bo‘ylama bolt oralig‘i | Matn va annotatsiyada \(s\geq3{,}0d_0\); loyihalash jadvali va xulosada \(s\geq2{,}5d_0\) | Mustaqil teshik ezilishi nuqtai nazaridan batafsil tahlil 3,0d₀ qiymatini qo‘llab-quvvatlaydi. |
Rasm va grafiklarning ilmiy xabari
- 1-rasm: Ishqalanish va ezilish tipidagi birikmalarning yuk uzatish mexanizmlari, qattiqlik farqi va zanglamaydigan po‘latlar uchun mavjud loyihalash bo‘shlig‘ini ko‘rsatadi.
- 4-rasm: Rasmussen modeli 8, 20 va 30 mm plastinalarning to‘liq kuchlanish–deformatsiya egri chiziqlariga Ramberg–Osgood modelidan yaxshiroq mos kelishini ko‘rsatadi.
- 5 va 6-rasmlar: Ikki kesimli ishqalanish tajribasining plastina, bolt va mis oraliq qatlam joylashuvini ko‘rsatadi. 5-rasm izohida mualliflar yakuniy matndan olib tashlamagan tahrirchi qaydi mavjud.
- 8-rasm: Ishlov berilmagan, garnet bilan purkalgan, yoy bilan purkalgan va mis oraliq qatlamli yuzalarning sirpanishdan keyingi turli xatti-harakatlarini taqqoslaydi.
- 11-13-rasmlar: Uchdan qirqilib chiqish, sof kesim uzilishi, teshik ezilishi va aralash chekka yirtilishi shakllarini tajriba suratlari bilan ko‘rsatadi.
- 15-17-rasmlar: Tajriba egri chiziqlari bilan chekli element natijalari va plastik deformatsiya hududlarining yaqin mosligini ko‘rsatadi.
- 18-20-rasmlar: Uch, chekka va boltlar orasidagi masofa o‘zgarganda sinish mo‘rt yirtilishdan mustaqil teshik ezilishiga qanday o‘tishini ko‘rsatadi.
- 21-rasm: Geometrik parametrlardagi dastlabki oshishlar sig‘imni tez ko‘tarishini, biroq plato chegarasi boshqa geometrik o‘zgaruvchilarga bog‘liq ekanini ko‘rsatadi.
- 22-rasm: Oldindan tortilgan birikmada sirt ishqalanish koeffitsienti oshishi bilan ezilish sig‘imi taxminan chiziqli tarzda ko‘tarilishini ko‘rsatadi.
Tadqiqotning kuchli tomonlari
- Material tavsifi, birikma tajribasi va sonli modellashtirish bitta tadqiqotda birlashtirilgan.
- Plastina qalinligiga xos material egri chiziqlari ishlatilgan.
- Faqat maksimal yuk emas, sirpanish boshlanishi, teshik cho‘zilishi va sinish shakli ham o‘rganilgan.
- To‘rtta amalda qo‘llanadigan sirt holati bevosita taqqoslangan.
- Bolt oldindan tortish kuchi real vaqt kuch sensori bilan kuzatilgan.
- Bo‘yin hosil bo‘lishidan keyingi haqiqiy kuchlanish egri chizig‘i teskari kalibrlash orqali tuzatilgan.
- Chekli element modeli ham ishqalanish, ham ezilish bosqichida tajribalar bilan tasdiqlangan.
- Bitta boltli tajribalardan tashqariga chiqib, ko‘p boltli o‘zaro ta’sir va teshiklar orasida yirtilish o‘rganilgan.
- Tajribalarning eng past yaroqli natijalari pastga yaxlitlanib, ehtiyotkor loyihaviy koeffitsientlar tavsiya qilingan.
Tadqiqotning cheklovlari
- Tadqiqot peer review’dan o‘tmagan preprintdir.
- Har bir asosiy sirt ishlovi uchun faqat uchta takror bajarilgan.
- Oldindan tortish guruhidagi ayrim darajalarda faqat bitta namuna mavjud.
- M4-2 namunasining chiqarib tashlanishi fizik nuqsonga asoslangan bo‘lsa-da, ishlov berilmagan guruh o‘rtachasini ikki yaroqli namunagacha tushirgan.
- Korroziyadan oldin va keyin sirpanish tajribalari o‘tkazilmagan.
- Uzoq muddatli bolt bo‘shashishi va oldindan tortish yo‘qolishi o‘rganilmagan.
- Charchash va siklik zilzila yuklanishi baholanmagan.
- Chekli element tahlilida shikastlanish boshlanishi va yoriq rivojlanishi uchun batafsil sinish mexanikasi modeli tushuntirilmagan.
- Yoy bilan purkash va mis oraliq qatlam uchun alohida xavfsiz loyihaviy koeffitsientlar chiqarilmagan.
- Bo‘ylama bolt oralig‘i uchun 2,5d₀ va 3,0d₀ qiymatlari o‘rtasida hal qilinmagan nomuvofiqlik mavjud.
- Xulosa bo‘limidagi 7,1 foiz chekli element xatosi tasdiqlash jadvallaridagi 2,72 foiz maksimal xato bilan mos kelmaydi.
- Oldindan tortish va ishqalanishning sig‘im oshirish foizlari turli bo‘limlarda bir-biriga to‘liq mos emas.
- 5-rasm izohida nashrdan oldin olib tashlanishi kerak bo‘lgan muallif/tahrirchi qaydi qolgan.
Kelajakda zarur tasdiqlashlar
- Turli ishlab chiqaruvchilarning S2205 plastina partiyalari bilan takroriy tajribalar
- Garnet don o‘lchami va purkash parametrlarining sirpanish koeffitsientiga ta’siri
- Tuz purkashi va ho‘llanish–qurish sikllaridan keyingi ishqalanish xatti-harakati
- Mis oraliq qatlamda galvanik korroziya va uzoq muddatli siqish ta’siri
- Yoy bilan purkalgan qoplamada qalinlik, yopishish va yeyilish toleranslari
- Oldindan tortishning oylar va yillar davomida bo‘shashish xatti-harakati
- Charchash, zilzila sikli va zarba tajribalari
- Yuqori mustahkamlik va korroziyaga chidamli maxsus bolt ishlab chiqish
- Haqiqiy o‘lchamli ko‘p boltli birikma tajribalari
- 2,5d₀ va 3,0d₀ bolt oralig‘i nomuvofiqligini hal qiladigan qo‘shimcha tajribalar
- Turkiyada ishlatiladigan material, bolt va amaliyot standartlari bilan ishonchlilik kalibrlashi
Manba va usul eslatmasi
Tadqiqotning to‘liq asl nomi: Structural Performance and Design of High-Strength Duplex Stainless Steel S2205 Bolted Connections
Mualliflar: Zongyan Li, Fuqiang Du va Tao Cui.
Mualliflar tartibi: Zongyan Li birinchi, Fuqiang Du ikkinchi va Tao Cui uchinchi muallif.
Teng hissa ma’lumoti: Teng birinchi mualliflik yoki teng hissa bayonoti mavjud emas.
Mas’ul muallif: Tao Cui.
Muassasalar:
- Institute of Transportation, Inner Mongolia University, Hohhot, Xitoy.
- National Engineering Research Center for Steel Construction, Central Research Institute of Building and Construction Co. Ltd. MCC, Pekin, Xitoy.
DOI: DOI ma’lumoti tadqiqot matnida ochiq ko‘rsatilmagan va mustaqil rasmiy yozuv orqali tasdiqlanmagan.
Jurnal: Peer-reviewed jurnalda nashr qilingani tasdiqlanmagan.
Nashr platformasi: SSRN.
SSRN yozuv raqami: 7207500.
Nashr yili: Yuklangan tadqiqot 2026 yilgi preprint sifatida baholangan; titul sahifasida alohida nashr sanasi mavjud emas.
Manba turi: Material tajribalari, boltli birikma tajribalari va tasdiqlangan chekli element tahlillarini o‘z ichiga olgan, peer review’dan o‘tmagan muhandislik preprinti.
Rasmiy havola:https://ssrn.com/abstract=7207500
Moliyalashtirish: Tadqiqotda National Natural Science Foundation of China’ning 52208225 raqamli yordami hamda Inner Mongolia Autonomous Region Natural Science Foundation’ning 2026SHZR4037 raqamli yordami bildirilgan. Tajriba maydoni va uskunalar yordami Central Research Institute of Building and Construction of MCC Group tomonidan taqdim etilgani aytilgan.
Manfaatlar to‘qnashuvi: Yuklangan tadqiqotda alohida va aniq manfaatlar to‘qnashuvi bayonoti mavjud emas.
Ma’lumotlarga kirish: Xom tajriba ma’lumotlari, chekli element model fayllari yoki alohida ochiq ma’lumotlar ombori havolasi tadqiqotda berilmagan.
Tahririy nomuvofiqlik eslatmasi: Tadqiqot annotatsiyasi va ko‘p boltli parametrik tahlil bo‘limi mustaqil teshik ezilishi uchun minimum bo‘ylama bolt oralig‘ini 3,0d₀ deb ko‘rsatadi. Loyihalash jadvali va xulosa bo‘limi esa 2,5d₀ qiymatini beradi. Parametrik jadvalda 2,5d₀ hali ham aralash sinish, 3,0d₀ esa mustaqil ezilish sifatida tasniflangan. Bundan tashqari, batafsil tasdiqlash jadvalidagi maksimal 2,72 foiz xato xulosa bo‘limidagi 7,1 foiz iborasi bilan mos kelmaydi.
Ushbu matn yuklangan tadqiqotning matni, tajriba jadvallari, formulalari, namuna geometriyalari, sinish suratlari, yuk–siljish grafiklari, chekli element natijalari va tadqiqotchilarning mexanizm talqinlari asosida tayyorlangan. Tadqiqotda mavjud bo‘lmagan yangi tajriba natijasi, mahsulot tasdig‘i, standartga muvofiqlik hujjati yoki maydon muvaffaqiyati qo‘shilmagan.
Tadqiqot peer review’dan o‘tmagan. Tavsiya etilgan sirpanish koeffitsientlari va geometrik chegaralar faqat o‘rganilgan S2205 plastinalar, boltlar, sirt ishlovlari, namuna geometriyalari va tajriba sharoitlari uchun bevosita qo‘llab-quvvatlanadi. Haqiqiy konstruksiya loyihalashida amaldagi Turkiya me’yorlari, loyiha yuklari, charchash, zilzila, korroziya, montaj toleranslari va mustaqil muhandislik tekshiruvlari alohida baholanishi kerak.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan