

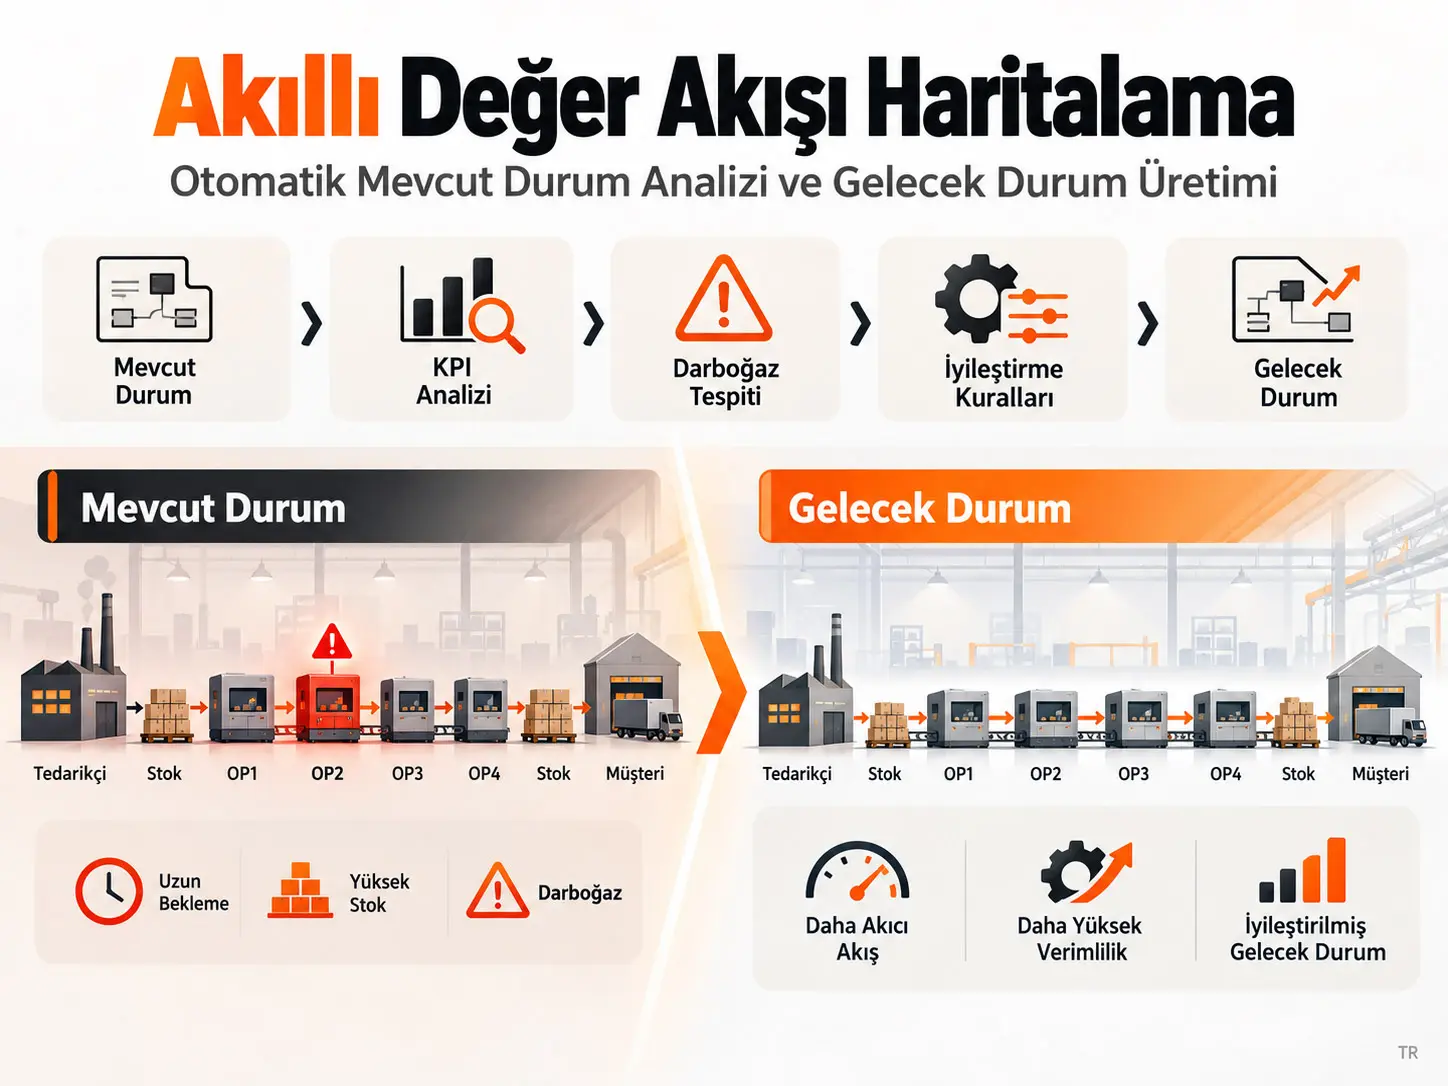
Akıllı Değer Akışı Haritalama (Intelligent Value Stream Mapping, iVSM), üretim ve stok verilerini kullanarak mevcut durum değer akışı haritasını otomatik oluşturan, sistem performansını bir KPI motoruyla değerlendiren, üretim ve stok darboğazlarını belirleyen ve kural tabanlı bir karar destek mekanizmasıyla gelecek durum haritası üreten bir üretim analizi çerçevesidir. Çalışmada Python ile geliştirilen ve Streamlit üzerinden kullanılan prototip; Lead Time, Inventory Time, Processing Time, Value Added Ratio, Demand Fulfilment Ratio, Flow Balance Index, Process Bottleneck Severity ve Inventory Bottleneck Severity olmak üzere sekiz performans ve tanı göstergesini bütünleşik olarak değerlendirir. Doğrulama, gerçek bir üretim tesisinin canlı verileriyle değil, çok aşamalı bir üretim sistemini temsil etmek üzere oluşturulmuş sentetik bir veri setiyle yapılmıştır.
Doğrulama senaryosunda çerçeve mevcut durum haritasını manuel KPI hesabı veya manuel VSM çizimi gerektirmeden üretmiş, süreç ve stok darboğazlarını belirlemiş ve gelecek durum parametrelerini kural tabanlı olarak değiştirmiştir. Tablo 4'e göre OP2 ve OP4 çevrim süreleri %20 azaltılmış; Demand Fulfilment Ratio 2,0251'den 2,1287'ye yükselmiş, Flow Balance Index 0,8208'den 0,7446'ya, Process Bottleneck Severity 1,8823'ten 1,7355'e ve Inventory Bottleneck Severity 3,5996'dan 3,2139'a düşmüştür. Bu sonuçlar prototipin tanımlanan sentetik senaryo üzerinde veri–analiz–iyileştirme zincirini otomatikleştirebildiğini göstermektedir; ancak gerçek endüstriyel performans, optimal çözüm veya farklı üretim ortamlarına genellenebilirlik henüz kanıtlanmış değildir.
Akıllı Değer Akışı Haritalama (iVSM) Nedir?
Akıllı Değer Akışı Haritalama (iVSM), geleneksel Value Stream Mapping yaklaşımını operasyonel veri, otomatik KPI hesaplama, darboğaz tanılama ve kural tabanlı gelecek durum üretimiyle birleştiren veri odaklı bir karar destek çerçevesidir. Çalışmadaki iVSM, yalnız bir harita çizme aracı değildir; üretim ve stok verilerini mevcut durum analizinden gelecek durum değerlendirmesine kadar tek bir analitik iş akışında bağlamayı amaçlar.
Geleneksel Value Stream Mapping hangi problemi çözer?
Value Stream Mapping (VSM), üretim sistemlerindeki malzeme ve bilgi akışını tek bir görsel çerçevede temsil eden bir Lean Manufacturing yöntemidir. Mevcut durum haritası üretim süreçlerini, stok noktalarını, tedarikçi ve müşteri bağlantılarını, bekleme sürelerini ve performans göstergelerini birlikte görünür hale getirir. Böylece darboğazlar, aşırı stok, beklemeler ve değer yaratmayan faaliyetler belirlenebilir; daha iyi bir gelecek durum yapısı tasarlanabilir.
Çalışmanın çıkış noktası, klasik VSM'nin önemli ölçüde manuel emeğe bağımlı olmasıdır. Veri toplama doğrudan gözlem, görüşme, zaman etüdü ve elle ölçüm gerektirebilir. Mevcut durum haritası çoğu zaman uzman tarafından hazırlanır; gelecek durum haritasının tasarımı ise uzman yorumuna ve deneyimine dayanır. Üretim ortamları daha fazla sayısal veri üretmeye başladıkça statik ve manuel VSM yaklaşımı güncelliğini hızla kaybedebilir.
Dijital VSM ile iVSM arasındaki amaç farkı
Dijital Value Stream Mapping yaklaşımları, özellikle Industry 4.0 kapsamında IIoT, siber-fiziksel sistemler, bulut bilişim ve analitik altyapılardan gelen verileri kullanarak veri toplama ve görselleştirme yükünü azaltmayı hedefler. Makalenin yazarlarına göre mevcut literatürde birçok yaklaşım otomatik veri toplama veya mevcut durum görselleştirmesinde ilerlemiş olsa da KPI değerlendirmesi, fırsat tespiti ve özellikle otomatik gelecek durum üretiminin tümünü tek bir çerçevede birleştiren çözümler sınırlıdır.
Yazarların Tablo 1'de yaptığı literatür karşılaştırmasında önerilen iVSM; otomatik mevcut durum oluşturma, KPI motoru, fırsat tespiti, gelecek durum üretimi ve bütünleşik çerçeve başlıklarının beşini de kapsayan tek satır olarak sunulmaktadır. Bu karşılaştırma çalışmanın kendi literatür değerlendirmesidir ve bağımsız bir endüstri standardı karşılaştırması olarak yorumlanmamalıdır.
iVSM Bir Yapay Zekâ veya Makine Öğrenmesi Modeli midir?
Bu çalışmada uygulanan iVSM prototipi bir makine öğrenmesi veya üretken yapay zekâ modeli olarak tanımlanmamaktadır; gelecek durum kararları Lean ilkelerinden türetilmiş deterministik kurallar ve sezgiseller aracılığıyla üretilmektedir. Yazarlar, mevcut karar motorunun matematiksel optimum çözümü garanti etmediğini ve gelecekte simülasyon ya da optimizasyon tabanlı yöntemlerle genişletilebileceğini açıkça belirtmektedir.
Çerçevenin genel mimarisi
iVSM iş akışı veri edinimiyle başlar ve gelecek durumun yeniden değerlendirilmesiyle tamamlanır. Kaynak çalışmadaki temel sıra şöyledir: Current-State VSM oluşturma, KPI Evaluation, Opportunity Detection, Improvement Rules, Future-State Generation ve Future-State KPI Evaluation.
Yazılım mimarisi beş temel işlevsel katman içerir: veri edinimi ve ön işleme; mevcut durum üretimi; KPI değerlendirmesi; gelecek durum üretimi; görselleştirme ve kullanıcı etkileşimi. Python ile geliştirilen prototipin kullanıcı arayüzü Streamlit üzerinde uygulanmıştır.
Hangi veriler sisteme giriyor?
Çerçeve iki temel veri kümesini kullanır. Birincisi, değer akışı boyunca stok noktalarındaki zamana bağlı stok seviyelerini taşıyan inventory dataset'tir. İkincisi, üretim süreçlerinin operasyonel özelliklerini taşıyan production process dataset'tir.
Üretim veri seti kaynakta Cycle Time (CT), Changeover Time (CO), Uptime, Working Days, Overall Equipment Effectiveness (OEE) ve mevcut olduğunda diğer operasyonel parametreleri içerecek şekilde tanımlanmıştır. Veri kaynağı IoT sistemleri veya CSV dosyaları olabilir. Analizden önce üretim ve stok gözlemleri ortak zaman ufkunda kullanılabilmeleri için ön işleme ve zaman eşleme işlemlerinden geçirilir.
Mevcut durum haritası nasıl otomatik oluşturuluyor?
Prototip, kullanıcı tarafından tanımlanan yapılandırma parametreleri ve içe aktarılan veri setlerinden mevcut durum VSM'sini oluşturur. Çalışmanın mevcut uygulaması genel bir üretim ağı yerine sıralı bir üretim yapısını varsayar:
\[ Supplier - I_1 - OP_1 - I_2 - OP_2 - \ldots - I_n - Customer \]
Burada \(OP_n\) üretim operasyonunu, \(I_n\) ise stok noktasını temsil eder. Yapısal doğrulama değer akışının tedarikçiyle başlayıp müşteriyle sonlandığını ve stok ile işlem düğümlerinin geçerli sırada bulunduğunu denetler. Ardından haritadaki her öğe ilgili üretim veya stok verisiyle eşleştirilir.
Oluşturulan mevcut durum haritası tedarikçi bilgisi, stok noktaları, üretim operasyonları, müşteri bilgisi, malzeme akışı, bilgi akışı, performans göstergeleri ve zaman çizgisi bilgilerini içerir.
Çalışmanın Yöntemi ve Bulguları
iVSM'deki KPI'lar Neyi Ölçer?
iVSM'nin KPI sistemi iki katmanlıdır: Lead Time, Inventory Time, Processing Time ve Value Added Ratio genel Lean performansını ölçerken; Demand Fulfilment Ratio, Flow Balance Index, Process Bottleneck Severity ve Inventory Bottleneck Severity kapasite yetersizliği, akış dengesizliği ve süreç veya stok darboğazlarını otomatik tanılamak için kullanılır.
1. Lead Time
Lead Time (\(LT\)), bir ürünün değer akışı boyunca tedarikçiden müşteriye ilerlemesi için gereken toplam süreyi temsil eder. Kaynak denklem şöyledir:
\[ LT = PT + IT \]
Burada \(LT\) Lead Time, \(PT\) Processing Time ve \(IT\) Inventory Time'dır. Kaynak bu denklemde süreleri gün olarak tanımlamaktadır.
2. Inventory Time
Her stok noktası için Inventory Time aşağıdaki biçimde tanımlanmıştır:
\[ IT_i = \frac{WIP_i \times CT_{i+1}}{24} \]
\(IT_i\), \(i\) stok noktasına ait stok süresini; \(WIP_i\), o konumdaki ortalama work-in-process miktarını; \(CT_{i+1}\) ise aşağı akıştaki sonraki işlemin ortalama çevrim süresini temsil eder.
Toplam Inventory Time:
\[ IT = \sum_{i=1}^{n} IT_i \]
Kaynak formülünde 24'e bölme kullanmakta ve sonucu gün olarak tanımlamaktadır. Bununla birlikte doğrulama şekillerindeki Cycle Time değerleri saniye cinsinden gösterilmektedir. Saniye–gün dönüşümünün veri ön işleme sırasında nasıl gerçekleştirildiği metinde ayrıntılı olarak verilmediğinden Verianla bu dönüşüm için ek varsayım üretmemektedir.
3. Processing Time
Processing Time, değer akışındaki üretim operasyonlarının çevrim sürelerinin toplamı olarak tanımlanır:
\[ PT = \sum_{j=1}^{m} CT_j \]
\(CT_j\), \(j\) üretim sürecinin Cycle Time değeridir; \(m\) ise üretim süreçlerinin sayısıdır. Bu gösterge malzemenin gerçekten işlem gördüğü üretken süreyi temsil eder.
4. Value Added Ratio
Value Added Ratio (VAR), toplam Lead Time'ın hangi bölümünün üretken işleme ayrıldığını ölçer:
\[ VAR(\%) = \frac{PT}{LT} \times 100 \]
VAR yükseldikçe toplam süre içinde değer yaratan işleme süresinin payı artar. Ancak \(PT\) ve \(LT\) aynı zaman biriminde değerlendirilmelidir.
5. Demand Fulfilment Ratio
Demand Fulfilment Ratio (DFR), sistemin müşteri talebini karşılama kapasitesini ölçer:
\[ DFR = \frac{TR_{system}}{D} \]
\(TR_{system}\) sistem throughput rate değerini, \(D\) müşteri talep hızını temsil eder. Kaynak yorumuna göre \(DFR<1\) kapasitenin talebi karşılayamadığını, \(DFR=1\) kapasite ile talebin tam hizalandığını ve \(DFR>1\) fazla üretim kapasitesini gösterir.
6. Flow Balance Index
Flow Balance Index (FBI), değer akışındaki işlem throughput değerlerinin değişkenliğini katsayı biçiminde ölçer:
\[ FBI = \frac{\sigma_{TR}}{\mu_{TR}} \]
\(\sigma_{TR}\) işlem throughput değerlerinin standart sapması, \(\mu_{TR}\) ise ortalamasıdır. Daha düşük FBI daha dengeli üretim akışını; daha yüksek FBI süreçler arasında daha yüksek dengesizliği ifade eder.
7. Process Bottleneck Severity
Her üretim operasyonunun sistem ortalamasına göre ne ölçüde kısıt oluşturduğunu değerlendirmek için Process Bottleneck Severity (PBS) tanımlanır:
\[ PBS_j = \frac{CT_j}{\overline{CT}} \]
\(\overline{CT}\), tüm üretim süreçlerinin ortalama Cycle Time değeridir. \(PBS_j>1\) olan işlem sistem ortalamasından daha yavaştır. En yüksek PBS değerine sahip süreç birincil süreç darboğazı olarak tanımlanır.
8. Inventory Bottleneck Severity
Inventory Bottleneck Severity (IBS), her stok noktasının ortalama stok süresine göre göreli ağırlığını ölçer:
\[ IBS_i = \frac{IT_i}{\overline{IT}} \]
\(\overline{IT}\), stok noktalarının ortalama Inventory Time değeridir. \(IBS_i>1\) olan noktalar orantısız malzeme birikimi ve bekleme oluşturabilecek stok konumlarıdır. En yüksek IBS değeri birincil stok darboğazı olarak işaretlenir.
| KPI | Operasyonel anlam |
|---|---|
| Lead Time | Genel sistem tepki süresi |
| Inventory Time | Stok kaynaklı gecikme |
| Processing Time | Üretken işlem süresi |
| Value Added Ratio | Değer akışının Lean verimlilik oranı |
| Demand Fulfilment Ratio | Talebi karşılama kapasitesi |
| Flow Balance Index | Üretim akışının dengesi |
| Process Bottleneck Severity | Süreç darboğazının göreli şiddeti |
| Inventory Bottleneck Severity | Stok darboğazının göreli şiddeti |
Fırsat tespiti nasıl yapılıyor?
Opportunity Detection Layer dört tanısal KPI'ya dayanır. \(DFR<1\) kapasite yetersizliği, kullanıcı tarafından belirlenen eşik üzerinde \(FBI\) akış dengesizliği, \(PBS>1\) süreç darboğazı ve \(IBS>1\) stok darboğazı olarak yorumlanır. Sistem ayrıca en büyük PBS ve IBS değerlerine sahip konumları öncelikli iyileştirme adayları olarak işaretler.
Gelecek durum motoru nasıl karar veriyor?
Gelecek durum motorunun amacı matematiksel olarak en iyi üretim konfigürasyonunu bulmak değildir. Motor, Lean Manufacturing ilkelerine dayalı önceden tanımlı karar kurallarını kullanarak tanılanmış problemi belirli bir iyileştirme eylemine dönüştürür.
| Kural | Tetikleyici | Önerilen müdahale |
|---|---|---|
| Rule 1 | En yüksek PBS | Birincil süreç darboğazının Cycle Time değerini azalt |
| Rule 2 | En yüksek IBS | Birincil stok darboğazındaki stok miktarını azalt |
| Rule 3 | DFR < 1 | Kapasite artırma ihtiyacını iyileştirme fırsatı olarak işaretle |
| Rule 4 | FBI > kullanıcı tanımlı eşik | İşlemler arası akış dengeleme ve senkronizasyon öner |
Bir süreç için gelecek durum Cycle Time değeri kaynakta şu denklemle güncellenir:
\[ CT_{future} = CT_{current}(1-r_{CT}) \]
\(r_{CT}\), kullanıcı tarafından belirlenen çevrim süresi azaltma faktörüdür.
Stok düzeyi için kullanılan gelecek durum denklemi:
\[ WIP_{future} = WIP_{current}(1-r_{INV}) \]
\(r_{INV}\), stok azaltma faktörüdür. Parametreler değiştirildikten sonra KPI motoru yeniden çalıştırılır ve oluşturulan gelecek durum mevcut durumla aynı göstergeler üzerinden karşılaştırılır.
Doğrulama veri seti
Çerçevenin doğrulanması için gerçek bir fabrikadan alınmış saha veri seti yerine sentetik bir üretim veri seti oluşturulmuştur. Veri seti, ara stok tamponlarıyla birbirine bağlanan birden fazla üretim işlemini temsil eder. Üretim ve stok verileri belirli bir gözlem dönemi boyunca üretilmiş; süreç değişkenliği ve stok dengesizlikleri çerçevenin darboğaz bulma yeteneğini sınamak amacıyla bilinçli olarak veri setine dahil edilmiştir.
Doğrulama senaryosundaki mevcut durum dört üretim operasyonundan oluşmaktadır. Sistem malzeme akışı, bilgi akışı, stok noktaları, üretim süreçleri ve performans göstergelerini tek bir VSM üzerinde otomatik olarak birleştirmiştir.
Tablo 4'te raporlanan mevcut ve gelecek durum sonuçları
| Metrik | Mevcut durum | Gelecek durum | Kaynakta raporlanan değişim |
|---|---|---|---|
| CT OP2 | 4,0 s | 3,2 s | -20% |
| CT OP4 | 6,0 s | 4,8 s | -20% |
| Inv I5 | 0,5 d | 0,4 d | -20% |
| Demand Fulfilment Ratio | 2,0251 | 2,1287 | +5,1% |
| Flow Balance Index | 0,8208 | 0,7446 | -9,3% |
| Process Bottleneck Severity | 1,8823 | 1,7355 | -7,8% |
| Inventory Bottleneck Severity | 3,5996 | 3,2139 | -10,7% |
Cycle Time değerlerindeki %20 düşüş, darboğaz olarak seçilen OP2 ve OP4 işlemlerinin gelecek durum parametrelerinin kural motoruyla değiştirilmesini yansıtır. PBS'nin 1,8823'ten 1,7355'e ve IBS'nin 3,5996'dan 3,2139'a düşmesi, kaynak senaryo içinde kısıt şiddetinin azalması yönünde bir değişimdir. FBI'nin 0,8208'den 0,7446'ya düşmesi ise süreç throughput değerleri arasındaki göreli değişkenliğin azaldığını gösterir.
DFR'nin 2,0251'den 2,1287'ye çıkması, kaynak formülünün tanımına göre sistem throughput değerinin müşteri talebine oranının yükseldiği anlamına gelir. Bununla birlikte kaynak, \(DFR>1\) durumunu zaten fazla üretim kapasitesi olarak tanımlamaktadır. Bu nedenle DFR'deki artış, bağlamdan bağımsız biçimde “her açıdan daha iyi” bir sistem sonucu olarak yorumlanmamalıdır.
Kaynak şekillerindeki toplam akış göstergeleri
Sayfa 20'deki Current-State VSM üzerinde toplam Lead Time yaklaşık 0,62 gün, Inventory Time yaklaşık 0,61 gün, Processing Time 12,8 saniye ve Value Added Ratio %0,02 olarak gösterilmektedir. Future-State VSM'de bu değerler sırasıyla yaklaşık 0,45 gün, 0,45 gün, 10,5 saniye ve %0,03 olarak sunulmaktadır. Bunlar kaynak şekillerinde görüntülenen değerlerdir; ham veri verilmediği için Verianla tarafından yeniden hesaplanmış değerler değildir.
Kaynak içinde korunması gereken sayısal tutarsızlık
Gelecek durum giriş ekranındaki örnekte Cycle Time Reduction %20, Inventory Reduction %30 ve FBI Threshold 0,20 gösterilmektedir. Buna paralel olarak Future-State VSM şeklinin I5 stok süresi yaklaşık 0,35 gün olarak görünmektedir. Ancak kaynak Tablo 4 aynı I5 metriğini 0,5 günden 0,4 güne ve -%20 değişimle raporlamaktadır. Kaynak, bu farklılığın nedenini açıklamamaktadır. Bu nedenle iki gösterimden biri seçilip diğeri sessizce düzeltilmemeli; kaynak içi tutarsızlık olarak belirtilmelidir.
Bu Çalışma Gerçek Fabrika Performansını Kanıtlıyor mu?
Hayır. Çalışma iVSM prototipinin işlevsel olarak mevcut durum VSM'si oluşturabildiğini, KPI hesaplayabildiğini, fırsatları işaretleyebildiğini ve sentetik üretim verisi üzerinde gelecek durum senaryosu üretebildiğini gösterir; ancak tam operasyonel bir fabrikanın canlı verileriyle yapılmış saha doğrulaması bulunmadığından gerçek endüstriyel performans, ölçeklenebilirlik ve genellenebilirlik ayrıca doğrulanmalıdır.
Çalışmanın desteklediği ve desteklemediği sonuçlar
| Çalışmanın desteklediği | Çalışmanın desteklemediği |
|---|---|
| Üretim ve stok verilerinden mevcut durum VSM'sinin otomatik oluşturulabilmesi | Bütün üretim sistemlerinde aynı performans kazanımının elde edileceği |
| Sekiz KPI'nın tek analitik motorda hesaplanması | Gerçek zamanlı endüstriyel saha başarısının kanıtlandığı |
| PBS, IBS, DFR ve FBI kullanılarak iyileştirme fırsatlarının sistematik olarak işaretlenmesi | Kural motorunun küresel veya matematiksel optimum çözüm bulduğu |
| Belirlenen kurallarla sentetik gelecek durum senaryosu üretilmesi | Çerçevenin makine öğrenmesi veya üretken yapay zekâ kullandığı |
| Mevcut ve gelecek durum KPI'larının aynı çerçeve içinde karşılaştırılması | Sentetik verideki iyileşmenin gerçek üretim hattında aynı oranlarla gerçekleşeceği |
Yöntemsel sınırlılıklar
Birinci sınırlılık, doğrulamanın sentetik/temsilî üretim veri setiyle yapılmış olmasıdır. Yazarlar gerçek üretim sistemleri, farklı sektörler ve endüstriyel ortaklarla ek vaka çalışmalarının gerekli olduğunu belirtmektedir.
İkinci sınırlılık, gelecek durum motorunun deterministik iyileştirme kurallarına dayanmasıdır. Bu kurallar yorumlanabilir ve tekrar edilebilir olmakla birlikte optimal çözüm garantisi vermez. Yazarlar gelecekte simülasyon ve optimizasyon tabanlı yaklaşımların birden fazla senaryoyu değerlendirmek için eklenebileceğini belirtmektedir.
Üçüncü sınırlılık, mevcut prototipin sıralı üretim yapısını varsaymasıdır. Karmaşık dallanmış, birleşen veya yeniden girişli üretim ağlarının aynı biçimde işlenebildiği bu çalışma tarafından gösterilmemiştir.
Dördüncü sınırlılık, çalışmanın ağırlıklı olarak malzeme akışı üzerinde iyileştirme göstermesidir. Yazarlar bilgi akışına ilişkin Lean iyileştirmelerin halen geliştirilmesi gerektiğini açıkça belirtmektedir.
Beşinci sınırlılık, bazı süre denklemlerindeki birim dönüşümünün uygulama ayrıntısının kaynakta yeterince açıklanmamış olmasıdır. Özellikle çevrim sürelerinin şekillerde saniye, Lead Time ve Inventory Time'ın gün cinsinden verilmesi, yeniden üretilebilirlik açısından açık bir birim normalizasyon adımının belgelenmesini gerektirir.
Çalışmanın bilimsel katkısı
Çalışmanın temel katkısı tek bir yeni Lean metriği geliştirmekten ziyade, geleneksel VSM'nin farklı aşamalarını tek bir otomatik karar destek zincirinde birleştirmesidir. Çerçeve operasyonel verinin alınması, mevcut durum haritasının üretilmesi, KPI hesaplanması, darboğaz tanısı, iyileştirme kuralının uygulanması, gelecek durum haritasının oluşturulması ve yeni KPI'ların hesaplanmasını aynı yazılım ortamına taşımaktadır.
Bu yaklaşımın bilimsel değeri, VSM'yi statik bir çizim çıktısından veriyle güncellenebilir, tanı koyabilen ve öneri üretebilen bir karar destek sürecine dönüştürme girişiminde yatmaktadır. Bunun gerçek endüstriyel değerinin belirlenmesi ise gelecekte yapılacak saha doğrulamalarına bağlıdır.
Kaynak ve Yöntem Notu
Özgün çalışma: An Intelligent Value Stream Mapping Framework for Automated Current-State Analysis and Future-State Generation.
Yazarlar: Osmano Morais ve Clara Bento Vaz.
Sorumlu yazar: Osmano Morais.
Kurum: CeDRI, SusTEC, Instituto Politécnico de Bragança, Campus de Santa Apolónia, Bragança, 5300-253, Portugal.
ORCID: Osmano Morais: 0009-0003-0948-6975; Clara Bento Vaz: 0000-0001-9862-6068.
Kaynak türü: Araştırma preprinti; veri odaklı üretim karar destek çerçevesi ve yazılım prototipi.
Platform: SSRN, abstract no. 7320840.
DOI: 10.2139/ssrn.7320840.
Yıl: 2026. Kesin gün ve ay yüklenen PDF'de verilmediği için eklenmemiştir.
Yayın durumu: PDF “Preprint submitted to Elsevier” ifadesini taşır. Belirli Elsevier dergisi belirtilmemiştir.
Hakemlik: Kaynak açık biçimde çalışmanın henüz hakem değerlendirmesinden geçmediğini belirtmektedir.
Lisans: Yüklenen kaynakta açık Creative Commons veya eşdeğer yeniden kullanım lisansı saptanmamıştır. Kaynak şekilleri birebir çoğaltılmamalı; bilimsel ilişkiler ve kaynak verileri Verianla için özgün biçimde yeniden çizilmelidir.
Finansman: UID/05757 – Research Centre in Digitalization and Intelligent Robotics (CeDRI) ve SusTEC, LA/P/0007/2020 kapsamında ulusal fonlar.
Çıkar çatışması: Kaynak metinde ayrı bir çıkar çatışması beyanı raporlanmamıştır.
Veri erişilebilirliği: Kaynak metinde ayrı bir veri erişilebilirliği beyanı raporlanmamıştır. Doğrulamada kullanılan veri seti sentetik olarak oluşturulmuştur.
Yazar katkıları: Kaynakta ayrı bir CRediT katkı tablosu bulunmamaktadır.
Yazılım: Python tabanlı modüler prototip; kullanıcı arayüzü Streamlit.
Temel veri girdileri: Stok kayıtları ve üretim süreci verileri; veri girdileri IoT sistemlerinden veya CSV dosyalarından alınabilir.
Temel KPI'lar: Lead Time, Inventory Time, Processing Time, Value Added Ratio, Demand Fulfilment Ratio, Flow Balance Index, Process Bottleneck Severity ve Inventory Bottleneck Severity.
Temel karar mekanizması: Deterministik, Lean odaklı kural tabanlı gelecek durum üretimi. Çalışma optimizasyon algoritmasının küresel optimum bulduğunu iddia etmemektedir.
Doğrulama sınırı: Sentetik/temsilî üretim veri seti kullanılmıştır; tam operasyonel endüstriyel saha doğrulaması gerçekleştirilmemiştir.
Kaynak içi dikkat noktası: Inventory Reduction girişindeki %30 değeri ve Future-State VSM'de görünen yaklaşık 0,35 günlük I5 süresi, Tablo 4'te raporlanan 0,4 gün ve -%20 ile uyuşmamaktadır. Kaynak bu farklılığı açıklamamaktadır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir