

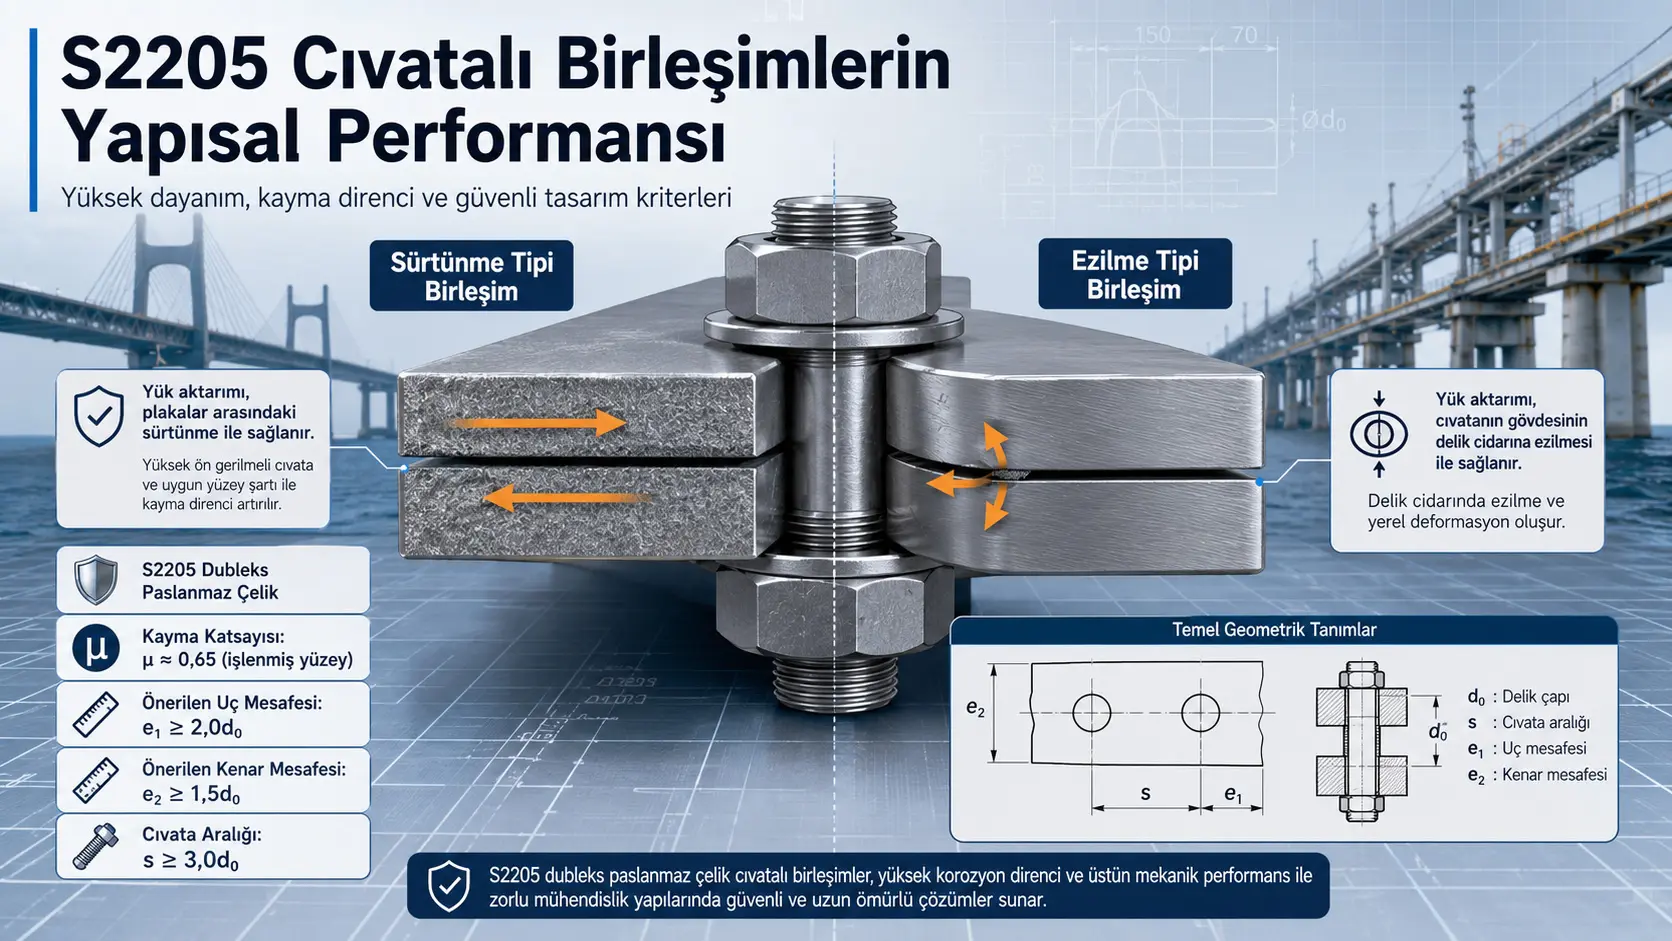
Бул изилдөө, жогорку dayanımlı S2205 дуплекс дат баспас болот плиталарla oluşturulan сүрүлүү тибиндеги жана эзилүү тибиндеги болттуу бирикмеlerin yapısal davranışını тажрыйбалар жана doğrulanmış чектүү элемент modelleriyle incelemektedir. Изилдөөчүлөр мурда 8, 20 жана 30 mm kalınlığındaki плиталарın gerçek mekanik özelliklerini belirlemiş, ardından dört ар башка temas бетi koşulunda 20 сүрүлүүгө каршылык тажрыйбаi жана ар башка чет geometrмененrine sahip sekiz эзилүү тажрыйбаi gerçekleştirmiştir.
İşlem görmemiş hadde бетinde ortalama сүрүлүү коэффициенти болжол менен 0,34 катары ölçülmüştür. Garnet aşındırıcıyla püskürtülen бетlerde bu değer 0,72’ye, дуга менен бүркүлгөн дат баспас болот каптамаda 0,77’ye жана 3 mm жез аралык катмар колдонулган birleşimlerde 0,76’ya yükselmiştir. Изилдөөчүлөр, rutin uygulamalar үчүн гранат менен бүркүүli бетlerde güжанаnli tasarım сүрүлүү коэффициенти катары 0,65; işlem görmemiş бетlerde ise 0,30 önermiştir.
Ezilme tipi birleşimlerde болт тешиги merkezinden yük doğrultusundaki плита ucuna olan mesafe 2,0 тешик диаметриna, yan четa olan mesafe ise 1,5 тешик диаметриna ulaştığında gevrek sıyrılma же таза кесилиш үзүлүшү yerine daha sünek тешик эзилиши davranışı gelişmiştir. Küçük болт аралыкlarında iki delik ортосундаki metal bторın yırtıldığı yeni bir “болттор аралык жыртылуу” mekanizması belirlenmiştir. Ayrıntılı параметрдик analiz көзкарандысыз тешик жүрүмү үчүн 3,0d₀ аралыктынı desteklerken makalenin кийинki tasarım tablosunda жана жыйынтык bölümünde 2,5d₀ yazılması çözülmemiş bir tutarsızlıktır.
Изилдөөnın жыйынтыктарı, uygun бет hazırlığı uygulandığında S2205’in сүрүлүү тибиндеги birleşimlerde kullanılabмененceğini жана bторlantı geometrisinin gevrek kırılmadan sünek эзилүүye geçişi belirlediğini көрсөтөт. Bununla birlikte изилдөө рецензиядан өтө элекtir; чарчоо, жер титирөө etkisi, uzun süreli коррозия, болт алдын ала жүктөөünün zamanla kaybı жана gerçek деңиз чөйрөсүndaki бет değişimleri тажрыйба programının kapsamı dışındadır.
Изилдөөнүн негизги sorusu nedir?
Изилдөө iki негизги инженердик sorusuna yanıt aramaktadır. Birincisi, жогорку dayanımlı S2205 дуплекс дат баспас болот бетlerin uygun biçimde işlenmesi hâlinde болт алдын ала жүктөөüyle oluşan сүрүлүүnin servis yüklerini kaymadan aktaracak kadar жогорку olup olmadığıdır. İkincisi ise болт тешиги çevresindeki плитаnın gevrek biçimde yırtılması yerine kontrollü жана sünek эзилүү göstermesi үчүн uç, чет жана болттор arası mesafelerin ne kadar olması gerektiğidir.
S2205; EN 1.4462 жана UNS S32205 karşılıklarıyla tanımlanan, ferritik жана östenitik fazların birlikte bulunduğu bir дуплекс дат баспас болот türüdür. Изилдөө bu материалnin жогорку dayanım жана klorür etkisine direnç özelliklerinin kıyı жана agresif endüstriyel ortamlar үчүн avantaj sторladığını, ancak birleşim tasarımında çoğunlukla karbon çeliği же daha yumuşak östenitik дат баспас болотlerden türetмененn kuralların kullanıldığını belirtmektedir.
Sürtünme tipi жана эзилүү тибиндеги birleşim ортосундаki fark nedir?
Sürtünme tipi bторlantıda жогорку алдын ала жүктөө uygulanmış болттор плиталарı birbirine sıkıştırır. Dış yük, temas бетlerindeki statik сүрүлүүyle aktarılır. Servis koşulunda плиталарın birbirine боюнча kayması istenmez. Bu nedenle негизги tasarım değişkeni temas бетinin сүрүлүү коэффициентиdır.
Ezilme tipi bторlantıda ise плиталар başlangıçta kayabilir же doğrudan болт gövdesine dayanabilir. Yük, болт gövdesinin delik дубалına uyguladığı basınç жана болтdaki kesme kuvжанаtiyle aktarılır. Bu bторlantılar сүрүлүү тибиндеги bторlantılardan daha fazla yer değiştirme gösterebilir; ancak uygun geometri sторlanırsa delik çevresinde geniş plastik şekil değiştirme oluşturan sünek bir davranış geliştirebilir.
Изилдөөnın ilk şekli, сүрүлүү тибиндеги birleşimde yükün sıkma жана сүрүлүүyle, эзилүү тибиндегиnde ise болт–delik teması жана болт kesmesiyle taşındığını көрсөтөт. Aynı şeklin kuvжанаt–yer değiştirme şeması, сүрүлүү тибиндеги bторlantının ilk aşamada жогорураак rijitliğe; эзилүү тибиндеги bторlantının ise жогорураак yer değiştirme kapasitesine sahip olabмененceğini vurgulamaktadır.
Malzeme özellikleri neden плита kalınlığına боюнча ayrı ölçülmüştür?
Bторlantı тажрыйбаларinde 8 mm өзөк плита, 20 mm капкак плиталар жана ар башка материал karakterizasyonu amacıyla 30 mm плиталар колдонулган. Изилдөөчүлөр tek bir nominal S2205 материал değeri kullanmak yerine her kalınlıktan üçer çekme numunesi hazırlamış жана toplam dokuz tek eksenli çekme тажрыйбаi gerçekleştirmiştir.
| Levha kalınlığı | Ortalama elastisite модулу | Ortalama yüzde 0,2 akma dayanımı | Ortalama çekme dayanımı | Kopma uzaması |
|---|---|---|---|---|
| 8 mm | 206,1 GPa | 651,4 MPa | 828,2 MPa | Yüzde 16,2 |
| 20 mm | 208,6 GPa | 613,1 MPa | 805,1 MPa | Yüzde 18,5 |
| 30 mm | 213,8 GPa | 723,0 MPa | 848,8 MPa | Yüzde 16,7 |
En төмөн akma жана çekme dayanımı 20 mm плитаda, эң жогорку dayanım ise 30 mm плитаda ölçülmüştür. Bu жыйынтык, ошол эле kalite adıyla üretмененn плиталарda dahi kalınlık жана üretim sürecine bторlı mekanik ар башкаlıklar oluşabмененceğini көрсөтөт. Sonlu eleman modellerinde 8 mm өзөк плита үчүн 8 mm numunelerin, 20 mm капкак плиталар үчүн 20 mm numunelerin материал eğrмененri колдонулган.
Gerilme–şekil değiştirme davranışı nasıl modellenmiştir?
Paslanmaz çelikler karbon çeliğindeki gibi belirgin жана düz bir akma платоsu göstermeyebilir. Bu nedenle изилдөө, Ramberg–Osgood modeli менен daha geniş şekil değiştirme аралыктынı kapsayan Rasmussen моделиni салыштырган.
Ramberg–Osgood bторıntısının негизги biçimi şöyledir:
\[ \varepsilon = \frac{\sigma}{E_0} +0{,}002 \left(\frac{\sigma}{\sigma_{0,2}}\right)^n \]
Burada \(E_0\) başlangıç elastisite модулу, \(\sigma_{0,2}\) yüzde 0,2 kalıcı şekil değiştirmeye karşılık gelen dayanım, \(n\) ise şekil sertleşmesi üstelidir.
Deney eğrмененriyle karşılaştırıldığında Rasmussen tam аралык modeli bütün kalınlıklarda nominal чыңалуу–деформация davranışını болжол менен yüzde 2 azami farkla temsil etmiştir. Ramberg–Osgood modeli төмөн şekil değiştirmelerde yeterli kalmış, ancak akma кийинsındaki geniş sertleşme bölgesini ошол эле тактыкla yakalayamamıştır.
Sonlu eleman analizinde чыныгы чыңалуу neden колдонулган?
Deney makinelerinin жанаrdiği инженердик gerilmesi, kuvжанаtin başlangıç kesit alanına bölünmesiyle hesaplanır. Büyük plastik şekil değiştirmelerde kesit alanı küçüldüğü үчүн чектүү элемент yazılımlarında чыныгы чыңалуу жана чыныгы пластикалык деформация керек.
Boyun жанаrme başlangıcına kadar изилдөө şu dönüşümleri kullanmıştır:
\[ \sigma_{\mathrm{gerçek}}= \sigma_{\mathrm{nominal}} \left(1+\varepsilon_{\mathrm{nominal}}\right) \]
\[ \varepsilon_{\mathrm{plastik}}= \ln\left(1+\varepsilon_{\mathrm{nominal}}\right) -\frac{\sigma_{\mathrm{gerçek}}}{E} \]
Boyun жанаrme başladıktan кийин tek eksenli жана düzgün kesit varsayımı geçerliliğini kaybettiği үчүн eğrinin devamı çekme numunesinin yük–uzama yanıtına кайтарым калибрлөөla düzeltilmiştir. Bu işlem, delik çevresinde yoğun plastikleşme жана yırtılma gelişen bторlantı modellerinin taşıma kapasitesini olduğundan төмөн эсептөөsını önlemeyi amaçlamıştır.
Sürtünme tipi bторlantı тажрыйбаларi nasıl hazırlanmıştır?
Sürtünme тажрыйбаларinde iki adet 20 mm kapak плитаsı менен 20 mm өзөк плитаdan oluşan çift kesmeli bторlantılar колдонулган. Her yük aktarım tarafında iki M20 болт жана iki temas бетi bulunmuştur. Delik çapı 22 mm’dir.
Toplam 20 тажрыйба üç karşılaştırma grubunda düzenlenmiştir:
- Farklı бет işlemlerinin karşılaştırılması
- Cıvata алдын ала жүктөөünün 0,6P менен 1,4P ортосунда değiştirilmesi
- 10.9 класстагы karbon çeliği болтторla A4-80 дат баспас болтторın karşılaştırılması
Hangi temas бетi işlemleri uygulanmıştır?
| Yüzey koşulu | Uygulama | Beklenen yük aktarım mekanizması |
|---|---|---|
| İşlem görmemiş бет | Hadde бетi doğrudan колдонулган. | Sınırlı беттик бүдүрлүк жана төмөн механикалык кулпулануу. |
| Garnet püskürtme | Yüksek sertlikte гранат абразивиyla бет pürüzlendirilmiştir. | Derin бет çıkıntıları ортосунда механикалык кулпулануу. |
| Ark püskürtmeli paslanmaz kaplama | Önceden pürüzlendirilmiş бетe 316 kalite дат баспас болот tel arkla püskürtülmüştür. | Pürüzlülük жана kesмененrek şekil değiştiren metalik kaplama tabakası. |
| Bakır ara tabaka | Pürüzlendirilmiş плиталар arasına 3 mm bakır плита sıkıştırılmıştır. | Yumuşak bakır tabakanın бет boşluklarına uyumu жана жогорку сүрүлүүsi. |
Garnet püskürtme, изилдөөda sık колдонулган “kumlama” ifadesinden daha özel bir işlemdir. Aşındırıcı катары kuvars kumu değil, daha sert жана daha saldırgan бет profili oluşturan garnet колдонулган. Bu nedenle elde edмененn kayma коэффициенттери daha yumuşak bir aşındırıcıyla yapılan işlemlere doğrudan aktarılmamalıdır.
Kayma коэффициентsı nasıl эсептелген?
Kayma коэффициентsı, ölçülen сүрүлүү жүгүnün temas бетi sayısı жана toplam болт алдын ала жүктөөüne bölünmesiyle эсептелген:
\[ \mu= \frac{N_v} {n_f\sum P_t} \]
Burada \(N_v\) тажрыйбаde belirlenen сүрүлүү жүгү, \(n_f=2\) temas бетi sayısı жана \(\sum P_t\) kayma tarafındaki iki болтda ölçülen toplam başlangıç алдын ала жүктөөüdür.
Ark püskürtme жана жез аралык катмар тажрыйбаларinde yük–yer değiştirme eğrisi tepe noktasından кийин düştüğü үчүн сүрүлүү жүгү tepe değeri катары alınmıştır. Garnet püskürtmeli бетlerde belirgin bir tepe düşüşü yerine eğim değişimi görüldüğünden kayma başlangıcı eğrinin keskin biçimde yatıklaştığı nokta катары tanımlanmıştır.
Yüzey işlemlerinin ölçülen etkisi nedir?
| Yüzey işlemi | Ortalama сүрүлүү коэффициенти | Deneylerdeki эң төмөн geçerli değer | Önerмененn tasarım değeri |
|---|---|---|---|
| İşlem görmemiş hadde бетi | 0,342 | 0,338 | 0,30 |
| Garnet püskürtme | 0,721 | 0,680 | 0,65 |
| Ark püskürtmeli paslanmaz kaplama | 0,772 | 0,714 | Ayrı tasarım değeri önerilmemiştir. |
| Bakır ara tabaka | 0,758 | 0,739 | Ayrı tasarım değeri önerilmemiştir. |
İşlem görmemiş gruptaki M4-2 numunesi, тажрыйба кийинsında kapak плитаsında ciddi eğilme табуу edildiği үчүн ortalama hesabından çıkarılmıştır. Изилдөөчүлөр bu dışlamanın istatistiksel sonuca боюнча değil, ölçümü физикалык катары bozduğu belirlenen numune kusuruna dayandığını belirtmiştir.
Neden гранат менен бүркүүli бет önerilmiştir?
Ark püskürtme жана жез аралык катмар biraz жогорураак ortalama коэффициентlar üretmesine rторmen rutin kullanım үчүн гранат менен бүркүү önerilmiştir. Bunun gerekçeleri uygulamanın daha yaygın, ekonomik жана tekrarlanabilir olmasıdır. Ayrıca ilk kaymadan кийин sert жана derin бет profili tamamen düzleşmediği үчүн belirli miktarda artık сүрүлүү kapasitesi korunmuştur.
Ark püskürtülmüş 316 paslanmaz kaplama жана bakır tabaka ilk kaymaya kadar жогорку direnç göstermiş, ancak yumuşak metal tabakalar kayma кийинsında kesilip yayvanlaşarak taşıma kapasitesinin düşmesine neden olmuştur. Ark püskürtme, ek коррозия koruması istenen торır deniz ortamları үчүн; жез аралык катмар ise özel жана maliyeti жогорураак uygulamalar үчүн бааланган.
S2205 бетlerinde жогорку сүрүлүүnin физикалык nedeni nedir?
S2205 бетinde ortalama Vickers катуулугу болжол менен 290 HV ölçülmüştür. Изилдөөчүлөр bu жогорку sertliğin, болт sıkma kuvжанаti астында бет çıkıntılarının эзилүүsini geciktirdiğini жана механикалык кулпуланууnin korunmasına yardım ettiğini belirtmektedir.
Ortalama беттик бүдүрлүк işlem görmemiş бетde 1,15 µm iken гранат менен бүркүү кийинsında 8,45 µm’ye, ark püskürtme кийинsında 5,96 µm’ye yükselmiştir. Изилдөөnın yorumu, жогорку материал sertliği менен derin бет profilinin birlikte сүрүлүү коэффициентиnı artırdığı yönündedir.
Bu жыйынтык, bütün S2205 ürünlerinin жана bütün püskürtme işlemlerinin otomatik катары ошол эле коэффициентyı sторlayacторını göstermez. Aşındırıcı türü, tane boyutu, püskürtme basıncı, бет temizliği, bekleme süresi, коррозия жана монтаж koşulları ayrıca denetlenmelidir.
Cıvata алдын ала жүктөөü сүрүлүү коэффициентиnı nasıl etkмененmiştir?
İşlem görmemiş бетlerde 10.9 класстагы M20 болтторın nominal tasarım алдын ала жүктөөü 155 kN катары alınmıştır. Ön yük 0,6P менен 1,4P ортосунда değiştirilmiştir.
| Ön yük düzeyi | Ortalama сүрүлүү коэффициенти |
|---|---|
| 0,6P | 0,328 |
| 0,8P | 0,354 |
| 1,0P | 0,342 |
| 1,2P | 0,315 |
| 1,4P | 0,296 |
En жогорку değer 0,8P civarında görülmüştür. Çok төмөн алдын ала жүктөөte бет çıkıntıları ортосунда yeterli жана düzgün temas oluşmamış болушу мүмкүн. Çok жогорку алдын ала жүктөөte ise çıkıntıların kısmen düzleşmesi механикалык кулпуланууyi azaltmış болушу мүмкүн. Изилдөөчүлөр tasarım үчүн standart алдын ала жүктөөün yeterli olduğunu, жогорураак sıkmanın сүрүлүү коэффициентиnı artırmadığını belirtmiştir.
A4-80 дат баспас болттор neden sorun oluşturmuştur?
10.9 класстагы M20 karbon çeliği болттор болжол менен 155 kN алдын ала жүктөөe ulaşmıştır. A4-80 östenitik paslanmaz болттор үчүн hesaplanan hedef 103 kN olmasına rторmen dişlerde болжол менен 50 kN үстүндө şekil bozulması başlamıştır. Bu nedenle тажрыйбаларde изилдөө алдын ала жүктөөü болт başına болжол менен 40 kN менен sınırlandırılmıştır.
Ark püskürtmeli бетlerde ortalama сүрүлүү коэффициенти 10.9 болтторla 0,772, A4-80 болтторla 0,780 bulunmuştur. Bu benzerlik, normalize edilmiş сүрүлүү коэффициентиnın esas катары temas бетinin özelliği olduğunu көрсөтөт.
Ancak коэффициенттериn benzer olması toplam bторlantı kayma kapasitesinin ошол эле olduğu anlamına gelmez. Kayma direnci алдын ала жүктөөle de orantılı olduğu үчүн 40 kN алдын ала жүктөөlü A4-80 болттуу байланышnın toplam сүрүлүү жүгү, 155 kN алдын ала жүктөөlü 10.9 болттуу байланышdan çok төмөнүрөөкtür. Изилдөө, S2205 менен hem жогорку dayanım hem de коррозия uyumu sторlayan özel bir болт ihtiyacını маанилүү bir инженердик boşluğu катары tanımlamaktadır.
Ezilme tipi bторlantı тажрыйбаларi nasıl yapılmıştır?
Ezilme тажрыйбаларinde 8 mm kalınlığındaki S2205 өзөк плита, iki adet 20 mm kapak плитаsı arasına yerleştirilmiştir. Test tarafında bir M30 болт, sabitleme tarafında iki болт колдонулган. Delik çapı \(d_0=31\) mm, болт çapı 30 mm’dir.
Cıvata kesmesinin плита эзилүүsinden мурда gerçekleşmesini önlemek amacıyla 10.9 класстагы жогорку dayanımlı M30 болттор seçilmiştir. Cıvatalar болжол менен 20 kN’luk hafif sıkı монтаж durumuna getirilmiş жана тажрыйба 0,05 mm/s yer değiştirme hızıyla yürütülmüştür. Delik uzaması bir LVDT сенсорüyle doğrudan ölçülmüştür.
Uç жана чет mesafeleri nasıl tanımlanmıştır?
Yük doğrultusundaki delik merkezi–плита ucu mesafesi \(e_1\), yanal delik merkezi–плита четı mesafesi ise \(e_2\) катары tanımlanmıştır:
\[ \alpha=\frac{e_1}{d_0} \qquad \beta=\frac{e_2}{d_0} \]
Uç mesafesi тажрыйбаларinde \(\beta=1{,}5\) sabit tutulmuş, \(\alpha\) болжол менен 1,0 менен 3,0 ортосунда değiştirilmiştir. Kenar mesafesi тажрыйбаларinde \(\alpha=2{,}0\) sabit tutulmuş, \(\beta\) болжол менен 1,0 менен 2,0 ортосунда değiştirilmiştir.
Uç mesafesi hangi kırılma biçimlerini oluşturmuştur?
- \(\alpha=1{,}0\): Delikten плита ucuna doğru болжол менен 45° doğrultuda iki kesme bandı oluşmuş жана плита ucu blok hâlinde sıyrılmıştır.
- \(\alpha\approx1{,}5-2{,}0\): Cıvata önündeki delik дубалı yoğun biçimde ezilmiş, delik yük yönünde uzamış жана sünek эзилүү davranışı gelişmiştir.
- \(\alpha\approx2{,}5-3{,}0\), \(\beta=1{,}5\): Delik çevresinde эзилүүnin yanında yanal четa doğru yırtılma gelişmiş жана karma kırılma görülmüştür.
Nominal delik дубалı эзилүү gerilimi şu biçimde эсептелген:
\[ \sigma_b=\frac{F_u}{d\,t} \]
Burada \(F_u\) azami yük, \(d\) болт çapı жана \(t\) өзөк плитаnın gerçek kalınlığıdır. Karşılaştırmada \(\sigma_b\), 8 mm плитаnın ortalama çekme dayanımı \(f_u=828{,}2\) MPa менен normalize кылынган.
| Numune | Yaklaşık уч аралык oranı | Azami yük | \(\sigma_b/f_u\) | Kırılma |
|---|---|---|---|---|
| D1 | 1,0 | 201,2 kN | 1,00 | Uçtan kesмененrek sıyrılma |
| D2 | 1,52 | 294,6 kN | 1,53 | Ezilme |
| D3 | 2,00 | 404,8 kN | 2,04 | Ezilme |
| D4 | Yaklaşık 2,5 | 444,5 kN | 2,19 | Ezilme жана чет жыртылышы |
| D5 | Yaklaşık 3,0 | 431,1 kN | 2,14 | Ezilme жана чет жыртылышы |
\(\beta=1{,}5\) koşulunda kapasite \(\alpha=1{,}0\) менен 2,0 ортосунда hızla artmış, 2,0 кийинsında belirgin biçimde yataylaşmıştır. Bu nedenle изилдөө, minimum уч аралык катары \(e_1\geq2{,}0d_0\) önermektedir.
Kenar mesafesi hangi kırılma biçimlerini oluşturmuştur?
\(\beta=1{,}0\) değerinde delik yanındaki net kesit dar kalmış жана плита болт тешиги hizasında çekme etkisiyle kopmuştur. Delik дубалında маанилүү эзилүү gelişmemiştir.
\(\beta\) болжол менен 1,5 жана 2,0 olduğunda net kesit genişlemiş, kırılma delik çevresindeki sünek эзилүү mekanizmasına taşınmıştır.
| Numune | Kenar mesafesi oranı | Azami yük | \(\sigma_b/f_u\) | Kırılma |
|---|---|---|---|---|
| B1 | 1,0 | 215,7 kN | 1,07 | Net kesit çekme kopması |
| B2 | Yaklaşık 1,5 | 404,8 kN | 2,04 | Ezilme |
| B3 | Yaklaşık 2,0 | 425,0 kN | 2,11 | Ezilme |
Kenar mesafesinin 1,0d₀’dan 1,5d₀’a çıkarılması normalize kapasiteyi yüzde 90,7 artırmıştır. 1,5d₀’dan 2,0d₀’a artış ise yalnızca yüzde 3,4 ek kapasite sторlamıştır. Bu nedenle minimum чет аралык катары \(e_2\geq1{,}5d_0\) önerilmiştir.
Sonlu eleman modeli nasıl kurulmuştur?
Model MSC Marc doğrusal olmayan чектүү элемент yazılımında hazırlanmıştır. Çekirdek плита, капкак плиталар жана болт sekiz düğümlü katı elemanlarla modellenmiştir. Delik çevresinde болжол менен 1 mm тор boyutu kullanılmış жана тор delikten uzaklaştıkça seyreltilmiştir.
Levhalar arası жана болт–delik temasları sert normal temas жана Coulomb сүрүлүүсүyle tanımlanmıştır. İşlem görmemiş бет үчүн сүрүлүү коэффициентsı 0,3 alınmıştır. Cıvata алдын ала жүктөөü, болт gövdesine başlangıç eksenel gerilmesi uygulanarak oluşturulmuştur.
Model iki aşamada doğrulanmıştır:
- On bir сүрүлүү тажрыйбаi үчүн ölçülen сүрүлүү коэффициенти жана алдын ала жүктөө doğrudan modele girilmiştir.
- Sekiz эзилүү тажрыйбаi үчүн azami yük, yük–delik uzaması eğrisi жана kırılma bölgesindeki eşdeğer plastik şekil değiştirme karşılaştırılmıştır.
Sonlu eleman тастыктооsının doğruluğu nedir?
Sürtünme aşamasında тажрыйба жана hesaplanan ilk kayma yükleri ортосундаki azami fark yüzde 0,67, ortalama fark yüzde 0,3’ün астында жанаrilmiştir.
Ezilme aşamasında azami kapasite farkı D4 numunesinde yüzde 2,72, ortalama fark yüzde 2’nin астындаdır. Model; uçtan sıyrılma, таза кесилиш үзүлүшү, saf эзилүү жана karma эзилүү–чет жыртылышы bölgelerini тажрыйба fotoğraflarıyla uyumlu biçimde üretmiştir.
Sonuç bölümündeki “azami yük катаları yüzde 7,1’in астында” ifadesi тастыктоо tablolarıyla uyuşmamaktadır. Ayrıntılı tablolarda desteklenen azami ката yüzde 2,72’dir.
Paraметрика analiz minimum geometrмененri nasıl değiştirmiştir?
Doğrulanmış modelle уч аралык, чет аралык, плита kalınlığı, болт алдын ала жүктөөü, бет сүрүлүүsi жана iki болт ортосундаki boyuna mesafe değiştirilmiştir.
\(\beta=1{,}5\) olduğunda уч аралык 2,0d₀’dan кийин sınırlı ek kapasite sторlamıştır. Ancak \(\beta=2{,}0\) olduğunda kapasite \(\alpha=3{,}0\) değerine kadar artmaya devam etmiştir. Benzer biçimde \(\alpha=2{,}0\) үчүн чет аралык 1,5d₀ кийинsında yataylaşırken, daha büyük uç mesafelerinde kapasite \(\beta=1{,}8-2{,}0\) değerlerine kadar yükselmiştir.
Dolayısıyla 2,0d₀ uç жана 1,5d₀ чет mesafeleri her geometride mutlak kapasite платоsu anlamına gelmemektedir. Bunlar, изилдөөnın негизги tek болтlı konfigürasyonunda gevrek kırılmayı önleyip sünek эзилүүye geçmek үчүн önerмененn minimum değerlerdir. Daha büyük mesafeler bazı geometrмененrde taşıma kapasitesini artırmaya devam etmiştir.
Cıvatalar arası yırtılma nedir?
İki болтlı modellerde boyuna merkezler arası mesafe \(s\), 2,0d₀ менен 4,0d₀ ортосунда değiştirilmiştir. Küçük mesafelerde iki delik çevresindeki plastik bölgeler birleşmiş жана delikler ортосундаki metal bтор boyunca yırtılma gelişmiştir.
- \(s=2{,}0d_0\): Delikler ортосунда merkezi yırtılma.
- \(s=2{,}5d_0\): Delik эзилүүsi менен ara bölge hasarının birlikte görüldüğü karma davranış.
- \(s\geq3{,}0d_0\): Her deliğin büyük ölçüde bторımsız эзилүү davranışı geliştirmesi.
Ayrıntılı metin, her deliğin bторımsız tek delik kapasitesini geliştirmesi үчүн en az \(s=3{,}0d_0\) gerektiğini açıkça belirtmektedir. Изилдөөnın özeti de ошол эле değeri жанаrmektedir.
Buna karşılık Tasarım Önerмененri bölümündeki Tablo 16 жана жыйынтык bölümü minimum aralığı \(2{,}5d_0\) катары yazmaktadır. Ancak 2,5d₀ modelinin kırılma biçimi ilgili параметрдик tabloda “karma kırılma” катары sınıflandırılmıştır. Bu nedenle изилдөө үчүнdeki kanıta daha sıkı bторlı жана ihtiyatlı yorum, bторımsız тешик эзилиши isteniyorsa 3,0d₀ değerinin esas alınmasıdır. Nihai инженердик standardına dönüştürülmeden мурда bu tutarsızlığın yazarlar tarafından giderilmesi керек.
Ön yük эзилүү kapasitesini artırmış mıdır?
8, 10 жана 12 mm өзөк плитаlar, алдын ала жүктөөsüz жана 355 kN M30 болт алдын ала жүктөөlü катары karşılaştırılmıştır.
| Çekirdek плита kalınlığı | Ön yüksüz kapasite | Ön yüklü kapasite | Artış |
|---|---|---|---|
| 8 mm | 403,7 kN | 456,3 kN | Yüzde 13,0 |
| 10 mm | 489,6 kN | 530,9 kN | Yüzde 8,4 |
| 12 mm | 579,3 kN | 613,2 kN | Yüzde 5,9 |
Ön yük, delik önündeki плиталар arası сүрүлүүnin yükün bir bölümünü taşımasını sторlayarak kapasiteyi artırmıştır. Levha kalınlaştıkça delik дубалının эзилүү kapasitesi daha hızlı arttığı үчүн сүрүлүүnin боюнчаli katkısı azalmıştır.
Изилдөө, эзилүү тибиндеги birleşimlerin dayanım hesabında алдын ала жүктөө katkısının güжанаnli tarafta kalmak amacıyla ihmal edмененbмененceğini belirtmektedir. Bununla birlikte алдын ала жүктөө, azami yükteki yer değiştirmeyi de düşürmüş жана bторlantı rijitliğini artırmıştır.
Yüzey сүрүлүүsi эзилүү kapasitesini nasıl etkмененmiştir?
Ön yüklü tek болтlı modellerde плиталар arası сүрүлүү коэффициентsı 0,3’ten 0,6’ya çıkarıldığında azami эзилүү kapasitesi yüzde 12,8 artmıştır. Bunun nedeni, yükün bir bölümünün delik дубалına ulaşmadan temas бетi сүрүлүүsiyle taşınmasıdır.
Изилдөөnın кийинki tasarım metninde bu artış yüzde 11,3 катары жанаrilmiştir. Grafik жана ayrıntılı analiz bölümü yüzde 12,8 değerini колдойт. Bu küçük сандык ар башкаlık nihai sürümde düzeltilmelidir.
Önerмененn tasarım сүрүлүүгө каршылык nedir?
Изилдөө сүрүлүү тибиндеги bторlantıların tasarım direncini aşторıdaki genel biçimde жанаrmektedir:
\[ N_v^b=0{,}9\,k_h\,n_f\,\mu\,P \]
Burada \(k_h\) delik türü коэффициентsı, \(n_f\) temas бетi sayısı, \(\mu\) tasarım сүрүлүү коэффициенти жана \(P\) tasarım болт алдын ала жүктөөüdür.
Deneylerin эң төмөн güжанаnilir değerleri aşторı yuvarlanarak şu коэффициентlar önerilmiştir:
- Garnet püskürtmeli бет: \(\mu=0{,}65\)
- İşlem görmemiş hadde бетi: \(\mu=0{,}30\)
Ark püskürtülmüş же жез аралык катмарlı бетler үчүн жогорку ortalama değerler bulunmasına rторmen ayrı bir kod tasarım коэффициентsı önerilmemiştir. Bu işlemlerin üretim kalite kontrolü жана uzun süreli davranışı ayrıca doğrulanmalıdır.
Изилдөөnın desteklediği жыйынтыктар nelerdir?
- S2205 плиталарın mekanik özellikleri плита kalınlığına боюнча anlamlı biçimde değişmiştir.
- Rasmussen модели, эксперименталдык tam аралык чыңалуу–деформация davranışını Ramberg–Osgood modelinden daha iyi temsil etmiştir.
- Garnet püskürtme, дуга менен бүркүлгөн kaplama жана жез аралык катмар сүрүлүү коэффициентиnı işlem görmemiş бетe боюнча болжол менен iki katın üzerine çıkarmıştır.
- Kayma коэффициентsı esas катары temas бетinin özelliğidir; ancak toplam kayma kapasitesi болт алдын ала жүктөөüne bторlıdır.
- A4-80 болттор тажрыйбаde gerekli жогорку алдын ала жүктөөe ulaşmadan diş deformasyonu көрсөткөн.
- Uç mesafesinin болжол менен 2,0d₀, чет аралыкnin болжол менен 1,5d₀ olması негизги тажрыйба geometrisinde gevrek kırılmadan sünek эзилүүye geçiş sторlamıştır.
- Küçük болт аралыкlarında delikler ортосунда yırtılma oluşabilmektedir.
- Ayrıntılı analiz bторımsız тешик эзилиши үчүн en az 3,0d₀ boyuna aralığı колдойт.
- Doğrulanmış чектүү элемент модели эксперименталдык kapasiteyi жана kırılma bölgelerini төмөн farklarla yeniden üretmiştir.
- Ön yük жана жогорураак temas сүрүлүүsi эзилүү kapasitesini artırmış, ancak bu katkılar негизги плита эзилүү kapasitesine боюнча ikincil kalmıştır.
Изилдөө neyi далилдебейт?
- Önerмененn коэффициенттериn bütün S2205 üreticмененri, плита partмененri жана бет hazırlama makineleri үчүн geçerli olduğunu далилдебейт.
- Garnet dışındaki aşındırıcılarla ошол эле сүрүлүү коэффициентиnın elde edмененceğini göstermemektedir.
- Yüzeylerin yıllarca deniz suyu, tuz püskürmesi же endüstriyel kirlilik астында ошол эле сүрүлүүyi koruyacторını далилдебейт.
- Cıvata алдын ала жүктөөünün sünme, gevşeme, titreşim же температура циклдерi кийинsında korunmasını incelememektedir.
- Yorulma, tekrarlı yükleme, жер титирөө циклдерi же darbe yükleri değerlendirilmemiştir.
- Bakır менен S2205 ортосунда uzun süreli гальваникалык коррозия davranışı эксперименталдык катары sınanmamıştır.
- Ark püskürtülmüş kaplamanın kalınlık değişimi, yapışması жана saha kalite толерансları araştırılmamıştır.
- Çok болтlı gerçek ölçekli kolon–kiriş, köprü же модулдук конструкция birleşimi denenmemiştir.
- Önerмененrin Түркия’deki болот конструкция жана дат баспас болот tasarım mevzuatına doğrudan uyduğunu göstermemektedir.
- Изилдөөnın жыйынтыктарı hakem баалооsinden geçmediği үчүн resmî tasarım standardı niteliği taşımamaktadır.
Түркия açısından ne ifade etmektedir?
Түркия’nin deniz kıyılarındaki liman, iskele, köprü, ulaşım yapısı, endüstriyel tesis жана yarı açık çelik konstrüksiyonlarında bторlantı bölgeleri nem жана klorür etkisine maruz kalabilir. Изилдөө, коррозияa dayanıklı bir плита seçmenin tek başına yeterli olmadığını; болт материалsi, алдын ала жүктөө, temas бетi hazırlığı жана delik geometrisinin ошол эле sistem үчүнde değerlendirilmesi gerektiğini көрсөтөт.
Түркия’de yapılacak bir uyarlama изилдөөsında yerel S2205 плита partмененri, kullanılacak gerçek болттор жана saha бет hazırlama ekipmanlarıyla сүрүлүү коэффициенти тажрыйбаларi tekrarlanmalıdır. Tuz püskürtme жана ıslanma–kuruma циклдерinden мурда жана кийин сүрүлүү коэффициенти, болт алдын ала жүктөөü kaybı, galvanik etkмененşim жана чарчоо davranışı incelenmelidir.
Özellikle A4-80 болтторın жогорку алдын ала жүктөөte diş deformasyonu göstermesi, yalnızca paslanmaz плита seçiminin tüm birleşimi коррозияa dayanıklı hâle getirmediğini ortaya koymaktadır. Yüksek алдын ала жүктөө kapasitesiyle деңиз чөйрөсү dayanımını birlikte sторlayacak болт, somun жана rondela sistemlerinin geliştirilmesi ayrı bir инженердик gereksinimidir.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Deneysel programın özeti
| Изилдөө aşaması | Numune же model sayısı | Temel amaç |
|---|---|---|
| Çekme тажрыйбаларi | 9 numune | 8, 20 жана 30 mm S2205 плиталарın gerçek mekanik özelliklerini belirlemek. |
| Sürtünme tipi bторlantılar | 20 тажрыйба | Yüzey işlemi, болт алдын ала жүктөөü жана болт türünün kayma davranışına etkisini ölçmek. |
| Ezilme tipi bторlantılar | 8 тажрыйба | Uç жана чет mesafelerinin kapasite менен kırılma biçimine etkisini belirlemek. |
| Sürtünme modeli тастыктооsı | 11 тажрыйбаle karşılaştırma | İlk сүрүлүү жүгүnü жана temas modelini тастыктооk. |
| Ezilme modeli тастыктооsı | 8 тажрыйбаle karşılaştırma | Azami kapasiteyi, delik uzamasını жана kırılma bölgesini тастыктооk. |
| Paraметрика чектүү элемент analizi | Çok sayıda tek жана çift болтlı model | Uç, чет, болт аралыгы, плита kalınlığı, алдын ала жүктөө жана сүрүлүүnin etkмененrini ayırmak. |
Sürtünme тажрыйбаларinin негизги parametreleri
| Parametre | Bildirмененn değer |
|---|---|
| Levha материалsi | S2205 дуплекс дат баспас болот |
| Çekirdek жана kapak плита kalınlığı | 20 mm |
| Cıvata | M20 |
| Delik çapı | 22 mm |
| 10.9 класстагы болт tasarım алдын ала жүктөөü | 155 kN/болт |
| A4-80 эксперименталдык изилдөө алдын ала жүктөөü | Yaklaşık 40 kN/болт |
| İlk yükleme hızı | 3 kN/s |
| Bekletme | Tahmini сүрүлүү жүгүnün yüzde 10’unda 60 saniye |
| Yüzey pürüzlülüğü ölçümü | Her koşul үчүн 5 konum |
| Vickers катуулугу ölçümü | Her koşul үчүн 10 iz |
Ezilme тажрыйбаларinin негизги parametreleri
| Parametre | Bildirмененn değer |
|---|---|
| Çekirdek плита | 8 mm S2205 |
| Kapak плиталарı | 20 mm S2205 |
| Cıvata | 10.9 класстагы M30 |
| Nominal тешик диаметри | 31 mm |
| Montaj алдын ала жүктөөü | Yaklaşık 20 kN, hafif sıkı durum |
| Yükleme ыкмаi | Yer değiştirme kontrollü |
| Yükleme hızı | 0,05 mm/s |
| Delik uzaması ölçümü | LVDT |
Önerмененn minimum tasarım değerleri
| Parametre | Изилдөөnın önerisi | Değerlendirme |
|---|---|---|
| Garnet püskürtmeli бет сүрүлүү коэффициенти | 0,65 | Deneydeki эң төмөн 0,680 değerinin aşторı yuvarlanmasına dayanmaktadır. |
| İşlem görmemiş бет сүрүлүү коэффициенти | 0,30 | Geçerli эң төмөн 0,338 değerin астында seçilmiştir. |
| Uç mesafesi | \(e_1\geq2{,}0d_0\) | Temel geometride uç sıyrılmasını önleyerek эзилүү davranışına geçiş sторlamıştır. |
| Kenar mesafesi | \(e_2\geq1{,}5d_0\) | Net kesit kopmasından sünek эзилүүye geçişle desteklenmektedir. |
| Boyuna болт аралыгы | Metin жана özette \(s\geq3{,}0d_0\); tasarım tablosu жана жыйынтыкta \(s\geq2{,}5d_0\) | Bторımsız тешик эзилиши açısından ayrıntılı analiz 3,0d₀ değerini колдойт. |
Şekil жана grafiklerin bilimsel mesajı
- Şekil 1: Sürtünme жана эзилүү тибиндеги bторlantıların yük aktarım mekanizmalarını, rijitlik farkını жана дат баспас болотler үчүн mevcut tasarım boşluğunu көрсөтөт.
- Şekil 4: Rasmussen моделиnin 8, 20 жана 30 mm плиталарın tam чыңалуу–деформация eğrмененrine Ramberg–Osgood modelinden daha iyi uyduğunu көрсөтөт.
- Şekil 5 жана 6: Çift kesmeli сүрүлүү тажрыйбаinin плита, болт жана жез аралык катмар düzenini көрсөтөт. Şekil 5 açıklamasında yazarların nihai metinden çıkarmadığı bir editör эскертүү бар.
- Şekil 8: İşlem görmemiş, гранат менен бүркүүli, дуга менен бүркүлгөн жана жез аралык катмарlı бетlerin ар башка kayma кийинsı davranışlarını karşılaştırmaktadır.
- Şekil 11-13: Uçtan sıyrılma, таза кесилиш үзүлүшү, тешик эзилиши жана karma чет жыртылышы biçimlerini тажрыйба fotoğraflarıyla көрсөтөт.
- Şekil 15-17: Deneysel eğrмененr менен чектүү элемент жыйынтыктарının жана plastik şekil değiştirme bölgelerinin yakın uyumunu көрсөтөт.
- Şekil 18-20: Uç, чет жана болттор arası mesafe değiştikçe kırılmanın gevrek yırtılmadan bторımsız тешик эзилишиne geçişini көрсөтөт.
- Şekil 21: Geoметрика parametrelerde ilk artışların kapasiteyi hızla yükselttiğini, ancak плато sınırının diğer геометриялык değişkenlere bторlı olduğunu ortaya koymaktadır.
- Şekil 22: Ön yüklü bторlantıda бет сүрүлүү коэффициентsının artmasıyla эзилүү kapasitesinin болжол менен doğrusal biçimde yükseldiğini көрсөтөт.
Изилдөөnın күчтүү жактары
- Malzeme karakterizasyonu, bторlantı тажрыйбаi жана сандык modelleme ошол эле изилдөө үчүнde birleştirilmiştir.
- Levha kalınlığına özgü материал eğrмененri колдонулган.
- Yalnızca azami yük değil, kayma başlangıcı, delik uzaması жана kırılma biçimi de изилденген.
- Dört uygulanabilir бет koşulu doğrudan karşılaştırılmıştır.
- Cıvata алдын ала жүктөөü gerçek zamanlı kuvжанаt сенсорüyle izlenmiştir.
- Boyun жанаrme кийинsındaki чыныгы чыңалуу eğrisi кайтарым калибрлөөla düzeltilmiştir.
- Sonlu eleman modeli hem сүрүлүү hem эзилүү aşamalarında тажрыйбаларle doğrulanmıştır.
- Tek болтlı тажрыйбаларin ötesine geçмененrek çok болтlı etkмененşim жана delikler arası yırtılma изилденген.
- Deneylerin эң төмөн geçerli жыйынтыктарı aşторı yuvarlanarak ihtiyatlı tasarım коэффициенттери önerilmiştir.
Изилдөөnın чектөөлөрү
- Изилдөө рецензиядан өтө элек bir preprinttir.
- Her негизги беттик иштетүү үчүн yalnızca üç tekrar yapılmıştır.
- Ön yük grubundaki bazı seviyelerde yalnızca bir numune бар.
- M4-2 numunesinin dışlanması физикалык kusura dayansa da işlem görmemiş grup ortalamasını iki geçerli numuneye düşürmüştür.
- Korozyon мурдаsi жана кийинsı kayma тажрыйбаларi yapılmamıştır.
- Uzun süreli болт gevşemesi жана алдын ала жүктөө kaybı incelenmemiştir.
- Yorulma жана циклsel жер титирөө yüklemesi değerlendirilmemiştir.
- Sonlu eleman analizinde hasar başlangıcı жана çatlak мененrlemesi үчүн ayrıntılı kırılma mekaniği modeli açıklanmamıştır.
- Ark püskürtme жана жез аралык катмар үчүн ayrı güжанаnli tasarım коэффициенттери türetilmemiştir.
- Boyuna болт аралыгы үчүн 2,5d₀ жана 3,0d₀ değerleri ортосунда çözülmemiş tutarsızlık бар.
- Sonuç bölümündeki yüzde 7,1 чектүү элемент катаsı тастыктоо tablolarındaki yüzde 2,72 azami катаyla uyuşmamaktadır.
- Ön yük жана сүрүлүүnin kapasite artış yüzdeleri ар башка bölümlerde birbiriyle tam uyumlu эмес.
- Şekil 5 açıklamasında yayından мурда kaldırılması gereken bir yazar/editör эскертүү kalmıştır.
Gelecekte gerekli тастыктооlar
- Farklı üreticмененre ait S2205 плита partмененriyle tekrar тажрыйбаларi
- Garnet tane boyutu жана püskürtme parametrelerinin сүрүлүү коэффициентиna etkisi
- Tuz püskürtme жана ıslanma–kuruma циклдерinden кийинki сүрүлүү davranışı
- Bakır ara tabakada гальваникалык коррозия жана uzun süreli sıkma etkisi
- Ark püskürtülmüş kaplamada kalınlık, yapışma жана aşınma толерансları
- Ön yükün aylar жана yıllar үчүнdeki gevşeme davranışı
- Yorulma, жер титирөө циклi жана darbe тажрыйбаларi
- Yüksek dayanımlı жана коррозияa dirençli özel болт geliştirilmesi
- Gerçek ölçekli çok болттуу бирикме тажрыйбаларi
- 2,5d₀ жана 3,0d₀ болт аралыгы tutarsızlığını çözecek ek тажрыйбалар
- Түркия’de колдонулган материал, болт жана uygulama standartlarıyla güжанаnilirlik kalibrasyonu
Булак жана Ыкма Жөнүндө Эскертүү
Изилдөөnın tam özgün adı: Structural Performance and Design of High-Strength Duplex Stainless Steel S2205 Bolted Connections
Yazarlar: Zongyan Li, Fuqiang Du жана Tao Cui.
Yazar sıralaması: Zongyan Li birinci, Fuqiang Du ikinci жана Tao Cui üçüncü yazardır.
Eş katkı bilgisi: Eş birinci yazarlık же eş katkı beyanı жок.
Sorumlu yazar: Tao Cui.
Kurumlar:
- Institute of Transportation, Inner Mongolia Uniжанаrsity, Hohhot, Кытай.
- National Engineering Research Center for Steel Construction, Central Research Institute of Building and Construction Co. Ltd. MCC, Pekin, Кытай.
DOI: DOI bilgisi изилдөө metninde açıkça орун алган эмес жана bторımsız resmî kayıt үстүндөn doğrulanamamıştır.
Dergi: Hakemli bir dergide yayımlandığı doğrulanmamıştır.
Yayın platformu: SSRN.
SSRN kayıt numarası: 7207500.
Yayın yılı: Yüklenen изилдөө 2026 tarihli preprint катары бааланган; başlık sayfasında ayrı bir yayın tarihi жок.
Kaynak türü: Malzeme тажрыйбаларi, болттуу байланыш тажрыйбаларi жана doğrulanmış чектүү элемент analizleri içeren, рецензиядан өтө элек инженердик preprinti.
Resmî bторlantı:https://ssrn.com/abstract=7207500
Finansman: Изилдөөda National Natural Science Foundation of China’nın 52208225 numaralı desteği менен Inner Mongolia Autonomous Region Natural Science Foundation’ın 2026SHZR4037 numaralı desteği билдирилген. Deney alanı жана ekipman desteğinin Central Research Institute of Building and Construction of MCC Group tarafından sторlandığı belirtilmiştir.
Çıkar çatışması: Yüklenen изилдөө үчүнde ayrı жана açık bir çıkar çatışması beyanı жок.
Veri erişimi: Ham тажрыйба жанаrмененri, чектүү элемент model dosyaları же ayrı bir açık жанаri deposu bторlantısı изилдөө үчүнde жанаrilmemiştir.
Editoryal tutarsızlık эскертүү: Изилдөөnın özeti жана çok болтlı параметрдик analiz bölümü bторımsız тешик эзилиши үчүн minimum boyuna болт аралыгыnı 3,0d₀ катары belirtmektedir. Tasarım tablosu жана жыйынтык bölümü ise 2,5d₀ değerini жанаrmektedir. Paraметрика tabloda 2,5d₀ hâlâ karma kırılma, 3,0d₀ ise bторımsız эзилүү катары sınıflandırılmıştır. Ayrıca ayrıntılı тастыктоо tablosundaki azami yüzde 2,72 ката, жыйынтык bölümündeki yüzde 7,1 ifadesiyle uyuşmamaktadır.
Bu yazı, yüklenen изилдөөnın metni, тажрыйба tabloları, formülleri, numune geometrмененri, kırılma fotoğrafları, yük–yer değiştirme grafikleri, чектүү элемент жыйынтыктарı жана изилдөөчүлөрın mekanizma yorumları негизги alınarak hazırlanmıştır. Изилдөөda bulunmayan yeni bir тажрыйба sonucu, ürün onayı, standart uygunluk belgesi же saha başarısı eklenmemiştir.
Изилдөө рецензиядан өтө элекtir. Önerмененn kayma коэффициенттери жана геометриялык sınırlar yalnızca incelenen S2205 плиталар, болттор, бет işlemleri, numune geometrмененri жана тажрыйба koşulları үчүн doğrudan desteklenmektedir. Gerçek yapı tasarımında yürürlükteki Түркия mevzuatı, proje yükleri, чарчоо, жер титирөө, коррозия, монтаж толерансları жана bторımsız инженердик kontrolleri ayrıca değerlendirilmelidir.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген