

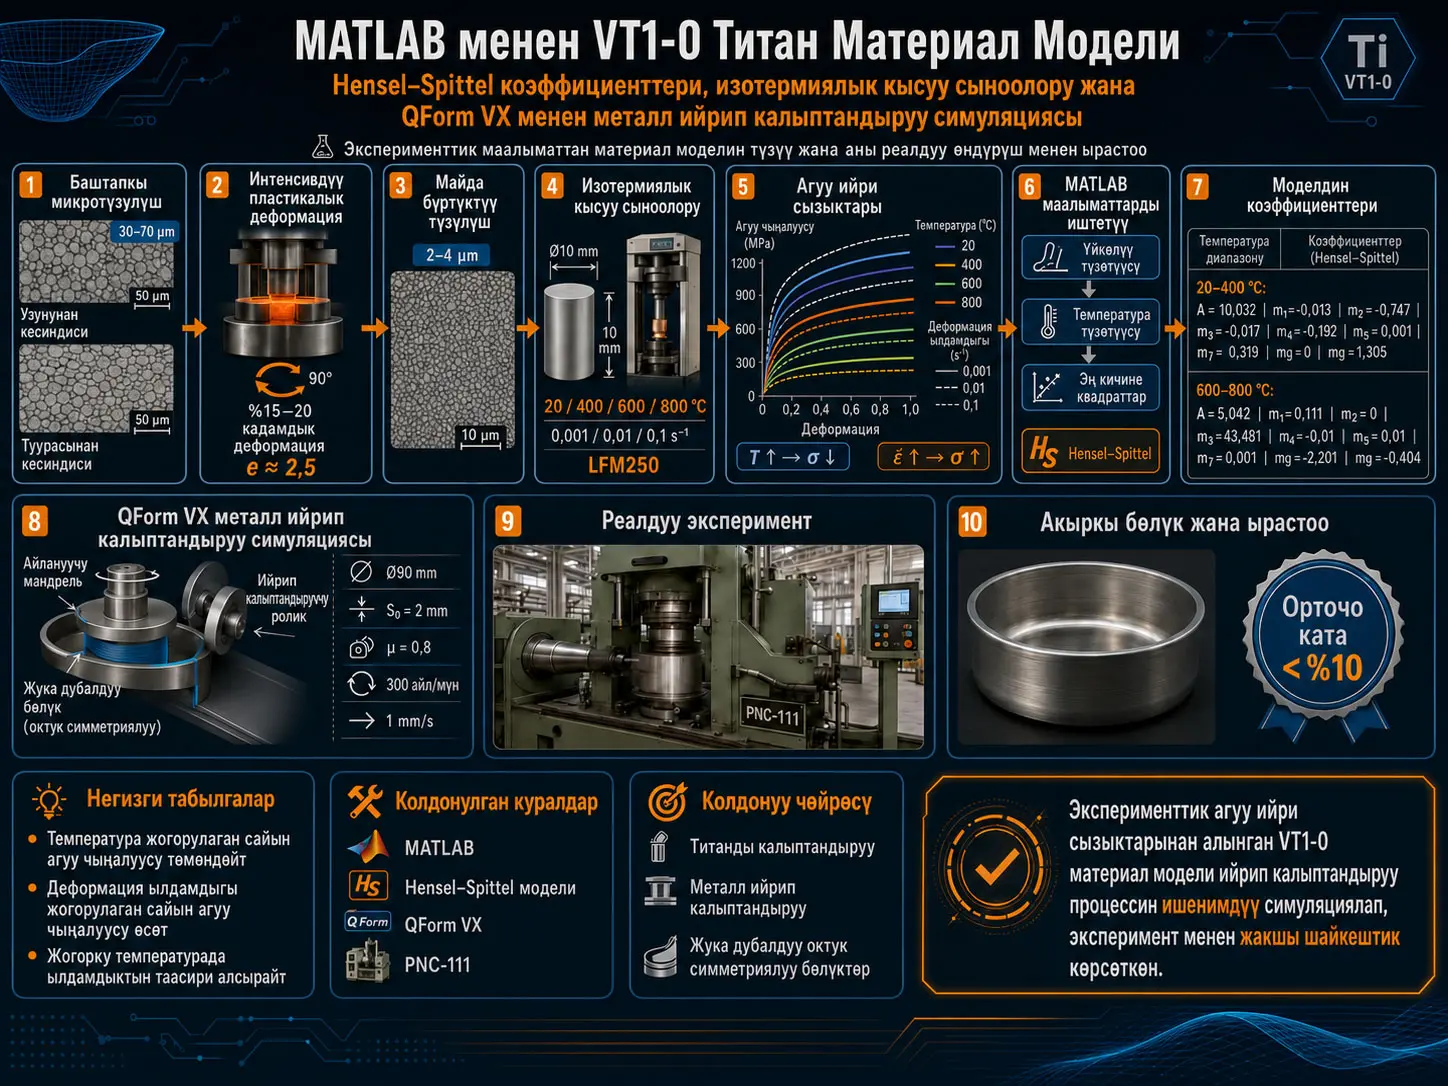
Бул изилдөө VT1-0 техникалык титанынын пластикалык деформация жүрүм-турумун эксперименттик маалыматтардан алынган материал модели менен көрсөтүү жана бул моделди металлды ийрип калыптандыруу процессинин сандык симуляциясында колдонуу максатында экспериментти, MATLAB негизиндеги параметр аныктоону жана QForm VX симуляциясын бириктирет. Hensel–Spittel модели агуу чыңалуусун пластикалык деформация, деформация ылдамдыгы жана температура сыяктуу термомеханикалык өзгөрмөлөр менен байланыштырган эмпирикалык материалдык көз карандылык болуп саналат. Изилдөөчүлөр VT1-0 үлгүлөрүн 20, 400, 600 жана 800 °C температураларда; 0,001, 0,01 жана 0,1 s-1 деформация ылдамдыктарында изотермиялык кысуу сыноосунан өткөрүп, алынган агуу ийри сызыктарын MATLABда иштетүү менен моделдин коэффициенттерин эң кичине квадраттар ыкмасы аркылуу аныкташкан.
Эксперименттин жыйынтыктарында температура жогорулаган сайын VT1-0дун агуу чыңалуусу байкаларлык төмөндөгөнү, бирдей температурада деформация ылдамдыгы жогорулаган сайын агуу чыңалуусу көбөйгөнү байкалган. 600–800 °C аймагында ар башка деформация ылдамдыктарына тиешелүү ийри сызыктардын бири-бирине жакындашы булакта жогорку температурадагы термиялык жумшаруу, калыбына келүү жана дислокациялардын кайра жайгашуусу менен байланыштырылат.
MATLAB менен аныкталган Hensel–Spittel коэффициенттерин колдонуп эсептелген агуу ийри сызыктары эксперименттик жыйынтыктар менен салыштырылып, изилденген температура/деформация ылдамдыгы диапазонунда орточо четтөө %10дон ашпаганы билдирилген. Андан кийин бул материал модели QForm VXке өткөрүлүп; диаметри 90 mm жана калыңдыгы 2 mm болгон баштапкы листтен, 0.8 сүрүлүү коэффициенти, 300 айл/мин шпиндель ылдамдыгы жана 1 mm/s аспаптын жылыш ылдамдыгы колдонулуп, октук симметриялуу жука дубалдуу бөлүктүн металлды ийрип калыптандыруу процесси моделденген.
Булак сандык форманы гана көрсөтпөстөн, окшош параметрлер менен PNC-111 ийрип калыптандыруу машинасында физикалык өндүрүштү да ишке ашырган. Авторлор симуляциядагы бөлүктүн геометриясы менен эксперименттик түрдө өндүрүлгөн бөлүк өлчөмү жана формасы боюнча окшош экенин билдиришет. Бирок билдирилген %10дон аз орточо ката тек гана изилденген эксперименттик температура, деформация ылдамдыгы жана моделдөө шарттарындагы шайкештикти билдирет; ал бардык титан эритмелерине же бардык пластикалык калыптандыруу процесстерине автоматтык түрдө колдонулуучу универсалдуу ката чеги эмес.
Изилдөөнүн негизги көйгөйү
QForm, Deform жана AutoForm сыяктуу металл калыптандыруу программалары реалдуу өндүрүшкө өтүүдөн мурда чыңалуу, деформация, температуранын бөлүштүрүлүшү жана геометриялык өнүгүү сыяктуу чоңдуктарды эсептөөгө жардам бере алат. Бирок акыркы элементтер же калыптандыруу симуляциясынын тактыгы программалык камсыздоонун өзүнө гана байланыштуу эмес. Программа материалдын чыныгы термомеханикалык жүрүм-турумун канчалык туура көрсөткөн кириш маалыматтарына ээ экени чечүүчү мааниге ээ.
Булак изилдөөнүн баштапкы чекити да ушул. VT1-0 титаны температурага жана деформация ылдамдыгына сезгич жүрүм-турум көрсөткөндүктөн, коммерциялык программалардагы жалпы багыттагы материал китепканалары белгилүү өндүрүш шарттарын жетиштүү тактык менен көрсөтө албашы мүмкүн деп айтылат.
Ошондуктан изилдөөчүлөр айрым эксперименттик агуу ийри сызыктарын түздөн-түз колдонуу ордуна температураны, пластикалык деформацияны жана деформация ылдамдыгын бир эле көз карандылыкта бириктирген материал моделин түзүүнү максат кылышкан.
Hensel–Spittel Модели Бул Изилдөөдө Эмне Үчүн Колдонулат?
Hensel–Spittel модели бул изилдөөдө VT1-0 титанынын агуу чыңалуусун деформациянын, деформация ылдамдыгынын жана температуранын жалпы функциясы катары көрсөтүү үчүн колдонулат. MATLAB изотермиялык кысуу эксперименттеринен алынган агуу ийри сызыктарын колдонуп моделдин A жана m коэффициенттерин эң кичине квадраттар ыкмасы менен аныктайт; ошентип өзүнчө эксперименттик ийри сызыктар QForm VX ар башка термомеханикалык шарттарда баалай ала турган бирдиктүү материалдык көз карандылыкка айландырылат.
VT1-0дун баштапкы материалы жана микротүзүмү
Булак изилденген материалды Titan VT1-0 деп аныктайт. Текстте берилген химиялык курамы төмөнкүдөй:
| Элемент | Булакта берилген үлүш |
|---|---|
| Fe | 0,25% |
| O | 0,20% |
| Si | 10% |
| C | 0,07% |
| N | 0,04% |
Булак бүтүндүгү боюнча эскертүү: Кремнийдин үлүшү макаланын жарыяланган текстинде чындап эле “Si - 10%” түрүндө берилген. Бул маани бул жерде унчукпай оңдолгон жок жана булактан тышкаркы текшерүүсүз башка мааниге өзгөртүлбөшү керек.
Баштапкы жана майда дандуу микротүзүм
PDFтин 3-бетиндеги 1-сүрөт баштапкы VT1-0 материалынын узунунан жана туурасынан микротүзүмүн; 2-сүрөт болсо интенсивдүү пластикалык деформациядан кийинки микротүзүмдү көрсөтөт. Булак баштапкы дан өлчөмүн 30–70 µm деп берет.
Үлгүлөрдө ультра-майда дандуу түзүлүш алуу үчүн PA2636 гидравликалык прессинде интенсивдүү деформациялуу согуу колдонулган. Процесс бөлүктү 90° буруп, негизги жана каптал беттердин ортосунда алдыга-артка кысуу түрүндө аткарылган; ар бир кадамда %15–20 деформация берилген.
Булакка ылайык, бул процесстин натыйжасында дан өлчөмү 30–70 µmден 2–4 µmге чейин азайган жана дан өлчөмүндөгү өзгөрүүдөн эсептелген логарифмдик деформация болжол менен:
деп билдирилген.
VT1-0дун булакта берилген физикалык жана механикалык касиеттери
| Касиет | Маани |
|---|---|
| Тыгыздык, ρ | 4500 kg/m³ |
| Эрүү температурасы, Tm | 1668±4 °C |
| Жылуулук өткөрүмдүүлүгү, λ | 16,76 W/(m·K) |
| Созулуу бекемдиги, σb | 300÷450 MPa |
| Агуу чыңалуусу, σ0,2 | 250÷380 MPa |
| Узаруу, δ | 25÷30% |
| Кесилиштин кыскарышы, ψ | 50÷60% |
| Ийкемдүүлүк модулу, E | 110,25 GPa |
| Катуулук | 103 HB |
Колдонулган жабдуулар
- Микротүзүмдү изилдөө үчүн Olympus Delta микроскобу: 100, 200 жана 500 чоңойтуу.
- Кошумча микроскоп: CMM-2000.
- Интенсивдүү деформациялуу согуу үчүн PA2636 гидравликалык пресси.
- Изотермиялык кысуу сыноолору үчүн LFM250 созуу-кысуу сыноо машинасы.
- Эксперименттик металлды ийрип калыптандырууну текшерүү үчүн PNC-111 машинасы.
Кысуу үлгүлөрүн даярдоо
Булакка ылайык, баштапкы бөлүк диаметри 35 mmден 10 mmге чейин согулуп, андан кийин зымдык эрозия ыкмасы менен 10×10 mm өлчөмүндөгү кысуу үлгүлөрү даярдалган. PDFтин 3-бетиндеги 3-сүрөт эксперименттик үлгүлөрдү көрсөтөт.
Изотермиялык кысуу сыноолорунда колдонулган деформация ылдамдыктары:
- 0,001 s-1,
- 0,01 s-1,
- 0,1 s-1.
Деформация ылдамдыгы LFM250 түзмөгүнүн кыймылдуу башын эсептелген ылдамдыктарда башкаруу менен туруктуу кармалган.
Сыноо машинасынын башынын жылыш көз карандылыгы
Булактын Теңдеме (1)де жарыялаган туюнтмасы төмөнкүдөй:
Бул жерде \(S_i\) сыноо түзмөгүнүн башынын жылышын, \(\dot{\varepsilon}_i\) деформация ылдамдыгын, \(t\) убакытты жана \(h_0\) үлгүнүн баштапкы бийиктигин билдирет.
Булак бүтүндүгү боюнча эскертүү: Теңдеме бул жерде PDFте көрүнгөн формасында берилген; даражадагы белги түзүлүшү булактан тышкаркы божомол менен өзгөртүлгөн эмес.
Температура жана Деформация Ылдамдыгы VT1-0дун Агүү Чыңалуусуна Кантип Таасир Этет?
Изотермиялык кысуу жыйынтыктарына ылайык, температура жогорулаган сайын VT1-0дун агуу чыңалуусу байкаларлык төмөндөйт, ал эми бирдей температурада деформация ылдамдыгы жогорулаган сайын агуу чыңалуусу көбөйөт. Булак өзгөчө төмөн жана орто температураларда деформация ылдамдыгына сезгичтик кыйла айкын экенин, 600–800 °C диапазонунда болсо ар башка ылдамдыктарга тиешелүү агуу ийри сызыктары бири-бирине жакындаганын билдирет.
Төрт эксперименттик температура
Агуу ийри сызыктары төмөнкү температураларда аныкталган:
- 20 °C,
- 400 °C,
- 600 °C,
- 800 °C.
Ар бир температурада 0,001; 0,01 жана 0,1 s-1 деформация ылдамдыктары колдонулган. Ошентип, 4-сүрөттө жалпы 12 термомеханикалык шарт көрсөтүлгөн.
Температура жогорулаганда эмне үчүн ийри сызыктар төмөндөйт?
Авторлор температура жогорулаган сайын агуу чыңалуусунун азайышын термиялык жумшаруунун пластикалык деформацияга үстөм таасири менен түшүндүрүшөт. 600–800 °Cде деформация ылдамдыгынын айырмачылыктарынын азайышы болсо жылуулук менен активдешкен калыбына келүү процесстери жана дислокациялардын кайра жайгашуусу менен байланыштырылат.
Бул жүрүм-турум VT1-0дун агуу чыңалуусу бир гана өзгөрмөгө көз каранды эместигин да көрсөтөт. Деформация, деформация ылдамдыгы жана температура өз ара таасир эткендиктен, материалдын пластикалык жүрүм-туруму сызыктуу эмес түзүлүштү көрсөтөт.
MATLAB эмне үчүн керек болду?
Эксперименттен болгону 12 өзүнчө агуу ийри сызыгын алуу QForm VX сыяктуу калыптандыруу симуляциясында тынымсыз өзгөрүп турган температура жана деформация шарттарында материалды баалоо үчүн өзү эле жетиштүү эмес. Ошондуктан изилдөөчүлөр эксперименттик ийри сызыктарды MATLABда иштетип, аларды Hensel–Spittel көз карандылыгынын коэффициенттерине айлантышкан.
PDFтин 4-бетиндеги 5-сүрөттө көрсөтүлгөн MATLAB алгоритми эксперименттик маалыматтарды киргизет, ийри сызыктарды иштетет жана булактын түшүндүрмөсүнө ылайык сүрүлүү, аспап/калып температурасы жана деформация учурунда материалдын өзүнөн-өзү ысышы сыяктуу таасирлерди эсепке алуу үчүн түзөтүүлөрдү колдонот. Андан кийин Hensel–Spittel коэффициенттери эң кичине квадраттар ыкмасы менен аныкталат.
Булакта колдонулган Hensel–Spittel көз карандылыгы
PDFтин Теңдеме (2)синде агуу чыңалуусу төмөнкү формада берилген:
\(\sigma_i\) модель эсептеген агуу чыңалуусун; \(T\) температураны, \(\varepsilon\) деформацияны жана \(\dot{\varepsilon}\) деформация ылдамдыгын билдирет. \(A\) жана \(m_i\) коэффициенттери эксперименттик маалыматтарга ылайыкташтырылган модель параметрлери.
Булак \(A\)ны материалдын баштапкы агуу чыңалуусу жүрүм-туруму менен байланышкан мүнөздүү коэффициент катары түшүндүрөт. \(m_1\)–\(m_9\) ичиндеги колдонулган коэффициенттер деформацияны, ылдамдыкты, температураны жана алардын сызыктуу эмес өз ара таасирлерин моделдейт деп белгиленет.
MATLAB менен алынган коэффициенттер
| Температура диапазону | A | m1 | m2 | m3 | m4 | m5 | m7 | m8 | m9 |
|---|---|---|---|---|---|---|---|---|---|
| 20÷400 °C | 10,032 | -0,013 | -0,747 | -0,017 | -0,192 | 0,001 | 0,319 | 0 | 1,305 |
| 600÷800 °C | 5,042 | 0,111 | 0 | 43,481 | -0,01 | 0,01 | 0,001 | -2,201 | -0,404 |
Булак эки башка температура аймагы үчүн өзүнчө коэффициент топтомдорун колдонот. Ошентип төмөн/орто жана жогорку температура аймактарындагы айырмалуу термомеханикалык жүрүм-турум бир гана туруктуу коэффициенттер тобуна мажбурланбайт.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Эксперименттик агуу ийри сызыктары менен моделдин салыштырылышы
PDFтин 4-бетиндеги 6-сүрөт 20, 400, 600 жана 800 °Cдеги эксперименттик агуу ийри сызыктарын Hensel–Spittel моделинен эсептелген ийри сызыктар менен салыштырат. Ар бир температурада үч ар башка деформация ылдамдыгы изилденген.
Авторлор билдирген негизги сандык текшерүү жыйынтыгы — эксперименттик жана эсептелген агуу жүрүм-турумунун ортосундагы орточо четтөө изилденген шарттарда %10дон ашпаганы.
Моделде Орточо Катаны %10дон Төмөн Болушу Эмнени Билдирет?
Булакта билдирилген %10дон кичине орточо ката MATLAB менен калибрленген Hensel–Spittel модели 20–800 °C жана 0,001–0,1 s-1 диапазонундагы изотермиялык кысуу эксперименттеринин агуу жүрүм-турумун эксперименттик маалыматтарга салыштырмалуу жакын көрсөтөрүн билдирет. Бул жыйынтык модель бардык VT1-0 өндүрүш процесстеринде же башка металлдарга түздөн-түз колдонулганда ошол эле ката деңгээлин камсыз кылат дегенди далилдебейт.
QForm VXке өткөрүү
Эксперименттик текшерүүдөн кийин Теңдеме (2)деги материал модели QForm VXке өткөрүлүп, жука дубалдуу октук симметриялуу бөлүктүн металлды ийрип калыптандыруу процесси моделденген.
Булак колдонмо бөлүгүн газ турбина кыймылдаткычындагы аэродинамикалык формадагы компонент контекстинде сүрөттөйт.
QForm VX ийрип калыптандыруу параметрлери
| Параметр | Маани |
|---|---|
| Баштапкы бөлүктүн диаметри | 90 mm |
| Баштапкы калыңдык, S0 | 2 mm |
| Сүрүлүү коэффициенти | 0.8 |
| Негизги шпинделдин айлануусу | 300 айл/мин |
| Аспаптын жылыш ылдамдыгы | 1 mm/s |
Симуляциядан реалдуу өндүрүшкө
PDFтин 5-бетиндеги 7-сүрөт үч бөлүктүү текшерүү чынжырын сунуштайт:
- 7a-сүрөт: QForm VXтеги металлды ийрип калыптандыруу симуляциясы.
- 7b-сүрөт: Чыныгы ийрип калыптандыруу машинасындагы эксперименттик процесс.
- 7c-сүрөт: Ийрип калыптандыруу процессинен кийин алынган физикалык бөлүк.
Булакка ылайык, физикалык эксперимент PNC-111 моделиндеги ийрип калыптандыруу машинасында, симуляциядагы баштапкы бөлүккө жана процесс шарттарына окшош параметрлер менен жүргүзүлгөн.
Авторлор алынган чыныгы бөлүк симуляция жыйынтыгындагы бөлүккө өлчөм жана форма жагынан окшош экенин билдиришет. Бул салыштыруу материал модели кысуу ийри сызыктарына гана ылайыкташтырылып калбастан, башка пластикалык калыптандыруу операциясында да сыналганын көрсөтүшү жагынан изилдөөнүн маанилүү жактарынын бири.
Изилдөө колдогон жыйынтыктар
- VT1-0дун агуу жүрүм-туруму изилденген диапазондо температурага жана деформация ылдамдыгына сезгич.
- Температура жогорулаганда агуу чыңалуусу төмөндөйт.
- Бирдей температурада деформация ылдамдыгы көбөйгөндө агуу чыңалуусу жогорулайт.
- 600–800 °C аймагында деформация ылдамдыгынан келип чыккан ийри сызык айырмачылыктары азаят.
- MATLAB эксперименттик ийри сызыктардан Hensel–Spittel коэффициенттерин эң кичине квадраттар менен аныктоодо колдонулушу мүмкүн.
- Булактын эсептөөлөрү боюнча модель менен изотермиялык кысуу эксперименттеринин ортосундагы орточо ката %10дон кичине.
- Модель QForm VXке интеграцияланып, металлды ийрип калыптандыруу процесси моделденген.
- Булак симуляция жыйынтыгы менен PNC-111де өндүрүлгөн чыныгы бөлүк форма жана өлчөм жагынан окшош экенин билдирет.
Изилдөө өз алдынча колдобогон жыйынтыктар
- Модель бардык VT1-0 өндүрүш шарттарында %10дон төмөн ката берери көрсөтүлгөн эмес.
- Ошол эле коэффициенттерди башка металлдарга түздөн-түз өткөрүүгө болору көрсөтүлгөн эмес.
- Башка материалдарда кайра эксперимент жана калибрлөө жүргүзүлбөстөн модель жарактуу болору далилденген эмес.
- Бардык металл калыптандыруу процесстеринде бирдей тактыкка жетишилери көрсөтүлгөн эмес.
- Булакта кеңири белгисиздик талдоосу же коэффициенттердин ишеним интервалдары берилген эмес.
- Ийрип калыптандыруу геометриясынын бардык өлчөмдөрү үчүн деталдуу сандык эксперимент-симуляция ката таблицасы берилген эмес.
Изилдөөнүн күчтүү жактары
Изилдөөнүн күчтүү жагы материал моделин жөн гана теориялык көз карандылык же маалыматка ылайыкташтыруу көнүгүүсү катары калтырбагандыгында. Эксперименттик кысуу маалыматтарынан башталган процесс MATLAB параметр баалоосу, QForm VX симуляциясы жана чыныгы металлды ийрип калыптандыруу эксперименти менен уланат.
Экинчи күчтүү жагы температура менен деформация ылдамдыгынын бирге изилденишинде. Ошентип, бир температурада калибрленген жөнөкөй агуу ийри сызыгынын ордуна ар кандай термомеханикалык шарттарды көрсөтүүгө багытталган көз карандылык алынат.
Үчүнчү күчтүү жагы баштапкы микротүзүм менен интенсивдүү пластикалык деформациядан кийинки майда дандуу микротүзүмдүн булакта сүрөттөр менен көрсөтүлүшүндө. Башында 30–70 µm деп берилген дан өлчөмүнүн 2–4 µmге азайышы үлгү даярдоо материалдын абалын олуттуу өзгөрткөнүн көрсөтөт.
Чектөөлөр жана көңүл буруучу жагдайлар
Булак моделдин катасын “%10дон кичине орточо ката” деп билдирет; бирок бардык шарттардагы ката бөлүштүрүлүшүн, максималдуу катаны же коэффициенттердин статистикалык белгисиздигин деталдуу таблицада бербейт.
Экинчиден, металлды ийрип калыптандыруу текшерүүсү визуалдык жана геометриялык окшоштук аркылуу күчтүү практикалык көрсөтмө бергени менен, булакта көптөгөн өлчөө чекиттерине негизделген деталдуу өлчөмдүк ката матрицасы берилген эмес.
Үчүнчүдөн, булакта химиялык курамдын ичинде “Si - 10%” туюнтмасы болушу жана Hensel–Spittel аталышы айрым жерлерде “Hensel-Spitel” деп жазылышы сыяктуу текшерүүнү талап кылган басылманын ичиндеги белгилөө жагдайлары бар.
Төртүнчүдөн, Теңдеме (1)дин жарыяланган көрүнүшү булактан тышкаркы божомол менен өзгөртүлбөшү керек. Моделди так кайра өндүрүүдө бул теңдемени оригиналдуу эсептөө коду менен текшерүү пайдалуу болот.
Булак жана Ыкма Жөнүндө Эскертүү
- Оригиналдуу аталышы: ỨNG DỤNG PHẦN MỀM MATLAB XÂY DỰNG MÔ HÌNH VẬT LIỆU VT1-0 ĐỂ MÔ PHỎNG QUÁ TRÌNH BIẾN DẠNG DẺO
- Автор 1: Vũ Trọng Bách
- Автор 2: Đào Ngọc Điệp
- Автор 3: Nguyễn Xuân Tiến
- Жооптуу автор: Vũ Trọng Bách
- Мекеме 1: Trường Đại học Cửu Long
- Мекеме 2: Trường Đại học Trần Đại Nghĩa
- DOI: 10.65934/mkusj.2026.41.899
- Журнал: Tạp chí Khoa học Đại học Cửu Long
- Сан: 41
- Жыл: 2026
- Илим тармагы: Khoa học Kỹ thuật – Công nghệ / Инженерия жана Технология
- Келип түшкөн күнү: 20/08/2025
- Рецензия күнү: 25/11/2025
- Кабыл алуу/жарыялоо күнү: 27/01/2026
- Булак түрү: Эксперименттик материал мүнөздөмөсү + математикалык материал модели + сандык металл калыптандыруу симуляциясы + физикалык процесс текшерүүсү
- Рецензиялоо: Журналдын жарыялоо саясатына ылайык кош-сокур рецензиялоо колдонулат.
- Расмий шилтеме:https://doi.org/10.65934/mkusj.2026.41.899
Эксперимент шарттарынын кыскача мазмуну
- Материал: Titan VT1-0.
- Баштапкы дан өлчөмү: 30–70 µm.
- Интенсивдүү деформациядан кийинки дан өлчөмү: 2–4 µm.
- Ар бир согуу кадамындагы деформация: %15–20.
- Болжолдуу логарифмдик деформация: e ≈ 2,5.
- Кысуу үлгүсү: 10×10 mm.
- Эксперименттик температуралар: 20, 400, 600 жана 800 °C.
- Деформация ылдамдыктары: 0,001; 0,01 жана 0,1 s-1.
- Материал модели: Hensel–Spittel.
- Коэффициенттерди аныктоо: MATLAB + эң кичине квадраттар ыкмасы.
- Калыптандыруу симуляциясы: QForm VX.
- Эксперименттик ийрип калыптандыруу машинасы: PNC-111.
Басылманын ичиндеги маалымат бүтүндүгү боюнча эскертүү
Булакта химиялык курам `Si - 10%` деп берилген жана бул маани Verianla тарабынан унчукпай оңдолгон эмес. Hensel–Spittel аталышы да айрым саптарда Hensel-Spitel түрүндө жазылган. Мындан тышкары Теңдеме (1) жарыяланган формасында сакталган. Бул жагдайлар так кайра өндүрүү же көз карандысыз материал текшерүүсү жүргүзүлгөндө оригиналдуу эксперименттик жазуулар менен текшерилиши керек.
Илимий чечмелөө чеги
Бул изилдөө эксперименттик маалыматтарга негизделген VT1-0 материал модели изилденген температура жана деформация ылдамдыгы диапазонунда агуу жүрүм-турумун жана белгилүү бир металлды ийрип калыптандыруу колдонмосун ийгиликтүү көрсөтө алары тууралуу далил берет. Натыйжаларды башка металл, башка микротүзүм, башка температура-ылдамдык диапазону же башка өндүрүш процесси үчүн жарактуу деп эсептөө жаңы эксперименттик калибрлөөнү жана текшерүүнү талап кылат.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген