

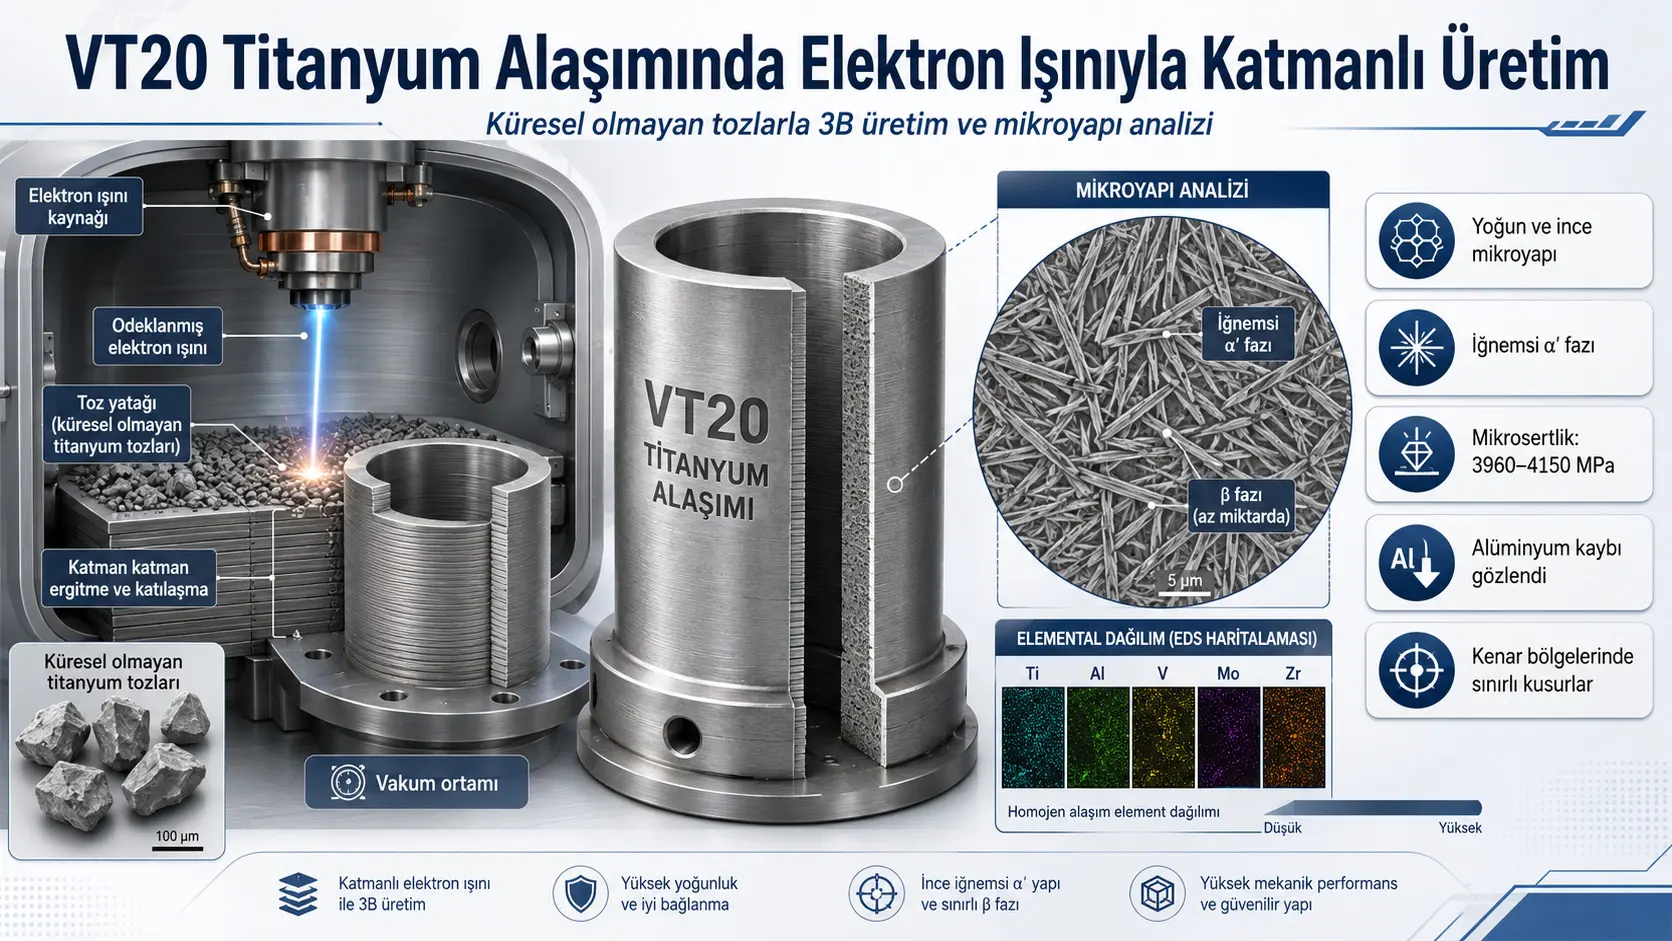
Metal кошумча өндүрүшta колдонулган порошокların genellikle küresel, akışkan ve dar бөлүкчө boyutu dağılımına sahip olması tercih edilir. Бул изилдөө ise hidrürleme–dehidrürleme ыкмаiyle üretilmiş, сфералык эмес VT20 титан эритмеı порошокunun vakum altında электрон нуруyla катмар катмар ergitilerek üç boyutlu bir parçaya dönüştürülüp dönüştürülemeyeceğini incelemiştir.
Изилдөөчүлөр, 60–140 µm бөлүкчө boyutundaki Ti–Mo–Al–V–Zr esaslı VT20 порошокunu колдонarak dış çapı 85 mm, iç çapı 55 mm ve жогоркуliği 35 mm olan ичи бош цилиндрik bir үлгү üretmiştir. Her biri 300 µm kalınlığındaki порошок катмарları önce odaksız электрон нуруyla ön ısıtılmış, ardından электрон нуруnın Arşimet spirali biçimindeki hareketiyle эритилгенtir. Üretim tamamlandıktan sonra үлгү vakum içinde 18 saat soğutulmuştur.
Kesit изилдөөlerinde, tam эритилген iç bölgelerin yoğun ve чоң ölçüde көзөнөкsiz olduğu görülmüştür. Mikroyapı, ısı uzaklaştırma yönünde uzanan kristalitlerden ve ağırlıklı olarak iğnemsi α′ титан fazından oluşmuştur; az miktarda β fazı da аныкталган. Kesitler boyunca bildirilen микрокатуулик 3960–4150 MPa aralığındadır.
Element haritaları титан, ванадий ve diğer эритме elementlerinin genel olarak homojen dağıldığını көрсөткөн. Ancak өндүрүлгөн parçadaki алюминий miktarı баштапкы порошокunun белгиленген %5,5–7,0 aralığının altında, EDX өлчөөünde ağırlıkça болжол менен %4,26 olarak bulunmuştur. Изилдөөчүлөр bu kaybı, алюминийun жогорку vakum ve эритүү шарттарындаki uçuculuğuyla байланышlendirmiştir.
Изилдөөnın жыйынтыкları tamamen kusursuz bir өндүрүш көрсөтпөйт. Numunenin tam эритилген orta bölgeleri yoğun olmakla birlikte dış ve iç четlara yakın alanlarda sınırlı ergime eksiklikleri, кичинекей boşluklar ve жогорку беттик тегиз эместик gözlenmiştir. Изилдөөчүлөр, önce dış ve iç konturların oluşturulmasını ve ardından iki kontur arasındaki alanın ergitilmesini önermiştir.
Изилдөө, сфералык эмес ve görece ekonomik HDH титан порошокlarının elektron ışınlı кошумча өндүрүшta колдонулушу мүмкүн экениne байланышn deneysel bir uygulanabilirlik sonucu sunmaktadır. Bununla birlikte гана tek bir үлгү geometrisi incelenmiş; çekme, yorulma, kırılma tokluğu, artık gerilme, boyutsal тактык ve беттик тегиз эместик gibi kritik mühendislik өзгөчөлүктөрү nicel olarak бааланган эмес.
Изилдөөнүн негизги problemi эмне?
Титан эритмеları; жогорку özgül dayanım, korozyon direnci ve жогорку температураlarda çalışabilme өзгөчөлүктөрү эмне үчүнiyle havacılık, enerji ve türbin parçalarında колдонулат. Ancak bu эритмеların geleneksel ыкмаlerle işlenmesi pahalı olabilir ve karmaşık geometrilerde жогорку miktarda malzeme kaybına yol açabilir.
Eklemeli imalat, parçanın bilgisayar destekli tasarım модельinden түздөн-түз катмарlar hâlinde üretilmesini камсыз кылат. Электрон нуру колдонулган sistemlerde metal порошокu vakum ortamında seçici olarak ergitilir. Bu yaklaşım, өзгөчөлүкle atmosferle kolayca reaksiyona girebilen титан gibi metaller için маанилүүdir.
Изилдөөnın odaklandığı sorun гана parçanın basılabilmesi değildir. Изилдөөчүлөр şu sorulara yanıt aramıştır:
- Сфералык эмес HDH титан порошокu, катмарlı электрон нуру эритүүsinde kararlı biçimde колдонулушу мүмкүн mi?
- Üretilen parçanın kesitinde yoğun ve homojen bir metal yapısı oluşur mu?
- Alaşım elementleri өндүрүш sonrasında homojen dağılır mı?
- Yüksek vakum ve электрон нуру эритүүsi kimyasal bileşimi değiştirir mi?
- Parçanın iç ve dış четlarında кайсы өндүрүш kusurları meydana gelir?
Эмне үчүн сфералык эмес порошок колдонулган?
Ticari металл кошумча өндүрүшү sistemlerinde колдонулган küresel титан порошокları pahalıdır. Изилдөөda колдонулган порошок, sinterlenmiş VT20 yarı mamulünün hidrojenle gevrekleştirilmesi ve daha sonra hidrojenden arındırılması esasına dayanan hidrürleme–dehidrürleme, yani HDH ыкмаiyle өндүрүлгөн.
HDH işlemi, küresel atomizasyon порошокlarından ар башка olarak köşeli ve düzensiz biçimli бөлүкчөlar üretir. Изилдөөnın Şekil 1’inde порошокların düzensiz, köşeli ve döküm benzeri iç yapıya sahip olduğu görülmektedir. İncelemede 60–140 µm aralığındaki бөлүкчө fraksiyonu колдонулган.
Изилдөөнүн mühendislik açısından маанилүү yönü, ideal küresel порошок yerine daha ар башка bir өндүрүш ыкмаiyle алынган порошокun колдонулушу мүмкүнliğini sınamasıdır. Bununla birlikte изилдөө, küresel ve сфералык эмес порошокları ошол эле өндүрүш parametreleri altında түздөн-түз салыштырууmıştır. Bu эмне үчүнle HDH порошокunun ticari küresel порошокla eşdeğer olduğu sonucu çıkarılamaz.
VT20 эритмеının bileşimi кантипdır?
Başlangıç порошокu Ti–Mo–Al–V–Zr sistemine ait VT20 титан эритмеıdır. Изилдөөda маалыматlen hedef bileşim aralıkları şöyledir:
| Element | Başlangıç порошокunda белгиленген miktar, ağırlıkça % |
|---|---|
| Zirkonyum, Zr | 1,5–2,5 |
| Molibden, Mo | 0,5–2,0 |
| Vanadyum, V | 0,8–2,5 |
| Alüminyum, Al | 5,5–7,0 |
| Azot, N | En fazla 0,05 |
| Hidrojen, H | En fazla 0,015 |
| Oksijen, O | En fazla 0,15 |
Изилдөөya göre VT20 эритмеı korozyon direnci, ısı direnci ve mekanik өзгөчөлүктөрү эмне үчүнiyle seçilmiştir. Alaşımın 500 °C’ye kadar uzun süreli изилдөөsı öngörülen bazı havacılık parçalarında колдонılabildiği белгиленген. Ancak изилдөөda өндүрүлгөн үлгү üzerinde жогорку температура dayanımı veya korozyon deneyi yapılmamıştır.
Elektron ışınlı 3B өндүрүш sistemi кантип изилдөөktadır?
Üretim düzeneği, SV-212M tipi кичинекей boyutlu электрон нуру булак ünitesi негизгиinde geliştirilmiştir. Sistem şu ana bileşenlerden oluşmaktadır:
- Toz besleme ve yayma mekanizması bulunan vakum odası,
- ELA-60 электрон нуру tabancası,
- 60 kV ve 60 kW darbeli жогорку чыңалуу güç kaynağı,
- Parçanın Z ekseninde hareketini sağlayan өндүрүш tablası,
- Электрон нуруnın X ve Y eksenlerinde yönlendirilmesini sağlayan saptırma sistemi,
- Siemens SIMATIC WinAC tabanlı programlanabilir kontrol sistemi,
- Bilgisayar destekli өндүрүш ve ışın tarama yazılımı.
Электрон нуру tabancası vakum odasının üst bölümüne sabitlenmiştir. Sistem, болжол менен \(10^{-4}\) mmHg vakum düzeyine ulaşabilmektedir. Güç kaynağının чыңалууi 60 kV’a, ışın токı ise 1000 mA’e kadar ayarlanabilmektedir.
Şekil 3, порошок haznelerinden изилдөө tablasına beslenen порошокun bir yayıcı tarafından ince tabaka hâline getirildiğini көрсөтөт. Электрон нуру bilgisayar модельinde аныкталган alanı tarayarak порошокu ergitir. Tabla daha sonra bir катмар kalınlığı kadar aşağı indirilir ve işlem tekrarlanır.
Numune кайсы işlem adımlarıyla өндүрүлгөн?
- VT20 порошокu өндүрүш tablasına yayılmıştır.
- 300 µm kalınlığında bir порошок катмарı түзүлгөн.
- Katman, odaksız электрон нуру колдонуу менен ön ısıtılmıştır.
- Odaklanmış электрон нуру, dış çaptan iç çapa doğru ilerleyen Arşimet spirali biçiminde hareket ettirilmiştir.
- Toz seçici olarak эритилген ve silindirik катмар түзүлгөн.
- Üretim tablası aşağı indirilmiş ve yeni порошок катмарı yayılmıştır.
- İşlem, 35 mm жогоркуliğindeki parça tamamlanıncaya kadar tekrarlanmıştır.
- Üretim sonrasında parça vakum içinde 18 saat soğutulmuştur.
- Ergimemiş порошок temizlenmiş ve үлгү metalografik изилдөөye hazırlanmıştır.
Üretilen ичи бош цилиндрin dış çapı 85 mm, iç çapı 55 mm ve жогоркуliği 35 mm’dir. Şekil 6’da өндүрүш sonrasındaki pürüzlü dış yüzey, kesilmiş halka үлгүsi ve metalografik изилдөө için çıkarılan parçalar көрсөтүлөт.
Mikroyapı ve bileşim кайсы ыкмаlerle изилденген?
| İnceleme | Kullanılan ыкма veya cihaz |
|---|---|
| Optik микротүзүлүш | Neophot-32 metalografik mikroskop |
| Mikroyapı görüntüleme | Olympus C-500 kamera |
| Mikrosertlik | LECO M-400; 0,3 N yük ve 10 saniye bekleme süresi |
| Taramalı elektron mikroskobu | JSM-7001F; 20 kV hızlandırma чыңалууi |
| Görüntüleme modları | İkincil elektron ve geri saçılan elektron görüntüleme |
| Element analizi | INCA PentaFET×3 dedektörü ve Oxford Instruments INCA 4.11 |
| Nicel analiz kalibrasyonu | %99,99 saflıkta kobalt standardı |
Parçanın kesiti tamamen kusursuz mudur?
Hayır. Изилдөөчүлөр kesitin genelinde yoğun, döküm benzeri bir yapı oluştuğunu ve tam эритилген bölgelerde belirgin көзөнөк bulunmadığını bildirmiştir. Ancak parçanın yan yüzeylerine ve чет bölgelerine yakın sınırlı ergime eksiklikleri gözlenmiştir.
Şekil 7’deki makro kesitte merkez bölge yoğun görünürken iki dış четda daha koyu, düzensiz alanlar bulunmaktadır. Şekil 8’de bu alanlardaki yerel boşluklar ve düzensiz ergime bölgeleri daha жогорку büyütmede көрсөтүлгөн.
Bu эмне үчүнle изилдөөnın “көзөнөкsiz yapı” sonucu bütün parçanın her noktasının kusursuz olduğu biçiminde yorumlanmamalıdır. Daha doğru ifade şöyledir:
- Tam эритилген iç bölgeler чоң ölçüde yoğun ve көзөнөкsizdir.
- Kenar bölgelerinde sınırlı ergime eksikliği ve кичинекей kusurlar vardır.
- Parçanın dış yüzeyi ve четları жогорку pürüzlülük көрсөтөт.
Kenar kusurları için кантип bir çözüm önerilmiştir?
Изилдөөчүлөр электрон нуруnın чет катмарlarını işleme biçiminin değiştirilmesini önermiştir. Buna göre önce parçanın dış ve iç sınırları ayrı konturlar hâlinde ergitilmeli, daha sonra bu iki kontur arasındaki alan ışın taramasıyla doldurulmalıdır.
Bu yaklaşımın amacı, четlarda yetersiz enerji маалыматlmesini ve tam ergimemiş bölgelerin oluşmasını azaltmaktır. Ancak önerilen ыкма изилдөө kapsamında yeni bir deney serisiyle nicel olarak doğrulanmamıştır.
Alaşım elementleri homojen dağılmış mıdır?
Şekil 9’daki element haritaları, титан, алюминий ve ванадийun изилденген alan boyunca genel olarak homojen dağıldığını көрсөтөт. Vanadyumun α fazı tane sınırlarına yakın bölgelerde daha жогорку yoğunluk көрсөтebildiği белгиленген.
İncelenen bölgedeki EDX analizi şu ağırlık yüzdelerini vermiştir:
| Element | Üretilen үлгүdeki EDX sonucu, ağırlıkça % |
|---|---|
| Титан, Ti | 90,40 |
| Alüminyum, Al | 4,26 |
| Zirkonyum, Zr | 2,48 |
| Vanadyum, V | 2,10 |
| Molibden, Mo | 0,77 |
EDX analizi гана seçilmiş bir изилдөө alanını temsil etmektedir. Изилдөөda çok sayıda bölgeden алынган ortalama, standart sapma veya өлчөө belirsizliği маалыматlmemiştir.
Alüminyum miktarı эмне үчүн azalmıştır?
Başlangıç порошокu için алюминий aralığı ağırlıkça %5,5–7,0 olarak маалыматlmesine rağmen өндүрүлгөн үлгүnin изилденген alanında %4,26 алюминий ölçülmüştür.
Изилдөөчүлөр bu farkı, алюминийun жогорку vakumda ve ergimiş metal sıcaklığında diğer эритме bileşenlerine göre daha kolay buharlaşmasıyla ачыкlamaktadır. Buharlaşan алюминий vakum sistemi tarafından ortamdan uzaklaştırılmaktadır.
Изилдөөda önerilen çözüm, баштапкы порошокundaki алюминий miktarının daha жогорку tutulmasıdır. Ne kadar ilave алюминий gerektiğinin эритме türüne ve өндүрүш шарттарыna göre deneysel olarak belirlenmesi gerektiği белгиленген.
Bu öneri dikkatle uygulanmalıdır. Изилдөө, ар башка баштапкы алюминий miktarlarıyla yeni өндүрүшler реалдууleştirmemiştir. Bu эмне үчүнle optimum telafi oranı изилдөө tarafından belirlenmiş değildir.
Mikroyapı кантип oluşmuştur?
Üretilen metalin микротүзүлүшsı kesit boyunca ince ve genel olarak homojendir. Kristalitlerin ısı uzaklaştırma yönünde uzadığı görülmüştür.
Şekil 11’deki 500 kat büyütülmüş görüntüde, kristalitlerin içinde ince ve iğnemsi yapıların ар башка yönlerde kümelendiği görülmektedir. Изилдөөчүлөр yapıyı ağırlıklı olarak şu fazlarla tanımlamıştır:
- İğnemsi α′ fazı: Alaşım elementlerinin α-титан içinde aşırı doymuş katı çözeltisi,
- Az miktarda β fazı: Mikroyapıda ikincil faz olarak bulunan титан fazı.
Tane sınırlarının temiz olduğu ve belirgin metal dışı kalıntı içermediği билдирилген. Ancak faz miktarları nicel olarak ölçülmemiş; X-ışını kırınımı, EBSD veya geçirimli elektron mikroskobu gibi ek faz валидация ыкмаleri колдонулган эмес.
Mikrosertlik sonucu эмне?
Farklı kesit bölgelerinde yapılan өлчөөlerde mikrosertliğin маанилүү ölçüde değişmediği ve 3960–4150 MPa arasında bulunduğu билдирилген.
Bu жыйынтык, изилденген kesitlerde sertlik dağılımının görece homojen olduğunu düşündürmektedir. Bununla birlikte изилдөөda:
- Kaç sertlik izi alındığı,
- Өлчөөlerin kesin konumları,
- Ortalama ve standart sapma,
- Katman yönü ile kesit yönü arasındaki fark,
- Başlangıç malzemesiyle салыштыруу
ayrıntılı olarak маалыматlmemiştir. Bu эмне үчүнle bildirilen aralık, tam bir mekanik өзгөчөлүк haritası olarak değerlendirilmemelidir.
Изилдөөnın desteklediği жыйынтыкlar nelerdir?
- 60–140 µm boyutundaki сфералык эмес HDH VT20 порошокu электрон нуруyla катмарlı olarak ergitilebilmiştir.
- İçi boş silindirik ve üç boyutlu bir metal үлгү üretilebilmiştir.
- Tam эритилген iç bölgelerde yoğun ve чоң ölçüde көзөнөкsiz yapı oluşmuştur.
- Mikroyapı kesit boyunca ince ve genel olarak homojen bulunmuştur.
- Yapı ağırlıklı olarak iğnemsi α′ fazı ve az miktarda β fazından oluşmuştur.
- Alaşım elementleri изилденген alanlarda genel olarak homojen dağılmıştır.
- Vakum altında эритүү sırasında алюминий kaybı meydana gelmiştir.
- Kenar tarama stratejisinin ergime eksikliklerini ve yüzey kusurlarını etkilediği görülmüştür.
Изилдөө neyi далилдебейт?
- Сфералык эмес порошокun küresel порошокla ошол эле akış ve өндүрүш performansına sahip olduğunu далилдебейт.
- Üretilen malzemenin sertifikalı havacılık parçası olarak колдонулушу мүмкүн экенин көрсөтпөйт.
- Parçanın tamamının көзөнөкsiz olduğunu далилдебейт.
- Alüminyum kaybını telafi edecek kesin баштапкы bileşimini belirlememektedir.
- Çekme dayanımı, akma dayanımı, uzama, yorulma veya kırılma tokluğu hakkında жыйынтык sunmamaktadır.
- Katman yönüne bağlı mekanik anizotropiyi баалооmektedir.
- Yüksek температура veya korozyon performansını түздөн-түз sınamamaktadır.
- Farklı parça geometrilerinde ошол эле жыйынтыкların alınacağını көрсөтпөйт.
- Üretim süresini, enerji tüketimini veya ekonomik maliyeti салыштырууmaktadır.
Түркиядаki ileri imalat изилдөөları açısından anlamı эмне?
Изилдөөnın “yerli порошок” vurgusu Украина sanayisinin tedarik sorunlarına yöneliktir. Buna rağmen негизги mühendislik sorusu Түркия жагынан da geçerlidir: Yerel olarak veya daha ekonomik ыкмаlerle өндүрүлгөн титан порошокları, ithal küresel порошокlara alternatif olabilir mi?
Изилдөө, alternatif порошокların гана kimyasal bileşimle değerlendirilmemesi gerektiğini көрсөтөт. Aşağıdaki unsurlar birlikte ele alınmalıdır:
- Parçacık boyutu ve şekli,
- Tozun serilme davranışı,
- Katman kalınlığı,
- Işın gücü ve tarama yolu,
- Vakum altında эритме elementi kaybı,
- Kenar ve kontur эритүү stratejisi,
- Gözeneklilik ve беттик тегиз эместик,
- Faz yapısı ve mekanik өзгөчөлүктөр.
Түркияда havacılık, savunma, enerji ve medikal sektörler için yürütülecek benzer изилдөөlarda; yerel порошокların ар башка электрон нуру parametreleriyle sistematik olarak sınanması, küresel порошокlarla түздөн-түз karşılaştırılması ve жыйынтыкların mekanik тестlerle doğrulanması керек.
Изилдөөnın Ыкмаi ve Жыйынтыктарı
Deneysel ыкма özeti
| Ыкма bileşeni | Изилдөөda uygulanan шарт |
|---|---|
| Malzeme | VT20, Ti–Mo–Al–V–Zr титан эритмеı |
| Toz өндүрүшi | Hidrürleme–dehidrürleme, HDH |
| Toz biçimi | Сфералык эмес ve düzensiz бөлүкчөlar |
| Parçacık boyutu | 60–140 µm |
| Üretim ыкмаi | Vakum altında катмарlı электрон нуру эритүү |
| Электрон нуру sistemi | SV-212M tabanlı sistem ve ELA-60 elektron tabancası |
| Güç kaynağı | 60 kV/60 kW; en fazla 1000 mA ışın токı |
| Vakum seviyesi | Yaklaşık \(1\times10^{-4}\) mmHg |
| Katman kalınlığı | 300 µm |
| Tarama yolu | Dış çaptan iç çapa doğru Arşimet spirali |
| Katman işlemi | Odaksız ışınla ön ısıtma ve odaklanmış ışınla эритүү |
| Numune geometrisi | Dış çap 85 mm, iç çap 55 mm, жогоркуlik 35 mm |
| Soğutma | Vakum içinde 18 saat |
| Mikrosertlik шартu | 0,3 N yük, 10 saniye |
| SEM шартu | JSM-7001F, 20 kV |
| Deney tekrar sayısı | Açıkça bildirilmemiştir |
| İstatistiksel analiz | Ortalama, standart sapma ve güven aralığı bildirilmemiştir |
Ana жыйынтыктарın toplu баалооsi
| İncelenen өзгөчөлүк | Жыйынтыктар | Bilimsel баалоо |
|---|---|---|
| Parça oluşumu | İçi boş silindir başarıyla üretildi | Сфералык эмес HDH порошокunun işlenebilirliğini көрсөтөт |
| Merkez kesit yoğunluğu | Tam эритилген bölgeler чоң ölçüde көзөнөкsiz | Toz катмарlarının merkezde yeterli ölçüde ergidiğini көрсөтөт |
| Kenar bölgeleri | Yerel ergime eksiklikleri ve жогорку pürüzlülük | Kontur ve tarama stratejisinin iyileştirilmesi керек |
| Mikroyapı | İnce, homojen ve yönlenmiş kristalitler | Isı uzaklaştırma yönüyle байланышli катмарlı katılaşma yapısıdır |
| Faz yapısı | Ağırlıklı iğnemsi α′, az miktarda β fazı | Fazlar görüntüleme yoluyla tanımlanmış, nicel oran маалыматlmemiştir |
| Mikrosertlik | 3960–4150 MPa | Kesitler arasında sınırlı değişim билдирилген |
| Element dağılımı | Genel olarak homojen | Belirgin makro ayrışma gözlenmemiştir |
| Vanadyum dağılımı | α fazı sınırlarında daha жогорку yoğunluk | Alaşım sisteminin bilinen bölgesel dağılım davranışıyla байланышlendirilmiştir |
| Alüminyum miktarı | EDX өлчөөünde ağırlıkça %4,26 | Başlangıç aralığından төмөн; vakumda uçuculuğa bağlanmıştır |
Yeniden üretilebilirliği sınırlayan eksik bilgiler
- Üretimde колдонулган kesin ışın токı белгиленген эмес.
- Tarama hızı raporlanmamıştır.
- Odak çapı ve enerji yoğunluğu маалыматlmemiştir.
- Tarama çizgileri arasındaki mesafe ачыкlanmamıştır.
- Toz yatağı sıcaklığı ölçülmemiş veya bildirilmemiştir.
- Üretilen bağımsız үлгү sayısı ачыкlanmamıştır.
- Gözeneklilik hacimsel olarak ölçülmemiştir.
- Yüzey pürüzlülüğü sayısal bir Ra veya Rz değeriyle маалыматlmemiştir.
- Boyutsal sapmalar raporlanmamıştır.
- Faz oranları nicel olarak аныкталган эмес.
- Mekanik өзгөчөлүктөр микрокатуулик dışında sınanmamıştır.
- Alüminyum kaybının үлгүnin ар башка bölgelerinde değişip değişmediği көрсөтilmemiştir.
Жыйынтыкları güçlendirecek ek изилдөөlar
- Küresel ve HDH порошокlarının ошол эле шартlarda түздөн-түз karşılaştırılması,
- Farklı бөлүкчө boyutu dağılımlarının sınanması,
- Işın токı, tarama hızı ve катмар kalınlığının parametrik olarak değiştirilmesi,
- X-ışını bilgisayarlı tomografiyle üç boyutlu көзөнөкlilik өлчөөü,
- Optik profilometriyle беттик тегиз эместик өлчөөü,
- XRD ve EBSD ile faz ve kristal yönelimi analizi,
- Yatay ve dikey yönlerde çekme тестleri,
- Yorulma ve kırılma tokluğu deneyleri,
- Artık gerilme ve çarpılma өлчөөleri,
- Farklı баштапкы алюминий oranlarıyla telafi deneyleri,
- Isıl işlem öncesi ve sonrası микротүзүлүш салыштырууsı,
- Daha karmaşık ve ince duvarlı geometrilerde өндүрүш валидацияsı.
Булак ve Ыкма Notu
- Изилдөөnın özgün adı: Microstructure of VT20 Titanium Alloys Produced by the Method of Layer-by-Layer Electron Beam Fusion Using Domestic Powder Materials
- Yazarlar: V.M. Nesterenkov; V.A. Matviichuk; M.O. Rusynik; T.B. Yanko; A.E. Dmitrenko
- Yazar sıralaması: Yazarlar yukarıda изилдөө metnindeki özgün sırayla маалыматlmiştir.
- Eş katkı veya eş birinci авторlık: Beyan bulunmamaktadır.
- Sorumlu автор: Açıkça tanımlanmış bir sorumlu автор bulunmamaktadır.
- Birinci мекеме: E.O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, Kyiv, Украина
- İkinci мекеме: PJSC Titanium Institute, Украина
- Üçüncü мекеме: NSC Kharkov Institute of Physics and Technology, Kharkov, Украина
- Dergi: The Paton Welding Journal
- Yıl ve sayı: 2019, Sayı 9
- Sayfalar: 2–7
- Teslim tarihi: 12 Haziran 2019
- Yayın tarihi: 17 Ekim 2019
- DOI: 10.15407/tpwj2019.09.01
- Hakemlik durumu: Hakemli dergi makalesi
- Yayınevi: International Association “Welding” — Paton Publishing House
- Yayın dili: İngilizce
- Resmî makale шилтемеsı:The Paton Welding Journal resmî makale sayfası
- Kalıcı DOI шилтемеsı:10.15407/tpwj2019.09.01
- Finansman: Makalede ayrı bir finansman beyanı bulunmamaktadır.
- Çıkar çatışması: Makalede ayrı bir çıkar çatışması beyanı bulunmamaktadır.
- Veri erişimi: Ham deney маалыматтарi veya ачык маалымат deposu шилтемеsı маалыматlmemiştir.
Bu Verianla makalesinin bilimsel içeriği гана yüklenen изилдөөnın metni, malzeme bileşim таблицаsu, өндүрүш düzeneği, deney ыкмаi, makro ve микротүзүлүш görüntüleri, element haritaları, EDX analizi ve изилдөөчүлөрın жыйынтыкları esas alınarak hazırlanmıştır. Dış булакlar гана bibliyografik kimlik, DOI, dergi, басмакана, жарыялоо tarihi ve рецензияланганk durumunun doğrulanması amacıyla колдонулган; dış булакlardan yeni bilimsel bulgu eklenmemiştir.
Изилдөөda колдонулган бөлүкчө boyutu 60–140 µm, порошок катмарı kalınlığı ise 300 µm’dir. Taranmış metinlerde mikro sembolünün yanlış okunabileceği durumlarda, özgün sayfa görüntülerindeki birimler esas alınmıştır.
Изилдөөnın özetinde көзөнөкsiz ve homojen yapı vurgulanmasına rağmen жыйынтык bölümünde yan yüzeylere yakın yerel ergime eksiklikleri ve чет kusurları көрсөтүлгөн. Bu эмне үчүнle makalede “parçanın tamamı көзөнөкsizdir” biçiminde genelleme yapılmamış; tam эритилген iç bölgeler ile kusurlu чет bölgeleri birbirinden ayrılmıştır.
EDX analizindeki %4,26 алюминий değeri seçilmiş bir өлчөө alanına aittir. Изилдөөda ар башка alanların ortalaması veya өлчөө belirsizliği маалыматlmediğinden bu değer bütün parçanın kesin ortalama алюминий oranı olarak yorumlanmamalıdır.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген