

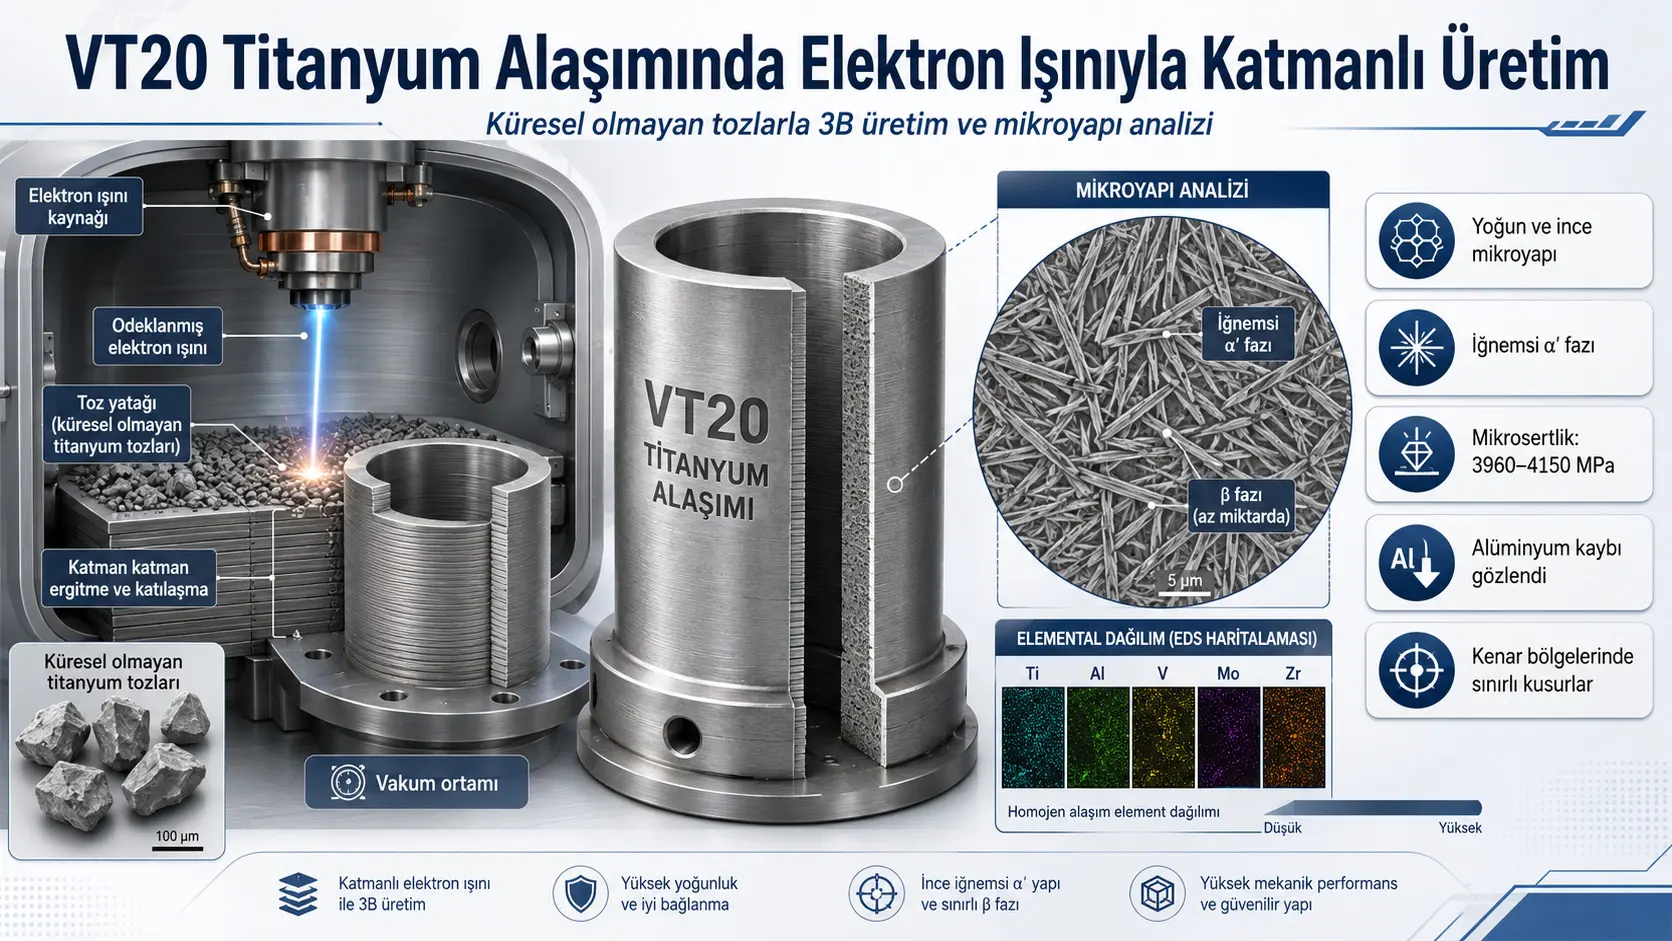
Metal əlavə istehsalta istifadə edilən tozların genellikle küresel, akışkan ve dar hissəcik boyutu dağılımına sahip olması tercih edilir. Bu tədqiqat ise hidrürleme–dehidrürleme metodiyle üretilmiş, kürəvi olmayan VT20 titan ərintiı tozunun vakum altında elektron şüasıyla qat qat ergitilerek üç boyutlu bir parçaya dönüştürülüp dönüştürülemeyeceğini incelemiştir.
Tədqiqatçılar, 60–140 µm hissəcik boyutundaki Ti–Mo–Al–V–Zr esaslı VT20 tozunu istifadə etarak dış çapı 85 mm, iç çapı 55 mm ve yüksəkliği 35 mm olan içi boş silindrik bir nümunə üretmiştir. Her biri 300 µm kalınlığındaki toz qatları önce odaksız elektron şüasıyla ön ısıtılmış, ardından elektron şüasının Arşimet spirali biçimindeki hareketiyle əridilmiştir. Üretim tamamlandıktan sonra nümunə vakum içinde 18 saat soğutulmuştur.
Kesit araşdırmalerinde, tam əridilmiş iç bölgelerin yoğun ve böyük ölçüde məsaməsiz olduğu görülmüştür. Mikroyapı, ısı uzaklaştırma yönünde uzanan kristalitlerden ve ağırlıklı olarak iğnemsi α′ titan fazından oluşmuştur; az miktarda β fazı da müəyyən edilmişdir. Kesitler boyunca bildirilen mikrosərtlik 3960–4150 MPa aralığındadır.
Element haritaları titan, vanadium ve diğer ərinti elementlerinin genel olarak homojen dağıldığını göstərmişdir. Ancak istehsal edilən parçadaki alüminium miktarı başlanğıc tozunun qeyd edilən %5,5–7,0 aralığının altında, EDX ölçməünde ağırlıkça təxminən %4,26 olarak bulunmuştur. Tədqiqatçılar bu kaybı, alüminiumun yüksək vakum ve əridilmə şəraitindəki uçuculuğuyla əlaqəlendirmiştir.
Tədqiqatnın nəticəları tamamen kusursuz bir istehsal göstərmir. Numunenin tam əridilmiş orta bölgeleri yoğun olmakla birlikte dış ve iç kənarlara yakın alanlarda sınırlı ergime eksiklikleri, kiçik boşluklar ve yüksək səth pürüzlülüyü gözlenmiştir. Tədqiqatçılar, önce dış ve iç konturların oluşturulmasını ve ardından iki kontur arasındaki alanın ergitilmesini önermiştir.
Tədqiqat, kürəvi olmayan ve görece ekonomik HDH titan tozlarının elektron ışınlı əlavə istehsalta istifadə edilə biləcəyine əlaqən deneysel bir uygulanabilirlik sonucu sunmaktadır. Bununla birlikte yalnız tek bir nümunə geometrisi incelenmiş; çekme, yorulma, kırılma tokluğu, artık gerilme, boyutsal dəqiqlik ve səth pürüzlülüyü gibi kritik mühendislik xüsusiyyətləri nicel olarak qiymətləndirilməmişdir.
Tədqiqatın əsas problemi nədir?
Titan ərintiları; yüksək özgül dayanım, korozyon direnci ve yüksək temperaturlarda çalışabilme xüsusiyyətləri niyəiyle havacılık, enerji ve türbin parçalarında istifadə olunur. Ancak bu ərintiların geleneksel metodlerle işlenmesi pahalı olabilir ve karmaşık geometrilerde yüksək miktarda malzeme kaybına yol açabilir.
Eklemeli imalat, parçanın bilgisayar destekli tasarım modelinden birbaşa qatlar hâlinde üretilmesini təmin edir. Elektron şüası istifadə edilən sistemlerde metal tozu vakum ortamında seçici olarak ergitilir. Bu yaklaşım, xüsusiyyətle atmosferle kolayca reaksiyona girebilen titan gibi metaller için vacibdir.
Tədqiqatnın odaklandığı sorun yalnız parçanın basılabilmesi değildir. Tədqiqatçılar şu sorulara yanıt aramıştır:
- Kürəvi olmayan HDH titan tozu, qatlı elektron şüası əridilməsinde kararlı biçimde istifadə edilə bilər mi?
- Üretilen parçanın kesitinde yoğun ve homojen bir metal yapısı oluşur mu?
- Alaşım elementleri istehsal sonrasında homojen dağılır mı?
- Yüksek vakum ve elektron şüası əridilməsi kimyasal bileşimi değiştirir mi?
- Parçanın iç ve dış kənarlarında hansı istehsal kusurları meydana gelir?
Niyə kürəvi olmayan toz istifadə edilmişdir?
Ticari metal əlavə istehsal sistemlerinde istifadə edilən küresel titan tozları pahalıdır. Tədqiqatda istifadə edilən toz, sinterlenmiş VT20 yarı mamulünün hidrojenle gevrekleştirilmesi ve daha sonra hidrojenden arındırılması esasına dayanan hidrürleme–dehidrürleme, yani HDH metodiyle istehsal edilmişdir.
HDH işlemi, küresel atomizasyon tozlarından fərqli olarak köşeli ve düzensiz biçimli hissəciklar üretir. Tədqiqatnın Şekil 1’inde tozların düzensiz, köşeli ve döküm benzeri iç yapıya sahip olduğu görülmektedir. İncelemede 60–140 µm aralığındaki hissəcik fraksiyonu istifadə edilmişdir.
Tədqiqatın mühendislik açısından vacib yönü, ideal küresel toz yerine daha fərqli bir istehsal metodiyle əldə edilən tozun istifadə edilə bilərliğini sınamasıdır. Bununla birlikte tədqiqat, küresel ve kürəvi olmayan tozları eyni istehsal parametreleri altında birbaşa müqayisəmıştır. Bu niyəle HDH tozunun ticari küresel tozla eşdeğer olduğu sonucu çıkarılamaz.
VT20 ərintiının bileşimi necədır?
Başlangıç tozu Ti–Mo–Al–V–Zr sistemine ait VT20 titan ərintiıdır. Tədqiqatda verilen hedef bileşim aralıkları şöyledir:
| Element | Başlangıç tozunda qeyd edilən miktar, ağırlıkça % |
|---|---|
| Zirkonyum, Zr | 1,5–2,5 |
| Molibden, Mo | 0,5–2,0 |
| Vanadyum, V | 0,8–2,5 |
| Alüminyum, Al | 5,5–7,0 |
| Azot, N | En fazla 0,05 |
| Hidrojen, H | En fazla 0,015 |
| Oksijen, O | En fazla 0,15 |
Tədqiqatya göre VT20 ərintiı korozyon direnci, ısı direnci ve mekanik xüsusiyyətləri niyəiyle seçilmiştir. Alaşımın 500 °C’ye kadar uzun süreli tədqiqatsı öngörülen bazı havacılık parçalarında istifadə etılabildiği qeyd edilmişdir. Ancak tədqiqatda istehsal edilən nümunə üzerinde yüksək temperatur dayanımı veya korozyon deneyi yapılmamıştır.
Elektron ışınlı 3B istehsal sistemi necə tədqiqatktadır?
Üretim düzeneği, SV-212M tipi kiçik boyutlu elektron şüası mənbə ünitesi əsasinde geliştirilmiştir. Sistem şu ana bileşenlerden oluşmaktadır:
- Toz besleme ve yayma mekanizması bulunan vakum odası,
- ELA-60 elektron şüası tabancası,
- 60 kV ve 60 kW darbeli yüksək gərginlik güç kaynağı,
- Parçanın Z ekseninde hareketini sağlayan istehsal tablası,
- Elektron şüasının X ve Y eksenlerinde yönlendirilmesini sağlayan saptırma sistemi,
- Siemens SIMATIC WinAC tabanlı programlanabilir kontrol sistemi,
- Bilgisayar destekli istehsal ve ışın tarama yazılımı.
Elektron şüası tabancası vakum odasının üst bölümüne sabitlenmiştir. Sistem, təxminən \(10^{-4}\) mmHg vakum düzeyine ulaşabilmektedir. Güç kaynağının gərginliki 60 kV’a, ışın cərəyanı ise 1000 mA’e kadar ayarlanabilmektedir.
Şekil 3, toz haznelerinden tədqiqat tablasına beslenen tozun bir yayıcı tarafından ince tabaka hâline getirildiğini göstərir. Elektron şüası bilgisayar modelinde müəyyən edilən alanı tarayarak tozu ergitir. Tabla daha sonra bir qat kalınlığı kadar aşağı indirilir ve işlem tekrarlanır.
Numune hansı işlem adımlarıyla istehsal edilmişdir?
- VT20 tozu istehsal tablasına yayılmıştır.
- 300 µm kalınlığında bir toz qatı yaradılmışdır.
- Katman, odaksız elektron şüası istifadə edilərək ön ısıtılmıştır.
- Odaklanmış elektron şüası, dış çaptan iç çapa doğru ilerleyen Arşimet spirali biçiminde hareket ettirilmiştir.
- Toz seçici olarak əridilmiş ve silindirik qat yaradılmışdır.
- Üretim tablası aşağı indirilmiş ve yeni toz qatı yayılmıştır.
- İşlem, 35 mm yüksəkliğindeki parça tamamlanıncaya kadar tekrarlanmıştır.
- Üretim sonrasında parça vakum içinde 18 saat soğutulmuştur.
- Ergimemiş toz temizlenmiş ve nümunə metalografik araşdırmaye hazırlanmıştır.
Üretilen içi boş silindrin dış çapı 85 mm, iç çapı 55 mm ve yüksəkliği 35 mm’dir. Şekil 6’da istehsal sonrasındaki pürüzlü dış yüzey, kesilmiş halka nümunəsi ve metalografik araşdırma için çıkarılan parçalar göstərilir.
Mikroyapı ve bileşim hansı metodlerle araşdırılmışdır?
| İnceleme | Kullanılan metod veya cihaz |
|---|---|
| Optik mikrostruktur | Neophot-32 metalografik mikroskop |
| Mikroyapı görüntüleme | Olympus C-500 kamera |
| Mikrosertlik | LECO M-400; 0,3 N yük ve 10 saniye bekleme süresi |
| Taramalı elektron mikroskobu | JSM-7001F; 20 kV hızlandırma gərginliki |
| Görüntüleme modları | İkincil elektron ve geri saçılan elektron görüntüleme |
| Element analizi | INCA PentaFET×3 dedektörü ve Oxford Instruments INCA 4.11 |
| Nicel analiz kalibrasyonu | %99,99 saflıkta kobalt standardı |
Parçanın kesiti tamamen kusursuz mudur?
Hayır. Tədqiqatçılar kesitin genelinde yoğun, döküm benzeri bir yapı oluştuğunu ve tam əridilmiş bölgelerde belirgin məsamə bulunmadığını bildirmiştir. Ancak parçanın yan yüzeylerine ve kənar bölgelerine yakın sınırlı ergime eksiklikleri gözlenmiştir.
Şekil 7’deki makro kesitte merkez bölge yoğun görünürken iki dış kənarda daha koyu, düzensiz alanlar bulunmaktadır. Şekil 8’de bu alanlardaki yerel boşluklar ve düzensiz ergime bölgeleri daha yüksək büyütmede göstərilmişdir.
Bu niyəle tədqiqatnın “məsaməsiz yapı” sonucu bütün parçanın her noktasının kusursuz olduğu biçiminde yorumlanmamalıdır. Daha doğru ifade şöyledir:
- Tam əridilmiş iç bölgeler böyük ölçüde yoğun ve məsaməsizdir.
- Kenar bölgelerinde sınırlı ergime eksikliği ve kiçik kusurlar vardır.
- Parçanın dış yüzeyi ve kənarları yüksək pürüzlülük göstərir.
Kenar kusurları için necə bir çözüm önerilmiştir?
Tədqiqatçılar elektron şüasının kənar qatlarını işleme biçiminin değiştirilmesini önermiştir. Buna göre önce parçanın dış ve iç sınırları ayrı konturlar hâlinde ergitilmeli, daha sonra bu iki kontur arasındaki alan ışın taramasıyla doldurulmalıdır.
Bu yaklaşımın amacı, kənarlarda yetersiz enerji verilmesini ve tam ergimemiş bölgelerin oluşmasını azaltmaktır. Ancak önerilen metod tədqiqat kapsamında yeni bir deney serisiyle nicel olarak doğrulanmamıştır.
Alaşım elementleri homojen dağılmış mıdır?
Şekil 9’daki element haritaları, titan, alüminium ve vanadiumun araşdırılan alan boyunca genel olarak homojen dağıldığını göstərir. Vanadyumun α fazı tane sınırlarına yakın bölgelerde daha yüksək yoğunluk göstərebildiği qeyd edilmişdir.
İncelenen bölgedeki EDX analizi şu ağırlık yüzdelerini vermiştir:
| Element | Üretilen nümunədeki EDX sonucu, ağırlıkça % |
|---|---|
| Titan, Ti | 90,40 |
| Alüminyum, Al | 4,26 |
| Zirkonyum, Zr | 2,48 |
| Vanadyum, V | 2,10 |
| Molibden, Mo | 0,77 |
EDX analizi yalnız seçilmiş bir araşdırma alanını temsil etmektedir. Tədqiqatda çok sayıda bölgeden əldə edilən ortalama, standart sapma veya ölçmə belirsizliği verilmemiştir.
Alüminyum miktarı niyə azalmıştır?
Başlangıç tozu için alüminium aralığı ağırlıkça %5,5–7,0 olarak verilmesine rağmen istehsal edilən nümunənin araşdırılan alanında %4,26 alüminium ölçülmüştür.
Tədqiqatçılar bu farkı, alüminiumun yüksək vakumda ve ergimiş metal sıcaklığında diğer ərinti bileşenlerine göre daha kolay buharlaşmasıyla açıqlamaktadır. Buharlaşan alüminium vakum sistemi tarafından ortamdan uzaklaştırılmaktadır.
Tədqiqatda önerilen çözüm, başlanğıc tozundaki alüminium miktarının daha yüksək tutulmasıdır. Ne kadar ilave alüminium gerektiğinin ərinti türüne ve istehsal şəraitlərina göre deneysel olarak belirlenmesi gerektiği qeyd edilmişdir.
Bu öneri dikkatle uygulanmalıdır. Tədqiqat, fərqli başlanğıc alüminium miktarlarıyla yeni istehsaller realleştirmemiştir. Bu niyəle optimum telafi oranı tədqiqat tarafından belirlenmiş değildir.
Mikroyapı necə oluşmuştur?
Üretilen metalin mikrostruktursı kesit boyunca ince ve genel olarak homojendir. Kristalitlerin ısı uzaklaştırma yönünde uzadığı görülmüştür.
Şekil 11’deki 500 kat büyütülmüş görüntüde, kristalitlerin içinde ince ve iğnemsi yapıların fərqli yönlerde kümelendiği görülmektedir. Tədqiqatçılar yapıyı ağırlıklı olarak şu fazlarla tanımlamıştır:
- İğnemsi α′ fazı: Alaşım elementlerinin α-titan içinde aşırı doymuş katı çözeltisi,
- Az miktarda β fazı: Mikroyapıda ikincil faz olarak bulunan titan fazı.
Tane sınırlarının temiz olduğu ve belirgin metal dışı kalıntı içermediği bildirilmişdir. Ancak faz miktarları nicel olarak ölçülmemiş; X-ışını kırınımı, EBSD veya geçirimli elektron mikroskobu gibi ek faz validasiya metodleri istifadə edilməmişdir.
Mikrosertlik sonucu nədir?
Farklı kesit bölgelerinde yapılan ölçməlerde mikrosertliğin vacib ölçüde değişmediği ve 3960–4150 MPa arasında bulunduğu bildirilmişdir.
Bu nəticə, araşdırılan kesitlerde sertlik dağılımının görece homojen olduğunu düşündürmektedir. Bununla birlikte tədqiqatda:
- Kaç sertlik izi alındığı,
- Ölçməlerin kesin konumları,
- Ortalama ve standart sapma,
- Katman yönü ile kesit yönü arasındaki fark,
- Başlangıç malzemesiyle müqayisə
ayrıntılı olarak verilmemiştir. Bu niyəle bildirilen aralık, tam bir mekanik xüsusiyyət haritası olarak değerlendirilmemelidir.
Tədqiqatnın desteklediği nəticəlar nelerdir?
- 60–140 µm boyutundaki kürəvi olmayan HDH VT20 tozu elektron şüasıyla qatlı olarak ergitilebilmiştir.
- İçi boş silindirik ve üç boyutlu bir metal nümunə üretilebilmiştir.
- Tam əridilmiş iç bölgelerde yoğun ve böyük ölçüde məsaməsiz yapı oluşmuştur.
- Mikroyapı kesit boyunca ince ve genel olarak homojen bulunmuştur.
- Yapı ağırlıklı olarak iğnemsi α′ fazı ve az miktarda β fazından oluşmuştur.
- Alaşım elementleri araşdırılan alanlarda genel olarak homojen dağılmıştır.
- Vakum altında əridilmə sırasında alüminium kaybı meydana gelmiştir.
- Kenar tarama stratejisinin ergime eksikliklerini ve yüzey kusurlarını etkilediği görülmüştür.
Tədqiqat neyi sübut etmir?
- Kürəvi olmayan tozun küresel tozla eyni akış ve istehsal performansına sahip olduğunu sübut etmir.
- Üretilen malzemenin sertifikalı havacılık parçası olarak istifadə edilə biləcəyini göstərmir.
- Parçanın tamamının məsaməsiz olduğunu sübut etmir.
- Alüminyum kaybını telafi edecek kesin başlanğıc bileşimini belirlememektedir.
- Çekme dayanımı, akma dayanımı, uzama, yorulma veya kırılma tokluğu hakkında nəticə sunmamaktadır.
- Katman yönüne bağlı mekanik anizotropiyi qiymətləndirməmektedir.
- Yüksek temperatur veya korozyon performansını birbaşa sınamamaktadır.
- Farklı parça geometrilerinde eyni nəticəların alınacağını göstərmir.
- Üretim süresini, enerji tüketimini veya ekonomik maliyeti müqayisəmaktadır.
Türkiyədəki ileri imalat tədqiqatları açısından anlamı nədir?
Tədqiqatnın “yerli toz” vurgusu Ukrayna sanayisinin tedarik sorunlarına yöneliktir. Buna rağmen əsas mühendislik sorusu Türkiyə baxımından da geçerlidir: Yerel olarak veya daha ekonomik metodlerle istehsal edilən titan tozları, ithal küresel tozlara alternatif olabilir mi?
Tədqiqat, alternatif tozların yalnız kimyasal bileşimle değerlendirilmemesi gerektiğini göstərir. Aşağıdaki unsurlar birlikte ele alınmalıdır:
- Parçacık boyutu ve şekli,
- Tozun serilme davranışı,
- Katman kalınlığı,
- Işın gücü ve tarama yolu,
- Vakum altında ərinti elementi kaybı,
- Kenar ve kontur əridilmə stratejisi,
- Gözeneklilik ve səth pürüzlülüyü,
- Faz yapısı ve mekanik xüsusiyyətlər.
Türkiyədə havacılık, savunma, enerji ve medikal sektörler için yürütülecek benzer tədqiqatlarda; yerel tozların fərqli elektron şüası parametreleriyle sistematik olarak sınanması, küresel tozlarla birbaşa karşılaştırılması ve nəticəların mekanik testlerle doğrulanması lazımdır.
Tədqiqatnın Metodi ve Nəticələrı
Deneysel metod özeti
| Metod bileşeni | Tədqiqatda uygulanan şərait |
|---|---|
| Malzeme | VT20, Ti–Mo–Al–V–Zr titan ərintiı |
| Toz istehsali | Hidrürleme–dehidrürleme, HDH |
| Toz biçimi | Kürəvi olmayan ve düzensiz hissəciklar |
| Parçacık boyutu | 60–140 µm |
| Üretim metodi | Vakum altında qatlı elektron şüası əridilmə |
| Elektron şüası sistemi | SV-212M tabanlı sistem ve ELA-60 elektron tabancası |
| Güç kaynağı | 60 kV/60 kW; en fazla 1000 mA ışın cərəyanı |
| Vakum seviyesi | Yaklaşık \(1\times10^{-4}\) mmHg |
| Katman kalınlığı | 300 µm |
| Tarama yolu | Dış çaptan iç çapa doğru Arşimet spirali |
| Katman işlemi | Odaksız ışınla ön ısıtma ve odaklanmış ışınla əridilmə |
| Numune geometrisi | Dış çap 85 mm, iç çap 55 mm, yüksəklik 35 mm |
| Soğutma | Vakum içinde 18 saat |
| Mikrosertlik şəraitu | 0,3 N yük, 10 saniye |
| SEM şəraitu | JSM-7001F, 20 kV |
| Deney tekrar sayısı | Açıkça bildirilmemiştir |
| İstatistiksel analiz | Ortalama, standart sapma ve güven aralığı bildirilmemiştir |
Ana nəticələrın toplu qiymətləndirməsi
| İncelenen xüsusiyyət | Nəticələr | Bilimsel qiymətləndirmə |
|---|---|---|
| Parça oluşumu | İçi boş silindir başarıyla üretildi | Kürəvi olmayan HDH tozunun işlenebilirliğini göstərir |
| Merkez kesit yoğunluğu | Tam əridilmiş bölgeler böyük ölçüde məsaməsiz | Toz qatlarının merkezde yeterli ölçüde ergidiğini göstərir |
| Kenar bölgeleri | Yerel ergime eksiklikleri ve yüksək pürüzlülük | Kontur ve tarama stratejisinin iyileştirilmesi lazımdır |
| Mikroyapı | İnce, homojen ve yönlenmiş kristalitler | Isı uzaklaştırma yönüyle əlaqəli qatlı katılaşma yapısıdır |
| Faz yapısı | Ağırlıklı iğnemsi α′, az miktarda β fazı | Fazlar görüntüleme yoluyla tanımlanmış, nicel oran verilmemiştir |
| Mikrosertlik | 3960–4150 MPa | Kesitler arasında sınırlı değişim bildirilmişdir |
| Element dağılımı | Genel olarak homojen | Belirgin makro ayrışma gözlenmemiştir |
| Vanadyum dağılımı | α fazı sınırlarında daha yüksək yoğunluk | Alaşım sisteminin bilinen bölgesel dağılım davranışıyla əlaqəlendirilmiştir |
| Alüminyum miktarı | EDX ölçməünde ağırlıkça %4,26 | Başlangıç aralığından aşağı; vakumda uçuculuğa bağlanmıştır |
Yeniden üretilebilirliği sınırlayan eksik bilgiler
- Üretimde istifadə edilən kesin ışın cərəyanı qeyd edilməmişdir.
- Tarama hızı raporlanmamıştır.
- Odak çapı ve enerji yoğunluğu verilmemiştir.
- Tarama çizgileri arasındaki mesafe açıqlanmamıştır.
- Toz yatağı sıcaklığı ölçülmemiş veya bildirilmemiştir.
- Üretilen bağımsız nümunə sayısı açıqlanmamıştır.
- Gözeneklilik hacimsel olarak ölçülmemiştir.
- Yüzey pürüzlülüğü sayısal bir Ra veya Rz değeriyle verilmemiştir.
- Boyutsal sapmalar raporlanmamıştır.
- Faz oranları nicel olarak müəyyən edilməmişdir.
- Mekanik xüsusiyyətlər mikrosərtlik dışında sınanmamıştır.
- Alüminyum kaybının nümunənin fərqli bölgelerinde değişip değişmediği göstərilmemiştir.
Nəticəları güçlendirecek ek tədqiqatlar
- Küresel ve HDH tozlarının eyni şəraitlarda birbaşa karşılaştırılması,
- Farklı hissəcik boyutu dağılımlarının sınanması,
- Işın cərəyanı, tarama hızı ve qat kalınlığının parametrik olarak değiştirilmesi,
- X-ışını bilgisayarlı tomografiyle üç boyutlu məsaməlilik ölçməü,
- Optik profilometriyle səth pürüzlülüyü ölçməü,
- XRD ve EBSD ile faz ve kristal yönelimi analizi,
- Yatay ve dikey yönlerde çekme testleri,
- Yorulma ve kırılma tokluğu deneyleri,
- Artık gerilme ve çarpılma ölçməleri,
- Farklı başlanğıc alüminium oranlarıyla telafi deneyleri,
- Isıl işlem öncesi ve sonrası mikrostruktur müqayisəsı,
- Daha karmaşık ve ince duvarlı geometrilerde istehsal validasiyası.
Mənbə ve Metod Notu
- Tədqiqatnın özgün adı: Microstructure of VT20 Titanium Alloys Produced by the Method of Layer-by-Layer Electron Beam Fusion Using Domestic Powder Materials
- Yazarlar: V.M. Nesterenkov; V.A. Matviichuk; M.O. Rusynik; T.B. Yanko; A.E. Dmitrenko
- Yazar sıralaması: Yazarlar yukarıda tədqiqat metnindeki özgün sırayla verilmiştir.
- Eş katkı veya eş birinci müəlliflık: Beyan bulunmamaktadır.
- Sorumlu müəllif: Açıkça tanımlanmış bir sorumlu müəllif bulunmamaktadır.
- Birinci qurum: E.O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, Kyiv, Ukrayna
- İkinci qurum: PJSC Titanium Institute, Ukrayna
- Üçüncü qurum: NSC Kharkov Institute of Physics and Technology, Kharkov, Ukrayna
- Dergi: The Paton Welding Journal
- Yıl ve sayı: 2019, Sayı 9
- Sayfalar: 2–7
- Teslim tarihi: 12 Haziran 2019
- Yayın tarihi: 17 Ekim 2019
- DOI: 10.15407/tpwj2019.09.01
- Hakemlik durumu: Hakemli dergi makalesi
- Yayınevi: International Association “Welding” — Paton Publishing House
- Yayın dili: İngilizce
- Resmî makale keçidsı:The Paton Welding Journal resmî makale sayfası
- Kalıcı DOI keçidsı:10.15407/tpwj2019.09.01
- Finansman: Makalede ayrı bir finansman beyanı bulunmamaktadır.
- Çıkar çatışması: Makalede ayrı bir çıkar çatışması beyanı bulunmamaktadır.
- Veri erişimi: Ham deney verilənləri veya açıq veri deposu keçidsı verilmemiştir.
Bu Verianla makalesinin bilimsel içeriği yalnız yüklenen tədqiqatnın metni, malzeme bileşim cədvəlsu, istehsal düzeneği, deney metodi, makro ve mikrostruktur görüntüleri, element haritaları, EDX analizi ve tədqiqatçıların nəticəları esas alınarak hazırlanmıştır. Dış mənbəlar yalnız bibliyografik kimlik, DOI, dergi, nəşriyyat, nəşr tarihi ve rəylik durumunun doğrulanması amacıyla istifadə edilmiş; dış mənbəlardan yeni bilimsel bulgu eklenmemiştir.
Tədqiqatda istifadə edilən hissəcik boyutu 60–140 µm, toz qatı kalınlığı ise 300 µm’dir. Taranmış metinlerde mikro sembolünün yanlış okunabileceği durumlarda, özgün sayfa görüntülerindeki birimler esas alınmıştır.
Tədqiqatnın özetinde məsaməsiz ve homojen yapı vurgulanmasına rağmen nəticə bölümünde yan yüzeylere yakın yerel ergime eksiklikleri ve kənar kusurları göstərilmişdir. Bu niyəle makalede “parçanın tamamı məsaməsizdir” biçiminde genelleme yapılmamış; tam əridilmiş iç bölgeler ile kusurlu kənar bölgeleri birbirinden ayrılmıştır.
EDX analizindeki %4,26 alüminium değeri seçilmiş bir ölçmə alanına aittir. Tədqiqatda fərqli alanların ortalaması veya ölçmə belirsizliği verilmediğinden bu değer bütün parçanın kesin ortalama alüminium oranı olarak yorumlanmamalıdır.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib