

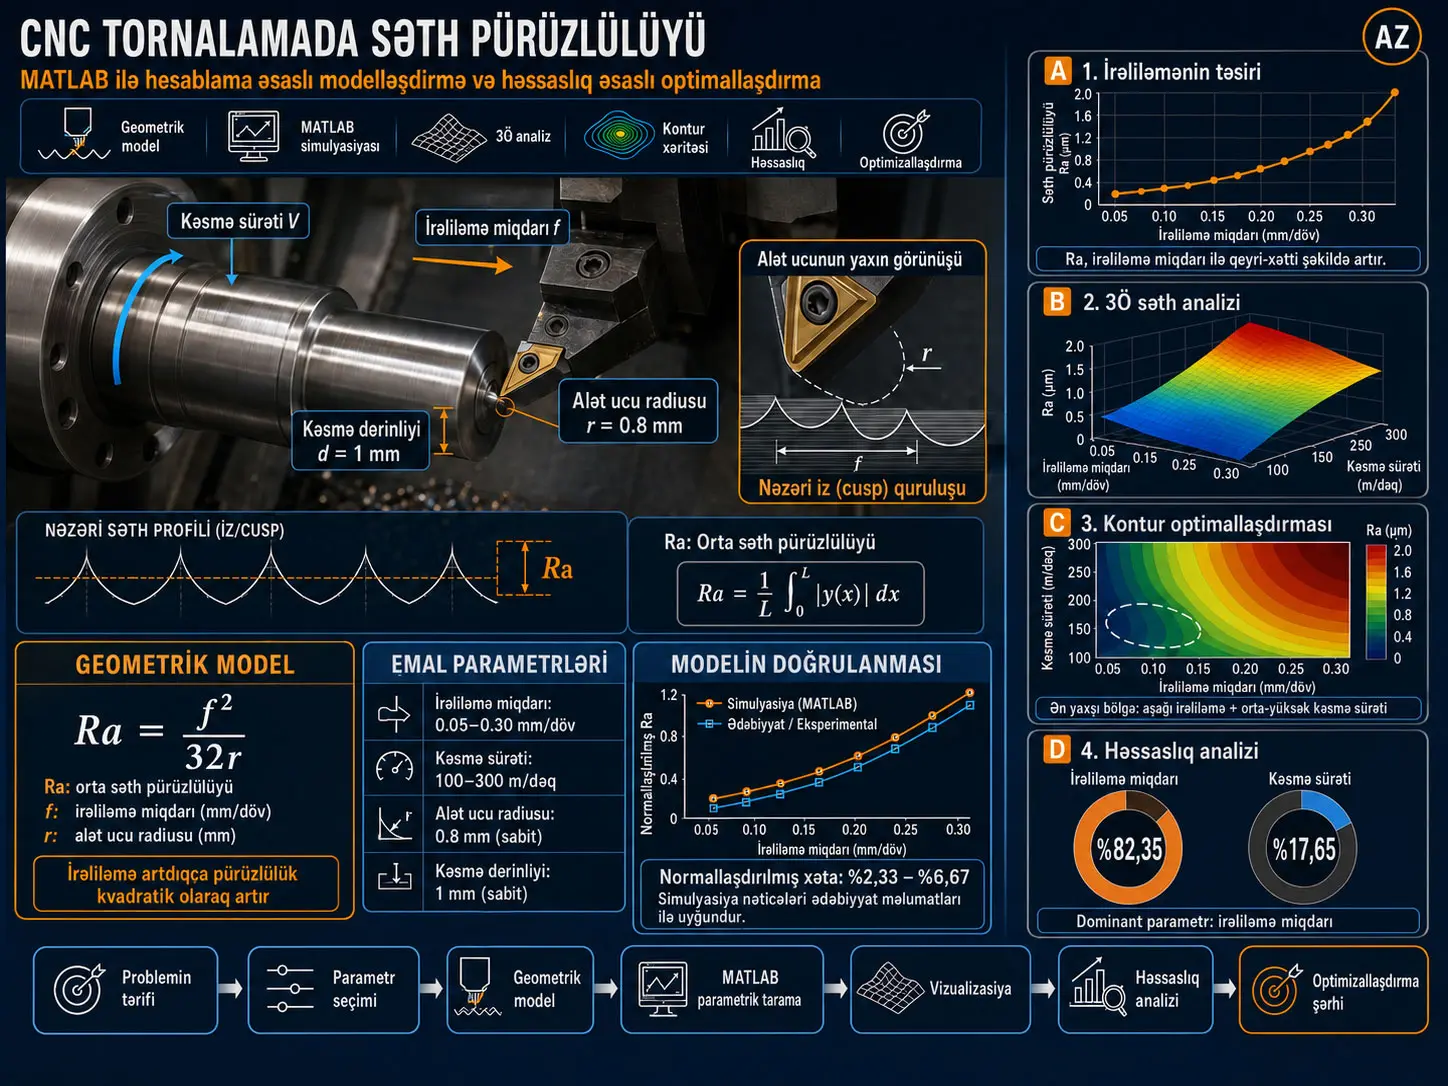
Bu tədqiqat CNC tornalama prosesində səth nahamarlığını proqnozlaşdırmaq və emal parametrlərinin nisbi təsirini araşdırmaq məqsədilə MATLAB əsaslı hesablama çərçivəsi təklif edir. Yanaşmanın əsasında ideal tornalama həndəsəsi üçün irəliləmə miqdarı \(f\) ilə alət ucunun radiusu \(r\) arasındakı həndəsi əlaqəyə əsaslanan \(R_a=f^2/(32r)\) modeli dayanır. Bu nəzəri model MATLAB mühitində parametrik tarama, iki və üçölçülü vizuallaşdırma, kontur analizi və normallaşdırılmış həssaslıq hesabı ilə dəstəklənmişdir. Mənbədə istifadə olunan əsas parametr aralıqları irəliləmə miqdarı üçün 0.05–0.30 mm/dev və kəsmə sürəti üçün 100–300 m/dak kimi verildiyi halda, alət ucunun radiusu 0.8 mm, kəsmə dərinliyi isə 1 mm olaraq sabit saxlanılmışdır. Nəticələr irəliləmə miqdarı artdıqca səth nahamarlığının ikinci dərəcəli əlaqə ilə sürətlə yüksəldiyini, kəsmə sürətinin isə araşdırılan intervalda daha zəif təsirə malik olduğunu göstərir. Normallaşdırılmış həssaslıq analizində irəliləmə miqdarı %82.35, kəsmə sürəti isə %17.65 nisbi töhfə ilə hesabatlandırılmışdır.
Model nəticələri müəlliflərin ədəbiyyatdan götürdüyü və eksperimental kimi təsvir etdiyi səth nahamarlığı qiymətləri ilə müqayisə edilmiş; 0.05–0.30 mm/dev irəliləmə intervalında normallaşdırılmış xəta qiymətləri %2.33 ilə %6.67 arasında müəyyən edilmişdir. Bununla belə, bu yoxlama yeni CNC torna eksperimenti deyil. Tədqiqatın özündə alət aşınması, vibrasiya, chatter, material heterogenliyi və plastik deformasiya kimi real emal mexanizmləri modelləşdirilmir. Bundan əlavə, tədqiqatda kəsmə sürətinin təsiri üçün “cutting speed correction factor” istifadə edildiyi bildirilsə də, bu amilin açıq riyazi əlaqəsi metod bölməsində verilməmişdir. Buna görə irəliləmə miqdarının təsiri mənbə tənliklərindən birbaşa təkrar istehsal edilə bildiyi halda, kəsmə sürəti həssaslığının kəmiyyətcə təkrar istehsalı üçün əlavə model məlumatı tələb olunur.
CNC tornalamada səth nahamarlığı niyə vacibdir?
Səth nahamarlığı emal edilmiş detalın yalnız görünüşünə deyil, həm də təmas, sürtünmə, aşınma, yorulma davranışı və funksional göstəricilərinə təsir edən əsas səth bütövlüyü göstəricilərindən biridir. CNC tornalamada alətin kəsici ucu iş parçası boyunca hər dövrdə müəyyən irəliləmə etdiyinə görə səthdə həndəsi izlər buraxır. Bu izlərin hündürlüyü və aralığı xüsusilə irəliləmə miqdarı ilə alət ucunun həndəsəsindən asılıdır.
Mənbə tədqiqatının yanaşması bu həndəsi mexanizmdən ilkin yaxınlaşma kimi istifadə etmək, daha sonra MATLAB vasitəsilə parametr fəzasını taramaq və hansı parametrin nəticəyə nə dərəcədə təsir etdiyini kəmiyyətcə müəyyənləşdirməkdir.
Tədqiqatda araşdırılan parametrlər
| Parametr | Simvol | Qiymət / Aralıq | Modeldəki rolu |
|---|---|---|---|
| İrəliləmə miqdarı | f | 0.05–0.30 mm/dev | Səth profilinə güclü təsir edən əsas dəyişən |
| Kəsmə sürəti | V | 100–300 m/dak | Kəsmə dinamikasına təsir edən ikinci dəyişən |
| Alət ucunun radiusu | r | 0.8 mm, sabit | Kəsici alətin həndəsi xüsusiyyəti |
| Kəsmə dərinliyi | d | 1 mm, sabit | İrəliləmə və sürət təsirlərini təcrid etmək üçün sabit |
Mənbə uyğunluğu qeydi: Cədvəl 1 bu quruluşu açıq şəkildə göstərdiyi halda, cədvəldən dərhal sonra gələn mənbə abzası irəliləmə miqdarı ilə kəsmə sürətinin sabit, alət ucunun radiusu və kəsmə dərinliyinin isə dəyişən saxlanıldığını bildirir. Bu ifadə cədvəl, sonrakı parametrik sweep tərifi və nəticə qrafikləri ilə uyğun gəlmədiyi üçün mənbədaxili yazı/mətn xətası kimi qiymətləndirilməlidir.
İdeal Tornalamada Səth Nahamarlığı Necə Hesablanır?
Mənbə tədqiqatı ideal kəsmə şəraitində nəzəri arifmetik orta səth nahamarlığını irəliləmə miqdarının kvadratı ilə düz, alət ucunun radiusu ilə tərs mütənasib olan həndəsi əlaqədən istifadə etməklə hesablayır: \(R_a=f^2/(32r)\). Buna görə irəliləmə miqdarındakı kiçik artımlar belə kvadratik əlaqə səbəbindən səth nahamarlığında daha güclü yüksəliş yaradır, daha böyük alət ucu radiusu isə ideal həndəsi izi hamarlayır.
Həndəsi nahamarlıq modeli
Mənbənin Tənlik (1)-i:
\[ R_a=\frac{f^2}{32r} \]
şəklindədir. Burada:
- \(R_a\): arifmetik orta səth nahamarlığı,
- \(f\): irəliləmə miqdarı, mm/dev,
- \(r\): alət ucunun radiusu, mm.
Bu düstur tornalama zamanı alət ucunun ardıcıl dövrlərdə buraxdığı ideal həndəsi cusp/yiv quruluşunun orta nahamarlığını təxmini olaraq ifadə edir.
İrəliləmə miqdarının təsiri niyə kvadratikdir?
Tənlikdə \(f\) ikinci qüvvətdə olduğuna görə:
\[ R_a\propto f^2 \]
olur. Məsələn, digər şərtlər eyni saxlanıldıqda irəliləmə miqdarının iki dəfə artırılması nəzəri həndəsi nahamarlığı təxminən dörd dəfə artırır.
Mənbə Şəkil 2-də də 0.05–0.30 mm/dev irəliləmə aralığında düz xətt əvəzinə getdikcə dikləşən \(R_a\) əyrisi görünür. Şəklin təxmini qiymətləri Cədvəl 3-də verilmiş 0.098, 0.391, 0.879, 1.563, 2.441 və 3.516 µm simulyasiya nəticələri ilə uyğun gəlir.
Vahid çevrilməsi
Mənbə \(f\) və \(r\)-ni mm ilə müəyyən etdiyi halda \(R_a\)-nı µm ilə hesabatlandırır. Tənlik birbaşa mm girişləri ilə işlədildikdə həndəsi nəticə mm ilə alınır; hesabatdakı nəticələrlə uyğunlaşması üçün 1000-ə vurularaq µm-ə çevrilməlidir.
Məsələn, \(f=0.30\) mm/dev və \(r=0.8\) mm üçün:
\[ R_a= \frac{(0.30)^2}{32(0.8)} = 0.003515625\ {\rm mm} \]
və:
\[ 0.003515625\ {\rm mm} \times1000 = 3.515625\ \mu{\rm m} \]
alınır. Bu qiymət mənbə Cədvəl 3-də verilmiş 3.516 µm simulyasiya nəticəsi ilə uyğun gəlir. Mənbə bu mm→µm çevrilməsini ayrıca tənlik kimi yazmır.
Model hansı fiziki hadisələri əhatə etmir?
Müəlliflərin də qeyd etdiyi kimi, həndəsi model:
- alət aşınmasını,
- alət və iş parçası vibrasiyalarını,
- chatter davranışını,
- materialın plastik deformasiyasını,
- material heterogenliyini
birbaşa modelləşdirmir. Buna görə \(R_a=f^2/(32r)\) real CNC tornalama səthinin bütün fizikasını təmsil edən tənlik deyil, ideal həndəsi şərait üçün birinci tərtibli yaxınlaşmadır.
MATLAB hesablama axını
Mənbə Şəkil 1-də tədqiqat axını aşağıdakı ardıcıllıqla göstərilir:
- Problemin tərifi: CNC tornalamada səth nahamarlığı.
- Emal parametrlərinin \(f,V,r,d\) seçilməsi.
- Nəzəri \(R_a=f^2/(32r)\) modelinin qurulması.
- Kəsmə sürəti düzəliş amilinin daxil edilməsi.
- MATLAB implementasiyası və parametrik sweep.
- \(f,V\) kombinasiyaları üçün \(R_a\) matrisinin hesablanması.
- 2B, 3B və kontur vizuallaşdırmaları.
- Normallaşdırılmış həssaslıq analizi.
- Mühəndislik şərhi və optimallaşdırma.
Burada mühüm təkrar istehsal məhdudiyyəti vardır: mənbə iş axınında “cutting speed correction factor” addımını göstərsə də, bu amilin riyazi düsturunu açıq şəkildə hesabatlandırmır.
MATLAB parametrik taraması
Mənbə MATLAB-dan istifadə etməklə irəliləmə miqdarı və kəsmə sürəti kombinasiyalarının tarandığını və hər kombinasiya üçün səth nahamarlığının hesablandığını bildirir. Nəticələr üç fərqli vizual qatda araşdırılmışdır:
- \(R_a\) – irəliləmə miqdarı 2B əyrisi,
- \(R_a\) – \(f\) – \(V\) üçölçülü səthi,
- aşağı nahamarlıq iş sahələrini göstərən kontur xəritəsi.
İrəliləmə Miqdarı Səth Nahamarlığına Niyə Kəsmə Sürətindən Daha Çox Təsir Edir?
Tədqiqatın həndəsi əsaslarında nahamarlıq birbaşa \(f^2\) terminindən asılı olduğuna görə irəliləmə miqdarının normallaşdırılmış həssaslığı təbii olaraq yüksəkdir; mənbə hesablamalarında irəliləmə miqdarı üçün \(S_f=2.000\), kəsmə sürəti üçün \(S_V=0.429\) tapılmış və bunlar müvafiq olaraq %82.35 və %17.65 nisbi töhfəyə çevrilmişdir. Lakin kəsmə sürətinə aid 0.429 əmsalını yaradan açıq düzəliş funksiyası məqalədə verilmədiyi üçün bu hissənin müstəqil şəkildə təkrar istehsalı məhduddur.
Normallaşdırılmış həssaslıq
Mənbənin Tənlik (2)-si:
\[ S_i= \left( \frac{\partial R_a}{\partial x_i} \right) \left( \frac{x_i}{R_a} \right) \]
şəklindədir. \(x_i\), təhlil edilən emal parametridir.
Bu tərif ölçüsüz elastiklik/həssaslıq ölçüsü yaradır. Bir parametrdəki nisbi dəyişikliyin \(R_a\)-da nə qədər nisbi dəyişiklik yaratdığını müqayisə etməyə imkan verir.
Saf həndəsi model üçün:
\[ R_a=\frac{f^2}{32r} \]
olduqda:
\[ \frac{\partial R_a}{\partial f} = \frac{2f}{32r} \]
və beləliklə:
\[ S_f = \frac{2f}{32r} \frac{f}{R_a} =2 \]
alınır. Bu qiymət mənbə Cədvəl 2-dəki \(S_f=2.000\) nəticəsi ilə tam uyğun gəlir.
| Parametr | Simvol | Həssaslıq əmsalı | Nisbi töhfə |
|---|---|---|---|
| İrəliləmə miqdarı | f | 2.000 | 82.35% |
| Kəsmə sürəti | V | 0.429 | 17.65% |
Faizlər iki həssaslıq böyüklüyünün cəm daxilində normallaşdırılmış payı kimi hesabatlandırılmışdır. Bu qiymətlərin fiziki variasiya parçalanması və ya eksperimental ANOVA faizi ilə eyni olmadığı xüsusi olaraq qeyd edilməlidir.
Tədqiqatın Metodu və Nəticələri
Şəkil 2: irəliləmə miqdarının təsiri
Mənbə Şəkil 2 irəliləmə miqdarı artdıqca \(R_a\)-nın qeyri-xətti şəkildə yüksəldiyini göstərir. Əyri xüsusilə 0.20 mm/dev-dən sonra nəzərəçarpacaq dərəcədə dikləşir. Bu davranış \(R_a\propto f^2\) nəzəriyyəsi ilə uyğun gəlir.
| İrəliləmə miqdarı (mm/dev) | Simulyasiya Ra (µm) |
|---|---|
| 0.05 | 0.098 |
| 0.10 | 0.391 |
| 0.15 | 0.879 |
| 0.20 | 1.563 |
| 0.25 | 2.441 |
| 0.30 | 3.516 |
0.05-dən 0.30 mm/dev-ə keçid irəliləmə miqdarında 6 dəfə artım olduğu halda, həndəsi model səbəbindən \(R_a\) təxminən 36 dəfə artır; bu, kvadratik asılılığın birbaşa nəticəsidir.
Şəkil 3: irəliləmə miqdarı və kəsmə sürətinin birgə təsiri
Mənbə Şəkil 3-də \(f\), \(V\) və \(R_a\) üçün üçölçülü səth təqdim olunur. Səthin irəliləmə miqdarı oxu üzrə meyli nəzərəçarpacaq dərəcədə yüksək, kəsmə sürəti istiqamətindəki dəyişiklik isə daha kiçikdir.
Mənbə bunu kəsmə sürətinin built-up edge yaranması və termal yumşalma kimi ikinci dərəcəli mexanizmlər vasitəsilə səth nahamarlığına təsir etməsi kimi şərh edir. Lakin bu mexanizmlər həndəsi Tənlik (1)-də yer almır və istifadə olunan kəsmə-sürəti düzəliş funksiyası açıq şəkildə verilmir.
Şəkil 4: kontur əsaslı optimallaşdırma
Kontur xəritəsi araşdırılan parametr fəzasında aşağı nahamarlığın xüsusilə aşağı irəliləmə miqdarı və orta-yüksək kəsmə sürəti sahəsində meydana gəldiyini göstərir.
Xəritədə rəng keçidlərinin əsasən irəliləmə oxu istiqamətində olması feed dəyişməsinin dominant təsirini yenidən göstərir. Mənbənin mühəndislik şərhinə görə, yüksək irəliləmə miqdarından yaranan səth nahamarlığı yalnız kəsmə sürətini artırmaqla tam kompensasiya edilə bilməz.
Mənbədə təklif olunan optimal iş rejiminin şərhi
Tədqiqat tək bir “global optimum \(f,V\)” ədədi cütünü hesabatlandırmaq əvəzinə, kontur sahələri vasitəsilə proses planlaşdırma yanaşmasından istifadə edir. Aşağı səth nahamarlığı üçün əsas istiqamət:
aşağı irəliləmə miqdarı + orta və ya yüksək kəsmə sürəti
kimi ifadə edilir.
Bununla belə, real istehsalda məhsuldarlıq, alət ömrü, kəsmə qüvvəsi, temperatur və dövr vaxtı kimi digər məqsədlər də olduğuna görə yalnız \(R_a\)-nı minimuma endirmək bütün proses üçün təkbaşına optimal demək deyil. Mənbənin gələcək iş təkliflərində multi-objective optimization yanaşmasına keçmək istəməsinin səbəbi də budur.
Ədəbiyyat qiymətləri ilə müqayisə
| Feed (mm/dev) | Simulyasiya Ra (µm) | Ədəbiyyat əsaslı eksperimental Ra (µm) | Normallaşdırılmış xəta |
|---|---|---|---|
| 0.05 | 0.098 | 0.105 | 6.67% |
| 0.10 | 0.391 | 0.410 | 4.63% |
| 0.15 | 0.879 | 0.910 | 3.41% |
| 0.20 | 1.563 | 1.620 | 3.52% |
| 0.25 | 2.441 | 2.520 | 3.13% |
| 0.30 | 3.516 | 3.600 | 2.33% |
Normallaşdırılmış xəta hesabı
Mənbə Tənlik (3)-də xətanı:
\[ \mathrm{Normalized\ Error}(\%) = \left| \frac{R_a^{sim}-R_a^{exp}} {R_a^{exp}} \right| \times100 \]
kimi müəyyən edir. \(R_a^{sim}\) MATLAB modeli tərəfindən hesablanan, \(R_a^{exp}\) isə müəlliflərin ədəbiyyatdan eksperimental olaraq götürdüyü qiymətdir.
Bütün müqayisələrdə xəta %7-dən aşağı hesabatlandırılmışdır. Ən yüksək xəta 0.05 mm/dev-də %6.67, ən aşağı xəta isə 0.30 mm/dev-də %2.33-dür.
%7-dən Aşağı Xəta Modelin Eksperimental Olarak Təsdiqləndiyi Mənasına Gəlirmi?
Yalnız məhdud dərəcədə. Tədqiqat öz CNC torna eksperimentini həyata keçirməmiş; MATLAB nəticələrini ədəbiyyatda eksperimental olduğu bildirilən altı \(R_a\) qiyməti ilə müqayisə etmişdir. Buna görə %7-dən aşağı xəta həndəsi modelin seçilmiş istinad verilənlər sırasındakı tendensiyaya yaxın olduğunu göstərir, lakin fərqli materiallar, alətlər, dəzgahlar, vibrasiya şəraiti və ya alət aşınma səviyyələri üçün ümumi eksperimental təsdiq təmin etmir.
Şəkil 5: iki verilənlər sırasının tendensiyası
Mənbə Şəkil 5 simulyasiya ilə ədəbiyyat əsaslı eksperimental qiymətlərin feed boyunca birlikdə artdığını göstərir. İki əyri arasındakı fərq kiçikdir və feed artdıqca mütləq fərq yüksəlsə belə, normallaşdırılmış xəta ümumilikdə azalır.
Mənbə bu yaxınlığı modelin əsas emal tendensiyasını tutduğunun göstəricisi kimi şərh edir. Lakin real səthdə yarana biləcək sapmaları alət aşınması, vibrasiya və material heterogenliyi kimi modeldənkənar təsirlərlə izah edir.
Tədqiqatın dəstəklədiyi əsas nəticələr
- İdeal həndəsi modeldə səth nahamarlığı irəliləmə miqdarının kvadratı ilə artır.
- 0.05–0.30 mm/dev aralığında MATLAB nəticələri 0.098–3.516 µm arasında yüksəlir.
- Mənbə həssaslıq analizində feed rate dominant parametr kimi müəyyən edilmişdir.
- Hesabatlandırılmış normallaşdırılmış həssaslıq töhfələri feed üçün %82.35, cutting speed üçün %17.65-dir.
- Kontur analizi aşağı feed və orta-yüksək cutting speed sahəsini aşağı nahamarlıq sahəsi kimi göstərir.
- Mənbədə istifadə olunan altı ədəbiyyat əsaslı eksperimental qiymətlə müqayisədə xəta %7-dən aşağı qalmışdır.
- MATLAB parametrik vizuallaşdırması ilkin proses planlaşdırması üçün sürətli və şərh edilə bilən analiz aləti kimi istifadə oluna bilər.
Tədqiqatın dəstəkləmədiyi və ya birbaşa göstərmədiyi nəticələr
- Modelin bütün CNC tornalama şəraitində %7-dən aşağı xəta verəcəyi.
- Feed nisbətinin real proses variasiyasının dəqiq olaraq %82.35-ni izah etdiyi.
- Kəsmə sürətinin təsirinin mənbə düsturlarından tam şəkildə təkrar istehsal edilə bildiyi.
- Alət aşınmasının nəzərə alındığı.
- Chatter və ya dəzgah vibrasiyasının simulyasiya edildiyi.
- Materialın plastik deformasiyasının modelləşdirildiyi.
- Müəlliflərin bu tədqiqat çərçivəsində yeni laboratoriya tornalama eksperimenti apardığı.
- Kontur xəritəsindəki aşağı-Ra sahəsinin alət ömrü, məhsuldarlıq və enerji istehlakı baxımından da global optimum olduğu.
Modelin mühəndislik istifadə sahəsi
Model xüsusilə ilkin, kobud proses seçimi üçün dəyərlidir. İstehsal mühəndisi çoxsaylı fiziki təcrübələr aparmadan əvvəl hansı irəliləmə sahələrinin yüksək həndəsi nahamarlıq yaradacağını görə bilər, daha sonra real eksperimentləri daha dar parametr intervalında planlaşdıra bilər.
Bununla yanaşı, son istehsal parametrinin seçilməsində real material, alət örtüyü, alət aşınması, dəzgahın sərtliyi, chatter, soyutma/lubrikasiya rejimi, kəsmə qüvvələri və istehsal sürəti kimi amillər ayrıca qiymətləndirilməlidir.
Gələcək tədqiqat təklifləri
Müəlliflər növbəti mərhələlərdə framework-ün multi-objective optimization və hibrid ağıllı alqoritmlərlə genişləndirilməsini təklif edirlər. Bundan əlavə, birbaşa nəzarətli eksperimentlərlə alət aşınması, chatter və plastik deformasiya kimi real emal fenomenlərinin modelə daxil edilməsi hədəflənir.
Mənbə və Metod Qeydi
Orijinal iş: Computational Modelling and Sensitivity-Based Optimization of Surface Roughness in CNC Turning Using MATLAB
Müəlliflər: Dr. Bhaskar Nagar; Mayuri Yadav.
Qurum: Department of Mechanical Engineering, J C Bose University of Science & Technology, YMCA, Faridabad, Sector-6 Mathura Road, Haryana, India.
Jurnal: International Journal of Engineering Applied Sciences and Technology (IJEAST).
Cild / Say: Volume 11, Issue 02.
Səhifələr: 87–93.
ISSN: 2455-2143.
DOI: 10.33564/IJEAST.2026.v11i02.010
Nəşr tarixi: Məqalə səhifələrində Published Online June 2026; PDF sayının üz qabığında Print / Issue Publication Date 09-Jul-2026 olaraq göstərilir.
Mənbə növü: Hesablama mühəndisliyi / modelləşdirmə tədqiqat məqaləsi.
Rəyçilik məlumatı: IJEAST öz rəsmi veb-saytında jurnalı peer-reviewed kimi təsvir edir. Bu ifadə jurnalın öz nəşr siyasəti bəyanatıdır.
Açıq giriş: Jurnalın say səhifəsi nəşrləri Creative Commons Attribution 4.0 International License altında açıq girişli kimi müəyyən edir.
Əsas metod: Həndəsi tornalama səth nahamarlığı modeli + MATLAB parametric sweep + 2D/3D/kontur vizuallaşdırma + normalized sensitivity analysis + ədəbiyyat əsaslı müqayisə.
Əsas həndəsi tənlik: \(R_a=f^2/(32r)\).
Analiz aralıqları: \(f=0.05–0.30\) mm/dev; \(V=100–300\) m/dak; \(r=0.8\) mm; \(d=1\) mm.
Əsas həssaslıq nəticələri: \(S_f=2.000\), nisbi töhfə %82.35; \(S_V=0.429\), nisbi töhfə %17.65.
Model müqayisəsinin nəticəsi: Mənbədə istifadə olunan altı ədəbiyyat əsaslı eksperimental qiymət üçün normallaşdırılmış xəta %2.33–%6.67 aralığındadır.
Təsdiqləmə sərhədi: Müəlliflər öz laboratoriyalarında yeni CNC torna eksperimenti hesabatlandırmırlar; təsdiqləmə ədəbiyyatdan götürülmüş və eksperimental olduğu bildirilən istinad qiymətləri ilə məhdudlaşır.
Model məhdudiyyətləri: Alət aşınması, vibrasiya/chatter, material heterogenliyi və plastik deformasiya nəzərə alınmır.
Təkrar istehsal qeydi: Məqalə iş axınında kəsmə sürəti düzəliş amilinin olduğunu göstərsə də, bu amilin açıq riyazi funksiyasını hesabatlandırmır; buna görə cutting-speed həssaslığının tam ədədi təkrar istehsalı mənbə mətnindən mümkün deyil.
Mənbədaxili uyğunsuzluq: Cədvəl 1 feed və cutting speed-i dəyişən, tool nose radius və depth of cut-ı sabit göstərdiyi halda, cədvəlin altındakı bir cümlə bunun əksini bildirir.
Maliyyələşdirmə: Tədqiqat xarici maliyyələşdirmə almadığını bildirir.
Verilənlərin əlçatanlığı: Nəticələri dəstəkləyən verilənlərin əsaslandırılmış sorğu əsasında məsul müəllifdən əldə edilə biləcəyi bildirilir.
Maraqlar toqquşması: Müəlliflər maliyyə və ya təşkilati maraqlar toqquşmasının olmadığını bəyan edirlər.
AI istifadəsi bəyanatı: Mənbə AI alətlərinin dilin təkmilləşdirilməsi və şəkil yaradılması məqsədilə istifadə edildiyini; elmi məzmun və təhlilin müəlliflərə aid olduğunu və yekun məsuliyyəti müəlliflərin daşıdığını bildirir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib