

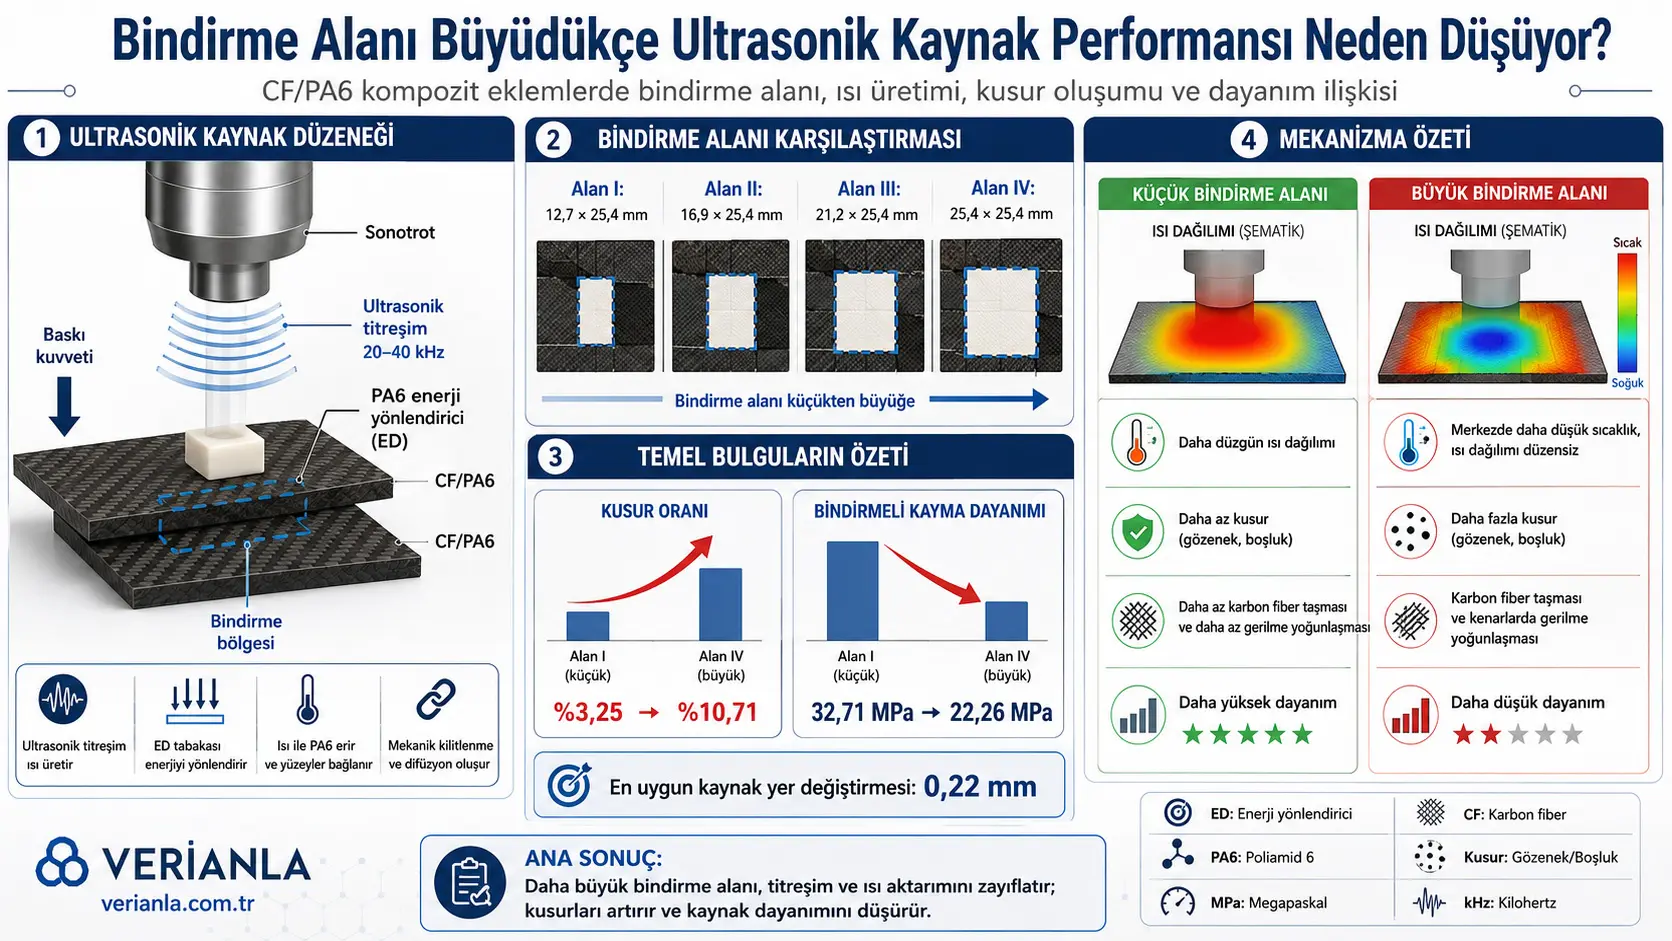
Bu çalışma, karbon fiber takviyeli poliamid 6 kompozitlerin ultrasonik kaynakla birleştirilmesinde bindirme alanının büyütülmesinin kaynak kalitesini ve mekanik dayanımı nasıl değiştirdiğini incelemektedir. Araştırmacılar, genişliği 25,4 mm’de sabit tutulan ve bindirme uzunluğu 12,7 mm’den 25,4 mm’ye çıkarılan dört farklı tek bindirmeli bağlantı üretmiştir. Bütün geometriler; 20 kHz frekans, 80 µm titreşim genliği, 600 N kaynak kuvveti ve dört farklı kaynak yer değiştirmesi altında değerlendirilmiştir.
Deneylerde bütün bindirme boyutları için en uygun kaynak yer değiştirmesi 0,22 mm olarak belirlenmiştir. Buna rağmen bindirme uzunluğu büyüdükçe kaynak hattındaki kusur oranı artmış ve birim kaynak alanına göre hesaplanan bindirmeli kayma dayanımı azalmıştır. En küçük bindirmede kusur oranı yüzde 3,25 ve dayanım 32,71 MPa iken en büyük bindirmede kusur oranı yüzde 10,71’e çıkmış, dayanım ise 22,26 MPa’ya düşmüştür.
Büyük bir kaynak alanının otomatik olarak daha güçlü bir bağlantı oluşturmadığı görülmüştür. Aynı 600 N kuvvet daha geniş bir yüzeye dağıldığında ortalama arayüz basıncı azalmış, ultrasonik titreşimin kaynak hattına aktarımı zayıflamış ve merkezde üretilen sıcaklık düşmüştür. Buna karşılık gerilme kaynak alanının kenarlarına yığılmış; kenarlarda reçine bozunması, gözenek, karbon fiber dışarı taşması ve tabakalar arası hasar artmıştır.
Çalışmanın önemli ayrımı, kayma dayanımı ile toplam taşıma kapasitesinin aynı davranışı göstermemesidir. Bindirme uzunluğu 12,7 mm’den 21,2 mm’ye çıkarıldığında azami taşıma yükü 10,55 kN’dan 15,06 kN’a yükselmiş; uzunluk 25,4 mm’ye çıkarıldığında ise kusurların artması nedeniyle 14,36 kN’a gerilemiştir. Bu nedenle bağlantı tasarımında yalnızca MPa cinsinden dayanımın veya yalnızca alanın değil, toplam yük kapasitesi, kusur dağılımı ve kenar hasarının birlikte değerlendirilmesi gerekmektedir.
Araştırmanın ele aldığı mühendislik sorunu nedir?
Karbon fiber takviyeli termoplastik kompozitler; yüksek özgül dayanım, korozyon direnci, yorulma performansı, kısa üretim çevrimi ve yeniden şekillendirilebilme gibi özellikleri nedeniyle hafif yapılarda kullanılmaktadır. Termoplastik matrisin yeniden eritilebilmesi, kompozit parçaların vida, perçin veya yapıştırıcı dışında kaynakla birleştirilebilmesini mümkün kılar.
Ultrasonik kaynakta yüksek frekanslı mekanik titreşim, birleşme arayüzünde sürtünme ve viskoelastik enerji kaybı oluşturur. Polimer matris erir, basınç altında akar ve soğuduğunda iki kompozit parça arasında bağlantı meydana getirir. İşlem birkaç saniye içinde tamamlanabilir ve geniş bir ısıdan etkilenmiş bölge oluşturmadan otomasyona uyarlanabilir.
Literatürdeki çalışmaların büyük bölümü ASTM tipi küçük tek bindirmeli numunelere ve yaklaşık 25,4 × 12,7 mm boyutundaki kaynak alanlarına odaklanmıştır. Gerçek yapısal parçalarda ise bağlantı alanları daha büyük olabilir. Araştırmanın temel sorusu bu noktada ortaya çıkmaktadır:
Aynı kaynak kuvveti ve titreşim genliği korunarak bindirme alanı büyütülürse, daha büyük bağlantı alanı gerçekten daha sağlam ve daha güvenilir bir kaynak üretir mi?
Çalışmanın sonuçları, bu sorunun yanıtının doğrudan “evet” olmadığını göstermektedir. Alan büyüdükçe kullanılabilir yük taşıma yüzeyi artsa da ultrasonik enerjinin bu alana eşit biçimde dağıtılması zorlaşmaktadır.
Hangi kompozit malzeme kullanılmıştır?
Deneylerde 400 × 400 × 2 mm boyutunda CF/PA6 kompozit levha kullanılmıştır. Takviye, 2/2 dimi dokuma karbon fiber kumaştan; matris ise erime sıcaklığı yaklaşık 225 °C olan poliamid 6 reçinesinden oluşmaktadır. Fiber içeriği yüzde 45 olarak bildirilmiştir.
Levhalar 25,4 × 101,6 × 2 mm boyutundaki kaynak numunelerine kesilmiştir. Kesim sonrasında yüzeyler asetonla temizlenmiş ve numuneler 50 °C’de dört saat vakum altında kurutulmuştur. PA6’nın nem alabilen bir polimer olması nedeniyle kurutma, kaynak sırasında nemden kaynaklanabilecek gözenek oluşumunu azaltmayı amaçlamaktadır.
İki kompozit tabakanın arasına 200 µm kalınlığında PA6 film yerleştirilmiştir. Enerji yönlendirici olarak kullanılan bu film, ultrasonik enerjinin ilk aşamada arayüzde yoğunlaşmasına ve erimiş polimer tabakasının bağlantı yüzeyini doldurmasına yardımcı olmaktadır.
Bindirme geometrileri nasıl değiştirilmiştir?
Bütün numunelerde bindirme genişliği 25,4 mm olarak sabit tutulmuş, yalnızca bindirme uzunluğu değiştirilmiştir:
| Yapılandırma | Bindirme boyutları | Yaklaşık kaynak alanı | Çalışmada kullanılan ad |
|---|---|---|---|
| 1 | 12,7 × 25,4 mm | 322,58 mm² | Alan I |
| 2 | 16,9 × 25,4 mm | 429,26 mm² | Alan II |
| 3 | 21,2 × 25,4 mm | 538,48 mm² | Alan III |
| 4 | 25,4 × 25,4 mm | 645,16 mm² | Alan IV |
Kaynak kafası olarak 40 mm çapında dairesel bir sonotrot kullanılmıştır. En büyük 25,4 × 25,4 mm kare bindirmenin köşegen uzunluğu yaklaşık 35,9 mm olduğundan sonotrot bütün kaynak alanlarını kaplayabilmektedir.
Çalışmanın metni ve Tablo 1 arasında bağlama mesafesi konusunda bir terminoloji uyumsuzluğu vardır. Metin ve Şekil 1’de L0 değeri 55 mm olarak sabit gösterilirken Tablo 1’de bindirme boyutuna göre 67,7, 71,9, 76,2 ve 80,4 mm değerleri “clamping distance” olarak verilmiştir. Bu değerlerin farklı geometrik mesafeleri mi temsil ettiği açık biçimde açıklanmamıştır.
Ultrasonik kaynak parametreleri nelerdir?
| Parametre | Değer |
|---|---|
| Kaynak makinesi | Herrmann Ultrasound HiQ DIALOG 6200 |
| Ultrasonik frekans | 20 kHz |
| Nominal titreşim genliği | 80 µm |
| Kaynak kuvveti | 600 N |
| Kontrol biçimi | Yer değiştirme kontrollü |
| Kaynak yer değiştirmeleri | 0,14; 0,18; 0,22 ve 0,26 mm |
| Kaynak sonrası tutma kuvveti | 600 N |
| Kaynak sonrası tutma süresi | 4 saniye |
| Enerji yönlendirici | 200 µm kalınlığında düz PA6 film |
Yer değiştirme kontrollü süreçte sonotrot, kaynak hattının belirlenen miktarda sıkışmasına kadar titreşime devam etmektedir. Düşük yer değiştirme yetersiz erime ve akışa; aşırı yer değiştirme ise fazla enerji girişi, reçine kaybı, termal bozunma ve fiber hasarına yol açabilir.
Kaynak kalitesi nasıl ölçülmüştür?
Sıcaklık ölçümü
K tipi termokupl, alt kompozit tabakanın bindirme merkezine önceden sabitlenmiştir. Pico Technology TC-08 veri kaydedicisi ile kaynak süresince saniyede 10 örnek alınmıştır. Bu ölçüm merkez sıcaklığını göstermektedir; kaynak alanının kenarları ve farklı noktaları eş zamanlı olarak ölçülmemiştir.
Ultrasonik C-tarama
Kaynak sonrasında numuneler su içinde çalışan 20 MHz problu ultrasonik C-tarama sistemiyle incelenmiştir. Tarama çözünürlüğü 0,1 × 0,1 mm’dir. Yansıma genliği yüzde 70’i aşan bölgeler olası kusur olarak sınıflandırılmıştır.
C-tarama, bağlantının tamamını tahrip etmeden incelemeye ve kaynak hattındaki bağlanmamış alanları veya gözenek kümelerini haritalamaya imkân vermiştir. Bununla birlikte yüzde 70 eşik değerinin farklı kusur türlerine karşı duyarlılığı ayrıca kalibre edilmemiştir.
Mikroyapı ve kırılma incelemesi
Kaynak kesitleri optik mikroskopla; kırılma yüzeyleri ise optik mikroskop ve JSM-6610LV taramalı elektron mikroskobuyla incelenmiştir. Görüntüler sayesinde reçine açısından zengin alanlar, gözenekler, bağlanmamış yüzeyler, fiber kırıkları, tabaka ayrılması ve reçine kayma kırılması ayırt edilmiştir.
Tek bindirmeli kayma testi
Mekanik deneyler MTS E44.304 üniversal test cihazında, 0,5 mm/dakika çapraz kafa hızıyla yürütülmüştür. Eksen kaçıklığını azaltmak için eksantrik fikstür kullanılmıştır. Her kaynak koşulu üç kez test edilmiş ve ortalama bindirmeli kayma dayanımı hesaplanmıştır.
Numunelerin yan yüzeyindeki tam alan gerinim dağılımı stereo kamera kullanan dijital görüntü korelasyonu sistemiyle saniyede bir görüntü alınarak izlenmiştir.
0,14 mm kaynak yer değiştirmesinde ne olmuştur?
En düşük yer değiştirme olan 0,14 mm’de PA6 enerji yönlendiricinin tamamen eriyip bütün arayüzü doldurması için yeterli sıkıştırma oluşmamıştır. Kırılma yüzeylerinde geniş, düzgün ve bağlanmamış reçine alanları görülmüştür.
Küçük bindirmeli Alan I’de bile kusur oranı yüzde 12,67 olarak ölçülmüştür. En büyük bindirmeli Alan IV’te kusur oranı yüzde 18,79’a çıkmıştır. Büyük alan altında sabit kaynak kuvvetinin yüzey basıncı daha düşük olduğundan yetersiz kaynak sorunu daha belirgin hâle gelmiştir.
SEM görüntülerinde az miktarda sünek reçine kırılması görülmesine rağmen fiber ile reçine arasındaki etkin bağlantının sınırlı olduğu anlaşılmıştır. Baskın hasar mekanizması arayüz ayrılmasıdır.
0,18 mm kaynak yer değiştirmesinde ne olmuştur?
Yer değiştirme 0,18 mm’ye çıkarıldığında eriyen PA6 miktarı ve reçine akışı artmış, bağlanmamış bölgeler küçülmüştür. Ancak arayüzde çok sayıda küçük gözenek kalmıştır.
Araştırmacılar bu gözenekleri, yerel sıcaklığın reçinenin termal bozunma aralığını aşmasına karşın yer değiştirmenin oluşan gazları arayüzden tamamen uzaklaştırmaya yetmemesiyle ilişkilendirmektedir.
Alan II’de kusur oranı yüzde 11,45, Alan III’te yüzde 10,10 ve Alan IV’te yüzde 15,38 düzeyinde kalmıştır. Kaynak hattı oluşmuş olsa da kusur yoğunluğu ve dağılımı henüz en uygun seviyeye ulaşmamıştır.
Neden bütün geometriler için 0,22 mm en uygun değer olmuştur?
0,22 mm yer değiştirme, dört bindirme geometrisinde de kusur alanının en düşük ve kayma dayanımının en yüksek olduğu koşuldur. Bu değerde enerji yönlendirici yeterince erimiş, eriyik reçine arayüze yayılmış ve kaynak basıncı gözeneklerin önemli bölümünü dışarı çıkarmıştır.
| Bindirme alanı | 0,22 mm’de kusur oranı | Azami ortalama kayma dayanımı |
|---|---|---|
| Alan I | %3,25 | 32,71 ± 1,68 MPa |
| Alan II | %4,22 | 30,37 ± 1,86 MPa |
| Alan III | %6,47 | 27,96 ± 0,97 MPa |
| Alan IV | %10,71 | 22,26 ± 1,16 MPa |
SEM görüntülerinde baskın kırılma biçimi, küçük miktarda karbon fiber kırılması ve reçine kayma kırılmasıdır. Kırığın yalnızca düzgün arayüz boyunca ilerlemek yerine fiber ve matris bölgelerine girmesi, arayüz bağının düşük yer değiştirmelere göre güçlendiğini göstermektedir.
Ancak optimum yer değiştirme sabit kalsa da bindirme alanının büyümesi kaynak kalitesinin aynı kalmasını sağlamamıştır. Kusur oranı Alan I’den Alan IV’e yaklaşık 3,3 kat yükselmiş; dayanım yaklaşık yüzde 32 azalmıştır.
0,26 mm kaynak yer değiştirmesinde ne olmuştur?
Yer değiştirme 0,26 mm’ye yükseltildiğinde fazla enerji girişi ve aşırı sıkıştırma meydana gelmiştir. Eriyik reçine ve karbon fiber demetleri kaynak hattının kenarlarından daha güçlü biçimde dışarı taşmıştır.
Kesit ve kırılma görüntülerinde şu hasarlar görülmüştür:
- Reçinenin termal bozunmasına bağlı gözenekler,
- Karbon fiber demetlerinin bükülmesi ve kırılması,
- Fiber katmanlarının ayrılması,
- Tabakalar arası çekilip çıkma ve delaminasyon,
- Kaynak bölgesinde yerel kalınlık kaybı,
- Kompozit alt tabakada yapısal hasar.
Bu sonuç, kaynak yer değiştirmesinin “ne kadar büyük, o kadar iyi” biçiminde artırılamayacağını göstermektedir. Yetersiz enerji kadar aşırı enerji de bağlantıyı zayıflatmaktadır.
Bindirme alanı büyüdükçe kusurlar neden artmıştır?
Araştırmacılar iki bağlantılı mekanizma belirlemiştir: ultrasonik titreşimin zayıflaması ve gerilmenin kenarlarda yoğunlaşması.
1. Ortalama arayüz basıncının azalması
Kaynak kuvveti bütün numunelerde 600 N olarak sabit tutulmuştur. Basınç yaklaşık olarak kuvvetin alana bölünmesiyle değiştiğinden alan büyüdükçe ortalama arayüz basıncı azalmaktadır:
\[ p_{\text{ort}}=\frac{F}{A} \]
Yaklaşık nominal değerler kullanıldığında Alan I’deki ortalama basınç 1,86 MPa civarındayken Alan IV’te yaklaşık 0,93 MPa’ya düşmektedir. Bu hesap, kenar etkileri ve gerçek temas alanını içermez; yalnızca sabit kuvvetin büyüyen yüzey üzerindeki temel sonucunu göstermektedir.
2. Arayüzdeki bağıl hareketin azalması
Daha büyük kaynak alanı için daha büyük bir PA6 enerji yönlendirici kullanılmıştır. Geniş enerji yönlendirici, arayüzün yatay yönde deformasyonuna ve iki tabakanın göreli kaymasına daha fazla direnç göstermiştir.
Ultrasonik kaynağın ilk aşamasındaki sürtünme kaynaklı ısı çalışmada şu genel ilişkiyle ifade edilmiştir:
\[ Q_{\text{fric}}= e\frac{\omega}{\pi} \mu\left|\sigma_{yy}(x)u^*(x)\right| \]
Burada:
- e, titreşim aktarımını temsil eden çekiçleme verimidir.
- ω, açısal titreşim frekansıdır.
- μ, sürtünme katsayısıdır.
- σyy, arayüzdeki normal gerilmedir.
- u*, arayüzdeki yatay bağıl yer değiştirmedir.
Bindirme alanı büyüdüğünde hem normal gerilme hem de yatay bağıl yer değiştirme azaldığı için ilk aşamadaki sürtünme ısısı düşmektedir.
3. Viskoelastik ısı üretiminin azalması
PA6 yumuşayıp erimeye başladığında sürtünmenin yerini polimer zincirlerindeki viskoelastik kayıp almaktadır:
\[ Q_{\text{vis}}= e\frac{\omega\varepsilon^2E''}{2} \]
ε titreşim kaynaklı şekil değiştirme genliğini, E'' ise polimerin kayıp modülünü göstermektedir. Daha büyük bindirme bölgesi arayüzün esnekliğini azaltmış, erimiş reçinenin titreşimle deformasyonunu ve akışını sınırlandırmıştır. Böylece viskoelastik enerji kaybı da düşmüştür.
Kaynak merkezindeki sıcaklık nasıl değişmiştir?
Optimum 0,22 mm yer değiştirmede bindirme merkezinde ölçülen en yüksek sıcaklıklar şöyledir:
| Bindirme alanı | En yüksek merkez sıcaklığı |
|---|---|
| Alan I | 551,5 °C |
| Alan II | 539,2 °C |
| Alan III | 520,7 °C |
| Alan IV | 492,4 °C |
Bindirme alanı iki katına yaklaşırken merkezde ölçülen tepe sıcaklığı yaklaşık 59 °C azalmıştır. Bu sonuç, büyük alanda mekanik titreşimin ve ısı üretiminin merkez bölgesine daha zayıf aktarıldığını desteklemektedir.
Ancak çalışma yalnızca kaynak merkezinde termokupl kullanmıştır. Kenarlardaki aşırı ısınma, kesitlerdeki reçine bozunması ve gözeneklerden dolaylı olarak çıkarılmıştır. Aynı anda merkez ve kenarlarda çok noktalı sıcaklık ölçümü yapılmadığından bütün yüzeyin gerçek sıcaklık haritası doğrudan elde edilmemiştir.
Özette “büyük bindirme alanının ısı üretim düzgünlüğüne yol açtığı” biçiminde okunabilecek bir ifade bulunmaktadır. Deneyler, tartışma ve sonuç bölümü bunun tersini, yani alan büyüdükçe ısı üretiminin daha düzensiz hâle geldiğini göstermektedir. Bu ifade metindeki dil hatası olarak değerlendirilmelidir.
Sonlu eleman modeli nasıl kurulmuştur?
Abaqus ortamında sonotrot, üst ve alt CF/PA6 tabakalar ve aradaki PA6 enerji yönlendiriciden oluşan üç boyutlu model hazırlanmıştır. Kompozit ve enerji yönlendirici C3D8 sekiz düğümlü doğrusal katı elemanlarla modellenmiştir.
| Model bileşeni | Yaklaşım |
|---|---|
| Sonotrot | Rijit gövde |
| Kompozit eleman boyutu | Yaklaşık 2,310 × 1,190 × 0,667 mm |
| PA6 film eleman boyutu | Yaklaşık 1,325 × 0,635 × 0,025 mm |
| Kaynak kuvveti | 600 N |
| Titreşim girdisi | 20 kHz sinüzoidal yer değiştirme |
| Tepe genliği | 80 µm |
| Kompozit eşdeğer elastisite modülü | 55 GPa |
| Kompozit yoğunluğu | 1,43 g/cm³ |
| PA6 elastisite modülü | 3 GPa |
Model, kaynak sırasında titreşimin iletimini ve gerilme alanını karşılaştırmak için kullanılmıştır. Reçinenin sıcaklığa bağlı erimesini, viskoelastik özelliklerinin değişimini, termal bozunmasını, gerçek eriyik akışını ve hasar gelişimini doğrudan çözen tam bağlı bir termo-mekanik kaynak modeli değildir.
Titreşim aktarımı alan büyüdükçe ne kadar azalmıştır?
80 µm nominal sonotrot genliği altında üst kompozit parçanın ortalama titreşim genliği bindirme alanıyla birlikte düzenli biçimde azalmıştır:
| Bindirme alanı | Üst parçanın ortalama genliği | 80 µm’ye göre yaklaşık aktarım oranı |
|---|---|---|
| Alan I | 72,43 µm | %90,5 |
| Alan II | 64,14 µm | %80,2 |
| Alan III | 57,15 µm | %71,4 |
| Alan IV | 50,30 µm | %62,9 |
En küçük ve en büyük bindirmeler arasında üst parçaya ulaşan titreşim genliği yaklaşık yüzde 30,6 azalmıştır. Zaman alanındaki titreşim eğrileri de alan büyüdükçe daha dalgalı ve daha kararsız bir davranış göstermiştir.
Bu sonuç, merkez sıcaklığındaki düşüşle uyumludur: kaynak hattına daha az mekanik hareket ulaştığında sürtünme ve viskoelastik deformasyonla ısıya dönüştürülebilecek enerji de azalmaktadır.
Gerilme alanı neden kenarlara taşınmıştır?
Sonlu eleman sonuçlarına göre bütün geometrilerde gerilme dağılımı homojen değildir. Bindirme alanı büyüdükçe merkezdeki gerilme seviyesi azalmış, yüksek gerilme bölgeleri serbest kenarlarda daha dar alanlara yoğunlaşmıştır.
| Alan | En düşük ortalama gerilme | Ortalama azami gerilme | Düşük/yüksek gerilme oranı |
|---|---|---|---|
| I | 2,803 × 105 Pa | 3,783 × 105 Pa | %74,09 |
| II | 2,615 × 105 Pa | 3,852 × 105 Pa | %67,89 |
| III | 2,552 × 105 Pa | 3,944 × 105 Pa | %64,71 |
| IV | 2,378 × 105 Pa | 4,496 × 105 Pa | %52,89 |
Alan I’den Alan IV’e geçildiğinde merkez ve yüksek gerilme bölgeleri arasındaki fark belirgin biçimde büyümüştür. En düşük ortalama gerilme azalırken azami ortalama gerilme yaklaşık yüzde 18,8 artmıştır.
Uzamsal yoğunlaşma indeksi neyi göstermektedir?
Araştırmacılar yüksek gerilme düğümlerinin kaynak alanındaki uzamsal dağılımını ölçmek için uzamsal yoğunlaşma indeksi tanımlamıştır:
\[ SCI=\sqrt{\sigma^2(X_{\text{high}})+\sigma^2(Y_{\text{high}})} \]
σ²(Xhigh) ve σ²(Yhigh), normalize edilmiş X ve Y doğrultularındaki yüksek gerilme düğümlerinin konumsal varyanslarıdır.
| Alan | SCI | Yüksek gerilme bölgesinin alan oranı |
|---|---|---|
| I | 0,473 | %73,61 |
| II | 0,516 | %47,22 |
| III | 0,548 | %32,46 |
| IV | 0,552 | %26,52 |
SCI yaklaşık yüzde 16,7 artarken yüksek gerilme alanının toplam kaynak yüzeyindeki oranı yüzde 73,61’den yüzde 26,52’ye düşmüştür. Başka bir ifadeyle büyük bindirme, gerilmeyi geniş bir alana eşit biçimde yaymak yerine daha küçük kenar bölgelerine sıkıştırmıştır.
Kayma dayanımı neden alanla birlikte azalmıştır?
Bindirmeli kayma dayanımı, kırılma yükünün nominal bindirme alanına bölünmesiyle hesaplanmaktadır:
\[ LSS=\frac{F_{\max}}{A_{\text{bindirme}}} \]
Tek bindirmeli bağlantılarda yük bütün alan tarafından eşit taşınmaz. Yük aktarımı çoğunlukla bindirmenin uçlarında ve serbest kenarlarında yoğunlaşır. Bindirmenin ortasına eklenen yeni alan, toplam nominal alanı artırsa da aynı oranda ek yük taşımayabilir.
Bu geometrik boyut etkisine kaynak kusurları da eklenmiştir. Büyük bindirmede merkezde yetersiz enerji aktarımı, kenarlarda ise gerilme ve hasar yoğunlaşması oluşmuştur. Sonuç olarak nominal alan büyürken etkili ve kusursuz yük taşıyan alan aynı oranda büyümemiştir.
Toplam kırılma yükü ile MPa cinsinden dayanım neden farklı sonuç vermektedir?
| Alan | Azami ortalama LSS | Ortalama kırılma yükü |
|---|---|---|
| I | 32,71 MPa | 10,55 kN |
| II | 30,37 MPa | 13,03 kN |
| III | 27,96 MPa | 15,06 kN |
| IV | 22,26 MPa | 14,36 kN |
LSS, bindirme uzunluğu arttıkça kesintisiz biçimde azalmıştır. Buna karşılık toplam kırılma yükü Alan III’e kadar yükselmiştir. Alan III, en yüksek birim alan dayanımını sunmasa da incelenen koşullar altında en yüksek toplam yükü taşımıştır.
Alan IV’te nominal kaynak yüzeyi daha büyük olmasına rağmen kusur oranının artması, kenar hasarı ve gerilme yoğunlaşması toplam taşıma kapasitesini de azaltmıştır. Bu sonuç, pratik tasarımda iki farklı hedefin ayrılması gerektiğini göstermektedir:
- En yüksek özgül bağlantı dayanımı: Alan I.
- En yüksek toplam kırılma yükü: Alan III.
Çatlak ilerlemesi bindirme alanıyla nasıl değişmiştir?
DIC görüntülerinde bütün bağlantılarda yüksek gerinim bölgeleri öncelikle bindirme kenarlarında oluşmuştur. Alan I’de çatlak kenardan başlamış ve kaynak hattı boyunca ilerlemiştir. Bu davranış, gerinimin arayüz boyunca daha geniş bir bölgeye dağılmasına imkân vermiştir.
Alan büyüdükçe çatlak başlangıcı kompozitin daha derin katmanlarına yönelmiştir. Alan IV’te çatlak kaynak kenarındaki hasarlı bölgeden başlayarak laminatın içine ilerlemiş ve belirgin tabakalar arası ayrılmaya neden olmuştur.
Kırılma yolunun arayüzden kompozit tabakalarına geçmesi her durumda daha güçlü bir bağlantı anlamına gelmemektedir. Bu çalışmada büyük bindirmedeki derin tabaka hasarı, kaynak kenarlarında önceden oluşan termal ve mekanik hasarla birlikte ortaya çıkmıştır ve yapısal bütünlüğün kaybını göstermektedir.
Çalışmanın önerdiği genel mekanizma nedir?
| Bindirme alanı büyüdüğünde | Kaynak sürecindeki sonuç | Bağlantı üzerindeki sonuç |
|---|---|---|
| Ortalama basınç azalır | Arayüz sürtünmesi zayıflar | İlk ısı üretimi azalır |
| Enerji yönlendirici büyür | Arayüz deformasyon direnci artar | Reçine akışı zorlaşır |
| Titreşim aktarımı düşer | Viskoelastik enerji kaybı azalır | Merkez sıcaklığı düşer |
| Merkezde enerji yetersiz kalır | Reçine tam erimez veya homojen akmaz | Bağlanmamış bölgeler ve kusurlar artar |
| Gerilme kenarlara göç eder | Yerel deformasyon ve aşırı ısınma oluşur | Gözenek, fiber taşması ve tabaka hasarı artar |
| Etkili yük taşıyan alan orantılı büyümez | Alan kullanım verimi azalır | Nominal kayma dayanımı düşer |
Bu iki olumsuz süreç aynı anda gerçekleşmektedir: kaynak merkezinde enerji eksikliği, kaynak kenarlarında ise hasar yoğunlaşması. Büyük bindirme alanının performansını sınırlayan temel mekanizma bu termo-mekanik düzensizliktir.
Önceki çalışmalarla karşılaştırma nasıl yapılmıştır?
Çalışma, direnç, indüksiyon ve ultrasonik kaynakla üretilmiş farklı termoplastik kompozit bağlantılardan bildirilen dayanımları Tablo 3’te karşılaştırmıştır. En küçük bindirme alanındaki 32,71 MPa değeri, tabloda yer alan birçok bağlantıdan daha yüksektir.
Ancak bu tablo kontrollü bir kıyaslama değildir. Çalışmalar arasında şu değişkenler farklıdır:
- Kompozit matrisi ve fiber mimarisi,
- Kaynak tekniği,
- Bindirme geometrisi,
- Enerji yönlendirici biçimi,
- Yüzey işlemi,
- Numune kalınlığı,
- Test standardı ve yükleme koşulu.
Bu nedenle 32,71 MPa değeri, bütün alternatif birleştirme tekniklerinden evrensel biçimde daha iyi bir sonuç olarak yorumlanmamalıdır.
Türkiye açısından neden önemlidir?
Türkiye’de karbon fiber takviyeli termoplastiklerin havacılık, insansız hava araçları, otomotiv, savunma, denizcilik ve raylı sistemlerde kullanımı açısından hızlı, otomasyona uygun ve ilave metal bağlantı elemanı gerektirmeyen birleştirme yöntemleri önem taşımaktadır.
Çalışmanın sanayiye aktarılabilecek temel mesajı, laboratuvarda küçük numune için optimize edilmiş kaynak kuvveti ve genliğinin daha büyük bir bağlantıya doğrudan uygulanmaması gerektiğidir. Alan büyütülürken en az şu parametreler yeniden ölçeklendirilmelidir:
- Toplam kaynak kuvveti ve yüzey basıncı,
- Sonotrot geometrisi ve titreşim dağılımı,
- Enerji yönlendiricinin kalınlığı ve yerleşimi,
- Kaynak yer değiştirmesi,
- Kaynak bölgesinin tek seferde mi yoksa kademeli olarak mı birleştirileceği,
- Merkez ve kenarlardaki sıcaklıkların ayrı ayrı izlenmesi,
- C-tarama veya benzeri tahribatsız kalite kontrol eşikleri.
Özellikle geniş yapısal bağlantılarda tek ve geniş sonotrot yerine bölümlere ayrılmış enerji yönlendiriciler, çok noktalı kaynak veya sürekli ultrasonik kaynak gibi alternatiflerin ayrıca sınanması gerekebilir. Çalışma bu çözümleri deneysel olarak karşılaştırmamıştır.
Çalışmanın güçlü yönleri nelerdir?
- Dört farklı bindirme uzunluğunu aynı malzeme ve temel kaynak koşulları altında karşılaştırmıştır.
- Her geometri için dört kaynak yer değiştirmesi kullanarak işlem penceresini incelemiştir.
- Sıcaklık, tahribatsız kusur taraması, kesit mikroskopisi, mekanik test, DIC ve SEM sonuçlarını birlikte değerlendirmiştir.
- Kayma dayanımı ile toplam kırılma yükünü birbirinden ayırmıştır.
- Deneysel bulguları üç boyutlu titreşim ve gerilme analizleriyle mekanistik olarak açıklamıştır.
- Büyük kaynak alanlarında merkezde enerji yetersizliği ile kenarda hasar yoğunlaşmasının birlikte oluştuğunu göstermiştir.
- Bütün bindirme boyutlarında 0,22 mm yer değiştirmeyi en uygun değer olarak belirlemiştir.
- Kusur yüzdesi ile mekanik dayanım arasında açık bir karşıt ilişki göstermiştir.
Çalışmanın sınırlılıkları nelerdir?
- Çalışma hakem değerlendirmesinden geçmemiş bir preprinttir.
- Yalnızca tek bir CF/PA6 malzemesi, tek fiber oranı ve tek dokuma mimarisi incelenmiştir.
- Bindirme genişliği sabit tutulmuş, yalnızca uzunluk değiştirilmiştir.
- Bütün geometrilerde aynı 600 N kuvvet kullanılmıştır; sabit yüzey basıncı koşulu ayrıca sınanmamıştır.
- Yalnızca 80 µm titreşim genliği ve 20 kHz frekans kullanılmıştır.
- Her mekanik koşul için üç numune test edilmiştir; geniş ölçekli değişkenlik analizi yapılmamıştır.
- İstatistiksel anlamlılık testi, güven aralığı veya etki büyüklüğü raporlanmamıştır.
- Sıcaklık yalnızca bindirme merkezinde ölçülmüştür; kenar sıcaklığı doğrudan ölçülmemiştir.
- Termokuplun ultrasonik titreşim ve yerel basınç altındaki ölçüm belirsizliği verilmemiştir.
- C-taramada yüzde 70 yansıma eşiğinin doğrulama yöntemi açıklanmamıştır.
- Sonlu eleman modeli erime, viskoelastik malzeme değişimi, termal bozunma, eriyik akışı ve hasarı doğrudan modellememiştir.
- Modelde kullanılan temas ve sürtünme ayrıntılarının tamamı raporlanmamıştır.
- Metin ve Tablo 1’de bağlama mesafesine ilişkin değerler birbiriyle açık biçimde uyumlu değildir.
- Özette ısı üretiminin düzgünleştiğini düşündüren ifade, bulguların gösterdiği düzensizleşmeyle çelişmektedir.
- Yorulma, darbe, titreşim altında kullanım ve çevresel yaşlandırma deneyleri yapılmamıştır.
- Gerçek boyutlu kavisli veya karmaşık yapısal parçalarda kaynak uygulanmamıştır.
- Kaynak çevrim süresi, enerji tüketimi ve üretim hızı alan boyutuna göre ayrıntılı raporlanmamıştır.
- Farklı sonotrotlar, kademeli kaynak ve bölümlenmiş enerji yönlendiriciler karşılaştırılmamıştır.
Çalışma neyi desteklemektedir?
Çalışma, sabit kuvvet ve titreşim genliği altında CF/PA6 ultrasonik kaynak bindirme alanının büyütülmesinin enerji aktarımını zayıflatabileceğini, kaynak hattındaki kusurları artırabileceğini ve birim alan kayma dayanımını düşürebileceğini desteklemektedir.
Ayrıca incelenen dört geometride 0,22 mm kaynak yer değiştirmesinin yetersiz erime ile aşırı kaynak hasarı arasında en iyi dengeyi sağladığını göstermektedir.
Sonuçlar, bağlantı alanının toplam taşıma yükünü bir noktaya kadar artırabildiğini, ancak aşırı büyük bindirmede kusurların toplam yük kapasitesini de azaltabildiğini göstermektedir.
Çalışma neyi kanıtlamamaktadır?
- 25,4 × 12,7 mm bindirmenin bütün CF/PA6 yapıları için evrensel optimum olduğunu kanıtlamamaktadır.
- 0,22 mm yer değiştirmenin farklı kompozit kalınlıkları, reçineler veya sonotrotlar için aynı sonucu vereceğini göstermemektedir.
- Büyük bindirme bağlantılarının her zaman daha düşük toplam yük taşıyacağını göstermemektedir.
- Kaynak kuvveti alanla orantılı artırıldığında aynı olumsuz boyut etkisinin korunacağını göstermemektedir.
- Kenar sıcaklığının merkez sıcaklığından kesin olarak ne kadar yüksek olduğunu doğrudan ölçmemektedir.
- Sonlu eleman modelinin gerçek erime, akış ve termal bozunma sürecini nicel olarak tahmin ettiğini kanıtlamamaktadır.
- Bağlantıların uzun dönem yorulma, darbe veya çevresel dayanıklılığını göstermemektedir.
- Laboratuvar sonuçlarının gerçek uçak, otomobil veya endüstriyel kompozit parçalara doğrudan aktarılabileceğini kanıtlamamaktadır.
Çalışmanın Yöntemi ve Bulguları
Deneysel tasarım özeti
| Aşama | Uygulama | Ölçülen çıktı |
|---|---|---|
| Numune hazırlama | CF/PA6 levhaların 25,4 × 101,6 × 2 mm kesilmesi, asetonla temizleme ve vakumda kurutma | Benzer yüzey ve nem koşulu |
| Enerji yönlendirici | 200 µm PA6 filmin iki tabaka arasına yerleştirilmesi | Arayüzde yerel erime ve akış |
| Geometri | 12,7–25,4 mm arasında dört bindirme uzunluğu | Kaynak alanı boyut etkisi |
| Kaynak | 20 kHz, 80 µm, 600 N ve 0,14–0,26 mm yer değiştirme | Kaynak hattının oluşumu |
| Sıcaklık izleme | Merkezde K tipi termokupl, 10 Hz kayıt | Kaynak merkezi sıcaklık eğrisi |
| Tahribatsız muayene | 20 MHz su altı ultrasonik C-tarama | Kusur alanı yüzdesi |
| Mekanik test | 0,5 mm/dakika tek bindirmeli kayma testi | LSS ve kırılma yükü |
| Gerinim analizi | Stereo DIC, saniyede bir görüntü | Çatlak başlangıcı ve gerinim dağılımı |
| Hasar analizi | Optik mikroskop ve SEM | Gözenek, reçine kırılması, fiber hasarı ve delaminasyon |
| Sayısal analiz | Abaqus üç boyutlu sonlu eleman modeli | Titreşim aktarımı ve gerilme yoğunlaşması |
Kaynak yer değiştirmesine göre genel davranış
| Yer değiştirme | Arayüz durumu | Baskın kusur veya kırılma | Genel değerlendirme |
|---|---|---|---|
| 0,14 mm | Yetersiz erime ve reçine akışı | Geniş bağlanmamış alan, düzgün reçine yüzeyi | Eksik kaynak |
| 0,18 mm | Bağlanma artmış ancak gazlar tam uzaklaşmamış | Küçük gözenekler ve yerel arayüz ayrılması | Geçiş bölgesi |
| 0,22 mm | Yeterli erime, akış ve sıkıştırma | Reçine kayma kırılması ve sınırlı fiber kırılması | En uygun kaynak koşulu |
| 0,26 mm | Aşırı enerji ve reçine dışarı taşması | Termal bozunma, gözenek, fiber kırılması ve delaminasyon | Aşırı kaynak |
En uygun 0,22 mm koşulundaki temel sonuçlar
| Gösterge | Alan I | Alan II | Alan III | Alan IV |
|---|---|---|---|---|
| Bindirme uzunluğu | 12,7 mm | 16,9 mm | 21,2 mm | 25,4 mm |
| Kusur alanı | %3,25 | %4,22 | %6,47 | %10,71 |
| LSS | 32,71 ± 1,68 MPa | 30,37 ± 1,86 MPa | 27,96 ± 0,97 MPa | 22,26 ± 1,16 MPa |
| Kırılma yükü | 10,55 kN | 13,03 kN | 15,06 kN | 14,36 kN |
| Merkez tepe sıcaklığı | 551,5 °C | 539,2 °C | 520,7 °C | 492,4 °C |
| Ortalama titreşim genliği | 72,43 µm | 64,14 µm | 57,15 µm | 50,30 µm |
| SCI | 0,473 | 0,516 | 0,548 | 0,552 |
| Yüksek gerilme alan oranı | %73,61 | %47,22 | %32,46 | %26,52 |
Boyut artışının sayısal etkisi
- Bindirme alanı Alan I’den Alan IV’e yaklaşık iki katına çıkmıştır.
- En uygun koşuldaki kusur alanı yüzde 3,25’ten yüzde 10,71’e yükselmiştir.
- LSS 32,71 MPa’dan 22,26 MPa’ya düşmüştür.
- Merkezdeki tepe sıcaklığı 551,5 °C’den 492,4 °C’ye gerilemiştir.
- Üst parçanın titreşim genliği 72,43 µm’den 50,30 µm’ye düşmüştür.
- Uzamsal gerilme yoğunlaşma indeksi 0,473’ten 0,552’ye yükselmiştir.
- Yüksek gerilmenin yayıldığı alan oranı yüzde 73,61’den yüzde 26,52’ye gerilemiştir.
- Toplam kırılma yükü Alan III’te 15,06 kN ile tepe yapmış, Alan IV’te 14,36 kN’a düşmüştür.
Değişkenlik ve istatistiksel değerlendirme
Her kaynak koşulu için üç mekanik numune test edilmiştir. LSS grafiklerinde hata çubukları ve ortalama ± dağılım değerleri verilmiştir. Bununla birlikte kullanılan dağılım ölçüsünün standart sapma mı yoksa standart hata mı olduğu açıkça belirtilmemiştir.
Çalışmada varyans analizi, güven aralığı, p değeri veya bindirme alanı ile yer değiştirme arasındaki etkileşimi değerlendiren istatistiksel model bulunmamaktadır. Bu nedenle alanlar arasındaki görünen farkların istatistiksel anlamlılığı doğrudan raporlanmamıştır.
Sonuçların güvenilir yorum sınırı
Sonuçlar, 2 mm kalınlığında ve yüzde 45 fiber içeren dokuma CF/PA6 levhalar; 200 µm düz PA6 enerji yönlendirici; 40 mm dairesel sonotrot; 600 N kuvvet; 80 µm genlik ve 20 kHz frekans için geçerlidir.
Çalışmadan güvenle çıkarılabilecek sonuç, aynı kaynak parametrelerinin alan büyütülerek doğrudan ölçeklenmesinin kaynak kalitesini korumadığıdır. Buna karşılık farklı kuvvet, basınç, sonotrot yapısı veya enerji yönlendirici tasarımı kullanıldığında aynı sayısal sonuçların oluşacağı söylenemez.
Kaynak ve Yöntem Notu
Çalışmanın özgün adı: Effects of overlap area size on the ultrasonic welding of carbon fiber reinforced thermoplastic composite joints
Yazarlar: Xianglong Wang; Dong Quan; Jiaying Pan; Jiaming Liu; Xuemin Wang; Xiaoyu Yang; Guoqun Zhao.
Yazar sıralaması: İncelenen çalışmada yer aldığı biçimiyle korunmuştur.
Eş katkı veya eş birinci yazarlık: Belirtilmemiştir.
Sorumlu yazar: Dong Quan.
Kurum: State Key Laboratory of Advanced Equipment and Technology for Metal Forming, Shandong University, Jinan, Shandong, Çin.
Resmî kaynak:SSRN resmî çalışma sayfası
SSRN özet numarası: 7203446.
Yayın tarihi: 30 Temmuz 2026.
Sayfa sayısı: 36.
Kaynak türü: Fiziksel ultrasonik kaynak deneyleri, tahribatsız muayene, mekanik karakterizasyon ve sonlu eleman analizi içeren preprint araştırması.
Hakemlik durumu: Çalışma hakem değerlendirmesinden geçmemiştir.
Hakemli dergi: Belirtilmemiştir.
Yayın platformu: SSRN.
Özgün yayınevi: Kabul edilmiş bir dergi yayını veya kesinleşmiş yayınevi bulunmamaktadır.
Veri erişimi: Araştırmacılar çalışmada sunulan verilerin talep üzerine paylaşılacağını belirtmiştir.
Finansman: National Natural Science Foundation of China, 52375350; Key R&D Program of Shandong Province, 2024CXPT065; Excellent Young Team Project of Central Universities, 2023QNTD002.
Bu Türkçe açıklama; çalışmanın bütün metni, deney düzeneği şemaları, malzeme ve kaynak parametreleri, C-tarama görüntüleri, kesit mikrografları, DIC gerinim haritaları, SEM kırılma görüntüleri, mekanik test grafikleri, sıcaklık eğrileri, sonlu eleman titreşim sonuçları, gerilme dağılımları, denklemler, tablolar ve kaynakça incelenerek hazırlanmıştır. Dış kaynaklar yalnızca DOI, SSRN kayıt tarihi, sayfa sayısı ve bibliyografik kimliğin doğrulanması amacıyla kullanılmış; çalışmada bulunmayan bilimsel sonuçlar eklenmemiştir.
Çalışmanın temel sınırlılıkları; hakem değerlendirmesinin bulunmaması, yalnızca tek bir kompozit sistemi ve sonotrot yapısının incelenmesi, mekanik koşul başına üç tekrar kullanılması, sıcaklığın yalnızca bindirme merkezinde ölçülmesi ve sonlu eleman modelinin gerçek erime, akış, termal bozunma ve hasar sürecini doğrudan çözmemesidir. Sonuçlar belirli deney koşullarındaki boyut etkisini göstermekte; bütün termoplastik kompozit bağlantılar için evrensel kaynak parametresi oluşturmamaktadır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir