

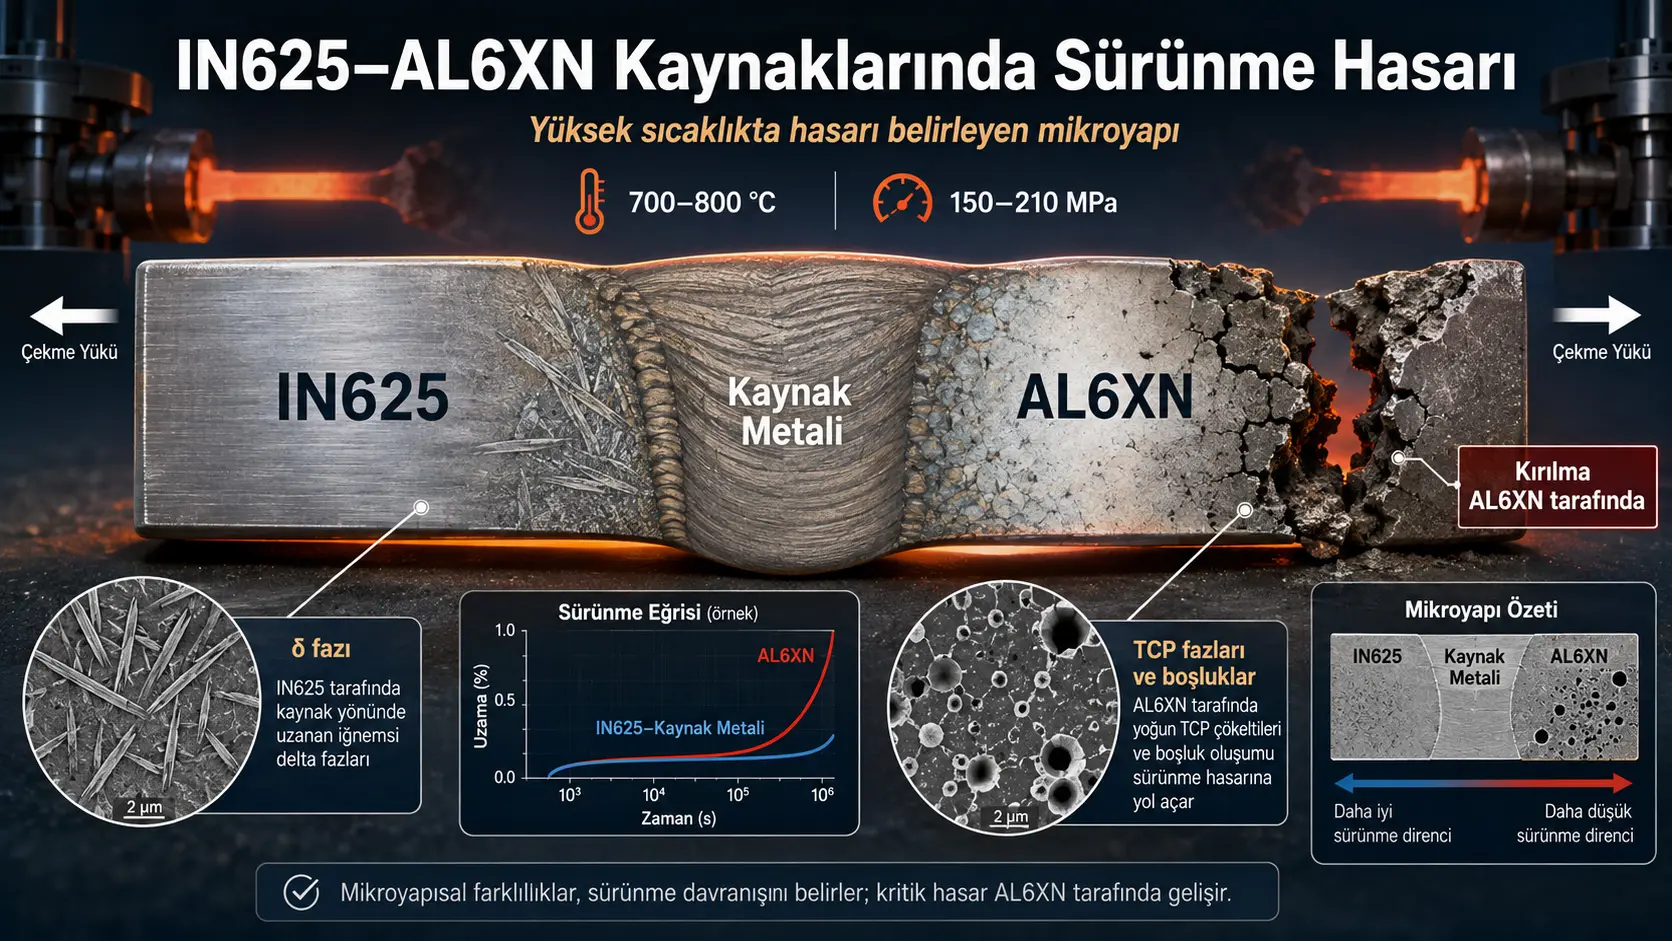
Bu çalışma, Inconel 625 nikel esaslı süperalaşımı ile AL6XN süper östenitik paslanmaz çeliğin darbeli akımlı gaz metal ark kaynağıyla birleştirildiği farklı metal kaynaklı bağlantının yüksek sıcaklık sürünme davranışını incelemektedir. Dokuz kaynaklı numune, 700, 750 ve 800 °C sıcaklıklarda; 150, 180 ve 210 MPa sabit eksenel gerilimler altında kırılıncaya kadar test edilmiştir. Optik mikroskopi, SEM ve EDS analizleri; IN625 ile kaynak metalinde iğnemsi δ fazının oluşmasına rağmen bütün numunelerin kaynak metalinde veya IN625 tarafında değil, AL6XN ana metalinde kırıldığını göstermiştir. Belirleyici hasar; AL6XN içinde oluşan TCP fazları, üretimden kalan σ fazı, tane sınırı boşlukları ve parçacık-matris ayrılmasının birleşik etkisiyle ilişkilendirilmiştir. Sıcaklığın 700 °C’den 800 °C’ye çıkarılması kırılma süresini yaklaşık %98 azaltmıştır. Bununla birlikte çalışma hakem değerlendirmesinden geçmemiştir; yalnızca tek kaynak yöntemi, tek dolgu metali ve dokuz sıcaklık-gerilim bileşimi incelenmiş, deney tekrarları ve istatistiksel belirsizlikler bildirilmemiştir.
En uzun deney, 700 °C ve 150 MPa koşulunda yaklaşık 1717 saat sürmüştür. Bu uzun maruziyet, IN625 ve kaynak metalinde yoğun iğnemsi δ fazı; AL6XN tarafında ise tane içi ve tane sınırlarında yaygın TCP çökelmesi oluşturmuştur. Buna karşılık 800 °C ve 210 MPa koşulunda numune yaklaşık 5,54 saatte kırılmış; kısa süre nedeniyle çökelme daha sınırlı kalmasına rağmen yüksek sıcaklık ve gerilim sürünme hızını keskin biçimde artırmıştır. Çalışma böylece yalnızca sıcaklığın değil, sıcaklık-gerilim-maruz kalma süresi birleşiminin mikroyapısal hasarı ve kırılma biçimini belirlediğini göstermektedir.
Türkiye açısından değerlendirme: Çalışmanın yöntemi; Türkiye’de termik ve nükleer enerji sistemleri, petrokimya tesisleri, rafineriler, gübre ve kimya tesisleri, jeotermal sistemler, yüksek sıcaklık boru hatları, ısı değiştiricileri ve basınçlı ekipmanlarda kullanılan farklı metal kaynaklarının ömür değerlendirmesi açısından önemlidir. Türkiye’de uygulama için yerel kaynak prosedürleri, levha ve boru kalınlıkları, dolgu metalleri, kaynak sonrası ısıl işlemler, gerçek çalışma sıcaklıkları, basınç çevrimleri ve korozyon ortamlarıyla bağımsız doğrulama yapılmalıdır. Uzun dönemli sürünme, sürünme-yorulma, termal çevrim, kaynak kusurları ve servis ortamında yaşlanma birlikte değerlendirilmelidir. Bu araştırmadan Türkiye’deki bütün IN625–AL6XN kaynaklarının AL6XN tarafından kırılacağı, belirli bir hizmet ömrüne sahip olduğu veya kullanılan kaynak prosedürünün endüstriyel olarak optimum olduğu sonucu çıkarılamaz.
Araştırmanın temel problemi nedir?
Yüksek sıcaklıkta çalışan enerji ve proses ekipmanlarında aynı parçanın farklı bölgelerinde birbirinden farklı özellikler istenebilir. Nikel esaslı süperalaşımlar yüksek sıcaklık dayanımı ve korozyon direnci sağlarken yüksek alaşımlı paslanmaz çelikler maliyet, şekillendirilebilirlik ve genel korozyon direnci açısından avantaj sunabilir. Bu nedenle Inconel 625 ile AL6XN gibi iki farklı alaşımın kaynakla birleştirilmesi teknik olarak anlamlıdır.
Ancak farklı metal kaynaklarında ana metallerin kimyasal bileşimleri, ısıl genleşmeleri, katılaşma aralıkları, ısı iletkenlikleri ve yüksek sıcaklıkta faz kararlılıkları aynı değildir. Kaynak metali ve iki taraftaki ısıdan etkilenen bölgeler de ayrı mikroyapılara sahiptir. Bir bağlantının başlangıçta sağlam görünmesi, yüzlerce saatlik yüksek sıcaklık ve sabit yük altında bütün bölgelerin aynı hızla yaşlanacağı anlamına gelmez.
Çalışmanın temel sorusu şudur: IN625–AL6XN kaynaklı bağlantı 700–800 °C aralığında ve 150–210 MPa gerilim altında sürünmeye maruz kaldığında kırılma hangi bölgede meydana gelir ve ömrü hangi çökeltiler ile hasar mekanizmaları belirler?
İncelenen iki ana malzeme neden farklı davranmaktadır?
IN625; krom, molibden ve niyobyum içeren nikel esaslı bir süperalaşımdır. Dayanımının önemli bir bölümü katı çözelti sertleşmesine dayanmaktadır. Başlangıç mikroyapısında iri eş eksenli östenitik taneler, bu taneleri çevreleyen daha ince yeniden kristalleşmiş “kolye” taneleri, tane sınırı karbürleri ve Mo–Ti–Nb bakımından zengin parçacıklar gözlenmiştir.
AL6XN ise azot katkılı, yüksek krom, nikel ve molibden içeren süper östenitik paslanmaz çeliktir. Başlangıç mikroyapısında yaklaşık 25 μm büyüklüğünde eş eksenli östenit taneleri, tavlama ikizleri ve hadde yönünde dağılmış iri ikinci faz parçacıkları bulunmaktadır. EDS haritalarında bu parçacıkların krom ve molibden bakımından zengin olduğu görülmüş ve araştırmacılar bunları üretim sürecinden kalan σ fazı olarak değerlendirmiştir.
Üretimden kalan σ fazı önemlidir; çünkü sert ve gevrek bir arayüz oluşturarak çevresindeki östenitik matrisle bağın yüksek sıcaklık altında ayrılmasına elverişli bölgeler yaratabilir. Ayrıca krom ve molibdenin bu fazlarda toplanması, çevredeki matrisin bileşimini değiştirebilir. Çalışma kapsamında faz kimliği X-ışını kırınımı veya TEM kırınımıyla doğrudan doğrulanmamıştır; σ, Laves ve karbür tanımlamaları büyük ölçüde morfoloji, EDS bileşimi ve önceki çalışmalarla karşılaştırmaya dayanmaktadır.
Kaynaklı bağlantı nasıl üretilmiştir?
Her iki ana metal 13 mm kalınlığında levhalar hâlinde hazırlanmış ve tek taraflı 60° V ağız açılmıştır. Birleştirme, darbeli akımlı gaz metal ark kaynağıyla gerçekleştirilmiştir. Dolgu metali olarak 1,2 mm çapında ERNiCrMo-3 tel kullanılmıştır.
Kaynak torcu paso genişliğine bağlı olarak 9–12,5 mm salınımla ve 10 mm·s−1 salınım hızıyla hareket ettirilmiştir. Duvarlarda bekleme süresi uygulanmamıştır. Koruyucu gaz hacimce %95 Ar, %3 N2 ve %2 O2 karışımından oluşmuş; debi 16,5 L·dakika−1 olarak ayarlanmıştır.
Birinci pasoda 3,16 mm·s−1, ikinci ve üçüncü pasolarda 2,66 mm·s−1 kaynak hızı kullanılmıştır. Tel serbest uzunlukları pasolara bağlı olarak 5, 9,65 ve 15,11 mm olarak verilmiştir. Toplam ısı girdisi 4,0 kJ·mm−1 hesaplanmıştır.
Kaynak ısı girdisi çalışmada aşağıdaki eşitlikle tanımlanmıştır:
\[ HI=\eta\frac{VI}{v} \]
Burada HI kJ·mm−1 cinsinden ısı girdisini, η kaynak işlemi verimini, V gerilimi, I akımı ve v kaynak hızını göstermektedir. GMAW işlemi için η = 0,8 kabul edilmiştir.
Toplam seyrelme oranı ise şu eşitlikle hesaplanmıştır:
\[ \%D=\frac{A_1+A_2}{A_T}\times100 \]
A1 ve A2, kaynak metaline karışan IN625 ve AL6XN alanlarını; AT toplam kaynak metali alanını temsil etmektedir. IN625 tarafından %9, AL6XN tarafından %12 olmak üzere toplam seyrelme %21 bulunmuştur.
Kaynak bölgesinde hangi mikroyapısal bölgeler oluşmuştur?
IN625/kaynak metali arayüzünde iri östenitik taneler ve tane sınırı segregasyonuna bağlı bir kısmen ergimiş bölge belirlenmiştir. Bu bölgede kısa süreli sıvı oluşumu ve yeniden katılaşma, dendritik bir mikroyapı meydana getirmiştir.
Kaynak metalinin merkezinde ısı çekilme yönünde gelişen rekabetçi kolonsal dendritler görülmüştür. Paso kesişimlerinde ve yüzeye yakın alanlarda soğuma hızındaki farklılıklar nedeniyle tane biçimi ve dendrit büyüklüğü değişmiştir.
Kaynak metali/AL6XN arayüzünde ise belirgin bir karışmamış bölge oluşmuştur. Kaynak metali olarak kullanılan ERNiCrMo-3 ile AL6XN’ın katılaşma aralıklarının farklı olması, iki malzemenin bazı bölgelerde kimyasal olarak tam karışmamasına yol açmıştır. Karışmamış bölge, kapak pasosundan kök pasosuna kadar izlenmiştir.
Araştırmacılar, kaynak işleminin başlangıç aşamasında AL6XN tarafında yeni ve yoğun zararlı faz çökelmesini tetiklemediğini; gözlenen iri σ parçacıklarının levhanın önceki üretiminden kaldığını bildirmektedir. Asıl yaygın TCP çökelmesi sürünme testleri sırasındaki uzun süreli yüksek sıcaklık maruziyetinde ortaya çıkmıştır.
Sürünme deneyi neyi ölçmektedir?
Sürünme, bir malzemenin sabit yük altında ve yüksek sıcaklıkta zamanla kalıcı biçim değiştirmesidir. Deney başlangıcında şekil değiştirme hızı genellikle azalır; ardından minimum veya kararlı bir hız bölgesine ulaşılır. Son aşamada boşlukların ve çatlakların büyümesiyle şekil değiştirme hızı hızla artar ve kırılma gerçekleşir.
Çalışmadaki numunelerin toplam uzunluğu 97 mm, dar ölçü bölgesi uzunluğu 35 mm ve ölçü bölgesi genişliği 6,35 mm’dir. Geçiş yarıçapı 4,8 mm, kavrama bölümünün genişliği yaklaşık 12,7 mm olarak gösterilmiştir. Kaynak bölgesi numunenin dar ölçü bölümünün ortasında yer almıştır.
Dokuz numune aşağıdaki sıcaklık ve gerilim matrisinde test edilmiştir:
| Sıcaklık | Uygulanan gerilimler | Genel deney sonucu |
|---|---|---|
| 700 °C | 150, 180 ve 210 MPa | En uzun kırılma süreleri; uzun maruziyet nedeniyle yoğun faz çökelmesi |
| 750 °C | 150, 180 ve 210 MPa | Orta düzey kırılma süreleri ve belirgin TCP çökelmesi |
| 800 °C | 150, 180 ve 210 MPa | En hızlı sürünme ve en kısa ömür; çökelme için daha az zaman |
Sıcaklık ve gerilim kırılma süresini nasıl değiştirdi?
Beklendiği gibi, hem sıcaklığın hem de uygulanan gerilimin artırılması minimum sürünme hızını yükseltmiş ve kırılma süresini azaltmıştır. Sıcaklığın etkisi özellikle güçlüdür. Çalışma, sıcaklığın 700 °C’den 800 °C’ye yükseltilmesiyle kırılma süresinin yaklaşık %98 azaldığını bildirmektedir.
700 °C ve 150 MPa koşulunda kırılma yaklaşık 1717 saat sonra gerçekleşmiştir. Aynı sıcaklıkta 180 MPa için süre yaklaşık 890 saat, 210 MPa için yaklaşık 400 saat düzeyindedir. 750 °C ve 180 MPa koşulunda yaklaşık 97 saatlik ömür bildirilmiştir. En ağır koşul olan 800 °C ve 210 MPa’da numune yalnızca 5,54 saat dayanmıştır.
Şekil 5’teki eğriler, 700 °C’de uzun bir minimum hız bölgesi gelişebildiğini; 800 °C’de ise üçüncül sürünmenin çok daha erken başladığını göstermektedir. 750 °C ve 180 MPa koşulunda belirgin bir kararlı durum sürünme bölgesi görülmüştür. Diğer bazı koşullarda kararlı bölüm kısa olduğu için eğrinin en düşük noktası minimum sürünme hızı olarak alınmıştır.
Norton analizi hangi deformasyon mekanizmasını göstermektedir?
Minimum veya kararlı sürünme hızı, gerilim ve sıcaklıkla birleştirilmiş Norton–Arrhenius eşitliğiyle modellenmiştir:
\[ \dot{\varepsilon}_{\min/ss} =A\sigma^n\exp\left(-\frac{Q_c}{RT}\right) \]
Burada \(\dot{\varepsilon}_{\min/ss}\) minimum veya kararlı sürünme hızını, A malzeme sabitini, σ uygulanan gerilimi, n Norton gerilim üstelini, Qc sürünme aktivasyon enerjisini, R gaz sabitini ve T mutlak sıcaklığı göstermektedir.
Şekil 6 ve ana metinde verilen Norton üsleri şöyledir:
| Sıcaklık | Norton gerilim üsteli | Çalışmadaki yorum |
|---|---|---|
| 700 °C | 6,8 | Dislokasyon kontrollü güç yasası sürünmesi |
| 750 °C | 5,54 | Dislokasyon tırmanmasının etkili olduğu mekanizma |
| 800 °C | Şekil ve ana metinde 6,0 | Dislokasyon kontrollü süreç |
Üslerin tamamı 5’in üzerindedir. Araştırmacılar ana tartışmada bu değerleri dislokasyon tırmanması kontrollü güç yasası sürünmesiyle ilişkilendirmektedir. Ancak sonuç bölümünde 800 °C değeri 6,0 yerine 6,8 olarak yazılmış ve mekanizma “dislokasyon kayması” biçiminde ifade edilmiştir. Bu nedenle kesin alt mekanizma konusunda metin kendi içinde tutarlı değildir. Bulguların güvenle desteklediği yorum, sürünmenin difüzyon veya yalnızca tane sınırı kaymasından ziyade dislokasyon kontrollü bir süreç olduğudur.
Aktivasyon enerjisi sonuçları
Arrhenius eğimlerinden hesaplanan sürünme aktivasyon enerjileri 393–453 kJ·mol−1 aralığındadır ve ortalama değer yaklaşık 422 kJ·mol−1 olarak verilmiştir.
| Uygulanan gerilim | Şekil 6’da verilen aktivasyon enerjisi |
|---|---|
| 150 MPa | 420 kJ·mol−1 |
| 180 MPa | 453 kJ·mol−1 |
| 210 MPa | 393 kJ·mol−1 |
Bu değerler Şekil 6’da sabit gerilimlere ait eğimlerden hesaplanmıştır. Buna karşılık sonuç bölümünde 420, 453 ve 393 kJ·mol−1 değerleri sırasıyla 700, 750 ve 800 °C’ye aitmiş gibi yazılmıştır. Hesaplama grafiği sıcaklığı bağımsız eksende, farklı gerilimleri ayrı veri kümeleri olarak kullandığından tablodaki gerilim temelli eşleştirme yöntemle daha uyumludur.
Değiştirilmiş Monkman–Grant ilişkisi ne gösterdi?
Çalışmada üçüncül sürünme bölgesinin birçok deneyde geniş olması nedeniyle değiştirilmiş Monkman–Grant ilişkisi kullanılmıştır:
\[ \frac{t_r}{\varepsilon_r} =K_{\mathrm{MMG}}\dot{\varepsilon}_{\min}^{-\alpha} \]
Burada tr kırılma süresini, εr kırılma şekil değiştirmesini, \(\dot{\varepsilon}_{\min}\) minimum sürünme hızını, α ile KMMG uyum sabitlerini göstermektedir.
Bütün deney noktalarının çift logaritmik uyumunda R2 = 0,96233 ve eğim yaklaşık −0,943 bulunmuştur. Bu değerin mutlak olarak 1’e yakın olması, minimum sürünme hızı ile kırılma süresi arasında güçlü bir ilişki bulunduğunu ve kırılmanın deformasyon birikimiyle yakından bağlantılı olduğunu göstermektedir.
Şekil üzerinde K = −0,5155 değeri yazılmıştır. Eşitlikteki KMMG normalde çarpan olarak kullanıldığı için bu değerin doğrudan sabit mi, yoksa çift logaritmik grafiğin kesişim değeri mi olduğu metinde açık değildir.
IN625 ve kaynak metalindeki δ fazı ömrü neden belirlemedi?
700 °C ve 150 MPa koşulundaki yaklaşık 1717 saatlik deney, IN625/kaynak metali arayüzünde ve kaynak metalinde yoğun iğnemsi δ fazı çökelmesine yol açmıştır. 750 °C ve 180 MPa’daki yaklaşık 97 saatlik deneyde δ fazı orta düzeyde; 800 °C ve 210 MPa’daki 5,54 saatlik deneyde ise oldukça sınırlı kalmıştır.
Buna rağmen hiçbir numune yoğun δ fazı içeren IN625 veya kaynak metali bölgesinde kırılmamıştır. Kırılmalar sürekli olarak AL6XN ana metalinde, kaynak metali/AL6XN arayüzünden yaklaşık 6 mm uzaklıkta meydana gelmiştir. Bu gözlem, incelenen deney aralığında bağlantı ömrünü belirleyen en zayıf mikroyapının δ fazı içeren IN625 tarafı olmadığını göstermektedir.
Bu sonuç δ fazının hiçbir mekanik etkisi olmadığı anlamına gelmez. Çalışmanın desteklediği daha sınırlı çıkarım, oluşan δ fazı miktarının bağlantının kırılma konumunu IN625 veya kaynak metaline taşımadığı ve toplam ömrün AL6XN tarafındaki hasar tarafından sınırlandığıdır.
AL6XN tarafında hangi hasar gelişmiştir?
AL6XN içinde yüksek sıcaklık maruziyeti sırasında tane sınırlarında ve tane içlerinde çok sayıda TCP fazı çökelmiştir. EDS haritaları bu çökeltilerin Ni, Fe, Cr, Mo, Si ve C içerdiğini göstermektedir. Araştırmacılar önceki çalışmalarla karşılaştırarak tane sınırlarındaki bazı çökeltileri M23C6 ve M6C karbürleriyle, tane içindekileri ise σ ve Laves fazlarıyla ilişkilendirmiştir.
700 °C ve 150 MPa koşulunda uzun deney süresi nedeniyle hem tane içi hem de tane sınırı çökelmesi çok yoğundur. Kırılma yüzeyine yakın bölgelerde üretimden kalan iri σ fazlarının çevresinde boşluklar gelişmiş ve tane sınırı boşlukları oluşmuştur.
750 °C ve 180 MPa koşulunda da yaygın TCP çökelmesi görülmüş; kırılma bölgesinde önceki σ fazından ve tane sınırı çökeltilerinden kaynaklanan boşluklar belirlenmiştir. 800 °C ve 210 MPa koşulunda maruziyet kısa olduğundan tane içi çökelme daha sınırlı kalmış, ancak tane sınırlarında boşluklar ve önceki σ fazları çevresinde ayrılma yine meydana gelmiştir.
Kırılma nasıl başlamıştır?
Çalışmanın önerdiği mekanizma iki farklı parçacık grubunun ortak etkisine dayanmaktadır:
- Levhanın üretiminden kalan iri σ fazı parçacıkları, matrisle mekanik uyumsuzluk taşıyan başlangıç kusurları oluşturmuştur.
- Sürünme sırasında oluşan yeni TCP çökeltileri, özellikle uzun maruziyetlerde tane sınırlarını ve tane içlerini yoğun biçimde kaplamıştır.
Sabit yük altında parçacık-matris arayüzündeki yerel gerilim arttığında bağ ayrılmış ve küçük boşluklar oluşmuştur. Bu boşluklar komşu tane sınırı boşluklarıyla birleşmiş, daha sonra mikroçatlaklara dönüşmüş ve kırılma kesiti boyunca ilerlemiştir.
Dolayısıyla kırılma yalnızca deney sırasında çöken yeni fazların veya yalnızca başlangıçtaki σ fazının sonucu değildir. Başlangıç mikroyapısı ile sürünme sırasında gelişen çökelme birlikte hasarı hızlandırmıştır. Özellikle kısa süreli yüksek gerilim deneylerinde yeni TCP çökelmesi için zaman az olduğundan üretimden kalan σ fazının göreli önemi artmıştır.
Çökelti miktarı kırılma biçimini nasıl değiştirdi?
700 °C’de 150 ve 180 MPa altında uzun süre kalan numunelerde yoğun TCP çökelmesi oluşmuş, kırılma yüzeyi görece düz ve yarı gevrek görünüm göstermiştir. Bu numunelerde kesit alanı daralması yaklaşık %42,86’dır.
700 °C ve 210 MPa koşulunda kırılma süresi yaklaşık 400 saate düşmüş, alan daralması %67,8’e yükselmiş ve merkezde daha fazla plastik şekil değiştirme görülmüştür. Araştırmacılar daha kısa ömrün çökelme miktarını sınırladığını ve kırılmanın daha sünek özellik kazanmasına izin verdiğini değerlendirmektedir.
750 ve 800 °C’deki bazı yüksek gerilim koşullarında alan daralması yaklaşık %59 olarak bildirilmiştir. Kırılma yüzeylerinde parçacıkların ayrıldığı boşluklar, plastik olarak şekil değiştirmiş bölgeler ve tane sınırı kırılması birlikte görülmektedir. Bu durum kırılma mekanizmasının tamamen gevrek veya tamamen sünek olmadığını, test koşuluna göre değişen karma bir mekanizma olduğunu göstermektedir.
Çalışmanın desteklediği temel sonuçlar
- Sıcaklık ve gerilim arttıkça minimum sürünme hızı yükselmiş, kırılma süresi azalmıştır.
- 700 °C’den 800 °C’ye sıcaklık artışı kırılma süresini yaklaşık %98 azaltmıştır.
- Bütün numuneler kaynak metalinde değil, AL6XN ana metalinde ve arayüzden yaklaşık 6 mm uzakta kırılmıştır.
- IN625 ve kaynak metalindeki yoğun δ fazı, incelenen koşullarda bağlantı ömrünü belirleyen ana hasar bölgesi olmamıştır.
- AL6XN’da sürünme sırasında TCP fazları çökelmiş; önceki σ fazları ve yeni çökeltiler çevresinde boşluklar oluşmuştur.
- Norton üslerinin 5’in üzerinde olması dislokasyon kontrollü güç yasası sürünmesini desteklemektedir.
- Minimum sürünme hızı ile kırılma süresi değiştirilmiş Monkman–Grant ilişkisiyle güçlü bir doğrusal uyum göstermiştir.
- Uzun süreli yoğun TCP çökelmesi daha düşük alan daralması ve yarı gevrek kırılmayla ilişkilendirilmiştir.
Çalışma neyi kanıtlamamaktadır?
- Sonuçlar bütün IN625–AL6XN kaynak yöntemleri, dolgu metalleri veya parça geometrileri için geçerli değildir.
- Kaynaklı bağlantının gerçek santral, rafineri veya petrokimya tesisi hizmet ömrü belirlenmemiştir.
- Değişken yük, termal çevrim, sürünme-yorulma, korozyon veya iç basınç etkileri incelenmemiştir.
- Kaynak sonrası ısıl işlem, farklı ısı girdileri veya farklı seyrelme oranları karşılaştırılmamıştır.
- TCP fazlarının kesin kristal yapıları XRD, elektron kırınımı veya atomik ölçekli analizle doğrulanmamıştır.
- Dokuz deney koşulunda bağımsız tekrarlar ve deneysel saçılım verilmediğinden güvenilirlik aralıkları hesaplanamamaktadır.
- Minimum sürünme eğrileri uzun dönemli tasarım standardı veya izin verilebilir gerilim tablosu oluşturmak için yeterli değildir.
- Ham ve işlenmiş veriler devam eden başka bir çalışmanın parçası olduğu gerekçesiyle paylaşılmamıştır.
Metin içindeki önemli tutarsızlıklar
| Konu | Ana metin veya şekil | Çelişen ifade |
|---|---|---|
| 800 °C Norton üsteli | Şekil 6 ve ana tartışmada n = 6,0 | Sonuç bölümünde n = 6,8 |
| Aktivasyon enerjilerinin eşleştirilmesi | Şekil 6, değerleri 150, 180 ve 210 MPa veri kümelerine göre göstermektedir | Sonuç bölümü değerleri 700, 750 ve 800 °C’ye aitmiş gibi yazmaktadır |
| Sürünme alt mekanizması | Ana tartışma n ≥ 5 için dislokasyon tırmanmasını belirtmektedir | Özet ve sonuçta dislokasyon kayması ifadeleri bulunmaktadır |
| Sürünme hızı türevi | Doğru tanım \(\dot{\varepsilon}=d\varepsilon/dt\) | Bir cümlede yanlışlıkla \(d\sigma/dt\) yazılmıştır |
| Kaynaklı bağlantı adı | Çalışmanın tamamı IN625–AL6XN bağlantısını incelemektedir | Bir alt başlıkta yanlışlıkla “IN600/IN625” yazılmıştır |
| Yazar adı | Başlık sayfasında Liuba Rebeca López López | CRediT bölümünde “Liuba Rebaca” yazılmıştır |
| Teresita Sánchez Cruz | Başlık sayfasında bu kısa ad kullanılmaktadır | CRediT bölümünde “Sanchez Cruz Teresita del N. J.” biçimi yer almaktadır |
| DTU kurum adı | Resmî ad Technical University of Denmark | Başlık sayfasında “Techical University of Denmark” yazılmıştır |
Çalışmanın Yöntemi ve Bulguları
Malzemelerin kimyasal bileşimi
| Malzeme | C | Cr | Ni | Mo | Fe | Nb | Mn | Si | N |
|---|---|---|---|---|---|---|---|---|---|
| IN625 | %0,06 | %22,53 | Kalan | %8,27 | %4,40 | %3,39 | %0,35 | %0,17 | Belirtilmemiş |
| ERNiCrMo-3 dolgu | %0,02 | %22,00 | Kalan | %9,00 | %0,20 | %3,60 | %0,05 | %0,05 | Belirtilmemiş |
| AL6XN | %0,015 | %20,91 | %23,88 | %6,15 | Kalan | Belirtilmemiş | %0,43 | %0,37 | %0,21 |
IN625 ayrıca %0,09 Al, %0,25 Ti ve %0,11 Co; dolgu metali %0,10 Al ve %0,20 Ti; AL6XN ise %0,24 Cu içermektedir. Tablodaki değerler kütle yüzdesidir.
Kaynak parametreleri
| Parametre | Değer |
|---|---|
| Levha kalınlığı | 13 mm |
| Kaynak ağzı | Tek 60° V ağız |
| Kaynak yöntemi | Darbeli akımlı GMAW |
| Kaynak makinesi | OTC Daihen/Dahein Well Bee DP400 olarak yazılmıştır |
| Dolgu teli | 1,2 mm ERNiCrMo-3 |
| Torç salınımı | 9–12,5 mm |
| Salınım hızı | 10 mm·s−1 |
| Koruyucu gaz | %95 Ar + %3 N2 + %2 O2 |
| Gaz debisi | 16,5 L·dakika−1 |
| Kaynak hızları | 3,16 ve 2,66 mm·s−1 |
| Toplam ısı girdisi | 4,0 kJ·mm−1 |
| Toplam seyrelme | %21 |
Numune hazırlama ve mikroskopi
- Kaynaklı levhadan toplam dokuz sürünme numunesi çıkarılmıştır.
- Metallografik yüzeyler 2000 kum zımparaya kadar hazırlanmıştır.
- Parlatmada 3 μm elmas pasta ve 0,05 μm alümina kullanılmıştır.
- Ana metaller 4 V altında 2 mL H2SO4 + 15 mL H2O çözeltisiyle elektrokimyasal olarak dağlanmıştır.
- IN625 ve AL6XN için dağlama süreleri sırasıyla 16 ve 4 saniyedir.
- Kaynak bölgesi 5 V altında oksalik asit çözeltisinde 40 saniye dağlanmıştır.
- Optik incelemede Carl Zeiss Axio Observer 7 kullanılmıştır.
- SEM incelemeleri JEOL JSM-7600F alan emisyonlu mikroskopla yapılmıştır.
- Element haritaları Bruker X-Flash 6|30 EDS dedektörüyle alınmıştır.
Sürünme test sistemi
- Applied Test Systems Series 2330-MM sabit yük kollu sürünme cihazı kullanılmıştır.
- Isıtma, Series 3210 bölünebilir fırınla sağlanmıştır.
- Plastik uzama, ±1 μm çözünürlüklü ST-1278 doğrusal yer değiştirme kodlayıcısıyla ölçülmüştür.
- Test sıcaklıkları 700, 750 ve 800 °C’dir.
- Eksenel gerilimler 150, 180 ve 210 MPa’dır.
- Her sıcaklık-gerilim bileşimi için bir numune kullanıldığı anlaşılmaktadır; bağımsız tekrar sayısı açıklanmamıştır.
Ana nicel bulgular
| Ölçüm veya gözlem | Sonuç | Yorum sınırı |
|---|---|---|
| En uzun kırılma süresi | 700 °C, 150 MPa: yaklaşık 1717 saat | Tek deney koşuluna dayanmaktadır |
| En kısa kırılma süresi | 800 °C, 210 MPa: 5,54 saat | Yüksek sıcaklık ve gerilimin birleşik etkisidir |
| Sıcaklık artışının etkisi | 700 °C’den 800 °C’ye yaklaşık %98 ömür azalması | Aynı deney matrisindeki uç koşulların karşılaştırmasıdır |
| Norton üsleri | 6,8; 5,54; 6,0 | Sonuç bölümündeki 800 °C değeriyle çelişmektedir |
| Ortalama aktivasyon enerjisi | Yaklaşık 422 kJ·mol−1 | Üç gerilim eğiminden türetilmiştir |
| MMG uyum katsayısı | R2 = 0,96233 | Dokuz deney noktasına dayanmaktadır |
| MMG eğimi | −0,943 | Mutlak değeri yaklaşık 1’dir |
| Kırılma konumu | AL6XN ana metali, arayüzden yaklaşık 6 mm uzaklıkta | Bütün incelenen koşullarda aynı genel bölge |
| Yoğun TCP koşulunda alan daralması | Yaklaşık %42,86 | 700 °C’de uzun maruziyetli numuneler |
| 700 °C, 210 MPa alan daralması | %67,8 | Daha sünek kırılma görüntüsüyle ilişkilendirilmiştir |
| Bazı yüksek sıcaklık/yük koşulları | Yaklaşık %59 alan daralması | Metinde numune bazında tam tablo sunulmamıştır |
Tekrarlanabilirliği sınırlayan eksikler
Çalışma kaynak gazı, tel, salınım, hız, ısı girdisi ve metalografik hazırlama konusunda önemli ayrıntılar vermektedir. Buna karşılık kaynak akımı, gerilim, darbeli akım dalga biçimi, paso başına ayrıntılı ısı girdisi, ön tavlama ve pasolar arası sıcaklık açıkça raporlanmamıştır.
Sürünme deneylerinde sıcaklık kararlılığı, termokupl konumu, numune başına tekrar sayısı, kırılma süresi belirsizliği ve minimum sürünme hızı için sayısal veri tablosu bulunmamaktadır. Sonuçlar grafiklerden ve tekil deneylerden elde edilmiştir.
Faz tanımlamalarında SEM–EDS kullanılmıştır. Bu yöntem element dağılımını gösterebilse de σ, Laves, M23C6, M6C ve δ fazlarını her durumda tek başına kesin biçimde ayıramaz. XRD, EBSD faz haritası, TEM kırınımı veya nicel faz oranı verilmemiştir.
Çalışma ayrıca ham ve işlenmiş verilerin devam eden başka bir araştırmanın parçası olması nedeniyle paylaşılmadığını açıklamaktadır. Bu durum, bağımsız yeniden analiz ve eğri uyumlarının doğrulanmasını sınırlandırmaktadır.
Kaynak ve Yöntem Notu
Çalışmanın tam özgün adı: Creep resistance and microstructural characterization of dissimilar weld joint of Inconel 625 superalloy and AL6XN super austenitic stainless steel
Yazarlar ve sıraları: Alberto Ruiz, Liuba Rebeca López López, Vania Rodríguez Herrejón, Teresita Sánchez Cruz, Heriberto Granados Becerra.
Eş katkı veya eş birinci yazarlık: Çalışmada eş katkı ya da eş birinci yazarlık açıklaması bulunmamaktadır.
Sorumlu yazar: Alberto Ruiz. Kaynakta alberto.ruiz@umich.mx e-posta adresi verilmiştir. SSRN kaydı da A. Ruiz’i iletişim yazarı olarak göstermektedir.
Kurumlar: Alberto Ruiz, Liuba Rebeca López López ve Heriberto Granados Becerra için Universidad Michoacana de San Nicolás de Hidalgo, Instituto de Investigación en Metalurgia y Materiales, Morelia, Michoacán, México; Vania Rodríguez Herrejón için Technical University of Denmark, Department of Civil and Mechanical Engineering, Kgs. Lyngby, Denmark; Teresita Sánchez Cruz için Universidad Autónoma de Campeche, Instituto de Investigación en Corrosión y Preservación de Materiales, San Francisco de Campeche, México belirtilmiştir.
Kurum adı notu: Kaynak metinde “Techical University of Denmark” yazılmıştır. Kurumun resmî İngilizce adı “Technical University of Denmark”dır.
DOI: 10.2139/ssrn.7194076. Bu DOI, SSRN preprint kaydına aittir; hakemli dergi makalesi DOI’si değildir.
Dergi veya konferans: Yüklenen sürüm için doğrulanmış bir hakemli dergi veya konferans yayını bulunmamaktadır.
Yayın platformu: SSRN.
Özgün yayınevi: Çalışma için doğrulanmış bir hakemli dergi yayınevi belirtilmemiştir. SSRN, preprintin dağıtıldığı platformdur.
Yayın yılı: 2026.
Kaynak türü: Deneysel kaynak metalurjisi, yüksek sıcaklık sürünmesi ve kırılma mikromekaniği araştırma preprinti.
Hakemlik durumu: Çalışma hakem değerlendirmesinden geçmemiştir. Her sayfada “This preprint research paper has not been peer reviewed” uyarısı bulunmaktadır.
Resmî bağlantılar:SSRN resmî kayıt sayfası ve DOI bağlantısı.
Finansman: Çalışma, SECIHTI tarafından CF-2023-l-523 projesi kapsamında desteklenmiştir. Liuba Rebeca López López’in yüksek lisans ve Heriberto Granados Becerra’nın doktora sonrası çalışmaları için sağlanan burs desteğine teşekkür edilmiştir.
Çıkar çatışması: Yazarlar, çalışmayı etkileyebilecek bilinen mali çıkar veya kişisel ilişki bulunmadığını beyan etmiştir.
Veri erişimi: Bulguların yeniden üretilmesi için gerekli ham ve işlenmiş verilerin, devam eden başka bir araştırmanın parçası olması nedeniyle bu aşamada paylaşılamadığı bildirilmiştir.
Yazar katkıları: Alberto Ruiz kavramsallaştırma, yöntem, araştırma, yazım, görselleştirme, kaynaklar, proje yönetimi ve biçimsel analiz; Liuba Rebeca López López araştırma, yöntem ve görselleştirme; Vania Rodríguez Herrejón inceleme, görselleştirme ve araştırma; Teresita Sánchez Cruz inceleme ve yöntem; Heriberto Granados Becerra yazım, inceleme, yöntem, araştırma ve görselleştirme görevleriyle belirtilmiştir.
Bu Türkçe makale, yüklenen 32 sayfalık çalışmanın ana metni, kimyasal bileşim tablosu, kaynak işlemi, sürünme eğrileri, Norton ve Monkman–Grant hesapları, optik mikroskopi, SEM–EDS görüntüleri ve kırılma yüzeyi analizleri esas alınarak hazırlanmıştır. Çalışmada yer almayan yeni bir deney sonucu veya dış kaynaktan bilimsel bulgu eklenmemiştir. Dış doğrulama yalnızca DOI, SSRN kaydı, iletişim yazarı ve kurumların bibliyografik kimlikleriyle sınırlandırılmıştır.
Çalışmanın başlıca sınırlılıkları; hakem değerlendirmesinden geçmemiş olması, bağımsız deney tekrarlarının açıklanmaması, yalnızca dokuz sıcaklık-gerilim koşulunun denenmesi, faz tanımlamalarının SEM–EDS ve literatür karşılaştırmasına dayanması, ham verilerin paylaşılmaması ve metin içinde Norton üsteli, aktivasyon enerjisi eşleştirmesi ile dislokasyon mekanizmasına ilişkin tutarsızlıklar bulunmasıdır.
Sonuçlar yalnızca belirtilen 13 mm levhalar, ERNiCrMo-3 dolgu metali, %21 seyrelme, 4,0 kJ·mm−1 toplam ısı girdisi ve 700–800 °C ile 150–210 MPa deney aralığı için geçerlidir. Çalışma, gerçek endüstriyel parçalar için tasarım ömrü, izin verilebilir çalışma gerilimi veya bütün IN625–AL6XN bağlantıları için genel kırılma konumu belirlememektedir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir