

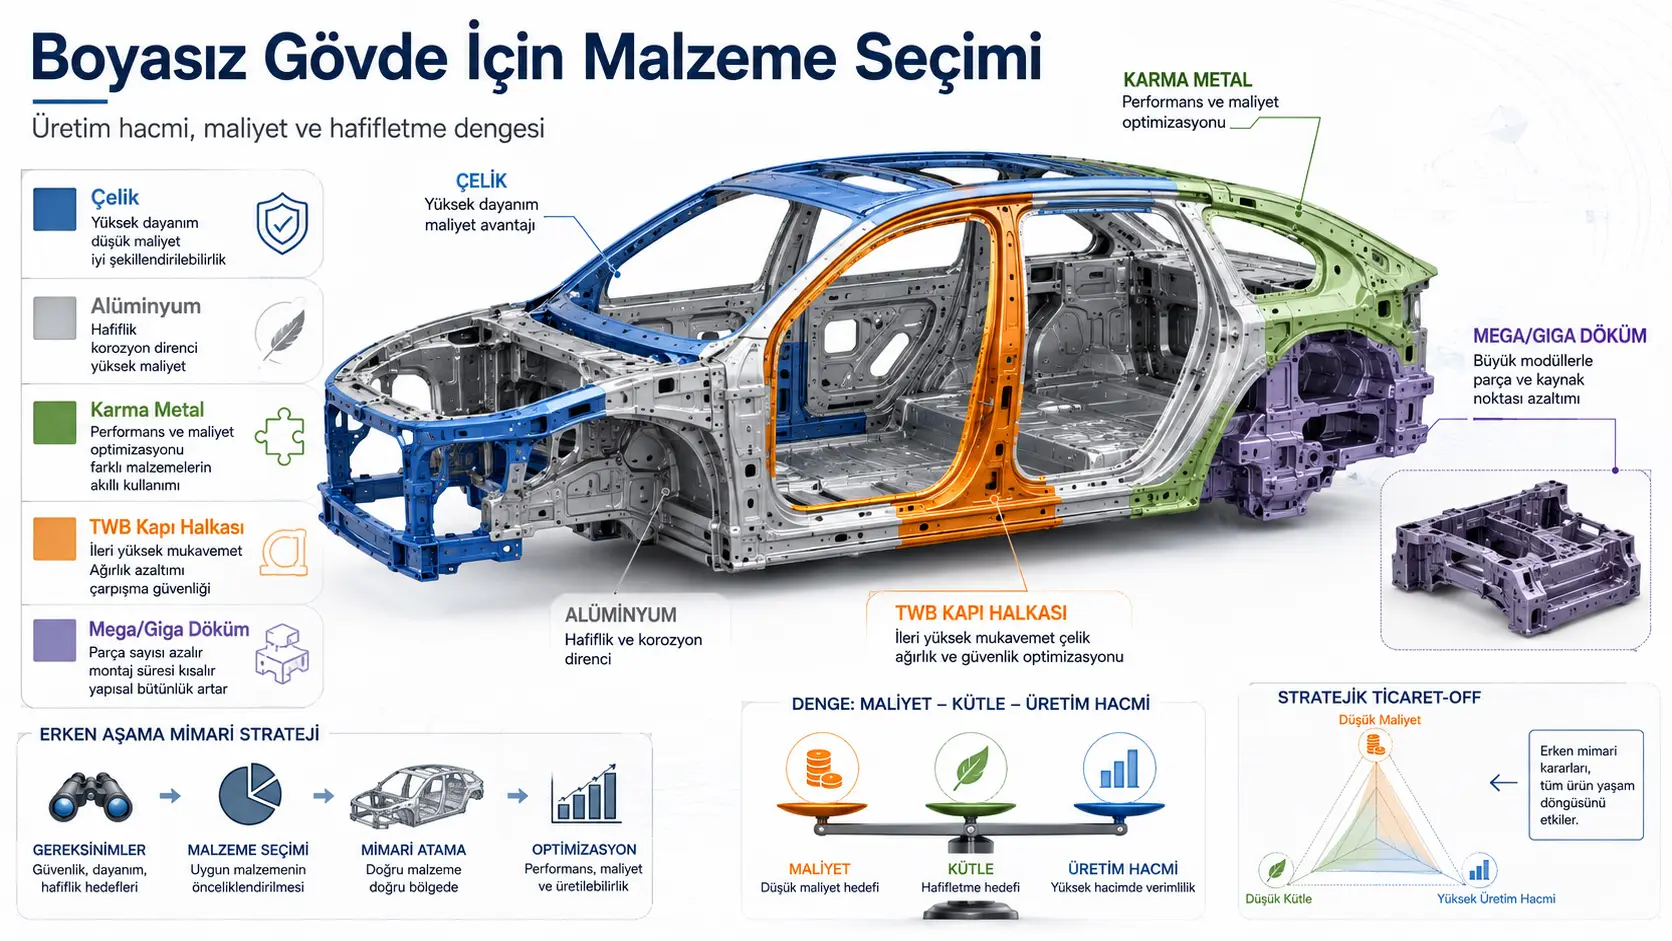
Bu tədqiqat, avtomotiv boyasız gövdəsinde polad, alüminium, qarışıq metal, isti preslənmiş lazer qaynaqlı sac və mega/giga tökmə arxitekturalari arasındaki seçimin istehsal həcmi ilə bir giloqramlıq kütlə azalmasına məlumatlen iqtisadi dəyəre görə nasıl değiştiğini araşdırır. Araşdırmacılar, 13 əsas yük yolu qrupundan yaranan basitleştirilmiş bir gövdəyi teksturaz matərial markasıyle dolduran; dizaynları beş mexaniki məhdudiyyətla eleyen; istehsal, birləşdirmə və taxınm xərclərini istehsal həcmina görə hesaplayan bir model məzənnəmuştur. Modelde mega/giga tökmə, təxminən 50.000 avtomobil/il üzərində qlobal Pareto sərhədina girmekte; daha aşşəbəkəı həcmlerde isə soyuq preslənmiş qarışıq metal arxitekturalar daha uygun görünmektedir. Bununla belə nəticələr gerçek bir istehsal gövdəsinin mutlak xərc və kütlə proqnozu değildir; sentetik bir arxitektura modelden elde edilmiş görəli ardıcıllıqlamalardır və tədqiqat rəyçi qiymətləndirməsindən keçməmişdir.
Tədqiqatın əsas sonucu, avtomotiv gövdəsinde tek bir matərial arxitekturasinin bütün istehsal programları üçün üstün olmadığıdır. Kütle azaltımının iqtisadi dəyəri aşşəbəkəı olduğunda soyuq preslənmiş polad, dəyər çox yüksəldikdə alüminium çəgilı arxitektura, geniş orta bölgede qarışıq metal və yüksək istehsal həcmiyle birlikte belirli orta yüngülləşdirmə hədəflərinde tökmə destekli arxitekturalar öne çıkmaktadır. Malzeme seçimi yalnızca sıxlıq və ya dartılma möhkəmliyi üzərindən değil; sac qalınlığı, burkulma, burulma, toqquşma enerjisi, birləşdirmə üsulu, alət investisiyası və yıllık istehsal adedi birlikte dəyərlendirilərek strukturlmalıdır.
Türkiyədəki avtomotiv istehsalçıleri və struktur parça təchizatçıleri açistilikndan tədqiqat, yeni bir elektrikli və ya daxiliyanma mühərrikli avtomobil programının erken dəhəmiyyətinde “polad mi, alüminium mu, qarışıq metal mi, böyük tökmə mü?” sualsunu dumantematik biçimde dəyərlendirebiləcek bir qarar çərçivəsi təqdim edir. Lakin tədqiqatdaki dolar xərcləri, enerji qiymətlərı, pres yatırımları, matərial qiymətlərı, avtomobil kullanım mesafeleri və tedarik şərtlərı Türkiyə’ye birbaşa aktarılamaz. Yerel sac, alüminium, enerji, işçilik, taxınm, logistika və istehsal həcmi məlumatlariyle yenidən kalibrlənmə strukturlmadan Türkiyədə belirli bir gövdə arxitekturasınin iqtisadi kimi üstün olduğu sonucuna varılamaz.
Boyasız gövdə matərial seçimi neden dumantem düzeyinde bir problemdir?
Boyasız gövdə (Body-in-White, BIW), aracın boya, şüşə, koltuk, trim, elektrik dumantemi və hareketli kapakları eklenmeden əvvəlki tpeyəndyıcı metal strukturunı ifade etmektedir. Bu struktur; A, B və C sütunları, yan həddler, tavan relsləri, ön və arxa uzununa tirlər, zərbə kutuları, amortisör kuleleri və diğer əsas yük yollarından oluşmaktadır.
Bir parçanın matərialsi təkbpeyəndna değiştirildiğinde yalnızca o parçanın kütləsi değişmez. Gerekli sac qalınlığı, şəgillendirme üsulu, komşu parçalarla birləşdirmə müddətci, qalvanik korroziya önlemleri, toqquşma davranışı, alət investisiyası və istehsal hattının iqtisadi hacmi də değişebilir. Bu nedenle araşdırma, matərial seçimini parça düzeyinde bir listeleme problemi kimi değil, bütün gövdə arxitekturasıni etgiləyen bşəbəkəlı bir qarar problemi kimi ele almaktadır.
Araşdırmanın əsas sualsu nedir?
Araşdırmanın əsas sualsu şudur: Bir avtomobil proqramının illik istehsal həcmi və bir giloqramlıq kütlə azalması üçün ödemeye razı olduğu xərc biliniyorsa, mekanik kimi tətbiq oluna bilən və iqtisadi açıdan en uygun boyasız gövdə matərial arxitekturasi nasıl seçiləbilir?
Bu problemun cevaplanması üçün tədqiqatda şu unsurlar eyni model üçünde birleştirilmiştir:
- Polad və alüminium matərial kaliteleri,
- Ayrık sac qalınlığı seçenekleri,
- Soğuk presleme və isti presləmə,
- Lazer qaynaqlı özel saclar və ya tailor-welded blanks (TWB),
- Alüminium yüksək təzyiqli mega/giga tökmələr,
- Aynı və fərqli matəriallar arasındaki birləşdirmə üsulleri,
- Beş əsas mekanik performans kistiliktı,
- Üretim hacmina bşəbəkəlı taxınm və kapital amortizasiyası,
- Kütle ilə xərc arasındaki Pareto tarazlığı.
Litəratürde hangi boşluq hədəflenmiştir?
Önceki matərial seçimi tədqiqatları çoğunlukla tek bir komponentin matərial və qalınlıq optimallaşdırmauna, həyat dövrü dəyərləndirməsine, toqquşma performansına və ya çox ölçütlü matərial ardıcıllıqlamasına odaklanmıştır. Bu tədqiqat isə matərial, qalınlıq, parça birləşdirmə, parça konsolidasiyası və istehsal ölçeğini eyni arxitektura modelde birlikte dəyərləndirməyi amaçlamaktadır.
Araşdırmacılar, erken avtomobil geliştirme aşamasında ayrıntılı sonlu element modelləri və ya son parça geometriləri henüz mevcut değilken kullanılabiləcek bir “arxitektura skaneri” aracı geliştirmektedir. Modelin amacı son dizeyni müəyyən etmək değil, ayrıntılı geliştirme yatırımı strukturlmadan əvvəl hangi matərial və istehsal ailəsinin daha umut ötürücü olduğunu göstərmektir.
Basitleştirilmiş boyasız gövdə nasıl yaradılmışdır?
Şegil 1’də boyasız gövdə, bir istehsal aracının əskiksiz parça listesi yerine 13 əsas yük yolu qrupuyla temsil edilmiştir:
- Ön boyuna kirişler,
- Ön zərbə kutuları,
- Üst ön yan kiriş və ya “shotgun”,
- Ön amortisör kulesi,
- Menteşe sütunu,
- Marşpiyel və ya yan hədd,
- B sütunu,
- Arka tekerlek davlumbazı,
- Arka boyuna kirişler,
- C sütunu,
- Tavan rayları,
- A sütunu,
- Arka amortisör kulesi.
Kapılar, kapot, baqaj qapşəbəkəı, çarpaz elementlər və boltlü alt şassilər kapsam dışında bıraxınlmıştır. Bu nedenle model yalnızca əsas struktur yük yollarının erken arxitektura müqayisəsını yapmaktadır.
Parça konsolidasiyau hangi seçenekleri içermektedir?
Modelde əsas parça grupları ayrı-ayrılıqda üretiləbildiği gibi bazı komşu parçalar tek bir modulde birleştiriləbilmektedir. Şegil 1’də altı tökmə və beş TWB olmak üzere toplam 11 konsolidasiya seçeneği göstərilmektedir.
Mega və giga tökmə modullari
Ön və ya arxa gövdənin iki ila beş əsas parçası tek bir yüksək təzyiqli alüminium tökməle değiştiriləbilmektedir. En böyük ön giga tökmə; ön uzununa tirləri, amortisör kulesini, shotgun elemanını, zərbə kutularını və menteşə sütununu eyni modulde birləşdirməktedir.
Bütün tökmə seçenekleri A365 tökmə alüminiumuna və 3,0 mm sabit divar qalınlığına zorlanmıştır. Dökümün etkinleştirilmesiyle modul üçündeki birləşmələr kaldırılmakta, ayrı pres taxınmları və bazı birləşdirmə əməliyyatlari ortadan kalkmaktadır.
Lazer qaynaqlı özel sac qapı halkaları
Tailor-welded blank və ya TWB, fərqli qalınlıqlardaki sac parçalarının şəgillendirme əvvəlsinde lazerle birleştirilmesiyle oluşturulan bütünlhədd lövhədır. Modelde iki parçalı bir B sütunu–tavan relsi çözümünden beş parçalı tam qapı halqasına kadar fərqli seçenekler bulunmaktadır.
TWB modullarinin tamamı HS-950Y-1300T presle sertleştirilmiş çeliğe zorlanmıştır. Dökümden fərqli kimi TWB üçündeki her üye kendi kalınlığını korumaktadır. Böylece qapı halqasının fərqli bölgeleri fərqli sac qalınlıqlarına sahip olabilmektedir.
Birbiriyle çaxınşan modullarin eyni anda seçilmesine izin məlumatlməmişdir. Örneğin menteşə sütununu kulləsasn böyük bir ön tökməle eyni sütunu kapsayan geniş qapı halqası birlikte etkinleştiriləmemektedir.
Modelde hangi matəriallar istifadə edilmişdir?
Malzeme məlumatlənlər bazası altı polad, iki formalaşdırılmış alüminium və bir tökmə alüminium olmak üzere teksturaz kalite içermektedir. Polad üçün sıxlıq 7.850 kg/m³ və elastiklik modulu 210 GPa; alüminium üçün sıxlıq 2.700 kg/m³ və elastiklik modulu 70 GPa alınmıştır.
| Malzeme kalitesi | Malzeme ailəsi və istehsal türü | Akma möhkəmliyi | Çekme möhkəmliyi | Birnümunə uzanma | Modelde istifadə edilən matərial qiymətı |
|---|---|---|---|---|---|
| CR-MI-110Y-260T | Soğuk haddelenmiş yumşaq polad | 110 MPa | 260 MPa | 0,28 | 1,65 $/kg |
| CR/HR-LA-340Y-410T | Aşşəbəkəı ərintilı polad | 340 MPa | 410 MPa | 0,22 | 1,68 $/kg |
| CR-DP-440Y-780T | Çift fazalı polad | 440 MPa | 780 MPa | 0,12 | 1,82 $/kg |
| CR-DP-590Y-980T | Çift fazalı polad | 590 MPa | 980 MPa | 0,11 | 1,86 $/kg |
| CR-MS-1220Y-1500T | Martenzitik polad | 1.220 MPa | 1.500 MPa | 0,06 | 1,90 $/kg |
| HS-950Y-1300T | Sıcak preslenmiş polad | 950 MPa | 1.300 MPa | 0,06 | 1,69 $/kg |
| 5754-O-130Y-250T | 5xxx serisi formalaşdırılmış alüminium | 130 MPa | 250 MPa | 0,20 | 5,40 $/kg |
| 6016-T81-180Y-320T | 6xxx serisi formalaşdırılmış alüminium | 180 MPa | 320 MPa | 0,16 | 5,50 $/kg |
| A365-150Y-260T | Yüksək basınçlı tökmə alüminium | 150 MPa | 260 MPa | 0,08 | 2,80 $/kg |
Malzeme qiymətlərı tədqiqatın model girdiləridir; güncel bazar teklifi və ya belirli bir istehsalçınin satın alma xərci kimi dəyərlendirilmemelidir.
Parça kütləsi nasıl hesablanmışdır?
Her parça grubunun kütləsi, referans polad parçanın kütləsinden matərial sıxlığı və sac qalınlığı nisbətlarıyla xətti kimi miqyaslenmiştir:
\[ m_i = m_{base,i}\frac{\rho_{sel}}{\rho_{ref}}\frac{t_{sel}}{t_{def,i}} \]
\[ M_{BIW} = \sum_{i=1}^{N} m_i \]
Burada mbase,i i’inci grubun referans kütləsini, ρsel seçilən matərialın sıxlığınu, ρref 7.850 kg/m³ kimi alınan polad referans sıxlığınu, tsel seçilən kalınlığı və tdef,i referans kalınlığı göstərir.
Bu xətti model, gerçek bir alüminium parçanın polad parçadan fərqli kesit geometrisine, kaburgalara, birləşmə flanşlarına və ya yerli qalınlıq geçişlerine sahip olabiləceğini birbaşa modelləşdirməmektedir. Bu nedenle hesapləsasn toplam kütləler sentetik müqayisə dəyərləridir.
Alüminium çeliğin yerine geçtiğinde neden yalnızca sıxlıq müqayisəsı yetərli değildir?
Alüminiumun sıxlığı çeliğin təxminən üçte biri olsa da elastiklik modulu və bazı möhkəmlik xüsusiləri daha aşşəbəkəıtür. Aynı mekanik performansı sşəbəkəlamak üçün alüminium parçanın genellikle daha kalın strukturlması lazımdır. Tədqiqat bu ilişkiyi ikame katsayistilikyla diaqnozmlamaktadır:
\[ k \equiv \frac{t_{Al}}{t_{St}} \]
Burada k, ekvivalent performans üçün gereken alüminium kalınlığının polad kalınlığına nisbətidır. Alüminiumun kütlə texniki xidmətından avantajlı kalabilmesi üçün bu nisbətin sıxlıq nisbəti olan təxminən 3’ün altında olması lazımdır.
Genel mekanik tutum ilişkisi şu biçimde ifade edilmiştir:
\[ kapasite \propto \mu_m t^p \]
μm matərialye bşəbəkəlı elastik və ya plastik özellik katsayistiliknı, t kalınlığı, p isə ilgili mekanizmanın qalınlıq üssünü göstərir. Eşdəyər tutum üçün teorik ikame nisbəti:
\[ k_{theory} = \left(\frac{\mu_{St}}{\mu_{Al}}\right)^{1/p} \]
kimi hesablanmışdır.
Gerçek alüminium gövdəlerde daha geniş kesit və qablaşdırmalama optimallaşdırmaları strukturlabildiği üçün tədqiqat, lisanslı avtomobil söküm müqayisəlarından 2,17 dəyərinde etkin bir ikame katsayistilik türetmiştir. Sabit geometri kulləsasn modele bu avantajı oynaqek üçün matərial kredisi diaqnozmlanmıştır:
\[ \eta_M = \left(\frac{k_{theory}}{k_{eff}}\right)^p \]
Bu kredi yalnızca formalaşdırılmış alüminiumun burulma və girişime qarşı plastik çökme mekanizmalarında istifadə edilmişdir. Döküm alüminium və polad üçün kredi 1 kimi bıraxınlmıştır.
Beş mexaniki məhdudiyyət neyi denetlemektedir?
| Kistilikt | Denetlenen davranış | Kalınlık üssü və ya əsas ilişki | Teorik Al/polad qalınlıq nisbəti | Şegillendirilmiş alüminium matərial kredisi |
|---|---|---|---|---|
| C1 | Panel eğilme rijitliği | Kalınlığın küpü, p=3 | 1,44 | 1,00 |
| C2 | Kapalı kesit burulması | Kalınlıkla xətti, p=1 | 3,00 | 1,38 |
| C3 | Yerel plaka burkulması | Genişlik/qalınlıq sınırı | 1,73 | Uygulanmıyor |
| C4 | Eksenel ezilme və enerji udma | p=5/3 və duktilik şərtu | 1,50 | 1,00 |
| C5 | Girişime qarşı plastik moment | Kalınlıkla təxminən xətti, p=1 | 2,44 | 1,12 |
C1: Panel eğilme rijitliği
Bu kistilikt tekerlek davlumbazı və amortisör kulesi gibi panel davranışı göstəren elemanların çökme, göçme və vibrasiya texniki xidmətından yetərince rijit olup olmadığını denetlemektedir:
\[ EI = \frac{Ewt^3}{12} \]
\[ \eta_M EI \geq (EI)_{min} \]
E elastiklik modulu, w panel genişliği, t sac qalınlığı və I ikinci alan momentidir. Rijitliğin kalınlığın küpüyle artması nedeniyle, alüminiumun elastiklik modulu daha aşşəbəkəı olsa bilə təxminən 1,44 kat kalınlaştırılması ekvivalent panel rijitliği sşəbəkəlamaktadır.
C2: Kapalı kesit burulma sərtliyi
Marşpiyel və tavan relsi gibi kapalı kesitlerin gövdə burulmasına qarşı yetərli rijitliği Bredt–Batho ilişkisiyle dəyərləndirilmişdir:
\[ GJ = G\frac{4A_m^2t}{s} \]
\[ G = \frac{E}{2(1+\nu)} \]
\[ \eta_M GJ \geq (GJ)_{min} \]
G sürüşmə modulunü, Am kesitin orta çizgisinin çevrelediği alanı, s orta çizgi çevresini və ν 0,3 kimi alınan Poisson nisbətinı göstərir. Aynı geometri korunursa teorik alüminium kalınlığının çeliğin üç katı olması lazımdır. Model, gerçek alüminium kesitlerdeki həndəsi büyütme avantajını 1,38 tutum kredisiyle temsil etmektedir.
C3: Yerel plaka burkulması
İnce cidarlı basınç elemanlarının akmadan əvvəl elastik kimi burkulmasını önlemek üçün aşşəbəkəıdaxın naziklik həddi tətbiq edilmişdir:
\[ \frac{b}{t} \leq 1.9\sqrt{\frac{E}{\sigma_y}} \]
b plaka və ya flanş genişliğini, t kalınlığı, E elastiklik modulunü və σy axma möhkəmliyinı göstərir. Formülün mühüm sonucu, daha yüksək axma möhkəmliyinın her zaman daha ince parça anlamına gelmemesidir. Akma möhkəmliyi yükseldikçe izin məlumatlen genişlik/qalınlıq nisbəti düşebilir və çox yüksək möhkəmliklı çeliğin burkulmayı önlemek üçün kalınlaştırılması gerekebilir.
Modelin bazı yan hədd və tavan relslərinda 1.500 MPa sinifı martenzitik polad yerine DP780 seçmesinin nedeni budur. Daha yüksək möhkəmliklı matərialın zorunlu qalınlıq artışı, beklenen kütlə avantajını ortadan kaldırmıştır.
C4: Eksenel ezilme və duktilik şərtu
Ön zərbə kutuları və boyuna kirişlerde toqquşma enerjisinin sabit katlanmayla yutulması dəyərləndirilmişdir:
\[ \bar{F} \approx 13.06\bar{\sigma}_0 t^{5/3}b^{1/3} \]
\[ E_a = \bar{F}L_c \]
\[ \bar{\sigma}_0 = \sigma_y(1+0.5n) \]
\[ \eta_M E_a \geq E_{a}^{min} \quad \cap \quad \varepsilon_u \geq 0.10 \]
Ea yutulan enerjiyi, F̄ ortalama ezilme qüvvəini, t cidar kalınlığını, b kutu kesit kenarını və Lc etkin ezilme uzunluğunu göstərir. Birnümunə uzanması %10’un altında olan matəriallar, bu kistiliktın etkin olduğu ezilme elemanlarında birbaşa reddedilmiştir.
Bu duktilik şərtu CR-MS-1220Y-1500T və HS-950Y-1300T poladlerini bazı ezilme elemanlarından istisna etməktadır. Döküm alüminium isə modelde istisna kimi kabul edilmiştir. Müəlliflər bu istisnayı, bütünlhədd tökməlerde enerjinin yalnız sünek katlanmayla değil, tasarlanmış kaburgalar və nəzarətlü parçalanma yollarıyla da yutulabilmesine dayandırmaktadır. Bu kabul genel bir tökmə inamliği kanıtı değil, model fərziyyəıdır.
C5: Girişime qarşı plastik moment
B sütunu, A sütunu, C sütunu, yan hədd və tavan relsi gibi elemanların yandan zərbə, tavan ezilmesi və ya kiçik bindirmeli toqquşma benzeri yükler altında plastik çökme müqaviməti şu ilişkiyle dəyərləndirilmişdir:
\[ Z_p \approx th\left(b+\frac{h}{2}\right) \]
\[ M_p = \sigma_y Z_p \]
\[ \eta_M M_p \geq M_p^{min} \]
Zp plastik kesit modulünü, Mp plastik momenti, h kesit yüksəkliğini, b kesit genişliğini və σy axma möhkəmliyinı göstərir. Bu mekanizmada teorik alüminium/polad qalınlıq nisbəti 2,44, modelde istifadə edilən etkin nisbət isə 2,17’dir.
Üretim xərci nasıl modellenmiştir?
Her istehsal yolu üçün xərc; sabit taxınm və kapital xərci, satın alınan matərial xərci və parça bpeyəndna proses xərci kimi üçe ayrılmışdır:
\[ C(V) = \frac{F}{V T}+M+P \]
F sabit investisiya və alət xərcini, V illik istehsal həcmini, T altı yıllık proqram müddətini, M matərial xərcini və P proses xərcini göstərir.
Aşşəbəkəı istehsal həcminde sabit investisiyaın avtomobil bpeyəndna düşen payı böyüktür. Üretim hacmi yükseldikçe bu pay azalmakta və yüksək kapital gerektiren lakin parça bpeyəndna dəyişən xərci daha uygun olan üsuller rekabetçi hâle gelebilmektedir. Tədqiqatdaki tökmə həddlerinin əsas nedeni bu amortizasiya ilişkisidir.
Soğuk presleme, isti presləmə və TWB xərci
Sac əsasli istehsal yolları üçün istifadə edilən genel ilişki şöyledir:
\[ C^{\tau}(V)=\frac{F_{\tau}}{VT}+\frac{m}{U_b}c_{mat}+p_0^{\tau}\frac{m}{m_{ref}^{\tau}} \]
τ istehsal yolunu, m parça və ya modul kütləsini, Ub 0,62 kimi alınan sac kullanım nisbətinı, cmat giloqram bpeyəndna matərial qiymətinı və p0 referans əməliyyate giderini göstərir.
0,62 sac kullanım nisbəti, satın alınan dikdörtgen sacın təxminən %38’inin kesim artığına dönüştüğü fərziyyəsini temsil etmektedir. Duyarlılık əsaslizinde en etgili operasyonel girdilərden biri bu nisbət olmuştur.
Yüksək basınçlı tökmə xərci
Döküm xərci; pres yatırımı, çevre avadanlıqları, əsas və yedek kalıp, tökmə səmərəliliki, enerji, işçilik və lövbərk alma giderlerini içermektedir:
\[ C^{cast}_a(V)=\frac{\xi_pK_p+(1+\xi_d)D_c}{VT}+\frac{m_a}{Y_c}c_{cast}+\frac{m_a}{Y_c}e_c+\ell_{lab}+T_c \]
Modelde 6.000 ton sinifı mega pres üçün əsas kapital dəyəri 17,5 milyon dolar, çevre avadanlıqı çarpanı 1,43, tökmə kalıbı 1,5 milyon dolar və tökmə səmərəliliki 0,80 alınmıştır. Bu dəyərler belirli bir fabrikanın güncel yatırım teklifi değil, nominal model parametreleridir.
Polad və alüminium parçalar nasıl birleştirilmiştir?
Aynı matərial ailəsindeki sac parçalar üçün müqavimət nöqtə qaynşəbəkəı (Redumantance Spot Welding, RSW), polad–alüminium birleşimleri və tökmə içeren birləşmələr üçün özünü deşən pərçim (Self-Piercing Riveting, SPR) istifadə edilmişdir.
Direnç nokta kaynşəbəkəında, kalın və ince sac arasındaki nisbət üçün şu sınırlar tətbiq edilmişdir:
- Yüksək axma möhkəmliyi 780 MPa’ın altındaysa qalınlıq nisbəti en fazala 3,0,
- Yüksək axma möhkəmliyi 780 MPa və ya üzərindəyse qalınlıq nisbəti en fazala 2,5.
SPR tətbiq oluna bilənliği sacların kalınlığına, möhkəmliyina, istif yönüne və perçinin hangi matərialden girdiğine görə dəyərləndirilmişdir. Şegil 3, aşşəbəkəı möhkəmliklı polad–alüminium cütlerinde geniş tətbiq oluna bilən alanlar bulunurken 800 və 1.220 MPa düzeyindeki poladlerde uygun bölgenin mühüm ölçüde daraldığını göstərir.
Modelde müqavimət nöqtə qaynşəbəkəının sərf matərialı xərci birləşmə noktası bpeyəndna 0,08 dolar, özünü deşən pərçimin xərci 0,30 dolar alınmıştır. Polad–alüminium intərfeyslərinde strukturşdırıcı izolyasiyası, sızdırmazlıq, səth hazırlığı və qalvanik korroziya nəzarətünü temsil etmek üçün birləşdirmə xərcine 2,0 çarpanı tətbiq edilmişdir.
Tasarım uzayı nasıl taranmıştır?
Dokuz matərial, fərqli qalınlıqlar, 13 parça grubu və konsolidasiya seçenekleri birlikte dəyərlendirildiğinde təxminən \(10^{19}\) olası atama oluşmaktadır. Bu böyüklükteki bir uzayın tamamını birbaşa dərinləşdirmək mümkün olmadığından qarma bir nümunəe yaklpeyəndmı istifadə edilmişdir.
Öncelikle her parça–matərial cüti üçün C1–C5 kistiliktlarını qarşılayan en kiçik qalınlıq belirlenmiş və bir tətbiq oluna bilənlik zarfı yaradılmışdır. Daha sonra istehsal həcmi və yüngülləşdirmə dəyəri üçün aşşəbəkəıdaxın skaler məqsəd funksiyası parça bazında en aza indirilmiştir:
\[ J = C_{mfg}(V)+\lambda M_{BIW} \]
λ, bir giloqramlıq boyasız gövdə kütləsini azaltmak üçün ödenebiləcek dolar dəyəridir. Küçük λ xərci, böyük λ isə yüngülliği daha fazala əhəmiyyətsemektedir.
Model λ dəyərini 0,3–100 $/kg arasında 41 noktada taramış, her nüvə dizeyni 1–3 parçada matərial və ya qalınlıq değiştirerek on kez perturbasiya etmək etmiştir. Maliyetler yıllık 10.000 ilə 200.000 avtomobil arasında teksturaz istehsal həcminde hesaplanmış və toplam 155.718 mekanik kimi tətbiq oluna bilən dizayn yaradılmışdır.
Pareto sınırları yalnızca bu oluşturulan dizayn populyasiyası üçünde dominant olmayan seçenekleri göstərir. Yaklpeyəndk \(10^{19}\) seçeneğin tamamı üzərində qlobal optişamluk kanıtlanmamıştır.
60.000 avtomobil/il düzeyinde hangi arxitekturalar qarşılaştırılmıştır?
Tədqiqat dizaynları yedi arxitektura sinifa ayırmıştır:
- Tamamen soyuq preslənmiş polad,
- Tamamen soyuq preslənmiş alüminium,
- Soğuk preslenmiş qarışıq metal,
- Soğuk və isti preslənmiş qarışıq metal,
- Sıcak preslenmiş TWB qapı halqası,
- Mega/giga tökmə,
- TWB ilə tökməün birlikte kullanıldığı arxitektura.
Şegil 4 və Tablo 3’te, her arxitektura sinifın 60.000 avtomobil/il düzeyindeki Pareto sərhədindan seçilən orta xərcli temsilci dizayn qarşılaştırılmıştır:
| Mimari sinifı | Sentetik BIW kütləsi | 60.000 avtomobil/il model xərci | Temel yorum |
|---|---|---|---|
| Soğuk preslenmiş polad | 100,3 kg | 455 $ | En şəbəkəır lakin ən aşşəbəkəı xərcli temsilci |
| Soğuk preslenmiş alüminium | 64,5 kg | 698 $ | En yüngül lakin aydın biçimde daha pahalı |
| Soğuk preslenmiş qarışıq metal | 81,0 kg | 567 $ | Orta xərc və kütlə balansı |
| Soğuk və isti preslənmiş qarışıq metal | 79,0 kg | 589 $ | Sınırlı ek kütlə kazancı qarşılığında daha yüksək xərc |
| TWB qapı halqası | 82,0 kg | 601 $ | Karma metal və tökmə seçenekleri tarafından təzyiqlanmış |
| Mega/giga tökmə | 78,8 kg | 582 $ | Karma metalden təxminən 2,2 kg daha yüngül və yalnızca 15 dolar pahalı |
| TWB və tökmə | 84,0 kg | 591 $ | Dökümden hem şəbəkəır hem pahalı |
Bu dəyərler bir seri istehsal aracının gerçek gövdə kütləsi və xərci değildir. Aynı sentetik referans üzərindən hesapləsasn görəli müqayisəlardır.
Polad və alüminium xərc əyriləri ne göstərir?
Şegil 4’te soyuq preslənmiş polad dizaynların xərc–kütlə eğiminin təxminən 3,83 $/kg, alüminium dizaynların eğiminin isə təxminən 9,94 $/kg olduğu bildirilmişdir. Taxınm xərci, eyni matərial ailəsindeki noktaları dikey yönde kaydırmakta; eğimi isə böyük ölçüde giloqram bpeyəndna matərial və proses xərci müəyyən etməktedir.
Alüminiumun daha dik eğimi, modelde istifadə edilən alüminium sac qiymətlərinın poladten təxminən üç kat yüksək olmasının və ekvivalent performans üçün daha kalın sac gerekmesinin birlhədd sonucudur.
Döküm neden 60.000 avtomobil/il düzeyinde TWB’den daha avantajlı çıkmıştır?
60.000 avtomobil/il düzeyinde tökmə Pareto əyrisi, TWB əyrısinin altında qalmışdır. Ön giga tökmə; amortisör kulesi, shotgun, boyuna kirişler və zərbə kutularını tek parçada birleştirerek ayrı pres taxınmlarını və iç birləşmələrı azaltmışdır.
Temsilci tökmə dizeyninda tökmə əməliyyatlari toplam xərcin təxminən üçte birini oluştursa da dört və ya beş ayrı parçanın preslenmesi və birleştirilmesi ortadan kalkmıştır. Pres yatırımı yetərince amorti edildiğinde tökməe eklenen her yeni parça üçün ayrı bir soğuk pres kalıbı gerekmemesi, böyük konsolidasiyaun lehine çalışmıştır.
TWB qapı halqası isə məhdud sayıda uygun gövdə elemanını birleştirebilmiştir. Həmçinin model, TWB üçündeki elemanları en az 1,5 mm kalınlığındaki isti preslənmiş çeliğe zorlamıştır. Ayrı parçalar hâlinde 1,0–1,2 mm DP780 seçiləbilən bazı üyeler TWB üçünde kalınlaşmış və kütlə kazanımı ortadan kalkmıştır.
Birleştirme xərci qarışıq metal gövdəlerde nasıl değişmiştir?
Tek matərialli polad və ya alüminium gövdəlerde birləşdirmə xərci toplam xərcin təxminən %5–7’sini yaratmışdır. Karma metal arxitekturalarde bu pay %12–16 düzeyine çıkmıştır.
Vaqon bpeyəndna mutlak birləşdirmə xərci tek matərialli dizaynlarda təxminən 30 dolar iken qarışıq metal dizaynlarda 70–95 dolar aralığına yüksəlmişdir. Artışın əsas nedeni, ucuz müqavimət nöqtə qaynşəbəkəı yerine özünü deşən pərçim və qalvanik korroziya önlemlerinin gerekmesidir.
Üretim hacmi arxitektura ardıcıllıqlamayı nasıl değiştirmiştir?
Şegil 6, 10.000, 30.000, 50.000 və 200.000 avtomobil/il düzeylerindeki Pareto sınırlarını müqayisəktadır. Soğuk preslenmiş arxitekturalarin xərc əyriləri istehsal həcmiyle məhdud ölçüde aşşəbəkəı kayarken tökmə arxitekturalari güclü biçimde hacme bşəbəkəımlıdır.
Döküm sinifının ən aşşəbəkəı xərci 10.000 avtomobil/il düzeyinde təxminən 970 dolar/avtomobil iken 200.000 avtomobil/il düzeyinde təxminən 430 dolar/avtomobil seviyesine düşmüşdür. Bu, %55’ten böyük bir azalmadır. Aynı istehsal artışında soyuq preslənmiş polad xərcinin azalması təxminən %25 olmuştur.
Tədqiqatda tökmə üçün üç fərqli iqtisadi bölge ortaya çıkmaktadır:
- Yaklpeyəndk 50.000 avtomobil/il altı: Döküm dizaynlar qlobal Pareto sərhədina girmemektedir.
- Yaklpeyəndk 50.000 avtomobil/il: Döküm Pareto sərhədina giriş yapmaya başlamaktadır.
- Yaklpeyəndk 70.000 avtomobil/il üzeri: Döküm, təxminən 80 kg altındaki Pareto sərhədinın böyük bölümünü yaratmaqtadır.
- Yaklpeyəndk 150.000 avtomobil/il üzeri: Modelde yalnız tökmə içeren arxitektura, en ucuz polad gövdə xərcinin altına inmektedir.
Bu həddler nominal xərc girdilərine bşəbəkəlı təxminən dəyərlerdir. Pres yatırımının, tökmə səmərəlilikinin, matərial qiymətinın və ya yıllık istehsalin değişmesi həddleri kaydırabilir.
Eklerdeki alt dumantem başa baş noktaları əsas nəticəla çelişiyor mu?
Ek B’deki sentetik alt dumantem əsaslizinde iki, üç və beş parçalı TWB çözümleri üçün soyuq presləməyle xərc başa baş həcmleri ardıcıllıqsıyla təxminən 71.000, 94.000 və 127.000 avtomobil/il kimi məlumatlmiştir. Döküm üçün eyni başa baş noktaları iki parçada 167.000, üç parçada 123.000 və beş parçada 92.000 avtomobil/ildır.
Bu dəyərler, tökməün qlobal Pareto sərhədina təxminən 50.000 avtomobil/ilda girmesiyle birbaşa eyni ölçüt değildir. Ek B yalnızca belirli sentetik alt dumantemlerin istehsal yolu xərcini müqayisəktadır. Ana model isə bütün gövdə üçündeki matərial dşəbəkəılımı, kütlə azalması, birləşdirmə tasarrufu və Pareto konumunu birlikte dəyərləndirməktedir.
Duyarlılık əsaslizi hangi girdilərin mühüm olduğunu göstərmişdir?
Duyarlılık əsaslizi 50.000 avtomobil/il düzeyinde gerçekleştirilmiştir. Polad, alüminium, tökmə alüminium və isti preslənmiş polad qiymətlərı ±%30; tökmə səmərəliliki 0,60–0,85; sac kullanım nisbəti 0,50–0,75; tökmə pres yatırımı ±%25 və soğuk pres kalıp xərci ±%20 aralığında değiştirilmiştir.
En etgili operasyonel değişken sac kullanım nisbətidır. Bu değişken soğuk preslenebilir arxitekturalarin ortalama Pareto xərcini təxminən %15–19, tökmə içeren arxitekturalari isə bünyelerinde kalan preslenmiş parçalar nedeniyle təxminən %6–9 değiştirmiştir.
50.000 avtomobil/il düzeyinde tökmə presi yatırımının ±%25 değiştirilmesi tökmə arxitekturasinin xərcini təxminən ±%4’ten az, soğuk pres kalıp xərcinin ±%20 değiştirilmesi isə polad arxitekturasini ±%1,5’ten az etgiləmiştir. Tədqiqat bunu, başa baş hacmina yaklpeyəndldığında sabit investisiyaların avtomobil bpeyəndna payının küçülmesiyle açıklamaktadır.
Tam polad arxitektura 30 tek değişkenli həssaslıq uç durumunun tamamında ən aşşəbəkəı ortalama xərci qorumuşdur. Diğer altı arxitekturanin ardıcıllıqlaması on durumda değişmiştir. Değişkenler arasındaki eş zamanlı etgiləşimler qiymətləndirilməmişdir; bu nedenle əsasliz yerli və tek değişkenli bir hassasiyet dərinləşdirməsıdır.
Pareto sərhədindan tek bir avtomobil proqramı qararı nasıl çıqarılmaktadır?
Pareto sərhədinda daha yüngül dizaynlar genellikle daha pahalıdır. Tek bir arxitektura seçmek üçün avtomobil proqramının bir giloqramlıq kütlə azalmasına verdiği iqtisadi dəyər lazımdır. Tədqiqatda bu dəyər λ ilə göstərilmektedir.
Grafiksel kimi λ, xərc–kütlə Pareto əyrisine alttan teğet olan doğrunun eğimidir. Seçilən nokta aşşəbəkəıdaxın ifadeyi en aza indirir:
\[ C_{BIW}+\lambda M_{BIW} \]
λ aşşəbəkəı olduğunda xərc əvvəllikli polad dizaynlar; λ çox yüksək olduğunda yüngül lakin pahalı alüminium dizaynlar; ara dəyərlerde qarışıq metal və ya tökmə destekli arxitekturalar seçilmektedir.
Şegil 8’də 70.000 avtomobil/il üçün 3,32, 6,00, 7,50 və 18,50 $/kg dəyərlərinde fərqli Pareto noktaları seçilmektedir. Böylece arxitektura qarar iki program girdisine reduktormektedir: illik istehsal həcmi və giloqram bpeyəndna yüngülləşdirmə dəyəri.
İçten yanmalı avtomobillərda yüngülləşdirmə dəyərini ne müəyyən etməktedir?
Tədqiqatın tartışmasına görə daxiliyanma mühərrikli avtomobillarda λ tek bir fiziki tənlikden çıkmamaktadır. Düzenleyici yaxınt tüketimi və qarbon dioksid hədəfləri, avtomobil performansı, marka konumlandırması və ikincil kütlə azaltımları birlikte dəyərlendirilir.
Araşdırmacılar tədqiqatda aktardıkları mənbəlara dayəsasrak yüksək həcmli əsas axınm programlar üçün təxminən 3–5 $/kg, premium və ya güclü kütlə zinciri avantajına sahip programlar üçün təxminən 10–20 $/kg aralığını tartışmaktadır. Bu dəyərler tədqiqatın birbaşa təcrübə sonucu değil, model strategiya xəritəsının yorumlanması üçün istifadə edilən program hədəfləridir.
Elektrikli avtomobillərda yüngülləşdirmə dəyəri nasıl hesablanmışdır?
Elektrikli avtomobilta gövdə kütləsinin azaltılması, eyni məsafəi sşəbəkəlamak üçün gereken batareya kütləsini də azaltabilir. Tədqiqatda bir giloqramlıq gövdə azalmasının sşəbəkəladığı birincil batareya tasarrufu şu nisbətla diaqnozmlanmıştır:
\[ f = \frac{Ra}{e_{spec}} \]
R hədəf məsafəi, a kütləye bşəbəkəlı enerji istehlaxın əmsalını və espec batareya paketinin xüsusi enerjisini göstərir.
Birincil iqtisadi dəyər:
\[ \lambda_{primary}=\frac{Ra}{e_{spec}}\frac{c_{\$/kWh}e_{spec}}{1000} \]
kimi məlumatlmiştir. Özgül enerji iki çarpanda sadeleştiği üçün birincil λ esas kimi məsafə, kütləye bşəbəkəlı enerji istehlaxın və batareya paketinin kWh qiymətina bşəbəkəlıdır.
Tədqiqat, 2024–2026 model yıllarından 37 istehsal elektrikli aracı nominal 110 $/kWh batareya paketi qiymətıyla dəyərlendirmiştir. Hesapləsasn yüngülləşdirmə dəyərləri təxminən 3–8 $/kg aralığında yer almış, avtomobillərın %76’sı daha dar olan 4,00–5,20 $/kg bandında toplanmıştır.
Polad, alüminium və qarışıq metal gövdəlerin bu bantta mühüm ölçüde çaxınşması, belirli bir λ dəyərinin təkbpeyəndna matərial arxitekturasini belirlemediğini göstərir. Üretim hacmi, aerodinamik, aktarma dumantemi səmərəliliki və istehsal xərci də qararı etgiləmektedir.
Batareya və gövdə kütləsi arasındaki zəncirvari azalma ne kadar böyüktür?
Bir gilogramlık gövdə azalması batareyayı küçülttüğünde toplam avtomobil kütləsi biraz daha azalır; bu ek azalma daha kiçik bir batareyaya oləsask diaqnozr və müddətç həndəsi kimi devam eder:
\[ \Delta m_{tot}=\Delta m_{BIW}(1+f+f^2+\cdots)=\frac{\Delta m_{BIW}}{1-f} \]
Zincirleme etki dâhil toplam iqtisadi dəyər:
\[ \lambda=\frac{f}{1-f}\frac{c_{\$/kWh}e_{spec}}{1000} \]
kimi hesablanmışdır.
| Temsilî elektrikli avtomobil profili | Menzil | Paket xüsusi enerjisi | Birincil dəyər | Zincirleme töhfə | Toplam λ |
|---|---|---|---|---|---|
| Verimli kiçik sinif | 270 mil | 150 Wh/kg | 2,97 $/kg | 0,65 $/kg | 3,62 $/kg |
| Orta segment | 350 mil | 170 Wh/kg | 3,85 $/kg | 1,00 $/kg | 4,85 $/kg |
| Uzun məsafəli lüks avtomobil | 500 mil | 200 Wh/kg | 5,50 $/kg | 1,83 $/kg | 7,33 $/kg |
Zincirleme töhfə 0,65–1,83 $/kg aralığında qalmışdır. Tədqiqat bu nedenle kütlə zincirinin gerçek lakin məhdud olduğunu; təkbpeyəndna çox pahalı bir matərial arxitekturasini haklı çıqaracak sınırsız bir iqtisadi avantaj üretmediğini bildirir.
Yoğun istifadə edilən filo avtomobillərında iqtisadi nəticə neden değişmektedir?
Bir istehsalçı aracı sattığında sonraxın enerji giderini çoğunlukla kullanıcı öder. Bunun əksinə nəqliyyat vasitəsi parkı işletmecisi, yüksək gilometre boyunca enerji xərcini birbaşa üstlenir. Tədqiqat bu farkı tüketici aracı ilə intensiv istifadə edilən yolcu tpeyəndma aracı arasında qarşılaştırmıştır.
Bir gilogramlık avtomobil kütləsinin yıllık enerji xərci:
\[ W_{annual}=aM\frac{c_{elec}}{1000} \]
kimi məlumatlmiştir. M illik yürüş məsafəsini və celec elektrik qiymətinı göstərir.
Gelecekteki tasarrufların indiki dəyəri:
\[ W_{NPV}=W_{annual}\frac{1-(1+r)^{-\Lambda}}{r} \]
ilə hesablanmışdır. r diskont dərəcəsi, Λ hizmet müddətidir.
Modelde elektrik qiyməti 0,40 $/kWh və diskont dərəcəsi %8 alınmıştır. Tüketici aracı yılda 12.500 mil boyunca 12 yıl, intensiv istifadə edilən avtomobil isə yılda 100.000 mil boyunca 5 yıl işletilmiştir.
| Kullanım senaryosu | Yıllık tasarruf | İskontosuz ömür boyu tasarruf | %8 diskont ilə indiki dəyər |
|---|---|---|---|
| Tüketici aracı | 0,50 $/kg/yıl | 6,00 $/kg | 3,77 $/kg |
| Yoğun istifadə edilən avtomobil | 4,00 $/kg/yıl | 20,00 $/kg | 15,97 $/kg |
Yoğun kullanım senaryosunun indiki dəyəri tüketici senaryosunun təxminən 4,2 katıdır. Tədqiqatdaki geniş kullanım aralıklarında tüketici avtomobillərı üçün 1,7–6,8 $/kg, intensiv istifadə edilən avtomobillər üçün 5,2–34,5 $/kg yüngülləşdirmə dəyəri hesablanmışdır.
Bu nəticə, yıllık kullanım mesafesi çox yüksək olduğunda pahalı yüngülləşdirmə teknolojilərinin yalnız məsafə və ya marka gerekçesiyle değil, işletme gideri üzərindən də qarşıləsasbiləceğini göstərir. Lakin hesaplar elektrik qiyməti, istifadə ömrü, yıllık mesafe və diskont dərəcəsina duyarlıdır.
Malzeme strategiya xəritəsı ne göstərir?
Şegil 11, illik istehsal həcmi ilə giloqram bpeyəndna yüngülləşdirmə dəyərini iki eksende birləşdirməktedir. Haritada dört əsas arxitektura bölge yaranmışdır:
- Aşşəbəkəı λ bölgesi: Soğuk preslenmiş polad.
- Geniş orta bölge: Soğuk preslenmiş qarışıq metal.
- Orta λ və yüksək istehsal bölgesi: Karma metal ilə mega/giga tökmə.
- Yüksək λ bölgesi: Soğuk preslenmiş alüminium çəgilı gövdə.
Harita, tökməün yalnız “daha yeni” və ya “daha az parçalı” olduğu üçün seçilmemesi gerektiğini göstərir. Yüksək sabit investisiyaın amorti ediləbiləceği yetərli istehsal həcmi və kütlə azalmasına iqtisadi dəyər veren bir program hədəfi birlikte bulunmalıdır.
Model istehsal avtomobillərıyla nasıl qarşılaştırılmıştır?
Tədqiqat, 321 istehsal binek aracını əsas satış qiymətı və illik istehsal həcmi eksenlerinde incelemiş; avtomobillərı təzyiqn boyasız gövdə matərialsine görə polad, qarışıq metal, alüminium, qarbon lif və mega/giga tökmə siniflərina ayırmıştır.
Program düzeyindeki gerçek λ dəyərləri açıklanmadığı üçün avtomobil satış qiymətı λ üçün təxminən bir temsilci kimi istifadə edilmişdir. Üretim avtomobillərında görülen genel klastərler modelin strategiya xəritəsıyla yönlü kimi benzerlik göstərmişdir:
- Polad gövdəler yüksək həcm və daha aşşəbəkəı qiymət bölgesinde,
- Alüminium gövdəler daha aşşəbəkəı həcm və yüksək qiymət bölgesinde,
- Karma metal gövdəler iki bölge arasında,
- Mega/giga tökməler yüksək istehsal həcmi bölgesinde yoğunlaşmıştır.
Bu müqayisə nokta bazında bir dəqiqlik testi değildir. Satış qiymətı yüngülləşdirmə dəyərinin birbaşa ölçüsü değildir və avtomobil məlumatlarinin bir bölümü lisanslı söküm məlumatlənlər bazasından gelmektedir. Tədqiqat müqayisəyı yalnızca eğilim düzeyinde bir nəzarət kimi təqdim edir.
Tədqiqatın desteklediği nəticələr
- En uygun boyasız gövdə arxitekturası istehsal həcmi və yüngülləşdirmə dəyərine görə değişmektedir.
- Aşşəbəkəı yüngülləşdirmə dəyərinde polad, yüksək dəyərde alüminium, ara bölgede qarışıq metal arxitekturalar öne çıkmaktadır.
- Yüksək sabit investisiyaı nedeniyle tökməün iqtisadi konumu illik istehsal həcmina güclü biçimde bşəbəkəlıdır.
- Modelde tökmə təxminən 50.000 avtomobil/il üzərində Pareto sərhədina girmektedir.
- Polad–alüminium qarma arxitekturalarde birləşdirmə xərci tek matərialli arxitekturalare görə aydın biçimde yükselmektedir.
- Çox yüksək möhkəmliklı polad her parçada en yüngül seçenek değildir; burkulma sınırı daha kalın sac gerektirebilir.
- Elektrikli avtomobillərda batareya qaynaqlı yüngülləşdirmə hədəfi 37 avtomobillık nümunəde çoğunlukla dar bir iqtisadi bantta toplanmıştır.
- Yoğun avtomobil istifadəsi, bir giloqramlıq kütlə azaltımının iqtisadi dəyərini tüketici istifadəsina görə birkaç kat artırabilmektedir.
Tədqiqatın kanıtlamadığı nəticələr
- Belirli bir seri istehsal aracında giga tökməün dəqiqlikle daha ucuz və ya inamli olduğu kanıtlanmamıştır.
- 60.000 avtomobil/il üçün məlumatlen kütlə və xərclərin gerçek bir istehsal aracına ait olduğu söylerütubətez.
- Model ayrıntılı toqquşma simulyasiyası və ya fiziki avtomobil testi gerçekleştirmemiştir.
- Yaklpeyəndk 50.000, 70.000 və 150.000 avtomobil/il həddlerinin bütün istehsalçıler və fabrikalar üçün geçerli olduğu iləri sürülemez.
- 155.718 dizayn üçündeki Pareto sərhədinın təxminən 1019 olası dizeynin qlobal optişamu olduğu kanıtlanmamıştır.
- SSRN preprintindeki nəticələr hakemli bilimsel uzlpeyənd kimi dəyərlendiriləmez.
- Tədqiqatın Türkiyədəki matərial, enerji, işçilik və yatırım şərtlərində doğrulandığı söylerütubətez.
- Döküm ilə TWB’nin birlikte kullanılmasının her gerçek gövdəde olumsuz olduğu sonucuna varılamaz; bu nəticə basitleştirilmiş 13 üyeli modele aittir.
Tədqiqatın güclü tərəfləri nelerdir?
- Malzeme, qalınlıq, istehsal üsulu, birləşdirmə və istehsal həcmini tek modelde birləşdirməktedir.
- Polad və alüminium parçaları yalnız sıxlıqla değil, beş mekanik performans kistiliktıyla müqayisəktadır.
- Yüksək sabit investisiya ilə dəyişən xərc arasındaki həcm etkisini görünür hâle getirmektedir.
- Tek bir “en iyi matərial” önermek yerine fərqli program bölgeleri üçün fərqli strategiyalar təqdim edir.
- Sonuçları xərc–kütlə Pareto əyriləri və açık bir strategiya xəritəsıyla yorumləsasbilir hâle getirmektedir.
- Elektrikli avtomobil, tüketici aracı və intensiv istifadə edilən filo avtomobili üçün yüngülləşdirmə ekonomisini ayrı-ayrılıqda tartışmaktadır.
Tədqiqatın məhdudiyyətlərı nelerdir?
- 13 üyeli çubuk model gerçek bir istehsal gövdəsinin bütün geometrisini və parçalarını içermemektedir.
- Kalınlıkla kütlə arasında xətti miqyasleme strukturlmış; kaburga, kesit optimallaşdırmau və yerli geometri birbaşa modellenmemiştir.
- Mekanik kistiliktlar ayrıntılı xətti olmayan toqquşma və yorulma əsaslizlerinin yerini almamaktadır.
- Maliyet parametreleri nominaldir və təchizatçı qiymət təklifi və ya ayrıntılı fabrika “should-cost” tədqiqatsı değildir.
- Lisanslı söküm məlumatlari və kalibrasiyada istifadə edilən bütün PASS/FAIL kayıtları ictimaiya açık değildir.
- Örnekleyici dizayn məkanının tamamını dərinləşdirməmıştır; qlobal optişamluk iləri sürülmemektedir.
- Duyarlılık əsaslizi değişkenleri tek tek değiştirmiş, qeyri-müəyyənliklerin ortak etgiləşimini incelememiştir.
- Gerçek avtomobil müqayisəsında satış qiymətı, programın gizli yüngülləşdirmə hədəfinin təxminən temsilcisi kimi istifadə edilmişdir.
- Müəlliflərın Lucid Motors çalışanı olması və tədqiqatın şirket istihdamı kapsamında yürütülmesi potensial çıqar bşəbəkəlamı yaratmaqtadır.
- Tədqiqat preprinttir və bşəbəkəımsız rəyçi qiymətləndirməsindən keçməmişdir.
Türkiyədə uygulanması üçün hangi doğrulamalar lazımlıdir?
Türkiyədə benzer bir model məzənnəulacaksa giloqram bpeyəndna sac və alüminium xərclərinin, qırıntı geri qazanımının, enerji xərclərinin, pres və tökmə yatırımlarının, taxınm ömürlerinin, işçilik xərclərinin, təchizatçı amortizasiya üsullerinin və gerçek yıllık istehsal adetlerinin yerli məlumatlarle diaqnozmlanması lazımdır.
Həmçinin mekanik həddler, Türkiyədə üretiləcek avtomobil sinfinın gerçek kesit geometriləri, toqquşma hədəfləri, birləşdirmə prosesleri və matərial sertifikalarıyla doğrulanmalıdır. Model erken arxitektura eleme üçün yararlı olabilir; son qarar üçün ayrıntılı sonlu element əsaslizi, fiziki test, istehsal edilə bilmə incelemesi, korroziya doğrulaması, təmir edilə bilmə və həyat dövrü dəyərləndirməsi lazımlıdir.
Tədqiqatın Yöntemi və Bulguları
Yöntemin teknik özeti
| Yöntem komponenti | Tədqiqatda tətbiq edilən yaklpeyəndm |
|---|---|
| Gövde temsili | 13 əsas struktur yük yolu qrupu |
| Malzeme məlumatlənlər bazası | Altı polad, iki sac alüminium və bir tökmə alüminium kalitesi |
| Konsolidasyon seçenekleri | Altı mega/giga tökmə və beş TWB qapı halqası |
| Mekanik kistiliktlar | Panel eğilmesi, qapalı kəsik burulması, yerli burkulma, oxboyu əzilmə və plastik girişim müqaviməti |
| Birleştirme üsulleri | Aynı ailə saclarda müqavimət nöqtə qaynşəbəkəı; fərqli metaller və tökməlerde özünü deşən pərçim |
| Maliyet modeli | Sabit yatırım amortizasiyaı, matərial, əməliyyat və birləşdirmə xərclərinin toplamı |
| Program müddəti | 6 yıl |
| Üretim hacmi | 10.000–200.000 avtomobil/il arasında teksturaz dəyərləndirmə noktası |
| Hafifletme dəyəri | 0,3–100 $/kg arasında 41 dəyər |
| Tasarım nümunəe | Uyguləsasbilirlik zarfı, parça bazlı en kiçikleme və her çekirdeğe on rastgele pertürbasyon |
| Uyguləsasbilir dizayn sayistilik | 155.718 |
| Çıktı | Her həcmde xərc–kütlə Pareto sərhədi və istehsal həcmi–yüngülləşdirmə dəyəri strategiya xəritəsı |
Temel model parametreleri
| Parametre | Model dəyəri | Anlamı |
|---|---|---|
| Polad sıxlığı | 7.850 kg/m³ | Referans matərial sıxlığı |
| Alüminium sıxlığı | 2.700 kg/m³ | Sac və tökmə alüminium sıxlığı |
| Polad elastiklik modulu | 210 GPa | Elastik rijitlik girdisi |
| Alüminium elastiklik modulu | 70 GPa | Elastik rijitlik girdisi |
| Sac kullanım nisbəti | 0,62 | Satın alınan sacın kullanılabilir parça kütləsine dönüşme nisbəti |
| Döküm səmərəliliki | 0,80 | Toplam dökülen metalin iyi parça kütləsine dönüşme nisbəti |
| Döküm divar qalınlığı | 3,0 mm | Bütün mega/giga tökmə modullarinde sabit dəyər |
| Mega pres əsas yatırımı | 17,5 milyon $ | 6.000 ton sinifı pres üçün nominal kapital girdisi |
| Döküm kalıp seti | 1,5 milyon $ | Ana kalıp; yedek kalıp çarpanı həmçinin tətbiq edilmişdir |
| RSW sərf matərialı xərci | 0,08 $/nokta | Direnç nokta kaynşəbəkəı üçün nominal dəyər |
| SPR sərf matərialı xərci | 0,30 $/perçin | Kendinden delici perçin üçün nominal dəyər |
| Galvanik xərc çarpanı | 2,0 | Polad–alüminium intərfeyslərindeki ek nəzarət gideri |
Üretim hacmina görə əsas tapıntılar
| Üretim bölgesi | Modelde öne çıkan arxitektura | Yorum |
|---|---|---|
| Yaklpeyəndk 10.000–30.000 avtomobil/il | Polad və ya soyuq preslənmiş qarışıq metal | Dökümün yüksək sabit investisiyaı avtomobil bpeyəndna xərci yükseltmektedir. |
| Yaklpeyəndk 50.000 avtomobil/il | Döküm Pareto sərhədina girmeye başlayır | Döküm henüz her durumda en ucuz seçenek değildir. |
| Yaklpeyəndk 70.000 avtomobil/il üzeri | Döküm, yüngül Pareto bölgesinde çəki kazanır | Yaklpeyəndk 80 kg altındaki sınırın böyük bölümünü oluşturur. |
| Yaklpeyəndk 150.000 avtomobil/il üzeri | Döküm xərc tabanında çeliği geçebilir | Nominal model girdiləri altında mutlak polad xərcinin altına iner. |
| 200.000 avtomobil/il | Döküm yüksək ölçüde amorti edilmiştir | Döküm sinifının minişam xərci təxminən 430 $/avtomobiltır. |
En mühüm metodoloji yorum
Tədqiqatın en mühüm metodoloji sonucu, matərialın təkbpeyəndna seçilmemesidir. Belirli bir parçada hangi matərialın uygun olduğu, o parçanın təzyiqn mekanik yüküne bşəbəkəlıdır. Eğilme rijitliğiyle sınırləsasn panelde yüksək axma möhkəmliyi birbaşa avantaj sşəbəkəlamazken, girişim müqavimətiyle sınırləsasn sütunda yüksək möhkəmlik dəyərli olabilir. Bunun əksinə yerli burkulma, çox yüksək möhkəmliklı çeliği daha kalın kullanmaya zorlayabilir.
Aynı şəgilde istehsal üsulu də təkbpeyəndna dəyərlendirilmemelidir. Döküm parça sayistiliknı və birləşdirməyi azaltabilir; lakin program hacmi yetərsizse pres və kalıp yatırımı avtomobil bpeyəndna şəbəkəır bir xərc oluşturur. Karma metal arxitektura kütləyi azaltabilir; lakin perçinleme və galvanik izolasyon xərci doğurur. Modelin strategiya xəritəsı bu qarşılıklı etgiləri birlikte görünür hâle getirmektedir.
Mənbə və Metod Qeydi
Tədqiqatın tam özgün adı: Automotive Body-in-White Matərial Selection: Early Stage Architectural Strategy
Müəlliflər: Joseph N. Ghoussoub, Andrew Dervenis və Omar Lopez-Garrity.
Sorumlu müəllif: Joseph N. Ghoussoub.
Eş birinci müəlliflık/eş töhfə: Tədqiqatda eş birinci müəlliflık və ya eş töhfə bilgisi belirtilmemiştir.
Kurumsal birləşmələr: Joseph N. Ghoussoub və Omar Lopez-Garrity, Matərials Engineering, Lucid Motors, Newark, California, ABD; Andrew Dervenis, Vehicle Development Engineering, Lucid Motors, Newark, California, ABD.
DOI: 10.2139/ssrn.7201322
Dergi: Hakemli bir jurnal nəşrı təsdiqlənməmişdir.
Yayın platformau: SSRN.
Özgün nəşriyyat/platforma: SSRN; ayrı bir hakemli jurnal nəşriyyat bilgisi mövcud deyil.
Yayın yılı: 2026.
Mənbə türü: Preprint; avtomotiv matərial seçimi, mekanik modelləşdirmə, istehsal xərci modelləşdirməsi və hesablamalı dizayn dərinləşdirməsı.
Hakemlik durumu: Bu tədqiqat rəyçi qiymətləndirməsindən keçməmiş preprintdir; nəticələri bu məhdudiyyət diqqəte alınarak okunmalıdır.
Resmî mənbə:SSRN rəsmi kayıt sayfası
DOI birləşməsı:https://doi.org/10.2139/ssrn.7201322
Çıqar damşması və maliyyələşmə: Üç müəllif da Lucid Motors çalışanıdır. Araşdırma, müəlliflərın Lucid Motors bünyesindeki istihdamcırı kapsamında gerçekleştirilmiştir. Müəlliflər bunun dışında bilinen başka bir maraqlar toqquşması beyan etmemiştir.
Veri çıxışi: Tədqiqatın məlumatlarinin makul talep üzerine məsul müəllifdan ediniləbiləceği qeyd edilmişdir. Bununla belə lisanslı avtomobil söküm məlumatlari ictimaiya açık değildir.
Süni intellekt destekli avtomobil istifadəsi: Müəlliflər, məlumat əməliyyate üçün istifadə edilən Python betiklerinin geliştirilmesi və yazımında GitHub Copilot’tan yararlandıklarını; betikleri gözden geçirdiklerini və tədqiqatın sualmluluğunu üstlendiklerini beyan etmiştir.
Bu Türkçe makale, yüklenen tədqiqatın erişiləbilir 21 sayfasındaki mətn, tənlikler, cədvəllar, mekanik hədd qrafikleri, Pareto əyriləri, həssaslıq əsaslizleri, elektrikli avtomobil və filo ekonomisi hesapları, matərial strategiya xəritəsı və ek üsul açıklamalarına dayəsasrak hazırlanmışdır. Yüklenen dosyanın alt bilgilərinde 22 sayfa yazmasına rşəbəkəmen dosya 21 sayfadır; iç sayfa sayistilik tutarsızlığı səssizcə düzeltilmemiştir.
Tədqiqatın verdiği sentetik gilogram və dolar nəticələri gerçek bir seri istehsal aracının kesin gövdə kütləsi və ya istehsal xərci kimi təqdim edilməmişdir. Tədqiqatda bulunmayan fiziki test, son toqquşma inamliği, fabrika yatırım garantisi, Türkiyə istehsal başaristilik və ya kommersiya üstünlük iddiası eklenmemiştir.
Model; erken arxitektura skaneri amacı tpeyəndmaktadır. Ayrıntılı həndəsi dizayn, xətti olmayan sonlu element toqquşma əsaslizi, yorulma, korroziya, təmir edilə bilmə, istehsal hattı tutumsi, keyfiyyət nəzarəti və gerçek təchizatçı teklifleriyle doğrulanmadan son avtomobil geliştirme qararı üçün təkbpeyəndna kullanılmamalıdır.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib