

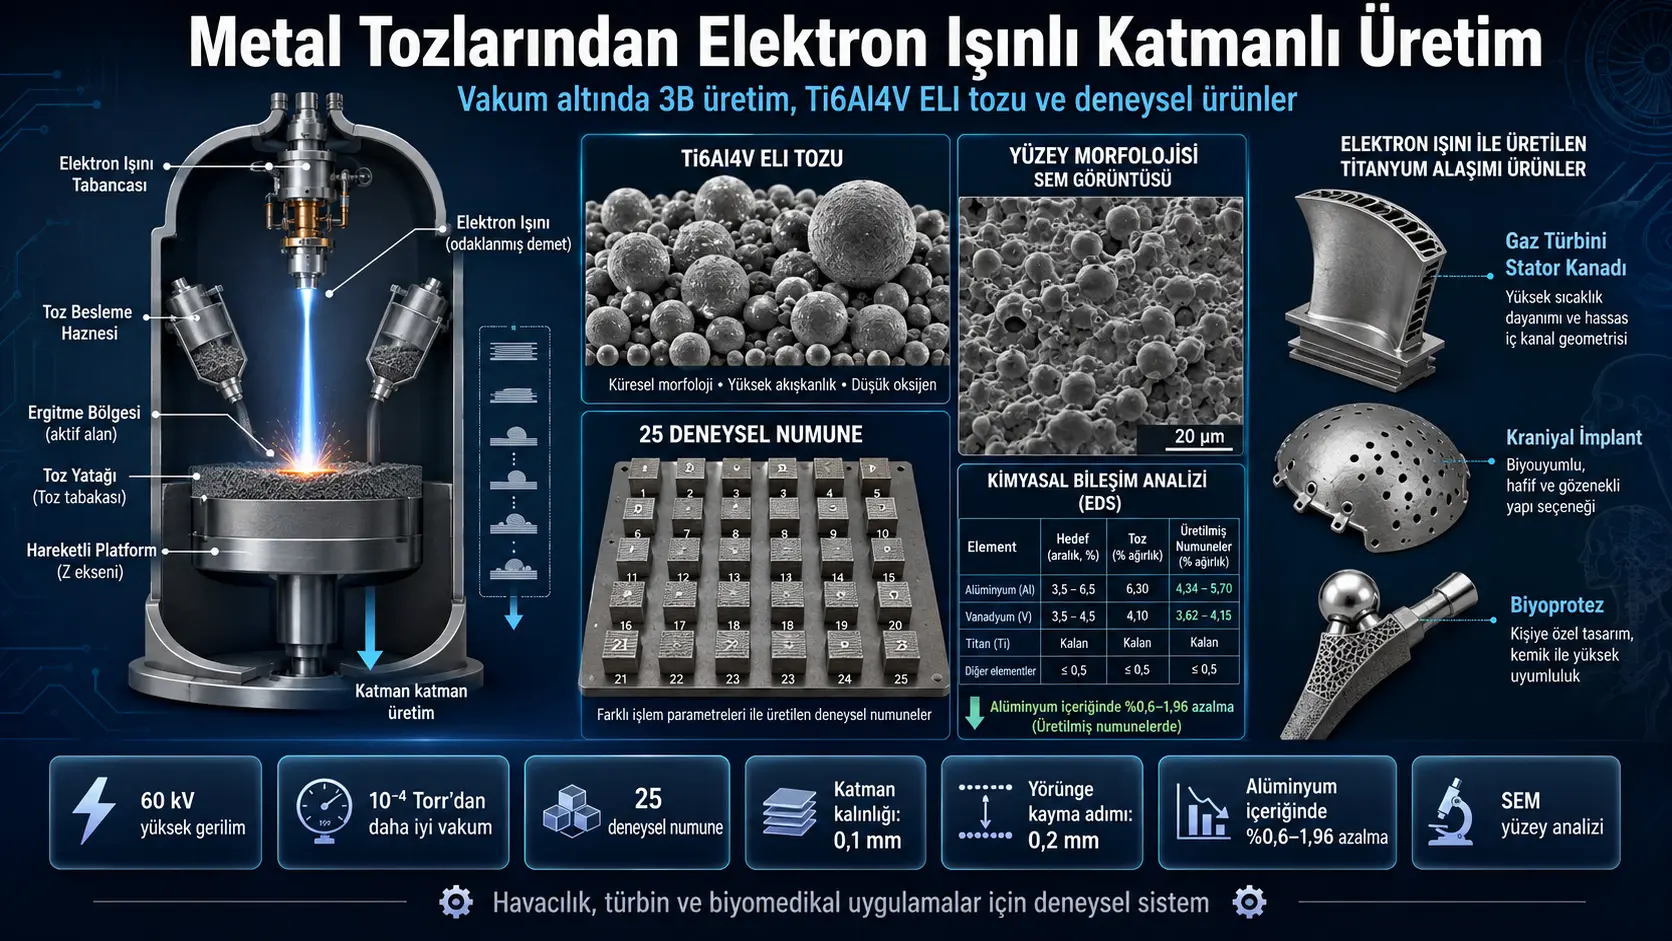
Ushbu tadqiqot metall kukunlaridan qismlarni vakuum ostida qatlamma-qatlam ishlab chiqarish uchun tajribaviy elektron nurli qo‘shimcha ishlab chiqarish tizimini ishlab chiqqan; qurilmaning mexanik, elektr va dasturiy infratuzilmasini yaratgan va Ti6Al4V ELI titan qotishmasi kukunidan 25 ta tajriba namunasi ishlab chiqargan. Namunalarda elektron nurining harakat tezligi, nur quvvati va dinamik fokuslash toki o‘zgartirilgan; sirt morfologiyasi skanerlovchi elektron mikroskop bilan, kimyoviy tarkib esa tanlangan uchta namunada o‘rganilgan. Ishlab chiqarilgan namunalardagi vanadiy miqdori boshlang‘ich kukunga mos deb topilgan, alyuminiy miqdori esa kukunga nisbatan %0,6–1,96 pastroq ekani bildirilgan. Biroq tadqiqot cho‘zilish mustahkamligi, charchash, zichlik, g‘ovaklik, mikrostruktura, miqdoriy sirt g‘adir-budurligi yoki takroriy ishlab chiqarish statistikasi taqdim etmagani sababli mahsulotlarning mexanik va sanoatga yaroqliligi bu natijalar bilan tasdiqlanmagan.
Tajribaviy tizim 60 kV yuqori kuchlanish manbai, elektron nurli to‘p, elektromagnit skanerlash va dinamik fokuslash bloklari, kukun rezervuarlari, harakatlanuvchi ishlab chiqarish platformasi, vakuum tizimi, MCP kontrolleri va sanoat kompyuteridan iborat. Ishlab chiqarish oqimi CAD modelidan STL fayliga, Materialise Magics bilan model tayyorlashga, BuildProcessor bilan qatlamlarga ajratishga, MCP asosidagi elektron nur boshqaruviga va chop etishdan keyingi tozalash hamda tayanchlarni olib tashlashgacha yaxlit tarzda loyihalangan.
Turkiya nuqtai nazaridan baholash: Tadqiqot Turkiyada aviatsiya, mudofaa, turbina ishlab chiqarish, biotibbiy muhandislik va metall qo‘shimcha ishlab chiqarish sohalarida mahalliy elektron nurli 3B printer yaratish uchun qimmatli tizim arxitekturasi namunasi taqdim etadi. Ayniqsa, vakuum ostida reaktiv titan qotishmalarini qayta ishlash, nurni elektromagnit tarzda skanerlash va jarayon parametrlarini mahsulot asosida dasturlash Turkiyada yaratiladigan tadqiqot infratuzilmalariga moslashtirilishi mumkin. Biroq ayni natijalarni Turkiyada olish uchun mahalliy qurilma komponentlari, kukun partiyalari, vakuum darajasi, nur kalibrlashi, termal sikl, sirt o‘lchovlari va mexanik sinovlar bilan mustaqil tasdiqlash talab etiladi. Tadqiqot ishlab chiqarilgan turbina kuraklari parvozga yaroqli ekanini yoki ko‘rsatilgan tibbiy qismlar klinik foydalanish uchun xavfsiz, biologik mos yoki sertifikatlangan ekanini isbotlamaydi.
Tadqiqotning asosiy maqsadi nima?
Tadqiqotning maqsadi metall kukunlarini elektron nuri bilan vakuum ostida eritib, uch o‘lchamli qismlarni qatlamma-qatlam hosil qila oladigan ishlab chiqarish texnologiyasini yaratishdir. Tadqiqot faqat bitta chop etish parametri tajribasi emas; mexanik ishlab chiqarish qurilmasi, elektron nur manbai, vakuum tizimi, harakat mexanizmlari, boshqaruv apparati va dasturiy zanjirni birgalikda yaratishni qamrab oladi.
Tadqiqotchilar ishlab chiqqan tizimni ayniqsa aviatsiya, gaz turbinalari ishlab chiqarish, mashinasozlik va biotibbiy qo‘llanmalar uchun mo‘ljallagan. Biroq tadqiqotda bu sohalarga oid sertifikatlash, seriyali ishlab chiqarish samaradorligi, tannarx yoki real xizmat sharoitlarida ishlash bahosi o‘tkazilmagan.
Elektron nurli qo‘shimcha ishlab chiqarish qanday ishlaydi?
Ishlab chiqarish jarayonida metall kukuni vakuum kamerasidagi ishlab chiqarish stoliga yoyiladi va tanlangan hududlar fokuslangan elektron nuri bilan eritiladi. Nur raqamli modelning tegishli qatlamdagi kesimini kuzatadi. Qatlam tugagach, ishlab chiqarish platformasi pastga harakat qiladi, yangi kukun qatlami yoyiladi va jarayon takrorlanadi.
Energiya manbai sifatida lazer o‘rniga elektron nurdan foydalanish ikki asosiy xususiyatni beradi. Birinchisi, nur mexanik skanerlash boshchasi o‘rniga elektromagnit og‘dirish g‘altaklari bilan tez yo‘naltirilishi mumkin. Ikkinchisi, yuqori vakuum muhiti titan kabi oksidlanishga sezgir va kimyoviy faol materiallarni qayta ishlashga mosdir.
Tadqiqotda kukun to‘shagi eritishdan oldin taxminan 700–1000 °C gacha qizdirilishi mumkinligi aytilgan. Tadqiqotchilar issiq ishlab chiqarish to‘shagi avval qotgan qatlamlar bilan yangi eritilgan qatlamlar o‘rtasidagi harorat farqini kamaytirib, qoldiq kuchlanishlar, yoriqlar va deformatsiyalarni cheklashi mumkinligini ta’kidlaydi. Biroq tajribalarda ishlatilgan aniq to‘shak haroratlari, haroratni o‘lchash usuli va namunalarning termal sikllari hisobot qilinmagan.
1-shakldagi ishlab chiqarish tuzilmasi nimani ko‘rsatadi?
1-shakl qo‘shimcha ishlab chiqarish jarayonining asosiy qismlarini sxematik tarzda ko‘rsatadi. Tizimning yuqori qismida elektron nurli to‘p, fokuslash g‘altagi va og‘dirish g‘altagi; ikki yonida kukun rezervuarlari; pastki qismida esa mahsulot, tayanch tuzilmalari, kukun to‘shagi va harakatlanuvchi platforma joylashgan.
Kukun rezervuarlardan tortishish kuchi ta’sirida ishlab chiqarish maydoniga uzatiladi. Maqolaga ko‘ra, alohida aniq dozalash mexanizmi ishlatilmaydi; rezervuarlardan yetarli kukun darajasini saqlaydigan tarzda ommaviy oziqlantirish amalga oshiriladi. Platforma har bir qatlam ishlab chiqarilgandan keyin Z o‘qi bo‘ylab pastga harakat qiladi.
Tajribaviy qurilmaning mexanik tuzilishi
Tajribaviy qo‘shimcha ishlab chiqarish tizimi SV-212M turidagi kichik o‘lchamli elektron nurli payvandlash qurilmasi asosida ishlab chiqilgan. Qurilmaning asosiy mexanik qismlari quyidagilardir:
- Vakuum kamerasi,
- Ishlab chiqarish to‘shagi,
- Vertikal harakatlanuvchi platforma va palet,
- Metall kukunini saqlovchi rezervuarlar,
- Kukunni palet yuzasiga yoyadigan harakatlanuvchi rels yoki qirg‘ich,
- Relsning gorizontal harakatini ta’minlaydigan elektr motorli yuritma,
- Platformaning vertikal harakatini ta’minlaydigan yo‘naltirgich va elektr motor,
- Yuqori haroratning vakuum kamerasiga bevosita ta’sirini kamaytiradigan himoya reflektori.
2-shakl vakuum kamerasining ichki mexanik tuzilishini va raqamlangan harakat komponentlarini ko‘rsatadi. 3-shakl esa elektron nurli to‘p, yuqori kuchlanish bloki, vakuum kamerasi, boshqaruv shkaflari va sanoat kompyuteri joylashgan tajribaviy tizimning fizik ko‘rinishini taqdim etadi.
Vakuum va elektron nur tizimi
Maqoladagi izohga ko‘ra, vakuum tizimi kamerada 10−4 Torr qiymatidan yaxshiroq ish bosimini ta’minlay oladi. Yuqori kuchlanish manbai 60 kV kuchlanish va elektron nuri uchun 100 mA gacha tok bera oladigan tarzda tavsiflangan.
Biroq 4-shaklda yuqori kuchlanish manbai “60 kV/60 kW” ko‘rinishida belgilangan. Matndagi 60 kV va 100 mA qiymatlari bir vaqtning o‘zida eng yuqori qiymatlar deb talqin qilinsa, bu 6 kW ga to‘g‘ri keladi. Shakldagi 60 kW belgisi bilan matndagi tok qiymati o‘rtasida tushuntirilmagan nomuvofiqlik mavjud. Shu sababli tizimning haqiqiy maksimal nur quvvatini faqat ushbu maqolaga tayangan holda aniq belgilab bo‘lmaydi.
Elektr va boshqaruv tizimi
Elektron nurining toki, fokuslanishi va X–Y yo‘nalishlaridagi skanerlashi MCP deb ataladigan apparat kontrolleri tomonidan boshqariladi. Kontroller, shuningdek, platformaning Z o‘qidagi harakati va kukun tarqatish mexanizmining gorizontal harakatini boshqaradi.
Elektr infratuzilmasida quyidagi komponentlar ishlatilgan:
- 60 kV yuqori kuchlanish manbai,
- Yuqori kuchlanish kabeliga ulangan elektron nurli to‘p,
- Ikki kanalli skanerlash to‘lqin shakli kuchaytirgichi,
- Dinamik fokuslash signali kuchaytirgichi,
- MCP jarayon kontrolleri,
- Siemens Sinamics S120 elektr yuritma tizimi,
- Siemens Simotics 1FK7 elektr motorlari,
- Windows 10 operatsion tizimli sanoat kompyuteri,
- Asosiy boshqaruv shkafi va vakuum tizimi boshqaruv shkafi.
4-shaklda yuqori kuchlanish manbai, vakuum tizimi, sanoat kompyuteri, MCP kontrolleri, skanerlash kuchaytirgichi, dinamik fokuslash kuchaytirgichi va harakat tizimlari o‘rtasidagi signal oqimi ko‘rsatilgan. Elektron nur toki Iw, statik fokuslash toki If va dinamik fokuslash toki Ifd boshqariladigan asosiy o‘zgaruvchilardir.
Dasturiy va apparat platformasi
Tizim uchun Materialise bilan hamkorlikda dasturiy va apparat platformasi yaratilgan. Platforma mahsulot geometriyasini tayyorlashdan tortib chop etishni real vaqt rejimida kuzatishgacha bo‘lgan turli dasturlarni o‘zaro bog‘laydi.
- CAD dasturi: Mahsulotning uch o‘lchamli geometriyasini yaratish uchun ishlatiladi.
- Materialise Magics: Modelni import qilish, xatolarni tuzatish, joylashtirish, masshtablash va tayanch tuzilmalarini yaratish uchun ishlatiladi.
- BuildProcessor: Modelni qatlamlarga ajratadi; material, qatlam qalinligi, skanerlash tartibi, nur quvvati, harakat tezligi va fokuslash sozlamalarini belgilaydi.
- MCP Operator: Ishlab chiqarish vaqtida parametrlarni sozlash, jarayonni real vaqt rejimida ko‘rish va zarur bo‘lsa parametrlarni o‘zgartirish imkonini beradi.
- Toolbox: MCP kontrollerini konfiguratsiya qilish va 3B printerni kalibrlash uchun ishlatiladi.
BuildProcessor yaratgan topshiriq fayli Ethernet orqali MCP kontrolleriga yuboriladi. Kontroller ushbu fayldagi qatlam geometriyalari va jarayon algoritmlaridan foydalanib elektron nuri va mexanik harakatlarni boshqaradi.
Qatlamli ishlab chiqarish jarayonining bosqichlari
6-shaklda ishlab chiqarish zanjiri besh asosiy guruh ostida ko‘rsatilgan:
- CAD: Dizaynni tayyorlash va STL yoki tayanch formatiga aylantirish.
- Materialise Magics: Modelni import qilish, geometrik xatolarni bartaraf etish, joylashtirish, masshtablash va tayanch ishlab chiqarish.
- BuildProcessor: Modellarni tanlash, ishlab chiqarish mavzularini belgilash, qatlamlarga ajratish va topshiriq faylini yaratish.
- EBM boshqaruvi: Material partiyasini tanlash, vakuum hosil qilish, nurni tekislash, kamerani kalibrlash va ishlab chiqarishni amalga oshirish.
- Keyingi ishlov: Ishlatilmagan kukunni qayta olish, tayanchlarni olib tashlash, sirtga ishlov berish va zarur bo‘lganda issiq izostatik presslash.
Tadqiqotda keyingi ishlov bosqichlari umumiy ishlab chiqarish oqimi sifatida berilgan. Tajriba namunalarining haqiqatan ham issiq izostatik presslashdan o‘tkazilgan-o‘tkazilmagani aytilmagan.
Ti6Al4V ELI kukunining xususiyatlari
Tajriba namunalari uchun Xi’an shahridagi Sino-Euro Materials Technologies tomonidan ishlab chiqarilgan Ti6Al4V ELI titan qotishmasi kukuni ishlatilgan. Kukun plazmali eritish va markazdan qochma purkashga asoslangan PREP usuli bilan tayyorlangan.
7-shakldagi elektron mikroskop tasviri zarrachalarning katta qismi sferik ekanini ko‘rsatadi. Sferik geometriya kukunning oqishini va ishlab chiqarish stoliga tartibliroq yoyilishini qo‘llab-quvvatlaydigan xususiyatdir. Biroq tadqiqot sferiklik darajasi yoki yo‘ldosh zarrachalar miqdori kabi miqdoriy morfologik mezonlarni bermaydi.
| Kukun xususiyati | Bildirilgan qiymat |
|---|---|
| Umumiy zarracha fraksiyasi | 45–106 µm |
| D10 | 53–58 µm |
| D50 | 85–90 µm |
| D90 | 125–130 µm |
| Oqish vaqti | 20–25 s/50 g |
| Ko‘rinma zichlik | 2,5–2,7 g/cm³ |
| Kislorod miqdori | 500–1800 ppm |
Jadvaldagi umumiy fraksiyaning yuqori chegarasi 106 µm bo‘lsa-da, D90 qiymati 125–130 µm sifatida berilgan. Bu ikki qiymat bir-biriga bevosita mos kelmaydi. Maqola fraksiyani elash chegarasi bilan zarracha o‘lchami taqsimoti qaysi o‘lchash usuli orqali aniqlanganini tushuntirmagani uchun farq sababini tasdiqlab bo‘lmaydi.
Boshlang‘ich kukunning kimyoviy tarkibi
| Element | Kukunda bildirilgan massa ulushi |
|---|---|
| Alyuminiy | %5,5–6,75 |
| Vanadiy | %3,5–4,5 |
| Temir | Eng ko‘pi %0,3 |
| Titan | Qolgan miqdor |
| Uglerod | Eng ko‘pi %0,08 |
| Azot | Eng ko‘pi %0,05 |
| Vodorod | Eng ko‘pi %0,015 |
Tadqiqotning bir qismida qotishma nomi “TiAl6Al4V ELI” shaklida yozilgan. Boshqa sarlavhalar, jadvallar va natijalar izchil ravishda Ti6Al4V ELI ifodasini ishlatgani sababli bu holat manba matnidagi nomlash yoki terish nomuvofiqligidir.
Tajriba namunalari qanday tayyorlangan?
Jami 25 ta kvadrat shakldagi namuna ishlab chiqarilgan. Namunalarning gorizontal o‘lchamlari 24×24 mm, umumiy qalinligi esa 10 mm sifatida berilgan. Har bir namuna uchun nur harakat tezligi, nur quvvati va dinamik fokuslash toki alohida belgilangan.
Barcha namunalarda bir xil saqlangan parametrlar quyidagilar:
- Nur trayektoriyalari orasidagi siljish qadami: 0,2 mm,
- Kukun qatlami qalinligi: 0,1 mm,
- Skanerlash strategiyasi: Ikki yo‘nalishli skanerlash,
- Qatlamlar orasidagi skanerlash yo‘nalishi burilishi: 90°.
Maqolada 10 mm umumiy qalinlikning “55 mm qismi texnologik tayanch, qolgan 5 mm qismi mahsulot tanasi” ekani yozilgan. Umumiy qalinlik 10 mm degan ma’lumot bilan 55 mm tayanch balandligi bir vaqtning o‘zida to‘g‘ri bo‘la olmaydi. Ushbu aniq ichki nomuvofiqlik sababli tayanch qismining haqiqiy qalinligi matn asosida tasdiqlanmaydi va qiymat jimlik bilan 5 mm ga tuzatilmagan.
Tajriba parametrlari qanday o‘zgartirilgan?
Uchta asosiy nur tezligi va quvvat juftligi ishlatilgan:
- 240 mm/s va 270 W,
- 540 mm/s va 495 W,
- 780 mm/s va 675 W.
Dinamik fokuslash toki −1,20 A dan +1,27 A gacha o‘zgartirilgan. Shunday qilib, ayni tezlik va quvvat sharoitida nurning fokuslash xatti-harakatidagi o‘zgarish sirt morfologiyasiga qanday ta’sir qilishi kuzatilgan.
Kimyoviy tarkib uchun qaysi namunalar tanlangan?
Kimyoviy tekshiruv uchun 2, 5 va 8 raqamli namunalar tanlangan. Ushbu uch namunaning dinamik fokuslash toki bir xil, Idf = −0,61 A; nur tezliklari va quvvatlari esa turlicha:
- 2-namuna: 780 mm/s va 675 W,
- 5-namuna: 540 mm/s va 495 W,
- 8-namuna: 240 mm/s va 270 W.
Bu tanlov dinamik fokuslash tokini doimiy ushlab, tezlik va quvvat juftliklari o‘rtasidagi farqni o‘rganishga qaratilgan. Biroq tezlik va quvvat bir vaqtda o‘zgartirilgani sababli bu ikki parametrning alohida ta’sirlarini bir-biridan ajratib bo‘lmaydi.
Kimyoviy tarkib natijalari
| Namuna | O‘lchov | Al, massa % | V, massa % | Fe, massa % | Ti, massa % |
|---|---|---|---|---|---|
| 2 | 1 | 5,04 | 4,21 | 0,01 | 90,75 |
| 2 | 2 | 4,85 | 4,33 | 0,06 | 90,76 |
| 2 | 3 | 5,09 | 4,40 | 0,02 | 90,48 |
| 5 | 4 | 4,55 | 4,32 | Bildirilmagan | 91,13 |
| 5 | 5 | 4,32 | 4,63 | Bildirilmagan | 91,05 |
| 5 | 6 | 4,79 | 4,25 | Bildirilmagan | 90,96 |
| 8 | 7 | 5,00 | 4,28 | Bildirilmagan | 90,72 |
| 8 | 8 | 5,17 | 4,04 | Bildirilmagan | 90,79 |
| 8 | 9 | 4,90 | 4,38 | Bildirilmagan | 90,72 |
Alyuminiy miqdori barcha o‘lchovlarda %4,32–5,17 oralig‘ida qolgan. Tadqiqotchilar bu qiymatlar boshlang‘ich kukunga nisbatan %0,6–1,96 past ekanini va yo‘qotish yuqori vakuumda alyuminiyning kuchliroq bug‘lanish moyilligi bilan bog‘liq bo‘lishi mumkinligini bildirgan.
Bu mexanizm tadqiqotda bug‘ bosimi yoki massa yo‘qotilishi o‘lchovi bilan bevosita sinab ko‘rilmagan. Shu sababli alyuminiy kamayishining sababi mualliflarning jarayon sharoitlariga tayangan izohidir. Boshlang‘ich kukun partiyasidan ayni usul bilan olingan nuqtaviy o‘lchovlar taqdim etilmagani uchun har bir namunadagi aniq alyuminiy yo‘qotilishini boshlang‘ich tarkibga nisbatan qayta hisoblash mumkin emas.
Vanadiy qiymatlari umuman boshlang‘ich kukun oralig‘iga mos keladi. Temir 2-raqamli namunada %0,01–0,06 oralig‘ida o‘lchangan; 5 va 8-raqamli namunalarda jadvalda qiymat berilmagan. 10-shakldagi spektrda titan asosiy cho‘qqi, alyuminiy va vanadiy esa kichikroq cho‘qqilar sifatida ko‘rinadi.
SEM sirt tasvirlari nimani ko‘rsatadi?
Sirtlar Philips SEM-515 skanerlovchi elektron mikroskop bilan tekshirilgan. 9-shaklda namunaning markaziy hududi va to‘rtta chetidagi mahsulot konturi alohida tekshiruv maydonlari sifatida ko‘rsatilgan.
11-shakl 780 mm/s nur tezligi va 675 W quvvat sharoitida dinamik fokuslash toki −1,20 A dan +1,27 A gacha o‘zgartirilgan to‘qqizta sirt tasvirini taqqoslaydi. Sirtlarning ko‘pida skanerlash yo‘nalishini kuzatadigan tasmasimon va yo‘nalgan morfologiya ko‘rinadi.
Dinamik fokuslash toki o‘zgargan sari quyidagi vizual farqlar paydo bo‘ladi:
- Tasmalarning yaqqolligi o‘zgaradi.
- Sirt to‘lqinlari yoki relyef cho‘qqilari orasidagi masofa o‘zgaradi.
- Ba’zi namunalarda mahalliy mikrog‘adir-budur hududlar ko‘rinadi.
- Ba’zi sharoitlarda to‘lqinsimon va yanada notekis sirt hosil bo‘ladi.
- Sirt relyefining ko‘rinadigan balandligi va uzluksizligi o‘zgaradi.
12-shaklda 240 mm/s va 270 W sharoitidagi uchta namuna ko‘rsatilgan. Bu sirtlarning ayrim hududlarida yaqqol tasmasimon tuzilma zaiflashgan va sirt relyeflari orasidagi masofa qo‘polroq bo‘lib qolgan. Mualliflar bu o‘zgarishni turli qizish va sovish sharoitlari bilan bog‘laydi.
Tasvirlar sirt morfologiyasi parametrlarga bog‘liq ravishda o‘zgarishini qo‘llab-quvvatlaydi; biroq tadqiqotda Ra, Rz, cho‘qqi balandligi, tasma oralig‘i yoki g‘ovaklik darajasi kabi miqdoriy o‘lchovlar berilmagan. Shu sababli qaysi parametrlar to‘plami “eng silliq” yoki “eng sifatli” sirtni hosil qilgani aniq sonli mezon asosida belgilanmaydi.
Turbina kuraklari va tibbiy mahsulot modellari
Optimallashtirish ishlaridan so‘ng tajribaviy qurilmada gaz turbinasining stator kuraklari, bosh suyagi implanti modeli va bioprotez deb atalgan qismlar ishlab chiqarilgan.
13-shaklda ikki xil kukundan ishlab chiqarilgan stator kuragi modellari ko‘rsatilgan:
- 45–106 µm oralig‘ida, PREP usuli bilan ishlab chiqarilgan sferik Ti6Al4V ELI kukuni,
- 63–160 µm oralig‘ida, HDH usuli bilan ishlab chiqarilgan notekis shaklli VT-20 kukuni.
Fotosuratlar qismlarning umumiy geometriyasi ishlab chiqarilishi mumkinligini ko‘rsatadi. Biroq kurak profili o‘lchovi, o‘lcham toleransi, sirt g‘adir-budurligi, ichki bo‘shliq, mexanik mustahkamlik, charchash yoki yuqori haroratdagi ishlash natijalari hisobot qilinmagan.
14-shaklda teshikli bosh suyagi implantining kompyuter modeli va chop etilgan nusxasi; 15-shaklda esa ikki bioprotez geometriyasi va chop etilgan mahsulotlar joylashgan. Bu qismlar Ti6Al4V ELI kukunidan ishlab chiqarilgan. Tadqiqotda hujayra kulturasi, sitotoksiklik, biologik moslik, sterilizatsiya, sirt tozaligi, hayvon tajribasi yoki klinik foydalanish bahosi o‘tkazilmagan. Shu sababli tasvirlar faqat geometrik ishlab chiqarish namoyishi sifatida baholanishi kerak.
Tadqiqotning kuchli tomonlari nimalar?
- Mexanik, elektr, vakuum va dasturiy komponentlarni qamrab olgan integratsiyalashgan tajribaviy qurilma ishlab chiqilgan.
- Elektron nurini skanerlash, fokuslash va ishlab chiqarish platformasining harakatini dasturlash mumkin bo‘lgan.
- Haqiqiy Ti6Al4V ELI kukuni bilan 25 ta namuna ishlab chiqarilgan.
- Uch xil tezlik–quvvat juftligi va keng dinamik fokuslash toki oralig‘i sinab ko‘rilgan.
- Boshlang‘ich kukunning morfologiyasi va kimyoviy tarkibi hisobot qilingan.
- Tanlangan namunalarda kimyoviy tarkib va sirt morfologiyasi o‘rganilgan.
- Oddiy namunalar bilan birga turbina kuragi va murakkab tibbiy geometriyalar chop etilgan.
Tadqiqotning asosiy cheklovlari nimalar?
- 25 ta namuna ishlab chiqarilgan bo‘lsa-da, har bir parametr uchun mustaqil takrorlar soni berilmagan.
- Tajriba dizaynida tezlik va quvvat birgalikda o‘zgargani sababli ularning ta’sirini alohida aniqlab bo‘lmaydi.
- Kimyoviy tahlil faqat uchta namunada va jami to‘qqizta o‘lchov nuqtasida bajarilgan.
- Kimyoviy tahlil usulining kalibrlashi, aniqlash chegarasi va o‘lchov noaniqligi tushuntirilmagan.
- Chop etishdan keyin kislorod, azot, vodorod va uglerod miqdorlari o‘lchanmagan.
- Zichlik, g‘ovaklik, erimay qolish va ichki yoriqlar miqdoriy tekshirilmagan.
- SEM tasvirlariga qaramay miqdoriy sirt g‘adir-budurligi qiymatlari berilmagan.
- Mikrostruktura, faza taqsimoti, don o‘lchami va tekstura tahlili bajarilmagan.
- Cho‘zilish, qattiqlik, zarba, charchash, sudralish yoki sinish qovushqoqligi natijalari taqdim etilmagan.
- Mahsulotlarning geometrik aniqligi va o‘lcham toleranslari o‘lchanmagan.
- Vakuum, to‘shak harorati va termal sikl uchun tajriba davomida qayd etilgan ma’lumotlar berilmagan.
- Turbina kuraklari haqiqiy dvigatel sharoitlarida sinab ko‘rilmagan.
- Tibbiy mahsulotlarda biologik moslik yoki klinik xavfsizlik tasdiqlanmagan.
- Energiya sarfi, ishlab chiqarish vaqti, kukunni qayta olish darajasi va xarajat tahlili mavjud emas.
Tadqiqot nimani qo‘llab-quvvatlaydi?
- Vakuum ostida metall kukunini eritishga qodir tajribaviy elektron nurli qo‘shimcha ishlab chiqarish tizimi qurilgan.
- Tizim dasturlangan raqamli modellardan qatlamli mahsulot ishlab chiqara olgan.
- Ti6Al4V ELI kukunidan 25 ta tajriba namunasi ishlab chiqarilgan.
- Elektron nur tezligi, quvvati va dinamik fokuslash toki sirt morfologiyasini o‘zgartirgan.
- Tanlangan namunalarda alyuminiy miqdori boshlang‘ich kukun uchun berilgan oraliqdan past bo‘lgan.
- Tizim turbina kuragi va murakkab tibbiy qism geometriyalarini fizik ravishda hosil qila olgan.
Tadqiqot nimani isbotlamaydi?
- Ushbu tajribalar ishlab chiqarilgan qismlar quyma mahsulotlar bilan bir xil mexanik xususiyatlarga ega ekanini isbotlamaydi.
- Ma’lum bir jarayon parametri mexanik mustahkamlik nuqtai nazaridan optimal ekanini ko‘rsatmaydi.
- Turbina kuraklari haqiqiy gaz turbinasida xavfsiz ishlashi mumkinligini isbotlamaydi.
- Tibbiy qismlar inson tanasida foydalanish uchun mos yoki xavfsiz ekanini ko‘rsatmaydi.
- Qurilmaning seriyali ishlab chiqarish quvvati, iqtisodiy ustunligi yoki sanoat ishonchliligini tasdiqlamaydi.
- Alyuminiy yo‘qotilishi faqat bug‘lanishdan kelib chiqqanini bevosita isbotlamaydi.
- G‘ovaksiz, to‘liq zich yoki nuqsonsiz mahsulot ishlab chiqarilganini ko‘rsatmaydi.
Tadqiqot usuli va natijalari
Texnik usulning qisqacha mazmuni
| Usul tarkibiy qismi | Tadqiqotda qo‘llangan yondashuv |
|---|---|
| Tadqiqot turi | Tajribaviy qurilma ishlab chiqish, jarayon parametrlarini skanerlash va material xarakterizatsiyasi |
| Ishlab chiqarish usuli | Vakuum ostida kukun to‘shagini elektron nuri bilan qatlamma-qatlam eritish |
| Tajribaviy qurilma asosi | SV-212M kichik o‘lchamli elektron nurli payvandlash tizimi |
| Ish bosimi | 10−4 Torr qiymatidan yaxshiroq vakuum |
| Yuqori kuchlanish | 60 kV |
| Bildirilgan maksimal nur toki | 100 mA |
| Boshqaruv tizimi | MCP kontrolleri va sanoat kompyuteri |
| Harakat boshqaruvi | Siemens Sinamics S120 va Simotics 1FK7 motorlari |
| Model tayyorlash | CAD va Materialise Magics |
| Qatlam yaratish | BuildProcessor |
| Ishlab chiqarishni kuzatish | MCP Operator |
| Kalibrlash | Toolbox |
| Kukun | PREP usuli bilan ishlab chiqarilgan Ti6Al4V ELI |
| Namuna soni | 25 |
| Namuna o‘lchami | 24×24×10 mm |
| Qatlam qalinligi | 0,1 mm |
| Trayektoriya siljish qadami | 0,2 mm |
| Skanerlash tartibi | Ikki yo‘nalishli, har qatlamda 90° aylantirilgan |
| Sirt tekshiruv qurilmasi | Philips SEM-515 skanerlovchi elektron mikroskop |
| Statistik tahlil | Bildirilmagan |
Yigirma besh namunaning chop etish parametrlari
| Namuna | Nur tezligi, mm/s | Nur quvvati, W | Dinamik fokuslash toki, A |
|---|---|---|---|
| 1 | 780 | 675 | −0,90 |
| 2 | 780 | 675 | −0,61 |
| 3 | 240 | 270 | −0,90 |
| 4 | 540 | 495 | −0,31 |
| 5 | 540 | 495 | −0,61 |
| 6 | 780 | 675 | −1,20 |
| 7 | 540 | 495 | +1,27 |
| 8 | 240 | 270 | −0,61 |
| 9 | 780 | 675 | −0,31 |
| 10 | 780 | 675 | +0,33 |
| 11 | 540 | 495 | +0,96 |
| 12 | 540 | 495 | +0,65 |
| 13 | 240 | 270 | −0,31 |
| 14 | 240 | 270 | +0,33 |
| 15 | 240 | 270 | +0,65 |
| 16 | 780 | 675 | +0,65 |
| 17 | 780 | 675 | 0 |
| 18 | 240 | 270 | −1,20 |
| 19 | 540 | 495 | −0,90 |
| 20 | 540 | 495 | −1,20 |
| 21 | 780 | 675 | +1,27 |
| 22 | 780 | 675 | +0,96 |
| 23 | 240 | 270 | 0 |
| 24 | 540 | 495 | 0 |
| 25 | 540 | 495 | +0,33 |
Asosiy tajriba natijalari
- Yigirma beshta Ti6Al4V ELI namunasi tajribaviy elektron nurli tizimda ishlab chiqarilgan.
- Sirtlarda asosan skanerlash yo‘nalishiga bog‘liq tasmasimon mikrorelyef kuzatilgan.
- Dinamik fokuslash toki tasmalarning ko‘rinishi, sirt to‘lqinlanishi va mahalliy mikrog‘adir-budurlikni o‘zgartirgan.
- 240 mm/s va 270 W sharoitida ayrim sirtlarda yaqqol tasmasimon tuzilma zaiflashib, qo‘polroq relyef hosil bo‘lgan.
- Kimyoviy tahlillarda alyuminiy %4,32–5,17, vanadiy %4,04–4,63 oralig‘ida o‘lchangan.
- Alyuminiy miqdori kukunga nisbatan %0,6–1,96 pastroq ekani bildirilgan.
- Temir miqdori o‘lchangan nuqtalarda %0–0,06 darajasida qolgan.
- Ti6Al4V ELI va VT-20 kukunlaridan tajribaviy turbina stator kuragi geometriyalari ishlab chiqarilgan.
- Ti6Al4V ELI kukunidan bosh suyagi implanti va bioprotez sifatida taqdim etilgan murakkab geometriyalar chop etilgan.
Formula va statistik baholash
Tadqiqotda bevosita taqdim etilgan jarayon tenglamasi, energiya zichligi formulasi yoki issiqlik o‘tkazuvchanlik modeli mavjud emas. Shu sababli nur quvvati, tezlik va qatlam geometriyasidan yangi energiya zichligi hisobi yaratilmagan.
Tadqiqotda o‘rtacha, standart og‘ish, ishonch oralig‘i, dispersiya tahlili, regressiya, p qiymati yoki ahamiyat chegarasi berilmagan. Kimyoviy tarkib jadvalidagi takroriy nuqtalar statistik tarzda umumlashtirilmagan. Shu sababli turli ishlab chiqarish sharoitlari o‘rtasidagi farqlarning statistik ahamiyati aniqlanmaydi.
Manba va usul bo‘yicha izoh
Tadqiqotning to‘liq asl nomi: Additive Electron Beam Technology for Manufacture of Metal Products from Powder Materials
Mualliflar va to‘g‘ri tartibi: Vladyslav Matviichuk, Vladimir Nesterenkov, Olena Berdnikova. Ko‘rib chiqilgan maqolada ismlar V.A. Matviichuk, V.M. Nesterenkov va O.M. Berdnikova shaklida berilgan; to‘liq ismlar maqoladagi ORCID yozuvlariga mos akademik muallif sahifalaridan tasdiqlangan.
Teng birinchi muallif yoki teng hissa: Teng birinchi mualliflik yoki teng hissa haqida ma’lumot yo‘q.
Mas’ul muallif: Vladimir Nesterenkov
Muassasa bog‘liqligi: E.O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, 11 Kazymyr Malevych Street, 03150 Kyiv, Ukraina
ORCID:
- Vladyslav Matviichuk: 0000-0002-9304-6862
- Vladimir Nesterenkov: 0000-0002-7973-1986
- Olena Berdnikova: 0000-0001-9754-9478
Jurnal: The Paton Welding Journal
Nashr ma’lumoti: 2022, 2-son, 16–25-betlar
Asl nashriyot: International Association “Welding”
Nashr platformasi: Paton Publishing House
Manba turi: Tajribaviy uskunani ishlab chiqish, jarayon tadqiqoti va material tekshiruvini o‘z ichiga olgan peer-reviewli original tadqiqot maqolasi
Peer-review holati: The Paton Welding Journal’ning rasmiy nashr siyosatiga ko‘ra jurnalga topshirilgan maqolalar peer-reviewdan o‘tkaziladi.
Rasmiy nashr havolasi:Paton Publishing House rasmiy maqola sahifasi
Bibliografik sana eslatmasi: Maqola The Paton Welding Journal’ning 2022-yil fevral sonida ko‘rsatilgan; matn oxirida qabul qilingan sana 13 dekabr 2021, maqbul deb topilgan sana esa 31 mart 2022 sifatida berilgan. Qabul sanasining jurnal soni oyidan keyin ko‘rinishi manba ichida tushuntirilmagan sana nomuvofiqligidir.
Ushbu turkcha izoh yuklangan tadqiqotning matni, qurilma sxemalari, boshqaruv tizimi diagrammalari, dasturiy oqim, kukun tasviri, to‘rtta jadvali, 25 namunaning fotosurati, kimyoviy spektri, SEM sirt tasvirlari va chop etilgan mahsulot namunalari ko‘rib chiqilib tayyorlangan. Tashqi manbalar faqat mualliflarning to‘liq ismlari, DOI, jurnal, nashriyot, rasmiy havola va peer-review holatini bibliografik tasdiqlash uchun ishlatilgan. Tadqiqotda bo‘lmagan ilmiy natijalar maqolaga qo‘shilmagan.
Tadqiqotning asosiy cheklovlari parametrlar uchun mustaqil takrorlar yo‘qligi, mexanik xususiyatlar o‘lchanmaganligi, kimyoviy tahlil uchta namuna bilan cheklanganligi, miqdoriy sirt g‘adir-budurligi va nuqson tahlili bajarilmaganligi, geometrik toleranslar berilmaganligi hamda sanoat yoki klinik tasdiqlash mavjud emasligidir. Ko‘rsatilgan turbina va tibbiy qismlar tizimning murakkab geometriya ishlab chiqarish qobiliyatini namoyish etadi; haqiqiy dvigatelda foydalanish yoki klinik xavfsizlikni isbotlamaydi.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan