

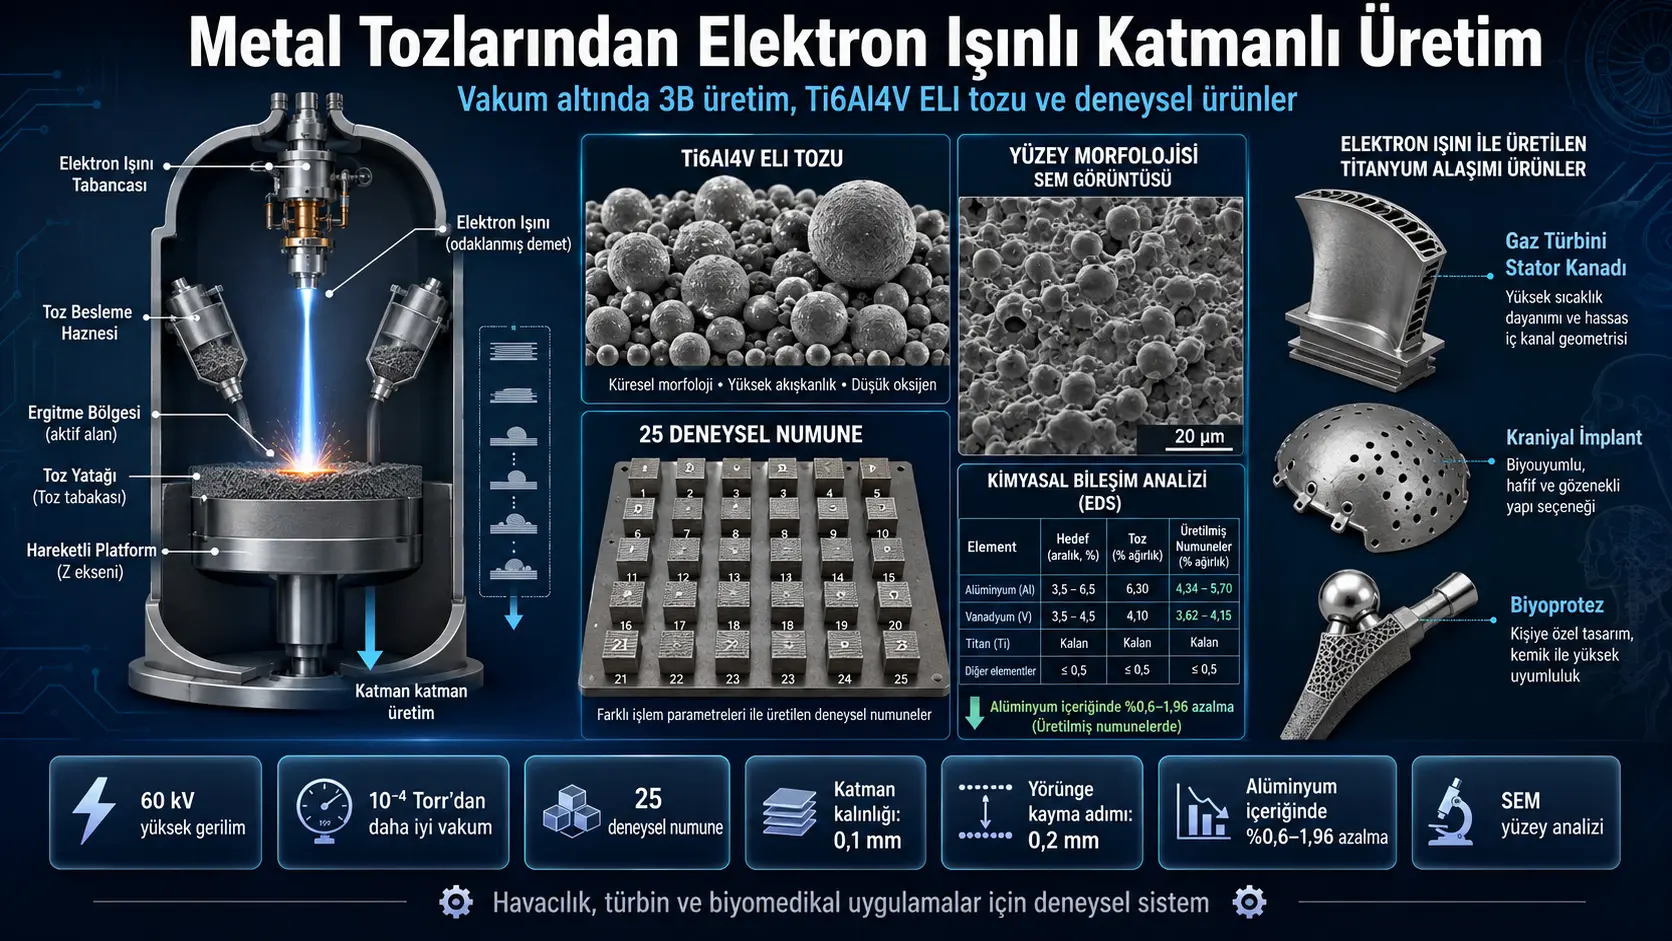
Bu tədqiqat, metal tozlarından parçaların vakuum altında və qat-qat üretilmesi üçün eksperimental bir elektron şüalı əlavə istehsal sistemi hazırlamış; cihazın mexaniki, elektrik və proqram təminatı altyapısını qurmuş və Ti6Al4V ELI titan ərintisi tozundan 25 eksperimental nümunə üretmiştir. Numunelerde elektron şüası hərəkət sürəti, şüa gücü və dinamik fokuslama cərəyanı değiştirilmiş; səth morfologiyası skanedici elektron mikroskopuyla, kimyəvi tərkib ise seçilen üç numunede araşdırılmışdır. Üretilen numunelerin vanadyum içeriği başlangıç tozuyla uyumlu bulunurken alüminium içeriğinin toza göre %0,6–1,96 daha aşağı olduğu bildirilmişdir. Bununla birlikdə tədqiqat, çekme dayanımı, yorulma, yoğunluk, gözeneklilik, mikroyapı, nicel səth pürüzlülüğü və ya tekrarlı istehsal istatistiği sunmadığından ürünlerin mexaniki və endüstriyel yeterliliği bu sonuçlarla təsdiqlənməmişdir.
Eksperimental sistem; 60 kV yüksək gərginlik kaynağı, elektron şüası tabancası, elektromanyetik tarama və dinamik odaklama birimleri, toz hazneleri, hareketli istehsal platforması, vakuum sistemi, MCP kontrolörü və sənaye kompüteridan ibarətdir. Istehsal akışı CAD modelinden STL dosyasına, Materialise Magics ilə model hazırlamaya, BuildProcessor ilə katmanlara ayırmaya, MCP tabanlı elektron şüası kontrolüne və baskı sonrası temizleme ilə desteklerin uzaklaştırılmasına kadar bütünleşik biçimde tasarlanmıştır.
Türkiyə baxımından qiymətləndirmə: Tədqiqat; Türkiye’de havacılık, savunma, türbin üretimi, biyomedikal mühendislik və metal əlavə istehsal alanlarında yerli elektron şüalı 3B yazıcı geliştirilmesi baxımından değerli bir sistem mimarisi örneği sunmaktadır. Xüsusilə vakuum altında reaktif titanyum alaşımlarının işlenmesi, ışının elektromanyetik kimi taranması və işlem parametrelerinin ürün bazında programlanması Türkiye’de geliştirilecek araşdırma altyapılarına uyarlanabilir. Lakin aynı sonuçların Türkiye’de elde edilebilmesi üçün yerel qurğu bileşenleri, toz partileri, vakuum seviyesi, ışın kalibrasyonu, termal çevrim, səth ölçümleri və mexaniki testlerle bağımsız doğrulama yapılmalıdır. Tədqiqat, üretilen türbin kanatlarının uçuşa elverişli olduğunu və ya gösterilen tıbbi parçaların klinik kullanım üçün güvenli, biyouyumlu ya da sertifikalı olduğunu sübut etmir.
Tədqiqatın əsas məqsədi nədir?
Araştırmanın amacı, metal tozlarını bir elektron şüasıyla vakuum altında eriterek üç boyutlu parçaları qat-qat oluşturabilen bir istehsal teknolojisi geliştirmektir. Tədqiqat yalnız bir baskı parametresi deneyi değildir; mexaniki istehsal düzeneğinin, elektron şüası kaynağının, vakuum sisteminin, hareket mekanizmalarının, nəzarət donanımının və proqram təminatı zincirinin birlikdə kurulmasını kapsamaktadır.
Tədqiqatçılar geliştirdikleri sistemi xüsusilə havacılık, qaz turbini üretimi, makine mühendisliği və biyomedikal uygulamalar üçün konumlandırmıştır. Bununla birlikdə çalışmada bu sektörlere ait sertifikasyon, seri istehsal verimi, maliyet və ya gerçek hizmet koşullarında performans değerlendirmesi yapılmamıştır.
Elektron ışınlı eklemeli istehsal nasıl çalışmaktadır?
Istehsal sürecinde metal tozu vakuum odasındaki istehsal tablasına yayılmakta və seçilen bölgeler odaklanmış bir elektron şüasıyla eritilmektedir. Işın, dijital modelin ilgili katmandaki kesitini izler. Qat tamamlandığında istehsal platforması aşağı hareket eder, yeni bir toz tabakası yayılır və süreç tekrarlanır.
Elektron ışınının lazer yerine enerji kaynağı kimi kullanılması iki əsas özellik sağlamaktadır. Birincisi, ışının mexaniki bir tarama kafası yerine elektromanyetik saptırma bobinleriyle hızlı biçimde yönlendirilebilmesidir. İkincisi, yüksək vakuum ortamının titanyum gibi oksitlenmeye duyarlı və kimyasal kimi etkin malzemelerin işlenmesine uygun olmasıdır.
Çalışmada toz yatağının eritme öncesinde təxminən 700–1000 °C sıcaklığa kadar ısıtılabildiği belirtilmektedir. Tədqiqatçılar, sıcak istehsal yatağının daha önce katılaşmış katmanlarla yeni eritilen qatlar arasındaki temperatur farkını azaltarak artık gerilmeleri, çatlakları və şekil bozukluklarını sınırlayabileceğini ifade etmektedir. Lakin deneylerde istifadə olunan kesin yatak sıcaklıkları, temperatur ölçmə yöntemi və numunelere ait termal çevrimler hesabat verilməmişdir.
Şekil 1’deki istehsal düzeni ne göstermektedir?
Şekil 1, katkılı istehsal sürecinin əsas bileşenlerini şematik kimi göstermektedir. Sistemin üst kısmında elektron şüası tabancası, odaklama bobini və saptırma bobini; iki yanında toz hazneleri; alt bölümünde ise ürün, destek yapıları, toz yatağı və hareketli platform bulunmaktadır.
Toz, haznelerden yerçekimi etkisiyle istehsal alanına aktarılmaktadır. Makaleye göre ayrı bir hassas dozajlama mekanizması kullanılmamakta; haznelerden yeterli toz seviyesi korunacak şekilde toplu besleme yapılmaktadır. Platform, her katmanın üretilmesinden sonra Z ekseninde aşağı hareket etmektedir.
Eksperimental qurğuın mexaniki yapısı
Eksperimental əlavə istehsal sistemi, SV-212M tipi küçük boyutlu bir elektron şüası kaynak düzeneği əsas alınarak geliştirilmiştir. Cihazın ana mexaniki bileşenleri şunlardır:
- Vakuum odası,
- Istehsal yatağı,
- Dikey hareket eden platform və palet,
- Metal tozunu taşıyan hazneler,
- Tozu palet yüzeyine yayan hareketli ray və ya sıyırıcı,
- Rayın yatay hareketini sağlayan elektrik motorlu tahrik,
- Platformun düşey hareketini sağlayan kılavuz və elektrik motoru,
- Yüksək sıcaklığın vakuum odasına birbaşa etkisini azaltan koruyucu reflektör.
Şekil 2, vakuum odasının iç mexaniki düzenini və numaralandırılmış hareket bileşenlerini göstermektedir. Şekil 3 ise elektron şüası tabancası, yüksək gərginlik birimi, vakuum odası, nəzarət kabinleri və sənaye kompüteriın bulunduğu eksperimental sistemin fiziksel görünümünü sunmaktadır.
Vakuum və elektron şüası sistemi
Makaledeki açıklamaya göre vakuum sistemi odada 10−4 Torr değerinden daha iyi bir tədqiqat basıncı sağlayabilmektedir. Yüksək gerilim kaynağı 60 kV gerilim və elektron şüası üçün 100 mA’ya kadar akım sağlayacak şekilde tanımlanmıştır.
Lakin Şekil 4’te yüksək gərginlik kaynağı “60 kV/60 kW” biçiminde etiketlenmiştir. Metindeki 60 kV və 100 mA dəyərləri en yüksək eşzamanlı değerler kimi yorumlandığında 6 kW’a karşılık gelir. Şekildeki 60 kW etiketiyle metindeki akım değeri arasında açıklanmayan bir uyumsuzluk bulunmaktadır. Bu nedenle sistemin gerçek azami şüa gücü yalnız bu makaleye dayanarak kesinleştirilemez.
Elektrik və nəzarət sistemi
Elektron ışınının akımı, odaklanması və X–Y doğrultularındaki taraması MCP adlı aparat təminatı kontrolörü tarafından yönetilmektedir. Kontrolör aynı zamanda platformun Z eksenindeki hareketini və toz dağıtma mekanizmasının yatay hareketini yönetmektedir.
Elektrik altyapısında şu bileşenler istifadə edilmişdir:
- 60 kV yüksək gərginlik kaynağı,
- Yüksək gerilim kablosuna bağlı elektron şüası tabancası,
- İki kanallı tarama dalga biçimi yükselteci,
- Dinamik odaklama sinyali yükselteci,
- MCP işlem kontrolörü,
- Siemens Sinamics S120 elektrikli tahrik sistemi,
- Siemens Simotics 1FK7 elektrik motorları,
- Windows 10 işletim sistemli sənaye kompüteri,
- Ana nəzarət kabini və vakuum sistemi nəzarət kabini.
Şekil 4’te yüksək gərginlik kaynağı, vakuum sistemi, sənaye kompüteri, MCP kontrolörü, tarama yükselteci, dinamik odaklama yükselteci və hareket sistemleri arasındaki sinyal akışı gösterilmektedir. Elektron ışını akımı Iw, statik odaklama akımı If və dinamik fokuslama cərəyanı Ifd nəzarət edilen əsas değişkenlerdir.
Proqram təminatı və aparat təminatı platformu
Sistem üçün Materialise ilə iş birliği içinde bir proqram təminatı və aparat təminatı platformu oluşturulmuştur. Platform, ürün geometrisinin hazırlanmasından baskının gerçek zamanlı izlenmesine kadar farklı yazılımları birbirine bağlamaktadır.
- CAD yazılımı: Ürünün üç boyutlu geometrisinin oluşturulması üçün kullanılır.
- Materialise Magics: Modelin içe aktarılması, hatalarının düzeltilmesi, konumlandırılması, ölçeklendirilmesi və destek yapılarının oluşturulması üçün kullanılır.
- BuildProcessor: Modeli katmanlara ayırır; material, qat kalınlığı, tarama düzeni, şüa gücü, hərəkət sürəti və odaklama ayarlarını tanımlar.
- MCP Operator: Istehsal sırasında parametrelerin ayarlanmasını, sürecin gerçek zamanlı görüntülenmesini və gerektiğinde parametrelerin değiştirilmesini sağlar.
- Toolbox: MCP kontrolörünün yapılandırılması və 3B yazıcının kalibrasyonu üçün kullanılır.
BuildProcessor tarafından oluşturulan görev dosyası Ethernet üzerinden MCP kontrolörüne gönderilmektedir. Kontrolör bu dosyadaki qat geometrilerini və işlem algoritmalarını kullanarak elektron şüasını və mexaniki hareketleri yönetmektedir.
Katmanlı istehsal sürecinin aşamaları
Şekil 6’da istehsal zinciri beş ana grup altında göstərilmişdir:
- CAD: Tasarımın hazırlanması və STL ya da destek biçimine dönüştürülmesi.
- Materialise Magics: Modelin içe aktarılması, geometrik hataların giderilmesi, konumlandırma, ölçeklendirme və destek üretimi.
- BuildProcessor: Modellerin seçilmesi, istehsal temalarının atanması, katmanlara ayırma və görev dosyasının oluşturulması.
- EBM kontrolü: Material partisinin seçilmesi, vakumun oluşturulması, ışının hizalanması, kamera kalibrasyonu və üretimin gerçekleştirilmesi.
- Son işlem: Kullanılmayan tozun geri kazanılması, desteklerin uzaklaştırılması, səth işlemi və gerektiğinde sıcak izostatik presleme.
Çalışmada son işlem basamakları genel bir istehsal akışı kimi verilmişdir. Eksperimental numunelerin gerçekten sıcak izostatik presleme işleminden geçirilip geçirilmediği belirtilmemektedir.
Ti6Al4V ELI tozunun özellikleri
Eksperimental nümunələr üçün Sino-Euro Materials Technologies of Xi’an tarafından istehsal edilmiş Ti6Al4V ELI titan ərintisi tozu istifadə edilmişdir. Toz, plazma eritme və merkezkaçlı püskürtme esaslı PREP yöntemiyle hazırlanmışdır.
Şekil 7’deki elektron mikroskobu görüntüsü, parçacıkların büyük bölümünün küresel olduğunu göstermektedir. Küresel geometri, tozun akışını və istehsal tablasına daha düzenli yayılmasını destekleyen bir özelliktir. Bununla birlikdə tədqiqat, küresellik nisbəti və ya uydu parçacık miktarı gibi nicel morfologiya ölçütleri vermemektedir.
| Toz özelliği | Bildirilen dəyər |
|---|---|
| Genel parçacık fraksiyonu | 45–106 µm |
| D10 | 53–58 µm |
| D50 | 85–90 µm |
| D90 | 125–130 µm |
| Akış süresi | 20–25 s/50 g |
| Görünür yoğunluk | 2,5–2,7 g/cm³ |
| Oksigen içeriği | 500–1800 ppm |
Tablodaki genel fraksiyonun üst sınırı 106 µm olmasına rağmen D90 değeri 125–130 µm kimi verilmişdir. Bu iki dəyər birbiriyle birbaşa uyumlu görünmemektedir. Makale, fraksiyon eleme sınırı ilə parçacık boyutu dağılımının hangi ölçmə yöntemiyle belirlendiğini açıklamadığından farkın nedeni doğrulanamamaktadır.
Başlangıç tozunun kimyəvi tərkibi
| Element | Tozda bildirilen kütle nisbəti |
|---|---|
| Alüminium | %5,5–6,75 |
| Vanadyum | %3,5–4,5 |
| Demir | En fazla %0,3 |
| Titanyum | Kalan miktar |
| Karbon | En fazla %0,08 |
| Azot | En fazla %0,05 |
| Hidrojen | En fazla %0,015 |
Çalışmanın bir bölümünde ərinti adı “TiAl6Al4V ELI” biçiminde yazılmıştır. Diğer başlıklar, tablolar və nəticələr tutarlı biçimde Ti6Al4V ELI ifadesini kullandığından bu durum kaynak metindeki bir adlandırma və ya dizgi tutarsızlığıdır.
Eksperimental nümunələr nasıl hazırlanmışdır?
Toplam 25 adet kare biçimli nümunə istehsal edilmişdir. Numunelerin yatay boyutları 24×24 mm, toplam kalınlığı ise 10 mm kimi verilmişdir. Her nümunə üçün ışın hərəkət sürəti, şüa gücü və dinamik fokuslama cərəyanı ayrı ayrı tanımlanmıştır.
Bütün numunelerde ortak tutulan parametreler şunlardır:
- Işın yörüngeleri arasındaki kayma adımı: 0,2 mm,
- Toz katmanı kalınlığı: 0,1 mm,
- Tarama stratejisi: İki yönlü tarama,
- Qatlar arasındaki tarama yönü dönüşü: 90°.
Makale, 10 mm toplam kalınlığın “55 mm’sinin teknolojik destek, diğer 5 mm’sinin ürün gövdesi” olduğunu yazmaktadır. Toplam kalınlığın 10 mm olduğu bilgisiyle 55 mm destek yüksekliği aynı anda doğru olamaz. Bu açık iç tutarsızlık nedeniyle destek bölümünün gerçek kalınlığı metin üzerinden doğrulanamamaktadır və dəyər sessizce 5 mm kimi düzeltilmemiştir.
Təcrübə parametreleri nasıl değiştirilmiştir?
Üç əsas şüa sürəti və güc çifti istifadə edilmişdir:
- 240 mm/s və 270 W,
- 540 mm/s və 495 W,
- 780 mm/s və 675 W.
Dinamik odaklama akımı −1,20 A ilə +1,27 A arasında değiştirilmiştir. Böylece aynı sürət və güc koşullarında ışının odaklama davranışındaki değişimin səth morfologiyasıne etkisi gözlenmeye çalışılmıştır.
Kimyasal bileşim üçün hangi nümunələr seçilmiştir?
Kimyasal inceleme üçün 2, 5 və 8 numaralı nümunələr seçilmiştir. Bu üç numunede dinamik fokuslama cərəyanı aynı, Idf = −0,61 A’dır; ışın hızları və güçleri ise farklıdır:
- Nümunə 2: 780 mm/s və 675 W,
- Nümunə 5: 540 mm/s və 495 W,
- Nümunə 8: 240 mm/s və 270 W.
Bu seçim, dinamik fokuslama cərəyanını sabit tutarak sürət və güc çiftleri arasındaki farkı incelemeyi amaçlamaktadır. Bununla birlikdə sürət və güc aynı anda değiştirildiği üçün bu iki parametrenin bireysel etkileri birbirinden ayrıştırılamamaktadır.
Kimyasal bileşim sonuçları
| Nümunə | Ölçmə | Al, kütlece % | V, kütlece % | Fe, kütlece % | Ti, kütlece % |
|---|---|---|---|---|---|
| 2 | 1 | 5,04 | 4,21 | 0,01 | 90,75 |
| 2 | 2 | 4,85 | 4,33 | 0,06 | 90,76 |
| 2 | 3 | 5,09 | 4,40 | 0,02 | 90,48 |
| 5 | 4 | 4,55 | 4,32 | Bildirilmemiş | 91,13 |
| 5 | 5 | 4,32 | 4,63 | Bildirilmemiş | 91,05 |
| 5 | 6 | 4,79 | 4,25 | Bildirilmemiş | 90,96 |
| 8 | 7 | 5,00 | 4,28 | Bildirilmemiş | 90,72 |
| 8 | 8 | 5,17 | 4,04 | Bildirilmemiş | 90,79 |
| 8 | 9 | 4,90 | 4,38 | Bildirilmemiş | 90,72 |
Alüminium içeriği bütün ölçümlerde %4,32–5,17 arasında kalmıştır. Tədqiqatçılar bu değerlerin başlangıç tozuna göre %0,6–1,96 aşağı olduğunu və kaybın yüksək vakumda alüminiumun daha yüksək buharlaşma eğilimiyle ilişkili olabileceğini belirtmektedir.
Bu mekanizma çalışmada birbaşa buhar basıncı və ya kütle kaybı ölçümüyle test edilmemiştir. Dolayısıyla alüminium azalmasının nedeni, yazarların süreç koşullarına dayanan açıklamasıdır. Tozun başlangıç partisinden aynı yöntemle alınmış noktasal ölçmələr sunulmadığı üçün her numunedeki kesin alüminium kaybının başlangıç bileşimine göre yeniden hesaplanması mümkün değildir.
Vanadyum dəyərləri genel kimi başlangıç tozu aralığıyla uyumludur. Demir, 2 numaralı numunede %0,01–0,06 aralığında ölçülmüş; 5 və 8 numaralı numunelerde tabloda dəyər verilmemiştir. Şekil 10’daki spektrumda titanyum ana pik, alüminium və vanadyum daha küçük pikler hâlinde görünmektedir.
SEM səth görüntüleri ne göstermektedir?
Yüzeyler Philips SEM-515 skanedici elektron mikroskopuyla araşdırılmışdır. Şekil 9’da numunenin merkez bölgesi və dört kenarındaki ürün konturu ayrı inceleme alanları kimi gösterilmektedir.
Şekil 11, 780 mm/s şüa sürəti və 675 W güc altında dinamik fokuslama cərəyanının −1,20 A’dan +1,27 A’ya değiştirildiği dokuz səth görüntüsünü karşılaştırmaktadır. Yüzeylerin çoğunda tarama yönünü izleyen şeritli və yönlü bir morfologiya görülür.
Dinamik odaklama akımı değiştikçe şu görsel farklılıklar ortaya çıkmaktadır:
- Şeritlerin belirginliği değişmektedir.
- Səth dalgalarının və ya kabartı tepelerinin aralığı değişmektedir.
- Bazı numunelerde yerel mikropürüzlü bölgeler görülür.
- Bazı koşullarda dalgalı və daha düzensiz bir səth ibarətdir.
- Səth kabartısının görünür yüksekliği və sürekliliği değişmektedir.
Şekil 12’de 240 mm/s və 270 W koşulundaki üç nümunə gösterilmektedir. Bu yüzeylerde bazı bölgelerde belirgin şeritli yapı zayıflamış və səth kabartıları arasındaki mesafe daha kaba hâle gelmiştir. Müəlliflər bu değişimi farklı ısınma və soğuma koşullarıyla ilişkilendirmektedir.
Görüntüler səth morfologiyasınin parametrelere bağlı kimi değiştiğini dəstəkləyir; lakin çalışmada Ra, Rz, tepe yüksekliği, şerit aralığı və ya gözenek nisbəti gibi nicel ölçmələr verilmemiştir. Bu nedenle hangi parametre takımının “en pürüzsüz” və ya “en kaliteli” yüzeyi oluşturduğu kesin bir sayısal ölçüte göre belirlenememektedir.
Türbin kanatları və tıbbi ürün modelleri
Optimizasyon çalışmalarının ardından eksperimental cihazda qaz turbini stator kanatları, bir kafatası implantı modeli və biyoprotez kimi adlandırılan hissələr istehsal edilmişdir.
Şekil 13’te iki farklı tozdan üretilen stator kanadı modelleri gösterilmektedir:
- 45–106 µm aralığında, PREP yöntemiyle istehsal edilmiş küresel Ti6Al4V ELI tozu,
- 63–160 µm aralığında, HDH yöntemiyle istehsal edilmiş düzensiz şekilli VT-20 tozu.
Fotoğraflar parçaların genel geometrisinin üretilebildiğini göstermektedir. Bununla birlikdə kanat profili ölçümü, boyutsal tolerans, səth pürüzlülüğü, iç boşluk, mexaniki dayanım, yorulma və ya yüksək temperatur performansı hesabat verilməmişdir.
Şekil 14’te delikli bir kafatası implantının kompüter modeli və basılmış karşılığı; Şekil 15’te ise iki biyoprotez geometrisi ilə basılmış ürünler yer almaktadır. Bu hissələr Ti6Al4V ELI tozundan istehsal edilmişdir. Çalışmada hücre kültürü, sitotoksisite, biyouyumluluk, sterilizasyon, səth temizliği, hayvan deneyi və ya klinik kullanım değerlendirmesi yapılmamıştır. Bu nedenle görseller yalnız geometrik istehsal gösterimi kimi değerlendirilmelidir.
Tədqiqatın güclü tərəfləri nelerdir?
- Mexaniki, elektrik, vakuum və proqram təminatı bileşenlerini kapsayan bütünleşik bir eksperimental qurğu geliştirilmiştir.
- Elektron ışınının taranması, odaklanması və istehsal platformasınun hareketi programlanabilir hâle getirilmiştir.
- Gerçek Ti6Al4V ELI tozuyla 25 nümunə istehsal edilmişdir.
- Üç farklı sürət–güc çifti və geniş bir dinamik fokuslama cərəyanı aralığı denenmiştir.
- Başlangıç tozunun morfolojisi və kimyəvi tərkibi raporlanmıştır.
- Seçilmiş numunelerde kimyəvi tərkib və səth morfologiyası araşdırılmışdır.
- Basit numunelerin yanında türbin kanadı və karmaşık tıbbi geometriler basılmıştır.
Tədqiqatın əsas məhdudiyyətləri nelerdir?
- 25 nümunə üretilmesine rağmen parametre başına bağımsız tekrar sayısı verilmemiştir.
- Eksperimental tasarımda sürət və güc birlikdə değiştiği üçün etkileri ayrı ayrı belirlenememektedir.
- Kimyasal analiz yalnız üç numunede və toplam dokuz ölçmə noktasında yapılmıştır.
- Kimyasal analiz yönteminin kalibrasyonu, algılama sınırı və ölçmə belirsizliği açıqlanmamışdır.
- Baskı sonrasında oksigen, azot, hidrojen və karbon miktarları ölçülmemiştir.
- Yoğunluk, gözeneklilik, ergime eksikliği və iç çatlaklar nicel kimi incelenmemiştir.
- SEM görüntülerine rağmen nicel səth pürüzlülüğü dəyərləri verilmemiştir.
- Mikroyapı, faz dağılımı, tane boyutu və doku analizi yapılmamıştır.
- Çekme, sertlik, darbe, yorulma, sürünme və ya kırılma tokluğu sonuçları sunulmamıştır.
- Ürünlerin geometrik doğruluğu və boyutsal toleransları ölçülmemiştir.
- Vakuum, yatak sıcaklığı və termal çevrim üçün təcrübə süresince kaydedilmiş veriler verilmemiştir.
- Türbin kanatları gerçek motor koşullarında denenmemiştir.
- Tıbbi ürünlerde biyouyumluluk və ya klinik güvenlik doğrulaması yapılmamıştır.
- Enerji tüketimi, istehsal süresi, toz bərpa nisbəti və maliyet analizi yoxdur.
Tədqiqat nəyi dəstəkləyir?
- Vakuum altında metal tozu eritebilen eksperimental bir elektron şüalı əlavə istehsal sistemi kurulmuştur.
- Sistem programlanmış dijital modellerden katmanlı ürün üretebilmiştir.
- Ti6Al4V ELI tozundan 25 eksperimental nümunə üretilebilmiştir.
- Elektron ışını hızı, gücü və dinamik fokuslama cərəyanı səth morfologiyasıni değiştirmiştir.
- Seçilmiş numunelerde alüminium miktarı başlangıç tozu üçün verilen aralığın altında kalmıştır.
- Sistem, türbin kanadı və karmaşık tıbbi hissə geometrilerini fiziksel kimi oluşturabilmiştir.
Tədqiqat nəyi sübut etmir?
- Üretilen parçaların döküm ürünlerle aynı mexaniki özelliklere sahip olduğunu bu deneyler sübut etmir.
- Belirli bir işlem parametresinin mexaniki dayanım baxımından optimum olduğunu göstermemektedir.
- Türbin kanatlarının gerçek qaz turbininde güvenle çalışabileceğini sübut etmir.
- Tıbbi parçaların insan vücudunda kullanım üçün uygun və ya güvenli olduğunu göstermemektedir.
- Cihazın seri istehsal kapasitesini, ekonomik üstünlüğünü və ya endüstriyel güvenilirliğini doğrulamamaktadır.
- Alüminium kaybının yalnız buharlaşmadan kaynaklandığını birbaşa sübut etmir.
- Gözeneksiz, tam yoğun və ya kusursuz ürün üretildiğini göstermemektedir.
Tədqiqatın metodu və nəticələri
Texniki metod xülasəsi
| Yöntem bileşeni | Çalışmada uygulanan yaklaşım |
|---|---|
| Tədqiqat türü | Eksperimental qurğu geliştirme, proses parametre taraması və material karakterizasyonu |
| Istehsal yöntemi | Vakuum altında toz yatağının elektron şüasıyla qat-qat eritilmesi |
| Eksperimental qurğuın temeli | SV-212M küçük boyutlu elektron şüası kaynak sistemi |
| Tədqiqat basıncı | 10−4 Torr değerinden daha iyi vakuum |
| Yüksək gerilim | 60 kV |
| Bildirilen azami ışın akımı | 100 mA |
| Nəzarət sistemi | MCP kontrolörü və sənaye kompüteri |
| Hareket kontrolü | Siemens Sinamics S120 və Simotics 1FK7 motorlar |
| Model hazırlama | CAD və Materialise Magics |
| Qat oluşturma | BuildProcessor |
| Istehsal izleme | MCP Operator |
| Kalibrasyon | Toolbox |
| Toz | PREP yöntemiyle istehsal edilmiş Ti6Al4V ELI |
| Nümunə sayısı | 25 |
| Nümunə boyutu | 24×24×10 mm |
| Qat kalınlığı | 0,1 mm |
| Yörünge kayma adımı | 0,2 mm |
| Tarama düzeni | İki yönlü, her katmanda 90° döndürülmüş |
| Səth inceleme cihazı | Philips SEM-515 skanedici elektron mikroskopu |
| İstatistiksel analiz | Bildirilmemiştir |
Yirmi beş numunenin baskı parametreleri
| Nümunə | Işın hızı, mm/s | Işın gücü, W | Dinamik odaklama akımı, A |
|---|---|---|---|
| 1 | 780 | 675 | −0,90 |
| 2 | 780 | 675 | −0,61 |
| 3 | 240 | 270 | −0,90 |
| 4 | 540 | 495 | −0,31 |
| 5 | 540 | 495 | −0,61 |
| 6 | 780 | 675 | −1,20 |
| 7 | 540 | 495 | +1,27 |
| 8 | 240 | 270 | −0,61 |
| 9 | 780 | 675 | −0,31 |
| 10 | 780 | 675 | +0,33 |
| 11 | 540 | 495 | +0,96 |
| 12 | 540 | 495 | +0,65 |
| 13 | 240 | 270 | −0,31 |
| 14 | 240 | 270 | +0,33 |
| 15 | 240 | 270 | +0,65 |
| 16 | 780 | 675 | +0,65 |
| 17 | 780 | 675 | 0 |
| 18 | 240 | 270 | −1,20 |
| 19 | 540 | 495 | −0,90 |
| 20 | 540 | 495 | −1,20 |
| 21 | 780 | 675 | +1,27 |
| 22 | 780 | 675 | +0,96 |
| 23 | 240 | 270 | 0 |
| 24 | 540 | 495 | 0 |
| 25 | 540 | 495 | +0,33 |
Əsas eksperimental nəticələr
- Yirmi beş Ti6Al4V ELI numunesi eksperimental elektron şüalı sistemde üretilebilmiştir.
- Yüzeylerde çoğunlukla tarama yönüne bağlı şeritli bir mikrorölyef görülmüştür.
- Dinamik odaklama akımı, şeritlerin görünümünü, səth dalgalanmasını və yerel mikropürüzlülüğü değiştirmiştir.
- 240 mm/s və 270 W koşullarında bazı yüzeylerde belirgin şerit yapısı zayıflamış və daha kaba bir rölyef yaranmışdır.
- Kimyasal analizlerde alüminium %4,32–5,17, vanadyum %4,04–4,63 aralığında ölçülmüştür.
- Alüminium miktarının toza göre %0,6–1,96 daha aşağı olduğu bildirilmişdir.
- Demir miktarı ölçüldüğü noktalarda %0–0,06 düzeyinde kalmıştır.
- Ti6Al4V ELI və VT-20 tozlarından eksperimental türbin stator kanadı geometrileri üretilebilmiştir.
- Ti6Al4V ELI tozundan kafatası implantı və biyoprotez kimi sunulan karmaşık geometriler basılabilmiştir.
Formül və istatistiksel qiymətləndirmə
Çalışmada birbaşa sunulmuş bir proses denklemi, enerji yoğunluğu formülü və ya ısı iletimi modeli yoxdur. Bu nedenle şüa gücü, sürət və qat geometrisinden yeni bir enerji yoğunluğu hesabı oluşturulmamıştır.
Çalışmada ortalama, standart sapma, güven aralığı, varyans analizi, regresyon, p değeri və ya anlamlılık eşiği verilmemiştir. Kimyasal bileşim tablosundaki tekrarlı noktalar istatistiksel kimi özetlenmemiştir. Dolayısıyla farklı istehsal koşulları arasındaki farkların istatistiksel anlamlılığı belirlenemez.
Mənbə və metod qeydi
Çalışmanın tam özgün adı: Additive Electron Beam Technology for Manufacture of Metal Products from Powder Materials
Müəlliflər və düzgün sıralama: Vladyslav Matviichuk, Vladimir Nesterenkov, Olena Berdnikova. İncelenen makalede adlar V.A. Matviichuk, V.M. Nesterenkov və O.M. Berdnikova biçiminde verilmişdir; tam adlar makaledeki ORCID kayıtlarıyla eşleşen akademik müəllif sayfalarından doğrulanmıştır.
Eş birinci müəllif və ya eş katkı: Eş birinci müəllif ya da eş katkı bilgisi yoxdur.
Məsul müəllif: Vladimir Nesterenkov
İnstitusional bağlılıq: E.O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, 11 Kazymyr Malevych Street, 03150 Kyiv, Ukrayna
ORCID:
- Vladyslav Matviichuk: 0000-0002-9304-6862
- Vladimir Nesterenkov: 0000-0002-7973-1986
- Olena Berdnikova: 0000-0001-9754-9478
Dergi: The Paton Welding Journal
Yayım bilgisi: 2022, Sayı 2, sayfa 16–25
Özgün yayıncı: International Association “Welding”
Yayım platforması: Paton Publishing House
Mənbə növü: Eksperimental ekipman geliştirme, proses araştırması və material incelemesi içeren hakemli özgün araşdırma makalesi
Hakimlik vəziyyəti: The Paton Welding Journal’ın resmî yayım politikasına göre dergiye sunulan makaleler hakem değerlendirmesinden geçirilmektedir.
Resmî yayım bağlantısı:Paton Publishing House resmî makale sayfası
Bibliyografik tarih notu: Makale The Paton Welding Journal’ın Şubat 2022 sayısında gösterilmekte; metnin sonunda alınma tarihi 13 Aralık 2021, kabul tarihi ise 31 Mart 2022 kimi verilmektedir. Kabul tarihinin sayı ayından sonra görünmesi kaynak içinde açıklanmayan bir tarih tutarsızlığıdır.
Bu Türkçe açıklama, yüklenen çalışmanın metni, qurğu şemaları, nəzarət sistemi diyagramları, proqram təminatı akışı, toz görüntüsü, dört tablosu, 25 numunenin fotoğrafı, kimyasal spektrumu, SEM səth görüntüleri və basılmış ürün örnekleri incelenerek hazırlanmışdır. Dış kaynaklar yalnız tam müəllif adları, DOI, dergi, yayıncı, rəsmi bağlantı və hakemlik durumunun bibliyografik doğrulaması üçün istifadə edilmişdir. Çalışmada bulunmayan bilimsel nəticələr makaleye eklenmemiştir.
Tədqiqatın əsas məhdudiyyətləri; parametreler üçün bağımsız tekrarların bulunmaması, mexaniki özelliklerin ölçülmemesi, kimyasal analizin üç numuneyle sınırlı olması, nicel səth pürüzlülüğü və kusur analizinin yapılmaması, geometrik toleransların verilmemesi və endüstriyel ya da klinik doğrulamanın bulunmamasıdır. Gösterilen türbin və tıbbi hissələr, sistemin karmaşık geometri üretme yeteneğini göstermektedir; gerçek motor kullanımını və ya klinik güvenliği sübut etmir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib