

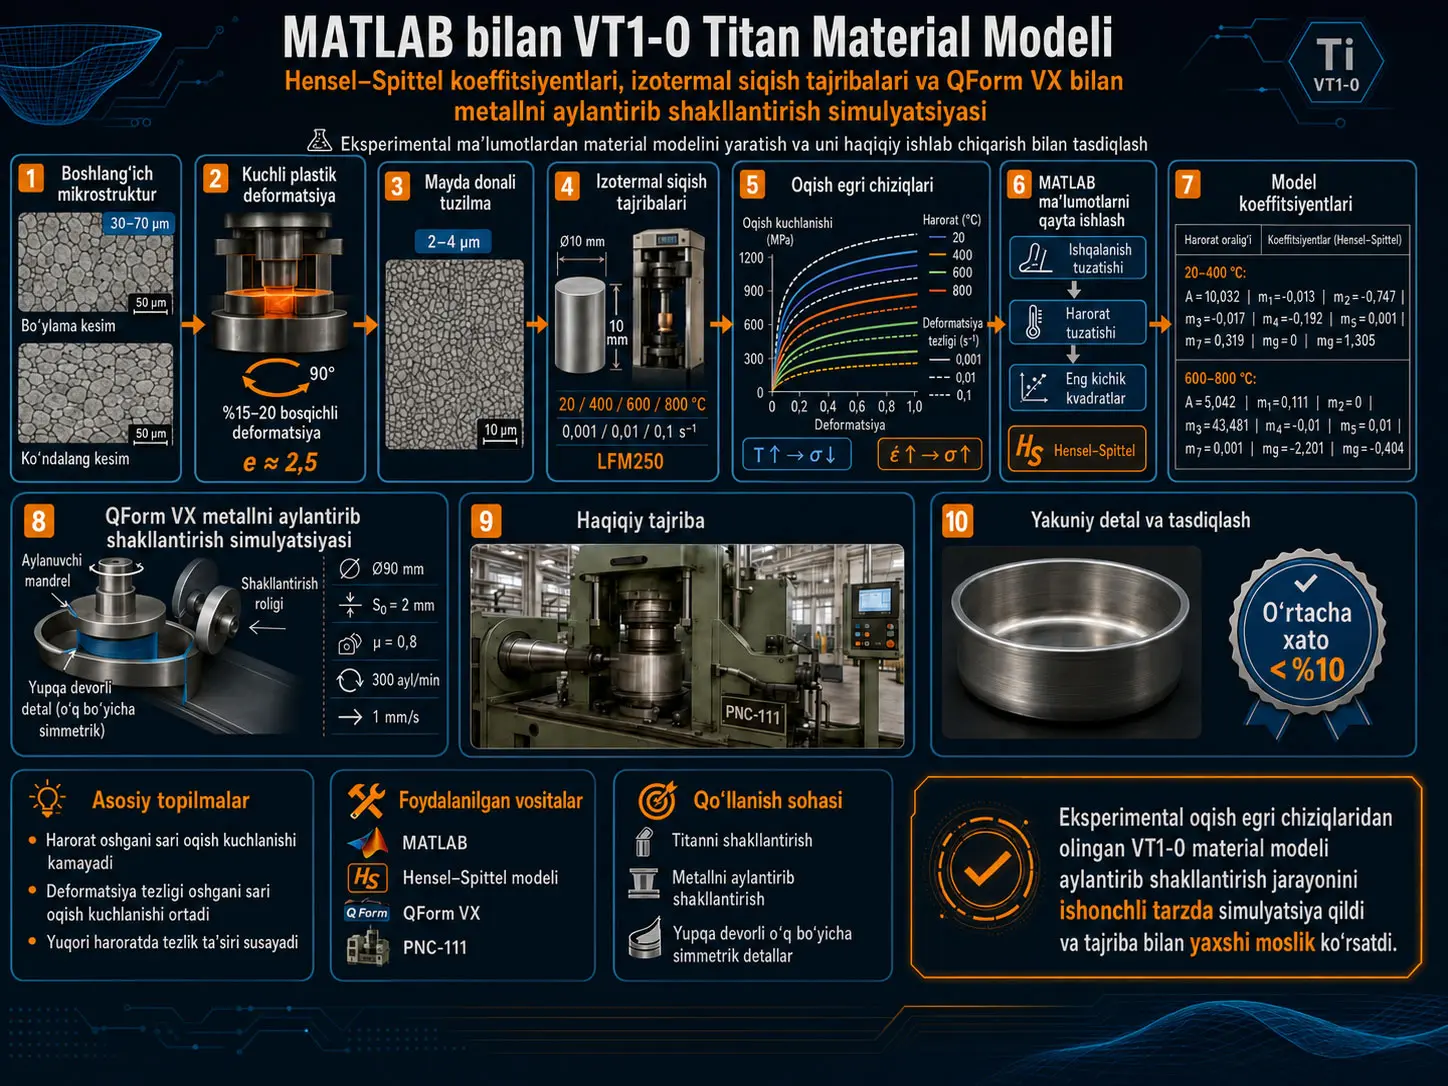
Ushbu tadqiqot VT1-0 texnik titanining plastik deformatsiya xulqini tajriba ma’lumotlaridan hosil qilingan material modeli bilan ifodalash va ushbu modelni metallni aylantirib shakllantirish jarayonining sonli simulyatsiyasida qo‘llash maqsadida tajriba, MATLAB asosidagi parametr aniqlash va QForm VX simulyatsiyasini birlashtiradi. Hensel–Spittel modeli oqish kuchlanishini plastik deformatsiya, deformatsiya tezligi va harorat kabi termomexanik o‘zgaruvchilar bilan bog‘laydigan empirik material munosabatidir. Tadqiqotchilar VT1-0 namunalarini 20, 400, 600 va 800 °C haroratlarda; 0,001, 0,01 va 0,1 s-1 deformatsiya tezliklarida izotermik siqish tajribalaridan o‘tkazgan va olingan oqish egri chiziqlarini MATLABda qayta ishlab, model koeffitsiyentlarini eng kichik kvadratlar usuli bilan aniqlagan.
Tajriba natijalarida harorat oshishi bilan VT1-0ning oqish kuchlanishi sezilarli darajada kamaygani, bir xil haroratda deformatsiya tezligi oshganda esa oqish kuchlanishi ortgani kuzatilgan. 600–800 °C oralig‘ida turli deformatsiya tezliklariga tegishli egri chiziqlarning bir-biriga yaqinlashishi manbada yuqori haroratdagi termik yumshash, tiklanish va dislokatsiyalarning qayta joylashishi bilan bog‘lanadi.
MATLAB yordamida aniqlangan Hensel–Spittel koeffitsiyentlari asosida hisoblangan oqish egri chiziqlari tajriba natijalari bilan solishtirilgan va tekshirilgan harorat/deformatsiya tezligi oralig‘ida o‘rtacha og‘ish %10 dan oshmagani xabar qilingan. So‘ng ushbu material modeli QForm VXga uzatilgan; diametri 90 mm va qalinligi 2 mm bo‘lgan boshlang‘ich listdan, 0.8 ishqalanish koeffitsiyenti, 300 ayl/min shpindel tezligi va 1 mm/s asbob siljish tezligidan foydalanib o‘qqa simmetrik yupqa devorli detalni metallni aylantirib shakllantirish jarayoni modellashtirilgan.
Manba faqat sonli shaklni taqdim etib qolmagan, balki o‘xshash parametrlar bilan PNC-111 aylantirib shakllantirish mashinasida fizik ishlab chiqarish ham amalga oshirilgan. Mualliflar simulyatsiyadagi detal geometriyasi bilan tajribada ishlab chiqarilgan detal o‘lcham va shakl jihatidan o‘xshash ekanini xabar qiladi. Biroq bildirilgan %10 dan kichik o‘rtacha xato faqat tekshirilgan tajriba haroratlari, deformatsiya tezliklari va modellashtirish sharoitlaridagi moslikni anglatadi; bu barcha titan qotishmalariga yoki barcha plastik shakllantirish jarayonlariga avtomatik tatbiq etiladigan universal xato chegarasi emas.
Tadqiqotning asosiy muammosi
QForm, Deform va AutoForm kabi metall shakllantirish dasturlari haqiqiy ishlab chiqarishga o‘tishdan oldin kuchlanish, deformatsiya, harorat taqsimoti va geometrik rivojlanish kabi kattaliklarni hisoblashga yordam berishi mumkin. Ammo chekli elementlar yoki shakllantirish simulyatsiyasining aniqligi faqat dasturiy ta’minotning o‘ziga bog‘liq emas. Dasturda materialning haqiqiy termomexanik xulqini qanchalik to‘g‘ri ifodalovchi kirish ma’lumotlari mavjudligi hal qiluvchi ahamiyatga ega.
Manba tadqiqotining boshlang‘ich nuqtasi ham shudir. VT1-0 titan harorat va deformatsiya tezligiga sezgir xulq ko‘rsatgani sababli, tijorat dasturlaridagi umumiy maqsadli material kutubxonalari muayyan ishlab chiqarish sharoitlarini yetarli aniqlikda ifodalay olmasligi mumkinligi ilgari suriladi.
Shu sababli tadqiqotchilar alohida tajribaviy oqish egri chiziqlarini to‘g‘ridan-to‘g‘ri ishlatish o‘rniga harorat, plastik deformatsiya va deformatsiya tezligini bitta munosabatda birlashtiradigan material modelini yaratishni maqsad qilgan.
Hensel–Spittel Modeli Ushbu Tadqiqotda Nima Uchun Ishlatiladi?
Hensel–Spittel modeli ushbu tadqiqotda VT1-0 titanining oqish kuchlanishini deformatsiya, deformatsiya tezligi va haroratning umumiy funksiyasi sifatida ifodalash uchun qo‘llanadi. MATLAB izotermik siqish tajribalaridan olingan oqish egri chiziqlaridan foydalanib modelning A va m koeffitsiyentlarini eng kichik kvadratlar usuli bilan aniqlaydi; shu tariqa alohida tajriba egri chiziqlari QForm VX turli termomexanik sharoitlarda baholay oladigan yagona material munosabatiga aylantiriladi.
VT1-0ning boshlang‘ich materiali va mikrostrukturasi
Manba o‘rganilgan materialni Titan VT1-0 deb belgilaydi. Matnda berilgan kimyoviy tarkib quyidagicha:
| Element | Manbada berilgan ulush |
|---|---|
| Fe | 0,25% |
| O | 0,20% |
| Si | 10% |
| C | 0,07% |
| N | 0,04% |
Manba yaxlitligi qaydi: Kremniy ulushi maqolaning chop etilgan matnida haqiqatan ham “Si - 10%” ko‘rinishida berilgan. Bu qiymat bu yerda yashirincha tuzatilmagan va manbadan tashqari tekshiruvsiz boshqa qiymatga o‘zgartirilmasligi kerak.
Boshlang‘ich va mayda donali mikrostruktura
PDFning 3-sahifasidagi 1-rasm boshlang‘ich VT1-0 materialining bo‘ylama va ko‘ndalang mikrostrukturasini; 2-rasm esa kuchli plastik deformatsiyadan keyingi mikrostrukturani ko‘rsatadi. Manba boshlang‘ich don o‘lchamini 30–70 µm deb beradi.
Namunalarda ultra-mayda donali tuzilma hosil qilish uchun PA2636 gidravlik pressida kuchli deformatsiyali bolg‘alash qo‘llangan. Jarayon detalni 90° aylantirib, asos va yon yuzalar o‘rtasida oldinga-orqaga siqish tarzida bajarilgan; har bir bosqichda %15–20 deformatsiya qo‘llangan.
Manbaga ko‘ra ushbu jarayon natijasida don o‘lchami 30–70 µm dan 2–4 µm gacha kamaygan va don o‘lchamidagi o‘zgarishdan hisoblangan logarifmik deformatsiya taxminan:
deb xabar qilingan.
VT1-0ning manbada berilgan fizik va mexanik xususiyatlari
| Xususiyat | Qiymat |
|---|---|
| Zichlik, ρ | 4500 kg/m³ |
| Erish harorati, Tm | 1668±4 °C |
| Issiqlik o‘tkazuvchanligi, λ | 16,76 W/(m·K) |
| Cho‘zilish mustahkamligi, σb | 300÷450 MPa |
| Oqish kuchlanishi, σ0,2 | 250÷380 MPa |
| Uzayish, δ | 25÷30% |
| Kesim qisqarishi, ψ | 50÷60% |
| Elastiklik moduli, E | 110,25 GPa |
| Qattiqlik | 103 HB |
Qo‘llanilgan qurilmalar
- Mikrostrukturani o‘rganish uchun Olympus Delta mikroskopi: 100, 200 va 500 kattalashtirish.
- Qo‘shimcha mikroskop: CMM-2000.
- Kuchli deformatsiyali bolg‘alash uchun PA2636 gidravlik pressi.
- Izotermik siqish tajribalari uchun LFM250 cho‘zish-siqish sinov mashinasi.
- Eksperimental metallni aylantirib shakllantirish tasdig‘i uchun PNC-111 mashinasi.
Siqish namunalarini tayyorlash
Manbaga ko‘ra boshlang‘ich detal 35 mm diametrdan 10 mm diametrgacha bolg‘alangan, so‘ng simli eroziya usuli bilan 10×10 mm o‘lchamdagi siqish namunalari tayyorlangan. PDFning 3-sahifasidagi 3-rasm tajriba namunalarini ko‘rsatadi.
Izotermik siqish tajribalarida qo‘llanilgan deformatsiya tezliklari:
- 0,001 s-1,
- 0,01 s-1,
- 0,1 s-1.
Deformatsiya tezligi LFM250 qurilmasining harakatlanuvchi kallagini hisoblangan tezliklarda boshqarish orqali doimiy ushlab turilgan.
Sinov mashinasining kallak siljish munosabati
Manba Tenglama (1)da quyidagi ifodani chop etgan:
Bu yerda \(S_i\) sinov qurilmasi kallagining siljishini, \(\dot{\varepsilon}_i\) deformatsiya tezligini, \(t\) vaqtni va \(h_0\) namunaning boshlang‘ich balandligini ifodalaydi.
Manba yaxlitligi qaydi: Tenglama bu yerda PDFda ko‘rinadigan shaklda berilgan; daraja ichidagi ishora tuzilishi manbadan tashqari taxmin bilan o‘zgartirilmagan.
Harorat va Deformatsiya Tezligi VT1-0ning Oqish Kuchlanishiga Qanday Ta’sir Qiladi?
Izotermik siqish natijalariga ko‘ra harorat oshgani sari VT1-0ning oqish kuchlanishi sezilarli ravishda kamayadi, bir xil haroratda deformatsiya tezligi oshgan sari esa oqish kuchlanishi ortadi. Manba ayniqsa past va o‘rta haroratlarda deformatsiya tezligiga sezgirlik aniqroq ekanini, 600–800 °C oralig‘ida esa turli tezliklarga tegishli oqish egri chiziqlari bir-biriga yaqinlashishini bildiradi.
To‘rtta tajriba harorati
Oqish egri chiziqlari quyidagi haroratlarda aniqlangan:
- 20 °C,
- 400 °C,
- 600 °C,
- 800 °C.
Har bir haroratda 0,001; 0,01 va 0,1 s-1 deformatsiya tezliklari ishlatilgan. Shu tariqa 4-rasmda jami 12 termomexanik sharoit ifodalangan.
Harorat oshganda nega egri chiziqlar pasayadi?
Mualliflar harorat oshgani sari oqish kuchlanishining kamayishini termik yumshashning plastik deformatsiyaga ustun ta’siri bilan izohlaydi. 600–800 °C da deformatsiya tezligi farqlarining kamayishi esa issiqlik bilan faollashadigan tiklanish jarayonlari va dislokatsiyalarning qayta joylashishi bilan bog‘lanadi.
Bu xulq shuningdek VT1-0ning oqish kuchlanishi faqat bitta o‘zgaruvchiga bog‘liq emasligini ko‘rsatadi. Deformatsiya, deformatsiya tezligi va harorat o‘zaro ta’sirlashgani sababli materialning plastik xulqi nochiziqli tuzilishga ega.
Nega MATLAB kerak edi?
Tajribadan faqat 12 ta alohida oqish egri chizig‘ini olish QForm VX kabi shakllantirish simulyatsiyasida doimiy o‘zgaradigan harorat va deformatsiya sharoitlarida materialni baholash uchun o‘z-o‘zicha yetarli emas. Shu sababli tadqiqotchilar tajriba egri chiziqlarini MATLABda qayta ishlab, ularni Hensel–Spittel munosabatining koeffitsiyentlariga aylantirgan.
PDFning 4-sahifasidagi 5-rasmda ko‘rsatilgan MATLAB algoritmi tajriba ma’lumotlarini kiritadi, egri chiziqlarni qayta ishlaydi va manba izohiga ko‘ra ishqalanish, asbob/qolip harorati hamda deformatsiya vaqtida materialning o‘z-o‘zidan qizishi kabi ta’sirlarni hisobga olish uchun tuzatishlar qo‘llaydi. Keyin Hensel–Spittel koeffitsiyentlari eng kichik kvadratlar usuli bilan aniqlanadi.
Manbada qo‘llanilgan Hensel–Spittel munosabati
PDFning Tenglama (2)sida oqish kuchlanishi quyidagi ko‘rinishda berilgan:
\(\sigma_i\) model hisoblagan oqish kuchlanishini; \(T\) haroratni, \(\varepsilon\) deformatsiyani va \(\dot{\varepsilon}\) deformatsiya tezligini ifodalaydi. \(A\) va \(m_i\) koeffitsiyentlari esa tajriba ma’lumotlariga moslashtirilgan model parametrlaridir.
Manba \(A\) ni materialning boshlang‘ich oqish kuchlanishi xulqi bilan bog‘liq xarakterli koeffitsiyent deb izohlaydi. \(m_1\)–\(m_9\) ichida ishlatiladigan koeffitsiyentlar esa deformatsiya, tezlik, harorat va ularning nochiziqli o‘zaro ta’sirlarini modellashtirishi aytiladi.
MATLAB yordamida olingan koeffitsiyentlar
| Harorat oralig‘i | A | m1 | m2 | m3 | m4 | m5 | m7 | m8 | m9 |
|---|---|---|---|---|---|---|---|---|---|
| 20÷400 °C | 10,032 | -0,013 | -0,747 | -0,017 | -0,192 | 0,001 | 0,319 | 0 | 1,305 |
| 600÷800 °C | 5,042 | 0,111 | 0 | 43,481 | -0,01 | 0,01 | 0,001 | -2,201 | -0,404 |
Manba ikki xil harorat sohasi uchun alohida koeffitsiyent to‘plamlaridan foydalanadi. Shu orqali past/o‘rta va yuqori harorat sohalaridagi turli termomexanik xulq bitta o‘zgarmas koeffitsiyent guruhiga majburlanmaydi.
Tadqiqot Usuli va Natijalari
Eksperimental oqish egri chiziqlari va model taqqoslanishi
PDFning 4-sahifasidagi 6-rasm 20, 400, 600 va 800 °C dagi eksperimental oqish egri chiziqlarini Hensel–Spittel modelidan hisoblangan egri chiziqlar bilan solishtiradi. Har bir haroratda uch xil deformatsiya tezligi tekshirilgan.
Mualliflar xabar qilgan asosiy miqdoriy tasdiqlash natijasi — eksperimental va hisoblangan oqish xulqi orasidagi o‘rtacha og‘ish tekshirilgan sharoitlarda %10 dan oshmaganidir.
Modelda O‘rtacha Xatoning %10 dan Past Bo‘lishi Nimani Anglatadi?
Manbada bildirilgan %10 dan kichik o‘rtacha xato MATLAB yordamida kalibrlangan Hensel–Spittel modeli 20–800 °C va 0,001–0,1 s-1 oralig‘idagi izotermik siqish tajribalarining oqish xulqini tajriba ma’lumotlariga nisbatan yaqin ifodalashini ko‘rsatadi. Bu natija model barcha VT1-0 ishlab chiqarish jarayonlarida yoki boshqa metallarga to‘g‘ridan-to‘g‘ri tatbiq etilganda bir xil xato darajasini ta’minlashini isbotlamaydi.
QForm VXga uzatish
Tajribaviy tasdiqlashdan keyin Tenglama (2)dagi material modeli QForm VXga uzatilgan va yupqa devorli o‘qqa simmetrik detalni metallni aylantirib shakllantirish jarayoni modellashtirilgan.
Manba qo‘llaniladigan detalni gaz turbina dvigatelidagi aerodinamik shaklli komponent kontekstida tasvirlaydi.
QForm VX aylantirib shakllantirish parametrlari
| Parametr | Qiymat |
|---|---|
| Boshlang‘ich detal diametri | 90 mm |
| Boshlang‘ich qalinlik, S0 | 2 mm |
| Ishqalanish koeffitsiyenti | 0.8 |
| Asosiy shpindel aylanishi | 300 ayl/min |
| Asbob siljish tezligi | 1 mm/s |
Simulyatsiyadan haqiqiy ishlab chiqarishga
PDFning 5-sahifasidagi 7-rasm uch qismli tasdiqlash zanjirini taqdim etadi:
- 7a-rasm: QForm VXdagi metallni aylantirib shakllantirish simulyatsiyasi.
- 7b-rasm: Haqiqiy aylantirib shakllantirish mashinasidagi tajribaviy jarayon.
- 7c-rasm: Aylantirib shakllantirish jarayonidan keyin olingan fizik detal.
Manbaga ko‘ra fizik tajriba PNC-111 model aylantirib shakllantirish mashinasida, simulyatsiyadagi boshlang‘ich detal va jarayon sharoitlariga o‘xshash parametrlar bilan bajarilgan.
Mualliflar olingan haqiqiy detal simulyatsiya natijasidagi detal bilan o‘lcham va shakl jihatidan o‘xshashligini bildiradi. Ushbu taqqoslash material modeli faqat siqish egri chiziqlariga moslashtirilish bilan cheklanmay, boshqa plastik shakllantirish amaliyotida ham sinovdan o‘tkazilganini ko‘rsatishi jihatidan tadqiqotning muhim tomonlaridan biridir.
Tadqiqot qo‘llab-quvvatlaydigan natijalar
- VT1-0ning oqish xulqi tekshirilgan oralig‘ida harorat va deformatsiya tezligiga sezgir.
- Harorat oshganda oqish kuchlanishi kamayadi.
- Bir xil haroratda deformatsiya tezligi oshganda oqish kuchlanishi ortadi.
- 600–800 °C sohasida deformatsiya tezligi sababli yuzaga keladigan egri chiziq farqlari kamayadi.
- MATLAB eksperimental egri chiziqlardan Hensel–Spittel koeffitsiyentlarini eng kichik kvadratlar bilan aniqlashda ishlatilishi mumkin.
- Manba hisobiga ko‘ra model bilan izotermik siqish tajribalari o‘rtasidagi o‘rtacha xato %10 dan kichik.
- Model QForm VXga integratsiya qilinib, metallni aylantirib shakllantirish jarayoni modellashtirilgan.
- Manba simulyatsiya natijasi bilan PNC-111da ishlab chiqarilgan haqiqiy detal shakl va o‘lcham jihatidan o‘xshashligini xabar qiladi.
Tadqiqot o‘z-o‘zicha qo‘llab-quvvatlamaydigan natijalar
- Model barcha VT1-0 ishlab chiqarish sharoitlarida %10 dan past xato berishi ko‘rsatilmagan.
- Bir xil koeffitsiyentlarni boshqa metallarga to‘g‘ridan-to‘g‘ri ko‘chirish mumkinligi ko‘rsatilmagan.
- Boshqa materiallarda qayta tajriba va kalibrlashsiz model haqiqiy bo‘lishi isbotlanmagan.
- Barcha metall shakllantirish jarayonlarida bir xil aniqlikka erishilishi ko‘rsatilmagan.
- Manbada keng qamrovli noaniqlik tahlili yoki koeffitsiyentlarning ishonch intervallari keltirilmagan.
- Aylantirib shakllantirish geometriyasining barcha o‘lchamlari uchun batafsil miqdoriy tajriba-simulyatsiya xato jadvali taqdim etilmagan.
Tadqiqotning kuchli tomonlari
Tadqiqotning kuchli tomoni material modelini faqat nazariy munosabat yoki ma’lumotga moslashtirish mashqi sifatida qoldirmaganidir. Eksperimental siqish ma’lumotlaridan boshlangan jarayon MATLAB parametr baholashi, QForm VX simulyatsiyasi va haqiqiy metallni aylantirib shakllantirish tajribasi bilan davom etadi.
Ikkinchi kuchli jihat harorat va deformatsiya tezligi birgalikda tekshirilganidir. Shu tariqa faqat bitta haroratda kalibrlangan oddiy oqish egri chizig‘i o‘rniga turli termomexanik sharoitlarni ifodalashga qaratilgan munosabat hosil qilinadi.
Uchinchi kuchli jihat boshlang‘ich mikrostruktura va kuchli plastik deformatsiyadan keyingi mayda donali mikrostruktura manbada tasvirlar bilan ko‘rsatilganidir. Dastlab 30–70 µm deb ko‘rsatilgan don o‘lchamining 2–4 µm gacha kamayishi namuna tayyorlash material holatini sezilarli o‘zgartirganini ko‘rsatadi.
Cheklovlar va diqqat qilinadigan nuqtalar
Manba model xatosini “%10 dan kichik o‘rtacha xato” deb bildiradi; ammo barcha sharoitlardagi xato taqsimoti, maksimal xato yoki koeffitsiyentlarning statistik noaniqligini batafsil jadvalda bermaydi.
Ikkinchidan, metallni aylantirib shakllantirish tasdig‘i vizual va geometrik o‘xshashlik orqali kuchli amaliy namoyish bersa-da, manbada ko‘plab o‘lchov nuqtalariga tayangan batafsil o‘lcham xatolari matritsasi keltirilmagan.
Uchinchidan, manbada kimyoviy tarkib ichida “Si - 10%” ifodasi mavjudligi va Hensel–Spittel nomining ayrim joylarda “Hensel-Spitel” deb yozilishi kabi tekshirilishi kerak bo‘lgan nashr ichidagi ifoda nuqtalari mavjud.
To‘rtinchidan, Tenglama (1)ning chop etilgan ko‘rinishi manbadan tashqari faraz bilan o‘zgartirilmasligi kerak. Modelni aynan qayta ishlab chiqarishda bu tenglamani original hisoblash kodi bilan tekshirish foydali bo‘ladi.
Manba va Usul Haqida Izoh
- Asl sarlavha: ỨNG DỤNG PHẦN MỀM MATLAB XÂY DỰNG MÔ HÌNH VẬT LIỆU VT1-0 ĐỂ MÔ PHỎNG QUÁ TRÌNH BIẾN DẠNG DẺO
- Muallif 1: Vũ Trọng Bách
- Muallif 2: Đào Ngọc Điệp
- Muallif 3: Nguyễn Xuân Tiến
- Mas’ul muallif: Vũ Trọng Bách
- Muassasa 1: Trường Đại học Cửu Long
- Muassasa 2: Trường Đại học Trần Đại Nghĩa
- DOI: 10.65934/mkusj.2026.41.899
- Jurnal: Tạp chí Khoa học Đại học Cửu Long
- Son: 41
- Yil: 2026
- Ilm sohasi: Khoa học Kỹ thuật – Công nghệ / Muhandislik va Texnologiya
- Qabul qilingan sana: 20/08/2025
- Taqriz sanasi: 25/11/2025
- Qabul/nashr sanasi: 27/01/2026
- Manba turi: Eksperimental material xarakteristikasi + matematik material modeli + sonli metall shakllantirish simulyatsiyasi + fizik jarayon tasdig‘i
- Taqriz: Jurnal nashr siyosatiga ko‘ra ikki tomonlama ko‘r taqriz qo‘llanadi.
- Rasmiy havola:https://doi.org/10.65934/mkusj.2026.41.899
Tajriba sharoitlari xulosasi
- Material: Titan VT1-0.
- Boshlang‘ich don o‘lchami: 30–70 µm.
- Kuchli deformatsiyadan keyingi don o‘lchami: 2–4 µm.
- Har bir bolg‘alash bosqichidagi deformatsiya: %15–20.
- Taxminiy logarifmik deformatsiya: e ≈ 2,5.
- Siqish namunasi: 10×10 mm.
- Tajriba haroratlari: 20, 400, 600 va 800 °C.
- Deformatsiya tezliklari: 0,001; 0,01 va 0,1 s-1.
- Material modeli: Hensel–Spittel.
- Koeffitsiyentlarni aniqlash: MATLAB + eng kichik kvadratlar usuli.
- Shakllantirish simulyatsiyasi: QForm VX.
- Eksperimental aylantirib shakllantirish mashinasi: PNC-111.
Nashr ichidagi ma’lumot yaxlitligi qaydi
Manbada kimyoviy tarkib `Si - 10%` ko‘rinishida berilgan va bu qiymat Verianla tomonidan yashirincha tuzatilmagan. Hensel–Spittel nomi ham ayrim satrlarda Hensel-Spitel tarzida yozilgan. Bundan tashqari Tenglama (1) chop etilgan shaklida saqlangan. Ushbu nuqtalar aynan qayta ishlab chiqarish yoki mustaqil material tekshiruvi amalga oshirilganda original tajriba yozuvlari bilan tekshirilishi kerak.
Ilmiy talqin chegarasi
Ushbu tadqiqot eksperimental ma’lumotlarga asoslangan VT1-0 material modeli tekshirilgan harorat va deformatsiya tezligi oralig‘ida oqish xulqini hamda muayyan metallni aylantirib shakllantirish amaliyotini muvaffaqiyatli ifodalay olishi haqida dalil taqdim etadi. Natijalarni boshqa metall, boshqa mikrostruktura, boshqa harorat-tezlik oralig‘i yoki boshqa ishlab chiqarish jarayoni uchun haqiqiy deb hisoblash yangi eksperimental kalibrlash va tasdiqlashni talab qiladi.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan