

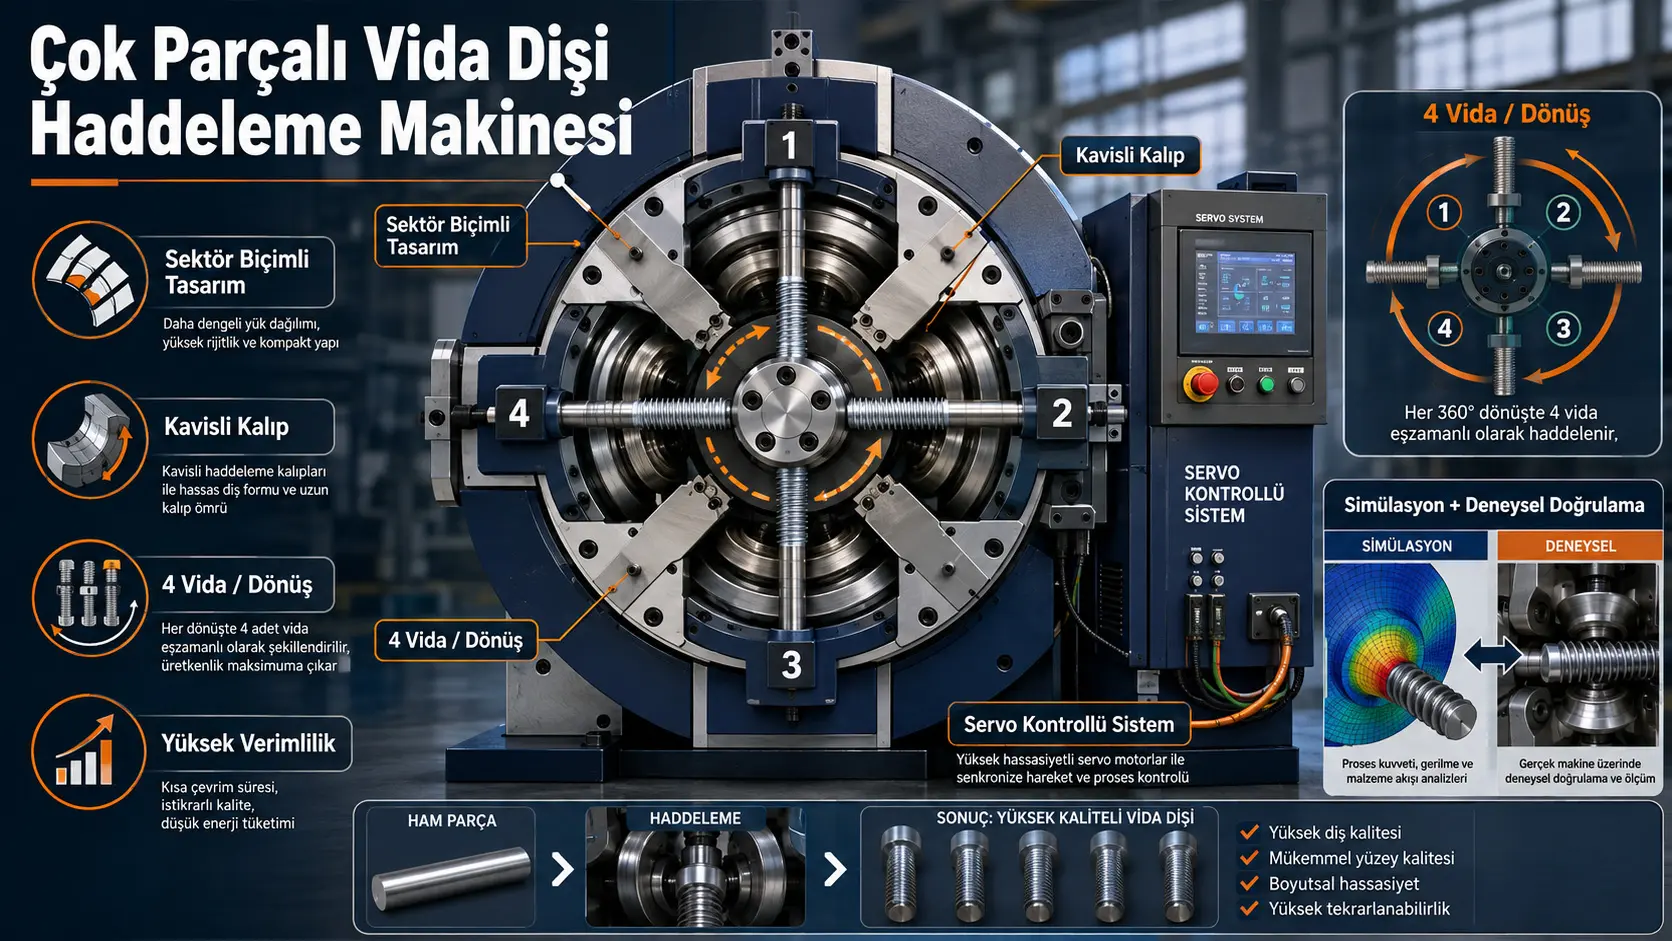
Katika utafiti huu, tofauti na mashine za kawaida za kuviringisha nyuzi za skrubu zinazofanya mwendo wa mstari kwenda–kurudi, utaratibu wa kuviringisha unaozunguka wenye umbo la sekta umebuniwa, umetengenezwa na kuthibitishwa kwa majaribio ya kimwili. Lengo ni kufanya mashine iwe ndogo na iliyoshikamana zaidi, kupunguza athari za inersia zinazotokana na mwendo wa mstari kwenda–kurudi, kuboresha udhibiti wa mwendo na kuwezesha skrubu kadhaa kuundwa kwa wakati mmoja ndani ya mzunguko mmoja wa kuzunguka.
Watafiti kwanza walitumia mashine ya kawaida ya CPR6 ya kuviringisha nyuzi za skrubu kama rejeleo, kisha wakaibadilisha kalibu ya mstari ya kuviringishia kuwa mfumo unaozunguka wenye umbo la sekta. Mfumo uliwekewa vipimo kwa milinganyo ya kimakanika na kinematiki; baadaye, kwa kutumia simuleringi za vipengele vikomo za DEFORM-3D, hasa athari ya nafasi kati ya kalibu na parameta ya msuguano kwenye tabia ya kuviringika/kuteleza ya ghafi ya skrubu, kina cha uzi na kukatika kwa ncha ilichunguzwa.
Katika simuleringi, ilionekana kwamba kadiri thamani ya msuguano ilivyoongezeka kutoka 0,4 hadi 0,8, ghafi ya skrubu ilisonga zaidi kwa kuviringika badala ya kuteleza kati ya kalibu na profaili ya uzi ikawa dhahiri zaidi. Kwa sababu matokeo kati ya 0,8 na 1,0 yalikuwa karibu sana, utafiti chanzo ulitumia thamani ya 0,8 kama rejeleo muhimu. Nafasi kati ya kalibu ilionekana kuwa parameta nyeti zaidi: nafasi kubwa kupita kiasi ilisababisha uundaji usiokamilika, ilhali nafasi nyembamba kupita kiasi ilisababisha skrubu kukatika kabla ya kuviringisha kuanza au kukamilika.
Katika majaribio ya kimwili, nafasi kati ya kalibu ilirekebishwa hatua kwa hatua kulingana na matokeo ya simuleringi. Katika hali ya Test 9, nyuzi za skrubu zilipatikana zikiwa dhahiri zaidi, mgawanyo wa pichi ukiwa wa kawaida zaidi na ncha ya skrubu ikiwa imekamilika. Kisha mashine iliendeshwa kwa mpangilio huo huo kwa mizunguko mitatu kamili na skrubu nne kwa kila mzunguko, jumla ya skrubu 12 zilitengenezwa. Utafiti uliripoti pichi ya skrubu zilizotengenezwa kuwa 3 mm na pembe ya uzi kuwa 60°; makosa ya jamaa katika kipenyo cha pichi na pembe ya heliksi yalibaki chini ya %5 katika sampuli zote 12.
Kwa mtazamo wa Türkiye, utafiti huu una thamani ya moja kwa moja ya kihandisi kwa maendeleo ya mashine za kuviringisha zilizo ndogo zaidi, zinazoweza kuunda vipande vingi na zilizo tayari kwa otomatiki katika sekta za skrubu, vifungashio vya kuunganisha na uundaji baridi. Hata hivyo, mashine katika utafiti huu bado si mfumo wa mwisho wa uzalishaji wa viwandani. Nyuso za nyuzi za kalibu zilizopinda hazikubuniwa upya tangu mwanzo kwa jiometria ya sekta; badala yake, kalibu za mstari zilizokuwapo zilikunjwa moja kwa moja na kutumiwa. Kwa hiyo, mbinu hii inahitaji uthibitishaji wa ziada kabla ya kuhamishwa kwa vipenyo tofauti vya skrubu, madaraja ya chuma, kasi za uzalishaji na hali halisi za uzalishaji wa mfululizo.
Kwa nini kuviringisha nyuzi za skrubu ni tofauti na uchakataji wa kuondoa nyenzo?
Kuviringisha nyuzi za skrubu, badala ya kukata na kuondoa nyenzo, huunda uso wa ghafi ya skrubu kwa plastiki chini ya shinikizo kubwa la mgusano. Ghafi inapohamia kati ya kalibu mbili, nyenzo ya uso hutiririka kuelekea jiometria ya meno ya kalibu na hatua kwa hatua huunda profaili ya uzi wa skrubu.
Kwa hiyo, hakuna chipsi za uchakataji zinazozalishwa. Sehemu ya utangulizi ya utafiti chanzo inaeleza kwamba kuviringisha kunaweza kuboresha matumizi ya nyenzo ikilinganishwa na mbinu za kuondoa nyenzo, kunafaa kwa uzalishaji wa mfululizo na kunaweza kutoa faida katika uadilifu wa uso na utendaji dhidi ya uchovu.
Mnyororo wa uzalishaji wa skrubu viwandani umejadiliwa katika utafiti kwa mpangilio huu:
- Maandalizi ya malighafi na ghafi,
- Matibabu ya uso,
- Uvutaji wa waya,
- Uundaji baridi wa kichwa,
- Kuviringisha nyuzi za skrubu,
- Matibabu ya joto.
Utafiti unalenga hatua ya tano ya mnyororo huu, yaani mchakato wa kuviringisha unaounda jiometria ya mwisho ya uzi.
Tatizo katika mashine ya kawaida ya CPR6 lilikuwa nini?
Katika utafiti, mashine ya mstari ya CPR6 ya kuviringisha nyuzi za skrubu iliyotumiwa kama rejeleo la viwandani imepewa uwezo wa juu wa uzalishaji wa vipande 400/dakika, nguvu ya motor ya spindle 7,5 HP, takriban 5,5 kW na uzito halisi wa takriban 1500 kg.
| Sifa ya CPR6 | Thamani iliyotolewa kwenye chanzo |
|---|---|
| Uwezo wa juu wa uzalishaji | vipande 400/dakika |
| Motor ya spindle | 7,5 HP ≈ 5,5 kW |
| Uzito wa mashine | Takriban 1500 kg |
| Urefu wa kuviringisha wa kalibu isiyohamishika | 90 mm |
| Urefu wa kalibu inayohamishika | 105 mm |
| Unene wa kalibu | 25 mm |
| Urefu wa kalibu | 54 mm |
| Vipimo vya mashine | 2012 × 850 × 1505 mm |
Ingawa CPR6 ni mashine yenye tija, mwendo wa mstari kwenda–kurudi unahitaji stroke ndefu, uzito mkubwa unaosogea na inersia kubwa. Watafiti walitathmini kwamba chini ya kasi na mzigo mkubwa, muundo huu unaweza kuweka vikwazo katika mwitikio wa dinamiki, mtetemo, matumizi ya nishati na ushikamano wa mashine.
Wazo kuu la muundo mpya ni kubadilisha mwendo wa mstari kuwa mwendo wa mzunguko unaoendelea.
Mashine mpya yenye umbo la sekta inafanyaje kazi?
Katika mashine mpya, diski ya mviringo imegawanywa katika sekta nane. Nne kati yake hutumiwa kuviringisha nyuzi za skrubu, huku sekta nne zilizobaki zikitengwa kwa shughuli saidizi za baadaye kama vile upimaji, utambuzi, upoaji, usafishaji au ukaguzi wa kalibu. Hivyo, nafasi imeundwa kwenye kibebaji kimoja kinachozunguka kwa ajili ya uundaji na pia shughuli za otomatiki zinazoweza kuongezwa baadaye.
Uzi wa skrubu huundwaje kwa plastiki?
Ghafi ya skrubu inaposonga kati ya kalibu mbili chini ya shinikizo kubwa la radial, mkazo katika eneo la mgusano huzidi nguvu ya kutiririka ya nyenzo. Hivyo, nyenzo kwenye uso wa nje wa ghafi hutiririka kwa radial na tangential kuelekea jino la kalibu. Kwa kuwa nyenzo haiondolewi, mchakato huu ni uundaji baridi wa plastiki.
Utafiti chanzo unaeleza deformesheni ya jumla kupitia tofauti kati ya kimo cha awali \(h_0\) na kimo cha mwisho \(h_f\). Ikiwa skrubu inaundwa kwa mizunguko \(n\), deformesheni ya wastani kwa kila mzunguko ni:
\[ \frac{h_0-h_f}{n} \]
imechukuliwa kuwa hivyo. Urefu wa mgusano wa kuviringika umepewa kwenye chanzo kama:
\[ l_c=\sqrt{r\frac{(h_0-h_f)}{n}} \]
Kwa namna hiyo. Radiasi ya wastani:
\[ r=\frac{h_0+h_f}{4} \]
imefafanuliwa hivyo.
Kisha chanzo kinaeleza takriban nguvu ya kuviringisha kama:
\[ F_{roller} = 1.15\,l_c L Y \frac{1+\mu l_c}{2h_{ave}} \]
na
\[ h_{ave}=\frac{h_0+h_f}{2} \]
Kwa kutumia hivyo. Hapa \(L\) ni urefu wa silinda wa skrubu, \(Y\) ni ugumu wa nyenzo na \(\mu\) ni parameta ya msuguano.
Katika chanzo, nguvu ya radial ni:
\[ F_r=0.5F_{roller} \]
na kasi ya angular ya skrubu ni:
\[ \omega_t=\frac{n2\pi}{t} \]
imefafanuliwa hivyo.
Dokezo kuhusu usemi wa kihisabati: Katika Mlinganyo (7) wa utafiti, nguvu ya mchakato imeandikwa kama \(P_l=F_r\omega_t\). Kwa kuwa \(F_r\) imefafanuliwa kama nguvu katika mlinganyo uliotangulia, usemi huo haulingani wazi kwa vipimo na mlinganyo wa kawaida wa nguvu ya kimakanika wa torati × kasi ya angular. Kwa sababu maandishi chanzo hayafafanui hoja hii zaidi, fomula haijabadilishwa hapa.
Mwendo wa mstari hubadilishwaje kuwa mwendo wa mzunguko?
Utafiti chanzo ulitumia uwezo wa CPR6 wa takriban vipande 400/dakika kama rejeleo la muundo. Thamani hii ilichukuliwa kuwa takriban mizunguko saba ya uchakataji/sekunde, na mzunguko mmoja ukachukuliwa kuwa mzunguko mmoja wa spindle:
\[ 400\ \text{adet/dakika}\approx7\ \text{adet/saniye} \]
na takriban:
\[ \omega=420\ \text{rpm}\approx43.98\ \text{rad/s} \]
ndilo lilikuwa hitimisho.
Kasi ya mwendo yenye nafasi ya usalama iliyoongezwa kwa mekanizimu ya mstari ni:
\[ v_s=1.4\frac{n\pi D}{0.14} =10n\pi D \]
imefafanuliwa hivyo.
Katika mekanizimu ya mzunguko yenye sekta nane, uhusiano wa muundo kati ya kipenyo cha diski \(D_m\), kipenyo cha skrubu \(D\), idadi inayohitajika ya mizunguko ya kuviringisha \(n\) na kasi ya motor \(\omega_m\) umepewa kwenye chanzo kama:
\[ \omega_m>\frac{8\cdot10\cdot n\cdot D\cdot60}{D_m} \]
na:
\[ D_m>8nD \]
kwa namna hiyo.
Katika mfano wa muundo wa utafiti, kwa kuchukua \(n=5\), kipenyo cha skrubu \(D=6\) mm na \(\omega=420\) rpm, kipenyo cha chini kabisa cha diski cha 342,86 mm kilihesabiwa; kwa usalama na urahisi wa utengenezaji, katika muundo halisi kipenyo cha diski cha 396 mm kilichaguliwa.
Kikomo cha tafsiri ya uwezo wa uzalishaji: Hesabu ya 420 rpm ilifanywa kwa lengo la kufikia uwezo wa rejeleo wa vipande 400/dakika wa mashine ya kawaida. Hata hivyo, katika majaribio ya mwisho ilionyeshwa kwamba mekanizimu mpya huunda skrubu nne kwa mzunguko mmoja. Chanzo hakitumii matokeo haya mawili kuhesabu uwezo uliothibitishwa wa mashine mpya wa kuendelea kuzalisha vipande/dakika, wala hakitoi jaribio halisi la kasi ya uzalishaji wa mfululizo. Kwa hiyo, uwezo endelevu wa uzalishaji ulio mara nne haupaswi kuchukuliwa kuwa umethibitishwa.
Kalibu iliyopinda ya kuviringisha ilibuniwaje?
Moja ya vikwazo muhimu vya utafiti pia ni mkakati wake wa kutengeneza prototaipu. Katika hatua ya kwanza, badala ya kubuni uso mpya kabisa wa uzi uliopinda, watafiti walihifadhi jiometria ya kalibu ya mstari iliyopo ya CPR6 na wakapinda mwili wa nje wa kalibu. Lengo lilikuwa kujaribu kama mekanizimu mpya inafanya kazi kwa gharama ndogo na muda mfupi wa uzalishaji.
Pembe ya mpindo kwa kalibu iliyochaguliwa inayohamishika ni:
\[ 0.471\ \text{rad}\approx27^\circ \]
imepewa hivyo. Kalibu isiyohamishika ina profaili ya mstari.
Kalibu zilitengenezwa kwa chuma cha zana cha kasi kubwa cha SKH9 na baada ya matibabu ya joto zilifikishwa kwenye HRC 62–64, kwa wastani takriban HRC 63 ya ugumu. Kisha kusaga kwa usahihi na uchakataji wa mwisho vilitumika ili kuhifadhi jiometria ya uzi na ubora wa uso.
Motor ya servo na mfumo wa udhibiti wa kielektroniki vilipangwaje?
Katika kiendeshi kikuu cha mashine ya prototaipu, motor ya servo Schneider BCH1805M12F1C na kiendeshi cha servo Lexium 23 Plus vilitumika. Chanzo kinatoa nguvu ya motor kuwa 7,5 kW, na kasi yake ya juu kuwa 3000 rpm.
Usanifu wa udhibiti wa kielektroniki unajumuisha kompyuta, kiolesura cha dijitali cha I/O, kadi ya udhibiti wa servo inayotegemea FPGA, kiendeshi cha servo na mwili wa mashine. Enkoda ya nyongeza ya motor ya servo ina azimio la mapigo 160.000/mzunguko.
Mwendo wa spindle ulidhibitiwa chini ya mzigo unaobadilika kwa kidhibiti cha PID:
\[ u(t)=K_pe(t)+K_i\int_0^t e(\tau)d\tau+K_d\frac{de(t)}{dt} \]
Watafiti walilenga kuongeza ulaini wa mwendo na urudiwaji wa udhibiti wa nafasi kwa kurekebisha parameta za PID kwa kuzingatia sifa za inersia na msuguano za mekanizimu.
Masharti ya simuleringi ya DEFORM-3D yalikuwa yapi?
Ili kutathmini uwezekano wa kufanya kazi wa mfumo mpya wa kalibu iliyopinda kabla ya kutengeneza prototaipu halisi, DEFORM-3D v11 ilitumika.
| Parameta ya simuleringi | Thamani iliyotolewa kwenye chanzo |
|---|---|
| Nyenzo ya ghafi ya skrubu | chuma cha AISI 1020 |
| Ghafi ya skrubu | 3,5 × 35 mm |
| Joto la awali | 25 °C |
| Joto la awali la kalibu | 25 °C |
| Kasi chaguomsingi ya kuviringisha | 1000 mm/s |
| Muundo wa mgusano | Muundo wa shear friction wa DEFORM-3D |
| Toleransi ya konverjensi ya nguvu | 0,005 |
| Toleransi ya kasi | 0,01 |
| Idadi ya juu ya iteresheni/step | 20 |
| Hatua ya chini ya muda | 1 × 10⁻⁵ s |
| Kipengele cha mesh | 60.000 au 80.000; kutegemea test |
| Kimo cha awali cha kichwa cha skrubu | 4,5 mm |
| Umbali wa awali wa ulishaji | 6,13 mm |
Utafiti chanzo ulisema kwamba hakuna data ya fasihi inayoweza kulinganishwa moja kwa moja kwa jiometria mpya ya kalibu iliyopinda, na kwa hiyo uliamua parameta ya msuguano katika hatua ya awali ya muundo kwa kalibresheni inayotegemea simuleringi. Kwa hiyo, thamani ya 0,8 haipaswi kufasiriwa kuwa mgawo wa msuguano wa ulimwengu wote kwa kuviringisha nyuzi za skrubu.
Thamani ya msuguano ilibadilishaje mwendo wa skrubu?
Katika Test 1–4, nafasi kati ya kalibu ilidumishwa bila kubadilika na ni thamani ya msuguano pekee iliyobadilishwa:
- 0,4: Takriban nusu ya mwendo wa skrubu ulitokea kwa kuviringika, na sehemu iliyobaki kwa kuteleza.
- 0,6: Kuviringika kuliongezeka hadi zaidi ya theluthi mbili ya mwendo wote.
- 0,8: Takriban robo tatu ya mwendo ulitokea kwa kuviringika.
- 1,0: Hakukuwa na uboreshaji wa ziada ulio dhahiri ikilinganishwa na 0,8.
Profaili ya uzi pia ikawa dhahiri na ya kina zaidi kadiri msuguano ulivyoongezeka. Hata hivyo, kwa kuwa tofauti kati ya 0,8 na 1,0 ilibaki ndogo, utafiti ulitumia thamani ya 0,8 katika simuleringi zilizofuata.
Ilionyeshwaje kwamba nafasi ya kalibu ni muhimu?
Shinikizo na uundaji kwenye nyenzo viliongezeka wakati umbali kati ya kalibu ulipopunguzwa. Hata hivyo, ilionekana kwamba uhusiano huu hauna mwendelezo usio na kikomo.
Test 5 ambapo nafasi ya A=5,5 mm na B=6,2 mm ilitumika, uundaji wa uzi ukawa dhahiri zaidi lakini ncha ya skrubu haikukamilika.
Test 6 thamani ya B ilipopunguzwa hadi 5,7 mm, skrubu ilisonga karibu kabisa kwa kuviringika, kina cha uzi kikaongezeka na kukatika/kupinda kwa ncha kukaanza; hata hivyo, ncha haikujitenga kabisa.
Test 7 ambapo A=5,0 mm na B=5,4 mm, hali ya kwanza ambayo ncha ya skrubu ilijitenga kabisa ilipatikana. Kwa hiyo, watafiti walitathmini Test 7 kama eneo muhimu la rejeleo la optimum katika simuleringi.
Test 8 kupunguza nafasi hadi A=4,5 mm na B=4,8 mm kulisababisha mgandamizo kupita kiasi na skrubu karibu ikakatika mwanzoni kabisa mwa kuviringisha.
Katika majaribio ya kimwili, nafasi ilirekebishwa kwa usahihi zaidi na katika Test 9: A=5,0 mm, B=5,2 mm ilipatikana profaili ya uzi iliyo dhahiri zaidi, pichi iliyo ya kawaida zaidi na ncha ya skrubu iliyokamilika. Test 10: A=5,0 mm, B=4,9 mm iliingia tena katika eneo jembamba kupita kiasi na kusababisha skrubu kukatika wakati wa mchakato.
Je, simuleringi ililingana na mashine halisi?
Ndiyo. Moja ya nguvu kuu za utafiti ni kwamba simuleringi zilijaribiwa moja kwa moja kwenye prototaipu ya kimwili. Picha za majaribio kwenye kurasa za 18–20 zinaonyesha skrubu halisi zilizopatikana katika hali za Test 5, 6, 7, 9 na 10.
Katika Test 5, skrubu halisi ilimalizika ikiwa na ncha isiyokamilika kama kwenye simuleringi. Katika Test 6, kina cha uzi kiliongezeka na kupinda kwa ncha kukaonekana. Katika Test 7, ncha ilijitenga kabisa, ilhali katika Test 9 profaili ya uzi ikawa ya kawaida zaidi. Katika Test 10, skrubu ilikatika wakati wa mchakato kwa namna inayolingana na tabia ya mgandamizo kupita kiasi iliyotabiriwa na simuleringi.
Ulinganifu huu wa ubora unaonyesha kwamba simuleringi za DEFORM-3D ni zana muhimu ya muundo wa awali kwa kuchagua nafasi ya kalibu. Hata hivyo, utafiti hautoi uchanganuzi wa kina wa majaribio wa makosa ya nambari kwa nyanja zote za mkazo, nguvu au jiometria; hivyo uthibitishaji unategemea kwa kiasi kikubwa kulinganisha matokeo ya kijiometria na tabia ya uundaji.
Je, kweli skrubu nne zilitengenezwa kwa mzunguko mmoja?
Ndiyo. Kwa kutumia mpangilio wa Test 9, mashine mpya iliendeshwa kwa mizunguko mitatu kamili mfululizo. Kwa kuwa mekanizimu iliunda skrubu nne kwa kila mzunguko kamili, jumla ya sampuli 12 za majaribio zilipatikana.
Ni vipimo gani vya skrubu zilizotengenezwa vililinganishwa?
Jiometria ya rejeleo iliyotolewa kwenye chanzo kwa skrubu ya kawaida iliyotengenezwa kwa kalibu ya mstari ya kawaida ni kama ifuatavyo:
| Parameta ya kijiometria | Thamani ya rejeleo ya chanzo |
|---|---|
| Pichi | 3 mm |
| Pembe ya uzi | 60° |
| Kipenyo kikubwa | 2,745 mm |
| Kipenyo kidogo | 1,27 mm |
| Kipenyo tendaji/pichi | 2,008 mm |
| Pembe ya heliksi | 62° |
Imeelezwa kwamba pichi ya skrubu 12 zilizotengenezwa katika mashine mpya ni 3 mm na pembe ya uzi ni 60°. Kwa kipenyo cha pichi na pembe ya heliksi, mkengeuko wa thamani zilizopimwa kutoka thamani lengwa ulihesabiwa kama kosa la jamaa.
Katika Kielelezo 21 kwenye ukurasa wa 21, inaonekana kwamba mfululizo wote miwili wa makosa kwa skrubu zote 12 ulisalia chini ya mstari wa %5. Kwa kuwa chanzo hakitoi thamani sahihi 12 × 2 za nambari katika jedwali, badala ya kukadiria thamani kwa macho kutoka kwenye grafu na kuzizalisha upya kama data ya nambari, umetumiwa tu matokeo ambayo utafiti unaunga mkono wazi: “chini ya %5”.
Kwa nini bado kulitokea makosa madogo ya kijiometria?
Watafiti wanaeleza sababu kuu kuwa uso mpya wa uzi maalumu kwa mashine iliyopinda bado haujabuniwa. Uso wa uzi wa kalibu ya mstari iliyopo ulihifadhiwa, na mwili wake wa nje pekee ukapindwa.
Mabadiliko haya yalibadilisha urefu tendaji wa uzi na njia ya mgusano wa skrubu–kalibu. Kwa sababu hiyo, mgawanyo wa mzigo wa kalibu na njia ya uundaji zilitofautiana kidogo na mfumo bora wa mstari. Kutolingana huku kwa jiometria kunatajwa kuwa sababu muhimu ya mkengeuko wa asilimia chache uliopimwa katika kipenyo cha pichi na pembe ya heliksi.
Utafiti huu unathibitisha nini hasa kuhusu ufanisi wa uzalishaji?
Utafiti unaonyesha moja kwa moja kwa majaribio matokeo yafuatayo: mekanizimu mpya ya sekta inaweza kuunda ghafi nne za skrubu kwa wakati mmoja katika mzunguko mmoja wa kuzunguka.
Uwezo wake wa kuongeza uwezo wa uzalishaji ni wazi. Hata hivyo, utafiti haukupima thamani thabiti ya vipande/dakika ya mashine mpya katika hali halisi za uzalishaji wa muda mrefu, muda wa kusimama, uwezo wa mfumo wa ulishaji, maisha ya kalibu au thamani ya nishati/skrubu.
Kwa hiyo, “skrubu nne/mzunguko” na “tija ya viwandani iliyo mara nne” si kitu kimoja. Ili kuthibitisha ya pili, muda wa mzunguko, ulishaji, utoaji, upoaji, matengenezo, mtetemo na maisha ya kalibu lazima vipimwe pamoja kwenye laini ya uzalishaji wa mfululizo.
Matokeo yanayoungwa mkono na utafiti
- Mekanizimu ya kuviringisha nyuzi za skrubu inayozunguka yenye umbo la sekta iliendeshwa kimwili na uzalishaji wa skrubu ulifanyika.
- Mfumo mpya uliweza kuunda skrubu nne katika mzunguko mmoja.
- Simuleringi za DEFORM-3D zilionyesha kwamba nafasi ya kalibu na parameta ya msuguano huathiri sana tabia ya uundaji.
- Katika chanzo, thamani ya msuguano ya 0,8 ilitambuliwa kama rejeleo muhimu kwa sababu thamani ya juu zaidi haikuonyesha faida ya ziada iliyo dhahiri.
- Nafasi kubwa kupita kiasi kati ya kalibu ilisababisha uzi kutoundwa kikamilifu, na nafasi ndogo kupita kiasi ilisababisha kukatika mapema.
- Test 9 ilitoa katika majaribio ya kimwili uzi ulio dhahiri zaidi, pichi ya kawaida na ncha iliyokamilika.
- Sampuli 12 zilitengenezwa katika mizunguko mitatu.
- Skrubu zilizotengenezwa zilikuwa na pichi ya 3 mm na pembe ya uzi ya 60°.
- Makosa ya jamaa ya kipenyo cha pichi na pembe ya heliksi yalibaki chini ya %5 katika skrubu zote 12 za majaribio.
- Mielekeo ya uundaji iliyoonekana katika simuleringi ilijirudia kwa ubora katika majaribio ya kimwili.
Matokeo ambayo utafiti haukuthibitisha
- Haikuonyeshwa kwamba uwezo halisi endelevu wa uzalishaji wa viwandani wa mashine mpya ni 1600 au zaidi vipande/dakika.
- Haikupimwa kwamba mfumo mpya hutumia umeme kidogo kwa uhakika kuliko CPR6.
- Maisha ya muda mrefu ya kalibu na gharama za matengenezo hazikulinganishwa.
- Haikuonyeshwa kwamba kuunda skrubu nne kwa wakati mmoja kutadumisha usahihi uleule kwa maelfu au mamilioni ya mizunguko.
- Parameta ya msuguano ya 0,8 si optimum ya ulimwengu wote kwa vyuma vyote, vilainishi na jiometria za skrubu.
- Jiometria ya Test 9 si nafasi optimum ya kalibu kwa ukubwa wote wa skrubu.
- Utafiti bado haujatekeleza uoni wa mashine wa wakati halisi au udhibiti wa ubora wa kitanzi kilichofungwa.
- Madaraja tofauti ya chuma na vipenyo tofauti sana vya skrubu havikulinganishwa kwa majaribio.
Mbinu na Matokeo ya Utafiti
Muundo wa utafiti
Utafiti una hatua nne zinazohusiana:
- Uchambuzi wa kimakanika wa mfumo wa kawaida wa mstari wa CPR6,
- Uendelezaji wa mekanizimu inayozunguka yenye umbo la sekta na modeli ya kinematiki,
- Kufanya simuleringi na uchunguzi wa parameta kwa DEFORM-3D,
- Kuunda prototaipu ya kimwili na kufanya majaribio ya uzalishaji wa skrubu.
Muundo huu unatofautisha utafiti na ubunifu wa mashine wa kinadharia pekee; mekanizimu iliyopendekezwa ilibadilishwa kuwa mashine halisi na kujaribiwa kwa ghafi halisi za skrubu.
Modeli ya kinematiki
Katika kuviringisha kwa mzunguko, jiometria ya awali kati ya kitovu cha skrubu na kitovu cha diski ni:
\[ |O_t-O|=R+r \]
imefafanuliwa hivyo. Uhamisho sawa wa mstari wa kalibu inayohamishika ni:
\[ S_p=R\theta(t) \]
na uhamisho wa kitovu cha skrubu:
\[ S_O=0.5R\theta(t) \]
umetolewa hivyo.
Nafasi ya angular ya kitovu cha skrubu kuzunguka kitovu cha diski ni:
\[ \theta_{to}(t) = \frac{0.5R\theta(t)}{R+r} \]
na pembe ya mzunguko wa skrubu yenyewe ni:
\[ \theta_t(t) = \frac{R\theta(t)}{r} \]
imeundwa kwa modeli kwa namna hiyo.
Milinganyo hii ilitumika kufafanua uhusiano kati ya kuzunguka kwa kalibu ya sekta na mwendo wa obiti wa ghafi ya skrubu pamoja na kuviringika kwake kuzunguka mhimili wake yenyewe.
Parameta za muundo wa mashine
| Kijenzi | Sifa iliyotolewa kwenye chanzo |
|---|---|
| Diski inayozunguka | kipenyo cha 396 mm |
| Mpangilio wa diski | sekta 8; 4 za kuviringisha + sekta 4 saidizi |
| Mpindo wa kalibu inayohamishika | 0,471 rad ≈ 27° |
| Nyenzo ya kalibu | Chuma cha zana cha kasi kubwa cha SKH9 |
| Ugumu wa kalibu | HRC 62–64, wastani HRC 63 |
| Motor ya servo | Schneider BCH1805M12F1C |
| Kiendeshi cha servo | Lexium 23 Plus |
| Nguvu ya motor | 7,5 kW |
| Kasi ya juu ya motor | 3000 rpm |
| Enkoda | mapigo 160.000/mzunguko |
| Udhibiti | Udhibiti unaotegemea FPGA + PID |
Matriksi ya test za DEFORM-3D
| Test | Nafasi ya kalibu A/B (mm) | Msuguano | Kipengele cha mesh | Uchunguzi mkuu |
|---|---|---|---|---|
| 1 | 6,0 / 6,8 | 0,4 | 60.000 | Takriban nusu kuviringika, kuteleza dhahiri |
| 2 | 6,0 / 6,8 | 0,6 | 80.000 | Kuviringika zaidi ya theluthi mbili |
| 3 | 6,0 / 6,8 | 0,8 | 80.000 | Takriban robo tatu kuviringika |
| 4 | 6,0 / 6,8 | 1,0 | 80.000 | Matokeo karibu na Test 3 |
| 5 | 5,5 / 6,2 | 0,8 | 80.000 | Uzi dhahiri, ncha haijakamilika |
| 6 | 5,5 / 5,7 | 0,8 | 80.000 | Uzi wa kina, ncha inapinda/inakatika |
| 7 | 5,0 / 5,4 | 0,8 | 80.000 | Ncha inajitenga kabisa |
| 8 | 4,5 / 4,8 | 0,8 | 80.000 | Nyembamba kupita kiasi; kukatika mapema |
| 9 | 5,0 / 5,2 | Wazi katika jedwali la chanzo | Wazi katika jedwali la chanzo | Moja ya matokeo yaliyo dhahiri zaidi katika jaribio |
| 10 | 5,0 / 4,9 | Wazi katika jedwali la chanzo | Wazi katika jedwali la chanzo | Skrubu inakatika wakati wa kuviringisha |
Jambo muhimu kuhusu jedwali hili ni kwamba Test 7 ni rejeleo muhimu la optimum katika hatua ya simuleringi, ilhali Test 9 ni usanidi uliofanikiwa uliotumiwa katika majaribio ya kimwili baada ya kurekebisha nafasi kwa usahihi zaidi. Kwa hiyo, kauli “Test 7 optimum” na “Test 9 jaribio la mwisho lililofanikiwa” katika chanzo si dai moja linaloweza kubadilishana.
Utaratibu wa majaribio
Kielelezo 18 kwenye ukurasa wa 19 kinaonyesha mzunguko mmoja kamili wa uzalishaji wa skrubu wa mashine halisi kwa picha nane. Mchakato kwa mpangilio ni:
- Nafasi ya awali,
- Kukamilika kwa ulishaji wa ghafi ya skrubu,
- Kuanza kwa kuviringisha,
- Uundaji wa awali,
- Uundaji wa mwisho wa uzi,
- Uundaji wa ncha ya skrubu,
- Kukamilika kwa mchakato wa kuviringisha,
- Kuondolewa kwa skrubu kutoka kwenye mfumo
na unajumuisha hatua hizo.
Picha hizi za mashine halisi ni muhimu kwa sababu zinaonyesha kwamba si mchoro wa dhana pekee uliokuwepo, bali prototaipu ya kimwili iliendeshwa.
Jaribio la urudiwaji
Katika nafasi ya Test 9, mizunguko mitatu mfululizo ilifanywa na jumla ya skrubu 12 zilitengenezwa. Kila mzunguko ulitoa bidhaa nne. Katika grafu ya makosa kwenye ukurasa wa 21, skrubu zote 12 zinaonyeshwa kama sampuli tofauti.
Kubaki kwa makosa ya kipenyo cha pichi na pembe ya heliksi chini ya %5 na ndani ya eneo jembamba kulitathminiwa katika utafiti chanzo kama ushahidi kwamba mfumo unaweza kurudiwa na ni thabiti kwa uundaji wa vipande vingi.
Matokeo makuu ya kihandisi ya utafiti
Matokeo muhimu zaidi ya kihandisi ya utafiti ni kuonyesha kwamba mwendo wa mstari kwenda–kurudi si lazima kwa kuviringisha nyuzi za skrubu. Kwa kutumia njia ya mgusano iliyopinda na mwendo wa mzunguko unaodhibitiwa, ghafi ya skrubu inaweza kuundwa kwa kuendelea na vipande vingi vya kazi vinaweza kuchakatwa kwenye rota moja.
Hata hivyo, mafanikio makuu ya utafiti kwa sasa si uwezo wa mwisho wa uzalishaji bali kuthibitisha uwezekano wa kufanya kazi wa mekanizimu. Watafiti pia wanaeleza kwamba hatua zinazofuata zinapaswa kuchunguza kalibu mpya kabisa zilizobuniwa mahsusi kwa jiometria ya mpindo, mabadiliko ya torati na mtetemo katika kasi kubwa, uoni wa mashine, utambuzi wa wakati halisi, udhibiti wa kitanzi kilichofungwa, uboreshaji unaobadilika wa parameta unaoendeshwa na data, matumizi ya nishati, uchakavu wa kalibu na tija halisi ya kiwanda.
Vikwazo vya kisayansi na viwandani
Kikwazo cha kwanza ni kwamba uso wa uzi wa kalibu iliyopinda iliyotumiwa haukubuniwa tangu mwanzo kwa jiometria ya mzunguko. Kupinda moja kwa moja kalibu ya mstari kulisababisha njia halisi ya mgusano na mgawanyo wa nguvu kupotoka kutoka kwenye muundo bora.
Kikwazo cha pili ni kutokuwepo kwa jaribio la uzalishaji wa muda mrefu. Jaribio la skrubu 12 katika mizunguko mitatu linaonyesha urudiwaji wa muda mfupi wa mekanizimu lakini halionyeshi maisha yake katika uzalishaji wa mfululizo.
Kikwazo cha tatu ni utendaji wa nishati. Utafiti unajadili kwamba mekanizimu ya mzunguko inaweza kutoa faida katika inersia na nishati, lakini haukupima kWh/kipande au jumla ya matumizi ya nishati ya mashine mpya na ya kawaida.
Kikwazo cha nne ni uwezo wa kujumlisha parameta. Matokeo yalipatikana kwa ghafi maalumu ya AISI 1020, jiometria maalumu ya kalibu na mfumo wa prototaipu.
Kikwazo cha tano ni kwamba baadhi ya parameta za simuleringi za Test 9 na Test 10 katika Jedwali 1 zimeachwa wazi. Thamani za msuguano au mesh ambazo hazikutolewa wazi katika chanzo hazipaswi kujazwa kwa makisio.
Kikwazo cha sita ni kwamba 420 rpm iliyotokana na rejeleo la vipande 400/dakika na uwezo wa bidhaa nne/mzunguko havijaunganishwa ndani ya utafiti kuwa hesabu moja iliyothibitishwa ya uwezo endelevu wa uzalishaji.
Maelezo ya Chanzo na Mbinu
Jina kamili la awali la utafiti: Design and Experimental Validation of a Novel Sector-Shaped Thread Rolling Machine with Multi-Piece Forming Capability
Waandishi: Chao-Chung Liu; Ming-Nan Chen; Chao-Shu Liu.
Mpangilio wa waandishi: Mpangilio uliotolewa katika chanzo umehifadhiwa bila kubadilishwa.
Waandishi wanaowajibika: Chao-Chung Liu na Ming-Nan Chen.
Uandishi wa kwanza sawa/mchango sawa: Chanzo hakikutaja tamko la uandishi wa kwanza sawa au mchango sawa.
Taasisi:
- School of Computer Science and Software, Zhaoqing University, Zhaoqing 526061, China.
- School of Economics and Management, Zhaoqing University, Zhaoqing 526061, China.
- Department of Mechanical Engineering, National Kaohsiung University of Science and Technology, Kaohsiung 80778, Taiwan.
Jarida: Machines.
Mchapishaji: MDPI, Basel, Switzerland.
Juzuu/toleo/nambari ya makala: 14(5), 481.
DOI: 10.3390/machines14050481.
Aina ya chanzo na hali ya mapitio ya wenzao: Makala asilia ya utafiti iliyopitiwa na wenzao (Article).
Uwasilishaji: 5 Machi 2026.
Marekebisho: 16 Aprili 2026.
Kukubaliwa: 22 Aprili 2026.
Kuchapishwa: 24 Aprili 2026.
Mhariri wa kitaaluma: Dimitrios Manolakos.
Leseni: Creative Commons Attribution (CC BY).
Ufadhili: Guangdong Basic and Applied Basic Research Foundation na Guangdong Soft Science Foundation, China; Grant 2024A0505050043.
Upatikanaji wa data: Waandishi wamesema kwamba michango asilia ya utafiti imo ndani ya makala na maswali ya ziada yanaweza kuelekezwa kwa waandishi wanaowajibika.
Mgongano wa maslahi: Waandishi walitangaza kwamba hakuna mgongano wa maslahi.
Michango ya waandishi: Uundaji wa dhana C.-C.L. na C.-S.L.; mbinu C.-C.L., M.-N.C. na C.-S.L.; programu C.-C.L. na M.-N.C.; uthibitishaji C.-C.L., M.-N.C. na C.-S.L.; uchanganuzi rasmi C.-C.L. na C.-S.L.; uchunguzi C.-C.L., M.-N.C. na C.-S.L.; rasilimali C.-C.L., M.-N.C. na C.-S.L.; usimamizi wa data C.-C.L., M.-N.C. na C.-S.L.; rasimu ya kwanza C.-C.L.; mapitio na uhariri C.-C.L., M.-N.C. na C.-S.L.; uonyeshaji C.-C.L.; upatikanaji wa ufadhili M.-N.C.
Rekodi rasmi ya uchapishaji: MDPI Machines, Volume 14, Issue 5, Article 481; DOI 10.3390/machines14050481.
Maudhui haya ya Verianla yanategemea tu modeli ya kimakanika, milinganyo, simuleringi za DEFORM-3D, muundo wa mashine na matokeo ya majaribio ya kimwili ya utafiti uliokaguliwa. Utambulisho wa bibliografia pia ulihakikiwa kupitia rekodi rasmi ya mchapishaji; hakuna matokeo ya majaribio au ya nambari ambayo hayapo katika chanzo yaliyoongezwa.
Maelezo ya tafsiri na uthabiti ndani ya chanzo: (1) Katika utafiti, wakati kasi ya muundo ya 420 rpm ilipotokana na uwezo wa kawaida wa vipande 400/dakika, mzunguko mmoja wa uchakataji ulilinganishwa na mzunguko mmoja wa spindle; jaribio la baadaye linaonyesha kwamba skrubu nne zilitengenezwa katika mzunguko huo huo. Kwa kuwa uwezo halisi endelevu wa vipande/dakika wa mfumo mpya haukupimwa kando, hakuna dai la ziada la uwezo wa uzalishaji lililotolewa kutokana na taarifa hizi mbili. (2) Katika Mlinganyo (7), nguvu ya mchakato imetolewa kama zao la nguvu ya radial na kasi ya angular; chanzo hakielezi kando msingi wa vipimo. (3) Katika Jedwali 1, mgawo wa msuguano na idadi ya vipengele vya mesh kwa Test 9 na Test 10 havikutolewa. (4) Test 7 inaonyesha eneo muhimu la optimum katika hatua ya simuleringi, ilhali katika majaribio ya kimwili Test 9 ilitumiwa kwa uthibitishaji wa mwisho wa vipande vingi baada ya marekebisho mazuri zaidi ya nafasi. (5) Ufanisi wa nishati ulijadiliwa kama faida inayowezekana, lakini hakuna ulinganisho wa matumizi ya nishati uliopimwa uliotolewa.
Kiwango cha sasa cha ushahidi wa utafiti kinaunga mkono uwezekano wa kufanya kazi wa mekanizimu inayozunguka yenye umbo la sekta, uwezo wa kuunda vipande vinne na urudiwaji wa kijiometria katika mfululizo mfupi wa majaribio. Hata hivyo, uthibitisho wa ubora kamili wa viwandani unahitaji data za uzalishaji wa muda mrefu, nishati, uchakavu, mtetemo, matengenezo na muda halisi wa mzunguko.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *