

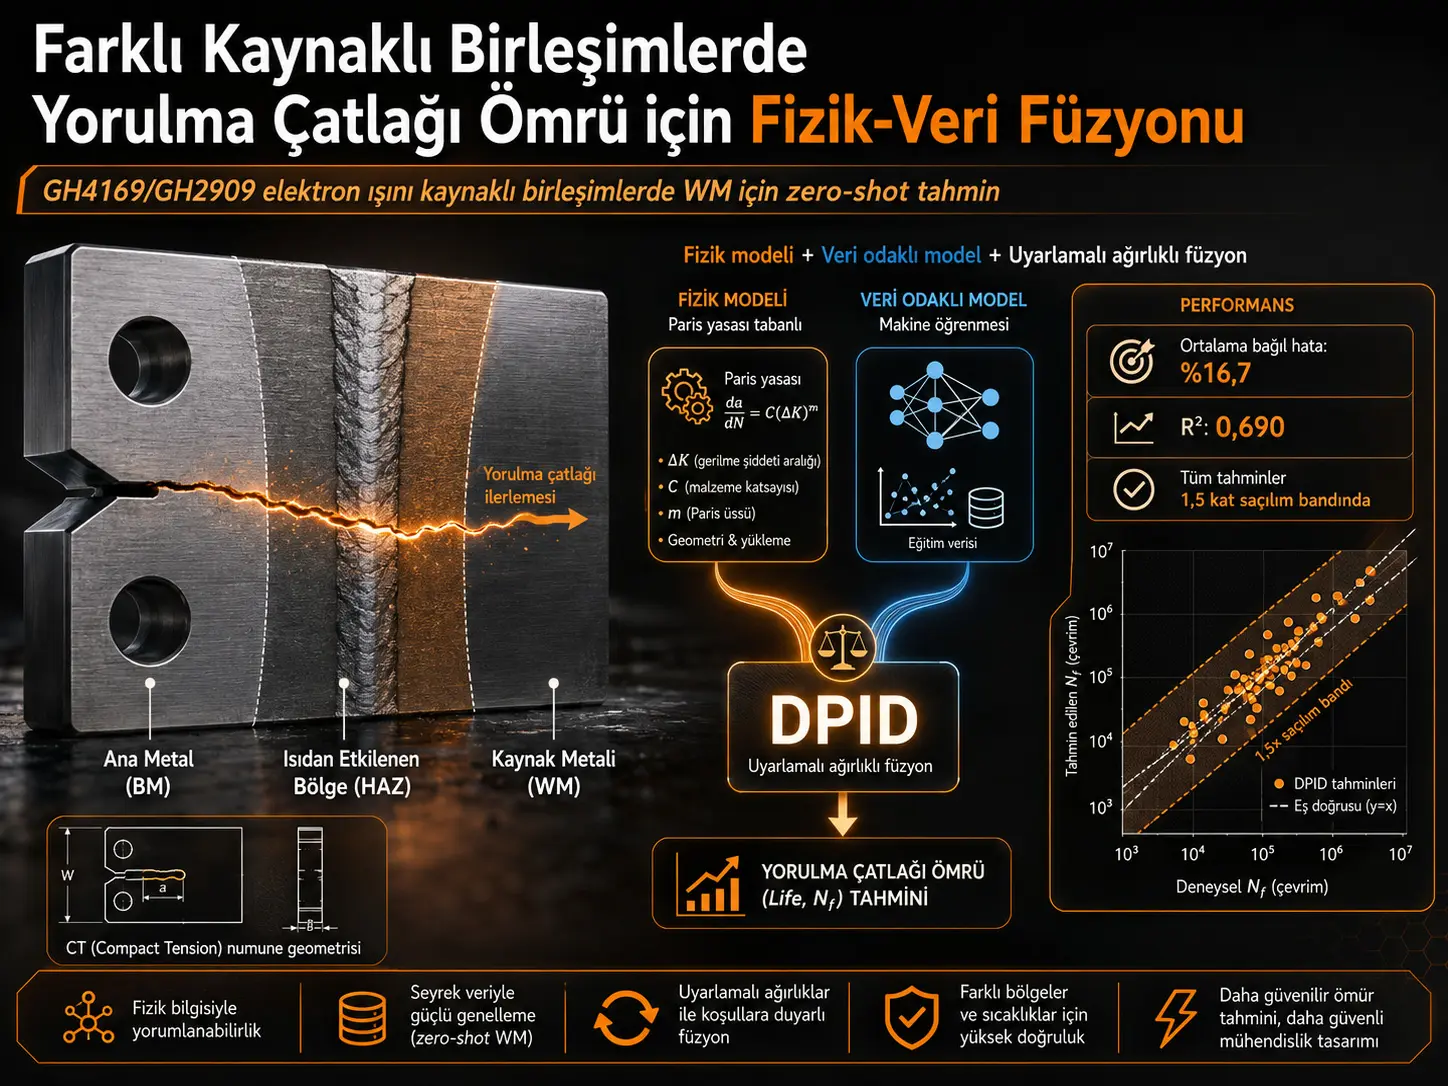
Araştırma, GH4169 na GH2909 süperalaşımlarının elektron ışınıyla kaynaklandığı mbalimbali malzemeli birleşimlerde, weld metali (weld metal, WM) kwa moja kwa moja eğitim verisi kullanmadan uchovu çatlağı ukuaji (fatigue crack growth, FCG) ömrünün utabiri edilip edilemeyeceğini inceliyor. Araştırmacılar yalnızca kuu metal (base metal, BM) na ısıdan etkilenmiş bölge (heat-affected zone, HAZ) verileriyle eğitilen; malzemeye uyarlanan Paris yasası, 19 boyutlu fizik destekli moja sinir ağı na koşula kulingana na değişen ağırlıklı füzyonu birleştiren DPID çerçevesini geliştirdi. En başarılı tek eğitim çalıştırmasında weld metali test setinde ortalama bağıl hata %16,7 na R²=0,690 elde edildi; 10 WM numunesinin tamamı deneysel değerin 1,5 katlık saçılım bandı ndani ya kaldı. Bununla birlikte matokeo, belirli GH4169/GH2909 weld sistemi na yalnızca 10 hedef-bölge numunesi juu ya doğrulandığından, yöntemin başka malzemelere, weld proseslerine au halisi servis yük spektrumlarına aynı doğrulukla aktarılabildiği sonucuna varılamaz.
Çalışmanın kuu problemi, mbalimbali malzemelerin kaynaklandığı moja yapının aynı bağlantı ndani ya homojen davranmamasıdır. Ana metal, ısıdan etkilenmiş bölge na weld metalinin mikroyapısı na mekanik özellikleri birbirinden ayrıldığı kwa moja bölgede kalibre edilen ufa ukuaji modeli diğer bölgeye taşındığında dhahiri moja domain shift, yani data dağılımı kayması ortaya çıkabilir. Chanzo metalinden yeterli sayıda uchovu çatlağı testi elde etmek ikiwa zaman, maliyet na tahribat gerektirir. DPID mkabala kwa hiyo “verisi görülmemiş” WM bölgesini, erişilebilir BM na HAZ kutoka kwenye data utabiri etmeyi hedeflemektedir.
Yöntemin öne çıkan yönü fiziksel modeli au makine öğrenmesini tek başına kullanmak yerine ikisinin güvenilirliğini örnek bazında dengelemesidir. Paris yasası ufa büyümesine fiziksel moja kuu sağlarken sinir ağı doğrusal olmayan ilişkileri öğrenir; son füzyon ağırlığı ikiwa gerilme şiddeti faktörü aralığı ΔK na malzemenin çekme dayanımı dikkate alınarak hubadilishwa. Böylece mfumo, yalnızca veriye dayalı modelin hedef bölgedeki aşırı ekstrapolasyonunu azaltmaya çalışırken klasik Paris yaklaşımının nyenzo heterojenliğine ilişkin sınırlılığını da veriyle düzeltmektedir.
Tatizo kuu la utafiti ni lipi?
Aero-motor turbine dış halka muhafazalarında GH4169 na GH2909 kama mbalimbali özelliklere sahip süperalaşımlar elektron ışını kaynağıyla birleştirilebilmektedir. Çalışmanın açıklamasına kulingana na GH4169 juu halijoto dayanımı, GH2909 ikiwa chini ya joto upanukaji özelliği nedeniyle hii tip yapılarda birlikte hutumika. Fakat iliyounganishwa bağlantının mbalimbali mikrobölgeleri aynı uchovu çatlağı ukuaji davranışını göstermez.
Klasik Paris yasası tabanlı ömür tahmini her bölge kwa C na m parametrelerinin deneysel kama kalibre edilmesini gerektirebilir. Hii durum hasa weld metali kama data üretmenin pahalı kuwa bölgelerde muhimu moja kısıt oluşturur. Salt data odaklı modeller ikiwa eğitim verisinin dağılımından uzaklaşıldığında güvenilirliğini kaybedebilir. Araştırma hii mbili sorunu aynı çerçevede ele almaktadır.
Vielelezo vya majaribio viliandaliwaje?
GH4169 na GH2909 dövme süperalaşım boşluklarından 220 × 56 × 4 mm boyutlarında ince plakalar işlendi na 220 mm doğrultusunda elektron ışını alın kaynağı uygulandı. Chanzo işlemi 6 × 10⁻² Pa değerinin chini ya vakumda na en fazla 60 kV hızlandırma gerilimiyle gerçekleştirildi. Prosesin HB/Z 315 juu halijoto alaşımları na paslanmaz çeliklerin vakum elektron ışını kaynağı standardını izlediği inaelezwa.
Chanzo baadaye artık gerilmeleri azaltmak amacıyla vakum yaşlandırma işlemi uygulandı: numuneler 720 ± 10 °C'de 8 saat tutuldu, fırında 620 °C'ye soğutuldu, hii sıcaklıkta 8 saat zaidi bekletildi na baada yake oda sıcaklığına havada soğutuldu.
Yorulma çatlağı ukuaji testleri ASTM E647'ye uygun kompakt çekme (CT) numuneleriyle yapıldı. Numune genişliği W=52,5 mm, kalınlığı b=2,6 mm'dir. Çatlağın hedeflenen bölgede ilerlemesini desteklemek kwa mbili yüzeyde 0,3 mm derinliğe, 0,1 mm kök yarıçapına na 90° açılma açısına sahip yan oluklar işlendi. Kaynaktaki teknik çizimler, WM, HAZ na BM numunelerinde başlangıç çatlağının mbalimbali mikrobölgelere konumlandırıldığını açık kwa namna huonyesha.
Ni maeneo na masharti gani yaliyojaribiwa?
Numuneler başlangıç çatlağı konumuna kulingana na BM-GH2909, BM-GH4169, HAZ-GH2909 na WM gruplarına ayrıldı. Yorulma çatlağı ukuaji deneylerinde gerilme uwiano R=0,1 na frekans 15 Hz kama kullanıldı. Chanzo data seti oda halijoto ya na 500 °C na 600 °C koşullarını kapsamakla birlikte her bölge her sıcaklıkta aynı sayıda ölçülmemiştir. Chanzo metali hedef test data 500 °C na 600 °C koşullarından oluşmaktadır.
Tek eksenli çekme deneylerinden elastisite modülü E, akma dayanımı σy na nihai çekme dayanımı σb elde edildi. Çalışma, hii değerlerin deneylerle belirlenip gerektiğinde nyenzo el kitabındaki bilgilerle tamamlandığını inaeleza.
Seti ya data iliundwaje?
BM na HAZ bölgelerinin deneysel ufa ukuaji data Smith yöntemiyle Paris yasasına uyarlandı. Elde edilen fizik tabanlı modeller juu ya nambari integrasyon kwa kutumia data artırımı yapıldı. Sonuçta BM na HAZ kwa 36 deneysel örnek na 85 artırılmış örneğin birleşiminden toplam 121 örneklik weld-bölge data seti oluşturuldu.
Hii 121 örneğin 100'ü eğitim, 21'i uthibitishaji kwa ayrıldı. Chanzo metalinden elde edilen 10 örnek ikiwa eğitim na doğrulamaya katılmadan bağımsız hedef test seti kama kullanıldı. Hii ayrım wa utafiti “zero-shot” iddiasının temelidir: modeli WM etiketli ömür verisini eğitim wakati wa görmemektedir.
Temel ingizo vigeu elastisite modülü E, akma dayanımı σy, nihai çekme dayanımı σb, halijoto T, uygulanan yük P, başlangıç ufa uzunluğu a0 na son ufa uzunluğu ac'dir. Çıkış değişkeni mzunguko cinsinden uchovu çatlağı ukuaji maisha N'dir.
Data ziliwekaje katika kiwango sanifu?
Tüm ingizo özellikleri Z-skoru yöntemiyle standartlaştırıldı:
\[ z_i=\frac{x_i-E(x)}{D(x)} \]
Burada xi özgün kipengele değerini, E(x) özelliğin ortalamasını na D(x) standart sapmasını inawakilisha. Chanzo metin hii dönüşümü data kümesinin Gauss dağılımı varsayımıyla açıklamaktadır; hata hivyo pia raporlanmış moja normallik testi sunulmamaktadır.
Mfumo wa DPID una vipengele gani vitatu?
1. Malzemeye uyarlanan fizik tabanlı modeli: Paris yasasının C na m katsayıları, örneğin nihai çekme dayanımına kulingana na hubadilishwa. Böylece aynı katsayıların zote weld mikrobölgelerine uygulanması yerine nyenzo dayanımına bağlı uyarlama yapılır.
2. Geliştirilmiş data tabanlı modeli: Deneysel değişkenler, kırılma mekaniğiyle ilişkili fiziksel sifa na dönüştürülmüş sifa moja araya getirilerek 19 boyutlu moja ingizo sistemi oluşturulur na çok katmanlı ileri beslemeli sinir ağına verilir.
3. Uyarlamalı ağırlıklı füzyon: Fizik modelinin na data modelinin tahminleri sabit oranla birleştirilmez. ΔK na çekme dayanımından türetilen güven düzeyi fizik modeline verilecek ağırlığı belirler; hedef nyenzo dayanımı eğitim aralığının dışına inapotoka fizik modelinin ağırlığı pia cezalandırılır.
Verianla Live: Msururu wa utabiri wa DPID hufanya kazi vipi?
Aşağıdaki süreç, çalışmadaki DPID mimarisi na ağırlıklı füzyon akışının birleştirilmiş açıklayıcı gösterimidir. Adımlar kaynakta tanımlanan halisi modeli bileşenlerini izler; yeni moja ukokotoaji aşaması eklenmemiştir.
| Aşama | Açıklama | Chanzo |
|---|---|---|
| 1. Chanzo bölge verisi | BM na HAZ deneysel data na hii bölgelerden oluşturulan eğitim/uthibitishaji örnekleri hazırlanır. | Kielelezo 3; Sehemu 2.2 |
| 2. Fizik tabanlı utabiri | Malzeme dayanımına kulingana na uyarlanan Paris parametreleri kwa kutumia Nphys hukokotolewa. | Kielelezo 3; Denklem 2-3 |
| 3. Fizik destekli sifa | Temel, fiziksel na dönüştürülmüş değişkenlerden 19 boyutlu ingizo vektörü oluşturulur. | Tablo 3; Kielelezo 4 |
| 4. Veri tabanlı utabiri | 19-20-12-6-1 mimarili sinir ağı Ndata tahminini üretir. | Kielelezo 4; Sehemu 3.3 |
| 5. Güven na ceza hesabu | ΔK na çekme dayanımı aralıklarına kulingana na fizik modelinin güven ağırlığı belirlenir; gerekirse λ cezası uygulanır. | Kielelezo 5; Denklem 4a-4d |
| 6. Nihai füzyon | Nphys na Ndata, örneğe özgü ωphys ağırlığı kwa kutumia Nf tahmininde birleştirilir. | Denklem 5 |
| 7. Görülmemiş WM testi | Eğitimde kullanılmayan 10 WM numunesinin uchovu çatlağı ukuaji maisha utabiri hufanywa na deneylerle karşılaştırılır. | Sehemu 4.1; Tablo 5 |
Verianla Live: Görselleştirme, hii görünür kisayansi data tablosundan tarayıcıda oluşturulur. Tablo kisayansi weld-of-truth kama korunur.
Muundo wa Paris uliorekebishwa kwa nyenzo
Çalışma, referans Paris katsayılarını Cbase=2,138 × 10-10 m/mzunguko na mbase=1,9 kama tanımlar. i'inci örnek kwa katsayılar nihai çekme dayanımının eğitim seti ortalamasına oranıyla hubadilishwa:
\[ C_i=C_{base}\left(\frac{\sigma_{u,i}}{\bar{\sigma}_u}\right)^{-k_c} \]
\[ m_i=m_{base}\left(\frac{\sigma_{u,i}}{\bar{\sigma}_u}\right)^{-k_m} \]
Burada σu,i i'inci örneğin nihai çekme dayanımı, \(\bar{\sigma}_u\) eğitim setindeki ortalama nihai çekme dayanımıdır. kc na km katsayıları BM/HAZ eğitim setindeki fizik modelinin RMSE değerini en aza indirecek kwa namna grid search na optimize edildi. kc kwa 0–3,0, km kwa 0–2,0 aralıkları 0,1 adımla tarandı na bora değerler sırasıyla kc=2,0 na km=0,5 kama belirlendi.
Uyarlanmış Paris parametrelerinden fizik tabanlı ömür, geliştirilmiş trapez nambari integrasyonuyla hesaplandı:
\[ N_{\mathrm{phys}}= \sum_{i=2}^{n} \frac{a_i-a_{i-1}} {\frac{1}{2}\left[C(\Delta K_{i-1})^m+C(\Delta K_i)^m\right]} \]
Hii ifade ufa uzunluğu artışlarını, mbili ardışık noktadaki Paris tipi ufa ukuaji hızlarının ortalamasını kullanarak mzunguko sayısına dönüştürmektedir.
Mfumo wa vipengele 19 wenye msaada wa fizikia
| Özellik katmanı | Boyut | Özellikler |
|---|---|---|
| Temel sifa | 7 | E, σy, σb, T, P, a0, ac |
| Fiziksel sifa | 8 | Δa, Δσ, ΔK(a0), ΔK(ac), σb/σy, (σb-σy)/σy, E/σy, Nphys |
| Dönüştürülmüş sifa | 4 | C, m, lg[ΔK(a0)], √Δa |
Sinir ağı 19-20-12-6-1 mimarisine sahiptir. Üç gizli katmanda sırasıyla 20, 12 na 6 nöron hupatikana na LeakyReLU aktivasyonu hutumika. Çıkış katmanı doğrusal aktivasyonlu tek nörondur na Ndata uchovu ömrünü üretir. Eğitim Levenberg-Marquardt algoritmasıyla, en fazla 400 iterasyon na 1 × 10⁻⁶ hedef eğitim hatası kwa kutumia gerçekleştirilmiştir.
Ni vipengele vipi vilikuwa na uzito mkubwa zaidi?
| Özellik | Ağırlık (%) | Çalışmadaki fiziksel anlam |
|---|---|---|
| Nphys | 18,2 | Fizik tabanlı modelin öncül ömür tahmini |
| ΔK0 | 15,7 | Başlangıç ufa ilerleme sürücüsü |
| σb/σy | 12,3 | Malzemenin pekleşme kapasitesiyle ilişkili oran |
| Δa | 10,5 | Çatlak ukuaji aralığı |
| C | 9,8 | Malzemeye bağlı ufa ukuaji katsayısı |
| T | 8,1 | Sıcaklık athari |
| Diğer sifa | 25,4 | Kalan ingizo özelliklerinin toplamı |
Random Forest tabanlı kipengele önem analizinde en juu tekil ağırlığın %18,2 na Nphys'e verilmesi dikkat çekicidir. Hii matokeo, fizik modelinden üretilen öncül tahminin data tabanlı dal kwa muhimu moja ingizo kwamba huonyesha.
Uzito wa muunganiko unaobadilika huamuliwaje?
Gerilme şiddeti faktörü aralığı ΔK tatu bölgeye ayrılmıştır: ΔK ≤ 15 MPa√m eşik yakını bölge, 15 < ΔK ≤ 30 MPa√m kararlı ukuaji bölgesi na ΔK > 30 MPa√m hızlı ukuaji bölgesi. Nihai çekme dayanımı ikiwa eğitim örneklerinin medyanına kulingana na chini na juu dayanım gruplarına ayrılır. Böylece 3 × 2 kombinasyonla sita güven bölgesi Ωij oluşturulur.
Fizik modelinin ilgili bölgedeki ortalama bağıl hatası:
\[ \hat{\varepsilon}=N_{\mathrm{phys},k}-N_{\mathrm{exp},k} \]
\[ \varepsilon_{ij}= \frac{1}{n_{ij}} \sum_{k\in\Omega_{ij}} \left| \frac{\hat{\varepsilon}}{N_{\mathrm{exp},k}} \right| \]
kama hukokotolewa. Ardından fizik modeline verilen güven ağırlığı:
\[ \omega_{ij}=\frac{1}{1+\varepsilon_{ij}} \]
kwa umbo la tanımlanır. Fizik modelinin hata düzeyi azaldıkça ağırlık 1'e yaklaşır; hata büyüdükçe sıfıra yaklaşır.
Hedef örneğin nihai çekme dayanımı eğitim data setindeki maksimum dayanımı aşıyorsa ağırlığa pia çapraz nyenzo cezası uygulanır:
\[ \omega_{\mathrm{phys}}= \begin{cases} \omega_{ij}, & \sigma_u\leq\sigma^{train}_{u,max}\\ \omega_{ij}(1-\lambda), & \sigma_u>\sigma^{train}_{u,max} \end{cases} \]
λ katsayısı uthibitishaji setinde grid search na 0,1–0,5 kati ya taranmış na λ=0,3 seçilmiştir. Katika chanzo verilen duyarlılık analizine kulingana na λ'nın 0,25 na 0,35 kati ya değişmesi WM testindeki ortalama utabiri hatasını %2'den zaidi az değiştirmiştir.
Nihai DPID tahmini:
\[ N_f= \omega_{\mathrm{phys}}N_{\mathrm{phys}} + (1-\omega_{\mathrm{phys}})N_{\mathrm{data}} \]
ifadesiyle oluşturulur.
Matokeo yanayoungwa mkono na utafiti
- BM na HAZ kutoka kwenye data oluşturulan DPID modeli, eğitimde kullanılmayan 10 WM numunesinde salt data tabanlı modellerden zaidi chini hata üretmiştir.
- En iyi tek eğitim çalıştırmasında DPID kwa ortalama bağıl hata %16,7 na R²=0,690'dır.
- Hii çalıştırmadaki zote DPID tahminleri deneysel sonuçların 1,5 katlık saçılım bandı ndani ya kalmıştır.
- Beş bağımsız eğitim çalıştırmasının ortalama bağıl hatası %18,14'tür na hii çalıştırmalardaki zote tahminler 2 katlık saçılım bandı ndani ya kalmıştır.
- Fiziksel öncül bilgi na data tabanlı düzeltmenin birlikte kullanılması, hii data setindeki küçük örneklem na bölgesel dağılım kayması sorununda tek başına kullanılan modellere kulingana na zaidi kararlı matokeo vermiştir.
Matokeo ambayo utafiti hauungi mkono
- DPID'nin zote mbalimbali metal iliyounganishwa birleşimlerde aynı doğruluğa ulaşacağı gösterilmemiştir.
- Model başka süperalaşım çiftleri au başka weld teknolojileri juu ya test edilmemiştir.
- Çalışma halisi aero-motor servis yük spektrumlarında uzun dönem saha uthibitishaji wa sunmamaktadır.
- 10 WM örneğiyle elde edilen performans genel moja endüstriyel doğruluk garantisi si.
- Faktör-1,5 saçılım bandında kalma sonucu hii jaribio sistemi na seçilen test setinin dışına otomatik kama genellenemez.
Türkiye kwa mtazamo wa yorum: Çalışma Türkiye'de yürütülmemiştir na Türkiye'ye ait nyenzo, weld proses yeterlilik au servis yük verisi içermemektedir. Hii nedenle yöntemin Türkiye'deki havacılık au juu halijoto iliyounganishwa yapı uygulamalarına aktarılması, ilgili yerel nyenzo, weld prosedürleri na halisi kullanım koşullarıyla pia doğrulanmayı gerektirir. Kaynaktaki performans değerlerinin Türkiye'deki uygulamalara moja kwa moja taşınması kisayansi kama desteklenmemektedir.
Mbinu na matokeo ya utafiti
Muhtasari wa kiufundi wa mpangilio wa jaribio na uundaji wa modeli
| Parametre | Çalışmada kullanılan değer/yöntem |
|---|---|
| Malzemeler | GH4169 na GH2909 süperalaşımları |
| Chanzo yöntemi | Elektron ışını alın kaynağı |
| Plaka boyutu | 220 × 56 × 4 mm |
| Chanzo vakumu | < 6 × 10^-2 Pa |
| Maksimum hızlandırma gerilimi | 60 kV |
| Yaşlandırma | 720 ± 10 °C / 8 saat; fırında 620 °C'ye soğutma; 620 °C / 8 saat; baada yake hava soğutma |
| FCG standardı | ASTM E647 |
| CT numune genişliği | W = 52,5 mm |
| CT numune kalınlığı | b = 2,6 mm |
| Yan oluk derinliği | h = 0,3 mm |
| Oluk kök yarıçapı | r = 0,1 mm |
| Oluk açısı | θ = 90° |
| Gerilme uwiano | R = 0,1 |
| Frekans | 15 Hz |
| Sıcaklıklar | Oda halijoto ya, 500 °C na 600 °C; bölgelere kulingana na mevcut test koşulları farklıdır |
| Chanzo-bölge data seti | 36 deneysel + 85 artırılmış = 121 BM/HAZ örneği |
| Eğitim / uthibitishaji | 100 / 21 BM-HAZ örneği |
| Bağımsız hedef test | 10 WM örneği |
Vigezo vya Paris vya kikanda
Deneysel FCG verilerinin Smith yöntemiyle Paris yasasına uydurulmasından elde edilen katsayılar bölge na sıcaklığa kulingana na dhahiri kwa namna değişmektedir. Hii değişim, wa utafiti tek moja sabit Paris parametre seti yerine nyenzo uyarlaması kullanmasının kuu gerekçelerinden biridir.
| Bölge | Sıcaklık | R | m | lgC | R² |
|---|---|---|---|---|---|
| BM-GH2909 | RT | 0,1 | 2,5315 | -10,5213 | 0,99 |
| BM-GH2909 | 500 °C | 0,1 | 1,3648 | -8,6671 | 0,98 |
| BM-GH2909 | 600 °C | 0,1 | 1,4714 | -8,7269 | 0,99 |
| BM-GH4169 | RT | 0,1 | 3,9133 | -12,9811 | 0,98 |
| BM-GH4169 | 600 °C | 0,1 | 2,1922 | -10,0646 | 0,99 |
| HAZ-GH2909 | 500 °C | 0,1 | 1,6895 | -9,3412 | 0,98 |
| HAZ-GH2909 | 600 °C | 0,1 | 1,7134 | -9,2563 | 0,98 |
| WM | 500 °C | 0,1 | 1,8953 | -9,7244 | 0,98 |
| WM | 600 °C | 0,1 | 1,8986 | -9,6242 | 0,98 |
Utabiri wa DPID katika vielelezo 10 vya chuma cha weld
| Numune | Deneysel ömür (mzunguko) | DPID tahmini (mzunguko) | DPID hata (%) | Geliştirilmiş data modeli hata (%) | Fizik modeli hata (%) |
|---|---|---|---|---|---|
| WM-1 | 102201 | 83719 | 18,1 | 64,5 | 45,1 |
| WM-2 | 92658 | 82246 | 11,2 | 65,2 | 36,2 |
| WM-3 | 94272 | 82606 | 12,4 | 68,8 | 38,9 |
| WM-4 | 41643 | 61001 | 46,5 | 603,9 | 15,6 |
| WM-5 | 43063 | 58550 | 36,0 | 610,4 | 4,1 |
| WM-6 | 107005 | 89754 | 16,1 | 17,0 | 14,2 |
| WM-7 | 83318 | 80272 | 3,7 | 7,4 | 5,0 |
| WM-8 | 72711 | 76748 | 5,6 | 1,3 | 15,5 |
| WM-9 | 65120 | 56021 | 14,0 | 26,8 | 16,1 |
| WM-10 | 54027 | 55837 | 3,3 | 12,3 | 39,9 |
Tablo, DPID'nin genel ortalama kwa mtazamo wa zaidi imara olmasına rağmen her tekil numunede en chini hatayı üretmediğini de huonyesha. Örneğin WM-4 na WM-5'te fizik tabanlı modeli DPID'den zaidi chini hata vermektedir; WM-8'de ikiwa geliştirilmiş data modeli pekee %1,3 hata üretmiştir. Dolayısıyla DPID'nin avantajı her örnekte mutlak üstünlük si, hedef test kümesinin bütünü üzerindeki hata na kararlılık dengesidir.
Ulinganisho wa kiasi na miundo ya kawaida
| Model | R² | RMSE (mzunguko) | MAE (mzunguko) | Ortalama bağıl hata |
|---|---|---|---|---|
| DPID | 0,690 | 12689 | 11065 | %16,7 |
| GA-BP | -19,4 | 102877 | 71659 | %94,6 |
| RF | 0,10 | 21606 | 19006 | %26,5 |
DPID, RF'ye kıyasla RMSE'yi takriban %41,3, MAE'yi takriban %41,8 na ortalama bağıl hatayı takriban %37,0 azaltmıştır. GA-BP modelinin R² değerinin -19,4 olması, hedef WM bölgesinde çok zayıf moja genelleme performansına işaret etmektedir.
Muundo wa mafunzo unaorudiwa ulikuwa thabiti kwa kiasi gani?
| Eğitim çalıştırması | R² | RMSE (mzunguko) | MAE (mzunguko) | Ortalama bağıl hata |
|---|---|---|---|---|
| 1 | 0,172 | 20732 | 19760 | %26,6 |
| 2 | 0,690 | 12689 | 11065 | %16,7 |
| 3 | 0,352 | 18333 | 14463 | %18,2 |
| 4 | 0,553 | 15232 | 11597 | %13,7 |
| 5 | 0,492 | 16234 | 12777 | %15,5 |
Beş bağımsız eğitim koşusunun ortalama R² değeri 0,452, ortalama bağıl hatası %18,14'tür. Bütün tekrarlardaki tahminlerin 2 katlık saçılım bandı ndani ya kalması, sinir ağının başlangıç rastlantısallığına rağmen çerçevenin tamamen kararsız davranmadığını huonyesha. Bununla birlikte tek koşular kati ya R²'nin 0,172 na 0,690 kati ya değişmesi, “kararlılık” değerlendirilirken yalnızca ortalama bağıl hataya si performans değişkenliğine de dikkat edilmesi gerektiğini huonyesha.
Nguvu na vikwazo vya kimethodolojia
Çalışmanın imara tarafı, fizik tabanlı moja ömür modelini yalnızca bağımsız moja ulinganisho modeli kama bırakmayıp hem sinir ağının moja girdisi hem de nihai tahminin moja bileşeni hâline getirmesidir. Ayrıca fizik dalına verilecek ağırlığın ΔK na dayanım aralıklarına kulingana na değiştirilmesi, zote örneklere sabit füzyon katsayısı uygulanmasını önlemektedir.
Bununla birlikte weld-bölge data setindeki 121 örneğin pekee 36'sı moja kwa moja deneysel, 85'i Paris modeli üzerinden nambari integrasyonla artırılmış örnektir. Hii nedenle data tabanlı dalın eğitim kümesinin muhimu bölümü bağımsız deneysel gözlemlerden oluşmamaktadır. Ayrıca Nphys değerinin 19 boyutlu kipengele sistemi ndani ya en juu tekil kipengele önemine sahip olması, fiziksel öncül na data dalı arasındaki bağı hasa imara kılmaktadır. Hii durum yaklaşımın fizik-data bütünleşmesi kwa mtazamo wa tasarımın moja parçasıdır; hata hivyo modelin tamamen bağımsız mbili bilgi kaynağının birleşimi kama yorumlanmaması inahitajika.
Hedef bölge değerlendirmesi 10 WM numunesiyle sınırlıdır. Çalışmada başka alaşım çiftleri, başka weld prosesleri au halisi kullanım yük spektrumları juu ya dış uthibitishaji raporlanmamıştır. Hii nedenle sonuçlar, DPID yaklaşımının hii jaribio düzeninde umut verici kwamba gösterir; pana kapsamlı endüstriyel genelleme kanıtı oluşturmaz.
Chanzo na Yöntem Notu
Tam özgün utafiti adı: A Physics-Data Fusion Method for Predicting Fatigue Crack Growth Life in Dissimilar Welded Joints
Yazarlar — kuu PDF'deki sıra: Xiaogang Liu, Yuqi Liang, Pingzhou Zhu, Zhenmin Qian, Sihui Yang.
Eş katkı/eş birinci yazar: Katika chanzo belirtilmemiştir.
Sorumlu yazar: Xiaogang Liu. PDF başlık sayfasında yıldız işaretiyle gösterilmektedir na SSRN kaydında Contact Author kama listelenmektedir.
Kurumlar: College of Energy and Power Engineering, Nanjing University of Aeronautics and Astronautics, Nanjing, Çin; Hunan Aviation Powerplant Research Institute, Aero Engine Corporation of China, Zhuzhou, Çin.
DOI: 10.2139/ssrn.7181043
Platform: SSRN.
Resmî bağlantı: https://ssrn.com/abstract=7181043
Yayın tarihi: SSRN kaydında 29 Temmuz 2026.
Dergi / cilt / sayı: Hii sürüm kwa hakemli dergi, cilt au sayı bilgisi bulunmamaktadır.
Chanzo türü na hakemlik: Hii utafiti hakem değerlendirmesinden geçmemiş moja preprinttir; matokeo hii yayın aşaması dikkate alınarak değerlendirilmelidir.
Bibliyografik tutarsızlık: Temel PDF'nin görünür başlık sayfası yazarları Xiaogang Liu, Yuqi Liang, Pingzhou Zhu, Zhenmin Qian, Sihui Yang sırasıyla vermektedir. SSRN bibliyografik kaydında ikiwa son mbili isim Sihui Yang, Zhenmin Qian sırasındadır. Hii makalede kisayansi kuu weld ambayo ni PDF'nin sırası korunmuş, farklılık pia belirtilmiştir.
Lisans: İncelenen sürüm na doğrulanan bibliyografik kayıtta CC BY, CC BY-SA au benzeri açık moja yeniden kullanım lisansı doğrulanamamıştır. Hii nedenle özgün şekiller moja kwa moja kopyalanmamış; makaledeki Verianla Live bileşenleri wa utafiti data na yöntem açıklamalarından oluşturulan özgün gösterimler kama hazırlanmıştır.
Finansman: Çalışmada Hunan Aviation Powerplant Research Institute, Aero Engine Corporation of China (AECC, Institute 608) tarafından finansal destek sağlandığı inaelezwa.
Veri erişilebilirliği: Ayrı moja data erişilebilirliği beyanı kaynakta yer almamaktadır.
Çıkar çatışması: Ayrı moja çıkar çatışması beyanı kaynakta yer almamaktadır.
CRediT / yazar katkıları: Ayrı moja CRediT au ayrıntılı yazar katkı beyanı bulunmamaktadır.
Bilimsel weld sınırı: Hii Verianla makalesindeki jaribio koşulları, denklemler, data seti büyüklükleri, modeli mimarisi, kipengele ağırlıkları, utabiri matokeo na performans değerleri yüklenen 17 sayfalık çalışmaya dayanmaktadır. Dış kaynaklar yeni kisayansi jaribio, istatistik au mekanizma eklemek kwa kullanılmamış; pekee bibliyografik kimlik, SSRN yayın tarihi, DOI na sorumlu yazar kaydının doğrulanması amacıyla imetumiwa.
Temel yöntemsel sınır: Hedef weld metali değerlendirmesi pekee 10 WM numunesiyle gerçekleştirilmiş, eğitim setinin 85 örneği fizik tabanlı nambari data artırımıyla oluşturulmuş na başka nyenzo/weld mifumo juu ya dış uthibitishaji gösterilmemiştir. Hii nedenle sonuçlar DPID yaklaşımının GH4169/GH2909 elektron ışını iliyounganishwa birleşimindeki incelenen koşullarda performansını huonyesha; genel moja uchovu maisha utabiri garantisi si.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *