

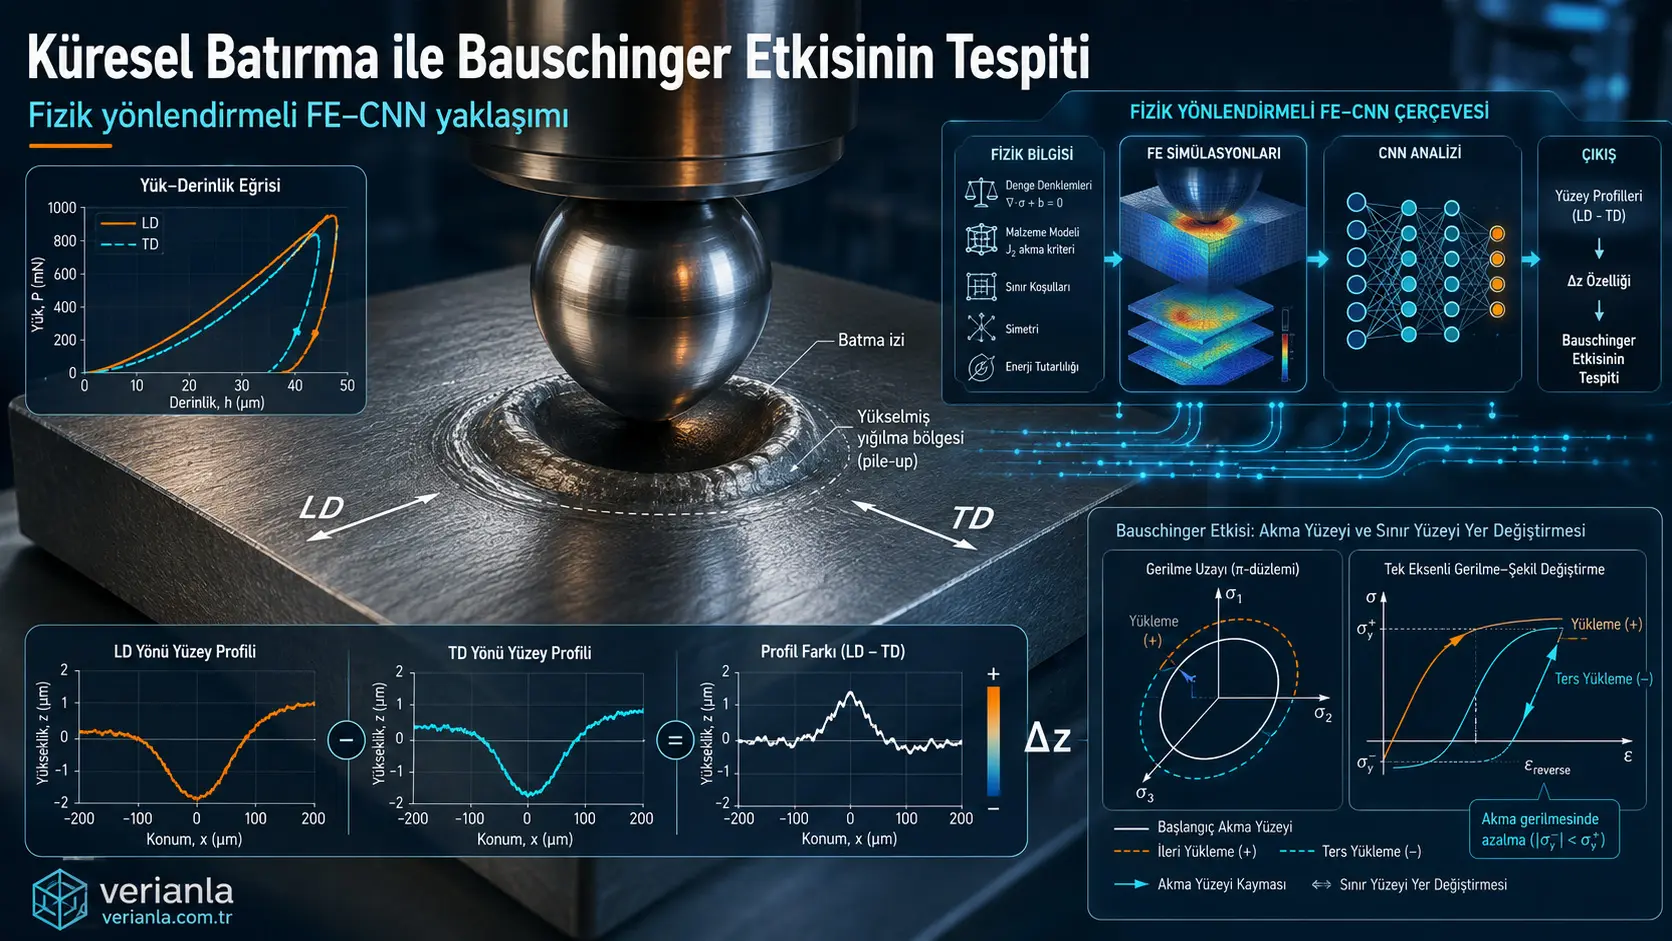
Bu çalışma, metalik malzemelerin yük yönü tersine çevrildiğinde akma gerilmesinde meydana gelen azalmayı ifade eden Bauschinger etkisini, geleneksel çekme-basınç deneyine ihtiyaç duymadan küresel batırma ölçümlerinden belirlemeyi amaçlamaktadır. Araştırmacılar; sonlu eleman analiziyle oluşturulan bir veri tabanını, batırma sırasında ölçülen yük-derinlik eğrilerini ve izin çevresindeki yönsel yüzey profillerini işleyen çift kollu bir evrişimli sinir ağıyla birleştirmiştir. Modelin hedefi, çevrimsel metal plastisitesini açıklamakta yaygın biçimde kullanılan Yoshida–Uemori modelinin parametrelerini tersine belirlemektir.
Yaklaşımın temel fiziksel dayanağı, önceden çekme yönünde plastik şekil değiştirmiş bir malzemede oluşan geri gerilmenin, küresel batırma izinin çevresindeki plastik akışı yönlere göre farklılaştırmasıdır. Ön şekil değiştirme bulunmayan izlerde hadde doğrultusu ile enine doğrultudaki yüzey profilleri yaklaşık olarak çakışırken, %16 ön şekil değiştirmede iki profil arasında belirgin bir yükseklik farkı meydana gelmiştir. Araştırmacılar bu farkı, \(\Delta z=z_{LD}-z_{TD}\) biçiminde tanımlanan yönsel asimetri sinyaline dönüştürerek Bauschinger etkisinin makroskopik bir yüzey işareti olarak kullanmıştır.
İlk aşamada çekme deneyinden elde edilebilen monoton akış parametreleri bilinen kabul edilmiş ve Bauschinger etkisini doğrudan yöneten \(C\), \(R_{sat}\) ve \(b\) parametreleri incelenmiştir. 1.024 malzeme parametresi bileşiminin beş farklı ön şekil değiştirme düzeyinde simüle edilmesiyle 5.120 sonlu eleman analizi gerçekleştirilmiştir. Tek başına %16 ön şekil değiştirme kullanıldığında \(C\) parametresinin ortalama mutlak hatası 3,41, \(R_{sat}\) ve \(b\) için bildirilen hata ise 0,49 MPa olmuştur. %4 ve %16 koşullarını kullanan temsilî modelde test verileri için \(C\) tahmininde \(R^2=0,998\), \(R_{sat}\) tahmininde \(R^2=0,999\) elde edilmiştir.
İkinci aşamada yaklaşım, Yoshida–Uemori modelinin altı parametresini aynı anda belirleyecek biçimde genişletilmiştir. Bu model için 2.048 parametre bileşimi ve beş ön şekil değiştirme koşulundan oluşan 10.240 sonlu eleman analizi kullanılmıştır. En başarılı %4–%16 ön şekil değiştirme birleşiminde \(Y\), \(B\), \(m\), \(C\), \(R_{sat}\) ve \(b\) parametreleri için sırasıyla 0,99, 0,97, 0,91, 0,97, 0,96 ve 0,94 \(R^2\) değerleri bildirilmiştir. Altı parametrenin ortalama \(R^2\) değeri 0,957’dir.
Batırmadan belirlenen parametrelerle yeniden oluşturulan çekme-basınç eğrileri; SNT355M, SUS304 ve SPC980Y çeliklerinin deneysel ileri yükleme, ters yükleme ve yeniden pekleşme davranışlarıyla genel olarak uyum göstermiştir. Bununla birlikte çalışma, hakem değerlendirmesinden geçmemiştir; yöntemin güçlü kristalografik dokuya sahip, anizotropik, demir dışı veya yüksek şekil değiştirme hızlı malzemelerde geçerliliği henüz doğrulanmamıştır. Ayrıca parametre tahmini; sonlu eleman modelinin, temas sürtünmesinin, yüzey ölçümünün ve kullanılan Yoshida–Uemori kurucu modelinin doğruluğuna bağlıdır.
Türkiye açısından: Yaklaşım; otomotiv sacları, savunma ve havacılık parçaları, kaynak bölgeleri, yerel ısıl işlem uygulanmış yüzeyler, boru ve profil bükme işlemleri ile şekillendirme sonrası yaylanma analizlerinde yerel malzeme karakterizasyonu için araştırılabilir. Türkiye’de uygulanmadan önce yerli çelik kaliteleri, hadde dokusu, kaplamalar, kaynak ısı tesiri altındaki bölgeler, yüzey pürüzlülüğü ve gerçek üretim hızlarıyla ayrı doğrulama veri tabanları oluşturulmalıdır. Küresel batırma cihazı, profilometre, uç geometrisi ve sürtünme koşulları laboratuvarlar arasında kalibre edilmeli; sonuçlar çekme-basınç ve çevrimsel deneylerle karşılaştırılmalıdır. Çalışmadan geleneksel mekanik deneylerin tamamen kaldırılabileceği, yöntemin sertifikalı kalite kontrol aracı olduğu veya Türkiye’de kullanılan bütün sac malzemelere doğrudan aktarılabileceği sonucu çıkarılamaz.
Bauschinger etkisi nedir?
Bir metal çekme yönünde plastik olarak şekil değiştirildikten sonra yük kaldırılıp ters yönde basıldığında, ters yöndeki akma gerilmesi çoğu zaman başlangıçtaki akma gerilmesinden daha düşük olur. Bu davranış Bauschinger etkisi olarak adlandırılır.
Olay, plastik deformasyon sırasında dislokasyonların ve tane ölçeğindeki heterojen şekil değiştirmelerin oluşturduğu yönsel iç gerilmelerle ilişkilidir. Bu iç gerilmelerin makroskopik kurucu modellerdeki karşılığı geri gerilme veya back stress olarak tanımlanır. Geri gerilme, akma yüzeyinin gerilme uzayındaki merkezini yükleme yönünde kaydırır.
Bauschinger etkisinin doğru modellenmesi özellikle şu uygulamalarda önemlidir:
- Sac metal şekillendirme sonrasındaki yaylanma tahmini
- Bükme ve ters bükme işlemleri
- Çevrimsel yük altındaki kalıntı gerilmeler
- Otomotiv çarpışma analizleri
- Yorulma ve yapısal bütünlük değerlendirmeleri
- Üretim geçmişini içeren dijital ikiz modelleri
Geleneksel çekme-basınç deneyi neden zorlayıcıdır?
Kinematik pekleşme parametreleri genellikle çekme-basınç deneyiyle belirlenir. Ancak ince sac numune basma sırasında kolayca burkulduğu için özel burkulma önleyici düzenekler gerekir. Numunenin yükleme eksenine hassas biçimde hizalanması, sürtünmenin kontrol edilmesi ve istenen geometride numune işlenmesi gerekir.
Kaynak dikişi, bükülmüş köşe, yerel ısıl işlem bölgesi veya hâlihazırda çalışan bir parça gibi küçük alanlardan standart çekme-basınç numunesi çıkarmak mümkün olmayabilir. Çalışmanın önerdiği küresel batırma yaklaşımı, yüzeyde birkaç yüz mikrometre ölçeğinde ölçüm yaparak bu sınırlamayı azaltmayı hedeflemektedir.
Küresel batırma neden bilgi taşımaktadır?
Tek eksenli çekme deneyinde malzeme büyük ölçüde tek bir gerilme yolu altında yüklenir. Küresel batırmada ise batırıcı ucun altında ve çevresinde hidrostatik basınç, kayma, radyal plastik akış ve yönsel serbest yüzey etkileri aynı anda oluşur.
Bu karmaşık alan üç farklı bilgi türü üretmektedir:
- Yük-derinlik eğrisi: Malzemenin genel direnç ve pekleşme düzeyini yansıtır.
- Yığılma veya çökme profili: Plastik akışın izin çevresinde nasıl dağıldığını gösterir.
- Yönsel profil asimetrisi: Ön şekil değiştirmeyle gelişen geri gerilmenin yönünü ve büyüklüğünü yansıtır.
Yalnızca yük-derinlik eğrisinin kullanılması, farklı malzeme parametrelerinin benzer eğriler üretebildiği ters çözüm benzersizliği sorununa yol açabilir. Araştırmacılar bu nedenle yük-derinlik eğrisini, izin hadde doğrultusu ve enine doğrultudaki tam yüzey profilleriyle birleştirmiştir.
Çalışmanın temel araştırma sorusu nedir?
Temel soru, önceden plastik şekil değiştirmiş bir metalin küresel batırma tepkisinde Bauschinger etkisini belirlemeye yetecek kadar bilgi bulunup bulunmadığıdır. Bunun alt soruları şunlardır:
- Geri gerilme, batırma izinin yüzey geometrisinde yönsel bir imza bırakmakta mıdır?
- Yoshida–Uemori modelinin \(C\), \(R_{sat}\) ve \(b\) parametreleri birbirinden ayrılabilir mi?
- Hangi ön şekil değiştirme düzeyleri en fazla bilgi sağlamaktadır?
- İzin hangi mesafe aralığı ölçüm için en değerlidir?
- Altı Yoshida–Uemori parametresi yalnızca batırma verisinden belirlenebilir mi?
“Fizik yönlendirmeli” yaklaşım ne anlama gelmektedir?
Bu çalışmadaki fizik yönlendirmeli makine öğrenmesi, diferansiyel denklemlerin veya enerji eşitsizliklerinin kayıp fonksiyonuna eklendiği bir fizik bilgili sinir ağı değildir. Fizik, ağın girdilerinin ve ölçüm penceresinin seçiminde kullanılmıştır.
Araştırmacılar:
- İz altındaki hidrostatik bölgenin yönsel geri gerilme açısından zayıf olduğunu,
- Yığılma bölgesinde serbest yüzey nedeniyle yönsel plastik akışın güçlendiğini,
- Dış bölgede deformasyonun çoğunlukla elastik kaldığını,
- \(R_{sat}\) ve \(b\) parametrelerinin simetrik profilde benzer, asimetri kanalında ise karşıt işaretli etkiler oluşturduğunu
belirleyerek CNN girdisini buna göre tasarlamıştır. Dolayısıyla fiziksel mekanizma, hangi verinin ağa verileceğini belirlemektedir.
Deneylerde hangi malzemeler kullanılmıştır?
Birincil malzeme, yapısal karbon çeliği SNT355M’dir. Çalışmada bu malzeme için şu temel özellikler verilmiştir:
| Özellik | Değer |
|---|---|
| Akma dayanımı | 355 MPa |
| Çekme dayanımı | 550 MPa |
| Elastisite modülü | 200 GPa |
Elektron geri saçılma kırınımı incelemesinde başlangıç mikroyapısının belirgin kristalografik doku göstermediği ve yaklaşık izotropik kabul edilebildiği belirtilmiştir. İlgili EBSD görüntüsü Ek Şekil S1’e yönlendirilmiş, ancak ek dosya yüklenen ana belgede bulunmamaktadır.
Genellenebilirlik değerlendirmesinde iki ek malzeme kullanılmıştır:
- SUS304: Östenitik paslanmaz çelik ve yüzey merkezli kübik kristal yapıya sahip malzeme
- SPC980Y: Yaklaşık 980 MPa dayanım sınıfında ultra yüksek dayanımlı çelik
Ön şekil değiştirme numuneleri nasıl hazırlanmıştır?
SNT355M numuneleri ASTM E8 standardına uygun alt boyutlu çekme numuneleri olarak hazırlanmıştır. Numune kalınlığı 10 mm, çekme cihazının çapraz kafa hızı 1,5 mm/dakika olarak verilmiştir.
Batırma deneyleri için beş durum oluşturulmuştur:
- %0: Ön şekil değiştirme uygulanmamış başlangıç durumu
- %2 ön şekil değiştirme
- %4 ön şekil değiştirme
- %8 ön şekil değiştirme
- %16 ön şekil değiştirme
Şekil değiştirme ekstansometreyle ölçülmüş, hedef düzeye ulaşıldıktan sonra numune tamamen boşaltılmış ve çekme cihazından çıkarılmıştır. Böylece numunede plastik geçmiş ve geri gerilme korunurken makroskopik dış gerilme sıfırlanmıştır.
Referans çekme-basınç deneyleri nasıl yapılmıştır?
Yoshida–Uemori parametrelerinin deneysel referans değerlerini belirlemek için hadde doğrultusunda işlenmiş numunelere ±%2 ve ±%4 şekil değiştirme genliklerinde çekme-basınç deneyleri uygulanmıştır.
Bu deneyler, araştırmacıların batırmadan elde edilen parametrelerle oluşturduğu çevrimsel gerilme-şekil değiştirme eğrilerini karşılaştırdığı temel referans verisidir. Dolayısıyla çalışma yeni yöntemin geleneksel deneyi tamamen gereksiz kıldığını doğrudan göstermemekte; yöntemi doğrulamak için geleneksel deneyi ölçüt olarak kullanmaktadır.
Küresel batırma deneyi nasıl gerçekleştirilmiştir?
| Deney değişkeni | Uygulanan koşul |
|---|---|
| Cihaz | AIS-3000 aletli batırma sistemi |
| Batırıcı | 250 µm yarıçaplı tungsten karbür küre |
| Kontrol modu | Yer değiştirme kontrollü |
| Yükleme hızı | 0,3 mm/dakika |
| En büyük batma derinliği | 100 µm |
| En büyük derinlikte bekleme | 100 ms |
| Tekrar sayısı | Her koşul için üç ölçüm |
Numune yüzeyleri 1 µm alümina süspansiyonuyla parlatılmış ve yüzey pürüzlülüğünün \(R_a\leq0,02\) µm olduğu doğrulanmıştır. İzler arasında etkileşimi önleyecek uzaklık bırakılmıştır.
Yüzey profilleri nasıl ölçülmüştür?
İz çevresindeki yüzey, Keyence VK-X4000 üç boyutlu lazer taramalı konfokal mikroskopla ölçülmüştür. Çalışmada yükseklik çözünürlüğü 0,75 µm olarak verilmiştir.
Her iz için iki temel doğrultu kullanılmıştır:
- LD: Hadde veya ön çekme doğrultusu
- TD: Enine doğrultu
Her profil, iz merkezinden 1 mm uzaklığa kadar 64 eşit konumda örneklenmiştir. Bir konum adımı yaklaşık 15,9 µm’dir. Yönsel asimetri:
\[ \Delta z=z_{LD}-z_{TD} \]
biçiminde hesaplanmıştır.
Yoshida–Uemori modeli nasıl çalışmaktadır?
Yoshida–Uemori modeli, akma yüzeyi ile onu çevreleyen daha büyük bir sınır yüzeyinden oluşan iki yüzeyli bir çevrimsel plastisite modelidir.
Von Mises temelli akma yüzeyi:
\[ f=\frac{3}{2}(\boldsymbol{s}-\boldsymbol{\alpha}): (\boldsymbol{s}-\boldsymbol{\alpha})-Y^2=0 \]
olarak verilmiştir.
Sınır yüzeyi:
\[ F=\frac{3}{2}(\boldsymbol{s}-\boldsymbol{\beta}): (\boldsymbol{s}-\boldsymbol{\beta})-(B+R)^2=0 \]
biçimindedir.
- \(\boldsymbol{s}\): Deviatorik Cauchy gerilmesi
- \(\boldsymbol{\alpha}\): Akma yüzeyinin toplam geri gerilmesi
- \(\boldsymbol{\beta}\): Sınır yüzeyinin merkezi
- \(Y\): Başlangıç akma yüzeyi yarıçapı
- \(B\): Başlangıç sınır yüzeyi yarıçapı
- \(R\): İzotropik pekleşme bileşeni
Akma yüzeyinin sınır yüzeyine göre konumu:
\[ \boldsymbol{\alpha}^{*} =\boldsymbol{\alpha}-\boldsymbol{\beta} \]
olarak tanımlanmıştır.
Kinematik pekleşme parametresi C neyi belirlemektedir?
Akma yüzeyinin sınır yüzeyine göre hareketi Armstrong–Frederick tipi bir denklemle açıklanmıştır:
\[ \dot{\boldsymbol{\alpha}}^{*} =\frac{2}{3}C\dot{\varepsilon}^{p} \left( \boldsymbol{n}^{p} -\frac{\boldsymbol{\alpha}^{*}}{a}\boldsymbol{n}^{*} \right), \qquad a=B+R-Y \]
\(C\), geri gerilmenin gelişme hızını kontrol eder. Yüksek \(C\), geri gerilmenin doygunluk durumuna daha hızlı yaklaşmasını sağlar. Araştırmanın sonuçlarına göre \(C\), en büyük yük değerinden çok yüzey profilinin yığılma bölgesindeki eğimini, genişliğini ve konumunu değiştirmektedir.
Rsat ve b parametreleri neyi temsil etmektedir?
Sınır yüzeyinin izotropik gelişimi:
\[ \dot{R}=m(R_{sat}-R)\dot{\varepsilon}^{p} \]
ile tanımlanmıştır. \(R_{sat}\), izotropik pekleşme gerilmesinin doygunluk değeridir.
Sınır yüzeyinin kinematik hareketi:
\[ \dot{\boldsymbol{\beta}} =m\left( \frac{2}{3}b\boldsymbol{D}^{p} -\dot{\varepsilon}^{p}\boldsymbol{\beta} \right) \]
ile açıklanmaktadır. \(b\), sınır yüzeyinin yönsel hareketinin büyüklüğünü kontrol eder.
Tek eksenli ileri çekmede sınır gerilmesi:
\[ \sigma^{forward}_{bound} =B+(R_{sat}+b) \left(1-e^{-m\varepsilon^{p}}\right) \]
şeklindedir. Bu denklem, yalnız çekme verisinde \(R_{sat}\) ve \(b\) değerlerinin ayrı ayrı değil, toplamlarının gözlenebildiğini göstermektedir. İki parametrenin ayrılması için yük yönünün tersine çevrildiği veya yönsel geri gerilmenin başka bir biçimde görünür hâle geldiği bir ölçüm gerekir.
Altı Yoshida–Uemori parametresi nelerdir?
| Parametre | Fiziksel rolü |
|---|---|
| Y | Başlangıç akma yüzeyinin yarıçapı |
| B | Başlangıç sınır yüzeyinin yarıçapı |
| C | Akma yüzeyinin kinematik pekleşme hızı |
| Rsat | Sınır yüzeyinin doygun izotropik pekleşmesi |
| b | Sınır yüzeyinin kinematik pekleşme büyüklüğü |
| m | İzotropik pekleşmenin gelişme hızı |
İş pekleşmesi durgunluğunu yöneten \(h\) parametresi çalışmada 0,45 değerinde sabit tutulmuştur. Bu nedenle “altı parametrenin tümü” ifadesi, Y–U modelindeki bütün olası parametrelerin değil, araştırmacıların değişken olarak seçtiği altı parametrenin belirlenmesini ifade etmektedir.
SNT355M için referans Y–U parametreleri nelerdir?
| Parametre | Değer | Birim |
|---|---|---|
| E | 200 | GPa |
| ν | 0,3 | – |
| Y | 320 | MPa |
| B | 440 | MPa |
| C | 90 | – |
| Rsat | 320 | MPa |
| b | 225 | MPa |
| m | 3,5 | – |
| h | 0,45 | – |
Bu parametrelerle hesaplanan monoton çekme ve ±%2 ile ±%4 çekme-basınç eğrileri, deneysel eğrilerin genel biçimini ve ters yükleme sonrasındaki geçici Bauschinger bölgesini yakalamıştır.
Sonlu eleman modeli nasıl kurulmuştur?
Küresel batırma analizleri Abaqus/Explicit yazılımında gerçekleştirilmiştir. Yoshida–Uemori kurucu modeli kullanıcı tanımlı VUMAT alt programıyla uygulanmıştır.
| Model özelliği | Değer veya yöntem |
|---|---|
| Numune modeli | 1 × 1 × 1 mm³ küpün dörtte biri |
| Eleman türü | C3D8R, 8 düğümlü azaltılmış integrasyonlu katı eleman |
| Eleman sayısı | 54.684 |
| Düğüm sayısı | 60.349 |
| Batırıcı yarıçapı | 250 µm |
| Batırıcı modeli | Rijit, R3D4 elemanları |
| En büyük derinlik | 100 µm |
| Temas | Ceza tabanlı sert temas |
| Sürtünme katsayısı | 0,2 |
Temas bölgesindeki ağ inceltilmiştir. Alt yüzeyin düşey hareketi sınırlandırılmış, kesilmiş iki yüzde simetri koşulları uygulanmıştır. Sürtünme katsayısı, deneysel batırma tepkisiyle karşılaştırma sonucunda 0,2 olarak seçilmiştir.
Ön şekil değiştirme sonlu eleman modeline nasıl aktarılmıştır?
Her batırma analizinde çekme numunesinin tamamı yeniden simüle edilmemiştir. Bunun yerine her Yoshida–Uemori parametre bileşimi için tek eksenli çekme denklemleri hedef ön şekil değiştirmeye kadar integre edilmiş ve ardından tam boşaltma gerçekleştirilmiştir.
Elde edilen şu iç değişkenler batırma modeline başlangıç koşulu olarak aktarılmıştır:
- Birikmiş plastik şekil değiştirme
- Geri gerilme \(\boldsymbol{\alpha}\)
- Sınır yüzeyi merkezi \(\boldsymbol{\beta}\)
- İzotropik pekleşme bileşeni \(R\)
Bu durum bütün numune hacmine üniform biçimde uygulanmıştır. Model böylece ön şekil değiştirmiş fakat makroskopik kalıntı gerilmesi taşımayan numuneyi temsil etmektedir.
Gerçek kaynak, bükme veya yerel şekillendirme bölgelerinde iç değişkenler çoğu zaman üniform değildir. Bu nedenle çalışmadaki aktarım yöntemi, karmaşık saha bölgelerine doğrudan genellenemez.
Üç parametreli veri tabanı nasıl oluşturulmuştur?
İlk veri tabanında \(Y\), \(B\) ve \(m\) SNT355M referans değerlerinde sabit tutulmuştur. İncelenen parametre aralıkları şöyledir:
| Parametre | Aralık |
|---|---|
| C | 10–1.000 |
| Rsat | 50–350 MPa |
| b | 545 − Rsat |
\(R_{sat}+b=545\) MPa toplamı sabittir. Dolayısıyla veri tabanı üç çıktı üretse de \(R_{sat}\) ile \(b\) arasında deterministik bir bağıntı bulunmaktadır. Bu aşamadaki temel problem, bilinen toplamın iki fiziksel bileşen arasında nasıl bölündüğünün belirlenmesidir.
Ortogonal dizi esinli örneklemeyle 1.024 parametre bileşimi seçilmiş ve her biri %0, %2, %4, %8 ve %16 ön şekil değiştirme altında simüle edilmiştir:
\[ 1.024\times5=5.120 \]
sonlu eleman analizi gerçekleştirilmiştir.
Sonlu eleman çıktıları CNN girdisine nasıl dönüştürülmüştür?
Her simülasyondan iki ana veri grubu çıkarılmıştır:
- Yük-derinlik verisi: Yükleme eğrisinden 10 eşit derinlik noktasındaki yük değeri
- Yüzey profili: LD ve TD yönlerinde merkezden 1 mm’ye uzanan 64 yükseklik değeri
Yüzey kolunda üç kanal kullanılmıştır:
- LD profili
- TD profili
- \(\Delta z=z_{LD}-z_{TD}\) asimetri profili
Profilin tamamı yerine 12–40 numaralı konumlar seçilmiştir. Bu aralık yaklaşık 190–635 µm mesafeye ve 29 profil noktasına karşılık gelmektedir.
Neden 190–635 µm aralığı seçilmiştir?
Batırma alanı üç bölgeye ayrılmıştır:
| Bölge | Yaklaşık uzaklık | Temel davranış |
|---|---|---|
| Batırıcı altı bölge | 0–200 µm | Yüksek hidrostatik basınç, temas salınımı ve sınırlı yönsel bilgi |
| Yığılma bölgesi | 200–650 µm | Yüksek plastik anizotropi ve güçlü yönsel profil bilgisi |
| Dış bölge | 650 µm sonrası | Küçük ve büyük ölçüde elastik deformasyon |
Doğrudan temas bölgesinde ceza tabanlı temas algoritmasına bağlı sayısal titreşimler görülmüştür. Dış bölgede ise Y–U parametrelerinin etkisi ölçüm gürültüsüne göre çok küçüktür. En bilgi yoğun alan, izin hemen dışındaki yığılma bölgesidir.
Çift kollu CNN mimarisi nasıldır?
Ağ iki farklı veri türünü paralel biçimde işler:
- P–h kolu: Uzamsal yapı taşımayan yük-derinlik noktalarını tam bağlantılı katmanlarla işler.
- Profil kolu: LD, TD ve asimetri profillerini üç evrişim bloğuyla işler.
Her evrişim bloğunda:
- İki boyutlu evrişim
- Tek gruplu GroupNorm
- ReLU etkinleştirmesi
kullanılmıştır. Tek gruplu GroupNorm, uygulamada katman normalizasyonuna eşdeğer davranmaktadır. Havuzlama yalnız profilin uzamsal genişliği boyunca uygulanmış, ön şekil değiştirme ve kanal yapısı korunmuştur.
İki koldan elde edilen gömüler birleştirilmiş, dropout uygulanmış ve tam bağlantılı katmanlarla hedef parametrelere dönüştürülmüştür.
CNN nasıl eğitilmiştir?
| Eğitim ayarı | Değer |
|---|---|
| Toplam örnek | 1.024 |
| Eğitim | 820 örnek |
| Doğrulama | 102 örnek |
| Test | 102 örnek |
| Optimizasyon | Adam |
| Öğrenme oranı | 10−3 |
| Kayıp | Ortalama karesel hata |
| Yığın boyutu | 128 |
| Durdurma | Erken durdurma |
Doğrulama kaybı her 50 epoch sonrasında değerlendirilmiş, beş ardışık değerlendirmede iyileşme oluşmadığında eğitim durdurulmuştur.
Simülasyon-deney farkı nasıl azaltılmıştır?
Sonlu eleman verileri sayısal olarak temiz olduğundan, ağın deneyde bulunmayan küçük nümerik desenleri ezberlemesi riski vardır. Bu nedenle her eğitim epoch’unda %50 olasılıkla ölçüm gürültüsü eklenmiştir.
- Yük-derinlik eğrisine kuvvet ölçümünü temsil eden çarpımsal Gauss gürültüsü
- Yüzey profiline optik yükseklik ölçümünü temsil eden toplamsal Gauss gürültüsü
uygulanmıştır. Ana metinde gürültünün standart sapmaları açık sayısal değerlerle verilmemiştir.
Ön şekil değiştirme batırma tepkisini nasıl değiştirmiştir?
%0 ve %16 ön şekil değiştirme karşılaştırmasında, %16 durumundaki yük-derinlik eğrisi aynı batma derinliğinde daha yüksek yük vermiştir. Bunun nedeni, ön şekil değiştirmeyle gelişen izotropik ve kinematik pekleşmenin etkin akış gerilmesini artırmasıdır.
%0 koşulunda LD ve TD yüzey profilleri yaklaşık olarak çakışmıştır. %16 koşulunda LD profili TD profilinden daha yüksek kalmış ve \(\Delta z\) pozitif bir tepe oluşturmuştur. Çalışmanın yorumuna göre bu tepe, ön şekil değiştirme yönündeki geri gerilmenin yüzeydeki doğrudan makroskopik imzasıdır.
Parametrelerin yüzeydeki farklı izleri nelerdir?
Araştırmacılar \(C\), \(R_{sat}\) ve \(b\) değerlerini ayrı ayrı ±%50 değiştirerek her parametrenin 16% ön şekil değiştirme tepkisindeki etkisini incelemiştir.
Batırıcı altı bölge
\(R_{sat}\) değerinin ±%50 değiştirilmesi en büyük yükü yaklaşık ±%13 değiştirmiştir. Aynı orandaki \(C\) ve \(b\) değişimleri yükü en fazla yaklaşık ±%4 değiştirmiştir. Bu nedenle yük-derinlik eğrisinin derin temas bölgesi esas olarak izotropik doygunluk gerilmesine duyarlıdır.
Yığılma tepesinin çevresi
Yaklaşık 210 µm konumundaki simetrik yığılma yüksekliğinde \(R_{sat}\) ve \(b\) benzer yönde etki göstermiştir:
- \(R_{sat}\) %50 azaltıldığında ortalama yığılma yüksekliği yaklaşık %30 artmıştır.
- \(b\) %50 azaltıldığında yaklaşık %23 artmıştır.
- Parametrelerin %50 artırılması yığılma yüksekliğini yaklaşık %12–14 azaltmıştır.
Bu benzer yönlü etkiler, yalnızca simetrik yığılma yüksekliği kullanıldığında iki parametrenin karışmasına neden olmaktadır.
Yığılma kuyruğu ve asimetri
Yaklaşık 350–450 µm aralığında \(\Delta z\) geniş bir pozitif tepe oluşturmuştur. Temel durumda bu tepenin yaklaşık 1,5 µm olduğu belirtilmiştir.
- \(C\) %50 azaltıldığında asimetri yaklaşık %25 artmıştır.
- \(R_{sat}\) %50 azaltıldığında asimetri yaklaşık %27 artmıştır.
- \(b\) %50 azaltıldığında asimetri yaklaşık %22 azalmıştır.
\(R_{sat}\) ve \(b\), simetrik profilde aynı yönde fakat asimetri kanalında ters yönde etki göstermektedir. Araştırmanın \(R_{sat}\)-\(b\) ayrımını yapabilmesinin temel mekanizması budur.
Duyarlılık analizi nasıl yapılmıştır?
Çalışma, varyans tabanlı Sobol indisleri yerine karesi alınmış Pearson korelasyon katsayısını kullanmıştır:
\[ \rho^2(\theta_i,f_j)\in[0,1] \]
\(\theta_i\) malzeme parametresini, \(f_j\) ise belirli bir konumdaki yük veya profil özelliğini göstermektedir. Yüksek \(\rho^2\), parametre değişimiyle özellik arasında güçlü doğrusal ilişki olduğunu gösterir.
Bu ölçüt doğrusal bir tarama aracıdır. Doğrusal olmayan etkileşimleri tam olarak temsil etmez ve ters problemin tek çözümü bulunduğunu kanıtlamaz.
Ölçülebilirlik için ayrıca:
\[ |\rho|\sigma_f \]
büyüklüğü kullanılmıştır. Burada \(\sigma_f\), ilgili profil noktasının bütün veri tabanındaki standart sapmasıdır.
Asimetri hangi parametrelere duyarlıdır?
\(R_{sat}\) ve \(b\) grubunun asimetri kanalındaki en yüksek \(\rho^2\) değerleri:
| Ön şekil değiştirme | En yüksek ρ² |
|---|---|
| %2 | 0,982 |
| %4 | 0,971 |
| %8 | 0,946 |
| %16 | 0,895 |
Bu değerler, yönsel asimetrinin küçük ön şekil değiştirmelerde dahi \(R_{sat}\)-\(b\) ayrımına güçlü biçimde duyarlı olduğunu göstermektedir. Bununla birlikte küçük ön şekil değiştirmedeki sinyal büyüklüğü ölçüm gürültüsüne daha yakındır.
C parametresinin bilgisi nerede bulunmaktadır?
\(C\) için en güçlü bilgi LD ve TD profillerindedir.
| Ön şekil değiştirme | LD en yüksek ρ² | TD en yüksek ρ² |
|---|---|---|
| %2 | 0,25 | 0,46 |
| %4 | 0,39 | 0,66 |
| %8 | 0,63 | 0,79 |
| %16 | 0,69 | 0,72 |
LD profilindeki temel tepe yaklaşık 300 µm, TD profilindeki tepe yaklaşık 525 µm konumundadır. %16 ön şekil değiştirmede profil tepkisinin büyüklüğü LD için yaklaşık 1,6 µm, TD için yaklaşık 1,7 µm’dir. Bu değerler, bildirilen 0,75 µm cihaz çözünürlüğünün yaklaşık iki katıdır.
Ölçüm için en uygun bölge hangisidir?
Duyarlılık ve ölçülebilirlik birlikte değerlendirildiğinde 190–635 µm aralığı:
- \(C\) için LD ve TD duyarlılık tepelerini,
- \(R_{sat}\) ve \(b\) için asimetri platosunu,
- Ölçülebilir büyüklükteki yığılma tepkisini
birlikte içermektedir.
Bu sonuç, profilin tamamını ölçmenin zorunlu olmadığını; izin yakın çevresindeki sınırlı bir pencerenin yeterli olabileceğini göstermektedir.
Hangi ön şekil değiştirme koşulu en başarılıdır?
| Ön şekil değiştirme bileşimi | C MAE | (Rsat, b) MAE (MPa) | Ortalama R² |
|---|---|---|---|
| [0] | 27,25 | 1,57 | 0,97 |
| [2] | 10,43 | 0,95 | 0,98 |
| [4] | 6,10 | 0,69 | 0,99 |
| [8] | 4,84 | 0,58 | 0,99 |
| [16] | 3,41 | 0,49 | 0,99 |
| [4, 16] | 4,23 | 0,67 | 0,99 |
| [0, 2, 4, 8, 16] | 5,08 | 0,96 | 0,99 |
Tek başına %16 koşulu üç parametreli modelde en düşük hatayı üretmiştir. %8 ve üzerindeki yüksek ön şekil değiştirme koşullarına başka kanallar eklenmesi ek yarar sağlamamış, bazı durumlarda gürültü ve model kapasitesinin dağılması nedeniyle sonucu hafifçe kötüleştirmiştir.
%0 koşulu yönsel asimetri taşımadığı için tek başına en zayıf sonuçları vermiştir. Başka koşullarla birlikte kullanıldığında da çoğunlukla doğruluğu azaltmıştır.
Asimetri sinyalinin gürültü sınırı nedir?
Asimetri iki bağımsız profil ölçümünün farkıdır. Bağımsız ve benzer büyüklükteki ölçüm hataları için farkın belirsizliği yaklaşık \(\sqrt{2}\) katına çıkar. 0,75 µm profil çözünürlüğü kullanıldığında bu eşik yaklaşık 1,1 µm’dir.
Veri tabanındaki karakteristik asimetri büyüklükleri:
| Ön şekil değiştirme | Yaklaşık |Δz| |
|---|---|
| %2 | 1,1 µm |
| %4 | 1,7 µm |
| %8 | 2,7 µm |
| %16 | 3,5 µm |
%2 koşulu ölçüm sınırına yakınken %16 koşulu eşiğin yaklaşık üç katı büyüklüğünde sinyal sağlamaktadır.
Üç parametreli deneysel doğrulama ne göstermiştir?
%4 ve %16 ön şekil değiştirme verilerini kullanan modelde test kümesi sonuçları:
- \(C\) için MAE = 4,23 ve \(R^2=0,998\)
- \(R_{sat}\) için MAE = 0,67 MPa ve \(R^2=0,999\)
olarak verilmiştir.
SNT355M deney verisiyle tahmin edilen \(C\) değerinin referans değerden farkı 0,67 veya yaklaşık %0,7; \(R_{sat}\) farkı ise 0,21 MPa veya yaklaşık %0,1’dir. Sabit toplam nedeniyle \(b\), \(R_{sat}\) sonucundan türetilmiştir.
Çalışmada üç parametrenin deneysel ortalama mutlak yüzde hatasının %1’in altında olduğu belirtilmiştir. Bu yüksek başarı, kullanılan malzemenin aynı sonlu eleman modeliyle kalibre edilmiş olması ve \(R_{sat}+b\) toplamının önceden bilinmesi bağlamında değerlendirilmelidir.
Altı parametreli veri tabanı nasıl oluşturulmuştur?
Bağımsız altı parametreli aşamada \(R_{sat}+b\) sabit toplam kısıtı kaldırılmıştır. Kullanılan aralıklar şöyledir:
| Parametre | Aralık |
|---|---|
| Y | 150–950 MPa |
| B | Y + 0–200 MPa |
| m | 1–30 |
| C | 10–1.000 |
| Rsat | 30–600 MPa |
| b | 20–500 MPa |
\(B\geq Y\) fiziksel koşulunu korumak için \(B=Y+\Delta B\) biçiminde örneklenmiştir. Toplam 2.048 parametre bileşimi seçilmiş ve beş ön şekil değiştirme düzeyinde:
\[ 2.048\times5=10.240 \]
sonlu eleman analizi gerçekleştirilmiştir.
Altı parametreli modelin doğruluğu nedir?
En başarılı %4–%16 birleşiminde test kümesi sonuçları:
| Parametre | R² |
|---|---|
| Y | 0,99 |
| B | 0,97 |
| m | 0,91 |
| C | 0,97 |
| Rsat | 0,96 |
| b | 0,94 |
| Ortalama | 0,957 |
En yüksek doğruluk başlangıç akma yarıçapı \(Y\) için, en düşük doğruluk ise izotropik pekleşme hızı \(m\) için elde edilmiştir. \(b\) parametresi de \(R_{sat}\) ile fiziksel olarak kısmen eşdeğer etkiler üretebildiği için diğer bazı parametrelere göre daha zayıf belirlenmiştir.
m ve b neden daha zor belirlenmektedir?
\(m\), sınır yüzeyinin doygunluğa yaklaşma hızını belirler:
\[ 1-e^{-m\varepsilon^p} \]
SNT355M için \(m=3,5\) kullanıldığında doygunluk ilerlemesi:
| Ön şekil değiştirme | Doygunluk ilerlemesi |
|---|---|
| %2 | 0,07 |
| %4 | 0,13 |
| %8 | 0,24 |
| %16 | 0,43 |
En yüksek ön şekil değiştirmede dahi sınır yüzeyi tam doygunluğun yalnızca yaklaşık %43’üne ulaşmıştır. Veri, pekleşmenin erken ve orta gelişimini görürken tam doygunluk davranışını doğrudan gözlemlememektedir.
\(R_{sat}\) ile \(b\) de sınır yüzeyinin genel biçimini birlikte etkilediğinden, bazı parametre bileşimleri benzer çevrimsel tepki üretebilir. Araştırmacılar bu kalan belirsizliğin yalnız ağdan değil, kurucu modelin fiziksel parametre bağlaşımından kaynaklandığını belirtmektedir.
Üç farklı çelikte doğrulama sonucu nedir?
SNT355M ve SUS304 için %4–%16, sünekliği daha düşük SPC980Y için %4–%8 ön şekil değiştirme birleşimi kullanılmıştır.
Batırmadan belirlenen altı parametreyle yeniden oluşturulan çekme-basınç eğrileri, her üç malzemede:
- İleri yükleme bölgesini,
- Yük tersine çevrildikten sonraki Bauschinger geçişini,
- Sonraki yeniden pekleşme bölgesini
genel olarak izlemiştir.
SPC980Y’de %16 ön şekil değiştirme uygulanamadığı için \(R_{sat}\) doğruluğu 0,96’dan 0,92’ye, \(b\) doğruluğu 0,94’ten 0,89’a düşmüştür. Buna rağmen iki parametrenin birlikte oluşturduğu gözlenebilir çevrimsel tepki deneysel eğriyle uyumlu kalmıştır.
Yöntem gerçekten bağımsız bir ölçüm aracı mıdır?
Altı parametreli ağın çıkarım aşamasında ayrı bir monoton çekme deneyi girdi olarak kullanılmamaktadır. Bu anlamda yöntem, veri tabanı kurulduktan sonra yalnızca batırma tepkisinden altı parametre üreten bağımsız bir araç olarak tasarlanmıştır.
Bununla birlikte:
- Kurucu modelin geliştirilmesi ve doğrulanması çekme-basınç verilerine dayanmıştır.
- Üç malzemedeki başarı, deneysel çekme-basınç eğrileriyle karşılaştırılarak gösterilmiştir.
- Sonlu eleman veri tabanı belirli parametre aralıkları ve fiziksel varsayımlar altında oluşturulmuştur.
Bu nedenle “çekme-basınç deneyinin yerini alabilir” sonucu, doğrulanmış malzeme ve parametre alanı içinde potansiyel bir kullanım olarak okunmalıdır.
Çalışmanın güçlü yönleri nelerdir?
- Bauschinger etkisini monoton küresel batırmadan belirlemeye yönelik mekanizma temelli bir yaklaşım sunulmuştur.
- Yalnız yük-derinlik eğrisi yerine tam yönsel yüzey profilleri kullanılmıştır.
- Profil asimetrisinin geri gerilmenin makroskopik işareti olduğu deney ve simülasyonla gösterilmiştir.
- Sonlu eleman modeli deneysel P–h eğrilerini ve yüzey profillerini birlikte yeniden üretmiştir.
- Her Y–U parametresinin konuma bağlı fiziksel izi ayrı ayrı analiz edilmiştir.
- Duyarlılık ve ölçülebilirlik birlikte değerlendirilmiştir.
- Ölçüm penceresi fiziksel ve istatistiksel sonuçlara göre seçilmiştir.
- Simülasyon-deney farkını azaltmak için eğitim sırasında ölçüm gürültüsü eklenmiştir.
- Ön şekil değiştirme bileşimleri kapsamlı ablation deneyleriyle karşılaştırılmıştır.
- Üç ve altı parametreli iki ayrı problem incelenmiştir.
- Üç farklı dayanım ve kristal yapıdaki çelikte çevrimsel tepki yeniden oluşturulmuştur.
Çalışmanın temel sınırlılıkları nelerdir?
- Çalışma hakem değerlendirmesinden geçmemiş bir preprinttir.
- Üç parametreli modelde \(R_{sat}+b\) toplamı sabittir; iki parametre tamamen bağımsız değildir.
- Pearson korelasyonuna dayalı duyarlılık ölçütü doğrusal ilişkiyi gösterir, matematiksel benzersizliği kanıtlamaz.
- Altı parametreli modelde \(m\), \(R_{sat}\) ve \(b\) arasında kalan fiziksel bağlaşım bulunmaktadır.
- Deneysel doğrulama yalnız üç çelikle sınırlıdır.
- Başlangıçta güçlü kristalografik doku göstermeyen malzemeler kullanılmıştır.
- Alüminyum, magnezyum, titanyum ve diğer demir dışı malzemeler denenmemiştir.
- Şekil değiştirme hızı ve sıcaklık etkileri modele dâhil edilmemiştir.
- Yüksek hızlı, darbe veya yorulma koşullarında doğrulama yapılmamıştır.
- Sonlu eleman modelinde ön şekil değiştirme durumu üniform kabul edilmiştir.
- Kaynak ve yerel şekillendirme bölgelerindeki gradyanlı iç değişkenler incelenmemiştir.
- Sürtünme katsayısı 0,2 deneysel uyuma göre seçilmiş; sürtünme belirsizliği sistematik olarak taranmamıştır.
- Batırıcı yarıçapı ve uç geometrisi belirsizliğinin etkisi verilmemiştir.
- Yüzey pürüzlülüğü, ölçüm gürültüsü ve cihazlar arası değişkenlik kapsamlı belirsizlik analizine tabi tutulmamıştır.
- Her deney için üç tekrar yapılmış olsa da parametre sonuçlarına ait güven aralıkları sunulmamıştır.
- CNN’nin farklı rastgele başlangıçlardaki sonuç dağılımı verilmemiştir.
- Ek Şekil S1–S3 ve bazı tamamlayıcı sonuçlar yüklenen ana belgede bulunmamaktadır.
- Kaynak kodu, VUMAT, eğitilmiş ağ ve tam veri tabanı için açık erişim bağlantısı verilmemiştir.
- Gerçek üretim hattı veya çalışan parça üzerinde dijital ikiz uygulaması gösterilmemiştir.
Çalışma neyi desteklemektedir?
- Ön şekil değiştirmeyle gelişen geri gerilmenin küresel izin yönsel yüzey profilinde ölçülebilir bir asimetri oluşturduğunu desteklemektedir.
- Yük-derinlik ve yüzey profili bilgilerinin birlikte kullanılmasının tek bir skaler ölçütten daha fazla parametre ayırabildiğini göstermektedir.
- Yığılma bölgesinin Bauschinger parametreleri açısından en bilgi yoğun alan olduğunu göstermektedir.
- Bilinen monoton özelliklere sahip bir malzemede \(C\), \(R_{sat}\) ve \(b\) parametrelerinin batırmadan yüksek doğrulukla tahmin edilebildiğini desteklemektedir.
- Altı Y–U parametresinin seçilen veri tabanı aralıklarında aynı batırma girdisinden tahmin edilebildiğini göstermektedir.
- Batırmadan belirlenen parametrelerin üç çeliğin çekme-basınç tepkisini genel olarak yeniden üretebildiğini göstermektedir.
Çalışma neyi kanıtlamamaktadır?
- Çekme-basınç deneyinin bütün malzemelerde tamamen gereksiz hâle geldiğini kanıtlamamaktadır.
- Parametrelerin matematiksel olarak her koşulda benzersiz olduğunu kanıtlamamaktadır.
- Yöntemin bütün kristalografik dokulara ve anizotropik malzemelere geçerli olduğunu göstermemektedir.
- Kaynak bölgeleri veya çalışan parçalar üzerindeki gradyanlı plastik geçmişi doğrudan belirleyebildiğini göstermemektedir.
- Yüzey kaplamaları, oksit tabakaları veya yüksek pürüzlülük altında aynı doğruluğu garanti etmemektedir.
- Gerçek zamanlı üretim kontrolü, sertifikasyon veya güvenlik kritik kabul için yeterli olduğunu göstermemektedir.
- Her bir Y–U parametresinin mikroyapısal olarak tek ve benzersiz bir fiziksel değere karşılık geldiğini kanıtlamamaktadır.
- İzin yalnız yüzeye yakın bölgeyi örneklemesi nedeniyle, malzemenin bütün kalınlığı için aynı davranışın geçerli olduğunu kanıtlamamaktadır.
Çalışmanın Yöntemi ve Bulguları
Araştırma tasarımı
Çalışma; kontrollü ön şekil değiştirme, çekme-basınç referans deneyleri, küresel batırma, konfokal yüzey profilometrisi, Yoshida–Uemori kurucu model kalibrasyonu, Abaqus/Explicit sonlu eleman analizleri, parametre veri tabanı üretimi, çift kollu CNN eğitimi, korelasyon tabanlı duyarlılık analizi ve deneysel doğrulama aşamalarından oluşmaktadır.
Deneysel iş akışı
- SNT355M numunelerinin başlangıç mekanik özellikleri belirlenmiştir.
- %0, %2, %4, %8 ve %16 ön şekil değiştirme durumları hazırlanmıştır.
- Referans Yoshida–Uemori parametreleri için çekme-basınç deneyleri yapılmıştır.
- Her ön şekil değiştirme koşulunda üç küresel batırma gerçekleştirilmiştir.
- P–h eğrileri kaydedilmiştir.
- LD ve TD yönlerinde yüzey profilleri ölçülmüştür.
- Deneysel sonuçlar sonlu eleman modeliyle karşılaştırılmıştır.
Üç parametreli model özeti
| Öğe | Değer |
|---|---|
| Değişken parametreler | C, Rsat, b |
| Sabit parametreler | Y, B, m |
| Ek kısıt | Rsat + b = 545 MPa |
| Parametre bileşimi | 1.024 |
| Ön şekil değiştirme sayısı | 5 |
| Toplam FE analizi | 5.120 |
| Test örneği | 102 |
Altı parametreli model özeti
| Öğe | Değer |
|---|---|
| Çıktılar | Y, B, m, C, Rsat, b |
| Rsat–b kısıtı | Bulunmuyor; bağımsız örnekleme |
| Parametre bileşimi | 2.048 |
| Ön şekil değiştirme sayısı | 5 |
| Toplam FE analizi | 10.240 |
| En iyi koşul | [%4, %16] |
| Ortalama R² | 0,957 |
Önemli fiziksel bulgular
- Ön şekil değiştirme, akma ve sınır yüzeylerini çekme yönüne kaydırmıştır.
- %16 ön şekil değiştirme P–h yükünü %0 koşuluna göre yükseltmiştir.
- %0 koşulunda LD ve TD profilleri simetrik kalmıştır.
- %16 koşulunda LD profili TD profilinden daha yüksek olmuştur.
- Asimetri tepesi yaklaşık 350–450 µm uzaklıkta oluşmuştur.
- Rsat, yük-derinlik ve simetrik yığılma üzerinde baskın etki göstermiştir.
- C, yüzey profilinin biçimi ve konumsal dağılımında daha görünür olmuştur.
- Rsat ve b, simetrik profilde aynı yönde; asimetri kanalında zıt yönde etki etmiştir.
- 650 µm sonrasında parametre etkileri büyük ölçüde kaybolmuştur.
Önemli makine öğrenmesi bulguları
- Yalnız %0 ön şekil değiştirme, yönsel bilgi bulunmadığı için zayıf kalmıştır.
- %4 ve üzerindeki tek koşullar üç parametreli modelde ortalama R² ≈ 0,99 sağlamıştır.
- Tek %16 koşulu üç parametreli problemde en düşük hatayı vermiştir.
- Yüksek ön şekil değiştirmeye ek kanallar eklemek her zaman doğruluğu artırmamıştır.
- Altı parametreli problemde düşük ve yüksek ön şekil değiştirme bilgilerinin birleşimi yararlı olmuştur.
- En iyi altı parametreli giriş %4 ve %16 koşullarının birleşimidir.
Deneysel doğrulama özeti
| Malzeme | Kullanılan ön şekil değiştirmeler | Temel sonuç |
|---|---|---|
| SNT355M | %4 ve %16 | Batırmadan elde edilen parametreler çevrimsel deney eğrisini yeniden üretmiştir. |
| SUS304 | %4 ve %16 | Farklı kristal yapı ve pekleşmeye rağmen genel uyum sağlanmıştır. |
| SPC980Y | %4 ve %8 | %16 uygulanmadan da gözlenebilir çevrimsel tepki yakalanmıştır. |
İstatistiksel değerlendirme
Model başarımı temel olarak ortalama mutlak hata ve belirleme katsayısı \(R^2\) ile değerlendirilmiştir. Veri tabanı 8:1:1 oranında eğitim, doğrulama ve test kümelerine ayrılmıştır.
Çalışmada deney tekrarlarının standart sapması, tahmin güven aralıkları, model başlangıçları arasındaki varyasyon veya bağımsız laboratuvarlar arası tekrarlanabilirlik verilmemiştir. Yüksek \(R^2\) değerleri geniş örnekleme aralığından etkilenebilir; bu nedenle küçük mutlak hatalar ve deneysel eğri yeniden üretimiyle birlikte yorumlanmalıdır.
Uygulamaya geçiş için gerekli doğrulamalar
- Güçlü hadde dokusuna sahip anizotropik saclarda test
- Alüminyum, magnezyum ve titanyum alaşımlarında doğrulama
- Kaynak metali ve ısı tesiri altındaki bölgelerde gradyanlı modelleme
- Farklı batırıcı yarıçapları ve uç geometrilerinin karşılaştırılması
- Sürtünme katsayısı ve yüzey pürüzlülüğü belirsizlik analizi
- Cihazlar ve laboratuvarlar arası tekrarlanabilirlik
- Hız ve sıcaklık bağımlı kurucu modellerin eklenmesi
- Yüksek şekil değiştirme hızlı ve darbe koşullarının sınanması
- Parametre tahminleri için güven aralıklarının oluşturulması
- Kaynak kodu, VUMAT ve veri tabanının bağımsız doğrulamaya açılması
- Üretim parçaları üzerinde kör test
- Geleneksel çevrimsel deneylerle standartlaştırılmış karşılaştırma
Kaynak ve Yöntem Notu
Çalışmanın özgün adı: Physics-guided FE–CNN framework for identifying the Bauschinger effect via spherical indentation
Yazarlar: Minwoo Park; Deunbom Chung; Seungwoo Kim; Jaeyoung Park; Myoung-Gyu Lee; Fusahito Yoshida; Heung Nam Han.
Yazar sıralaması: Yukarıdaki sıra çalışmadaki özgün yazar sırasıdır.
Eş katkı bilgisi: Çalışmada eş birinci yazar veya eş katkı beyanı yer almamaktadır.
Sorumlu yazar: Heung Nam Han.
Sorumlu yazar e-postası: hnhan@snu.ac.kr
Sorumlu yazar telefonu: +82 2 880 9240
Kurumlar:
- Department of Materials Science and Engineering & Research Institute of Advanced Materials, Seoul National University, Seoul 08826, Republic of Korea.
- Material Engineering Team, Hanwha Aerospace, Pangyo 13488, Republic of Korea.
- Hiroshima University, Higashihiroshima 739-0006, Japan.
Resmî yayın platformu: SSRN.
Resmî çalışma bağlantısı:SSRN çalışma sayfası
Yayın yılı: 2026.
Dergi: Bu sürüm için belirli bir hakemli dergi adı veya kabul bilgisi yer almamaktadır.
Yayın durumu: Çalışma hakem değerlendirmesinden geçmemiş bir preprinttir. Bir dergiye kabul edilmiş hakemli makale olarak değerlendirilmemelidir.
Kaynak türü: Deneysel mekanik testler, sonlu eleman veri tabanı, makine öğrenmesi, duyarlılık analizi ve çoklu malzeme doğrulaması içeren preprint araştırma makalesi.
Finansman: Çalışma; Kore Ulusal Araştırma Vakfının Bilim ve Bilgi ve İletişim Teknolojileri Bakanlığı tarafından finanse edilen Nano ve Malzeme Teknolojisi Geliştirme Programı kapsamında NRF-2021M3A7C2089767 (RS-2020-NR056406) ve RS-2024-00445448 destekleriyle finanse edilmiştir. Hanwha Aerospace’in de araştırmaya destek verdiği belirtilmiştir.
Teşekkür: Seoul National University Institute of Engineering Research araştırma tesislerine teşekkür edilmiştir.
Yazar katkıları: Ana metinde ayrı bir CRediT yazar katkı tablosu yer almamaktadır.
Çıkar çatışması: Bu sürümde açık bir çıkar çatışması beyanı yer almamaktadır. Hanwha Aerospace’in hem yazar kurumu hem de finansal destek sağlayıcısı olması görünür tutulmalıdır; bu durum tek başına çıkar çatışması kanıtı değildir.
Veri ve kod erişimi: Sonlu eleman veri tabanı, Abaqus VUMAT alt programı, CNN kaynak kodu, eğitilmiş ağırlıklar ve deneysel ham profil verileri için açık erişim bağlantısı verilmemiştir.
Ek dosyalar: Ana metinde Ek Şekil S1, S2 ve S3’e gönderme yapılmaktadır. Bu tamamlayıcı dosyalar yüklenen ana belgede bulunmadığından EBSD görüntüsü, bütün altı parametre parity grafikleri ve ek batırma tepkileri bağımsız olarak incelenememiştir.
Bu Türkçe açıklama; yüklenen çalışmanın kuramsal Yoshida–Uemori denklemleri, çekme ve çekme-basınç deneyleri, küresel batırma düzeni, sonlu eleman ağı, veri tabanı oluşturma yöntemi, CNN mimarisi, parametre değişim analizleri, korelasyon tabanlı duyarlılık sonuçları, ablation tabloları ve üç çelikteki deneysel doğrulama grafikleri incelenerek hazırlanmıştır. Bilimsel bulgulara çalışma dışından yeni sonuç eklenmemiştir. Dış kaynaklar yalnızca DOI, SSRN kaydı ve kurumsal bibliyografik kimliklerin doğrulanması amacıyla kullanılmıştır.
Çalışmanın en önemli yorumsal sınırı, yüksek parametre tahmin başarısının sonlu eleman modelinin kurucu varsayımlarına ve simülasyon veri tabanına bağlı olmasıdır. Üç parametreli problemde sabit toplam kısıtı bulunmakta, altı parametreli problemde ise özellikle \(m\), \(R_{sat}\) ve \(b\) arasında kalan fiziksel bağlaşım devam etmektedir. Sonuçlar, küresel batırmanın Bauschinger etkisi için güçlü bir yerel karakterizasyon aracı olabileceğini desteklemekte; ancak standart çekme-basınç deneylerinin bütün malzeme ve uygulamalarda doğrudan yerine geçtiğini kanıtlamamaktadır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir