

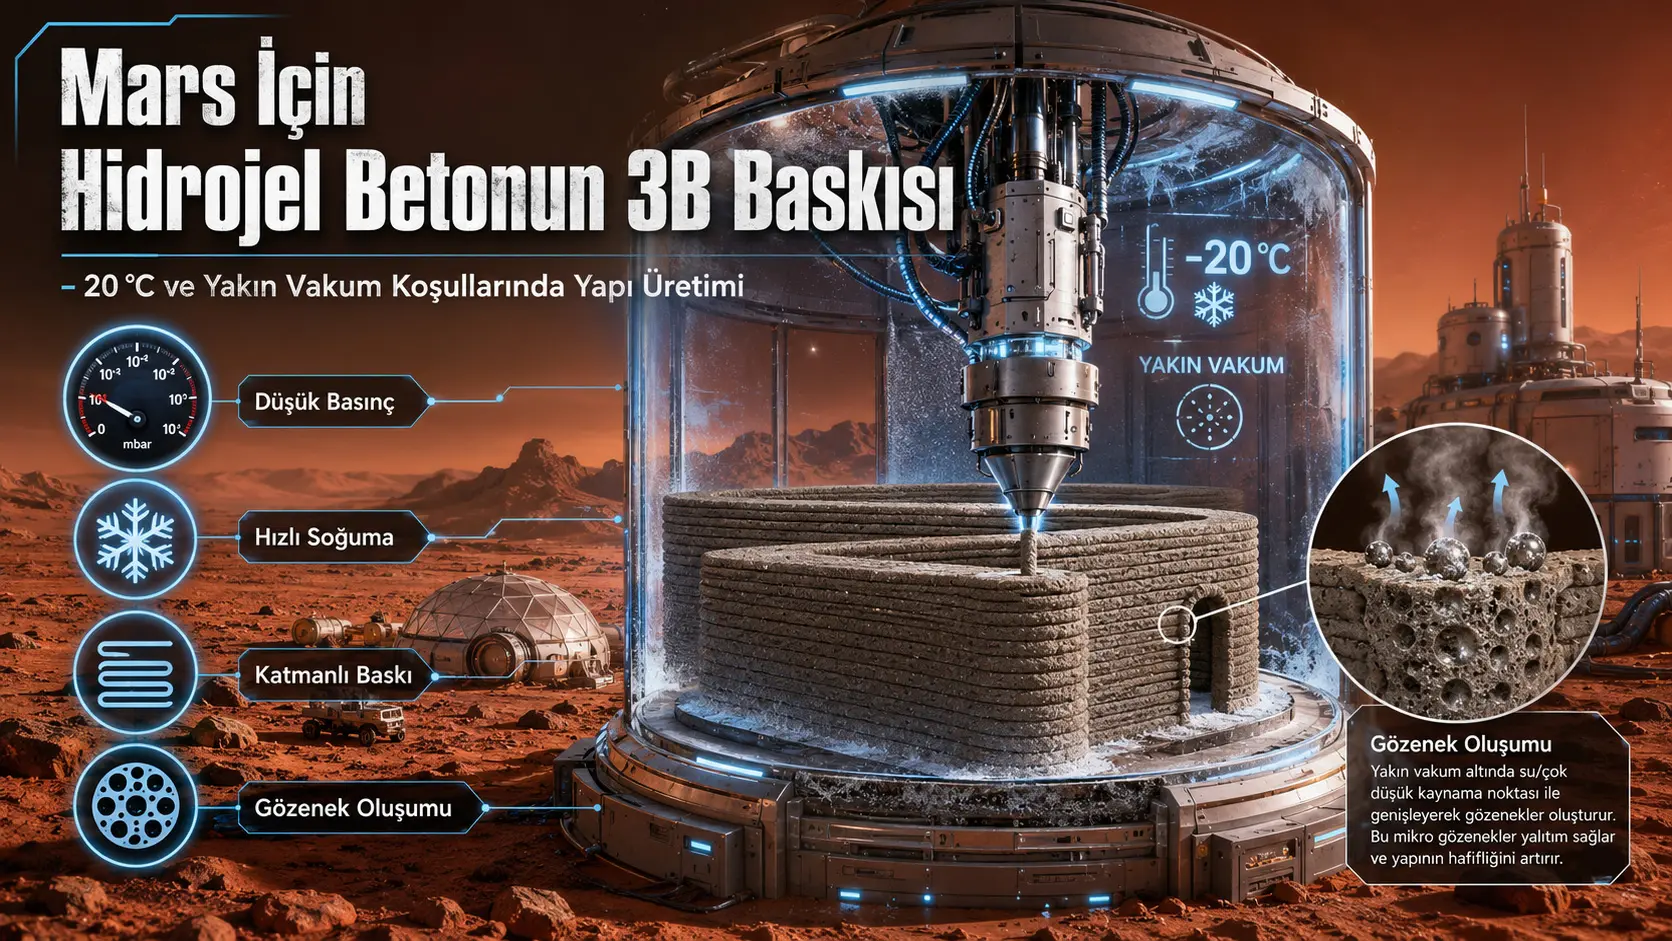
Бул изилдөө гидрогель негизиндеги бетондун төмөн температура жана вакуумга жакын шарттарда катмар-катмар болуп басылып чыгарылышы мүмкүнбү деген маселени изилдейт. Изилдөөчүлөр желатин гидрозолун MGS-1 Марс реголитинин симулянты менен аралаштырып, даярдалган бөлүкчө жүктөлгөн полимер золун басымы менен температурасын көзөмөлдөөгө мүмкүн болгон атайын экологиялык камеранын ичиндеги экструзиялык принтерде сынашкан. Материалдын температурасы 25-50 °C, айлана-чөйрөнүн температурасы −20 менен 20 °C, ал эми чөйрөнүн басымы 101.325 Pa менен 1.000 Pa аралыгында өзгөртүлгөн.
Натыйжалар басып чыгаруу учурунда бири-биринен ажыратылып каралышы керек болгон үч негизги өзгөрмө бар экенин көрсөтөт. Материалдын температурасы аралашманын соплодон агып чыга алар-албасын аныктаган реологияны көзөмөлдөгөн. Айлана-чөйрөнүн жана негиздин температурасы материал төшөлгөндөн кийинки муздоо, гелденүү, тоңуу жана алгачкы форманы сактоо процессине таасир эткен. Чөйрөнүн басымы болсо камалып калган газдын кеңейишин жана суунун суюктук-буу туруктуулугун өзгөртүп, экструзия механизмин түздөн-түз өзгөрткөн.
Болжол менен 34 °C материал температурасы үзгүлтүксүз экструзия менен катмарлардын формасын сактоонун ортосундагы эң тең салмактуу шарт катары аныкталган. Атмосферага жакын басымдарда тыгыз жана иреттүү филаменттер пайда болгон. Орточо вакуумда аралашмадагы камалып калган жана эриген газдар кеңейип, көбүкчөлөрдү жана орточо өлчөмдөгү көңдөйлөрдү пайда кылган. Чөйрөнүн басымы 34 °C-деги суунун болжол менен 5,3 kPa болгон каныккан буу басымынан төмөндөгөндө тез кайноо башталган; буунун пайда болушу материалдын соплодон чыгышына көмөк көрсөткөнү менен, филаменттерди ирээтсиз, көңдөйлүү жана үзүлмө абалга келтирген.
−20 °C айлана-чөйрө температурасы өзүнчө эле басып чыгарууну бузбастан, атмосфералык басымда төшөлгөн филаменттин тезирээк муздап, формасын сактоосуна жардам берген. Ал эми төмөн басым менен төмөн температура айкалышкан шарттарда тез муздоо буулануу, көбүкчөлөрдүн пайда болушу жана көңдөй түзүлүшү менен бирге жүргөн. Ошондуктан эң тез каткан шарт эң сапаттуу басып чыгарууну берген эмес.
Рентген томографиясы жана электрондук микроскопиялык изилдөөлөр басым азайган сайын көңдөйлөрдүн көлөмү көбөйүп, алардын катмар чек араларында топтолорун көрсөткөн. Төмөн басымда пайда болгон бул кемчиликтер тыгыздыкты, салыштырмалуу кысуу бекемдигин, катуулукту, ийилүү көрсөткүчтөрүн жана энергия сиңирүү жөндөмүн азайткан. Ошого карабастан, гидрогель негизиндеги композит окшош тыгыздыктагы цемент негизиндеги жеңил бетонго салыштырганда көбүрөөк деформация жана акырындап өнүккөн сынуу жүрүм-турумун көрсөткөн.
Изилдөө Марста түздөн-түз курулуш жасалганын же материал чыныгы Марс шарттарында узак убакыт чыдай турганын далилдебейт. Тажрыйбалар Жердин тартылуу күчүндө, MGS-1 симулянты менен, тирүү микроорганизмдерди камтыбаган аралашмада жана эң төмөнкү −20 °C менен 1 kPa шарттарында жүргүзүлгөн. Механикалык үлгүлөр басып чыгаргандан кийин кадимки чөйрө шарттарында кургатылган. Ошондой эле бул эмгек рецензиядан өтө элек preprint болуп саналат.
Изилдөөнүн негизги суроосу эмнеде?
Изилдөөнүн негизги суроосу — суу жана гидрогель жагынан бай реголит аралашмасын төмөн температура жана төмөн аба басымы шартында соплодон үзгүлтүксүз чыгарып болобу жана төшөлгөн катмарлар бири-биринин үстүнө коюлуп конструкция түзө ала тургандай туруктуу бойдон кала алабы деген суроо.
Жердеги бетонду 3B басып чыгарууда негизги тең салмак материал насостоо жана экструзия учурунда жетиштүү агымдуу, ал эми соплодон чыккандан кийин өз салмагын көтөрө ала тургандай катуу болушу керек деген талаптан турат. Марска окшош чөйрөдө бул тең салмакка үч жаңы физикалык процесс кошулат:
- Аралашмада камалып калган же эриген газдардын басым төмөндөгөндө кеңейиши
- Суунун каныккан буу басымынан төмөн чөйрөдө туруктуулугун жоготуп, тез бууланышы
- Муздоо, гелденүү, тоңуу, суунун жоголушу жана сублимациянын бир убакта жүрүшү
Изилдөөчүлөр бул таасирлерди бири-биринен ажыратуу үчүн материалдын температурасын, айлана-чөйрөнүн температурасын, негиздин температурасын жана чөйрөнүн басымын өз алдынча көзөмөлдөй ала турган басып чыгаруу системасын иштеп чыгышкан.
Изилдөөдөгү материал чындап эле “тирүү бетон”бу?
Жок. Изилдөөнүн кириш бөлүгүндө тирүү курулуш материалдары, башкача айтканда гидрогелдин ичинде инженердик жол менен жасалган микроорганизмдерди камтый ала турган композиттер сүрөттөлөт. Бирок бул тажрыйбада басып чыгаруу жүрүм-турумун башкарган негизги гидрогель–реголит системасын өзүнчө кароо үчүн микроорганизмдери жок гидрогель негизиндеги бетон колдонулган.
Изилдөөдөгү терминология боюнча:
- Гидрогель негизиндеги бетон (HBC): Гидрогель байланыштыргыч менен минералдык бөлүкчөлөрдөн түзүлгөн кеңири материалдык платформа.
- Тирүү курулуш материалы (LBM): HBC системасынын тирүү жана функциялык микроорганизмдерди камтыган биологиялык түрү.
- Бөлүкчө жүктөлгөн полимер зол (PLPS): Катуу боло электе соплодон өткөрүлүүчү жаңы HBC аралашмасынын агымдуу абалы.
Демек, бул изилдөөнүн натыйжалары микроорганизмдердин вакуумда, суукта же радиация астында жашоо жөндөмүн түздөн-түз көрсөтпөйт. Тажрыйба негизинен гидрогель–реголит матрицасынын убактылуу экструзиялык жүрүм-турумун изилдейт.
Гидрогель негизиндеги бетон кадимки бетон менен бир эле материалбы?
Жок. Изилдөөдөгү материалда Portland цементи же салттуу гидравликалык байланыштыргыч колдонулган эмес. Минералдык бөлүкчөлөрдү бири-бирине бириктирген фаза — желатин негизиндеги гидрогель. Бул жерде “бетон” деген сөз минералдык агрегат менен полимер байланыштыргыч түзгөн композиттик түзүлүш маанисинде колдонулат.
Бул айырма механикалык жүрүм-турумду да түшүндүрөт. Цемент негизиндеги бетон адатта жогорку катуулукту жана морт сынууну көрсөтсө, гидрогель–бөлүкчө матрицасы жумшагыраак, көбүрөөк деформациялана алган жана энергияны акырындык менен болгон бузулуу аркылуу тарата алган композит түзгөн.
Аралашмада кайсы материалдар колдонулган?
| Компонент | Билдирилген касиет | Изилдөөдөгү кызматы |
|---|---|---|
| MGS-1 Марс реголитинин симулянты | Үймө тыгыздыгы 1,33 g/cm³; бөлүкчө өлчөмү 0,04-1.000 µm; медианалык өлчөм 70,51 µm | Марстагы минералдык агрегаттын ордуна колдонулган лабораториялык симулянт |
| Чочко терисинин желатини | Майда порошок түрүндөгү коммерциялык желатин | Сууда гидрозоль, андан кийин физикалык гидрогель түзгөн байланыштыргыч |
| Деиондоштурулган суу | Желатин эритмесинин суюк фазасы | Агымдуулукту, гелденүүнү, тоңууну жана басымга жараша буулануу процесстерин аныктаган фаза |
MGS-1 чыныгы Марс реголитинен алынган үлгү эмес. Ал белгилүү минералдык жана дандын касиеттерин туураш үчүн Жерде даярдалган симулянт. Ошондуктан изилдөө чыныгы Марс реголитиндеги реактивдүүлүктү, электростатикалык чаң жүрүм-турумун же ар кандай дан формаларын түздөн-түз сынаган эмес.
Жаңы аралашма кантип даярдалган?
Желатин порошогу 80 °C температурадагы деиондоштурулган сууга желатин/суу массалык катышы 0,2 боло тургандай кошулган. Аралашма магниттик жылыткычта эки саат аралаштырылып, бир тектүү желатин золу даярдалган.
Бул зол андан кийин MGS-1 бөлүкчөлөрү менен зол/агрегат массалык катышы 0,2 боло тургандай бириктирилип, 23 °C-де эки мүнөт кол менен аралаштырылган. Даяр болгон жаңы материал реологиялык тажрыйбаларда колдонулган же 3B принтердин жабык материал камерасына жайгаштырылган.
Бул өндүрүш жолу тажрыйбалык масштабда колдонууга мүмкүн болгон рецептураны көрсөтөт. Аралашманы ири масштабда, үзгүлтүксүз же толугу менен роботтук жол менен даярдоо сыналган эмес.
Экологиялык 3B басып чыгаруу системасы кантип иштеген?
Принтер басымы жана температурасы программалана турган жабык экологиялык камеранын ичине орнотулган. Камеранын техникалык иштөө мүмкүнчүлүгү 1 Pa менен атмосфералык басымдын жана −60 менен 100 °C аралыгында. Бирок бул изилдөөдөгү басып чыгаруу тажрыйбалары 1.000 Pa менен 101.325 Pa жана −20 менен 20 °C аралыгында жүргүзүлгөн.
Системанын негизги компоненттери төмөнкүлөр:
- Жылытуучу каптамасы бар жабык материал камерасы
- Экструзиялык принтер жана 3 mm диаметри бар сопло
- Камеранын басымы төмөндөтүлгөндө эрте агып кетүүгө жол бербеген аба өткөрбөс клапан
- Түз өткөрүм аркылуу муздатууну камсыз кылган температурасы көзөмөлдөнгөн муздак платформа
- Суу менен муздатылуучу айланма система
- Көрүү камерасы жана инфракызыл камера
- Басымды жана температураны көзөмөлдөө үчүн тышкы компьютердик байланыштар
Төмөн басымда табигый конвекция аркылуу жылуулук өткөрүү начарлагандыктан камеранын абасын гана муздатуу жетишсиз. Ошондуктан изилдөөчүлөр филамент менен платформанын түз тийишүүсү аркылуу көзөмөлдөнгөн жылуулук өткөрүүнү камсыз кылган муздак платформаны колдонушкан.
Басып чыгаруу учурунда кайсы өзгөрмөлөр өзгөртүлгөн?
| Өзгөрмө | Тажрыйбалык диапазон же деңгээл | Негизги таасири |
|---|---|---|
| Материалдын температурасы, Tm | 25-50 °C; негизги басып чыгаруу шарты болжол менен 34 °C | Агуу каршылыгы, вискоэластикалык түзүлүш жана соплодон чыгуу |
| Чөйрөнүн басымы, Pamb | 101.325, 80.000, 50.000, 10.000, 5.000 жана 1.000 Pa | Газдын кеңейиши, суунун суюктук-буу туруктуулугу жана көңдөй түзүлүшү |
| Айлана-чөйрөнүн температурасы, Te | 20, 0 жана −20 °C | Төшөлгөн филаменттин муздоо, гелденүү жана тоңуу ылдамдыгы |
| Негиздин температурасы | Айлана-чөйрөнүн температурасына барабар | Түз тийишүү аркылуу өткөрүмдүк муздатуу |
Негизги басып чыгаруу параметрлери кайсылар?
| Параметр | Билдирилген мааниси |
|---|---|
| Соплонун диаметри | 3 mm |
| Номиналдык катмар бийиктиги | 2,5 mm |
| Соплонун кыймыл ылдамдыгы | 30 mm/s |
| Номиналдык сопло чыгуу ылдамдыгы | Болжол менен 30 mm/s |
| Бир сызыктык сыноо аянты | 80 mm × 80 mm ийри жол |
| Көп катмарлуу түзүлүштүн негизинин туурасы | 30 mm |
| Долбоорлонгон бийиктик | Болжол менен 60-62,5 mm; 25 катмар |
Реология эмне үчүн чечүүчү мааниге ээ?
Экструзиялык басып чыгарууда аралашма бири-бирине карама-каршы эки талапты бир учурда аткарышы керек. Насостун жана соплонун ичинде агышы үчүн агууга каршылыгы төмөн, ал эми төшөлгөндөн кийин жайылып кетпей, үстүңкү катмарларды көтөрүшү үчүн жетиштүү ийкемдүү түзүлүшү болушу зарыл.
Желатин негизиндеги система муздаган сайын полимер чынжырлары жарым-жартылай үч спиралдуу байланыш аймактарын түзөт. Бул физикалык гелденүү аралашманын ийкемдүүлүк модулун жана төмөн жылыш ылдамдыгындагы каршылыгын жогорулатат. Реголит бөлүкчөлөрүнүн скелети да гидрогель матрицасынын кыймылын чектеп, бул таасирди күчөтөт.
Жогорку температурада болсо желатин тармагы алсырайт. Аралашма соплодон оңой чыгат, бирок төшөлгөндөн кийин кеңейип, жалпайып, көп катмарлуу түзүлүштүн кулашына алып келиши мүмкүн.
Реологиялык тажрыйбалар кантип жүргүзүлгөн?
Аралашманын реологиялык касиеттери төрт канаттуу геометриясы бар Anton Paar MCR 302e реометри менен өлчөнгөн. Үлгү структуралык тарыхтын таасирин азайтуу үчүн адегенде 10 s−1 жылыш ылдамдыгында 30 секунд алдын ала жылышка дуушар болгон.
Жылыш ылдамдыгы андан кийин 10-дан 60 s−1 маанисине жогорулатылып, андан соң 60-тан 0,2 s−1 маанисине баскычтуу түрдө төмөндөтүлгөн. Төмөн жылыш аймагындагы чыңалуу маалыматтары сызыктуу түрдө нөлдүк жылыш ылдамдыгына чейин узартылып, кесилишкен маани көрүнгөн агуу чыңалуусу катары кабыл алынган.
Температуралык тажрыйбалар 50, 45, 34 жана 25 °C-де жүргүзүлгөн. Материал 25 °C-ге жеткенден кийин 0, 20, 45 жана 60 мүнөттүк тыныгуу убакыттары да өзүнчө бааланган. Тербелмелүү тажрыйбаларда деформация амплитудасы пайыз 0,001-ден пайыз 100-гө чейин жогорулатылып, жыштык 1 Hz болуп сакталган.
3-сүрөт кайсы реологиялык терезени көрсөтөт?
3-сүрөттө 25 °C-де кармалган аралашманын төмөн жылыштагы каршылыгы убакыт өткөн сайын кескин өсөт. Графиктен болжолдуу окуганда, көрүнгөн агуу чыңалуусу 25 °C-де 60 мүнөт турган аралашмада 2,5 kPa деңгээлине жетсе, 34 °C шартында болжол менен 1,3 kPa деңгээлинде болот.
45 жана 50 °C шарттарында агуу каршылыгы төмөн, ал эми жоготуу тангенси жогору. Бул материалдын ийкемдүү түзүлүштөн көбүрөөк агымдуу жана энергияны чачыраткан жүрүм-турумга өткөнүн көрсөтөт.
| Материалдын абалы | Экструзиялык жүрүм-турум | Басып чыгаргандан кийинки жүрүм-турум |
|---|---|---|
| 25 °C же узак тыныгуу | Соплодон үзгүлтүксүз чыгууда кыйналат. | Формасын сактай алат; бирок үзүлмө филаменттер пайда болот. |
| Болжол менен 34 °C | Үзгүлтүксүз жана иреттүү экструзияны камсыз кылат. | Жетиштүү катмар туруктуулугун көрсөтөт. |
| 40-50 °C | Оңой жана тез агат. | Ашыкча жайылууга, катмарлардын жалпайышына жана кулашына алып келет. |
Ошондуктан болжол менен 34 °C бул изилдөөдөгү рецептура жана басып чыгаруу параметрлери үчүн оптималдуу материал температурасы катары тандалган. Бул температура универсалдуу HBC мааниси эмес; желатиндин көлөмү, суунун катышы, дан өлчөмдөрүнүн бөлүштүрүлүшү, сопло жана ылдамдык өзгөрсө, терезе да өзгөрүшү мүмкүн.
Басым экструзия механизмин кантип өзгөрткөн?
Басымдын таасири чөйрөнүн басымы менен материал температурасынын шартындагы суунун каныккан буу басымынын ортосундагы байланышка көз каранды. Изилдөөдө 34 °C-деги суу үчүн каныккан буу басымы болжол менен 5,3 kPa деп алынган.
\[ P_{\mathrm{amb}} \gtrless P_{\mathrm{sat}}(T_m) \]
Бул жерде:
- \(P_{\mathrm{amb}}\): Басып чыгаруу чөйрөсүндөгү абсолюттук басым.
- \(P_{\mathrm{sat}}(T_m)\): Материал температурасындагы суунун каныккан буу басымы.
- \(T_m\): Соплого келген жаңы аралашманын температурасы.
Чөйрөнүн басымы каныккан басымдан жогору болгондо суу суюк фазада туруктуу. Чөйрөнүн басымы андан төмөн түшкөндө суу соплодон чыгуу учурунда термодинамикалык жактан туруксуз болуп, тез буу пайда кылышы мүмкүн.
Үч экструзия режими кайсылар?
| Режим | Болжолдуу басым аймагы | Басып чыгарууну башкарган механизм | Байкалган натыйжа |
|---|---|---|---|
| Режим I: Туруктуу тыгыз экструзия | Атмосфералык басым жана болжол менен 80 kPa тегереги | Аралашманын реологиялык агымы; суу суюк фазада туруктуу | Үзгүлтүксүз, тегиз жана аз көңдөйлүү филаменттер; туруктуу катмарлар |
| Режим II: Көбүкчө кеңейүүсү менен экструзия | Болжол менен 5,3-80 kPa | Камалып калган жана эриген газдардын кеңейиши | Беттин одуракайланышы, орто масштабдагы көңдөйлөр жана катмар ирээтсиздиги |
| Режим III: Тез кайноо көмөктөшкөн экструзия | Болжол менен 5,3 kPa-дан төмөн | Суунун тез бууланышы жана буунун материалдын чыгышына кошкон салымы | Өтө көңдөйлүү, одуракай, ирээтсиз жана айрым жерлери үзүлмө филаменттер |
Бул чек аралар колдонулган аралашма, болжол менен 34 °C материал температурасы, сопло жана экструзия ылдамдыгы үчүн гана жарактуу. Суунун катышы, эриген газдын көлөмү же материал температурасы өзгөрсө, каныккан басым жана режим чек аралары да өзгөрөт.
Көбүкчө кеңейүүсү менен экструзия кантип пайда болгон?
Жаңы аралашма атмосфералык басымда даярдалганда анын ичине аба камалып калышы жана сууда аба эриши мүмкүн. Басым төмөндөгөндө бул газдардын көлөмү чоңоёт. Гидрогель тармагы жана минералдык бөлүкчөлөрдүн скелети көбүкчөлөрдүн толугу менен эркин өсүшүнө тоскоол болгону менен, филаменттин ичинде боштуктар жана бетинде одуракайлык пайда болот.
Бул режимде материал дагы эле үзгүлтүксүз басылып чыгышы мүмкүн болгон. Бирок катмар чек аралары ирээтсиз болуп, ички көңдөйлөр көбөйүп, көп катмарлуу түзүлүштүн геометриялык тактыгы төмөндөгөн.
Тез кайноо көмөктөшкөн экструзия деген эмне?
Чөйрөнүн басымы ысык аралашмадагы суунун каныккан буу басымынан төмөн түшкөндө суу өтө кыска убакытта буу пайда кыла баштайт. Бул процесс кадимки көбүкчө кеңейишинен айырмаланат; жаңы буу өзөктөрү пайда болуп, тез өсөт.
Буунун пайда болушу аралашманы соплодон сыртка түртүп, экструзияга жарым-жартылай жардам бериши мүмкүн. Ошондуктан изилдөөчүлөр эң төмөнкү басымдагы жүрүм-турумду жөн гана “басып чыгаруу ийгиликсиздиги” эмес, материалдын башкача чыгуу механизми катары баалашкан.
Мунун ордуна филаменттин ички түзүлүшү олуттуу бузулган. Бети одуракай болуп, филамент чек аралары ирээтсизденип, майда жана байланышкан көңдөй тармагы пайда болуп, басып чыгаруу жолундагы боштуктардын саны көбөйгөн.
Айлана-чөйрөнүн температурасы тез кайноо чек арасын эмне үчүн түздөн-түз аныктаган эмес?
Аралашма соплодон чыкканда дагы эле болжол менен 34 °C болот. Ошондуктан алгачкы суюктук-буу туруктуулугу муздак камеранын температурасынан мурда ысык аралашманын өзүнүн каныккан буу басымы менен аныкталат.
−20 °C айлана-чөйрө жана платформа температурасы материал төшөлгөндөн кийин таасирдүү болгон. Муздак платформа филаменттен жылуулукту алып, гелденүүнү жана мүмкүн болгон тоңууну тездетип, эрте форманы сактоону жакшырткан.
Бул айырма изилдөөнүн эң маанилүү инженердик жыйынтыктарынын бири:
- Материалдын температурасы: Соплодон чыга алуу жөндөмүн аныктайт.
- Чөйрөнүн басымы: Газдын кеңейишин жана тез кайноо механизмин аныктайт.
- Айлана-чөйрө/платформа температурасы: Төшөлгөн филаменттин канчалык тез туруктуу абалга келерин аныктайт.
Инфракызыл сүрөттөр эмнени көрсөткөн?
6-сүрөттө атмосфералык басым жана 20 °C шартында төшөлгөн филаменттин температурасы акырындап бөлмө температурасына жакындаган. Бул учурда форманы сактоо негизинен гидрогель тармагынын өзүнүн реологиялык калыбына келишине көз каранды.
Атмосфералык басым жана −20 °C шартында филамент кыйла тез муздаган, ошого карабастан басып чыгаруу сызыктары иреттүү калган. Бул натыйжа төмөн айлана-чөйрө температурасы өз алдынча экструзия кемчилигин жаратпаганын көрсөтөт.
0,01 атмосфера жана −20 °C шартында болсо филамент өтө тез муздап, ошол эле учурда тез кайноо жана көп көңдөй пайда болуу жүргөн. Муздоо муздак платформа, төмөн айлана-чөйрө температурасы жана буулануунун жашыруун жылуулук керектөөсүнүн айкалышы менен тездеген.
Демек, тез муздоо эки карама-каршы натыйжа бере алат: форманы сактоону жакшыртышы мүмкүн, бирок төмөн басымда буулануу менен бирге жүргөндө ички түзүлүштү бузушу мүмкүн.
Бир сызыктык басып чыгаруу сапаты кантип өлчөнгөн?
80 mm × 80 mm аянттын ичиндеги ийри жол боюнча төшөлгөн филаменттин үзгүлтүксүздүгү төмөнкү катыш менен бааланган:
\[ C_L=\frac{L_{\mathrm{biriken}}}{L_{\mathrm{tasarlanan}}} \]
Бул жерде \(L_{\mathrm{biriken}}\) чындап пайда болгон филаменттин узундугу, ал эми \(L_{\mathrm{tasarlanan}}\) программада аныкталган жалпы жол. \(C_L\) маанисинин 1-ге жакындашы долбоорлонгон жол дээрлик толугу менен басылып чыкканын көрсөтөт.
Мындан тышкары жолдогу өзүнчө үзүлүүлөрдүн жалпы саны \(N_{\mathrm{gap}}\) катары саналган.
| Өкүл шарт | Үзгүлтүксүздүк жана боштук натыйжасы | Негизги себеп |
|---|---|---|
| 1 atm, Tm = 34 °C | Үзгүлтүксүздүк катышы болжол менен 1; көрүнгөн боштук жок | Реология жана басым жагынан туруктуу экструзия |
| 1 atm, Tm = 34 °C, Te = −20 °C | Үзгүлтүксүздүк сакталган; боштуктар дээрлик байкалбайт | Экструзия туруктуу, төшөлгөндөн кийин тез муздоо |
| 1 atm, Tm = 25 °C | Үзгүлтүксүздүк олуттуу төмөндөгөн; 14 боштук | Гелденүү жана тыныгуудан улам ашыкча катуулануу |
| Болжол менен 0,5 atm, Tm = 34 °C | Үзгүлтүксүздүк негизинен сакталган; болжол менен 2 боштук | Көбүкчө кеңейүүсүнүн башталышы |
| 0,01 atm, Tm = 34 °C | Үзгүлтүксүздүк төмөндөгөн; болжол менен 24 боштук | Тез кайноо, буу пайда болушу жана филаменттин бөлүнүшү |
Көп катмарлуу түзүлүштүн туруктуулугу кантип бааланган?
Долбоорлонгон түзүлүш болжол менен 30 mm негиз туурасына жана 25 катмар менен болжол менен 62,5 mm бийиктикке ээ. Катуу кулап түшүү, ашыкча жайылуу же көтөрүү жөндөмүнүн жоголушусуз басылып чыга алган эң жогорку катмар саны \(N_{\mathrm{stack}}\) деп аныкталган.
Катмар геометриясы эки катыш менен бааланган:
\[ K_{\mathrm{yayılma}}=\frac{W_{\max}}{h} \]
\[ R_{\mathrm{temas}}=\frac{W_{\max}}{W_{\mathrm{in}}} \]
Бул жерде \(W_{\max}\) филаменттин эң чоң туурасы, \(h\) катмар бийиктиги жана \(W_{\mathrm{in}}\) эки катмардын тийишүү туурасы.
Атмосфералык басым жана 34 °C материал температурасында 20 °C да, −20 °C да чөйрөдө долбоорлонгон толук бийиктикке жетишилген. Катмар туурасы көзөмөлдө калган жана катмарлар аралык тийишүү катышы болжол менен бирге жакын болгон.
40 °C материал температурасында филамент оңой чыккан, бирок ашыкча жалпайып, түзүлүш аз гана катмардан кийин кулаган. 25 °C-де гелденген аралашма үзгүлтүксүз филамент түзө албагандыктан көп катмарлуу басып чыгаруу иш жүзүндө мүмкүн болбой калган.
Төмөн басымда катмарларды бири-биринин үстүнө коюуга мүмкүн болгон, бирок бет жана катмар геометриясы барган сайын ирээтсиз болгон. 0,01 атмосфера шартында тик топтолуунун бир бөлүгү сакталганы менен, түзүлүштүн тегиздиги жана ички бүтүндүгү олуттуу бузулган.
Көңдөйлөр кантип изилденген?
Басылып чыккан түзүлүштөрдүн ички боштуктары 20 µm воксел өлчөмдүү рентген компьютердик томографиясы менен изилденген. Реконструкция сүрөттөрү катуу жана көңдөй фазаларга бөлүнүп, түзүлүш бийиктиги боюнча жергиликтүү көңдөйлүүлүк профилдери чыгарылган.
20 µm-ден кичине же аппараттын натыйжалуу ажыратуу жөндөмүнөн төмөн болгон боштуктарды ишенимдүү аныктоо мүмкүн болбогондуктан, CT натыйжасы жалпы көңдөйлүүлүк эмес, ондогон микрометр жана андан чоң чечиле турган көңдөйлөрдүн үлүшүн билдирет.
Андан да кичине масштабдагы түзүлүштөр SEM менен изилденген. Үлгүлөр 15 nm алтын менен капталып, 20 kV ылдамдатуучу чыңалууда сүрөткө тартылган.
Басым көңдөй архитектурасын кантип өзгөрткөн?
Атмосфералык басымда басылып чыккан үлгүлөрдө чечиле турган көңдөйлөрдүн көлөмү аз болуп, түзүлүш бийиктиги боюнча салыштырмалуу туруктуу калган. Атмосфералык басымда айлана-чөйрө температурасын −20 °C-ге түшүрүү көңдөйлөрдүн көлөмүн олуттуу көбөйткөн эмес.
Ал эми басым азайганда көңдөйлүүлүк жогорулаган:
- Орточо төмөндөтүлгөн басымда камалып калган газдардын кеңейишине байланыштуу орто масштабдагы көңдөйлөр пайда болгон.
- 0,05 атмосфера чамасында көңдөйлөрдүн көлөмү олуттуу көбөйгөн.
- 0,01 атмосферада түзүлүш бийиктигинин дээрлик баарында эң жогорку көңдөйлүүлүк байкалган.
- Катмар чек араларынын тегерегинде мезгилдүү көңдөйлүүлүк чокулары пайда болгон.
Катмар чек аралары — коңшу филаменттер толук бириге албаган жана жергиликтүү кысылуу начар болгон аймактар. Басымдан кеңейген көбүкчөлөр же буу чөнтөктөрү ушул аймактарда топтолуп, катмарлар аралык кемчиликтерди күчөткөн.
CT жана SEM кайсы эки көңдөй түрүн көрсөткөн?
| Басым режими | Үстөм көңдөй түзүлүшү | Сунушталган пайда болуу механизми |
|---|---|---|
| Атмосферага жакын басым | Аз сандагы, салыштырмалуу чоң жана өзүнчө боштуктар | Кадимки аралаштыруу жана экструзиядан калган чектелүү аба |
| Орточо вакуум | Орточо өлчөмдөгү көбүкчө тектүү көңдөйлөр | Камалып калган же эриген газдын басым азайганда кеңейиши |
| Жогорку вакуум / 0,01 atm | Майда, байланышкан жана ачык көңдөй тармагы | Тез кайноодо буунун тез өзөктөнүшү жана өсүшү |
Бул байкоо төмөн басым жалпы көңдөйлөрдүн көлөмүн гана эмес, боштуктардын масштабын, байланыштуулугун жана катмар чек аралары менен болгон мамилесин да өзгөртөрүн көрсөтөт.
Механикалык үлгүлөр кантип даярдалган?
Басылып чыккан блоктор тажрыйба шарттарына ылайык өндүрүлгөндөн кийин мурдагы изилдөөдө аныкталган чөйрөдө кургатуу процессинен өткөрүлгөн. Калыпка куюлган, бирок 3B басылып чыгарылбаган үлгүлөр ошол эле кургатуу процессинен өткөрүлүп, салыштыруу тобу катары колдонулган.
Бул ыкма материалдын өзүнө мүнөздүү жүрүм-туруму менен 3B басып чыгаруу жараткан катмар чек араларынын, багытка көз карандылыктын жана көңдөйлөрдүн таасирин салыштырууну максат кылган.
| Сыноо | Үлгү жана түзүлүш | Өлчөнгөн касиет |
|---|---|---|
| Бир октук кысуу | 10 × 10 × 10 mm куб; катмарларга параллель жана тик жүктөө; 0,1 mm/s | Кысуу бекемдиги, кысуу модулу жана багытка көз карандылык |
| Үч чекиттүү ийилүү | 10 × 10 × 40 mm устун; 30 mm аралыгы; 0,1 mm/s | Ийилүү бекемдиги, ийилүү модулу жана сынуу деформациясы |
| Кайталоо саны | Ар бир шарт, жүк багыты жана салыштыруу тобу үчүн кеминде 10 үлгү | Тажрыйбалык таралууну баалоо |
Салыштырмалуу механикалык касиеттер кантип бааланган?
Басым азайган сайын тыгыздык да азайгандыктан, бекемдик жана катуулук абсолюттук маанилер менен гана эмес, тыгыздыкка бөлүнгөн салыштырмалуу маанилер менен салыштырылган:
\[ X_{\mathrm{özgül}}=\frac{X}{\rho} \]
Бул жерде \(X\) — бекемдик, модуль же энергия сиңирүү мааниси; \(\rho\) болсо үлгүнүн тыгыздыгы.
Бул нормалдаштырууга карабастан басым төмөндөгөн сайын салыштырмалуу кысуу бекемдиги, салыштырмалуу кысуу модулу, салыштырмалуу ийилүү бекемдиги, салыштырмалуу ийилүү модулу жана салыштырмалуу энергия сиңирүү жөндөмү азайган. Бул натыйжа механикалык жоготуулар материалдын жеңилдешинен гана эмес; ирээтсиз, байланышкан жана катмар чек араларында топтолгон кемчиликтер көтөрүүчү тармакты да алсыратканын көрсөтөт.
Катмарлар механикалык багытка көз карандылыкты жаратканбы?
Ооба. Кысуу жүгү катмарларга параллель жана тик берилгенде ар башка салыштырмалуу бекемдик жана модуль маанилери алынган. Бул басылып чыккан филаменттер менен катмарлар аралык тийишүү аймактары жүк өткөрүүдө ар башка ролдорду аткарарын көрсөтөт.
Басым азайган сайын катмар чек араларында көңдөйлөр жана ирээтсиздиктер көбөйгөндүктөн багытка көз карандылык да күчөгөн. Катмар чек аралары, айрыкча ийилүү учурунда созулуу жаракасы баштала турган артыкчылыктуу кемчилик аймактарына айланган.
Гидрогель бетон эмне үчүн көбүрөөк деформация көрсөткөн?
Изилдөөдөгү салыштырууда окшош тыгыздыктагы жеңил бетон тик чыңалуу–деформация ийри сызыгын жана чокудан кийин күтүүсүз сынууну көрсөткөн. HBC болсо төмөн катуулукту, жогорку деформация жөндөмүн жана акырындап өнүккөн бузулууну көрсөткөн.
Изилдөөчүлөр бул жүрүм-турумду төмөнкү механизмдер менен түшүндүрүшөт:
- Жумшак гидрогель матрицасынын чоң деформация жасай алышы
- Көңдөйлөрдүн жүк астында акырындап кысылышы
- Минералдык бөлүкчөлөрдүн сүрүлүү аркылуу кайра жайгашуусу
- Полимер матрицасынын жараканын пайда болушун жана өсүшүн кечеңдетиши
- Бузулуу бир эле морт сынуу түрүндө эмес, ар кайсы аймактарда этап-этабы менен өнүгүшү
Ошондуктан материалдын негизги артыкчылыгы чоку кысуу бекемдиги гана эмес. Төмөн тыгыздык, салыштырмалуу жогорку ийилүү/кысуу бекемдигинин катышы жана энергия сиңирүү жөндөмү бирге бааланууга тийиш.
Механикалык натыйжалардын толук маанилери эмне үчүн берилбейт?
Жүктөлгөн preprint версиясында 10-сүрөттүн негизги графиктери барактын сол жогорку бөлүгүндө окууга мүмкүн болбой тургандай кичине жайгаштырылып, айрым огунун аталыштары барактын төмөн жагында өзүнчө калган. Текст басым төмөндөгөн сайын бардык салыштырмалуу механикалык көрсөткүчтөр азайганын ачык айтат, бирок толук сандык маанилерди өзүнчө таблица түрүндө бербейт.
Ошондуктан бул макалада график чекиттери чоңойтулуп болжолдонгон эмес. Натыйжалар изилдөө ачык колдогон багыттык салыштыруулар менен гана берилген.
Изилдөө колдогон жыйынтыктар кайсылар?
- Желатин–реголит симулянты аралашмасынын экструзиясы үчүн температурага көз каранды тар реологиялык терезе бар.
- Болжол менен 34 °C колдонулган рецептура жана басып чыгаруу параметрлери үчүн агымдуулук менен форманы сактоонун ортосундагы эң тең салмактуу шарт.
- −20 °C айлана-чөйрө температурасы басым жетиштүү жогору болгондо филаменттин үзгүлтүксүздүгүн бузбастан форманы сактоону тездетиши мүмкүн.
- Чөйрөнүн басымы туруктуу тыгыз экструзиядан көбүкчө кеңейүүсү менен жана тез кайноо көмөктөшкөн экструзияга өтүүнү аныктайт.
- 34 °C-де болжол менен 5,3 kPa-дан төмөн басымдар суунун тез буу жаратышына ыңгайлуу болуп калат.
- 0,01 атмосферада материал дагы эле төшөлгөн, бирок басып чыгаруу жолу үзүлмө, ички түзүлүшү болсо көбүрөөк көңдөйлүү болгон.
- Төмөн басымдагы көңдөйлөр катмар чек араларында топтолуп, басып чыгаруу багытына жараша механикалык жүрүм-турумду күчөткөн.
- Басым азайган сайын тыгыздык, салыштырмалуу бекемдик, катуулук, ийилүү көрсөткүчтөрү жана энергия сиңирүү жөндөмү төмөндөгөн.
- HBC окшош тыгыздыктагы жеңил цемент бетонуна салыштырганда акырындап өнүккөн жана деформацияга чыдамдуураак сынуу жүрүм-турумун көрсөткөн.
- Экструзия басымын сактап, төшөлгөн филаментти жергиликтүү муздатуу процессти өнүктүрүүнүн логикалуу багыты катары сунушталган.
Изилдөө эмнени далилдебейт?
- Чыныгы Марс реголитин ошол эле жол менен басып чыгарууга болорун далилдебейт.
- Материал чыныгы Марс атмосферасынын көмүр кычкыл газы басымдуу химиялык курамында ошондой эле жүрүм-турум көрсөтөрүн далилдебейт.
- Тирүү же генетикалык жактан иштелип чыккан микроорганизмдер басып чыгаруу учурунда жашай аларын далилдебейт.
- Байланыштыргыч Марс ресурстарынан өндүрүлгөнүн көрсөтпөйт; тажрыйбада коммерциялык чочко терисинин желатини колдонулган.
- 1 kPa-дан төмөн басым же −20 °C-ден төмөн басып чыгаруу температураларынын таасирин сынабайт.
- Азайтылган Марс тартылуусун туурабайт.
- Радиацияны, узак мөөнөттүү вакуумдук эскирүүнү, сүрүлүүнү жана жылуулук циклдерине туруктуулукту баалабайт.
- Басылып чыккан түзүлүш сууну канчалык деңгээлде сактай аларын же кайра калыбына келтире аларын көрсөтпөйт.
- Толук масштабдуу жашоо жайын же көтөрүүчү конструкцияны басып чыгарган эмес.
- Көп катмарлуу үлгүлөрдүн узак мөөнөттүү сойлоосун, чарчоосун же соккуга жүрүм-турумун изилдебейт.
- Механикалык үлгүлөр Марска окшош чөйрөдө гана каткан акыркы түзүлүштү билдирерин көрсөтпөйт; үлгүлөр кийин кадимки чөйрөдө кургатылган.
- Жеңил бетон менен салыштыруу ошол эле лабораторияда бир убакта жасалган көзөмөл тобуна эмес, окшош тыгыздыктагы жарыяланган бетон маалыматтарына негизделген.
Түркия үчүн эмне себептен маанилүү?
Изилдөөнүн эң маанилүү салымы Марс үчүн жаңы материал сунуштоосу гана эмес. Ал басымды, материал температурасын жана чөйрөлүк муздатууну 3B экструзияда бири-биринен өз алдынча көзөмөлдөө керек экенин тажрыйбалык түрдө көрсөткөнү.
Бул ыкманы Түркияда төмөнкү изилдөө тармактарына ылайыкташтырууга болот:
- Космос жана планета бетиндеги түзүлүштөр үчүн роботтук өндүрүш
- Реголит жана минералдык симулянттарды 3B басып чыгаруу
- Төмөн температурада бетон жана полимер композиттерди экструзиялоо
- Вакуумда суу камтыган материалдардын фазалык өзгөрүшү
- Кырсык болгон же адамдын кирүүсү чектелген чөйрөлөрдө автоматташтырылган курулуш
- Төмөн тыгыздыктагы жана энергия сиңирүүчү курулуш материалдары
Түркияда жүргүзүлө турган кийинки изилдөөлөрдө жергиликтүү даярдалган минералдык симулянттарды, ар башка биополимерлерди жана коопсузураак же туруктуураак байланыштыргычтарды салыштырууга болот. Басымы көзөмөлдөнгөн сопло менен төшөлгөн катмарды гана жергиликтүү муздаткан аймактык системаларды колдонуу төмөн басымдагы тез кайноону азайтып, катмар туруктуулугун сакташы мүмкүн.
Чыныгы колдонмого жакындаш үчүн төмөн тартылуу тажрыйбалары, узак мөөнөттүү жылуулук циклдери, радиация, сууну кайра алуу, автоматтык аралаштыруу, ири масштабдагы басып чыгаруу жана конструкциялык ишенимдүүлүк анализдери талап кылынат.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Изилдөө дизайны
Бул изилдөө материал даярдоону, көзөмөлдөнгөн реологияны, экологиялык камерадагы басып чыгарууну, оптикалык жана жылуулук сүрөткө тартууну, геометриялык өлчөөнү, рентген томографиясын, электрондук микроскопияны жана механикалык сыноолорду бириктирген тажрыйбалык курулуш материалы изилдөөсү болуп саналат.
| Этап | Колдонулган ыкма | Жооп изделген суроо |
|---|---|---|
| Аралашманы даярдоо | Желатин гидрозолу жана MGS-1 реголит симулянты | Экструзияга ылайыктуу бөлүкчө жүктөлгөн полимер золун өндүрүүгө болобу? |
| Реология | Агуу ийри сызыгы жана термелмелүү амплитуда сканы | Агымдуулук менен форманы сактоонун ортосундагы температуралык терезе кандай? |
| Бир сызыктык басып чыгаруу | 80 × 80 mm ийри жол | Филамент долбоорлонгон жолду үзгүлтүксүз ээрчий алабы? |
| Көп катмарлуу басып чыгаруу | 25 катмарлуу, болжол менен 62,5 mm түзүлүш | Төшөлгөн катмарлар үстүңкү катмарларды көтөрө алабы? |
| Жылуулук мониторинги | Инфракызыл камера | Филамент ар башка басым жана температураларда кантип муздайт? |
| Ички түзүлүш | 20 µm воксел рентген CT жана SEM | Басым көңдөйлөрдүн көлөмүн жана формасын кантип өзгөртөт? |
| Механикалык көрсөткүчтөр | Эки багыттагы кысуу жана үч чекиттүү ийилүү | Көңдөйлөр жана катмарлар бекемдикке жана энергия сиңирүүгө кантип таасир этет? |
Басым–температура тажрыйба матрицасы
| Басым | Атмосфералык эквивалент | Колдонулган айлана-чөйрө температуралары | Күтүлгөн режим |
|---|---|---|---|
| 101.325 Pa | 1 atm | 20, 0 жана −20 °C | Туруктуу тыгыз экструзия |
| 80.000 Pa | 0,79 atm | 20, 0 жана −20 °C | Туруктуу режимдин чек ара аймагы |
| 50.000 Pa | 0,49 atm | 20 жана −20 °C | Көбүкчө кеңейүүсү менен экструзия |
| 10.000 Pa | 0,10 atm | 20 жана −20 °C | Күчтүү көбүкчө кеңейүүсү |
| 5.000 Pa | 0,05 atm | 20 жана −20 °C | 34 °C үчүн тез кайноо чек арасына жакын |
| 1.000 Pa | 0,01 atm | 20 жана −20 °C | Тез кайноо көмөктөшкөн экструзия |
Негизги тажрыйбалык жыйынтыктар
| Изилденген маселе | Эң маанилүү жыйынтык |
|---|---|
| Материалдын температурасы | 25 °C-де гелденүү экструзияны чектеген, 40-50 °C-де ашыкча жумшаруу жайылууга алып келген, болжол менен 34 °C эң тең салмактуу натыйжа берген. |
| Айлана-чөйрөнүн температурасы | −20 °C атмосфералык басымда филаменттин үзгүлтүксүздүгүн бузбастан эрте форманы сактоону тездеткен. |
| Чөйрөнүн басымы | Басымдын азайышы туруктуу экструзияны адегенде көбүкчө кеңейүүсү менен, андан кийин тез кайноо көмөктөшкөн режимге өзгөрткөн. |
| Бир сызыктык басып чыгаруу | Оптималдуу шартта боштук пайда болгон эмес; 0,01 атмосферада болжол менен 24 үзүлүү байкалган. |
| Көп катмарлуу басып чыгаруу | 1 атмосфера жана 34 °C-де 25 катмарлык долбоорлонгон бийиктик алынган. |
| Көңдөй түзүлүшү | Төмөн басым көңдөйлөрдүн көлөмүн көбөйткөн; 0,01 атмосферада майда жана байланышкан көңдөй тармагы пайда болгон. |
| Катмар чек аралары | Көңдөйлүүлүк катмарлар аралык аймактарда мезгил-мезгили менен жогорулаган. |
| Механикалык көрсөткүчтөр | Басым төмөндөгөн сайын тыгыздыкка карата нормалдаштырылган бекемдик, катуулук жана энергия сиңирүү азайган. |
| Сынуу жүрүм-туруму | HBC окшош тыгыздыктагы жеңил бетонго салыштырганда төмөн катуулукту, бирок жогорку деформацияга чыдамдуулукту көрсөткөн. |
Сүрөттөрдүн илимий билдирүүсү
- 1-сүрөт: Гидрозоль өндүрүү, реголит менен аралаштыруу, роботтук экструзия, чөйрөгө чыгарып катуулатуу жана материалды кайра иштетүүдөн турган концептуалдык Марс курулуш чынжырын көрсөтөт.
- 2-сүрөт: Жылытылган материал камерасы, аба өткөрбөс клапан, муздак платформа, экологиялык камера, оптикалык камера жана инфракызыл камерадан турган атайын басып чыгаруу платформасын көрсөтөт.
- 3-сүрөт: Температура төмөндөгөн сайын жана күтүү убактысы узарган сайын агууга каршылык менен ийкемдүүлүк модулу өсөрүн; болжол менен 34 °C-де басып чыгаруу терезеси пайда болорун көрсөтөт.
- 4-сүрөт: Жогорку температурадагы жайылуу жана кулашты, төмөн температурадагы үзүлмө экструзияны жана орточо температурадагы туруктуу басып чыгаруу мисалдарын салыштырат.
- 5-сүрөт: Туруктуу, көбүкчө кеңейүүсү менен жана тез кайноо көмөктөшкөн үч басым режимин; 34 °C-де болжол менен 5,3 kPa суюктук-буу чек арасын көрсөтөт.
- 6-сүрөт: Атмосфералык, муздак жана төмөн басымдуу чөйрөлөрдө филаменттердин алгачкы 100 секунддагы жылуулук сүрөттөрүн жана температура өзгөрүшүн көрсөтөт.
- 7-сүрөт: Бир сызыктык үзгүлтүксүздүк оптималдуу шартта болжол менен 1 экенин; гелденген жана 0,01 атмосферада басылып чыккан аралашмаларда боштуктар көбөйгөнүн көрсөтөт.
- 8-сүрөт: Катмар саны, туурасы, тийишүү катышы жана жайылуу коэффициенти температура менен басымга жараша кантип өзгөрөрүн көрсөтөт.
- 9-сүрөт: Басым төмөндөгөн сайын көңдөйлүүлүк өсөрүн; көбүкчө тектүү орточо көңдөйлөрдөн тез кайноо тектүү майда көңдөй тармагына өтөрүн көрсөтөт.
- 10-сүрөт: Басым, ийилүү, тыгыздык жана салыштырмалуу механикалык көрсөткүчтөрдү салыштыруу үчүн даярдалган; бирок жүктөлгөн версияда негизги график өтө кичине жана сандык жактан окууга мүмкүн эмес.
Изилдөөнүн күчтүү жактары
- Материалдын температурасы, айлана-чөйрөнүн температурасы жана чөйрөнүн басымы бири-биринен өз алдынча көзөмөлдөнгөн.
- Басып чыгаруу жүрүм-туруму көз менен гана эмес, реология жана жылуулук сүрөткө тартуу аркылуу механизмдик түрдө түшүндүрүлгөн.
- Бир сызыктык жана көп катмарлуу басып чыгаруу өзүнчө көрсөткүчтөр менен бааланган.
- Басымдын төмөндөшү ийгилик/ийгиликсиздик катары гана эмес, ар башка экструзия режимдери катары классификацияланган.
- Ички көңдөйлөр үч өлчөмдүү CT менен да, кичине масштабда SEM менен да изилденген.
- Катмар чек араларындагы мезгилдүү көңдөйлүүлүк көрсөтүлгөн.
- Кысуу жана ийилүү сыноолорунда ар бир топ үчүн кеминде он үлгү колдонулган.
- Басылып чыккан үлгүлөр калыпка куюлган салыштыруу үлгүлөрү менен салыштырылган.
- Механикалык касиеттер тыгыздыкка карата нормалдаштырылып, жөн гана жеңилдөө таасиринен ажыратууга аракет жасалган.
Изилдөөнүн чектөөлөрү
- Изилдөө рецензиядан өтө элек preprint.
- Тажрыйба материалында тирүү микроорганизм жок.
- Чыныгы Марс реголитинин ордуна MGS-1 симулянты гана колдонулган.
- Байланыштыргыч Марста өндүрүлгөн биоматериал эмес, коммерциялык чочко терисинин желатини.
- Эң төмөнкү тажрыйба температурасы −20 °C, эң төмөнкү басып чыгаруу басымы 1 kPa.
- Атмосфера газынын химиялык курамы Марс атмосферасы катары кайра түзүлгөн эмес.
- Бардык тажрыйбалар Жердин тартылуу күчүндө жүргүзүлгөн.
- Басылып чыккан механикалык үлгүлөр кийин кадимки чөйрө шарттарында кургатылган.
- Кургатуу протоколунун деталдары бул изилдөөдө толук берилбей, мурунку изилдөөгө шилтеме жасалган.
- Радиация, узак мөөнөттүү вакуум, жылуулук циклдери жана сүрүлүү бааланган эмес.
- Толук масштабдуу дубал же жашоо жайы өндүрүлгөн эмес.
- Жеңил бетон менен салыштыруу бир убакта жүргүзүлгөн көзөмөл тажрыйбасына эмес, жарыяланган адабият маалыматтарына негизделген.
- 10-сүрөттүн графиктик жайгашуусу ката болгондуктан толук механикалык маанилерди текшерүүгө мүмкүн эмес.
- Чийки тажрыйбалык маалыматтар жана өзүнчө ачык маалымат репозиторийине шилтеме берилген эмес.
Келечекте талап кылынган текшерүүлөр
- Басымы көзөмөлдөнгөн же жарым-жартылай басымдалган сопло иштеп чыгуу
- Экструзиядан кийин филаментти гана жергиликтүү муздатуу
- Аралашмадагы эриген жана камалып калган газдарды басып чыгарууга чейин азайтуу
- Суунун төмөн катышын жана ар башка биополимерлерди салыштыруу
- Көмүр кычкыл газы басымдуу реалдуу атмосфералык курамда тажрыйба жүргүзүү
- Азайтылган тартылуу же параболалык учуу тажрыйбалары
- Радиация жана узак мөөнөттүү вакуумдук эскиртүү
- Тоңуу-эрүү жана басым циклдери
- Сублимацияланган сууну чогултуу жана кайра колдонуу
- Тирүү микроорганизмдерди камтыган LBM аралашмаларынын басып чыгаруу жана жашоо жөндөмү боюнча тажрыйбалары
- Ири масштабдагы роботтук басып чыгаруу жана конструкциялык жүк сыноолору
- Окууга ыңгайлуу механикалык маалымат таблицалары жана чийки маалыматтарды ачык бөлүшүү
Булак жана Ыкма Жөнүндө Эскертүү
Изилдөөнүн толук түпнуска аталышы: 3D printing of hydrogel-based concrete under combined subzero-temperature and near-vacuum conditions for Martian construction
Авторлор: Ning Liu, Shing Chi Lam, Hau King Zhang, Chaoyu Dou, Shaofeng Qin, Yihong Tang, Yiwei Weng жана Jishen Qiu.
Авторлордун ирети: Ning Liu биринчи, Shing Chi Lam экинчи, Hau King Zhang үчүнчү, Chaoyu Dou төртүнчү, Shaofeng Qin бешинчи, Yihong Tang алтынчы, Yiwei Weng жетинчи жана Jishen Qiu сегизинчи автор.
Тең салым тууралуу маалымат: Тең биринчи авторлук же тең салым тууралуу билдирүү жок.
Жооптуу автор: Jishen Qiu.
Мекемелер:
- Department of Civil and Environmental Engineering, Hong Kong University of Science and Technology, Hong Kong, Кытай.
- Department of Building and Real Estate, The Hong Kong Polytechnic University, Hong Kong, Кытай.
DOI: 10.2139/ssrn.7196756
SSRN каттоо номери: 7196756
Жүктөлгөн күнү: 28 Июль 2026.
Барак саны: 29.
Журнал: Рецензияланган журналда жарыяланганы ушул версиянын негизинде ырасталган эмес.
Жарыялоо платформасы: SSRN.
Басмакана: Бул версия үчүн басмакана жок. SSRN Elsevier үй-бүлөсүндөгү preprint платформасы жана өзүн басмакана катары аныктабайт.
Булак түрү: Реологияны, экологиялык 3B басып чыгарууну, жылуулук сүрөткө тартууну, рентген томографиясын, SEM жана механикалык сыноолорду камтыган, рецензиядан өтө элек инженердик preprint.
Расмий шилтеме:https://ssrn.com/abstract=7196756
Каржылоо: Hong Kong Research Grants Council Collaborative Research Fund, C6002-24Y.
Авторлордун салымы: Ning Liu; изилдөө, ыкма, маалыматтарды иреттөө, программалык камсыздоо, формалдык анализ, текшерүү, визуалдаштыруу жана алгачкы долбоор үчүн жооптуу. Shing Chi Lam, Hau King Zhang, Chaoyu Dou, Shaofeng Qin жана Yihong Tang изилдөөгө жана текшерүүгө салым кошкон. Yiwei Weng изилдөө, ресурс жана кеңеш берүү менен камсыз кылган. Jishen Qiu концептуалдаштыруу, ыкма, ресурс, кеңеш берүү, каржылоо, кароо жана долбоорду башкаруу үчүн жооптуу.
Кызыкчылыктардын кагылышы: Жүктөлгөн изилдөөдө өзүнчө жана ачык кызыкчылыктардын кагылышы тууралуу билдирүү жок.
Маалыматтарга жеткиликтүүлүк: Чийки реология, басып чыгаруу, CT жана механикалык маалыматтар үчүн ачык маалымат репозиторийине шилтеме берилген эмес.
Редакциялык визуалдык эскертүү: 10-сүрөттүн негизги график бөлүгү жүктөлгөн версияда окууга мүмкүн болбой тургандай кичине масштабдалган жана огунун аталыштары графиктен ажырап калган. Ошондуктан механикалык графиктердеги чекиттик маанилер бул макалага көчүрүлгөн эмес.
Бул макала жүктөлгөн изилдөөнүн тексти, тажрыйба параметрлери, басым–температура картасы, реология графиктери, инфракызыл сүрөттөрү, басып чыгаруу үлгүлөрү, рентген томографиясы, SEM изилдөөлөрү, механикалык сыноо түшүндүрмөлөрү жана изилдөөчүлөрдүн механизм боюнча жоромолдору негизинде даярдалган. Изилдөөдө жок жаңы тажрыйба натыйжасы, Марс миссиясынын ийгилиги, толук масштабдуу конструкциянын көрсөткүчү же узак мөөнөттүү коопсуздук тууралуу доомат кошулган эмес.
Изилдөө рецензиядан өтө элек. Натыйжалар белгилүү бир желатин/MGS-1 рецептурасына, 3 mm соплого, 30 mm/s басып чыгаруу ылдамдыгына, Жердин тартылуу күчүнө жана лабораториялык масштабдагы үлгүлөргө тиешелүү. Чыныгы Марс колдонмосу үчүн атмосфера курамы, төмөн тартылуу, радиация, узак мөөнөттүү вакуум, жылуулук циклдери, сууну кайра алуу, биологиялык туруктуулук жана толук масштабдуу конструкциялык текшерүү өзүнчө талап кылынат.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген