

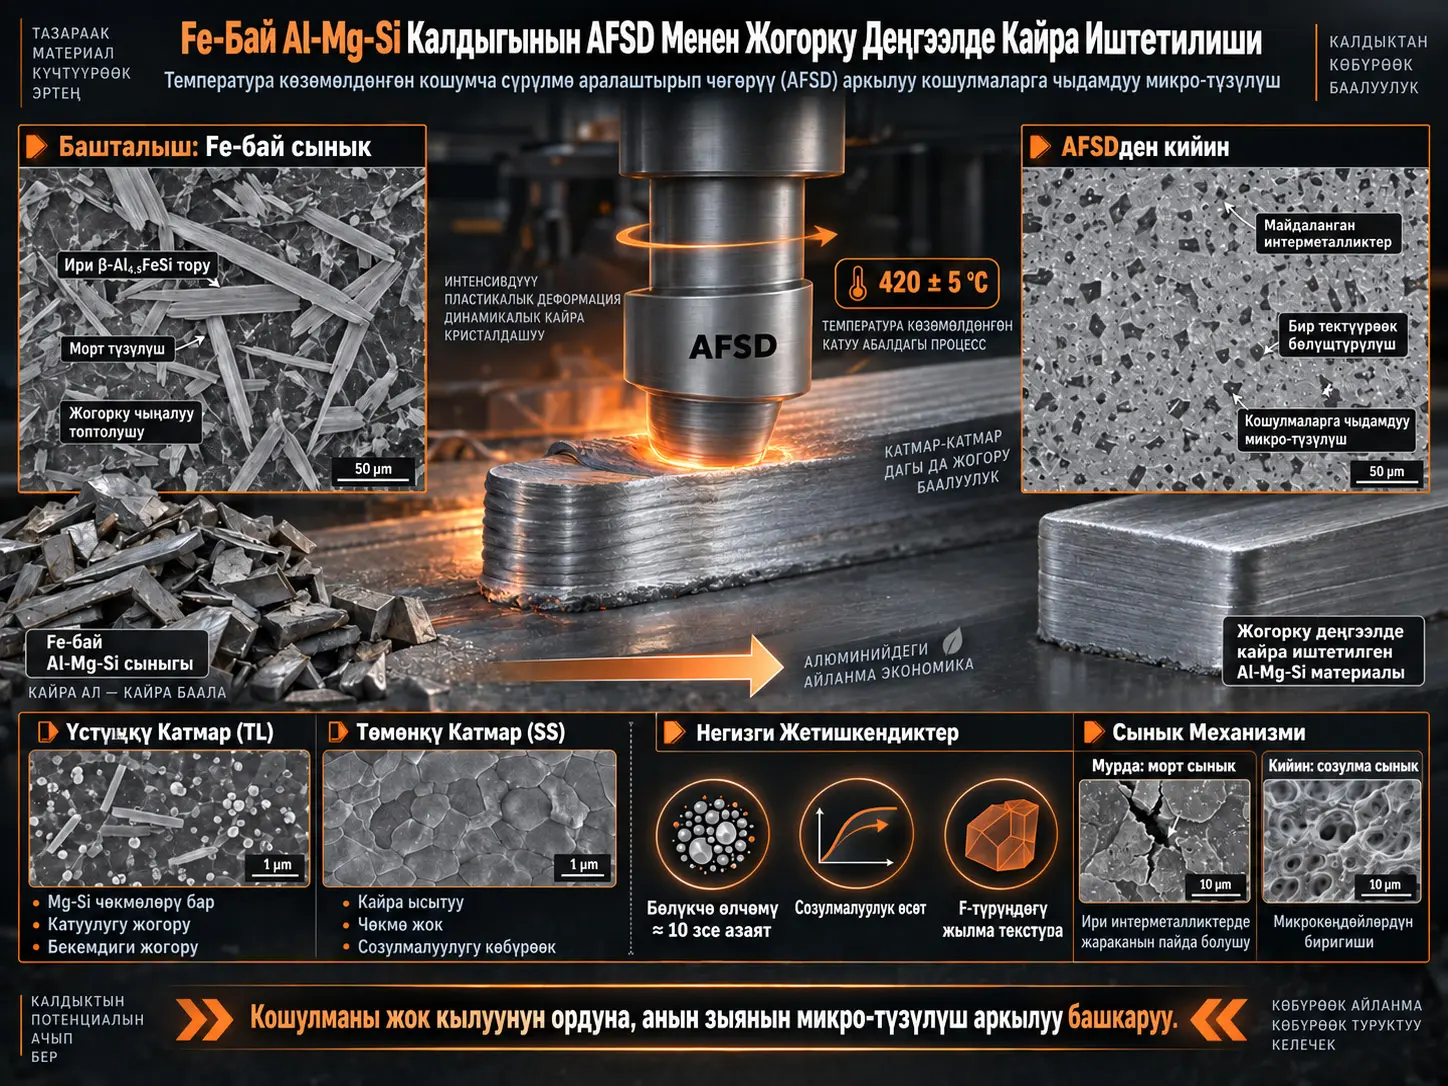
Бул изилдөө пайдалануу мөөнөтү бүткөн алюминий сыныктарында топтолгон темирдин жогорку курамы классикалык эритүүгө негизделген кайра иштетүү жолдорунда эмне үчүн жогорку баалуу деформацияланган буюмдарга айландырууну кыйындатарын жана Additive Friction Stir Deposition (AFSD) процесси бул көйгөйгө катуу абалга негизделген чечим бере алар-албасын изилдейт. Изилдөөдө Fe курамы атайын 1,13 wt.% деңгээлине көтөрүлгөн AA6016 тибиндеги Al-Mg-Si эритмеси колдонулуп, материал 420 ± 5 °C максаттуу температурада иштеген twin-rod AFSD системасы менен көп катмарлуу түрдө чөктүрүлгөн.
AFSD процесси баштапкы материалда морт жана өз ара байланышкан тор түзүмүн түзгөн platelet-түрүндөгү β-Al₄.₅FeSi интерметалликтерин интенсивдүү жылышуу деформациясынын астында майдалап, орточо бөлүкчө аянтын болжол менен бир даражага азайткан. Бул майдалануу чоң чыңалуу концентрациялоочуларынын таасирин чектеп, сынуу жүрүм-турумун ири интерметалликтердин айланасында өнүккөн жаракалардын коалесценция механизминен кыйла пластикалуу микрокөңдөй коалесценциясына өзгөрткөн.
Изилдөөнүн көңүл бурарлык жыйынтыктарынын бири — температурасы башкарылган процесс үстүңкү катмарда наноскопиялык Mg–Si чөкмөлөрүн түзгөнү менен, кайра ысытылган төмөнкү катмарларда мындай чөкмөлөрдүн жок болушу. Ошондуктан үстүңкү катмар ири дан түзүмүнө карабастан жогорку катуулук жана бекемдик көрсөткөн. Мейкиндиктик EBSD талдоосу track center менен overlap аймактарынын ортосунда DRV, DRX, данды майдалоо жана текстура боюнча айкын айырмачылыктар бар экенин да көрсөткөн.
Алюминий Сыныгындагы Жогорку Темир Эмне үчүн Көйгөй Жаратат?
Алюминий кайра-кайра иштетилген сайын темир сыяктуу кошулма элементтер системада топтолушу мүмкүн. Айрыкча Al-Mg-Si эритмелеринде Feнин жогорку курамы катып калуу учурунда морт Al-Fe-Si интерметалликтеринин пайда болушуна өбөлгө түзөт.
Изилдөөнүн баштапкы материалындагы басымдуу Fe-бай фаза:
β-Al₄.₅FeSi
деп аныкталган.
Бул фазанын негизги көйгөйү анын химиялык курамы гана эмес, морфологиясы да болуп саналат.
Баштапкы микроструктурада ал:
- узун жана platelet-түрүндө,
- курч бурчтуу,
- бутакталган,
- үч өлчөмдө өз ара байланышкан
түзүмдү көрсөтөт.
Мындай бөлүкчөлөр механикалык жүк астында күчтүү чыңалуу концентрациялоочуларын түзүп, жараканын башталышын жеңилдетет.
AFSD Деген Эмне?
Additive Friction Stir Deposition — металл толук эритилбестен, сүрүлүү жылуулугу, басым жана күчтүү пластикалык деформация аркылуу катмар-катмар чөктүрүлүүчү катуу абалдагы аддитивдик өндүрүш ыкмасы.
Бул изилдөөдө колдонулган twin-rod AFSD системасында диаметри 12,7 mm болгон эки азыктандыруучу таяк айлануучу аспаптын ичине бир убакта берилген.
Негизги процесс шарттары:
- Максаттуу температура: 420 ± 5 °C
- Айлануу ылдамдыгы: 250–400 rpm арасында активдүү жөнгө салынган
- Баштапкы ramp: 400 rpm
- Traverse speed: 100 mm/мин
- Feed force: 12.000 N
- Берүү ылдамдыгы: болжол менен 25,5 mm/мин
- Катмар калыңдыгы: болжол менен 2,0 mm
- Эки тректин ортосундагы overlap: болжол менен 6 mm
Өндүрүлгөн үймөктүн өлчөмдөрү болжол менен:
170 × 77 × 74 mm
деп берилген.
Эмне үчүн Температура Башкарылуучу AFSD Колдонулган?
Булакта температураны болжол менен 420 °C тегерегинде кармоонун максаты катмарлар арасында көзөмөлдөнгөн жылуулук тарыхын түзүү жана микроструктуралык өзгөрмөлүүлүктү туруктуу айлануу ылдамдыгын гана колдонууга караганда жакшыраак башкаруу экени айтылат.
Мурунку көптөгөн AFSD изилдөөлөрүндө:
- туруктуу айлануу ылдамдыгы,
- туруктуу илгерилөө ылдамдыгы
колдонулган.
Бул изилдөөдө болсо айлануу ылдамдыгы процесс бою активдүү өзгөртүлүп, процесс температурасы максаттуу маанинин тегерегинде кармалган.
Баштапкы Материалдын Микроструктурасы Кандай Болгон?
Берүүчү материалдын химиялык курамы болжол менен:
- Mg = 0,40 wt.%
- Si = 1,31 wt.%
- Mn = 0,11 wt.%
- Fe = 1,13 wt.%
- Ti = 0,01 wt.%
- калганы Al
түрүндө.
Баштапкы дан өлчөмү болжол менен:
227 µm
деп өлчөнгөн.
TEM жана SAED талдоосу platelet фазасы моноклиндик β-Al₄.₅FeSi экенин тастыктаган.
Баштапкы материалда Mg жана Siге бай, болжол менен Mg₂Si тибиндеги бөлүкчөлөр да болгон, бирок алюминий матрицасында айкын майда чөкмө менен бекемденүү байкалган эмес.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Колдонулган мүнөздөмө берүү ыкмалары
Изилдөөдө микроструктура жана механикалык касиеттер көп масштабда изилденген:
- Оптикалык микроскопия
- SEM / BSE сүрөттөө
- EBSD
- TEM
- STEM
- EDS
- SAED
- Микрокатуулук
- Созуу сыноосу
- 3B санарип сүрөт корреляциясы
EBSD кадам аралыгы 0,3 µm деп берилген.
Созуу сыноолору номиналдуу:
10⁻³ s⁻¹
деформация ылдамдыгында жүргүзүлгөн.
AFSD β-Al₄.₅FeSi Бөлүкчөлөрүн Кантип Өзгөрткөн?
AFSD башында өз ара байланышкан жана курч бурчтуу β-интерметаллик торун майдалап, кичирээк жана көбүрөөк чачыранды бөлүкчөлөргө айландырган.
Булакка ылайык орточо бөлүкчө аянты:
болжол менен бир даражага
азайган.
AFSDден кийин бөлүкчөлөр көбүнчө:
- бир кыйла иретсиз,
- компакттуу/полигоналдуу,
- бири-биринен ажыраган,
- бир калыпта таралган
абалга келген.
Бул өзгөрүү Feнин жогорку курамын жок кылган эмес.
AFSDнин жасаганы:
химиялык кошулманы жок кылуунун ордуна зыяндуу микроструктуралык морфологияны өзгөртүү.
Track center менен overlap ортосунда бөлүкчө айырмасы барбы?
Бир эле катмар ичинде track center менен overlap аймагынын ортосунда бөлүкчө өлчөмү боюнча олуттуу айырма табылган эмес.
Бул жыйынтык аспаптын астындагы күчтүү жылышуу деформациясы track туурасы боюнча интерметалликтердин майдаланышын окшош деңгээлде камсыз кыла аларын көрсөтөт.
AFSD Сынуу Механизмин Кантип Өзгөрткөн?
Баштапкы материалда сынуу чоң β-интерметалликтердин айланасында пайда болгон микрожаракалардын биригүүсү менен жүргөн.
SEM сүрөттөрүндө:
- интерметаллик-матрица ажырашы,
- интерметалликтердин сынышы,
- ири микрожаракалар,
- чектелген моюнчануу
байкалган.
AFSD материалында болсо:
- болжол менен 45° жылышуу тибиндеги сынуу тегиздиктери,
- айкын necking,
- майда микрокөңдөйлөр,
- тыгыз dimple түзүмү
байкалган.
Бул абал сынуунун:
морт интерметаллик башкарган жаракалануудан пластикалуу микрокөңдөй коалесценциясына
өзгөргөнүн көрсөтөт.
AFSD Материалдын Ийилчээктик Көрсөткүчүн Кантип Өзгөрткөн?
Булактагы созуу жыйынтыктарына ылайык, AFSDден кийин узаруу жана кесилиштин жукарышы баштапкы материалга салыштырмалуу олуттуу өскөн.
Айрыкча AFSD үймөгү:
E.L. > %24
мааниси менен EN AW-6016-T4 үчүн берилген пластикалуулук талабын аткарган.
Бул табылга изилдөөнүн upcycling ырастоосу үчүн маанилүү.
Анткени Feнин жогорку курамына карабастан материал кийинки:
- муздак прокаттоо,
- жылуу прокаттоо,
- лист же плита өндүрүү
үчүн талап кылынган чоң деформация жөндөмүнө көбүрөөк ылайыктуу болгон.
Үстүңкү Катмар Эмне үчүн Төмөнкү Катмардан Катуу жана Бекем?
Үстүңкү катмарда ийне сымал Mg–Siге бай метастабилдүү чөкмөлөр пайда болуп, кайра ысытылган төмөнкү катмарда окшош чөкмөлөр болбогондуктан TL аймагы жогорку катуулук жана бекемдик көрсөткөн.
Микрокатуулук
Булакта берилген мүнөздүү катуулук маанилери:
- TL-center: 49,0 ± 1,3 HV
- TL-overlap: 48,5 ± 1,8 HV
- SS-center: 41,5 ± 0,6 HV
- SS-overlap: 43,1 ± 3,3 HV
- Биринчи катмар-center: 44,3 ± 1,6 HV
- Биринчи катмар-overlap: 43,5 ± 0,7 HV
Эмне үчүн Hall–Petch түшүндүрмөсү жетишсиз?
Track centerда SS аймагы TLге караганда майда дандуу болгонуна карабастан TL бекемирээк.
Эгер данды майдалоо үстөм болсо:
SS бекемирээк болушу керек эле.
Эксперименттик жыйынтык мунун тескерисин көрсөткөн.
Ошондуктан булак үстүңкү катмардагы бекемдиктин өсүшүн негизинен чөкмө менен бекемденүүгө байланыштырат.
Үстүңкү Катмарда Чөкмөлөр Кантип Пайда Болушу Мүмкүн?
Авторлор сунуштаган механизм төмөнкүдөй:
Күчтүү пластикалык деформация → ашыкча вакансиялардын пайда болушу → тез муздоо → Mg–Si топтолушу жана метастабилдүү чөкмөлөрдүн пайда болушу.
Үстүңкү катмар:
- болжол менен 420 °Cде күчтүү деформацияга кабылат,
- ашыкча атомдук вакансияларды түзөт,
- мажбурланган аба менен салыштырмалуу тез муздайт,
- ошондуктан чөкмөлөрдү сактай алат.
Төмөнкү катмарда эмне үчүн чөкмө жок?
Кийинки катмарлар чөктүрүлгөн сайын төмөнкү катмарлар кайра-кайра ысытылат.
Булак эки мүмкүн болгон механизмди сунуштайт:
- Мурда түзүлгөн метастабилдүү чөкмөлөрдүн болжол менен 350 °Cдеги кайра ысытуу учурунда эриши.
- Кайра ысытуу учурунда жаңы күчтүү деформация болбогондуктан ашыкча вакансия тыгыздыгынын азайышы жана кайра чөгүү кинетикасынын басаңдашы.
Бул механизм 15-сүрөттө:
SPD → Cooling → Reheating → Post-reheat
ырааттуулугу менен көрсөтүлгөн.
Бирок авторлор төмөнкү катмарлардын чыныгы температура тарыхында чөкмөлөрдүн эришин түз өлчөбөгөнүн белгилешет; бул бөлүк механизмди чечмелөө болуп саналат.
Мейкиндиктик Микроструктура Айырмачылыктары
Track Center менен Overlap Аймагы Эмне үчүн Айырмаланат?
AFSD учурунда аспаптын астындагы температура, материал агымынын багыты жана деформация абалы track туурасы боюнча өзгөргөндүктөн, track center жана overlap аймактарында ар башка калыбына келүү, кайра кристаллдашуу жана дан түзүмдөрү өнүгөт.
Track center
Track center аймагында:
- көбүрөөк DRV,
- жогорку HAGB үлүшү,
- майда дан,
- shear + local compression
байкалат.
Overlap
Overlap аймагында:
- азыраак калыбына келүү,
- көбүрөөк strain hardening,
- гетерогендүү дан бөлүштүрүлүшү,
- баштапкы материалдан калган ири дандар
болушу мүмкүн.
Булакка ылайык негизги себептердин бири — аспаптын четине карай температуранын олуттуу төмөндөшү.
Динамикалык Калыбына Келүүбү же Динамикалык Кайра Кристаллдашуу Басымдуубу?
Бул изилдөөдө AFSD микроструктурасы жалпысынан чектелген DRX жана айкын DRV менен мүнөздөлгөн.
Алюминийдин жогорку stacking-fault energy касиети DRV жүрүм-турумун колдойт.
Булакта DRX айрыкча үзгүлтүксүз динамикалык кайра кристаллдашуу — cDRX — түрүндө чектелүү жүргөнү болжолдонот.
Майда жаңы дандардын чоңураак деформацияланган дандардын ичинде көрүнүшү бул чечмелөөнү колдойт.
Эмне үчүн мурунку изилдөөлөргө караганда DRX азыраак?
Мурунку айрым AFSD изилдөөлөрүндө:
- 600 rpm тегерегиндеги жогорку айлануу ылдамдыктары,
- төмөн traverse speed,
- болжол менен 550 °Cге жеткен жогорку температуралар
колдонулган.
Бул изилдөөдө болсо температура болжол менен:
420 °C
менен чектелген.
Төмөн температура дан чек араларынын кыймылдуулугун жана DRX кинетикасын азайтат.
Zener–Hollomon Параметри Эмнени Түшүндүрөт?
Булак деформация температурасы менен деформация ылдамдыгынын биргелешкен таасирин баалоо үчүн:
\[ Z = \dot{\varepsilon}\exp\left(\frac{Q}{RT}\right) \]
туюнтмасын колдонот.
Бул жерде:
- \(\dot{\varepsilon}\): деформация ылдамдыгы,
- \(Q\): деформациянын активдешүү энергиясы,
- \(R\): газ туруктуусу,
- \(T\): абсолюттук температура.
Булакта бааланган strain-rate болжол менен:
143,7–229,8 s⁻¹
аралыгында.
Z маанилери болсо болжол менен:
10¹⁷–7 × 10²³ s⁻¹
аралыгында эсептелген.
Авторлор бул жогорку Z диапазонун DRV басымдуу деформация жана чектелген cDRX менен шайкеш деп чечмелешет.
Текстура жана Материал Агымы
AFSDде Материал Кантип Агат?
Булактын чечмелөөсү боюнча материал горизонталдуу тегерек агым менен гана жүрбөйт; аспаптын астында ылдый багытталган компоненти бар үч өлчөмдүү спиралдык жол менен агат.
Ошондуктан максималдуу жылышуу багыты DD–TD тегиздигинде калбастан, BD багытына карай бир аз кыйшая түшөт.
EBSDде көрүнгөн кыйшык узун дандар бул үч өлчөмдүү агым модели менен шайкеш.
Бардык Аймактарда Жалпы Текстура Барбы?
Ооба. Overlap маалыматтары жергиликтүү агым багытын компенсациялоо үчүн 90° бурулуп талданганда, төрт аймактын баарында жалпы F-түрүндөгү жылышуу текстурасы байкалган.
Жалпы компонент:
F: {111}⟨121⟩
болуп, аянттык үлүшү бардык аймактарда болжол менен %10дон жогору.
| Текстура компоненти | TL-Center | TL-Overlap | SS-Center | SS-Overlap |
|---|---|---|---|---|
| F {111}⟨121⟩ | %13,5 | %11,8 | %10,4 | %10,4 |
| Cube {001}⟨100⟩ | — | — | %2,4 | %14,3 |
| Goss {110}⟨001⟩ | %12,3 | — | %13,6 | — |
| R22.5-Cube {001}⟨120⟩ | — | %6,5 | — | — |
| R-CubeRD {013}⟨100⟩ | — | — | %5,2 | — |
Goss Текстурасы Эмне үчүн Track Centerда Гана Көрүнөт?
Авторлор track center аймагында жылышуу деформациясына кошумча азыктандыруучу таяктардын ылдый басылышынан келип чыккан жергиликтүү кысуу деформациясы бар экенин жана бул кошумча чыңалуу абалы Goss текстурасын шарттай турганын айтышат.
Ошондуктан:
Track center = shear + compression
болсо:
Overlap = негизинен shear
деп чечмеленет.
Shear texture эмне үчүн маанилүү?
Булакка ылайык Al-Mg-Si эритмелериндеги жылышуу тибиндеги текстуралар:
- калыңдык боюнча strain localization процесин кечеңдетиши,
- калыптандыруу жөндөмүнө оң таасир бериши мүмкүн.
Ошондуктан AFSD менен пайда болгон F-shear текстурасы кийинки прокаттоо жана лист өндүрүшү үчүн потенциалдуу артыкчылык берет деп эсептелет.
Бул Изилдөө Алюминийди Кайра Иштетүү Жөнүндө Эмнени Көрсөтөт?
Изилдөөнүн эң маанилүү жыйынтыгы — Fe курамы жогору алюминийде кошулманы сөзсүз химиялык жол менен алып салбастан эле микроструктураны механикалык жактан чыдамдуураак кылууга болорун көрсөтүшү.
AFSD бул жерде бир убакта үч ишти аткарат:
- Морт Fe-бай торду майдалайт.
- Дан жана текстура түзүмүн кайра уюштурат.
- Жергиликтүү чөкмө абалын өзгөртөт.
Натыйжада:
Feнин жогорку курамы сакталганына карабастан кыйла пластикалуу аралык продукт
алынган.
Бул Жыйынтык Чыныгы EOL Сыныгы Түздөн-Түз Лист Өндүрүшүнө Айландырылганын Далилдейби?
Жок. Булакта колдонулган берме чыныгы аралаш пайдалануу-мөөнөтү-бүткөн сынык үймөгү эмес, лабораторияда Fe менен байытылган көзөмөлдөнгөн AA6016 эритмеси.
Мындан тышкары изилдөө:
- кийинки муздак прокаттоону,
- жылуу прокаттоону,
- лист калыптандырууну,
- бет сапатын,
- чарчоо өмүрүн,
- өнөр жай масштабындагы чыгымды
түз сыноодон өткөргөн эмес.
Ошондуктан жыйынтык:
“AFSD чыныгы сыныктан акыркы автомобиль листин өндүрүүнү далилдеди”
эмес.
Туурараак жыйынтык:
“AFSD Fe курамы жогору Al-Mg-Si бермесин кийинки термомеханикалык иштетүүлөр үчүн көбүрөөк ылайыктуу, пластикалуу жана кошулмаларга туруктуу аралык продуктка айландыруу потенциалын көрсөттү.”
Изилдөө колдогон жыйынтыктар
- AFSD β-Al₄.₅FeSi интерметалликтерин күчтүү майдалай алат.
- Бөлүкчө аянты болжол менен бир даражага кыскарышы мүмкүн.
- Интерметаллик тордун майдаланышы пластикалуулукти олуттуу жогорулата алат.
- AFSDден кийин сынуу механизми кыйла пластикалуу боло алат.
- Температураны башкаруу катмарлар ортосунда чөкмөлөрдүн эволюциясын өзгөртө алат.
- Үстүңкү катмар чөкмө менен бекемденүүнүн эсебинен бекемирээк болушу мүмкүн.
- Track center жана overlap аймактарында ар башка DRV/DRX жүрүм-турумдары өнүгүшү мүмкүн.
- Жергиликтүү агым багыты эске алынганда бардык аймактарда F-түрүндөгү shear texture табылышы мүмкүн.
Изилдөө колдобогон жыйынтыктар
- AFSD Fe кошулмасын химиялык жактан алып салбайт.
- Чыныгы аралаш EOL сыныгы бул изилдөөдө түз сыналган эмес.
- Өнөр жайлык лист өндүрүшү аяктаган эмес.
- Бардык AFSD параметрлеринде бирдей микроструктура пайда болору көрсөтүлгөн эмес.
- SS аймагындагы чөкмөлөрдүн эрүү механизми түз жылуулук өлчөөлөрү менен тастыкталган эмес.
- Goss текстурасынын пайда болуу механизми толук finite-element/CFD талдоосу менен далилденген эмес.
- Узак мөөнөттүү чарчоо жана коррозия жүрүм-туруму бул изилдөөдө бааланган эмес.
Булак жана Ыкма Жөнүндө Эскертүү
Түпнуска аталышы: Temperature-Controlled Additive Friction Stir Deposition for Upcycling Fe-Rich Al-Mg-Si Scrap: Impurity-Tolerant Microstructures, Precipitation Evolution and Spatial Microstructure Variations
Авторлор: Tirdad Niknejad, Haiou Jin, Ning Zhu, Babak Shalchi Amirkhiz, P. G. Allison, J. B. Jordon
Мекемелер: CanmetMATERIALS, Natural Resources Canada; Baylor University, Department of Mechanical Engineering
SSRN: Abstract 6928458
Жарыялоо статусу: Preprint; булак анын рецензиядан өтпөгөнүн ачык белгилейт.
Каржылоо: Canadian Federal Program on Energy Research and Development (PERD).
Берме эритме: Fe менен байытылган AA6016 тибиндеги Al-Mg-Si эритмеси.
Fe курамы: 1,13 wt.%.
AFSD системасы: Twin-rod BOND GL7.
Максаттуу процесс температурасы: 420 ± 5 °C.
Негизги мүнөздөмө берүү: SEM, EBSD, TEM/STEM/EDS, SAED, микрокатуулук жана созуу сыноосу.
Өзгөчө техникалык салым: Активдүү температура башкарылган twin-rod AFSD колдонуу менен Fe-бай Al-Mg-Si эритмесинде бөлүкчө майдаланышын, чөкмөлөрдүн эволюциясын жана build-direction менен track-width боюнча микроструктуралык гетерогендүүлүктү бирге изилдөө.
Негизги микроструктуралык жыйынтык: β-Al₄.₅FeSi тору майдаланган, бөлүкчө өлчөмү болжол менен бир даражага кичирейген жана интерметалликтер бир калыпта тараган.
Негизги механикалык жыйынтык: AFSD материалы Feнин жогорку курамына карабастан кыйла пластикалуу жүрүм-турум көрсөтүп, EN AW-6016-T4 үчүн берилген E.L. > %24 пластикалуулук талабын аткарган.
Негизги катмар айырмасы: TLде Mg-Si негизиндеги ийне сымал чөкмөлөр жана жогорку катуулук/бекемдик; SSте чөкмөлөрдүн жоктугу жана жогорку reduction-in-area.
Негизги текстура жыйынтыгы: Бардык аймактарда F {111}⟨121⟩ shear texture; track centerда кошумча Goss {110}⟨001⟩.
Негизги чечмелөө чеги: Изилдөө чыныгы гетерогендүү EOL сынык агымынын ордуна көзөмөлдөнгөн Fe-байытылган AA6016 бермесин колдонгон жана акыркы прокаттоо/лист өндүрүш чынжыры азырынча көрсөтүлгөн эмес.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген