

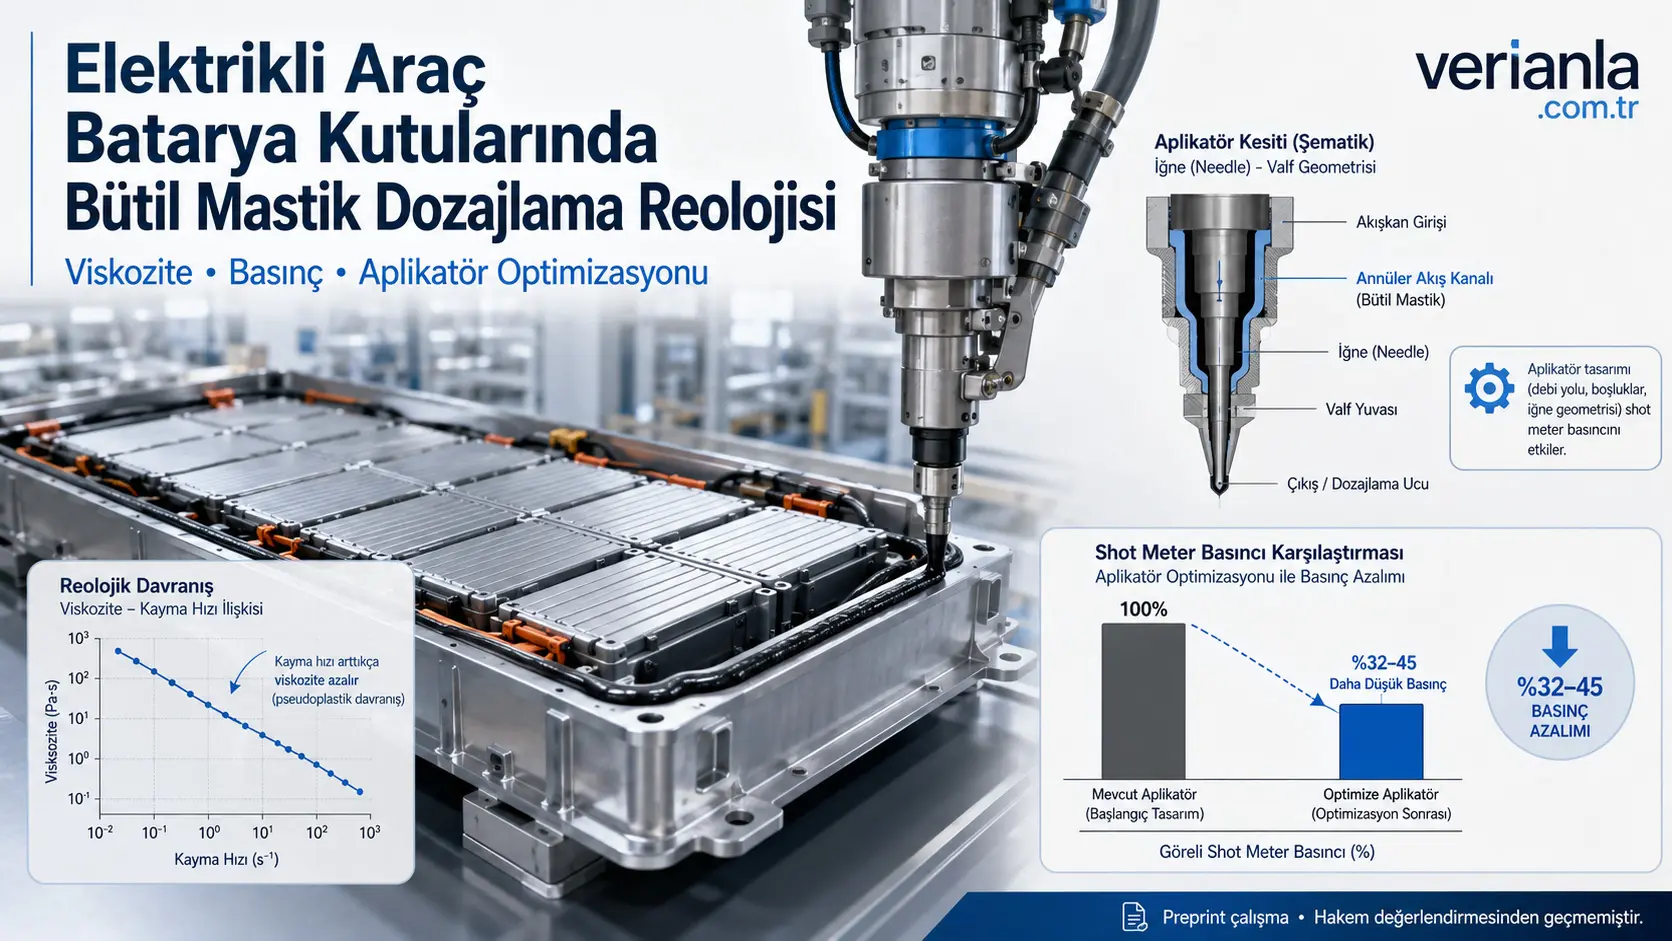
Бул изилдөө, батареяlı электр унаасыların батарея кутусу kapağı менен alt tepsisi arasındaki герметизация hattında колдонулган жогорку толтурулган, tek bileşenli ve alev geciktirici бутил esaslı mastiğin өндүрүш жабдууında nasıl akacağını incelemiştir. Изилдөөчүлөр döner reometre, kapiler reometre, чыныгы otomotiv дозалоо sistemi ve COMSOL Multiphysics эсептөөчү суюктуктар динамикасы modelini birlikte kullanmıştır. Aplikatörün hemen üzerinde ölçülen басымların Bagley yöntemiyle düzeltilmesi sonucunda elde edilen “жабдуу viskozitesi”, tezgâh tipi kapiler reometre ölçümleriyle iyi uyum göstermiştir. Ошону менен бирге изилдөө hakem мааниlendirmesinden geçmemiş bir preprinttir; гана belirli bir ticari бутил формуляцияu ve mevcut Ford дозалоо sistemi үчүн elde edilen sonuçları sunmaktadır.
İncelenen мастика, кыркуу ылдамдыгы yükseldikçe көрүнүүчү илешкектүүлүкsi azalan, агуу чыңалуусуne sahip ve айкын viskoelastik davranış gösteren Newtonyen olmayan bir malzemedir. Üretim үчүн максатталган 7,0 cm³/s debi, mevcut жабдууda 20 MPa sürekli изилдөө sınırına yaklaşmış veya bu sınırı aşmıştır. Hesaplamalar, sorunun гана malzemeyi daha fazla ısıtarak çözülemeyeceğini göstermiştir; malzeme жеткирүүчүsi термиялык бузулуу riski nedeniyle uygulama sıcaklığının 140 °C’yi aşmamasını önermiştir.
Hesaplamalı модель, аппликаторdeki en büyük hidrolik kısıtlamanın çıkış чыгуу учуsinden çok iğne valfin çevresindeki dar halka biçimli akış yolu болгонун göstermiştir. Valf yarıçapının %30 artırıldığı физикалык экспериментlerde басым төмөндөөleri doğrulanmış; uzun аппликаторde %38,3’e ulaşan басым azalması bildirilmiştir. Гана simülasyonla мааниlendirilen %45’lik yarıçap өсүшı ise 6,0 cm³/s debiye ve 171 mm/s robot hızına kadar изилдөө olanağı öngörmüştür. Bu жыйынтык, 7,0 cm³/s башталыш hedefinin bütünüyle doğrulandığı anlamına gelчыгуу учуktedir.
Araştırmanın негизги суроосу nedir?
Araştırmanın негизги суроосу, салттуу otomotiv жабыштыргычları үчүн tasarlanmış pompa, өлчөө ünitesi ve аппликаторlerin çok андан жогору агуу чыңалуусуne ve viskoelastisiteye sahip bir батарея mastiğini өндүрүш çevrim süresine ылайыктуу biçimde taşıyıp taşıyamayacağıdır. Изилдөө өзгөчө malzemenin laboratuvarda ölçülen реологияk özellikleri менен fabrikada gözlenen debi, басым ve robot hızı arasında doğrudan bir ilişki kurulup kurulamayacağını araştırmıştır.
Batarya kutularında жабыштыргычlar ve герметизация malzemeleri; hücrelerin birleştirilmesi, baraların korunması, ısı aktarımının desteklenmesi ve kapak-tepsi birleşiminin sızdırmazlığı gibi ар башка işlevlerde kullanılmaktadır. Сүрөт 1’de батарея кутусуnun kapağı sarı, çevresel герметизация hattı ise kırmızıyla gösterilmiştir. Araştırmanın konusu, bu çevresel hattın robotla kesintisiz ve туура kesitte uygulanmasıdır.
Изилдөө neden önemlidir?
Салттуу otomotiv gövde, boya ve son montaj hatlarında epoksi, PVC, poliüretan ve kauçuk esaslı pompalanabilir macunlarla uzun yıllara dayanan deneyim бар. Мунун тескерисинче батарея paketlerinde колдонулган yüksek oranda dolgulu, alev geciktirici veya ısıl iletken malzemeler çok ар башка akış davranışları gösterebilir. Malzeme şartnamelerinde verilen tek noktalı viskozite veya pres akış süresi, robotun uygulama sırasında karşılaşacağı чыныгы кыркуу ылдамдыгыnı ve жабдуу basıncını temsil etmeyebilir.
Сүрөт 2, pompalama, yeniden doldurma ve uygulama sırasında malzemenin болжол менен beş mertebeye yayılan kayma hızlarıyla karşılaştığını көрсөтөт. Ekstrüzyon biçimindeki uygulamada кыркуу ылдамдыгы болжол менен 102 s−1, uzaktan akıtma işleminde болжол менен 103 s−1, akıtma-döndürme uygulamasında ise болжол менен 104 s−1 düzeyine çıkabilmektedir. Düşük кыркуу ылдамдыгыnda yeterince kararlı olması gereken мастика, dar аппликатор kanallarından geçerken ошол эле zamanda basıncı aşırı yükseltmeyecek kadar суюктукlaşmalıdır.
İncelenen герметизация malzemesi nasıl bir yapıdadır?
Изилдөөda колдонулган malzeme, vulkanize olmayan ve normalde vida ekstrüzyonuyla bant veya ön şekillendirilmiş parçalar üretmek üzere formüle edilmiş tek bileşenli alev geciktirici бутил мастикаtir. Bütil kauçuk matrisi içerisinde alüminyum trihidrat, kaolin kili, karbon siyahı ve füme silika бар. Dolgu maddelerinin miktarları ve ticari формуляцияun ayrıntılı oranları açıklanmamıştır.
Bu бөлүкчөlı yapı, malzemenin alev geciktirici ve механикалык özelliklerine katkı sağlayabilirken реологияk ölçümlerde дубал тайгалануусу, kenar bozulması ve dolgu ağlarının parçalanması gibi etkiler yaratmaktadır. Dolayısıyla tek bir “viskozite” мааниi, malzemenin bütün өндүрүш davranışını tanımlamak үчүн yeterli değildir.
Numuneler nasıl даярдалган?
Mastik kartuşları 150 °C’de konveksiyon fırınında ısıtılmış ve ayırıcı kâğıt üzerine uygulanmıştır. Numune, 121 °C’ye ısıtılmış Carver presiyle ayırıcı kâğıtlar arasında 1,5 mm kalınlığında plakalar hâline getirilmiştir. Bu plakalardan 25,0 mm çaplı diskler kesilmiş ve her температура менен өлчөө türü үчүн yeni bir numune колдонулган.
Döner reometre эксперименттери TA Instruments ARES G2 cihazında, 25,0 mm çaplı paslanmaz çelik paralel plakalarla жүргүзүлгөн. Plakalar arasındaki açıklık 0,75–1,0 mm arasında tutulmuş, ölçümler zorlanmış konveksiyonlu fırında ve azot atmosferinde yapılmıştır. Numunenin termal ve механикалык катары gevşemesi beklendikten sonra ölçümlere başlanmıştır.
Dinamik gerinim эксперименттери ne göstermiştir?
Dinamik gerinim taramaları 100–160 °C arasında, 10 °C aralıklarla uygulanmıştır. Numuneler her sıcaklıkta 180 saniye bekletilmiş; gerinim genliği %0,01’den %100’e, frekans ise 1,0 Hz’de sabit tutularak taranmıştır. Bu deneyler doğrusal viskoelastik bölgeyi ve görünür агуу чыңалуусуni belirlemek үчүн колдонулган.
Akma geriliminin температура bağımlılığı изилдөөda şu Arrhenius biçimiyle берилген:
\[ \ln(\tau_y)=\frac{E_a}{R}\left(\frac{1}{T}-\frac{1}{T_R}\right) \]
- \(\tau_y\): görünür агуу чыңалуусу, Pa.
- \(E_a\): akma sürecinin aktivasyon enerjisi, J/mol.
- \(R\): ideal gaz sabiti, 8,314 J/(mol·K).
- \(T\): mutlak эксперимент sıcaklığı, K.
- \(T_R\): referans температура, K.
Сүрөт 4b’de doğrusal uyumun R² мааниi 1,00 ve doğrusal ifade \(y=2,65x+1,84\) катары берилген. Бирок yazılı Теңдеме 1’de toplamsal bir sabit veya referans агуу чыңалуусу жок. Ошондуктан denklem менен grafikteki sıfırdan ар башка kesişim birbirini tam катары yansıtmamaktadır; изилдөө burada düzeltilmeden, verildiği biçimiyle aktarılmıştır.
Akma үчүн hesaplanan aktivasyon enerjisi 22,0 kJ/mol’dür. Авторлор bu мааниi daha önce incelenen epoksi kıvırma жабыштыргычsındaki 18,2 kJ/mol ve kauçuk esaslı бет mastiğindeki 14,4 kJ/mol мааниlerinden андан жогору bulmuştur. Bu karşılaştırma, бутил mastiğin akmaya başlama davranışının температура değişimine daha duyarlı болгонун көрсөтөт.
Depolama modülü \(G'\), düşük gerinimlerden itibaren болжол менен %0,1 gerinim çevresinde azalmaya başlamıştır. Авторлор bu gerinim yumuşamasını Payne etkisiyle ilişkilendirmiştir. Payne etkisi, dolgulu kauçuklarda dolgu kümelerinin, kümeler arası ağların veya polimer-dolgu өз ара аракеттенүүlerinin gerinim altında parçalanmasıyla ilişkilendirilen doğrusal olmayan bir davranıştır.
Gerilme eğrilerinde iki basamaklı akma байкалган. Авторлорın önerdiği açıklamaya göre ilk basamak dolgu kümeleri arasındaki ağın, ikinci basamak ise kümelerin kendi iç yapısının parçalanmasıyla ilişkili болушу мүмкүн. Ошону менен бирге ticari формуляция üzerinde mekanizmaya өзгөчө deneyler yapılmadığından bu түшүндүрмө doğrudan kanıtlanmış bir mekanizma değildir.
Depolama ve kayıp modülleri nasıl yorumlanmalıdır?
Kompleks viskozite, depolama ve kayıp modüllerinden şu ilişkiyle hesaplanmıştır:
\[ \eta^*=\sqrt{\left(\frac{G'}{\omega}\right)^2+\left(\frac{G''}{\omega}\right)^2} \]
- \(\eta^*\): kompleks viskozite, Pa·s.
- \(G'\): elastik энергия depolama kapasitesini temsil eden depolama modülü, Pa.
- \(G''\): viskoz энергия kaybını temsil eden kayıp modülü, Pa.
- \(\omega\): açısal frekans, rad/s.
Сүрөт 5’te температура 100 °C’den 150 °C’ye yükseldikçe \(G'\) azalmıştır. Düşük frekanslarda \(G''\), yüksek frekanslarda ise \(G'\) baskın hâle gelmiştir. Башка bir ifadeyle мастика uzun zaman ölçeklerinde daha суюктук, kısa zaman ölçeklerinde daha elastik tepki vermiştir. Температура yükseldikçe \(G'\) менен \(G''\) kesişiminin андан жогору frekanslara kayması, gevşeme sürelerinin kısaldığı şeklinde yorumlanmıştır.
Döner reometre neden tek başına yeterli olmamıştır?
Sabit kayma deneylerinde кыркуу ылдамдыгы 0,01–50 s−1 arasında taranmıştır. Akış taramaları 300 saniyede tamamlanmış; dengeye dayalı ölçümler ise 0,05–5,0 s−1 arasında uygulanmıştır. Düşük ön kayma koşullarında numunenin uzun gevşeme süresi, viskoelastik tepki ve olası tiksotropi nedeniyle fiziksel olmayan viskozite өсүшları байкалган.
Сүрөт 6’da болжол менен 3 s−1 civarında kenar etkileri başlamıştır. Dengeye ulaşmak үчүн daha uzun bekleyen akış taramalarında bu bozulma андан төмөн kayma hızlarında ortaya çıkmıştır. Ошондуктан paralel plaka өлчөөлөрү, өндүрүшde görülen болжол менен 0,1–104 s−1 aralığının tamamını güvenilir biçimde kapsayamamıştır.
Kapiler reometre өндүрүш akışını nasıl temsil etmiştir?
Kapiler reometrede malzeme bir piston yardımıyla dar bir kalıptan geçirilmiş, oluşan басымtan görünür kayma gerilimi ve көрүнүүчү илешкектүүлүк hesaplanmıştır. Gottfert Rheograph 20 cihazında piston yarıçapı 7,5 mm, kalıp uzunluğu 32,0 mm ve kalıp yarıçapı 0,5 mm’dir. Ölçümler болжол менен 3–10.000 s−1 görünür кыркуу ылдамдыгы aralığında yapılmıştır.
Newtonyen akış varsayımıyla hesaplanan görünür кыркуу ылдамдыгы:
\[ \dot{\gamma}_{app}=\frac{4Q}{\pi R^3} \]
Burada \(Q\) hacimsel debiyi (m³/s), \(R\) ise kapiler kalıp yarıçapını (m) gösterir. Bu eşitlik, ошол эле debinin daha dar bir kanaldan geçirilmesinin кыркуу ылдамдыгыnı kuvvetli biçimde yükselteceğini gösterir; yarıçap üçüncü kuvvetle paydada yer almaktadır.
Duvar üzerindeki görünür kayma gerilimi:
\[ \tau_R=\frac{\Delta P R}{2L} \]
\(\Delta P\) kapiler boyunca басым төмөндөөü (Pa), \(L\) kalıp uzunluğu (m), \(R\) kalıp yarıçapı (m) ve \(\tau_R\) duvardaki görünür kayma gerilimidir (Pa).
Görünür viskozite ise:
\[ \eta_{app}=\frac{\tau_R}{\dot{\gamma}_{app}} \]
Bu маани temel bir sabit malzeme özelliği değil, belirtilen температура, кыркуу ылдамдыгы, geometri ve düzeltme koşullarına bağlı көрүнүүчү илешкектүүлүкdir.
Üretim үчүн gerekli debi nasıl hesaplanmıştır?
Batarya kutusu çevresine uygulanacak мастика şeridinin kesiti, toplam uzunluğu ve çevrim süresi kullanılarak gerekli debi şu şekilde belirlenmiştir:
\[ Q=\frac{A_c L_b}{t_c} \]
- \(A_c\): мастика şeridinin kesit alanı, m².
- \(L_b\): uygulanacak toplam şerit uzunluğu, m.
- \(t_c\): uygulama çevrim süresi, s.
- \(Q\): gerekli hacimsel debi, m³/s.
Hedef kesit ve çevrim süresi үчүн gerekli debi 7,0 × 103 mm³/s, yani 7,0 cm³/s катары hesaplanmıştır. Dört milimetre iç çapa sahip чыгуу учуde bu debi болжол менен 1.114,1 s−1 görünür кыркуу ылдамдыгыna karşılık gelmiştir.
Kayma incelmesi ne kadar айкынdir?
Kapiler reometre akış eğrileri şu güç yasasıyla modellenmiştir:
\[ \eta_{app}=m\dot{\gamma}_{app}^{\,n-1} \]
\(m\), Pa·sn birimli kıvam indeksini; \(n\) ise boyutsuz akış indeksini көрсөтөт. Üç sıcaklıkta da \(n<1\) bulunması айкын kayma incelmesine işaret etmektedir. Malzeme hızla zorlandığında көрүнүүчү илешкектүүлүкsi düşmekte, ancak düşük kayma hızlarında ve akış başlangıcında çok daha dirençli davranmaktadır.
| Эксперимент sıcaklığı | Kıvam indeksi m | Akış indeksi n | Модель uyumu R² | 1.114,1 s−1 hızındaki көрүнүүчү илешкектүүлүк |
|---|---|---|---|---|
| 140 °C | 3.789,12 Pa·sn | 0,45 | 0,99 | 79,9 Pa·s |
| 150 °C | 3.656,40 Pa·sn | 0,43 | 1,00 | 67,0 Pa·s |
| 160 °C | 4.003,46 Pa·sn | 0,40 | 1,00 | 59,5 Pa·s |
Таблица, ошол эле өндүрүш кыркуу ылдамдыгыnda температура arttıkça көрүнүүчү илешкектүүлүкnin 79,9 Pa·s’den 59,5 Pa·s’ye düştüğünü көрсөтөт. Бирок 150 ve 160 °C өлчөөлөрү malzemenin реологияk karakterizasyonu үчүн колдонулган; жеткирүүчү термиялык бузулууyı önlemek amacıyla чыныгы uygulama sıcaklığının 140 °C’yi aşmamasını önermiştir.
Cox-Merz ilişkisi neden kullanılamamıştır?
Cox-Merz kuralı bazı malzemelerde açısal frekanstaki kompleks viskozite менен ошол эле sayısal кыркуу ылдамдыгыndaki sabit kayma viskozitesini eşleştirir:
\[ \eta(\dot{\gamma})=\left|\eta^*(\omega)\right|_{\dot{\gamma}=\omega} \]
Сүрөт 8’de бутил мастика үчүн kompleks viskozite мааниleri, eşмаани frekans ve кыркуу ылдамдыгыndaki kapiler viskozite мааниlerinden андан жогору kalmıştır. Dolayısıyla küçük genlikli osilasyon өлчөөлөрү, басымla sürülen endüstriyel akışı doğrudan temsil etmemiştir. Kalite kontrolünde гана osilasyon verisine dayanmak, өндүрүш basıncının туура эмес tahmin edilmesine yol açabilir.
Dozajlama sistemi nasıl bir reometreye dönüştürülmüştür?
Endüstriyel sistemde 57:1 oranlı bir deplasman pompası, ısıtılmış PTFE kaplı hortumlar, Fanuc robotuna bağlı tandem LIFO өлчөө üniteleri ve iğne valfli аппликатор колдонулган. Өлчөө ünitesinin iç çapı 45 mm, azami doz hacmi 160 cm³ ve nominal azami басым derecesi 27 MPa’dır. Ошону менен бирге elektrikli өлчөө mekanizmasının zarar görчыгуу учуsi үчүн sürekli изилдөө basıncının 20 MPa’yı aşmaması gerekmektedir.
Изилдөөчүлөр аппликаторün hemen üzerine kalibre edilmiş bir Omega PX61C1-5KGV басым dönüştürücüsü yerleştirmiştir. Böylece endüstriyel sistem, basıncın kalıbın hemen önünde ölçüldüğü bir kapiler reometre gibi мааниlendirilmiştir. Giriş ve çıkış kaynaklı ek basıncı ayırmak үчүн yarıçapı 2,0 mm’de sabit tutulan, uzunlukları 1,0, 25,0 ve 66,0 mm болгон üç чыгуу учу колдонулган.
Bagley düzeltmesi neden зарыл?
Viskoelastik bir malzeme geniş bir hazneden dar kanala girerken büzülür; çıkışta ise elastik geri kazanım nedeniyle şişebilir. Ölçülen toplam басым гана boru içindeki sürtünmeyi değil, bu giriş ve çıkış etkilerini de içerir. Bagley yöntemi, ар башка uzunluk/yarıçap oranlarındaki өлчөөлөрү kullanarak bu ek басым bileşenini ayırır.
Сүрөт 9’da düzeltme öncesi жабдуу viskozitesinin чыгуу учу geometrisine güçlü biçimde bağlı болгону görülmektedir. Сүрөт 10’daki Bagley doğruları her кыркуу ылдамдыгыnda en az 0,99 R² vermiştir. Düzeltme uygulandığında üç өзүнчө geometriye ait eğriler tek bir akış eğrisi üzerinde birleşmiştir.
Сүрөт 11, Bagley менен düzeltilmiş endüstriyel жабдуу verilerinin 150 °C’deki tezgâh tipi kapiler reometre verileriyle iyi uyum sağladığını көрсөтөт. Böylece laboratuvar viskozitesi менен fabrikadaki басым ve debi arasında doğrudan bir bağlantı kurulmuştur. Buradaki “жабдуу viskozitesi”, Bagley düzeltmesine ve колдонулган akış varsayımlarına bağlı görünür bir мааниdir.
Mevcut жабдуу neden өндүрүш hedefini karşılayamamıştır?
Üç ар башка malzeme lotuyla gerçekleştirilen deneylerde өлчөө ünitesi basıncı, debi ve Bagley менен düzeltilmiş viskozite arasında güçlü doğrusal veya güç yasası ilişkileri bulunmuştur. Өлчөө ünitesi менен аппликатор üzerindeki басым төмөндөөü arasındaki ilişkinin R² мааниi 1,00 катары bildirilmiştir.
Hedeflenen 7,0 cm³/s debide басым, malzeme lotuna bağlı катары 20 MPa sürekli изилдөө sınırına yaklaşmış veya sınırı aşmıştır. İlk жабдуу düzeniyle çevrim süresini karşılayabilmek үчүн iki robot ve iki өзүнчө дозалоо sisteminin gerekli olacağı sonucuna ulaşılmıştır.
Görüntü algılama sistemine yer açmak ve dolu батарея tepsisi üzerinde çalışabilmek amacıyla аппликатор uzunluğu %81,3 artırıldığında sorun ağırlaşmıştır. Uzun аппликатор гана 1,74 cm³/s debide 21,7 MPa civarında басым üretmiştir. Bu басым, sürekli изилдөө sınırının üzerindedir.
Metinde bu жыйынтык 21,7 ± 0,03 MPa ve parantez içinde 217,3 ± 2,5 bar катары берилген. Merkezi мааниlerin dönüşümü uyumludur; ancak ±0,03 MPa, ±2,5 bar мааниine eşit değildir. Belirsizliklerin birim dönüşümü metin içinde tutarlı sunulmamıştır.
Akış modeli nasıl kurulmuştur?
Malzemenin akma gerilimli ve kayma incelmeli davranışı Herschel-Bulkley modeliyle ifade жасалган:
\[ \dot{\gamma}=0 \quad \text{eğer} \quad \tau<\tau_y \]
\[ \tau=\tau_y+k\dot{\gamma}^{\,n} \quad \text{eğer} \quad \tau\geq\tau_y \]
- \(\tau\): kayma gerilimi, Pa.
- \(\tau_y\): akışın başlaması үчүн aşılması gereken агуу чыңалуусу, Pa.
- \(k\): kıvam indeksi.
- \(n\): akış indeksi.
- \(\dot{\gamma}\): кыркуу ылдамдыгы, s−1.
Akma noktasındaki matematiksel süreksizliği sayısal катары yumuşatmak үчүн Herschel-Bulkley-Papanastasiou biçimi колдонулган:
\[ \eta_{app}=\frac{\tau_y}{\dot{\gamma}}\left[1-\exp(-m_p\dot{\gamma})\right]+k\left(\frac{\dot{\gamma}}{\dot{\gamma}_{ref}}\right)^{n-1} \]
Modelde \(m_p=10\) saniye ve referans кыркуу ылдамдыгы \(\dot{\gamma}_{ref}=1\) s−1 alınmıştır. Akışkan, sıkıştırılamaz, elastik olmayan ve Newtonyen olmayan bir суюктук катары temsil жасалган. Чыныгы malzeme айкын viskoelastik özellikler göstermesine rağmen эсептөө modelinde zamana bağlı elastik gerilmeler doğrudan çözülmemiştir.
Duvar kayması modele nasıl katılmıştır?
Yüksek dolgulu malzemeler kanal duvarına bitişik bölgede kütlenin geri kalanından ар башка hızla hareket edebilir. Bu дубал тайгалануусу, görünür basıncı ve viskoziteyi azaltır. Ek Сүрөт S2’de 0,5 ve 1,0 mm yarıçaplı kalıplarda elde edilen eğrilerin farklılığı дубал тайгалануусуna kanıt катары мааниlendirilmiştir.
Hesaplanan duvar kayma hızları 27–69 mm/s aralığındadır. COMSOL modelinde Navier kayma sınır koşulu uygulanmış; örneğin 4,0 cm³/s giriş debisinde 32,0 mm/s кыркуу ылдамдыгы kullanıldığında ölçülen ve hesaplanan аппликатор басымları arasında iyi uyum алынган. Сүрөт 14b, дубал тайгалануусуnı hesaba katmayan modelin basıncı fazla tahmin ettiğini, kaymalı modelin ise ölçümlere yaklaştığını көрсөтөт.
Aplikatörün hangi bölümü basıncı yükseltmiştir?
Сүрөт 13’te malzemenin iğne менен valf gövdesi arasındaki halka biçimli kanaldan geçtiği görülmektedir. Bu açıklığın büyüklüğü \(R_v-R_n\) менен tanımlanmıştır. Burada \(R_v\) valf iç yarıçapı, \(R_n\) ise iğne yarıçapıdır.
Simülasyonlarda чыгуу учу çapının veya аппликатор öncesindeki kanal çapının %25 artırılması basıncı anlamlı ölçüde düşürmemiştir. Мунун тескерисинче клапан радиусуnın %30 artırılması, dar halka biçimli akış yolunu genişleterek айкын басым azalması sağlamıştır. İğne yarıçapının %16,7 küçültülmesi ek iyileşme üretmiştir.
Bu жыйынтык, sistemdeki temel kısıtlamanın гана çıkış чыгуу учуsi olmadığını көрсөтөт. Basınç kaybının büyük bölümü, iğne valf çevresindeki uzun ve dar halka kanalında oluşmuştur.
Fiziksel deneyler simülasyonu doğrulamış mıdır?
Kontrol ve uzun аппликаторler, клапан радиусу %30 artırılmadan önce ve sonra 140 °C’de denenmiştir. Kontrol аппликаторünde 50 ve 100 mm/s robot hızlarında өлчөө ünitesi basıncı %10’dan fazla azalmıştır. Uzun аппликаторde halka açıklığının artırılmasıyla yazarlar %38,3 басым azalması bildirmiştir.
Сүрөт 16b’de uzun kontrol аппликаторü 50 mm/s hızda болжол менен 21,7 MPa менен sınırın üzerinde görünürken, büyütülmüş akış yolu basıncı sınırın altına indirmiştir. Yeniden tasarlanan uzun аппликатор 100 mm/s hızda болжол менен 20 MPa sınırına yakın çalışmıştır. Grafik üzerindeki hata çubuklarının hangi istatistiksel ölçüyü ve kaç tekrarı temsil ettiği açıklanmamıştır.
Daha ileri simülasyonlarda \(R_v\) мааниinin %45 artırılmasıyla 6,0 cm³/s debide basıncın 20 MPa sınırının altında tutulabileceği önбайкалган. Bu debi 171 mm/s robot hızına туура келет. %45’lik tasarım değişikliğinin sonucu simülasyona dayalıdır; изилдөө bu son geometrinin fiziksel prototip deneyini raporlamamıştır.
Сүрөт 15’teki birim tutarsızlığı
Сүрөт 15 açıklamasında 4,0 cm³/s debi, 4,0 × 10⁻³ m³/s катары yazılmıştır. Oysa 4,0 cm³/s, 4,0 × 10⁻⁶ m³/s’ye karşılık gelir. Ошол эле bölümün önceki ifadelerinde 4,0 cm³/s үчүн 4 × 10⁻⁶ m³/s колдонулган. Ошондуктан Сүрөт 15 açıklamasındaki üs, metin içindeki birim dönüşümüyle uyumlu değildir.
Изилдөөnın desteklediği жыйынтыктар
- Yüksek dolgulu бутил мастика, айкын агуу чыңалуусу ve kayma incelmesi gösteren Newtonyen olmayan bir malzemedir.
- Салттуу paralel plaka reometresi, kenar etkileri nedeniyle өндүрүшdeki yüksek kayma hızlarını tek başına ölçememiştir.
- Cox-Merz ilişkisi bu формуляция үчүн geçerli değildir; osilasyon viskozitesi kapiler akışı doğrudan temsil etmemiştir.
- Bagley менен düzeltilen аппликатор басымları, tezgâh tipi kapiler reometre sonuçlarıyla iyi uyum göstermiştir.
- Mevcut аппликаторdeki en kısıtlayıcı bölüm, iğne valfin çevresindeki halka biçimli akış yoludur.
- Valf yarıçapının %30 artırılmasıyla elde edilen басым azalması fiziksel дозалоо deneylerinde doğrulanmıştır.
- Duvar kaymasının hesaba katılması, hesaplanan басымlarla ölçülen басымlar arasındaki uyumu geliştirmiştir.
Изилдөөnın kanıtlamadığı жыйынтыктар
- Alev geciktirici катары tanımlanan mastiğin yangın туруктуулукı veya батарея güvenliği bu araştırmada test жасалган эмес.
- Mastiğin su, nem veya gaz sızdırmazlığına ilişkin uzun dönem performansı мааниlendirilmemiştir.
- Batarya kutusunun araç ömrü boyunca titreşim, darbe, termal çevrim veya korozyon туруктуулукı incelenmemiştir.
- %45 клапан радиусу өсүшına ait 6,0 cm³/s sonucu fiziksel prototip doğrulaması değil, simülasyon sonucudur.
- Başlangıçta максатталган 7,0 cm³/s debinin tek sistemle ve son geometriyle güvenli biçimde doğrulandığı gösterilmemiştir.
- Жыйынтыктар bütün бутил мастикаlere, bütün батарея paketlerine veya ар башка üreticilerin жабдууlarına doğrudan genellenemez.
- Изилдөө, 140 °C üzerindeki uzun süreli термиялык бузулууyı эксперименттик катары ölçmemiştir.
Изилдөөnın күчтүү жактары nelerdir?
Araştırmanın en güçlü yönü; temel реология, endüstriyel жабдуу ölçümü ve эсептөөчү tasarımı ошол эле doğrulama zincirinde birleştirmesidir. Laboratuvar өлчөөлөрү гана raporlanmamış, чыныгы дозалоо basıncına bağlanmıştır. Bagley düzeltmesi, ар башка чыгуу учу geometrilerinin etkisini ayırmış; birden fazla malzeme lotu üzerinde басым-viskozite ilişkisi каралган.
İkinci маанилүү güç, modelin doğrudan deneyle sınanmasıdır. Valf açıklığının büyütülmesi önce sanal катары мааниlendirilmiş, ardından %30’luk değişiklik fiziksel аппликатор deneyleriyle denenmiştir. Duvar kaymasının modelde dikkate alınması da өлчөө менен simülasyon arasındaki farkın azaltılmasını sağlamıştır.
Изилдөөnın чектөөлөрү nelerdir?
Изилдөө tek bir ticari бутил мастика формуляцияuna odaklanmıştır ve dolgu oranları açıklanmamıştır. Reolojik deneylerde her температура ve эксперимент türü үчүн yeni numune kullanıldığı belirtilse de жалпы tekrar sayıları, varyasyon katsayıları ve güven aralıkları ayrıntılı biçimde берилген эмес. Сүрөт 16’daki hata çubuklarının anlamı açıklanmamıştır.
COMSOL modeli суюктукı elastik olmayan Herschel-Bulkley tipi bir суюктук катары temsil etmiştir. Oysa dinamik deneyler malzemenin güçlü viskoelastik davranışını ve iki basamaklı akmasını көрсөтөт. Giriş-çıkış etkileri Bagley düzeltmesiyle, дубал тайгалануусу ise Navier koşuluyla ele alınmış olsa da zaman bağımlı elastik gerilmeler tam bir viskoelastik kurucu modelle çözülmemiştir.
Malzemenin чыныгы герметизация performansı, termal yaşlanması, yangın davranışı, батарея кутусу üzerindeki uzun dönem dayanıklılığı ve ар башка çevresel koşullardaki kararlılığı araştırmanın kapsamı dışındadır. Ayrıca изилдөө рецензиядан өткөн эмес.
Sanayi ve өндүрүш açısından ne ifade etmektedir?
Изилдөө, yeni bir батарея mastiğinin mevcut otomotiv жабдууına гана katalog viskozitesi üzerinden uyarlanmasının yeterli olmadığını көрсөтөт. Üretim tasarımı; malzemenin агуу чыңалуусуni, ар башка kayma hızlarındaki viskozitesini, дубал тайгалануусуnı, izin verilen sıcaklığı, dar kanal geometrilerini ve çevrim süresini birlikte мааниlendirmelidir.
Bu yaklaşım, pahalı deneme-yanılma uygulamalarının bir bölümünü laboratuvar ölçümü ve sayısal modelleme aşamasına taşıyabilir. Бирок изилдөө belirli bir sistem үчүн yöntemsel bir örnek sunmaktadır; ticari ölçek başarısının bütün malzemeler ve hatlar үчүн garanti edildiği anlamına gelчыгуу учуktedir.
Изилдөөnın Yöntemi ve Bulguları
Техникалык эксперимент özeti
| İncelenen unsur | Uygulanan yöntem ve koşullar |
|---|---|
| Malzeme | Vulkanize olmayan, tek bileşenli, alev geciktirici бутил мастика; alüminyum trihidrat, kaolin, karbon siyahı ve füme silika dolguları |
| Numune hazırlama | 150 °C’de kartuş ısıtma; 121 °C pres; 1,5 mm plaka; 25,0 mm disk numune |
| Döner reometre | TA Instruments ARES G2; 25,0 mm paralel plaka; 0,75–1,0 mm açıklık; azot atmosferi |
| Dinamik gerinim taraması | 100–160 °C; 10 °C aralık; 180 saniye sıcaklıkta bekletme; %0,01–100 gerinim; 1,0 Hz |
| Sabit kayma taraması | 100–150 °C; 0,01–50 s−1; 300 saniyelik doğrusal akış rampası |
| Denge akış taraması | 0,05–5,0 s−1; her кыркуу ылдамдыгыnda denge algılama algoritması |
| Kapiler reometre | Gottfert Rheograph 20; 3–10.000 s−1; piston yarıçapı 7,5 mm; kalıp uzunluğu 32,0 mm; kalıp yarıçapı 0,5 mm |
| Endüstriyel sistem | 57:1 pompa; tandem LIFO өлчөө ünitesi; Fanuc robot; 160 cm³ azami doz; 20 MPa sürekli изилдөө sınırı |
| Bagley эксперименттери | 2,0 mm sabit yarıçap; 1,0, 25,0 ve 66,0 mm чыгуу учу uzunlukları; аппликатор üzerinde ilave басым sensörü |
| Üretim hedefi | 7,0 cm³/s hacimsel debi; 4,0 mm iç çaplı чыгуу учуde болжол менен 1.114,1 s−1 görünür кыркуу ылдамдыгы |
| Sayısal модель | COMSOL Multiphysics 6.3; Herschel-Bulkley-Papanastasiou modeli; Navier дубал тайгалануусу |
| Duvar kayması | Ölçülen aralık 27–69 mm/s; 4,0 cm³/s örneğinde simülasyon мааниi 32,0 mm/s |
Ana bulguların техникалык özeti
| Табылгалар | Sayısal veya gözlemsel жыйынтык | Техникалык anlamı |
|---|---|---|
| Akma davranışı | İki basamaklı akma; akma aktivasyon enerjisi 22,0 kJ/mol | Dolgu ağlarının ар башка yapısal düzeylerde parçalanması olasıdır; mekanizma doğrudan kanıtlanmamıştır. |
| Температура duyarlılığı | Akma gerilimi Arrhenius uyumu R²=1,00 | Malzemenin akışa başlaması sıcaklığa güçlü biçimde bağlıdır. |
| Döner reometre sınırı | Yaklaşık 3 s−1 civarında kenar etkileri | Yüksek hızlı дозалоо akışı paralel plaka yöntemiyle güvenilir biçimde kapsanamamıştır. |
| Kayma incelmesi | Akış indeksi 0,40–0,45 | Kayma hızı arttıkça көрүнүүчү илешкектүүлүк güçlü biçimde azalmaktadır. |
| Üretim viskozitesi | 1.114,1 s−1 hızında 140 °C’de 79,9 Pa·s; 150 °C’de 67,0 Pa·s; 160 °C’de 59,5 Pa·s | Температура viskoziteyi düşürmektedir; ancak uygulama үчүн жеткирүүчү sınırı 140 °C’dir. |
| Cox-Merz ilişkisi | Kompleks viskozite, sabit kayma viskozitesinden yüksek | Osilasyon ölçümü өндүрүш akışının yerine kullanılamamıştır. |
| Bagley düzeltmesi | Bagley doğrularında R²≥0,99 | Giriş ve çıkış басымları geometri kaynaklı etkilerden ayrılabilmiştir. |
| Laboratuvar-жабдуу uyumu | Düzeltilmiş жабдуу eğrileri kapiler reometre eğrileriyle örtüşmüştür. | Malzeme viskozitesi менен чыныгы дозалоо basıncı arasında doğrudan bağ kurulmuştur. |
| Mevcut sistem sınırı | 7,0 cm³/s debide 20 MPa sınırına yaklaşma veya sınırı aşma | İlk geometri tek sistemle hedef çevrim süresini güvenli biçimde karşılayamamıştır. |
| Uzun аппликатор | %81,3 uzunluk өсүшında 1,74 cm³/s debide болжол менен 21,7 MPa | Dar halka kanalı, düşük debide dahi aşırı басым üretmiştir. |
| %30 клапан радиусу өсүшı | Kontrol аппликаторünde %10’dan fazla; uzun аппликаторde bildirilen %38,3 басым azalması | Halka kanalının genişletilmesi физикалык экспериментlerle doğrulanmıştır. |
| %45 клапан радиусу өсүшı | Simülasyonda 6,0 cm³/s ve 171 mm/s robot hızı | Жыйынтык гана эсептөөчү öngörüdür; fiziksel prototip doğrulaması sunulmamıştır. |
Изилдөөda hipotez testine dayalı p мааниleri veya klasik inferansiyel istatistikler kullanılmamıştır. Değerlendirme ağırlıklı катары akış eğrileri, модель uyum katsayıları, басым-debi ilişkileri ve эксперимент-simülasyon karşılaştırmalarına dayanmaktadır. Bazı grafiklerde hata çubukları bulunmasına rağmen bunların standart sapma, standart hata veya башка bir belirsizlik ölçüsü olup olmadığı belirtilmemiştir.
Булак жана Ыкма Жөнүндө Эскертүү
Изилдөөnın özgün adı: On the rheology of a highly filled butyl sealant in dispensing for battery electric vehicle manufacturing
Авторлор ve sıralama: Nick Kamar, John Hill, Dan Ondrus, Brad Sochacki
Eş katkı/eş birinci yazarlık: Belirtilmemiştir.
Жооптуу автор: Nick Kamar
Мекемеsal bağlantılar:
- Nick Kamar ve John Hill: Research and Advanced Engineering, Ford Motor Company, 2101 Village Rd., Dearborn, Michigan 48124, ABD.
- Dan Ondrus ve Brad Sochacki: Manufacturing Technology Development Center, Ford Motor Company, 25111 Glendale, Redford Township, Michigan 48239, ABD.
Булак түрү: Эксперименттик реология, endüstriyel дозалоо эксперименти ve эсептөөчү суюктуктар динамикасы modellemesini birleştiren preprint araştırma изилдөөsı.
Рецензия статусу: Бул изилдөө bir preprinttir ve рецензиядан өткөн эмес.
Жарыяланган жылы: 2026. Dosyanın içinde kesin SSRN yükleme günü belirtilmemiştir.
DOI: 10.2139/ssrn.6947715. DOI bilgisi изилдөө metninde açıkça yazılı değildir; SSRN kayıt numarasıyla bağlantılı dış bibliyografik kayıt üzerinden doğrulanmıştır.
Журнал: Hakemli bir dergide yayımlandığı doğrulanmamıştır.
Жарыялоо платформасы: SSRN.
Özgün yayınevi: Жок. SSRN, Elsevier tarafından işletilen bir preprint ve erken araştırma platformudur; hakemli dergi veya yayınevi değildir.
Resmî kayıt:SSRN resmî изилдөө бетsı
DOI bağlantısı:https://doi.org/10.2139/ssrn.6947715
Кызыкчылыктар кагылышы: Авторлор çıkar çatışması veya rekabet eden menfaat bulunmadığını beyan etmiştir.
Teşekkür: Авторлор, malzeme mühendisliği şartnamelerine ilişkin katkıları үчүн Ford Motor Company’den Ewa Gorski’ye teşekkür etmiştir.
Bu Türkçe түшүндүрмө, yüklenen изилдөөнүн ana metni, denklemleri, tabloları, şekilleri ve ek bilgileri incelenerek даярдалган. Изилдөөda bulunmayan bilimsel жыйынтыктар eklenmemiştir. DOI, platform ve yayın durumu gibi bibliyografik bilgiler ayrıca kontrol жасалган.
Изилдөөnın негизги чектөөлөрү; hakem мааниlendirmesinden geçmemiş olması, tek bir ticari формуляцияa odaklanması, dolgu oranlarının açıklanmaması, tekrar sayılarının ve hata çubuklarının anlamının yeterince belirtilчыгуу учуsi, akış modelinin tam viskoelastik olmaması, %45 geometri değişikliğinin fiziksel катары doğrulanmaması ve герметизация, yangın, dayanıklılık veya araç ömrü performansının test edilчыгуу учуsidir.
Metindeki Теңдеме 1 менен Сүрөт 4b’nin kesişim terimi, 21,7 MPa мааниine ait belirsizlik dönüşümü ve Сүрөт 15’teki debi birimi arasında sunum tutarsızlıkları бар. Bu noktalar изилдөө sessizce düzeltilmeden, özgün ifadeler korunarak açıklanmıştır.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген