

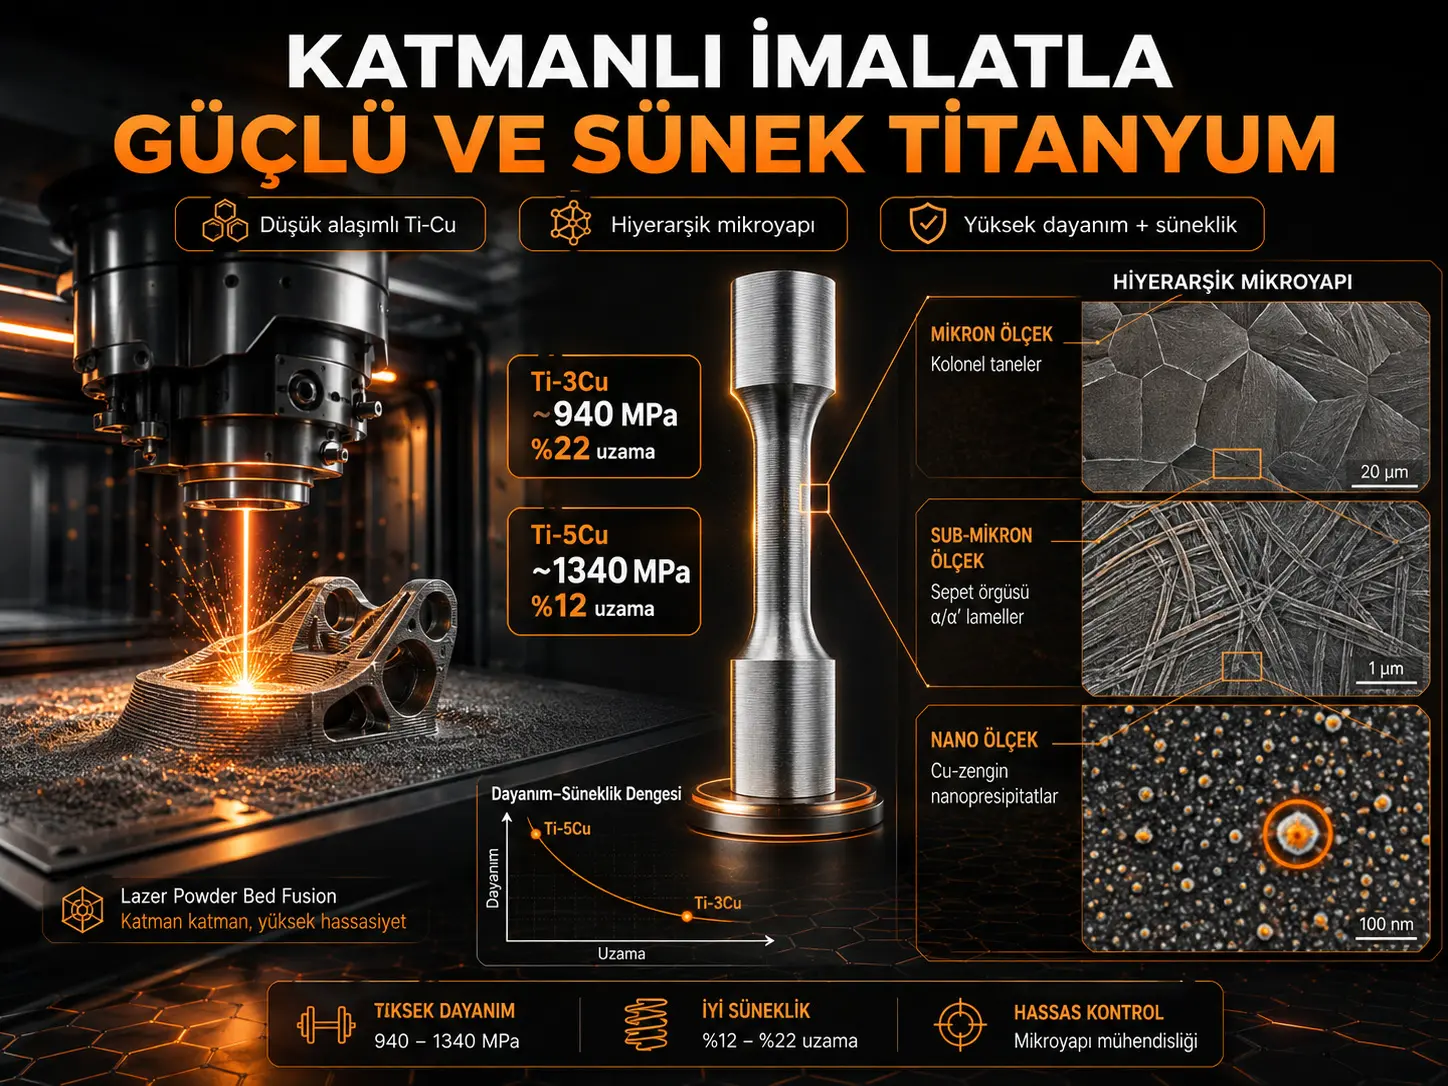
Titanyum alaşımlarında yüksek dayanım elde etmek genellikle daha fazla alaşım elementi kullanmayı gerektirir; fakat bunun maliyet, üretilebilirlik ve bazı durumlarda süneklik açısından karşılığı vardır. Bu çalışma, yüksek alaşım oranına başvurmadan güçlü ve aynı zamanda plastik deformasyon kapasitesini koruyan titanyum geliştirmek için lazer toz yatağı ergitme (Laser Powder Bed Fusion, L-PBF) yönteminin olağanüstü hızlı katılaşma koşullarını kullanıyor. Araştırmacılar bu yaklaşımı, çeliklerde uzun süredir kullanılan “yüksek dayanımlı düşük alaşımlı” kavramından esinlenerek HSLA-Ti olarak tanımlıyor.
Saf titanyum ile ağırlıkça %1,5, %3, %5 ve %7 bakır içeren Ti-Cu alaşımları L-PBF ile üretildi. Saf Ti yaklaşık 580 MPa nihai çekme dayanımı ve yaklaşık %22 kopma uzaması gösterirken Ti-3Cu yaklaşık 940 MPa dayanımı aynı düzeyde yaklaşık %22 süneklikle birleştirdi. Ti-5Cu'da nihai çekme dayanımı yaklaşık 1.340 MPa'a yükselirken kopma uzaması %12 düzeyinde kaldı. Ti-7Cu yaklaşık 1.580 MPa ile daha da yüksek dayanım verdi fakat uzama yaklaşık %3'e düştü.
Bu sonuçların arkasında yalnız bakırın katı çözelti sertleştirmesi bulunmuyor. Katmanlı imalatın yaklaşık 105–107 K/s mertebesindeki çok yüksek soğuma hızları, Cu atomlarının uzun mesafeli difüzyonunu sınırlayarak mikron boyutlu taneler, birkaç yüz nanometre kalınlığındaki α′/α lameller ve birkaç nanometre ölçeğinde Cu-zengin nanopresipitatlardan oluşan hiyerarşik bir yapı üretiyor. Özellikle koherent ve kesilebilir η′ nanopresipitatları dislokasyon hareketini zorlaştırırken plastik deformasyonu tamamen durdurmuyor. Ti-5Cu'da bunlara daha sert Ti2Cu η nanopresipitatlarının eklenmesi dayanımı daha da artırıyor.
Çalışma böylece yüksek dayanım–süneklik kombinasyonunun yalnız alaşım miktarını artırarak değil, üretim sürecinin faz dönüşüm kinetiğini kontrol edecek şekilde kullanılmasıyla da tasarlanabileceğini gösteriyor. Ancak sonuçlar bütün düşük alaşımlı titanyum sistemlerine otomatik olarak genellenemez; çalışma özellikle Ti-Cu sistemi ve kullanılan L-PBF koşulları üzerinde gerçekleştirilmiştir.
Neden düşük alaşımlı titanyum geliştirmek isteniyor?
Titanyum; yüksek özgül dayanımı, yorulma performansı, korozyon direnci ve biyouyumluluğu nedeniyle havacılık ve biyomedikal uygulamalarda önemli bir mühendislik metalidir. Ancak yüksek performanslı ticari Ti alaşımlarının önemli bölümü Al, V, Mo, Sn, Zr ve Cr gibi birden fazla alaşım elementini görece yüksek oranlarda içerir.
Örneğin Ti-6Al-4V gibi yaygın sistemler yüksek mekanik performans sağlayabilirken alaşım maliyeti, hammadde kontrolü ve işlem karmaşıklığı artabilir. Buna karşılık ticari saf titanyum veya düşük oranlarda Fe, Cr, Al ya da Cu içeren daha yalın bileşimler üretim ve maliyet açısından çekici olsa da genellikle dayanım–süneklik dengesinde dezavantaj gösterir.
Çalışmanın ana sorusu bu nedenle şöyledir:
Daha az alaşım elementi kullanıp yine de 1 GPa civarında veya üzerinde dayanım ile kullanılabilir sünekliği aynı malzemede korumak mümkün mü?
HSLA-Ti ne anlama geliyor?
Yazarlar çeliklerdeki High-Strength Low-Alloy yaklaşımını titanyuma uyarlayarak yeni bir çalışma tanımı öneriyor.
Önerilen HSLA-Ti kriterleri:
- toplam alaşım elementi miktarı yaklaşık %5 ağırlık veya altında,
- nihai çekme dayanımı UTS > 800 MPa,
- toplam uzama TE > %10.
Bu çalışma içinde bu kriterlere özellikle:
- Ti-3Cu: yaklaşık 940 MPa UTS ve yaklaşık %22 uzama,
- Ti-5Cu: yaklaşık 1.340 MPa UTS ve %12 uzama
uygunluk göstermektedir.
Ti-1.5Cu yaklaşık 770 MPa UTS ile önerilen 800 MPa dayanım eşiğinin altında kalır. Ti-7Cu ise hem %5'lik önerilen alaşım sınırını aşar hem de uzaması yaklaşık %3'e düştüğü için HSLA-Ti tanımının dışında değerlendirilmelidir.
Neden bakır seçildi?
Ti-Cu sistemi araştırmacılar açısından özellikle ilginçtir çünkü Cu'nun Ti içindeki difüzyonu hızlı, oda sıcaklığındaki çözünürlüğü ise düşüktür. Geleneksel soğutma koşullarında bu durum Cu'nun kolayca ayrışmasına ve Ti2Cu gibi denge fazlarının oluşmasına yol açabilir.
Büyük ve koherensiz ikinci faz parçacıkları dayanımı artırabilse de gerilme yoğunlaşması yaratarak kırılmayı kolaylaştırabilir. Döküm Ti-Cu alaşımlarında yaklaşık 890 MPa düzeyinde yüksek dayanım raporlanmasına karşın yaklaşık %1 gibi çok düşük süneklik görülebilmesi bu sorunun örneklerinden biridir.
Çalışmanın yaklaşımı, Cu'nun difüzyonunu tamamen serbest bırakmak yerine L-PBF'nin yüksek soğuma hızlarıyla kinetik olarak sınırlandırmak ve çok daha ince, bazıları koherent nanopresipitatlar üretmektir.
L-PBF neden klasik üretimden farklı sonuç veriyor?
Lazer toz yatağı ergitmede lazer, çok küçük bir bölgeyi kısa süreyle eriterek malzemeyi katman katman oluşturur. Erime havuzu hızla soğur ve sonraki katmanların işlenmesi sırasında bölge tekrar tekrar termal çevrimlere maruz kalır.
Bu koşullar denge faz diyagramında beklenen dönüşümlerin gerçekleşmesi için yeterli difüzyon süresi bırakmayabilir.
Kaynak çalışmaya göre yaklaşık:
- L-PBF: 105–107 K/s,
- L-DED: 102–104 K/s,
- su verme: yaklaşık 160 °C/s
mertebelerinde soğuma söz konusudur.
Bu çok büyük fark, L-PBF'de Cu atomlarının difüzyonunu sınırlandırarak denge dışı α′ martenzitik yapı ve metastabil Cu-zengin nanopresipitatların tutulmasına imkân vermektedir.
Şekil 1 bize ne gösteriyor?
Makalenin ikinci sayfasındaki Şekil 1, çalışmanın ana mekanik sonucunu altı ayrı panelde gösteriyor.
Gerilme–gerinim eğrilerinde Cu miktarı arttıkça dayanım sistematik biçimde yükseliyor:
| Malzeme | Yaklaşık UTS | Kaynakta belirtilen süneklik |
|---|---|---|
| Saf Ti | 580 MPa | ≈ %22 |
| Ti-1.5Cu | 770 MPa | Belirgin kayıp yok |
| Ti-3Cu | 940 MPa | ≈ %22 |
| Ti-5Cu | 1.340 MPa | ≈ %12 |
| Ti-7Cu | 1.580 MPa | ≈ %3 |
Burada klasik dayanım–süneklik ödünleşmesi özellikle Ti-7Cu'da yeniden belirginleşiyor. Bakır miktarı aşırı yükseldiğinde çok yüksek dayanım elde edilse de plastik deformasyon kapasitesi keskin biçimde düşmektedir.
Şekil 1(c–f), araştırmacıların kendi Ti-Cu sonuçlarını daha önce yayımlanmış Ti-Cu sistemleri, Ti-6Al-4V ve farklı α, α+β ve β titanyum alaşımlarıyla karşılaştırmaktadır. Yazarların literatür derlemesine göre özellikle Ti-3Cu çok yüksek bir dayanım–süneklik çarpımı göstermektedir.
Mikroyapı ne kadar küçüldü?
Saf L-PBF Ti yaklaşık 48 ± 11 µm ortalama tane boyutuna sahip düzensiz taneler gösterirken Ti-Cu alaşımlarında tane içlerinde ince basket-weave lameller oluşmuştur.
Ortalama lamel kalınlıkları:
| Alaşım | Ortalama lamel kalınlığı |
|---|---|
| Ti-1.5Cu | 775 ± 54 nm |
| Ti-3Cu | 475 ± 17 nm |
| Ti-5Cu | 467 ± 75 nm |
| Ti-7Cu | 416 ± 77 nm |
Cu miktarı arttıkça lamellerin incelmesi, dislokasyonların serbest hareket mesafesini azaltarak dayanım artışına katkıda bulunmaktadır.
Şekil 2: Atom ölçeğinde ne oluşuyor?
Makalenin üçüncü sayfasındaki Şekil 2, EBSD ve atomik çözünürlüklü STEM görüntülerini bir araya getiriyor.
Ti-3Cu'da iki farklı Cu-zengin nanopresipitat türü gözlenmektedir:
- lamel sınırlarında yaklaşık 16 nm uzunluk ve 5 nm genişlikte levha biçimli parçacıklar,
- lamel içinde yaklaşık 2 nm boyutunda daha küçük parçacıklar.
Atomik çözünürlüklü HAADF-STEM ve elektron kırınımı analizleri bu parçacıkların çevredeki α′ matrisiyle aynı HCP atom düzenini koruduğunu göstermektedir.
Araştırmacılar bu Cu-zengin, koherent ve metastabil yapıya η′ fazı adını vermektedir.
Koherent nanopresipitat neden önemli?
Bir presipitat matrise koherent olduğunda iki kristalin atom düzlemleri büyük ölçüde kesintisiz devam eder. Bu nedenle arayüz, büyük ve koherensiz intermetalik parçacıklardaki kadar kuvvetli bir kırılma çekirdeği oluşturmayabilir.
Bununla birlikte η′ parçacıkları dislokasyonların hareketini zorlaştırır. Dislokasyon yeterince yüksek gerilmede parçacığın içinden keserek geçebilir. Böylece parçacık hem güçlendirici bir engel olur hem de tamamen kırılgan bir bariyer gibi davranmaz.
Bu mekanizma çalışmanın dayanım ile sünekliği aynı anda koruma açıklamasının merkezindedir.
Ti-5Cu neden Ti-3Cu'dan farklı?
Ti-3Cu'da mikroyapı esas olarak α′ matrisi ve η′ nanopresipitatlardan oluşurken Ti-5Cu'da Cu miktarının yükselmesi difüzyonlu dönüşümün daha fazla gerçekleşmesine izin vermektedir.
Sonuç olarak Ti-5Cu'da:
- α lameller,
- koherent η′ nanopresipitatlar,
- denge Ti2Cu yapısındaki η nanopresipitatlar
birlikte bulunur.
Yazarlar bunu dual nanoprecipitation — çift nanopresipitasyon olarak tanımlamaktadır.
η parçacıkları η′'ye kıyasla dislokasyonların keserek aşması daha zor engellerdir. Bu nedenle Ti-5Cu'nun dayanımı Ti-3Cu'ya göre keskin biçimde artar. Aynı zamanda sistemde bulunan ince η′ parçacıkları ve η fazları arasındaki görece daha yumuşak bölgeler plastik deformasyonun devam etmesini sağlar.
APT ölçümü Cu dağılımını nasıl doğruladı?
Beşinci sayfadaki Şekil 3, STEM-XEDS ve Atom Probe Tomography sonuçlarını göstermektedir.
APT analizine göre Ti-3Cu'daki η′ nanopresipitatlarda maksimum Cu konsantrasyonu yaklaşık %27,5 atomik düzeyine ulaşmaktadır.
η′ nanopresipitatların sayı yoğunluğu yaklaşık:
\[ 2\times10^{22}\;m^{-3} \]
olarak tahmin edilmiştir.
Bu son derece yüksek sayı yoğunluğu, nanometre ölçekli engellerin dislokasyonların hareket yolu boyunca çok sık karşılaşılmasını sağlar.
η′ gerçekten metastabil mi?
Ti-3Cu örneği 600 °C'de bir saat ısıl işlem gördüğünde η′ parçacıklarının denge Ti2Cu η fazına dönüştüğü gözlenmiştir.
Yazarların önerdiği dönüşüm dizisi:
\[ \alpha'(\mathrm{S.S.S.S.}) \rightarrow \eta' + \alpha' \rightarrow \eta' + \alpha + \eta \rightarrow \alpha + \eta \]
şeklindedir.
Buradaki S.S.S.S., supersaturated solid solution yani aşırı doymuş katı çözeltiyi ifade etmektedir.
Neden geleneksel üretimde aynı yapı oluşmuyor?
Araştırmacılar aynı Ti-Cu bileşimlerini vakum ark ergitme ve su verme gibi klasik yollarla da incelemiştir.
Bu işlemlerde soğuma L-PBF kadar hızlı olmadığı için Cu difüzyonu yeterince bastırılamamış ve α + η ötektoid yapısı ortaya çıkmıştır. Büyük ve daha sürekli Ti2Cu fazları oluşurken η′ nanopresipitatları gözlenmemiştir.
Bu karşılaştırma, sonuçların yalnız Ti-Cu kimyasına değil L-PBF'nin denge dışı termal geçmişine bağlı olduğunu desteklemektedir.
DFT hesaplamaları ne söyledi?
Araştırmacılar 200 atomluk α-Ti süperhücresi üzerinde yoğunluk fonksiyonel teorisi hesaplamaları gerçekleştirmiştir.
Sonuçlar Cu atomlarının Ti matrisi içinde birbirinden tamamen bağımsız kalmak yerine birbirine çekildiğini ve üçüncü en yakın komşu mesafesini tercih ettiğini göstermiştir.
Yazarlar bu enerji eğilimini Cu-zengin η′ kümelerinin oluşmasının termodinamik açıdan elverişli olabileceğinin atomistik desteği olarak yorumlamaktadır.
Şekil 4: Malzeme deformasyon sırasında ne yapıyor?
Altıncı sayfadaki Şekil 4, çekme deformasyonu sonrasında dislokasyonların nanopresipitatlarla etkileşimini gösteriyor.
Ti-3Cu'da yaklaşık %12 gerinimde çok sayıda kıvrımlı <a> dislokasyonu ve daha yüksek aktivasyon gerilimi gerektiren <c+a> dislokasyonları görülmüştür.
Yaklaşık %22 gerinimde <c+a> dislokasyonlarının daha belirgin hâle geldiği ve kırık yüzeye yakın bölgede birbirine dolandığı gözlenmektedir.
Bu durum η′ parçacıklarının dislokasyonları geçici olarak tuttuğunu ancak yüksek gerilmede dislokasyonların nanopresipitatları keserek ilerleyebildiğini desteklemektedir.
Çoklu kayma neden sünekliği koruyor?
Bir metal plastik deformasyon sırasında yalnız az sayıda kayma sistemiyle deformasyon yapabiliyorsa gerinim belirli bölgelerde yoğunlaşabilir ve erken kırılma gelişebilir.
Ti-Cu alaşımlarındaki hiyerarşik yapı, dislokasyon birikimi sonucunda farklı kayma sistemlerinin aktive edilmesini teşvik etmektedir.
Özellikle Ti-3Cu'da artan gerinimle çapraz kayma ve çoklu kayma mekanizmalarının gelişmesi daha homojen plastik deformasyona katkı sağlar.
Ti-5Cu nasıl hem sert hem plastik kalabiliyor?
Ti-5Cu'daki η parçacıkları <c+a> dislokasyonlarını güçlü biçimde sabitler. Ancak η dizilerinin arasındaki bölgeler ve kesilebilir η′ nanopresipitatların bulunduğu kanallar daha kolay plastik deformasyon yapabilir.
Çalışma bu yapıyı bir çeşit mikroölçekli kompozit davranışı olarak yorumlamaktadır:
- sert η bölgeleri: yüksek dayanım sağlar,
- η′ içeren daha yumuşak kanallar: plastik akışı sürdürür.
Böylece Ti-5Cu, Ti-3Cu'dan çok daha yüksek dayanım kazanırken süneklik tamamen ortadan kalkmaz.
Şekil 5 ve moleküler dinamik simülasyonu
Yedinci sayfadaki Şekil 5, bir kenar <a> dislokasyonunun η′ nanopresipitat dizisini geçmesini atomistik ölçekte simüle etmektedir.
Şekilde kullanılan parametreler nanopresipitatlar arasında:
- 20 nm aralık,
- 4 nm çap
olarak gösterilmektedir.
Saf Ti'da dislokasyon hareketi için yaklaşık 390 MPa kritik kayma gerilimi gerekirken η′ nanopresipitat dizisi bulunan modelde bu değer yaklaşık 570 MPa'a çıkmaktadır.
Yaklaşık fark:
\[ 570-390\approx180\;MPa \]
olarak bulunmuştur.
Polycrystalline sistem için Taylor faktörü 3 kullanıldığında teorik üst sınır:
\[ \Delta\sigma_y\approx3(180)=540\;MPa \]
olarak hesaplanmıştır.
Yazarlar bunun MD'nin çok yüksek gerinim hızı nedeniyle gerçek deney koşullarını doğrudan temsil etmediğini vurgulamaktadır. Gerinim hızı duyarlılığıyla yapılan düzeltme yaklaşık 325 MPa artış tahmini vermektedir.
MD yönteminde kaynak içi tutarsızlık
Şekil 5 ve tartışmada η′ parçacık çapı 4 nm olarak verilirken Methods bölümündeki ilk MD modeli açıklamasında nanopresipitat için 6 nm çap belirtilmektedir.
Kaynak bu farkı açıklamamaktadır. Bu nedenle burada değerlerden biri diğerinin yerine sessizce düzeltilmemiştir.
Aynı şekilde tartışmada hesaplama gerinim hızı yaklaşık 108 s−1 olarak ifade edilirken yöntem bölümünde kullanılan sınır koşulu 2 × 10⁸ s−1'dir.
Malzemenin kırılma davranışı nasıl değişti?
Ti-1.5Cu ve Ti-3Cu kırık yüzeyleri çoğunlukla çukurcuklu, yani sünek kırılmaya özgü morfoloji göstermiştir.
Ti-5Cu ve Ti-7Cu'da çukurcuklarla birlikte cleavage özellikleri görülmektedir.
Özellikle Ti-7Cu kırık yüzeyinin quasi-cleavage karakterinin baskın hâle gelmesi, yaklaşık %3'e düşen sünekliğiyle uyumludur.
Çalışma neyi destekliyor?
- L-PBF'nin yüksek soğuma hızı Ti-Cu'da klasik üretimde zor elde edilen metastabil mikroyapılar oluşturabilir.
- Cu miktarı arttıkça Ti-Cu alaşımlarının dayanımı belirgin biçimde yükselmektedir.
- Ti-3Cu yaklaşık 940 MPa UTS ile yaklaşık %22 sünekliği birlikte sağlayabilmektedir.
- Ti-5Cu çift nanopresipitasyon sayesinde yaklaşık 1.340 MPa UTS ve %12 kopma uzamasına ulaşmıştır.
- Koherent η′ nanopresipitatlar dislokasyonları güçlendirici şekilde engellerken kesilebilir olmaları plastik deformasyonun sürmesine yardımcı olmaktadır.
- Ti-5Cu'daki daha sert η nanopresipitatlar ek dayanım artışı sağlamaktadır.
- Lamel incelmesi, nanopresipitasyon ve çoklu kayma mekanizmaları birlikte dayanım–süneklik dengesine katkıda bulunmaktadır.
Çalışma neyi kanıtlamıyor?
- Bütün düşük alaşımlı titanyum bileşimlerinin L-PBF ile aynı performansa ulaşacağını göstermiyor.
- 1.340 MPa ve %12 sonucunun bütün L-PBF makineleri veya parametrelerinde otomatik olarak yeniden üretileceğini kanıtlamıyor.
- Ti-7Cu'nun HSLA-Ti kriterine uygun olduğunu göstermiyor.
- Malzemenin yorulma ömrünü veya kırılma tokluğunu bu çalışmada kapsamlı şekilde doğrulamıyor.
- Uzun dönem korozyon veya implant performansını test etmiyor.
- Cu içeren örneklerde antibakteriyel performansı doğrudan ölçmüyor.
- Daha düşük alaşım içeriğinin yaşam döngüsü karbon ayak izini ne kadar azalttığını hesaplamıyor.
- Ticari seri üretim maliyetini veya toplam parça maliyetini saha ölçeğinde doğrulamıyor.
Çalışmanın Yöntemi ve Bulguları
Deneyde hangi alaşımlar kullanıldı?
Yüksek saflıktaki gaz atomize Ti ve Cu tozları kullanılarak beş bileşim hazırlanmıştır:
- saf Ti,
- Ti-1.5 wt.% Cu,
- Ti-3 wt.% Cu,
- Ti-5 wt.% Cu,
- Ti-7 wt.% Cu.
Tozların parçacık boyutu 15–53 µm aralığındadır. Alaşım tozları Turbula T2F üç boyutlu karıştırıcıda 150 rpm hızda iki saat mekanik olarak karıştırılmıştır.
L-PBF üretim parametreleri
Numuneler tek lazerli SLM 125HL sistemiyle koruyucu argon atmosferinde üretilmiştir.
| Parametre | Değer |
|---|---|
| Lazer spot çapı | 80 µm |
| Katman kalınlığı | 30 µm |
| Hatch spacing | 105 µm |
| Katman rotasyonu | 90° |
| İlk taranan lazer gücü aralığı | 150–350 W |
| Tarama hızı aralığı | 500–1400 mm/s |
| Seçilen lazer gücü | 350 W |
| Seçilen tarama hızı | 800 mm/s |
Son üretim parametreleri, önceki biçimlenebilirlik ve çekme deneyleri sonucunda belirlenmiştir.
Karşılaştırma için klasik üretim de yapıldı
Araştırmacılar Ti ve aynı Ti-Cu bileşimlerini vakum ark ergitme ile de üretmiştir.
İngotlar kimyasal homojenliği artırmak amacıyla beş kez yeniden ergitilmiştir. Böylece L-PBF ile oluşan mikroyapıların yalnız kimyasal bileşimden değil üretim kinetiğinden kaynaklanıp kaynaklanmadığı karşılaştırılabilmiştir.
Mikroyapı hangi yöntemlerle incelendi?
Çalışmada kapsamlı bir çok ölçekli karakterizasyon zinciri kullanılmıştır:
- X-ray diffraction — XRD,
- Electron Backscatter Diffraction — EBSD,
- Back-Scattered Electron görüntüleme — BSE,
- Transmission Electron Microscopy — TEM,
- Scanning Transmission Electron Microscopy — STEM,
- HAADF-STEM,
- XEDS element haritalama,
- Electron Energy-Loss Spectroscopy — EELS,
- Atom Probe Tomography — APT,
- Convergent Beam Electron Diffraction — CBED.
Bu yöntemler sayesinde yapı mikrometre ölçeğindeki tanelerden birkaç nanometrelik presipitatlara ve atomik Cu dağılımına kadar izlenmiştir.
Çekme deneyleri nasıl gerçekleştirildi?
Çekme numuneleri L-PBF parçalarından tel erozyon ile köpek kemiği biçiminde kesilmiştir.
Ölçü bölgesi:
- 10 mm uzunluk,
- 2 mm genişlik,
- 2 mm kalınlık
olarak hazırlanmıştır.
Testler oda sıcaklığında `10⁻³ s⁻¹` gerinim hızında gerçekleştirilmiş ve deformasyon temassız lazer ekstensometre ile ölçülmüştür.
Her alaşım grubu için çekme deneyi üç kez tekrarlanmıştır.
Ana mekanik performans
| Alaşım | UTS | Kopma uzaması | HSLA-Ti açısından yorum |
|---|---|---|---|
| Saf Ti | ≈580 MPa | ≈%22 | Dayanım eşiğinin altında |
| Ti-1.5Cu | ≈770 MPa | Yüksek süneklik korunuyor | 800 MPa UTS eşiğinin altında |
| Ti-3Cu | ≈940 MPa | ≈%22 | Önerilen kriterleri karşılıyor |
| Ti-5Cu | ≈1.340 MPa | ≈%12 | Önerilen kriterleri karşılıyor |
| Ti-7Cu | ≈1.580 MPa | ≈%3 | Alaşım ve süneklik kriterlerini karşılamıyor |
Ti-3Cu neden özellikle ilginç?
Ti-3Cu yaklaşık %22 kopma uzamasını korurken saf Ti'ya göre dayanımı yaklaşık:
\[ \frac{940-580}{580}\times100\approx62\% \]
artırmaktadır.
Bu nedenle Ti-3Cu çalışmadaki en yüksek mutlak dayanıma sahip alaşım değildir; fakat dayanım ile sünekliğin birlikte değerlendirilmesinde dikkat çekmektedir.
Ti-5Cu'nun dayanım artışı
Ti-5Cu'nun yaklaşık 1.340 MPa UTS değeri saf Ti'dan yaklaşık:
\[ \frac{1340-580}{580}\times100\approx131\% \]
daha yüksektir.
Başka bir ifadeyle nihai çekme dayanımı iki kattan fazla yükselirken %12 uzama korunmuştur.
Basınç dayanımı
Kaynak, as-printed Ti-3Cu'nun nihai basma dayanımının yaklaşık 2.000 MPa'a yaklaştığını ve Cu içeriği arttıkça daha da yükseldiğini bildirmektedir.
Yazarların karşılaştırmasına göre bu değerler geleneksel döküm, dövme ve sinterleme yollarıyla üretilmiş Ti-Cu sistemlerinden daha yüksektir.
η′ parçacıklarının mekanik rolü
MD ve mikroskopi sonuçları birlikte değerlendirildiğinde η′ fazının iki davranışı öne çıkmaktadır:
- Dislokasyonu belirli bir kritik gerilime kadar tutarak dayanımı artırması.
- Yeterli gerilmede dislokasyon tarafından kesilebilmesi sayesinde tamamen kırılgan engel gibi davranmaması.
Bu ikinci özellik dayanım–süneklik birlikteliğinin önemli açıklamalarından biridir.
η fazının mekanik rolü
Ti2Cu η nanopresipitatları daha zor kesilen güçlü engellerdir.
Ti-5Cu'da bunların varlığı Ti-3Cu'ya göre akma dayanımında yaklaşık %35'lik artışla ilişkilendirilmektedir.
Ancak η oranı daha da arttığında sert ve gevrek bölgelerin etkisi güçlenmektedir. Ti-7Cu'da yüksek dayanımla birlikte sünekliğin yaklaşık %3'e düşmesi bu eğilimin sınırını göstermektedir.
En önemli mühendislik sonucu
Çalışmanın mühendislik açısından en önemli sonucu, alaşım tasarımının yalnız “hangi elementten ne kadar eklemeliyiz?” sorusuyla sınırlı olmadığıdır.
Burada üretim süreci doğrudan alaşım tasarım aracına dönüşmektedir:
Bileşim + L-PBF termal geçmişi → faz dönüşüm kinetiği → lamel ve nanopresipitat yapısı → dislokasyon mekanizması → dayanım ve süneklik.
Bu nedenle aynı nominal Ti-Cu bileşimi klasik üretimle ve L-PBF ile üretildiğinde farklı mikroyapılar ve dolayısıyla farklı mekanik özellikler gösterebilir.
Havacılık açısından ne söylenebilir?
Yüksek özgül dayanım ve düşük alaşım miktarı, Ti-Cu sistemini yapısal uygulamalar açısından ilgi çekici kılabilir. Ancak kaynak çalışma yorulma çatlağı büyümesi, yüksek sıcaklık kararlılığı, sürünme, hasar toleransı ve gerçek havacılık bileşeni sertifikasyonu gibi konuları kapsamamaktadır.
Bu nedenle sonuçlar doğrudan “Ti-5Cu artık Ti-6Al-4V'nin yerini alabilir” anlamına gelmemektedir.
Biyomedikal açıdan ne söylenebilir?
Yazarlar Cu'nun bakteriyel adezyon ve biyofilm oluşumunu azaltabilen antibakteriyel etkisine dikkat çekerek Ti-Cu sistemlerinin implantlar için potansiyel taşıdığını belirtmektedir.
Ancak bu makalede:
- bakteri kültürü deneyi,
- sitotoksisite testi,
- iyon salımı ölçümü,
- in vivo implant deneyi
raporlanmamıştır.
Dolayısıyla biyomedikal kullanım, mekanik sonuçlarla uyumlu gelecek potansiyelidir; bu çalışmanın doğrudan klinik doğrulaması değildir.
Sürdürülebilirlik ve maliyet iddiası nasıl yorumlanmalı?
Çalışma düşük miktarda alaşım elementi kullanılmasının pahalı yüksek alaşımlı Ti sistemlerine göre daha ekonomik ve kaynak açısından daha yalın olabileceğini savunuyor. Supplementary Information içinde malzeme maliyetleri karşılaştırılmış ve Ti-Cu sistemlerinin güçlü bir dayanım–maliyet dengesi gösterdiği belirtilmiştir.
Bununla birlikte çalışma tam yaşam döngüsü değerlendirmesi yapmamıştır. L-PBF'nin:
- elektrik tüketimi,
- toz üretim enerjisi,
- argon kullanımı,
- post-processing ihtiyacı,
- geri dönüşüm,
- parça başına CO2 eşdeğeri
ölçülmemiştir.
Bu nedenle “sürdürülebilir” ifadesi burada düşük alaşım içeriği ve potansiyel malzeme/maliyet avantajı bağlamında değerlendirilmelidir.
Türkiye açısından nasıl değerlendirilmelidir?
Çalışmada Türkiye'de üretilmiş toz, L-PBF sistemi, laboratuvar veya endüstriyel parça bulunmamaktadır. Dolayısıyla bildirilen mekanik performansların Türkiye'deki herhangi bir üretim hattında otomatik olarak tekrarlanacağı söylenemez.
Yerel doğrulama için Ti ve Cu tozlarının saflığı, partikül boyutu, oksijen içeriği, lazer gücü, tarama hızı, hatch spacing, makine atmosferi ve termal geçmiş gibi değişkenlerin kaynak çalışmaya uygun biçimde kontrol edilmesi gerekir.
Özellikle havacılık veya medikal uygulamada yalnız çekme dayanımı yeterli olmayacağından yorulma, kırılma tokluğu, korozyon, biyouyumluluk ve süreç tekrarlanabilirliği de ayrıca doğrulanmalıdır.
Kaynak ve Yöntem Notu
Tam özgün çalışma adı: Ultra-strong and ductile low-alloy titanium by additive manufacturing
Yazarlar: Chuanxi Ren, Hao Wang, Xiangyuan Cui, Jinjin Guo, Hansheng Chen, Zizheng Song, Hengchao Shi, Yating Ran, Chunjin Wang, Chi Fai Cheung, Hongwei Liu, Kang Cheung Chan, Xiaozhou Liao, Ting Zhu, Dengke Chen, Simon P. Ringer, Zibin Chen.
Eş katkılı ilk yazarlar: Chuanxi Ren ve Hao Wang.
Sorumlu yazarlar: Ting Zhu, Dengke Chen, Simon P. Ringer ve Zibin Chen.
Kurum 1: State Key Laboratory of Ultra-precision Machining Technology, Department of Industrial and Systems Engineering, The Hong Kong Polytechnic University, Hong Kong, China.
Kurum 2: Research Institute for Advanced Manufacturing, Department of Industrial and Systems Engineering, The Hong Kong Polytechnic University, Hong Kong, China.
Kurum 3: School of Aerospace, Mechanical and Mechatronic Engineering, The University of Sydney, New South Wales, Australia.
Kurum 4: Australian Centre for Microscopy & Microanalysis, The University of Sydney, New South Wales, Australia.
Kurum 5: Department of Engineering Mechanics, School of Ocean and Civil Engineering, Shanghai Jiao Tong University, Shanghai, China.
Kurum 6: Woodruff School of Mechanical Engineering, Georgia Institute of Technology, Atlanta, USA.
Kaynak türü: Hakemli deneysel ve hesaplamalı malzeme bilimi araştırma makalesi.
Dergi: Materials Today.
Cilt: 96.
Makale numarası: 103329.
DOI: 10.1016/j.mattod.2026.103329
Gönderim tarihi: 10 Eylül 2025.
Revizyon tarihi: 1 Nisan 2026.
Kabul tarihi: 2 Nisan 2026.
Çevrim içi yayın: 7 Nisan 2026.
Dergi cildi: Temmuz 2026 bibliyografik kaydı.
Resmî DOI bağlantısı: https://doi.org/10.1016/j.mattod.2026.103329
Hakemlik durumu: Materials Today'de yayımlanmış hakemli akademik araştırma makalesidir.
Lisans: Creative Commons Attribution-NonCommercial 4.0 International — CC BY-NC 4.0.
Preprint durumu: İncelenen belge nihai yayımlanmış Materials Today makalesidir.
Temel deney yaklaşımı: Saf Ti ve Ti-1.5Cu, Ti-3Cu, Ti-5Cu ve Ti-7Cu alaşımlarının L-PBF ile üretimi; klasik ark ergitme karşılaştırmaları; XRD, EBSD, BSE, TEM, STEM, XEDS, EELS, CBED ve APT mikroyapı karakterizasyonu; çekme ve basma deneyleri; DFT ve moleküler dinamik hesaplamaları.
Çekme deneyi tekrarı: Her Ti/Ti-Cu grubu üç kez test edilmiştir.
Ana L-PBF koşulu: 350 W lazer gücü ve 800 mm/s tarama hızı; 80 µm spot çapı, 30 µm katman kalınlığı, 105 µm hatch spacing ve 90° katman rotasyonu.
Veri erişilebilirliği: Yazarlar makalenin sonuçlarını değerlendirmek için gereken verilerin makale ve/veya Supplementary Information içinde bulunduğunu, ek verilerin yazarlardan talep edilebileceğini belirtmiştir. Makalenin Data Availability kaydı verilerin talep üzerine sağlanacağını belirtmektedir.
Çıkar çatışması: Yazarlar çalışmayı etkileyebilecek bilinen mali çıkar veya kişisel ilişkinin bulunmadığını beyan etmiştir.
Finansman: Çalışma Shenzhen Municipal Science and Technology Innovation Commission, Hong Kong Polytechnic University programları, Hong Kong Innovation and Technology Commission, National Natural Science Foundation of China, Natural Science Foundation of Shanghai, AXA Foundation for Human Progress ve Australian Research Council dahil birden fazla kaynak tarafından desteklenmiştir.
Yazar katkıları: Zibin Chen ve Simon P. Ringer projeyi kavramsallaştırmış ve yönetmiştir. Chuanxi Ren numune üretimi, mekanik deneyler ve temel karakterizasyonu gerçekleştirmiştir. Hao Wang HAADF-STEM; Ting Zhu, Dengke Chen ve Jinjin Guo MD; Xiangyuan Cui DFT; Hansheng Chen APT çalışmalarında görev almıştır. Diğer yazarlar mikroskopi, analiz, kaynak ve sonuçların yorumlanmasına katkı sunmuştur. Ayrıntılı CRediT rolleri kaynakta ayrıca verilmiştir.
HSLA-Ti tanım sınırı: HSLA-Ti, bu çalışmada yazarların önerdiği bir tasarım tanımıdır: yaklaşık ≤5 wt.% toplam alaşım, UTS > 800 MPa ve toplam uzama > %10. Bu nedenle Ti-3Cu ve Ti-5Cu kriterleri karşılarken Ti-7Cu çalışma içindeki yüksek dayanımlı karşılaştırma bileşimidir fakat önerilen HSLA-Ti sınırları içinde değildir.
MD kaynak içi tutarsızlığı: Şekil 5 ve tartışma bölümünde η′ nanopresipitat çapı D = 4 nm ve aralık S = 20 nm olarak belirtilirken Methods bölümündeki ilk edge-dislocation MD modeli açıklamasında parçacık çapı 6 nm olarak verilmektedir. Kaynak bu farklılığı açıklamamaktadır. Ayrıca tartışmada gerinim hızı yaklaşık 108 s−1 olarak yuvarlanırken Methods bölümünde 2 × 10⁸ s−1 kullanılmıştır.
Antibakteriyel sınır: Sonuç bölümünde Cu'nun antibakteriyel özelliklerinin implant uygulamaları açısından potansiyel avantaj olduğu belirtilmektedir; bu çalışmada antibakteriyel veya biyofilm deneyleri gerçekleştirilmemiştir.
Sürdürülebilirlik sınırı: Yazarlar düşük alaşım içeriği ve görece düşük malzeme maliyetini daha sürdürülebilir Ti sistemleri geliştirme potansiyeliyle ilişkilendirmektedir. Çalışmada yaşam döngüsü analizi, doğrudan enerji bilançosu veya karbon emisyonu ölçümü yapılmamıştır.
Bilimsel içerik sınırı: Bu Verianla makalesindeki bileşimler, mekanik değerler, mikroyapı boyutları, nanopresipitat özellikleri, üretim parametreleri, DFT/MD sonuçları ve yorumlar özgün çalışmaya dayanmaktadır. Dış kaynaklar yalnız bibliyografik kimlik ve hakemlik/yayın durumunun doğrulanması için kullanılmıştır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir