

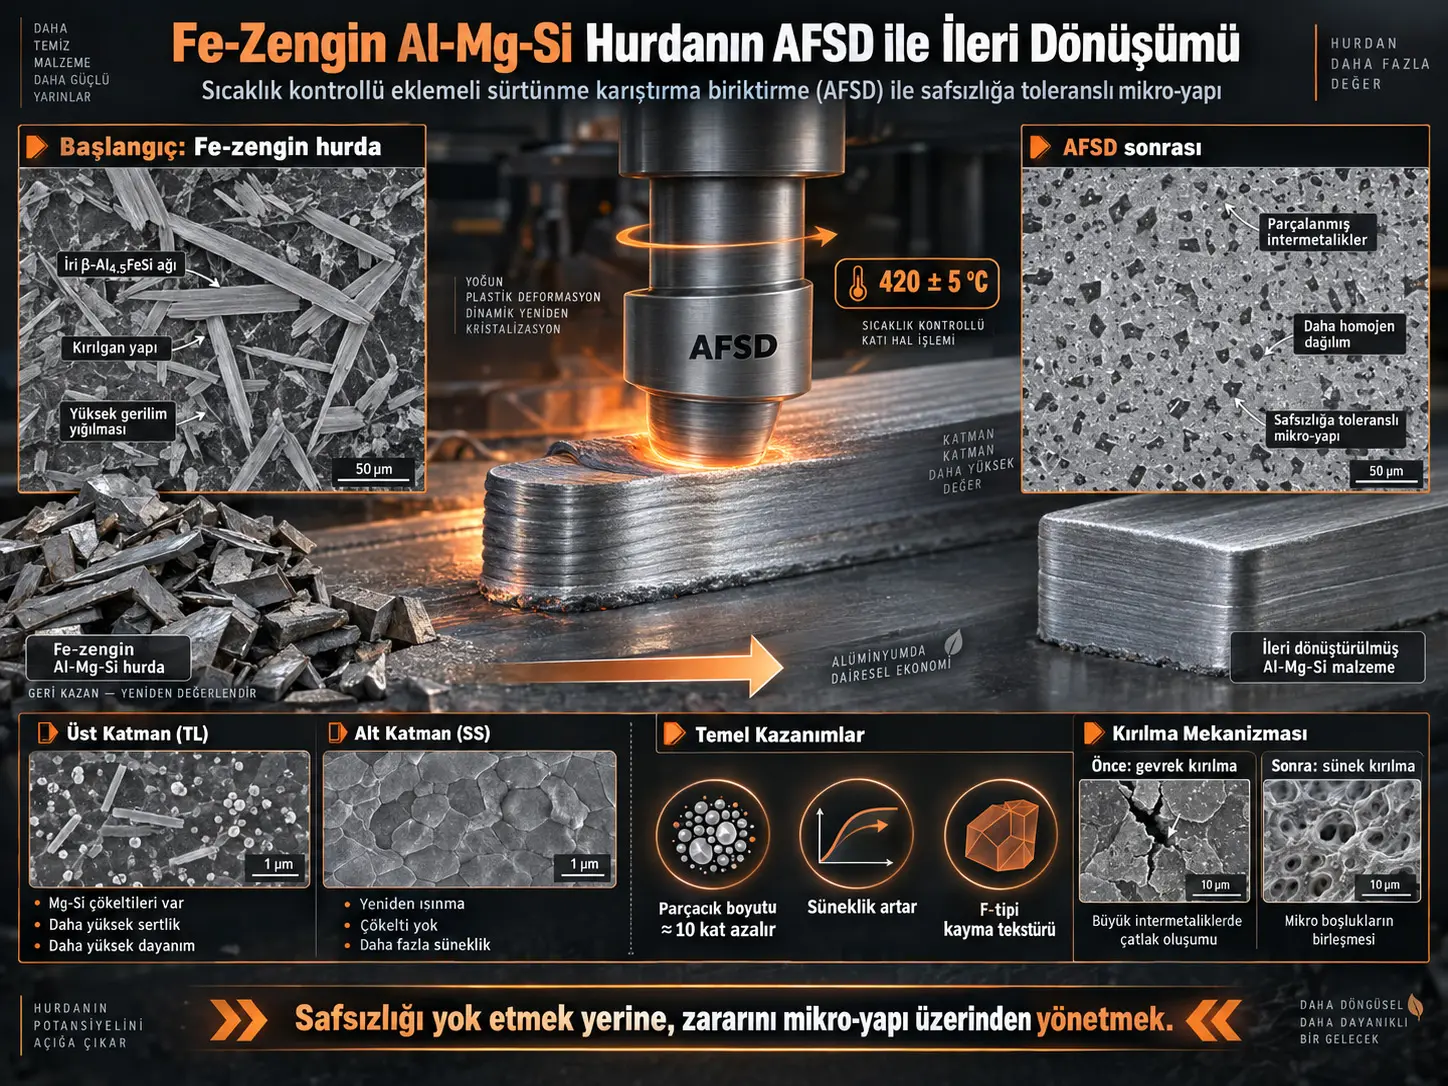
Bu çalışma, kullanım ömrü sonu alüminyum hurdalarında biriken yüksek demir içeriğinin klasik ergitme-temelli geri dönüşüm yollarında neden yüksek değerli dövme ürünlere dönüşümü zorlaştırdığını ve Additive Friction Stir Deposition (AFSD) işleminin bu soruna katı-hal tabanlı bir çözüm sunup sunamayacağını incelemektedir. Araştırmada Fe içeriği kasıtlı olarak 1,13 wt.% seviyesine yükseltilmiş AA6016 tipi Al-Mg-Si alaşımı kullanılmış ve malzeme 420 ± 5 °C hedef sıcaklıkta çalışan twin-rod AFSD sistemiyle çok katmanlı olarak biriktirilmiştir.
AFSD işlemi, başlangıç malzemesinde kırılgan ve birbirine bağlı ağ yapısı oluşturan platelet-benzeri β-Al₄.₅FeSi intermetaliklerini yoğun kayma deformasyonu altında parçalamış ve ortalama partikül alanını yaklaşık bir büyüklük mertebesi azaltmıştır. Bu parçalanma, büyük stres yoğunlaştırıcılarının etkisini sınırlayarak kırılma davranışını büyük intermetalikler etrafında gelişen çatlak-koalesans mekanizmasından daha sünek mikroboşluk koalesansına dönüştürmüştür.
Çalışmanın dikkat çekici sonuçlarından biri, sıcaklık kontrollü prosesin üst katmanda nanoskopik Mg–Si çökeltileri oluşturmasına karşın yeniden ısıtılmış alt katmanlarda bu çökeltilerin bulunmamasıdır. Bu nedenle üst katman, daha kaba tane yapısına rağmen daha yüksek sertlik ve dayanım göstermiştir. Mekânsal EBSD analizi ayrıca hat merkezi ile bindirme bölgeleri arasında DRV, DRX, tane incelmesi ve tekstür bakımından belirgin farklılıklar bulunduğunu göstermiştir.
Alüminyum Hurdasında Yüksek Demir Neden Sorun Yaratır?
Alüminyum tekrar tekrar geri dönüştürüldükçe demir gibi safsızlık elementleri sistemde birikebilir. Özellikle Al-Mg-Si alaşımlarında yüksek Fe içeriği, katılaşma sırasında kırılgan Al-Fe-Si intermetaliklerinin oluşumunu destekler.
Çalışmanın başlangıç malzemesinde baskın Fe-zengin faz:
β-Al₄.₅FeSi
olarak tanımlanmıştır.
Bu fazın temel problemi yalnız kimyasal bileşimi değil, morfolojisidir.
Başlangıç mikro-yapısında:
- uzun ve platelet-benzeri,
- keskin köşeli,
- dallanmış,
- üç boyutlu olarak birbirine bağlı
bir yapı göstermektedir.
Bu tür parçacıklar mekanik yük altında güçlü stres yoğunlaştırıcıları oluşturur ve çatlak başlangıcını kolaylaştırır.
AFSD Nedir?
Additive Friction Stir Deposition, metalin tamamen ergitilmeden sürtünme ısısı, basınç ve şiddetli plastik deformasyon kullanılarak katman katman biriktirildiği katı-hal eklemeli imalat yöntemidir.
Bu çalışmada kullanılan twin-rod AFSD sisteminde iki adet 12,7 mm çaplı besleme çubuğu dönen takım içine aynı anda beslenmiştir.
Temel proses koşulları:
- Hedef sıcaklık: 420 ± 5 °C
- Dönme hızı: 250–400 rpm arasında aktif olarak ayarlanmıştır
- Başlangıç rampası: 400 rpm
- Traverse speed: 100 mm/dak
- Feed force: 12.000 N
- Besleme hızı: yaklaşık 25,5 mm/dak
- Katman kalınlığı: yaklaşık 2,0 mm
- İki hat arasındaki bindirme: yaklaşık 6 mm
Üretilen yığının boyutları yaklaşık:
170 × 77 × 74 mm
olarak verilmiştir.
Neden Sıcaklık Kontrollü AFSD Kullanıldı?
Kaynakta sıcaklığın yaklaşık 420 °C civarında tutulmasının amacı, katmanlar arasında daha kontrollü termal geçmiş oluşturmak ve mikro-yapısal değişkenliği yalnız sabit devir kullanmaya göre daha iyi yönetmektir.
Daha önceki birçok AFSD çalışmasında:
- sabit dönme hızı,
- sabit ilerleme hızı
kullanılmıştır.
Bu çalışmada ise dönme hızı işlem boyunca aktif biçimde değiştirilerek proses sıcaklığı hedef değer çevresinde tutulmuştur.
Başlangıç Malzemesinin Mikro-Yapısı Nasıldı?
Besleme malzemesinin kimyasal bileşimi yaklaşık olarak:
- Mg = 0,40 wt.%
- Si = 1,31 wt.%
- Mn = 0,11 wt.%
- Fe = 1,13 wt.%
- Ti = 0,01 wt.%
- denge Al
şeklindedir.
Başlangıç tane boyutu yaklaşık:
227 µm
olarak ölçülmüştür.
TEM ve SAED analizi platelet fazın monoklinik β-Al₄.₅FeSi olduğunu doğrulamıştır.
Başlangıç malzemesinde ayrıca Mg ve Si bakımından zengin, muhtemelen Mg₂Si tipi parçacıklar bulunurken alüminyum matrisi içinde belirgin ince çökelti sertleşmesi görülmemiştir.
Çalışmanın Yöntemi ve Bulguları
Kullanılan karakterizasyon yöntemleri
Çalışmada mikro-yapı ve mekanik özellikler çok ölçekli olarak incelenmiştir:
- Optik mikroskopi
- SEM / BSE görüntüleme
- EBSD
- TEM
- STEM
- EDS
- SAED
- Mikrosertlik
- Çekme testi
- 3B dijital görüntü korelasyonu
EBSD adım aralığı 0,3 µm olarak verilmiştir.
Çekme testleri nominal:
10⁻³ s⁻¹
şekil değiştirme hızında gerçekleştirilmiştir.
AFSD β-Al₄.₅FeSi Parçacıklarını Nasıl Değiştirdi?
AFSD, başlangıçta birbirine bağlı ve keskin köşeli β-intermetalik ağını parçalayıp daha küçük ve daha dağınık parçacıklara dönüştürmüştür.
Kaynağa göre ortalama partikül alanı:
yaklaşık bir büyüklük mertebesi
azalmıştır.
Parçacıklar AFSD sonrası çoğunlukla:
- daha düzensiz,
- daha kompakt/poligonal,
- birbirinden ayrılmış,
- daha homojen dağılmış
hâle gelmiştir.
Bu dönüşüm, yüksek Fe içeriğini ortadan kaldırmamıştır.
AFSD’nin yaptığı şey:
kimyasal safsızlığı ortadan kaldırmak yerine zararlı mikro-yapısal morfolojiyi değiştirmektir.
Track center ile overlap arasında partikül farkı var mı?
Aynı katman içinde hat merkezi ile bindirme bölgesi arasında parçacık boyutu açısından belirgin fark bulunmamıştır.
Bu sonuç, takım altındaki yoğun kayma deformasyonunun track genişliği boyunca intermetalik parçalanmasını benzer ölçüde sağlayabildiğini göstermektedir.
AFSD Kırılma Mekanizmasını Nasıl Değiştirdi?
Başlangıç malzemesinde kırılma, büyük β-intermetaliklerinin etrafında oluşan mikroçatlakların birleşmesiyle gerçekleşmiştir.
SEM görüntülerinde:
- intermetalik-matris ayrılması,
- intermetalik kırılması,
- büyük mikroçatlaklar,
- sınırlı boyun verme
görülmüştür.
AFSD malzemesinde ise:
- yaklaşık 45° kayma tipi kırılma düzlemleri,
- belirgin necking,
- küçük mikroboşluklar,
- yoğun dimple yapısı
gözlenmiştir.
Bu durum kırılmanın:
kırılgan intermetalik kontrollü çatlamadan sünek mikroboşluk koalesansına
döndüğünü göstermektedir.
AFSD Malzemenin Süneklik Performansını Nasıl Değiştirdi?
Kaynağın çekme sonuçlarına göre AFSD sonrası uzama ve kesit daralması başlangıç malzemesine göre belirgin biçimde artmıştır.
Özellikle AFSD yığını:
E.L. > %24
değeriyle EN AW-6016-T4 için verilen süneklik gereksinimini karşılamıştır.
Bu bulgu çalışmanın upcycling iddiası açısından kritiktir.
Çünkü yüksek Fe içeriğine rağmen malzeme, sonraki:
- soğuk haddeleme,
- ılık haddeleme,
- sac veya levha üretimi
için gerekli büyük deformasyon kapasitesine daha uygun hâle gelmiştir.
Üst Katman Neden Alt Katmandan Daha Sert ve Daha Dayanımlıdır?
Üst katmanda iğne-benzeri Mg–Si zengin metastabil çökeltiler oluşurken yeniden ısıtılmış alt katmanda benzer çökeltiler bulunmadığı için TL bölgesi daha yüksek sertlik ve dayanım göstermiştir.
Mikrosertlik
Kaynakta verilen karakteristik sertlik değerleri:
- TL-center: 49,0 ± 1,3 HV
- TL-overlap: 48,5 ± 1,8 HV
- SS-center: 41,5 ± 0,6 HV
- SS-overlap: 43,1 ± 3,3 HV
- İlk katman-center: 44,3 ± 1,6 HV
- İlk katman-overlap: 43,5 ± 0,7 HV
Neden Hall–Petch açıklaması yeterli değil?
Track center’da SS bölgesi TL’den daha ince taneli olmasına rağmen TL daha güçlüdür.
Eğer tane incelmesi baskın olsaydı:
SS daha güçlü olmalıydı.
Deneysel sonuç bunun tersini göstermiştir.
Bu nedenle kaynak üst katmandaki dayanım artışını esas olarak çökelme sertleşmesine bağlamaktadır.
Üst Katmanda Çökeltiler Nasıl Oluşmuş Olabilir?
Yazarların önerdiği mekanizma şöyledir:
Şiddetli plastik deformasyon → fazla vakans oluşumu → hızlı soğuma → Mg–Si kümelenmesi ve metastabil çökelti oluşumu.
Üst katman:
- yaklaşık 420 °C’de yoğun deformasyon görür,
- fazla atomik vakans üretir,
- zorlanmış hava ile görece hızlı soğur,
- bu nedenle çökeltileri koruyabilir.
Alt katmanda neden çökelti yok?
Alt katmanlar sonraki katmanlar biriktirilirken tekrar tekrar ısıtılır.
Kaynak iki olası mekanizma önermektedir:
- Önceden oluşmuş metastabil çökeltilerin yaklaşık 350 °C civarındaki yeniden ısıtma sırasında çözünmesi.
- Yeniden ısıtma sırasında yeni şiddetli deformasyon olmadığı için fazla vakans yoğunluğunun azalması ve yeniden çökelme kinetiğinin bastırılması.
Bu mekanizma Şekil 15’te:
SPD → Cooling → Reheating → Post-reheat
sıralamasıyla gösterilmektedir.
Ancak yazarlar alt katmanların gerçek sıcaklık geçmişinde çökelti çözünmesini doğrudan ölçmediklerini belirtmektedir; bu bölüm mekanizma yorumudur.
Mekânsal Mikro-Yapı Farklılıkları
Track Center ile Overlap Bölgesi Neden Farklıdır?
AFSD sırasında takım altındaki sıcaklık, malzeme akış yönü ve şekil değiştirme durumu track genişliği boyunca değiştiği için track center ve overlap bölgelerinde farklı toparlanma, yeniden kristalleşme ve tane yapıları gelişmektedir.
Track center
Track center bölgesinde:
- daha fazla DRV,
- daha yüksek HAGB oranı,
- daha ince tane,
- shear + local compression
gözlenmektedir.
Overlap
Overlap bölgesinde:
- daha az toparlanma,
- daha fazla strain hardening,
- daha heterojen tane dağılımı,
- başlangıç malzemesinden kalmış büyük taneler
bulunabilmektedir.
Kaynağa göre temel nedenlerden biri, takım kenarına doğru sıcaklığın belirgin biçimde düşmesidir.
Dinamik Toparlanma mı Yoksa Dinamik Yeniden Kristalleşme mi Baskın?
Bu çalışmada AFSD mikro-yapısı genel olarak sınırlı DRX ve belirgin DRV ile karakterize edilmiştir.
Alüminyumun yüksek stacking-fault energy özelliği DRV davranışını destekler.
Kaynakta DRX’in özellikle sürekli dinamik yeniden kristalleşme — cDRX — biçiminde sınırlı olarak gerçekleştiği düşünülmektedir.
İnce yeni tanelerin daha büyük deformasyona uğramış taneler içinde görülmesi bu yorumu desteklemektedir.
Neden önceki çalışmalardan daha az DRX?
Önceki bazı AFSD araştırmaları:
- 600 rpm civarı daha yüksek dönme hızları,
- daha düşük traverse speed,
- yaklaşık 550 °C’ye varan daha yüksek sıcaklıklar
kullanmıştır.
Bu çalışmada ise sıcaklık yaklaşık:
420 °C
ile sınırlandırılmıştır.
Daha düşük sıcaklık, tane sınırı hareketliliğini ve DRX kinetiğini azaltmaktadır.
Zener–Hollomon Parametresi Neyi Açıklıyor?
Kaynak deformasyon sıcaklığı ve şekil değiştirme hızının ortak etkisini değerlendirmek için:
\[ Z = \dot{\varepsilon}\exp\left(\frac{Q}{RT}\right) \]
ifadesini kullanmaktadır.
Burada:
- \(\dot{\varepsilon}\): şekil değiştirme hızı,
- \(Q\): deformasyon aktivasyon enerjisi,
- \(R\): gaz sabiti,
- \(T\): mutlak sıcaklıktır.
Kaynakta tahmin edilen strain-rate yaklaşık:
143,7–229,8 s⁻¹
aralığındadır.
Z değerleri ise yaklaşık:
10¹⁷–7 × 10²³ s⁻¹
aralığında hesaplanmıştır.
Yazarlar bu yüksek Z aralığını DRV ağırlıklı deformasyon ve sınırlı cDRX ile uyumlu olarak yorumlamaktadır.
Tekstür ve Malzeme Akışı
AFSD’de Malzeme Nasıl Akıyor?
Kaynağın yorumuna göre malzeme yalnız yatay bir dairesel akış yapmaz; takım altında aşağı yönlü bileşen içeren üç boyutlu helisel bir yol izler.
Bu nedenle maksimum kayma yönü DD–TD düzleminde kalmaz, BD yönüne doğru hafifçe eğilir.
EBSD’de görülen eğimli uzun taneler bu üç boyutlu akış modeliyle uyumludur.
Bütün Bölgelerde Ortak Tekstür Var mı?
Evet. Overlap verileri yerel akış yönünü telafi etmek amacıyla 90° döndürüldükten sonra incelendiğinde dört bölgenin tamamında ortak bir F-tipi kayma tekstürü gözlenmiştir.
Ortak bileşen:
F: {111}〈121〉
olup alan fraksiyonu bütün bölgelerde yaklaşık %10’un üzerindedir.
| Tekstür bileşeni | TL-Center | TL-Overlap | SS-Center | SS-Overlap |
|---|---|---|---|---|
| F {111}〈121〉 | %13,5 | %11,8 | %10,4 | %10,4 |
| Cube {001}〈100〉 | — | — | %2,4 | %14,3 |
| Goss {110}〈001〉 | %12,3 | — | %13,6 | — |
| R22.5-Cube {001}〈120〉 | — | %6,5 | — | — |
| R-CubeRD {013}〈100〉 | — | — | %5,2 | — |
Goss Tekstürü Neden Yalnız Track Center’da Görülüyor?
Yazarlar track center bölgesinde kayma deformasyonuna ek olarak besleme çubuklarının aşağı doğru bastırılmasından kaynaklanan lokal basma şekil değiştirmesinin bulunduğunu ve bu ek gerilme durumunun Goss tekstürünü teşvik ettiğini savunmaktadır.
Bu nedenle:
Track center = shear + compression
iken:
Overlap = ağırlıklı shear
şeklinde yorumlanmaktadır.
Shear texture neden önemli?
Kaynağa göre Al-Mg-Si alaşımlarında kayma tipi tekstürler:
- kalınlık boyunca strain localization’ı geciktirebilir,
- şekillendirilebilirliği olumlu etkileyebilir.
Bu nedenle AFSD ile oluşan F-shear tekstürünün sonraki haddeleme ve sac üretimi açısından potansiyel avantaj taşıdığı düşünülmektedir.
Bu Çalışma Alüminyum Geri Dönüşümü Açısından Ne Gösteriyor?
Çalışmanın en önemli sonucu, yüksek Fe içeren alüminyumda safsızlığı mutlaka kimyasal olarak uzaklaştırmadan da mikro-yapının mekanik olarak daha toleranslı hâle getirilebileceğini göstermesidir.
AFSD burada üç işi aynı anda yapmaktadır:
- Kırılgan Fe-zengin ağı parçalar.
- Tane ve tekstür yapısını yeniden düzenler.
- Yerel çökelme durumunu değiştirir.
Bunun sonucunda:
yüksek Fe içeriği korunmasına rağmen daha sünek bir ara ürün
elde edilmiştir.
Bu Sonuç Gerçek EOL Hurdanın Doğrudan Sac Üretimine Dönüştürüldüğünü Kanıtlıyor mu?
Hayır. Kaynakta kullanılan besleme, gerçek karışık kullanım-ömrü-sonu hurda yığını değil, laboratuvarda Fe ile zenginleştirilmiş kontrollü AA6016 alaşımıdır.
Ayrıca çalışma:
- sonraki soğuk haddelemeyi,
- ılık haddelemeyi,
- sac şekillendirmeyi,
- yüzey kalitesini,
- yorulma ömrünü,
- endüstriyel ölçek maliyetini
doğrudan test etmemiştir.
Bu nedenle sonuç:
“AFSD gerçek hurdadan nihai otomotiv sacı üretimini kanıtladı”
değildir.
Daha doğru sonuç:
“AFSD, yüksek Fe içeren Al-Mg-Si beslemeyi sonraki termomekanik işlemler için daha uygun, sünek ve safsızlığa toleranslı bir ara ürüne dönüştürme potansiyeli gösterdi.”
Çalışmanın desteklediği sonuçlar
- AFSD β-Al₄.₅FeSi intermetaliklerini güçlü biçimde parçalayabilir.
- Parçacık alanı yaklaşık bir büyüklük mertebesi küçülebilir.
- Intermetalik ağın parçalanması sünekliği belirgin biçimde artırabilir.
- AFSD sonrası kırılma mekanizması daha sünek hâle gelebilir.
- Sıcaklık kontrolü çökelti evrimini katmanlar arasında değiştirebilir.
- Üst katman çökelme sertleşmesi sayesinde daha güçlü olabilir.
- Track center ve overlap bölgelerinde farklı DRV/DRX davranışları gelişebilir.
- Yerel akış yönü dikkate alındığında bütün bölgelerde F-tipi shear texture bulunabilir.
Çalışmanın desteklemediği sonuçlar
- AFSD Fe safsızlığını kimyasal olarak uzaklaştırmamaktadır.
- Gerçek karışık EOL hurda bu çalışmada doğrudan test edilmemiştir.
- Endüstriyel sac üretimi tamamlanmış değildir.
- Tüm AFSD parametrelerinde aynı mikro-yapının oluşacağı gösterilmemektedir.
- SS bölgesindeki çökelti çözünme mekanizması doğrudan termal ölçümle doğrulanmış değildir.
- Goss tekstürünün oluşum mekanizması tam sonlu-eleman/CFD analiziyle kanıtlanmamıştır.
- Uzun dönem yorulma ve korozyon davranışı bu çalışmada değerlendirilmemiştir.
Kaynak ve Yöntem Notu
Özgün başlık: Temperature-Controlled Additive Friction Stir Deposition for Upcycling Fe-Rich Al-Mg-Si Scrap: Impurity-Tolerant Microstructures, Precipitation Evolution and Spatial Microstructure Variations
Yazarlar: Tirdad Niknejad, Haiou Jin, Ning Zhu, Babak Shalchi Amirkhiz, P. G. Allison, J. B. Jordon
Kurumlar: CanmetMATERIALS, Natural Resources Canada; Baylor University, Department of Mechanical Engineering
SSRN: Abstract 6928458
Yayın statüsü: Preprint; kaynak açıkça hakem değerlendirmesinden geçmediğini belirtmektedir.
Finansman: Canadian Federal Program on Energy Research and Development (PERD).
Besleme alaşımı: Fe ile zenginleştirilmiş AA6016 tipi Al-Mg-Si alaşımı.
Fe içeriği: 1,13 wt.%.
AFSD sistemi: Twin-rod BOND GL7.
Hedef proses sıcaklığı: 420 ± 5 °C.
Temel karakterizasyon: SEM, EBSD, TEM/STEM/EDS, SAED, mikrosertlik ve çekme testi.
Özgün teknik katkı: Aktif sıcaklık kontrollü twin-rod AFSD kullanılarak Fe-zengin Al-Mg-Si alaşımında partikül parçalanması, çökelti evrimi ve hem build-direction hem track-width boyunca mikro-yapısal heterojenliğin birlikte incelenmesi.
Temel mikro-yapısal sonuç: β-Al₄.₅FeSi ağı parçalanmış, partikül boyutu yaklaşık bir büyüklük mertebesi küçülmüş ve intermetalikler daha homojen dağılmıştır.
Temel mekanik sonuç: AFSD malzemesi yüksek Fe içeriğine rağmen belirgin biçimde daha sünek davranmış ve EN AW-6016-T4 için verilen E.L. > %24 süneklik gereksinimini karşılamıştır.
Temel katman farkı: TL’de Mg-Si esaslı iğnemsi çökeltiler ve daha yüksek sertlik/dayanım; SS’de çökelti eksikliği ve daha yüksek reduction-in-area.
Temel tekstür sonucu: Tüm bölgelerde F {111}〈121〉 shear texture; track center’da ayrıca Goss {110}〈001〉.
Temel yorum sınırı: Çalışma gerçek heterojen EOL hurda akışı yerine kontrollü Fe-zenginleştirilmiş AA6016 besleme kullanmıştır ve nihai hadde/sac üretim zinciri henüz gösterilmemiştir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir