

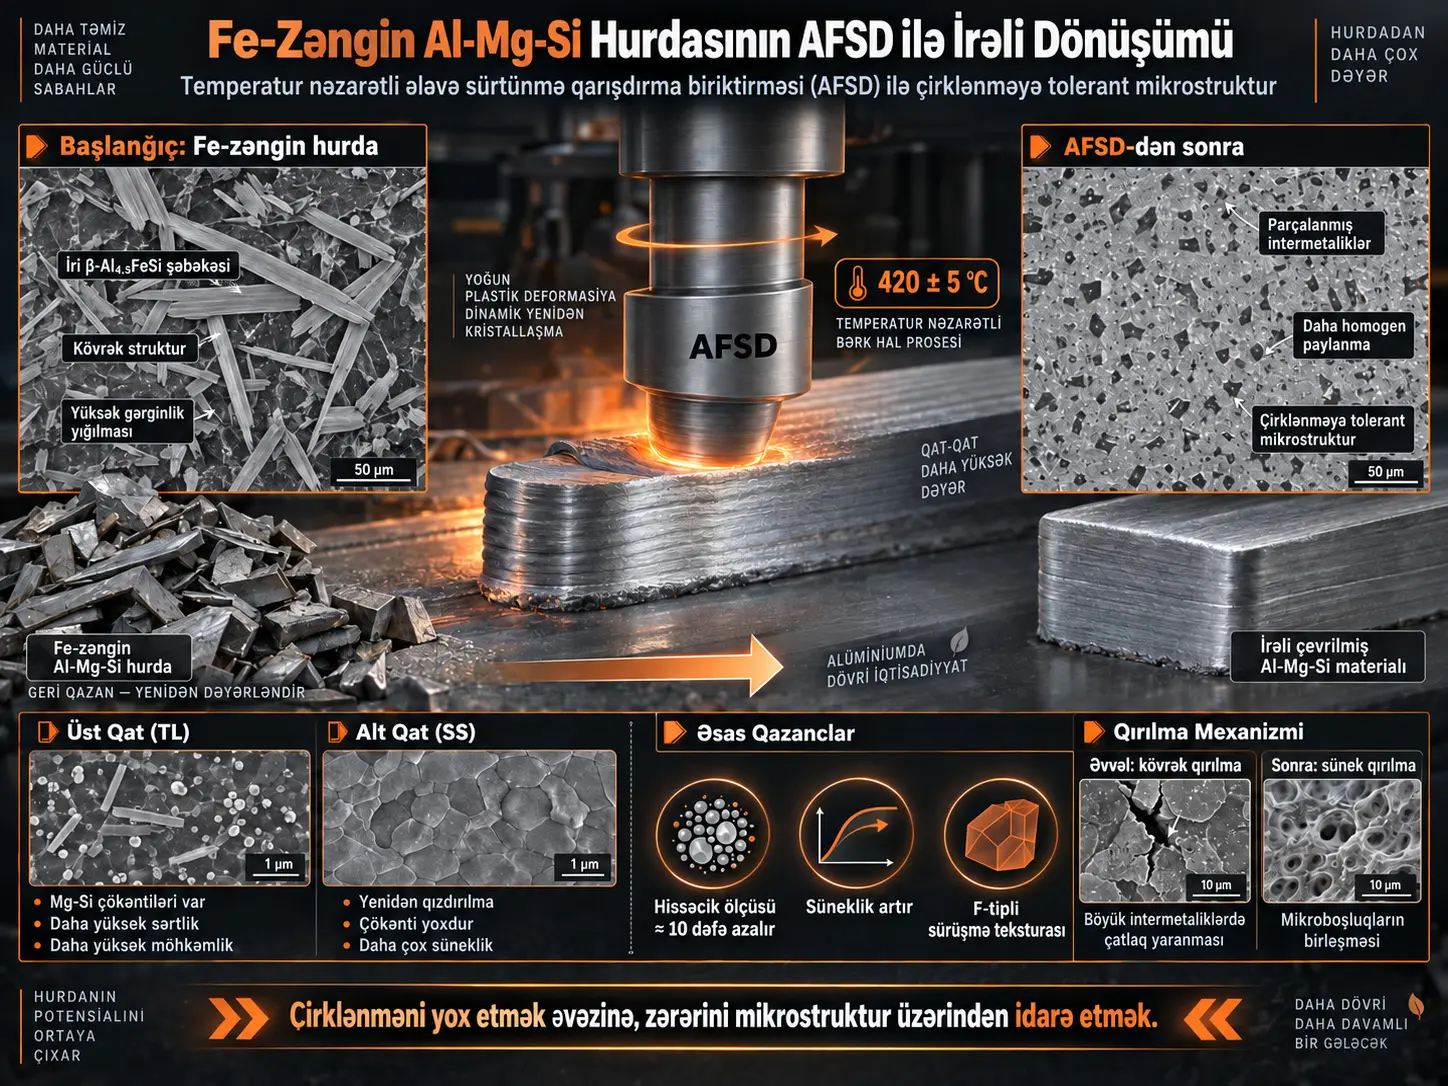
Bu tədqiqat, istifadə müddəti başa çatmış alüminium qırıntılarında toplanan yüksək dəmir miqdarının klassik ərimə əsaslı təkrar emal yollarında niyə yüksək dəyərli döymə məhsullarına çevrilməni çətinləşdirdiyini və Additive Friction Stir Deposition (AFSD) prosesinin bu problemə bərk-hal əsaslı həll verib-vermədiyini araşdırır. Tədqiqatda Fe miqdarı qəsdən 1,13 wt.% səviyyəsinə yüksəldilmiş AA6016 tipli Al-Mg-Si ərintisi istifadə edilmiş və material 420 ± 5 °C hədəf temperaturda işləyən twin-rod AFSD sistemi ilə çoxqatlı şəkildə çökdürülmüşdür.
AFSD prosesi, başlanğıc materialında kövrək və bir-birinə bağlı şəbəkə strukturu yaradan platelet-bənzər β-Al₄.₅FeSi intermetalliklərini intensiv sürüşmə deformasiyası altında parçalamış və orta hissəcik sahəsini təxminən bir böyüklük mərtəbəsi azaltmışdır. Bu parçalanma böyük gərginlik konsentratorlarının təsirini məhdudlaşdıraraq qırılma davranışını iri intermetalliklər ətrafında inkişaf edən çatların koalesensiya mexanizmindən daha plastik mikroboşluq koalesensiyasına çevirmişdir.
Tədqiqatın diqqətçəkən nəticələrindən biri temperaturla idarə olunan prosesin üst qatda nanoskopik Mg–Si çöküntüləri yaratmasına baxmayaraq yenidən qızdırılmış alt qatlarda bu çöküntülərin olmamasıdır. Buna görə üst qat daha iri dənə strukturuna baxmayaraq daha yüksək sərtlik və möhkəmlik göstərmişdir. Məkan üzrə EBSD analizi həmçinin track center ilə overlap bölgələri arasında DRV, DRX, dənə incəlməsi və tekstura baxımından nəzərəçarpan fərqlər olduğunu göstərmişdir.
Alüminium Qırıntısında Yüksək Dəmir Niyə Problem Yaradır?
Alüminium təkrar-təkrar emal edildikcə dəmir kimi çirk elementləri sistemdə toplana bilər. Xüsusilə Al-Mg-Si ərintilərində yüksək Fe miqdarı bərkimə zamanı kövrək Al-Fe-Si intermetalliklərinin yaranmasını təşviq edir.
Tədqiqatın başlanğıc materialında üstünlük təşkil edən Fe-zəngin faza:
β-Al₄.₅FeSi
kimi müəyyən edilmişdir.
Bu fazanın əsas problemi yalnız kimyəvi tərkibi deyil, morfologiyasıdır.
Başlanğıc mikrostrukturunda:
- uzun və platelet-bənzər,
- iti künclü,
- budaqlanmış,
- üçölçülü şəkildə bir-birinə bağlı
struktur göstərir.
Belə hissəciklər mexaniki yük altında güclü gərginlik konsentratorları yaradır və çatın başlanmasını asanlaşdırır.
AFSD Nədir?
Additive Friction Stir Deposition, metalın tam əridilmədən sürtünmə istiliyi, təzyiq və şiddətli plastik deformasiya istifadə edilməklə qat-qat çökdürüldüyü bərk-hal additiv istehsal üsuludur.
Bu tədqiqatda istifadə olunan twin-rod AFSD sistemində iki ədəd 12,7 mm diametrli qidalandırma çubuğu fırlanan alətə eyni vaxtda verilmişdir.
Əsas proses şərtləri:
- Hədəf temperatur: 420 ± 5 °C
- Fırlanma sürəti: 250–400 rpm arasında aktiv şəkildə tənzimlənmişdir
- Başlanğıc rampası: 400 rpm
- Traverse speed: 100 mm/dəq
- Feed force: 12.000 N
- Qidalandırma sürəti: təxminən 25,5 mm/dəq
- Qat qalınlığı: təxminən 2,0 mm
- İki xətt arasındakı overlap: təxminən 6 mm
İstehsal olunan yığının ölçüləri təxminən:
170 × 77 × 74 mm
kimi verilmişdir.
Niyə Temperaturla İdarə Olunan AFSD İstifadə Edildi?
Mənbədə temperaturun təxminən 420 °C ətrafında saxlanmasının məqsədi qatlar arasında daha nəzarətli termal tarix yaratmaq və mikrostruktur dəyişkənliyini yalnız sabit dövr sürətindən istifadə etməklə müqayisədə daha yaxşı idarə etməkdir.
Əvvəlki bir çox AFSD tədqiqatında:
- sabit fırlanma sürəti,
- sabit irəliləmə sürəti
istifadə edilmişdir.
Bu tədqiqatda isə fırlanma sürəti proses boyunca aktiv şəkildə dəyişdirilərək proses temperaturu hədəf dəyər ətrafında saxlanmışdır.
Başlanğıc Materialının Mikrostrukturu Necə İdi?
Qidalandırma materialının kimyəvi tərkibi təxminən:
- Mg = 0,40 wt.%
- Si = 1,31 wt.%
- Mn = 0,11 wt.%
- Fe = 1,13 wt.%
- Ti = 0,01 wt.%
- qalıq Al
şəklindədir.
Başlanğıc dənə ölçüsü təxminən:
227 µm
olaraq ölçülmüşdür.
TEM və SAED analizi platelet fazanın monoklinik β-Al₄.₅FeSi olduğunu təsdiqləmişdir.
Başlanğıc materialında həmçinin Mg və Si ilə zəngin, ehtimalən Mg₂Si tipli hissəciklər olduğu halda alüminium matrisi daxilində nəzərəçarpan incə çöküntü sərtləşməsi müşahidə edilməmişdir.
Tədqiqatın Metodu və Nəticələri
İstifadə olunan xarakterizasiya üsulları
Tədqiqatda mikrostruktur və mexaniki xassələr çoxmiqyaslı şəkildə araşdırılmışdır:
- Optik mikroskopiya
- SEM / BSE görüntüləmə
- EBSD
- TEM
- STEM
- EDS
- SAED
- Mikrosərtlik
- Dartılma sınağı
- 3B rəqəmsal görüntü korrelyasiyası
EBSD addım intervalı 0,3 µm olaraq verilmişdir.
Dartılma sınaqları nominal:
10⁻³ s⁻¹
deformasiya sürətində aparılmışdır.
AFSD β-Al₄.₅FeSi Hissəciklərini Necə Dəyişdirdi?
AFSD başlanğıcda bir-birinə bağlı və iti künclü β-intermetallik şəbəkəsini parçalayaraq onu daha kiçik və daha səpələnmiş hissəciklərə çevirmişdir.
Mənbəyə görə orta hissəcik sahəsi:
təxminən bir böyüklük mərtəbəsi
azalmışdır.
AFSD-dən sonra hissəciklər əsasən:
- daha nizamsız,
- daha kompakt/poliqonal,
- bir-birindən ayrılmış,
- daha homogen paylanmış
hala gəlmişdir.
Bu transformasiya yüksək Fe miqdarını aradan qaldırmamışdır.
AFSD-nin etdiyi:
kimyəvi çirki aradan qaldırmaq əvəzinə zərərli mikrostruktur morfologiyasını dəyişdirməkdir.
Track center ilə overlap arasında hissəcik fərqi varmı?
Eyni qat daxilində track center ilə overlap bölgəsi arasında hissəcik ölçüsü baxımından nəzərəçarpan fərq tapılmamışdır.
Bu nəticə alətin altındakı intensiv sürüşmə deformasiyasının track eni boyunca intermetallik parçalanmanı oxşar dərəcədə təmin edə bildiyini göstərir.
AFSD Qırılma Mexanizmini Necə Dəyişdirdi?
Başlanğıc materialında qırılma iri β-intermetalliklərinin ətrafında yaranan mikroçatların birləşməsi ilə baş vermişdir.
SEM görüntülərində:
- intermetallik-matris ayrılması,
- intermetallik qırılması,
- iri mikroçatlaklar,
- məhdud boyunvermə
müşahidə edilmişdir.
AFSD materialında isə:
- təxminən 45° sürüşmə tipli qırılma müstəviləri,
- aydın necking,
- kiçik mikroboşluqlar,
- sıx dimple strukturu
müşahidə olunmuşdur.
Bu vəziyyət qırılmanın:
kövrək intermetallik nəzarətli çatlamadan plastik mikroboşluq koalesensiyasına
keçdiyini göstərir.
AFSD Materialın Plastiklik Performansını Necə Dəyişdirdi?
Mənbənin dartılma nəticələrinə görə AFSD-dən sonra uzanma və kəsik daralması başlanğıc materialla müqayisədə nəzərəçarpan dərəcədə artmışdır.
Xüsusilə AFSD yığını:
E.L. > %24
dəyəri ilə EN AW-6016-T4 üçün verilən plastiklik tələbini qarşılamışdır.
Bu tapıntı tədqiqatın upcycling iddiası baxımından kritikdir.
Çünki yüksək Fe miqdarına baxmayaraq material sonrakı:
- soyuq yayma,
- ilıq yayma,
- vərəq və ya lövhə istehsalı
üçün tələb olunan böyük deformasiya qabiliyyətinə daha uyğun hala gəlmişdir.
Üst Qat Niyə Alt Qatdan Daha Sərt və Daha Möhkəmdir?
Üst qatda iynə-bənzər Mg–Si zəngin metastabil çöküntülər əmələ gəldiyi, yenidən qızdırılmış alt qatda isə oxşar çöküntülər olmadığı üçün TL bölgəsi daha yüksək sərtlik və möhkəmlik göstərmişdir.
Mikrosərtlik
Mənbədə verilən xarakterik sərtlik dəyərləri:
- TL-center: 49,0 ± 1,3 HV
- TL-overlap: 48,5 ± 1,8 HV
- SS-center: 41,5 ± 0,6 HV
- SS-overlap: 43,1 ± 3,3 HV
- İlk qat-center: 44,3 ± 1,6 HV
- İlk qat-overlap: 43,5 ± 0,7 HV
Niyə Hall–Petch izahı kifayət etmir?
Track center-da SS bölgəsi TL-dən daha incə dənəli olmasına baxmayaraq TL daha möhkəmdir.
Əgər dənə incəlməsi üstün təsir olsaydı:
SS daha möhkəm olmalı idi.
Eksperimental nəticə bunun əksini göstərmişdir.
Buna görə mənbə üst qatdakı möhkəmlik artımını əsasən çöküntü sərtləşməsinə bağlayır.
Üst Qatda Çöküntülər Necə Yaranmış Ola Bilər?
Müəlliflərin təklif etdiyi mexanizm belədir:
Şiddətli plastik deformasiya → artıq vakansiyanın yaranması → sürətli soyuma → Mg–Si klasterləşməsi və metastabil çöküntü yaranması.
Üst qat:
- təxminən 420 °C-də intensiv deformasiya görür,
- artıq atomik vakansiyalar yaradır,
- məcburi hava ilə nisbətən sürətlə soyuyur,
- buna görə çöküntüləri qoruya bilir.
Alt qatda niyə çöküntü yoxdur?
Alt qatlar sonrakı qatlar çökdürülərkən təkrar-təkrar qızdırılır.
Mənbə iki mümkün mexanizm təklif edir:
- Əvvəldən yaranmış metastabil çöküntülərin təxminən 350 °C ətrafındakı yenidən qızdırma zamanı həll olması.
- Yenidən qızdırma zamanı yeni şiddətli deformasiya olmadığı üçün artıq vakansiya sıxlığının azalması və yenidən çökmə kinetikasının basdırılması.
Bu mexanizm Şəkil 15-də:
SPD → Cooling → Reheating → Post-reheat
ardıcıllığı ilə göstərilmişdir.
Lakin müəlliflər alt qatların faktiki temperatur tarixində çöküntü həllini birbaşa ölçmədiklərini bildirirlər; bu bölmə mexanizm şərhidir.
Məkan üzrə Mikrostruktur Fərqləri
Track Center ilə Overlap Bölgəsi Niyə Fərqlidir?
AFSD zamanı alətin altındakı temperatur, material axınının istiqaməti və deformasiya vəziyyəti track eni boyunca dəyişdiyi üçün track center və overlap bölgələrində fərqli bərpa, yenidən kristallaşma və dənə strukturları inkişaf edir.
Track center
Track center bölgəsində:
- daha çox DRV,
- daha yüksək HAGB nisbəti,
- daha incə dənə,
- shear + local compression
müşahidə olunur.
Overlap
Overlap bölgəsində:
- daha az bərpa,
- daha çox strain hardening,
- daha heterogen dənə paylanması,
- başlanğıc materialından qalmış iri dənələr
ola bilər.
Mənbəyə görə əsas səbəblərdən biri alətin kənarına doğru temperaturun nəzərəçarpan şəkildə düşməsidir.
Dinamik Bərpa, Yoxsa Dinamik Yenidən Kristallaşma Üstündür?
Bu tədqiqatda AFSD mikrostrukturu ümumən məhdud DRX və aydın DRV ilə xarakterizə olunmuşdur.
Alüminiumun yüksək stacking-fault energy xüsusiyyəti DRV davranışını dəstəkləyir.
Mənbədə DRX-in xüsusilə davamlı dinamik yenidən kristallaşma — cDRX — şəklində məhdud olaraq baş verdiyi düşünülür.
İncə yeni dənələrin daha çox deformasiyaya uğramış iri dənələrin daxilində görünməsi bu şərhi dəstəkləyir.
Niyə əvvəlki tədqiqatlardan daha az DRX?
Əvvəlki bəzi AFSD tədqiqatları:
- 600 rpm ətrafında daha yüksək fırlanma sürətləri,
- daha aşağı traverse speed,
- təxminən 550 °C-yə çatan daha yüksək temperaturlar
istifadə etmişdir.
Bu tədqiqatda isə temperatur təxminən:
420 °C
ilə məhdudlaşdırılmışdır.
Daha aşağı temperatur dənə sərhədi hərəkətliliyini və DRX kinetikasını azaldır.
Zener–Hollomon Parametri Nəyi İzah Edir?
Mənbə deformasiya temperaturu və deformasiya sürətinin birgə təsirini qiymətləndirmək üçün:
\[ Z = \dot{\varepsilon}\exp\left(\frac{Q}{RT}\right) \]
ifadəsindən istifadə edir.
Burada:
- \(\dot{\varepsilon}\): deformasiya sürəti,
- \(Q\): deformasiya aktivləşmə enerjisi,
- \(R\): qaz sabiti,
- \(T\): mütləq temperaturdur.
Mənbədə təxmin edilən strain-rate təxminən:
143,7–229,8 s⁻¹
aralığındadır.
Z dəyərləri isə təxminən:
10¹⁷–7 × 10²³ s⁻¹
aralığında hesablanmışdır.
Müəlliflər bu yüksək Z aralığını DRV üstünlüklü deformasiya və məhdud cDRX ilə uyğun hesab edirlər.
Tekstura və Material Axını
AFSD-də Material Necə Axır?
Mənbənin şərhinə görə material yalnız üfüqi dairəvi axın etmir; alətin altında aşağı istiqamətli komponenti olan üçölçülü helisvari yol izləyir.
Buna görə maksimum sürüşmə istiqaməti DD–TD müstəvisində qalmır, BD istiqamətinə doğru bir qədər meyllənir.
EBSD-də görünən maili uzun dənələr bu üçölçülü axın modeli ilə uyğundur.
Bütün Bölgələrdə Ortaq Tekstura Varmı?
Bəli. Overlap məlumatları yerli axın istiqamətini kompensasiya etmək üçün 90° döndürüldükdən sonra təhlil edildikdə dörd bölgənin hamısında ortaq F-tipli sürüşmə teksturası müşahidə olunmuşdur.
Ortaq komponent:
F: {111}⟨121⟩
olub sahə fraksiyası bütün bölgələrdə təxminən %10-dan yuxarıdır.
| Tekstura komponenti | TL-Center | TL-Overlap | SS-Center | SS-Overlap |
|---|---|---|---|---|
| F {111}⟨121⟩ | %13,5 | %11,8 | %10,4 | %10,4 |
| Cube {001}⟨100⟩ | — | — | %2,4 | %14,3 |
| Goss {110}⟨001⟩ | %12,3 | — | %13,6 | — |
| R22.5-Cube {001}⟨120⟩ | — | %6,5 | — | — |
| R-CubeRD {013}⟨100⟩ | — | — | %5,2 | — |
Goss Teksturası Niyə Yalnız Track Center-da Görünür?
Müəlliflər track center bölgəsində sürüşmə deformasiyasına əlavə olaraq qidalandırma çubuqlarının aşağı doğru basılmasından yaranan lokal sıxılma deformasiyasının olduğunu və bu əlavə gərginlik vəziyyətinin Goss teksturasını təşviq etdiyini irəli sürürlər.
Buna görə:
Track center = shear + compression
ikən:
Overlap = əsasən shear
şəklində şərh olunur.
Shear texture niyə vacibdir?
Mənbəyə görə Al-Mg-Si ərintilərində shear tipli teksturalar:
- qalınlıq boyunca strain localization-ı gecikdirə,
- formalaşdırılma qabiliyyətinə müsbət təsir göstərə bilər.
Buna görə AFSD ilə yaranan F-shear teksturasının sonrakı yayma və vərəq istehsalı baxımından potensial üstünlüyə malik olduğu düşünülür.
Bu Tədqiqat Alüminium Təkrar Emalı Baxımından Nə Göstərir?
Tədqiqatın ən mühüm nəticəsi yüksək Fe-li alüminiumda çirki mütləq kimyəvi yolla uzaqlaşdırmadan da mikrostrukturu mexaniki baxımdan daha tolerant hala gətirməyin mümkün olduğunu göstərməsidir.
AFSD burada eyni vaxtda üç iş görür:
- Kövrək Fe-zəngin şəbəkəni parçalayır.
- Dənə və tekstura strukturunu yenidən təşkil edir.
- Yerli çökmə vəziyyətini dəyişdirir.
Nəticədə:
yüksək Fe miqdarı saxlanmasına baxmayaraq daha plastik aralıq məhsul
əldə edilmişdir.
Bu Nəticə Real EOL Qırıntının Birbaşa Vərəq İstehsalına Çevrildiyini Sübut Edirmi?
Xeyr. Mənbədə istifadə olunan qidalandırma materialı real qarışıq istifadə-müddəti-sonu qırıntı yığını deyil, laboratoriyada Fe ilə zənginləşdirilmiş nəzarətli AA6016 ərintisidir.
Bundan əlavə tədqiqat:
- sonrakı soyuq yaymanı,
- ilıq yaymanı,
- vərəq formalaşdırmanı,
- səth keyfiyyətini,
- yorğunluq ömrünü,
- sənaye miqyaslı xərci
birbaşa sınaqdan keçirməmişdir.
Buna görə nəticə:
“AFSD real qırıntıdan son avtomobil vərəqi istehsalını sübut etdi”
deyil.
Daha düzgün nəticə:
“AFSD yüksək Fe-li Al-Mg-Si qidalandırmanı sonrakı termomexaniki proseslər üçün daha uyğun, plastik və çirklərə tolerant aralıq məhsula çevirmə potensialı göstərdi.”
Tədqiqatın dəstəklədiyi nəticələr
- AFSD β-Al₄.₅FeSi intermetalliklərini güclü şəkildə parçalaya bilər.
- Hissəcik sahəsi təxminən bir böyüklük mərtəbəsi kiçilə bilər.
- Intermetallik şəbəkənin parçalanması plastikliyi nəzərəçarpan dərəcədə artıra bilər.
- AFSD-dən sonra qırılma mexanizmi daha plastik hala gələ bilər.
- Temperatur nəzarəti çöküntü təkamülünü qatlar arasında dəyişə bilər.
- Üst qat çöküntü sərtləşməsi sayəsində daha möhkəm ola bilər.
- Track center və overlap bölgələrində fərqli DRV/DRX davranışları inkişaf edə bilər.
- Yerli axın istiqaməti nəzərə alındıqda bütün bölgələrdə F-tipli shear texture tapıla bilər.
Tədqiqatın dəstəkləmədiyi nəticələr
- AFSD Fe çirkini kimyəvi olaraq uzaqlaşdırmır.
- Real qarışıq EOL qırıntısı bu tədqiqatda birbaşa sınaqdan keçirilməmişdir.
- Sənaye vərəq istehsalı tamamlanmamışdır.
- Bütün AFSD parametrlərində eyni mikrostrukturun yaranacağı göstərilməmişdir.
- SS bölgəsindəki çöküntü həll mexanizmi birbaşa termal ölçmə ilə təsdiqlənməmişdir.
- Goss teksturasının yaranma mexanizmi tam sonlu-element/CFD analizi ilə sübut edilməmişdir.
- Uzunmüddətli yorğunluq və korroziya davranışı bu tədqiqatda qiymətləndirilməmişdir.
Mənbə və Metod Qeydi
Özgün başlıq: Temperature-Controlled Additive Friction Stir Deposition for Upcycling Fe-Rich Al-Mg-Si Scrap: Impurity-Tolerant Microstructures, Precipitation Evolution and Spatial Microstructure Variations
Müəlliflər: Tirdad Niknejad, Haiou Jin, Ning Zhu, Babak Shalchi Amirkhiz, P. G. Allison, J. B. Jordon
Qurumlar: CanmetMATERIALS, Natural Resources Canada; Baylor University, Department of Mechanical Engineering
SSRN: Abstract 6928458
Nəşr statusu: Preprint; mənbə açıq şəkildə resenziyadan keçmədiyini bildirir.
Maliyyələşmə: Canadian Federal Program on Energy Research and Development (PERD).
Qidalandırma ərintisi: Fe ilə zənginləşdirilmiş AA6016 tipli Al-Mg-Si ərintisi.
Fe miqdarı: 1,13 wt.%.
AFSD sistemi: Twin-rod BOND GL7.
Hədəf proses temperaturu: 420 ± 5 °C.
Əsas xarakterizasiya: SEM, EBSD, TEM/STEM/EDS, SAED, mikrosərtlik və dartılma sınağı.
Özgün texniki töhfə: Aktiv temperaturla idarə olunan twin-rod AFSD istifadə edilərək Fe-zəngin Al-Mg-Si ərintisində hissəcik parçalanması, çöküntü təkamülü və həm build-direction, həm də track-width boyunca mikrostruktur heterogenliyinin birlikdə araşdırılması.
Əsas mikrostruktur nəticəsi: β-Al₄.₅FeSi şəbəkəsi parçalanmış, hissəcik ölçüsü təxminən bir böyüklük mərtəbəsi kiçilmiş və intermetalliklər daha homogen paylanmışdır.
Əsas mexaniki nəticə: AFSD materialı yüksək Fe miqdarına baxmayaraq nəzərəçarpan dərəcədə daha plastik davranmış və EN AW-6016-T4 üçün verilən E.L. > %24 plastiklik tələbini qarşılamışdır.
Əsas qat fərqi: TL-də Mg-Si əsaslı iynəvari çöküntülər və daha yüksək sərtlik/möhkəmlik; SS-də çöküntü çatışmazlığı və daha yüksək reduction-in-area.
Əsas tekstura nəticəsi: Bütün bölgələrdə F {111}⟨121⟩ shear texture; track center-da əlavə olaraq Goss {110}⟨001⟩.
Əsas şərh həddi: Tədqiqat real heterogen EOL qırıntı axını əvəzinə nəzarətli Fe-zənginləşdirilmiş AA6016 qidalandırma materialından istifadə etmişdir və son yayma/vərəq istehsal zənciri hələ göstərilməmişdir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib