

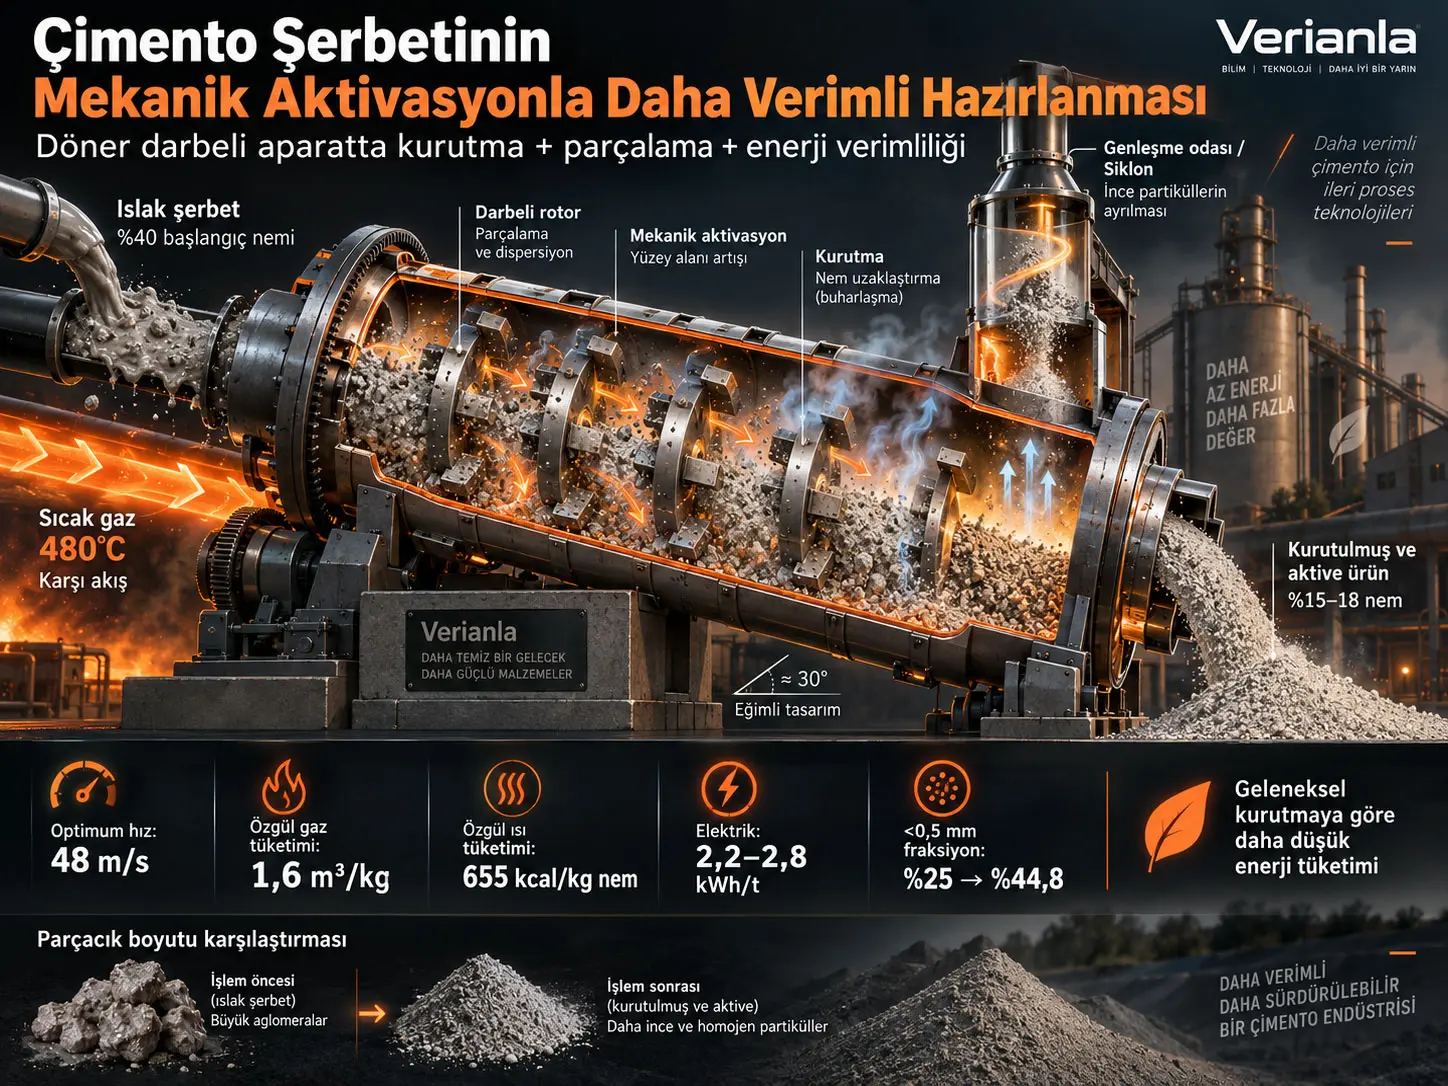
Döner darbeli mekanik aktivasyon ve kurutma aparatı, yüksek hızlı darbe elemanları ile sıcak gazı aynı çalışma hacminde kullanarak yaş çimento şerbetindeki suyu uzaklaştırırken aglomeraları da parçalamayı amaçlayan eğimli, bölümlendirilmiş bir proses aygıtıdır. Çalışmada 1490 kg/m³ yoğunlukta, tipik olarak %40 nem içeren çimento şerbeti pilot ölçekli aparatta işlenmiştir. Deneysel optimizasyon sonucunda 48 m/s çalışma elemanı doğrusal hızı, 480 °C giriş gazı sıcaklığı, 1,6 m³/kg katı özgül gaz tüketimi, 30° gövde eğimi ve 10 s bekleme süresi optimum çalışma noktası olarak belirlenmiştir. Bu koşullarda ürün nemi %15–18'e düşmüş, özgül ısı tüketimi 655 kcal/kg buharlaştırılan nem ve rotor tahrik elektriği 2,2–2,8 kWh/t ürün olarak raporlanmıştır. Parçacıkların <0,5 mm kısmı %25,0'dan %44,8'e yükselmiştir. Bununla birlikte çalışma pilot ölçeklidir; endüstriyel uzun süreli güvenilirlik, gerçek fabrika ekonomisi ve klinker özellikleri üzerinde tam ölçekli doğrulama henüz yapılmamıştır.
Araştırmanın temel amacı, yaş yöntem çimento üretiminde iki enerji ve proses problemini tek aygıtta ele almaktır: yüksek nemli şerbetin kalsinasyon öncesinde kurutulması ve kaba/aglomere parçacıkların mekanik olarak aktive edilmesi. Geleneksel yaklaşımda bu işlemler birbirinden ayrılabilirken geliştirilen cihaz, rotor darbeleri, yoğun gaz-dinamik karışım ve karşı akımlı sıcak gaz temasıyla aynı anda hem ısı-kütle transferini hem de parçalanmayı artırmayı hedeflemektedir.
Yaş çimento üretiminde temel enerji problemi
Yaş yöntem çimento üretiminde hammadde karışımı önemli miktarda su içerir. Kaynak çalışma başlangıç şerbeti neminin proses koşullarına bağlı olarak %33–55 aralığında olabileceğini belirtmektedir. Bu suyun klinker pişirme öncesinde veya döner fırın içinde uzaklaştırılması yüksek miktarda ısı gerektirir. Bu nedenle şerbetin fırına girmeden önce kısmen kurutulması, fırının önemli bir ısıl yükünü azaltabilir.
Çalışmanın yaklaşımı yalnız kurutma yapmak değildir. Araştırmacılar, şerbet parçacıklarını darbe ile daha küçük fraksiyonlara bölerek gaz–katı temas alanını artırmayı ve sonraki pişirme için daha reaktif bir hammadde yapısı oluşturmayı da amaçlamaktadır.
Mekanik Aktivasyon Nedir ve Bu Çalışmada Nasıl Sağlanmaktadır?
Mekanik aktivasyon, katı malzemenin yüksek enerjili mekanik etkiler altında parçalanması, aglomeralarının dağılması, yeni yüzeylerin açılması ve bunun sonucunda tane boyutu ile yüzey özelliklerinin değişmesi sürecidir. Bu çalışmada mekanik aktivasyon, yüksek hızlı rotor üzerindeki darbe elemanlarının çimento şerbeti parçacıklarıyla tekrarlı etkileşimiyle sağlanmaktadır; deneysel olarak en açık göstergesi <0,5 mm fraksiyonunun %25,0'dan %44,8'e ve <0,16 mm fraksiyonunun %7,0'dan %16,5'e yükselmesidir.
Deney malzemesi
Çalışmada işletmedeki bir çimento tesisinden alınan, karbonat ve kil bileşenleri ile düzeltici katkıları içeren tipik çimento şerbeti kullanılmıştır. Temel malzeme özellikleri şöyledir:
| Özellik | Değer |
|---|---|
| Yoğunluk | 1490 kg/m³ |
| Tipik başlangıç nemi | %40 |
| Deneysel başlangıç nem aralığı | %33–55 |
| Tipik katı madde oranı | %60 |
Deney düzeneğinin genel yapısı
Pilot test düzeneği; şerbet besleme ünitesi, döner darbeli aparat, sıcak gaz besleme sistemi, genleşme odası, siklon, çekiş fanı ve ölçüm cihazlarından oluşmaktadır. Kaynakta P1 ham şerbet numune noktası, P2 kurutulmuş ürün numune noktası, TE1 giriş gaz sıcaklığı, TE2 genleşme odası sıcaklığı, TE3 gövde sıcaklığı, FE1 gaz debisi ve W elektrik tüketimi ölçüm noktası olarak tanımlanmıştır.
30° eğimli gövdenin rolü
Aparatın silindirik çalışma gövdesi yataya göre 30° eğimlidir. Eğim, işlenen malzemenin yerçekimi etkisiyle tanımlı bir eksenel yönde ilerlemesini sağlar. Böylece rotorun oluşturduğu çevresel hareketin malzemeyi çalışma hacminde kilitlemesi azaltılmaya çalışılır.
Eğim aynı zamanda viskoz şerbetin aparat iç yüzeylerinden yerçekimiyle süzülmesini desteklediği için çalışma elemanlarında birikme riskini azaltmayı amaçlar.
Rotor ve darbe elemanları
Rotor, malzemeye mekanik enerji aktaran ana çalışma elemanıdır. Kaynakta rotorun darbe elemanlarının dönüş çevresi üzerinden ölçülen çapı 980 mm olarak verilmektedir. Rotor, farklı darbe bölgeleri oluşturan bölümlendirilmiş bir tasarıma sahiptir; bölümler arasındaki teknolojik boşluklar malzeme ve gazın yeniden dağılımına izin vermektedir.
Bu boşlukların amaçları şunlardır:
- darbe elemanlarının uçları ile gövde arasında gereksiz sürtünmeyi azaltmak,
- malzemenin çevresel hareketini kesintiye uğratarak yeniden karışma bölgeleri oluşturmak,
- gaz akışının farklı bölgelere yeniden dağılmasına izin vermek,
- sıcaklık ve nem alanlarını daha eşit hale getirmek.
Genleşme odası
Gövdenin üst kısmı boyunca uzanan genleşme odası, prosesin yalnız bir egzoz kanalı değildir. Çalışmanın tasarım mantığına göre bu oda gaz ve parçacıkların yüksek çevresel hızını azaltarak iri parçacıkların çökelmesine, gaz–katı ayrımının iyileşmesine ve aşağı akıştaki toz tutma ekipmanı üzerindeki yükün azalmasına yardımcı olur.
Kaynakta genleşme bölgesine girişte gaz hızının yaklaşık 15–20 m/s düzeyinden 5–8 m/s düzeyine düşmesinin iri toz parçacıklarının çökelmesini desteklediği açıklanmaktadır.
Karşı akışlı sıcak gaz düzeni
Islak şerbet aparatın bir ucundan, sıcak gaz ise karşı taraftan beslenerek karşı akım oluşturulur. Böylece daha nemli malzeme ile yüksek ısıl potansiyele sahip gazın temas etmesi ve aparat boyunca ısı transferi itici kuvvetinin korunması hedeflenir.
Deneyde kullanılan gaz ortamı, döner çimento fırını egzoz gazlarının bileşim ve sıcaklık özelliklerini taklit edecek şekilde hazırlanmıştır. Bu nedenle çalışma gerçek fırın egzoz gazının doğrudan sürekli endüstriyel kullanımı değil, bu kullanım senaryosunu temsil eden kontrollü pilot deneydir.
İşlem mekanizması
Kaynak çalışma mekanizmayı beş temel fiziksel süreçle açıklar:
- Kırık-spiral parçacık hareketi: hızlı rotor malzemeyi hem dönme hem eksenel ilerleme içeren karmaşık yörüngelere zorlar.
- Yoğun gaz-dinamik karışım: rotor yalnız katıları vurmaz; aynı zamanda gaz akışını türbülanslı hale getirir.
- Aglomeraların parçalanması: mekanik darbeler büyük parçacık kümelerini daha küçük fraksiyonlara ayırır.
- Temas alanının büyümesi: daha küçük parçacıklar gaz–katı ısı ve kütle transfer yüzeyini artırır.
- Karşı akım: sıcak gaz ile nemli şerbet farklı yönlerde ilerleyerek kurutma için yüksek itici kuvvet oluşturur.
Deneysel faktör aralığı
| Faktör | Minimum | Maksimum | Kaynakta verilen çalışma/orta değeri |
|---|---|---|---|
| Çalışma elemanı doğrusal hızı \(V\) | 20 m/s | 70 m/s | 45 m/s |
| Gaz sıcaklığı \(T\) | 150 °C | 600 °C | 375 °C |
| Özgül gaz tüketimi \(Q\) | 0,3 m³/kg | 2,5 m³/kg | 1,4 m³/kg |
| Başlangıç nemi | %33 | %55 | %44 |
| İşlem süresi | 3 s | 30 s | 16,5 s |
Nemin ölçülmesi
Başlangıç ve ürün nemi, numunelerin 105 °C'de sabit kütleye kadar kurutulduğu termogravimetrik yöntemle belirlenmiştir.
Gaz sıcaklığı ve debi ölçümü
Gaz sıcaklıkları kromel–alümel termokupllarla girişte ve genleşme odası çıkışında ölçülmüştür. Gaz debisi Pitot–Prandtl tüpü ve mikromanometreyle belirlenmiş, ardından standart koşullara dönüştürülmüştür.
Tane boyutu analizi
Ürün tane boyutu, 0,16–5 mm aralığındaki standart elekler kullanılarak elek analiziyle belirlenmiştir. Mekanik aktivasyonun doğrudan BET özgül yüzey alanı ölçümü yerine, ince tane fraksiyonundaki artış üzerinden dolaylı olarak değerlendirildiği unutulmamalıdır.
Elektrik tüketimi
Rotor tahrik motorunun besleme hattına bağlanan aktif enerji sayacıyla elektrik tüketimi ölçülmüştür.
Tekrarlı deneyler ve istatistiksel yaklaşım
Her deney serisi en az üç kez tekrarlanmıştır. Kaynakta aykırı değerler için Grubbs testi, varyans homojenliği için Cochran C testi, tekrarlanabilirlik için varyasyon katsayısı, ortalamalar için %95 güven aralığı, çok değişkenli regresyon ve ANOVA kullanıldığı belirtilmektedir.
Ana kontrollü parametreler için \(CV\leq5\%\), tane boyutu dağılımı için \(CV\leq10\%\) kabul edilebilir tekrarlanabilirlik ölçütü olarak seçilmiştir.
Çalışmanın Yöntemi ve Bulguları
Optimum çalışma noktası
| Parametre | Optimum değer | Bilimsel rolü |
|---|---|---|
| Darbe elemanı doğrusal hızı | 48 m/s | Dağıtma şiddeti ile tahrik enerjisi arasında denge |
| Gövde eğimi | 30° | Yerçekimi destekli eksenel malzeme hareketi |
| Giriş gaz sıcaklığı | 480 °C | Kurutma için yüksek ısıl itici kuvvet |
| Özgül gaz tüketimi | 1,6 m³/kg katı | Isı girdisi ile hidrolik direnç arasında denge |
| İşlem süresi | 10 s | Hızlı kurutma ve mekanik aktivasyon |
Nem azalması
Optimum koşullarda başlangıç nemi yaklaşık %40 olan çimento şerbetinin nihai nemi %15–18 aralığına düşürülmüştür. Kaynak bunu 10 saniyelik işlem sırasında başlangıç suyunun önemli bölümünün uzaklaştırılması olarak yorumlamaktadır.
Paralel ölçüm tablosunda 48 m/s ve 480 °C koşulunda üç nihai nem ölçümü %16,5, %16,2 ve %16,3'tür. Ortalama %16,3, standart sapma %0,15, varyasyon katsayısı %0,92 ve %95 güven düzeyindeki raporlanan mutlak belirsizlik ±%0,4'tür.
Doğrusal hızın nem üzerindeki etkisi
Sıcaklık 480 °C, özgül gaz tüketimi 1,6 m³/kg ve başlangıç nemi %40 sabitken çalışma elemanı hızı yükseldikçe ürün nemi önemli ölçüde düşmüştür. Kaynak grafik değerlerine göre hız yaklaşık 30 m/s düzeyinde %28,5 nem üretirken 48 m/s çevresinde değer %16,3'e düşmektedir.
Hız 70 m/s'ye kadar artırıldığında nem yaklaşık %13,8'e kadar düşmeye devam etse de kazanç giderek küçülür. Kaynak bunun nedenini aparat çevresinde oluşan santrifüj yığılma veya “duvar etkisi” ile açıklar. Çok yüksek hızda malzeme çevreye sıkışarak eksenel hareketi zorlaştırabilir ve tahrik/yapısal yükü artırabilir.
Bu nedenle en düşük nemi tek başına hedeflemek yerine 48–55 m/s civarı proses–enerji dengesi önerilmektedir.
Gaz debisinin nem üzerindeki etkisi
48 m/s rotor hızı ve 480 °C gaz sıcaklığında özgül gaz tüketimi 0,3 m³/kg'dan 1,6 m³/kg'a yükseltildiğinde nihai nem yaklaşık %25,8'den %16,3'e düşmüştür.
1,6 m³/kg'ın üzerinde ise iyileşme belirgin biçimde yavaşlamaktadır; 2,5 m³/kg'da nem yaklaşık %15,5'tir. Kaynak bu davranışı gaz akışının neme doygunluğa yaklaşması ve aparatın hidrolik direncinin artmasıyla ilişkilendirir.
Bu nedenle yaklaşık 1,4–1,8 m³/kg aralığı en verimli özgül gaz akışı bölgesi olarak önerilmektedir.
ANOVA sonuçları
| Varyasyon kaynağı | SS | df | MS | F | p |
|---|---|---|---|---|---|
| Doğrusal hız \(V\) | 124,5 | 1 | 124,5 | 48,2 | <0,001 |
| Gaz sıcaklığı \(T\) | 98,3 | 1 | 98,3 | 38,1 | <0,001 |
| Özgül gaz akışı \(Q\) | 32,7 | 1 | 32,7 | 12,7 | 0,002 |
| \(V\times T\) etkileşimi | 15,2 | 1 | 15,2 | 5,9 | 0,022 |
| Hata | 41,3 | 16 | 2,58 | — | — |
Bu tabloya göre çalışma tarafından test edilen model içinde doğrusal hız, gaz sıcaklığı, özgül gaz akışı ve hız–sıcaklık etkileşimi nihai nem üzerinde \(p\leq0,05\) düzeyinde anlamlıdır. En yüksek F değeri doğrusal hızdadır; ardından gaz sıcaklığı gelmektedir.
Tane boyutu dağılımının değişimi
| Fraksiyon | Ham şerbet | İşlenmiş ürün | Değişim |
|---|---|---|---|
| >5 mm | %5,0 | %0,5 | −4,5 yüzde puanı |
| 2–5 mm | %15,0 | %4,2 | −10,8 yüzde puanı |
| 1–2 mm | %25,0 | %18,5 | −6,5 yüzde puanı |
| 0,5–1 mm | %30,0 | %32,0 | +2,0 yüzde puanı |
| 0,16–0,5 mm | %18,0 | %28,3 | +10,3 yüzde puanı |
| <0,16 mm | %7,0 | %16,5 | +9,5 yüzde puanı |
2 mm'den büyük fraksiyonların toplamı %20,0'dan %4,7'ye düşerken 0,5 mm'den küçük fraksiyonların toplamı %25,0'dan %44,8'e yükselmiştir. En ince <0,16 mm fraksiyon ise %7,0'dan %16,5'e çıkmıştır.
Kaynakta verilen kümülatif dağılım eğrisine göre medyan tane boyutu yaklaşık 1,2 mm'den 0,4 mm'ye kaymaktadır. Bu değer grafik temelli yaklaşık bir okumadır.
Daha Fazla Rotor Hızı Neden Her Zaman Daha İyi Değildir?
Daha yüksek rotor hızı başlangıçta parçalanmayı, türbülansı ve gaz–katı temasını artırarak nem uzaklaştırmayı güçlendirir; ancak kaynakta yaklaşık 48–55 m/s sonrasında marjinal kurutma kazancı küçülmekte, 70 m/s civarında santrifüj yığılma, eksenel malzeme hareketinin zorlaşması, aşınma, titreşim ve tahrik yükü gibi dezavantajlar önem kazanmaktadır. Bu nedenle çalışmanın optimum noktası en yüksek hız değil, kurutma etkinliği ile enerji ve mekanik güvenilirlik arasındaki dengedir.
Enerji hesabı
Kaynak optimum koşul için başlangıç nemini %40 ve nihai nemi ortalama %16,5 kabul ederek ton başına uzaklaştırılan suyu şöyle hesaplamaktadır:
\[ m_{su}=(0.40-0.165)\times1000=235\ \mathrm{kg} \]
Ton şerbet başına yaklaşık 22 kg standart yakıt ve 7000 kcal/kg alt ısıl değeri kullanılarak:
\[ Q_{toplam}=22\times7000=154000\ \mathrm{kcal/t} \]
ve buharlaştırılan su başına özgül ısı tüketimi:
\[ q=\frac{154000}{235}\approx655\ \mathrm{kcal/kg\ nem} \]
olarak elde edilmektedir.
Geliştirilen Aparatın Enerji Avantajı Ne Kadardır?
Kaynağın kendi karşılaştırma tablosunda döner darbeli aparat için özgül ısı tüketimi 655 kcal/kg buharlaştırılan nem olarak hesaplanmakta; geleneksel zincir perdeli döner fırın için 1200–1500 kcal/kg ve calciner tipi düzenek için 1000–1200 kcal/kg değerleri kullanılmaktadır. Bu referanslara göre önerilen yöntemin özgül ısı tüketimi geleneksel yaklaşımdan yaklaşık %45–56 daha düşük görünmektedir; ancak bu karşılaştırma pilot aparat sonuçları ile literatür/teknik kaynaklardan alınan geleneksel teknoloji değerlerinin karşılaştırılmasıdır, aynı tesiste eşzamanlı kontrollü A/B deneyi değildir.
| Kurutma yöntemi | Özgül ısı tüketimi | Kaynakta verilen göreli değerlendirme |
|---|---|---|
| Döner fırın, zincir perde | 1200–1500 kcal/kg nem | Referans |
| Calciner tipi cihaz | 1000–1200 kcal/kg nem | Yaklaşık %15–20 daha düşük |
| Önerilen döner darbeli aparat | 655 kcal/kg nem | Yaklaşık %45–56 daha düşük |
Elektrik tüketimi ve çıkış gazı
Rotor tahrikinin elektrik tüketimi 2,2–2,8 kWh/t ürün olarak raporlanmıştır. Aparattan çıkan gazın sıcaklığı yaklaşık 185 °C'dir. Araştırmacılar bu sıcaklığı, kalan ısının başka proses gereksinimlerinde yeniden kullanılabilmesi açısından potansiyel bir ısı geri kazanım kaynağı olarak değerlendirmektedir.
Karşılaştırmalı cihaz performansı
Kaynak, geliştirilen cihazı Calciner tipi makine ve dikey değirmen-kurutucu ile de karşılaştırmaktadır:
| Ölçüt | Önerilen cihaz | Calciner | Dikey değirmen-kurutucu |
|---|---|---|---|
| Çalışma hacmi başına kapasite | 0,8–1,2 t/h·m³ | 0,3–0,5 t/h·m³ | 0,2–0,4 t/h·m³ |
| Özgül ısı tüketimi | 620–680 kcal/kg nem | 1000–1200 kcal/kg nem | 850–950 kcal/kg nem |
| Özgül metal tüketimi | 0,8–1,0 | 1,5–2,0 | 1,2–1,6 |
| Sıvı şerbete uygunluk | Yüksek | Sınırlı | Düşük |
| Mekanik aktivasyon | Yoğun | Yok veya düşük | Düşük |
Çalışmanın desteklediği sonuçlar
- Pilot ölçekte geliştirilen döner darbeli aparat çimento şerbetini aynı işlem içinde kurutmuş ve tane boyutu dağılımını daha ince fraksiyonlara kaydırmıştır.
- 48 m/s, 480 °C, 1,6 m³/kg, 30° ve 10 s kombinasyonu kaynak tarafından enerji–ürün kalitesi dengesi açısından optimum çalışma noktası olarak belirlenmiştir.
- Başlangıç nemi yaklaşık %40'tan %15–18'e düşmüştür.
- <0,5 mm fraksiyon %25,0'dan %44,8'e yükselmiştir.
- Hız, sıcaklık ve gaz akışının nihai nem üzerindeki etkileri ANOVA'da istatistiksel anlamlı bulunmuştur.
- Özgül ısı tüketimi çalışma koşullarında yaklaşık 655 kcal/kg buharlaştırılan nemdir.
- Tahrik elektriği 2,2–2,8 kWh/t ürün olarak ölçülmüştür.
Çalışmanın doğrudan kanıtlamadığı sonuçlar
- Aparat henüz uzun süreli tam ölçekli endüstriyel işletme güvenilirliğini kanıtlamamıştır.
- Pilot sonuçlar bütün çimento fabrikalarında aynı enerji tasarrufunun garanti edileceğini göstermez.
- Makaledeki büyük ölçekli yıllık yakıt tasarrufu hesabı doğrudan bir endüstriyel tesis ölçümü değil, ölçeklendirme hesabıdır.
- Klinker pişirme sıcaklığının 30–50 °C azalması ve klinker dayanımının %5–8 artması bu pilot kurutma deneyinde doğrudan ölçülen ana sonuçlar değildir; kaynak bunları mekanik aktivasyonun olası uygulama etkileri bağlamında tartışmaktadır.
- CO₂ azaltımının gerçek üretim tesisinde ne kadar olacağı, yakıt türü, proses entegrasyonu, tesis verimi ve elektrik kaynağı gibi koşullar olmadan kesinleştirilemez.
- İnce fraksiyon artışı mekanik aktivasyon için güçlü bir tane boyutu göstergesidir; ancak kaynakta doğrudan BET yüzey alanı, XRD amorflaşma derecesi veya ayrıntılı kristal kusuru ölçümü sunulmamaktadır.
Gelecek araştırma gereksinimleri
Kaynak dört ana doğrulama alanını öne çıkarmaktadır: çalışma odasında hidrodinamik ve ısı transferinin CFD ile modellenmesi; darbe elemanlarının geometrisinin ve aşınma dayanımının optimize edilmesi; mekanik aktivasyonun gerçek klinker oluşum kinetiği ve faz yapısı üzerindeki etkisinin deneysel olarak ölçülmesi; son olarak ekipmanın çalışan bir çimento fabrikasında pilot/endüstriyel ölçekte denenmesi.
Kaynak ve Yöntem Notu
Özgün çalışma: Improving the efficiency of cement slurry preparation for calcination through mechanical activation in a rotary impact apparatus
Yazarlar: Laura Utepbergenova; Kamidulla Fazylov; Gulshat Tleulenova; Bakhytnur Nukhayeva; Bakytzhan Yermekbayev; Saule Tungyshbayeva; Abzal Malakhanov; Gulsim Moldabayeva; Alfiya Ussenbayeva; Khadisha Fazylova.
Corresponding authors: Kamidulla Fazylov; Gulshat Tleulenova.
Kurumlar: L.N. Gumilyov Eurasian National University, Kazakistan; Manash Kozybayev North Kazakhstan University, Kazakistan; M. Auezov South Kazakhstan Research University, Kazakistan; Silesian University of Technology, Polonya.
Kaynak türü: Deneysel araştırma preprinti.
Hakemlik durumu: Hakem değerlendirmesinden geçmemiştir. Kaynak PDF her sayfada “Preprint not peer reviewed” uyarısı taşımaktadır.
Platform: SSRN.
SSRN: Abstract 7208046.
DOI: Kaynak PDF'de doğrulanabilir DOI belirtilmediğinden burada DOI eklenmemiştir.
Patent: Kazakistan Cumhuriyeti Buluş Patenti No. 36268; kaynak referansında “Method for mechanical activation of cement slurry for firing and an apparatus for its implementation”, 01.09.2023 olarak verilmektedir.
Deney ölçeği: Pilot ölçekli test düzeneği.
İstatistik: En az üç tekrar; Grubbs aykırı değer testi; Cochran varyans homojenliği testi; varyasyon katsayısı; %95 güven aralıkları; Student t testi; Fisher F testi; regresyon ve ANOVA. Veri işleme için Statistica 12.0 ve Microsoft Excel kullanılmıştır.
Veri erişilebilirliği: Kaynakta verilerin talep üzerine paylaşılacağı belirtilmektedir.
Çıkar çatışması: Yazarlar bilinen mali çıkar veya kişisel ilişkinin bulunmadığını beyan etmektedir. Bununla birlikte makale, bir buluş patentinin avantajlarını göstermeyi amaçladığını da açıkça belirtmektedir; bu bağlam sonuçların yorumunda görünür tutulmalıdır.
Temel yöntemsel sınırlılık: Çalışma pilot deney sonuçları ile proses ölçeklendirme ve literatür karşılaştırmalarını aynı makalede bir araya getirmektedir. Pilot cihazda doğrudan ölçülen nem, tane boyutu ve enerji göstergeleri; tam ölçekli fabrika yakıt tasarrufu, CO₂ azaltımı ve klinker performansı gibi öngörülerden ayrı değerlendirilmelidir. Endüstriyel doğrulama kaynak tarafından gelecekteki çalışma olarak bırakılmıştır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir