

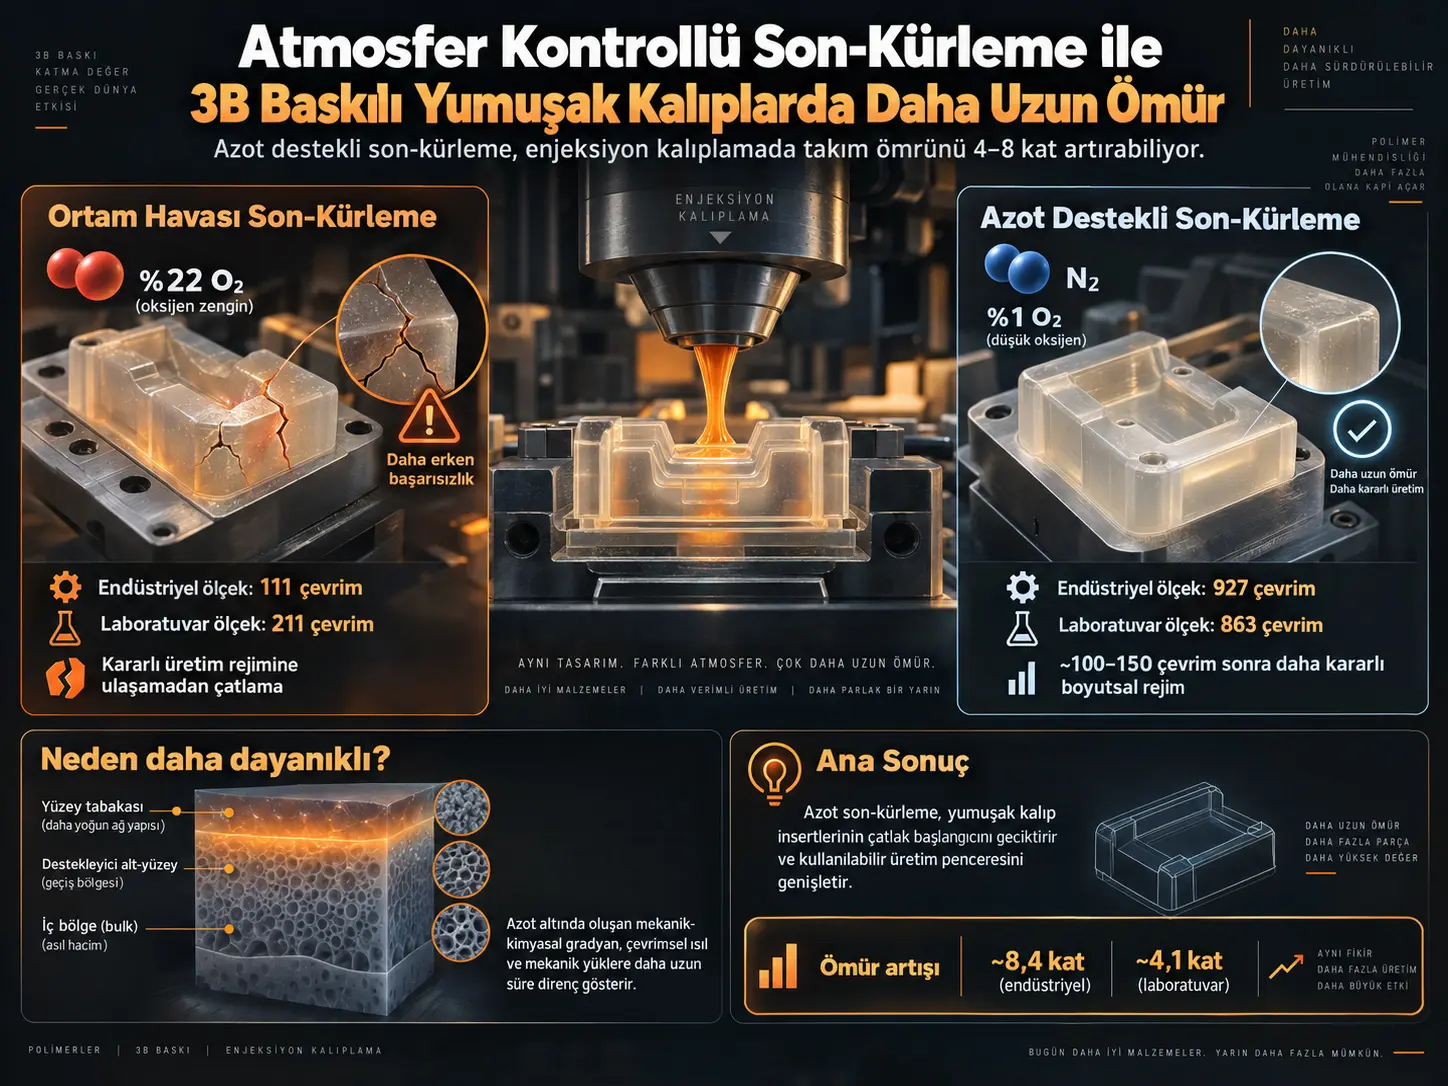
Vat fotopolimerizasyon tabanlı yumuşak takım, enjeksiyon kalıplama için metal yerine fotopolimer reçineden katmanlı imalatla üretilen kısa-seri kalıp insertidir. Bu yaklaşım kalıp üretim süresini ve başlangıç maliyetini azaltabilir; ancak polimer insertlerin sınırlı ısıl iletkenliği, viskoelastik deformasyonu ve çatlak oluşumu hizmet ömrünü kısıtlamaktadır. Bu çalışmada Formlabs High Temp V2 reçinesinden SLA ile üretilen enjeksiyon kalıbı insertleri, yaklaşık %22 O₂ içeren ortam havası veya yaklaşık %1 O₂ içeren azot destekli ortam altında son-kürlenmiş ve ardından endüstriyel ve laboratuvar ölçekli enjeksiyon kalıplama deneylerine tabi tutulmuştur.
Azot destekli son-kürleme ilk görünür çatlağa kadar takım ömrünü endüstriyel ölçekte 111 çevrimden 927 çevrime, laboratuvar ölçeğinde ise yaklaşık 211 çevrimden 863 çevrime yükseltmiştir. Böylece ömür artışı sırasıyla yaklaşık 8,4 ve 4 kat olmuştur. Endüstriyel azot-kürlü insert ilk çatlağın ardından yaklaşık 1000 çevrim daha çalışmaya devam etmiştir. Daha da önemlisi, azotla kürlenen insert ilk yaklaşık 100-150 çevrimlik termo-viskoelastik koşullandırma dönemini aşarak daha kararlı bir boyutsal üretim rejimine ulaşmıştır; ortam havasında kürlenen insert ise bu rejime ulaşamadan çatlamıştır.
Nanoindentasyon, FTIR-ATR ve Raman sonuçları dayanıklılıktaki farkın basitçe daha yüksek yüzey sertliğinden kaynaklanmadığını göstermektedir. Azot-kürlü insertlerin yüzeye yakın ilk tabakası bazı ölçümlerde ortam havasında kürlenen insertlerden daha yumuşak olmasına rağmen çok daha uzun ömürlüdür. Çalışma bu davranışı, azot son-kürlemesinin yüzeyden iç bölgeye doğru daha kademeli kimyasal-mekanik bir ağ gradyanı oluşturması ve bu gradyanın enjeksiyon kalıplama sırasında daha uzun süre korunmasıyla açıklamaktadır. Bununla birlikte çalışma henüz hakem değerlendirmesinden geçmemiş bir preprinttir.
Neden 3B baskılı polimer kalıp insertleri kullanılıyor?
Vat fotopolimerizasyon, yüksek boyutsal doğruluk ve ince yüzey kalitesi sağlayabilen ışık-tabanlı bir katmanlı imalat yöntemidir. Bu özellikler, yöntemi yalnız prototipleme için değil; mikroakışkan sistemler, biyomedikal parçalar ve enjeksiyon kalıplama için polimer kalıp insertleri gibi işlevsel uygulamalar için de ilgi çekici hale getirmiştir.
Metal kalıplarla karşılaştırıldığında polimer tabanlı yumuşak takımlar daha hızlı ve daha düşük başlangıç maliyetiyle üretilebilir. Tasarım değişiklikleri de daha kolay uygulanabilir. Bu nedenle kısa seri üretim, köprü takımcılığı ve hızlı prototipleme için caziptir.
Bununla birlikte polimer insertlerin ısıl iletkenliği metallere göre çok daha düşüktür. Enjeksiyon kalıplama sırasında eriyik polimerden gelen ısı daha yavaş uzaklaştırılır; kalıp içinde daha yüksek sıcaklıklar ve daha belirgin sıcaklık gradyanları oluşabilir. Tekrarlanan basınç, ısıtma, soğutma ve kalıptan çıkarma çevrimleri zamanla deformasyona, çatlak başlangıcına veya boyutsal doğruluğun kaybına yol açabilir.
Azot Altında Son-Kürleme Neden Fark Yaratıyor?
Serbest radikal fotopolimerizasyonunda oksijen, büyüyen radikalleri söndürerek özellikle serbest yüzeylerde polimerizasyonu yavaşlatabilir. Bu olay oksijen inhibisyonu olarak bilinir. Ortam havasında yaklaşık %22 oksijen bulunurken çalışmadaki azot destekli sistemde oksijen konsantrasyonu yaklaşık %1'e düşürülmüştür.
Azot kullanımı yüzeye yakın bölgelerde radikal söndürülmesini azaltarak polimerizasyonun derinlik boyunca farklı biçimde ilerlemesini sağlar. Ancak araştırmanın önemli sonucu, azotun yararının yalnız “daha fazla kürlenmiş yüzey” şeklinde açıklanamayacağıdır. Dayanıklılık, yüzeyden iç bölgeye uzanan mekanik ve kimyasal ağ yapısının bütünlüğüyle ilişkilendirilmektedir.
Kullanılan reçine ve baskı sistemi
Kalıplar Formlabs Form 3 stereolitografi sistemiyle üretilmiştir. Kullanılan reçine Formlabs High Temp V2'dir.
Kaynakta bu reçine için:
- 0,45 MPa altında ısı sapma sıcaklığı: 238 °C
- Çekme modülü: 2,8 GPa
- Katman kalınlığı: 100 µm
verilmektedir.
Şeffaf ve dolgusuz reçinenin seçilmesinin önemli nedeni ışığın malzeme içinde daha homojen yayılmasıdır. Cam parçacığı gibi dolgular daha yüksek sertlik sağlayabilse de ışık saçılımı ve soğurulması, özellikle küçük özelliklerde polimerizasyon gradyanlarını ve geometrik sapmaları artırabilir.
Son-kürleme protokolü
Baskı sonrası parçalar önce izopropil alkol ile temizlenmiş, ardından Raise3D DF Wash sisteminde 6 dakika yıkanmıştır.
İlk son-kürleme aşaması modifiye edilmiş Raise3D DF Cure sistemi içinde gerçekleştirilmiştir. Sistem 365, 385 ve 405 nm LED dalga boylarını kullanmaktadır.
İki atmosfer koşulu karşılaştırılmıştır:
- Ortam havası: yaklaşık %22 ± 0,5 O₂
- Azot destekli ortam: yaklaşık %1 ± 0,5 O₂
İlk UV kürleme 60 dakika sürmüş ve sıcaklık yaklaşık 24 °C'den 37 °C'ye yükselmiştir.
Daha sonra her iki gruba da aynı ikinci kürleme işlemi uygulanmıştır: Formlabs Form Cure sisteminde, ortam havasında 405 nm UV, 80 °C ve 120 dakika.
Bu nedenle iki örnek grubunun temel deneysel farkı ilk 60 dakikalık düşük sıcaklıklı UV kürlemenin gerçekleştirildiği gaz atmosferidir.
Neden iki aşamalı kürleme kullanıldı?
Çalışmanın tasarımında ilk aşama yüzeye duyarlı oksijen inhibisyonunun etkisini değiştirmek, ikinci 80 °C'lik aşama ise her iki grup için de daha genel bulk kürlenmesi ve gerilme gevşemesini sağlamak üzere kullanılmıştır.
Böylece yüzey kimyası ile genel termal son-kürleme etkileri olabildiğince birbirinden ayrılmaya çalışılmıştır.
Enjeksiyon kalıplama malzemesi
Tüm enjeksiyon deneylerinde Borealis BF970MO polipropilen kullanılmıştır.
Endüstriyel ve laboratuvar ölçeklerinde farklı kalıp geometrileri ve makineler kullanılmıştır. Endüstriyel kalıp “Type A”, laboratuvar kalıbı ise “Type B” olarak adlandırılmıştır.
Azot Son-Kürleme Takım Ömrünü Ne Kadar Uzattı?
Çalışmada takım arızası, kalıp insertinde görülen ilk görünür çatlak olarak tanımlanmıştır.
| Ölçek | Ortam havasında kürleme | Azot destekli kürleme | Yaklaşık artış |
|---|---|---|---|
| Endüstriyel, Type A | 111 çevrim | 927 çevrim | 8,4× |
| Laboratuvar, Type B | 211 çevrim | 863 çevrim | 4,1× |
Endüstriyel ortam-havası insertinde ilk çatlak 111 çevrim sonunda, kalıp giriş kapısının bulunduğu yapısal olarak daha hassas bölgede oluşmuştur.
Azot-kürlü Type A insert ise ilk görünür çatlağa kadar 927 çevrim dayanmıştır. İlk çatlak ejektörlere yakın bölgede başlamıştır. Daha da önemlisi, insert ilk çatlak sonrasında yaklaşık 1000 ek çevrim boyunca kullanılmaya devam edebilmiştir.
Laboratuvar ölçeğinde ortam-havası insert yaklaşık 211 çevrimde, azot-kürlü insert ise yaklaşık 863 çevrimde çatlamıştır. Her iki laboratuvar insertinde de çatlaklar bağlantı delikleri gibi geometrik süreksizliklerde başlamıştır.
Metal kalıpla fark
Laboratuvar testindeki alüminyum referans kalıp 600 çevrim boyunca yapısal bozulma göstermemiş; test uzun ömür beklentisi nedeniyle bu noktada sonlandırılmıştır.
Literatür karşılaştırmasında tipik VPP ve material jetting polimer insertlerin çoğunun yaklaşık 100 çevrim civarında veya altında kaldığı, alüminyum kalıpların ise yaklaşık 5 × 10² ile 10⁴ çevrim aralığında yer alabildiği belirtilmektedir.
Bu çalışmadaki azot-kürlü sistemin yaklaşık 10³ çevrim ölçeğine ulaşması, polimer yumuşak takımlar ile metal kalıplar arasındaki dayanıklılık farkını önemli ölçüde azaltmaktadır; ancak metal takım dayanıklılığının tamamen yakalandığı anlamına gelmez.
Kararlı Boyutsal Üretim Rejimi Nasıl Oluştu?
Endüstriyel azot-kürlü insertte ilk yaklaşık 100-150 çevrim boyunca üretilen parçaların bazı boyutlarında dalgalanma görülmüştür. Bu başlangıç döneminin ardından boyutlar daha kararlı hale gelmiş ve sonraki çevrimlerde nispeten sabit kalmıştır.
Yazarlar bu davranışı insertin tekrarlanan basınç ve sıcaklık çevrimleri altında termo-viskoelastik olarak koşullandırılmasıyla açıklamaktadır.
Ortam havasında kürlenen endüstriyel insert yalnız 111 çevrim dayandığı için aynı uzun dönem kararlı rejime ulaşamamıştır.
Kalıp boşluğu gerçekten şekil değiştiriyor mu?
Endüstriyel insertlerin optik profilometri ölçümleri çevrimsel enjeksiyon kalıplama sonrasında kalıp boşluğunun derinliğinin azaldığını göstermiştir.
Ortalama cavity depth:
- Enjeksiyon öncesi: yaklaşık 1,97 mm
- Ortam-kürlü insert sonrası: yaklaşık 1,83 mm
- Azot-kürlü insert sonrası: yaklaşık 1,84 mm
Bu kalıcı değişim, tekrarlanan sıcaklık ve basınç altında fotopolimer insertin viskoelastik sürünme ve sıcak durum gerilme gevşemesi yaşadığını düşündürmektedir.
Ancak kalıp boşluğu enjeksiyon sırasında gerçek zamanda ölçülmediği için yazarlar bu mekanizmayı doğrudan kanıtlanmış sonuç değil, ölçümlerle güçlü biçimde desteklenen bir hipotez olarak değerlendirmektedir.
Ölçek etkisi
Boyutsal değişimler özellikle daha büyük endüstriyel insertlerde belirgindir. Daha küçük laboratuvar insertleri yapısal olarak daha rijit olduğundan boyutlarını daha iyi korumuştur.
Bu sonuç, polimer yumuşak takım performansının yalnız malzeme özelliğine bağlı olmadığını; kalıp geometrisi, duvar kalınlığı, cavity tasarımı ve genel yapısal rijitliğin de önemli olduğunu göstermektedir.
Üretilen PP parçaların mekanik özellikleri
Üretilen çekme numunelerinde görünen çekme modülü yaklaşık 161-203 MPa, nihai çekme dayanımı ise yaklaşık 21-24 MPa aralığında kalmıştır.
Alüminyum kalıplarla üretilen PP numunelerinde maksimum gerilmedeki uzama, fotopolimer insertlerle üretilen numunelere göre daha yüksek olmuştur.
Yazarlar bunu polimer kalıpların daha düşük ısıl iletkenliği nedeniyle PP'nin soğuma geçmişinin değişmesine bağlamaktadır.
Daha Sert Yüzey Daha Uzun Takım Ömrü mü Demektir?
Bu çalışma için hayır. Nanoindentasyon sonuçlarının en dikkat çekici bulgularından biri, daha dayanıklı azot-kürlü insertlerin yüzeye yakın bölgede daha sert olmamasıdır.
İlk yaklaşık 30-90 µm'de enjeksiyon sonrası:
- Azot-kürlü Type B insert: yaklaşık 19,3-20,8 HV
- Azot-kürlü Type A insert: yaklaşık 21,3-21,9 HV
- Ortam-kürlü Type B insert: yaklaşık 22,7-23,2 HV
- Ortam-kürlü Type A insert: yaklaşık 22,3-23,0 HV
olmuştur.
Azot-kürlü insertler bu daha düşük yüzey sertliğine rağmen dört ila sekiz kat daha uzun ömür göstermiştir.
Dolayısıyla dayanıklılık yalnız maksimum yüzey sertliği veya maksimum dönüşüm derecesiyle açıklanamaz.
Derinliğe bağlı mekanik yapı
Nanoindentasyon yaklaşık yüzeyden 10.000 µm derinliğe kadar gerçekleştirilmiştir.
İlk 0-600 µm bölge yaklaşık 30 µm aralıklarla, 600-2000 µm bölge yaklaşık 100 µm aralıklarla ve daha derin bulk bölgesi yaklaşık 500 µm aralıklarla örneklenmiştir.
En önemli atmosfer farkları ilk basılmış katman olan yaklaşık 0-100 µm aralığında ortaya çıkmıştır.
Azot-kürlü referans örneğin 30, 60 ve 90 µm'deki sertlikleri sırasıyla yaklaşık 13,9, 12,5 ve 13,3 HV olurken ortam-kürlü örnekte yaklaşık 13,8, 15,1 ve 16,9 HV ölçülmüştür.
Yazarlar azot-kürlü yüzeyin düşük sertliğini yetersiz kürlenme olarak değil, kimyasal olarak yüksek dönüşümlü ancak mekanik olarak daha uyumlu bir dış tabaka olarak yorumlamaktadır.
FTIR Sonuçları Ne Gösteriyor?
FTIR-ATR analizinde fotopolimerizasyon sırasında reaksiyona giren akrilat çift bağları izlenmiştir.
Özellikle yaklaşık:
- 1635 cm⁻¹: C=C gerilme bandı
- 810 cm⁻¹: C=C ile ilişkili =C–H deformasyon bandı
- 1458 cm⁻¹: reaksiyona katılmayan CH₂ referans bandı
kullanılmıştır.
795-825 cm⁻¹ aralığındaki C=C bandı 1425-1480 cm⁻¹ referans bandına normalize edilerek R* artık doymamışlık indeksi hesaplanmıştır.
Daha yüksek R* daha fazla artık C=C ve dolayısıyla göreli olarak daha düşük dönüşüm anlamına gelir.
Dönüşüm derinlikle nasıl değişti?
Tüm örneklerde R* yüzeyden iç bölgeye gidildikçe artmıştır. Bu, fotopolimerizasyonun derin bölgelere ilerledikçe daha düşük dönüşüm derecesine sahip olduğunu göstermektedir.
Azot-kürlü sistemde yüzeyden bulk'a geçiş daha uzun bir derinlik aralığına yayılmıştır. Ortam havasında ise dönüşüm geçişi daha keskin olmuştur.
Bu sonuç nanoindentasyonla birlikte değerlendirildiğinde azotun yüzey-altı bölgede daha kademeli bir mekanik-kimyasal mimari oluşturduğu yorumunu desteklemektedir.
Enjeksiyon kalıplama sırasında kimyasal bozunma oldu mu?
FTIR analizinde enjeksiyon kalıplama öncesi ve sonrası spektrumlarda yeni belirgin oksidasyon bantları veya belirgin karbonil artışı tespit edilmemiştir.
Bu nedenle çalışma gözlenen yapısal evrimi öncelikle oksidatif bozunmadan ziyade mevcut çapraz bağlı ağın yeniden düzenlenmesi ve artık mobil türlerin dağılımının değişmesiyle ilişkilendirmektedir.
Bununla birlikte FTIR ölçümleri 1800-600 cm⁻¹ aralığında yapılmış, tipik hidroksil bölgesi olan yaklaşık 3200-3500 cm⁻¹ ölçülmemiştir. Dolayısıyla çok düşük seviyeli veya lokal oksidasyon tamamen dışlanmamaktadır.
Raman Haritalama Azot ve Ortam Havası Arasındaki Farkı Nasıl Gösterdi?
Konfokal Raman mikroskopisi yüzeye yakın yaklaşık 200 µm bölgeyi haritalamak için kullanılmıştır.
Başlıca bantlar:
- 815 cm⁻¹: C–O–C ile ilişkili yapısal ağ göstergesi
- 1636 cm⁻¹: C=C gerilme
- 1725 cm⁻¹: C=O gerilme
olarak değerlendirilmiştir.
Ortam havasında kürlenen referansta yüksek dönüşümlü yüzeyden daha düşük dönüşümlü alt tabakaya geçiş büyük ölçüde ilk yaklaşık 100 µm içinde gerçekleşmiştir.
Azot-kürlü referansta ise bu geçiş yaklaşık 180 µm derinliğe kadar daha kademeli biçimde devam etmiştir.
Bu daha uzun geçiş bölgesi, azot-kürlü sistemde gözlenen mekanik gradyanın spektroskopik karşılığı olarak yorumlanmaktadır.
Enjeksiyon sonrası ağ ne oluyor?
Enjeksiyon kalıplama sonrasında hem ortam hem azot örneklerinde C=C ve C=O derinlik gradyanları zayıflamış ve yapı daha homojen hale gelmiştir.
Ancak ortam-kürlü insert daha kapsamlı bir homojenleşme göstermiştir. Azot-kürlü insert ise artık heterojenliğin bir bölümünü daha uzun süre korumuştur.
Yazarlar bunu azot-kürlü alt-yüzey yapısının mobil artık türlerin yeniden dağılımını yavaşlatmasıyla uyumlu bulmaktadır.
Ancak burada önemli bir deneysel sınır bulunmaktadır: iki insert ömürlerinin sonunda farklı toplam çevrim sayılarında analiz edilmiştir. Bu nedenle aynı çevrim sayısında yapılmış doğrudan bir yapı-evrimi karşılaştırması değildir.
Çalışmanın Önerdiği Üç Katmanlı Dayanıklılık Mekanizması Nedir?
Çalışma, fotopolimer insertin kalınlığını üç işlevsel bölge üzerinden açıklayan bir mekanizma önermektedir:
- Yüzey tabakası: Kimyasal olarak yüksek dönüşümlü ancak IPA yıkama ve ağ yeniden düzenlenmesi nedeniyle mekanik olarak daha uyumlu bölge.
- Destekleyici alt-yüzey bölgesi: Kürleme atmosferine güçlü biçimde bağlı, yük dağıtma ve mobil türlerin taşınımını sınırlama potansiyeline sahip bölge.
- Bulk bölgesi: Işık penetrasyonu sınırlamaları nedeniyle daha yüksek artık doymamışlık içeren iç ağ.
Azot-kürlü sistemde ikinci bölgenin daha belirgin ve daha kademeli geliştiği; ortam havasında ise yüzeyden bulk'a geçişin daha ani olduğu öne sürülmektedir.
Mobil artık türler ne yapıyor?
Çevrimsel ısıl yükleme, viskoelastik deformasyon ve mikrohasarın çapraz bağlı ağ içindeki düşük molekül ağırlıklı artık türlerin yeniden dağılımını kolaylaştırdığı düşünülmektedir.
Bu süreç zamanla mekanik-kimyasal gradyanı azaltarak yapıyı homojenleştirmektedir.
Azot-kürlü insertlerde bu yeniden dağılımın daha yavaş gerçekleştiği ve işlevsel gradyanın daha uzun süre korunduğu hipotezi öne sürülmektedir.
Ancak çalışmada mobil türlerin kimliği veya gerçek difüzyon hızları doğrudan ölçülmemiştir.
Çalışmanın Yöntemi ve Bulguları
Deney zinciri
| Aşama | Yöntem | Amaç |
|---|---|---|
| 1 | SLA / Vat fotopolimerizasyon | High Temp V2 kalıp insertlerini üretmek |
| 2 | IPA yıkama | Kürlenmemiş reçineyi uzaklaştırmak |
| 3 | %22 O₂ veya %1 O₂ altında 60 dk UV | Atmosferin yüzey ve alt-yüzey kürlenmesine etkisini değiştirmek |
| 4 | 80 °C, 120 dk ortak UV kürleme | Bulk termal stabilizasyon ve ilave kürlenme |
| 5 | PP enjeksiyon kalıplama | Çevrimsel termo-mekanik hizmet ömrünü ölçmek |
| 6 | Nanoindentasyon | Derinliğe bağlı sertlik ve modül gradyanını ölçmek |
| 7 | FTIR-ATR | Artık doymamışlık ve göreli dönüşüm profilini belirlemek |
| 8 | Raman mikroskopisi | İlk yaklaşık 200 µm'deki kimyasal yapıyı haritalamak |
| 9 | Optik profilometri | Kalıp boşluğundaki kalıcı şekil değişimini ölçmek |
Ömür karşılaştırması
| Kalıp | Atmosfer | İlk görünür çatlak |
|---|---|---|
| Type A, endüstriyel | Ortam havası | 111 çevrim |
| Type A, endüstriyel | Azot | 927 çevrim |
| Type B, laboratuvar | Ortam havası | 211 çevrim |
| Type B, laboratuvar | Azot | 863 çevrim |
Çalışmanın doğrudan desteklediği sonuçlar
- Son-kürleme atmosferi VPP yumuşak takım ömrünü belirgin biçimde etkileyebilir.
- Azot destekli son-kürleme incelenen insertlerde yaklaşık 4-8 kat ömür artışı sağlamıştır.
- Azot-kürlü endüstriyel insert, ilk koşullandırma evresini aşarak daha kararlı boyutsal üretim rejimine ulaşmıştır.
- Yüzey sertliği tek başına takım ömrünü açıklamamaktadır.
- Fotopolimer ağında yüzeyden bulk'a doğru kimyasal ve mekanik gradyan bulunmaktadır.
- Enjeksiyon kalıplama sırasında ağ yapısı zamanla daha homojen hale gelmektedir.
- Azot-kürlü sistem bu derinlik gradyanını daha uzun süre korumaktadır.
- Büyük ve daha uyumlu endüstriyel insertler, küçük laboratuvar insertlerine göre termo-viskoelastik şekil değişimine daha duyarlıdır.
Çalışmanın doğrudan kanıtlamadığı noktalar
- Azot-kürleme her reçine ve her VPP sistemi için aynı 4-8 kat ömür artışını garanti etmez.
- Azot insertlerinin daha uzun ömrü yalnız yüzey sertliğiyle açıklanamaz.
- Mobil moleküllerin taşınım hızı doğrudan ölçülmemiştir.
- “Transport-restrictive sub-surface zone” doğrudan difüzyon deneyiyle kanıtlanmamıştır.
- Ortam ve azot insertlerinin ağ evrimi aynı çevrim sayısında karşılaştırılmamıştır.
- Spektroskopide belirgin oksidasyon görülmemesi, çok düşük seviyeli veya lokal oksidasyonun tamamen bulunmadığını kanıtlamaz.
- Polimer insertler bu deneyde metal kalıpların tüm dayanıklılık aralığına ulaşmış değildir.
Kaynak ve Yöntem Notu
Özgün çalışma: Atmosphere-controlled post-curing extends the service life of vat-photopolymerized soft tooling for injection molding.
Yazarlar: Marina Artemeva, Javier L. Navas, Sahand Rahemipoor, Alberto Basso, Jakob S. Nielsen, Anish R. Lakkaraju, Navid Ranjbar, David B. Pedersen, Matteo Calaon, Anders E. Daugaard, Yang Zhang ve Venkata K. Nadimpalli.
Kurumlar: Technical University of Denmark, Department of Civil and Mechanical Engineering; J. Krebs and Co.; Technical University of Denmark, Department of Chemical and Biochemical Engineering.
Yayın durumu: SSRN preprint. Çalışma henüz hakem değerlendirmesinden geçmemiştir.
SSRN: 6913079.
Deneysel malzeme: Formlabs High Temp V2 fotopolimer reçine; enjeksiyon malzemesi Borealis BF970MO polipropilen.
Temel kürleme koşulları: İlk aşama yaklaşık %22 O₂ veya %1 O₂ atmosferinde 60 dakika UV; ardından her iki koşul için ortam havasında 80 °C'de 120 dakika ilave UV kürleme.
Karakterizasyon: Derinliğe bağlı nanoindentasyon, FTIR-ATR, konfokal Raman spektroskopisi, optik profilometri, boyutsal ölçüm ve çekme testi.
Finansman: Innovation Fund Denmark, File No. 2081-00004A, “Additive Manufacturing Farm” projesi; ayrıca VILLUM FONDEN VIL42098 ve Carlsberg Foundation CF24-2141 desteği bildirilmiştir.
Veri erişilebilirliği: Nanoindentasyon profilleri, FTIR haritaları, Raman verileri ve MATLAB betiklerinin makul talep üzerine sorumlu yazarlardan alınabileceği belirtilmiştir.
Üretken yapay zekâ beyanı: Yazarlar makale hazırlığında dil düzenlemeleri için ChatGPT 5.2 kullandıklarını; çıktıları gözden geçirip düzenlediklerini ve nihai içerikten kendilerinin sorumlu olduğunu beyan etmiştir.
Çıkar çatışması: Yazarlar bilinen finansal veya kişisel çıkar çatışması olmadığını bildirmiştir.
Temel yöntemsel sınırlılıklar: Çalışma preprinttir. Endüstriyel ve laboratuvar testleri farklı geometri ve proses pencerelerine sahiptir. Mobil artık türlerin gerçek kimliği ve taşınım hızı doğrudan ölçülmemiştir. Bazı mekanistik yorumlar eşit çevrim sayısında yapılmış karşılaştırmaya değil, farklı ömür sonu noktalarındaki örneklere dayanmaktadır. Kalıp boşluğundaki deformasyon enjeksiyon sırasında in situ olarak izlenmemiştir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir