

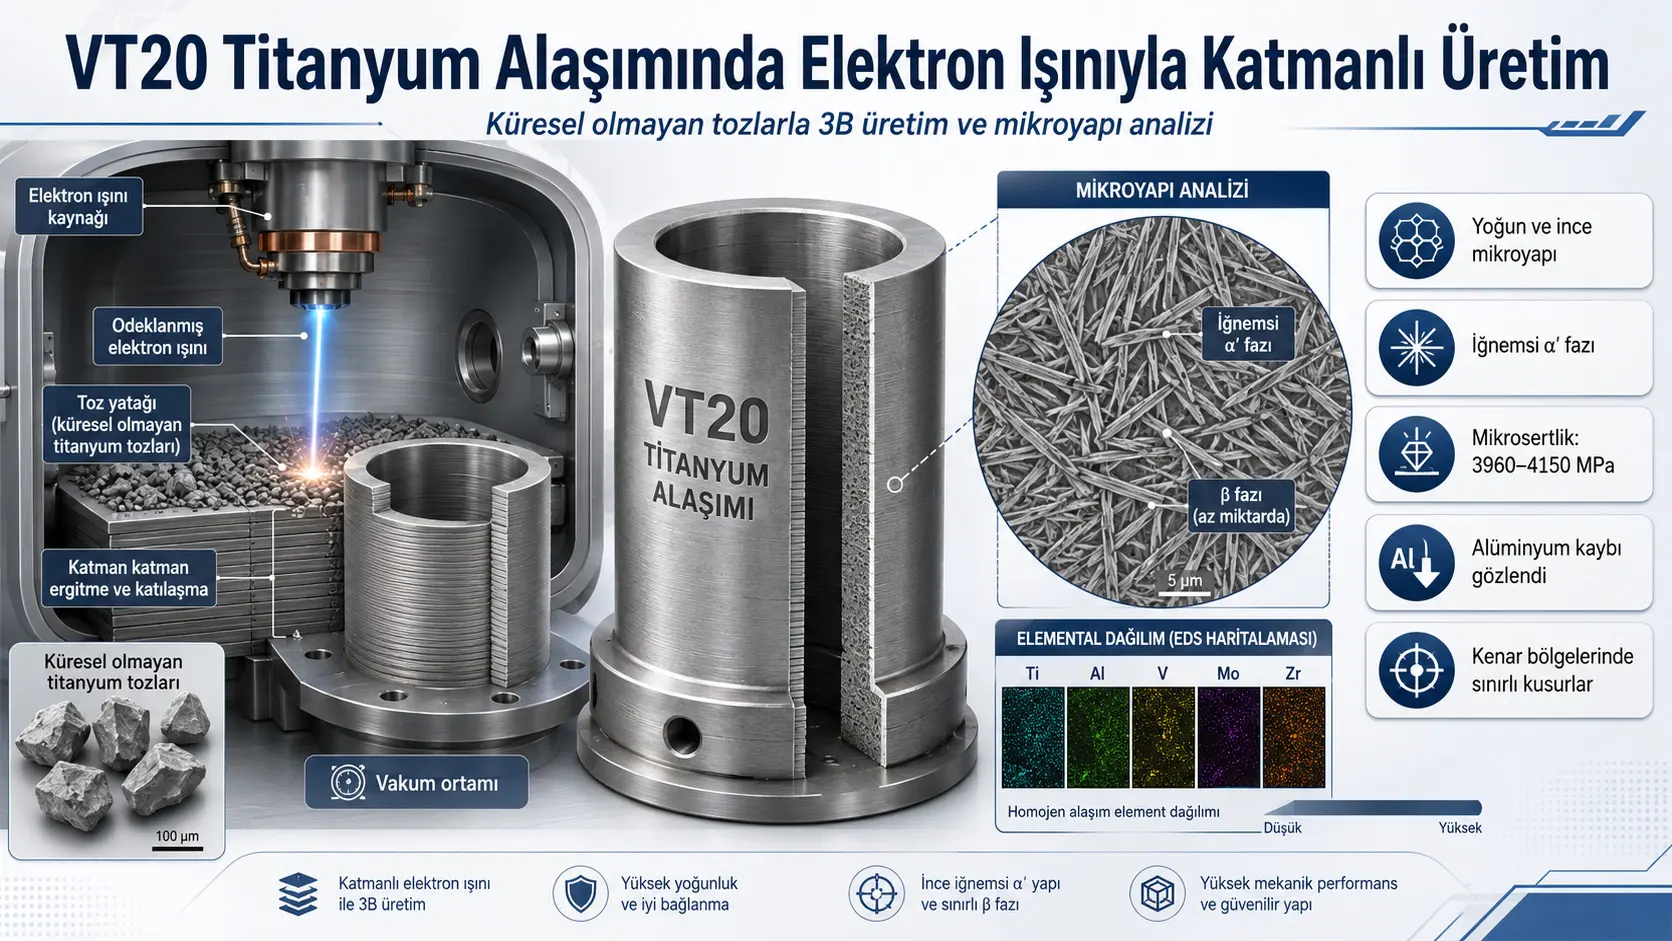
Metall qo‘shimcha ishlab chiqarishda ishlatiladigan kukunlarning odatda sferik, yaxshi oqadigan va tor zarracha o‘lchami taqsimotiga ega bo‘lishi afzal ko‘riladi. Ushbu tadqiqot esa gidridlash–degidridlash usuli bilan ishlab chiqarilgan, sferik bo‘lmagan VT20 titan qotishmasi kukunini vakuum ostida elektron nur yordamida qatlamma-qatlam eritib, uch o‘lchamli detalga aylantirish mumkin yoki mumkin emasligini tekshirgan.
Tadqiqotchilar 60–140 µm zarracha o‘lchamidagi Ti–Mo–Al–V–Zr asosli VT20 kukunidan foydalanib, tashqi diametri 85 mm, ichki diametri 55 mm va balandligi 35 mm bo‘lgan ichi bo‘sh silindrsimon namuna ishlab chiqargan. Har biri 300 µm qalinlikdagi kukun qatlamlari avval fokuslanmagan elektron nur bilan oldindan qizdirilgan, so‘ng elektron nurning Arximed spirali shaklidagi harakati bilan eritilgan. Ishlab chiqarish tugagach, namuna vakuum ichida 18 soat sovutilgan.
Kesim tekshiruvlarida to‘liq eritilgan ichki hududlar zich va asosan g‘ovaksiz ekani ko‘rilgan. Mikrostruktura issiqlik chiqarilish yo‘nalishida cho‘zilgan kristallitlardan va asosan ignasimon α′ titan fazasidan tashkil topgan; oz miqdorda β faza ham aniqlangan. Kesimlar bo‘ylab bildirilgan mikroqattiqlik 3960–4150 MPa oralig‘idadir.
Element xaritalari titan, vanadiy va boshqa qotishma elementlarining umuman olganda bir xil taqsimlanganini ko‘rsatgan. Biroq ishlab chiqarilgan detalda alyuminiy miqdori boshlang‘ich kukun uchun ko‘rsatilgan %5,5–7,0 diapazonidan past bo‘lib, EDX o‘lchovida og‘irlik bo‘yicha taxminan %4,26 aniqlangan. Tadqiqotchilar bu yo‘qotishni alyuminiyning yuqori vakuum va eritish sharoitlaridagi uchuvchanligi bilan bog‘lagan.
Tadqiqot natijalari mutlaqo nuqsonsiz ishlab chiqarishni ko‘rsatmaydi. Namunaning to‘liq eritilgan markaziy hududlari zich bo‘lsa-da, tashqi va ichki chetlarga yaqin sohalarda cheklangan eritilmay qolgan joylar, kichik bo‘shliqlar va yuqori sirt dag‘alligi kuzatilgan. Tadqiqotchilar avval tashqi va ichki konturlarni hosil qilishni, keyin esa ikki kontur orasidagi maydonni eritishni tavsiya qilgan.
Tadqiqot sferik bo‘lmagan va nisbatan iqtisodiy HDH titan kukunlaridan elektron nurli qo‘shimcha ishlab chiqarishda foydalanish mumkinligiga doir eksperimental amalga oshirish natijasini taqdim etadi. Biroq faqat bitta namuna geometriyasi o‘rganilgan; cho‘zilish, charchash, sinish chidamliligi, qoldiq kuchlanish, o‘lcham aniqligi va sirt dag‘alligi kabi muhim muhandislik xususiyatlari miqdoriy baholanmagan.
Tadqiqotning asosiy muammosi nima?
Titan qotishmalari yuqori solishtirma mustahkamlik, korroziyaga chidamlilik va yuqori haroratlarda ishlash xususiyatlari tufayli aviatsiya, energetika va turbina qismlarida qo‘llaniladi. Biroq bu qotishmalarni an’anaviy usullar bilan ishlash qimmat bo‘lishi va murakkab geometriyalarda ko‘p miqdorda material yo‘qotilishiga olib kelishi mumkin.
Qo‘shimcha ishlab chiqarish detalni kompyuter yordamida loyihalangan modeldan to‘g‘ridan-to‘g‘ri qatlamlar ko‘rinishida ishlab chiqarishga imkon beradi. Elektron nur ishlatiladigan tizimlarda metall kukuni vakuum muhitida tanlab eritiladi. Bu yondashuv, ayniqsa atmosfera bilan oson reaksiyaga kirishadigan titan kabi metallar uchun muhimdir.
Tadqiqot e’tibor qaratgan muammo faqat detalni bosib chiqarish mumkinligi emas. Tadqiqotchilar quyidagi savollarga javob izlagan:
- Sferik bo‘lmagan HDH titan kukuni qatlamli elektron nur eritish jarayonida barqaror ishlatilishi mumkinmi?
- Ishlab chiqarilgan detal kesimida zich va bir xil metall tuzilma hosil bo‘ladimi?
- Qotishma elementlari ishlab chiqarishdan keyin bir xil taqsimlanadimi?
- Yuqori vakuum va elektron nur bilan eritish kimyoviy tarkibni o‘zgartiradimi?
- Detalning ichki va tashqi chetlarida qanday ishlab chiqarish nuqsonlari yuzaga keladi?
Nega sferik bo‘lmagan kukun ishlatilgan?
Tijoriy metall qo‘shimcha ishlab chiqarish tizimlarida ishlatiladigan sferik titan kukunlari qimmat. Tadqiqotda ishlatilgan kukun sinterlangan VT20 yarim tayyor mahsulotini vodorod bilan mo‘rtlashtirish va keyin vodoroddan tozalashga asoslangan gidridlash–degidridlash, ya’ni HDH usuli bilan ishlab chiqarilgan.
HDH jarayoni sferik atomizatsiya kukunlaridan farqli ravishda burchakli va tartibsiz shakldagi zarrachalarni hosil qiladi. Tadqiqotning 1-shaklida kukunlar tartibsiz, burchakli va quyma ko‘rinishidagi ichki tuzilishga ega ekani ko‘rinadi. Tekshiruvda 60–140 µm diapazonidagi zarracha fraksiyasi ishlatilgan.
Tadqiqotning muhandislik nuqtai nazaridan muhim tomoni ideal sferik kukun o‘rniga boshqa ishlab chiqarish usuli bilan olingan kukunning qo‘llanish imkoniyatini sinashidir. Biroq tadqiqot sferik va sferik bo‘lmagan kukunlarni ayni ishlab chiqarish parametrlarida to‘g‘ridan-to‘g‘ri taqqoslamagan. Shu sababli HDH kukuni tijoriy sferik kukunga teng degan xulosa chiqarib bo‘lmaydi.
VT20 qotishmasining tarkibi qanday?
Boshlang‘ich kukun Ti–Mo–Al–V–Zr tizimiga mansub VT20 titan qotishmasidir. Tadqiqotda berilgan maqsadli tarkib diapazonlari quyidagicha:
| Element | Boshlang‘ich kukunda ko‘rsatilgan miqdor, og‘irlik bo‘yicha % |
|---|---|
| Sirkoniy, Zr | 1,5–2,5 |
| Molibden, Mo | 0,5–2,0 |
| Vanadiy, V | 0,8–2,5 |
| Alyuminiy, Al | 5,5–7,0 |
| Azot, N | Eng ko‘pi 0,05 |
| Vodorod, H | Eng ko‘pi 0,015 |
| Kislorod, O | Eng ko‘pi 0,15 |
Tadqiqotga ko‘ra VT20 qotishmasi korroziyaga chidamliligi, issiqlikka chidamliligi va mexanik xususiyatlari sabab tanlangan. Qotishmaning 500 °C gacha uzoq muddat ishlashi ko‘zda tutilgan ayrim aviatsiya qismlarida qo‘llanishi mumkinligi aytilgan. Biroq tadqiqotda ishlab chiqarilgan namuna ustida yuqori harorat chidamliligi yoki korroziya tajribasi o‘tkazilmagan.
Elektron nurli 3B ishlab chiqarish tizimi qanday ishlaydi?
Ishlab chiqarish qurilmasi SV-212M turidagi kichik o‘lchamli elektron nurli payvandlash qurilmasi asosida ishlab chiqilgan. Tizim quyidagi asosiy qismlardan iborat:
- Kukun berish va yoyish mexanizmi mavjud vakuum kamerasi,
- ELA-60 elektron nur to‘pi,
- 60 kV va 60 kW impulsli yuqori kuchlanish quvvat manbai,
- Detalning Z o‘qi bo‘ylab harakatini ta’minlovchi ishlab chiqarish stoli,
- Elektron nurini X va Y o‘qlarida yo‘naltiruvchi og‘dirish tizimi,
- Siemens SIMATIC WinAC asosidagi dasturlashtiriladigan boshqaruv tizimi,
- Kompyuter yordamida ishlab chiqarish va nur skanerlash dasturiy ta’minoti.
Elektron nur to‘pi vakuum kamerasining yuqori qismiga mahkamlangan. Tizim taxminan \(10^{-4}\) mmHg vakuum darajasiga erisha oladi. Quvvat manbai kuchlanishi 60 kV gacha, nur toki esa 1000 mA gacha sozlanishi mumkin.
3-shakl kukun rezervuarlaridan ish stoliga uzatilgan kukun yoygich yordamida yupqa qatlamga aylantirilishini ko‘rsatadi. Elektron nur kompyuter modelida belgilangan hududni skanerlab kukunni eritadi. Keyin stol bir qatlam qalinligicha pastga tushiriladi va jarayon takrorlanadi.
Namuna qaysi jarayon bosqichlari bilan ishlab chiqarilgan?
- VT20 kukuni ishlab chiqarish stoliga yoyilgan.
- 300 µm qalinlikdagi kukun qatlami hosil qilingan.
- Qatlam fokuslanmagan elektron nur yordamida oldindan qizdirilgan.
- Fokuslangan elektron nur tashqi diametrdan ichki diametrga tomon harakatlanuvchi Arximed spirali shaklida yo‘naltirilgan.
- Kukun tanlab eritilib, silindrsimon qatlam hosil qilingan.
- Ishlab chiqarish stoli pastga tushirilgan va yangi kukun qatlami yoyilgan.
- Jarayon 35 mm balandlikdagi detal tugaguncha takrorlangan.
- Ishlab chiqarishdan keyin detal vakuum ichida 18 soat sovutilgan.
- Erimagan kukun tozalangan va namuna metallografik tekshiruvga tayyorlangan.
Ishlab chiqarilgan ichi bo‘sh silindrning tashqi diametri 85 mm, ichki diametri 55 mm va balandligi 35 mm. 6-shaklda ishlab chiqarishdan keyingi dag‘al tashqi sirt, kesilgan halqa namunasi va metallografik tekshiruv uchun olingan qismlar ko‘rsatilgan.
Mikrostruktura va tarkib qaysi usullar bilan tekshirilgan?
| Tekshiruv | Ishlatilgan usul yoki qurilma |
|---|---|
| Optik mikrostruktura | Neophot-32 metallografik mikroskop |
| Mikrostruktura tasvirlash | Olympus C-500 kamera |
| Mikroqattiqlik | LECO M-400; 0,3 N yuk va 10 soniya kutish vaqti |
| Skanerlovchi elektron mikroskop | JSM-7001F; 20 kV tezlashtiruvchi kuchlanish |
| Tasvirlash rejimlari | Ikkilamchi elektron va orqaga sochilgan elektron tasvirlash |
| Element tahlili | INCA PentaFET×3 detektori va Oxford Instruments INCA 4.11 |
| Miqdoriy tahlil kalibrlashi | %99,99 tozalikdagi kobalt standarti |
Detal kesimi butunlay nuqsonsizmi?
Yo‘q. Tadqiqotchilar kesimning umumiy qismida zich, quyma ko‘rinishidagi tuzilma hosil bo‘lganini va to‘liq eritilgan hududlarda aniq g‘ovaklar yo‘qligini bildirgan. Biroq detalning yon yuzalari va chet hududlariga yaqin joylarda cheklangan eritilmay qolgan sohalar kuzatilgan.
7-shakldagi makro kesimda markaziy hudud zich ko‘rinadi, ikki tashqi chetda esa quyuqroq va tartibsiz sohalar mavjud. 8-shaklda bu sohalardagi mahalliy bo‘shliqlar va tartibsiz eritilgan hududlar kattaroq kattalashtirishda ko‘rsatilgan.
Shu sababli tadqiqotning “g‘ovaksiz tuzilma” xulosasi butun detalning har bir nuqtasi nuqsonsiz degan ma’noda talqin qilinmasligi kerak. To‘g‘riroq ifoda quyidagicha:
- To‘liq eritilgan ichki hududlar asosan zich va g‘ovaksiz.
- Chet hududlarda cheklangan eritish yetishmovchiligi va kichik nuqsonlar mavjud.
- Detalning tashqi yuzasi va chetlari yuqori dag‘allik ko‘rsatadi.
Chet nuqsonlari uchun qanday yechim taklif qilingan?
Tadqiqotchilar elektron nurning chet qatlamlarini ishlash usulini o‘zgartirishni taklif qilgan. Bunga ko‘ra, avval detalning tashqi va ichki chegaralari alohida konturlar ko‘rinishida eritilishi, keyin esa bu ikki kontur orasidagi hudud nur skanerlashi bilan to‘ldirilishi kerak.
Bu yondashuvning maqsadi chetlarda yetarli energiya berilmasligi va to‘liq erimagan hududlar hosil bo‘lishini kamaytirishdir. Biroq tavsiya etilgan usul tadqiqot doirasida yangi tajriba seriyasi bilan miqdoriy tasdiqlanmagan.
Qotishma elementlari bir xil taqsimlanganmi?
9-shakldagi element xaritalari titan, alyuminiy va vanadiyning tekshirilgan hudud bo‘ylab umuman olganda bir xil taqsimlanganini ko‘rsatadi. Vanadiy α faza don chegaralariga yaqin hududlarda yuqoriroq zichlik ko‘rsatishi mumkinligi aytilgan.
Tekshirilgan hududdagi EDX tahlili quyidagi og‘irlik foizlarini bergan:
| Element | Ishlab chiqarilgan namunadagi EDX natijasi, og‘irlik bo‘yicha % |
|---|---|
| Titan, Ti | 90,40 |
| Alyuminiy, Al | 4,26 |
| Sirkoniy, Zr | 2,48 |
| Vanadiy, V | 2,10 |
| Molibden, Mo | 0,77 |
EDX tahlili faqat tanlangan bitta tekshiruv hududini ifodalaydi. Tadqiqotda ko‘p hududlardan olingan o‘rtacha qiymat, standart og‘ish yoki o‘lchov noaniqligi berilmagan.
Nega alyuminiy miqdori kamaygan?
Boshlang‘ich kukun uchun alyuminiy diapazoni og‘irlik bo‘yicha %5,5–7,0 deb berilgan bo‘lsa-da, ishlab chiqarilgan namunaning tekshirilgan hududida %4,26 alyuminiy o‘lchangan.
Tadqiqotchilar bu farqni alyuminiyning yuqori vakuum va erigan metall haroratida boshqa qotishma komponentlariga qaraganda osonroq bug‘lanishi bilan izohlaydi. Bug‘langan alyuminiy vakuum tizimi orqali muhitdan chiqariladi.
Tadqiqotda taklif qilingan yechim boshlang‘ich kukundagi alyuminiy miqdorini yuqoriroq tutishdir. Qancha qo‘shimcha alyuminiy zarurligini qotishma turi va ishlab chiqarish sharoitlariga qarab tajriba yo‘li bilan aniqlash kerakligi aytilgan.
Bu tavsiya ehtiyotkorlik bilan qo‘llanishi kerak. Tadqiqot turli boshlang‘ich alyuminiy miqdorlari bilan yangi ishlab chiqarish sinovlari o‘tkazmagan. Shu sababli optimal kompensatsiya nisbati tadqiqot tomonidan aniqlanmagan.
Mikrostruktura qanday hosil bo‘lgan?
Ishlab chiqarilgan metallning mikrostrukturasi kesim bo‘ylab mayda va umuman olganda bir xil. Kristallitlar issiqlik chiqarilish yo‘nalishi bo‘ylab cho‘zilgani kuzatilgan.
11-shakldagi 500 marta kattalashtirilgan tasvirda kristallitlar ichida mayda va ignasimon tuzilmalar turli yo‘nalishlarda to‘plangani ko‘rinadi. Tadqiqotchilar tuzilmani asosan quyidagi fazalar bilan ta’riflagan:
- Ignasimon α′ faza: Qotishma elementlarining α-titan ichidagi o‘ta to‘yingan qattiq eritmasi,
- Oz miqdorda β faza: Mikrostrukturada ikkilamchi faza sifatida mavjud bo‘lgan titan fazasi.
Don chegaralari toza ekani va aniq metall bo‘lmagan qo‘shimchalar saqlamagani bildirilgan. Biroq faza miqdorlari miqdoriy o‘lchanmagan; X-nur difraksiyasi, EBSD yoki transmissiyali elektron mikroskopiya kabi qo‘shimcha fazani tasdiqlovchi usullar ishlatilmagan.
Mikroqattiqlik natijasi qanday?
Turli kesim hududlarida bajarilgan o‘lchovlarda mikroqattiqlik sezilarli o‘zgarmagani va 3960–4150 MPa oralig‘ida ekani bildirilgan.
Bu natija tekshirilgan kesimlarda qattiqlik taqsimoti nisbatan bir xil ekanini ko‘rsatadi. Biroq tadqiqotda:
- Nechta qattiqlik izi olingani,
- O‘lchovlarning aniq joylari,
- O‘rtacha qiymat va standart og‘ish,
- Qatlam yo‘nalishi bilan kesim yo‘nalishi orasidagi farq,
- Boshlang‘ich material bilan taqqoslash
batafsil berilmagan. Shu sababli bildirilgan diapazon to‘liq mexanik xususiyat xaritasi sifatida baholanmasligi kerak.
Tadqiqot qo‘llab-quvvatlaydigan xulosalar nimalardan iborat?
- 60–140 µm o‘lchamdagi sferik bo‘lmagan HDH VT20 kukuni elektron nur yordamida qatlamma-qatlam eritilishi mumkin bo‘lgan.
- Ichi bo‘sh silindrsimon va uch o‘lchamli metall namuna ishlab chiqarilgan.
- To‘liq eritilgan ichki hududlarda zich va asosan g‘ovaksiz tuzilma hosil bo‘lgan.
- Mikrostruktura kesim bo‘ylab mayda va umuman olganda bir xil topilgan.
- Tuzilma asosan ignasimon α′ faza va oz miqdordagi β fazadan tashkil topgan.
- Qotishma elementlari tekshirilgan hududlarda umuman olganda bir xil taqsimlangan.
- Vakuum ostida eritish vaqtida alyuminiy yo‘qotilishi yuz bergan.
- Chet skanerlash strategiyasi eritish yetishmovchiligi va sirt nuqsonlariga ta’sir qilgani ko‘rilgan.
Tadqiqot nimani isbotlamaydi?
- Sferik bo‘lmagan kukun sferik kukun bilan bir xil oqim va ishlab chiqarish ko‘rsatkichlariga ega ekanini isbotlamaydi.
- Ishlab chiqarilgan material sertifikatlangan aviatsiya detali sifatida ishlatilishi mumkinligini ko‘rsatmaydi.
- Detalning butunlay g‘ovaksiz ekanini isbotlamaydi.
- Alyuminiy yo‘qotilishini qoplaydigan aniq boshlang‘ich tarkibni belgilamaydi.
- Cho‘zilish mustahkamligi, oqish chegarasi, uzayish, charchash yoki sinish chidamliligi haqida natija bermaydi.
- Qatlam yo‘nalishiga bog‘liq mexanik anizotropiyani baholamaydi.
- Yuqori harorat yoki korroziya ko‘rsatkichlarini bevosita sinamaydi.
- Turli detal geometriyalarida ayni natijalar olinishi mumkinligini ko‘rsatmaydi.
- Ishlab chiqarish vaqti, energiya sarfi yoki iqtisodiy xarajatni taqqoslamaydi.
Turkiyadagi ilg‘or ishlab chiqarish tadqiqotlari nuqtai nazaridan bu nimani anglatadi?
Tadqiqotdagi “mahalliy kukun” urg‘usi Ukraina sanoatining ta’minot muammolariga qaratilgan. Shunga qaramay, asosiy muhandislik savoli Turkiya uchun ham dolzarb: mahalliy yoki iqtisodiyroq usullar bilan ishlab chiqarilgan titan kukunlari import qilinadigan sferik kukunlarga muqobil bo‘la oladimi?
Tadqiqot muqobil kukunlarni faqat kimyoviy tarkib bo‘yicha baholash yetarli emasligini ko‘rsatadi. Quyidagi omillar birgalikda ko‘rib chiqilishi kerak:
- Zarracha o‘lchami va shakli,
- Kukunning yoyilish xatti-harakati,
- Qatlam qalinligi,
- Nur quvvati va skanerlash yo‘li,
- Vakuum ostida qotishma elementi yo‘qotilishi,
- Chet va kontur eritish strategiyasi,
- G‘ovaklilik va sirt dag‘alligi,
- Faza tuzilmasi va mexanik xususiyatlar.
Turkiyada aviatsiya, mudofaa, energetika va tibbiyot sohalari uchun olib boriladigan o‘xshash tadqiqotlarda mahalliy kukunlar turli elektron nur parametrlari bilan tizimli ravishda sinovdan o‘tkazilishi, sferik kukunlar bilan to‘g‘ridan-to‘g‘ri taqqoslanishi va natijalar mexanik sinovlar bilan tasdiqlanishi kerak.
Tadqiqot usuli va natijalari
Eksperimental usul xulosasi
| Usul komponenti | Tadqiqotda qo‘llangan sharoit |
|---|---|
| Material | VT20, Ti–Mo–Al–V–Zr titan qotishmasi |
| Kukun ishlab chiqarish | Gidridlash–degidridlash, HDH |
| Kukun shakli | Sferik bo‘lmagan va tartibsiz zarrachalar |
| Zarracha o‘lchami | 60–140 µm |
| Ishlab chiqarish usuli | Vakuum ostida qatlamli elektron nur bilan eritish |
| Elektron nur tizimi | SV-212M asosidagi tizim va ELA-60 elektron to‘pi |
| Quvvat manbai | 60 kV/60 kW; eng ko‘pi 1000 mA nur toki |
| Vakuum darajasi | Taxminan \(1\times10^{-4}\) mmHg |
| Qatlam qalinligi | 300 µm |
| Skanerlash yo‘li | Tashqi diametrdan ichki diametrga tomon Arximed spirali |
| Qatlam jarayoni | Fokuslanmagan nur bilan oldindan qizdirish va fokuslangan nur bilan eritish |
| Namuna geometriyasi | Tashqi diametr 85 mm, ichki diametr 55 mm, balandlik 35 mm |
| Sovutish | Vakuum ichida 18 soat |
| Mikroqattiqlik sharoiti | 0,3 N yuk, 10 soniya |
| SEM sharoiti | JSM-7001F, 20 kV |
| Tajriba takrorlari soni | Aniq bildirilmagan |
| Statistik tahlil | O‘rtacha qiymat, standart og‘ish va ishonch oralig‘i bildirilmagan |
Asosiy topilmalarning umumiy bahosi
| Tekshirilgan xususiyat | Topilmalar | Ilmiy baho |
|---|---|---|
| Detal hosil bo‘lishi | Ichi bo‘sh silindr muvaffaqiyatli ishlab chiqarilgan | Sferik bo‘lmagan HDH kukunining ishlov berish mumkinligini ko‘rsatadi |
| Markaziy kesim zichligi | To‘liq eritilgan hududlar asosan g‘ovaksiz | Kukun qatlamlari markazda yetarli darajada eritilganini ko‘rsatadi |
| Chet hududlar | Mahalliy eritish yetishmovchiligi va yuqori dag‘allik | Kontur va skanerlash strategiyasini yaxshilash zarur |
| Mikrostruktura | Mayda, bir xil va yo‘nalgan kristallitlar | Issiqlik chiqarish yo‘nalishi bilan bog‘liq qatlamli qotish tuzilmasidir |
| Faza tuzilmasi | Asosan ignasimon α′, oz miqdorda β faza | Fazalar tasvirlash orqali aniqlangan, miqdoriy ulush berilmagan |
| Mikroqattiqlik | 3960–4150 MPa | Kesimlar orasida cheklangan o‘zgarish bildirilgan |
| Element taqsimoti | Umuman olganda bir xil | Aniq makro segregatsiya kuzatilmagan |
| Vanadiy taqsimoti | α faza chegaralarida yuqoriroq zichlik | Qotishma tizimining ma’lum mahalliy taqsimot xatti-harakati bilan bog‘langan |
| Alyuminiy miqdori | EDX o‘lchovida og‘irlik bo‘yicha %4,26 | Boshlang‘ich diapazondan past; vakuumdagi uchuvchanlik bilan bog‘langan |
Qayta ishlab chiqarishni cheklovchi yetishmayotgan ma’lumotlar
- Ishlab chiqarishda ishlatilgan aniq nur toki ko‘rsatilmagan.
- Skanerlash tezligi hisobot qilinmagan.
- Fokus diametri va energiya zichligi berilmagan.
- Skanerlash chiziqlari orasidagi masofa tushuntirilmagan.
- Kukun qatlami harorati o‘lchanmagan yoki bildirilmagan.
- Ishlab chiqarilgan mustaqil namunalar soni ko‘rsatilmagan.
- G‘ovaklilik hajmiy tarzda o‘lchanmagan.
- Sirt dag‘alligi sonli Ra yoki Rz qiymati bilan berilmagan.
- O‘lcham og‘ishlari hisobot qilinmagan.
- Faza ulushlari miqdoriy aniqlanmagan.
- Mexanik xususiyatlar mikroqattiqlikdan tashqari sinovdan o‘tkazilmagan.
- Alyuminiy yo‘qotilishi namunaning turli hududlarida o‘zgarishi yoki o‘zgarmasligi ko‘rsatilmagan.
Natijalarni kuchaytiradigan qo‘shimcha tadqiqotlar
- Sferik va HDH kukunlarini ayni sharoitlarda to‘g‘ridan-to‘g‘ri taqqoslash,
- Turli zarracha o‘lchami taqsimotlarini sinash,
- Nur toki, skanerlash tezligi va qatlam qalinligini parametrik ravishda o‘zgartirish,
- X-nur kompyuter tomografiyasi bilan uch o‘lchamli g‘ovaklilikni o‘lchash,
- Optik profilometriya bilan sirt dag‘alligini o‘lchash,
- XRD va EBSD bilan faza va kristall yo‘nalish tahlili,
- Gorizontal va vertikal yo‘nalishlarda cho‘zilish sinovlari,
- Charchash va sinish chidamliligi tajribalari,
- Qoldiq kuchlanish va deformatsiyani o‘lchash,
- Turli boshlang‘ich alyuminiy nisbatlari bilan kompensatsiya tajribalari,
- Issiqlik ishlovidan oldin va keyin mikrostruktura taqqoslanishi,
- Murakkabroq va yupqa devorli geometriyalarda ishlab chiqarishni tasdiqlash.
Manba va usul bo‘yicha izoh
- Tadqiqotning asl nomi: Microstructure of VT20 Titanium Alloys Produced by the Method of Layer-by-Layer Electron Beam Fusion Using Domestic Powder Materials
- Mualliflar: V.M. Nesterenkov; V.A. Matviichuk; M.O. Rusynik; T.B. Yanko; A.E. Dmitrenko
- Mualliflar tartibi: Mualliflar yuqorida tadqiqot matnidagi asl tartibda berilgan.
- Teng hissa yoki teng birinchi mualliflik: Bayonot mavjud emas.
- Mas’ul muallif: Aniq belgilangan mas’ul muallif mavjud emas.
- Birinchi muassasa: E.O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, Kyiv, Ukraina
- Ikkinchi muassasa: PJSC Titanium Institute, Ukraina
- Uchinchi muassasa: NSC Kharkov Institute of Physics and Technology, Kharkov, Ukraina
- Jurnal: The Paton Welding Journal
- Yil va son: 2019, 9-son
- Sahifalar: 2–7
- Topshirilgan sana: 12 iyun 2019
- Nashr sanasi: 17 oktyabr 2019
- DOI: 10.15407/tpwj2019.09.01
- Peer-review holati: Peer-reviewli jurnal maqolasi
- Nashriyot: International Association “Welding” — Paton Publishing House
- Nashr tili: Inglizcha
- Rasmiy maqola havolasi:The Paton Welding Journal rasmiy maqola sahifasi
- Doimiy DOI havolasi:10.15407/tpwj2019.09.01
- Moliyalashtirish: Maqolada alohida moliyalashtirish bayonoti mavjud emas.
- Manfaatlar to‘qnashuvi: Maqolada alohida manfaatlar to‘qnashuvi bayonoti mavjud emas.
- Ma’lumotlarga kirish: Xom eksperimental ma’lumotlar yoki ochiq ma’lumot repozitoriysi havolasi berilmagan.
Ushbu Verianla maqolasining ilmiy mazmuni faqat yuklangan tadqiqot matni, material tarkibi jadvali, ishlab chiqarish qurilmasi, eksperimental usul, makro va mikrostruktura tasvirlari, element xaritalari, EDX tahlili va tadqiqotchilar xulosalari asosida tayyorlangan. Tashqi manbalar faqat bibliografik identifikatsiya, DOI, jurnal, nashriyot, nashr sanasi va peer-review holatini tasdiqlash maqsadida ishlatilgan; tashqi manbalardan yangi ilmiy topilma qo‘shilmagan.
Tadqiqotda ishlatilgan zarracha o‘lchami 60–140 µm, kukun qatlami qalinligi esa 300 µm. Skanerlangan matnlarda mikro belgisi noto‘g‘ri o‘qilishi mumkin bo‘lgan hollarda asl sahifa tasvirlaridagi birliklar asos qilib olingan.
Tadqiqot annotatsiyasida g‘ovaksiz va bir xil tuzilma ta’kidlangan bo‘lsa-da, natijalar bo‘limida yon yuzalarga yaqin mahalliy eritish yetishmovchiligi va chet nuqsonlari ko‘rsatilgan. Shu sababli maqolada “detalning butun qismi g‘ovaksiz” degan umumlashtirish qilinmagan; to‘liq eritilgan ichki hududlar va nuqsonli chet hududlar bir-biridan ajratilgan.
EDX tahlilidagi %4,26 alyuminiy qiymati tanlangan bitta o‘lchov hududiga tegishli. Tadqiqotda turli hududlar o‘rtachasi yoki o‘lchov noaniqligi berilmagani sababli bu qiymat butun detalning aniq o‘rtacha alyuminiy ulushi sifatida talqin qilinmasligi kerak.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan