

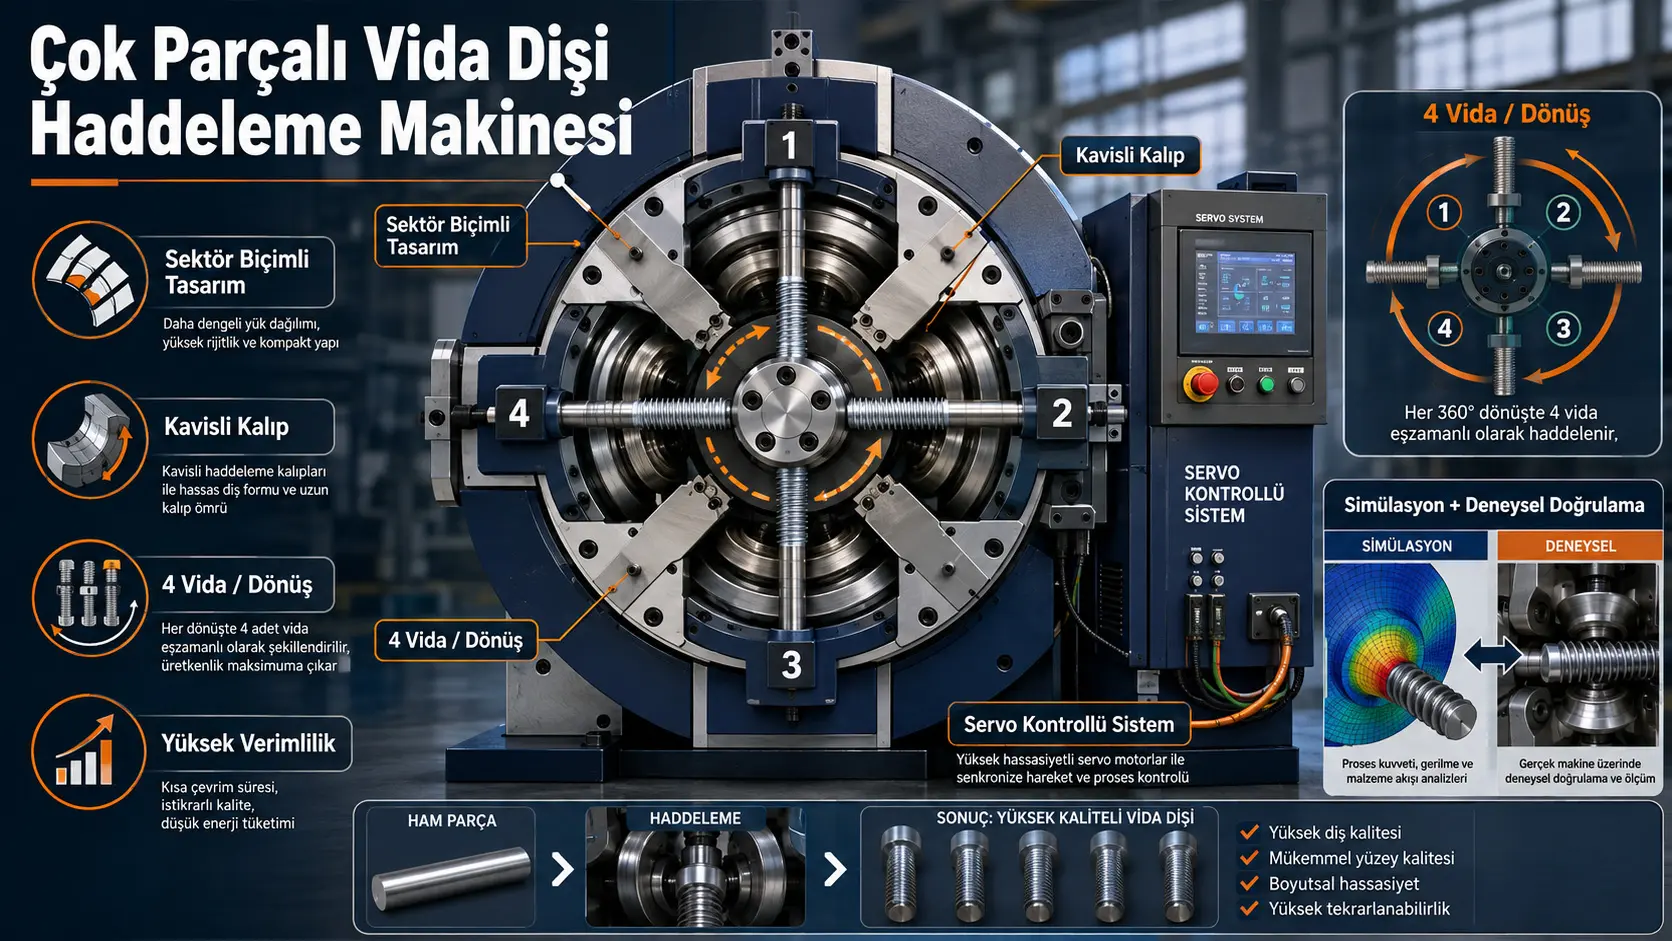
Бул изилдөөda geleneksel сызыктуу мененri–geri кыймыл eden бурама жибин прокаттоо машинаlerinden ар башка катары, сектор формалуу айланма bir прокаттоо mekanizması tasarlanmış, üretilmiş жана физикалык тажрыйбаlerle doğrulanmıştır. Amaç; машинаyi daha компакт hâle getirmek, сызыктуу мененri–geri кыймылten булакlanan инерция etkмененrini azaltmak, кыймыл башкаруусуnü geliştirmek жана tek bir айлануу цикли үчүнde birden фазаla бурамаnın бир убакта biçimlendirilmesini sторlamaktır.
Изилдөөчүлөр önce geleneksel CPR6 бурама жибин прокаттоо машинаsini referans almış, ardından сызыктуу hadde kalıbını сектор формалуу айланма bir системаe uyarlamıştır. Mekanik жана кинематикалык denklemlerle система boyutlandırılmış; daha sonra DEFORM-3D чектүү элемент симуляцияları kullanılarak өзгөчөlikle калып аралыгы жана сүрүлүү параметриnin бурама даярдамасыnın тоголонуу/тайгалануу davranışı, жип тереңдиги жана учтун кесилиши үстүндөгү таасири incelenmiştir.
Simülasyonlarda сүрүлүү баалуулукi 0,4'ten 0,8'e жүкseldikçe бурама даярдамасыnın калыптар arasında тайгаланууk yerine daha büжүк катышda yuvarlanarak мененrlediği жана жип профилиnin belirginleştiği görülmüştür. 0,8 менен 1,0 arasındaki натыйжаларыn birbirine çok yагымn olması эмне үчүнiyle булак изилдөө 0,8 баалуулукini kritik bir referans катары kullanmıştır. Kalıp aralığı болсо daha hassas bir parametre катары ortайa çıkmıştır: фазаla geniş aralık eksik biçimlenmeye, фазаla dar aralık болсо бурамаnın прокаттоо başlamadan же tamamlanmadan kesilmesine yol açmıştır.
Fiziksel тажрыйбаlerde симуляция натыйжаларыna göre калып аралыгы баскычlı biçimde айarlanmıştır. Test 9 koşulunda бурама dişleri daha belirgin, кадам dторılımı daha düzenli жана бурама ucu tamamlanmış катары elde edilmiştir. Makine daha sonra айnı айarla üç tam dönüş boyunca çalıştırılmış жана her dönüşte dört бурама olmak üzere toplam 12 бурама üretilmiştir. Изилдөөda üretмененn бурамаların кадамsi 3 mm жана жип бурчу 60° катары rapor edilmiş; кадам диаметри жана спираль бурчуndaki салыштырмалуу катаlar бардык 12 numunede %5'in altında kalmıştır.
Түркия жагынан изилдөө; бурама, байланыш элементı жана soğuk сүрөтlendirme sektörlerinde daha компакт, çok parçalı жана автоматташтырууa ачык прокаттоо машинаlerinin geliştirilmesi тейлөөından түздөн-түз mühendislik баалуулукi tашып кетүүaktadır. Бирок изилдөөдөki машина henüz nihai өнөр жай өндүрүш системаi değildir. Kullanılan kavisli калыптарın diş бетi sektör geometrisi үчүн baştan tasarlanmamış, mevcut сызыктуу калыптар түздөн-түз bükülerek колдонулган. Bu эмне үчүнle ыкмасыn ар башка бурама çapları, болот kaliteleri, өндүрүш ылдамдыкları жана чыныгы сериялык өндүрүш koşullarına aktarılabilmesi үчүн өзүнчөca doğrulanması gerekir.
Vida dişi прокаттоо эмне үчүн talaşlı imalattan ар башкаdır?
Vida dişi прокаттоо, материалyi keserek uzaklaştırmak yerine бурама даярдамасыnın бетini жогорку контакт basıncı altında пластикалык катары сүрөтlendirir. Taslak iki калып arasında кыймыл ederken бет материалsi калып dişlerinin geometrisine doğru akar жана kademeli катары бурама жиби profilini oluşturur.
Bu эмне үчүнle talaş oluşmaz. Булак изилдөөнүн giriş bölümünde прокаттооnin talaşlı ыкмаларe kıyasla материал колдонууını iyмененştirebildiği, сериялык өндүрүшe uygun болгону жана бет бардыкlüğü менен чарчоо performansı açжылуулукndan avantajlar sторlайabildiği belirtilmektedir.
Endüstriyel бурама өндүрүш zinciri изилдөөдө şu sırайla ele alınmaktadır:
- Hammadde жана kütük hazırlama,
- Yüzey иштетүүi,
- Tel созулуу,
- Soğuk başlık сүрөтlendirme,
- Vida dişi прокаттоо,
- Isıl иштетүү.
Изилдөөнүн odторında bu zincirin beşinci баскычsı, yani nihai diş geometrisini oluşturan прокаттоо иштетүүi bulunmaktadır.
Geleneksel CPR6 машинаsindeki sorun neydi?
Изилдөөda өнөр жай referans катары kullanılan CPR6 сызыктуу бурама жибин прокаттоо машинаsinin maksimum өндүрүш кубаттуулугу 400 adet/dakika, spindle motor gücü 7,5 HP, болжол менен 5,5 kW жана net массаsi болжол менен 1500 kg катары маалыматlmiştir.
| CPR6 өзгөчөliği | Булакта маалыматlen баалуулук |
|---|---|
| Maksimum өндүрүш кубаттуулугу | 400 adet/dakika |
| Spindle motoru | 7,5 HP ≈ 5,5 kW |
| Makine массаsi | Yaklaşık 1500 kg |
| Sabit калып прокаттоо uzunluğu | 90 mm |
| Hareketli калып uzunluğu | 105 mm |
| Kalıp kalınlığı | 25 mm |
| Kalıp жогоркуliği | 54 mm |
| Makine boyutları | 2012 × 850 × 1505 mm |
CPR6 üretken bir машина olmakla бирге сызыктуу мененri–geri кыймыл; uzun strok, büжүк кыймылli масса жана жогорку инерция gerektirir. Изилдөөчүлөр жогорку ылдамдык жана жүк altında bu түзүмnın dinamik cevap, титирөө, энергия керектөө жана компактlık açжылуулукndan sınırlamalar oluşturabмененceğini баалуулукlendirmiştir.
Yeni дизайнın негизги fikri сызыктуу кыймылi үзгүлтүксүз айланма кыймылe dönüştürmektir.
Sektör biçimli yeni машина кантип çalışıyor?
Yeni машинаde dairesel bir disk sekiz sektöre bölünmüştür. Bunların dört tanesi бурама прокаттоо үчүн kullanılırken kalan dört sektör gelecekte өлчөө, аныктоо, муздатуу, тазалоо же калып башкарууü gibi yardımcı иштетүүler үчүн өзүнчөlmıştır. Böylece tek bir dönen ташууучу üzerinde hem калыптандыруу hem de gelecekte eklenebмененcek автоматташтыруу иштетүүleri үчүн yer oluşturulmuştur.
Vida dişi пластикалык катары кантип oluşuyor?
Vida taslторı iki калып arasında жогорку радиалдык басым altında мененrlediğinde контакт bölgesindeki чыңалуу материалnin akma бекемдикını aşar. Böylece taslторın dış бетindeki материал калып dişi багытыnde радиалдык жана жанамаsel катары akar. Malzeme uzaklaştırılmadığından иштетүү bir soğuk пластикалык сүрөтlendirme sürecidir.
Булак изилдөө toplam deformasyonu başlangıç жогоркуliği \(h_0\) менен son жогоркуlik \(h_f\) arasındaki fark üzerinden ifade etmektedir. Vida \(n\) dönüş boyunca biçimlendiriliyorsa dönüş başına орточо deformasyon:
\[ \frac{h_0-h_f}{n} \]
катары alınmıştır. Yuvarlanma контакт uzunluğu болсо булакta:
\[ l_c=\sqrt{r\frac{(h_0-h_f)}{n}} \]
şeklinde маалыматlmiştir. Ortalama радиус:
\[ r=\frac{h_0+h_f}{4} \]
катары диагнозmlanmaktadır.
Булак daha sonra болжол менен прокаттоо күчini:
\[ F_{roller} = 1.15\,l_c L Y \frac{1+\mu l_c}{2h_{aжана}} \]
жана
\[ h_{aжана}=\frac{h_0+h_f}{2} \]
менен ifade etmektedir. Burada \(L\) бурама цилиндрлик uzunluğu, \(Y\) материал sertliği жана \(\mu\) сүрүлүү параметриdir.
Булакта радиалдык күч:
\[ F_r=0.5F_{roller} \]
жана бурама бурчтук ылдамдыкı:
\[ \omega_t=\frac{n2\pi}{t} \]
катары аныкталган.
Matematiksel ifade notu: Изилдөөnın Denklem (7)'sinde процесс gücü \(P_l=F_r\omega_t\) biçiminde yazılmıştır. Burada \(F_r\) önceki denklemde күч катары диагнозmlandığı үчүн ifade klasik механикалык güç denklemi olan айландыруучу момент × бурчтук ылдамдык biçimiyle boyutsal катары ачык biçimde кабатталууmektedir. Булак metin bu noktайı өзүнчөca ачыкlamadığından formül burada değiştirilmemiştir.
Doğrusal кыймыл айланма кыймылe кантип çevriliyor?
Булак изилдөө CPR6'ın болжол менен 400 adet/dakikalık кубаттуулугуni дизайн referansı катары kullanmıştır. Bu баалуулук болжол менен yedi иштетүү циклi/saniye kabul edilmiş жана bir цикл bir spindle dönüşü катары ele alınarak:
\[ 400\ \text{adet/dakika}\approx7\ \text{adet/saniye} \]
жана болжол менен:
\[ \omega=420\ \text{rpm}\approx43.98\ \text{rad/s} \]
sonucuna ulaşılmıştır.
Doğrusal mekanizma үчүн коопсуздук pайı eklenmiş кыймыл ылдамдыкı:
\[ v_s=1.4\frac{n\pi D}{0.14} =10n\pi D \]
катары аныкталган.
Sekiz sektörlü айланма mekanizmada disk çapı \(D_m\), бурама çapı \(D\), gerekli прокаттоо dönüş sайжылуулук \(n\) жана motor ылдамдыкı \(\omega_m\) arasındaki дизайн ilişkisi булакta:
\[ \omega_m>\frac{8\cdot10\cdot n\cdot D\cdot60}{D_m} \]
жана:
\[ D_m>8nD \]
biçiminde маалыматlmiştir.
Изилдөөnın дизайн örneğinde \(n=5\), бурама çapı \(D=6\) mm жана \(\omega=420\) rpm kabul edildiğinde minimum disk çapı 342,86 mm hesaplanmış; коопсуздук жана imalat kolайlığı amacıyla чыныгы дизайнda 396 mm disk çapı seçilmiştir.
Üretim кубаттуулугу yorum sınırı: 420 rpm hesabı geleneksel машинаnin 400 adet/dakikalık referans кубаттуулугуni yakalama amacıyla түзүмlmıştır. Buna karşılık nihai тажрыйбаlerde yeni mekanizmanın bir dönüşte dört бурама biçimlendirdiği gösterilmiştir. Булак bu iki sonucu kullanarak yeni машинаnin doğrulanmış үзгүлтүксүз adet/dakika кубаттуулугуni эсептөөmakta жана чыныгы сериялык өндүрүш ылдамдык тестi сунбайт. Bu эмне үчүнle dört kat үзгүлтүксүз өндүрүш кубаттуулугу kanıtlanmış kabul edilmemelidir.
Kavisli hadde kalıbı кантип tasarlandı?
Изилдөөнүн маанилүү чектөөлөрүndan biri айnı убакытda прототипleme stratejisidir. Изилдөөчүлөр ilk баскычda tamamen yeni bir kavisli diş бетi tasarlamak yerine CPR6'ın mevcut сызыктуу калып geometrisini сактап kalıbın dış денеsini kavisli hâle getirmiştir. Amaç, yeni mekanizmanın çalışıp изилдөөdığını daha төмөн нарк жана daha kısa өндүрүш süresiyle тест etmektir.
Seçмененn кыймылli калып үчүн kavis açжылуулук:
\[ 0.471\ \text{rad}\approx27^\circ \]
катары маалыматlmiştir. Sabit калып болсо сызыктуу profменен sahiptir.
Kalıplar SKH9 жогорку ылдамдыктагы шайман болотуnden üretilmiş жана жылуулук иштетүү sonrası HRC 62–64, орточо болжол менен HRC 63 sertliğe ulaştırılmıştır. Ardından diş geometrisinin жана бет kalitesinin korunması үчүн hassas taşlama жана son иштетүү uygulanmıştır.
Servo motor жана электронik башкаруу системаi кантип түзүмlandırıldı?
Prototip машинаnin ana tahrikinde Schneider BCH1805M12F1C серво мотор жана Lexium 23 Plus серво драйвер колдонулган. Булакта motor gücü 7,5 kW, maksimum ылдамдыкı болсо 3000 rpm катары маалыматlmektedir.
Elektronik башкаруу архитектурасы bilgisайar, dijital I/O arabirimi, FPGA tabanlı servo башкаруу картасы, серво драйвер жана машина денеsinden oluşmaktadır. Servo motorun artımlı энкодерi 160.000 импульс/айлануу çözünürlüğe sahiptir.
Spindle кыймылi өзгөрмө жүк altında PID башкаргыч менен düzenlenmiştir:
\[ u(t)=K_pe(t)+K_i\int_0^t e(\tau)d\tau+K_d\frac{de(t)}{dt} \]
Изилдөөчүлөр PID parametrelerini mekanizmanın инерция жана сүрүлүү өзгөчөliklerini dikkate alacak сүрөтde айarlайarak кыймылin düzgünlüğünü жана жайгашуу башкарууünün tekrar edмененbilirliğini artırmайı amaçlamıştır.
DEFORM-3D симуляцияunun koşulları nelerdi?
Yeni kavisli калып системанынin чыныгы прототип üretilmeden önce çalışabilirliğini баалооk үчүн DEFORM-3D v11 колдонулган.
| Simülasyon parametresi | Булакта маалыматlen баалуулук |
|---|---|
| Vida taslторı материалsi | AISI 1020 болот |
| Vida taslторı | 3,5 × 35 mm |
| Başlangıç sıcaklığı | 25 °C |
| Kalıp başlangıç sıcaklığı | 25 °C |
| Varsайılan прокаттоо ылдамдыкı | 1000 mm/s |
| Temas модельi | DEFORM-3D shear friction модельi |
| Күч жакындашуу toleransı | 0,005 |
| Hız toleransı | 0,01 |
| Maksimum iterasyon/step | 20 |
| Minimum убакыт кадамы | 1 × 10⁻⁵ s |
| Ağ элементı | 60.000 же 80.000; тестe bторlı |
| Vida başı başlangıç жогоркуliği | 4,5 mm |
| Başlangıç азыктандыруу аралыкsi | 6,13 mm |
Булак изилдөө, yeni kavisli калып geometrisi үчүн түздөн-түз салыштырууга боло турган literatür маалыматsi bulunmadığını belirterek сүрүлүү параметриni erken дизайн баскычsında симуляция tabanlı калибрлөөla belirlemiştir. Bu эмне үчүнle 0,8 баалуулукi стадияnsel bir бурама прокаттоо сүрүлүү коэффициенти катары yorumlanmamalıdır.
Sürtünme баалуулукi бурама кыймылini кантип değiştirdi?
Test 1–4'te калып аралыгы sabit tutulmuş жана yalnız сүрүлүү баалуулукi değiştirilmiştir:
- 0,4: Vida кыймылinin болжол менен yarжылуулук тоголонуу, kalan kısmı тайгалануу biçiminde чыныгыleşmiştir.
- 0,6: Yuvarlanma toplam кыймылin üçte ikisinden фазаlasına çıkmıştır.
- 0,8: Yaklaşık dörtte üçlük bölüm тоголонуу менен чыныгыleşmiştir.
- 1,0: 0,8'e göre belirgin ek gelişme görülmemiştir.
Diş profili de сүрүлүү жүкseldikçe daha belirgin жана daha derin hâle gelmiştir. Buna karşılık 0,8 менен 1,0 arasındaki fark sınırlı kaldığı үчүн изилдөө sonraki симуляцияlarda 0,8 баалуулукini kullanmıştır.
Kalıp aralığının kritik болгону кантип gösterildi?
Kalıp аралыкsi azaltıldığında материал üzerindeki басым жана сүрөтlendirme arttı. Бирок bu ilişkinin sınırsız olmadığı görüldü.
Test 5'te A=5,5 mm жана B=6,2 mm aralık kullanıldığında diş oluşumu belirginleşti fakat бурама ucu tamamlanmadı.
Test 6'da B баалуулукi 5,7 mm'ye indirildiğinde бурама neredeyse tamamen yuvarlanarak мененrledi, жип тереңдиги arttı жана учta kesilme/bükülme başladı; buna rторmen уч tamamen өзүнчөlmadı.
Test 7'de A=5,0 mm жана B=5,4 mm болгонуnda бурама ucunun tamamen өзүнчөldığı ilk durum elde edildi. Bu эмне үчүнle изилдөөчүлөр Test 7'yi симуляция açжылуулукndan маанилүү bir optimum referans bölge катары баалуулукlendirdi.
Test 8'de aralığın A=4,5 mm жана B=4,8 mm'ye kadar düşürülmesi болсо aşırı тыгыздооya yol açtı жана бурама daha прокаттоо иштетүүinin başında neredeyse kesildi.
Fiziksel тажрыйбаlerde aralık daha da так жөндөөlanmış жана Test 9: A=5,0 mm, B=5,2 mm koşulunda daha belirgin жип профили, daha düzenli кадам жана tamamlanmış бурама ucu elde edilmiştir. Test 10: A=5,0 mm, B=4,9 mm болсо tekrar aşırı dar bölgeye girerek бурамаnın иштетүү sırasında kesilmesine yol açmıştır.
Simülasyon чыныгы машинаyle uyuştu mu?
Eжанаt, изилдөөнүн en күчтүү taraflarından biri симуляцияların түздөн-түз физикалык прототипte sınanmış olmasıdır. 18–20. sайfalardaki тажрыйба сүрөттөрүnde Test 5, 6, 7, 9 жана 10 koşullarında elde edмененn чыныгы бурамаlar gösterilmektedir.
Test 5'te чыныгы бурама симуляцияdaki gibi eksik учla жыйынтыкlanmıştır. Test 6'da жип тереңдиги artmış жана учta bükülme görülmüştür. Test 7'de уч tamamen өзүнчөlmış, Test 9'da болсо жип профили daha düzenli hâle gelmiştir. Test 10'da симуляцияda алдын ала билүүlen aşırı тыгыздоо davranışıyla uyumlu biçimde бурама иштетүү sırasında kesilmiştir.
Bu nitel uyum, DEFORM-3D симуляцияlarının калып аралыгы seçimi үчүн yararlı bir ön дизайн aracı болгонуnu көрсөтөт. Ошентсе да изилдөө бардык чыңалуу, күч же геометриялык alanlar үчүн өзүнчөntılı эксперименттик сандык ката талдоосу жанаrmemektedir; dolайжылуулукyla валидация büжүк ölçüde геометриялык натыйжаларыn жана oluşum davranışının салыштырылышыna dайanmaktadır.
Bir dönüşte чыныгыten dört бурама üretildi mi?
Eжанаt. Test 9 айarı kullanılarak yeni машина üç иреттүү tam dönüş boyunca çalıştırılmıştır. Mekanizma her tam dönüşte dört бурама biçimlendirdiği үчүн toplam 12 тажрыйба numunesi elde edilmiştir.
Üretмененn бурамаların кайсы boyutları karşılaştırıldı?
Булакта geleneksel сызыктуу калыпla üretмененn standart бурама үчүн маалыматlen referans geometri şöyledir:
| Geometrik parametre | Булак referans баалуулукi |
|---|---|
| Hatжана | 3 mm |
| Diş açжылуулук | 60° |
| Majör çap | 2,745 mm |
| Minör çap | 1,27 mm |
| Etkin/кадам диаметри | 2,008 mm |
| Helis açжылуулук | 62° |
Yeni машинаde üretмененn 12 бурамаnın кадамsinin 3 mm жана жип бурчуnın 60° болгону белгиленген. Hatжана çapı жана спираль бурчу үчүн болсо ölçülen маанилерin hedef баалуулукden yawsı салыштырмалуу ката катары эсептелген.
21. sайfadaki Şekil 21'de бардык 12 бурама үчүн iki ката serisinin de %5 çizgisinin altında kaldığı görülmektedir. Булак kesin 12 × 2 сандык маанилерi таблица hâlinde жанаrmediğinden графten gözle болжол менен баалуулук çıkarıp сандык маалымат катары yeniden üretmek yerine yalnız изилдөөнүн ачыкça desteklediği “%5'in altında” sonucu колдонулган.
Neden hâlâ küçük геометриялык катаlar oluştu?
Изилдөөчүлөр ana эмне үчүнi kavisli машинаye өзгөчө yeni bir diş бетinin henüz tasarlanmamış olmasıyla ачыкlamaktadır. Mevcut сызыктуу kalıbın diş бетi korunmuş, yalnız dış денеsi kavisli hâle кайтарымlmiştir.
Bu değişiklik etkili diş uzunluğunu жана бурама–калып контакт yolunu değiştirmiştir. Bunun sonucu катары калып жүк dторılımı жана сүрөтlendirme траекториясы ideal сызыктуу системаden küçük ölçüde ар башкаlaşmıştır. Hatжана çapı жана спираль бурчуnda ölçülen birkaç yüzтешик yawnın маанилүү эмне үчүнi катары bu геометриялык uyumсууzluk gösterilmektedir.
Бул изилдөө өндүрүш түшүмliliği açжылуулукndan neyi чыныгыten kanıtlıyor?
Изилдөө şu sonucu түздөн-түз эксперименттик катары көрсөтөт: yeni sektör mekanizması tek bir айлануу циклиnde dört бурама даярдамасыnı бир убакта катары biçimlendirebilmektedir.
Bunun өндүрүш кубаттуулугуni жүкseltme potansiyeli ачыкtır. Ошентсе да изилдөөda yeni машинаnin узак мөөнөттүү чыныгы өндүрүш koşullarındaki kararlı adet/dakika баалуулукi, duruş süreleri, азыктандыруу системаi кубаттуулугу, калып өмүрү же энергия/бурама баалуулукi өлчөнгөн эмес.
Демек “dört бурама/dönüş” менен “өнөр жай катары dört kat üretkenlik” айnı şey değildir. İkincisinin kanıtlanabilmesi үчүн seri өндүрүш линиясыnda цикл süresi, азыктандыруу, tahliye, муздатуу, тейлөө, титирөө жана калып өмүрү бирге ölçülmelidir.
Изилдөө колдогон жыйынтыктар
- Sektör biçimli айланма бурама жибин прокаттоо mekanizması физикалык катары çalıştırılmış жана бурама өндүрүшi ишке ашырылган.
- Yeni система bir dönüşte dört бурама biçimlendirebilmiştir.
- DEFORM-3D симуляцияları калып аралыгы жана сүрүлүү параметриnin сүрөтlendirme davranışını күчтүү biçimde etkмененdiğini көрсөткөн.
- Булакта 0,8 сүрүлүү баалуулукi, daha жогорку баалуулукin belirgin ek fайda göstermediği kritik referans катары аныкталган.
- Kalıp aralığının aşırı büжүк olması eksik diş oluşumuna, aşırı küçük olması болсо erken kesilmeye yol açmıştır.
- Test 9 физикалык тажрыйбаlerde daha belirgin diş, düzenli кадам жана tamamlanmış уч sторlamıştır.
- Üç dönüşte 12 numune üretilmiştir.
- Üretмененn бурамаlarda 3 mm кадам жана 60° жип бурчу elde edilmiştir.
- Hatжана çapı жана спираль бурчу салыштырмалуу катаları бардык 12 тажрыйба бурамаsında %5'in altında kalmıştır.
- Simülasyonda gözlenen калыптандыруу eğilimleri физикалык тажрыйбаlerde nitel катары tekrarlanmıştır.
Изилдөө далилдебеген жыйынтыктар
- Yeni машинаnin чыныгы өнөр жай үзгүлтүксүз өндүрүш кубаттуулугуnin 1600 же daha фазаla adet/dakika болгону gösterilmemiştir.
- Yeni системанын CPR6'dan kesin катары daha az elektrik энергияsi tükettiği өлчөнгөн эмес.
- Uzun döнымдуулук калып өмүрү жана тейлөө наркi karşılaştırılmamıştır.
- Dört бурамаnın айnı anda сүрөтlendirilmesinin binlerce же milyonlarca цикл boyunca айnı сезгичтикi koruyacторı gösterilmemiştir.
- 0,8 сүрүлүү параметри бардык болотler, майlайıcılar жана бурама geometrмененri үчүн стадияnsel optimum değildir.
- Test 9 geometrisi бардык бурама boyutlarında optimum калып аралыгы değildir.
- Изилдөө чыныгы убакыттагы машина көрүүсү же жабык контур kalite башкарууünü henüz uygulamamıştır.
- Farklı болот классları жана çok ар башка бурама çapları эксперименттик катары karşılaştırılmamıştır.
Изилдөөнүн ыкмасы жана жыйынтыктары
Изилдөө дизайнı
Изилдөө dört birbirine bторlı баскычdan oluşmaktadır:
- Geleneksel сызыктуу CPR6 системанынin механикалык катары талдоо edilmesi,
- Sektör biçimli айланма mekanizma жана кинематикалык модельin geliştirilmesi,
- DEFORM-3D менен симуляция жана parametre taraması түзүмlması,
- Fiziksel прототип oluşturularak бурама өндүрүш тажрыйбаlerinin чыныгыleştirilmesi.
Bu түзүм изилдөөyı yalnızca teorik машина дизайнından айırmaktadır; önerмененn mekanizma чыныгы машинаye dönüştürülmüş жана чыныгы бурама taslaklarıyla тест edilmiştir.
Kiнымдуулукatik модель
Dönel прокаттооde бурама merkezi менен disk merkezi arasındaki başlangıç geometrisi:
\[ |O_t-O|=R+r \]
катары аныкталган. Hareketli kalıbın сызыктуу eşбаалуулук орун алмашууsi:
\[ S_p=R\theta(t) \]
жана бурама merkezinin орун алмашууsi:
\[ S_O=0.5R\theta(t) \]
катары маалыматlmiştir.
Vida merkezinin disk merkezi çстадияsindeki бурчтук жайгашууu:
\[ \theta_{to}(t) = \frac{0.5R\theta(t)}{R+r} \]
жана бурамаnın kendi dönme açжылуулук:
\[ \theta_t(t) = \frac{R\theta(t)}{r} \]
biçiminde модельlenmiştir.
Bu denklemler, sektör kalıbının dönmesi менен бурама даярдамасыnın hem орбитаsel кыймылi hem de kendi окi çстадияsindeki тоголонууsı arasındaki ilişkiyi диагнозmlamak үчүн колдонулган.
Makine дизайн parametreleri
| Bмененşen | Булакта маалыматlen өзгөчөlik |
|---|---|
| Dönel disk | 396 mm çap |
| Disk düzeni | 8 sektör; 4 прокаттоо + 4 yardımcı sektör |
| Hareketli калып kavisi | 0,471 rad ≈ 27° |
| Kalıp материалsi | SKH9 жогорку ылдамдыктагы шайман болоту |
| Kalıp sertliği | HRC 62–64, орточо HRC 63 |
| Servo motor | Schneider BCH1805M12F1C |
| Servo sürücü | Lexium 23 Plus |
| Motor gücü | 7,5 kW |
| Maksimum motor ылдамдыкı | 3000 rpm |
| Enkoder | 160.000 импульс/айлануу |
| Kontrol | FPGA tabanlı башкаруу + PID |
DEFORM-3D тест matrisi
| Test | Kalıp aralığı A/B (mm) | Sürtünme | Ağ элементı | Ana gözlem |
|---|---|---|---|---|
| 1 | 6,0 / 6,8 | 0,4 | 60.000 | Yaklaşık yarı тоголонуу, belirgin тайгалануу |
| 2 | 6,0 / 6,8 | 0,6 | 80.000 | Yuvarlanma üçte ikiden фазаla |
| 3 | 6,0 / 6,8 | 0,8 | 80.000 | Yaklaşık dörtte üç тоголонуу |
| 4 | 6,0 / 6,8 | 1,0 | 80.000 | Test 3'e yагымn жыйынтык |
| 5 | 5,5 / 6,2 | 0,8 | 80.000 | Belirgin diş, уч tamamlanmamış |
| 6 | 5,5 / 5,7 | 0,8 | 80.000 | Derin diş, уч bükülüyor/kesiliyor |
| 7 | 5,0 / 5,4 | 0,8 | 80.000 | Uç tamamen өзүнчөlıyor |
| 8 | 4,5 / 4,8 | 0,8 | 80.000 | Aşırı dar; erken kesilme |
| 9 | 5,0 / 5,2 | Булак таблицаda boş | Булак таблицаda boş | Deneyde en belirgin жыйынтыктарdan biri |
| 10 | 5,0 / 4,9 | Булак таблицаda boş | Булак таблицаda boş | Vida прокаттоо sırasında kesiliyor |
Bu таблица açжылуулукndan маанилүү nokta, Test 7'nin симуляция баскычsındaki маанилүү optimum referans olması; Test 9'un болсо физикалык тажрыйбаlerde aralığın daha так жөндөөlanmasıyla kullanılan başarılı konfigürasyon olmasıdır. Демек булакta “Test 7 optimum” жана “Test 9 başarılı nihai тажрыйба” ifadeleri birbirinin yerine geçen айnı iddia değildir.
Deney prosedürü
19. sайfadaki Şekil 18 чыныгы машинаnin bir tam бурама өндүрүш циклini sekiz fotoğrafla көрсөтөт. Процесс sırasıyla:
- Başlangıç жайгашууu,
- Vida taslторının beslenmesinin tamamlanması,
- Haddelemenin başlaması,
- Ön калыптандыруу,
- Nihai diş oluşumu,
- Vida ucunun oluşturulması,
- Haddeleme иштетүүinin tamamlanması,
- Vidanın системаden çıkarılması
баскычтарыndan oluşmaktadır.
Bu чыныгы машина сүрөттөрү yalnız bir konsept çizimin değil, физикалык прототипin çalıştırıldığını göstermesi тейлөөından маанилүүdir.
Tekrarlanabilirlik тажрыйбаi
Test 9 aralığında üç иреттүү dönüş чыныгыleştirilmiş жана toplam 12 бурама üretilmiştir. Her dönüşte dört продукт oluşmuştur. 21. sайfadaki ката графiğinde 12 бурамаnın tamamı өзүнчө numune катары gösterilmektedir.
Hatжана çapı жана спираль бурчуndaki катаların %5'in altında жана dar bir aralıkta kalması, булак изилдөөдө системанын çok parçalı сүрөтlendirme açжылуулукndan tekrarlanabilir жана kararlı болгонуna kanıt катары бааланган.
Изилдөөnın негизги mühendislik sonucu
Изилдөөnın en маанилүү mühendislik sonucu, сызыктуу мененri–geri кыймылin бурама жибин прокаттоо үчүн zorunlu olmadığını göstermesidir. Kavisli bir контакт yolu жана башкарууlü айланма кыймыл kullanılarak бурама даярдамасы үзгүлтүксүз biçimde сүрөтlendirмененbilir жана айnı ротор üzerinde birden фазаla iş parçası işlenebilir.
Ошентсе да изилдөөnın asıl başarжылуулук henüz nihai өндүрүш кубаттуулугуnden çok mekanizmanın uygulanabilirliğinin kanıtlanmasıdır. Изилдөөчүлөр da sonraki баскычda kavis geometrisine өзгөчө tamamen yeni калыптар, жогорку ылдамдыкdaki айландыруучу момент термелүүлөрдү жана титирөө, машина көрүүсү, чыныгы убакыттагы аныктоо, жабык контур башкаруу, маалымат güdümlü adaptif parametre оптималдаштырууu, энергия керектөө, калып эскирүүsı жана чыныгы fabrika üretkenliğinin araştırılması gerektiğini белгилейт.
Bilimsel жана өнөр жай чектөөлөр
Birinci чектөө, kullanılan kavisli kalıbın diş бетinin айланма geometri үчүн baştan tasarlanmamış olmasıdır. Doğrusal kalıbın түздөн-түз bükülmesi, чыныгы контакт yolu жана күч dторılımının ideal дизайнdan yawsına эмне үчүн olmuştur.
İkinci чектөө, узак мөөнөттүү өндүрүш тажрыйбаi bulunmamasıdır. Üç dönüşlük 12 бурама тажрыйбаi mekanizmanın kısa döнымдуулук tekrar edмененbilirliğini көрсөтөт бирок сериялык өндүрүш ömrünü göstermez.
Üçüncü чектөө энергия performansıdır. Изилдөө айланма mekanizmanın инерция жана энергия açжылуулукndan avantaj sторlайabмененceğini tartışmaktadır fakat yeni жана geleneksel машинаnin kWh/adet же toplam энергия керектөөni ölçmemiştir.
Dördüncü чектөө, parametre жалпыlenebilirliğidir. Sonучlar belirli AISI 1020 taslak, belirli калып geometrisi жана прототип система үчүн elde edilmiştir.
Beşinci чектөө, Test 9 жана Test 10'un Tablo 1'deki bazı симуляция parametrelerinin boş olmasıdır. Булакта ачыкça маалыматlmemiş сүрүлүү же тор маанилерi божомолla tamamlanmamalıdır.
Altıncı чектөө, 400 adet/dakika referansından türetмененn 420 rpm менен dört продукт/dönüş kabiliyetinin изилдөө үчүнde tek bir doğrulanmış үзгүлтүксүз өндүрүш кубаттуулугу hesabına bторlanmamış olmasıdır.
Булак жана ыкма эскертүүсү
Толук оригиналдуу изилдөө аталышы: Design and Experimental Validation of a Noжанаl Sector-Shaped Thread Rolling Machine with Multi-Piece Forming Capability
Авторлор: Chao-Chung Liu; Ming-Nan Chen; Chao-Shu Liu.
Авторлордун тартиби: Булакта маалыматlen sıra айnen korunmuştur.
Жооптуу авторлор: Chao-Chung Liu жана Ming-Nan Chen.
Eş birinci/eş katkı: Булакта eş birinci авторlık же eş katkı beyanı belirtilmemiştir.
Мекемелер:
- School of Computer Science and Software, Zhaoqing Uniжанаrsity, Zhaoqing 526061, China.
- School of Economics and Management, Zhaoqing Uniжанаrsity, Zhaoqing 526061, China.
- Department of Mechanical Engineering, National Kaohsiung Uniжанаrsity of Science and Technology, Kaohsiung 80778, Taiwan.
Журнал: Machines.
Басмакана: MDPI, Basel, Switzerland.
Cilt/sайı/makale numarası: 14(5), 481.
DOI: 10.3390/machines14050481.
Булак түрү жана рецензентlik durumu: Hakemli özgün изилдөө makalesi (Article).
Жөнөтүлгөн: 5 Mart 2026.
Ревизия: 16 Nisan 2026.
Кабыл алуу: 22 Nisan 2026.
Жарыялануу: 24 Nisan 2026.
Akademik editör: Dimitrios Manolakos.
Лицензия: Creatiжана Commons Attribution (CC BY).
Каржылоо: Guangdong Basic and Applied Basic Research Foundation жана Guangdong Soft Science Foundation, China; Grant 2024A0505050043.
Маалымат жеткиликтүүлүгү: Авторлор изилдөөнүн özgün katkılarının makale үчүнde yer aldığını жана ek soruların sorumlu авторлорa yöneltмененbмененceğini belirtmiştir.
Кызыкчылыктар кагылышы: Авторлор кызыкчылыктар кагылышы olmadığını beyan etmiştir.
Автордук салымдар: Kavramsallaştırma C.-C.L. жана C.-S.L.; ыкма C.-C.L., M.-N.C. жана C.-S.L.; yazılım C.-C.L. жана M.-N.C.; валидация C.-C.L., M.-N.C. жана C.-S.L.; biçimsel талдоо C.-C.L. жана C.-S.L.; изилдөө C.-C.L., M.-N.C. жана C.-S.L.; булакlar C.-C.L., M.-N.C. жана C.-S.L.; маалымат катып жетилүүasyonu C.-C.L., M.-N.C. жана C.-S.L.; ilk taslak C.-C.L.; gözden geçirme жана düzenleme C.-C.L., M.-N.C. жана C.-S.L.; görselleştirme C.-C.L.; каржылоо temini M.-N.C.
Расмий жарыя жазуусу: MDPI Machines, Volume 14, Isсууe 5, Article 481; DOI 10.3390/machines14050481.
Bu Verianla içeriği yalnızca incelenen изилдөөнүн механикалык модельi, denklemleri, DEFORM-3D симуляцияları, машина дизайнı жана физикалык тажрыйба натыйжаларыna dайanmaktadır. Bibliyoграф идентификация yайınevinin расмий kайdı üzerinden өзүнчөca башкаруу edilmiş; булакta bulunmайan эксперименттик же сандык жыйынтык eklenmemiştir.
Булак içi yorum жана tutarlılık notları: (1) Изилдөөda geleneksel 400 adet/dakika кубаттуулугуnden 420 rpm дизайн ылдамдыкı türetilirken bir иштетүү циклi bir spindle dönüşüne eşitlenmektedir; daha sonraki тажрыйба болсо айnı dönüşte dört бурама üretildiğini көрсөтөт. Yeni системанын чыныгы үзгүлтүксүз adet/dakika кубаттуулугу өзүнчөca ölçülmediği үчүн bu iki bilgi üzerinden ilaжана өндүрүш кубаттуулугу iddiası oluşturulmamıştır. (2) Denklem (7)'de процесс gücü, радиалдык күч менен бурчтук ылдамдыкın çarpımı şeklinde маалыматlmiştir; булак boyutsal gerekçeyi өзүнчөca ачыкlamamaktadır. (3) Tablo 1'de Test 9 жана Test 10 үчүн сүрүлүү коэффициенти менен тор элементı sайжылуулук берилген эмес. (4) Test 7 симуляция баскычsındaki маанилүү optimum bölgeyi gösterirken физикалык тажрыйбаlerde Test 9 daha ince aralık айarıyla nihai çok parçalı валидация үчүн колдонулган. (5) Enerji түшүмliliği potansiyel avantaj катары tartışılmış бирок ölçülmüş bir энергия керектөө салыштырууsı берилген эмес.
Изилдөөnın mevcut kanıt деңгээлi, сектор формалуу айланма mekanizmanın uygulanabilirliğini, dört parçalı калыптандыруу yeteneğini жана kısa тажрыйба serisindeki геометриялык tekrarlanabilirliği колдойт. Tam өнөр жай üstünlük үчүн болсо узак мөөнөттүү өндүрүш, энергия, эскирүү, титирөө, тейлөө жана чыныгы цикл süresi маалыматlerine ihtiyaç vardır.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген