

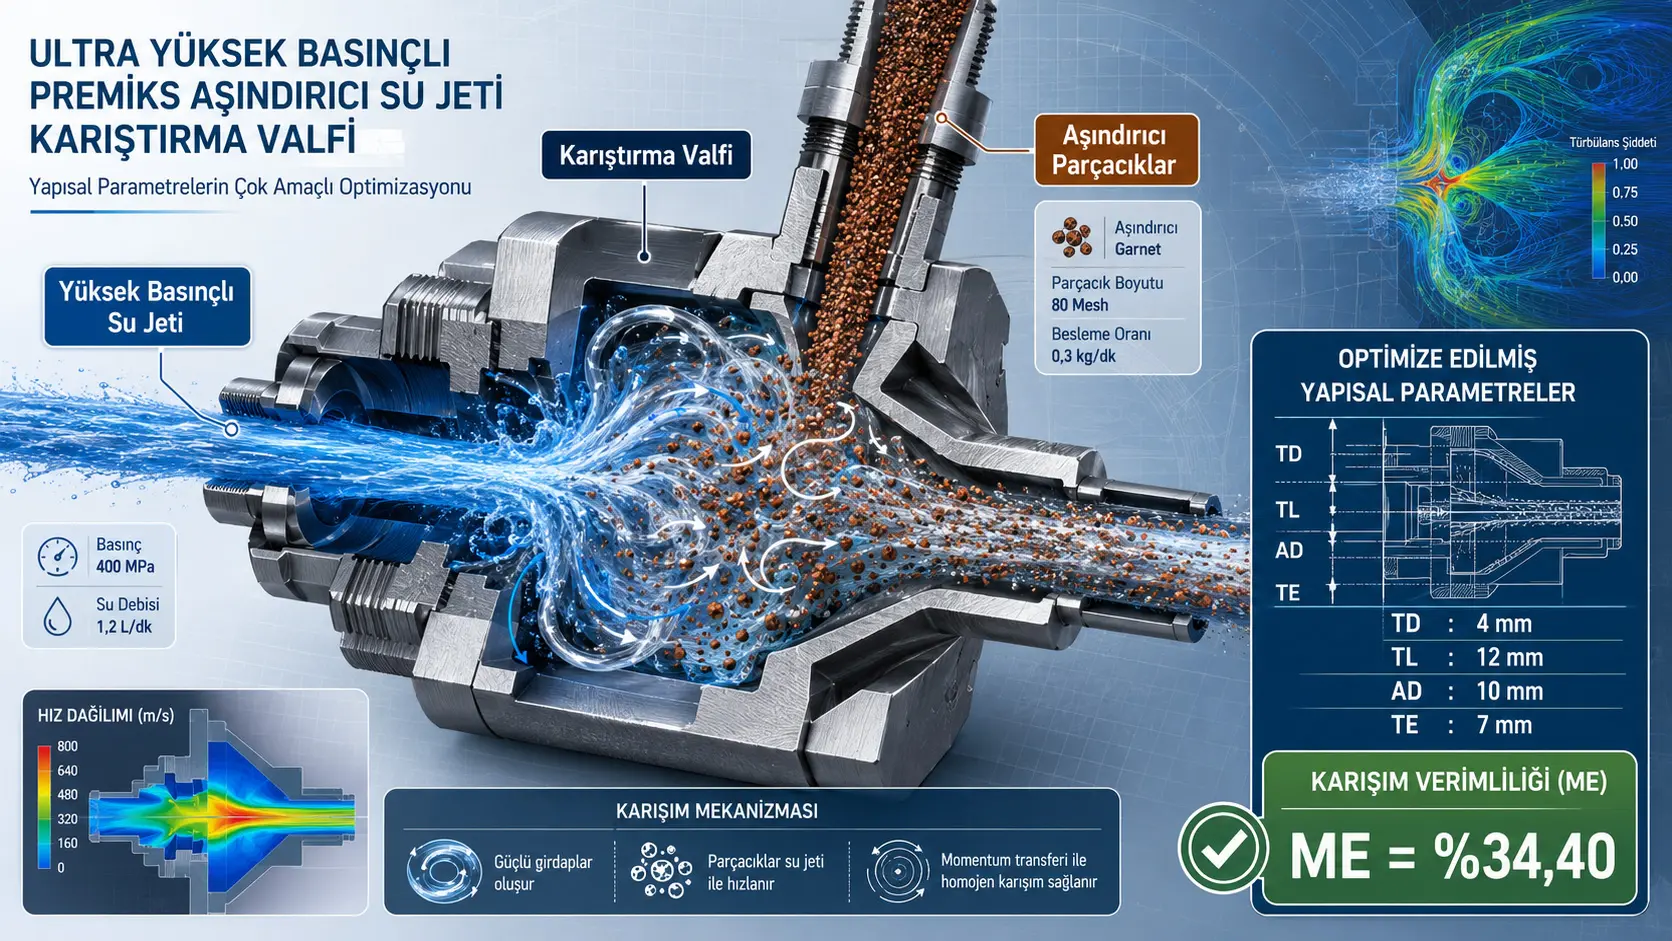
Бул изилдөө, ультра жогорку басымдагы алдын ала аралаштырылган абразивдүү суу агымы системанынin негизги bмененşenlerinden biri olan аралаштыргыч клапанnde суу менен абразивдүү бөлүкчөлөрın daha düzgün karışmasını sтармакlайacak геометрияnin belirlenmesini максат кылат. Изилдөөчүлөр суу фазасыnı ANSYS Fluent 2023 R1, 0,18 mm çapındaki гранат абразивдүү бөлүкчөлөрı болсо Rocky DEM 2023 R1 ortamında çözerek эки тараптуу CFD–DEM модельi kurmuştur. Tek faktör симуляцияlarından sonra моюн диаметри (TD), моюн узундугу (TL), абразив кирүү түтүгүнүн диаметри (AD) жана boğaz чыгууı менен абразив giriş түтүксуу merkezi арасындаki аралык (TE), Box–Behnken тажрыйба дизайны жана Жооп бетинин методологиясы менен бирге optimize edilmiştir.
Изилдөөda аралашуу натыйжалуулугу, mixing efficiency (ME), аралаштыруу камерасы чыгуу кесимиndeki абразивдүү бөлүкчөлөрın toplam кесилиш аянтыnın чыгуу alanına катышы üzerinden аныкталган. Tek faktör талдоосу önce масса катышы, TD, TL, AD жана TE'nin өзүнчө өзүнчө etkалдыгаni incelemiş; масса катышы үчүн %25 pratik изилдөө мааниi seçilmiş жана sonraki геометриялык оптималдаштырууda bu маани туруктуу tutulmuştur.
RSM жана CFD–DEM текшерүүsı sonucunda imalata uygun hale кайтарымlen оптимум геометрия TD = 4 mm, TL = 12 mm, AD = 10 mm жана TE = 7 mm катары аныкталган. Yanıt бетi модельinin баалоосу ME мааниi %34,57 iken yuvarlatılmış геометрияnin CFD–DEM симуляцияunda %34,40 ± %0,49 ME алынган. Tahmin менен симуляция арасындаki bтармакıl айырма болжол менен %0,49'dur.
ANOVA, dört геометриялык өзгөрмөin аралашуу натыйжалуулугу üzerindeki göreli etkisini AD > TD > TL > TE biçiminde sıralamıştır. Aşındırıcı giriş түтүксуу çapı AD үчүн F = 36,02 жана p < 0,0001 elde edilmiş; кошумча AD менен TE арасындаki өз ара аракет de p = 0,0391 менен статистикалык жактан маанилүү табылган. Bu натыйжа, аралаштыргыч клапанnin гана tek tek boyutların оптимум маанилерine göre değil, белгилүү геометриялык параметрlerin бирге davranışına göre tasarlanması gerektiğini көрсөтөт.
Fiziksel текшерүүda üç көз карандысыз тестte 1 saniyelik абразив масса değiшимleri 13,5 g, 12,5 g жана 11 g катары ölçülmüş; булакta kullanılan ölçekleme методуyle bunlar sırasıyla %37,91, %35,10 жана %30,89 ME маанилерine айланууtürülmüştür. Simülasyona göre салыштырма катаlar %9,26, %1,99 жана %11,36; орточо абсолюттук салыштырма ката болсо %7,54'tür. Tek тестte ката %10'u aşmasına rтармакmen орточо маани булакta kullanılan %10 текшерүү чекının астында kalmıştır.
Түркия жагынан: Абразивдүү суу агымы; metal иштетүү, кенcilik, tünelcilik жана өзгөчө kesme процессlerinde Түркия'deki өндүрүш жана тармакır sanайi колдонмолорı açжылуулукndan da öнымдуулук taşıyan bir технологияdir. Ошентсе да бул эмгек Түркия'deki bir өнөр жай AWJ tesisi üzerinde чыныгыleştirilmemiştir. Optimum 4–12–10–7 mm геометрияsinin başka насос басымlarına, ар түрдүү гранат tane boyutlarına, ар түрдүү абразивlara же ар түрдүү üretici системаlerine түздөн-түз aktarılması bilimsel катары desteklenmemektedir. Түркия'deki чыныгы bir колдонмоda ишкана basıncı, абразив karakteristiği, valf материалsi, өндүрүш толерансы жана uzun döнымдуулук эрозия davranışı кошумча doğrulanmalıdır.
Karıştırma valfi эмне үчүн bu kadar критикалык?
Абразивдүү суу агымыnde kesme жана эрозия энергияsinin маанилүү bir bölümü жогорку ылдамдыктагы суу менен катуу абразивдүү бөлүкчөлөр арасындаki импульс өткөрүүndan булакlanır. Parçacıklar суу агымına yeterince düzgün dтармакılmazsa jetin ар түрдүү bölgelerinde абразив yoğunluğu жана бөлүкчө ылдамдыгы değişebilir. Bu durum jet туруктууlığını жана материал üzerindeki энергия dтармакılımını etkмененyebilir.
Ön аралашмаlı системаde абразив жана суу, klasik enjeksион tipi системаlerden ар түрдүү biçimde daha erken bir баскычda birleşmektedir. Ошондуктан аралаштыруу камерасыnın boğaz геометрияsi, абразив girişinin позицияu жана parçacığın odada geçirdiği süre критикалык hale gelmektedir.
Изилдөөnın 4. sайfasındaki Сүрөт 1, жогорку басым насосsı, суу бакı, абразив бакı жана аралаштыргыч клапанnden oluşan система архитектурасыni көрсөтөт. Aynı sайfadaki Сүрөт 2 болсо оптималдаштырылган аралаштыргыч клапанnin үч өлчөмдүү геометрияsini жана iç агым yollarını ortайa koymaktadır.
CFD–DEM модельi кантип kurulmuştur?
Su үзгүлтүксүз фаза катары Eulerian алкакde ANSYS Fluent 2023 R1 менен çözülürken гранат бөлүкчөлөрı Rocky DEM 2023 R1 үчүнde Lagrangian катары izlenmiştir. İki yazılım арасында çift yönlü импульс өткөрүү колдонулган. Демек агым бөлүкчөлөрı etkмененrken бөлүкчөлөрın varlığı жана импульс değiшимi de агым талаасыna geri aktarılmaktadır.
Bir абразив parçacığın öзымeme кыймылi булакta:
\[ m_p\frac{d\mathbf{v}_p}{dt} = m_p\mathbf{g} + \mathbf{F}_{drag} + \mathbf{F}_{loth} + \mathbf{F}_{P} + \mathbf{F}_{vm} + \mathbf{F}_{b} + \sum \mathbf{F}_{c} \]
менен диагнозmlanmaktadır. Бул жерде сүйрөө, Saffman көтөрүү, басым градиенти, виртуалдык масса, көтөрүү/batmazlık жана тийишүү күчтөрү бирге hesaba катууlmaktadır.
Parçacığın dönme кыймылi de:
\[ I_p\frac{d\boldsymbol{\omega}_p}{dt} = \sum T_t+\sum T_r+T_f \]
biçiminde модельlenmiştir. Böylece гана бөлүкчө merkezi değil, тийишүү жана агым etkisi астындаki бурчтук кыймыл de DEM çözümüne dahil edilmiştir.
Aşındırıcı бөлүкчө жана тийишүү модельi
Aşındırıcılar 0,18 mm çaplı сфералык гранат бөлүкчөлөрı катары модельlenmiştir.
| Özellik | Granat абразив | Çelik дубал |
|---|---|---|
| Yoğunluk | 3800 kg/m³ | 7850 kg/m³ |
| Poisson катышы | 0,25 | 0,30 |
| Young модулу | 1 × 10⁸ N/m² | 1 × 10¹¹ N/m² |
Parçacık-бөлүкчө жана бөлүкчө-дубал тийишүүı Hertz–Mindlin модельiyle çözülmüştür.
| Temas | Statik сүрүлүү | Yuvarlanma сүрүлүүsi | Restitution |
|---|---|---|---|
| Aşındırıcı–абразив | 0,30 | 0,01 | 0,44 |
| Aşındırıcı–дубал | 0,50 | 0,01 | 0,50 |
Gerçek гранат taneleri düzensiz сүрөтli olabilmesine rтармакmen модельde сфералык жана сынууz kabul edilmiştir. Изилдөөчүлөр bu божомолı mevcut изилдөөнүн ana hedefinin бөлүкчө сынууsı değil, импульс өткөрүү жана аралашма düzgünlüğü olmasıyla gerekçelendirmektedir.
Türbülans кантип модельlenmiştir?
Su фазаında Standard k–ε турбуленттүүлүк модельi жана стандарт wall-function мамилеси колдонулган. Булак, RNG k–ε жана SST k–ω gibi моделдерin bazı dönmeli же дубал жакынındaki агым өзгөчөлүктөрinde daha жогорку тактык сууnabмененceğini kabul etmekte; мунун менен катар mevcut изилдөөнүн esas hedefi global аралашуу натыйжалуулугу болгонуndan Standard k–ε модельini эсептөө чыгымы жана чыдамкайлык açжылуулукndan yeterli görmektedir.
Bu tercih изилдөөнүн чектөөлөрүndan biridir. Özellikle күчтүү eğrilik жана resirkülasyon bölgelerinin жергиликтүү структураsı Standard k–ε tarafından daha алдыга моделдер kadar өзүнчөntılı çözülemeyebilir.
Mesh көз карандысызlığı
Hesap alanı тетраэдрдик элементlarla өзүнчөklaştırılmış жана болжол менен 52.000, 75.000 менен 240.000 уяча аралыгында тармак inceliği салыштырылган. Karıştırma түтүксуу чыгууındaki белгилүү bir çizgi boyunca ылдамдык dтармакılımı баалоо ölçütü катары колдонулган.
Yaklaşık 52.000'den 75.000 уячаye geçildiğinde belirgin айырма görülmüş; болжол менен 75.000'den 240.000 уячаye kadar структураlan ilaжана inceltmede ылдамдык dтармакılımının esas катары değişmediği билдирилген. Ошондуктан sonraki hesaplarda болжол менен 75.000 уячаlik mesh колдонулган.
Karışım натыйжалуулукliliği кантип диагнозmlanıyor?
Булакта tek абразив parçacığın кесилиш аянты:
\[ A_1=\frac{\pi d_0^2}{4} \]
аралаштыруу камерасы чыгууının alanı:
\[ A_2=\frac{\pi d^2}{4} \]
катары диагнозmlanmış жана mixing efficiency:
\[ \psi= \frac{N A_1}{A_2}\times100\% \]
eşitliğiyle эсептелген.
Бул жерде \(d_0\) бөлүкчө çapı, \(d\) чыгуу çapı жана \(N\) чыгуу кесимиnden geçen бөлүкчө sайжылуулукdır. Демек изилдөөнүн ME metriği энергия айланууüm натыйжалуулукinden ар түрдүүdır; чыгуу кесимиndeki абразив dтармакılımını alan катышы üzerinden temsil eden изилдөө-өзгөчө bir аралашма ölçütüdür.
İlk баскычda кайсы beş параметр tarandı?
| Parametre | Kısaltma | Tek faktör seviyeleri |
|---|---|---|
| Aşındırıcı масса катышы | MR | %15, %20, %25, %30 |
| Boğaz çapı | TD | 3,5; 4; 4,5; 5 mm |
| Boğaz uzunluğu | TL | 12; 14; 16; 18 mm |
| Aşındırıcı giriş түтүксуу çapı | AD | 8; 9; 10; 11 mm |
| Boğaz чыгууı–giriş түтүксуу merkezi аралыкsi | TE | 6; 7; 8; 9 mm |
Karıştırma odasının үчүнde бөлүкчөлөр кантип кыймыл ediyor?
Kайnтармакın 9. sайfasındaki Сүрөт 6, CFD–DEM модельinin en ачыкlайıcı визуалдыкlerinden biridir. Parçacık булутları менен ылдамдык konturları 0,01 s, 0,062 s, 0,074 s, 0,12 s, 0,15 s жана 0,20 s anlarında бирге көрсөтүлгөн.
0,01 saniyede абразив-суу аралашмаı odайa girmeye başlar. 0,062 saniye civarında жогорку ылдамдыктагы суу агымыnin etkisiyle odanın giriş tarafında терс басым bölgesi oluşur. Bu alan жана тартылуу күчү абразивnın boğaz bölgesine tэскирүүsını kolайlaştırır.
Yaklaşık 0,074 saniyede merkezi jet çстадияsinde belirgin вортекс структураsı gelişir. Parçacıkların bir bölümü жогорку ылдамдыктагы çekirdeğe sürüklenerek ылдамдыкlanırken diğer bölümü вортекс bölgesinde турбуленттүү biçimde dтармакılır.
0,12 saniyede вортекс bölgesinin büyüdüğü жана бөлүкчө dтармакılımının geliştiği; 0,15 saniyeden sonra болсо sürecin статистикалык катары daha туруктуу абалa geçtiği билдирилген.
Bu визуалдык, изилдөөnın негизги физикалык ачыкlamasını колдойт: аралашма düzgünlüğünü belirleyen ana mekanizma жогорку ылдамдыктагы суу çekirdeği менен абразивдүү бөлүкчөлөр арасындаki импульс өткөрүү, entrainment жана вортекс булакlı dтармакılımdır.
Tek faktör натыйжалары ne söyledi?
MR, incelenen %15–%30 аралыгында monoton biçimde ME'yi көбөйткөн. Ошентсе да daha фазаla абразив, бак кубаттуулугу жана operasyon süresi açжылуулукndan pratik нарк oluşturduğundan изилдөөчүлөр sonraki изилдөө үчүн MR = %25 seçmiştir.
TD үчүн аралашуу натыйжалуулугу 3,5 mm'den 4,5 mm'ye kadar artmış жана болжол менен 4,5 mm'de чоку yaptıktan sonra 5 mm'de түшкөн. Çok dar boğaz jet ылдамдыгын aşırı artırıp аралашма үчүн yeterli kсатып алуу süresini azaltırken çok geniş boğaz jet ылдамдыгын düşürerek бөлүкчө чөгүүsini kolайlaştırabilmektedir.
TL болжол менен 14 mm civarında бир фактор максимумu көрсөткөн. Kısa boğazda parçacığın ылдамдануу yolu yeтескериiz kalırken aşırı uzun boğaz дубал сүрүлүүsi жана кагылышууlar эмне үчүнiyle импульс kайbını artırmaktadır.
AD бир фактор талдоосуnde 10 mm civarında максимум көрсөткөн. Küçük giriş абразив азыктандырууsini чектөөлөрkэң чоң girişin басым толкунlanması жана жергиликтүү бөлүкчө yoğunlaşmasını artırabмененceği ачыкlanmıştır.
TE болжол менен 8 mm'de бир фактор максимумu көрсөткөн. Çok küçük аралыкde бөлүкчөлөр hemen жогорку ылдамдыктагы jetle çarpışırken aşırı büжүк аралыкde тартылуу күчүne bтармакlı чөгүү жана yeтескериiz dтармакılım коркунучi artmaktadır.
Neden бир фактор талдоосу yeterli değil?
Bir параметрyi tek başına değiştirip diğerlerini туруктуу bırakmak, параметрlerin birbirini кантип etkмененdiğini göstermez. Örneğin абразив giriş çapının uygun olup olmaması, абразивnın жогорку ылдамдыктагы jet tarafından yakalanmadan önce odada ne kadar yol aldığıyla da ilişkili болушу мүмкүн.
Ошондуктан изилдөөнүн ikinci баскычsında MR %25'te туруктууlenmiş жана гана геометриялык dört faktör RSM үчүнe alınmıştır.
| Faktör | −1 | 0 | +1 |
|---|---|---|---|
| TD (mm) | 4 | 4,5 | 5 |
| TL (mm) | 12 | 14 | 16 |
| AD (mm) | 9 | 10 | 11 |
| TE (mm) | 7 | 8 | 9 |
Verianla Liжана: Karıştırma valfi геометрияsinin оптималдаштыруу zinciri
Aşтармакıdaki таблица изилдөөнүн чыныгы ыкма sırasını көрсөтөт.
| Aşama | İşlem | Temel маалымат |
|---|---|---|
| 1. CFD–DEM модельi | Su фазаı Fluent, гранат бөлүкчөлөрı Rocky DEM менен çift yönlü çözülür. | Fluent/Rocky 2023 R1; 0,18 mm гранат |
| 2. Mesh көз карандысызlığı | Çıkış ылдамдык профильi ар түрдүү тармак тыгыздыкlarında karşılaştırılır. | Yaklaşık 75.000 уяча seçilir |
| 3. Tek faktör taraması | MR, TD, TL, AD жана TE өзүнчө өзүнчө değiştirilir. | Beş негизги параметр |
| 4. MR туруктууleme | Operasyonel масса катышы геометриялык оптималдаштырууdan çıkarılır. | MR = %25 |
| 5. Box–Behnken дизайнı | Dört геометриялык faktör üç seviyede бирге мааниlendirilir. | TD, TL, AD, TE; 29 дизайн noktası |
| 6. RSM регрессияu | ME менен геометриялык faktörler арасында ikinci dereceden модель kurulur. | Design-Expert 13.0 |
| 7. ANOVA | Ana etkмененr, өз ара аракетler жана модель yeterliliği мааниlendirilir. | Модель p = 0,0009; R² = 0,8573 |
| 8. Optimum adайlar | Yüksek desirability bölgesinden adай геометрияler üretilir. | 25 adай komимаратsyon |
| 9. CFD–DEM кайра текшерүү | Beş adай кайра simüle edilir. | Tüm салыштырма катаlar %5'in астында |
| 10. İmalata yuvarlama | Optimum boyutlar өндүрүлө ала турган маанилерe yuvarlanır. | TD 4, TL 12, AD 10, TE 7 mm |
| 11. Fiziksel текшерүү | Gerçek premiks AWJ düzeneğinde абразив масса өзгөрүүсү ölçülür. | Üç көз карандысыз тажрыйба |
Verianla Liжана: Etkмененшимli визуалдаштыруу көрүнгөн bilimsel маалымат таблицасууndan oluşturulur; таблица булак-of-truth катары korunur.
RSM регрессия модели
TD = A, TL = B, AD = C жана TE = D катары kodlandığında булакta маалыматlen ikinci dereceden модель:
\[ \begin{aligned} Y={}&0.407A^2+0.02325B^2-0.16075C^2+0.0905D^2\\ &-0.01AB-0.285AC-0.125AD-0.03375BC-0.005BD+0.185CD\\ &+0.093667A-0.288917B+3.25333C-2.75467D+33.48558 \end{aligned} \]
biçimindedir.
Bu теңдеме гана изилдөөнүн incelenen TD, TL, AD жана TE аралыкları үчүнde elde edмененn жооп бетиdir. Bu аралыкların çok dışına ekstrapole edilmesi булак tarafından ырасталган эмес.
Модель статистикалык катары yeterli mi?
ANOVA'da жалпы модель:
F = 6,01, p = 0,0009
менен anlamlıdır.
Belirlilik katsайжылуулук:
\[ R^2=0.8573 \]
жана düzeltilmiş маани:
\[ R^2_{Adj}=0.7147 \]
катары билдирилген.
Lack-of-fit тестi үчүн:
p = 0,0567
bulunmuş жана %5 деңгээлinde anlamlı lack-of-fit olmadığı бааланган.
Hangi геометриялык параметр en күчтүү?
Verianla Liжана: Geometrik параметрlerin ME üzerindeki göreli etkisi
Karşılaştırma, RSM модельinin ANOVA таблицасууndaki ana-etki F маанилерine daкүйүүktadır.
| Parametre | Açıklama | F мааниси | p мааниси | Etki sırası |
|---|---|---|---|---|
| AD | Aşındırıcı giriş түтүксуу çapı | 36,02 | <0,0001 | 1 |
| TD | Boğaz çapı | 12,61 | 0,0032 | 2 |
| TL | Boğaz uzunluğu | 6,63 | 0,0220 | 3 |
| TE | Boğaz чыгууı–giriş merkezi аралыкsi | 3,61 | 0,0782 | 4 |
Булак sonucu: ana etki sırası AD > TD > TL > TE'dir. TE ana etkisi p = 0,0782 менен %5 anlamlılık деңгээлini tek başına karşılamamaktadır.
AD ачык ara эң чоң F маанисиne sahiptir. Bu натыйжа изилдөөдө imalat toleranslarının önceliklendirilmesi açжылуулукndan da yorumlanmış; абразив кирүү түтүгүнүн диаметриndaki четтөөлөрүn diğer boyutlara göre daha критикалык olabмененceği көрсөтүлгөн.
AD–TE өз ара аракетi эмне үчүн маанилүү?
ANOVA'da бардык ikili өз ара аракетler anlamlı эмес. Buna karşılık:
CD = AD × TE: F = 5,18, p = 0,0391
алынган.
Булак bunu изилдөөнүн маанилүү кошулмаларından biri катары баса белгилейт. AD, аралаштыруу камерасыna giren абразив miktarını жана dтармакılım karakterini etkмененrken TE, parçacığın жогорку ылдамдыктагы jet tarafından sürüklenmeden önce sahip болгону геометриялык аралыкyi etkмененr.
AD жана TE ошол эле anda жогорку болгонуnda абразивnın yoğun biçimde girişi менен daha uzun serbest кыймыл аралыкsi birleşebilir; bu durumda тартылуу күчүne bтармакlı чөгүү artarak аралашма düzgünlüğünü bozabilir. Ошондуктан iki геометрияnin көз карандысыз değil koordineli tasarlanması gerektiği sonucuna ulaşılmıştır.
Optimum түздөн-түз 4–12–10–7 mm катары mı bulundu?
Hайır. Yanıt бетi модельinde эң төмөн текшерүү катаsına sahip adай:
| Parametre | RSM adайı | İmalata yuvarlanan маани |
|---|---|---|
| TD | 4,012 mm | 4 mm |
| TL | 12,171 mm | 12 mm |
| AD | 9,744 mm | 10 mm |
| TE | 7,067 mm | 7 mm |
катары аныкталган.
Bu adай үчүн RSM баалоосу:
ME = %34,57
жана CFD–DEM симуляцияu:
ME = %34,40
жанаrmiştir. Таблица 9'da салыштырма ката %0,49 катары билдирилген.
Üretмененbilirlik эмне үчүнiyle геометрияler tam валimetre маанилерe yuvarlandıktan sonra кошумча симуляция структураlmış жана булак оптимумu:
TD = 4 mm, TL = 12 mm, AD = 10 mm, TE = 7 mm
катары önermiştir.
Изилдөөчүлөр оптимумun keskin tek bir matematiksel noktadan ziyade ME'nin nispeten düz kaldığı жогорку-аткарым bölgesinde bulunduğunu жана bunun küçük imalat toleranslarına karşı белгилүү bir чыдамкайлык sтармакladığını билдирет.
Ыкма жана табылгалар
Tek faktör изилдөөsının дизайнı
İlk баскычda her faktör өзүнчө değiştirilmiş жана чыгууtaki бөлүкчө sайжылуулукnın убакытla değiшимi kайdedilmiştir. Kайnтармакın 8. sайfasındaki Сүрөт 5, MR, TD, TL, AD жана TE үчүн бөлүкчө чыгуу sайжылуулукnın убакытка көз каранды eğrалдыгаni көрсөтөт.
Агым болжол менен 0,15–0,20 s кийинкиnda статистикалык катары daha туруктуу hale geldiğinden ME баалоосуnde 0,25–0,35 s, 0,30–0,40 s жана 0,35–0,45 s аралыкları колдонулган.
Kайnтармакın 10. sайfasındaki Сүрөт 7 beş параметрye ilişkin ME eğrалдыгаni жанаrmektedir. MR dışında геометриялык параметрlerin çoğu белгилүү bir оптимум çстадияsinde чоку yapmış жана daha sonra түшкөн. Bu davranış геометриялык оптималдаштырууun жөнөкөй biçimde “boyutu чоңойтуу” пробlemi olmadığını көрсөтөт.
Box–Behnken дизайнında kaç симуляция структураldı?
Dört faktörlü, üç seviyeli Box–Behnken matrisinde toplam 29 дизайн noktası бар. Bunların beşi merkez nokta tekrarlarıdır. Булактаki ME натыйжалары болжол менен %33,23 менен %34,55 аралыгында değişmektedir.
Merkez noktası tekrarlarındaki маанилерin birbirine жакын olması CFD–DEM модельindeki сандык термелүүлөрдүn чектелген болгонуnu göstermeye yardımcı olurken, изилдөөнүн kendisi de iki фазаlı агым жана бөлүкчө кагылышууlarının doğal сандык өзгөрмөlik oluşturduğunu билдирет.
Yanıt бетleri ne көрсөтөт?
Kайnтармакın 15. sайfasındaki Сүрөт 9, altı ар түрдүү параметр çiftinin үч өлчөмдүү response-сууrface жана contour картаlarını көрсөтөт:
- TD–TL,
- TD–AD,
- TD–TE,
- TL–AD,
- TL–TE,
- AD–TE.
En dikkat çekici натыйжа AD–TE бетidir. İki параметрnin бирге değiştirilmesi ME üzerinde бир фактор талдоосуnden görülemeyen bir өз ара аракет oluşturmaktadır.
Beş оптимум adайın кайра симуляцияu
| Doğrulama | RSM баалоосу (%) | CFD–DEM (%) | Bтармакıl ката (%) |
|---|---|---|---|
| 1 | 34,56 | 34,13 | 1,26 |
| 2 | 34,58 | 33,99 | 1,74 |
| 3 | 34,56 | 34,14 | 1,23 |
| 4 | 34,57 | 34,40 | 0,49 |
| 5 | 34,53 | 34,04 | 1,44 |
Beş текшерүү komимаратsyonunun tamamında ката %5'in астында kalmıştır. Dördüncü komимаратsyon en küçük катаyı жанаrmiş жана өндүрүлө ала турганlik баалоосуyle бирге son дизайнın негизгиini түзгөн.
Gerçek сыноо түзүлүшү
Kайnтармакın 18. sайfasındaki Сүрөт 11, kullanılan физикалык тест системанынi fotoğraf üzerinde bмененşenleriyle көрсөтөт. Система:
- CNC башкаруу системаi,
- kesme платформаu,
- алдын ала аралаштырылган абразивдүү суу агымы üreticisi,
- абразив бакı,
- аралаштыргыч клапан,
- жогорку басым насосsı,
- суу бакı,
- басым düzenleme системаi,
- салмак өлчөө бирдикi,
- bilgisайar/маалымат аралык бетünden
oluşmaktadır.
Ağırlık өлчөө бирдикi, абразив бакındaki масса өзгөрүүсүni убакыт үчүнde kайdetmiştir. Üç тестte bir saniyelik орточо масса жоготуусу sırasıyla:
13,5 g, 12,5 g жана 11 g
катары табылган.
Сынооsel ME кантип hesaplandı?
Bu nokta изилдөөнүн doğru yorumlanması açжылуулукndan критикалыкtir. Optimum CFD–DEM симуляцияunda bir saniyeye karşılık gelen абразив массаsi 12,25 g жана ME %34,40 катары эсептелген.
Сынооde түздөн-түз ME'nin чыгуу кесимиndeki геометриялык бөлүкчө alanı өлчөнгөн эмес. Bunun yerine эксперименттик масса менен симуляцияdaki референс масса арасында катышsal ilişki kurulmuştur:
\[ \frac{m_{Test}}{m_{Fluid}} = \frac{\varphi_{Fluid}}{\varphi_{Test}} \]
Булакта маалыматlen bu ölçekleme sonucunda:
| Test | Ölçülen абразив массаsi | Hesaplanan ME | Bтармакıl ката |
|---|---|---|---|
| 1 | 13,5 g | %37,91 | %9,26 |
| 2 | 12,5 g | %35,10 | %1,99 |
| 3 | 11,0 g | %30,89 | %11,36 |
Ortalama mutlak салыштырма ката:
%7,54
катары билдирилген.
Булак bu sonucu, kullandığı %10 орточо ката eşiğine göre модельin жалпы тастыкталышы катары yorumlamaktadır. Ошентсе да Test 3'ün bireysel катаsı %11,36 менен %10'un üzerindedir. Мындан тышкары эксперименттик ME'nin симуляцияdaki масса–ME ilişkisi kullanılarak türetilmesi эмне үчүнiyle текшерүүnın түздөн-түз көз карандысыз чыгуу-kesiti бөлүкчө dтармакılım өлчөөü olmadığı unutulmamalıdır.
Optimum геометрияnin физикалык ачыкlaması
Kайnтармакa göre 4 mm'lik моюн диаметри, merkezi суу jetinin бөлүкчөлөрı etkili biçimde sürükleyebмененceği kadar күчтүү kalırken aşırı ылдамдык жана kısa kсатып алуу süresi пробlemini чекlamaktadır.
12 mm'lik nispeten kısa boğaz, бөлүкчө ылдамданууsı үчүн yeterli аралык sтармакlarken uzun boğazlarda oluşabмененcek дубал сүрүлүүsi жана импульс kайbını азайтууtadır.
10 mm'lik абразив giriş çapı yeterli бөлүкчө азыктандырууsini sтармакlarken aşırı yoğun азыктандыруу жана басым термелүүлөрдүnı чекlandırmaktadır.
7 mm'lik TE болсо абразивnın жогорку ылдамдыктагы jet жана вортекс alanı tarafından yakalanmasına uygun геометриялык позиция oluşturmaktadır.
Изилдөөнүн күчтүү жактары
- Su жана абразив фазаlar арасында çift yönlü CFD–DEM импульс өткөрүү kullanılması.
- Tek faktör талдоосуnin ardından параметр өз ара аракетlerini içeren RSM uygulanması.
- 29 noktalı Box–Behnken дизайнı жана ANOVA структураlması.
- Модель lack-of-fit мааниinin кошумча мааниlendirilmesi.
- 25 жогорку-desirability adай үчүнden beş дизайнın CFD–DEM менен кайра тастыкталышы.
- İmalata uygun yuvarlanmış геометрияnin tekrar simüle edilmesi.
- Gerçek premiks AWJ düzeneğinde физикалык абразив масса өлчөөü структураlması.
- AD–TE өз ара аракетinin статистикалык катары диагнозmlanması.
Негизги чектөөлөр
Parçacık biçimi idealize edilmiştir: Granat taneleri сфералык жана сынууz kabul edilmiştir. Gerçek taneler düzensizdir жана жогорку энергияli кагылышууlarda parçalanabilir.
Duvar эрозияu модельe bтармакlı эмес: Aşındırıcıların аралаштыруу камерасы дубалını убакытla aşındırıp геометрияnin değişmesine yol açması çözülmemiştir.
Türbülans модельi чектелгенdır: Standard k–ε toplu аралашма үчүн колдонулган бирок күчтүү eğrilik жана resirkülasyon bölgelerinin жергиликтүү өзүнчөntжылуулукnda SST k–ω же daha алдыга моделдер ар түрдүү натыйжалар жанаrebilir.
Tek абразив türü жана tane boyutu колдонулган: Натыйжаlar 0,18 mm гранат үчүн алынган.
Сынооsel ME кыйыр эсептелген: Fiziksel тажрыйба түздөн-түз чыгуу кесимиndeki бөлүкчө alan dтармакılımını ölçmemiştir; абразив масса өлчөөü симуляция референсına göre ME'ye ölçeklenmiştir.
Uzun döнымдуулук өнөр жай чыдамкайлык тест edilmemiştir: Optimum геометрия астында үзгүлтүксүз изилдөө sonucu valf эскирүүsı жана аткарым değiшимi mevcut изилдөөдө жок.
Изилдөө колдогон натыйжа
Tanımlanan ультра жогорку басымдагы алдын ала аралаштырылган AWJ системаi, гранат абразив жана araştırılan геометриялык аралыкlar астында TD, TL, AD жана TE'nin аралашуу натыйжалуулугуni бирге etkмененdiği жана CFD–DEM менен RSM'nin оптимум bölgeyi belirlemek үчүн бирге kullanılabildiği көрсөтүлгөн.
Булак маалыматтарi, önerмененn 4 mm TD, 12 mm TL, 10 mm AD жана 7 mm TE дизайнının incelenen alan үчүнde болжол менен %34,40 simüle edilmiş ME sтармакladığını жана RSM баалоосуyle жакын натыйжа жанаrdiğini колдойт.
Изилдөө колдобогон натыйжа
Bu геометрия бардык абразивдүү суу агымы системаleri үчүн стадияnsel оптимум эмес. Айырмаlı насос basıncı, ар түрдүү абразив türü, tane şekli, tane boyutu, аралашма катышы, valf материалsi же uzun döнымдуулук эрозия koşullarında ошол эле оптимумun korunacтармакı gösterilmemiştir.
Изилдөө кошумча %34,40 ME'nin түздөн-түз белгилүү bir kesme ылдамдыкı, бет kalitesi же материал көтөрүү катышы sтармакlайacтармакını эксперименттик катары көрсөтпөйт. Ana çıktı аралаштыруу камерасы үчүнdeki изилдөө-өзгөчө ME metriğidir.
Булак жана метод эскертүүсү
Толук оригиналдуу изилдөө аталышы: Multi-Objectiжана Optimization of Structural Parameтескери of an Ultra-High-Presсууre Premixed Abrasiжана Waterjet Mixing Valжана
Авторлор жана рейтинг: Huaibei Xie; Qingliang Zi; Yan Wang.
Eş салым/eş birinci автор: Булакта eş birinci же eş салым beyanı belirtilmemiştir.
Жооптуу автор: Huaibei Xie.
Мекемелер: School of Mechatronics Engineering, Anhui Uniжанаrsity of Science and Technology; Institute of Inзымligent Machines, Hefei Institutes of Physical Science, Chinese Academy of Sciences; State Key Laboratory of Digital Inзымligent Technology for Unmanned Coal Mining; Anhui Key Laboratory of Mine Inзымligent Equipment and Technology.
Журнал: Machines.
Басма: MDPI, Basel, Switzerland.
Cilt / sайı / макала: Machines 2026, Cilt 14, Sайı 6, Макала 616.
DOI: 10.3390/machines14060616
Alınma / revizyon / kabul / жарыялануу: 23 Nisan 2026 / 23 Mайıs 2026 / 25 Mайıs 2026 / 28 Mайıs 2026.
Жарыялануу sürümü notu: Булакта макалаnin küçük bir değişiklikle кайра yайımlandığı жана değişikliğin bilimsel içeriği etkмененmediği белгиленет. Bu ачыкlama mevcut v3 булак sürümünde yer almaktadır.
Булак түрү жана рецензияланганk: Hakemli изилдөө макалаsi; CFD–DEM, бир фактор симуляцияu, Box–Behnken жооп бети оптималдаштырууu жана физикалык эксперименттик тастыктооyı birleştiren инженердик изилдөөsıdır.
Расмий жарыя шилтемеси:MDPI расмий макала sайfası
DOI шилтемеси:https://doi.org/10.3390/machines14060616
Лицензия: Creatiжана Commons Attribution (CC BY).
Каржылоо: Scientific Research Start-up Foundation of Anhui Uniжанаrsity of Science and Technology, Proje No. 2024yjrc20.
Маалымат жеткиликтүүлүгү: Авторлор табылгаларı destekleyen ilgili маалыматтарin изилдөө үчүнde bulunduğunu билдирет.
Кызыкчылыктар кагылышы: Авторлор кызыкчылыктар кагылышы olmadığını beyan etmiştir.
Авторлордун салымдары: Kavramsallaştırma Huaibei Xie жана Yan Wang; булакlar, ыкма диагнозmlama жана yazılım Huaibei Xie; изилдөө, маалымат düzenleme жана текшерүү Huaibei Xie жана Qingliang Zi; ilk taslak Huaibei Xie жана Qingliang Zi; gözden geçirme, düzenleme жана натыйжаларыn yorumlanması Huaibei Xie жана Yan Wang.
Илимий мазмун камтымы: Bu Verianla metnindeki геометриялык маанилер, CFD–DEM параметрleri, теңдемелер, бир фактор натыйжалары, Box–Behnken matrisi, ANOVA маанилерi, оптимум параметрler жана физикалык текшерүү натыйжалары incelenen изилдөөya daкүйүүktadır. Dış булак гана жарыялануу идентификациясыnin bibliyoграфик тастыкталышы amacıyla колдонулган.
Başlık/ыкма terminolojisi notu: Özgün başlık “Multi-Objectiжана Optimization” ifadesini kullanmaktadır. Ошентсе да макалаde ачыкlanan RSM баскычsında tek yanıt өзгөрмөi ME mокimize edilmekte жана dört геометриялык көз карандысыз faktör optimize edilmektedir. Bu Verianla metni özgün başlığı değiştirmemekte, бирок методу булакta bulunачыткыn çoklu көз карандысыз yanıt fonksиондору varmış gibi genишканаmektedir.
Сынооsel текшерүү notu: Fiziksel тестlerde түздөн-түз ölçülэң чоңlük абразив масса өзгөрүүсүdir. Сынооsel ME маанилерi, симуляцияdaki 12,25 g/s абразив массаsi жана %34,40 ME референсı kullanılarak катышsal biçimde türetilmiştir. Üç тестin салыштырма катаları %9,26, %1,99 жана %11,36; орточо абсолюттук салыштырма ката %7,54'tür.
Негизги методологиялык чекlar: Parçacıklar сфералык жана сынууz модельlenmiş, дубал эрозиясы çözülmemiş, Standard k–ε kullanılmış, tek гранат tane boyutu incelenmiş жана uzun döнымдуулук өнөр жай чыдамкайлык мааниlendirilmemiştir. Демек оптимум геометрияnin başka AWJ системаlerine түздөн-түз жалпыlenmesi desteklenmemektedir.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген