

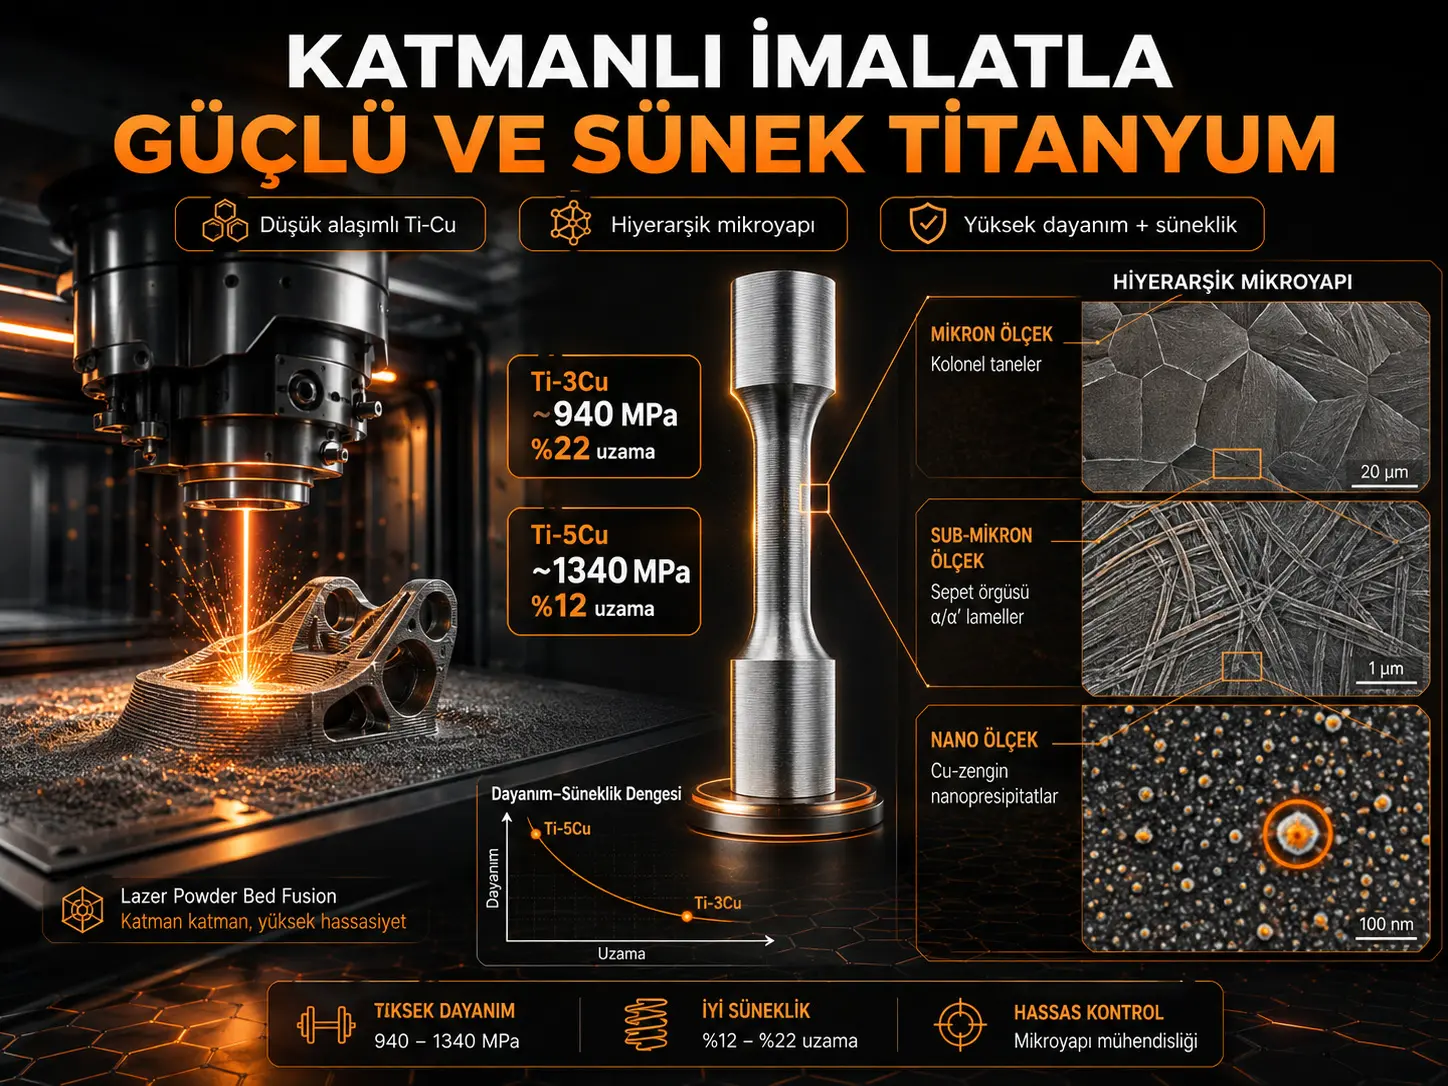
Titan ərintilərində yüksək möhkəmlik əldə etmək adətən daha çox ərinti elementi istifadə etməyi tələb edir; lakin bunun maya dəyəri, istehsal oluna bilmə və bəzi hallarda süneklik baxımından qarşılığı vardır. Bu tədqiqat, yüksək ərinti nisbətinə müraciət etmədən güclü və eyni zamanda plastik deformasiya qabiliyyətini qoruyan titan hazırlamaq üçün lazer toz yatağı əridilməsi (Laser Powder Bed Fusion, L-PBF) metodunun fövqəladə sürətli bərkimə şərtlərindən istifadə edir. Tədqiqatçılar bu yanaşmanı poladlarda uzun müddətdir istifadə edilən “yüksək möhkəmlikli aşağı ərintili” anlayışından ilhamlanaraq HSLA-Ti kimi müəyyənləşdirirlər.
Təmiz titan və kütləcə %1,5, %3, %5 və %7 mis ehtiva edən Ti-Cu ərintiləri L-PBF ilə istehsal edildi. Təmiz Ti təxminən 580 MPa son dartılma möhkəmliyi və təxminən %22 qırılma uzanması göstərərkən, Ti-3Cu təxminən 940 MPa möhkəmliyi eyni səviyyədə təxminən %22 sünekliklə birləşdirdi. Ti-5Cu-da son dartılma möhkəmliyi təxminən 1.340 MPa-a yüksələrkən qırılma uzanması %12 səviyyəsində qaldı. Ti-7Cu təxminən 1.580 MPa ilə daha da yüksək möhkəmlik verdi, lakin uzanma təxminən %3-ə düşdü.
Bu nəticələrin arxasında yalnız misin bərk məhlul möhkəmləndirməsi dayanmır. Additiv istehsalın təxminən 105–107 K/s səviyyəsindəki çox yüksək soyuma sürətləri Cu atomlarının uzun məsafəli diffuziyasını məhdudlaşdıraraq mikron ölçülü dənələrdən, bir neçə yüz nanometr qalınlığında α′/α lamellərdən və bir neçə nanometr miqyasında Cu-zəngin nanopresipitatlardan ibarət iyerarxik quruluş yaradır. Xüsusilə koherent və kəsilə bilən η′ nanopresipitatları dislokasiya hərəkətini çətinləşdirərkən plastik deformasiyanı tam dayandırmır. Ti-5Cu-da bunlara daha sərt Ti2Cu η nanopresipitatlarının əlavə olunması möhkəmliyi daha da artırır.
Tədqiqat beləliklə yüksək möhkəmlik–süneklik kombinasiyasının yalnız ərinti miqdarını artırmaqla deyil, istehsal prosesinin faza çevrilmə kinetikasını idarə edəcək şəkildə istifadə edilməsi ilə də layihələndirilə biləcəyini göstərir. Lakin nəticələr bütün aşağı ərintili titan sistemlərinə avtomatik ümumiləşdirilə bilməz; tədqiqat xüsusilə Ti-Cu sistemi və istifadə edilən L-PBF şərtləri üzərində aparılmışdır.
Niyə aşağı ərintili titan inkişaf etdirmək istənilir?
Titan; yüksək xüsusi möhkəmliyi, yorulma performansı, korroziyaya davamlılığı və biouyğunluğu səbəbilə aviasiya və biotibbi tətbiqlərdə mühüm mühəndislik metalıdır. Lakin yüksək performanslı kommersiya Ti ərintilərinin mühüm hissəsi Al, V, Mo, Sn, Zr və Cr kimi birdən çox ərinti elementini nisbətən yüksək paylarda ehtiva edir.
Məsələn, Ti-6Al-4V kimi geniş yayılmış sistemlər yüksək mexaniki performans təmin edə bilsə də, ərinti maya dəyəri, xammal nəzarəti və emal mürəkkəbliyi arta bilər. Bunun əvəzində kommersiya təmiz titan və ya az miqdarda Fe, Cr, Al yaxud Cu ehtiva edən daha sadə tərkiblər istehsal və xərc baxımından cəlbedici olsa da, adətən möhkəmlik–süneklik balansında dezavantaj göstərir.
Tədqiqatın əsas sualı buna görə belədir:
Daha az ərinti elementi istifadə edib yenə də 1 GPa ətrafında və ya üzərində möhkəmliklə istifadə oluna bilən sünekliyi eyni materialda qorumaq mümkündürmü?
HSLA-Ti nə deməkdir?
Müəlliflər poladlardakı High-Strength Low-Alloy yanaşmasını titana uyğunlaşdıraraq yeni iş tərifi təklif edirlər.
Təklif edilən HSLA-Ti meyarları:
- ümumi ərinti elementi miqdarı təxminən %5 kütlə və ya ondan aşağı,
- son dartılma möhkəmliyi UTS > 800 MPa,
- ümumi uzanma TE > %10.
Bu tədqiqat daxilində bu meyarlara xüsusilə:
- Ti-3Cu: təxminən 940 MPa UTS və təxminən %22 uzanma,
- Ti-5Cu: təxminən 1.340 MPa UTS və %12 uzanma
uyğunluq göstərir.
Ti-1.5Cu təxminən 770 MPa UTS ilə təklif edilən 800 MPa möhkəmlik həddinin altında qalır. Ti-7Cu isə həm %5-lik təklif edilən ərinti həddini aşır, həm də uzanması təxminən %3-ə düşdüyü üçün HSLA-Ti tərifindən kənarda qiymətləndirilməlidir.
Niyə mis seçildi?
Ti-Cu sistemi tədqiqatçılar üçün xüsusilə maraqlıdır, çünki Cu-nun Ti içində diffuziyası sürətli, otaq temperaturundakı həllolma qabiliyyəti isə aşağıdır. Ənənəvi soyutma şəraitində bu vəziyyət Cu-nun asanlıqla ayrılmasına və Ti2Cu kimi tarazlıq fazalarının yaranmasına səbəb ola bilər.
Böyük və koherentsiz ikinci faza hissəcikləri möhkəmliyi artıra bilsə də, gərginlik yığılması yaradaraq qırılmanı asanlaşdıra bilər. Tökmə Ti-Cu ərintilərində təxminən 890 MPa səviyyəsində yüksək möhkəmlik bildirilməsinə baxmayaraq, təxminən %1 kimi çox aşağı süneklik görünə bilməsi bu problemin nümunələrindən biridir.
Tədqiqatın yanaşması Cu-nun diffuziyasını tam sərbəst buraxmaq əvəzinə L-PBF-nin yüksək soyuma sürətləri ilə kinetik olaraq məhdudlaşdırmaq və çox daha incə, bəziləri koherent nanopresipitatlar yaratmaqdır.
L-PBF niyə klassik istehsaldan fərqli nəticə verir?
Lazer toz yatağı əridilməsində lazer çox kiçik bir sahəni qısa müddətə əridərək materialı qat-qat formalaşdırır. Ərimə hovuzu sürətlə soyuyur və sonrakı qatların işlənməsi zamanı bölgə təkrar-təkrar termal dövrlərə məruz qalır.
Bu şərtlər tarazlıq faza diaqramında gözlənilən çevrilmələrin baş verməsi üçün yetərli diffuziya vaxtı buraxmaya bilər.
Mənbə tədqiqatına görə təxminən:
- L-PBF: 105–107 K/s,
- L-DED: 102–104 K/s,
- su vermə: təxminən 160 °C/s
səviyyələrində soyuma baş verir.
Bu çox böyük fərq L-PBF-də Cu atomlarının diffuziyasını məhdudlaşdıraraq tarazlıqdan kənar α′ martenzitik quruluşun və metastabil Cu-zəngin nanopresipitatların saxlanmasına imkan verir.
Şəkil 1 bizə nə göstərir?
Məqalənin ikinci səhifəsindəki Şəkil 1 tədqiqatın əsas mexaniki nəticəsini altı ayrı paneldə göstərir.
Gərginlik–deformasiya əyrilərində Cu miqdarı artdıqca möhkəmlik sistematik şəkildə yüksəlir:
| Material | Təxmini UTS | Mənbədə bildirilən süneklik |
|---|---|---|
| Təmiz Ti | 580 MPa | ≈ %22 |
| Ti-1.5Cu | 770 MPa | Aydın itki yoxdur |
| Ti-3Cu | 940 MPa | ≈ %22 |
| Ti-5Cu | 1.340 MPa | ≈ %12 |
| Ti-7Cu | 1.580 MPa | ≈ %3 |
Burada klassik möhkəmlik–süneklik güzəşti xüsusilə Ti-7Cu-da yenidən aydınlaşır. Mis miqdarı həddindən artıq yüksəldikdə çox yüksək möhkəmlik əldə edilsə də, plastik deformasiya qabiliyyəti kəskin şəkildə azalır.
Şəkil 1(c–f), tədqiqatçıların öz Ti-Cu nəticələrini əvvəllər yayımlanmış Ti-Cu sistemləri, Ti-6Al-4V və müxtəlif α, α+β və β titan ərintiləri ilə müqayisə edir. Müəlliflərin ədəbiyyat icmalına görə xüsusilə Ti-3Cu çox yüksək möhkəmlik–süneklik hasilatı göstərir.
Mikroyapı nə qədər kiçildi?
Təmiz L-PBF Ti təxminən 48 ± 11 µm orta dənə ölçüsünə malik nizamsız dənələr göstərərkən, Ti-Cu ərintilərində dənə daxilində incə basket-weave lamellər yaranmışdır.
Orta lamel qalınlıqları:
| Ərinti | Orta lamel qalınlığı |
|---|---|
| Ti-1.5Cu | 775 ± 54 nm |
| Ti-3Cu | 475 ± 17 nm |
| Ti-5Cu | 467 ± 75 nm |
| Ti-7Cu | 416 ± 77 nm |
Cu miqdarı artdıqca lamellərin incəlməsi dislokasiyaların sərbəst hərəkət məsafəsini azaldaraq möhkəmlik artımına töhfə verir.
Şəkil 2: Atom miqyasında nə yaranır?
Məqalənin üçüncü səhifəsindəki Şəkil 2 EBSD və atomik ayırdetməli STEM görüntülərini bir araya gətirir.
Ti-3Cu-da iki fərqli Cu-zəngin nanopresipitat növü müşahidə edilir:
- lamel sərhədlərində təxminən 16 nm uzunluq və 5 nm enində lövhə formalı hissəciklər,
- lamel daxilində təxminən 2 nm ölçüsündə daha kiçik hissəciklər.
Atomik ayırdetməli HAADF-STEM və elektron difraksiyası analizləri bu hissəciklərin ətrafdakı α′ matrisi ilə eyni HCP atom düzülüşünü qoruduğunu göstərir.
Tədqiqatçılar bu Cu-zəngin, koherent və metastabil quruluşa η′ fazası adını verirlər.
Koherent nanopresipitat niyə vacibdir?
Bir presipitat matrisa ilə koherent olduqda iki kristalın atom müstəviləri böyük ölçüdə kəsilmədən davam edir. Buna görə interfeys böyük və koherentsiz intermetalik hissəciklərdəki qədər güclü qırılma nüvəsi yaratmaya bilər.
Bununla yanaşı η′ hissəcikləri dislokasiyaların hərəkətini çətinləşdirir. Dislokasiya kifayət qədər yüksək gərginlikdə hissəciyin içindən kəsərək keçə bilər. Beləliklə hissəcik həm möhkəmləndirici maneə olur, həm də tamamilə kövrək baryer kimi davranmır.
Bu mexanizm tədqiqatın möhkəmliklə sünekliyi eyni vaxtda qoruma izahının mərkəzindədir.
Ti-5Cu niyə Ti-3Cu-dan fərqlidir?
Ti-3Cu-da mikroyapı əsasən α′ matrisi və η′ nanopresipitatlardan ibarət olduğu halda, Ti-5Cu-da Cu miqdarının yüksəlməsi diffuziyalı çevrilmənin daha çox baş verməsinə imkan verir.
Nəticə olaraq Ti-5Cu-da:
- α lamellər,
- koherent η′ nanopresipitatlar,
- tarazlıq Ti2Cu quruluşundakı η nanopresipitatlar
birlikdə mövcud olur.
Müəlliflər bunu dual nanoprecipitation — ikiqat nanopresipitasiya kimi müəyyənləşdirirlər.
η hissəcikləri η′ ilə müqayisədə dislokasiyaların kəsərək aşması daha çətin maneələrdir. Buna görə Ti-5Cu-nun möhkəmliyi Ti-3Cu-ya nisbətən kəskin şəkildə artır. Eyni zamanda sistemdə mövcud olan incə η′ hissəcikləri və η fazaları arasındakı nisbətən daha yumşaq bölgələr plastik deformasiyanın davam etməsini təmin edir.
APT ölçümü Cu paylanmasını necə doğruladı?
Beşinci səhifədəki Şəkil 3 STEM-XEDS və Atom Probe Tomography nəticələrini göstərir.
APT analizinə görə Ti-3Cu-dakı η′ nanopresipitatlarda maksimum Cu konsentrasiyası təxminən %27,5 atomik səviyyəsinə çatır.
η′ nanopresipitatların say sıxlığı təxminən:
\[ 2\times10^{22}\;m^{-3} \]
kimi təxmin edilmişdir.
Bu son dərəcə yüksək say sıxlığı nanometr miqyaslı maneələrin dislokasiyaların hərəkət yolu boyunca çox tez-tez qarşılaşılmasını təmin edir.
η′ həqiqətən metastabildirmi?
Ti-3Cu nümunəsi 600 °C-də bir saat istilik emalına məruz qaldıqda η′ hissəciklərinin tarazlıq Ti2Cu η fazasına çevrildiyi müşahidə edilmişdir.
Müəlliflərin təklif etdiyi çevrilmə ardıcıllığı:
\[ \alpha'(\mathrm{S.S.S.S.}) \rightarrow \eta' + \alpha' \rightarrow \eta' + \alpha + \eta \rightarrow \alpha + \eta \]
şəklindədir.
Buradakı S.S.S.S., supersaturated solid solution, yəni həddindən artıq doymuş bərk məhlulu ifadə edir.
Niyə ənənəvi istehsalda eyni quruluş yaranmır?
Tədqiqatçılar eyni Ti-Cu tərkiblərini vakuum ark əridilməsi və su vermə kimi klassik yollarla da araşdırmışdır.
Bu proseslərdə soyuma L-PBF qədər sürətli olmadığı üçün Cu diffuziyası kifayət qədər bastırılmamış və α + η ötektoid quruluşu ortaya çıxmışdır. Böyük və daha davamlı Ti2Cu fazaları yaranarkən η′ nanopresipitatları müşahidə edilməmişdir.
Bu müqayisə nəticələrin yalnız Ti-Cu kimyasına deyil, L-PBF-nin tarazlıqdan kənar termal tarixinə bağlı olduğunu dəstəkləyir.
DFT hesablamaları nə dedi?
Tədqiqatçılar 200 atomluq α-Ti superhüceyrəsi üzərində sıxlıq funksional nəzəriyyəsi hesablamaları aparmışdır.
Nəticələr Cu atomlarının Ti matrisi daxilində bir-birindən tamamilə müstəqil qalmaq əvəzinə bir-birini cəlb etdiyini və üçüncü ən yaxın qonşu məsafəsini üstün tutduğunu göstərmişdir.
Müəlliflər bu enerji meylini Cu-zəngin η′ klasterlərinin yaranmasının termodinamik baxımdan əlverişli ola biləcəyinə atomistik dəstək kimi şərh edirlər.
Şəkil 4: Material deformasiya zamanı nə edir?
Altıncı səhifədəki Şəkil 4 dartılma deformasiyasından sonra dislokasiyaların nanopresipitatlarla qarşılıqlı təsirini göstərir.
Ti-3Cu-da təxminən %12 deformasiyada çox sayda qıvrımlı <a> dislokasiyası və daha yüksək aktivasiya gərginliyi tələb edən <c+a> dislokasiyaları görülmüşdür.
Təxminən %22 deformasiyada <c+a> dislokasiyalarının daha aydın hala gəldiyi və qırıq səthə yaxın bölgədə bir-birinə dolaşdığı müşahidə edilir.
Bu vəziyyət η′ hissəciklərinin dislokasiyaları müvəqqəti olaraq saxladığını, lakin yüksək gərginlikdə dislokasiyaların nanopresipitatları kəsərək irəliləyə bildiyini dəstəkləyir.
Çoxlu sürüşmə niyə sünekliyi qoruyur?
Bir metal plastik deformasiya zamanı yalnız az sayda sürüşmə sistemi ilə deformasiyaya uğraya bilirsə, deformasiya müəyyən bölgələrdə cəmlənə və erkən qırılma inkişaf edə bilər.
Ti-Cu ərintilərindəki iyerarxik quruluş dislokasiya yığılması nəticəsində fərqli sürüşmə sistemlərinin aktivləşdirilməsini təşviq edir.
Xüsusilə Ti-3Cu-da artan deformasiya ilə çarpaz sürüşmə və çoxlu sürüşmə mexanizmlərinin inkişafı daha homogen plastik deformasiyaya töhfə verir.
Ti-5Cu necə həm sərt, həm də plastik qala bilir?
Ti-5Cu-dakı η hissəcikləri <c+a> dislokasiyalarını güclü şəkildə sabitləyir. Lakin η sıraları arasındakı bölgələr və kəsilə bilən η′ nanopresipitatların olduğu kanallar daha asan plastik deformasiya edə bilər.
Tədqiqat bu quruluşu bir növ mikromiqyaslı kompozit davranışı kimi şərh edir:
- sərt η bölgələri: yüksək möhkəmlik təmin edir,
- η′ ehtiva edən daha yumşaq kanallar: plastik axını davam etdirir.
Beləliklə Ti-5Cu, Ti-3Cu-dan çox daha yüksək möhkəmlik qazanarkən süneklik tamamilə aradan qalxmır.
Şəkil 5 və molekulyar dinamika simulyasiyası
Yeddinci səhifədəki Şəkil 5 bir kənar <a> dislokasiyasının η′ nanopresipitat sırasını keçməsini atomistik miqyasda simulyasiya edir.
Şəkildə istifadə edilən parametrlər nanopresipitatlar arasında:
- 20 nm aralıq,
- 4 nm diametr
kimi göstərilir.
Təmiz Ti-da dislokasiya hərəkəti üçün təxminən 390 MPa kritik sürüşmə gərginliyi tələb olunarkən, η′ nanopresipitat sırası olan modeldə bu dəyər təxminən 570 MPa-a çıxır.
Təxmini fərq:
\[ 570-390\approx180\;MPa \]
kimi tapılmışdır.
Polycrystalline sistem üçün Taylor faktoru 3 istifadə edildikdə nəzəri üst hədd:
\[ \Delta\sigma_y\approx3(180)=540\;MPa \]
kimi hesablanmışdır.
Müəlliflər bunun MD-nin çox yüksək deformasiya sürəti səbəbilə real eksperiment şərtlərini birbaşa təmsil etmədiyini vurğulayırlar. Deformasiya sürəti həssaslığı ilə edilən düzəliş təxminən 325 MPa artım təxmini verir.
MD metodunda mənbə daxilində uyğunsuzluq
Şəkil 5 və müzakirədə η′ hissəcik diametri 4 nm kimi verildiyi halda, Methods bölməsindəki ilk MD modeli açıqlamasında nanopresipitat üçün 6 nm diametr göstərilir.
Mənbə bu fərqi açıqlamır. Buna görə burada dəyərlərdən biri digərinin yerinə səssizcə düzəldilməmişdir.
Eyni şəkildə müzakirədə hesablama deformasiya sürəti təxminən 108 s−1 kimi ifadə edilərkən, metod bölməsində istifadə edilən sərhəd şərti 2 × 10⁸ s−1-dir.
Materialın qırılma davranışı necə dəyişdi?
Ti-1.5Cu və Ti-3Cu qırıq səthləri əsasən çuxurlu, yəni sünek qırılmaya məxsus morfologiya göstərmişdir.
Ti-5Cu və Ti-7Cu-da çuxurlarla yanaşı cleavage xüsusiyyətləri də görülür.
Xüsusilə Ti-7Cu qırıq səthinin quasi-cleavage xarakterinin üstün hala gəlməsi, təxminən %3-ə düşən sünekliyi ilə uyğundur.
Tədqiqat nəyi dəstəkləyir?
- L-PBF-nin yüksək soyuma sürəti Ti-Cu-da klassik istehsalda çətin əldə edilən metastabil mikroyapılar yarada bilər.
- Cu miqdarı artdıqca Ti-Cu ərintilərinin möhkəmliyi aydın şəkildə yüksəlir.
- Ti-3Cu təxminən 940 MPa UTS ilə təxminən %22 sünekliyi birlikdə təmin edə bilir.
- Ti-5Cu ikiqat nanopresipitasiya sayəsində təxminən 1.340 MPa UTS və %12 qırılma uzanmasına çatmışdır.
- Koherent η′ nanopresipitatlar dislokasiyaları möhkəmləndirici şəkildə əngəlləyərkən kəsilə bilən olmaları plastik deformasiyanın davam etməsinə kömək edir.
- Ti-5Cu-dakı daha sərt η nanopresipitatlar əlavə möhkəmlik artımı təmin edir.
- Lamel incəlməsi, nanopresipitasiya və çoxlu sürüşmə mexanizmləri birlikdə möhkəmlik–süneklik balansına töhfə verir.
Tədqiqat nəyi sübut etmir?
- Bütün aşağı ərintili titan tərkiblərinin L-PBF ilə eyni performansa çatacağını göstərmir.
- 1.340 MPa və %12 nəticəsinin bütün L-PBF maşınları və ya parametrlərində avtomatik yenidən istehsal ediləcəyini sübut etmir.
- Ti-7Cu-nun HSLA-Ti meyarına uyğun olduğunu göstərmir.
- Materialın yorulma ömrünü və ya qırılma dayanıqlığını bu tədqiqatda geniş şəkildə doğrulamır.
- Uzunmüddətli korroziya və ya implant performansını test etmir.
- Cu ehtiva edən nümunələrdə antibakterial performansı birbaşa ölçmür.
- Daha aşağı ərinti tərkibinin həyat dövrü karbon izini nə qədər azaltdığını hesablamır.
- Kommersiya seriya istehsal xərcini və ya ümumi hissə xərcini sahə miqyasında doğrulamır.
Tədqiqatın Metodu və Nəticələri
Eksperimentdə hansı ərintilər istifadə edildi?
Yüksək saflıqlı qaz atomizə Ti və Cu tozlarından istifadə olunaraq beş tərkib hazırlanmışdır:
- təmiz Ti,
- Ti-1.5 wt.% Cu,
- Ti-3 wt.% Cu,
- Ti-5 wt.% Cu,
- Ti-7 wt.% Cu.
Tozların hissəcik ölçüsü 15–53 µm aralığındadır. Ərinti tozları Turbula T2F üçölçülü qarışdırıcıda 150 rpm sürətlə iki saat mexaniki olaraq qarışdırılmışdır.
L-PBF istehsal parametrləri
Nümunələr tək lazerli SLM 125HL sistemi ilə qoruyucu arqon atmosferində istehsal edilmişdir.
| Parametr | Dəyər |
|---|---|
| Lazer spot diametri | 80 µm |
| Qat qalınlığı | 30 µm |
| Hatch spacing | 105 µm |
| Qat rotasiyası | 90° |
| İlk skan edilən lazer gücü aralığı | 150–350 W |
| Skan sürəti aralığı | 500–1400 mm/s |
| Seçilmiş lazer gücü | 350 W |
| Seçilmiş skan sürəti | 800 mm/s |
Son istehsal parametrləri əvvəlki formalaşabilmə və dartılma təcrübələri nəticəsində müəyyənləşdirilmişdir.
Müqayisə üçün klassik istehsal da aparıldı
Tədqiqatçılar Ti və eyni Ti-Cu tərkiblərini vakuum ark əridilməsi ilə də istehsal etmişdir.
İnqotlar kimyəvi homogenliyi artırmaq məqsədilə beş dəfə yenidən əridilmişdir. Beləliklə L-PBF ilə yaranan mikroyapıların yalnız kimyəvi tərkibdən deyil, istehsal kinetikasından qaynaqlanıb-qaynaqlanmadığı müqayisə edilə bilmişdir.
Mikroyapı hansı metodlarla araşdırıldı?
Tədqiqatda əhatəli çoxmiqyaslı xarakterizasiya zənciri istifadə edilmişdir:
- X-ray diffraction — XRD,
- Electron Backscatter Diffraction — EBSD,
- Back-Scattered Electron görüntüləmə — BSE,
- Transmission Electron Microscopy — TEM,
- Scanning Transmission Electron Microscopy — STEM,
- HAADF-STEM,
- XEDS element xəritələmə,
- Electron Energy-Loss Spectroscopy — EELS,
- Atom Probe Tomography — APT,
- Convergent Beam Electron Diffraction — CBED.
Bu metodlar sayəsində quruluş mikrometr miqyasındakı dənələrdən bir neçə nanometrlik presipitatlara və atomik Cu paylanmasına qədər izlənmişdir.
Dartılma təcrübələri necə həyata keçirildi?
Dartılma nümunələri L-PBF hissələrindən tel eroziyası ilə it sümüyü formasında kəsilmişdir.
Ölçü bölgəsi:
- 10 mm uzunluq,
- 2 mm en,
- 2 mm qalınlıq
kimi hazırlanmışdır.
Testlər otaq temperaturunda `10⁻³ s⁻¹` deformasiya sürətində aparılmış və deformasiya təmassız lazer ekstensometri ilə ölçülmüşdür.
Hər ərinti qrupu üçün dartılma təcrübəsi üç dəfə təkrarlanmışdır.
Əsas mexaniki performans
| Ərinti | UTS | Qırılma uzanması | HSLA-Ti baxımından şərh |
|---|---|---|---|
| Təmiz Ti | ≈580 MPa | ≈%22 | Möhkəmlik həddinin altında |
| Ti-1.5Cu | ≈770 MPa | Yüksək süneklik qorunur | 800 MPa UTS həddinin altında |
| Ti-3Cu | ≈940 MPa | ≈%22 | Təklif edilən meyarları ödəyir |
| Ti-5Cu | ≈1.340 MPa | ≈%12 | Təklif edilən meyarları ödəyir |
| Ti-7Cu | ≈1.580 MPa | ≈%3 | Ərinti və süneklik meyarlarını ödəmir |
Ti-3Cu niyə xüsusilə maraqlıdır?
Ti-3Cu təxminən %22 qırılma uzanmasını qoruyarkən təmiz Ti-yə görə möhkəmliyi təxminən:
\[ \frac{940-580}{580}\times100\approx62\% \]
artırır.
Buna görə Ti-3Cu tədqiqatdakı ən yüksək mütləq möhkəmliyə malik ərinti deyil; lakin möhkəmliklə sünekliyin birlikdə qiymətləndirilməsində diqqət çəkir.
Ti-5Cu-nun möhkəmlik artımı
Ti-5Cu-nun təxminən 1.340 MPa UTS dəyəri təmiz Ti-dən təxminən:
\[ \frac{1340-580}{580}\times100\approx131\% \]
daha yüksəkdir.
Başqa sözlə, son dartılma möhkəmliyi iki dəfədən çox yüksələrkən %12 uzanma qorunmuşdur.
Sıxılma möhkəmliyi
Mənbə as-printed Ti-3Cu-nun son sıxılma möhkəmliyinin təxminən 2.000 MPa-a yaxınlaşdığını və Cu tərkibi artdıqca daha da yüksəldiyini bildirir.
Müəlliflərin müqayisəsinə görə bu dəyərlər ənənəvi tökmə, döymə və sinterləmə yolları ilə istehsal edilmiş Ti-Cu sistemlərindən daha yüksəkdir.
η′ hissəciklərinin mexaniki rolu
MD və mikroskopiya nəticələri birlikdə qiymətləndirildikdə η′ fazasının iki davranışı önə çıxır:
- Dislokasiyanı müəyyən kritik gərginliyə qədər saxlayaraq möhkəmliyi artırması.
- Kifayət qədər gərginlikdə dislokasiya tərəfindən kəsilə bilməsi sayəsində tamamilə kövrək maneə kimi davranmaması.
Bu ikinci xüsusiyyət möhkəmlik–süneklik birliktəliyinin mühüm izahlarından biridir.
η fazasının mexaniki rolu
Ti2Cu η nanopresipitatları daha çətin kəsilən güclü maneələrdir.
Ti-5Cu-da bunların mövcudluğu Ti-3Cu-ya görə axma möhkəmliyində təxminən %35-lik artımla əlaqələndirilir.
Lakin η nisbəti daha da artdıqda sərt və kövrək bölgələrin təsiri güclənir. Ti-7Cu-da yüksək möhkəmliklə yanaşı sünekliyin təxminən %3-ə düşməsi bu meylin sərhədini göstərir.
Ən vacib mühəndislik nəticəsi
Tədqiqatın mühəndislik baxımından ən vacib nəticəsi ərinti dizaynının yalnız “hansı elementdən nə qədər əlavə etməliyik?” sualı ilə məhdudlaşmamasıdır.
Burada istehsal prosesi birbaşa ərinti dizayn vasitəsinə çevrilir:
Tərkib + L-PBF termal tarixi → faza çevrilmə kinetikası → lamel və nanopresipitat quruluşu → dislokasiya mexanizmi → möhkəmlik və süneklik.
Buna görə eyni nominal Ti-Cu tərkibi klassik istehsalla və L-PBF ilə istehsal edildikdə fərqli mikroyapılar və nəticədə fərqli mexaniki xüsusiyyətlər göstərə bilər.
Aviasiya baxımından nə deyilə bilər?
Yüksək xüsusi möhkəmlik və aşağı ərinti miqdarı Ti-Cu sistemini struktur tətbiqlər baxımından maraqlı edə bilər. Lakin mənbə tədqiqatı yorulma çatlağı böyüməsi, yüksək temperatur sabitliyi, sürünmə, zərər tolerantlığı və real aviasiya komponenti sertifikasiyası kimi mövzuları əhatə etmir.
Buna görə nəticələr birbaşa “Ti-5Cu artıq Ti-6Al-4V-nin yerini ala bilər” mənasına gəlmir.
Biotibbi baxımdan nə deyilə bilər?
Müəlliflər Cu-nun bakterial adeziyanı və biofilm yaranmasını azalda bilən antibakterial təsirinə diqqət çəkərək Ti-Cu sistemlərinin implantlar üçün potensial daşıdığını bildirirlər.
Lakin bu məqalədə:
- bakteriya kulturası təcrübəsi,
- sitotoksiklik testi,
- ion buraxılması ölçümü,
- in vivo implant təcrübəsi
raporlanmamışdır.
Beləliklə biotibbi istifadə mexaniki nəticələrlə uyğun gələn gələcək potensialdır; bu tədqiqatın birbaşa klinik doğrulaması deyil.
Davamlılıq və xərc iddiası necə şərh edilməlidir?
Tədqiqat aşağı miqdarda ərinti elementi istifadə edilməsinin bahalı yüksək ərintili Ti sistemlərinə görə daha iqtisadi və resurs baxımından daha sadə ola biləcəyini müdafiə edir. Supplementary Information daxilində material xərcləri müqayisə edilmiş və Ti-Cu sistemlərinin güclü möhkəmlik–xərc balansı göstərdiyi bildirilmişdir.
Bununla birlikdə tədqiqat tam həyat dövrü qiymətləndirməsi aparmamışdır. L-PBF-nin:
- elektrik istehlakı,
- toz istehsalı enerjisi,
- arqon istifadəsi,
- post-processing ehtiyacı,
- təkrar emal,
- hissə başına CO2 ekvivalenti
ölçülməmişdir.
Buna görə “davamlı” ifadəsi burada aşağı ərinti tərkibi və potensial material/xərc üstünlüyü kontekstində qiymətləndirilməlidir.
Türkiye baxımından necə qiymətləndirilməlidir?
Tədqiqatda Türkiye-də istehsal edilmiş toz, L-PBF sistemi, laboratoriya və ya sənaye hissəsi yoxdur. Buna görə bildirilən mexaniki performansların Türkiye-dəki hər hansı istehsal xəttində avtomatik təkrarlanacağı deyilə bilməz.
Yerli doğrulama üçün Ti və Cu tozlarının saflığı, hissəcik ölçüsü, oksigen tərkibi, lazer gücü, skan sürəti, hatch spacing, maşın atmosferi və termal tarix kimi dəyişənlərin mənbə tədqiqatına uyğun şəkildə nəzarət edilməsi lazımdır.
Xüsusilə aviasiya və ya tibbi tətbiqdə yalnız dartılma möhkəmliyi yetərli olmayacağından yorulma, qırılma dayanıqlığı, korroziya, biouyğunluq və proses təkrarlanabilirliyi də ayrıca doğrulanmalıdır.
Mənbə və Metod Qeydi
Tam özgün çalışma adı: Ultra-strong and ductile low-alloy titanium by additive manufacturing
Müəlliflər: Chuanxi Ren, Hao Wang, Xiangyuan Cui, Jinjin Guo, Hansheng Chen, Zizheng Song, Hengchao Shi, Yating Ran, Chunjin Wang, Chi Fai Cheung, Hongwei Liu, Kang Cheung Chan, Xiaozhou Liao, Ting Zhu, Dengke Chen, Simon P. Ringer, Zibin Chen.
Eş töhfəli ilk müəlliflər: Chuanxi Ren və Hao Wang.
Məsul müəlliflər: Ting Zhu, Dengke Chen, Simon P. Ringer və Zibin Chen.
Müəssisə 1: State Key Laboratory of Ultra-precision Machining Technology, Department of Industrial and Systems Engineering, The Hong Kong Polytechnic University, Hong Kong, China.
Müəssisə 2: Research Institute for Advanced Manufacturing, Department of Industrial and Systems Engineering, The Hong Kong Polytechnic University, Hong Kong, China.
Müəssisə 3: School of Aerospace, Mechanical and Mechatronic Engineering, The University of Sydney, New South Wales, Australia.
Müəssisə 4: Australian Centre for Microscopy & Microanalysis, The University of Sydney, New South Wales, Australia.
Müəssisə 5: Department of Engineering Mechanics, School of Ocean and Civil Engineering, Shanghai Jiao Tong University, Shanghai, China.
Müəssisə 6: Woodruff School of Mechanical Engineering, Georgia Institute of Technology, Atlanta, USA.
Mənbə növü: Rəyli eksperimental və hesablama materialşünaslıq tədqiqat məqaləsi.
Jurnal: Materials Today.
Cild: 96.
Məqalə nömrəsi: 103329.
DOI: 10.1016/j.mattod.2026.103329
Göndərilmə tarixi: 10 sentyabr 2025.
Reviziya tarixi: 1 aprel 2026.
Qəbul tarixi: 2 aprel 2026.
Onlayn yayın: 7 aprel 2026.
Jurnal cildi: iyul 2026 biblioqrafik qeydi.
Rəsmi DOI bağlantısı: https://doi.org/10.1016/j.mattod.2026.103329
Rəyçilik durumu: Materials Today-də yayımlanmış rəyli akademik tədqiqat məqaləsidir.
Lisenziya: Creative Commons Attribution-NonCommercial 4.0 International — CC BY-NC 4.0.
Preprint durumu: İncelənən sənəd yekun yayımlanmış Materials Today məqaləsidir.
Əsas eksperimental yanaşma: Təmiz Ti və Ti-1.5Cu, Ti-3Cu, Ti-5Cu və Ti-7Cu ərintilərinin L-PBF ilə istehsalı; klassik ark əridilməsi müqayisələri; XRD, EBSD, BSE, TEM, STEM, XEDS, EELS, CBED və APT mikroyapı xarakterizasiyası; dartılma və sıxılma təcrübələri; DFT və molekulyar dinamika hesablamaları.
Dartılma təcrübəsi təkrarı: Hər Ti/Ti-Cu qrupu üç dəfə test edilmişdir.
Əsas L-PBF şərti: 350 W lazer gücü və 800 mm/s skan sürəti; 80 µm spot diametri, 30 µm qat qalınlığı, 105 µm hatch spacing və 90° qat rotasiyası.
Veri əlçatanlığı: Müəlliflər məqalənin nəticələrini qiymətləndirmək üçün lazım olan məlumatların məqalə və/və ya Supplementary Information içində olduğunu, əlavə məlumatların müəlliflərdən tələb edilə biləcəyini bildirmişdir. Məqalənin Data Availability qeydi məlumatların tələb üzərinə təmin ediləcəyini bildirir.
Maraqlar toqquşması: Müəlliflər tədqiqata təsir edə biləcək məlum maliyyə marağı və ya şəxsi münasibətin olmadığını bəyan etmişdir.
Maliyyələşmə: Tədqiqat Shenzhen Municipal Science and Technology Innovation Commission, Hong Kong Polytechnic University proqramları, Hong Kong Innovation and Technology Commission, National Natural Science Foundation of China, Natural Science Foundation of Shanghai, AXA Foundation for Human Progress və Australian Research Council daxil olmaqla bir neçə mənbə tərəfindən dəstəklənmişdir.
Müəllif töhfələri: Zibin Chen və Simon P. Ringer layihəni konseptuallaşdırmış və idarə etmişdir. Chuanxi Ren nümunə istehsalı, mexaniki təcrübələr və əsas xarakterizasiyanı həyata keçirmişdir. Hao Wang HAADF-STEM; Ting Zhu, Dengke Chen və Jinjin Guo MD; Xiangyuan Cui DFT; Hansheng Chen APT işlərində iştirak etmişdir. Digər müəlliflər mikroskopiya, analiz, mənbə və nəticələrin şərhinə töhfə vermişdir. Ətraflı CRediT rolları mənbədə ayrıca verilmişdir.
HSLA-Ti tərif həddi: HSLA-Ti bu tədqiqatda müəlliflərin təklif etdiyi bir dizayn tərifidir: təxminən ≤5 wt.% ümumi ərinti, UTS > 800 MPa və ümumi uzanma > %10. Buna görə Ti-3Cu və Ti-5Cu meyarları ödəyərkən Ti-7Cu tədqiqat daxilində yüksək möhkəmlikli müqayisə tərkibidir, lakin təklif edilən HSLA-Ti hədləri daxilində deyil.
MD mənbədaxili uyğunsuzluğu: Şəkil 5 və müzakirə bölməsində η′ nanopresipitat diametri D = 4 nm və aralıq S = 20 nm kimi göstərilərkən Methods bölməsindəki ilk edge-dislocation MD modeli açıqlamasında hissəcik diametri 6 nm kimi verilir. Mənbə bu fərqi açıqlamır. Bundan əlavə, müzakirədə deformasiya sürəti təxminən 108 s−1 kimi yuvarlaqlaşdırılarkən Methods bölməsində 2 × 10⁸ s−1 istifadə edilmişdir.
Antibakterial hədd: Nəticə bölməsində Cu-nun antibakterial xüsusiyyətlərinin implant tətbiqləri baxımından potensial üstünlük olduğu bildirilir; bu tədqiqatda antibakterial və ya biofilm təcrübələri aparılmamışdır.
Davamlılıq həddi: Müəlliflər aşağı ərinti tərkibi və nisbətən aşağı material xərcini daha davamlı Ti sistemləri inkişaf etdirmə potensialı ilə əlaqələndirirlər. Tədqiqatda həyat dövrü analizi, birbaşa enerji balansı və ya karbon emissiyası ölçümü aparılmamışdır.
Elmi məzmun həddi: Bu Verianla məqaləsindəki tərkiblər, mexaniki dəyərlər, mikroyapı ölçüləri, nanopresipitat xüsusiyyətləri, istehsal parametrləri, DFT/MD nəticələri və şərhlər özgün tədqiqata əsaslanır. Xarici mənbələr yalnız biblioqrafik kimlik və rəyçilik/yayın durumunun doğrulanması üçün istifadə edilmişdir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib