

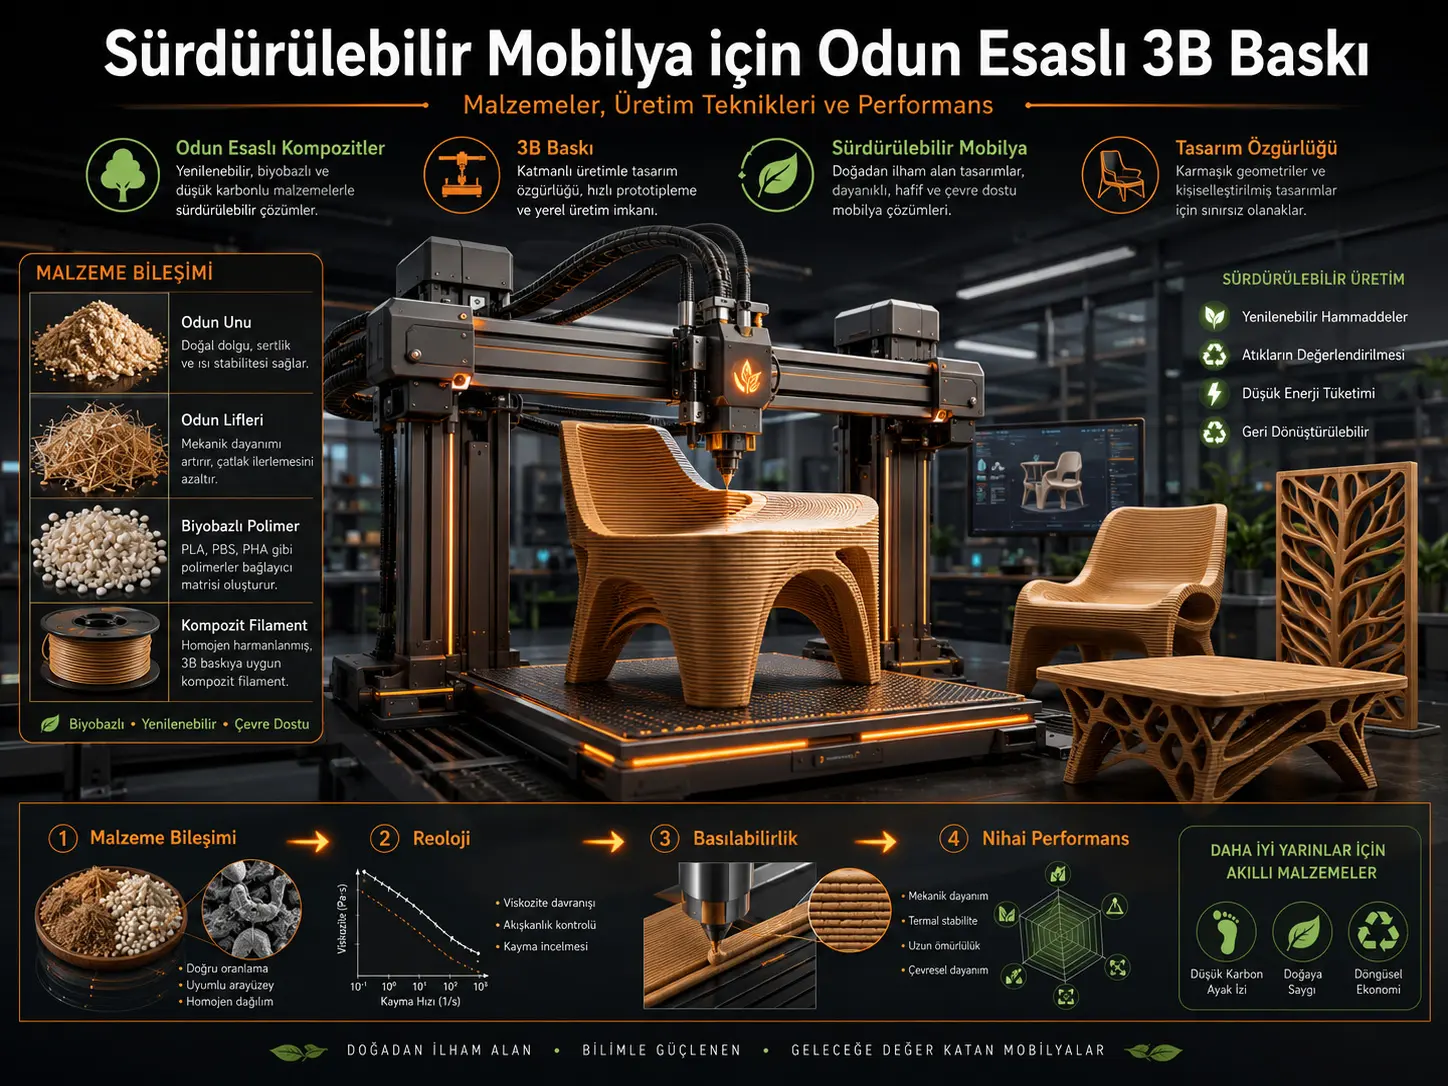
Mebel istehsalında 3D çap istifadə etmək yalnız plastik stul çap etmək anlamına gelmiyor. Araşdırılan icmal; yonqar, odun unu, qısa liflər, sellüloza, nanocellulose və lignin kimi lignosellülozik mənbələrin PLA, PHA, PBS və diğer polimerlərlə və ya su əsaslı macunlarla birleştirilerek mebel ölçeğinde qatlı istehsalta nasıl kullanılabileceğini değerlendiriyor. Fused Filament Fabrication/Fused Deposition Modeling (FFF/FDM), Fused Granulate Fabrication (FGF), Direct Ink Writing (DIW), Liquid Deposition Modeling (LDM), binder jetting və robotik/hibrid çap yöntemleri; material tərkibi, çap edilə bilmə, reologiya, mexaniki performans, nəm həssaslığı, ölçü sabitliyi, səth keyfiyyəti, miqyaslana bilmə və ekoloji təsirlər baxımından karşılaştırılıyor.
İcmalnin əsas nəticəsi vahid “ən yaxşı ağac 3D çap materialsi” olmadığıdır. FDM/FFF sistemləri bugün en olgun və erişilebilir seçimlərdən biri olmakla birlikte ağac tərkibinin artması ərinti viskozitesini, nozzle tıxanmasını, məsaməliliyi və qatlararası bağlanmanı problemə çevirə bilər. Bunun əksinə DIW və LDM kimi macun bazlı sistemler quru əsasda təxminən %70–85'e çata bilən yüksək ağac tərkibine və aşağı temperaturda istehsale imkan verə bilər; lakin quruma büzülməsi, nəm həssaslığı və sınırlı çekme performansı mühüm maneələrdir. Robotik və hibrid sistemlər tam miqyaslı mebelya yaklaşmayı asanlaşdırsa da avadanlıq xərci, idarəetmə mürəkkəbliyi və standartlaşdırma problemləri davam edir.
Tədqiqatnın mühüm elmi sərhədi, yeni və vahid bir təcrübə məlumat dəsti yaratmamasıdır. Material qənaəti, karbon emissiyası, enerji sərfi, mexaniki möhkəmlik və ekoloji performans üçün verilen rakamlar müxtəlif ədəbiyyat işlərindən toplanmışdır; bu niyəle bütün ağac esaslı 3D çap sistemləri üçün universal performans zəmanəti kimi şərh oluna bilməz. Həmçinin mekanik verilerin önemli bölümü laboratoriya miqyaslı nümunələrə dayandığından tam ölçülü bir stul, masa və ya yükdaşıyan mebel elemanının uzunmüddətli davranışı üçün real istifadə təsdiqi hâlâ lazımdır.
3D çapda “odun esaslı kompozit” nə deməkdir?
Bu tədqiqatda odun esaslı kompozit anlayışı yalnız yonqarla plastik karıştırılmış filamentleri əhatə etmir. Ağac və ya ağactan əldə edilən komponentlər farklı biçimlerde istifadə oluna bilir:
- odun unu,
- yonqar,
- kısa odun lifleri,
- sellüloza lifleri,
- cellulose nanocrystals — CNC,
- cellulose nanofibrils — CNF,
- lignin və lignin nanoparçacıkları,
- endüstriyel ağac atıkları.
Bunlar termoplastik polimer içinde doldurucu/möhkəmləndirici rolu görebileceği kimi su əsaslı pasta, hidrojel və ya binder sisteminin əsas bərk komponenti kimi də istifadə oluna bilər.
Niyə mebelda qatlı istehsal?
İcmal qatlı istehsalın mebel baxımından üç əsas üstünlüyünü önə çıxarır: geometrik sərbəstlik, seri kalıp gerektirmeden fərdiləşdirmə və materialnin yalnız ehtiyac olan sahədə istifadə oluna bilməsi.
Bu yaklaşım sayesinde ənənəvi kəsmə və yonqar götürmə yöntemlerinde çətin istehsal olunan:
- orqanik səthlər,
- daxili qəfəs strukturları,
- dəyişkən sıxlıqlı sahələr,
- topologiyası optimallaşdırılmış daşıyıcılar,
- şəxsə görə ölçüləndirilmiş stul və oturma ələməntləri,
- parametrik birləşmələr
istehsal oluna bilər.
Ancaq geometrik olaraq basılabilen bir hissənin avtomatik olaraq təhlükəsiz və ya dayanıqlı mebel olduğu nəticəsi çıxarıla bilməz. Material və proses dizaynının birlikdə aparılması gərəkdir.
Materialden son performansa uzanan zəncir
İcmalnin Şəkil 12'si tədqiqatın əsas mühəndislik mesajını dört bir-birinə bağlı mərhələ ilə xülasə edir.
Verianla Live: Odun esaslı qatlı istehsalta materialden son performansa
Mənbənin konseptual çərçivəsində material tərkibi əvvəl reologiyak davranışı; reologiya çap edilə bilməni və proses sabitliyini; çap şərtləri ise mexaniki möhkəmlik, ölçü sabitliyi və davamlılıq kimi son xüsusiyyətləri təsir edir. Mənbə ayrıca bazı aşamalar arasında məhdud əks-əlaqə münasibətləri olduğunu bildirir.
| Mərhələ | Mənbədə önə çıxan komponentlər | Əsas rol | Mənbə |
|---|---|---|---|
| Material tərkibi | Polimer + odun + qatqılar | Reolojik özelliklerin başlangıç koşullarını müəyyən edir | Şəkil 12 |
| Reolojik özellikler | Viskozite, axma gərilməsi, shear-thinning | Axın, ekstruziya və forma saxlama davranışını müəyyən edir | Şəkil 12 |
| Basılabilirlik və işleme | Ekstrüzyon, katman yapışması, sıcaklık, çap sürəti, katman yüksəkliği | Yığma keyfiyyətini və proses sabitliyini müəyyən edir | Şəkil 12 |
| Son performans | Mexaniki möhkəmlik, davamlılıq, sabitlik | Mebel parçasının real istifadə performansını müəyyən edir | Şəkil 12 |
Verianla Live: Bu axın, tədqiqatın Şəkil 12'sindeki konseptual çərçivəni mənbəyə sədaqət qorunaraq Azərbaycan dilinə lokalizə edir. Kəmiyyət təcrübə nəticəsi və ya səbəbiyyət əmsalı deyil.
FDM və FFF niyə ən geniş yayılmış metod?
Fused Deposition Modeling (FDM) və ya Fused Filament Fabrication (FFF), odun–polimer kompozitlerinde ən çox araşdırılmış qatlı istehsal yöntemidir.
Əsas proses:
odun hissəciyi/lifi + termoplastik → kompozit filament → qızdırılmış nozzle → qat-qat detal
şəklindədir.
PLA, ABS və PP kimi matrislər istifadə oluna bilir. Xüsusilə PLA; nisbətən düşük emal temperaturu və biobazalı mənşəyi niyəiyle literatürde geniş şəkildə istifadə olunur.
Nə qədər odun əlavə oluna bilər?
İcmalnin müxtəlif bölmələrində FDM/FFF filamentlerinde ümumi iş sahəsi təxminən %10–40 çəki üzrə odun kimi verilir.
Xüsusilə %10–30 civarındaki orta doldurma nisbətləri bir çox sistemdə sərtliyi artıra bilər. Ancaq odun miqdarı artdıqca:
- eriyik viskozitesi yükselir,
- filament kövrəkləşə bilər,
- nozzle tıkanması arta bilər,
- katmanlar arası bağ zəifləyə bilər,
- gözenek miktarı arta bilər,
- çekme uzaması azala bilər.
Dolayısıyla daha çox ağac tərkibi avtomatik olaraq daha yaxşı kompozit demək deyil.
Hissəcik ölçüsü niyə kritik?
FDM'də nozzle içindən keçən odun parçacıkları çox böyük və ya qeyri-müntəzəmdirsə axın qeyri-sabitləşə bilər.
İcmal, tipik nozzle diametrlərini təxminən 0,4–0,6 mm kimi verirken tıxanma riskini azaltmaq üçün odun parçacıklarının adətən 150 µm'den küçük tutulmasını təklif edir.
PLA tabanlı odun filamentlerinde ekstruziya sıcaklığının təxminən 220 °C'nin aşağıda tutulması da termal parçalanma və rəng dəyişməsi riskini azaltmaq baxımından vurğulanır.
Odun niyə polimerle yaxşı bağlanmaya bilər?
Odunun sellüloza və hemisellüloza komponentləri hidrofilikdir. Bunun əksinə PP və ABS kimi birçok polimer nisbətən hidrofobikdir.
Bu kimyəvi uyğunsuzluq:
- zəif interfeys,
- lifin çəkilib çıxması,
- mikro boşluqlar,
- aşağı gərilmə önövülməsi,
- nəm daxilolma yolları
yarada bilər.
Maleik anhidrit graftlama, silanizasyon, asetilasyon və başka səth emalları interfeys uyğunluğunu artırmaq üçün istifadə olunur.
İkiqat ekstruziya niyə önemli ola bilər?
İcmalnin Şəkil 7'sinde 19 wt.% odun içeren WPC filamentlerin kəsik görüntüləri müqayisə edilir. Tək ekstruziyalı filamentlerde daha belirgin boşluqlar görülürken çift ekstruziya daha kiçik və daha homogen məsamə strukturuyla əlaqələndirilmişdir.
Həmçinin istifadə olunan odun növünün parçacık morfologiyasının də məsaməliliyi və ara səth keyfiyyətini təsir edə bildiyi göstərilir.
Baskı sürəti səthi dəyişə bilərmi?
Bəli. Şəkil 6'da 30, 50 və 70 mm/s sürətlərdə çap olunan wood-plastic composite səthləri karşılaştırılmıştır.
Baskı sürəti artdıqca çap olunan yolun eni daralır; katman yüzey alanındaki değişim səth kobudluğu və hissənin sıxlığını təsir edə bilir.
Dolayısıyla çap müddəti azaltmaq üçün sürətin artırılması mekanik və yüzeysel performanstan müstəqil qərar deyil.
Ağac pastası ilə mebel çap etmək mümkündürmü?
FDM'nin alternativi, ahşabı termoplastik filament hâline getirmeden yüksək doldurulmuş pasta və ya hidrogel kimi çap etməktır.
Bu yöntemler əsasən:
- Direct Ink Writing — DIW,
- Liquid Deposition Modeling — LDM
kimi adlandırılır.
Odun parçacıkları, sellüloza törəmələri və ya lignin; CMC, sodium alginate, xanthan gum, starch, PVA və ya latex kimi bağlayıcılarla su əsaslı bir qarışıq halına gətirilə bilər.
Material nozzle'dan çıxdıqdan sonra qurutma, ionik çarpaz bağlama, UV sərtləşdirmə və ya başka konsolidasyon yöntemleriyle bərkidilir.
DIW üçün reologiya niyə çapnın mərkəzində?
Macun nozzle içinden geçerken asan axmalıdır lakin nozzle'dan çıxan kimi öz çəkisini daşıya bilməlidir.
Bu niyəle ideal davranış shear-thinning, yani kəsilmə sürəti artdıqda viskozitenin azalmasıdır.
İcmalde mebel ölçeğindeki macunlar üçün:
- axma gərilməsinin təxminən >50–100 Pa,
- nozzle içindeki təxminən 1–100 s−1 kesme hızlarında viskozitenin kabaca <103 Pa·s,
- biriktirme sonrasında yüksək viskozitenin təxminən >104 Pa·s düzeyine hızla dönmesi,
- tiksotropik toparlanma süresinin təxminən <1–2 s
olmasının sabit böyük miqyaslı çap üçün faydalı ümumi iş dəyərləri olduğu önövülür.
Bunlar vahid universal resept deyil; istifadə olunan bağlayıcıya, bərk maddə nisbətinə, nozzle geometriyasına və ekstrüder sistemine görə dəyişə bilər.
Macun sistemlərinde ağac nisbəti ne qədər yüksəlir?
İcmalnin Tablo 2'sinde:
- DIW üçün quru əsasda təxminən %80'e qədər,
- LDM üçün təxminən %70–85 quru əsasda
ağac tərkibi bildirilir.
Bu, FDM filamentlerinden çox daha yüksək lignosellülozik içerik potansiyeli deməkdir.
Ancaq yüksək ağac nisbətinın müqabilində quruma büzülməsi və boyutsal stabilite ən mühüm mühəndislik problemlərindən biri hâline gelir.
Quruma niyə çatlaq oluşturuyor?
Su bazlı bir yapı basıldığında parça henüz nihai boyutsal kararlılığa ulaşmış deyildir.
Su səthdən hızlı kaybolurken iç bölgelerde daha çox nem kalırsa diferansiyel büzülme inkişaf edə bilər. Bunun sonucu:
- çatlaq,
- warping,
- ölçü itkisi,
- qat ayrılması,
- geometrik yayınma
ola bilər.
Nəzarətli nəm mühiti, mərhələli qurutma, ionik çarpaz bağlama və nəm daşınmasını tənzimləyən plasticizer/humectant istifadəsi bu niyəle vacibdir.
Nanocellulose niyə əlavə olunur?
Cellulose nanocrystals (CNC) və cellulose nanofibrils (CNF), çox yüksək xüsusi səth sahəsi və yüksək aspect ratio sayesinde aşağı nisbətlərdə mexaniki möhkəmləndirmə təmin edə bilər.
İcmal, PLA filamentleri və ya çap mürekkeplerinde təxminən %0,5–5 wt. nanocellulose kullanımını geniş yayılmış aşağı doldurma sahəsi kimi tanımlamaktadır.
Yaxşı paylandıqda:
- elastik modulu artıra bilər,
- çatlaq irəliləməsini məhdudlaşdıra bilər,
- boyutsal dəqiqliyi dəstəkləyə bilər,
- macun reologiyasini tənzimləyə bilər.
Ancaq miktarın həddən artıq artması viskoziteyi büyüterek çapyı çətinləşdirə bilər.
Lignin nanohissəcikləri nə təmin edir?
Lignin nanoparticles — LNPs, mexaniki möhkəmləndirmə ilə yanaşı UV absorbsiyası və antioksidant xüsusiyyətləri niyəiyle özellikle görünür və ya işığa məruz qalan mebel səthləri üçün maraqlıdır.
Lakin lignin nanoparçacıklarının aqqlomerasiyası yeni gərilmə konsentrasiyaları oluşturabileceğinden yüzey fonksiyonelleştirme və uyğun dispersiya strategiyaları gerekmektedir.
Qrafen və nanogil niyə ağaca əlavə olunur?
Hibrid nanokompozitlerde odun kökenli dolgular başqa nanomateriallarla birləşdirilə bilir.
İcmalye göre:
- nanogil: nəm baryerini və boyutsal kararlılığı destekleyebilir,
- graphene/rGO: elektrik və istilik keçiriciliyi kazandırabilir,
- nanocellulose: mexaniki şəbəkə möhkəmləndirməsi təmin edə bilər,
- lignin nanoparçacıkları: UV qoruması təmin edə bilər.
Bu tür kombinasyonlar gələcəkdə sensorlu və ya elektriksel fonksiyona sahip “ağıllı mebel” üçün tədqiqat sahəsi yarada bilər. Ancaq tədqiqat böyle bir nihai ağıllı mebel sistemini təcrübə olaraq təsdiqləmir.
Qatlı istehsal yöntemleri nasıl karşılaştırılıyor?
| Metod | Xammal | İcmaldeki tipik ağac tərkibi | Proses sıcaklığı | Əsas üstünlük | Əsas məhdudiyyət |
|---|---|---|---|---|---|
| FFF/FDM | Odun–polimer filament | ≈%10–40 wt. | PLA üçün 180–220 °C | Əlçatanlıq və boyutsal doğruluk | Tıkanma, qat bağı və termal parçalanma |
| FGF | Pellet/granül | ≈%20–50 wt. | 170–220 °C | Daha aşağı xammal xərci və yüksək yığma sürəti | Aşağı səth keyfiyyəti və axın qeyri-sabitliyi |
| DIW | Macun/hidrojel | ≈%80'e qədər, kuru baz | Ortam sıcaklığı–<60 °C | Yüksek ağac nisbəti və düşük termal yük | Quruma büzülmesi və nəm həssaslığı |
| LDM | Viskoz macun | ≈%70–85, kuru baz | Ortam sıcaklığı | Büyük ölçek və sürekli material akışı | Quruma sırasında boyutsal kararsızlık və sınırlı mexaniki möhkəmlik |
| Binder jetting | Odun tozu + binder | >%90 toz | Oda sıcaklığı | Termal parçalanma olmadan geometrik sərbəstlik | Aşağı green strength və intensiv son emal ehtiyacı |
| Robotik/hibrid AM | Filament və ya macun | Prosese bağlı | Prosese bağlı | Tam ölçek və çox eksenli istehsal | Xərc, mürəkkəblik və proses nəzarəti |
Pellet çapı niyə vacibdir?
Klasik FFF'də əvvəl polimer və ağactan filament üretilmesi gərəkdir. Filament istehsalı ayrı ekstruziya mərhələsi, enerji istifadəsi və xərc yaradır.
Fused Granulate Fabrication (FGF) ise pellet və ya granülü birbaşa ekstruderə verə bilər.
Bununla:
- filament istehsalı buraxıla bilər,
- təkrar emal edilmiş polimer istifadə oluna bilər,
- material xərc azaldıla bilər,
- büyük ölçekli biriktirme sürəti artırıla bilər.
Bunun əksinə granül beslemede axın qeyri-sabitliyi, hava sıxışması və səth qətnaməsi hâlâ mühüm problemlərdir.
Robot qolu ilə mebel basmanın fərqi nədir?
Konvensional 3B yazıcı əsasən düz XY qatlarında irəliləyir. Çoxoxlu robotik sistem ise materialyi daha mürəkkəb fəza yolları boyu yığa bilər.
Böylece lif istiqaməti, qat istiqaməti və əyrixətli geometriya mexaniki yük yoluna görə tənzimlənə bilər.
İcmal, çox katmanlı ağac filament çapsında təxminən 20 mm'ye qədər in-plane eğrilik yarıçapı və təxminən 22,5° overhang değerlerinin təcrübə nümunələrində göstərildiyini bildirir.
Bu değerler robotik ağac çapnın bütün sistemlər üçün geometrik sərhəd deyil; kaynakta tartışılan müəyyən demonstrasiyaların qabiliyyətidir.
Miqyas böyüdükcə niyə yeni problemlər ortaya çıxır?
Kiçik dartılma nümunəsi ilə tam ölçülü stul arasında yalnız ölçü fərqi yoxdur.
İcmal bunu size effect kapsamında tartışmaktadır.
Böyük hissəyə keçdikdə:
- katman boşluqları toplanır,
- material heterogenliyi daha görünür olur,
- hissənin öz çəkisi ıslak macunu deformasiyaya məcbur edə bilir,
- uzun çap müddətləri temperatur fərqlərini böyüdə bilir,
- warping və delaminasyon büyüyebilmektedir,
- anizotrop möhkəmlik gerçek yük yollarında daha kritik olur.
Bu niyəle laboratuvar kuponundaki dartılma möhkəmliyi tek başına bir stul ayağının təhlükəsizliyini müəyyən edə bilməz.
DfAM ağac mebelyı necə dəyişdirir?
Design for Additive Manufacturing (DfAM), parçayı ənənəvi kəsmə və birləşdirmə məntiqinə görə layihələndirib sonra 3B yazıcıya göndərmək əvəzinə material, proses və geometrinin birlikdə inkişaf etdirilməsini hədəfləyir.
Topologiya optimallaşdırması və generative design ilə:
- yük yolları izlənə bilər,
- lazımsız material çıxarıla bilər,
- gyroid və ya honeycomb daxili strukturlar layihələndirilə bilər,
- lokal sıxlıq dəyişdirilə bilər,
- hissənin çəkisi azaldıla bilər.
İcmal, bazı wood–polymer uygulamalarında oxşar mexaniki funksiyanın %60'a qədər daha az material ilə əldə edilə bildiyini bildirir. Bu rakam bütün mebel geometrileri üçün zəmanət deyil.
Ağac kompozitler izotropdurmu?
Xeyr. Hem lignosellülozik liflerin kendisi hem də qatlı istehsalın istiqamətli strukturu niyəiyle mekanik davranış anizotropiktir.
İcmal, lignosellülozik yapılar üçün longitudinal, radial və tangential doğrultulardaki:
- elastik modüllerin,
- kayma modüllerinin,
- Poisson oranlarının
farklı olabileceğini vurğulayır.
Dolayısıyla topoloji optimizasyonunda materialyi klasik izotropik plastik kimi modellemek tam miqyaslı mebel tahminlerinde səhv yarada bilər.
Qat istiqaməti mekanik davranışı dəyişirmi?
İcmalde 0° raster yönünün ekstruziya istiqamətində daha yüksək dartılma möhkəmliyi təmin edə bildiyi, çapraz və ya ±45° düzenlerin ise zərbə və yorulma davranışında fərqli üstünlüklər sunabildiği bildirilir.
Real bir mebel elemanında toolpath yalnız çap süresine göre deyil, əsas yük istiqamətlərinə görə də tasarlanmalıdır.
Mebel birləşmələri da çap oluna bilərmi?
Bəli. İcmal, 3D çapnın yalnız stul gövdəsi üçün deyil birləşdirici ələməntlər üçün də kullanılabileceğini göstərən işləri müzakirə edir.
Dovetail benzeri geçmeler və ya dijital kimi parametrik tasarlanmış bağlantılar:
- metal birləşdirici ehtiyacını azalda bilər,
- modulluğu artıra bilər,
- sökmə və təmiri asanlaşdıra bilər,
- kişiselleştirilmiş geometrilere uyğunlaşdırıla bilər.
Şəkil 14'te ənənəvi mortise-and-tenon bağlantıları ilə FFF ilə üretilmiş polimer bağlantılar kullanan stul yapıları müqayisə edilir.
Masaüstü printerlə stul istehsal oluna bilərmi?
İcmalnin Şəkil 15'inde istehlakçı sinfi masaüstü FDM yazıcıyla ayrı-ayrı istehsal edilmiş puzzle-benzeri PLA elemanlarının yapışdırılaraq tam miqyaslı stulye çevrildiyi bir nümunə bulunmaktadır.
Bu örnek geometrik və montaj tətbiqolunmasını göstərir; istehlakçı sinfi bütün FDM parçalarının standart mebel təhlükəsizlik tələblərini avtomatik qarşıladığı demək deyil.
Nəm niyə bu texnologiyanın ən böyük problemlərindən biri?
Odun içerisindeki cellulose və hemicellulose hidroksil grupları su molekulları ilə güclü qarşılıqlı təsir qurur.
Ağac nisbəti yükseldikçe nəm alma meyli də arta bilər. İcmal özellikle %30'dan fazla odun içeren bir çox sistemdə nəm mühit aşağıda ölçü dəyişməsinin aydınlaşa bildiyini bildirir.
Nəm:
- şişmə,
- warping,
- mikroçatlaq,
- qat ayrılması,
- mexaniki möhkəmlik itkisi,
- birləşmə toleransının pozulması
yarada bilər.
Qatlar su üçün yol yarada bilərmi?
FFF'nin katmanlı yapısı yalnız mexaniki anizotropiya deyil, nəm diffuziyası baxımından da yönlü bir yapı yarada bilər.
Katman sınırlarındaki mikro boşluqlar kapilyar yollar hâline gelerek su girişini asanlaşdıra bilər.
Bu niyəle filamentin kimyəvi olaraq hidrofobik olması təkbaşına kifayət deyil; çap sırasında boşluk əmələ gəlməsi və katman bağlanması da nəzarət edilməlidir.
Ahşabın nəm həssaslığı necə azaldılır?
İcmal müxtəlif kimyəvi modifikasiyaları müqayisə edir.
| Proses | Əsas mexanizm | İcmaldeki ümumi təsiri |
|---|---|---|
| Asetilləşmə | Hidroksil qruplarının asetil qrupları ilə əvəzlənməsi | Su alma və şişmədə güclü azalma |
| Silanlaşdırma | Odun ilə polimer arasında hidrofob interfeys körpüsü | İnterfeys bağının və nəm müqavimətinin yaxşılaşdırılması |
| Maleik anhidrit graftlama | Hidrofilik lif və hidrofobik matris arasında kimyəvi uyğunluq | Mexaniki bütövlük və ərinti axınının yaxşılaşdırılması |
| Benzoylation | Lif yüzeyinin hidrofobikliğinin artırılması | Tarazlıq nəm tərkibinin azaldılması |
| İstilik emalı | Higroskopik hemisellülozaun azaltılması | Nəm hassasiyetinin azalması; həddindən artıq emalda möhkəmlik itkisi riski |
Mənbə, asetilasyon üçün bazı literatür örneklerinde su alımı və kalınlık şişməsinde %50–70'e qədər azalma bildirmektedir. Bu değer vahid standart ağac–polimer reçetesinin garantisi deyildir.
Ölçü sabitliyi nə qədər yaxşı olmalıdır?
İcmal, klassik engineered wood məhsullarını kontekst yaratmaq məqsədilə kullanmaktadır.
EN 317 və ISO 16983 kontekstində ənənəvi particleboard/MDF ürünlerinde 24 saat suya daldırma sonrasında qalınlıq şişməsinin təxminən %5–12 aralığında olabildiği aktarılır.
Müəlliflər interyer mebelində təxminən:
- <%2–5 kalınlık değişimi,
- <%0,3–0,5 xətti dəyişmə
düzeylerinin, hassas yükdaşıyan bağlantılarda ise təxminən <%0,2–0,3 xətti dəyişməin hədəflənməsinin faydalı olduğunu belirtmektedir.
Bunlar icmalnin sənaye kontekstləşdirmə dəyərləridir; hər ürün sınıfına doğrudan uygulanacak vahid hüquqi limit kimi qiymətləndirilməməlidir.
3D çap edilmiş ağac yüzey həqiqətən ağac kimi görünə bilərmi?
Bəli. Hissəcik ölçüsü, ağac növü və çap parametreleri yüzey teksturasını aydın şəkildə dəyişə bilər.
İncə odun unu:
- daha hamar səth,
- daha yüksək çap detallaşdırması
təmin edə bildiyi halda daha iri hissəciklər daha belirgin, təbii ağaca bənzər bir görünüş yarada bilər.
Ancaq görünən layer lines, porozluq və rəng fərqləri niyəiyle sanding, coating və ya veneering kimi son emallar əksər kommersiya mebeli üçün lazım qala bilər.
Son emal niyə yalnız estetika deyil?
Sanding və kaplama səthi yalnız gözəl göstərmək üçün edilmir.
İcmal:
- waterborne acrylic,
- polyurethane dispersion,
- bio-based varnish,
- natural veneer,
- plasma treatment,
- laser texturing,
- silane functionalization
kimi metodların nəm girişini, UV parçalanmasını və örtük adheziyasını nəzarət etmək üçün istifadə oluna biləcəyini müzakirə edir.
UV və xarici mühit ne yapıyor?
UV işığı lignosellülozik komponentlərde foto-oksidləşməyə səbəb ola bilər. Nəticədə:
- rəng solması,
- səth kövrəkləşməsi,
- mikroçatlaq,
- polimer–lif ara yüzeyinin zəifləməsi
inkişaf edə bilər.
TiO2, lignin nanoparçacıkları və UV absorber kimi qatqılar bu sorunları azaltmak üçün araşdırılır.
Dayanıqlı olmaq ilə bioparçalanan olmaq ziddiyyət təşkil edirmi?
Bu, tədqiqatın vurguladığı önemli material dizayn problemlərindən biridir.
Bir mebelnın istifadə zamanı illərlə neme, UV'ye və mexaniki yükə davam gətirməsi istənir. Bunun əksinə istifadə ömrünün sonunda materialnin təkrar emal oluna bilməsi və ya nəzarətli şəkildə parçalanması ekoloji baxımdan üstünlük verə bilər.
Crosslinking, UV stabilizer və hidrofobik səth emalları istifadə ömrünü artırarkən aynı zamanda biyobozunmayı yavaşıda bilər.
Dolayısıyla hədəf “en hızlı bozunan mebel” deyil, istifadə zamanı sabit; istifadə sonunda idarə oluna bilən material sistemi inkişaf etdirməkdir.
Davamlılıq rəqəmləri necə oxunmalıdır?
İcmal müxtəlif LCA işlərindən olduqca diqqətçəkən dəyərlər bildirir:
- qatlı istehsalın CNC milling'e ilə müqayisədə bəzi tətbiqlərdə təxminən %40–70 material qənaəti təmin edə bildiyi,
- virgin polimerin təxminən %20–40'ının odun unu ilə əvəz edilməsinin müəyyən sistemlərdə cradle-to-gate CO2 emisyonunu təxminən %30–50 azalda bildiyi,
- paylanmış rəqəmsal istehsal senaryolarında ənənəvi injection molding və ya hot pressing'e ilə müqayisədə hər detal üzrə təxminən %20–40 enerji azalması raporlandığı
önövülür.
Lakin bu yüzdeler eyni təcrübədən gəlmir və istifadə olunan elektrik mənbəyi, polimer, ağac nisbəti, istehsal teknolojisi, daşıma məsafəsi və sistem sərhədi dəyişdikcə nəticə də dəyişir.
Bu niyəle “3D çap edilmiş ağac mebel %50 daha çevrecidir” şəklində vahid ümumi nəticə çıxarmaq mənbə əhatəsini aşır.
Tullantı ağac həqiqətən pulsuz xammaldırmı?
Mişar yonqarı və ya sənaye tullantısı çox aşağı xərcli ola bilər; lakin birbaşa printerə qoyula bilməz.
İcmalde sənaye xammal hazırlığı üçün:
- təmizləmə,
- üyütmə,
- qranulyasiya,
- ələmə,
- qurutma,
- kompaundlama
kimi proseslər lazım olduğu vurğulanır.
Xüsusilə hissəcik ölçüsünü <150 µm səviyyəsinə gətirmək və nəmi bazı filament süreçlerinde <%1 wt. səviyyəsinə endirmək enerji tələb edir.
İcmalnin aktardığı həyat dövrü təxminlərində yüksək doldurulmuş, yani >%50 wt. sistemlerde bu ön emalların gömülü enerjinin təxminən %18–22'sine qədər çata bildiyi bildirilir.
Təkrar emal gerçekten qapalı dövrə ola bilər mi?
Tək polimerli wood–PLA kimi sistemlerde çap edilmiş tullantının öğütülüp yenidən filament və ya pellet edilməsi texniki olaraq mümkün ola bilər.
Ancaq hər təkrar qızdırma:
- polimer zəncirlərini poza bilər,
- rəngi tündləşdirə bilər,
- mexaniki performansı azalda bilər.
Multi-material sistemlerde problem daha böyükdür; farklı polimer, bağlayıcı, kaplama və lifleri birbirinden ayırmaq çətinləşə bilər.
Bu niyəle real circular economy, yalnız atık ağac istifadə etmək deyil ürünün sökülə bilmə, yenidən emal və material ayırma ssenarisinin dizayn mərhələsində düşünülməsini tələb edir.
Sənayedə hansı nümunələr var?
İcmal çeşitli kommersiya və akademik nümunələri müqayisə edir.
| Nümunə | Material / yöntem | Tətbiq | İcmalnin vurğuladığı məhdudiyyət |
|---|---|---|---|
| Aectual | Biyobazlı/geri dönüşnövülmüş materialler, büyük ölçekli extrusion AM | interyer ələməntləri, panellər, xüsusi istehsal | Yüksək avadanlıq xərci və məhdud yükdaşıma |
| Forust | Odun unu + binder, binder jetting | Sandalye, masa və dekoratif parçalar | Son emal və məhdud struktur möhkəmlik |
| Robotik demonstratörler | Odun filament və ya laminat | Əyrixətli strukturlar və mebel | Proses karmaşıklığı və standardizasyon |
| Desktop FDM | PLA/odun fiber | Sandalye, tabure, modul mebel | Boyut və anizotrop möhkəmlik |
| Paste-based sistemler | Odun pastaları və hidrojeller | Panel və organik mebel formları | Büzülmə və nəm həssaslığı |
| Hybrid pellet extrusion | Odun–polimer pelletler | Büyük mebel çerçeveleri və panellər | Yüzey kalitesi |
Forust və Aectual “sorunun həll olunduğunu” göstərirmi?
Xeyr. İcmal bunları teknolojinin laboratoriyadan kənara çıxmağa başladığını göstərən mühüm nümunələr kimi istifadə edir.
Ancaq eyni mənbə:
- yükdaşıma qabiliyyətinin sistemdən sistemə dəyişdiyini,
- endüstriyel printer xərclərinin yüksək olduğunu,
- standart feedstock xüsusiyyətlərinin çatışmadığını,
- xidmət ömrünün kifayət qədər sənədləşdirilmədiyini,
- seriyalı istehsal sürətinin ənənəvi yöntemlerden aşağı qala bildiyini
aydın bildirir.
Dolayısıyla kommersiya demonstrasiyası, ənənəvi mebel istehsalınin tamamilə yerini almağa hazır standartlaşmış texnologiya anlamına gelmemektedir.
Tədqiqat nəyi dəstəkləyir?
- Odun unu, lif, lignin və nanocellulose kimi bərpa olunan xammallar müxtəlif AM texnologiyalarında istifadə oluna bilər.
- FFF/FDM, odun–termoplastik kompozitler üçün ən yetkin və geniş araşdırılmış metodlardan biridir.
- Ağac nisbətinın həddən artıq artması FDM'də reologiya, nozzle tıkanması və katman yapışması problemlərini artıra bilər.
- DIW və LDM, termal ərimə tələb etmədən çox yüksək odun içerikli yapıların istehsalına imkan verə bilər.
- Nanocellulose və başqa nanodoldurucular aşağı nisbətlərdə mekanik, baryer və ya funksional xüsusiyyətləri yaxşılaşdıra bilər.
- Robotik çox eksenli istehsal tam miqyaslı və karmaşık mebel geometrileri üçün önemli dizayn sərbəstliyi verir.
- Topologiya optimallaşdırması və kafes yapılar material kullanımının azaltılmasına kömək edə bilər.
- Nəm yönetimi və ölçü sabitliyi mebel uygulamalarındaki əsas material problemlərindəndir.
- Atık odun və təkrar emal edilmiş polimer istifadəsi circular manufacturing üçün potensial təqdim edir.
- Ticari və pilot uygulamalar ağac esaslı qatlı istehsalın laboratoriyadan kənar istifadənin mümkün olduğunu göstərir.
Tədqiqat neyi sübut etmir?
- 3D çap edilmiş bütün ağac mebelların ənənəvi ağactan daha sürdürülebilir olduğunu sübut etmir.
- Bütün AM sistemlərinde %40–70 material qənaəti zəmanət vermir.
- Bütün wood–polymer kompozitlerde %30–50 CO₂ azalması zəmanət vermir.
- Her yüksək ağac içerikli filamentin daha iyi mexaniki performans göstereceğini demir.
- Laboratuvar çekme numunelerindeki sonuçların tam ölçülü mebelya doğrudan uygulanabileceğini göstərmir.
- Forust və ya Aectual örneklerinin bütün yükdaşıyan mebel gereksinimlerini karşıladığını göstərmir.
- 3D çap edilmiş odun kompozitlerinin uzun dönem nem, UV və yorulma performansının tamamen həll olunduğunu göstərmir.
- Biodegradable teriminin hər kullanım koşulunda doğal ortamda tez və tam parçalanma anlamına geldiğini göstərmir.
- Endüstriyel seri istehsal maliyetinin ənənəvi mebel yöntemlerinden qəti olaraq aşağı olduğunu sübut etmir.
Tədqiqatnın Metodi və Bulguları
Tədqiqat dizaynı
Bu tədqiqat eksperimental material inkişafı işi deyil, odun esaslı qatlı istehsal literanövünü mebel ölçeği baxımından bir araya getiren geniş bir icmaldır.
Mənbənin əsas araşdırma oxları şunlardır:
- material tərkibi,
- qatlı istehsal yöntemi,
- reologiya və çap edilə bilmə,
- mexaniki performans,
- nem və ölçü sabitliyi,
- termal, akustik və estetik xüsusiyyətlər,
- davamlılıq və biyobozunma,
- LCA və iqtisadi tətbiqolunma,
- sənaye/pilot mebel nümunələri,
- gələcək tədqiqat istiqamətləri.
Ədəbiyyat [242] nömrəli işə qədər uzanır. Bunun əksinə makalede sistematik icmala xas PRISMA akışı, açıq daxil etmə/xaric etmə meyarları və ya meta-analiz yoxdur.
Material təsnifatı
Tablo 1'də altı geniş material kateqoriyası verilmektedir:
- wood-filled thermoplastics,
- biopolymer–wood composites,
- cellulose-based reinforced composites,
- wood-based pastes and hydrogels,
- lignin-containing composites,
- hybrid wood–polymer systems.
Bu təsnifat fərqli istehsal marşrutlarının aynı “ağac 3D çap” başlığı aşağıda çox fərqli mühəndislik davranışları gösterebileceğini ortaya qoyur.
Mənbədaxilindeki PLA təsnifat problemi
Tablo 1'in wood-filled thermoplastics sətrində PLA, ABS və PP “Petroleum-based thermoplastics” başlığı aşağıda qruplaşdırılmışdır.
Bunun əksinə makalenin əvvəlki mətni PLA'yı bio-based origin xüsusiyyətinə görə davamlı sistemlər baxımından önə çıxarır.
Bu iki ifade tam uyğun deyil. Bu Verianla tərkibinde PLA'nın kaynaktaki tablo təsnifatsı səssizcə elmi həqiqət kimi təkrarlanmamış; mənbədaxili uyğunsuzluq açıq şəkildə saxlanmışdır.
AM yöntemlerinin performans sinifləri
Tablo 3, yöntemleri rəqəmsal vahid “bal” vermədən mexaniki möhkəmlik, çap çözünürlüğü, çap sürəti, ölçü sabitliyi və durability baxımından keyfiyyətcə müqayisə edir.
Örneğin:
- wood–PLA FDM sistemləri orta düzey mexaniki performans və təxminən 100–300 µm çözünürlükle,
- DIW ağac macunları <100 µm kimi verilen yüksək qətnamə lakin sərtləşmədən əvvəl aşağı möhkəmlikla,
- binder jetting təxminən 50–100 µm çözünürlük lakin infiltrasyon tələb edən düşük green strength ilə,
- robotik extrusion ise mm ölçekli daha düşük çözünürlük lakin yüksək yığma sürəti və büyük ölçek qabiliyyəti ilə
təsvir edilir.
Bu karşılaştırma “en yüksək qətnaməlü yöntem ən yaxşı mebel yöntemidir” sonucuna götürmez; büyük parça istehsalında çözünürlük, hız və dayanım arasında farklı kompromislər vardır.
Mekanik performansı müəyyən edən əsas parametrlər
İcmalye göre mexaniki performansın başlıca müəyyənediciləri:
- odun nisbəti,
- hissəcik ölçüsü və biçimi,
- polimer–odun ara yüzey bağı,
- katman yönü,
- raster orientation,
- nozzle sıcaklığı,
- print speed,
- layer thickness,
- infill density,
- nem tərkibi
kimi önə çıxır.
Moderate wood loading təxminən %10–30 bölgesinde bazı material sistemlərinde rijitlik və flexural/tensile performansı artıra bilərken yüksək yükləmələrdə gözenek və zayıf qat bağı mekanik kazanımı əksinə çevirə bilər.
Nanotakviyelerin dizayn sahəsi
İcmal, nanocellulose üçün düşük konsantrasyonlu yaklaşımı daha tətbiq oluna bilən hesab edir.
Yaklaşık %1–5 CNC/CNF:
- modül artışı,
- daha iyi çap doğruluğu,
- çatlaq ilerlemesinin sınırlanması
kimi faydalar təmin edə bilər.
Daha yüksək oranlarda ise yüksək spesifik yüzey alanı niyəiyle aglomerasyon və viskozite sorunu büyümektedir.
Ölçü sabitliyi baxımından əsas nəticə
Mebel uygulamalarında nəm həssaslığı yalnız estetik sorun deyildir. Birkaç ondalık yüzde düzeyindeki xətti dəyişmə bile hassas geçmelerde:
- boşluk,
- sıkışma,
- kapak və ya çekmece hizası bozulması,
- bağlantı gerilmesi
yarada bilər.
İcmal bu niyəle material tasarımını çap odasındaki performansla deyil, istifadə mühitindəki nəm dövrləri ilə birlikdə ele almaktadır.
Dayanıklılık baxımından əsas nəticə
Uzunmüddətli performans konusunda literatürde mühüm boşluq var.
Çoğu tədqiqat qısamüddətli mexaniki testlərə və ya nəzarətli laboratoriya nümunələrinə dayanırken real mebel istifadəsində:
- illərlə süren statik yük,
- cyclic loading,
- UV,
- sıcaklık çevrimleri,
- nem çevrimleri,
- temizlik kimyasalları,
- darbe və aşınma
birlikdə təsirli ola bilər.
İcmal, xidmət ömrünün hələ kifayət qədər sənədləşdirilmədiyini birbaşa məhdudiyyət kimi bildirir.
Ekoloji performansın ən mühüm sərhədi
AM'nin near-net-shape istehsal tullantını azalda bilər; lakin yazıcının enerji sərfi, filament/pellet hazırlama, qurutma, post-processing və istifadə olunan polimerin istehsalı də həyat dövrünə daxildir.
Bu niyəle gerçek sürdürülebilirlik değerlendirmesi ən azı:
- hammadde kaynağı,
- odun atığının hazırlanması,
- polimer istehsalı,
- elektrik qarışıqı,
- çap süresi,
- son işlem,
- nakliye,
- kullanım ömrü,
- geri dönüşüm və ya bertaraf
mərhələlərini əhatə etməlidir.
Sənaye miqyaslanmasını məhdudlaşdıran faktorlar
İcmal sekizinci bölməsində laboratoriya ilə istehsal müəssisəsi arasındakı fərqi xüsusilə ayırır.
Sənaye keçidində:
- yüksək çap hızlarında katman birleşmesi,
- hammadde nəminin parti-parti değişmesi,
- odun parçacığı boyut dağılımı,
- FGF'də hava sıxışması,
- nozzle aşınması,
- yüksək kapasiteli avadanlıq xərci,
- standardize feedstock eksikliği,
- son işlem ihtiyacı
kritik maneələr kimi sıralanır.
Mənbənin gələcəyə yönəlik üç material strategiyası
Nəticə bölməsində yazarlar endüstriyel ölçek üçün üç özellikle ümidverici yanaşma təklif edir.
1. Ağac–polimer/metal hibrid sistemlər: Ağac kompozitin yüngüllük və davamlılıq üstünlüyü metal bağlantıların lokal möhkəmliyi ilə birləşdirilə bilər.
2. Functionally graded structures: Daxildə yüksək ağac içerikli iqtisadi və yüngül nüvə, xaricdə ise daha hamar və nəmə davamlı saf/takviyeli biyopolimer qabıq istifadə oluna bilər.
3. Nanocellulose–lignin gradient sistemləri: Nanocellulose yüksək gərilmə sahələrinə cəmləşdirilərkən lignin səthdə UV koruma məqsədilə artırıla bilər.
Bunlar icmalnin gelecek tədqiqat təklifləridir; seri istehsalde doğrulanmış standart material memarlıqları deyil.
Türkiyə'deki mebel sektoru baxımından necə oxunmalıdır?
Tədqiqat Türkiyə'deki bir mebel fabrikini və ya yerli istehsal xəttini araşdırmır. Bu niyəle verilen material oranları, xərc iddiaları və ya performans sonuçları Türkiyə'deki herhangi bir istehsal hattına birbaşa tətbiq oluna bilməz.
Bununla birlikdə Türkiyə'də yonqar, odun unu və ya diğer mebel/ağac emal qalıqlarının qatlı istehsal xammalına çevrilməsi araşdırılacaqsa kaynak tədqiqatın ortaya koyduğu mühəndislik zənciri birbaşa əhəmiyyətlidir:
tullantı xammalın təsnifatı → üyütmə və qurutma → polimer/binder seçimi → reologiya → ekstruziya → qat bağı → nəmə davamlılıq → real mebel miqyaslı mexaniki test → LCA və xərc analizi.
Xüsusilə yükdaşıyan stul, masa ayağı və ya raf sistemi inkişaf etdiriləcəksə yalnız filament çekme testi yerine tam miqyaslı mebel standartlarına uyğun statik, cyclic və ekoloji testlər aparılmalıdır.
Mənbə və metod qeydi
Tam orijinal işin adı: Wood-based composites for additive manufacturing of sustainable furniture: A review of materials, processing techniques, and performance
Müəlliflər: Amin Jorbandian, Sima Sepahvand, Mehdi Jonoobi, Amir Ghavidel.
Müəllif sırası: Mənbədə verilən sıra eyni saxlanmışdır.
Məsul müəlliflər: Sima Sepahvand və Amir Ghavidel.
Bərabər töhfə/bərabər birinci müəllif: Mənbəta eş katkı və ya eş birinci yazar bəyanı yoxdur.
Qurum 1: Department of Wood and Paper Science and Technology, Faculty of Natural Resources, University College of Agriculture & Natural Resources, University of Tehran, Karaj, Iran.
Qurum 2: Department of Bio Systems, Faculty of New Technologies and Aerospace Engineering, Zirab Campus, Shahid Beheshti University, Tehran, Iran.
Qurum 3: School of Engineering, University of Northern British Columbia, 499 George St., Prince George V2L1R7, British Columbia, Canada.
Mənbə növü: Rəyli geniş/narrativ icmal məqaləsi. Mənbəta sistematik icmal və ya meta-analiz kimi təsvir edilmir.
Jurnal: Materials Today Communications.
Nəşriyyat: Elsevier Ltd.
Cild: 52.
Məqalə nömrəsi: 115240.
DOI: 10.1016/j.mtcomm.2026.115240
Göndərilmə tarixi: 3 Şubat 2026.
Reviziya tarixi: 17 Nisan 2026.
Qəbul tarixi: 21 Nisan 2026.
Onlayn nəşr: 23 Nisan 2026.
Rəsmi DOI bağlantısı: https://doi.org/10.1016/j.mtcomm.2026.115240
Rəyçilik statusu: Materials Today Communications'ta dərc olunmuş rəyli icmal məqaləsidir. Elsevier'ın dergi sayfası Materials Today Communications'ın rigorous peer review uyguladığını belirtmektedir.
Preprint statusu: İncəlenen belge preprint deyil, Materials Today Communications'ta yayımlanmış yekun jurnal məqaləsidir.
Lisenziya: Creative Commons Attribution 4.0 International — CC BY 4.0.
Açar sözlər: Additive manufacturing; 3D printing; Wood-based composites; Sustainable furniture; Bio-based polymers; Nanocellulose.
İcmal əhatəsi: Odun esaslı termoplastik kompozitler, biyobazlı/biodegradable polimer matrisləri, odun esaslı pasta və hidrojeller, nanocellulose və lignin takviyeleri, FDM/FFF, FGF, DIW/LDM, binder jetting, robotik və hibrid AM, DfAM, mexaniki performans, ölçü sabitliyi, nem, səth emalları, durability, biodegradation, LCA, circular economy və endüstriyel mebel örnekleri.
Ədəbiyyat əhatəsi: Makaledeki numaralandırılmış literatür [242] numaralı kaynağa qədər uzanmaktadır.
İcmal metodunun sərhədi: Mənbəta PRISMA akış şeması, açık bir sistematik veri tabanı arama protokolü, dahil etme/dışlama kriterleri, formal bias/kalite değerlendirmesi və ya meta-analiz raporlanmamaktadır. Bu niyəle farklı çalışmalardan aktarılan sayısal sonuçlar havuzlanmış etki büyüklüğü deyildir.
Maliyyələşmə: Acknowledgments bölməsində University of Tehran və Shahid Beheshti University'ye finansal destekleri üçün teşekkür edilir.
Məlumat əlçatanlığı: Mənbəta “No data was used for the research described in the article” ifadesi bulunmaktadır. Tədqiqat yeni deneysel veri üretmeyen bir literatür icmalsidir; yayımlanmış çalışmaların verileri və sonuçları tablolar və anlatı yoluyla sentezlenmiştir.
Maraqlar toqquşması: Müəlliflər, çalışmayı etkilemiş olabilecek bilinen mali çıkar və ya kişisel ilişkilerinin bulunmadığını beyan etmiştir.
CRediT — Amin Jorbandian: Writing – review & editing; Writing – original draft; Visualization; Investigation; Conceptualization.
CRediT — Sima Sepahvand: Writing – review & editing; Writing – original draft; Validation; Resources; Conceptualization.
CRediT — Mehdi Jonoobi: Writing – review & editing.
CRediT — Amir Ghavidel: Writing – review & editing.
Generativ süni intellekt bəyanı: İncəlenen makalede ayrı bir üretken yapay zekâ və ya AI-assisted writing beyanı görünmür.
Mənbədaxili PLA təsnifat qeydi: Metin PLA'nın biobazalı mənşəyini açıkça vurgularken Tablo 1'də PLA, ABS və PP ilə birlikte “petroleum-based thermoplastics” sütununda göstərilir. Bu təsnifat kaynak içinde tutarlı deyildir və Verianla tərkibinde sessizce uzlaştırılmamıştır.
Sənaye yetkinliyi qeydi: Şəkil 17'nin açıklaması Forust və Aectual örneklerini laboratuvardan commercially viable structural application aşamasına geçiş kimi güçlü biçimde yorumlamaktadır. Bunun əksinə Tablo 6 Forust üçün sınırlı structural strength, Aectual üçün sınırlı mechanical load-bearing belirtmekte və tədqiqatın Challenges/Conclusions bölümleri büyük ölçekli ticari yaygınlaşmanın önünde önemli engeller bulunduğunu vurğulayır. Bu Verianla yazısında kommersiya demonstrasiyası ilə genel yapısal yeterlilik birbirine eşitlenmemiştir.
Davamlılıq rəqəmlərinin sərhədi: %40–70 material qənaəti, %30–50 CO2 azalması, %20–40 enerji azalması və benzeri değerler farklı literatür və LCA çalışmalarından derlenen bağlama bağımlı sonuçlardır. Makalenin kendi kontrollü deneyinden və ya meta-analitik havuzlamadan gelmemektedir.
Miqyas sərhədi: Mənbə, mekanik verilerin çoğunun laboratoriya miqyaslı numunelerden geldiğini və tam miqyaslı mebel üçün uzun dönem yükleme, çevresel maruziyet və size effect doğrulamasına ihtiyaç olduğunu bildirir.
Ölçü sabitliyi sərhədi: İcmalde verilen endüstriyel nem/şişmə hədəfleri bağlamlandırıcı mühendislik değerleridir; bütün mebel kategorileri üçün doğrudan vahid evrensel yasal kabul limiti kimi sunulmamıştır.
Elmi məzmun sərhədi: Bu Verianla yazısındaki material oranları, reologiyak değerler, proses sıcaklıkları, nozzle/partikül boyutları, mekanik və çevresel eğilimler, endüstriyel örnekler və məhdudiyyətlər yalnız araşdırılan icmala əsaslanır. Xarici mənbələr yalnız DOI, resmî yayın kaydı, dergi və hakemlik durumunun biblioqrafik təsdiq məqsədilə istifadə edilmişdir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib